














Os tipos de mandril de torno determinam quais secções transversais de peças metálicas um torno fixa, a rapidez com que os operadores carregam os brutos e quanto da barra fica livre no fuso. Escolha um mandril de espiral de 3 castanhas para barras redondas ou hexagonais e use um mandril independente de 4 castanhas para peças quadradas ou descentradas. Especifique um mandril de 6 castanhas ou de pinça para limitar a distorção de paredes finas e instale um mandril hidráulico de potência de centro aberto para alimentação automática de barras.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
This document covers industrial metal turning only and excludes woodturning scroll chucks fabricated for timber lathes. All standard scopes, gripping pressure rules, and machine bore figures cited below reference their published ISO records or supplier datasheets.
Six lathe chuck types compared by workpiece shape and actuation
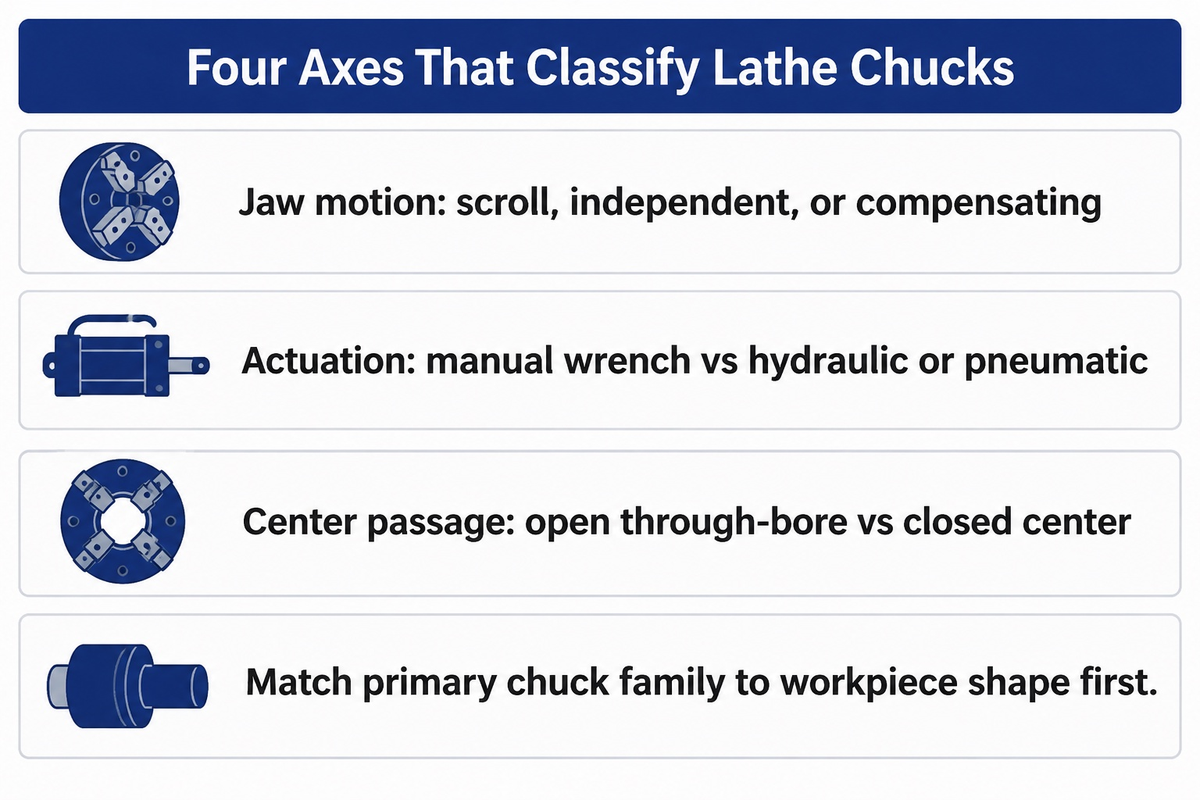
Existem seis famílias principais de mandris para trabalho de metais: mandris de espiral, independentes, de pinça, hidráulicos de potência, magnéticos e especiais de múltiplas castanhas. As dez configurações de oficina na tabela comparativa abaixo correspondem às seis famílias de mandris. A quantidade de castanhas, o movimento síncrono ou compensador, o acionamento manual ou motorizado e os centros abertos ou fechados podem combinar-se no mesmo fuso.
Um mandril rotativo é um dispositivo de fixação montado no nariz do fuso que gira com a peça para transmitir o binário de corte. Os mandris de indexação estacionários aparafusados às mesas de fresagem não sofrem perda de força de aperto centrífuga. Considerar um mandril rotativo como um dispositivo de fixação completo evita adaptadores ou tubos de tração incompatíveis. Para a peça no seu desenho, considere um mandril de espiral com 3 castanhas para material redondo ou hexagonal antes de definir o preço das castanhas superiores. Para peças quadradas ou descentradas entre diferentes tipos de mandris de torno, considere um mandril independente de 4 castanhas.
Qual é a diferença entre um mandril manual e um mandril de potência?
Um mandril manual aperta quando o operador roda uma chave em T, ou chave de mandril, num pinhão de espiral ou parafuso com o fuso parado. Um mandril de potência CNC típico abre e fecha as castanhas através de um tubo ou barra de tração acionado por um cilindro hidráulico ou pneumático montado na parte traseira.
Os mandris com um cilindro montado ou integrado também servem fusos especializados, e o tempo de fixação depende do curso das castanhas e do caudal do fluido. Os mandris manuais são adequados para tornos de ferramentaria, reparações e veios longos, onde o carregamento demora muito menos tempo do que o corte. Nos centros de torneamento de controlo numérico computorizado, o acionamento hidráulico ou pneumático regula a pressão de fixação e liga-se a alimentadores de barras ou robôs. O acionamento manual é adequado para trabalhos de ferramentaria e o acionamento motorizado para lotes CNC. Combine o tipo de mandril com a geometria da peça.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | OD, ID, and face access; requires flat contact face and ferromagnetic part with adequate area and thickness |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
Turning departments running different types of lathe machines often stock two or three types of lathe chuck bodies per spindle size. The shape of the workpiece determines the primary clamping family before top jaw profiles enter the quote.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
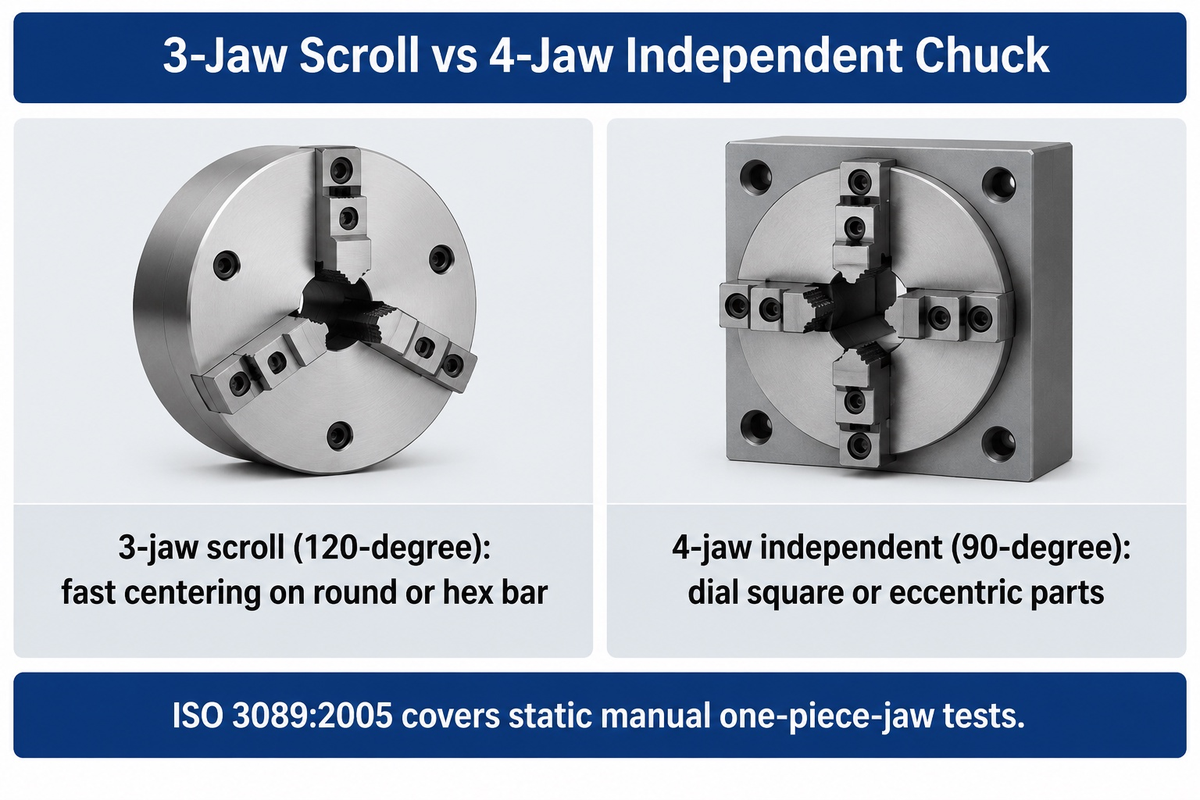
Um mandril autocentrante de espiral com 3 castanhas fixa barras redondas ou hexagonais em segundos com uma volta da chave. Em contrapartida, um mandril independente de 4 castanhas demora vários minutos por peça a alinhar peças quadradas, assimétricas ou excêntricas com um comparador. Escolha o mandril de três castanhas para desbaste rápido de barras e o mandril de 4 castanhas quando a concentricidade ou o descentramento intencional tiverem prioridade sobre o tempo de preparação.
Um pinhão cónico num corpo manual de espiral roda uma placa espiral que move três castanhas simultaneamente na direção radial. Os dentes da espiral desgastam-se mais rapidamente na faixa de diâmetros de fixação mais comum da oficina, o que altera a repetibilidade da centragem noutros pontos da espiral. Nos mandris manuais de espiral com três pinhões, veteran machinists on Practical Machinist mark one primary socket for tightening. Tightening only that marked pinion holds roughly 0.002 in TIR on hard jaws and about 0.0005 in TIR on bored soft jaws.
What’s the difference between a 3-jaw and 4-jaw manual chuck?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
As regras de segurança no trabalho reforçam esta divisão geométrica. O guia sobre tornos mecânicos da WorkSafe Victoria instrui as oficinas a montar buchas de quatro castanhas para peças irregulares e manter as buchas de três castanhas para varão redondo. A mesma orientação exige chaves autoejetáveis por mola ou proteções encravadas para que a chave nunca fique esquecida no pinhão.
In the ISO/TC 39/SC 8 workholding catalogue, a ISO 3089:2005 abrange ensaios geométricos estáticos para mandris autocentrantes operados manualmente com castanhas de uma só peça, definindo a exatidão estática e a precisão em repouso. Um mandril que passe o ensaio estático de batimento da barra de teste numa sala de inspeção ainda pode perder força de fixação dinâmica a alta velocidade do fuso e apresentar batimento diferente de zero em barras brutas laminadas a quente. Para uma centragem precisa em veios da segunda operação, os maquinistas ajustam um mandril de 4 castanhas até à resolução do comparador ou mandrilam castanhas macias pré-carregadas (Máquina moderna).
6-jaw chucks and collet chucks for thin-wall distortion and repeatability
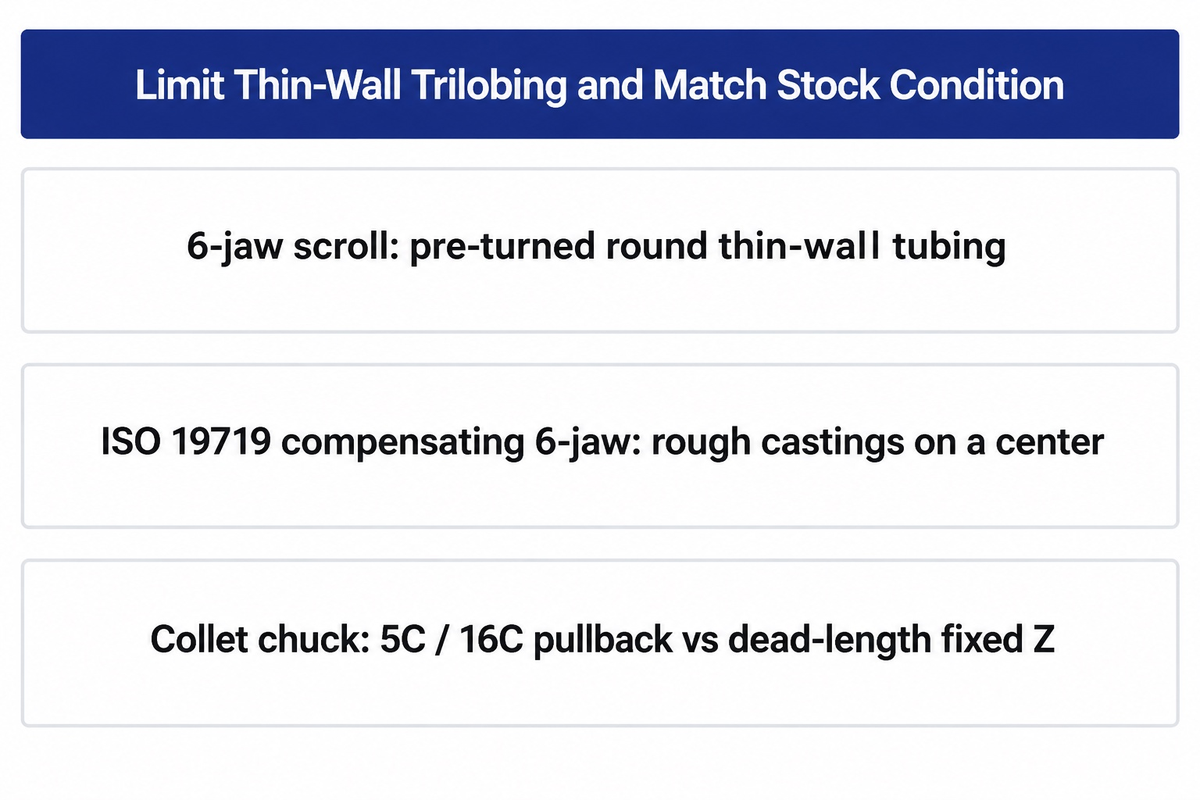
Uma força de fixação de três pontos excessiva pode causar deformação trilobada em tubos e rolamentos de parede fina. Soluções comprovadas de fixação que podem reduzir a probabilidade de deformação incluem mandris de seis castanhas, castanhas tipo torta envolventes e mandris de pinça. Faça corresponder o suporte à circularidade do material bruto e à tolerância do comprimento axial Z, em vez de presumir que mais castanhas reduzem sempre o batimento.
A trilobação elástica segue um percurso mecânico diferente do simples batimento descentrado. Mandrilar uma manga cilíndrica de parede fina enquanto está deformada pela força excessiva de um mandril de três castanhas cria um furo redondo sob carga. Depois de libertar a pressão do mandril, a recuperação elástica pode criar uma falta de circularidade trilobada além dos limites apertados do furo. o guia técnico de castanhas da Tonfou mostra que castanhas macias maquinadas à medida distribuem a área de contacto e a pressão de aperto para reduzir a deformação e as marcas superficiais. Na rapidez do ciclo de aperto, uma bucha síncrona de 6 castanhas iguala uma bucha de 3 castanhas.
Ainda assim, uma bucha síncrona de 6 castanhas em espiral adapta-se melhor a superfícies redondas, pré-torneadas e uniformes. Como observa o especialista Forrest Addy no Practical Machinist, carepa ou material ovalizado deixa algumas castanhas levemente carregadas ou sem contacto. Isso impõe às restantes castanhas uma força de aperto superior, o que pode sobrecarregar a espiral. Addy também refere que, salvo alívio contra deflexão, um engastamento profundo nas castanhas pode introduzir conicidade axial. Quando fundidos brutos exigirem apoio em seis pontos, especifique uma bucha de 6 castanhas compensadora por alavancas emparelhadas (terminologia definida na ISO 19719) em torno de um localizador central.
Em barra limpa, os mandris de pinça combinam um aperto rápido de poucos segundos por peça com elevada precisão de batimento e repetibilidade. O estudo sobre pinças da Modern Machine Shop relata um TIR típico de 0.0006 a 0.0012 pol. para castanhas macias mandriladas numa bucha motorizada de 3 castanhas. Os mandris de pinça de precisão mantêm normalmente 0.0005 pol. TIR ou menos, e Royal Products publica 0.0002 pol. TIR em conjuntos de pinças CNC de troca rápida. As pinças de tração padrão 5C e 16C recuam para o cone da árvore, deslocando ligeiramente a cota Z quando o diâmetro bruto varia. Em contrapartida, O sistema de pinças de troca rápida HQC da Forkardt Hardinge troca pinças em menos de 20 segundos e aperta paralelamente para minimizar o recuo em Z, aceitando variações de barra de mais ou menos 1/64 pol. (0,396 mm) abaixo de 2 polegadas. Confirme se o porta-pinças atua por tração ou comprimento fixo ao planear preparações de torneamento metálico.
Hydraulic power chucks: open-center vs closed-center bar capacity
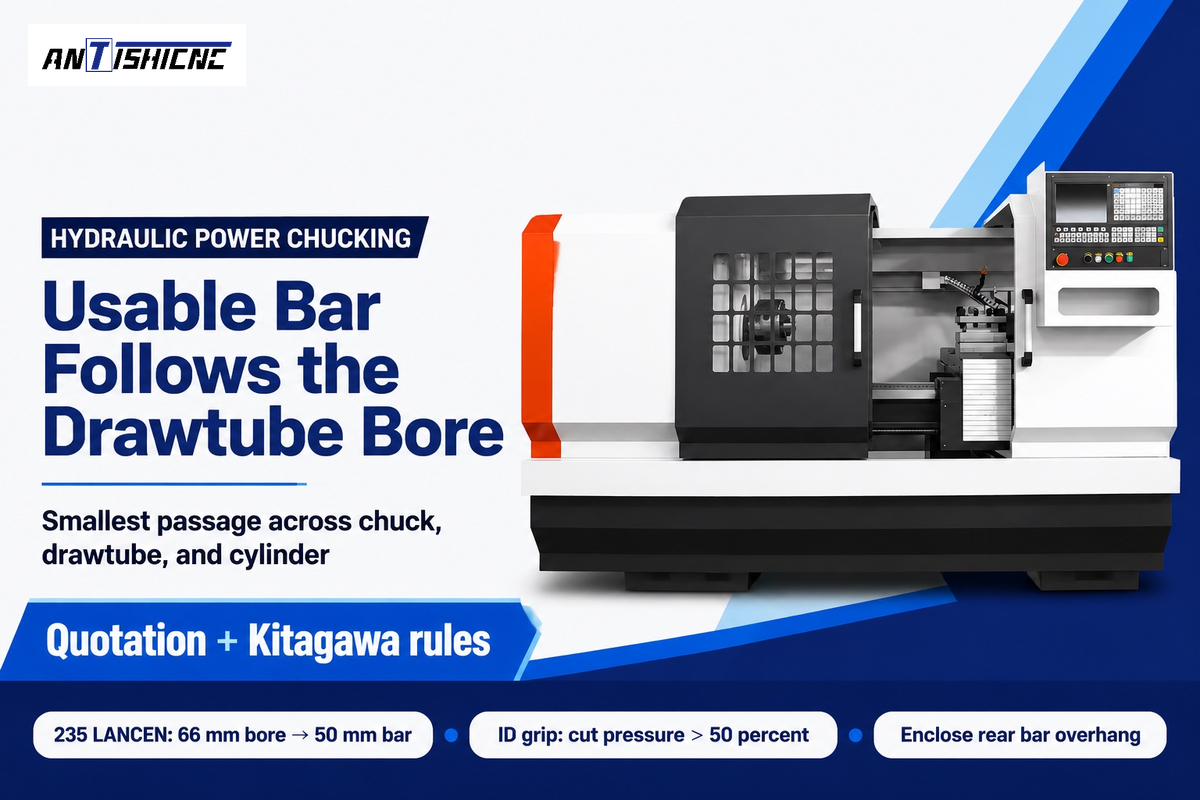
Os mandris hidráulicos de potência de centro aberto são ideais quando o material em barra é alimentado continuamente através dos diâmetros internos do fuso. Um mandril hidráulico de centro fechado é ideal para tarugos fixados ou trabalhos em veios apoiados num ponto do contraponto. A capacidade útil de barra de um mandril de potência é sempre inferior à capacidade bruta do diâmetro interno do fuso do torno devido ao equipamento interno de acionamento.
A rear rotary cylinder on standard Máquinas torno CNC puxa e empurra um tubo de tração de aço oco, roscado no êmbolo da cunha do mandril. A capacidade real de barra é limitada pelo menor furo ao longo do fuso, cilindro rotativo, tubo de tração, corpo do mandril e camisa do fuso. Os mandris de centro fechado não têm passagem para alimentação de barras numa ampla gama de tamanhos de fusos de torno. Proteger as suas guias internas da cunha contra limalhas finas e líquido de refrigeração a alta pressão continua a exigir limpadores e vedação eficazes nas ranhuras das castanhas.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes e modelos de leito plano. No torno de leito inclinado 235 LANCEN, um furo do fuso de 66 mm combina com um furo de 50 mm no tubo de tração hidráulico, limitando a barra alimentada a 50 mm. No torno CNC de leito plano CK6150/1000, os furos do fuso de 82 mm e 130 mm descem das capacidades manuais de barra de 80 mm e 128 mm para furos opcionais do tubo de tração de 65 mm e 118 mm. Passar o material pelo tubo de tração nunca permite uma saliência de barra livre atrás da máquina. WorkSafe Victoria Zone 1 rules require full rigid enclosure and rear support so rotating bar stock can’t whip.
Aumentar a pressão manométrica hidráulica para elevar a força de aperto em peças ocas ou em fixação interna pode ser perigoso. Segundo o manual Chucks 101 da Kitagawa, mudar uma bucha motorizada de cunha de aperto externo para aperto expansivo interno exige reduzir a pressão hidráulica em mais de 50 por cento. A mecânica de cunha para fora multiplica a tensão no corpo durante a fixação interna. Ao mesmo tempo, o guia de buchas motorizadas CNC da Tonfou observa que, se a força de aperto for demasiado baixa, a peça pode escorregar, vibrar ou deslocar-se sob a carga de corte. Os tubos de revestimento longos nas indústrias do petróleo e do gás exigem a utilização de um par de mandris dianteiro e traseiro para agarrar todo o comprimento do tubo.
Magnetic, combination, and two-jaw chucks for rings and valve bodies
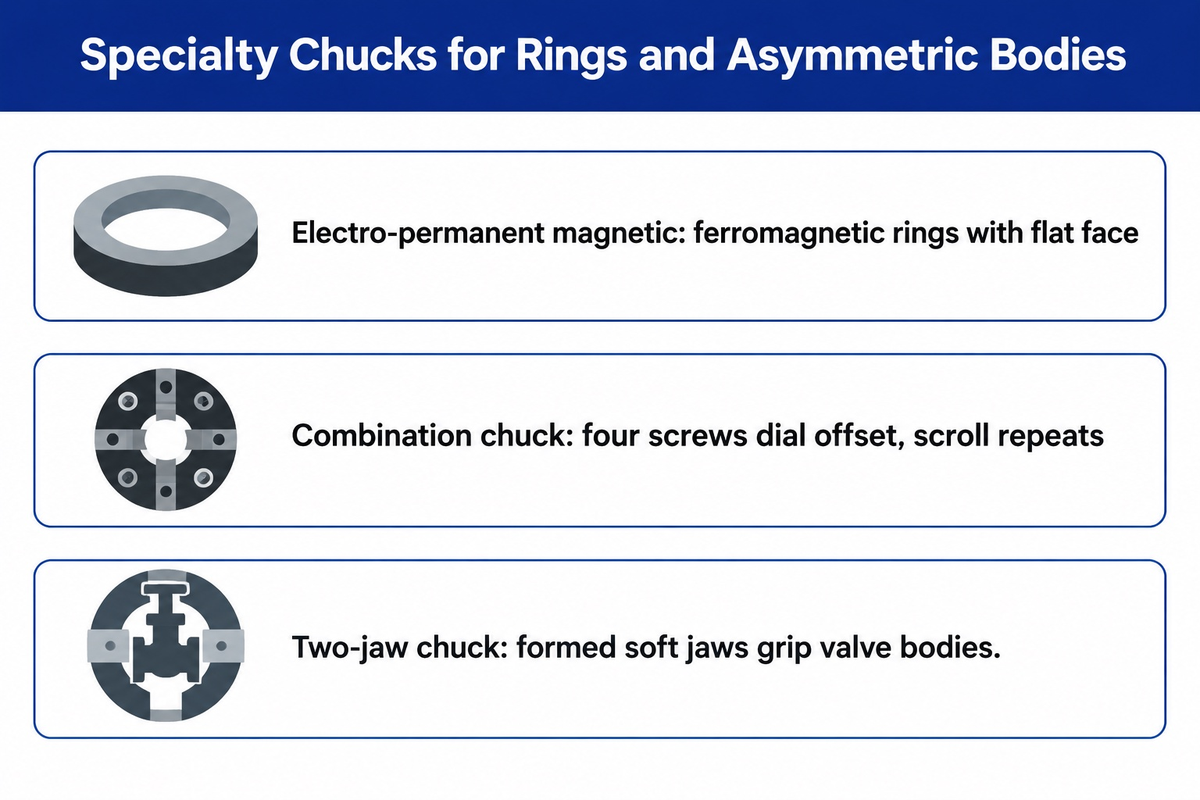
Large bearing rings, asymmetric valve bodies, and off-center castings require electro-permanent magnetic chucks, combination chucks, or formed two-jaw chucks. Each serves a particular range of applications where standard three-jaw clamping would distort thin walls and miss irregular bosses.
Os pratos magnéticos eletropermanentes de polos radiais, como a série de torneamento 1210V da Wagner Magnete (200 a 2 300 mm de diâmetro externo, classificação IP67), magnetizam os polos internos com um breve impulso elétrico. A alimentação é desligada durante o corte, eliminando o aquecimento contínuo das bobinas em tornos verticais, embora o calor de corte e a transferência térmica da máquina continuem presentes. A disposição radial da Wagner deixa livres o diâmetro externo, o furo interno e a face frontal para tornear anéis em três faces numa única fixação. As notas de engenharia da HVR Magnet indicam uma força máxima de retenção até 16 kgf/cm2 em aço macio espesso. A força diminui em paredes finas ou aços ligados temperados, e o inox 304 não magnético ou o alumínio não fixam. Anéis ferromagnéticos de aço ou ferro fundido exigem também uma face de referência plana pré-maquinada contra os polos.
As peças fundidas não magnéticas e os forjados irregulares dependem de mandris mecânicos especiais em processos de maquinação por lotes. Os mandris combinados juntam uma placa de espiral autocentrante a quatro parafusos radiais independentes para elevada versatilidade. Um operador ajusta uma peça fundida excêntrica uma vez com os parafusos e depois aciona a espiral para carregar peças repetidas. Os mandris de duas castanhas seguram firmemente corpos de válvulas e acessórios em cotovelo dentro de cavidades de castanhas macias fresadas à medida. Em os controlos da Zona 3 da WorkSafe Victoria, as castanhas personalizadas exigem um projeto competente sem saliências perigosas e uma verificação de folga do carro transversal em rotação lenta. A literatura de patentes também adapta corpos padrão: o pedido de patente chinês CN103611948A descreve apoios transversais de arame de 4 a 6 mm em ranhuras de 3 castanhas com avanço Z inverso para veios esbeltos com relações comprimento-diâmetro de 25 ou superiores.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
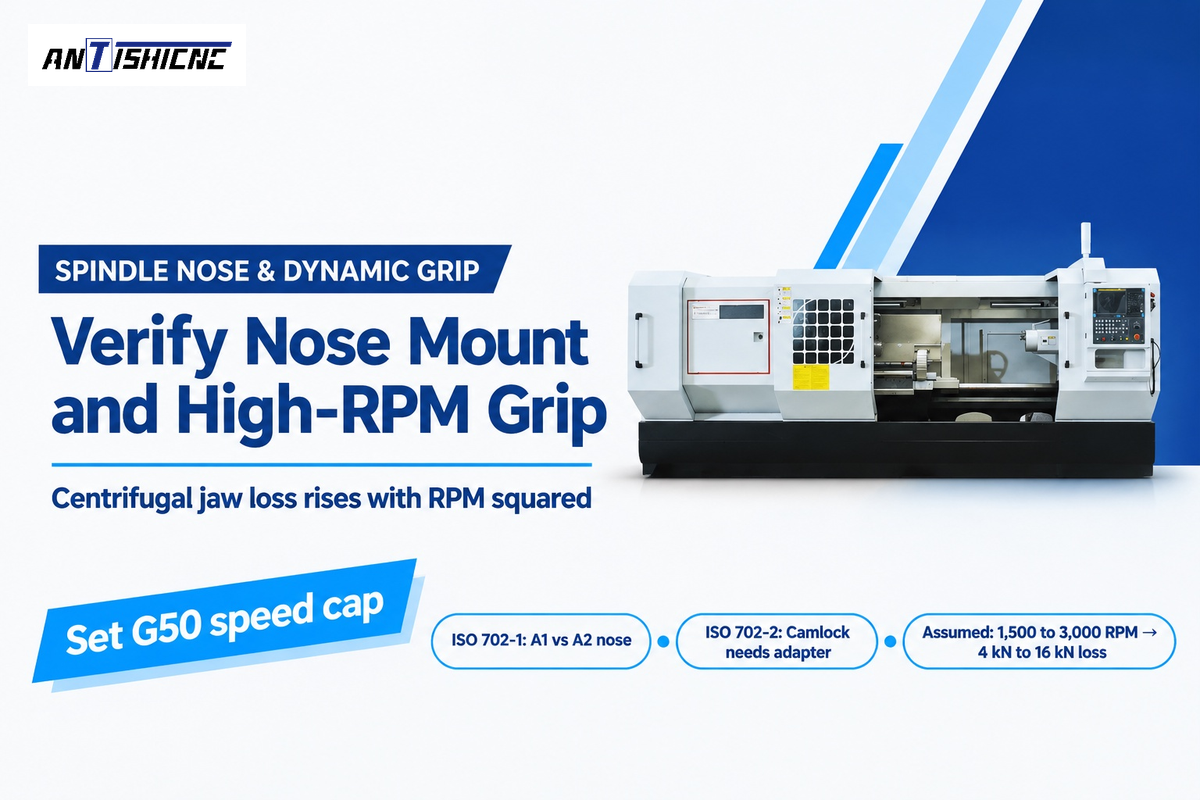
Before ordering any of the mentioned chucks mounted on the headstock, verify the four mechanical engineering checks together. Match the ISO 702 spindle nose, drawtube thread and wedge stroke, check the narrowest bar passage, and verify the rated chuck RPM against dynamic grip loss.
A documentação ISO 702-1:2009 (reconfirmada em junho de 2025) define narizes de árvore cónicos curtos de 7 graus, 7 minutos e 30 segundos. No catálogo ICS 25.060.20, a ISO 702-2:2007 abrange montagens Camlock por pernos, a ISO 702-3:2007 montagens por disco de baioneta e a ISO 702-4:2004 montagens cilíndricas. Os narizes Tipo A1 possuem círculos de furação interior e exterior, enquanto o Tipo A2 fornece apenas o círculo exterior. Assim, uma bucha A2-6 ou A2-8 aparafusa-se diretamente num nariz A1-6 ou A1-8 correspondente, enquanto uma bucha A1 interior ou D1 Camlock requer prato adaptador numa árvore A2. Como referem os operadores no o tópico sobre narizes de árvore do Practical Machinist, a montagem direta A2 poupa cerca de 1 polegada de balanço, enquanto os narizes roscados antigos podem desapertar-se sob binário inverso. Segundo a lista de verificação de buchas motorizadas da Tonfou, os compradores também devem compatibilizar o curso do cilindro hidráulico, a força de tração e a compatibilidade do tubo de tração com o mandril e a velocidade do fuso.
Spindle-to-Chuck Bore Match Sheet
The reference sheet below pairs official ANTISHICNC quotation parameters for five tornos torneamento metal, com regras de montagem ISO publicadas e referências de força de aperto dinâmica. Separe o diâmetro interno bruto do fuso do diâmetro interno do tubo de tração hidráulico durante a configuração do mandril e confirme que as RPM máximas do mandril excedem a velocidade prevista do fuso.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via Engenharia de Ferramentas de Corte | Uncompensated heavy top jaws | Can lose over 60% of static gripping force at maximum rated RPM |
| Counterbalanced lever power chuck | Pratt Burnerd via Engenharia de Ferramentas de Corte | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: suponha que um mandril de potência de 3 castanhas sem compensação forneça 30 kN de aperto estático a 0 RPM. Durante o faceamento com velocidade de corte superficial constante, a velocidade do fuso duplica de 1 500 RPM para 3 000 RPM. A tração centrífuga das castanhas aumenta com o quadrado da velocidade do fuso (Máquina moderna), so doubling RPM multiplies outward force by four. If centrifugal pull removes 4 kN at 1,500 RPM (26 kN remaining), loss reaches 16 kN at 3,000 RPM, leaving 14 kN net grip. Set G50 or the controller maximum spindle-speed limit so the actual jaw setup retains required dynamic grip and stays within spindle, chuck, cylinder, and fixture speed ratings.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
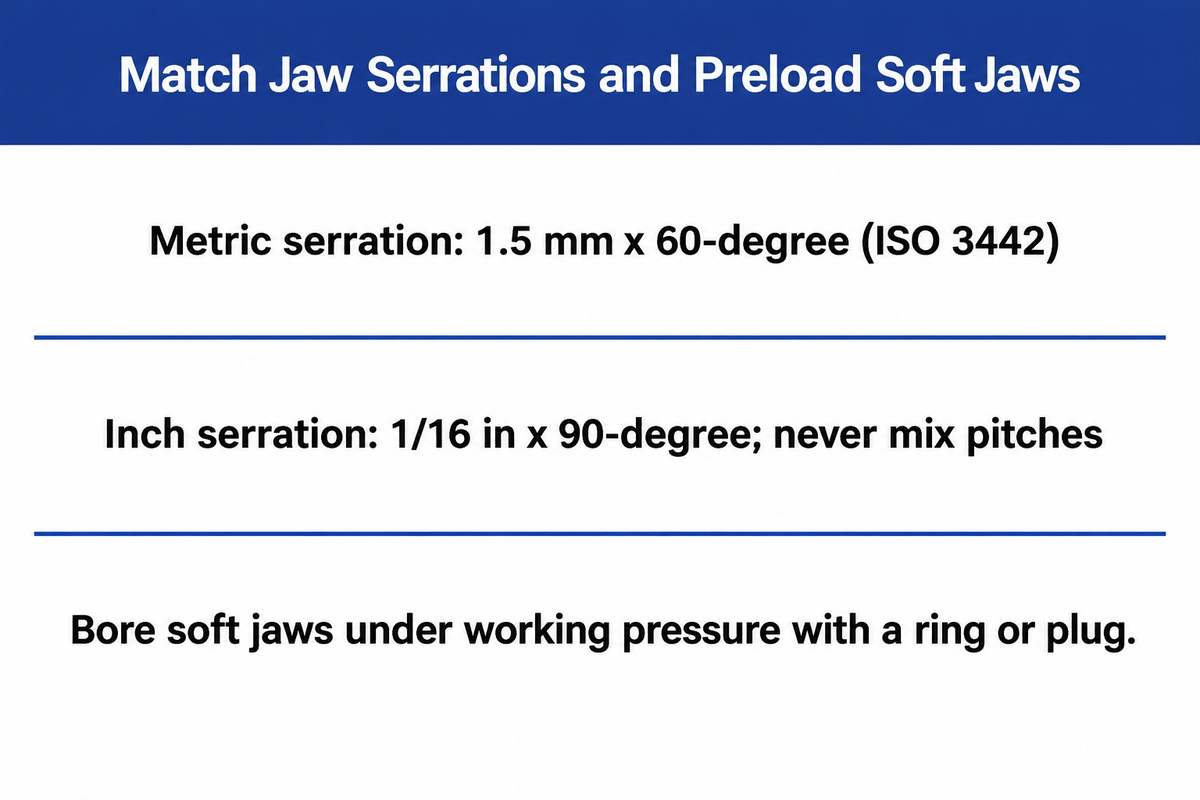
Lathe chuck jaws decide whether a rigid chuck body marks finished diameters, slips on mill scale, or repeats within half a thousandth of an inch. Fit hardened stepped jaws for rough bar, custom-bored steel or aluminum soft jaws for concentric second operations, and quick change jaws for frequent batch swaps.
Os mandris de duas peças separam as castanhas mestras internas dos conjuntos de castanhas superiores substituíveis. Esta disposição de castanhas intercambiáveis reduz o custo das ferramentas quando as dimensões de interface e os parafusos coincidem com as castanhas mestras e a massa e a altura das castanhas permanecem dentro dos limites do mandril. Na ISO 3442, as Partes 1 e 2 abrangem a intercambiabilidade de castanhas com lingueta e ranhura, enquanto a Parte 3 abrange castanhas superiores serrilhadas de mandris de potência e testes de precisão. Nunca aparafuse castanhas superiores serrilhadas imperiais de 1/16 in x 90 graus em castanhas mestras métricas de 1,5 mm x 60 graus (ou 3,0 mm x 60 graus). O passo e os ângulos de flanco incompatíveis entram em contacto apenas nas pontas dos dentes e cortam as serrilhas sob carga.
Can I switch jaw configurations on a manual lathe chuck?
Os mandris de espiral manuais normalmente utilizam conjuntos correspondentes separados de castanhas inteiriças internas e externas. As castanhas inteiriças reversíveis e as castanhas superiores intercambiáveis só funcionam em mandris concebidos para elas. Reinstale as castanhas inteiriças de espiral na sequência de ranhuras especificada pelo fabricante para que todos os dentes da espiral se centrem em conjunto.
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance indica que o engate completo da rosca deve ser mantido para evitar que as castanhas se desengatem ou se projetem para além do rebordo. Em castanhas macias de mandris manuais ou de potência, é difícil obter uma concentricidade próxima e isso só é possível com pré-carga de aperto durante a mandrilagem. Num Practical Machinist shop case, as castanhas macias mandriladas ainda apresentaram uma excentricidade de 0.008” porque o tampão ficou apertado nas pontas das castanhas e a pressão de aperto foi ajustada após a mandrilagem. Para pré-carregar as castanhas na direção de aperto de produção, deve utilizar-se um anel de mandrilagem, uma aranha ou um tampão à pressão de trabalho necessária. Um mandril de potência ou de espiral oferece repetibilidade consistente do furo apenas se a folga da guia for compensada na posição de aperto real.
Quick-change jaw and collet upgrade payback calculation
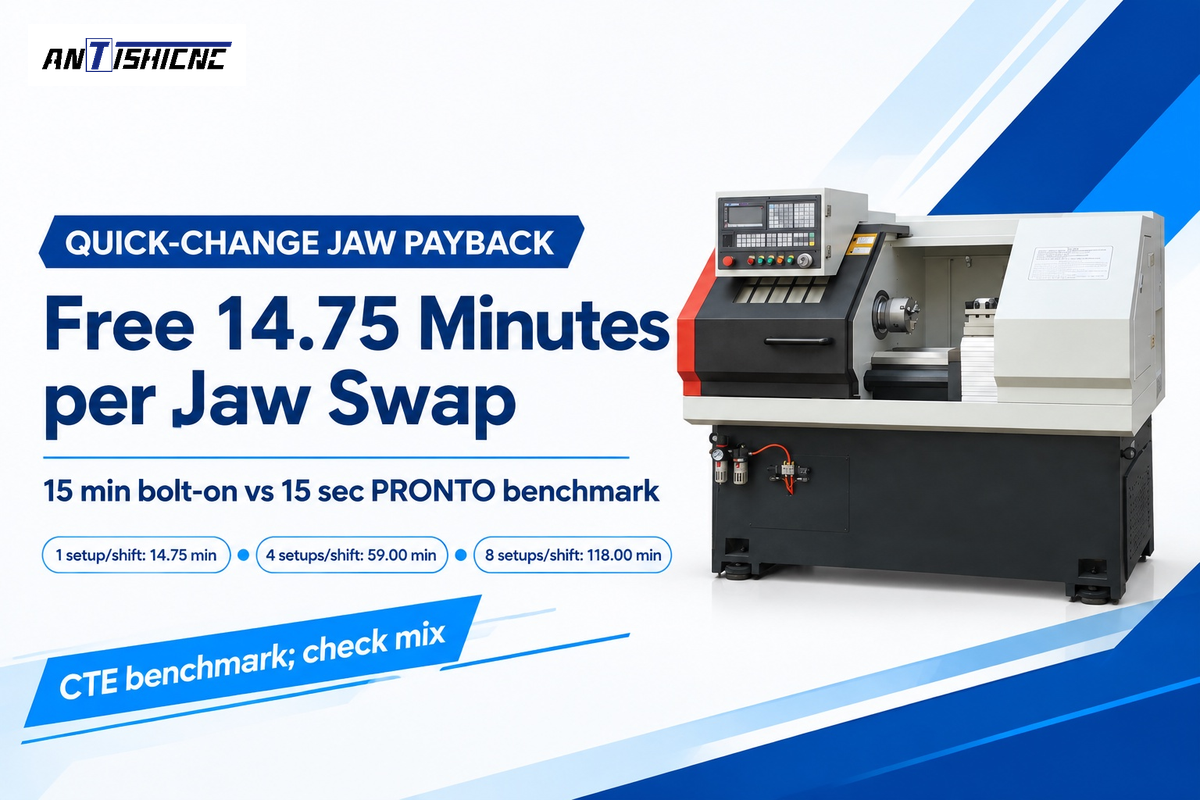
As trocas frequentes de castanhas significam que as castanhas de troca rápida ou as pinças podem ser mudadas mais rapidamente, reduzindo os tempos de preparação do mandril. Numa linha dedicada a uma única peça, sem trocas de castanhas ou pinças, as melhorias no tempo de troca não resultam na recuperação do prémio do equipamento. Estime o número de preparações necessárias para amortizar a escolha da atualização correta dividindo o custo incremental do equipamento pelo valor de mão de obra e máquina poupado por troca. Compare as castanhas de troca rápida com os valores de referência do relatório abaixo.
Em Cutting Tool Engineering’s quick-change jaw report, desapertar três castanhas superiores padrão e voltar a cortar as castanhas macias demora 15 a 20 minutos, e os mandris padrão custam inicialmente 30% a 40% menos num torno novo. Em comparação, o sistema PRONTO da SCHUNK troca uma inserção de castanha em 5 segundos (15 segundos por conjunto de 3 castanhas), com repetibilidade de 25 micrómetros (0.00098 in). O sistema J-LOC da QCS troca as castanhas em 10 segundos. Em 10 conjuntos de castanhas reutilizados 10 vezes num mandril de 3 castanhas Kitagawa de 10 polegadas (254 mm), a QCS documentou um custo total de $5 630 para castanhas macias padrão ($630 pelas castanhas mais mão de obra de preparação). O J-LOC totalizou $2 737 ($2 130 de equipamento de troca rápida mais trocas de 10 segundos), poupando $2 893. O preço das pinças de comprimento fixo varia consoante o tamanho do fuso e a cotação do fornecedor, por isso avalie as atualizações de pinças com a mesma fórmula de minutos de preparação, acrescida dos custos de inventário de pinças sobressalentes.
Jaw-Change Downtime Break-Even Table
Conforme descrito na guia de avaliação de investimentos NIST AMS 100-62, para aplicar o método simplificado de retorno, divida o investimento incremental pela poupança periódica e indique cada pressuposto da oficina. Utilizando Engenharia de Ferramentas de Corte valores de referência de 15 minutos (900 segundos) para uma troca aparafusada padrão de três castanhas contra 15 segundos (0.25 minutos) para uma troca rápida PRONTO de três castanhas, cada troca liberta 14.75 minutos de árvore. Multiplique os minutos libertados por turno pelo custo por minuto da oficina para testar o retorno face à diferença de equipamento.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
Existem três limites operacionais que tornam insensata a escolha de ferramentas de troca rápida para um mandril. Primeiro, num torno dedicado em que se recuperam zero minutos de preparação por não trocar as castanhas, concentre-se em turning feeds and speeds. Second, forgings beyond a collet’s collapse range jam collet sleeves. Third, proprietary base jaws tie your selection of lathe chucks to one manufacturer’s insert blanks. Check blank pricing before setting up Torneamento e fresamento CNC células. Com programações de grande variedade em que o valor libertado do fuso é superior ao desembolso pelas castanhas de base e insertos, o sistema de fixação de troca rápida deve ser selecionado como ferramenta essencial. Reduzir o tempo de preparação registado melhora a eficiência da oficina com o mandril de torno correto ou o pacote de mandril correto.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
A complete lathe purchase order lists exact ISO mounting, jaw and safety standards and workpiece drawings, so the builder sizes the spindle nose, rotary cylinder, drawtube and chuck. Specifying only an outer chuck diameter leaves critical spindle taper, stroke, speed and bar clearance undefined before quotation.
Compreender os diferentes tipos de normas de fixação de peças evita incompatibilidades de interface em concursos de maquinagem e fabrico. No ISO/TC 39/SC 8 catalogue, a ISO 702-1 até à ISO 702-4 definem narizes de fuso cónicos, Camlock, de baioneta e cilíndricos. Os compradores que adaptam tornos manuais europeus mais antigos encontram por vezes referências DIN 6350 a rebaixos cilíndricos; as respetivas tabelas dimensionais estão fora do registo ISO verificado aqui, por isso solicite desenhos exatos do fornecedor sobre o rebaixo e o círculo de parafusos. A ISO 3089:2005 aplica-se apenas a testes geométricos estáticos em mandris manuais autocentrantes com castanhas inteiriças. A ISO 3442-1 e a ISO 3442-2 tratam das dimensões de ligação e da intercambiabilidade para mandris com castanhas de duas peças, enquanto a ISO 3442-3 especifica testes de precisão geométrica para mandris operados por potência. A segurança do projeto e os limites da força de aperto dos mandris de potência estão abrangidos pela ISO 16156:2004, atualmente em revisão ativa como ISO/WD 16156 (Edição 2), registada em setembro de 2026 e em estudo como projeto de trabalho em outubro de 2026.
ISO/TC 39/SC 8 maintains separate standards for spindle noses (ISO 702), manual one-piece-jaw scroll tests (ISO 3089), two-piece jaw interfaces and power-chuck accuracy (ISO 3442), and chuck safety (ISO 16156).
A comparação dos tipos de mandris de torno disponíveis e dos diferentes tipos de mandris disponíveis junto de construtores especializados também ajuda a definir o âmbito de fornecimento. As fontes técnicas citadas aqui abrangem a Kitagawa (mandris de gancho e cunha), a SCHUNK (castanhas PRONTO), a Pratt Burnerd (mandris contrabalançados) e a QCS Workholding (castanhas J-LOC). Os dados publicados também incluem a Forkardt Hardinge e a Royal Products (pinças), a Wagner Magnete e a HVR Magnet (mandris magnéticos), e a Tonfou (castanhas CNC). Os catálogos industriais (Penn Tool Co.) listam mandris manuais de substituição. Verifique as capacidades dos modelos nas fichas técnicas atuais dos fabricantes. Todas as marcas comerciais de mandris pertencem às respetivas empresas. A ANTISHICNC fabrica tornos CNC, tornos universais, tornos verticais e tornos de roscar tubos com conjuntos manuais, hidráulicos ou pneumáticos compatíveis, juntamente com guias sobre capstan and turret lathes.
Está a especificar a fixação para um novo torno ANTISHICNC? Envie o desenho da peça com os diâmetros bruto e acabado, espessura mínima da parede, comprimento de alimentação da barra versus comprimento fixado no mandril, classe do material, TIR pretendido, RPM máximo e número de preparações por turno. Explore o nosso Máquinas torno CNC para que os nossos engenheiros possam compatibilizar o nariz do fuso, o furo do tubo de tração, o cilindro rotativo e os tipos comuns de castanhas antes do orçamento.
Perguntas frequentes
Can a 3-jaw scroll chuck hold square bar stock safely?
No, a standard 3-jaw scroll chuck can’t hold square bar stock safely during metal turning. Three jaws set at 120 degrees can’t meet four 90-degree flats symmetrically, creating unstable corner contact and a serious part ejection hazard under cutting torque. Clamp square bar in a 4-jaw independent chuck, a 4-jaw self-centering scroll chuck, or a square collet.
What does the number 6 mean in an A2-6 or D1-6 spindle mount?
The number 6 denotes the standardized ISO 702 spindle-nose size code (built on the 7-degree 7-minute 30-second short taper in ISO 702-1:2009), not a 6-inch chuck diameter. An A2-6 nose uses an outer bolt circle, while a D1-6 nose uses six camlock studs. Mounting one style onto the other requires a machined adapter plate.
Why do soft jaws need a clamping ring or plug while being bored?
Use a clamping ring, spider, or plug to preload master-jaw guideway clearance in the production clamping direction during soft-jaw boring. Boring soft jaws without preload can cause diameter, taper, or contact errors once cutting clamp pressure takes up clearance and deflects the jaws. Match boring hydraulic pressure to part pressure.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
When should a CNC shop choose a dead-length collet chuck over a pullback collet?
Escolha um mandril de pinça de comprimento fixo quando as peças da segunda operação encostarem num batente Z interno ou forem transferidas para um subfuso com tolerâncias apertadas no comprimento do ressalto. Os projetos de comprimento fixo empurram uma manga cónica para a frente sobre uma pinça estacionária, mantendo a peça fixa axialmente durante a fixação. Em vez disso, as pinças de retração padrão 5C e 16C puxam para trás para dentro do cone do fuso. Sempre que o diâmetro da barra de entrada variar dentro da tolerância do laminador, a ação de retração desloca ligeiramente a posição axial Z. Compare a precisão axial de comprimento fixo com o balanço adicional do nariz dentro de torres compactas de tornos.
Does a larger chuck diameter always fit the same lathe spindle?
No, maximum chuck diameter is capped by bed swing, guard clearance, bearing load limits, rated chuck RPM, and ISO 702 bolt-circle compatibility.
What workpiece and tooling details belong in a lathe chucking inquiry?
Envie um desenho da peça que mostre os diâmetros do material bruto e acabado, a espessura mínima da parede, o comprimento de alimentação da barra em relação à massa do bruto mandrilado e a classe da liga. Especifique a permeabilidade magnética se estiver a avaliar mandris magnéticos de polos radiais para anéis grandes. Inclua a concentricidade pretendida (TIR), a RPM máxima prevista do fuso, o tamanho do lote e as preparações por turno. Indique se os seus operadores preferem uma espiral manual ou castanhas independentes, castanhas hidráulicas serrilhadas ou pinças de troca rápida. Esses dados correspondem ao nariz ISO 702, ao curso do cilindro, ao furo do tubo de tração e à aderência dinâmica.
Scope Note: ANTISHICNC machine bore and speed figures come from official supplier technical quotations; dynamic force and shift-minute examples state their calculation inputs explicitly.
Referências e fontes
- Safe use of metal turning lathes, WorkSafe Victoria, Zone 1 bar enclosure and Zone 3 chuck selection controls.
- Guide to Smart Investment Tools (AMS 100-62), National Institute of Standards and Technology (NIST), October 2024.
- ISO 702-1:2009 Machine tools: Connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection, International Organization for Standardization.
- ICS 25.060.20 Workholding spindles and chucks (ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), International Organization for Standardization.
- ISO/WD 16156 (Edição 2) Requisitos de segurança para a conceção e construção de mandris de fixação, International Organization for Standardization.
- ISO/TC 39/SC 8 Workholding spindles and chucks catalogue, International Organization for Standardization.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



