














旋盤チャックの種類によって、金属旋盤が保持できるワーク断面、オペレーターがブランクを装着する速さ、スピンドルから通せるバーの長さが決まります。丸棒または六角棒には3爪スクロールチャックを選び、角材やオフセット部品には4爪インデペンデントチャックを使用します。薄肉変形を抑えるには6爪チャックまたはコレットチャックを指定し、自動バーフィードにはセンタースルー型油圧パワーチャックを取り付けます。
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
この文書は工業用金属旋削のみを対象とし、木工旋盤用に製作された木材向けスクロールチャックは対象外です。以下に記載する標準の適用範囲、把握圧力の規則、機械内径の数値は、公開されたISO記録またはサプライヤーのデータシートを参照しています。
Six lathe chuck types compared by workpiece shape and actuation
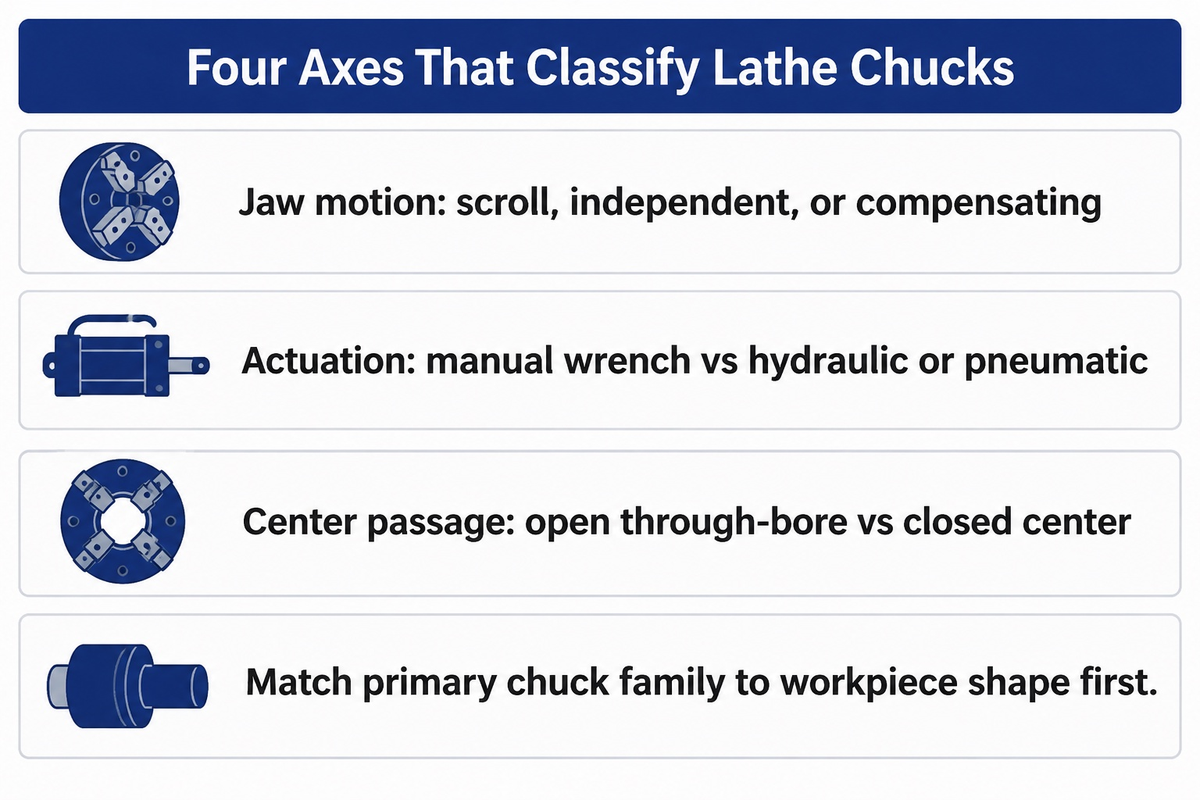
金属加工用チャックには、スクロール、インデペンデント、コレット、油圧パワー、磁気、特殊マルチジョーの六つの主要ファミリーがあります。以下の比較表に示す十種類の工場構成は、この六つのファミリーに対応します。爪数、同期または補正動作、手動またはパワー作動、オープンセンターまたはクローズドセンターは、同じスピンドル上で組み合わせられます。
回転チャックはスピンドルノーズに取り付けられ、ワークとともに回転して切削トルクを伝達するワーク保持装置です。フライス盤テーブルにボルト固定する固定インデックスチャックには、遠心力による把握力低下は生じません。回転チャックをクランプ装置全体として考えることで、アダプターやドローチューブの不適合を防げます。部品図のワークが丸材または六角材なら、トップジョーの価格を確認する前に3爪スクロールチャックを検討してください。さまざまな旋盤チャックの中で角材やオフセット部品には、4爪インデペンデントチャックを検討してください。
手動チャックとパワーチャックの違いは何ですか?
手動チャックは、スピンドルを停止した状態で、オペレーターがTハンドルレンチまたはチャックキーをスクロールピニオンやねじで回して締め付けます。一般的なCNCパワーチャックは、後部に取り付けた油圧または空圧シリンダーで駆動するドローチューブまたはドローバーを介して爪を開閉します。
シリンダーを外付けまたは内蔵したチャックは、特殊スピンドルにも使用され、クランプ時間は爪ストロークと流体流量によって決まります。手動チャックは、切削よりも装着にかかる時間がはるかに短い汎用旋盤、修理作業、長尺シャフトに適しています。コンピュータ数値制御の旋削センターでは、油圧または空圧作動がクランプ圧力を制御し、バーフィーダーやロボットと連動します。手動作動は汎用旋盤の作業に、パワー作動はCNCバッチ加工に適しています。部品形状に合うチャックタイプを選んでください。
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | 外径、内径、端面へのアクセス。平坦な接触面と、十分な面積および厚さを備えた強磁性部品が必要です |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
異なる種類の旋盤を稼働させる旋盤部門では、主軸サイズごとに旋盤チャック本体を二種類または三種類在庫していることがよくあります。トップジョーのプロファイルを見積もりに反映する前に、ワークの形状によって主要なクランプ方式の系統が決まります。
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
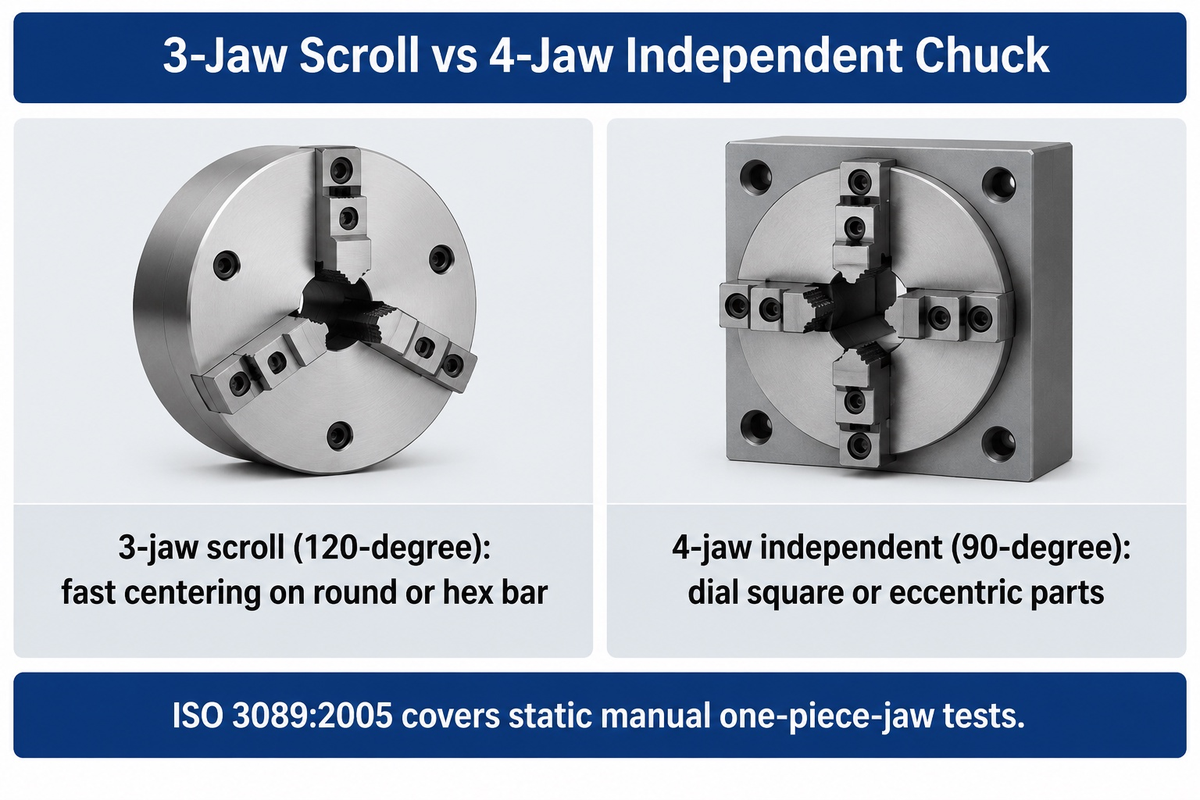
セルフセンタリング3爪スクロールチャックは、レンチを一回回すだけで丸棒または六角棒を数秒で把握します。一方、4爪インデペンデントチャックでは、ダイヤルインジケーターを使って角形、非対称、偏心ワークを芯出しするのに部品ごとに数分かかります。丸棒の荒加工を素早く行うなら三爪チャックを、同心度や意図したオフセットが段取り時間より重要なら4爪チャックを選んでください。
手動スクロール本体のベベルピニオンがスパイラルプレートを回し、三つの爪を一緒に半径方向へ動かします。スクロール歯は、工場で最もよく使うクランプ径帯で最も早く摩耗し、そのスパイラル上の別の位置での芯出し再現性が低下します。三個のピニオンを備えた手動スクロールチャックでは、 veteran machinists on Practical Machinist 締め付け用の主ソケットを一つ印付けしてください。その印を付けたピニオンだけを締めると、硬爪ではおよそ0.002 in TIR、ボーリング済みソフトジョーでは約0.0005 in TIRを保持できます。
3爪手動チャックと4爪手動チャックの違いは何ですか?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Rules on workplace safety reinforce this geometric split. WorkSafe Victoria’s metal turning lathe guidance 不規則な形状のワークには四爪チャックを取り付け、丸材には三爪チャックを使用するよう工場に指示しています。同じ指針では、ばね荷重式の自動排出キー、またはインターロック付きチャックガードを使用し、レンチがピニオンソケットに残らないよう求めています。
In the ISO/TC 39/SC 8 workholding catalogue, ISO 3089:2005は、手動操作の一体爪セルフセンタリングチャックに対する静的幾何試験を規定し、停止状態での静的精度と精密度を定義しています。検査室で静的テストバーの振れ試験に合格したチャックでも、高いスピンドル速度では動的把握力を失い、粗い熱間圧延材ではゼロでない振れが生じることがあります。二次加工シャフトを正確に芯出しするには、機械工は4爪チャックをインジケーターの分解能まで調整するか、予圧したソフトジョーをボーリングします(モダンマシンショップ).
薄肉変形と繰り返し精度に対応する6爪チャックおよびコレットチャック
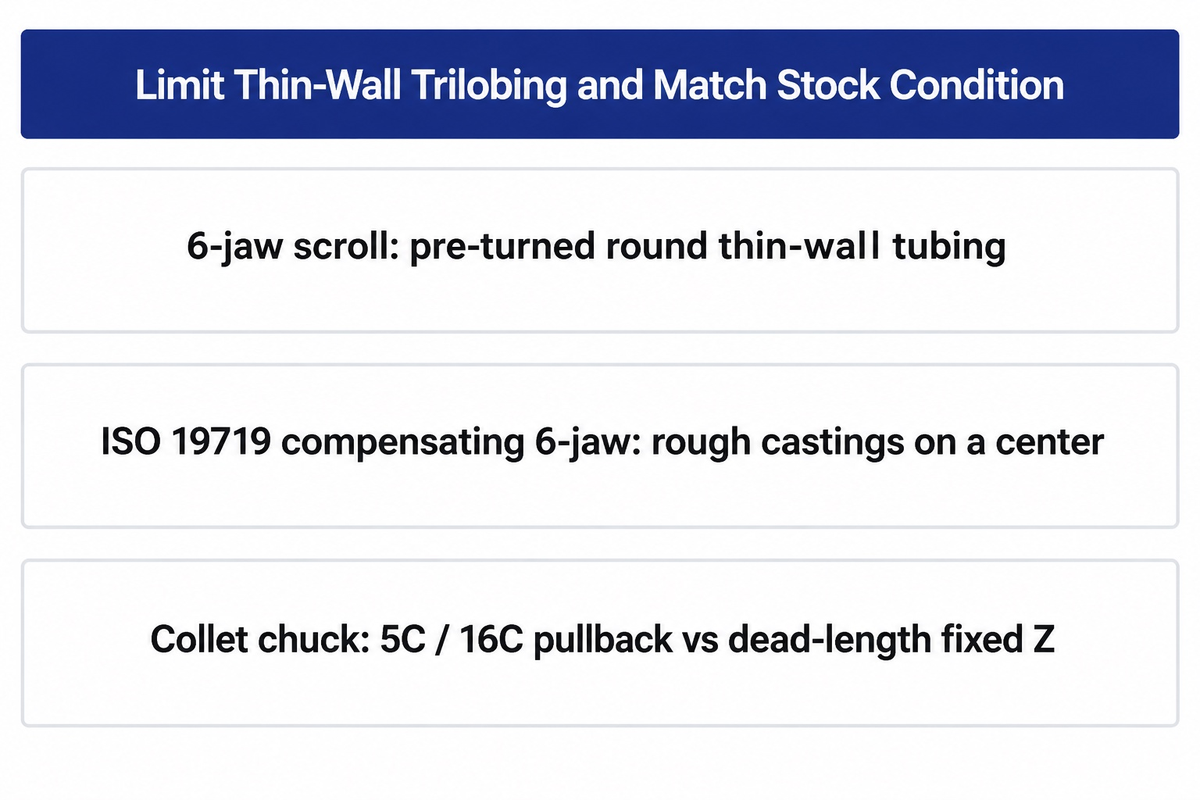
三点クランプの力が大きすぎると、薄肉チューブやベアリングに三葉状の変形が生じることがあります。変形の可能性を低減できる実績あるワーク保持方法には、六爪チャック、ラップアラウンド式ピージョー、コレットチャックがあります。余分な爪を使えば常に振れが減ると考えず、素材の真円度と軸方向Z長さ公差に合わせてホルダーを選んでください。
弾性トリローブ変形は、単純な芯ずれ振れとは異なる機械的経路をたどります。薄肉円筒スリーブを、過大な三爪チャック力で変形させた状態でボーリングすると、荷重下では丸い穴ができます。チャック圧力を解放すると弾性回復が起こり、厳しい内径限界を超える三葉状の真円度不良が生じることがあります。 Tonfou’s jaw engineering guide 特注加工したソフトジョーは接触面積とクランプ圧力を分散し、変形や表面の傷を低減することを示しています。クランプサイクル速度では、同期6爪チャックは3爪チャックに匹敵します。
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist, スケールや真円度不良のある素材では、一部の爪の荷重が軽くなったり接触しなくなったりします。その結果、残りの爪にかかるクランプ力が高まり、スクロールに応力がかかる可能性があります。Addyは、たわみに対する逃げを設けない限り、深いジョーの抱え込みが軸方向テーパーを生じさせる可能性も指摘しています。粗い鋳物に六点支持が必要な場合は、センターロケーター周りに、対になったレバー式補正6爪チャック(用語はISO 19719で定義)を指定してください。
きれいな棒材では、コレットチャックは部品ごとに数秒という高速クランプと、優れた振れおよび繰り返し精度を両立します。 Modern Machine Shop’s collet study 3爪パワーチャックのボーリング済みソフトジョーでは、典型的なTIRが0.0006~0.0012 inになると報告されています。精密コレットチャックは通常、0.0005 in TIR以下を保持し、 Royal Products クイックチェンジCNCコレットアセンブリでは0.0002 in TIRを公表しています。標準の5Cおよび16Cプルバックコレットはスピンドルテーパーへ引き込まれるため、素材径の変動に応じてZ長さがわずかに変化します。これに対して、 Forkardt Hardinge’s HQC quick-change collet system コレットを20秒未満で交換し、平行に把握してZ引き戻しを最小限に抑え、2インチ未満でプラスマイナス1/64 in (0.396 mm)のバー変動に対応します。計画時には、特定のコレットノーズがプルバック式かデッドレングススリーブ式かを確認してください metal lathe turning setups.
Hydraulic power chucks: open-center vs closed-center bar capacity
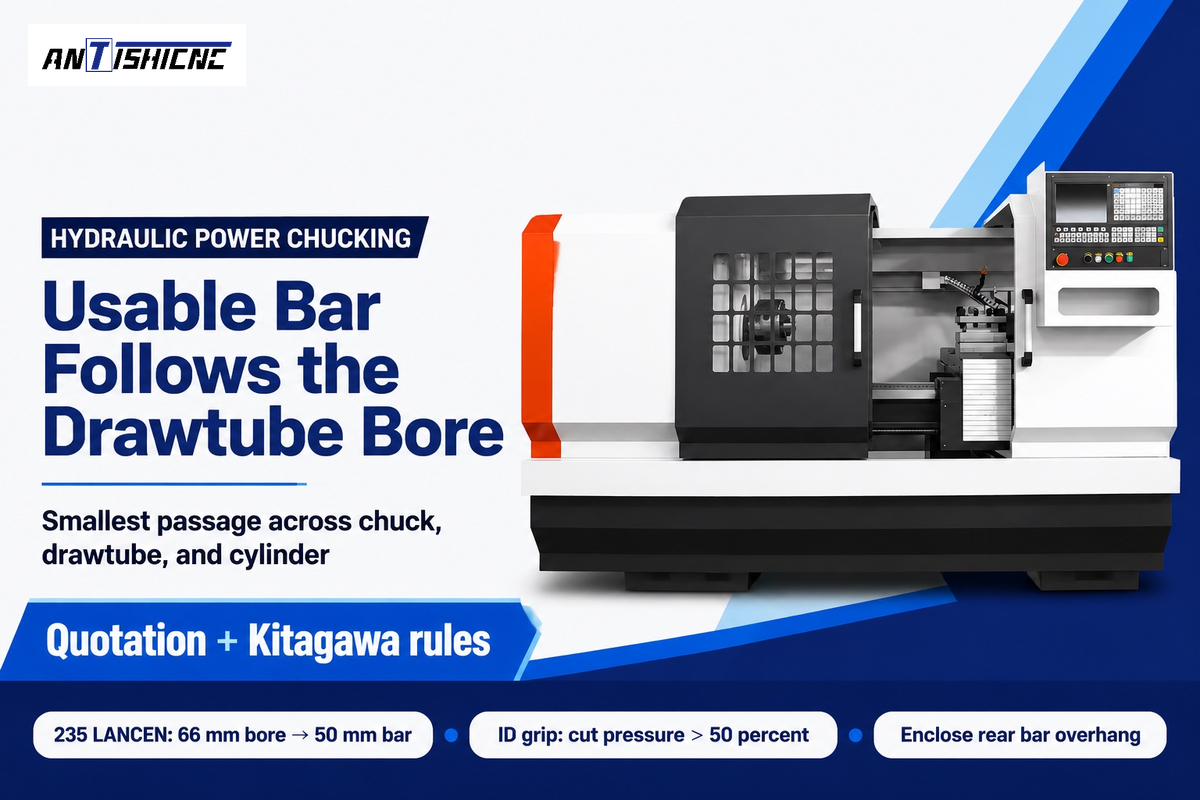
センタースルー型油圧パワーチャックは、バー材をスピンドル内径に連続供給する場合に最適です。クローズドセンター油圧チャックは、チャックで保持するビレットや心押し台センターで支持するシャフト作業に適しています。パワーチャックで使用できるバー容量は、内部作動機構があるため、旋盤のスピンドル内径容量より常に小さくなります。
A rear rotary cylinder on standard CNC旋盤機械 中空スチール製ドローチューブを引いたり押したりして、チャックのウェッジプランジャーにねじ込まれた部分を動かします。実際のバー容量は、スピンドル、ロータリーシリンダー、ドローチューブ、チャック本体、スピンドルライナー全体で最も小さい内径によって制限されます。クローズドセンターチャックには、幅広い旋盤スピンドルサイズでバーを通すための貫通路がありません。内部のウェッジスライドウェイを細かな切りくずや高圧クーラントから保護するには、ジョースロットのワイパーとシールも効果的に機能させる必要があります。
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes およびフラットベッドモデル。235 LANCEN斜床旋盤では、66 mmのスピンドル内径に50 mmの油圧ドローチューブ内径を組み合わせ、供給バーを50 mmに制限します。CK6150/1000フラットベッドCNC旋盤では、82 mmおよび130 mmのスピンドル内径が、80 mmおよび128 mmの手動バー定格から、65 mmおよび118 mmのオプションドローチューブ内径へ段階的に縮小します。ドローチューブに素材を通しても、機械後方で裸バーを突き出したままにすることはできません。 WorkSafe Victoria Zone 1 rules 回転する棒材が振り回されないよう、完全な剛性エンクロージャーと後部支持が必要です。
Raising hydraulic gauge pressure to increase grip force on hollow parts or internal gripping can be dangerous. According to Kitagawa’s Chucks 101 manual, ウェッジフック式パワーチャックを外径(OD)クランプから内径(ID)拡張クランプへ切り替えるには、油圧を50パーセント超低下させる必要があります。外向きウェッジ機構は、ID把握時に本体応力を増幅します。同時に、 Tonfou’s CNC power-chuck guide クランプ力が低すぎると、切削荷重の下でワークが滑ったり、振動したり、移動したりする可能性があると記しています。石油・ガス産業で使用する長いケーシングでは、パイプ全長を把握するため、前後一対のチャックを使用する必要があります。
リングやバルブボディ用の磁気チャック、コンビネーションチャック、二爪チャック
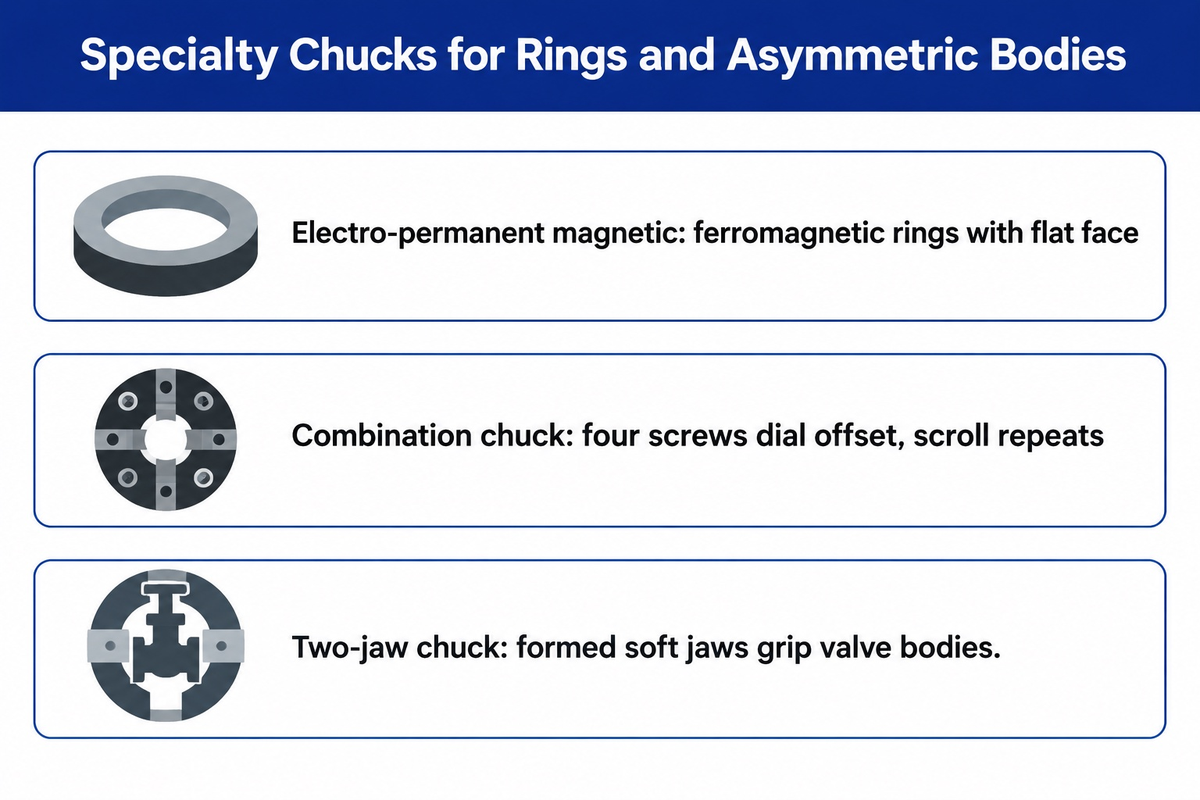
大型ベアリングリング、非対称バルブボディ、偏心鋳物には、電磁式永久磁石チャック、コンビネーションチャック、または成形二爪チャックが必要です。それぞれ、標準的な三爪クランプでは薄肉部が変形し、不規則なボスを把握できない用途に対応します。
Radial-pole electro-permanent magnetic chucks, such as Wagner Magnete’s 1210V turning series (外径200~2,300 mm、IP67等級)は、短い電気パルスで内部ポールを励磁します。切削中は電源が切断されるため、水平または vertical lathesただし、切削熱と機械からの熱伝達は依然として発生します。Wagnerのラジアル配置では、外径、内径、前面が開放され、一回のクランプでリングの三面旋削が可能です。 HVR Magnet’s engineering notes 厚い低炭素鋼では、単位面積あたり最大16 kgf/cm2の吸着力を報告しています。薄肉や焼入れ合金鋼では吸着力が低下し、非磁性の304ステンレス鋼やアルミニウムはクランプできません。適合する強磁性鋼または鋳鉄リングには、ポールに当てるため事前加工した平坦な基準面も必要です。
非磁性鋳物や不規則な鍛造品は、バッチ加工工程で機械式の特殊チャックに頼ります。コンビネーションチャックは、セルフセンタリングチャックのスクロールプレートと四本の独立ラジアルねじを組み合わせ、高い汎用性を実現します。オペレーターはねじで偏心鋳物を一度芯出しし、その後スクロールを作動させて繰り返し部品を装着できます。二爪チャックは、特注でフライス加工したソフトジョーキャビティ内でバルブボディやエルボ継手を確実に把握します。その下、 WorkSafe Victoria Zone 3 controls, 特注ジョーでは、突出した引っ掛かりの危険が生じないよう適切な設計と、クロススライドのクリアランスを低速回転で確認する作業が必要です。特許文献では、標準本体を次のようにも適用しています。中国特許出願 CN103611948A では、長さと直径の比が25以上の細長いシャフトに対し、3爪溝へ4~6 mmの横方向ワイヤーパッドを設け、逆方向Z送りを行う構成を説明しています。
Spindle nose mounts, drawtube bore, and high-RPM grip loss
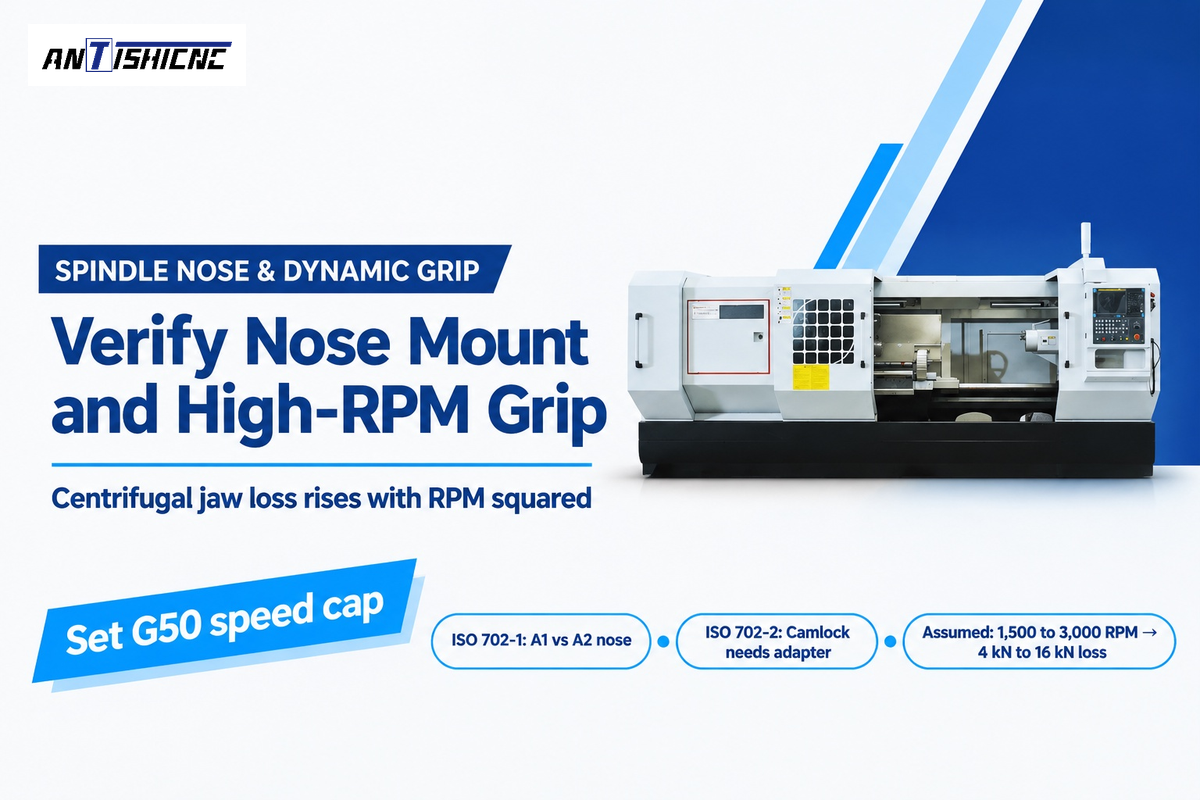
ヘッドストックに取り付ける前述のチャックを注文する前に、四つの機械工学上の確認をまとめて行ってください。ISO 702スピンドルノーズ、ドローチューブねじ、ウェッジストロークを適合させ、最小バー通路を確認し、定格チャック回転数を動的把握力の低下と照合してください。
Published ISO 702-1:2009 documentation (reaffirmed current in June 2025) defines 7-degree 7-minute 30-second short conical spindle noses. In the ICS 25.060.20 catalogue, ISO 702-2:2007はカムロックスタッドマウント、ISO 702-3:2007はバヨネットディスクマウント、ISO 702-4:2004は円筒マウントを対象とします。A1タイプのノーズは内側と外側の両方のボルトサークルを加工しますが、A2タイプのノーズは外側のボルトサークルのみを備えます。したがって、A2-6またはA2-8チャックは対応するA1-6またはA1-8ノーズに直接ボルト固定できますが、内側サークルのA1チャックやD1カムロックチャックをA2スピンドルに取り付けるにはアダプタープレートが必要です。機械工が指摘するように、 Practical Machinist’s spindle-nose thread, A2への直接取り付けでは突出量をおよそ1インチ短縮できますが、古いねじ式ノーズは逆トルクで緩むことがあります。次の規格によれば、 Tonfou’s power-chuck checklist, 購入者は油圧シリンダーストローク、引張力、ドローチューブ互換性も、チャックおよびスピンドル速度に合わせる必要があります。
Spindle-to-Chuck Bore Match Sheet
以下の参照シートでは、公式ANTISHICNC見積パラメータを五つの 金属旋盤、公開されたISO取り付け規則および動的把握力のベンチマークと組み合わせています。チャックのセットアップでは、スピンドルの実内径と油圧ドローチューブ内径を分けて確認し、チャック最大回転数が予定スピンドル速度を上回ることを確認してください。
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via 切削工具エンジニアリング | Uncompensated heavy top jaws | 定格最大回転数で静的把握力の60%超を失う可能性があります |
| Counterbalanced lever power chuck | Pratt Burnerd via 切削工具エンジニアリング | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: 補正機構のない3爪パワーチャックが0 RPMで静的把握力30 kNを発揮すると仮定します。定速切削での端面加工中、スピンドル速度が1,500 RPMから3,000 RPMへ倍増します。遠心爪引力はスピンドル速度の二乗に比例して増加します(モダンマシンショップ)、RPMを倍にすると外向きの力は四倍になります。遠心力によって1,500 RPMで4 kNが失われる場合(残り26 kN)、3,000 RPMでは損失が16 kNに達し、正味の把握力は14 kNになります。実際のジョー設定で必要な動的把握力を維持し、主軸、チャック、シリンダー、治具の許容回転速度の範囲内に収まるよう、G50またはコントローラーの主軸最高回転速度制限を設定します。
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
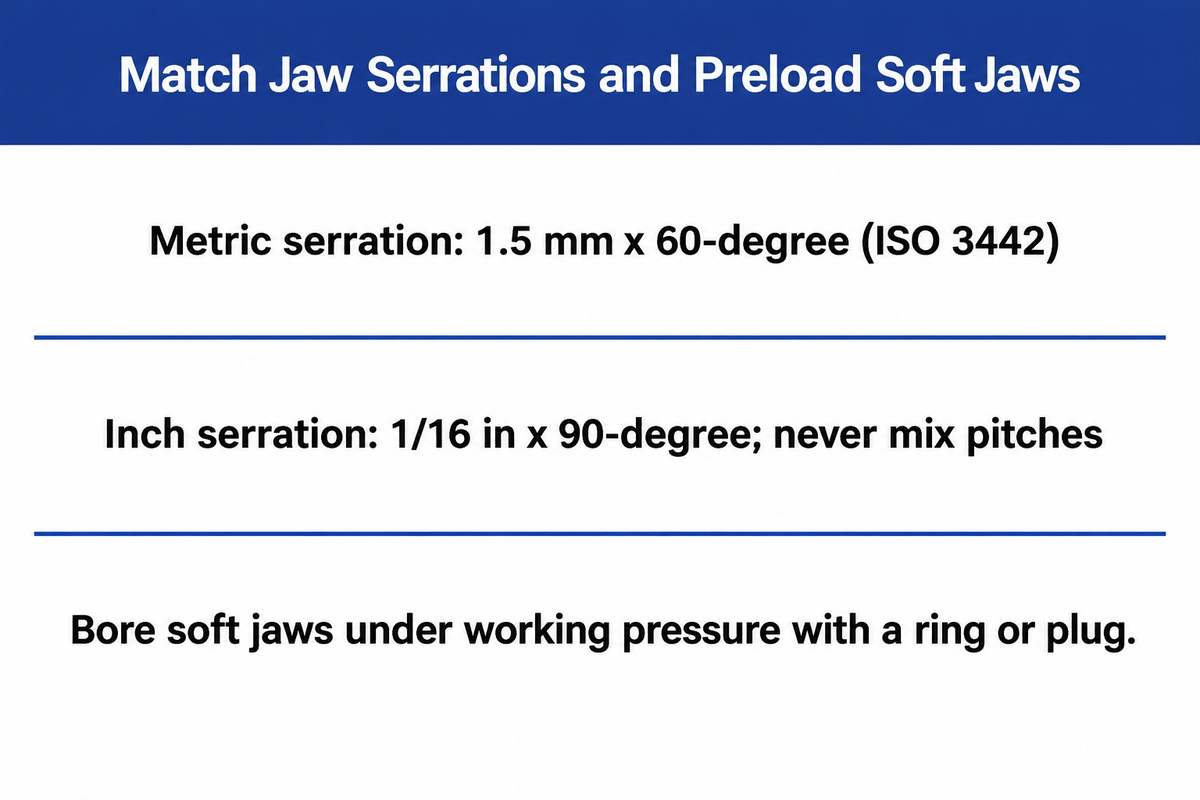
旋盤チャックのジョーによって、剛性チャック本体が仕上がり径に傷を付けるか、ミルスケール上で滑るか、千分の一インチの半分以内で繰り返すかが決まります。荒い棒材には焼入れ段付きジョー、同心度が必要な二次加工には特注ボーリング済みスチールまたはアルミニウム製ソフトジョー、バッチ交換が多い場合はクイックチェンジジョーを取り付けてください。
二ピースチャックは、内部のマスタージョーと交換式トップジョーセットを分離します。この交換可能なジョー構成では、インターフェース寸法とボルトがマスタージョーに適合し、ジョーの質量と高さがチャックの制限内に収まる場合、工具コストを削減できます。ISO 3442では、Part 1およびPart 2が舌溝式ジョーの互換性を扱い、Part 3がセレーション付きパワーチャックジョーと精度試験を扱います。インチ規格の1/16 in x 90度セレーション付きトップジョーを、メートル規格の1.5 mm x 60度(または3.0 mm x 60度)マスタージョーへ絶対にボルト固定しないでください。ピッチとフランク角が合わないと歯先だけが接触し、荷重下でセレーションがせん断します。
Can I switch jaw configurations on a manual lathe chuck?
手動スクロールチャックでは通常、内爪と外爪の一体爪を別々の適合セットとして使用します。反転可能な一体爪や交換式トップジョーは、それら向けに製作されたチャックでのみ使用できます。一体型スクロールジョーを再装着する際は、すべてのスクロール歯が同時に芯出しされるよう、メーカー指定のスロット順序に従ってください。
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance スクロールねじは完全にかみ合わせ、爪が抜けたりリムから突き出たりしないようにする必要があると述べています。手動またはパワーチャックのソフトジョーでは、厳密な同心度を達成するのが難しく、ボーリング時にクランプ予圧をかけた場合にのみ可能です。ある Practical Machinist shop case、ボーリング済みソフトジョーでも、プラグがジョー先端で挟まれ、ボーリング後にクランプ圧力を調整したため、0.008”の振れが残っていました。製造時のクランプ方向にジョーを予圧するには、必要な作動圧力に設定したボーリングリング、スパイダー、またはプラグを使用してください。パワーチャックまたはスクロールチャックで安定したボーリング再現性を得られるのは、実際の把握位置でガイドウェイのバックラッシュをなくした場合だけです。
Quick-change jaw and collet upgrade payback calculation
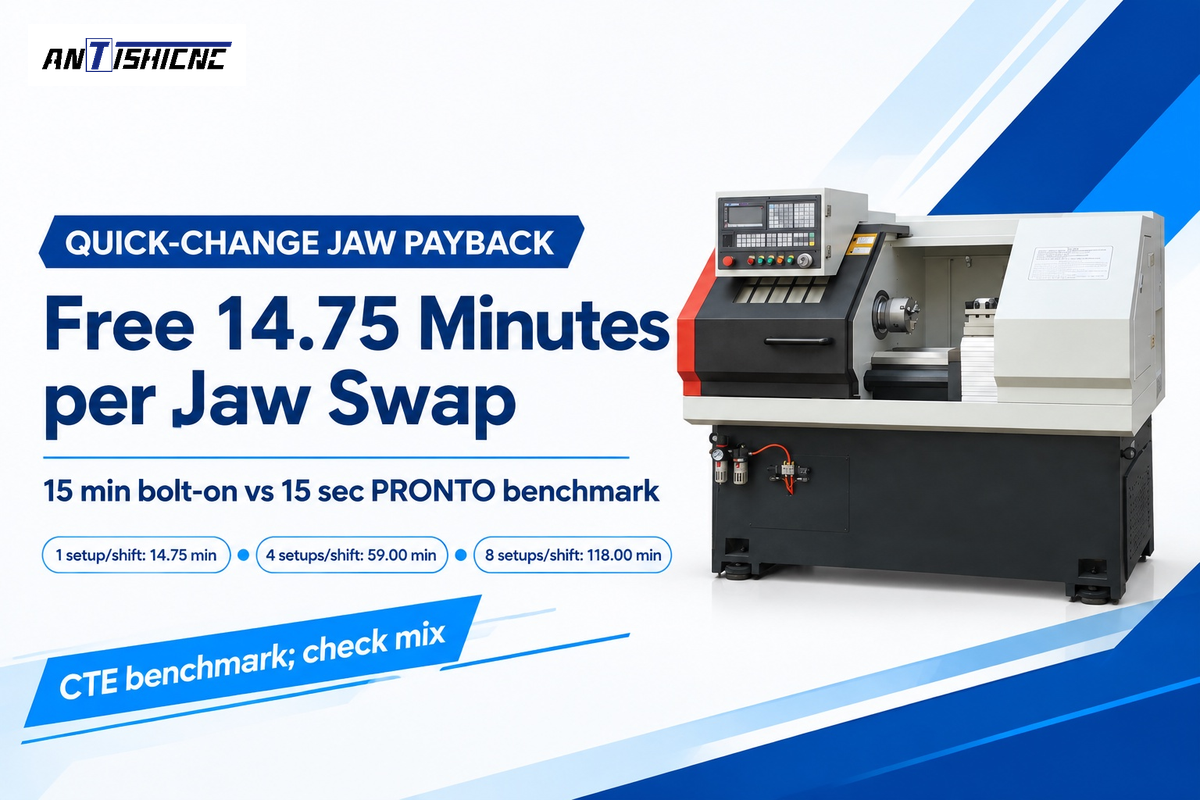
ジョーを頻繁に交換する場合は、クイックチェンジジョーまたはコレットをより短時間で交換でき、チャックの段取り時間を短縮できます。専用の単一部品ラインでジョーやコレットを交換しないなら、交換時間の改善によってハードウェアの割増費用を回収することはできません。適切なアップグレードを選んだ費用を回収するために必要な段取り回数は、追加ハードウェア費用を交換ごとに削減できる労務費と機械価値で割って見積もります。以下のレポートのベンチマークとクイックチェンジジョーを比較してください。
イン Cutting Tool Engineering’s quick-change jaw report, 標準トップジョー三個のボルトを外してソフトジョーを再切削するには15~20分かかり、新しい旋盤では標準チャックの初期費用が30%~40%低くなります。対照的に、SCHUNKのPRONTOシステムは一個のジョーインサートを5秒(3爪セットで15秒)で交換でき、繰り返し精度は25マイクロメートル(0.00098 in)です。QCSのJ-LOCシステムはジョーを10秒で交換します。10インチ(254 mm)のKitagawa 3爪チャックで、10種類のジョーセットを各10回再利用した場合、QCSは標準ソフトジョーの総費用を5,630ドル(ジョー630ドル+段取り労務費)と記録しました。J-LOCの総費用は2,737ドル(クイックチェンジハードウェア2,130ドル+10秒交換)で、2,893ドルを節約できました。デッドレングスコレットの価格はスピンドルサイズとサプライヤー見積もりによって変わるため、予備コレット在庫費用を加え、同じ段取り時間の計算式でコレットのアップグレードを評価してください。
Jaw-Change Downtime Break-Even Table
As described in NIST AMS 100-62 investment evaluation guidance、簡略化した投資回収方法を使うには、追加投資額を定期的な節約額で割り、工場の前提条件をすべて明記します。公開されている 切削工具エンジニアリング 標準三爪ボルトオン交換が15分(900秒)、三爪PRONTOクイックチェンジ交換が15秒(0.25分)というベンチマークを使うと、交換ごとに14.75分のスピンドル時間が空きます。シフトあたりに空く分数へ工場の分あたりのレートを掛け、提示されたハードウェア差額に対する投資回収を確認してください。
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
クイックチェンジ工具を選ぶと不適切になるチャックには、三つの運用上の境界があります。第一に、ジョーを交換しないため段取り時間をまったく削減できない専用旋盤では、 turning feeds and speeds。第二に、コレットの縮小範囲を超える鍛造品はコレットスリーブに詰まります。第三に、独自仕様のベースジョーによって、選択した旋盤チャックが一社のインサートブランクに縛られます。セットアップ前にブランク価格を確認してください CNC の旋削加工とフライス加工 セル。空いたスピンドル時間の価値がベースジョーとインサートの費用を上回る多品種工程では、クイックチェンジワーク保持具を必須工具として選ぶべきです。適切な旋盤チャックまたはチャックパッケージで、記録された段取り停止時間を削減すれば工場の効率が向上します。
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
旋盤の完全な購入注文書には、正確なISO取り付け規格、ジョーおよび安全規格、ワーク図面を記載し、メーカーがスピンドルノーズ、ロータリーシリンダー、ドローチューブ、チャックを適切に選定できるようにします。チャック外径だけを指定すると、見積もり前に重要なスピンドルテーパー、ストローク、速度、バークリアランスが未定義のままになります。
さまざまなワーク保持規格を理解すると、機械加工および製造の入札でインターフェースの不一致を防げます。以下では ISO/TC 39/SC 8 catalogue、ISO 702-1からISO 702-4は、円すい、カムロック、バヨネット、円筒の各スピンドルノーズを定義します。旧式の欧州製手動旋盤を改造する購入者は、DIN 6350の円筒凹部規格に遭遇することがあります。ここでは寸法表を検証済みISO記録の対象外としているため、サプライヤーに凹部とボルトサークルの正確な図面を依頼してください。ISO 3089:2005は、一体爪を備えた手動セルフセンタリングチャックの静的幾何試験にのみ適用されます。ISO 3442-1およびISO 3442-2は、二ピースジョーチャックの接続寸法と互換性を扱い、ISO 3442-3はパワー作動チャックの幾何精度試験を規定します。パワーチャックの設計安全性と把握力限界はISO 16156:2004の対象であり、現在、 ISO/WD 16156 (Edition 2)、2026年九月に登録され、2026年十月時点で作業原案として検討中です。
ISO/TC 39/SC 8は、スピンドルノーズ(ISO 702)、手動一体爪スクロール試験(ISO 3089)、二ピースジョーのインターフェースとパワーチャック精度(ISO 3442)、チャック安全性(ISO 16156)について、それぞれ個別の規格を維持しています。
専門メーカーが提供する旋盤チャックの種類や、各種チャックを比較することは、調達範囲の定義にも役立ちます。ここで引用する技術資料には、Kitagawa(ウェッジフックチャック)、SCHUNK(PRONTOジョー)、Pratt Burnerd(カウンターバランスチャック)、QCS Workholding(J-LOCジョー)が含まれます。公開データには、Forkardt HardingeおよびRoyal Products(コレット)、Wagner MagneteおよびHVR Magnet(磁気チャック)、Tonfou(CNCジョー)も含まれます。工業カタログ(Penn Tool Co.)には交換用手動チャックが掲載されています。モデル定格は、各メーカーの最新データシートで確認してください。すべてのチャック商標は各社が所有しています。ANTISHICNCは、手動、油圧、空圧パッケージに適合したCNC旋盤、汎用旋盤、立旋盤、パイプねじ切り旋盤を製造し、さらに以下に関するガイドも提供しています capstan and turret lathes.
新しいANTISHICNC旋盤用のワーク保持具を指定しますか?素材径と仕上がり径、最小肉厚、バーフィード長さとチャック保持長さ、材料グレード、目標TIR、最大RPM、シフトあたりの段取り回数を記載した部品図を送付してください。当社の CNC旋盤機械 これにより、当社のエンジニアが見積もり前にスピンドルノーズ、ドローチューブ内径、ロータリーシリンダー、一般的なジョータイプを適合させられます。
よくある質問
Can a 3-jaw scroll chuck hold square bar stock safely?
いいえ。標準的な3爪スクロールチャックでは、金属旋削中に角材を安全に保持できません。120度間隔の三爪では、四つの90度平面に対称に接触できないため、角部の接触が不安定になり、切削トルク下で部品が飛び出す重大な危険があります。角材は、4爪インデペンデントチャック、4爪セルフセンタリングスクロールチャック、または角形コレットでクランプしてください。
A2-6またはD1-6のスピンドルマウントにおける数字6の意味は何ですか?
数字6は、標準化されたISO 702のスピンドルノーズサイズコードを示します(ISO 702-1:2009の7度7分30秒のショートテーパーを基準としています)。6インチチャックの直径を示すものではありません。A2-6ノーズは外側のボルトサークルを使用し、D1-6ノーズは六個のカムロックスタッドを使用します。一方のタイプをもう一方に取り付けるには、機械加工したアダプタープレートが必要です。
Why do soft jaws need a clamping ring or plug while being bored?
ソフトジョーのボーリング時は、クランプリング、スパイダー、またはプラグを使用して、製造時のクランプ方向にマスタージョーのガイドウェイすき間を予圧してください。予圧なしでソフトジョーをボーリングすると、切削時のクランプ圧力によってすき間が埋まりジョーがたわむため、直径、テーパー、または接触に誤差が生じるおそれがあります。ボーリング時の油圧は、部品のクランプ圧力に合わせてください。
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
CNC加工工場は、プルバックコレットよりデッドレングスコレットチャックを選ぶべきなのはいつですか?
二次加工部品を内部のZストップに突き当てる場合や、肩長さの公差が厳しいサブスピンドルへ移載する場合は、デッドレングスコレットチャックを選びます。デッドレングス設計では、固定コレットの上をテーパースリーブが前進するため、クランプ中もワーク位置が軸方向に固定されます。標準の5Cおよび16Cプルバックコレットは、代わりにスピンドルテーパーへ後方に引き込まれます。入荷するバー径がミル公差内で変動すると、プルバック動作によって軸方向のZ位置がわずかにずれます。デッドレングスの軸方向精度と、コンパクトな旋盤タレット内部で増えるノーズ突出量を比較検討してください。
Does a larger chuck diameter always fit the same lathe spindle?
いいえ。最大チャック径は、ベッド上振り、ガードのクリアランス、ベアリング荷重限界、定格チャック回転数、およびISO 702のボルトサークル互換性によって制限されます。
旋盤チャックの問い合わせに記載すべきワークと工具の情報は何ですか?
素材径と仕上がり径、最小肉厚、バーフィード長さとチャック保持ブランク質量の関係、および合金グレードを示した部品図を送付してください。大型リング用のラジアルポール磁気チャックを評価する場合は、磁気透磁率を指定してください。目標同心度(TIR)、予定する最大スピンドル回転数、バッチサイズ、シフトあたりの段取り回数を記載してください。手動スクロールまたは独立ジョー、セレーション付き油圧ジョー、クイックチェンジコレットのどれをオペレーターが希望するかも明記してください。これらの情報により、ISO 702ノーズ、シリンダーストローク、ドローチューブ内径、動的把握力を適合させられます。
適用範囲に関する注記:ANTISHICNCの機械内径および速度の数値は、公式サプライヤー技術見積書に基づきます。動的力とシフト時間の例では、計算条件を明示しています。
参考文献と情報源
- 金属旋盤の安全な使用に関する指針、ビクトリア州労働安全局、ゾーン1棒材防護囲いおよびゾーン3チャック選定管理。
- スマート投資ツールガイド(AMS 100-62)、米国国立標準技術研究所(NIST)、2024年十月。
- ISO 702-1:2009 工作機械:スピンドルノーズとワーク保持チャックの接続寸法、Part 1:円すい接続、国際標準化機構。
- ICS 25.060.20 ワーク保持スピンドルおよびチャック(ISO 702、ISO 3089:2005、ISO 3442、ISO 16156)、国際標準化機構。
- ISO/WD 16156(Edition 2)ワーク保持チャックの設計および構造に関する安全要求事項、国際標準化機構。
- ISO/TC 39/SC 8 ワーク保持スピンドルおよびチャック規格目録、国際標準化機構。
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



