














Spannfuttertypen für Drehmaschinen bestimmen, welche Werkstückquerschnitte eine Metalldrehmaschine hält, wie schnell Bediener Rohlinge laden und wie viel Stangenmaterial aus der Spindel ragt. Wählen Sie ein 3-Backen-Planspannfutter für Rund- oder Sechskantstangen und verwenden Sie ein unabhängiges 4-Backen-Futter für quadratische oder versetzte Teile. Geben Sie ein 6-Backen- oder Spannzangenfutter an, um die Verformung dünner Wände zu begrenzen, und rüsten Sie ein hydraulisches Kraftspannfutter mit offenem Zentrum für die automatische Stangenzuführung aus.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
This document covers industrial metal turning only and excludes woodturning scroll chucks fabricated for timber lathes. All standard scopes, gripping pressure rules, and machine bore figures cited below reference their published ISO records or supplier datasheets.
Six lathe chuck types compared by workpiece shape and actuation
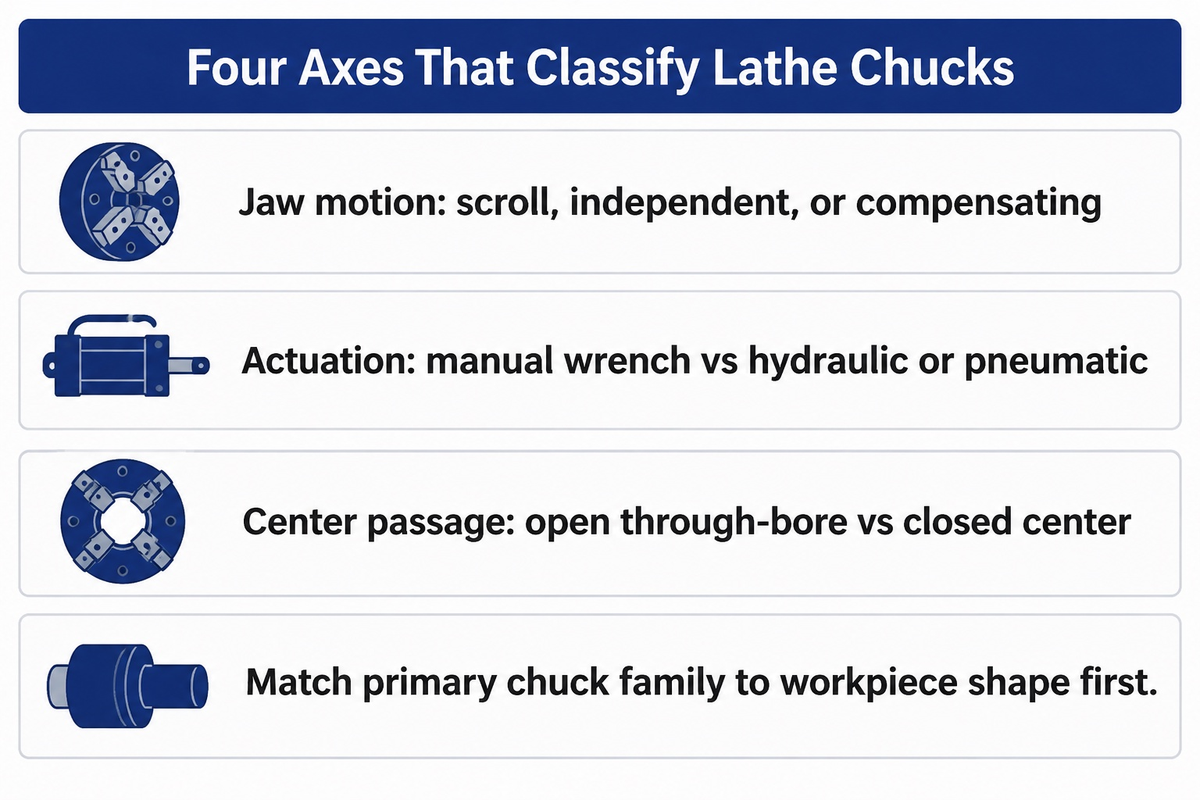
Es gibt sechs Hauptfamilien von Spannfuttern für die Metallbearbeitung: Planspiralen-, unabhängige, Spannzangen-, hydraulische Kraftspann-, Magnet- und spezielle Mehrbackenfutter. Die zehn Werkstattkonfigurationen in der folgenden Vergleichstabelle entsprechen diesen sechs Spannfutterfamilien. Backenanzahl, synchrone oder ausgleichende Bewegung, manuelle oder kraftbetätigte Betätigung sowie offene oder geschlossene Zentren können an derselben Spindel kombiniert werden.
Ein rotierendes Spannfutter ist eine an der Spindelnase montierte Werkstückspannvorrichtung, die sich mit dem Werkstück dreht und das Schnittmoment überträgt. Stationäre Teilfutter, die an Frästischen verschraubt sind, unterliegen keinem Verlust der Fliehkraftspannung. Die Betrachtung eines rotierenden Spannfutters als vollständige Spannvorrichtung verhindert unpassende Adapter oder Zugrohre. Berücksichtigen Sie für das Werkstück auf Ihrer Teilezeichnung zunächst ein 3-Backen-Planspannfutter für Rund- oder Sechskantmaterial, bevor Sie Aufsatzbacken kalkulieren. Für quadratische oder versetzte Teile unter den verschiedenen Drehfuttertypen sollten Sie ein unabhängiges 4-Backen-Futter in Betracht ziehen.
Was ist der Unterschied zwischen einem manuellen Spannfutter und einem Kraftspannfutter?
Ein manuelles Spannfutter wird festgezogen, wenn der Bediener bei stillstehender Spindel einen T-Griffschlüssel beziehungsweise Spannschlüssel in einem Planspiralenritzel oder einer Schraube dreht. Ein typisches CNC-Kraftspannfutter öffnet und schließt seine Backen über ein Zugrohr oder eine Zugstange, die von einem hinten montierten hydraulischen oder pneumatischen Zylinder angetrieben wird.
Spannfutter mit angebautem oder integriertem Zylinder dienen ebenfalls speziellen Spindeln; die Spannzeit hängt vom Backenhub und vom Volumenstrom der Flüssigkeit ab. Manuelle Spannfutter eignen sich für Werkzeugmacherdrehmaschinen, Reparaturen und lange Wellen, bei denen das Beladen deutlich weniger Zeit als das Schneiden beansprucht. Bei CNC-Drehzentren regelt die hydraulische oder pneumatische Betätigung den Spanndruck und lässt sich mit Stangenladern oder Robotern koppeln. Manuelle Betätigung eignet sich für Werkzeugmacherarbeiten, Kraftbetätigung für CNC-Serien. Stimmen Sie den Spannfuttertyp auf die Teilegeometrie ab.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | OD, ID, and face access; requires flat contact face and ferromagnetic part with adequate area and thickness |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
Turning departments running different types of lathe machines often stock two or three types of lathe chuck bodies per spindle size. The shape of the workpiece determines the primary clamping family before top jaw profiles enter the quote.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
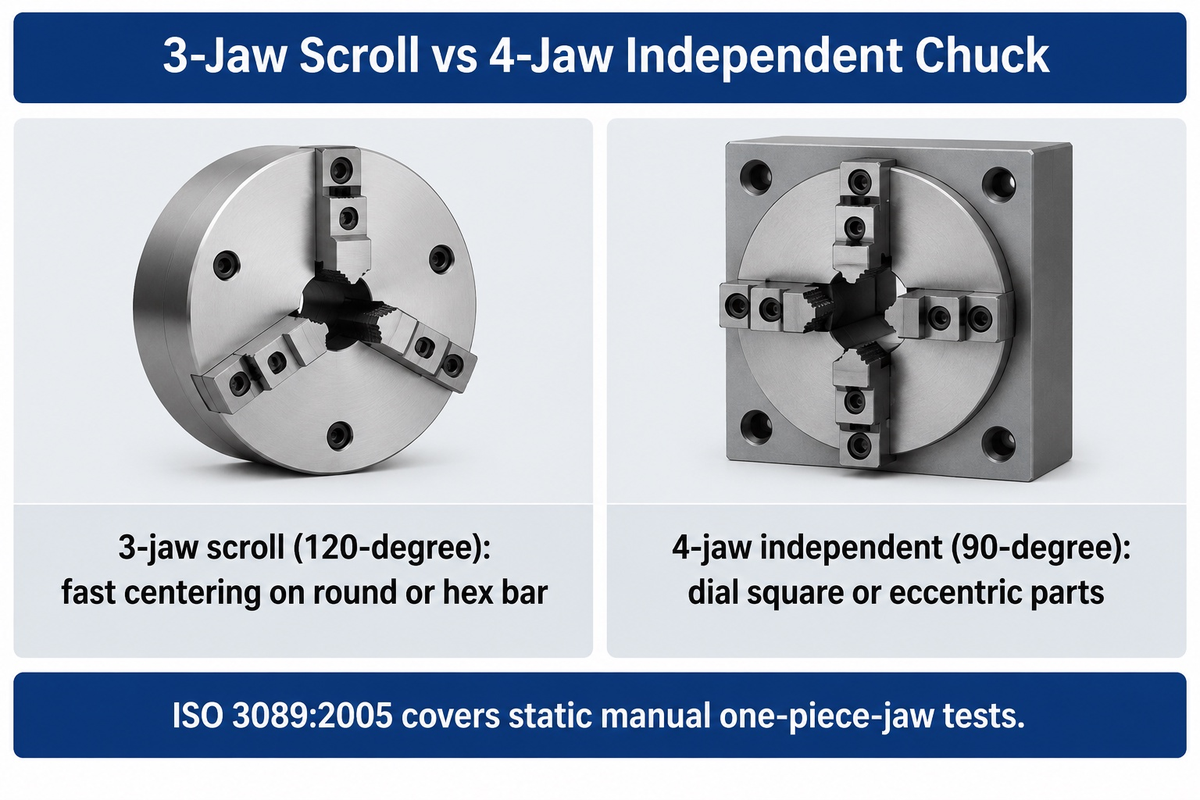
Ein selbstzentrierendes 3-Backen-Planspannfutter spannt Rund- oder Sechskantstangen mit einer einzigen Schlüsselumdrehung in wenigen Sekunden. Dagegen benötigt ein unabhängiges 4-Backen-Futter pro Werkstück mehrere Minuten, um quadratische, asymmetrische oder exzentrische Werkstücke mit einer Messuhr auszurichten. Wählen Sie das Dreibackenfutter zum schnellen Schruppen von Stangen und das 4-Backen-Futter, wenn Rundlaufgenauigkeit oder ein gezielter Versatz wichtiger sind als die Rüstzeit.
Ein Kegelritzel in einem manuellen Planspiralkörper dreht eine Spiralplatte, die drei Backen gemeinsam radial bewegt. Die Spiralzähne verschleißen am schnellsten in dem Spannbereich, der in einer Werkstatt am häufigsten verwendet wird, wodurch sich die Wiederholgenauigkeit der Zentrierung an anderer Stelle der Spirale verändert. Bei manuellen Planspannfuttern mit drei Ritzeln, veteran machinists on Practical Machinist mark one primary socket for tightening. Tightening only that marked pinion holds roughly 0.002 in TIR on hard jaws and about 0.0005 in TIR on bored soft jaws.
What’s the difference between a 3-jaw and 4-jaw manual chuck?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Vorschriften zur Arbeitssicherheit untermauern diese geometrische Trennung. Der Leitfaden für Metalldrehmaschinen von WorkSafe Victoria weist Werkstätten an, Vierbackenfutter für unregelmäßig geformte Werkstücke zu montieren und Dreibackenfutter für Rundmaterial einzusetzen. Dieselbe Richtlinie fordert federbelastete selbstauswerfende Futterschlüssel oder verriegelte Futterschutzhauben, damit niemals ein Schlüssel im Ritzel stecken bleibt.
In the ISO/TC 39/SC 8 workholding catalogue, ISO 3089:2005 behandelt statische geometrische Prüfungen für manuell betätigte selbstzentrierende Spannfutter mit einteiligen Backen und definiert die statische Genauigkeit und Präzision im Stillstand. Ein Spannfutter, das den Rundlauf eines Prüfbolzens bei der statischen Prüfung im Messraum besteht, kann bei hoher Spindeldrehzahl dennoch dynamische Spannkraft verlieren und bei grobem warmgewalztem Material einen von null verschiedenen Rundlauf zeigen. Für präzises Zentrieren bei Wellen der Zweitoperation stellen Facharbeiter entweder ein 4-Backen-Futter bis zur Auflösung der Messuhr ein oder drehen vorgespannte weiche Backen aus (Moderne Maschinenwerkstatt).
6-jaw chucks and collet chucks for thin-wall distortion and repeatability
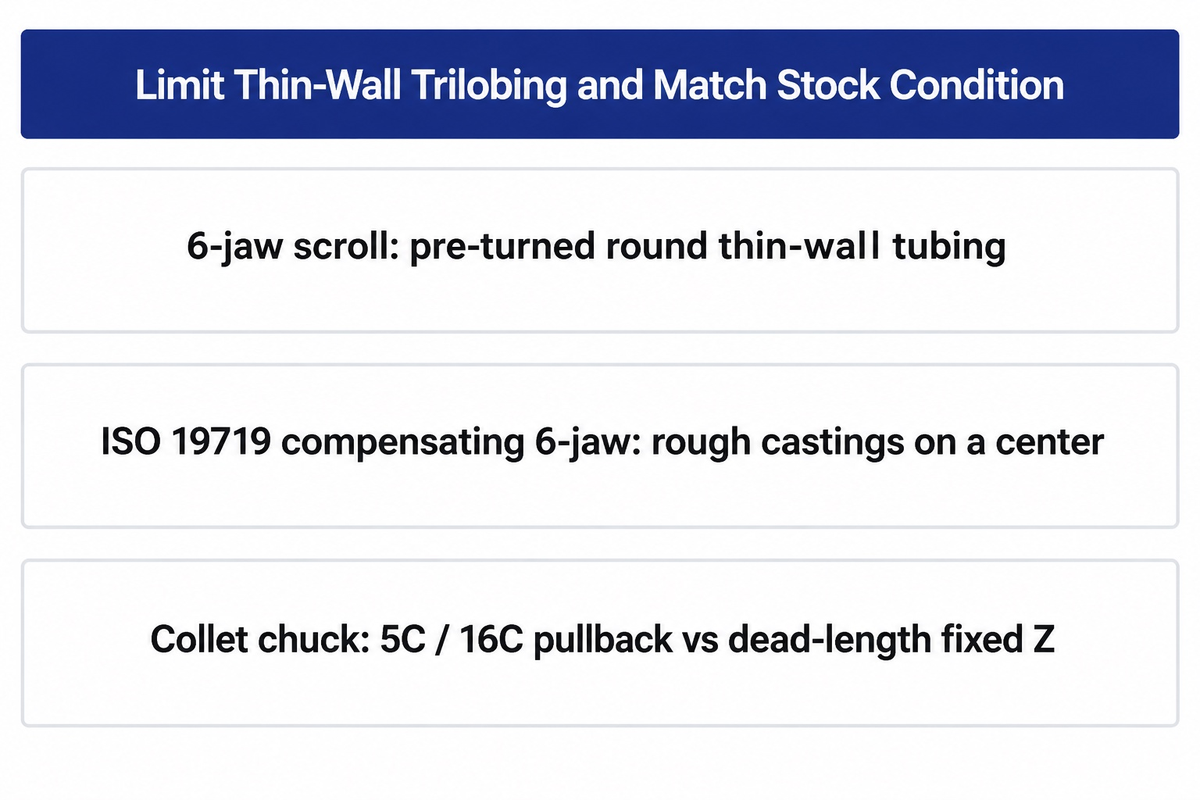
Eine zu hohe Dreipunkt-Spannkraft kann bei dünnwandigen Rohren und Lagern zu einer dreilappigen Verformung führen. Zu den bewährten Spannlösungen, die das Verformungsrisiko verringern können, gehören Sechsbackenfutter, umlaufende, tortenstückförmige Spannbacken und Spannzangenfutter. Stimmen Sie die Aufnahme auf die Rundheit des Rohmaterials und die axiale Z-Längentoleranz ab, statt anzunehmen, dass zusätzliche Backen den Rundlauf immer verringern.
Elastische Dreilappigkeit folgt einem anderen mechanischen Ablauf als ein einfacher außermittiger Rundlauf. Beim Ausbohren einer dünnen zylindrischen Hülse, die durch die übermäßige Spannkraft eines Dreibackenfutters verformt ist, entsteht unter Last eine runde Bohrung. Nach dem Lösen des Spannfutters kann die elastische Rückfederung eine dreilappige Unrundheit erzeugen, die über die engen Bohrungsgrenzen hinausgeht. Tonfou’s jaw engineering guide shows that custom-machined soft jaws spread contact area and clamping pressure to reduce deformation and surface marks. In clamping cycle speed, a synchronous 6-jaw chuck can match a 3-jaw chuck.
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist, Maß- oder unrundes Material führt dazu, dass einige Backen nur leicht belastet werden oder keinen Kontakt haben. Dadurch erhalten die übrigen Backen eine höhere Spannkraft, was die Planspirale möglicherweise belastet. Addy weist außerdem darauf hin, dass ein tiefes Eintauchen der Backen ohne Entlastung gegen Durchbiegung einen axialen Konus erzeugen kann. Wenn grobe Gussteile eine Abstützung an sechs Punkten benötigen, geben Sie ein ausgleichendes 6-Backen-Futter mit Hebelpaaren (Begriff gemäß ISO 19719) um einen Zentrierdorn an.
Bei sauberem Stangenmaterial verbinden Spannzangenfutter schnelles Spannen in wenigen Sekunden pro Teil mit hoher Rundlauf- und Wiederholgenauigkeit. Die Spannzangenstudie von Modern Machine Shop berichtet über einen typischen Rundlauf (TIR) von 0.0006 bis 0.0012 Zoll bei ausgedrehten Weichbacken auf einem 3-Backen-Kraftspannfutter. Präzisions-Spannzangenfutter halten üblicherweise 0.0005 Zoll TIR oder weniger, und Royal Products veröffentlicht 0.0002 Zoll TIR für CNC-Schnellwechsel-Spannzangeneinheiten. Standard-Rückzugsspannzangen vom Typ 5C und 16C ziehen sich in einen Spindelkonus zurück und verschieben das Z-Maß bei Durchmesserschwankungen des Rohmaterials leicht. Im Gegensatz dazu wechselt Das Schnellwechsel-Spannzangensystem HQC von Forkardt Hardinge Spannzangen in unter 20 Sekunden und spannt parallel zur Minimierung des Z-Rückzugs bei Stangentoleranzen von plus/minus 1/64 Zoll (0,396 mm) unter 2 Zoll Durchmesser. Prüfen Sie bei der Planung von Metalldreh-Aufspannungen.
Hydraulic power chucks: open-center vs closed-center bar capacity
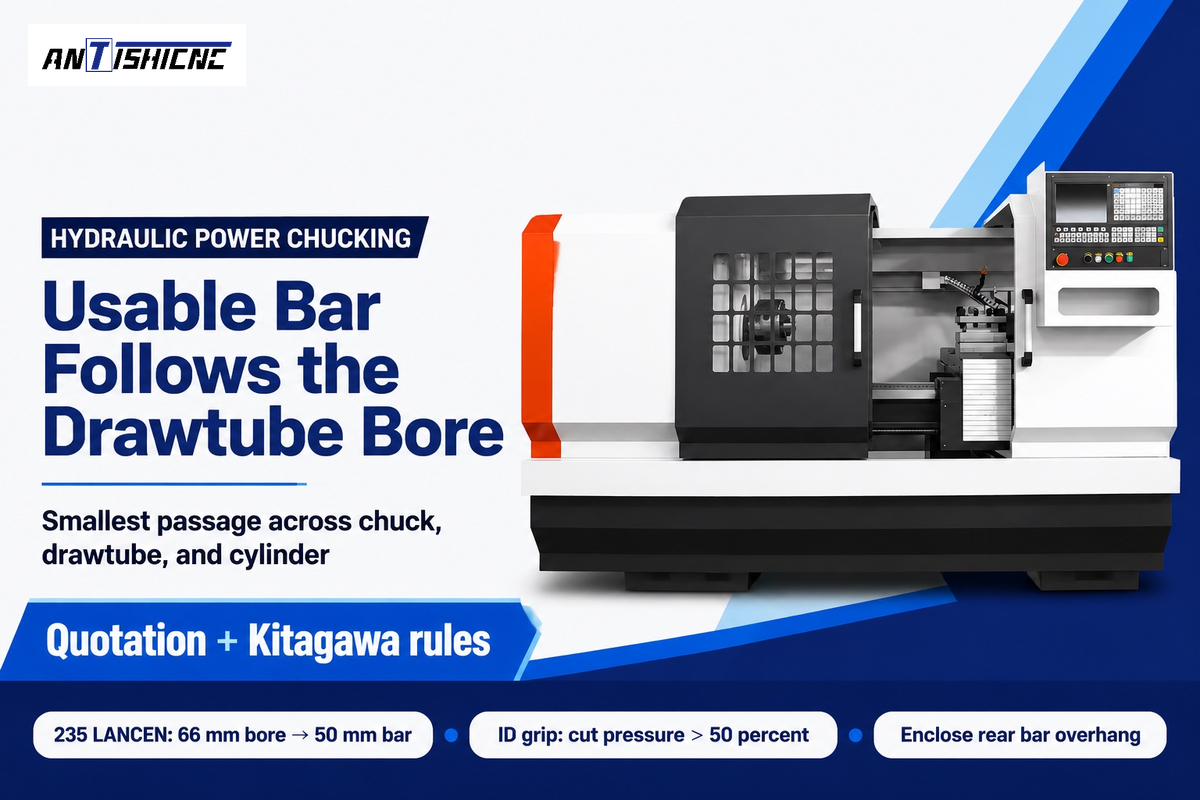
Hydraulische Kraftspannfutter mit offenem Zentrum eignen sich am besten, wenn Stangenmaterial kontinuierlich durch die Spindelbohrung zugeführt wird. Ein hydraulisches Spannfutter mit geschlossenem Zentrum eignet sich am besten für gespannte Pressrohlinge oder Wellenarbeiten, die an einer Reitstockspitze abgestützt werden. Die nutzbare Stangenkapazität eines Kraftspannfutters ist wegen der internen Betätigungseinheit stets geringer als die Rohkapazität der Spindelbohrung der Drehmaschine.
A rear rotary cylinder on standard CNC-Drehmaschinen zieht und drückt ein hohles Stahlzugrohr, das in den Keilkolben des Spannfutters eingeschraubt ist. Die tatsächliche Stangenkapazität wird durch die kleinste Bohrung über Spindel, Drehzylinder, Zugrohr, Spannfutterkörper und Spindelfutterrohr begrenzt. Spannfutter mit geschlossenem Zentrum besitzen über einen breiten Bereich von Spindelgrößen keine Durchgangsöffnung für die Stangenzuführung. Der Schutz ihrer internen Keilführungen vor feinen Spänen und Hochdruckkühlmittel erfordert an den Backenschlitzen weiterhin wirksame Abstreifer und Dichtungen.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes und Flachbettmodelle. Bei der Schrägbettdrehmaschine 235 LANCEN verbindet sich eine 66 mm Spindelbohrung mit einer 50 mm Bohrung des hydraulischen Zugrohrs, wodurch die zugeführte Stange auf 50 mm begrenzt wird. Bei der Flachbett-CNC-Drehmaschine CK6150/1000 werden die Spindelbohrungen 82 mm und 130 mm von den manuellen Stangenwerten 80 mm und 128 mm auf optionale Zugrohrbohrungen von 65 mm und 118 mm reduziert. Das Durchführen von Material durch das Zugrohr erlaubt niemals einen freien Stangenüberstand hinter der Maschine. WorkSafe Victoria Zone 1 rules require full rigid enclosure and rear support so rotating bar stock can’t whip.
Das Erhöhen des Hydraulikdrucks zur Steigerung der Spannkraft an Hohlteilen oder beim Innenspannen kann gefährlich sein. Laut Kitagawas Handbuch Chucks 101, erfordert der Wechsel eines Keilhaken-Kraftspannfutters vom Außenspannen auf Innenspannen eine Senkung des Hydraulikdrucks um mehr als 50 Prozent. Die nach außen wirkende Keilmechanik vervielfacht beim Innenspannen die Gehäusebeanspruchung. Gleichzeitig weist Tonfous Leitfaden für CNC-Kraftspannfutter weist darauf hin, dass das Werkstück bei zu geringer Spannkraft unter der Schnittlast rutschen, vibrieren oder sich bewegen kann. Lange Verrohrungen in der Öl- und Gasindustrie erfordern ein Paar vorderer und hinterer Spannfutter, um die gesamte Rohrlänge zu greifen.
Magnetic, combination, and two-jaw chucks for rings and valve bodies
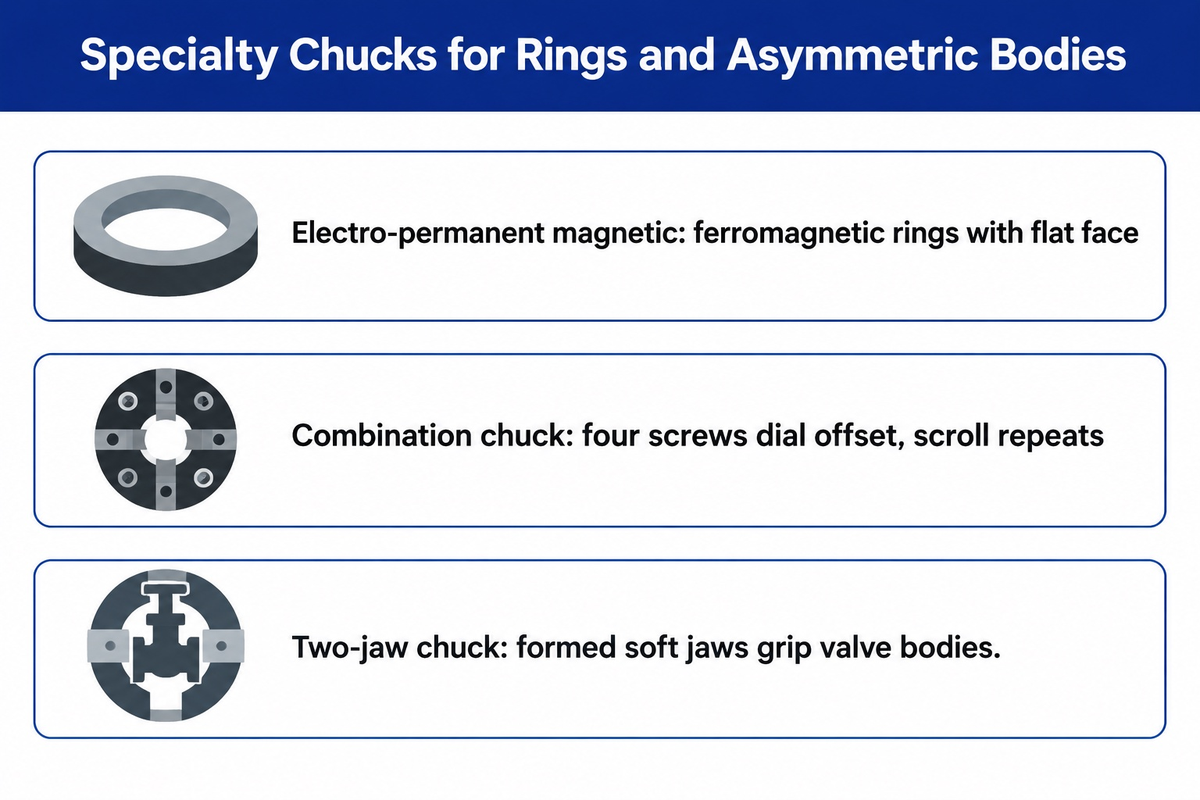
Large bearing rings, asymmetric valve bodies, and off-center castings require electro-permanent magnetic chucks, combination chucks, or formed two-jaw chucks. Each serves a particular range of applications where standard three-jaw clamping would distort thin walls and miss irregular bosses.
Elektro-Permanentmagnet-Spannfutter mit Radialpolen, wie etwa die Drehbaureihe 1210V von Wagner Magnete (200 bis 2.300 mm Außendurchmesser, Schutzart IP67) erregen die internen Pole mit einem kurzen Stromimpuls. Während der Zerspanung wird die Stromzufuhr getrennt, wodurch eine dauerhafte Spulenerwärmung auf Horizontal- oder Vertikaldrehmaschinen, wenngleich Zerspanungswärme und Maschinenwärmeübertragung weiterhin auftreten. Wagners radiale Polanordnung hält Außendurchmesser, Innenbohrung und Planfläche für die Dreiseitenbearbeitung von Ringen in einer Aufspannung frei. Die technischen Hinweise von HVR Magnet nennen eine maximale Haltekraft pro Flächeneinheit von bis zu 16 kgf/cm2 auf dickwandigem kohlenstoffarmem Stahl. Bei dünnen Wänden oder gehärteten legierten Stählen sinkt die Haltekraft, und nichtmagnetischer Edelstahl 304 oder Aluminium lässt sich nicht spannen. Geeignete ferromagnetische Stahl- oder Gussringe benötigen zudem eine vorbearbeitete plane Bezugsfläche an den Polen.
Unmagnetische Gussstücke und unregelmäßige Schmiedeteile benötigen bei der Bearbeitung in Serien häufig mechanische Spezialfutter. Kombinationsfutter verbinden eine Planspirale eines selbstzentrierenden Futters mit vier unabhängigen radialen Spannschrauben und bieten dadurch hohe Vielseitigkeit. Ein Bediener richtet ein exzentrisches Gussteil einmal mit den Schrauben aus und betätigt anschließend die Spirale, um Wiederholteile zu laden. Zweibackenfutter spannen Ventilkörper und Winkelverschraubungen sicher in individuell gefrästen Weichbackenaufnahmen. Unter den Kontrollen der Zone 3 von WorkSafe Victoria, erfordern Sonderbacken eine fachgerechte Konstruktion ohne vorstehende Fangstellen sowie eine langsame Freigangprüfung am Planschlitten. Auch die Patentliteratur passt Standardkörper an: Die chinesische Patentanmeldung CN103611948A beschreibt 4 bis 6 mm starke Querdrahtauflagen in 3-Backen-Nuten mit umgekehrtem Z-Vorschub für schlanke Wellen ab einem Länge-Durchmesser-Verhältnis von 25.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
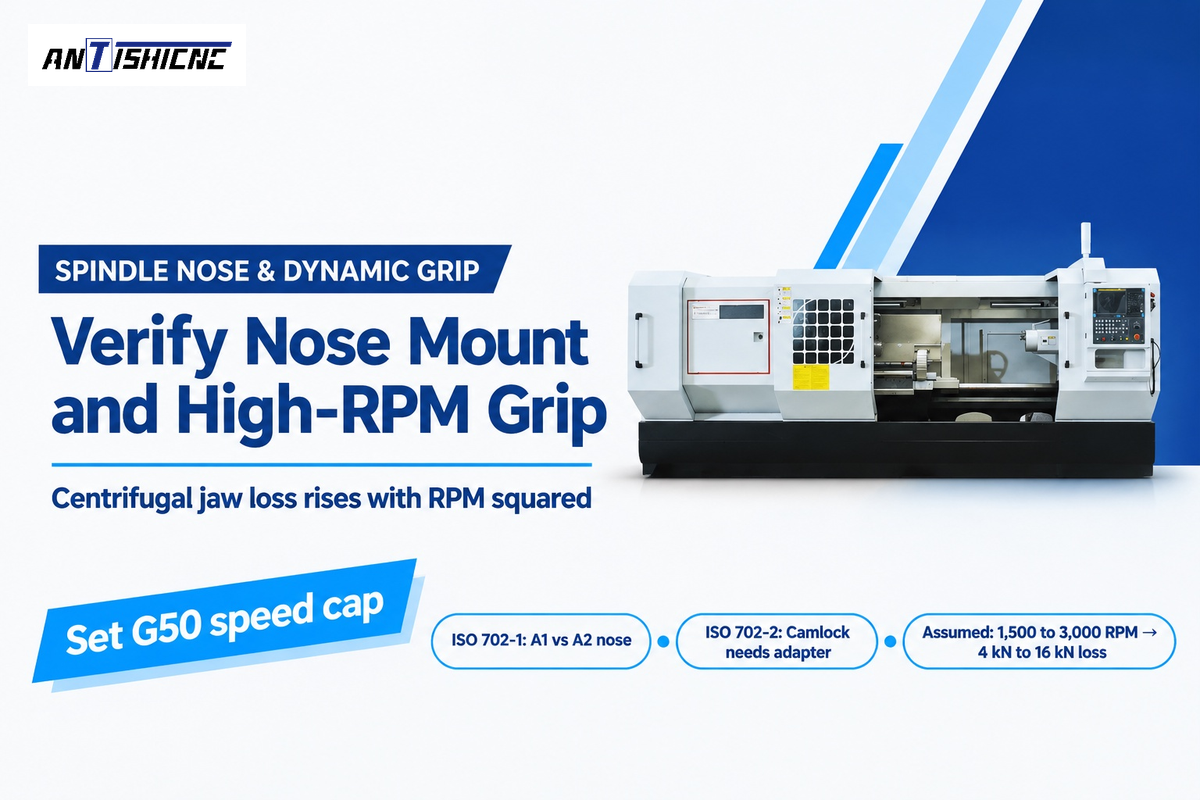
Before ordering any of the mentioned chucks mounted on the headstock, verify the four mechanical engineering checks together. Match the ISO 702 spindle nose, drawtube thread and wedge stroke, check the narrowest bar passage, and verify the rated chuck RPM against dynamic grip loss.
Die veröffentlichte Dokumentation zu ISO 702-1:2009 (im Juni 2025 als gültig bestätigt) definiert kurze kegelige Spindelköpfe mit 7 Grad 7 Minuten 30 Sekunden. Im Katalog ICS 25.060.20, ISO 702-2:2007 behandelt Camlock-Bolzenaufnahmen, ISO 702-3:2007 Bajonettscheiben-Aufnahmen und ISO 702-4:2004 zylindrische Aufnahmen. Spindelköpfe vom Typ A1 besitzen innere und äußere Lochkreise, während Typ A2 nur den äußeren Lochkreis aufweist. Daher lässt sich ein A2-6- oder A2-8-Futter direkt auf eine passende A1-6- oder A1-8-Nase schrauben, während ein A1-Innenlochkreis- oder D1-Camlock-Futter auf einer A2-Spindel einen Zwischenflansch benötigt. Wie Zerspaner im Spindelkopf-Fachbeitrag auf Practical Machinist, spart die direkte A2-Montage rund 1 Zoll Auskragung, während ältere Gewindespindelköpfe sich unter Rückwärtsdrehmoment lösen können. Laut Tonfous Checkliste für Kraftspannfutter, müssen Käufer außerdem Hublänge des Hydraulikzylinders, Zugkraft und Kompatibilität des Zugrohrs mit Futter und Spindeldrehzahl abstimmen.
Spindle-to-Chuck Bore Match Sheet
The reference sheet below pairs official ANTISHICNC quotation parameters for five Drehmaschinen aus Metall, mit veröffentlichten ISO-Regeln für die Aufnahme und Richtwerten für die dynamische Spannkraft. Trennen Sie bei der Einrichtung des Futters die freie Spindelbohrung von der Bohrung des hydraulischen Zugrohrs und stellen Sie sicher, dass die maximale Drehzahl des Futters über der erwarteten Spindeldrehzahl liegt.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via Schneidwerkzeugtechnik | Uncompensated heavy top jaws | Can lose over 60% of static gripping force at maximum rated RPM |
| Counterbalanced lever power chuck | Pratt Burnerd via Schneidwerkzeugtechnik | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: Angenommen, ein unkompensiertes 3-Backen-Kraftspannfutter liefert bei 0 RPM eine statische Spannkraft von 30 kN. Beim Plandrehen mit konstanter Schnittgeschwindigkeit verdoppelt sich die Spindeldrehzahl von 1.500 RPM auf 3.000 RPM. Die Fliehkraft, die die Backen nach außen zieht, steigt mit dem Quadrat der Spindeldrehzahl (Moderne Maschinenwerkstatt), so doubling RPM multiplies outward force by four. If centrifugal pull removes 4 kN at 1,500 RPM (26 kN remaining), loss reaches 16 kN at 3,000 RPM, leaving 14 kN net grip. Set G50 or the controller maximum spindle-speed limit so the actual jaw setup retains required dynamic grip and stays within spindle, chuck, cylinder, and fixture speed ratings.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
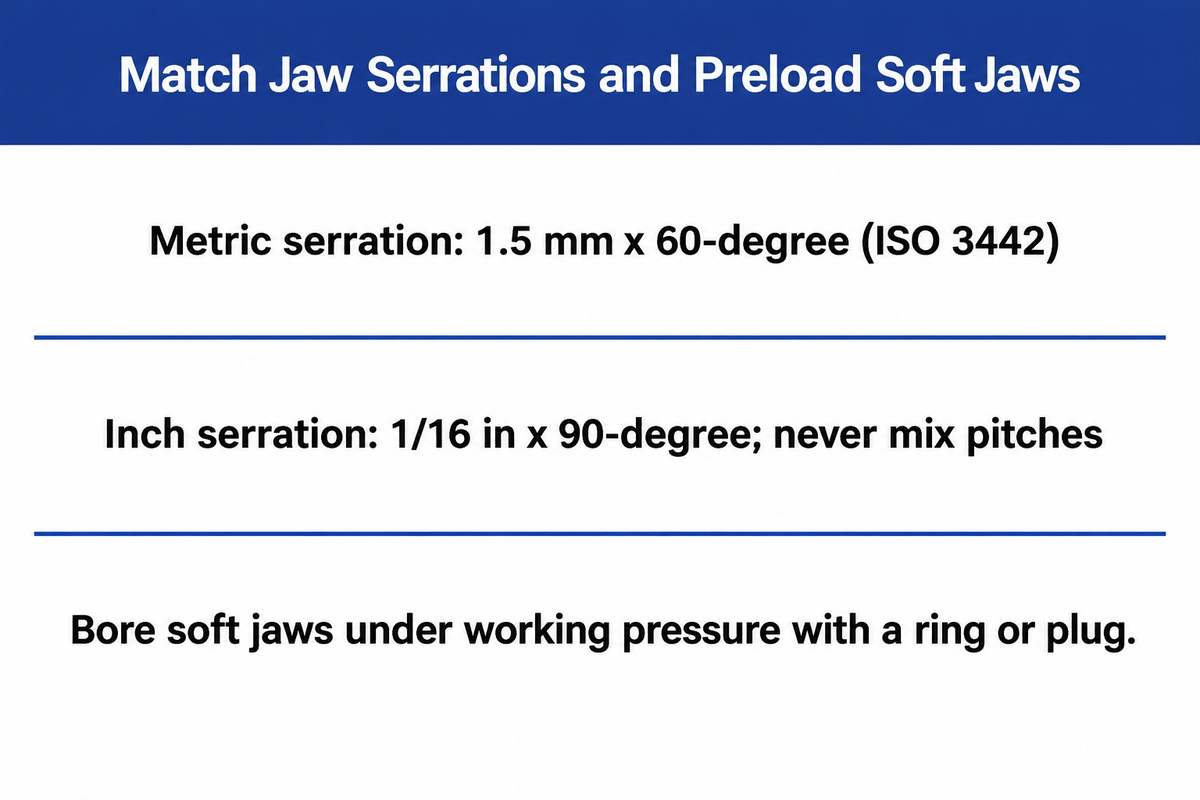
Lathe chuck jaws decide whether a rigid chuck body marks finished diameters, slips on mill scale, or repeats within half a thousandth of an inch. Fit hardened stepped jaws for rough bar, custom-bored steel or aluminum soft jaws for concentric second operations, and quick change jaws for frequent batch swaps.
Zweiteilige Futter trennen innere Grundbacken von austauschbaren Aufsatzbackensätzen. Diese austauschbare Backenanordnung senkt die Werkzeugkosten, wenn die Schnittstellenmaße und Schrauben zu den Grundbacken passen und Masse sowie Höhe der Backen innerhalb der Futtergrenzen bleiben. In ISO 3442 behandeln Teil 1 und Teil 2 die Austauschbarkeit von Backen mit Nut und Feder, während Teil 3 verzahnte Backen für Kraftspannfutter und Genauigkeitsprüfungen behandelt. Schrauben Sie niemals imperiale verzahnte Aufsatzbacken mit 1/16 in x 90-degree auf metrische Grundbacken mit 1,5 mm x 60-degree (oder 3,0 mm x 60-degree). Bei abweichender Teilung und abweichenden Flankenwinkeln greifen die Zähne nur an den Spitzen und scheren die Verzahnung unter Last ab.
Can I switch jaw configurations on a manual lathe chuck?
Manuelle Planspiralfutter verwenden gewöhnlich separate, aufeinander abgestimmte Sätze einteiliger Innen- und Außenbacken. Umkehrbare einteilige Backen und austauschbare Aufsatzbacken funktionieren nur bei Futtern, die dafür ausgelegt sind. Bauen Sie einteilige Planspiralbacken in der vom Hersteller vorgegebenen Reihenfolge der Spannnuten wieder ein, damit alle Spiralgänge gemeinsam zentrieren.
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance legt fest, dass der vollständige Eingriff des Spiralganges erhalten bleiben muss, damit die Backen weder ausreißen noch über den Rand hinausragen. Bei Weichbacken in manuellen oder Kraftspannfuttern ist eine enge Rundlaufgenauigkeit schwer zu erreichen und nur möglich, wenn beim Ausdrehen eine Spannvorlast anliegt. In einem Practical Machinist shop case, zeigten ausgedrehte Weichbacken weiterhin 0.008” Rundlauf, weil der Stopfen an den Backenspitzen eingeklemmt saß und der Spanndruck nach dem Ausdrehen eingestellt worden war. Um die Backen in Spannrichtung unter Vorlast zu setzen, sollte ein Ausdrehring, ein Spider oder ein Stopfen mit dem erforderlichen Arbeitsdruck verwendet werden. Ein Kraft- oder Planspiralfutter bietet nur dann eine gleichbleibende Wiederholgenauigkeit der Bohrung, wenn das Spiel der Führungen an der tatsächlichen Spannposition ausgeglichen wird.
Quick-change jaw and collet upgrade payback calculation
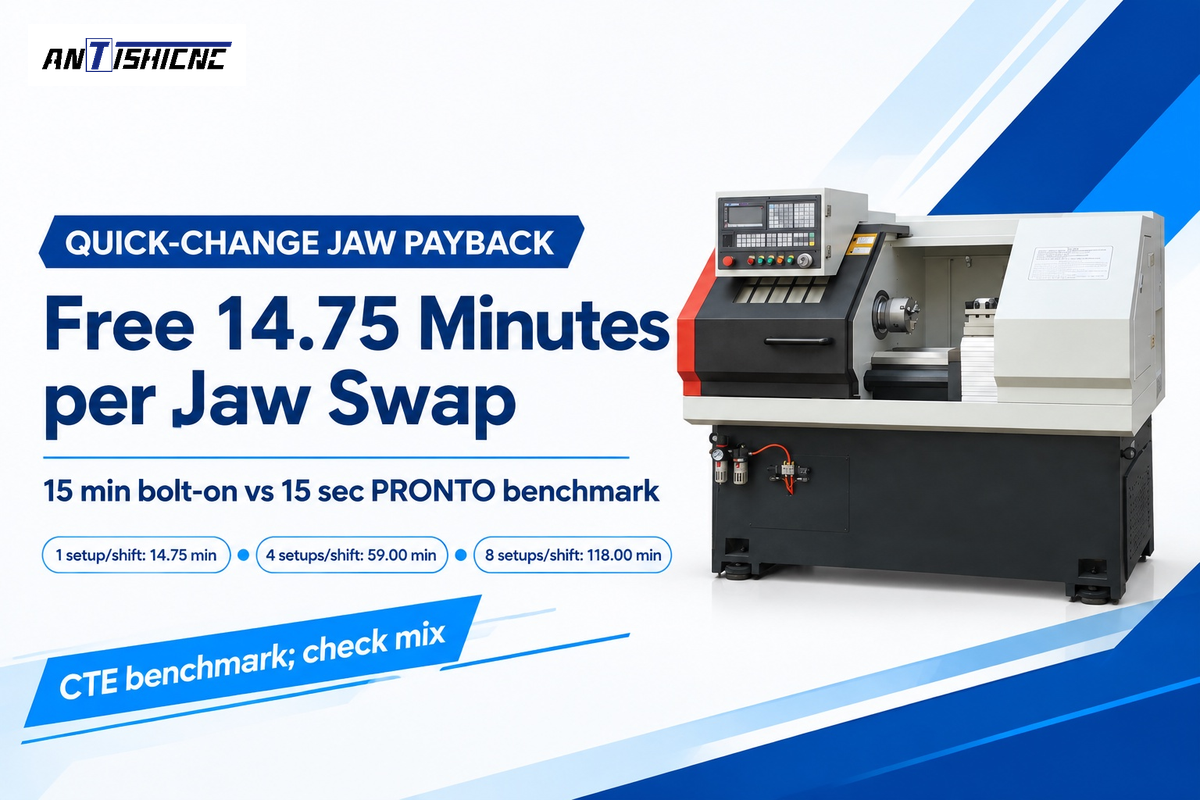
Häufige Backenwechsel bedeuten, dass Schnellwechselbacken oder Spannzangen schneller gewechselt werden können, wodurch sich die Rüstzeiten des Futters verkürzen. In einer dedizierten Ein-Teil-Linie ohne Backen- oder Spannzangenwechsel führen Verbesserungen der Umrüstzeit jedoch nicht dazu, dass sich der Aufpreis der Hardware amortisiert. Schätzen Sie die Anzahl der erforderlichen Rüstvorgänge, um die Wahl des passenden Upgrades zu amortisieren, indem Sie die zusätzlichen Hardwarekosten durch die pro Umrüstung eingesparten Arbeits- und Maschinenkosten teilen. Vergleichen Sie Schnellwechselbacken mit den nachstehenden Berichtswerten.
In Cutting Tool Engineering’s quick-change jaw report, dauert das Lösen von drei Standardaufsatzbacken und das erneute Ausdrehen der Weichbacken 15 to 20 Minuten; außerdem kosten Standardfutter auf einer neuen Drehmaschine zunächst 30 % bis 40 % weniger. Zum Vergleich wechselt das PRONTO-System von SCHUNK einen Backeneinsatz in 5 Sekunden (15 Sekunden pro 3-jaw set) bei einer Wiederholgenauigkeit von 25 Mikrometern (0.00098 in). Das J-LOC-System von QCS wechselt die Backen in 10 Sekunden. Bei 10 Backensätzen, die auf einem 10-inch (254 mm) Kitagawa 3-jaw chuck jeweils 10-mal wiederverwendet wurden, dokumentierte QCS Gesamtkosten von $5.630 für Standardweichbacken ($630 Backen plus Rüstkosten). J-LOC kam auf $2.737 ($2.130 Schnellwechselhardware plus 10-second swaps) und sparte $2.893. Die Preise für Spannzangen mit Totallängenanschlag variieren je nach Spindelgröße und Lieferantenangebot; bewerten Sie Spannzangen-Upgrades daher mit derselben Formel auf Basis der Rüstminuten sowie der Kosten für Ersatzspannzangenbestände.
Jaw-Change Downtime Break-Even Table
Wie beschrieben im Leitfaden NIST AMS 100-62 zur Investitionsbewertung, teilen Sie bei der vereinfachten Amortisationsrechnung die Zusatzinvestition durch die periodische Einsparung und geben jede Werkstattannahme explizit an. Mit veröffentlichten Schneidwerkzeugtechnik Referenzwerten von 15 Minuten (900 Sekunden) für einen verschraubten Dreibacken-Standardwechsel gegenüber 15 Sekunden (0.25 Minuten) für einen PRONTO-Dreibacken-Schnellwechsel setzt jeder Wechsel 14.75 Spindelminuten frei. Multiplizieren Sie die gewonnenen Minuten pro Schicht mit Ihrem Maschinenminutensatz, um die Amortisation gegen den Mehrpreis zu prüfen.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
Es gibt drei Einsatzgrenzen, die Schnellwechselwerkzeuge zu einer unklugen Futterwahl machen. Erstens: Bei einer dedizierten Drehmaschine, auf der durch den Verzicht auf Backenwechsel keine Rüstminuten eingespart werden, konzentrieren Sie sich auf turning feeds and speeds. Second, forgings beyond a collet’s collapse range jam collet sleeves. Third, proprietary base jaws tie your selection of lathe chucks to one manufacturer’s insert blanks. Check blank pricing before setting up CNC-Drehen und Fräsen Zellen. Bei Fertigungsplänen mit hoher Variantenvielfalt sollte die Schnellwechsel-Spanntechnik als unverzichtbares Werkzeug gewählt werden, wenn der Wert der frei werdenden Spindelzeit höher ist als die Kosten für Grundbacken und Einsätze. Die Reduzierung protokollierter Stillstandszeiten beim Rüsten verbessert mit dem passenden Drehmaschinenfutter oder Futterpaket die Effizienz der Werkstatt.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
A complete lathe purchase order lists exact ISO mounting, jaw and safety standards and workpiece drawings, so the builder sizes the spindle nose, rotary cylinder, drawtube and chuck. Specifying only an outer chuck diameter leaves critical spindle taper, stroke, speed and bar clearance undefined before quotation.
Understanding the different types of workholding standards avoids interface mismatches in machining and manufacturing tenders. In the ISO/TC 39/SC 8 catalogue, legen ISO 702-1 bis ISO 702-4 konische, Camlock-, Bajonett- und zylindrische Spindelnasen fest. Käufer, die ältere europäische manuelle Drehmaschinen nachrüsten, stoßen mitunter auf Verweise auf zylindrische Vertiefungen nach DIN 6350; die Maßtabellen liegen hier außerhalb des verifizierten ISO-Datensatzes. Fordern Sie daher beim Lieferanten exakte Zeichnungen der Vertiefung und des Lochkreises an. ISO 3089:2005 gilt ausschließlich für statische geometrische Prüfungen an manuellen selbstzentrierenden Futtern mit einteiligen Backen. ISO 3442-1 und ISO 3442-2 behandeln Anschlussmaße und Austauschbarkeit für Futter mit zweiteiligen Backen, während ISO 3442-3 geometrische Genauigkeitsprüfungen für kraftbetätigte Futter festlegt. Die Sicherheit der Konstruktion von Kraftspannfuttern und Grenzwerte der Spannkraft fallen unter ISO 16156:2004, die derzeit überarbeitet wird als ISO/WD 16156 (Edition 2), registered in September 2026 and in working-draft study as of October 2026.
ISO/TC 39/SC 8 maintains separate standards for spindle noses (ISO 702), manual one-piece-jaw scroll tests (ISO 3089), two-piece jaw interfaces and power-chuck accuracy (ISO 3442), and chuck safety (ISO 16156).
Der Vergleich der verfügbaren Drehmaschinenfuttertypen sowie der verschiedenen bei Spezialherstellern erhältlichen Futtertypen hilft ebenfalls, den Beschaffungsumfang festzulegen. Die hier zitierten technischen Quellen behandeln Kitagawa (Keilhakenfutter), SCHUNK (PRONTO-Backen), Pratt Burnerd (ausgleichende Futter) und QCS Workholding (J-LOC-Backen). Veröffentlichte Daten umfassen außerdem Forkardt Hardinge und Royal Products (Spannzangen), Wagner Magnete und HVR Magnet (Magnetfutter) sowie Tonfou (CNC-Backen). Industriekataloge (Penn Tool Co.) führen Ersatzfutter für manuelle Drehmaschinen. Prüfen Sie die Modellwerte in den aktuellen Datenblättern der Hersteller. Alle Futtermarken sind Eigentum der jeweiligen Unternehmen. ANTISHICNC baut CNC-Drehmaschinen, Universaldrehmaschinen, Vertikaldrehmaschinen und Rohrgewindedrehmaschinen mit abgestimmten manuellen, hydraulischen oder pneumatischen Paketen sowie Anleitungen zu capstan and turret lathes.
Sie spezifizieren die Spanntechnik für eine neue ANTISHICNC-Drehmaschine? Senden Sie Ihre Werkstückzeichnung mit Roh- und Fertigdurchmessern, minimaler Wandstärke, Stangenlänge gegenüber Spannlänge, Werkstoffgüte, Ziel-TIR, maximaler Drehzahl und Anzahl der Schichtumrüstungen. Sehen Sie sich unsere CNC-Drehmaschinen an, damit unsere Ingenieure Spindelnase, Zugrohrbohrung, Drehzylinder und gängige Backentypen vor dem Angebot aufeinander abstimmen können.
Häufig gestellte Fragen
Can a 3-jaw scroll chuck hold square bar stock safely?
No, a standard 3-jaw scroll chuck can’t hold square bar stock safely during metal turning. Three jaws set at 120 degrees can’t meet four 90-degree flats symmetrically, creating unstable corner contact and a serious part ejection hazard under cutting torque. Clamp square bar in a 4-jaw independent chuck, a 4-jaw self-centering scroll chuck, or a square collet.
What does the number 6 mean in an A2-6 or D1-6 spindle mount?
The number 6 denotes the standardized ISO 702 spindle-nose size code (built on the 7-degree 7-minute 30-second short taper in ISO 702-1:2009), not a 6-inch chuck diameter. An A2-6 nose uses an outer bolt circle, while a D1-6 nose uses six camlock studs. Mounting one style onto the other requires a machined adapter plate.
Why do soft jaws need a clamping ring or plug while being bored?
Use a clamping ring, spider, or plug to preload master-jaw guideway clearance in the production clamping direction during soft-jaw boring. Boring soft jaws without preload can cause diameter, taper, or contact errors once cutting clamp pressure takes up clearance and deflects the jaws. Match boring hydraulic pressure to part pressure.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
When should a CNC shop choose a dead-length collet chuck over a pullback collet?
Wählen Sie eine Totlängen-Spannzange, wenn Teile der Zweitoperation an einem internen Z-Anschlag anliegen oder auf eine Gegenspindel mit engen Schulterlängentoleranzen übertragen werden. Bei Totlängenausführungen wird eine konische Hülse über eine stationäre Spannzange nach vorn geschoben, sodass das Werkstück beim Spannen axial fixiert bleibt. Standard-Spannzangen 5C und 16C ziehen sich stattdessen nach hinten in den Spindelkonus. Wenn der Durchmesser des zugeführten Stangenmaterials innerhalb der Millimetertoleranz schwankt, verschiebt die Rückzugsbewegung die axiale Z-Position geringfügig. Wägen Sie die axiale Genauigkeit der Totlängenausführung gegen den zusätzlichen Überstand der Spannzangenaufnahme in kompakten Revolvern ab.
Does a larger chuck diameter always fit the same lathe spindle?
No, maximum chuck diameter is capped by bed swing, guard clearance, bearing load limits, rated chuck RPM, and ISO 702 bolt-circle compatibility.
What workpiece and tooling details belong in a lathe chucking inquiry?
Senden Sie eine Werkstückzeichnung mit Roh- und Fertigdurchmessern, minimaler Wandstärke, Stangenlänge gegenüber Masse des Spannrohlings und Legierungsqualität. Geben Sie bei der Prüfung radialpoliger Magnetfutter für große Ringe die magnetische Permeabilität an. Nennen Sie die angestrebte Konzentrizität (TIR), die geplante maximale Spindeldrehzahl, die Losgröße und die Anzahl der Rüstvorgänge pro Schicht. Geben Sie an, ob Ihre Bediener manuelle Planspiral- oder unabhängige Backen, verzahnte Hydraulikbacken oder Schnellwechselspannzangen bevorzugen. Diese Angaben entsprechen ISO 702-Spindelnase, Zylinderhub, Zugrohrbohrung und dynamischer Spannkraft.
Scope Note: ANTISHICNC machine bore and speed figures come from official supplier technical quotations; dynamic force and shift-minute examples state their calculation inputs explicitly.
Referenzen und Quellen
- Safe use of metal turning lathes, WorkSafe Victoria, Zone 1 bar enclosure and Zone 3 chuck selection controls.
- Guide to Smart Investment Tools (AMS 100-62), National Institute of Standards and Technology (NIST), October 2024.
- ISO 702-1:2009 Machine tools: Connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection, International Organization for Standardization.
- ICS 25.060.20 Workholding spindles and chucks (ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), International Organization for Standardization.
- ISO/WD 16156 (Ausgabe 2) Sicherheitsanforderungen an die Konstruktion und den Bau von Spannfuttern für die Werkstückaufnahme, International Organization for Standardization.
- ISO/TC 39/SC 8 Workholding spindles and chucks catalogue, International Organization for Standardization.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



