














Choosing between a 3 jaw vs 4 jaw chuck выбор зависит от геометрии заготовки, допуска на биение базовой поверхности и времени установки партии. Трехкулачковый патрон за несколько секунд зажимает круглую или шестигранную заготовку благодаря самоцентрирующему механизму. В независимом 4-кулачковом патроне заготовку центрируют относительно оси шпинделя с помощью четырех отдельных ходовых винтов. Станочники используют его для точной установки квадратных, прямоугольных, неправильных или эксцентричных заготовок. Независимая регулировка кулачков дает исключительную гибкость при единичном ремонте и инструментальных работах. В этом руководстве сравниваются кинематика спирального механизма и независимых кулачков, стандарты ISO 3089 и ISO 702, деформация тонкостенных деталей, расчет расточки мягких кулачков и совместимость со шпинделями.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- В стандартных 3-кулачковых спиральных патронах кулачки расположены под углом 120 градусов и перемещаются одновременно с помощью конической шестерни и спирального диска. Фактическое радиальное биение обычно составляет 0.002 to 0.004 in. (0.05 to 0,10 mm) TIR при проверке шлифованной контрольной оправкой в стандартном патроне с плоской задней поверхностью. Они подходят для быстрой установки прутка круглого и правильного шестигранного сечения.
- В 3-кулачковых спиральных патронах с микрорегулировкой (например, Pratt Burnerd Griptru) предусмотрены винты точной радиальной регулировки, установленные на адаптерном выступе. Pratt Burnerd указывает повторяемость 0,005 mm TIR для серии Griptru при повторном зажиме круглых деталей после предусмотренной установки и центрирования. Всегда затягивайте патрон через единственное отмеченное гнездо для ключа.
- 3-кулачковый патрон с расточенными двухсоставными мягкими кулачками: сменные верхние кулачки с рифлением или соединением «шип-паз» растачивают на месте под предварительной нагрузкой, соответствующей направлению захвата, усилию зажима и осевому положению контакта. Они обеспечивают биение 0.0005 to 0.0015 in. (0.013 to 0,038 mm) TIR при повторном зажиме в серийных партиях со второй операции.
- Четыре реверсивных кулачка независимого патрона расположены под углом 90 градусов друг к другу и приводятся отдельными ходовыми винтами по периметру. Они центрируют квадратные и прямоугольные заготовки, отливки и детали со смещением в пределах разрешения индикатора часового типа с учетом радиального биения шпинделя и погрешности формы заготовки.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
Правило выбора. Для обработки круглого или шестигранного прутка за одну установку выбирайте 3-кулачковый самоцентрирующийся спиральный патрон. Для повторных партий со второй операцией используйте 3-кулачковый патрон с предварительно нагруженными расточенными мягкими кулачками, затянутый через единственное отмеченное гнездо для ключа главной шестерни. Для квадратных заготовок, отливок неправильной формы и намеренно смещенных кривошипов выбирайте независимый 4-кулачковый патрон. Он также позволяет повторно зажимать детали по предварительно обработанным базам с биением менее 0.001 in. (0,025 mm) TIR без оснастки для расточки мягких кулачков.
В этом руководстве рассматриваются ручные и числовые программные (CNC) токарные станки для промышленной металлообработки. Технические характеристики станков ANTISHICNC, приведенные ниже, взяты из технических предложений для конкретных моделей и продуктовой документации. Международные стандарты, руководства OEM по патронам и патентные документы принадлежат соответствующим организациям.
Как выбрать 3-кулачковый или 4-кулачковый патрон для круглых и квадратных заготовок
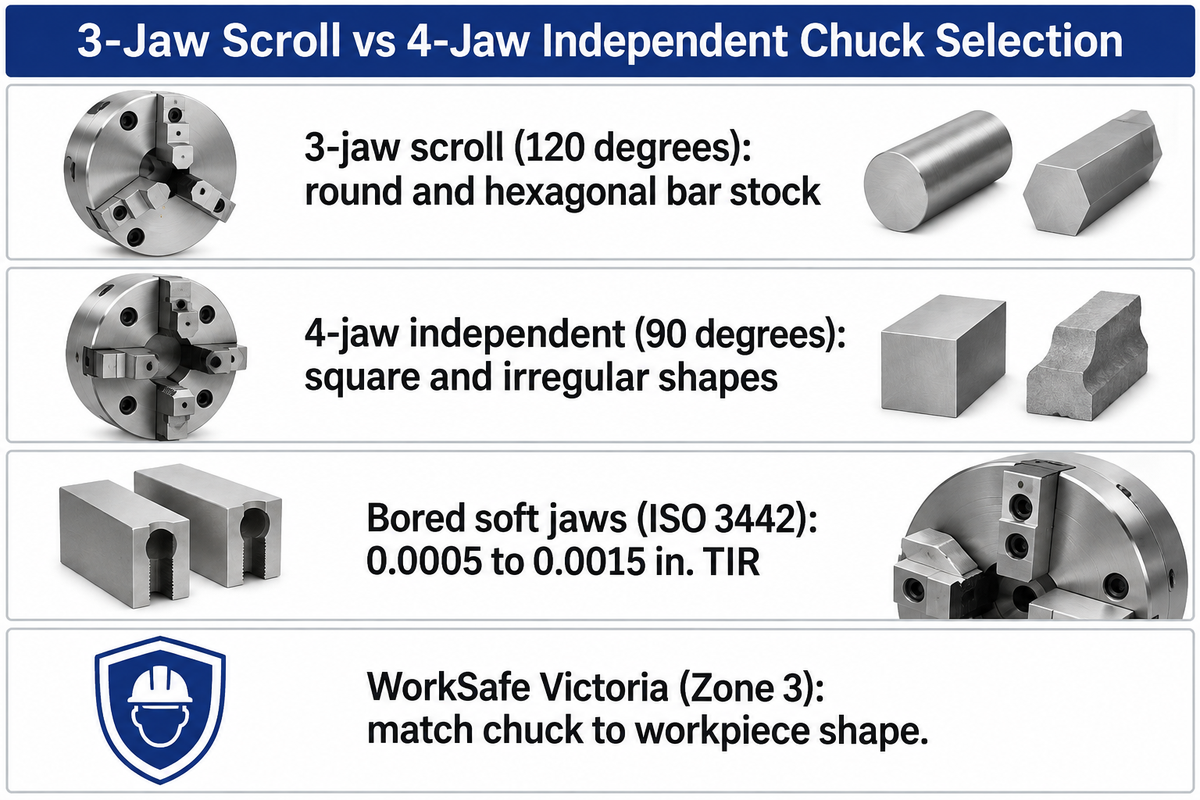
Для цилиндрического или шестигранного прутка, который нужно устанавливать менее чем за минуту, выбирайте 3-кулачковый спиральный патрон. Для квадратных, несимметричных деталей и деталей со второй операции, требующих особо точного центрирования, выбирайте независимый 4-кулачковый патрон. Три кулачка, расположенные под углом 120 градусов, автоматически центрируют круглую заготовку. В отличие от него, четыре независимо регулируемых кулачка, расположенных под углом 90 градусов, захватывают плоские грани квадратной заготовки и позволяют центрировать ее с помощью индикатора.
Official workplace safety guidance from WorkSafe Victoria (Зона 3) прямо формулирует это основное правило для мастерской. Операторам следует использовать 4-кулачковый патрон для заготовок неправильной формы, а 3-кулачковый — для круглых деталей. Для некоторых токарных работ требуется другая специализированная оснастка для закрепления: например, 6-кулачковые компенсирующие патроны, цанговые патроны с постоянной длиной вылета или электропостоянные магнитные патроны с радиальными полюсами. Для таких установок предназначено наше инженерное руководство по lathe chuck types should be consulted.
Приведенная ниже матрица концентричности для спиральных и независимых патронов описывает основные характеристики четырехкулачковых установок, используемых на токарных станках с ручным управлением и в производственных токарных центрах. В каждой строке указаны кинематика привода, вероятное радиальное биение и геометрия зажима. С ее помощью можно выбрать патрон по чертежу детали до начала установки.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | Нумерованные цельные кулачки спирального патрона могут захватывать небольшие наружные диаметры или разжиматься внутри отверстий ступенчатыми поверхностями; согласованный комплект кулачков с обратной ступенью увеличивает диапазон наружного зажима. | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | Высокий показатель при узких жестких кулачках; расточенные мягкие кулачки с более широкой поверхностью контакта могут уменьшить деформацию. Шест кулачковый патрон — отдельный вариант оснастки для закрепления заготовки. | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | Массивные независимые ходовые винты и цельный корпус выдерживают прерывистое резание при надежном зажиме. |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: заявленная частота вращения составляет 2 300 to 4 900 rpm для корпусов диаметром 160 to 315 mm — в зависимости от размера и класса точности. | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | Для эксцентричных заготовок и несимметричного вылета кулачков может потребоваться снизить скорость. |
Как спиральные диски и независимые винты кулачков обрабатывают заготовки разной формы
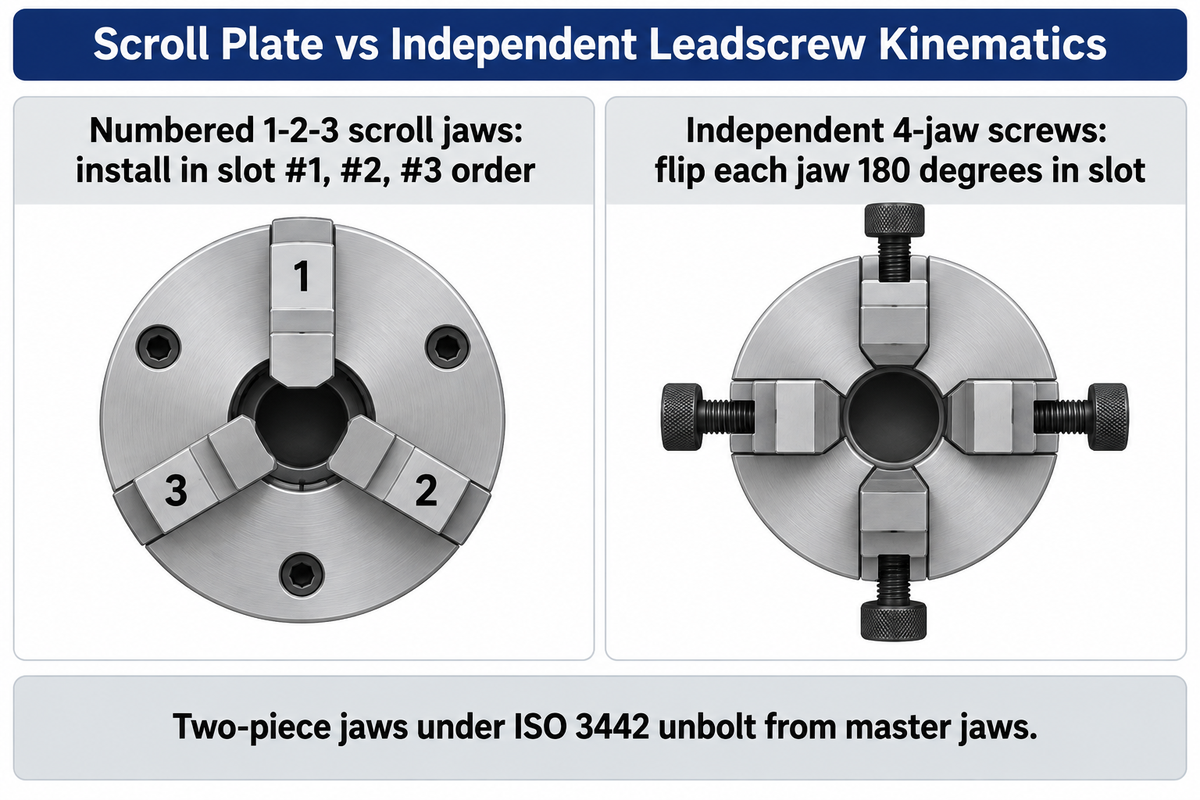
3-кулачковый спиральный патрон одновременно приводит в движение все три кулачка с помощью конической шестерни и плоского спирального диска. Независимый 4-кулачковый патрон приводит каждый кулачок в движение собственным радиальным ходовым винтом. Это внутреннее механическое различие определяет порядок установки заготовок, последовательность установки кулачков и положение оси заготовки.
В чем основные механические различия между 3-кулачковым и 4-кулачковым патронами?
В 3-кулачковом спиральном патроне все три кулачка перемещаются вместе благодаря закаленному спиральному диску с непрерывной спиральной нарезкой. В независимом 4-кулачковом патроне каждый кулачок перемещается отдельно с помощью собственного винта с трапецеидальной или квадратной резьбой. В спиральном патроне поворот ключа в любом гнезде вращает коническую шестерню, которая приводит в движение спиральный диск. Все три кулачка входят в зацепление со спиральной нарезкой и перемещаются внутрь или наружу с одинаковой радиальной скоростью. В независимом 4-кулачковом патроне спирального диска нет. Поворот одного винта по периметру перемещает только один кулачок, а три остальных остаются неподвижными.
Это различие в кинематике задает строгие правила установки и разворота кулачков в мастерской.
- Для установки пронумерованных кулачков 1-2-3 в спиральный патрон необходимо строго соблюдать последовательность пазов. Плоская спиральная нарезка за один оборот смещается на один полный шаг. Зубья цельных кулачков 3-кулачкового патрона смещены на треть шага относительно кулачков #1, #2 и #3. Сначала нужно ввести кулачок #1 в паз #1, когда проходит начало спиральной нарезки, а затем по порядку установить #2 и #3. Если установить кулачки в неправильной последовательности, они сместятся относительно центра, а зубья спирали могут заклинить или сломаться.
- Винты независимого 4-кулачкового патрона позволяют разворачивать кулачки по отдельности. В независимом 4-кулачковом патроне каждый ходовой винт механически изолирован. Достаточно вывернуть каждый винт, перевернуть ступенчатый кулачок на 180 градусов, развернув его другим концом, и вкрутить обратно в тот же паз. Цельные нумерованные кулачки спирального патрона могут захватывать небольшие наружные диаметры или разжиматься внутри отверстий ступенчатыми поверхностями. Согласованный комплект кулачков с обратной ступенью расширяет диапазон наружного зажима. В патронах с двухсоставными кулачками ISO 3442 верхние кулачки можно отвинтить или развернуть независимо от основных.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
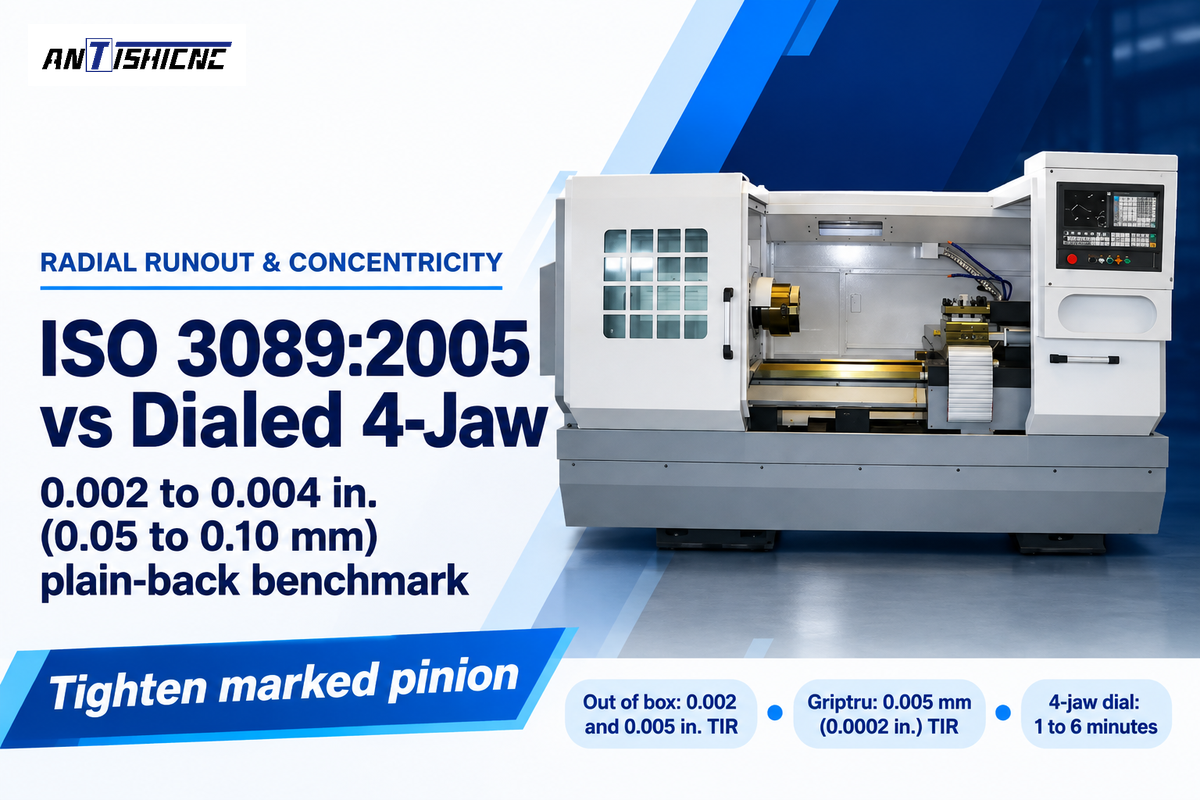
У стандартного самоцентрирующегося 3-кулачкового спирального патрона с плоской задней поверхностью фактическое радиальное биение на шлифованной контрольной оправке обычно составляет 0.002 to 0.004 in. (0.05 to 0,10 mm). Причины ошибки центрирования спирального патрона — геометрия спирального диска, посадка и износ кулачков, эксцентриситет установки и деформация под усилием зажима; люфт шестерни в основном приводит к потере хода при смене направления вращения ключа.
Ориентир фактического радиального биения 0.002 to 0.004 in. для стандартного 3-кулачкового спирального патрона отличается от требований международных стандартов к испытаниям и гарантий OEM:
- Official ISO 3089:2005 устанавливает требования к статическим геометрическим приемочным испытаниям ручных самоцентрирующихся патронов с двумя или более цельными жесткими кулачками. При испытаниях проверяют радиальное биение на прецизионных контрольных оправках и осевое биение торца. Фактические значения для новых стандартных патронов с плоской задней поверхностью сразу после покупки составляют от 0.002 до 0.005 in. TIR.
- Биение спирального патрона меняется в зависимости от диаметра зажима. При эксплуатации изнашивается средний участок спирали, на котором располагаются кулачки при работе с наиболее распространенными размерами прутка. При зажиме прутка другого диаметра кулачки попадают на неизношенный участок спирального диска, и ось заготовки смещается. AUTO STRONG engineering notes указывают, что биение также может быть вызвано раструбом в направляющих кулачков, биением адаптерной плиты или люфтом подшипников шпинделя, даже если зубья кулачков выглядят чистыми.
- Обработка жесткого прутка за одну установку отличается от повторного зажима для второй операции. При обработке жесткого цельного прутка за одну установку наружное точение, расточка внутреннего диаметра и отрезка позволяют получить концентричные поверхности, если радиальная глубина резания полностью убирает поверхность прутка. Биение патрона может вызвать геометрические погрешности при повторном зажиме или обработке относительно уже существующей базы. Оно также может привести к неравномерной толщине стенки или неполному удалению необработанной поверхности на готовой детали.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manual, биение установочного пояска не должно превышать 0,005 mm (0.0002 in.) по полному ходу индикатора. Три радиальных винта с мелким шагом смещают корпус патрона относительно адаптерного выступа. Pratt Burnerd указывает повторяемость 0,005 mm TIR для серии Griptru при повторном зажиме круглых деталей после предусмотренной установки и центрирования. Всегда затягивайте патрон через единственное отмеченное гнездо для ключа.
- Точность настройки 4-кулачкового патрона ограничена погрешностью шпинделя и формы детали. В независимом 4-кулачковом патроне станочник с помощью противоположных винтов кулачков центрирует заготовку за 1 to 6 минут (или примерно за 1 минуту, если нужно добиться биения круглой базы в пределах 0.001 in.). Настройка индикатора почти на ноль минимизирует измеренное биение в плоскости замера, но показания учитывают эксцентриситет установки, погрешность формы заготовки и радиальное биение шпинделя. О стратегиях контроля более глубоких баз читайте в нашей статье о tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
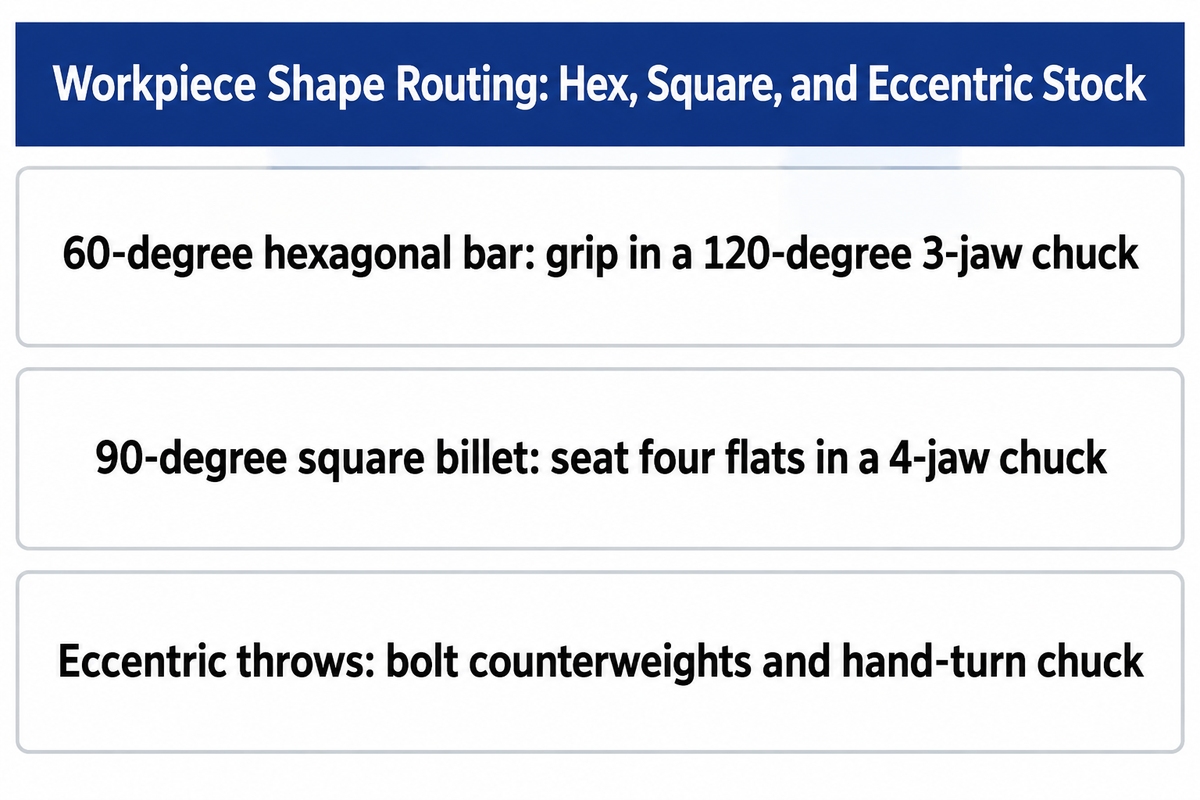
3-кулачковый патрон с кулачками, расположенными под углом 120 градусов, зажимает круглый пруток и правильный шестигранный профиль, а независимый 4-кулачковый патрон с кулачками под углом 90 градусов подходит для квадратных заготовок, прямоугольных блоков, черновых отливок и шатунных шеек со смещением. Оба типа патронов применяются для разных задач на ручных и CNC-токарных станках.
Почему 4-кулачковый патрон необходим для обработки квадратных, прямоугольных заготовок и деталей неправильной формы?
Независимый 4-кулачковый патрон необходим для квадратных, прямоугольных заготовок и деталей неправильной формы: его четыре кулачка расположены под углом 90 градусов и независимо регулируются на разное радиальное расстояние. У квадратных и прямоугольных прутков четыре плоские грани расположены под углом 90 градусов. Каждый кулачок плотно прижимается к плоской грани, не проскальзывая. Для прямоугольных блоков, несимметричных корпусов клапанов или эксцентричных валов независимые ходовые винты позволяют сместить одну пару противоположных кулачков, центрируя другую пару. Так любую выбранную поверхность можно расположить непосредственно на оси шпинделя токарного станка.
При перемещении заготовок по мастерской соблюдайте следующие правила геометрии и балансировки:
- Правильный шестигранный пруток следует зажимать в 3-кулачковом патроне. Шесть граней правильного шестигранного прутка расположены под углом 60 градусов друг к другу. Три кулачка, расположенные под углом 120 градусов, плотно прижимаются к каждой второй грани и равномерно распределяют усилие зажима. Если поместить шестигранную заготовку в 4-кулачковый патрон с углом 90 градусов, два противоположных кулачка соприкоснутся с плоскими гранями, а перпендикулярная пара зажмет наклонные углы шестигранника. Из-за этого при большой нагрузке во время точения кулачки могут проскользнуть.
- Три кулачка с углом 120 градусов не могут одновременно совместиться с четырьмя плоскими гранями, расположенными под углом 90 градусов. Попытка зажать квадратный пруток в 3-кулачковом спиральном патроне приведет к неравномерному контакту по углам, боковой нагрузке на направляющие основных кулачков и риску выброса заготовки.
- Для эксцентричного точения необходимы противовесы, проверка зазоров и правильно выставленная опора задней бабки. При обработке смещенных кулачков эксцентрика или automotive CNC machining шатунных шеек в независимом 4-кулачковом патроне смещенный центр тяжести вызывает центробежную вибрацию. Установите противовесы напротив тяжелой шейки и уменьшите частоту вращения шпинделя в RPM. Перед запуском двигателя проверните патрон вручную на полный оборот и проверьте зазор. При точении со смещением вращающийся центр задней бабки может поддерживать заготовку, если ее центровое отверстие совмещено с предполагаемой осью обработки и в установке предусмотрен зазор для центра.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
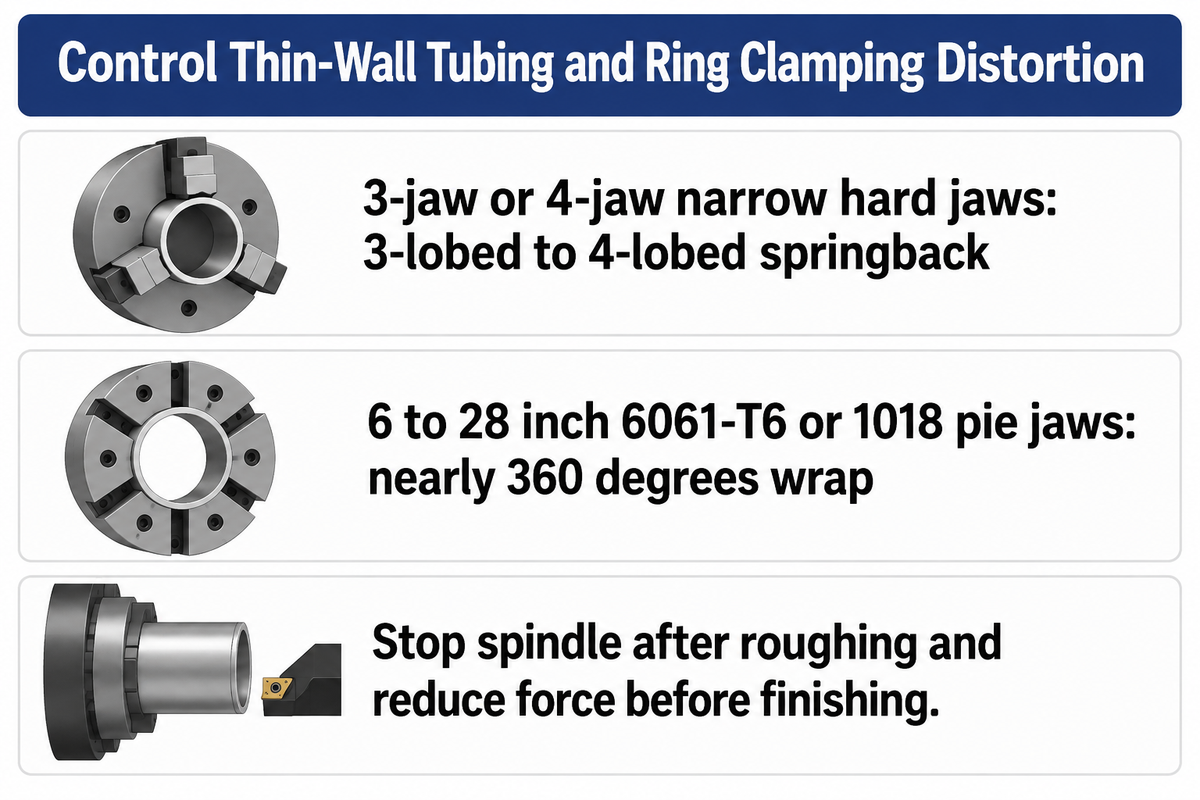
Тонкостенные трубки и кольца подшипников, зажатые тремя узкими жесткими кулачками, упруго деформируются по трехлепестковой схеме и возвращаются к исходной форме после снятия зажима. Уменьшение усилия зажима и увеличение площади контакта по окружности могут снизить деформацию, если оставшегося усилия достаточно для надежного противодействия нагрузкам резания. В противном случае деформация может быть значительной.
«подходящие для тонкостенных деталей или деталей неправильной формы, охватывающие кулачки в форме секторов обеспечивают полный захват и равномерно распределяют давление по всей заготовке» – Modern Machine Shop (Кулачки патрона для зажима тонкостенных деталей)
Некоторые станочники считают, что при переходе с 3-кулачкового на независимый 4-кулачковый патрон деформация тонкостенной детали исчезает. Это не так. Исследования обработки, проведенные в университетах, в том числе исследования деформации Leibniz University Hannover IFW и эксперименты по точению колец подшипников из стали SAE 52100, показывают важное ограничение. Узкие жесткие кулачки как 3-кулачкового, так и 4-кулачкового патрона могут чрезмерно деформировать кольца с низкой жесткостью даже при умеренном усилии зажима. Переход от трех узких кулачков к четырем меняет режим упругого прогиба с трехлепесткового на четырехлепестковый, но не устраняет его. На итоговое состояние тонкостенных втулок, вкладышей и ремонтных корпусов влияют радиальный зажим кулачками, прогиб стенки при резании и высвобождение внутренних остаточных напряжений.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by Современный механический цехмягкие кулачки в форме секторов диаметром от 6 to 28 inch, изготовленные из алюминия 6061-T6 или A319 (или мягкой стали 1018/1050), охватывают почти 360 градусов окружности детали. Расточка кулачков по диаметру трубки заменяет точечные нагрузки равномерной радиальной опорой по широкой поверхности.
- Тщательно регулируйте усилие зажима при черновой и чистовой обработке. После черновой обработки остановите шпиндель, прежде чем уменьшать усилие зажима. При работе с ручным патроном ослабьте и снова зажмите заготовку с меньшим усилием, достаточным для сопротивления нагрузкам чистовой обработки. Перед чистовым проходом заготовка должна быть надежно установлена и отцентрирована.
- Для колец с высокой гибкостью используйте разрезные втулки или осевой зажим. Такие кольца также можно прижимать к поддерживаемой базовой поверхности, избегая радиальной нагрузки от кулачков. Оба метода могут деформировать кольцо.
When repetitive setup jobs require bored soft jaws over a 4-jaw
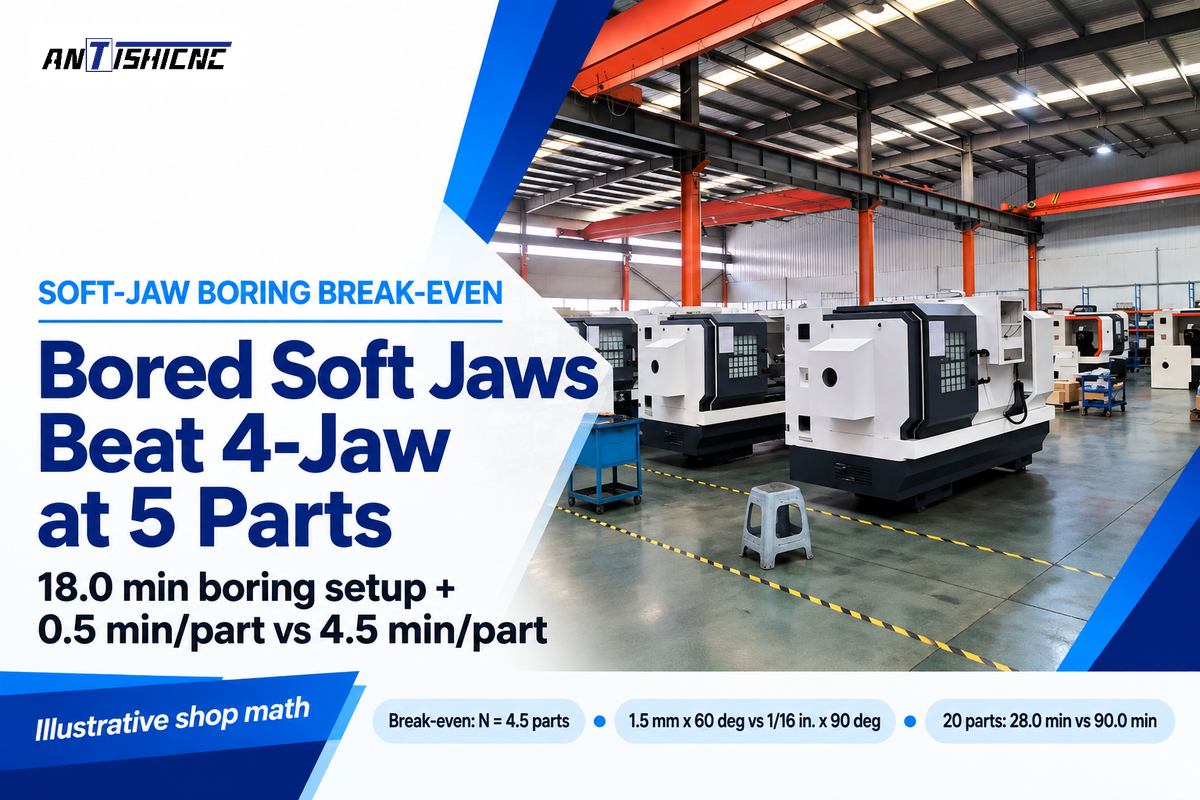
Для единичных деталей настройка независимого 4-кулачкового патрона занимает всего несколько минут и не требует специальной оснастки. Расточка мягких кулачков сокращает общее время обработки партии, особенно если суммарная экономия времени на установке каждой детали превышает начальное время расточки кулачков. Правильно нагруженные мягкие кулачки также обеспечивают повторяемость при повторном зажиме 0.0005 to 0.0015 in. (0.013 to 0,038 mm).
Чем различаются время установки и требования к квалификации оператора для разных типов патронов?
При обработке исходного прутка стандартный 3-кулачковый спиральный патрон требует минимальной квалификации оператора: достаточно повернуть один ключ, чтобы за 10 to 30 секунд отцентрировать пруток. Независимый 4-кулачковый патрон замедляет обработку каждой детали. Опытный станочник должен считывать показания индикатора и одновременно регулировать противоположные винты кулачков в течение 1 to 6 минут на каждую заготовку. Расточка мягких кулачков 3-кулачкового патрона переносит затраты на квалифицированный труд на этап подготовки. Станочник тратит 15 to 20 минут на предварительную нагрузку и расточку гнезда кулачков один раз, а затем устанавливает каждую следующую деталь за 10 to 20 секунд с автоматическим обеспечением концентричности.
Note that ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (который заменил отмененный ISO 3442:1991) стандартизуют размеры механического соединения «шип-паз» и рифленого соединения между основными и верхними кулачками. Для достижения точности повторного зажима 0.0005 to 0.0015 in. необходимо соблюдать три правила расточки в мастерской, описанные в Practical Machinist soft-jaw threads:
- Совместите плоскость предварительной нагрузки с плоскостью зажима при серийной обработке. При установленных основных кулачках из-за небольшого зазора направляющая может наклоняться под нагрузкой. Мягкие кулачки, расточенные без предварительной нагрузки, при последующем зажиме могут наклониться или прогнуться, что приведет к неравномерному контакту и потере концентричности. Предварительная нагрузка сзади при зажиме деталей для серийной обработки спереди меняет момент нагружения кулачков и может вызвать конусность, неравномерный контакт и биение при повторном зажиме.
- Установите приспособление для предварительной нагрузки в плоскости захвата и используйте соответствующее усилие зажима. Надежно установите приспособление в плоскости захвата при серийной обработке и растачивайте кулачки в том же направлении и с тем же усилием, что и при зажиме заготовки. На ручных патронах при расточке и серийной обработке всегда затягивайте ключ через единственное отмеченное гнездо для ключа главной шестерни CNC turning operations.
- Не смешивайте метрическую и дюймовую нарезку кулачков. Проверьте, используют ли основные кулачки метрическое рифление 1,5 mm x 60 degree (распространенное в силовых патронах азиатского и европейского производства) или дюймовое рифление 1/16 in. x 90 degree. При соединении деталей с несовпадающими углами и шагом зубья рифления срежутся под нагрузкой резания.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
Для обработки торца и расточки базовой поверхности со второй операции до 0.001 in. TIR на партии круглых заготовок сравним два варианта установки:
- Вариант A (независимый 4-кулачковый патрон): начальная установка патрона = 0 min (уже установлен); ручное выверение по индикатору и зажим каждой детали = 4.5 min/part.
- Вариант B (3-кулачковый патрон с новыми расточенными мягкими кулачками): установка мягких кулачков, установка кольца предварительной нагрузки и расточка гнезда = 18.0 min разовая установка, зажим и снятие каждой детали = 0.5 min/part. Время цикла между расточенными гнездами составляет примерно 0.5 минуты на деталь.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway. При таких исходных параметрах в мастерской настройка 4-кулачкового патрона быстрее для 1 to 4 деталей (обработка 3 деталей в 4-кулачковом патроне занимает 13.5 min, а расточка мягких кулачков — 19.5 min). Для партии из 5 или более деталей быстрее растачивать мягкие кулачки. При таких предположениях о времени установки партия из 20 деталей займет 28.0 минут с расточенными мягкими кулачками и 90.0 минут при ручной настройке 4-кулачкового патрона по индикатору.
4-jaw scroll vs independent metal and woodworking chuck traps
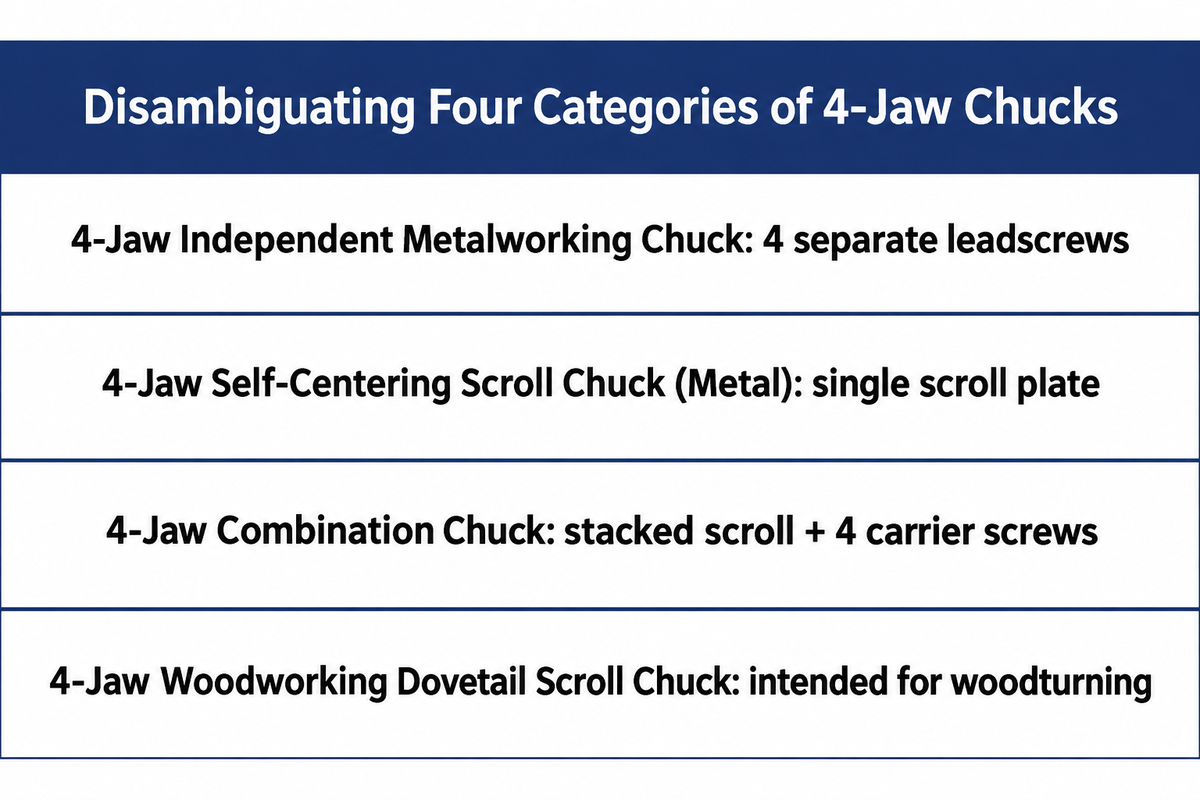
Не все 4-кулачковые патроны имеют независимые кулачки. Перед заказом станочники и покупатели должны различать независимые 4-кулачковые патроны для металлообработки, самоцентрирующиеся спиральные 4-кулачковые патроны, комбинированные 4-кулачковые патроны и 4-кулачковые спиральные патроны для деревообработки с соединением «ласточкин хвост». В некоторых случаях нужно проверить механизм центрирования спирального патрона, чтобы убедиться, что он подходит для требуемой задачи резания.
Почему четырехкулачковый самоцентрирующийся патрон считают неэффективным, несмотря на экономию времени при установке заготовки?
Самоцентрирующийся спиральный четырехкулачковый патрон часто считают неэффективным для обычной обработки прутка, поскольку четыре синхронно движущихся радиальных кулачка кинематически избыточны при зажиме некруглой заготовки. Три синхронно движущихся кулачка подходят для достаточно круглого прутка, но на неровном горячекатаном или кованом прутке контакт с кулачками может быть неполным или неравномерным. Если овальный пруток расположен большой осью вдоль одной пары кулачков, эта пара может коснуться заготовки первой. Если деформации недостаточно для контакта с перпендикулярной парой, та останется незагруженной, и заготовка может сместиться под действием сил резания.
Поскольку все четыре кулачка спирального 4-кулачкового патрона сцеплены с одним внутренним спиральным диском, в таком патроне нельзя устранить биение настройкой индикатора или удерживать заготовку со смещением. Он не дает преимуществ независимого 4-кулачкового патрона в точности и при этом не обеспечивает более быструю загрузку круглого прутка, чем спиральный 3-кулачковый патрон. В таблице ниже представлены четыре категории 4-кулачковых патронов.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | Стандартный выбор для металлического токарного станка при обработке квадратных и неправильных заготовок, отливок и деталей, требующих особо точного центрирования |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | Если овальный пруток расположен большой осью вдоль одной пары кулачков, эта пара может коснуться заготовки первой, а перпендикулярная пара останется незагруженной. | Zero independent adjustment | Подходит для серийной обработки квадратных или восьмигранных заготовок и достаточно круглого прутка при надежном контакте с кулачками; согласованные кулачки в форме секторов могут улучшить опору тонкостенной трубки. |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | Особенность: составной механизм увеличивает массу корпуса патрона и вылет шпинделя по оси по сравнению со стандартным патроном. |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | Предназначен для токарной обработки древесины; совместимость со шпинделем сама по себе не означает пригодности к нагрузкам при резании металла. |
Spindle mounts, bore limits, and RPM checks every machinist needs
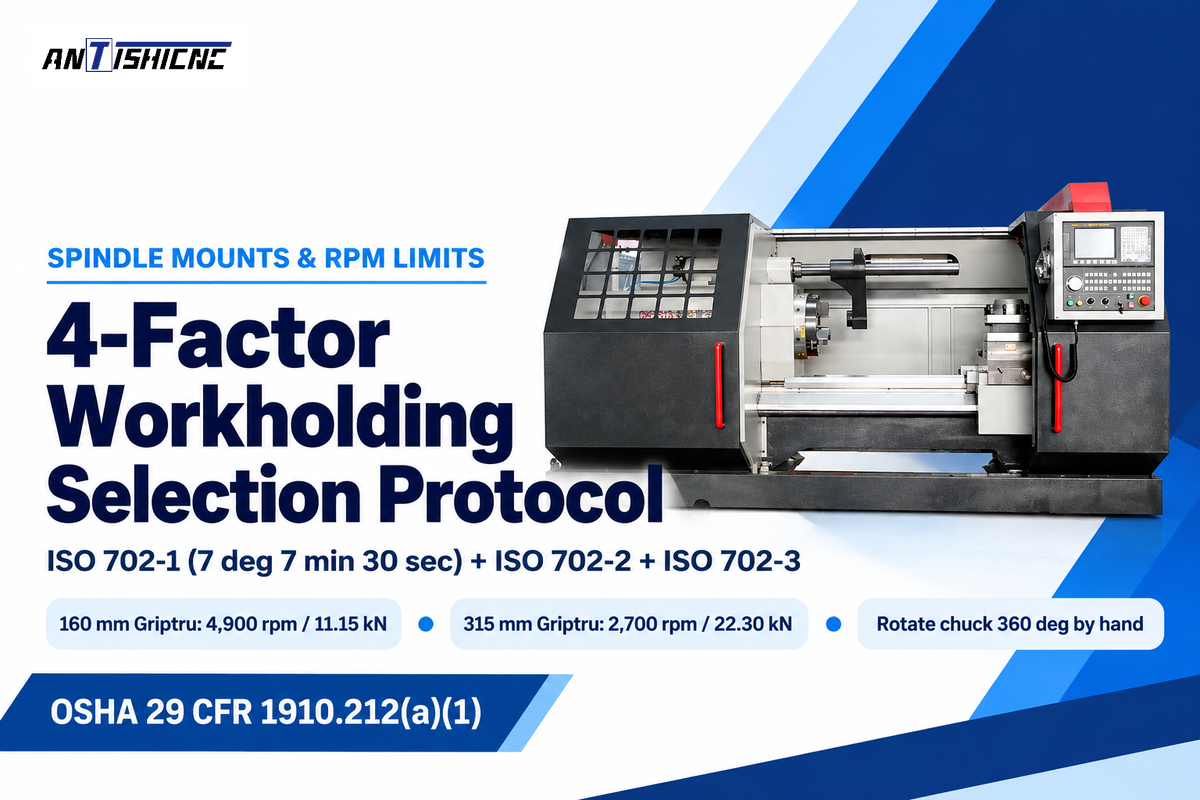
Перед заказом 3-кулачкового или 4-кулачкового патрона проверьте тип соединения шпиндельного конца по ISO 702, проход прутка через тяговую трубу и задний защитный кожух, а также зазор между выдвинутыми кулачками и поперечным суппортом. Всегда проверяйте допустимую производителем скорость вращения выбранного патрона с установленной конфигурацией кулачков на вашем токарном станке.
Применяйте этот порядок выбора оснастки для закрепления по 4 факторам при каждой покупке токарного патрона:
- Проверьте соединение шпиндельного конца на соответствие ISO 702-1, ISO 702-2 и ISO 702-3. В современных CNC-токарных центрах и тяжелых токарных станках используют короткие конические концы шпинделя в соответствии с ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 или байонетным креплением DIN по ISO 702-3. Согласно ISO 702-1, шпиндельные концы Type A1 имеют внутреннюю и наружную окружности крепежных отверстий, а Type A2 — только наружную. Патрон A2 устанавливается непосредственно на шпиндельный конец A1, а для патрона A1 с внутренними крепежными отверстиями на шпинделе A2 нужна адаптерная плита. Патроны с креплением Camlock фиксируются и снимаются поворотом зажимных кулачков в шпиндельном конце; при смене также нужно перемещать патрон и очищать сопрягаемые поверхности. В байонетном креплении по ISO 702-3 шпильки проходят через байонетные отверстия в виде шпоночных пазов в поворотном стопорном кольце, обеспечивая быструю фиксацию.
- Проверьте проход прутка через тяговую трубу и защиту заднего конца прутка в Зоне 1. На CNC-токарных центрах с гидравлическими 3-кулачковыми патронами с открытым центром внутренний вращающийся цилиндр и тяговая труба уменьшают доступный проход прутка по сравнению с диаметром отверстия шпинделя. WorkSafe Victoria’s Zone 1 guidance требует ограждать пруток, выступающий за заднюю часть шпиндельной бабки. Подающий механизм или опорная труба должны надежно удерживать пруток от хлестания и защищать от контакта с вращающейся заготовкой. Общие требования к ограждению станков по OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- Проверьте вылет несимметричных кулачков 4-кулачкового патрона и зазор при вращении. Номинальный диаметр патрона измеряется по корпусу, а не по выдвинутым кулачкам. При смещении отливки в независимом 4-кулачковом патроне один ходовой винт и кулачок могут выступать далеко за периметр корпуса патрона. Перед запуском двигателя вручную проверните патрон на 360 градусов и убедитесь, что выступающий кулачок не задевает направляющие станины, поперечный суппорт и защитный кожух.
- Respect chuck body, jaw mass, and centrifugal RPM limits. ISO/WD 16156 является разрабатываемым рабочим проектом, редакция 2 (в октябре 2026 начинается изучение проекта на этапе 20.20), посвященным безопасности конструкции патронов для закрепления заготовок, тогда как опубликованные правила безопасности рассматривают потерю силы зажима под действием центробежной силы. Центробежная сила, воздействующая на кулачки патрона, увеличивается пропорционально квадрату частоты вращения шпинделя (патенты WO1991003348A1 и CN201016687Y). Ручные патроны из серого чугуна рассчитаны на более низкие окружные скорости, чем силовые патроны из кованой стали. Согласно руководству Pratt Burnerd Griptru, патрон диаметром 160 mm имеет допустимую скорость 4 900 rpm в прецизионном исполнении (3 500 rpm в стандартном) и статическое усилие зажима 11,15 kN на кулачок при входном крутящем моменте 75 Nm. Для патрона Griptru диаметром 315 mm допустимая скорость снижается до 2 700 rpm в прецизионном исполнении (2 300 rpm в стандартном), а усилие зажима составляет 22,30 kN на кулачок при крутящем моменте 203 Nm. Посмотрите совместимые токарные станки для токарной обработки металла to match spindle power and speed safely.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
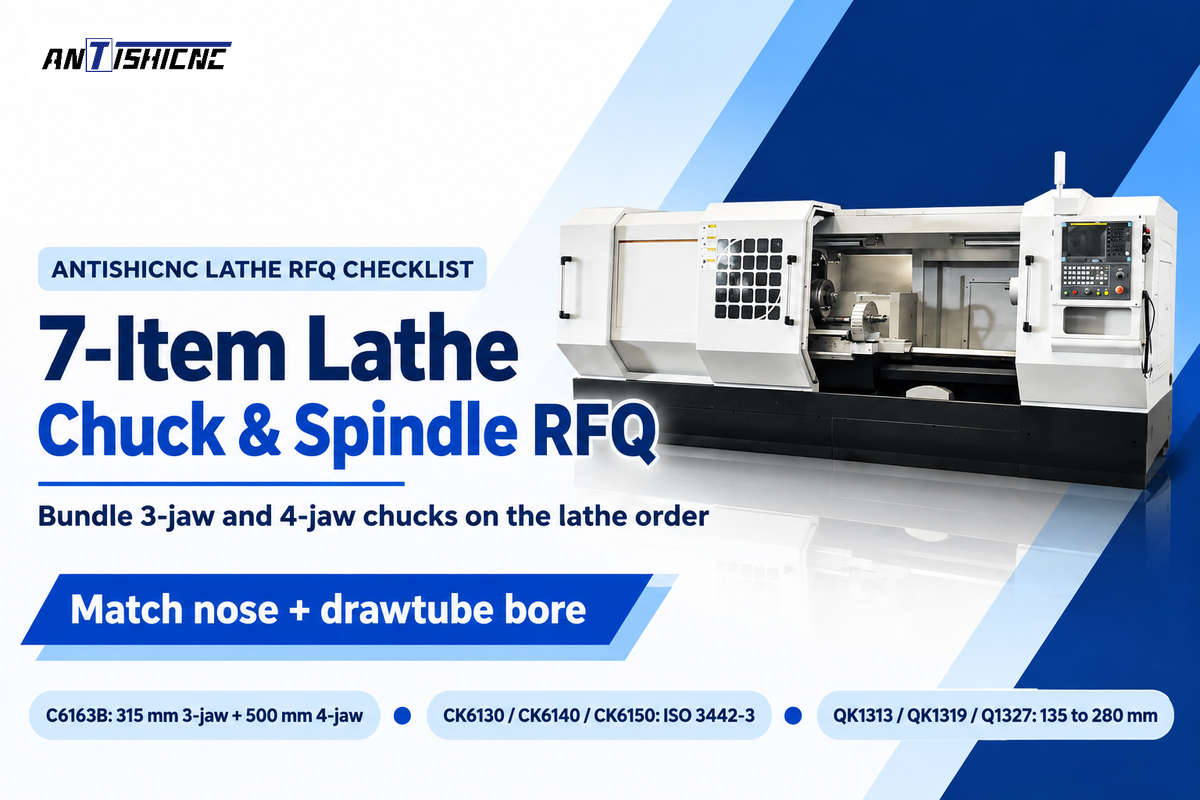
3-кулачковый и 4-кулачковый патроны могут дополнять друг друга в комплекте для промышленной мастерской. Заказ обоих типов патронов при первой закупке токарного станка позволяет сразу подобрать совместимые адаптерные плиты шпинделя, резьбу тяговой трубы и защитные кожухи.
- Ручные токарные станки для инструментального производства и обслуживания выигрывают от комплекта из двух патронов. Например, на universal manual lathes например ANTISHICNC C6163B, используйте 315 mm 3-кулачковый спиральный патрон для повседневной обработки круглых валов. Дополните его независимым 4-кулачковым патроном диаметром 500 mm для квадратных блоков, ремонтных сварных конструкций и эксцентричных валов. При шпиндельном конце D1 Camlock оператор может отпустить зажимные кулачки в шпиндельном конце и заменить патрон с помощью подъемной люльки.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On Токарные станки с ЧПУ для моделей CK6130, CK6140 или CK6150 укажите открытый по центру гидравлический силовой 3-кулачковый патрон из кованой стали от таких OEM-производителей, как Kitagawa, Schunk, Röhm, Bison или Auto Strong. Добавьте запасные комплекты мягких кулачков с рифлением по ISO 3442-3 и кольцо для предварительной нагрузки при расточке. Если в вашей мастерской обрабатывают небольшие партии прямоугольных отливок, добавьте ручной независимый 4-кулачковый патрон с подходящей адаптерной плитой.
- Токарные станки для труб большого диаметра и нефтегазовой отрасли: ANTISHICNC указывает соосные передний и задний патроны для моделей QK1313, QK1319 и Q1327 с отверстиями шпинделя диаметром от 135 до 280 mm. Эти патроны зажимают и центрируют длинные трубы, но участки трубы без опоры за задним патроном все равно могут хлестать. Подробнее pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
Запрашивая у ANTISHICNC коммерческое предложение на комплект ручного, CNC-токарного или трубонарезного станка, укажите семь параметров для выбора оснастки для закрепления заготовки. Инженеры используют их, чтобы точно подобрать шпиндельный конец, отверстие тяговой трубы и кулачки патрона:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- Требования к точности: укажите место измерения TIR для первой операции и установки с повторным зажимом, отдельные требования к круглости и минимальную толщину стенки.
- Масса и длина вылета заготовки: укажите максимальную массу детали (kg), осевую длину и необходимость опоры вращающимся центром задней бабки или люнетом.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
Часто задаваемые вопросы
Можно ли зажать шестигранный пруток в 4-кулачковом независимом патроне?
Стандартный 4-кулачковый патрон с углом 90 градусов не может симметрично зажать грани правильного шестигранника с углом 60 градусов. Два кулачка прижимаются к плоским граням, а два других — к углам шестигранника. Из-за такого неравномерного контакта зажим может ослабнуть, и заготовка может выскользнуть. 3-кулачковый спиральный патрон с углом 120 градусов или шестигранная цанга удерживают правильный шестигранный пруток гораздо надежнее и быстрее.
Почему мягкие кулачки 3-кулачкового патрона нужно растачивать под предварительной нагрузкой зажима?
При смыкании кулачков в направляющих остаются небольшие зазоры. Если растачивать мягкие кулачки без предварительной нагрузки, под усилием зажима они могут сместиться или наклониться, из-за чего контакт будет локальным или коническим вместо контакта по всей предусмотренной длине захвата. Приспособление с предварительным натягом, установленное в плоскости захвата при серийной обработке, может уменьшить подъем кулачков, создавая давление на каждый кулачок в нужном направлении зажима.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
Нет, цифра 6 обозначает стандартизованный калибр конуса шпиндельного конца по ISO 702 (диаметр калибра 106.375 мм), а не диаметр корпуса патрона. На шпиндельный конец A2-6 или D1-6 обычно устанавливают патроны диаметром 200 мм (8 in.), 250 мм (10 in.) или 315 мм. Всегда проверяйте, помещается ли выбранный патрон в пределах высоты центров станка и допустимой нагрузки на подшипники.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
У независимых четырехкулачковых патронов ступенчатые кулачки можно отвинтить и развернуть на 180 градусов. Цельные кулачки 3-кулачковых спиральных патронов имеют направленные спиральные зубья, поэтому для внутреннего и наружного зажима требуются отдельные комплекты кулачков; в патронах с двухсоставными кулачками подходящие верхние кулачки можно разворачивать независимо от основных.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
Перед обработкой закрепите на лицевой поверхности патрона или планшайбе уравновешивающие грузы напротив тяжелого смещенного кривошипа. Перед запуском двигателя вручную проверните патрон на полный оборот 360 градусов и убедитесь, что выступающие кулачки и противовесы не задевают направляющие станины, поперечный суппорт и защитный кожух. При токарной обработке со смещением задний вращающийся центр может поддерживать заготовку, если ее центровое отверстие совмещено с предполагаемой осью обработки и достаточно места для установки. Снижение частоты вращения шпинделя уменьшает центробежную силу, возникающую из-за эксцентричной заготовки. Рабочая скорость также должна удерживать нагрузки от дисбаланса в допустимых для шпинделя пределах и обеспечивать надежное крепление заготовки и противовеса.
Из чего делают 4-кулачковые патроны для высоких оборотов — из чугуна или кованой стали?
Для высоких оборотов рекомендуются 4-кулачковые патроны из кованой легированной стали; в ручных 4-кулачковых патронах для средних нагрузок обычно используют корпуса из серого или высокопрочного чугуна с более низкой предельной частотой вращения. Всегда сверяйтесь с допустимой скоростью, указанной производителем для выбранного патрона и конфигурации кулачков.
Какие сведения о заготовке и шпинделе нужно предоставить при подборе токарного патрона?
Приложите чертеж детали с поперечными сечениями исходной заготовки и готовой детали, минимальной толщиной стенки и отдельными требованиями к круглости. Укажите целевое радиальное биение TIR в заданной точке измерения для установки при первой операции и повторного зажима. Укажите максимальную массу заготовки, длину вылета, требуемый диаметр прохода прутка и размер зажимаемой заготовки, целевую частоту вращения шпинделя и типичный размер партии. Укажите предпочтительный стандарт шпиндельного конца, например ISO 702-1 Type A1 или A2, ISO 702-2 Camlock D1 либо байонетное крепление ISO 702-3. Эти параметры помогут производителю токарного станка подобрать диаметр отверстия шпинделя, гидравлическую тяговую трубу, тип кулачков и необходимый зазор до защитного кожуха.
Engineering Review & Compliance Note: Перед запуском шпинделя проверьте, чтобы его максимальная безопасная скорость не превышала минимальный допустимый предел для корпуса патрона, верхних кулачков и баланса заготовки. Запросите у производителя токарного станка техническое предложение для конкретной модели и комплекта оснастки для закрепления заготовки.
Ссылки и источники
- Международная организация по стандартизации (ISO). ICS 25.060.20: Шпиндели и патроны для закрепления заготовок (ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- Международная организация по стандартизации (ISO). ISO 702-1:2009, Инструменты. Определения присоединительных размеров шпиндельных концов и патронов для закрепления заготовок. Часть 1: Коническое соединение.
- Международная организация по стандартизации (ISO). ISO 702-2:2007, Инструменты. Определения присоединительных размеров шпиндельных концов и патронов для закрепления заготовок. Часть 2: Крепление Camlock.
- Международная организация по стандартизации (ISO). ISO/WD 16156 (разрабатываемый рабочий проект, редакция 2), Инструменты. Безопасность. Требования безопасности к конструкции и изготовлению патронов для закрепления заготовок.
- WorkSafe Victoria (Government of Victoria, Australia). Безопасное использование токарных станков для обработки металла (Зона 1: пруток и Зона 3: ограждение патрона и выбор патрона).
- Управление охраны труда США (OSHA). 29 CFR 1910.212, Общие требования ко всем машинам (ограждение вращающихся патронов и зон защемления).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). Когда нужно менять кулачки токарного патрона? 7 признаков износа, потери точности и превышения безопасной скорости.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly и CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), и Q13/QK13 Dual-Chuck Pipe Threading Lathes.



