














Les types de mandrins de tour déterminent quelles sections transversales de pièce un tour à métaux peut maintenir, la rapidité de chargement des lopins par les opérateurs et la longueur de barre qui dépasse de la broche. Choisissez un mandrin à volute à 3 mors pour une barre ronde ou hexagonale, et utilisez un mandrin indépendant à 4 mors pour des pièces carrées ou décalées. Spécifiez un mandrin à 6 mors ou à pinces pour limiter la déformation des parois minces, et montez un mandrin motorisé hydraulique à centre ouvert pour l'alimentation automatique des barres.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
This document covers industrial metal turning only and excludes woodturning scroll chucks fabricated for timber lathes. All standard scopes, gripping pressure rules, and machine bore figures cited below reference their published ISO records or supplier datasheets.
Six lathe chuck types compared by workpiece shape and actuation
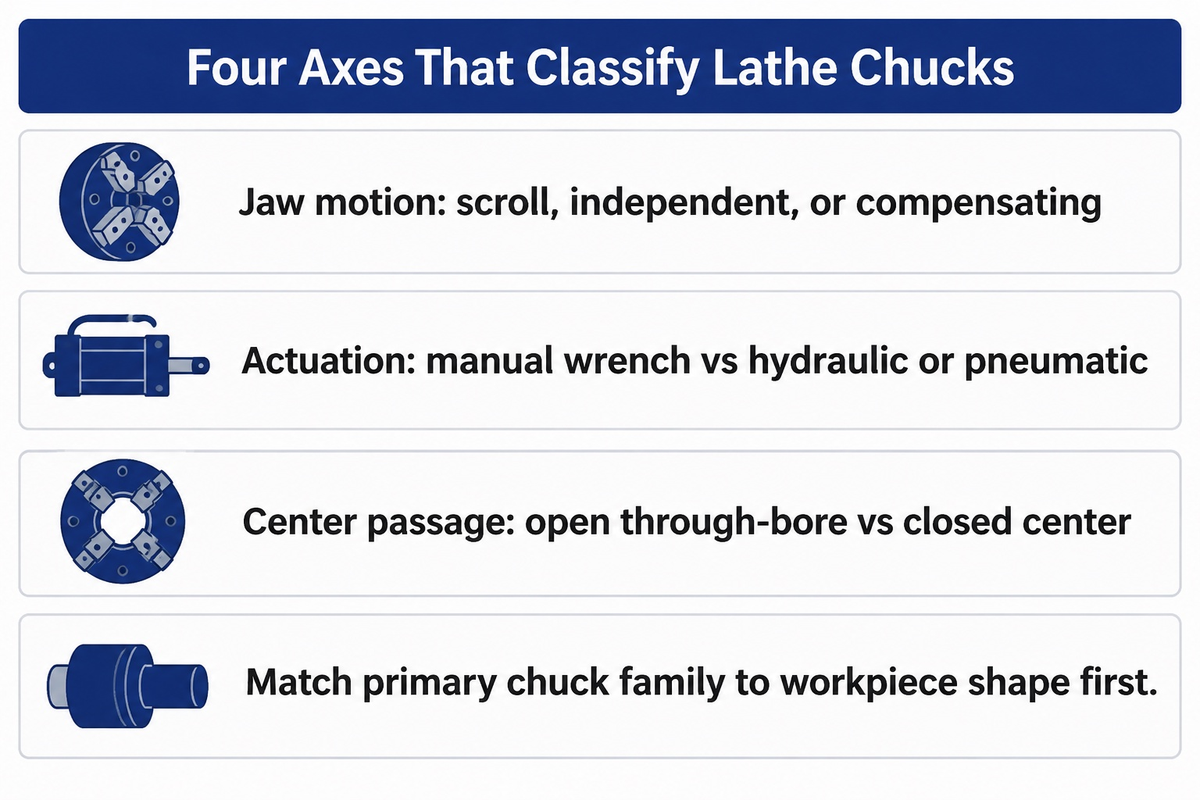
Il existe six grandes familles de mandrins pour le travail des métaux : mandrins à volute, indépendants, à pinces, motorisés hydrauliques, magnétiques et spéciaux à mors multiples. Les dix configurations d'atelier du tableau comparatif ci-dessous correspondent aux six familles de mandrins. Le nombre de mors, le mouvement synchrone ou compensateur, l'actionnement manuel ou motorisé et les centres ouverts ou fermés peuvent se combiner sur la même broche.
Un mandrin rotatif est un dispositif de maintien de pièce monté sur le nez de broche, qui tourne avec la pièce pour transmettre le couple de coupe. Les mandrins d'indexage fixes boulonnés sur des tables de fraisage ne subissent pas de perte de serrage centrifuge. Considérer un mandrin rotatif comme un dispositif de serrage complet évite les adaptateurs ou tubes de traction incompatibles. Pour la pièce de votre plan, envisagez un mandrin à volute à 3 mors pour une barre ronde ou hexagonale avant de chiffrer les mors rapportés. Pour des pièces carrées ou décalées parmi les différents types de mandrins de tour, envisagez un mandrin indépendant à 4 mors.
Quelle est la différence entre un mandrin manuel et un mandrin motorisé ?
Un mandrin manuel se serre lorsqu'un opérateur tourne une clé à poignée en T, ou clé de mandrin, dans un pignon de volute ou une vis, broche arrêtée. Un mandrin motorisé CNC classique ouvre et ferme ses mors au moyen d'un tube ou d'une barre de traction entraîné par un vérin hydraulique ou pneumatique monté à l'arrière.
Les mandrins dotés d'un vérin monté ou intégré servent également les broches spéciales, et le temps de serrage dépend de la course des mors et du débit du fluide. Les mandrins manuels conviennent aux tours d'outillage, aux réparations et aux arbres longs lorsque le chargement prend beaucoup moins de temps que la coupe. Sur les centres de tournage à commande numérique, l'actionnement hydraulique ou pneumatique régule la pression de serrage et se relie aux embarreurs ou aux robots. L'actionnement manuel convient aux travaux d'outillage, et l'actionnement motorisé aux séries CNC. Adaptez le type de mandrin à la géométrie de la pièce.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | OD, ID, and face access; requires flat contact face and ferromagnetic part with adequate area and thickness |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
Turning departments running different types of lathe machines often stock two or three types of lathe chuck bodies per spindle size. The shape of the workpiece determines the primary clamping family before top jaw profiles enter the quote.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
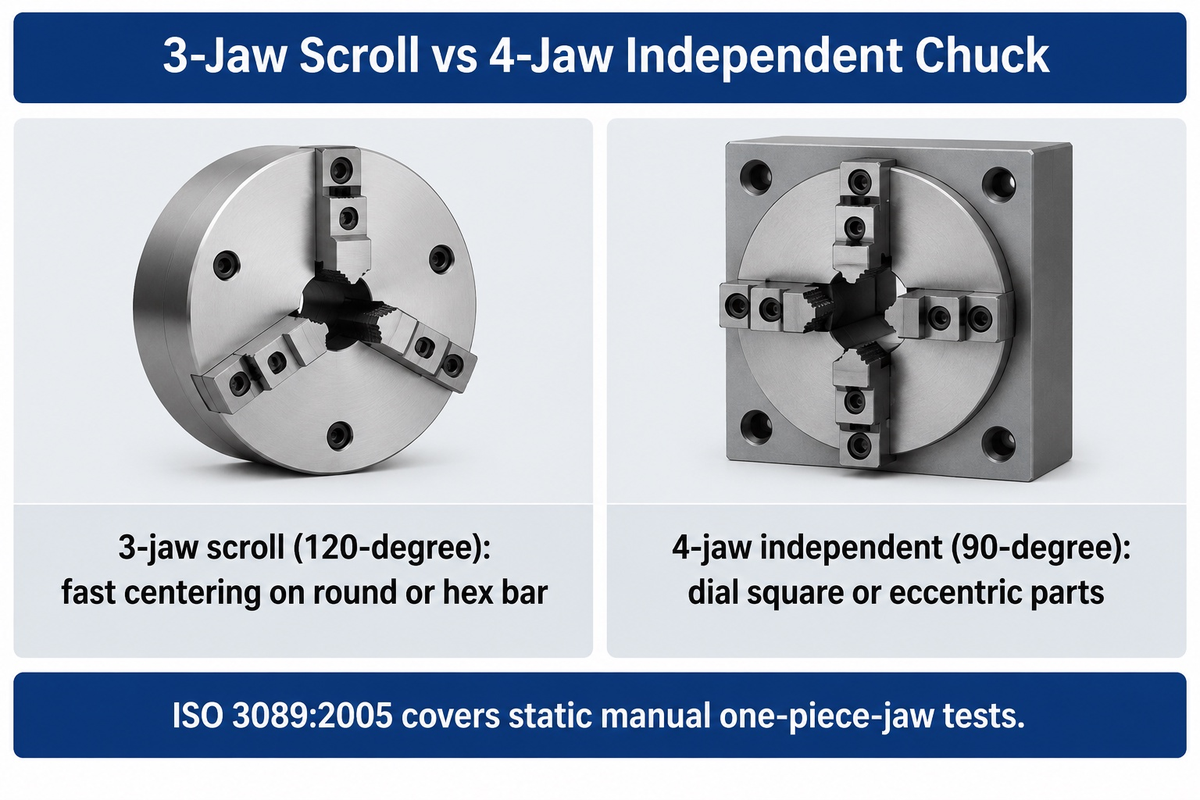
Un mandrin à volute autocentreur à 3 mors serre une barre ronde ou hexagonale en quelques secondes après un tour de clé. À l'inverse, un mandrin indépendant à 4 mors demande plusieurs minutes par pièce pour aligner des pièces carrées, asymétriques ou excentrées avec un comparateur. Choisissez le mandrin à trois mors pour l'ébauche rapide de barres, et le mandrin à 4 mors lorsque la concentricité ou le décalage volontaire prime sur le temps de montage.
Un pignon conique dans le corps d'un mandrin manuel à volute fait tourner une plaque spirale qui déplace radialement les trois mors ensemble. Les dents de la volute s'usent le plus vite dans la plage de diamètres de serrage la plus courante de l'atelier, ce qui déplace la répétabilité du centrage ailleurs sur la spirale. Sur les mandrins manuels à volute à trois pignons, veteran machinists on Practical Machinist mark one primary socket for tightening. Tightening only that marked pinion holds roughly 0.002 in TIR on hard jaws and about 0.0005 in TIR on bored soft jaws.
What’s the difference between a 3-jaw and 4-jaw manual chuck?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Les règles de sécurité au travail renforcent cette séparation géométrique. Le guide sur les tours à métaux de WorkSafe Victoria demande aux ateliers de monter des mandrins à quatre mors pour les pièces de forme irrégulière et de réserver les mandrins à trois mors aux barres rondes. Ce même guide exige des clés à éjection automatique par ressort ou des protecteurs verrouillés afin qu’aucune clé ne reste engagée dans le pignon.
In the ISO/TC 39/SC 8 workholding catalogue, la norme ISO 3089:2005 couvre les essais géométriques statiques des mandrins manuels autocentreurs à mors monoblocs, en définissant la justesse et la précision statiques à l'arrêt. Un mandrin qui réussit l'essai statique de faux-rond sur barre étalon dans une salle d'inspection peut tout de même perdre de la force de serrage dynamique à haut régime de broche et présenter un faux-rond non nul sur une barre laminée à chaud brute. Pour un centrage précis sur des arbres de seconde opération, les usineurs règlent soit un mandrin à 4 mors au comparateur, soit alèsent des mors doux préchargés (Atelier d'usinage moderne).
6-jaw chucks and collet chucks for thin-wall distortion and repeatability
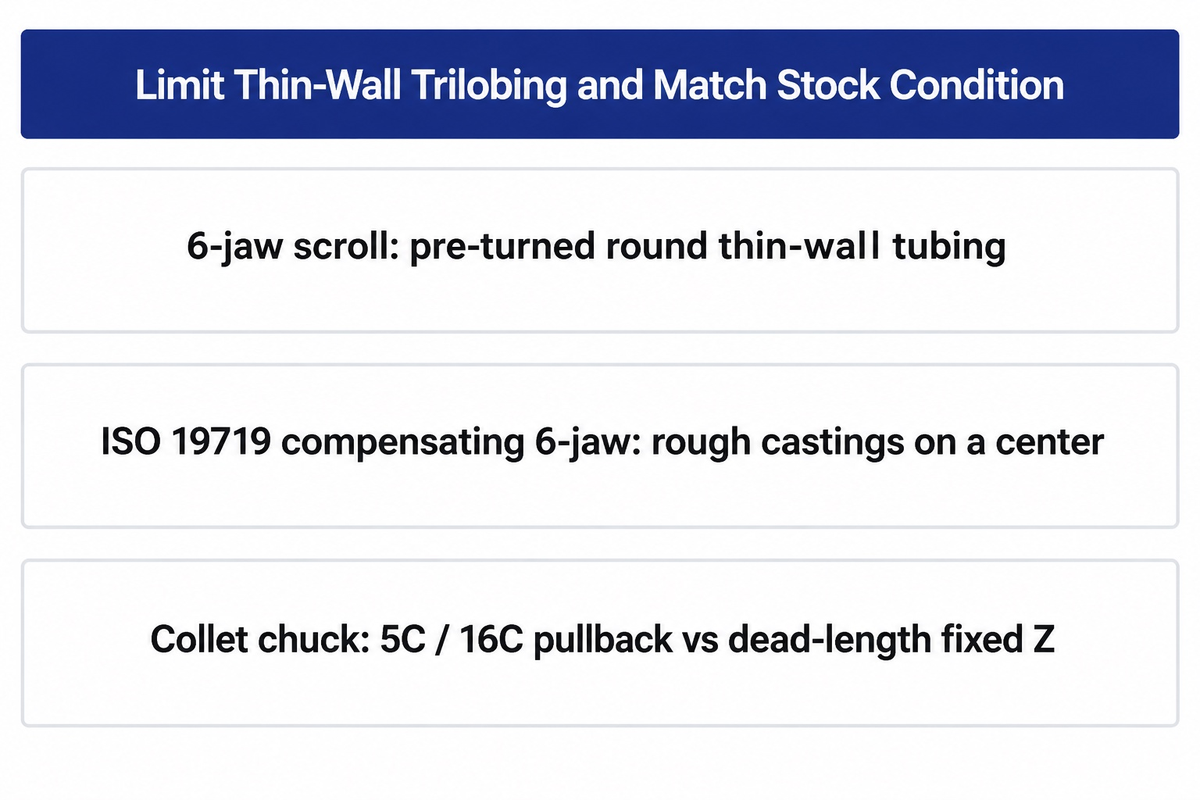
Une force de serrage à trois points excessive peut provoquer une déformation trilobée sur des tubes et des roulements à paroi mince. Les solutions de maintien de pièce éprouvées qui peuvent réduire le risque de déformation comprennent les mandrins à six mors, les mors en secteurs enveloppants et les mandrins à pinces. Adaptez le porte-pièce à la circularité de la matière brute et à la tolérance de longueur axiale Z au lieu de supposer que des mors supplémentaires réduisent toujours le faux-rond.
Le trilobage élastique suit une voie mécanique différente d'un simple faux-rond décentré. L'alésage d'un manchon cylindrique à paroi mince alors qu'il est déformé par une force excessive d'un mandrin à trois mors crée un trou rond sous charge. Après relâchement de la pression du mandrin, la récupération élastique peut créer une ovalisation trilobée dépassant les limites serrées de l'alésage. Tonfou’s jaw engineering guide shows that custom-machined soft jaws spread contact area and clamping pressure to reduce deformation and surface marks. In clamping cycle speed, a synchronous 6-jaw chuck can match a 3-jaw chuck.
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist, une matière à l'échelle ou hors-rond laisse certains mors faiblement chargés ou sans contact. Les mors restants reçoivent ainsi une force de serrage plus élevée, ce qui peut solliciter la volute. Addy mentionne également que, si elle n'est pas soulagée pour compenser la flexion, une prise profonde des mors peut introduire une conicité axiale. Lorsque des pièces moulées brutes nécessitent six points d'appui, spécifiez un mandrin compensateur à 6 mors à leviers appariés (terminologie définie dans l'ISO 19719) autour d'un centreur.
Sur barre propre, les mandrins à pince allient un serrage rapide de quelques secondes par pièce à une excellente précision de faux-rond et de répétabilité. L’étude sur les pinces de Modern Machine Shop indique un faux-rond TIR typique de 0.0006 à 0.0012 po pour des mors doux alésés sur un mandrin motorisé à 3 mors. Les mandrins à pince de précision tiennent généralement 0.0005 po TIR ou moins, et Royal Products publie un faux-rond TIR de 0.0002 po sur ses ensembles de pinces CNC à changement rapide. Les pinces tirées standard 5C et 16C reculent dans le cône de broche, décalant légèrement la cote Z lorsque le diamètre brut varie. En revanche, Le système de pinces à changement rapide HQC de Forkardt Hardinge change les pinces en moins de 20 secondes et serre parallèlement pour minimiser le recul en Z, acceptant plus ou moins 1/64 po (0,396 mm) de variation de barre sous 2 pouces. Vérifiez si le nez à pince fonctionne par tirage ou à longueur fixe lors de la préparation de montages de tournage des métaux.
Hydraulic power chucks: open-center vs closed-center bar capacity
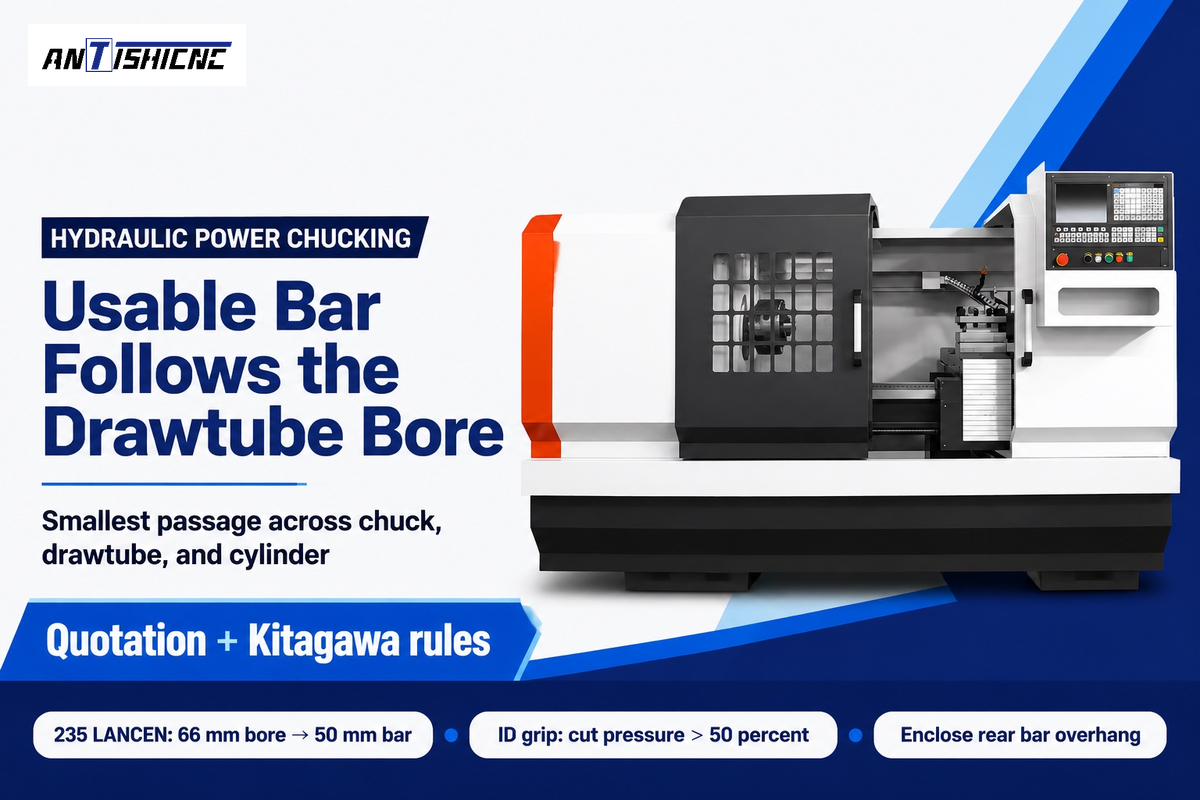
Les mandrins motorisés hydrauliques à centre ouvert sont idéaux lorsque la barre est alimentée en continu à travers les alésages de broche. Un mandrin hydraulique à centre fermé convient mieux aux lopins serrés ou aux travaux sur arbres soutenus par une pointe de contre-pointe. La capacité utile de barre d'un mandrin motorisé est toujours inférieure à la capacité d'alésage brute de la broche du tour en raison du matériel d'actionnement interne.
A rear rotary cylinder on standard Machines à tour CNC tire et pousse un tube de traction creux en acier vissé dans le piston à coin du mandrin. La capacité réelle de barre est limitée par le plus petit alésage à travers la broche, le vérin rotatif, le tube de traction, le corps du mandrin et la chemise de broche. Les mandrins à centre fermé ne disposent d'aucun passage traversant pour l'alimentation des barres sur une large gamme de dimensions de broche de tour. La protection de leurs glissières internes à coin contre les copeaux fins et le liquide de refroidissement sous haute pression exige néanmoins des racleurs et une étanchéité efficaces au niveau des fentes de mors.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes et les modèles à banc plat. Sur le tour à banc incliné 235 LANCEN, un alésage de broche de 66 mm est associé à un alésage de tube de traction hydraulique de 50 mm, plafonnant la barre alimentée à 50 mm. Sur le tour CNC à banc plat CK6150/1000, les alésages de broche de 82 mm et 130 mm passent de capacités manuelles de barre de 80 mm et 128 mm à des alésages optionnels de tube de traction de 65 mm et 118 mm. Le passage de la matière dans le tube de traction ne permet jamais un porte-à-faux de barre nue derrière la machine. WorkSafe Victoria Zone 1 rules require full rigid enclosure and rear support so rotating bar stock can’t whip.
Augmenter la pression hydraulique au manomètre pour accroître la force de serrage sur des pièces creuses ou en prise intérieure peut être dangereux. Selon le manuel Chucks 101 de Kitagawa, passer un mandrin motorisé à coin-crochet du serrage extérieur au serrage expansible intérieur impose de réduire la pression hydraulique de plus de 50 pour cent. La mécanique à coin vers l’extérieur multiplie les contraintes du corps en prise intérieure. Parallèlement, le guide des mandrins motorisés CNC de Tonfou indique que si la force de serrage est trop faible, la pièce peut glisser, vibrer ou se déplacer sous la charge de coupe. Les longs tubes de cuvelage de l'industrie pétrolière et gazière nécessitent l'utilisation d'une paire de mandrins avant et arrière pour saisir toute la longueur du tube.
Magnetic, combination, and two-jaw chucks for rings and valve bodies
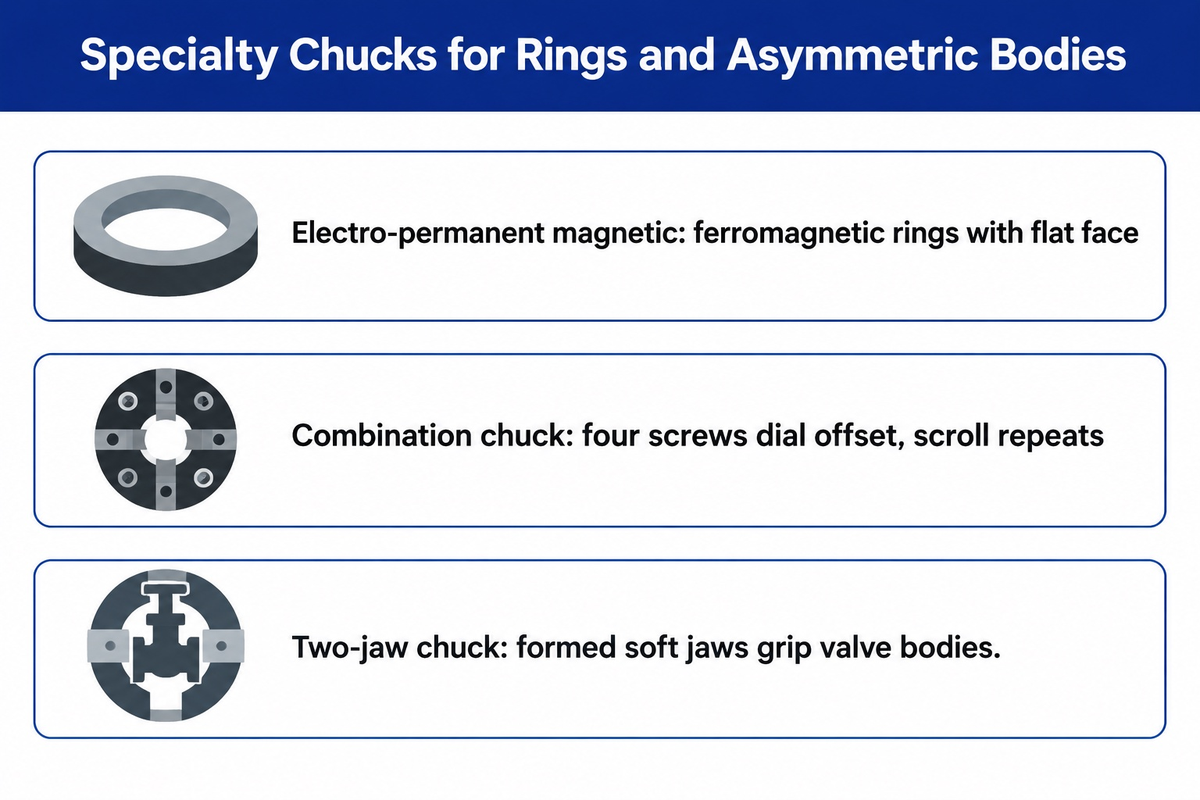
Large bearing rings, asymmetric valve bodies, and off-center castings require electro-permanent magnetic chucks, combination chucks, or formed two-jaw chucks. Each serves a particular range of applications where standard three-jaw clamping would distort thin walls and miss irregular bosses.
Les mandrins magnétiques électro-permanents à pôles radiaux, tels que la série de tournage 1210V de Wagner Magnete (diamètre extérieur de 200 à 2 300 mm, indice IP67), alimentent les pôles internes par une brève impulsion électrique. L’alimentation est coupée pendant l’usinage, ce qui élimine l’échauffement continu des bobines sur les tours verticaux, bien que la chaleur de coupe et le transfert thermique de la machine subsistent. La disposition radiale de Wagner laisse le diamètre extérieur, l’alésage intérieur et la face avant libres pour tourner trois faces d’une bague en un seul serrage. Les notes techniques de HVR Magnet indiquent une force de maintien maximale jusqu’à 16 kgf/cm2 sur l’acier doux épais. L’effort diminue sur les parois minces ou les aciers alliés trempés, et l’inox 304 amagnétique ou l’aluminium ne peuvent pas être bridés. Les bagues ferromagnétiques en acier ou en fonte nécessitent aussi une face de référence plane pré-usinée contre les pôles.
Les pièces moulées non magnétiques et les pièces forgées irrégulières s'appuient sur des mandrins mécaniques spéciaux dans les processus d'usinage par lots. Les mandrins combinés associent une plaque spirale autocentreuse à quatre vis radiales indépendantes pour une grande polyvalence. Un opérateur règle une fois une pièce moulée excentrée avec les vis, puis actionne la volute pour charger les pièces répétitives. Les mandrins à deux mors serrent solidement les corps de vanne et les raccords coudés dans des cavités de mors doux fraisées sur mesure. Sous les contrôles de Zone 3 de WorkSafe Victoria, les mors spéciaux exigent une conception rigoureuse sans saillies dangereuses ainsi qu’un contrôle de dégagement du chariot transversal à basse vitesse. La littérature des brevets adapte aussi les corps standard : la demande de brevet chinois CN103611948A décrit des cales transversales à fil de 4 à 6 mm dans des rainures à 3 mors avec avance Z inversée pour les arbres élancés ayant un rapport longueur/diamètre de 25 ou plus.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
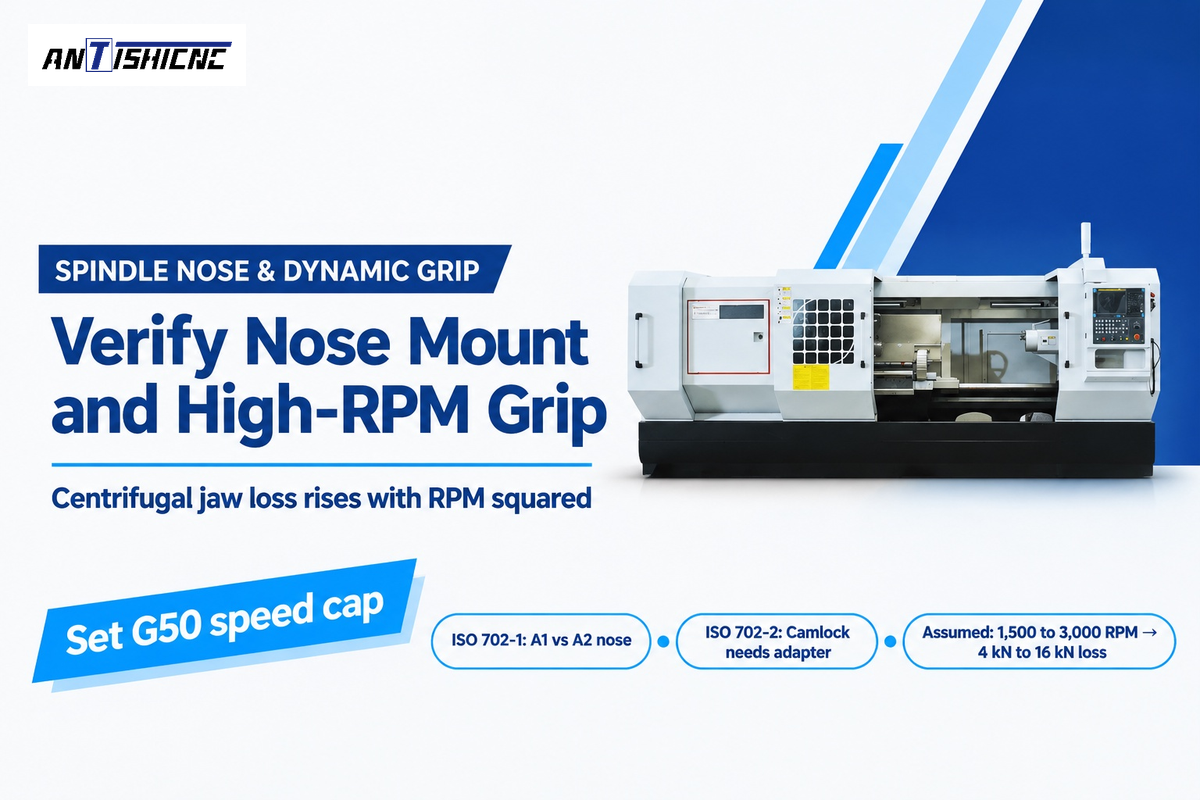
Before ordering any of the mentioned chucks mounted on the headstock, verify the four mechanical engineering checks together. Match the ISO 702 spindle nose, drawtube thread and wedge stroke, check the narrowest bar passage, and verify the rated chuck RPM against dynamic grip loss.
La documentation ISO 702-1:2009 (confirmée en vigueur en juin 2025) définit les nez de broche coniques courts à 7 degrés 7 minutes 30 secondes. Dans le catalogue ICS 25.060.20, ISO 702-2:2007 couvre les montages Camlock à goujons, ISO 702-3:2007 les montages à disque baïonnette et ISO 702-4:2004 les montages cylindriques. Les nez Type A1 usinent des cercles de boulonnage interne et externe, tandis que le Type A2 ne comporte que le cercle externe. Ainsi, un mandrin A2-6 ou A2-8 se boulonne directement sur un nez A1-6 ou A1-8 correspondant, alors qu’un mandrin A1 interne ou D1 Camlock exige un faux-plateau sur une broche A2. Comme le notent les usineurs dans le fil technique sur les nez de broche de Practical Machinist, le montage direct A2 économise environ 1 pouce de porte-à-faux, tandis que les anciens nez filetés peuvent se dévisser sous un couple inverse. Selon la liste de contrôle des mandrins motorisés de Tonfou, les acheteurs doivent également faire correspondre la course du vérin hydraulique, la force de traction et la compatibilité du tube de traction avec le mandrin et la vitesse de broche.
Spindle-to-Chuck Bore Match Sheet
The reference sheet below pairs official ANTISHICNC quotation parameters for five tours de tournage en métal, avec des règles de montage ISO publiées et des critères de prise dynamique. Séparez l'alésage brut de la broche de l'alésage du tube de traction hydraulique lors du réglage du mandrin, et confirmez que le régime maximal du mandrin dépasse la vitesse de broche prévue.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via Ingénierie des outils de coupe | Uncompensated heavy top jaws | Can lose over 60% of static gripping force at maximum rated RPM |
| Counterbalanced lever power chuck | Pratt Burnerd via Ingénierie des outils de coupe | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: supposons qu’un mandrin motorisé à 3 mors non compensé fournisse une force de serrage statique de 30 kN à 0 RPM. Lors d’un dressage à vitesse de coupe constante, la vitesse de broche double, passant de 1 500 RPM à 3 000 RPM. La force centrifuge d’arrachement des mors augmente avec le carré de la vitesse de broche (Atelier d'usinage moderne), so doubling RPM multiplies outward force by four. If centrifugal pull removes 4 kN at 1,500 RPM (26 kN remaining), loss reaches 16 kN at 3,000 RPM, leaving 14 kN net grip. Set G50 or the controller maximum spindle-speed limit so the actual jaw setup retains required dynamic grip and stays within spindle, chuck, cylinder, and fixture speed ratings.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
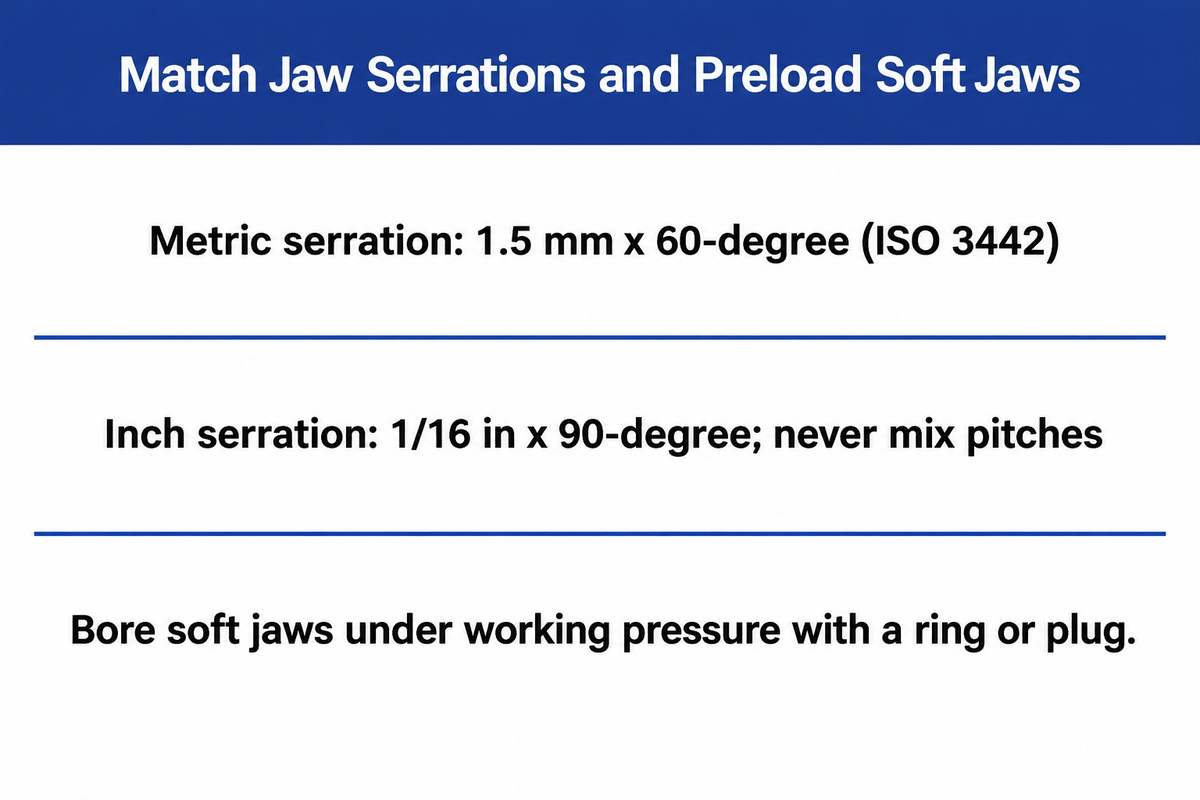
Lathe chuck jaws decide whether a rigid chuck body marks finished diameters, slips on mill scale, or repeats within half a thousandth of an inch. Fit hardened stepped jaws for rough bar, custom-bored steel or aluminum soft jaws for concentric second operations, and quick change jaws for frequent batch swaps.
Les mandrins à deux pièces séparent les mors de base internes des jeux de mors supérieurs remplaçables. Cette disposition de mors interchangeables réduit le coût de l’outillage lorsque les dimensions d’interface et les boulons correspondent aux mors de base et que la masse et la hauteur des mors restent dans les limites du mandrin. Dans l’ISO 3442, les parties 1 et 2 couvrent l’interchangeabilité des mors à rainure et languette, tandis que la partie 3 couvre les mors supérieurs striés des mandrins motorisés et les essais de précision. Ne boulonnez jamais des mors supérieurs striés impériaux de 1/16 in x 90 degrés sur des mors de base métriques de 1,5 mm x 60 degrés (ou de 3,0 mm x 60 degrés). Un pas et des angles de flanc incompatibles ne mettent en contact que les pointes des dents et cisaillent les stries sous charge.
Can I switch jaw configurations on a manual lathe chuck?
Les mandrins à spirale manuels utilisent généralement des jeux appariés distincts de mors monoblocs intérieurs et extérieurs. Les mors monoblocs réversibles et les mors supérieurs interchangeables ne fonctionnent que sur les mandrins conçus pour eux. Réinstallez les mors monoblocs de mandrin à spirale dans l’ordre de fentes spécifié par le fabricant afin que toutes les dents de la spirale se centrent ensemble.
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance stipule que l’engagement complet du filetage de la spirale doit être maintenu pour empêcher les mors de s’arracher ou de dépasser de la jante. Dans les mors doux sur des mandrins manuels ou motorisés, une concentricité étroite est difficile à obtenir et n’est possible qu’avec une précharge de serrage lors de l’alésage. Dans un Practical Machinist shop case, les mors doux alésés présentaient encore un faux-rond de 0.008” car le bouchon était pincé au niveau des pointes des mors et la pression de serrage avait été réglée après l’alésage. Pour précharger les mors dans le sens de serrage en production, il convient d’utiliser une bague d’alésage, un croisillon ou un bouchon à la pression de travail requise. Un mandrin motorisé ou à spirale n’offre une répétabilité constante de l’alésage que si le jeu du guidage est rattrapé à la position de serrage réelle.
Quick-change jaw and collet upgrade payback calculation
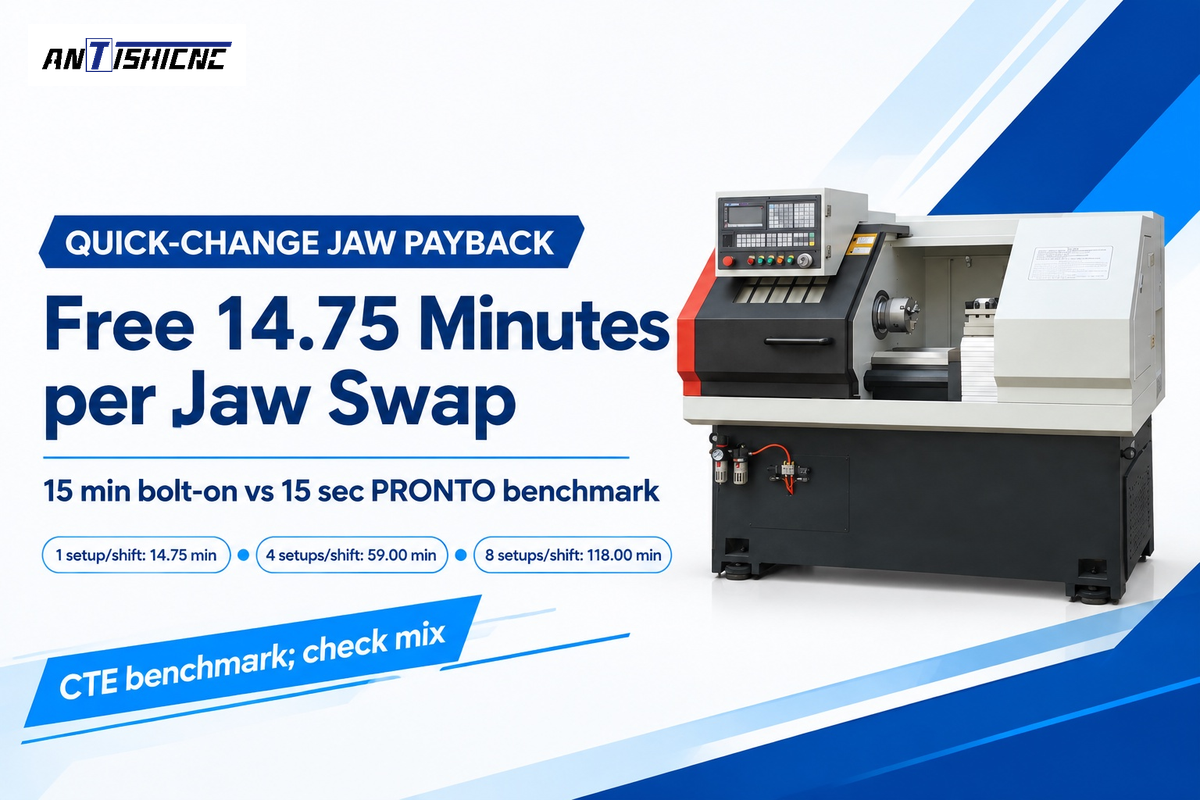
Des changements fréquents de mors signifient que les mors à changement rapide ou les pinces peuvent être changés plus rapidement, ce qui réduit les temps de réglage du mandrin. Sur une ligne dédiée à une seule pièce, sans changement de mors ni de pince, l’amélioration du temps de changement de série ne permet pas de récupérer le surcoût du matériel. Estimez le nombre de montages nécessaires pour amortir le choix de la bonne mise à niveau en divisant le coût matériel supplémentaire par la valeur de main-d’œuvre et de machine économisée à chaque changement de série. Comparez les mors à changement rapide aux valeurs de référence du rapport ci-dessous.
Dans le rapport de Cutting Tool Engineering sur les mors à changement rapide, déboulonner trois mors durs supérieurs standard et réaléser des mors doux prend 15 à 20 minutes, et les mandrins standard coûtent initialement 30 % à 40 % de moins sur un tour neuf. En comparaison, le système PRONTO de SCHUNK remplace un insert de mors en 5 secondes (15 secondes par jeu de 3 mors) avec une répétabilité de 25 micromètres (0.00098 po). Le système J-LOC de QCS remplace les mors en 10 secondes. Sur 10 jeux de mors réutilisés 10 fois sur un mandrin Kitagawa à 3 mors de 10 pouces (254 mm), QCS a documenté un coût total de $5 630 pour des mors doux standard ($630 de mors plus la main-d’œuvre de réglage). J-LOC a totalisé $2 737 ($2 130 d’équipement à changement rapide plus les échanges de 10 secondes), économisant $2 893. Le prix des pinces à longueur fixe varie selon la taille de broche et le devis fournisseur ; évaluez donc ces mises à niveau avec la même formule de minutes de réglage augmentée du coût de stock des pinces de rechange.
Jaw-Change Downtime Break-Even Table
Comme décrit dans le guide d’évaluation des investissements NIST AMS 100-62, pour appliquer la méthode simplifiée de retour sur investissement, divisez l’investissement incrémental par les économies périodiques et précisez chaque hypothèse d’atelier. À partir des Ingénierie des outils de coupe références de 15 minutes (900 secondes) pour un changement boulonné standard à trois mors contre 15 secondes (0.25 minute) pour un changement rapide PRONTO à trois mors, chaque échange libère 14.75 minutes de broche. Multipliez les minutes libérées par poste par votre taux minute atelier pour vérifier l’amortissement face au surcoût matériel.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
Il existe trois limites d’exploitation qui rendent le choix d’un mandrin à changement rapide peu judicieux. Premièrement, sur un tour dédié où aucun temps de montage n’est récupéré grâce à l’absence de changement de mors, concentrez-vous sur turning feeds and speeds. Second, forgings beyond a collet’s collapse range jam collet sleeves. Third, proprietary base jaws tie your selection of lathe chucks to one manufacturer’s insert blanks. Check blank pricing before setting up tournage et fraisage CNC , cellules. Dans les plannings à forte diversité où la valeur de broche libérée est supérieure au coût des mors de base et des inserts, le bridage à changement rapide doit être choisi comme outil essentiel. La réduction du temps d’arrêt de montage consigné améliore l’efficacité de l’atelier avec le bon mandrin de tour ou le bon ensemble de mandrin.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
A complete lathe purchase order lists exact ISO mounting, jaw and safety standards and workpiece drawings, so the builder sizes the spindle nose, rotary cylinder, drawtube and chuck. Specifying only an outer chuck diameter leaves critical spindle taper, stroke, speed and bar clearance undefined before quotation.
Understanding the different types of workholding standards avoids interface mismatches in machining and manufacturing tenders. In the ISO/TC 39/SC 8 catalogue, l’ISO 702-1 à l’ISO 702-4 définissent les nez de broche coniques, Camlock, à baïonnette et cylindriques. Les acheteurs qui adaptent d’anciens tours manuels européens rencontrent parfois des références DIN 6350 de logements cylindriques ; ses tableaux de dimensions sont hors du relevé ISO vérifié ici, demandez donc au fournisseur les plans exacts du logement et du cercle de perçage. L’ISO 3089:2005 s’applique uniquement aux essais géométriques statiques sur les mandrins manuels autocentreurs à mors monoblocs. L’ISO 3442-1 et l’ISO 3442-2 traitent des dimensions de raccordement et de l’interchangeabilité des mandrins à mors en deux pièces, tandis que l’ISO 3442-3 spécifie les essais de précision géométrique des mandrins motorisés. La sécurité de conception des mandrins motorisés et les limites de force de serrage relèvent de l’ISO 16156:2004, actuellement en cours de révision en tant que ISO/WD 16156 (Edition 2), registered in September 2026 and in working-draft study as of October 2026.
ISO/TC 39/SC 8 maintains separate standards for spindle noses (ISO 702), manual one-piece-jaw scroll tests (ISO 3089), two-piece jaw interfaces and power-chuck accuracy (ISO 3442), and chuck safety (ISO 16156).
La comparaison des types de mandrins de tour disponibles et des différents types de mandrins proposés par des fabricants spécialisés aide également à définir le périmètre d’approvisionnement. Les sources techniques citées ici couvrent Kitagawa (mandrins à crochets à coin), SCHUNK (mors PRONTO), Pratt Burnerd (mandrins à équilibrage compensé) et QCS Workholding (mors J-LOC). Les données publiées comprennent également Forkardt Hardinge et Royal Products (pinces), Wagner Magnete et HVR Magnet (mandrins magnétiques), ainsi que Tonfou (mors CNC). Les catalogues industriels (Penn Tool Co.) répertorient des mandrins manuels de remplacement. Vérifiez les caractéristiques nominales des modèles sur les fiches techniques actuelles des fabricants. Toutes les marques de mandrins appartiennent à leurs sociétés respectives. ANTISHICNC construit des tours CNC, des tours universels, des tours verticaux et des tours de filetage de tubes avec des ensembles manuels, hydrauliques ou pneumatiques adaptés, ainsi que des guides sur capstan and turret lathes.
Vous spécifiez le bridage de pièce pour un nouveau tour ANTISHICNC ? Envoyez votre plan de pièce indiquant les diamètres bruts et finis, l’épaisseur minimale de paroi, la longueur embarrée ou prise en mors, la nuance matière, le faux-rond TIR visé, le régime maximal en tr/min et le nombre de réglages par poste. Découvrez nos Machines à tour CNC afin que nos ingénieurs puissent faire correspondre le nez de broche, l’alésage du tube de traction, le vérin rotatif et les types courants de mors avant le devis.
Questions fréquemment posées
Can a 3-jaw scroll chuck hold square bar stock safely?
No, a standard 3-jaw scroll chuck can’t hold square bar stock safely during metal turning. Three jaws set at 120 degrees can’t meet four 90-degree flats symmetrically, creating unstable corner contact and a serious part ejection hazard under cutting torque. Clamp square bar in a 4-jaw independent chuck, a 4-jaw self-centering scroll chuck, or a square collet.
What does the number 6 mean in an A2-6 or D1-6 spindle mount?
The number 6 denotes the standardized ISO 702 spindle-nose size code (built on the 7-degree 7-minute 30-second short taper in ISO 702-1:2009), not a 6-inch chuck diameter. An A2-6 nose uses an outer bolt circle, while a D1-6 nose uses six camlock studs. Mounting one style onto the other requires a machined adapter plate.
Why do soft jaws need a clamping ring or plug while being bored?
Use a clamping ring, spider, or plug to preload master-jaw guideway clearance in the production clamping direction during soft-jaw boring. Boring soft jaws without preload can cause diameter, taper, or contact errors once cutting clamp pressure takes up clearance and deflects the jaws. Match boring hydraulic pressure to part pressure.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
When should a CNC shop choose a dead-length collet chuck over a pullback collet?
Choisissez un mandrin à pince à longueur fixe lorsque les pièces de seconde opération prennent appui sur une butée Z interne ou sont transférées vers une contre-broche avec des tolérances serrées sur la longueur d'épaulement. Les modèles à longueur fixe poussent une douille conique vers l'avant sur une pince stationnaire, maintenant la pièce fixe axialement pendant le serrage. Les pinces 5C et 16C standard à tirage arrière rentrent au contraire vers l'arrière dans le cône de broche. Lorsque le diamètre de la barre entrante varie dans la tolérance d'usine, l'action de tirage arrière déplace légèrement la position axiale Z. Mettez en balance la précision axiale d'un système à longueur fixe avec le porte-à-faux supplémentaire du nez à l'intérieur des tourelles compactes de tour.
Does a larger chuck diameter always fit the same lathe spindle?
No, maximum chuck diameter is capped by bed swing, guard clearance, bearing load limits, rated chuck RPM, and ISO 702 bolt-circle compatibility.
What workpiece and tooling details belong in a lathe chucking inquiry?
Envoyez un plan de pièce montrant les diamètres du brut et finis, l’épaisseur minimale de paroi, la longueur d’alimentation par barre par rapport à la masse du lopin serré et la nuance d’alliage. Précisez la perméabilité magnétique si vous évaluez des mandrins magnétiques à pôles radiaux pour de grandes bagues. Incluez la concentricité cible (TIR), le régime maximal prévu de la broche, la taille du lot et le nombre de montages par équipe. Indiquez si vos opérateurs préfèrent un mandrin manuel à spirale ou à mors indépendants, des mors hydrauliques striés ou des pinces à changement rapide. Ces données correspondent au nez ISO 702, à la course du vérin, à l’alésage du tube de traction et à la force de serrage dynamique.
Scope Note: ANTISHICNC machine bore and speed figures come from official supplier technical quotations; dynamic force and shift-minute examples state their calculation inputs explicitly.
Références et sources
- Safe use of metal turning lathes, WorkSafe Victoria, Zone 1 bar enclosure and Zone 3 chuck selection controls.
- Guide to Smart Investment Tools (AMS 100-62), National Institute of Standards and Technology (NIST), October 2024.
- ISO 702-1:2009 Machine tools: Connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection, International Organization for Standardization.
- ICS 25.060.20 Workholding spindles and chucks (ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), International Organization for Standardization.
- ISO/WD 16156 (Édition 2) Exigences de sécurité pour la conception et la construction des mandrins de bridage, International Organization for Standardization.
- ISO/TC 39/SC 8 Workholding spindles and chucks catalogue, International Organization for Standardization.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



