














선반 척 유형은 금속 선반이 어떤 공작물 단면을 고정하는지, 작업자가 블랭크를 얼마나 빠르게 적재하는지, 스핀들에서 바가 얼마나 돌출되는지를 결정합니다. 원형 또는 육각 바에는 3-조 스크롤 척을 선택하고, 사각 또는 오프셋 부품에는 4-조 독립 척을 사용하십시오. 얇은 벽 변형을 제한하려면 6-조 또는 콜릿 척을 지정하고, 자동 바 공급에는 오픈 센터 유압 파워 척을 장착하십시오.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
이 문서는 산업용 금속 선삭만 다루며 목재 선반용 목재 선삭 스크롤 척은 제외합니다. 아래에 인용된 모든 표준 범위, 파지 압력 규칙 및 기계 보어 수치는 공개된 ISO 기록 또는 공급업체 데이터시트를 참조합니다.
Six lathe chuck types compared by workpiece shape and actuation
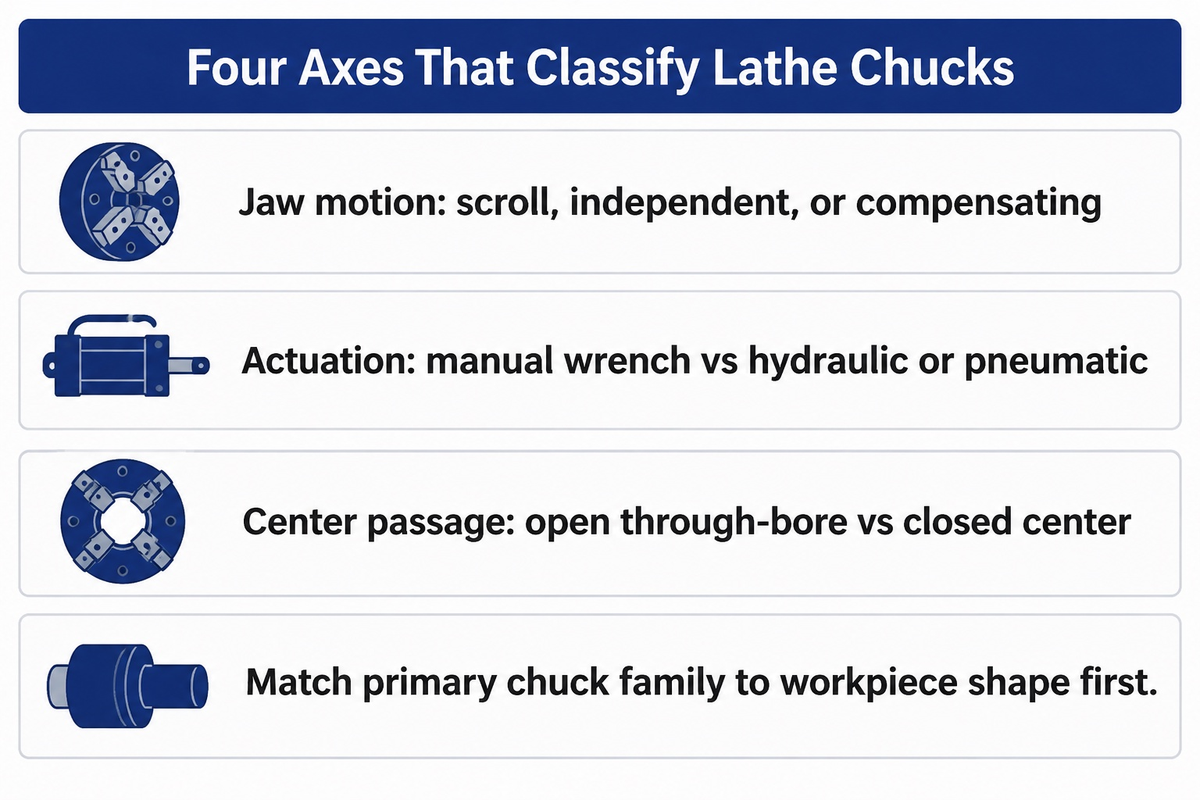
금속 가공 척에는 스크롤, 독립, 콜릿, 유압 파워, 마그네틱 및 특수 멀티 죠 척의 여섯 가지 주요 계열이 있습니다. 아래 비교표의 열 가지 작업장 구성은 이 여섯 개 척 계열에 해당합니다. 죠 수, 동기식 또는 보상식 동작, 수동 또는 동력 작동, 오픈 센터 또는 클로즈드 센터는 동일한 스핀들에서 조합될 수 있습니다.
회전 척은 스핀들 노즈에 장착되어 절삭 토크를 전달하기 위해 공작물과 함께 회전하는 공작물 고정 장치입니다. 밀링 테이블에 볼트로 고정된 고정 인덱싱 척은 원심 파지력 손실이 발생하지 않습니다. 회전 척을 완전한 클램핑 장치로 간주하면 어댑터나 드로튜브의 조합 오류를 방지할 수 있습니다. 부품 도면의 공작물에는 탑 죠 가격을 산정하기 전에 원형 또는 육각 소재용 3-조 스크롤 척을 고려하십시오. 다양한 선반 척 유형 중 사각 또는 오프셋 부품에는 4-조 독립 척을 고려하십시오.
수동 척과 파워 척의 차이점은 무엇입니까?
수동 척은 스핀들이 정지한 상태에서 작업자가 스크롤 피니언 또는 나사의 T자 핸들 렌치(척 키)를 돌리면 조여집니다. 일반적인 CNC 파워 척은 후면 장착 유압 또는 공압 실린더로 구동되는 드로튜브 또는 드로바를 통해 조를 열고 닫습니다.
장착형 또는 통합형 실린더가 있는 척은 특수 스핀들에도 사용되며, 클램핑 시간은 죠 스트로크와 유체 유량에 따라 달라집니다. 수동 척은 공구실 선반, 수리 작업 및 절삭보다 적재 시간이 훨씬 짧은 긴 샤프트에 적합합니다. 컴퓨터 수치 제어 선삭 센터에서는 유압 또는 공압 작동이 클램핑 압력을 조절하고 바 피더 또는 로봇과 연동됩니다. 수동 작동은 공구실 작업에, 동력 작동은 CNC 배치 작업에 적합합니다. 척 유형을 부품 형상에 맞추십시오.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | 외경(OD), 내경(ID) 및 단면 접근; 평평한 접촉면과 충분한 면적 및 두께를 가진 강자성 부품 필요 |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
서로 다른 유형의 선반 기계를 운용하는 선삭 부서는 스핀들 크기별로 선반 척 바디를 두세 가지씩 보유하는 경우가 많습니다. 공작물의 형상은 탑 죠 프로파일이 견적에 반영되기 전에 기본 클램핑 계열을 결정합니다.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
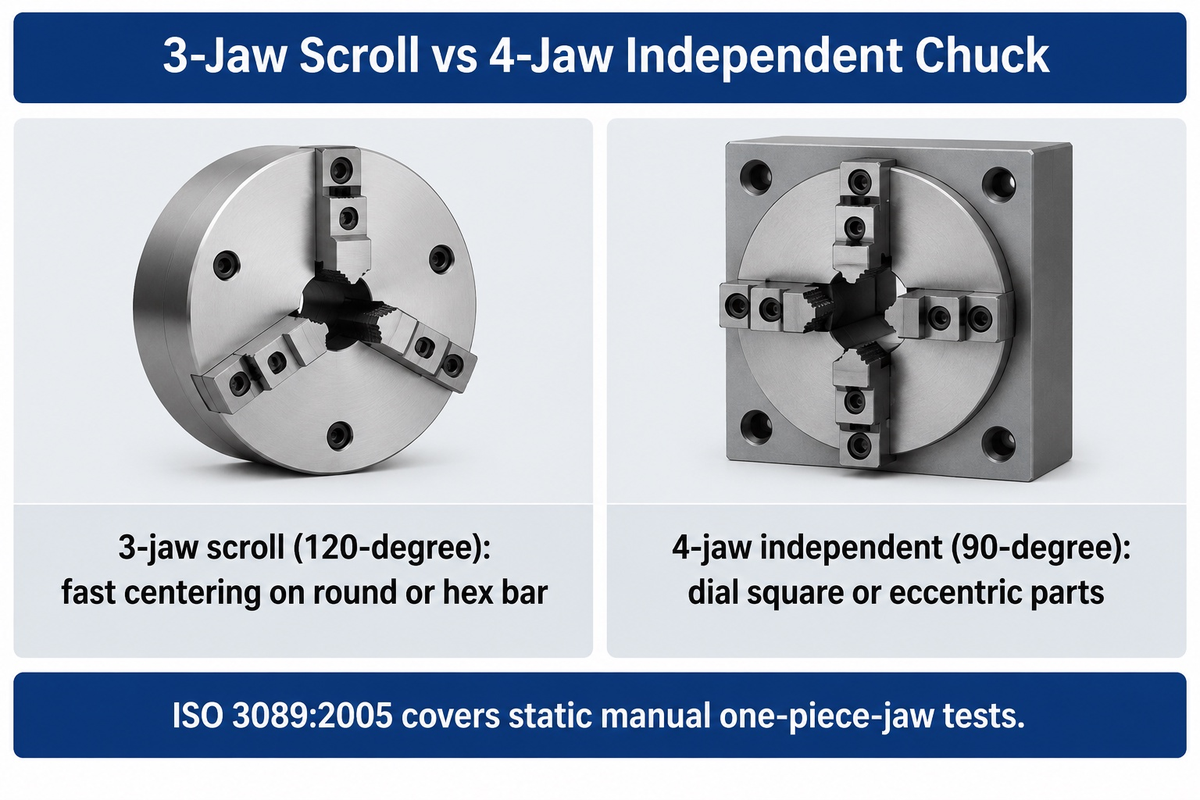
자기중심식 3-조 스크롤 척은 렌치를 한 번 돌려 원형 또는 육각 바를 몇 초 만에 클램핑합니다. 반대로 4-조 독립 척은 다이얼 인디케이터로 사각, 비대칭 또는 편심 공작물을 정렬하는 데 부품당 몇 분이 걸립니다. 빠른 바 황삭에는 세 조 척을 선택하고, 설치 시간보다 동심도 또는 의도적인 오프셋이 중요할 때는 4-조 척을 선택하십시오.
수동 스크롤 바디의 베벨 피니언은 나선형 플레이트를 회전시켜 세 개의 죠를 함께 방사상으로 이동시킵니다. 스크롤 톱니는 작업장에서 가장 자주 사용하는 클램핑 직경 대역에서 가장 빠르게 마모되며, 나선의 다른 위치에서는 센터링 반복성이 변합니다. 세 개의 피니언이 있는 수동 스크롤 척에서는, veteran machinists on Practical Machinist 조임용 기본 소켓 하나를 표시하십시오. 표시된 피니언만 조이면 경조에서 약 0.002 in TIR, 보링한 소프트 조에서 약 0.0005 in TIR을 유지합니다.
3조 수동 척과 4조 수동 척의 차이점은 무엇입니까?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Rules on workplace safety reinforce this geometric split. WorkSafe Victoria’s metal turning lathe guidance 작업장에 불규칙한 형상의 공작물용 네 조 척을 장착하고 원형 소재에는 세 조 척을 유지하도록 지시합니다. 같은 지침은 스프링 장착식 자동 배출 키 또는 인터록 척 가드를 사용하여 렌치가 피니언 소켓에 남아 있지 않도록 요구합니다.
관련 ISO/TC 39/SC 8 워크홀딩 표준 목록에서, ISO 3089:2005는 일체형 조를 갖춘 수동 자가 중심 조절 척의 정적 기하학 시험을 다루며 정지 상태의 정적 정확도와 정밀도를 규정합니다. 검사실에서 정적 테스트 바 런아웃 시험을 통과한 척이라도 고속 스핀들 회전에서는 동적 파지력을 잃고 거친 열간압연 봉재에서 런아웃이 나타날 수 있습니다. 후속 공정 샤프트의 정밀 센터링을 위해 작업자는 인디케이터 분해능으로 4조 척을 정렬하거나 예압된 소프트 조를 보링합니다 (현대 기계 공장).
박벽 변형과 반복 정밀도를 위한 6조 척 및 콜릿 척
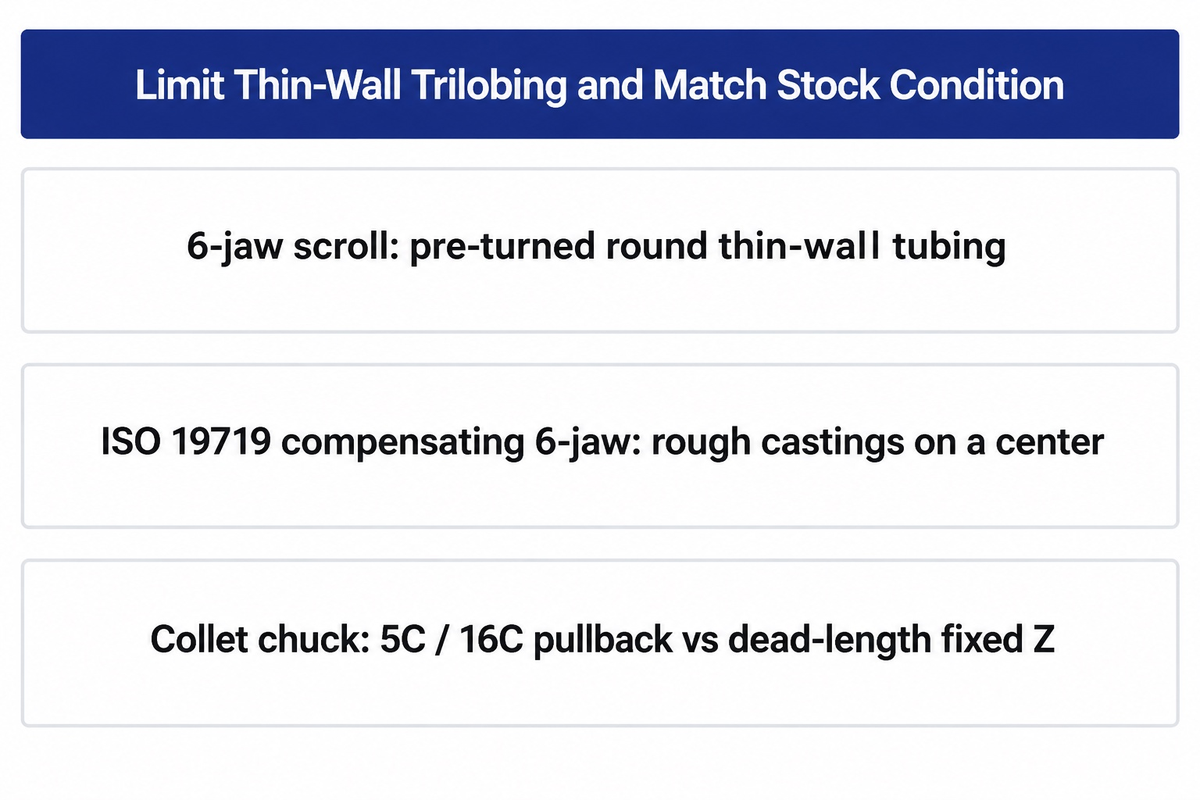
과도한 세 점 클램핑 힘은 얇은 벽 튜브와 베어링에 삼엽형 변형을 일으킬 수 있습니다. 변형 가능성을 줄일 수 있는 검증된 공작물 고정 솔루션에는 여섯 조 척, 랩어라운드 파이 죠 및 콜릿 척이 포함됩니다. 여분의 죠가 항상 런아웃을 줄인다고 가정하지 말고, 원소재의 진원도와 축 방향 Z 길이 공차에 맞춰 홀더를 선택하십시오.
탄성 삼엽형 변형은 단순한 중심 이탈 런아웃과 다른 기계적 경로를 따릅니다. 과도한 세 조 척 힘으로 변형된 얇은 원통형 슬리브를 보링하면 하중이 걸린 상태에서 둥근 구멍이 만들어집니다. 척 압력을 해제한 후 탄성 회복으로 인해 엄격한 보어 한계를 넘어서는 삼엽형 진원도 이탈이 발생할 수 있습니다. Tonfou’s jaw engineering guide 맞춤 가공한 소프트 조는 접촉 면적과 클램핑 압력을 넓혀 변형과 표면 자국을 줄인다는 것을 보여 줍니다. 클램핑 사이클 속도에서는 동기식 6조 척이 3조 척과 맞먹을 수 있습니다.
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist, 스케일이 있거나 진원도가 벗어난 소재는 일부 죠에 가벼운 하중만 걸리거나 접촉하지 않게 합니다. 이로 인해 나머지 죠의 클램핑 힘이 더 높아져 스크롤에 잠재적으로 응력을 줄 수 있습니다. Addy는 또한 변형에 대비해 릴리프를 가공하지 않으면 깊은 죠 삽입량이 축 방향 테이퍼를 유발할 수 있다고 언급합니다. 거친 주물에 여섯 점 지지가 필요할 때는 중심 로케이터 주위에 페어드 레버 보상식 6-조 척(ISO 19719에 정의된 용어)을 지정하십시오.
깨끗한 봉재에서 콜릿 척은 부품당 몇 초 만에 빠르게 클램핑하면서 낮은 런아웃과 높은 반복 정밀도를 결합합니다. Modern Machine Shop’s collet study 3조 파워 척의 보링된 소프트 조는 일반적으로 0.0006~0.0012 in TIR을 보이며, 정밀 콜릿 척은 일반적으로 0.0005 in TIR 이하를 유지하고, Royal Products 퀵 체인지 CNC 콜릿 어셈블리는 0.0002 in TIR을 제시합니다. 표준 5C 및 16C 풀백 콜릿은 스핀들 테이퍼 안으로 당겨져 원자재 직경이 변할 때 Z 길이를 약간 이동시킵니다. 반대로, Forkardt Hardinge’s HQC quick-change collet system 20초 이내에 콜릿을 교체하고 평행하게 파지하여 Z 풀백을 최소화하며, 2인치 미만에서 플러스 또는 마이너스 1/64 in (0.396 mm)의 봉재 변동을 처리합니다. 계획할 때 특정 콜릿 노즈가 풀백 또는 데드 렝스 슬리브 작동을 사용하는지 확인하십시오 metal lathe turning setups.
Hydraulic power chucks: open-center vs closed-center bar capacity
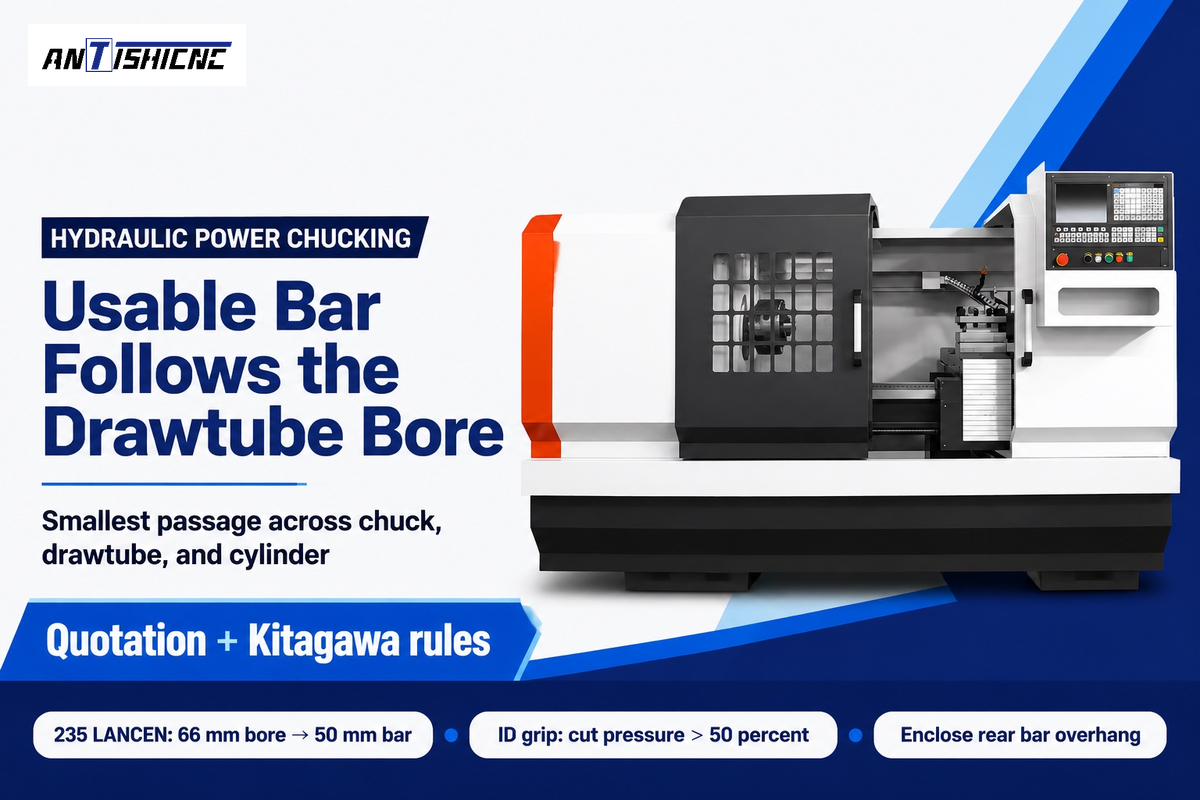
오픈 센터 유압 파워 척은 봉재가 스핀들 보어를 통해 연속 공급될 때 가장 적합합니다. 폐쇄 센터 유압 척은 척에 물린 빌릿 또는 심압대 센터로 지지되는 샤프트 작업에 가장 적합합니다. 파워 척의 사용 가능한 봉재 용량은 내부 작동 하드웨어로 인해 항상 선반의 원래 스핀들 보어 용량보다 작습니다.
A rear rotary cylinder on standard CNC 선반 기계 는 척 웨지 플런저에 나사로 체결된 중공 강철 드로튜브를 당기고 밀어냅니다. 실제 봉재 용량은 스핀들, 회전 실린더, 드로튜브, 척 본체 및 스핀들 라이너 전체에서 가장 작은 보어로 제한됩니다. 폐쇄 센터 척은 다양한 선반 스핀들 크기에서 봉재를 관통 공급할 수 있는 통로가 없습니다. 내부 웨지 슬라이드웨이를 미세 칩과 고압 절삭유로부터 보호하려면 조 슬롯에 효과적인 와이퍼와 실링도 필요합니다.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes 및 플랫 베드 모델. 235 LANCEN 슬랜트 베드 선반에서는 66 mm 스핀들 보어가 50 mm 유압 드로튜브 보어와 짝을 이루어 공급 봉재를 50 mm로 제한합니다. CK6150/1000 플랫 베드 CNC 선반에서는 82 mm 및 130 mm 스핀들 보어가 80 mm 및 128 mm 수동 봉재 정격에서 65 mm 및 118 mm 옵션 드로튜브 보어로 단계적으로 줄어듭니다. 드로튜브를 통해 소재를 통과시키면 기계 뒤쪽에서 가공되지 않은 봉재가 돌출되도록 할 수 없습니다. WorkSafe Victoria Zone 1 rules 는 완전한 견고 인클로저와 후면 지지가 필요해 회전하는 봉재가 휘둘리지 않도록 해야 합니다.
Raising hydraulic gauge pressure to increase grip force on hollow parts or internal gripping can be dangerous. According to Kitagawa’s Chucks 101 manual, 웨지 훅 파워 척을 외경 OD 클램핑에서 내경 ID 확장 클램핑으로 전환할 때는 유압을 50퍼센트 넘게 낮춰야 합니다. 외측 웨지 메커니즘은 ID 파지 중 바디 응력을 배가합니다. 동시에, Tonfou’s CNC power-chuck guide 는 클램핑력이 너무 낮으면 절삭 하중에서 공작물이 미끄러지거나 진동하거나 움직일 수 있다고 지적합니다. 석유 및 가스 산업의 긴 케이싱은 전체 파이프 길이를 파지하기 위해 전면과 후면 척 한 쌍을 사용해야 합니다.
링과 밸브 바디용 마그네틱 척, 콤비네이션 척 및 두 조 척
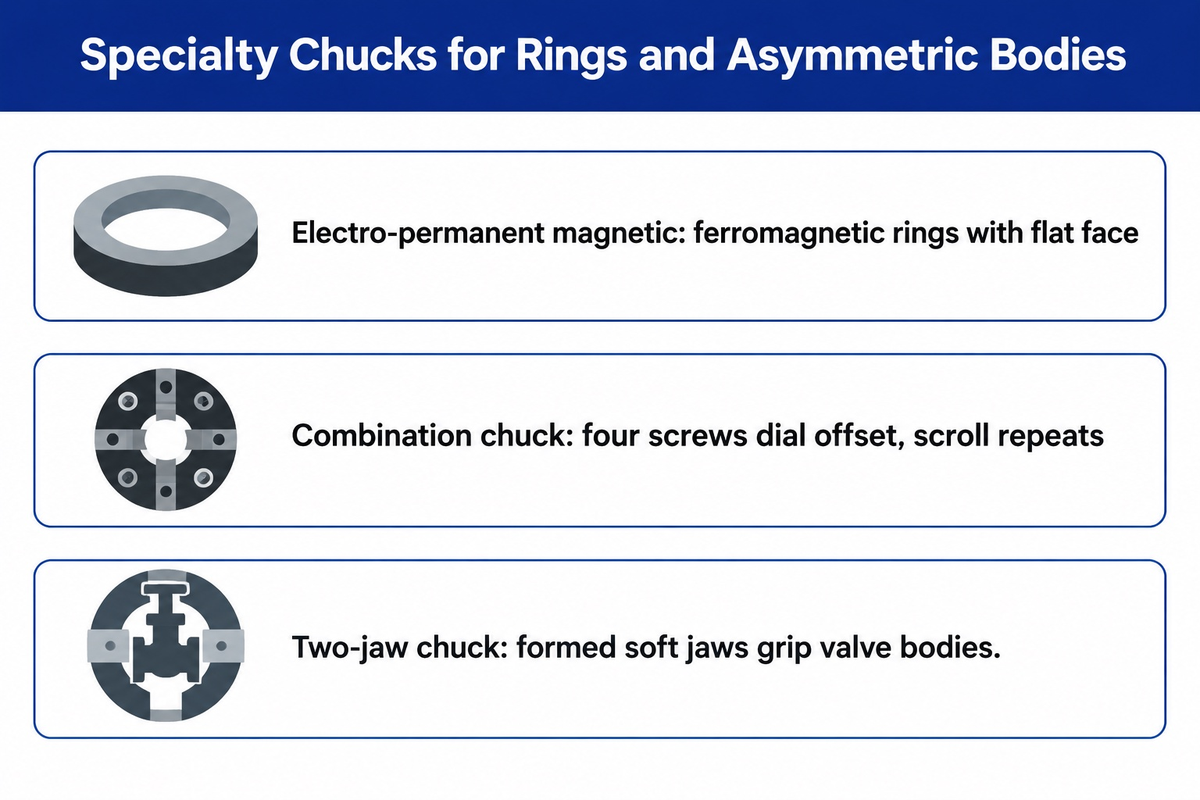
대형 베어링 링, 비대칭 밸브 바디 및 중심에서 벗어난 주물에는 전기 영구자석 척, 콤비네이션 척 또는 성형된 두 조 척이 필요합니다. 각각은 표준 세 조 클램핑이 얇은 벽을 변형시키고 불규칙한 보스를 놓치는 특정 적용 범위에 사용됩니다.
Radial-pole electro-permanent magnetic chucks, such as Wagner Magnete’s 1210V turning series (외경 200~2,300 mm, IP67 등급), 내부 극을 짧은 전기 펄스로 여자합니다. 절삭 중에는 전원이 차단되므로 수평 또는 vertical lathes, 절삭열과 기계의 열 전달은 여전히 존재하지만 말입니다. Wagner의 방사형 배치는 한 번의 클램핑으로 세 면 링 선삭을 수행할 수 있도록 외경, 내경 보어 및 전면을 개방해 둡니다. HVR Magnet’s engineering notes 두꺼운 저탄소강에서 단위 면적당 최대 흡착력이 16 kgf/cm2에 이른다고 보고합니다. 얇은 벽이나 경화 합금강에서는 흡착력이 떨어지며, 비자성 304 스테인리스 또는 알루미늄은 클램핑되지 않습니다. 적합한 강자성 강철 또는 주철 링도 극에 맞닿는 사전 가공된 평탄 기준면이 필요합니다.
비자성 주물과 불규칙 단조품은 배치 가공 공정 전반에서 기계식 특수 척에 의존합니다. 조합 척은 자기 중심 척 스크롤 플레이트와 네 개의 독립 방사형 나사를 결합해 높은 범용성을 제공합니다. 작업자는 나사로 편심 주물을 한 번 맞춘 뒤 스크롤을 돌려 반복 부품을 적재합니다. 두 조 척은 맞춤 밀링 소프트 조 척강 홈 내부에서 밸브 본체와 엘보 피팅을 단단히 고정합니다. 아래 WorkSafe Victoria Zone 3 controls, 돌출되어 걸림 위험을 만들지 않도록 맞춤 조를 유능하게 설계하고 저속 회전 크로스 슬라이드 간극을 점검해야 합니다. 특허 문헌은 표준 바디도 개조합니다. 중국 특허 출원 CN103611948A 은 길이 대 직경 비가 25 이상인 가는 축을 위해 3조 홈에 4~6 mm 횡방향 와이어 패드를 넣고 역방향 Z 피드를 사용하는 방식을 설명합니다.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
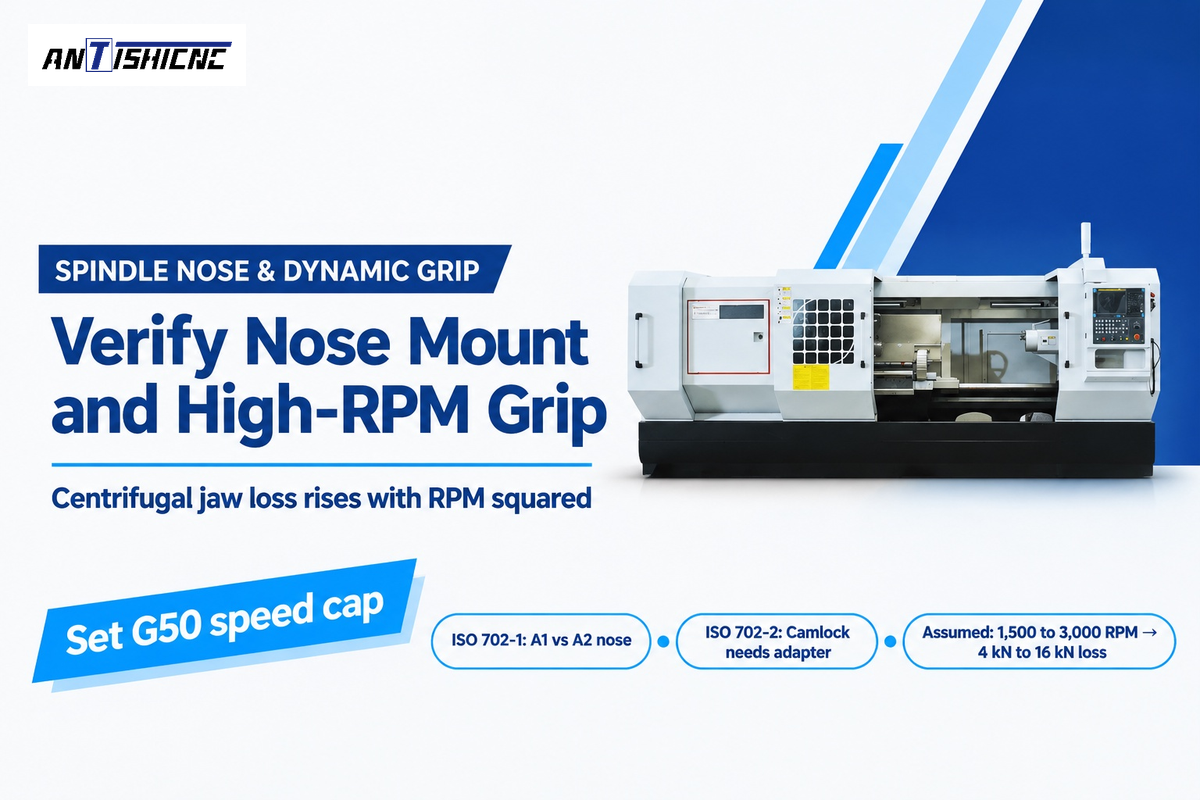
헤드스톡에 장착되는 언급된 척을 주문하기 전에 네 가지 기계공학 점검을 함께 확인하십시오. ISO 702 스핀들 노즈, 드로튜브 나사산 및 웨지 스트로크를 일치시키고, 가장 좁은 봉 통과 구경을 확인하며, 동적 파지력 손실을 고려해 정격 척 RPM을 검증하십시오.
Published ISO 702-1:2009 documentation (reaffirmed current in June 2025) defines 7-degree 7-minute 30-second short conical spindle noses. In the ICS 25.060.20 catalogue, ISO 702-2:2007은 캠록 스터드 마운트를, ISO 702-3:2007은 총검식 디스크 마운트를, ISO 702-4:2004는 원통형 마운트를 다룹니다. Type A1 노즈는 내부와 외부 볼트 원을 모두 가공하는 반면, Type A2 노즈는 외부 볼트 원만 제공합니다. 따라서 A2-6 또는 A2-8 척은 호환되는 A1-6 또는 A1-8 노즈에 직접 볼트로 체결되지만, 내부 원형 A1 척이나 D1 Camlock 척은 A2 스핀들에 어댑터 플레이트가 필요합니다. 가공 기술자들이 지적하듯이 Practical Machinist’s spindle-nose thread, 직접 A2 장착은 돌출 길이를 약 1인치 줄이는 반면, 구형 나사식 노즈는 역토크에서 풀릴 수 있습니다. 에 따라 Tonfou’s power-chuck checklist, 구매자는 유압 실린더 스트로크, 인장력 및 드로튜브 호환성도 척 및 스핀들 속도와 맞춰야 합니다.
Spindle-to-Chuck Bore Match Sheet
아래 참고표는 다섯 금속 터닝 선반, 공표된 ISO 장착 규칙과 동적 파지 벤치마크에 따라. 척을 설정할 때 원재료 스핀들 보어와 유압 드로튜브 보어를 분리하고, 척 최대 RPM이 예상 스핀들 속도를 초과하는지 확인하십시오.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via 절삭 공구 엔지니어링 | Uncompensated heavy top jaws | 최대 정격 RPM에서 정적 파지력의 60% 이상을 잃을 수 있음 |
| Counterbalanced lever power chuck | Pratt Burnerd via 절삭 공구 엔지니어링 | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: 보정되지 않은 3조 파워 척이 0 RPM에서 30 kN의 정적 파지력을 낸다고 가정해 보겠습니다. 일정 표면 속도 면삭 중 스핀들 속도가 1,500 RPM에서 3,000 RPM으로 두 배가 됩니다. 원심 조 인장력은 스핀들 속도의 제곱에 따라 증가하므로 (현대 기계 공장), 따라서 RPM을 두 배로 올리면 외향력이 네 배가 됩니다. 1,500 RPM에서 원심 인장력이 4 kN이면(26 kN 잔류), 3,000 RPM에서는 손실이 16 kN에 도달해 순 파지력이 14 kN만 남습니다. G50 또는 컨트롤러의 최대 스핀들 속도 제한을 설정하여 실제 조 세팅이 필요한 동적 파지력을 유지하고 스핀들, 척, 실린더 및 픽스처의 속도 정격 이내에 있도록 하십시오.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
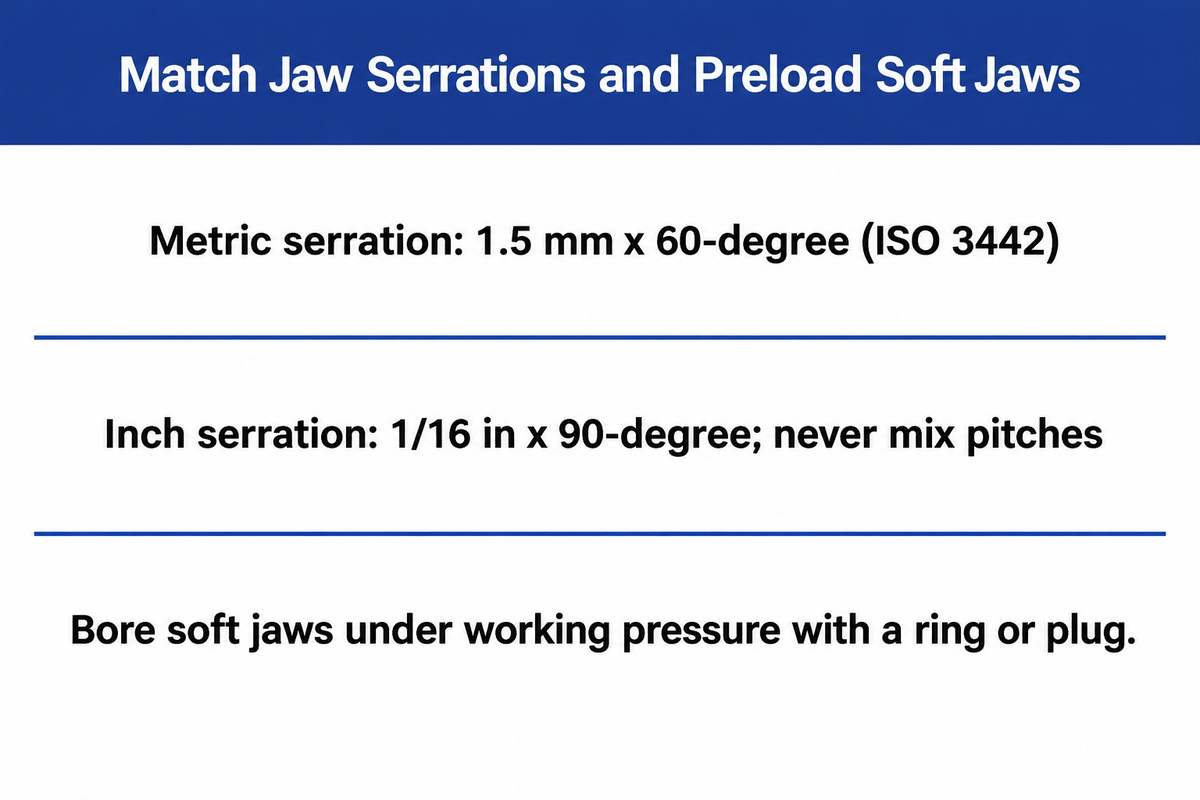
선반 척 조는 강성 척 바디가 정삭 외경에 자국을 남길지, 흑피에서 미끄러질지, 또는 천분의 반 인치 이내의 반복 정밀도를 유지할지를 좌우합니다. 거친 봉재에는 경화 단차 조를, 동심도가 중요한 후속 공정에는 맞춤 보링한 강철이나 알루미늄 소프트 조를, 잦은 배치 교체에는 퀵 체인지 조를 장착하십시오.
두 피스 척은 내부 마스터 조와 교체형 상부 조 세트를 분리합니다. 이 교환식 조 레이아웃은 인터페이스 치수와 볼트가 마스터 조와 일치하고 조의 질량과 높이가 척 한계 내에 있을 때 툴링 비용을 줄여 줍니다. ISO 3442에서 Parts 1 및 2는 텅 앤드 그루브 조의 상호 교환성을 다루고, Part 3은 톱니형 파워 척 조와 정확도 시험을 다룹니다. 인치식 1/16 in x 90도 톱니형 상부 조를 미터식 1.5 mm x 60도 (또는 3.0 mm x 60도) 마스터 조에 절대로 볼트로 체결하지 마십시오. 피치와 플랭크 각도가 맞지 않으면 치끝만 접촉하여 하중을 받을 때 톱니가 전단됩니다.
Can I switch jaw configurations on a manual lathe chuck?
수동 스크롤 척은 일반적으로 일치하는 일체형 내측 조와 외측 조 세트를 별도로 사용합니다. 뒤집을 수 있는 일체형 조와 교환형 탑 조는 해당 조용으로 제작된 척에서만 작동합니다. 모든 스크롤 톱니가 함께 중심을 잡도록 제조업체가 지정한 슬롯 순서로 일체형 스크롤 조를 다시 설치하십시오.
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance 는 조가 벗겨지거나 림 밖으로 돌출되지 않도록 전체 스크롤 나사산 물림을 유지해야 한다고 명시합니다. 수동 또는 파워 척의 소프트 조에서는 정밀한 동심도를 달성하기 어렵고 보링할 때 클램핑 예압을 가해야만 가능합니다. 어떤 Practical Machinist shop case, 보링한 소프트 조에서도 플러그가 조 끝에 끼인 채 놓이고 보링 후 클램핑 압력이 조정되었기 때문에 0.008” 런아웃이 나타났습니다. 생산 클램핑 방향으로 조를 예압하려면 필요한 작업 압력에서 보링 링, 스파이더 또는 플러그를 사용해야 합니다. 파워 척이나 스크롤 척은 실제 파지 위치에서 가이드웨이 백래시를 제거한 경우에만 일관된 보어 반복성을 제공합니다.
Quick-change jaw and collet upgrade payback calculation
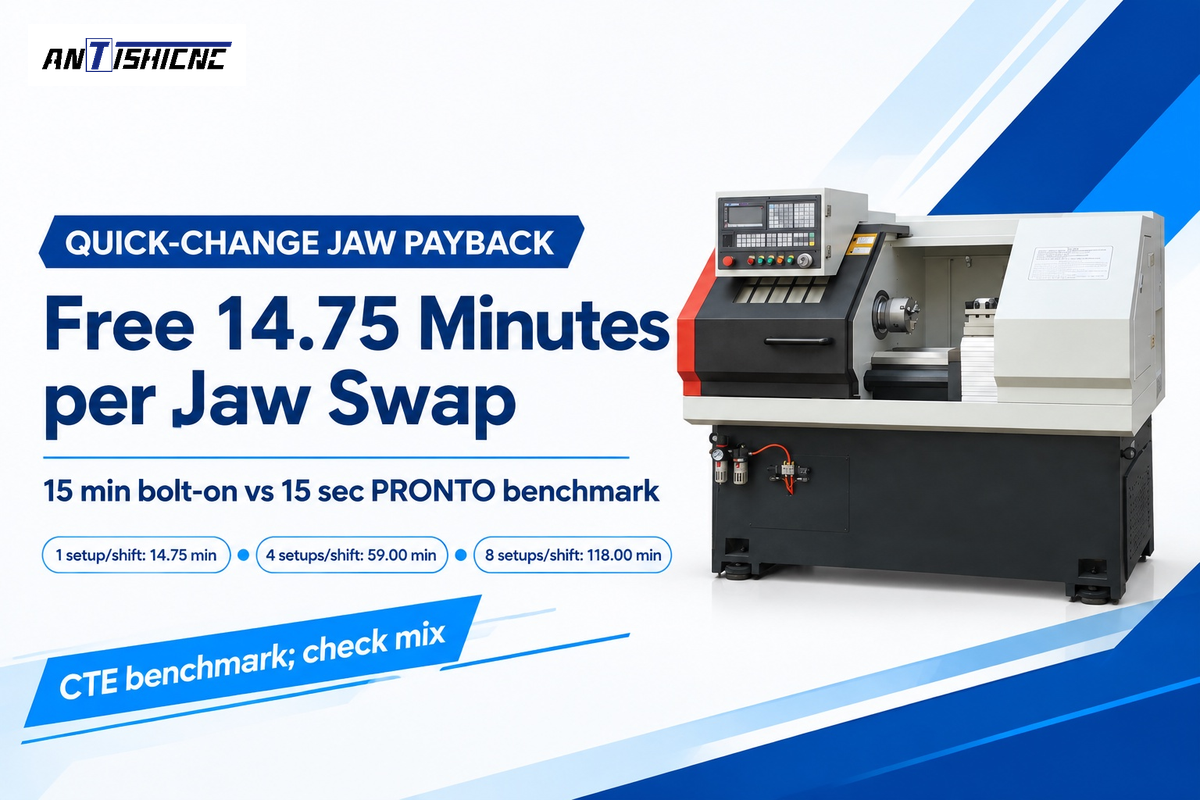
조를 자주 교체해야 한다면 퀵 체인지 조나 콜릿을 사용하면 더 빠르게 교환할 수 있어 척 설정 시간이 줄어듭니다. 조나 콜릿을 교체하지 않는 전용 단일 부품 라인에서는 셋업 시간 개선으로 하드웨어 프리미엄을 회수할 수 없습니다. 적합한 업그레이드의 비용을 회수하는 데 필요한 셋업 수는 증분 하드웨어 비용을 교체할 때마다 절감되는 인건비와 기계 가치로 나누어 추정하십시오. 아래 보고서 벤치마크와 퀵 체인지 조를 비교하십시오.
에서 Cutting Tool Engineering’s quick-change jaw report, 표준 상부 조 세 개를 풀고 소프트 조를 재절삭하는 데는 15에서 20분이 걸리며, 표준 척은 새 선반에서 처음에 30%에서 40% 더 저렴합니다. 이에 비해 SCHUNK의 PRONTO 시스템은 하나의 조 인서트를 5초(3조 세트당 15초)에 교체하며 25마이크로미터 (0.00098 in)의 반복 정밀도를 제공합니다. QCS의 J-LOC 시스템은 조를 10초 만에 교체합니다. 10인치 (254 mm) Kitagawa 3조 척에서 10개 조 세트를 10회 재사용했을 때, QCS는 표준 소프트 조의 총비용을 $5,630(조 $630와 셋업 인건비)으로 기록했습니다. J-LOC의 총비용은 $2,737(퀵 체인지 하드웨어 $2,130과 10초 교체 비용)로, $2,893을 절감했습니다. 데드 렝스 콜릿 가격은 스핀들 크기와 공급업체 견적에 따라 달라지므로, 동일한 셋업 분 공식에 예비 콜릿 재고 비용을 더해 콜릿 업그레이드를 평가하십시오.
Jaw-Change Downtime Break-Even Table
As described in NIST AMS 100-62 investment evaluation guidance, 단순 회수법을 사용하려면 증분 투자액을 주기적 절감액으로 나누고 모든 작업장 가정을 명시하십시오. 공개된 절삭 공구 엔지니어링 표준 세 조 볼트 온 교체의 15분(900초) 대 세 조 PRONTO 퀵 체인지 교체의 15초(0.25분)라는 벤치마크를 적용하면, 각 교체에서 스핀들 시간 14.75분이 절약됩니다. 교대당 절약되는 시간을 공장 분당 요율과 곱해 견적된 하드웨어 비용 차이에 대한 회수 기간을 검토하십시오.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
세 가지 운용 한계 때문에 퀵 체인지 툴링을 척으로 선택하는 것은 현명하지 않습니다. 첫째, 조를 교체하지 않아 셋업 시간을 전혀 회수하지 못하는 전용 선반에서는, 다음에 집중하고 turning feeds and speeds. 둘째, 콜릿의 수축 범위를 넘는 단조품은 콜릿 슬리브를 걸리게 합니다. 셋째, 독점 베이스 조는 선반 척 선택을 한 제조업체의 인서트 블랭크에 묶습니다. 블랭크 가격을 확인한 후 설정할 CNC 터닝 및 밀링 셀. 확보되는 스핀들 가치가 베이스 조와 인서트 비용보다 큰 다품종 일정에서는 퀵 체인지 워크홀딩을 필수 공구로 선택해야 합니다. 올바른 선반 척 또는 올바른 척 패키지를 사용하면 기록된 절삭 셋업 다운타임이 줄어 작업장 효율이 향상됩니다.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
완전한 선반 구매 주문서에는 정확한 ISO 장착, 조 및 안전 표준과 공작물 도면이 포함되므로 제작업체가 스핀들 노즈, 회전 실린더, 드로튜브 및 척 크기를 정할 수 있습니다. 척 외경만 지정하면 견적 전에 중요한 스핀들 테이퍼, 스트로크, 속도 및 봉 간극이 정의되지 않습니다.
가공 및 제조 입찰에서 서로 다른 워크홀딩 표준을 이해하면 인터페이스 불일치를 피할 수 있습니다. 그 ISO/TC 39/SC 8 catalogue, ISO 702-1부터 ISO 702-4까지는 원추형, Camlock, 총검식, 원통형 스핀들 노즈를 정의합니다. 구형 유럽 수동 선반을 개조하는 구매자는 DIN 6350 원통형 리세스 참조를 만날 수 있지만, 이 치수 표는 여기서 검증된 ISO 기록에 포함되지 않으므로 공급업체에 정확한 리세스 및 볼트 원 도면을 요청하십시오. ISO 3089:2005는 일체형 조를 사용하는 수동 자기 중심 척의 정적 기하학 시험에만 적용됩니다. ISO 3442-1 및 ISO 3442-2는 두 피스 조 척의 연결 치수와 상호 교환성을 다루며, ISO 3442-3은 동력 작동 척의 기하학적 정확도 시험을 규정합니다. 파워 척 설계 안전과 파지력 한계는 ISO 16156:2004의 적용을 받으며, 현재 개정이 진행 중인 상태로 ISO/WD 16156 (Edition 2), 2026년 구월에 등록되었고 2026년 시월 현재 작업 초안 검토 단계에 있습니다.
ISO/TC 39/SC 8은 스핀들 노즈(ISO 702), 수동 일체형 조 스크롤 시험(ISO 3089), 두 피스 조 인터페이스 및 파워 척 정확도(ISO 3442), 척 안전(ISO 16156)에 대해 별도의 표준을 유지합니다.
사용 가능한 선반 척 유형과 전문 제작업체가 제공하는 다양한 척 유형을 비교하면 조달 범위를 정하는 데도 도움이 됩니다. 여기 인용한 기술 자료는 Kitagawa(웨지 훅 척), SCHUNK(PRONTO 조), Pratt Burnerd(카운터밸런스 척) 및 QCS Workholding(J-LOC 조)을 다룹니다. 공개 자료에는 Forkardt Hardinge 및 Royal Products(콜릿), Wagner Magnete 및 HVR Magnet(마그네틱 척), Tonfou(CNC 조)도 포함됩니다. 산업 카탈로그(Penn Tool Co.)에는 교체용 수동 척이 실려 있습니다. 현재 제조업체 데이터시트에서 모델 정격을 확인하십시오. 모든 척 상표의 소유권은 각 회사에 있습니다. ANTISHICNC는 수동, 유압 또는 공압 패키지가 조합된 CNC 선반, 범용 선반, 수직 선반 및 파이프 나사 선반을 제작하며, 다음에 대한 가이드도 제공합니다 capstan and turret lathes.
새 ANTISHICNC 선반의 워크홀딩을 지정하시나요? 원재료 및 완성 직경, 최소 벽 두께, 봉 피드 길이와 척 고정 길이의 구분, 재료 등급, 목표 TIR, 최대 RPM 및 교대당 셋업 횟수가 표시된 부품 도면을 보내 주십시오. 당사 자료를 CNC 선반 기계 살펴보시면 견적 전에 엔지니어가 스핀들 노즈, 드로튜브 보어, 회전 실린더 및 일반적인 조 유형을 맞출 수 있습니다.
자주 묻는 질문
Can a 3-jaw scroll chuck hold square bar stock safely?
아니요. 표준 3조 스크롤 척은 금속 선삭 중 사각 봉재를 안전하게 고정할 수 없습니다. 120도 간격의 세 조는 90도 평면 네 개와 대칭으로 맞물릴 수 없어 모서리 접촉이 불안정해지고 절삭 토크에서 부품이 튀어나올 심각한 위험이 생깁니다. 사각 봉재는 4조 독립 척, 4조 자기 중심 스크롤 척 또는 사각 콜릿으로 고정하십시오.
A2-6 또는 D1-6 스핀들 마운트에서 숫자 6은 무엇을 의미합니까?
숫자 6은 6인치 척 직경이 아니라 표준화된 ISO 702 스핀들 노즈 크기 코드(ISO 702-1:2009의 7도 7분 30초 단테이퍼 기반)를 뜻합니다. A2-6 노즈는 외측 볼트 서클을 사용하며, D1-6 노즈는 여섯 개의 캠록 스터드를 사용합니다. 한 방식을 다른 방식에 장착하려면 정밀 가공된 어댑터 플레이트가 필요합니다.
Why do soft jaws need a clamping ring or plug while being bored?
소프트 조 보링 중 생산 클램핑 방향으로 마스터 조 가이드웨이 간극을 프리로드하려면 클램핑 링, 스파이더 또는 플러그를 사용하십시오. 프리로드 없이 소프트 조를 보링하면 절삭 클램프 압력이 간극을 흡수하고 조를 변형시킨 후 직경, 테이퍼 또는 접촉 오류가 발생할 수 있습니다. 보링 유압을 부품 압력에 맞추십시오.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
CNC 공장은 풀백 콜릿 대신 언제 데드 렝스 콜릿 척을 선택해야 합니까?
두 번째 작업 부품이 내부 Z-스톱에 닿아 지지되거나 어깨 길이 공차가 엄격한 서브 스핀들로 이송될 때는 데드 렝스 콜릿 척을 선택하십시오. 데드 렝스 설계는 고정된 콜릿 위로 테이퍼 슬리브를 앞으로 밀어 클램핑 중 공작물을 축 방향으로 고정합니다. 표준 5C 및 16C 풀백 콜릿은 대신 스핀들 테이퍼 안으로 뒤쪽으로 당겨집니다. 유입되는 바 직경이 밀 공차 범위 내에서 변할 때마다 풀백 작동이 축 방향 Z 위치를 약간 이동시킵니다. 소형 선반 터릿 내부에서 추가된 노즈 오버행을 고려하여 데드 렝스의 축 방향 정확도와 균형을 맞추십시오.
Does a larger chuck diameter always fit the same lathe spindle?
아니요, 최대 척 직경은 베드 스윙, 가드 간극, 베어링 하중 한계, 정격 척 RPM 및 ISO 702 볼트 원 호환성에 의해 제한됩니다.
어떤 공작물 및 공구 세부 정보가 선반 척킹 문의에 포함되어야 합니까?
원재료와 완성 직경, 최소 벽 두께, 봉 피드 길이와 척 고정 블랭크 질량의 비교, 합금 등급이 표시된 부품 도면을 보내십시오. 대형 링용 방사형 극 마그네틱 척을 평가한다면 자기 투과율을 명시하십시오. 목표 동심도(TIR), 계획된 최대 스핀들 RPM, 배치 크기 및 교대당 셋업 횟수를 포함하십시오. 작업자가 수동 스크롤 또는 독립 조, 톱니형 유압 조 또는 퀵 체인지 콜릿 중 무엇을 선호하는지도 알려 주십시오. 이러한 입력값은 ISO 702 노즈, 실린더 스트로크, 드로튜브 보어 및 동적 파지력과 일치합니다.
범위 참고: ANTISHICNC 기계 보어 및 속도 수치는 공식 공급업체 기술 견적에서 가져왔으며, 동적 힘 및 교대 시간 예시는 계산 입력값을 명시합니다.
참고자료 및 출처
- 금속 선반의 안전한 사용 지침, 빅토리아주 산업안전청, 구역 1 봉재 방호울 및 구역 3 척 선정 관리 기준.
- 스마트 투자 도구 가이드(AMS 100-62), 미국국립표준기술연구소(NIST), 2024년 시월.
- ISO 702-1:2009 공작기계: 스핀들 노즈와 워크홀딩 척의 연결 치수, 제1부: 원추형 연결, 국제표준화기구.
- ICS 25.060.20 공작물 고정 스핀들 및 척(ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), 국제표준화기구.
- ISO/WD 16156(제2판) 워크홀딩 척의 설계 및 제작을 위한 안전 요구사항, 국제표준화기구.
- ISO/TC 39/SC 8 공작물 고정 스핀들 및 척 표준 목록, 국제표준화기구.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



