














Подачи и скорости резания для нержавеющей стали включают скорость резания и скорость подачи, позволяющие инструменту формировать стружку без перегрузки режущей кромки. Начните с выбора операции: Norseman указывает 30–50 SFM для сверления быстрорежущей сталью, а BSSA приводит другие значения для точения отожжённой стали 304/316. Для фрезерования нужны данные именно для выбранной серии концевой фрезы, диаметра и зацепления.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a Фрезерный станок с ЧПУ требует от цеха учитывать не только максимальную частоту вращения шпинделя. Важно понять, сможет ли конфигурация шпинделя, крепления заготовки и подачи СОЖ поддерживать резание по всей длине обрабатываемого элемента.
- При фрезеровании нержавеющей стали заливная подача СОЖ нужна не всегда.
- При снижении частоты вращения необходимая подача в мм/мин меняется, если нагрузка на зуб остаётся постоянной.
- При программировании подачи на оборот всё устроено иначе: заданная подача на оборот может оставаться неизменной.
- Повышенные затраты на инструмент для ускорения резания оправданы только после учёта износа режущих кромок, замен инструмента и количества годных деталей.
Stainless steel speed and feed chart: start by operation
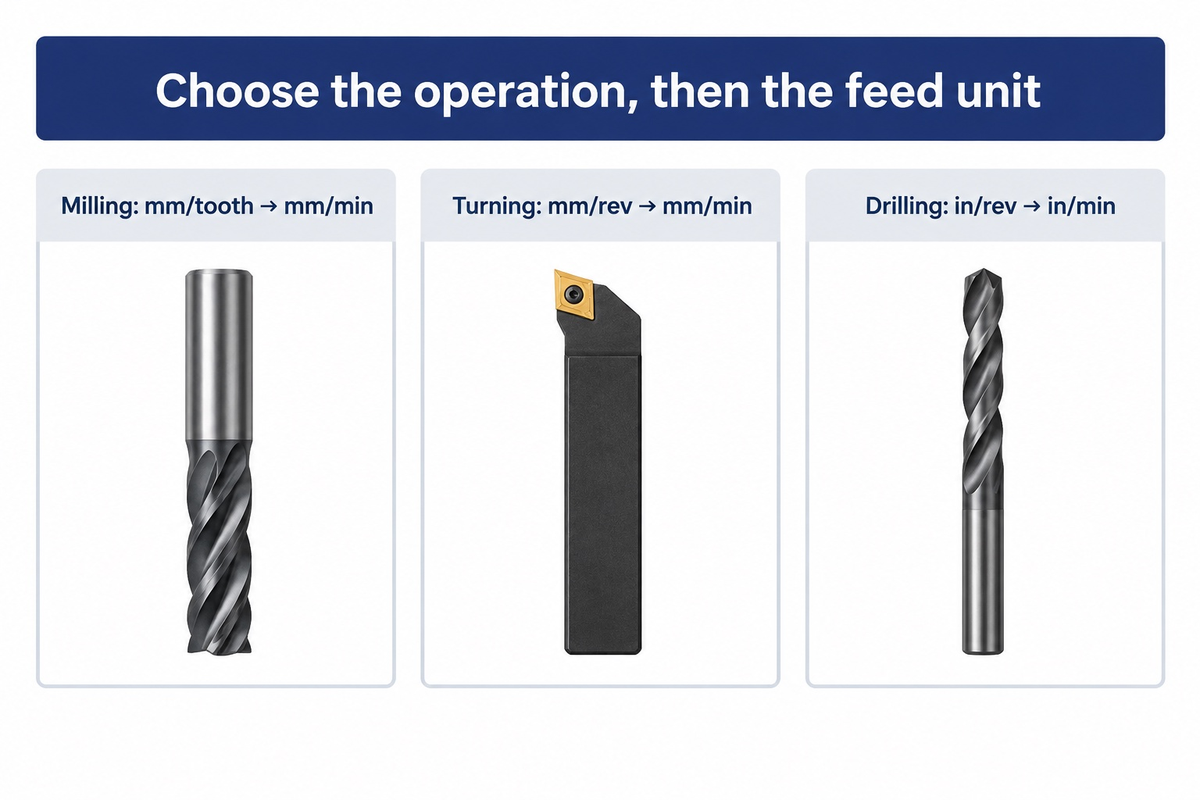
Для отожжённых деформируемых сталей 304, 316 и 321 с твёрдостью 160 HB в таблице BSSA для точения однолезвийным инструментом указана скорость 95 m/min при черновой обработке сменными твёрдосплавными пластинами, глубине резания 3,8 mm и подаче 0,38 mm/rev. В следующей строке для чистовой обработки указаны другие режимы. Для сверления и фрезерования необходимо выбрать соответствующие таблицы.
What is the cutting speed for stainless steel?
Для сверления нержавеющей стали сверлами из быстрорежущей стали Norseman указывает 30-50 SFM; скорость резания — это скорость поверхности на режущей кромке, которую выбирают с учётом инструмента и операции. В таблице BSSA для точения отдельно приведены данные для быстрорежущей стали, напайного твёрдого сплава и сменных твёрдосплавных пластин с указанием твёрдости, подачи и глубины резания.
Эти строки таблиц отвечают на разные практические вопросы. Сверло входит в замкнутое отверстие; при точении режущая кромка непрерывно обрабатывает заготовку по диаметру; концевая фреза входит в материал и выходит из него. Поэтому перенос скорости точения в программу сверления меняет тепловую нагрузку и условия отвода стружки. Используйте cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
В таблице подач и скоростей сохраняется классификация инструментов, принятая в каждом источнике. Строки BSSA относятся к традиционному однолезвийному инструменту, а не к современному каталогу пластин с покрытием. В строках Haas приведены обозначения групп материалов HTPM с таблицы; подходящую группу выбирают по классификации материала у поставщика. В этой таблице не указано, что M14.1 соответствует стали 304, а M14.2 — стали 316; прежде чем выбирать любую из этих строк, уточните соответствие группы материала данным именно для выбранной фрезы.
| Operation and stock | Tool / source | Скорость резания | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, Speeds and feeds for turning stainless steels; Norseman, Feeds & Speeds for Drills; Haas HTPM metric speeds and feeds, стр. 2. В таблице HTPM указано боковое фрезерование при радиальном зацеплении 0.5D и прорезание паза при 1.0D; для каждого случая приведены отдельные значения осевой глубины. Сохраняйте эти условия при переносе строки таблицы в программу.
304 and 316: match the grade and cutting tool
Для отожжённых сталей 304 и 316 можно взять одну исходную строку, если в справочных данных выбранного инструмента они отнесены к одной группе, как в примере BSSA для точения. Для нагартованной заготовки, другой режущей кромки или другой операции может понадобиться иная строка. Одинаковое снижение режимов для всех операций со сталью 316 может скрыть различия в выборе инструмента.
Сведения о состоянии закупленной заготовки отдел закупок должен включить в производственный пакет документов. Обозначение «нержавеющая сталь 304» на чертеже даёт программисту меньше информации, чем запись о материале с указанием вида продукции и твёрдости. В рекомендациях BSSA по сверлению показано, как аустенитные стали упрочняются при обработке и какие сложности создаёт холоднотянутая заготовка при сверлении небольших или глубоких отверстий.
Для свободнообрабатываемой стали 303 стоит отдельно рассмотреть выбор инструмента. В таблице BSSA для точения свободнообрабатываемые аустенитные стали выделены в отдельную группу относительно стали 304/316. Аналогично отдельно рассматриваются дуплексные и термообработанные мартенситные нержавеющие стали. Для других вариантов материала обратитесь к guide to machining stainless steel; для текущей операции привяжите таблицу режимов к конкретной марке стали.
При повторном заказе можно сохранить код успешно использованного инструмента и состояние закупленного материала. При следующей закупке переход на похожую фрезу или другой вариант заготовки, даже если чертёж детали не изменился, требует заново выбрать настройки обработки.
Carbide end mills: chip load and milling engagement
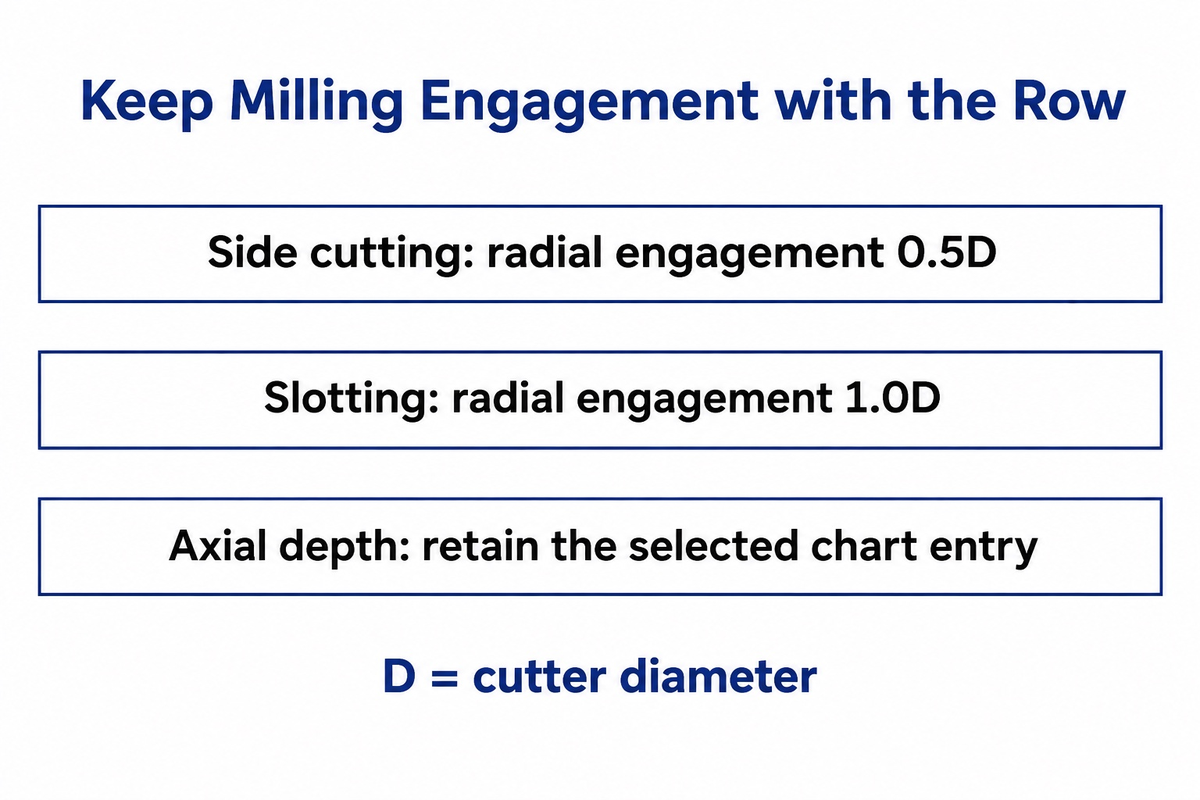
В строке Haas HTPM для нержавеющей стали M14.1 и фрезы диаметром 12 mm указана скорость 107 m/min и подача на зуб 0,0559 mm. Это сочетание подходит для заданных условий прорезания паза и бокового фрезерования. Для применения этих данных с другой концевой твердосплавной фрезой нужно сопоставить геометрию и параметры зацепления, поскольку объём пространства для стружки и режущая нагрузка меняются вместе с характером резания.
При прорезании паза на всю ширину фреза охватывает материал большей частью режущей кромки, а стружке труднее выйти, чем при открытом боковом фрезеровании. При обработке на станке с ЧПУ диаметр фрезы — лишь один из параметров режима фрезерования. На карте режимов на наладочном листе также должны быть указаны число зубьев, радиальная ширина, осевая глубина и вылет инструмента. В документе HTPM также рекомендуется корректировать режимы при увеличении длины резания и снижении жёсткости системы.
В Malekan and colleagues’ 2021 stainless end-milling study, инструмент с наибольшей производительностью съёма материала также быстрее всего изнашивал режущую кромку: максимальный зафиксированный износ составил 420 μm. Геометрия и покрытия инструментов тоже различались. Главный практический вывод при закупке — сравнивать сочетание инструмента и режима резания целиком, а не считать один его параметр исчерпывающим ответом.
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials рекомендует вести черновое фрезерование аустенитных и дуплексных нержавеющих сталей всухую, чтобы свести к минимуму термическое растрескивание в условиях фрезерования сменными пластинами. Для чистовой обработки при необходимости улучшить качество поверхности рекомендуется использовать СОЖ или туманное распыление. Для цельнотвердосплавного инструмента следуйте рекомендациям его производителя по охлаждению; отключение СОЖ в середине отработанного процесса с подачей жидкости — это изменение технологии.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
При точении частоту вращения рассчитывают по диаметру заготовки и скорости резания, а подачу инструмента задают на оборот. На токарном станке с программированием в мм/rev настройка подачи может оставаться постоянной при изменении частоты вращения. При этом подача в мм/мин изменяется автоматически. Максимальная частота вращения шпинделя ограничена настройкой патрона и заготовки.
The difference is important when comparing Токарные станки с ЧПУ. Максимальная частота вращения шпинделя, указанная в каталоге, — это характеристика токарного станка с ЧПУ. Однако допустимая рабочая скорость также зависит от крепления заготовки, ограничений инструмента и самой детали. При постоянной скорости резания частота вращения увеличивается по мере приближения инструмента к меньшему диаметру; для текущей настройки необходимо задать в программе подходящее ограничение скорости.
The University of Florida’s CNC lathe teaching examples показывают ограничение скорости и использование постоянной скорости резания при фиксированной подаче на оборот. Приведённые значения относятся к станку и патрону лаборатории. Режим управления важен; фактическое снижение частоты вращения не требует пропорционально снижать заданную в программе подачу в мм/rev, если нужно сохранить ту же подачу на оборот.
BSSA связывает скорость точения с глубиной и подачей. В таблице приведены отдельные комплекты режимов для черновой и чистовой обработки. Переход к лёгкому чистовому резанию при сохранении всех параметров черновой обработки может привести к тому, что кромка будет резать ранее упрочнённую поверхность. Перед последним черновым проходом оставьте достаточный припуск на чистовую обработку и выберите геометрию для чистового резания.
Drill speeds: HSS, cobalt and carbide
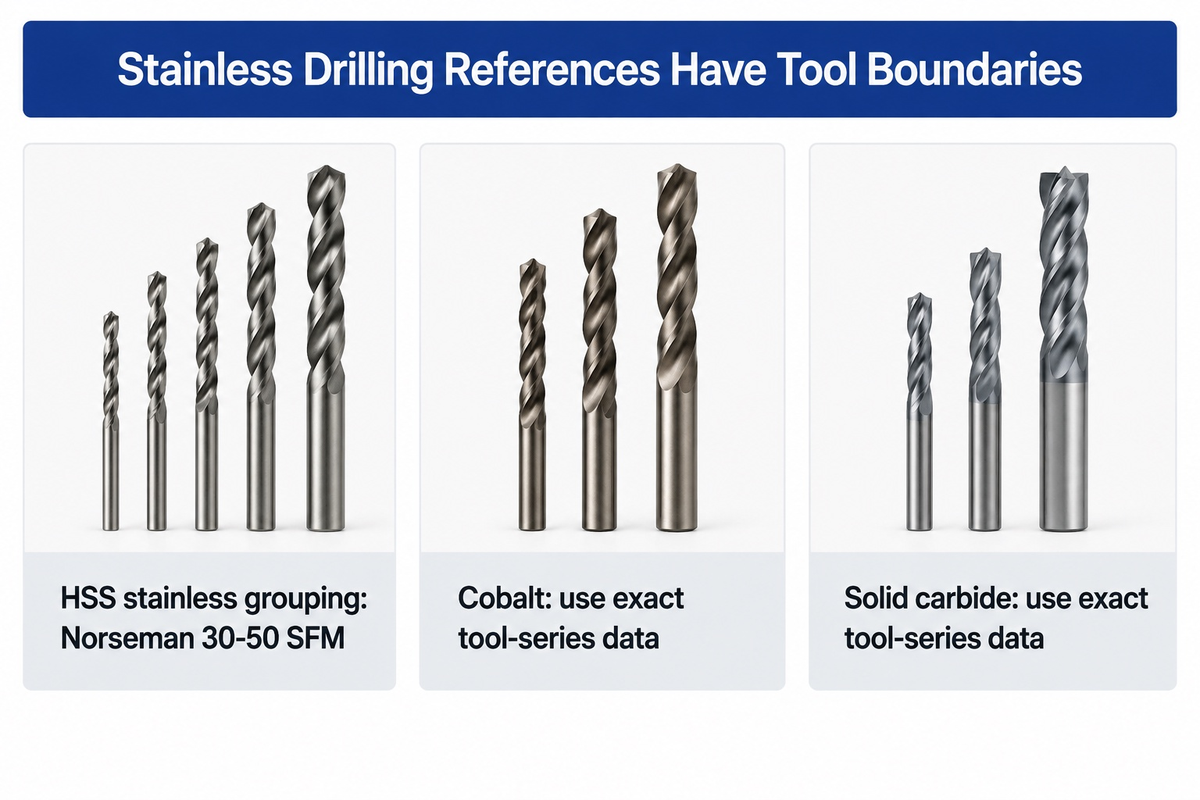
В справочных данных Norseman для сверления нержавеющей стали сверлом из быстрорежущей стали указана скорость 30-50 SFM, а подача задаётся в зависимости от диаметра сверла и выражается в дюймах на оборот. Для сверл из кобальтовой быстрорежущей стали и цельного твёрдого сплава нужны данные конкретной серии инструмента. В этих источниках нет подтверждённой числовой строки именно для стали 316 ни для одного из этих типов, поэтому диапазон для быстрорежущей стали — единственная приведённая здесь количественная скорость сверления. Глубина отверстия и подача СОЖ определяют, сможет ли выбранный режим сверления обеспечить отвод стружки из отверстия.
Сверление нержавеющей стали сверлом из быстрорежущей стали по-прежнему возможно. При сверлении инструментом из быстрорежущей стали с добавлением кобальта на резание также влияют толщина перемычки и геометрия сверла. Для сверл из цельного твёрдого сплава нужна жёсткая совместимая система и предусмотренная для инструмента подача СОЖ. Кольцевая фреза с твердосплавными зубьями — ещё один тип инструмента; её таблица частот вращения не является таблицей для сверла из цельного твёрдого сплава.
In the HSS example, Norseman’s diameter table приводит значение 0,004–0,010 in/rev для диапазона 1/4–1/2 inch. При расчётной скорости 40 SFM и точном диаметре 1/2 inch частота вращения инструмента составляет примерно 306 RPM. При расчётной подаче 0.004 in/rev подача составит примерно 1.22 in/min. Это пересчёт выбранных исходных значений из справочника; состояние сверла и геометрия отверстия также влияют на настройку.
When comparing a drill press to радиальные сверлильные станки, следует учитывать доступные ступени скорости и регулировку подачи для нужного диаметра. Даже острое сверло может сломаться, если стружка забьёт отверстие. BSSA’s drilling and reaming guidance подчёркивает необходимость поддерживать подачу резания, обеспечивать выход стружки и не допускать выдержки инструмента на месте. Используйте цикл, рекомендованный производителем сверла для конкретной глубины, а не задавайте один интервал периодического вывода для всех свёрл.
Calculate RPM and feed rate from cutting data
Для фрезерования в метрических единицах частота вращения в RPM равна 1000, умноженному на скорость резания в m/min и делённому на произведение π и диаметра фрезы в mm. Подача стола равна частоте вращения, умноженной на фактическое число зубьев и подачу на зуб. Перед расчётом подачи в mm/min задайте допустимую частоту вращения шпинделя.
How Do Machinists Calculate Cutting Feeds and Speeds?
При обработке специалисты рассчитывают частоту вращения по диаметру и скорости резания, а линейную подачу — по подходящей единице подачи. Для фрезерования частоту вращения умножают на подачу на зуб и фактическое число зубьев. При сверлении и точении частоту вращения умножают на подачу на оборот. Эти зависимости показаны в Mitsubishi Materials’ cutting formulas и University of Florida’s speeds and feeds notes.
Для метрических единиц используйте формулы n = 1000 × Vc / (π × D) и Vf = n × z × fz для фрезерования. В дюймовых единицах n = 12 × SFM / (π × D), где D задан в дюймах. Для операций с подачей на оборот используйте формулу Vf = n × fn. Разделение значений mm/tooth и mm/rev помогает избежать лишнего умножения на число зубьев. Значения этих величин для разных материалов объяснены в основы питания и скорости страница.
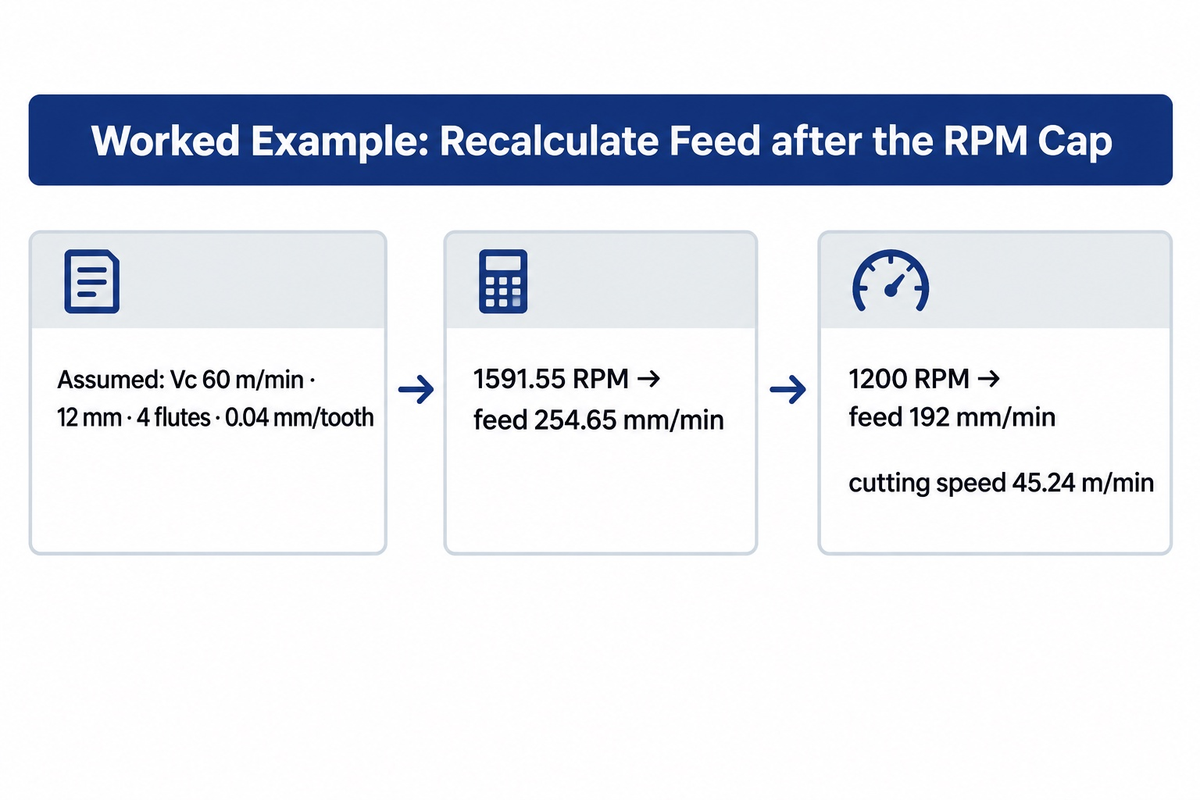
Assumed inputs for a worked example: концевая фреза диаметром 12 mm с четырьмя зубьями, Vc = 60 m/min и fz = 0,04 mm/tooth. Эти исходные данные показывают порядок вычислений; это не рекомендация производителя для фрезы без указания модели. Расчёт даёт 1000 × 60 ÷ (π × 12) = 1591.55 RPM, затем 1591,55 × 4 × 0.04 = 254,65 mm/min.
Предположим, что настройка допускает только 1200 RPM. Для сохранения подачи 0,04 mm/tooth нужно установить 1200 × 4 × 0.04 = 192 mm/min. Скорость резания станет равна π × 12 × 1200 ÷ 1000 = 45,24 m/min. Если оставить прежнюю подачу 254,65 mm/min, подача на зуб увеличится примерно до 0,0531 mm. Ограничение скорости изменило режим резания, а не только показание на дисплее.
При точении на токарном станке в режиме подачи на оборот сохраняйте выбранную настройку fn, если нужно оставить подачу на оборот неизменной. Например, расчётная подача 0,20 mm/rev при 1200 RPM соответствует 240 mm/min. Значение программируемого параметра F зависит от режима подачи контроллера; коды для конкретного станка следует выбирать по его руководству.
Work hardening and tool wear: correct the cause
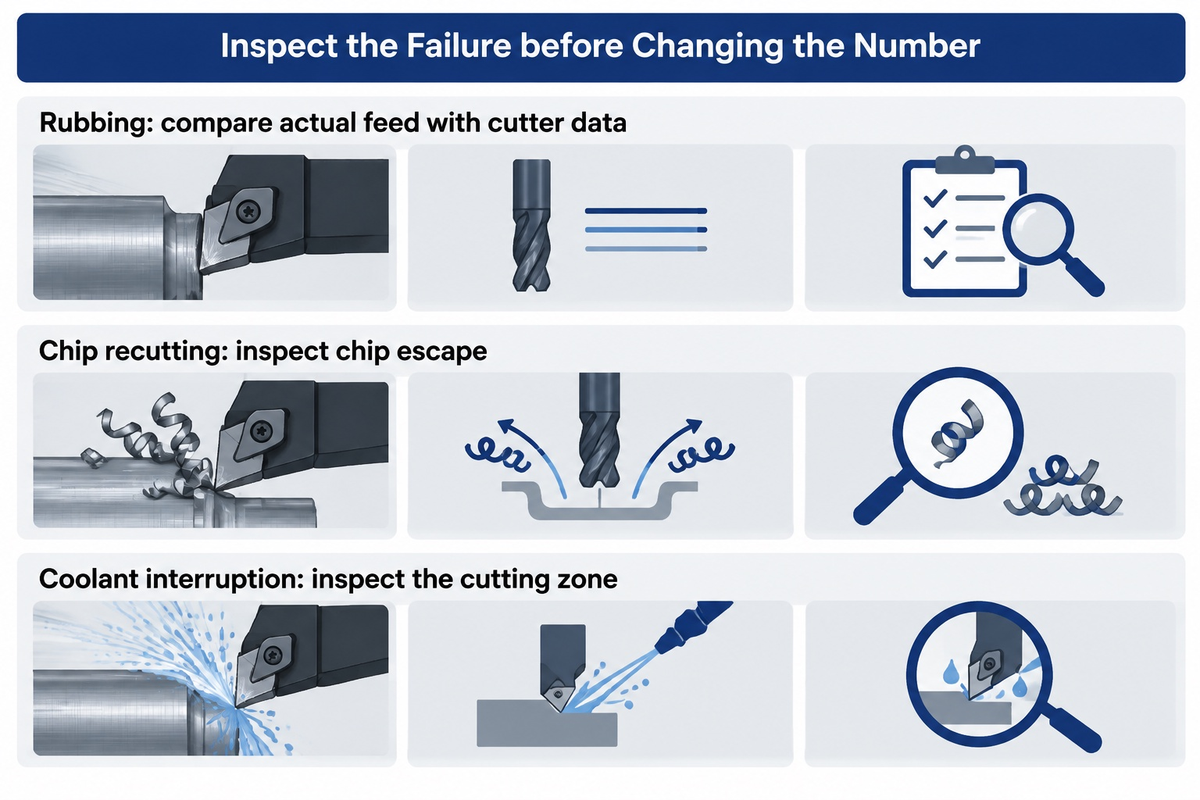
При наклёпе или износе инструмента, прежде чем менять скорость или подачу, проверьте, нет ли трения, повторного резания стружки, нестабильного зацепления и перебоев с подачей СОЖ. Эти условия вызывают разные симптомы. Прежде чем менять скорость или подачу, осмотрите место отказа инструмента и выясните, как отводилась стружка.
What happens if feed rate is too low?
При обработке склонной к наклёпу нержавеющей стали слишком низкая подача может заставить режущую кромку тереть или вспахивать материал вместо формирования нужной стружки. Этот порог зависит от геометрии кромки, её износа и условий зацепления. Поэтому слишком низкую подачу следует проверять как возможную причину отказа, а не считать причиной по умолчанию.
Elkaseer and colleagues’ 2019 study в исследовании точения стали 316L с высокой точностью также сообщалось о нелинейной зависимости между подачей и шероховатостью поверхности при изменении состояния режущей кромки. Исходя из особенностей микрорезания, не следует предполагать наличие минимальной подачи для обычных концевых фрез. Сопоставьте фактическую подачу с данными именно для выбранной фрезы и проверьте состояние кромки, а не исходите из универсального минимального значения нагрузки на зуб.
One 2018 Practical Machinist discussion of a 304L job показывает проблему на конкретном примере. Jaxian сообщил о поломке фрезы при прорезании паза на всю ширину, после чего установил очень осторожную подачу, и цикл стал долгим. Участники обсуждали, была ли причиной поломки сама подача. Позднее Jaxian предположил, что правая форсунка СОЖ недостаточно орошала глубокую зону резания. Эта версия не была подтверждена анализом отказа, но подсказывает оператору, что следует проверить: наличие СОЖ на поверхности не гарантирует удаления стружки со дна паза.
В той же дискуссии также приводится пример обработки без СОЖ при небольшом радиальном зацеплении. Этот режим тоже отличается от исходного глубокого паза. Отдельный 316 manual-milling discussion также связывает рекомендацию фрезеровать попутно с ограничением по люфту. Если сохранять эти подробности вместе с описанием опыта, единичный успешный результат не превратится в рекомендацию для другого станка.
Tool life and surface finish are different factors. A 2021 finishing end-milling study on AISI 316 оценивало влияние сухого резания, минимального количества смазки и минимального количества смазки с наночастицами, рассматривая качество поверхности и энергопотребление. При выборе чистового процесса улучшения следует оценивать именно по этим показателям.
Tool cost per part and CNC machine limits
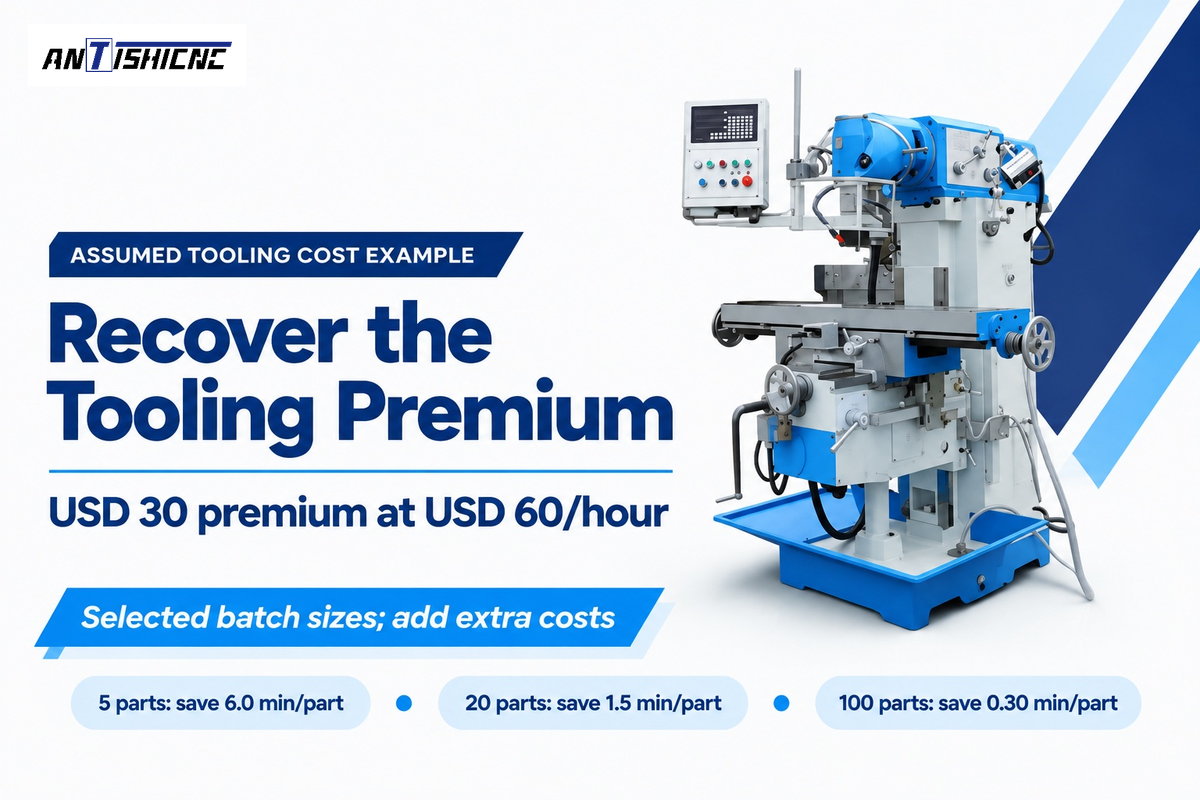
Дополнительные затраты в USD 30 на инструмент окупаются за счёт 30 минут сэкономленного машинного времени при расчётной стоимости USD 60 в час. При этом предполагается, что расход режущих кромок, число замен инструмента и количество брака не меняются. Экономия на детали зависит от размера партии, что показано в таблице.
Tooling Break-Even Cut-Time Table
Assumed inputs: один вариант увеличивает стоимость инструмента для партии на USD 30; машинное время оценивается в USD 60/hour, или USD 1/minute. В обоих вариантах изготавливается одинаковое число годных деталей. Изначально предполагается, что затраты на наладку и расходные материалы, а также расход режущих кромок одинаковы. Необходимая экономия времени на деталь = 30 ÷ количество деталей в партии.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
Для условного заказа на 20 деталей экономия 1 минуты на деталь даёт USD 20 при такой стоимости времени, то есть USD 10 из дополнительных затрат не окупаются. Экономия 2 минут даёт USD 40 до учёта любых дополнительных затрат. Если при более быстром варианте расходуется ещё одна режущая кромка или увеличивается время контроля, учтите эти затраты при сравнении стоимости годной детали. Для партии из 20 деталей твердосплавный инструмент окупится только в том случае, если измеренная экономия времени превысит 1.5 минуты на каждую годную деталь с учётом дополнительных затрат. Чтобы определить, будет ли достигнут этот порог, нужны фактические данные по стойкости инструмента при обработке стали 304 и времени цикла для двух предлагаемых инструментов. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
The machine can potentially block savings. Объяснение Scott Smith об ограничениях мощности и крутящего момента шпинделя объясняет важность мощности при рабочей частоте вращения. Более высокая номинальная мощность при другой скорости не означает, что та же мощность будет доступна при скорости резания.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
Используйте источник, соответствующий решаемой задаче. Производитель инструмента предоставит данные по режимам резания, в документации на сталь указано состояние материала, а поставщик станка может предоставить сведения о шпинделе и оборудовании. Для новой настройки передайте поставщику станка тот же код инструмента и те же условия зацепления. Так предлагаемую конфигурацию можно будет сопоставить с предполагаемой операцией.
Haas публикует таблицы HTPM для серий инструмента; Norseman приводит рекомендации по сверлению быстрорежущей сталью; Sandvik Coromant предлагает рекомендации по фрезерованию с разбивкой по материалам и операциям; Mitsubishi Materials публикует формулы для расчёта режимов резания. Эти ресурсы полезны на разных этапах CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993, Испытание срока службы инструмента с использованием одноточечных токарных инструментов, в общедоступном документе описывает область применения, охватывающую инструменты для точения, условия обработки заготовок и отчётность об испытаниях. В каталоге указано, что текущая редакция — Edition 2. Стандарт регулирует проведение испытаний, а рекомендации по режимам резания приводятся в технической документации выбранного инструмента.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
Планируете обработку нержавеющей стали на оборудовании ANTISHICNC? Отправьте чертёж детали, марку и состояние материала, наибольший и наименьший диаметры резания, серию инструмента и предполагаемое зацепление. При необходимости укажите требуемый размер партии и глубину отверстия. Начните с выбора подходящей конфигурации vertical machining centre или токарного станка, а затем сопоставьте характеристики шпинделя, подачи и подачи СОЖ с этой операцией.
Часто задаваемые вопросы
Can I use the same feeds and speeds for 304 and 316?
Да, если в справочных данных выбранного инструмента обе марки объединены для одинакового состояния материала и операции. В примере BSSA для точения отожжённого материала используется именно такой подход. Для другого состояния заготовки или фрезы может потребоваться другая строка таблицы. Учитывайте вместе серию инструмента, глубину резания и единицы подачи, а не применяйте фиксированное процентное изменение.
Why do my tools wear quickly or break?
Чрезмерная скорость, трение, забивание стружкой, ненадёжное крепление или перебои с подачей СОЖ могут привести к быстрому износу или поломке инструмента. Выберите корректировку, изучив характер износа и условия резания. Сопоставьте фактическую подачу и ширину зацепления с данными именно этого инструмента. Сам по себе скол режущей кромки не показывает, какое условие вызвало отказ в конкретной операции.
Can a drill press machine stainless steel with HSS?
Да, подходящий сверлильный станок может работать со сверлом из быстрорежущей стали по нержавеющей стали, если он обеспечивает нужную скорость, жёсткое крепление заготовки и контролируемую подачу. В справочных данных Norseman для нержавеющей стали указано 30–50 SFM. Диаметр сверла определяет частоту вращения, а глубина отверстия и отвод стружки влияют на длительность цикла и необходимую подачу СОЖ.
Does a higher spindle speed always mean faster machining?
Нет. Повышение частоты вращения может увеличить скорость подачи при сохранении нагрузки на зуб, но выигрыш может нивелироваться износом инструмента, ограничениями по мощности и дополнительными заменами инструмента. Прежде чем оценивать изменение, сравните общее время цикла и стоимость годной детали при предлагаемых режимах.
Можно ли использовать таблицу режимов резания для фрезы другого диаметра?
Используйте данные таблицы для конкретного диаметра или указанную в ней методику масштабирования. При изменении диаметра скорость резания преобразуется в другую частоту вращения, а рекомендуемая подача на зуб тоже может измениться. Поэтому сохранение прежних оборотов и линейной подачи приведёт к другому режиму резания. Для концевой фрезы учитывайте фактическое число работающих зубьев при расчёте подачи. При сверлении и точении используйте подачу на оборот. Пересчитайте режим по совместимым исходным данным, а не копируйте только указанную частоту вращения.
Следует ли использовать цикл прерывистого сверления при сверлении нержавеющей стали?
Используйте цикл с периодическим выводом сверла, если инструкции для выбранного сверла и конкретной глубины требуют отвода для удаления стружки. Внутренняя подача СОЖ и другая конструкция сверла могут требовать иного цикла. Не допускайте выдержки на месте и забивания стружкой. Интервал периодического вывода из справочных данных для сверла из быстрорежущей стали не следует автоматически применять к сверлам другой конструкции.
What information belongs in a stainless machining enquiry?
Укажите редакцию чертежа, марку нержавеющей стали, состояние материала, операцию и требуемый размер партии. Добавьте серию фрезы или сверла, диаметр резания, радиальное и осевое зацепление либо глубину отверстия. Укажите предполагаемый режим подачи и способ подачи СОЖ. При выборе станка укажите требования к креплению детали и необходимый диапазон частоты вращения шпинделя. Эти данные помогут поставщику сопоставить предлагаемое оборудование с предполагаемым процессом, учитывая отдельно оснастку, возможности станка и требования к готовой детали.
Сравнивайте режимы резания в пределах указанной серии инструмента и заданных состояний материала. Примеры расчёта затрат и частоты вращения основаны на приведённых допущениях.
Ссылки и источники
- Режимы резания при точении нержавеющих сталей, British Stainless Steel Association, отожжённая заготовка и исходные данные для конкретного инструмента.
- Режимы резания при сверлении и развертывании нержавеющих сталей, Британская ассоциация нержавеющей стали.
- Скорости и подачи, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- Ресурсы токарных станков с ЧПУ, University of Florida, режимы подачи и примеры крепления заготовки.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- Устойчивая оценка процесса фрезерования на основе экономической стойкости инструмента и моделирования энергопотребления, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- Публичный каталог и аннотация ISO 3685:1993, Международная организация по стандартизации.



