














De typen draaibankklauwplaten bepalen welke doorsneden van werkstukken een metaaldraaibank kan vasthouden, hoe snel operators onbewerkte delen laden en hoeveel staafmateriaal uit de spil steekt. Kies een 3-klauwplaat met scroll voor ronde of zeskantige staaf en gebruik een 4-klauwplaat met onafhankelijke bekken voor vierkante of excentrische delen. Kies een 6-klauwplaat of colletspankop om vervorming van dunwandige delen te beperken en monteer een hydraulische krachtklauwplaat met open centrum voor geautomatiseerde staafaanvoer.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
This document covers industrial metal turning only and excludes woodturning scroll chucks fabricated for timber lathes. All standard scopes, gripping pressure rules, and machine bore figures cited below reference their published ISO records or supplier datasheets.
Six lathe chuck types compared by workpiece shape and actuation
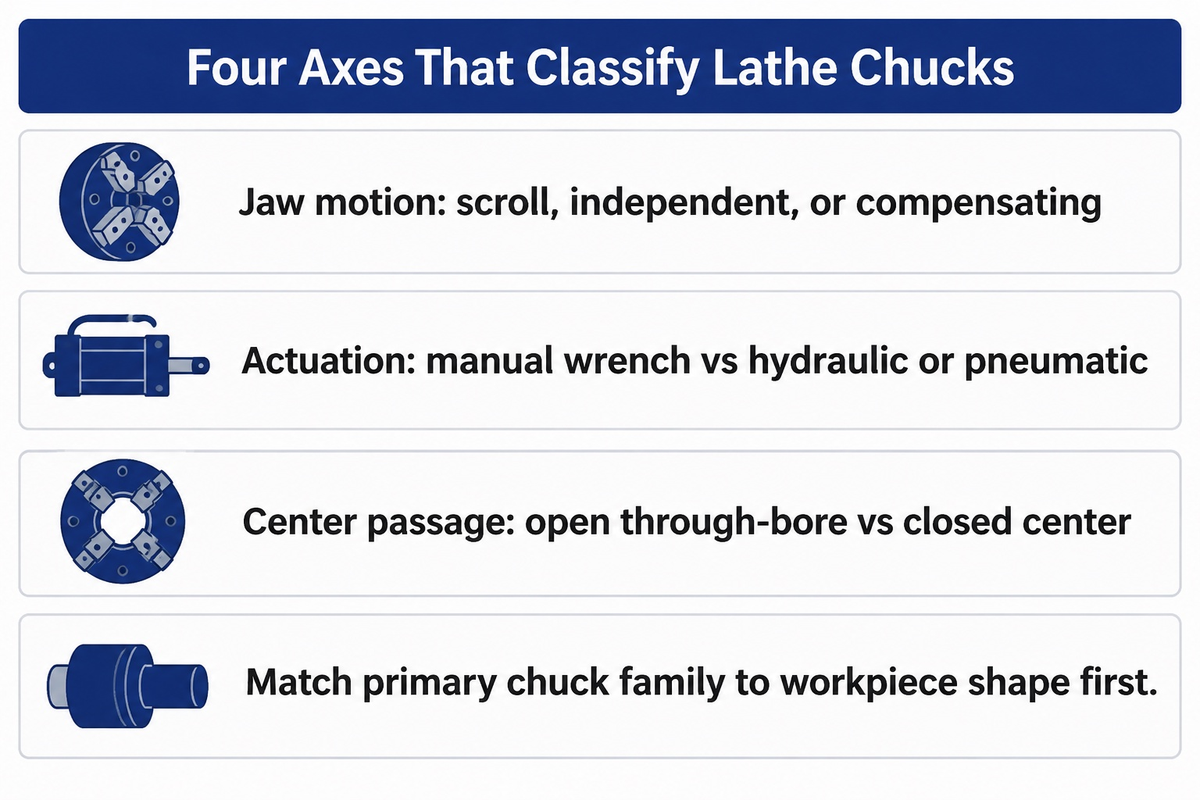
Er zijn zes hoofdgroepen metaalbewerkingsklauwplaten: scrollklauwplaten, klauwplaten met onafhankelijke bekken, colletspankoppen, hydraulische krachtklauwplaten, magnetische klauwplaten en speciale meerklauwplaten. De tien werkplaatsconfiguraties in de onderstaande vergelijkingstabel komen overeen met deze zes groepen klauwplaten. Het aantal bekken, gesynchroniseerde of compenserende beweging, handmatige of aangedreven bediening en open of gesloten centra kunnen op dezelfde spil worden gecombineerd.
Een roterende klauwplaat is een werkstukopspansysteem dat op de spilneus is gemonteerd en met het werkstuk meedraait om het snijkoppel over te brengen. Stationaire indexeerklauwplaten die op freestafels zijn vastgeschroefd, hebben geen verlies van centrifugale klemkracht. Door een roterende klauwplaat als een compleet opspansysteem te beschouwen, voorkomt u niet-passende adapters of trekbuizen. Kijk voor het werkstuk op uw werktekening eerst naar een 3-klauwplaat met scroll voor rond of zeskantig materiaal voordat u de prijs van bovenbekken opvraagt. Voor vierkante of excentrische delen tussen verschillende typen draaibankklauwplaten kunt u een 4-klauwplaat met onafhankelijke bekken overwegen.
Wat is het verschil tussen een handbediende klauwplaat en een krachtklauwplaat?
Een handbediende klauwplaat wordt gespannen wanneer een operator met stilstaande spil een T-handgreepsleutel of klauwplaatsleutel in een scrollrondsel of schroef draait. Bij een gebruikelijke CNC-krachtklauwplaat openen en sluiten de bekken via een trekbuis of trekstang die wordt aangedreven door een achteraan gemonteerde hydraulische of pneumatische cilinder.
Klauwplaten met een gemonteerde of geïntegreerde cilinder worden ook voor gespecialiseerde spillen gebruikt en de klemtijd hangt af van de bekkenbeweging en het vloeistofdebiet. Handbediende klauwplaten zijn geschikt voor gereedschapsdraaibanken, reparaties en lange assen waarbij het laden veel minder tijd kost dan het snijden. Bij CNC-draaicentra regelt hydraulische of pneumatische bediening de klemdruk en wordt deze gekoppeld aan staafaanvoerders of robots. Handbediening past bij werk in de gereedschapsmakerij en aangedreven bediening bij CNC-batches. Stem het type klauwplaat af op de geometrie van het onderdeel.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | OD, ID, and face access; requires flat contact face and ferromagnetic part with adequate area and thickness |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
Turning departments running different types of lathe machines often stock two or three types of lathe chuck bodies per spindle size. The shape of the workpiece determines the primary clamping family before top jaw profiles enter the quote.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
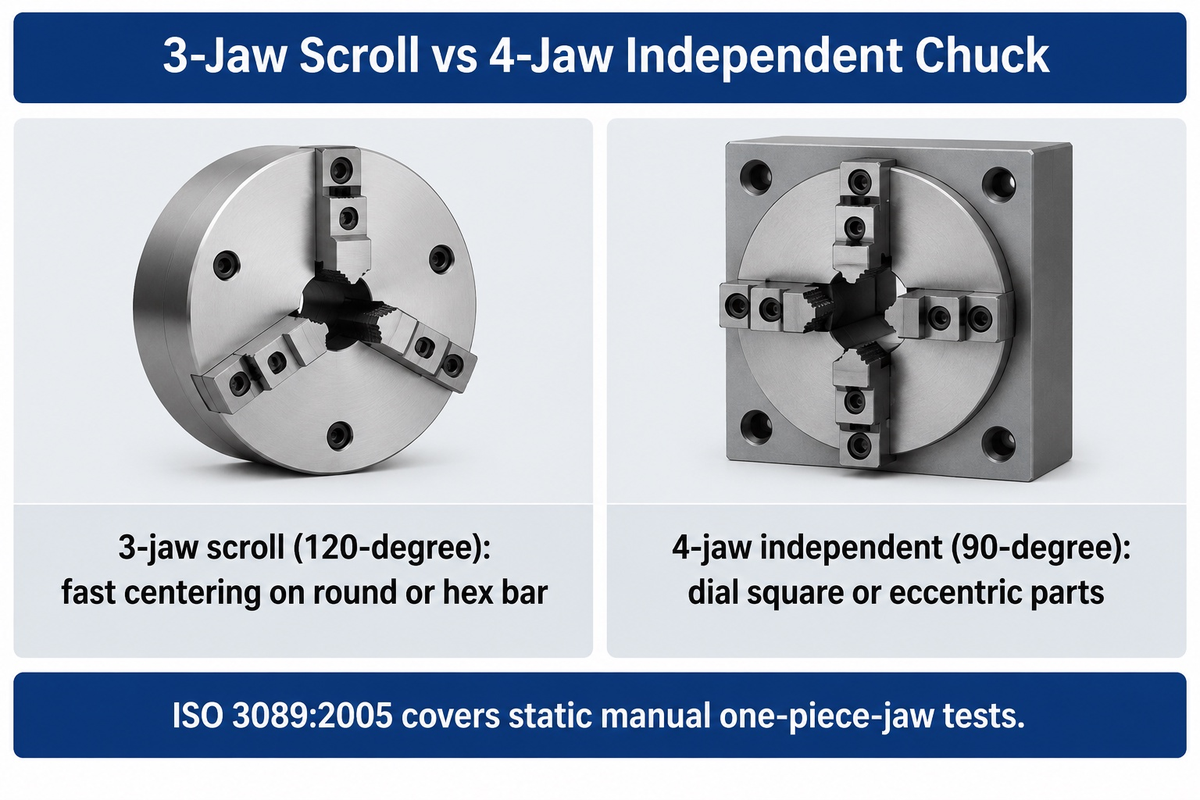
Een zelfcentrerende 3-klauwplaat met scroll spant ronde of zeskantige staaf in enkele seconden met één draai aan de sleutel. Een 4-klauwplaat met onafhankelijke bekken heeft daarentegen per stuk enkele minuten nodig om vierkante, asymmetrische of excentrische werkstukken met een meetklok uit te lijnen. Kies de drieklauwplaat voor snel voorbewerken van staafmateriaal en de 4-klauwplaat wanneer concentriciteit of een bewust gekozen excentriciteit zwaarder weegt dan de insteltijd.
Een conisch rondsel in een handbediende scrollbehuizing draait een spiraalplaat die drie bekken gezamenlijk radiaal verplaatst. De scrolltanden slijten het snelst in het meest gebruikte bereik van klemdiameters in een werkplaats, waardoor de herhaalbaarheid van het centreren elders op de spiraal afneemt. Bij handbediende scrollklauwplaten met drie rondselen, veteran machinists on Practical Machinist mark one primary socket for tightening. Tightening only that marked pinion holds roughly 0.002 in TIR on hard jaws and about 0.0005 in TIR on bored soft jaws.
What’s the difference between a 3-jaw and 4-jaw manual chuck?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Voorschriften voor arbeidsveiligheid bevestigen deze geometrische scheiding. De richtlijn voor metaaldraaibanken van WorkSafe Victoria schrijft werkplaatsen voor om vierklauwplaten te monteren voor onregelmatig gevormde werkstukken en drieklauwplaten te gebruiken voor rondmateriaal. Dezelfde richtlijn vereist veerbelaste zelfuitwerpende sleutels of vergrendelde afschermkappen zodat er nooit een sleutel in het rondsel achterblijft.
In the ISO/TC 39/SC 8 workholding catalogue, ISO 3089:2005 behandelt statische geometrische tests voor handbediende zelfcentrerende klauwplaten met eendelige bekken en definieert de statische nauwkeurigheid en precisie in stilstand. Een klauwplaat die in een inspectieruimte slaagt voor de statische slingeringstest met een teststaaf kan bij hoge spilsnelheid toch dynamische klemkracht verliezen en een niet-nul-slingering vertonen op ruw warmgewalst materiaal. Voor nauwkeurig centreren van assen voor een tweede bewerking stellen verspaners een 4-klauwplaat af tot de resolutie van de meetklok of kotteren ze voorgespannen zachte bekken (Moderne Machine Shop).
6-jaw chucks and collet chucks for thin-wall distortion and repeatability
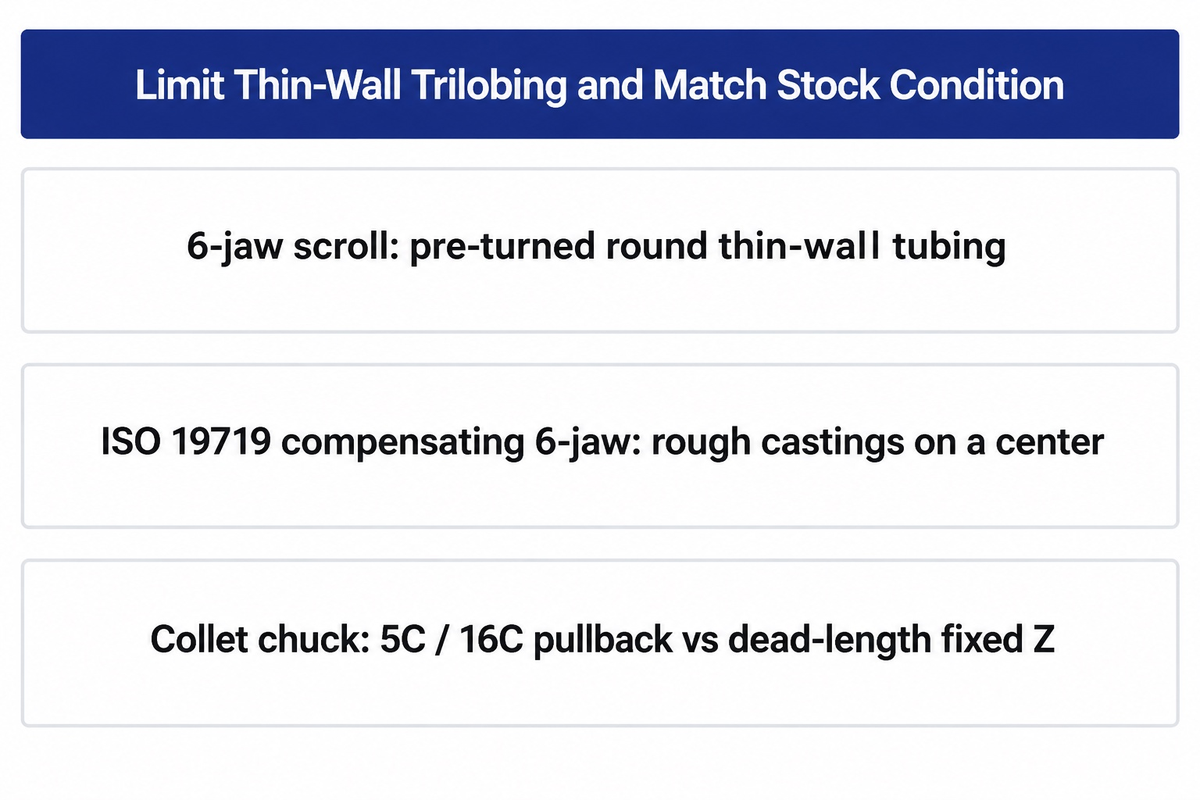
Te veel driepuntsklemming kan leiden tot drielobbige vervorming van dunwandige buizen en lagers. Bewezen opspanoplossingen die de kans op vervorming kunnen verkleinen zijn zesklauwplaten, omvattende segmentbekken en colletspankoppen. Stem de houder af op de rondheid van het ruwe materiaal en de axiale Z-lengtetolerantie in plaats van ervan uit te gaan dat extra bekken altijd de slingering verminderen.
Elastische drielobbige vervorming volgt een ander mechanisch pad dan eenvoudige excentrische slingering. Wanneer een dunwandige cilindrische huls wordt uitgekotterd terwijl deze door overmatige kracht van een drieklauwplaat vervormd is, ontstaat onder belasting een rond gat. Nadat de klauwplaatdruk is opgeheven, kan elastisch herstel een drielobbige onrondheid veroorzaken die de strakke boringlimieten overschrijdt. Tonfou’s technische gids voor klauwplaatbekken laat zien dat op maat uitgedraaide zachte bekken het contactoppervlak en de klemdruk spreiden om vervorming en klemsporen te beperken. Qua spancyclussnelheid kan een synchrone 6-klauwplaat een 3-klauwplaat evenaren.
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist, schaal- of niet-ronde voorraad zorgt ervoor dat sommige bekken slechts licht belast worden of geen contact maken. Daardoor krijgen de overige bekken een hogere klemkracht, wat de scroll mogelijk extra belast. Addy vermeldt ook dat een diepe bekkeninsluiting een axiale conus kan veroorzaken als deze niet tegen doorbuiging wordt ontlast. Wanneer ruwe gietstukken op zes punten moeten worden ondersteund, specificeer dan rond een centerzoeker een compenserende 6-klauwplaat met gepaarde hefbomen (terminologie gedefinieerd in ISO 19719).
Op schoon stafmateriaal combineren spantanghouders snel spannen binnen enkele seconden per werkstuk met een hoge rondloop- en herhalingsnauwkeurigheid. Het spantangenonderzoek van Modern Machine Shop meldt een typische TIR van 0.0006 tot 0.0012 inch voor uitgedraaide zachte bekken op een 3-klauw-krachtklauwplaat. Precisie-spantanghouders halen doorgaans 0.0005 inch TIR of minder, en Royal Products publiceert 0.0002 inch TIR voor CNC-snelwisselspantangsystemen. Standaard terugtrekspantangen van type 5C en 16C trekken in de spindelconus, waardoor de Z-positie licht verschuift bij variaties in stafdiameter. Daarentegen wisselt Het HQC-snelwisselspantangsysteem van Forkardt Hardinge spantangen in minder dan 20 seconden en klemt parallel om Z-terugtrekking te minimaliseren, met een staftolerantie van plus of min 1/64 inch (0,396 mm) onder 2 inch. Controleer of een spantangopname met terugtrekking of vaste lengte werkt bij het plannen van opspanningen voor metaaldraaien.
Hydraulic power chucks: open-center vs closed-center bar capacity
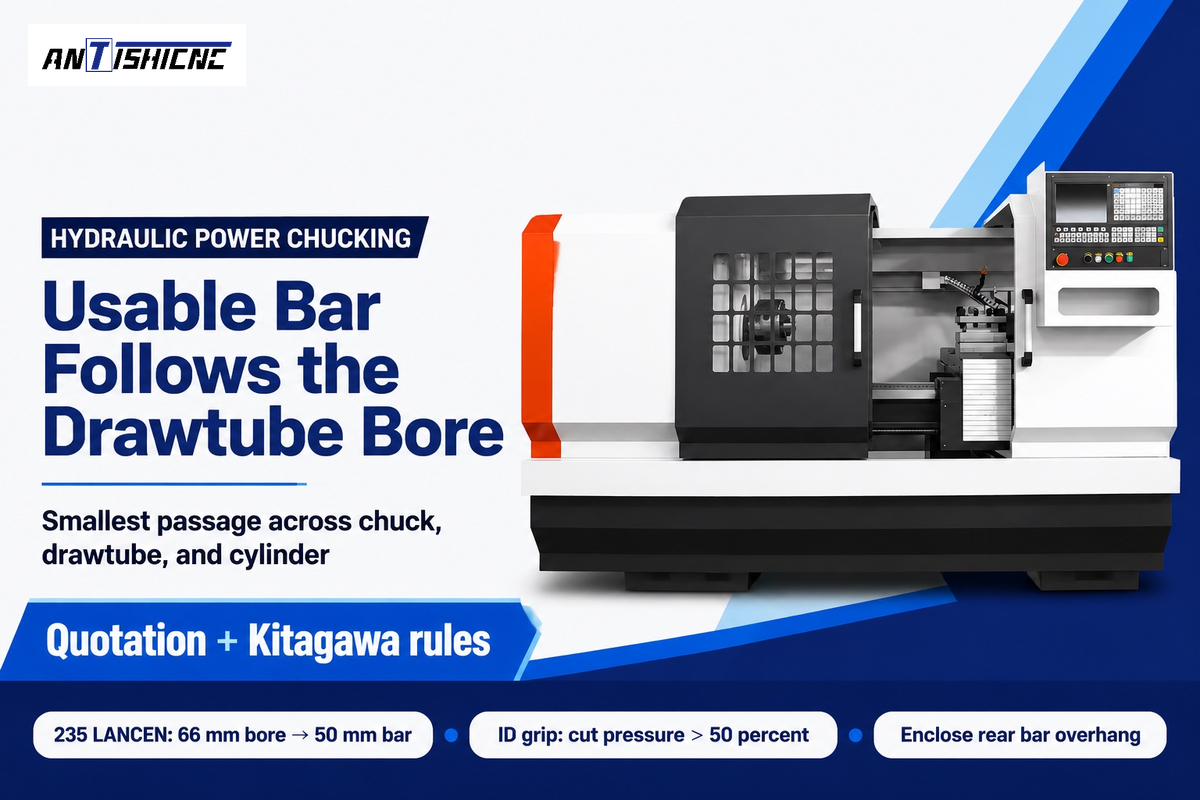
Hydraulische krachtklauwplaten met open centrum zijn het best wanneer staafmateriaal continu door de spilboring wordt aangevoerd. Een hydraulische klauwplaat met gesloten centrum is het best voor opgespannen billets of aswerk dat op een center in de losse kop wordt ondersteund. De bruikbare staafcapaciteit van een krachtklauwplaat is altijd kleiner dan de ruwe spilboringcapaciteit van de draaibank door de interne bedieningshardware.
A rear rotary cylinder on standard CNC draaibank machines trekt en duwt aan een holle stalen trekbuis die in de wigplunjer van de klauwplaat is geschroefd. De werkelijke staafcapaciteit wordt beperkt door de kleinste boring in de spil, roterende cilinder, trekbuis, klauwplaatbehuizing en spindelliner. Klauwplaten met gesloten centrum hebben geen doorvoer voor staafaanvoer over een breed bereik van spilmaten van draaibanken. Om hun interne wigglijbanen tegen fijne spanen en koelmiddel onder hoge druk te beschermen, zijn nog steeds effectieve wissers en afdichtingen bij de bekgleuven nodig.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes en modellen met vlak bed. Op de 235 LANCEN-draaibank met schuin bed wordt een spilboring van 66 mm gecombineerd met een hydraulische trekbuisboring van 50 mm, waardoor de aangevoerde staaf wordt begrensd op 50 mm. Op de CK6150/1000 CNC-draaibank met vlak bed worden spilboringen van 82 mm en 130 mm teruggebracht van handmatige staafwaarden van 80 mm en 128 mm naar optionele trekbuisboringen van 65 mm en 118 mm. Materiaal dat door de trekbuis wordt gevoerd, laat nooit een kale staafuitsteek achter de machine toe. WorkSafe Victoria Zone 1 rules require full rigid enclosure and rear support so rotating bar stock can’t whip.
Het verhogen van de hydraulische manometerdruk voor meer spankracht op holle werkstukken of bij inwendig spannen kan gevaarlijk zijn. Volgens Kitagawa’s handboek Chucks 101, vereist het omschakelen van een spiehaak-krachtklauwplaat van uitwendig spannen naar inwendig spreidspannen een verlaging van de hydraulische druk met meer dan 50 procent. De naar buiten werkende wigmechanica vermenigvuldigt de huisspanning bij binnenspannen. Tegelijkertijd wijst Tonfou’s gids voor CNC-krachtklauwplaten merkt op dat het werkstuk kan slippen, trillen of onder de snijbelasting kan verschuiven als de klemkracht te laag is. Voor lange behuizingen in de olie- en gasindustrie is een paar voorste en achterste klauwplaten nodig om de volledige pijplengte vast te pakken.
Magnetic, combination, and two-jaw chucks for rings and valve bodies
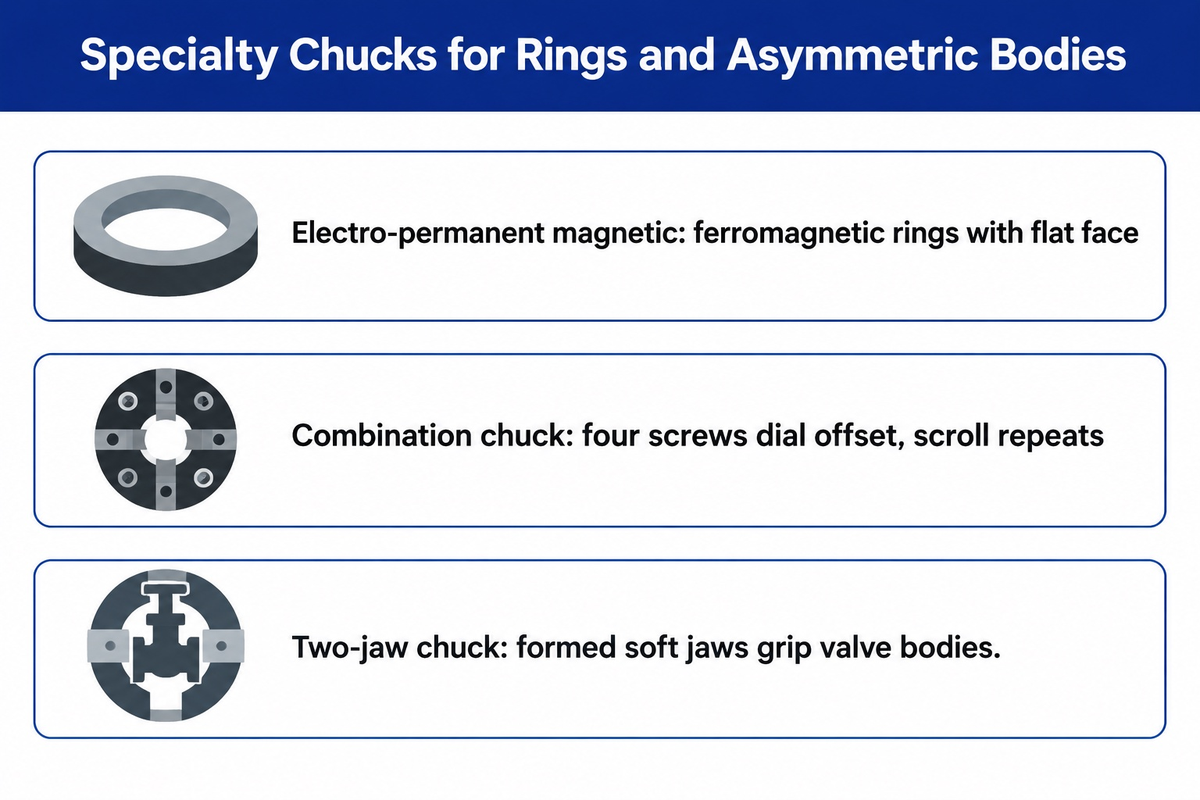
Large bearing rings, asymmetric valve bodies, and off-center castings require electro-permanent magnetic chucks, combination chucks, or formed two-jaw chucks. Each serves a particular range of applications where standard three-jaw clamping would distort thin walls and miss irregular bosses.
Radiaalpool elektro-permanente magneetklauwplaten, zoals de 1210V-draaiserie van Wagner Magnete (200 tot 2.300 mm buitendiameter, IP67-geclassificeerd), magnetiseren interne polen met een korte elektrische puls. De stroom wordt tijdens het verspanen losgekoppeld, wat continue spoelopwarming voorkomt op horizontale of carrouseldraaibanken, hoewel snijwarmte en warmteoverdracht van de machine blijven bestaan. De radiale poolindeling van Wagner houdt de buitendiameter, binnenboring en het kopvlak vrij voor driezijdig draaien van ringen in één opspanning. De technische notities van HVR Magnet melden een maximale houdkracht tot 16 kgf/cm2 op dik koolstofarm staal. De houdkracht neemt af bij dunne wanden of gehard gelegeerd staal, en niet-magnetisch 304 roestvast staal of aluminium klemt niet. Geschikte ferromagnetische stalen of gietijzeren ringen vereisen bovendien een voorgedraaid vlak referentievlak tegen de polen.
Niet-magnetische gietstukken en onregelmatige smeedstukken zijn bij seriematige verspaningsprocessen aangewezen op mechanische speciaalklauwplaten. Combinatieklauwplaten koppelen een zelfcentrerende spiraalschijf aan vier onafhankelijke radiale spindels voor hoge veelzijdigheid. Een operator klokt een excentrisch gietstuk eenmalig uit met de spindels en bedient daarna de spiraal voor herhalingsstukken. Tweeklauwplaten klemmen klephuizen en bochtfittingen veilig in op maat gefreesde zachte bekholtes. Volgens de Zone 3-voorschriften van WorkSafe Victoria, vereisen klantspecifieke bekken een vakkundig ontwerp zonder uitstekende grijpgevaren en een langzame vrijloopcontrole langs de dwarsslede. Ook octrooiliteratuur past standaardlichamen aan: de Chinese octrooiaanvraag CN103611948A beschrijft dwarsdraadsteunen van 4 tot 6 mm in 3-klauwgroeven met omgekeerde Z-voeding voor slanke assen met een lengte-diameterverhouding vanaf 25.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
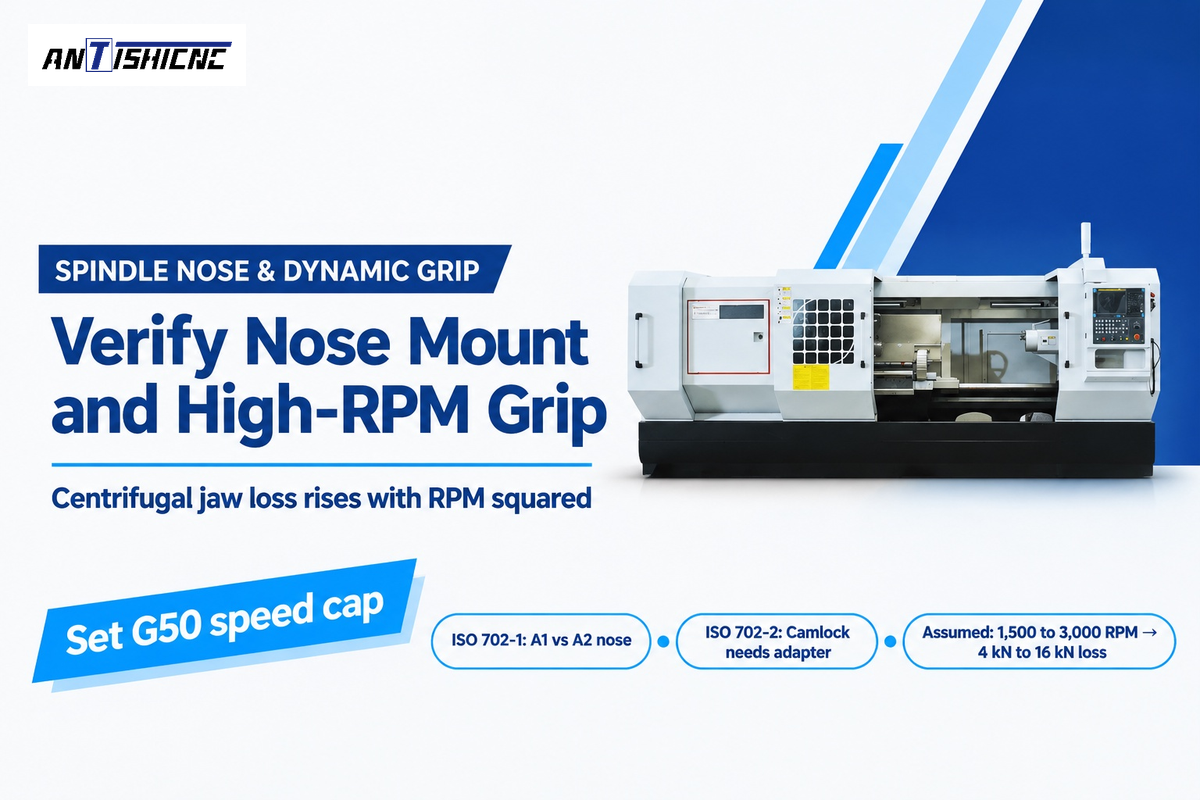
Before ordering any of the mentioned chucks mounted on the headstock, verify the four mechanical engineering checks together. Match the ISO 702 spindle nose, drawtube thread and wedge stroke, check the narrowest bar passage, and verify the rated chuck RPM against dynamic grip loss.
Gepubliceerde ISO 702-1:2009-documentatie (herbevestigd in juni 2025) definieert korte conische spindelneuzen van 7 graden 7 minuten 30 seconden. In de ICS 25.060.20-catalogus, ISO 702-2:2007 behandelt Camlock-penopnames, ISO 702-3:2007 bajonetschijfopnames en ISO 702-4:2004 cilindrische opnames. Spindelneuzen van Type A1 hebben zowel binnenste als buitenste boutcirkels, terwijl Type A2 alleen de buitenste boutcirkel biedt. Daardoor kan een A2-6 of A2-8 klauwplaat direct op een passende A1-6 of A1-8 neus worden geschroefd, terwijl een A1-binnencirkel- of D1-Camlock-klauwplaat een adapterplaat op een A2-spindel vereist. Zoals verspaners opmerken in het spindelneus-forumoverzicht op Practical Machinist, bespaart directe A2-montage ongeveer 1 inch oversteek, terwijl oudere schroefdraadneuzen bij omgekeerd koppel kunnen losdraaien. Volgens Tonfou’s controlelijst voor krachtklauwplaten, moeten inkopers ook de slag van de hydraulische cilinder, de trekkracht en de compatibiliteit van de trekbuis afstemmen op de klauwplaat en het spindeltoerental.
Spindle-to-Chuck Bore Match Sheet
The reference sheet below pairs official ANTISHICNC quotation parameters for five metalen draaibanken, met gepubliceerde ISO-montageregels en benchmarks voor dynamische grip. Scheid bij het instellen van de klauwplaat de ruwe spilboring van de hydraulische trekbuisboring en controleer of het maximale toerental van de klauwplaat hoger ligt dan het verwachte spilsnelheid.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via Cutting Tool Engineering | Uncompensated heavy top jaws | Can lose over 60% of static gripping force at maximum rated RPM |
| Counterbalanced lever power chuck | Pratt Burnerd via Cutting Tool Engineering | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: stel dat een niet-gecompenseerde 3-klauwige krachtklauwplaat bij 0 RPM een statische grip van 30 kN levert. Tijdens vlakdraaien met constante snijsnelheid verdubbelt het spiltoerental van 1.500 RPM naar 3.000 RPM. De centrifugale trekkracht van de bekken neemt toe met het kwadraat van het spiltoerental (Moderne Machine Shop), so doubling RPM multiplies outward force by four. If centrifugal pull removes 4 kN at 1,500 RPM (26 kN remaining), loss reaches 16 kN at 3,000 RPM, leaving 14 kN net grip. Set G50 or the controller maximum spindle-speed limit so the actual jaw setup retains required dynamic grip and stays within spindle, chuck, cylinder, and fixture speed ratings.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
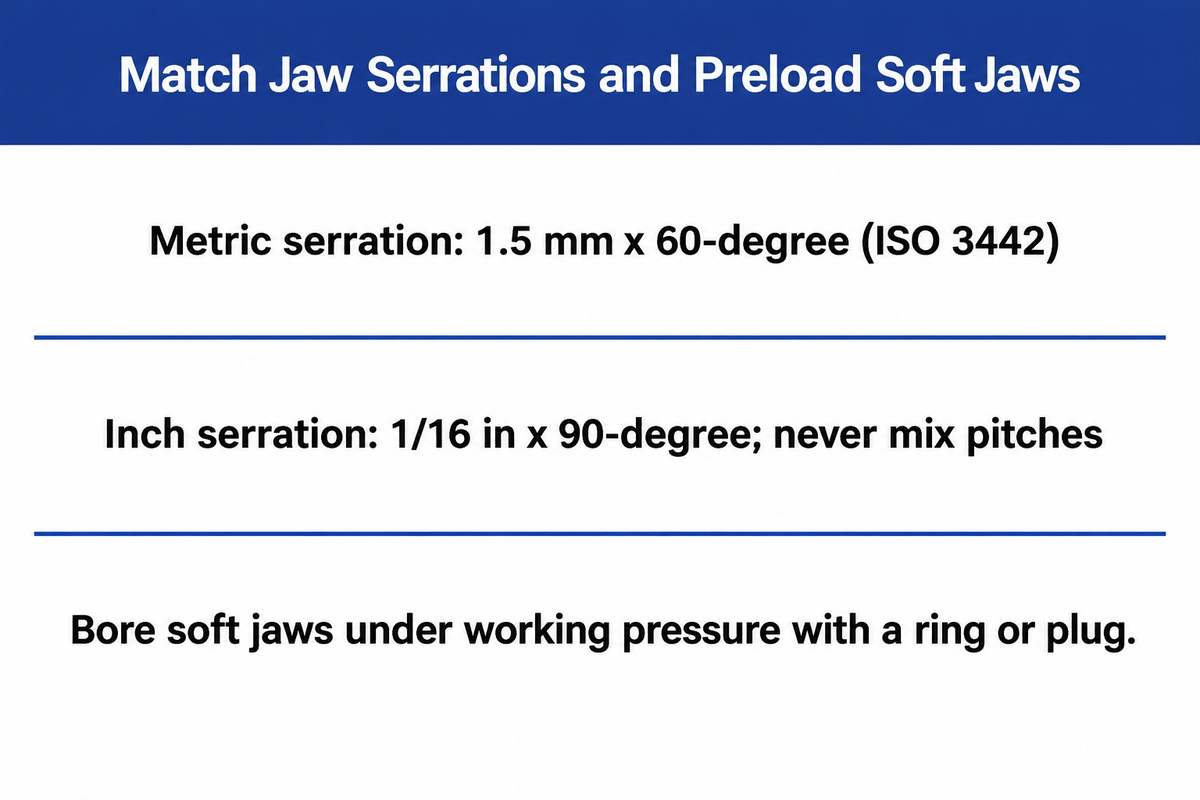
Lathe chuck jaws decide whether a rigid chuck body marks finished diameters, slips on mill scale, or repeats within half a thousandth of an inch. Fit hardened stepped jaws for rough bar, custom-bored steel or aluminum soft jaws for concentric second operations, and quick change jaws for frequent batch swaps.
Klauwplaten met twee delen scheiden de interne masterbekken van verwisselbare sets bovenbekken. Deze verwisselbare bekopbouw verlaagt de gereedschapskosten wanneer de aansluitmaten en bouten overeenkomen met de masterbekken en de massa en hoogte van de bekken binnen de limieten van de klauwplaat blijven. In ISO 3442 behandelen deel 1 en 2 de uitwisselbaarheid van bekken met tong en groef, terwijl deel 3 gekartelde bekken voor aangedreven klauwplaten en nauwkeurigheidstests behandelt. Schroef nooit imperiale gekartelde bovenbekken van 1/16 in x 90 graden op metrische masterbekken van 1,5 mm x 60 graden (of 3,0 mm x 60 graden). Niet-overeenkomende spoed en flankhoeken raken alleen de tandpunten en trekken de kartelingen onder belasting af.
Can I switch jaw configurations on a manual lathe chuck?
Handbediende scrollklauwplaten gebruiken doorgaans afzonderlijke, bij elkaar passende sets eendelige binnen- en buitenbekken. Omkeerbare eendelige bekken en verwisselbare bovenbekken werken alleen op klauwplaten die daarvoor zijn gebouwd. Plaats eendelige scrollbekken terug in de door de fabrikant opgegeven gleufvolgorde, zodat alle scrolltanden gelijktijdig centreren.
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance stelt dat de volledige ingrijping van de scrollschroefdraad behouden moet blijven om te voorkomen dat de bekken strippen of buiten de rand uitsteken. Bij zachte bekken op handbediende of aangedreven klauwplaten is een nauwe concentriciteit moeilijk te bereiken en alleen mogelijk met klempreload tijdens het kotteren. In een Practical Machinist shop case, vertoonden uitgekotterde zachte bekken nog steeds een slingering van 0.008” omdat de plug bij de bekpunten bekneld zat en de klemdruk na het kotteren was afgesteld. Om de bekken voor te belasten in de productieklembichting, moet een kotterring, spider of plug bij de vereiste werkdruk worden gebruikt. Een aangedreven of scrollklauwplaat biedt alleen een consistente herhaalbaarheid van de boring als de speling van de geleidingen op de werkelijke grijpingspositie is opgeheven.
Quick-change jaw and collet upgrade payback calculation
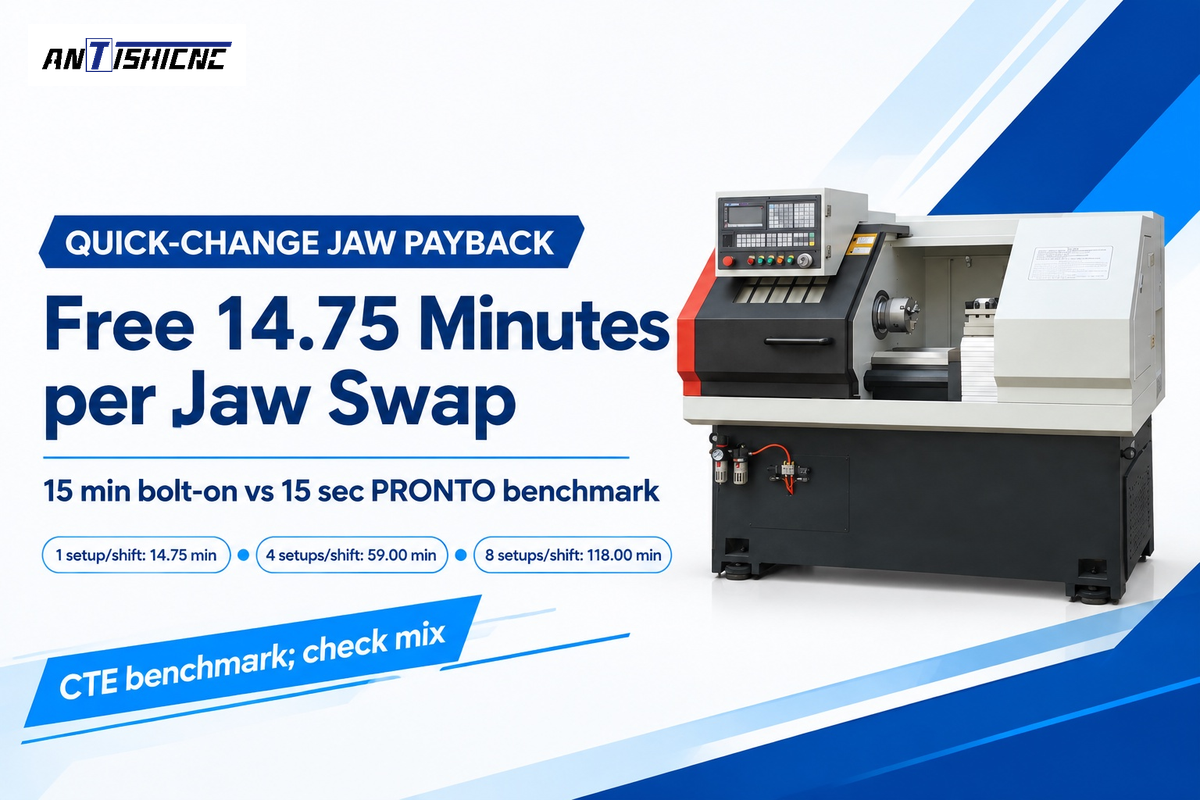
Door frequente bekwissels kunnen snelwisselbekken of collets sneller worden vervangen, waardoor de insteltijd van de klauwplaat afneemt. Op een speciale productielijn voor één onderdeel, waar geen bekken of collets worden gewisseld, levert een kortere omsteltijd geen terugverdientijd op voor de hardwaremeerprijs. Schat het aantal benodigde omstellingen om de juiste upgrade terug te verdienen door de extra hardwarekosten te delen door de arbeids- en machinewaarde die per omstelling wordt bespaard. Vergelijk snelwisselbekken met de onderstaande rapportbenchmarks.
In Cutting Tool Engineering’s quick-change jaw report, het losdraaien van drie standaard bovenbekken en het opnieuw snijden van zachte bekken duurt 15 tot 20 minuten, en standaardklauwplaten kosten bij een nieuwe draaibank aanvankelijk 30% tot 40% minder. Ter vergelijking: met het PRONTO-systeem van SCHUNK wordt één bekinsert in 5 seconden gewisseld (15 seconden per set van 3 bekken) met een herhaalbaarheid van 25 micrometer (0.00098 in). Met het J-LOC-systeem van QCS worden bekken in 10 seconden gewisseld. Bij 10 beksets die 10 keer opnieuw worden gebruikt op een Kitagawa 3-klauwplaat van 10 inch (254 mm), documenteerde QCS totale kosten van $5.630 voor standaard zachte bekken ($630 voor de bekken plus instelarbeid). J-LOC kwam uit op $2.737 ($2.130 voor snelwisselhardware plus wissels van 10 seconden), een besparing van $2.893. De prijs van collets met vaste lengte varieert per spilmaat en offerte van de leverancier; beoordeel upgrades van collets daarom met dezelfde formule voor instelminuten plus de kosten van de voorraad reservecollets.
Jaw-Change Downtime Break-Even Table
Zoals beschreven in de NIST AMS 100-62-richtlijn voor investeringsbeoordeling, deelt u bij de vereenvoudigde terugverdienmethode de meerinvestering door de periodieke besparing en vermeldt u elke werkplaatsaanname. Op basis van gepubliceerde Cutting Tool Engineering referentiewaarden van 15 minuten (900 seconden) voor een standaard geschroefde driebekkenwissel tegenover 15 seconden (0.25 minuten) voor een PRONTO-driebekkensnelwissel maakt elke wissel 14.75 spindelminuten vrij. Vermenigvuldig de vrijgekomen minuten per dienst met uw minuuttarief om de terugverdientijd tegen de meerprijs te toetsen.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
Er zijn drie operationele grenzen die snelwisselgereedschap tot een onverstandige keuze voor een klauwplaat maken. Ten eerste: op een speciale draaibank waar geen instelminuten worden teruggewonnen doordat de bekken niet worden gewisseld, richt u zich op snijsnelheden en voedingen bij het draaien. Ten tweede lopen smeedstukken buiten het klembereik van een spantang vast in de spantanghuls. Ten derde binden merkspecifieke basisbekken uw keuze van draaibankklauwplaten aan de wisselbekken van één fabrikant. Controleer de prijzen van ruwe bekken vóór het inrichten van CNC draaien en frezen cellen. Bij planningen met een hoge mix, waarbij de vrijgekomen spilwaarde groter is dan de investering in basisbekken en inserts, moet snelwisselopspanning als essentieel gereedschap worden gekozen. Het verminderen van geregistreerde stilstand tijdens het instellen verbetert de efficiëntie van de werkplaats met de juiste draaibankklauwplaat of het juiste klauwplaatpakket.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
A complete lathe purchase order lists exact ISO mounting, jaw and safety standards and workpiece drawings, so the builder sizes the spindle nose, rotary cylinder, drawtube and chuck. Specifying only an outer chuck diameter leaves critical spindle taper, stroke, speed and bar clearance undefined before quotation.
Inzicht in de verschillende normen voor werkstukopspanning voorkomt koppelingsfouten bij verspanings- en productieaanbestedingen. In de ISO/TC 39/SC 8 catalogue, ISO 702-1 tot en met ISO 702-4 definiëren conische, Camlock-, bajonet- en cilindrische spilneuzen. Kopers die oudere Europese handbediende draaibanken retrofitten, komen soms verwijzingen naar cilindrische uitsparingen volgens DIN 6350 tegen; de maattabellen daarvan vallen buiten het hier geverifieerde ISO-record, dus vraag de leverancier om exacte tekeningen van uitsparing en boutcirkel. ISO 3089:2005 is alleen van toepassing op statische geometrische tests van handbediende zelfcentrerende klauwplaten met eendelige bekken. ISO 3442-1 en ISO 3442-2 behandelen aansluitmaten en uitwisselbaarheid voor klauwplaten met tweedelige bekken, terwijl ISO 3442-3 geometrische nauwkeurigheidstests voor aangedreven klauwplaten specificeert. De ontwerpveiligheid en limieten voor grijpkracht van krachtklauwplaten vallen onder ISO 16156:2004, dat momenteel wordt herzien als ISO/WD 16156 (Editie 2), geregistreerd in september 2026 en vanaf oktober 2026 in studie als werkconcept.
ISO/TC 39/SC 8 maintains separate standards for spindle noses (ISO 702), manual one-piece-jaw scroll tests (ISO 3089), two-piece jaw interfaces and power-chuck accuracy (ISO 3442), and chuck safety (ISO 16156).
Het vergelijken van beschikbare typen draaibankklauwplaten en van verschillende typen klauwplaten bij gespecialiseerde bouwers helpt ook om de inkoopscope af te bakenen. De hier aangehaalde technische bronnen behandelen Kitagawa (wig-haakklauwplaten), SCHUNK (PRONTO-bekken), Pratt Burnerd (tegengebalanceerde klauwplaten) en QCS Workholding (J-LOC-bekken). Gepubliceerde gegevens omvatten ook Forkardt Hardinge en Royal Products (collets), Wagner Magnete en HVR Magnet (magnetische klauwplaten) en Tonfou (CNC-bekken). Industriële catalogi (Penn Tool Co.) vermelden vervangende handbediende klauwplaten. Controleer de modelwaarden op actuele gegevensbladen van de fabrikant. Alle handelsmerken van klauwplaten zijn eigendom van de respectieve bedrijven. ANTISHICNC bouwt CNC-draaibanken, universele draaibanken, verticale draaibanken en pijpdraadsnijbanken met passende handbediende, hydraulische of pneumatische pakketten, naast handleidingen over capstan and turret lathes.
Specificaties voor werkstukopspanning voor een nieuwe ANTISHICNC-draaibank nodig? Stuur uw werktekening met ruwe en afgewerkte diameters, minimale wanddikte, staafaanvoer tegenover opgespannen lengte, materiaalkwaliteit, gewenste TIR, maximaal toerental en het aantal instelhandelingen per ploeg. Bekijk onze CNC draaibank machines zodat onze engineers vóór de offerte de spilneus, trekbuisboring, roterende cilinder en gangbare bektypen kunnen afstemmen.
Veelgestelde vragen
Can a 3-jaw scroll chuck hold square bar stock safely?
No, a standard 3-jaw scroll chuck can’t hold square bar stock safely during metal turning. Three jaws set at 120 degrees can’t meet four 90-degree flats symmetrically, creating unstable corner contact and a serious part ejection hazard under cutting torque. Clamp square bar in a 4-jaw independent chuck, a 4-jaw self-centering scroll chuck, or a square collet.
What does the number 6 mean in an A2-6 or D1-6 spindle mount?
The number 6 denotes the standardized ISO 702 spindle-nose size code (built on the 7-degree 7-minute 30-second short taper in ISO 702-1:2009), not a 6-inch chuck diameter. An A2-6 nose uses an outer bolt circle, while a D1-6 nose uses six camlock studs. Mounting one style onto the other requires a machined adapter plate.
Why do soft jaws need a clamping ring or plug while being bored?
Use a clamping ring, spider, or plug to preload master-jaw guideway clearance in the production clamping direction during soft-jaw boring. Boring soft jaws without preload can cause diameter, taper, or contact errors once cutting clamp pressure takes up clearance and deflects the jaws. Match boring hydraulic pressure to part pressure.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
When should a CNC shop choose a dead-length collet chuck over a pullback collet?
Kies een colletspankop met vaste axiale lengte wanneer onderdelen voor een tweede bewerking tegen een interne Z-aanslag steunen of naar een subspil worden overgebracht met zeer strakke schouderlengtetoleranties. Bij uitvoeringen met vaste lengte duwt een conische huls over een stationaire collet naar voren, zodat het werkstuk tijdens het spannen axiaal op zijn plaats blijft. Standaard 5C- en 16C-trekcollets worden daarentegen naar achteren in de spiltaper getrokken. Wanneer de binnenkomende staafdiameter binnen de walstolerantie varieert, verschuift de axiale Z-positie door deze trekbeweging licht. Weeg de axiale nauwkeurigheid van een uitvoering met vaste lengte af tegen de grotere neusuitsteek in compacte revolverbanken.
Does a larger chuck diameter always fit the same lathe spindle?
No, maximum chuck diameter is capped by bed swing, guard clearance, bearing load limits, rated chuck RPM, and ISO 702 bolt-circle compatibility.
What workpiece and tooling details belong in a lathe chucking inquiry?
Stuur een werktekening waarop ruw materiaal en afgewerkte diameters, minimale wanddikte, staafaanvoerlengte tegenover de massa van het opgespannen onbewerkte deel en de legeringskwaliteit staan. Vermeld de magnetische permeabiliteit als u radiaalpolige magnetische klauwplaten voor grote ringen beoordeelt. Voeg de gewenste concentriciteit (TIR), het geplande maximale spiltoerental, de batchgrootte en het aantal opspanningen per ploeg toe. Geef aan of uw operators de voorkeur geven aan een handmatige scrollklauwplaat of onafhankelijke bekken, gekartelde hydraulische bekken of snelwisselcollets. Met deze gegevens kunnen we de ISO 702-spilneus, cilinderslag, trekbuisboring en dynamische grip afstemmen.
Scope Note: ANTISHICNC machine bore and speed figures come from official supplier technical quotations; dynamic force and shift-minute examples state their calculation inputs explicitly.
Referenties en bronnen
- Safe use of metal turning lathes, WorkSafe Victoria, Zone 1 bar enclosure and Zone 3 chuck selection controls.
- Guide to Smart Investment Tools (AMS 100-62), National Institute of Standards and Technology (NIST), October 2024.
- ISO 702-1:2009 Machine tools: Connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection, International Organization for Standardization.
- ICS 25.060.20 Workholding spindles and chucks (ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), International Organization for Standardization.
- ISO/WD 16156 (editie 2) Veiligheidseisen voor het ontwerp en de constructie van werkstukopspanklauwplaten, International Organization for Standardization.
- ISO/TC 39/SC 8 Workholding spindles and chucks catalogue, International Organization for Standardization.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



