














Los tipos de platos de torno determinan qué secciones transversales de piezas puede sujetar un torno para metal, con qué rapidez cargan los operarios los tochos y cuánta barra sobresale del husillo. Elige un plato de garras de 3 para barras redondas o hexagonales y utiliza un plato independiente de 4 garras para piezas cuadradas o desplazadas. Especifica un plato de 6 garras o de pinzas para limitar la deformación de paredes delgadas, e instala un plato hidráulico motorizado de centro abierto para la alimentación automática de barras.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
This document covers industrial metal turning only and excludes woodturning scroll chucks fabricated for timber lathes. All standard scopes, gripping pressure rules, and machine bore figures cited below reference their published ISO records or supplier datasheets.
Six lathe chuck types compared by workpiece shape and actuation
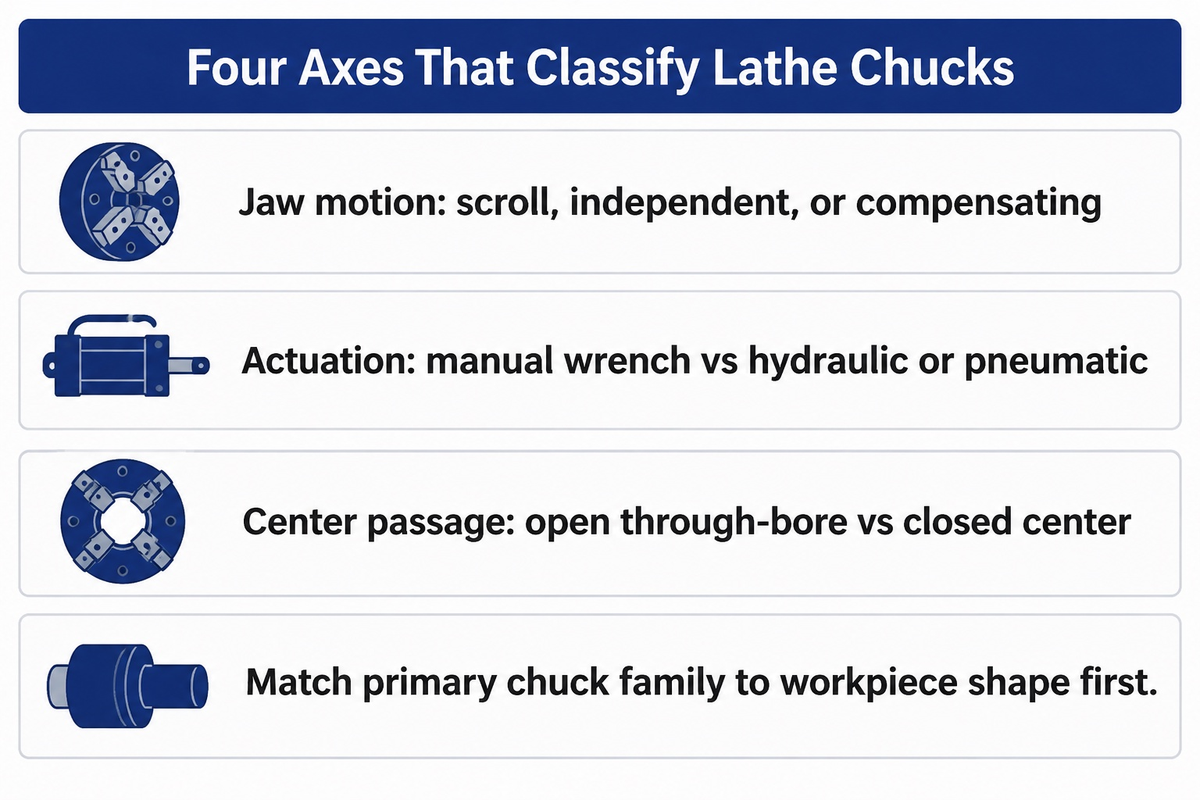
Hay seis familias principales de platos para metalurgia: de garras en espiral, independientes, de pinzas, hidráulicos motorizados, magnéticos y especiales de varias garras. Las diez configuraciones de taller de la tabla comparativa siguiente corresponden a esas seis familias de platos. El número de garras, el movimiento sincronizado o compensado, el accionamiento manual o motorizado y los centros abiertos o cerrados pueden combinarse en el mismo husillo.
Un plato giratorio es un dispositivo de sujeción montado en la nariz del husillo que gira con la pieza para transmitir el par de corte. Los platos divisores estacionarios atornillados a las mesas de fresado no sufren pérdida de sujeción centrífuga. Considerar el plato giratorio como un dispositivo de amarre completo evita adaptadores o tubos de tracción incompatibles. Para la pieza de tu plano, considera un plato de garras de 3 en espiral para material redondo o hexagonal antes de presupuestar las garras superiores. Para piezas cuadradas o desplazadas entre los distintos tipos de platos de torno, considera un plato independiente de 4 garras.
¿Cuál es la diferencia entre un plato manual y un plato motorizado?
Un plato manual se aprieta cuando el operario gira una llave de mango en T, o llave de plato, en un piñón de espiral o tornillo con el husillo detenido. Un plato motorizado CNC típico abre y cierra sus garras mediante un tubo o barra de tracción accionado por un cilindro hidráulico o neumático montado en la parte trasera.
Los platos con cilindro montado o integrado también sirven para husillos especializados, y el tiempo de amarre depende de la carrera de las garras y del caudal del fluido. Los platos manuales son adecuados para tornos de utillaje, reparaciones y ejes largos cuando la carga requiere mucho menos tiempo que el corte. En los centros de torneado de control numérico, el accionamiento hidráulico o neumático regula la presión de amarre y se conecta a alimentadores de barras o robots. El accionamiento manual es adecuado para trabajos de utillaje, y el motorizado para lotes CNC. Adapta el tipo de plato a la geometría de la pieza.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | OD, ID, and face access; requires flat contact face and ferromagnetic part with adequate area and thickness |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
Turning departments running different types of lathe machines often stock two or three types of lathe chuck bodies per spindle size. The shape of the workpiece determines the primary clamping family before top jaw profiles enter the quote.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
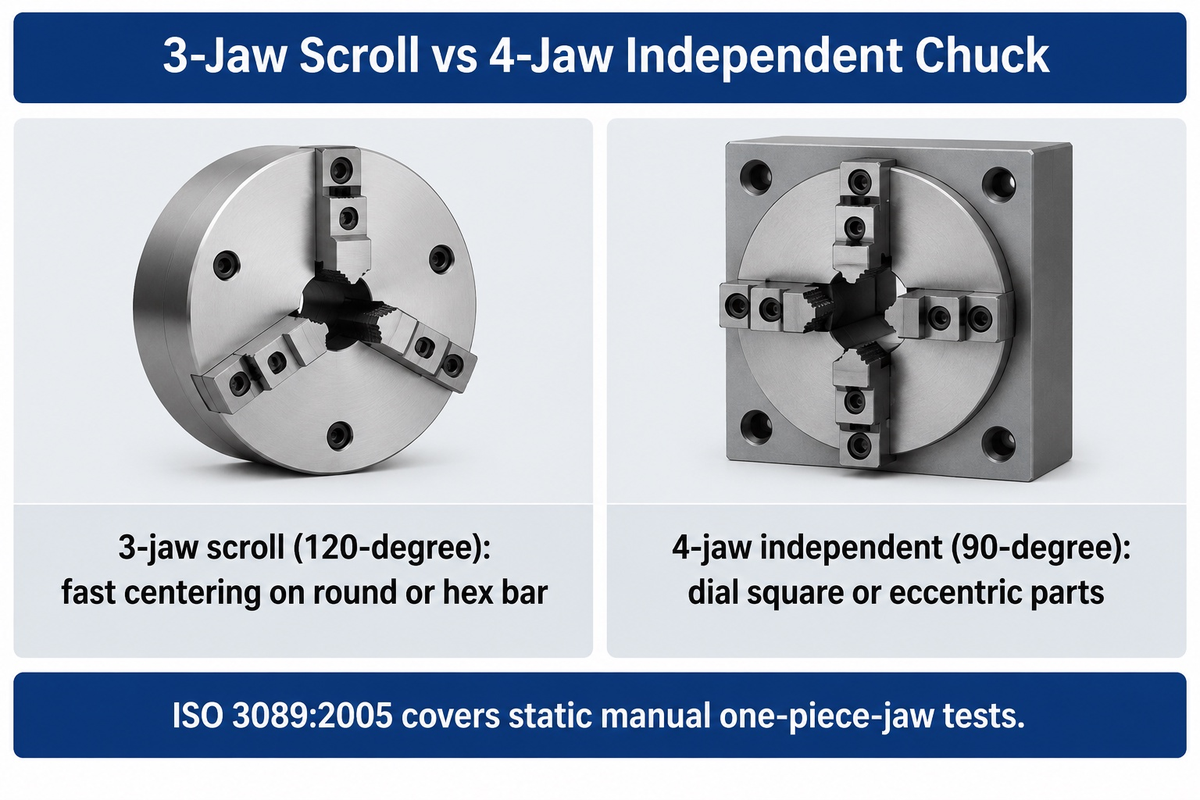
Un plato autocentrante de 3 garras en espiral sujeta una barra redonda o hexagonal en segundos con un giro de llave. En cambio, un plato independiente de 4 garras requiere varios minutos por pieza para alinear piezas cuadradas, asimétricas o excéntricas con un comparador. Elige el plato de tres garras para desbastar barras rápidamente y el plato de 4 garras cuando la concentricidad o un desplazamiento intencionado tengan prioridad sobre el tiempo de preparación.
Un piñón cónico en un cuerpo manual de espiral hace girar una placa espiral que mueve radialmente y a la vez las tres garras. Los dientes de la espiral se desgastan más rápido en la banda de diámetros de sujeción más habitual del taller, lo que desplaza la repetibilidad del centrado en otras zonas de la espiral. En los platos manuales de espiral con tres piñones, veteran machinists on Practical Machinist mark one primary socket for tightening. Tightening only that marked pinion holds roughly 0.002 in TIR on hard jaws and about 0.0005 in TIR on bored soft jaws.
What’s the difference between a 3-jaw and 4-jaw manual chuck?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Las normas de seguridad laboral refuerzan esta división geométrica. La guía sobre tornos para metal de WorkSafe Victoria indica a los talleres montar platos de cuatro garras para piezas irregulares y mantener los platos de tres garras en material redondo. La misma guía exige llaves autoexpulsables con resorte o resguardos enclavados para que la llave nunca quede puesta en el piñón.
In the ISO/TC 39/SC 8 workholding catalogue, la norma ISO 3089:2005 abarca los ensayos geométricos estáticos para platos autocentrantes accionados manualmente con garras de una pieza, y define la exactitud y precisión estáticas en reposo. Un plato que supera el descentramiento estático de una barra de prueba en una sala de inspección aún puede perder fuerza de sujeción dinámica a alta velocidad del husillo y presentar un descentramiento distinto de cero en una barra laminada en caliente y rugosa. Para centrar con precisión ejes de segunda operación, los mecanizadores ajustan un plato de 4 garras hasta la resolución del comparador o mandrinan garras blandas precargadas (Taller de máquinas moderno).
6-jaw chucks and collet chucks for thin-wall distortion and repeatability
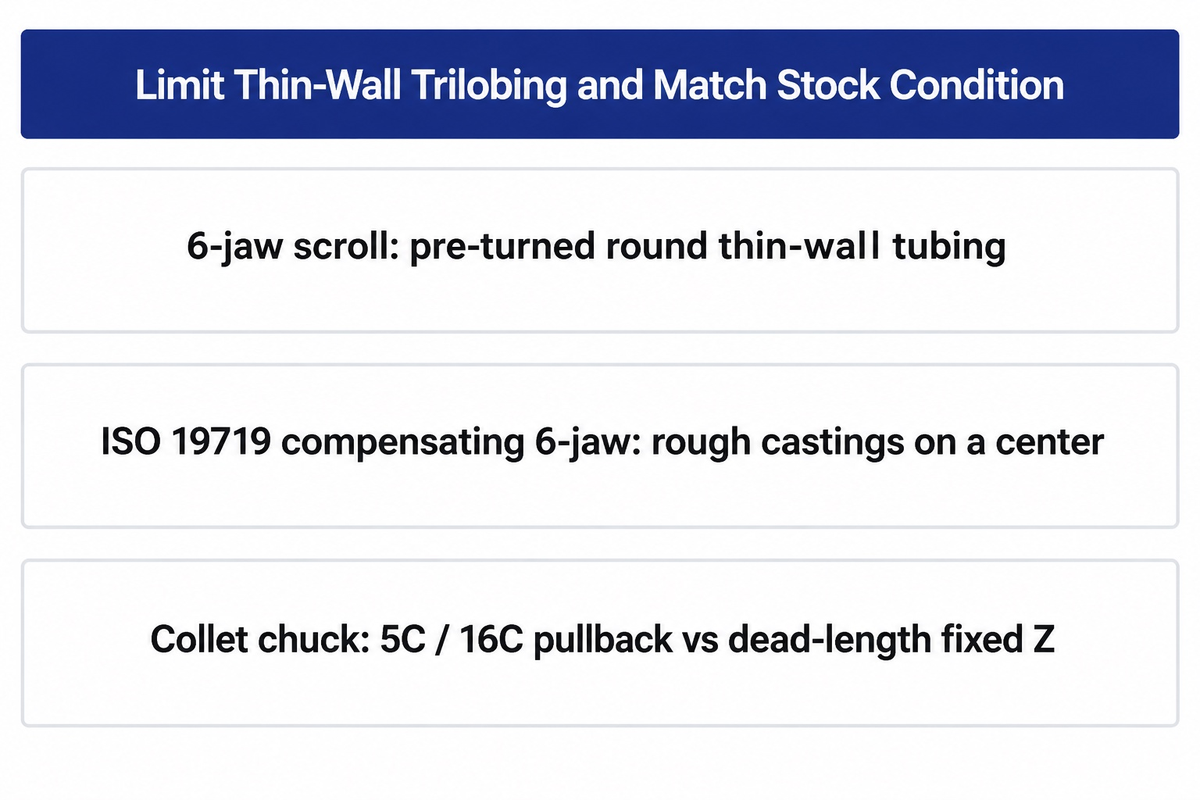
Una fuerza de amarre excesiva en tres puntos puede causar una deformación trilobular en tubos y rodamientos de pared delgada. Entre las soluciones de sujeción probadas que pueden reducir el riesgo de deformación se incluyen los platos de seis garras, las garras envolventes tipo pie y los platos de pinzas. Adapta el soporte a la redondez del material en bruto y a la tolerancia de longitud axial Z, en lugar de suponer que añadir garras siempre reduce el descentramiento.
La trilobulación elástica sigue un recorrido mecánico distinto del simple descentramiento por excentricidad. Mandrinar un manguito cilíndrico delgado mientras está deformado por una fuerza excesiva del plato de tres garras crea un orificio redondo bajo carga. Cuando se libera la presión del plato, la recuperación elástica puede generar una falta de redondez trilobular que supera los límites estrictos del orificio. Tonfou’s jaw engineering guide shows that custom-machined soft jaws spread contact area and clamping pressure to reduce deformation and surface marks. In clamping cycle speed, a synchronous 6-jaw chuck can match a 3-jaw chuck.
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist, el material escamado o fuera de redondez deja algunas garras con poca carga o sin contacto. Esto da a las garras restantes una fuerza de amarre mayor, lo que puede someter a tensión la espiral. Addy también señala que, si no se alivia contra la deflexión, una profundidad excesiva de agarre de las garras puede introducir una conicidad axial. Cuando las piezas fundidas en bruto necesitan apoyo en seis puntos, especifica un plato compensado de 6 garras con palancas emparejadas (terminología definida en ISO 19719) alrededor de un localizador central.
En barra limpia, los platos de pinza combinan un amarre rápido de pocos segundos por pieza con una excelente precisión de excentricidad y repetibilidad. El estudio sobre pinzas de Modern Machine Shop informa de un TIR típico de 0.0006 a 0.0012 pulgadas para garras blandas mandrinadas en un plato motorizado de 3 garras. Los platos de pinza de precisión suelen mantener 0.0005 pulgadas TIR o menos, y Royal Products publica 0.0002 pulgadas TIR en conjuntos de pinzas CNC de cambio rápido. Las pinzas de tracción estándar 5C y 16C se retraen hacia el cono del husillo, desplazando ligeramente la cota Z cuando varía el diámetro de la barra. En cambio, El sistema de pinzas de cambio rápido HQC de Forkardt Hardinge cambia pinzas en menos de 20 segundos y sujeta en paralelo para minimizar el retroceso en Z, admitiendo variaciones de barra de más o menos 1/64 de pulgada (0,396 mm) por debajo de 2 pulgadas. Confirme si el cabezal de pinza emplea tracción o camisa de longitud fija al planificar preparaciones de torneado de metales.
Hydraulic power chucks: open-center vs closed-center bar capacity
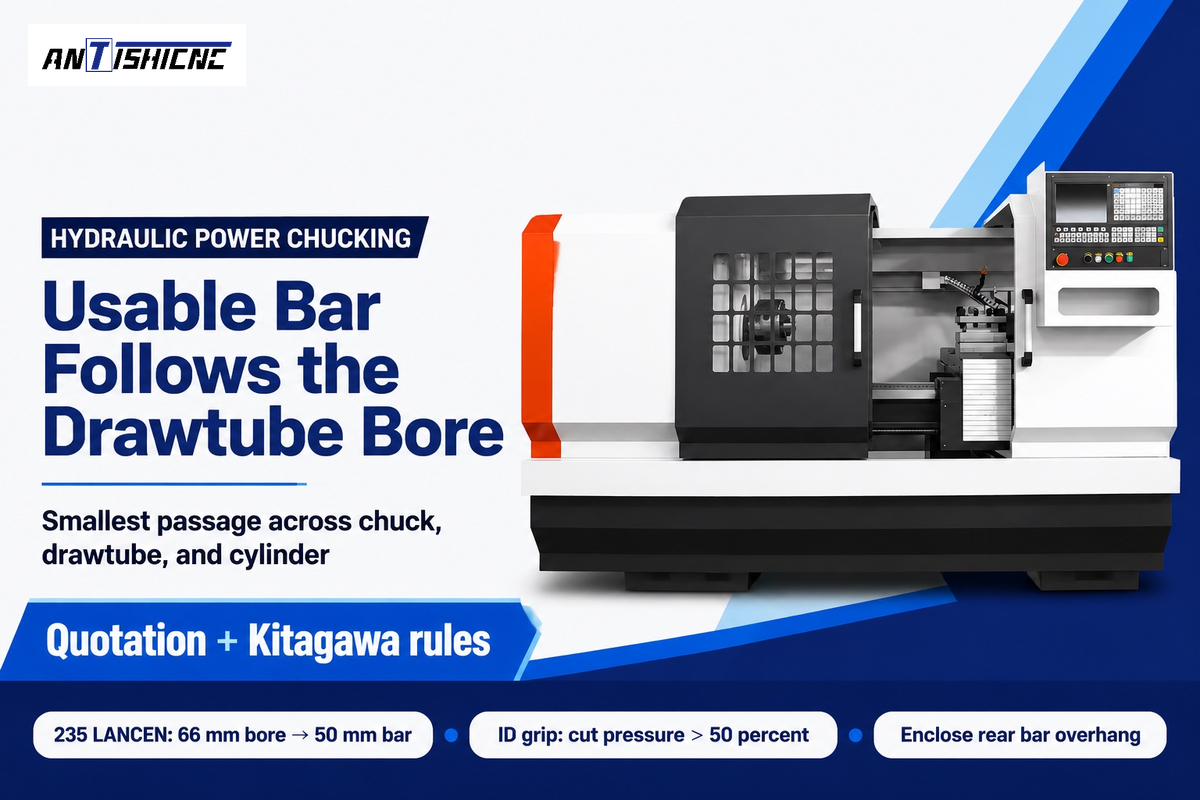
Los platos hidráulicos motorizados de centro abierto son ideales cuando la barra se alimenta continuamente a través del diámetro interior del husillo. Un plato hidráulico de centro cerrado es mejor para tochos sujetos o trabajos de ejes apoyados en el punto del contrapunto. La capacidad útil de barra de un plato motorizado siempre es inferior a la capacidad del diámetro interior bruto del husillo del torno debido a los elementos internos de accionamiento.
A rear rotary cylinder on standard Tornos CNC tira y empuja un tubo de tracción hueco de acero roscado en el émbolo de cuña del plato. La capacidad real de barra está limitada por el menor diámetro interior a lo largo del husillo, el cilindro giratorio, el tubo de tracción, el cuerpo del plato y el revestimiento del husillo. Los platos de centro cerrado no tienen un paso pasante para alimentar barras en una amplia gama de tamaños de husillo de torno. Proteger sus guías internas de la cuña frente a virutas finas y refrigerante a alta presión sigue requiriendo rascadores eficaces y sellado en las ranuras de las garras.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes y los modelos de bancada plana. En el torno de bancada inclinada 235 LANCEN, un diámetro interior de husillo de 66 mm se combina con un diámetro interior de tubo de tracción hidráulico de 50 mm, limitando la barra alimentada a 50 mm. En el torno CNC de bancada plana CK6150/1000, los diámetros interiores de husillo de 82 mm y 130 mm bajan de las capacidades manuales de barra de 80 mm y 128 mm a diámetros interiores opcionales del tubo de tracción de 65 mm y 118 mm. Pasar material por el tubo de tracción nunca permite que quede un voladizo de barra desnuda detrás de la máquina. WorkSafe Victoria Zone 1 rules require full rigid enclosure and rear support so rotating bar stock can’t whip.
Aumentar la presión manométrica hidráulica para incrementar la fuerza de agarre en piezas huecas o en sujeción interior puede resultar peligroso. Según el manual Chucks 101 de Kitagawa, cambiar un plato motorizado de cuña y gancho de sujeción exterior a sujeción expansiva interior exige reducir la presión hidráulica en más del 50 por ciento. La mecánica de cuña hacia afuera multiplica la tensión del cuerpo durante el amarre interior. Al mismo tiempo, la guía de platos motorizados CNC de Tonfou señala que, si la fuerza de amarre es demasiado baja, la pieza puede deslizarse, vibrar o moverse bajo la carga de corte. Las carcasas largas de las industrias del petróleo y el gas requieren utilizar un par de platos delantero y trasero para sujetar toda la longitud del tubo.
Magnetic, combination, and two-jaw chucks for rings and valve bodies
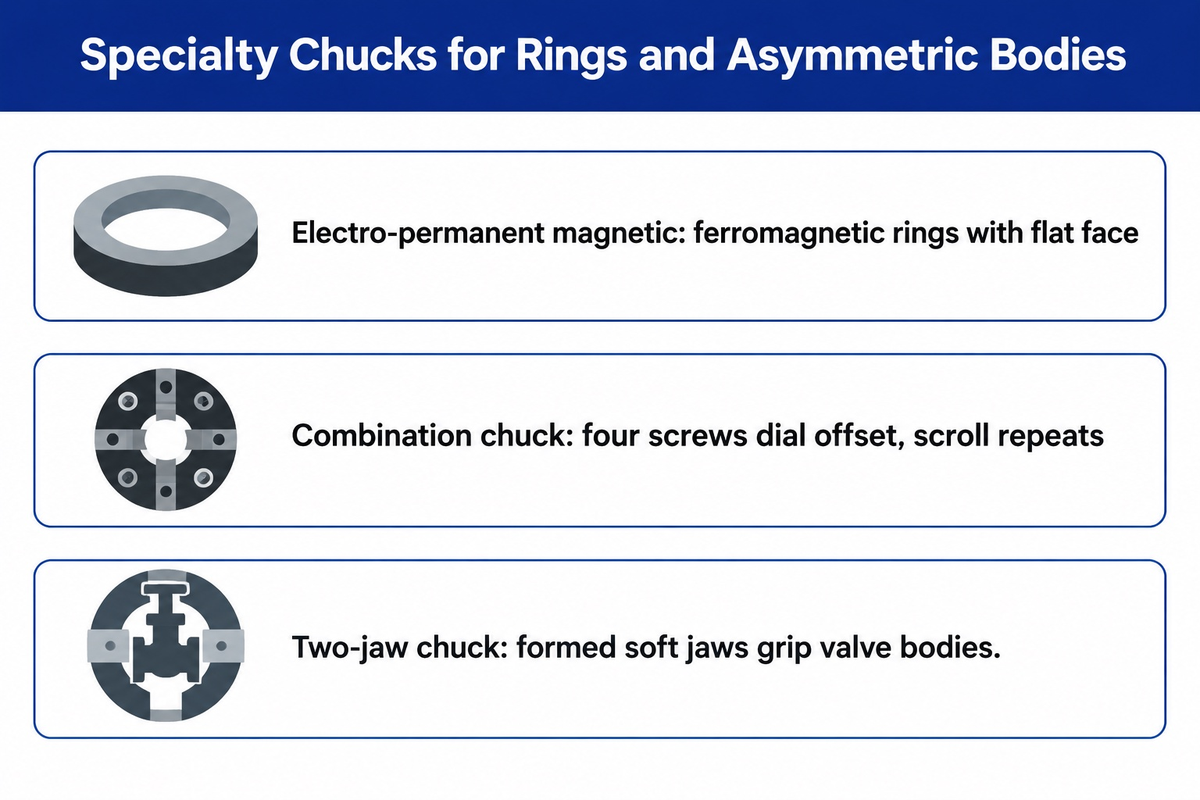
Large bearing rings, asymmetric valve bodies, and off-center castings require electro-permanent magnetic chucks, combination chucks, or formed two-jaw chucks. Each serves a particular range of applications where standard three-jaw clamping would distort thin walls and miss irregular bosses.
Los platos magnéticos electropermanentes de polos radiales, como la serie de torneado 1210V de Wagner Magnete (de 200 a 2.300 mm de diámetro exterior, clasificación IP67), energizan los polos internos con un breve pulso eléctrico. La alimentación se desconecta durante el corte, lo que elimina el calentamiento continuo de las bobinas en tornos horizontales o tornos verticales, aunque el calor de corte y la transferencia térmica de la máquina siguen presentes. La disposición radial de Wagner deja libres el diámetro exterior, el agujero interior y la cara frontal para tornear anillos por tres caras en una sola sujeción. Las notas de ingeniería de HVR Magnet informan de una fuerza máxima de sujeción de hasta 16 kgf/cm2 en acero grueso de bajo carbono. La fuerza disminuye en paredes delgadas o aceros aleados templados, y el acero inoxidable 304 no magnético o el aluminio no se sujetan. Los anillos ferromagnéticos de acero o fundición también requieren una cara de referencia plana premecanizada contra los polos.
Las piezas fundidas no magnéticas y las forjas irregulares dependen de platos mecánicos especiales durante los procesos de mecanizado por lotes. Los platos combinados emparejan una placa de espiral autocentrante con cuatro tornillos radiales independientes para lograr una gran versatilidad. El operario ajusta una pieza fundida excéntrica una sola vez con los tornillos y después acciona la espiral para cargar piezas repetidas. Los platos de dos garras sujetan con seguridad cuerpos de válvula y racores acodados dentro de cavidades de garras blandas fresadas a medida. Por debajo los controles de Zona 3 de WorkSafe Victoria, las garras personalizadas requieren un diseño competente sin salientes peligrosos y una comprobación de holgura de la deslizadera transversal a baja velocidad. La literatura de patentes también adapta cuerpos estándar: la solicitud de patente china CN103611948A describe apoyos transversales de alambre de 4 a 6 mm en ranuras de 3 garras con avance Z inverso para ejes esbeltos con relaciones longitud-diámetro de 25 o superiores.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
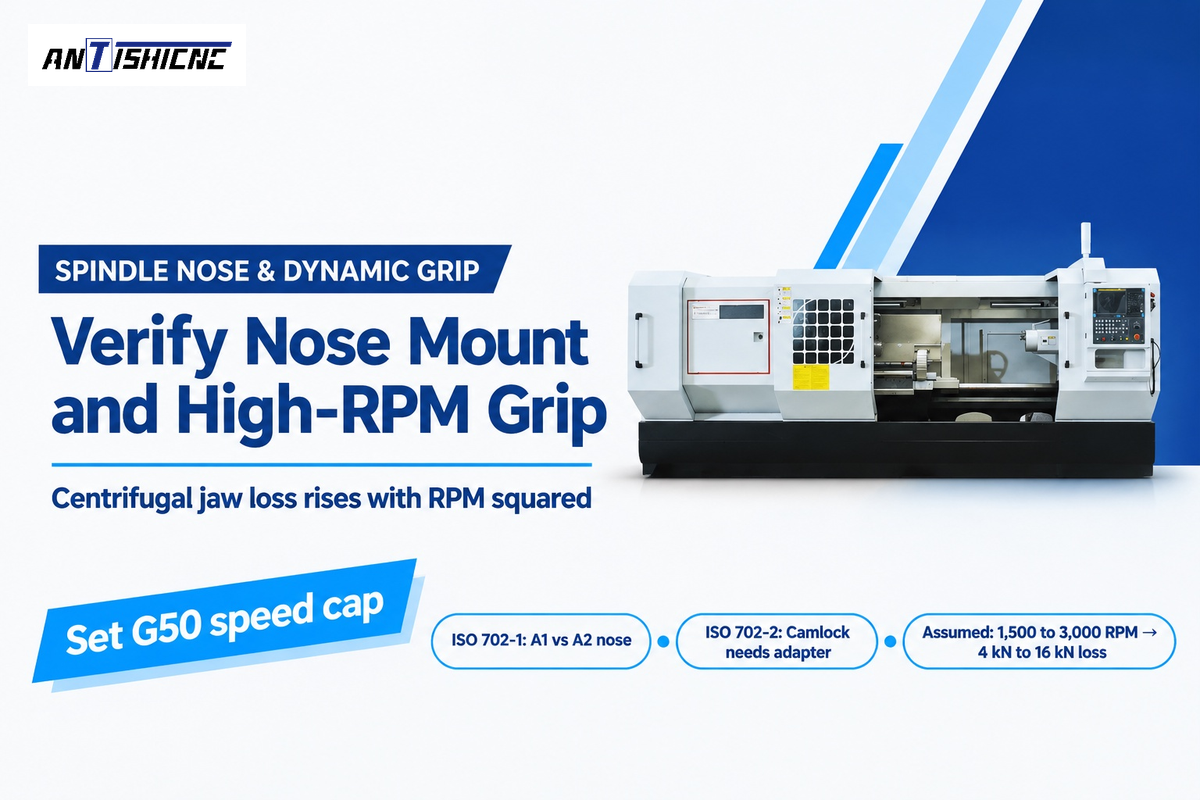
Before ordering any of the mentioned chucks mounted on the headstock, verify the four mechanical engineering checks together. Match the ISO 702 spindle nose, drawtube thread and wedge stroke, check the narrowest bar passage, and verify the rated chuck RPM against dynamic grip loss.
La publicada documentación ISO 702-1:2009 (reafirmada vigente en junio de 2025) define narices de husillo cónicas cortas de 7 grados, 7 minutos y 30 segundos. En el catálogo ICS 25.060.20, ISO 702-2:2007 cubre montajes de espárragos Camlock, ISO 702-3:2007 cubre montajes de disco de bayoneta e ISO 702-4:2004 cubre montajes cilíndricos. Las narices Tipo A1 mecanizan círculos de pernos interior y exterior, mientras que las Tipo A2 solo ofrecen el círculo exterior. Por tanto, un plato A2-6 o A2-8 se atornilla directamente sobre una nariz A1-6 o A1-8 equivalente, mientras que un plato A1 interior o D1 Camlock requiere placa adaptadora en un husillo A2. Como señalan los operarios en el hilo sobre narices de husillo de Practical Machinist, el montaje directo A2 ahorra aproximadamente 1 pulgada de voladizo, mientras que las narices roscadas antiguas pueden desenroscarse bajo par inverso. Según la lista de verificación de platos motorizados de Tonfou, los compradores también deben hacer coincidir la carrera del cilindro hidráulico, la fuerza de tracción y la compatibilidad del tubo de tracción con el plato y la velocidad del husillo.
Spindle-to-Chuck Bore Match Sheet
The reference sheet below pairs official ANTISHICNC quotation parameters for five tornos giratorios metálicos, con normas de montaje ISO publicadas y referencias de fuerza dinámica de sujeción. Separa el diámetro interior bruto del husillo del diámetro interior del tubo de tracción hidráulico durante la preparación del plato y confirma que las RPM máximas del plato superan la velocidad prevista del husillo.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via Ingeniería de herramientas de corte | Uncompensated heavy top jaws | Can lose over 60% of static gripping force at maximum rated RPM |
| Counterbalanced lever power chuck | Pratt Burnerd via Ingeniería de herramientas de corte | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: supongamos que un plato motorizado de 3 garras sin compensación proporciona una sujeción estática de 30 kN a 0 RPM. Durante el refrentado a velocidad de corte constante, la velocidad del husillo se duplica de 1.500 RPM a 3.000 RPM. La fuerza centrífuga de retracción de las garras aumenta con el cuadrado de la velocidad del husillo (Taller de máquinas moderno), so doubling RPM multiplies outward force by four. If centrifugal pull removes 4 kN at 1,500 RPM (26 kN remaining), loss reaches 16 kN at 3,000 RPM, leaving 14 kN net grip. Set G50 or the controller maximum spindle-speed limit so the actual jaw setup retains required dynamic grip and stays within spindle, chuck, cylinder, and fixture speed ratings.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
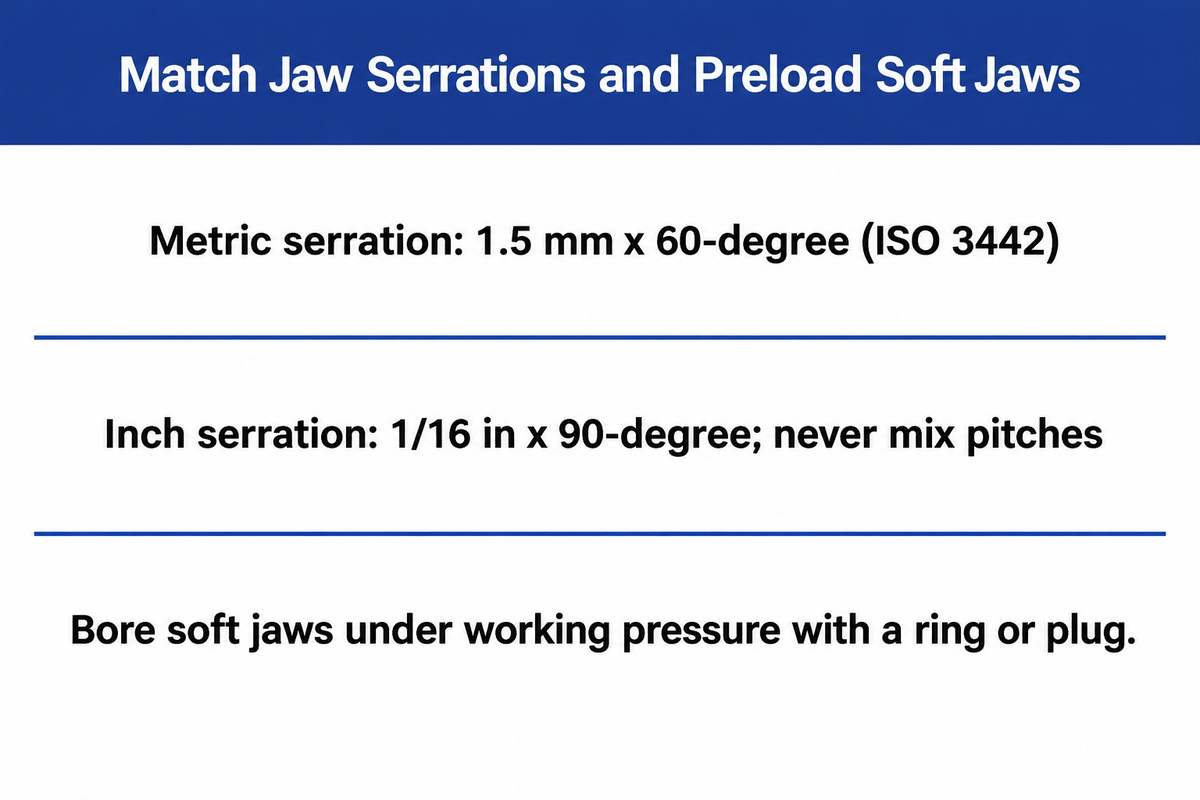
Lathe chuck jaws decide whether a rigid chuck body marks finished diameters, slips on mill scale, or repeats within half a thousandth of an inch. Fit hardened stepped jaws for rough bar, custom-bored steel or aluminum soft jaws for concentric second operations, and quick change jaws for frequent batch swaps.
Los platos de dos piezas separan las garras maestras internas de los juegos de garras superiores reemplazables. Esta disposición de garras intercambiables reduce el coste de utillaje cuando las dimensiones de interfaz y los pernos coinciden con las garras maestras y la masa y la altura de las garras se mantienen dentro de los límites del plato. En ISO 3442, las Partes 1 y 2 cubren la intercambiabilidad de garras con lengüeta y ranura, mientras que la Parte 3 cubre las garras dentadas de platos motorizados y los ensayos de exactitud. Nunca atornilles garras superiores dentadas imperiales de 1/16 in x 90 grados a garras maestras métricas de 1,5 mm x 60 grados (o 3,0 mm x 60 grados). Los pasos y ángulos de flanco incompatibles solo contactan con las puntas de los dientes y cizallan el dentado bajo carga.
Can I switch jaw configurations on a manual lathe chuck?
Los platos manuales de espiral suelen utilizar juegos emparejados independientes de garras interiores y exteriores de una pieza. Las garras reversibles de una pieza y las garras superiores intercambiables solo funcionan en platos diseñados para ellas. Vuelve a instalar las garras de espiral de una pieza siguiendo la secuencia de ranuras especificada por el fabricante para que todos los dientes de la espiral se centren juntos.
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance indica que debe mantenerse el engrane completo de la rosca de la espiral para evitar que las garras se desgarren o sobresalgan del borde. En las garras blandas de platos manuales o motorizados, es difícil lograr una concentricidad estrecha y solo es posible con precarga de sujeción durante el mandrinado. En un Practical Machinist shop case, las garras blandas mandrinadas aún mostraban un descentramiento de 0.008” porque el tapón estaba aprisionado en las puntas de las garras y la presión de amarre se ajustó después del mandrinado. Para precargar las garras en la dirección de amarre de producción, debe utilizarse un anillo de mandrinado, una araña o un tapón a la presión de trabajo requerida. Un plato motorizado o de espiral solo ofrece una repetibilidad de mandrinado constante si se elimina el juego de las guías en la posición de agarre real.
Quick-change jaw and collet upgrade payback calculation
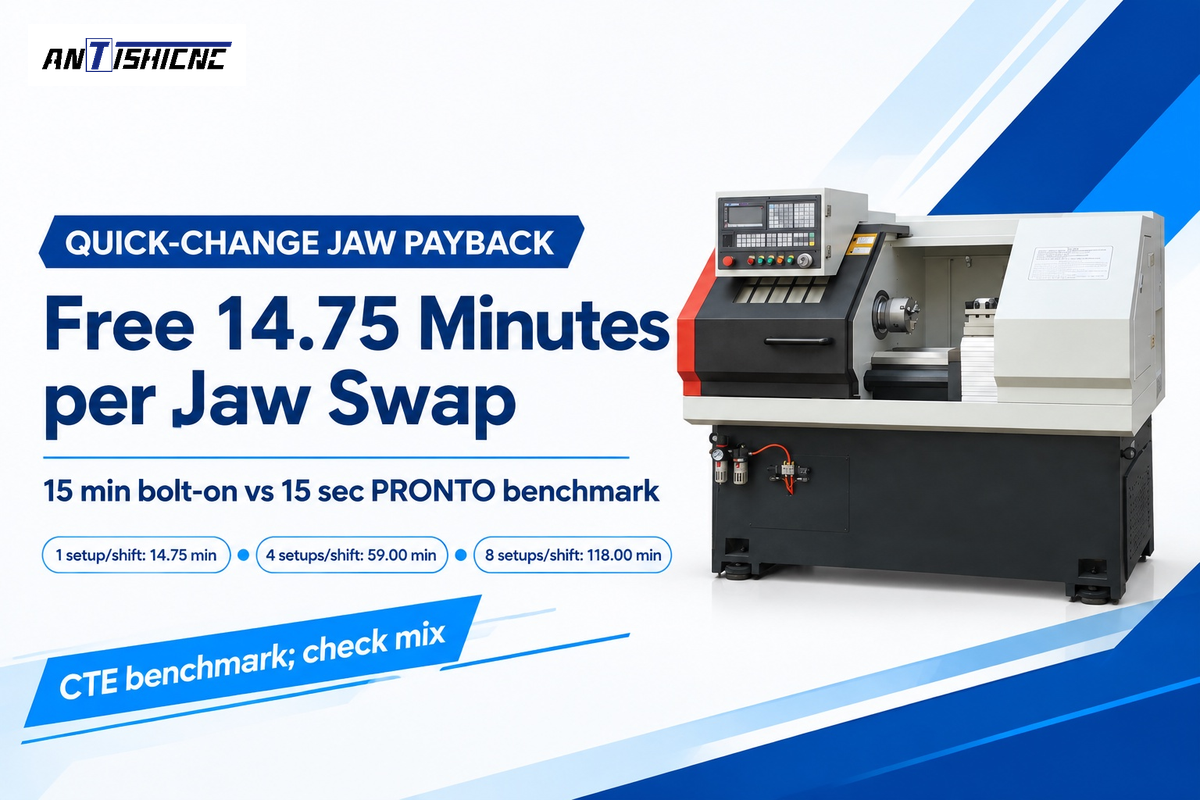
Los cambios frecuentes de garras hacen que las garras o pinzas de cambio rápido puedan sustituirse con mayor rapidez, reduciendo así los tiempos de preparación del plato. En una línea dedicada a una sola pieza, sin cambios de garras ni pinzas, las mejoras en el tiempo de cambio no permiten recuperar el sobrecoste del equipo. Calcula el número de preparaciones necesarias para amortizar la elección de la mejora dividiendo el coste incremental del equipo entre el valor de mano de obra y máquina ahorrado en cada cambio. Compara las garras de cambio rápido con las referencias del informe siguiente.
En Cutting Tool Engineering’s quick-change jaw report, desmontar con pernos tres garras superiores estándar y volver a cortar las garras blandas lleva de 15 a 20 minutos, y los platos estándar cuestan inicialmente entre 30 % y 40 % menos en un torno nuevo. En comparación, el sistema PRONTO de SCHUNK cambia un inserto de garra en 5 segundos (15 segundos por juego de 3 garras) con una repetibilidad de 25 micrómetros (0.00098 in). El sistema J-LOC de QCS cambia las garras en 10 segundos. En 10 juegos de garras reutilizados 10 veces en un plato Kitagawa de 3 garras de 10 pulgadas (254 mm), QCS documentó un coste total de $5.630 para garras blandas estándar ($630 de garras más mano de obra de preparación). J-LOC totalizó $2.737 ($2.130 de equipo de cambio rápido más cambios de 10 segundos), con un ahorro de $2.893. El precio de las pinzas de longitud fija varía según el tamaño del husillo y la cotización del proveedor, así que evalúa las mejoras de pinzas con la misma fórmula de minutos de preparación más los costes de inventario de pinzas de repuesto.
Jaw-Change Downtime Break-Even Table
Como se describe en la guía de evaluación de inversiones NIST AMS 100-62, para aplicar el método de amortización simplificado, divida la inversión incremental entre el ahorro periódico y declare cada supuesto del taller. Utilizando Ingeniería de herramientas de corte referencias de 15 minutos (900 segundos) para un cambio estándar atornillado de tres garras frente a 15 segundos (0.25 minutos) para un cambio rápido PRONTO de tres garras, cada cambio libera 14.75 minutos de husillo. Multiplique los minutos liberados por turno por la tarifa por minuto de su taller para evaluar el retorno frente al sobrecoste del equipo.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
Hay tres límites operativos que hacen que el utillaje de cambio rápido sea una elección poco sensata de plato. Primero, en un torno dedicado que recupera cero minutos de preparación al no cambiar las garras, céntrate en turning feeds and speeds. Second, forgings beyond a collet’s collapse range jam collet sleeves. Third, proprietary base jaws tie your selection of lathe chucks to one manufacturer’s insert blanks. Check blank pricing before setting up Torneado y fresado CNC células. En programas de alta variedad en los que el valor liberado del husillo es superior al coste de las garras base y los insertos, la sujeción de cambio rápido debe seleccionarse como herramienta esencial. Reducir el tiempo de preparación registrado mejora la eficiencia del taller con el plato de torno adecuado o el conjunto de plato adecuado.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
A complete lathe purchase order lists exact ISO mounting, jaw and safety standards and workpiece drawings, so the builder sizes the spindle nose, rotary cylinder, drawtube and chuck. Specifying only an outer chuck diameter leaves critical spindle taper, stroke, speed and bar clearance undefined before quotation.
Understanding the different types of workholding standards avoids interface mismatches in machining and manufacturing tenders. In the ISO/TC 39/SC 8 catalogue, las normas ISO 702-1 a ISO 702-4 definen las narices de husillo cónicas, Camlock, de bayoneta y cilíndricas. Los compradores que adaptan tornos manuales europeos antiguos pueden encontrar referencias a alojamientos cilíndricos DIN 6350; sus tablas dimensionales quedan fuera del registro ISO verificado aquí, por lo que deben solicitar al proveedor planos exactos del alojamiento y del círculo de pernos. ISO 3089:2005 solo se aplica a ensayos geométricos estáticos en platos manuales autocentrantes con garras de una pieza. ISO 3442-1 e ISO 3442-2 tratan las dimensiones de conexión y la intercambiabilidad de los platos de dos piezas, mientras que ISO 3442-3 especifica los ensayos de exactitud geométrica para platos accionados. La seguridad del diseño de los platos motorizados y los límites de fuerza de sujeción se rigen por ISO 16156:2004, actualmente en revisión activa como ISO/WD 16156 (Edition 2), registered in September 2026 and in working-draft study as of October 2026.
ISO/TC 39/SC 8 maintains separate standards for spindle noses (ISO 702), manual one-piece-jaw scroll tests (ISO 3089), two-piece jaw interfaces and power-chuck accuracy (ISO 3442), and chuck safety (ISO 16156).
Comparar los tipos de platos de torno disponibles y los distintos tipos de platos que ofrecen los fabricantes especializados también ayuda a definir el alcance del aprovisionamiento. Las fuentes técnicas citadas aquí abarcan Kitagawa (platos de gancho y cuña), SCHUNK (garras PRONTO), Pratt Burnerd (platos compensados) y QCS Workholding (garras J-LOC). Los datos publicados también incluyen a Forkardt Hardinge y Royal Products (pinzas), Wagner Magnete y HVR Magnet (platos magnéticos) y Tonfou (garras CNC). Los catálogos industriales (Penn Tool Co.) enumeran platos manuales de repuesto. Verifica las especificaciones de los modelos en las fichas técnicas actuales de los fabricantes. Todas las marcas registradas de los platos pertenecen a sus respectivas empresas. ANTISHICNC fabrica tornos CNC, tornos universales, tornos verticales y tornos roscadores de tubos con conjuntos manuales, hidráulicos o neumáticos adaptados, junto con guías sobre capstan and turret lathes.
¿Estás especificando la sujeción para un torno ANTISHICNC nuevo? Envía el plano de tu pieza con los diámetros en bruto y acabados, el espesor mínimo de pared, la longitud alimentada por barra frente a la longitud sujeta, la calidad del material, el TIR objetivo, las RPM máximas y el número de preparaciones por turno. Descubre nuestro Tornos CNC para que nuestros ingenieros puedan adaptar la nariz del husillo, el diámetro interior del tubo de tracción, el cilindro giratorio y los tipos habituales de garras antes de la cotización.
Preguntas frecuentes
Can a 3-jaw scroll chuck hold square bar stock safely?
No, a standard 3-jaw scroll chuck can’t hold square bar stock safely during metal turning. Three jaws set at 120 degrees can’t meet four 90-degree flats symmetrically, creating unstable corner contact and a serious part ejection hazard under cutting torque. Clamp square bar in a 4-jaw independent chuck, a 4-jaw self-centering scroll chuck, or a square collet.
What does the number 6 mean in an A2-6 or D1-6 spindle mount?
The number 6 denotes the standardized ISO 702 spindle-nose size code (built on the 7-degree 7-minute 30-second short taper in ISO 702-1:2009), not a 6-inch chuck diameter. An A2-6 nose uses an outer bolt circle, while a D1-6 nose uses six camlock studs. Mounting one style onto the other requires a machined adapter plate.
Why do soft jaws need a clamping ring or plug while being bored?
Use a clamping ring, spider, or plug to preload master-jaw guideway clearance in the production clamping direction during soft-jaw boring. Boring soft jaws without preload can cause diameter, taper, or contact errors once cutting clamp pressure takes up clearance and deflects the jaws. Match boring hydraulic pressure to part pressure.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
When should a CNC shop choose a dead-length collet chuck over a pullback collet?
Elige un plato de pinzas de longitud fija cuando las piezas de segunda operación hagan tope contra un tope Z interno o se transfieran a un subhusillo con tolerancias estrictas en la longitud del resalte. Los diseños de longitud fija empujan un manguito cónico hacia delante sobre una pinza estacionaria, manteniendo la pieza fija axialmente durante el amarre. En cambio, las pinzas de retroceso estándar 5C y 16C se retraen hacia el cono del husillo. Cuando el diámetro de la barra de entrada varía dentro de la tolerancia del molino, la acción de retroceso desplaza ligeramente la posición axial Z. Sopesa la precisión axial de la longitud fija frente al voladizo adicional de la nariz dentro de las torretas compactas de torno.
Does a larger chuck diameter always fit the same lathe spindle?
No, maximum chuck diameter is capped by bed swing, guard clearance, bearing load limits, rated chuck RPM, and ISO 702 bolt-circle compatibility.
What workpiece and tooling details belong in a lathe chucking inquiry?
Envía un plano de la pieza que muestre los diámetros en bruto y acabados, el espesor mínimo de pared, la longitud de alimentación de barra frente a la masa del tocho sujeto y la calidad de la aleación. Especifica la permeabilidad magnética si evalúas platos magnéticos de polos radiales para anillos grandes. Incluye la concentricidad objetivo (TIR), las RPM máximas previstas del husillo, el tamaño del lote y las preparaciones por turno. Indica si tus operarios prefieren garras manuales de desplazamiento en espiral o independientes, garras hidráulicas dentadas o pinzas de cambio rápido. Esos datos corresponden a la nariz ISO 702, la carrera del cilindro, el diámetro interior del tubo de tracción y la sujeción dinámica.
Scope Note: ANTISHICNC machine bore and speed figures come from official supplier technical quotations; dynamic force and shift-minute examples state their calculation inputs explicitly.
Referencias y fuentes
- Safe use of metal turning lathes, WorkSafe Victoria, Zone 1 bar enclosure and Zone 3 chuck selection controls.
- Guide to Smart Investment Tools (AMS 100-62), National Institute of Standards and Technology (NIST), October 2024.
- ISO 702-1:2009 Machine tools: Connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection, International Organization for Standardization.
- ICS 25.060.20 Workholding spindles and chucks (ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), International Organization for Standardization.
- ISO/WD 16156 (Edición 2) Requisitos de seguridad para el diseño y la construcción de platos de sujeción, International Organization for Standardization.
- ISO/TC 39/SC 8 Workholding spindles and chucks catalogue, International Organization for Standardization.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



