














I tipi di mandrino per tornio determinano quali sezioni trasversali del pezzo una macchina per metalli può trattenere, quanto rapidamente gli operatori caricano i grezzi e quanta barra fuoriesce dal mandrino. Scegli un mandrino autocentrante a spirale con 3 griffe per barre tonde o esagonali e usa un mandrino indipendente a 4 griffe per pezzi quadrati o disassati. Specifica un mandrino a 6 griffe o a pinza per limitare la deformazione delle pareti sottili e installa un mandrino idraulico motorizzato a centro aperto per l'alimentazione automatica della barra.
- Round and hexagonal bar: 3-jaw scroll chuck or precision collet chuck matched to bar profile.
- Square billet, asymmetric castings, and eccentric journals: 4-jaw independent chuck.
- Thin-wall tubing sensitive to clamping force: 6-jaw chuck, wrap-around pie jaws, or collet chuck.
- Automated CNC bar feeding: open-center hydraulic power chuck matched to the narrowest spindle-chain bore.
- Large ferromagnetic bearing rings: radial-pole electro-permanent magnetic chuck with a flat datum face.
This document covers industrial metal turning only and excludes woodturning scroll chucks fabricated for timber lathes. All standard scopes, gripping pressure rules, and machine bore figures cited below reference their published ISO records or supplier datasheets.
Six lathe chuck types compared by workpiece shape and actuation
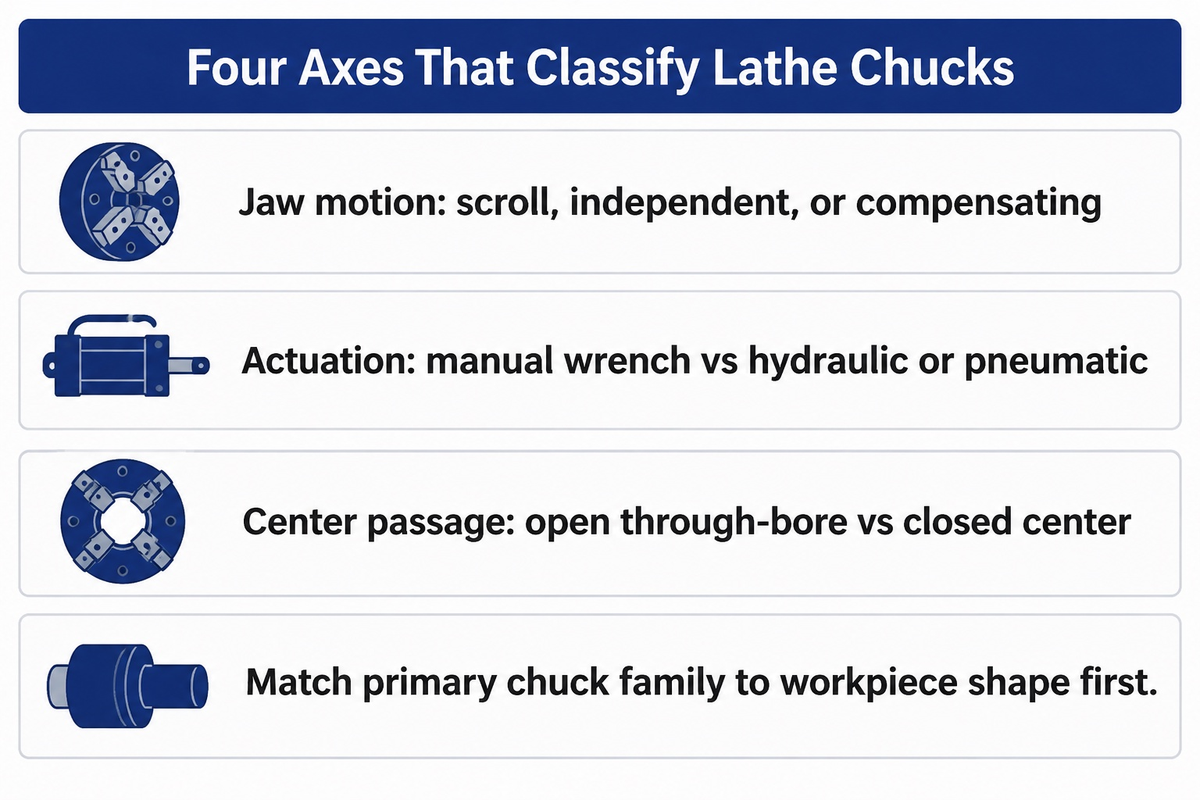
Esistono sei famiglie principali di mandrini per la lavorazione dei metalli: a spirale, indipendenti, a pinza, idraulici motorizzati, magnetici e speciali a più griffe. Le dieci configurazioni da officina nella tabella comparativa sottostante corrispondono alle sei famiglie di mandrini. Il numero di griffe, il movimento sincrono o compensatore, l'azionamento manuale o motorizzato e i centri aperti o chiusi possono combinarsi sullo stesso mandrino.
Un mandrino rotante è un dispositivo di bloccaggio del pezzo montato sul naso del mandrino che ruota con il pezzo per trasmettere la coppia di taglio. I mandrini di indicizzazione fissi imbullonati alle tavole delle fresatrici non subiscono perdita di presa centrifuga. Considerare un mandrino rotante come dispositivo di serraggio completo evita adattatori o tubi di trazione non abbinati. Per il pezzo nel disegno, considera un mandrino autocentrante a spirale con 3 griffe per grezzi tondi o esagonali prima di quotare le griffe superiori. Per pezzi quadrati o disassati tra i diversi tipi di mandrini per tornio, considera un mandrino indipendente a 4 griffe.
Qual è la differenza tra un mandrino manuale e un mandrino motorizzato?
Un mandrino manuale si serra quando un operatore gira una chiave a T, o chiave del mandrino, in un pignone della spirale o in una vite con il mandrino fermo. Un tipico mandrino motorizzato CNC apre e chiude le griffe tramite un tubo di trazione o un tirante azionato da un cilindro idraulico o pneumatico montato posteriormente.
Anche i mandrini con cilindro montato o integrato servono per mandrini specializzati, e il tempo di serraggio dipende dalla corsa delle griffe e dalla portata del fluido. I mandrini manuali sono adatti a torni da attrezzeria, riparazioni e alberi lunghi in cui il caricamento richiede molto meno tempo del taglio. Nei centri di tornitura a controllo numerico, l'azionamento idraulico o pneumatico regola la pressione di serraggio e si collega ad alimentatori di barre o robot. L'azionamento manuale è adatto ai lavori da attrezzeria e quello motorizzato ai lotti CNC. Abbina il tipo di mandrino alla geometria del pezzo.
| Configuration & Six-Family Group | Actuation & Kinematics | Best Workpiece Shapes | Center Bore & Accuracy Boundary |
|---|---|---|---|
| 3-jaw universal chuck (Family 1: Scroll) | Manual scroll plate driven by bevel pinion | Round bar and equilateral hex stock | Through-hole bore; one-piece-jaw static tests in ISO 3089:2005 |
| 4-jaw self-centering chuck (Family 1: Scroll) | Synchronous four-slot scroll plate | Square bar, round bar, and octagonal stock | Through-hole bore; rapid centering for symmetrical four-sided stock |
| 4-jaw independent chuck (Family 2: Independent) | Four separate manual lead screws | Square stock, rectangular blocks, offset cams | Through-hole bore; dialed to indicator resolution on each part |
| 5C / 16C pullback collet (Family 3: Collet) | Drawtube pulls tapered collet into spindle sleeve | Precision round, hex, or square bar matched to collet bore | 360-degree grip; slight axial Z-shift when bar diameter varies |
| Dead-length collet chuck (Family 3: Collet) | Tapered sleeve pushes over stationary collet | Second-operation blanks and sub-spindle transfers | Through-bar capable; holds axial Z-shoulder position fixed |
| Open-center power chuck (Family 4: Hydraulic power) | Rear rotary hydraulic cylinder and hollow drawtube | Continuous CNC bar-fed shafts, bushings, and flanges | Usable bar limited by narrowest bore across chuck, tube, spindle, cylinder, and liners |
| Closed-center power chuck (Family 4: Hydraulic power) | Power actuation with no through-bar passage | Chucked billets, forgings, and heavy shaft work | No bar passage; wedge slideways need sealing at jaw slots against chips and coolant |
| Electro-permanent chuck (Family 5: Magnetic) | Electrical pulse magnetizes radial permanent poles | Ferromagnetic bearing rings and large flat discs | OD, ID, and face access; requires flat contact face and ferromagnetic part with adequate area and thickness |
| 6-jaw scroll or compensating (Family 6: Specialty multi-jaw) | Synchronous scroll or paired floating levers | Thin-wall tubing (scroll) or rough castings (compensating) | Six contact points spread load; scroll style needs round gripping surfaces |
| 2-jaw or combination chuck (Family 6: Specialty multi-jaw) | Screw, wedge-hook, or scroll plus four screws | Valve bodies, elbow fittings, eccentric castings | Formed soft jaws grip odd bosses; combination body repeats offset batches |
Turning departments running different types of lathe machines often stock two or three types of lathe chuck bodies per spindle size. The shape of the workpiece determines the primary clamping family before top jaw profiles enter the quote.
3-jaw scroll vs 4-jaw independent chucks: runout and setup speed
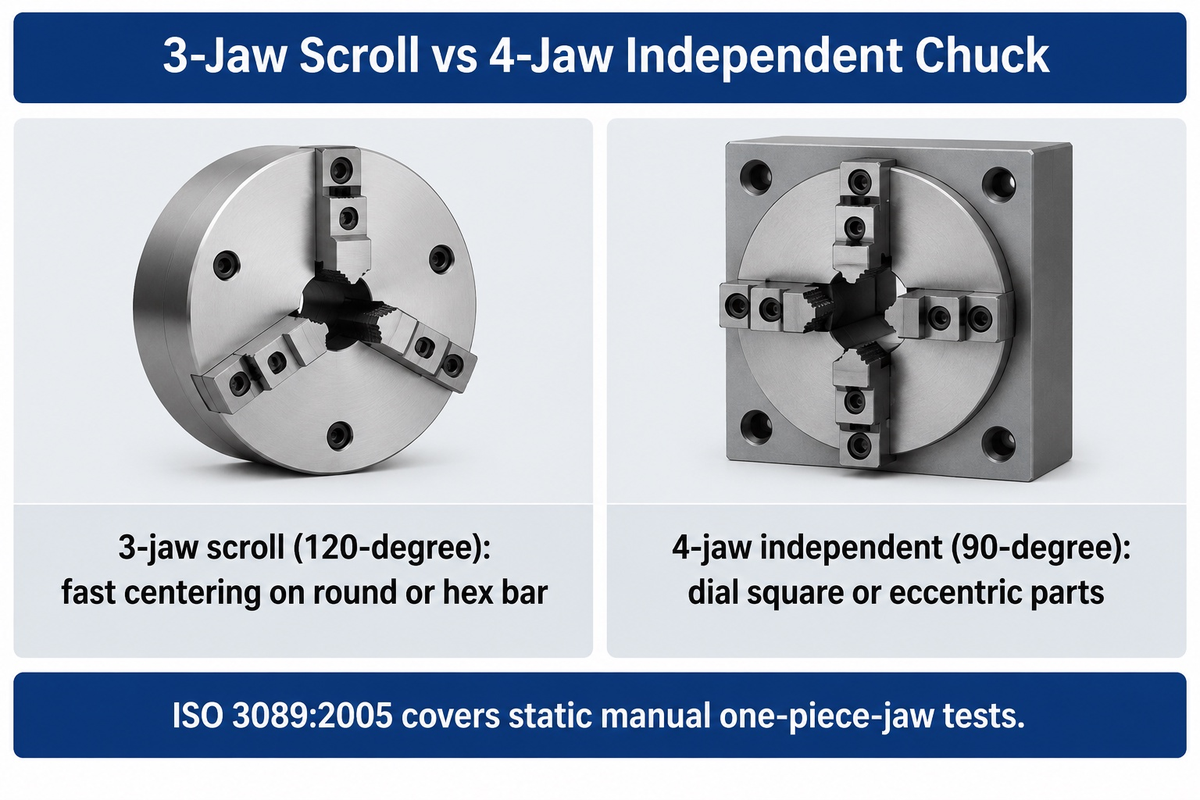
Un mandrino autocentrante a spirale con 3 griffe serra una barra tonda o esagonale in pochi secondi con un giro della chiave. Al contrario, un mandrino indipendente a 4 griffe richiede diversi minuti per pezzo per allineare pezzi quadrati, asimmetrici o eccentrici con un comparatore. Scegli il mandrino a tre griffe per la sgrossatura rapida della barra e il mandrino a 4 griffe quando la concentricità o l'eccentricità intenzionale prevale sul tempo di attrezzaggio.
Un pignone conico in un corpo manuale a spirale aziona una piastra a spirale che muove radialmente insieme tre griffe. I denti della spirale si usurano più rapidamente nella fascia di diametri di serraggio più comune di un'officina, spostando altrove sulla spirale la ripetibilità del centraggio. Sui mandrini manuali a spirale con tre pignoni, veteran machinists on Practical Machinist mark one primary socket for tightening. Tightening only that marked pinion holds roughly 0.002 in TIR on hard jaws and about 0.0005 in TIR on bored soft jaws.
What’s the difference between a 3-jaw and 4-jaw manual chuck?
A 3-jaw manual chuck drives three jaws simultaneously at 120-degree spacing through one geared scroll plate to center round or hex stock fast. A 4-jaw manual independent chuck moves each jaw on its own screw or pinion at 90-degree spacing to center irregular blocks or offsets.
Le norme sulla sicurezza sul lavoro rafforzano questa distinzione geometrica. La guida sui torni per metalli di WorkSafe Victoria prescrive alle officine di montare mandrini a quattro griffe per pezzi di forma irregolare e riservare gli autocentranti a tre griffe al tondo. La stessa guida richiede chiavi ad espulsione automatica a molla o ripari interbloccati affinché la chiave non resti mai inserita nel pignone.
In the ISO/TC 39/SC 8 workholding catalogue, la norma ISO 3089:2005 disciplina le prove geometriche statiche per mandrini autocentranti azionati manualmente con griffe monoblocco, definendo accuratezza e precisione statiche a riposo. Un mandrino che supera il test statico dell'eccentricità della barra di controllo in sala d'ispezione può comunque perdere forza di presa dinamica ad alta velocità del mandrino e mostrare un'eccentricità non nulla su barra grezza laminata a caldo. Per un centraggio preciso su alberi di seconda operazione, i macchinisti regolano un mandrino a 4 griffe fino alla risoluzione del comparatore o alesano griffe morbide precaricate (Negozio di macchine moderne).
6-jaw chucks and collet chucks for thin-wall distortion and repeatability
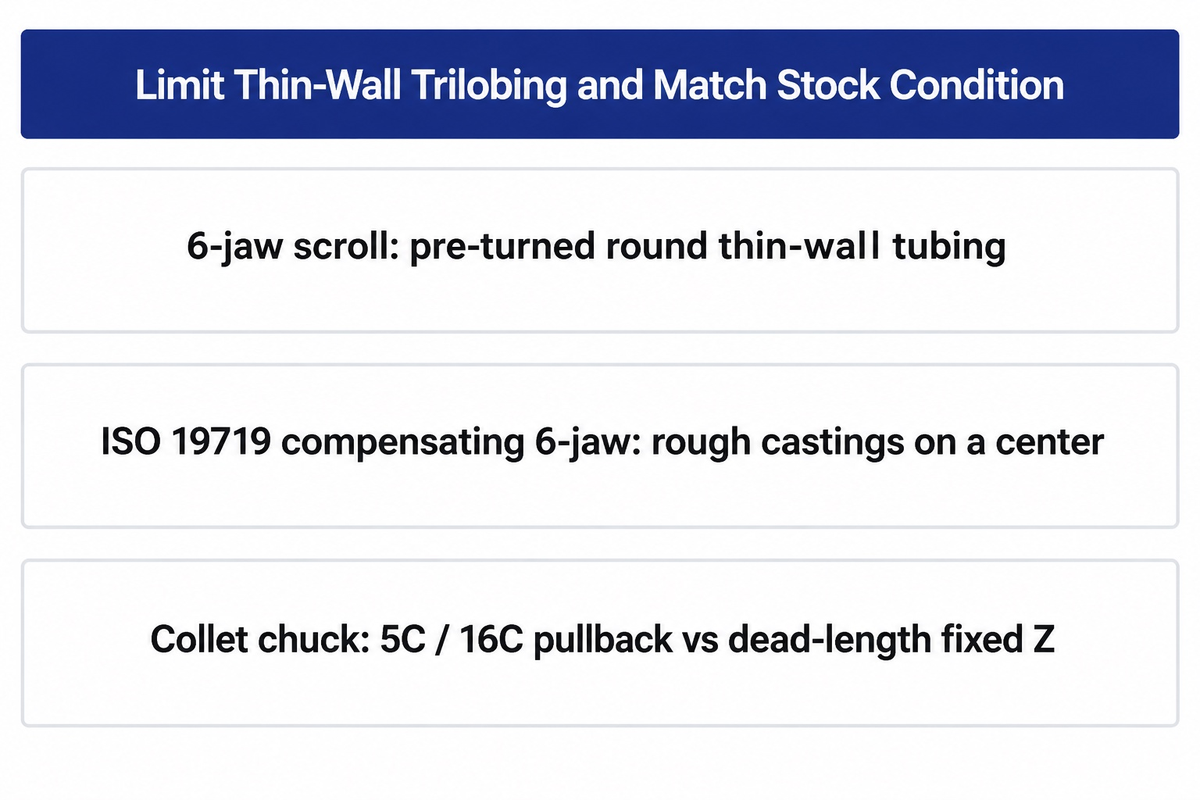
Una forza di serraggio a tre punti eccessiva può causare una deformazione trilobata su tubi e cuscinetti a parete sottile. Soluzioni di bloccaggio del pezzo collaudate che possono ridurre la probabilità di deformazione includono mandrini a sei griffe, griffe a settore avvolgenti e mandrini a pinza. Abbina il supporto alla rotondità del grezzo e alla tolleranza della lunghezza assiale Z invece di presumere che più griffe riducano sempre l'eccentricità.
La trilobatura elastica segue un percorso meccanico diverso dalla semplice eccentricità fuori centro. Alesare una camicia cilindrica sottile mentre è deformata dall'eccessiva forza di un mandrino a tre griffe crea un foro rotondo sotto carico. Dopo il rilascio della pressione del mandrino, il recupero elastico può creare un'ovalizzazione trilobata oltre i limiti ristretti del foro. Tonfou’s jaw engineering guide shows that custom-machined soft jaws spread contact area and clamping pressure to reduce deformation and surface marks. In clamping cycle speed, a synchronous 6-jaw chuck can match a 3-jaw chuck.
Still, a synchronous 6-jaw scroll chuck suits pre-turned, round, consistent gripping surfaces best. As machinist Forrest Addy notes on Practical Machinist, un grezzo con calamina o fuori rotondo lascia alcune griffe leggermente caricate o senza contatto. Ciò sottopone le griffe restanti a una forza di serraggio maggiore, che può potenzialmente sollecitare la spirale. Addy menziona inoltre che, se non viene alleggerita contro la deflessione, una presa profonda delle griffe può introdurre una conicità assiale. Quando le fusioni grezze richiedono un supporto a sei punti, specifica un mandrino compensatore a 6 griffe con leve accoppiate (terminologia definita in ISO 19719) attorno a un centratore.
Su barra pulita, i mandrini portapinze uniscono un serraggio rapido di pochi secondi per pezzo a un’elevata precisione di eccentricità e ripetibilità. Lo studio sulle pinze di Modern Machine Shop riporta un TIR tipico da 0.0006 a 0.0012 pollici per griffe tenere tornite su un autocentrante motorizzato a 3 griffe. I mandrini portapinze di precisione mantengono in genere 0.0005 pollici TIR o meno, e Royal Products dichiara un TIR di 0.0002 pollici sui gruppi portapinze CNC a cambio rapido. Le pinze standard a trazione 5C e 16C rientrano nel cono mandrino, spostando leggermente la quota Z al variare del diametro barra. Al contrario, Il sistema di pinze a cambio rapido HQC di Forkardt Hardinge cambia le pinze in meno di 20 secondi e serra in parallelo per minimizzare il ritiro in Z, gestendo variazioni barra di più o meno 1/64 di pollice (0,396 mm) sotto i 2 pollici. Verificate se il portapinze lavora a trazione o a lunghezza fissa nella pianificazione di piazzamenti di tornitura metalli.
Hydraulic power chucks: open-center vs closed-center bar capacity
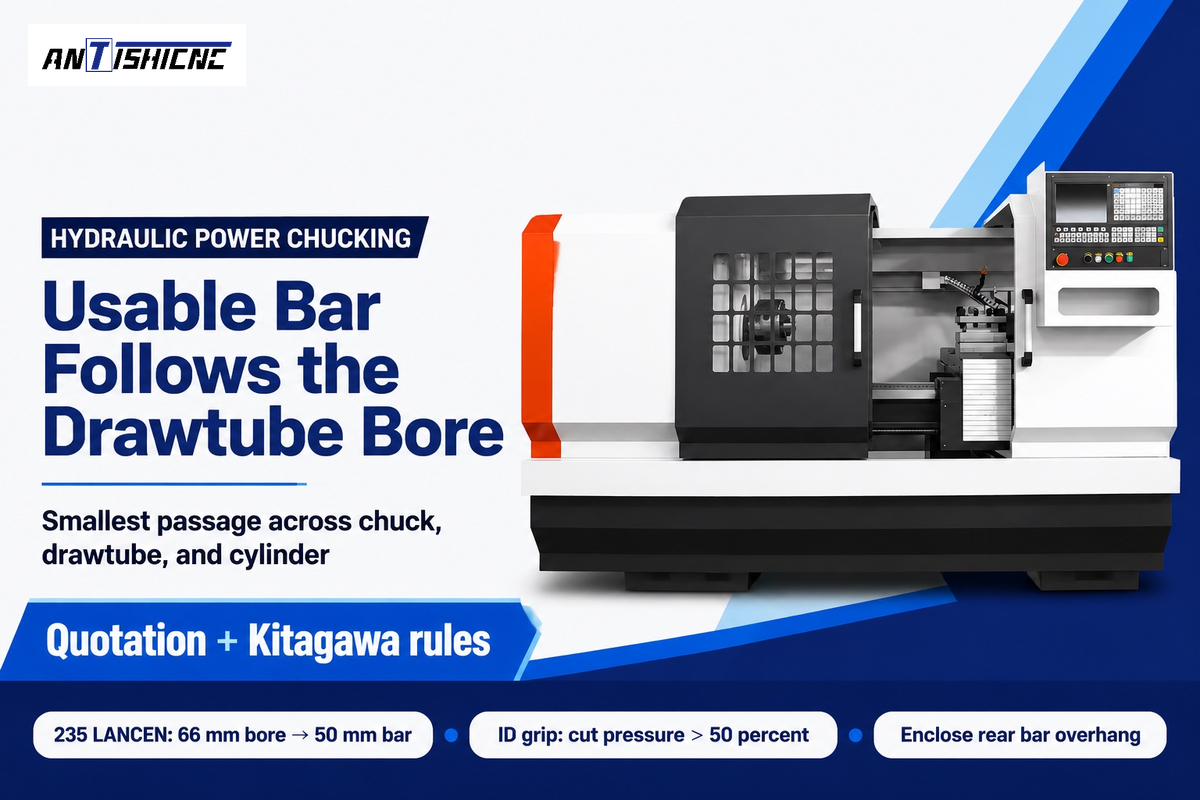
I mandrini idraulici motorizzati a centro aperto sono ideali quando la barra viene alimentata continuamente attraverso i fori del mandrino. Un mandrino idraulico a centro chiuso è ideale per billette serrate o lavorazioni di alberi sostenute da una contropunta. La capacità utile della barra di un mandrino motorizzato è sempre inferiore alla capacità del foro grezzo del mandrino del tornio a causa dell'hardware interno di azionamento.
A rear rotary cylinder on standard Tornitrici CNC tira e spinge un tubo di trazione cavo in acciaio filettato nel pistone a cuneo del mandrino. La capacità effettiva della barra è limitata dal foro più piccolo lungo il mandrino, il cilindro rotante, il tubo di trazione, il corpo del mandrino e il fodero del mandrino. I mandrini a centro chiuso non hanno un passaggio passante per l'alimentazione della barra su un'ampia gamma di dimensioni dei mandrini del tornio. Proteggere le guide di scorrimento interne del cuneo da trucioli fini e refrigerante ad alta pressione richiede comunque tergitori efficaci e tenute nelle cave delle griffe.
Official ANTISHICNC technical quotations show the exact bore step-down on slant-bed CNC lathes e i modelli a banco piano. Sul tornio a banco inclinato 235 LANCEN, un alesaggio del mandrino di 66 mm si abbina a un alesaggio del tubo di trazione idraulico di 50 mm, limitando la barra alimentata a 50 mm. Sul tornio CNC a banco piano CK6150/1000, gli alesaggi del mandrino da 82 mm e 130 mm scendono dalle capacità manuali della barra da 80 mm e 128 mm agli alesaggi opzionali del tubo di trazione da 65 mm e 118 mm. Far passare il materiale attraverso il tubo di trazione non consente mai uno sbalzo di barra nuda dietro la macchina. WorkSafe Victoria Zone 1 rules require full rigid enclosure and rear support so rotating bar stock can’t whip.
Aumentare la pressione idraulica a manometro per incrementare la forza di presa su pezzi cavi o in serraggio interno può essere pericoloso. Secondo il manuale Chucks 101 di Kitagawa, il passaggio di un autocentrante motorizzato a cuneo-gancio dal serraggio esterno a quello interno ad espansione richiede di ridurre la pressione idraulica di oltre il 50 percento. La meccanica a cuneo verso l’esterno moltiplica le sollecitazioni sul corpo in presa interna. Allo stesso tempo, la guida agli autocentranti motorizzati CNC di Tonfou rileva che, se la forza di serraggio è troppo bassa, il pezzo può slittare, vibrare o muoversi sotto il carico di taglio. La tubazione di rivestimento lunga nelle industrie del petrolio e del gas richiede l'uso di una coppia di mandrini anteriori e posteriori per afferrare l'intera lunghezza del tubo.
Magnetic, combination, and two-jaw chucks for rings and valve bodies
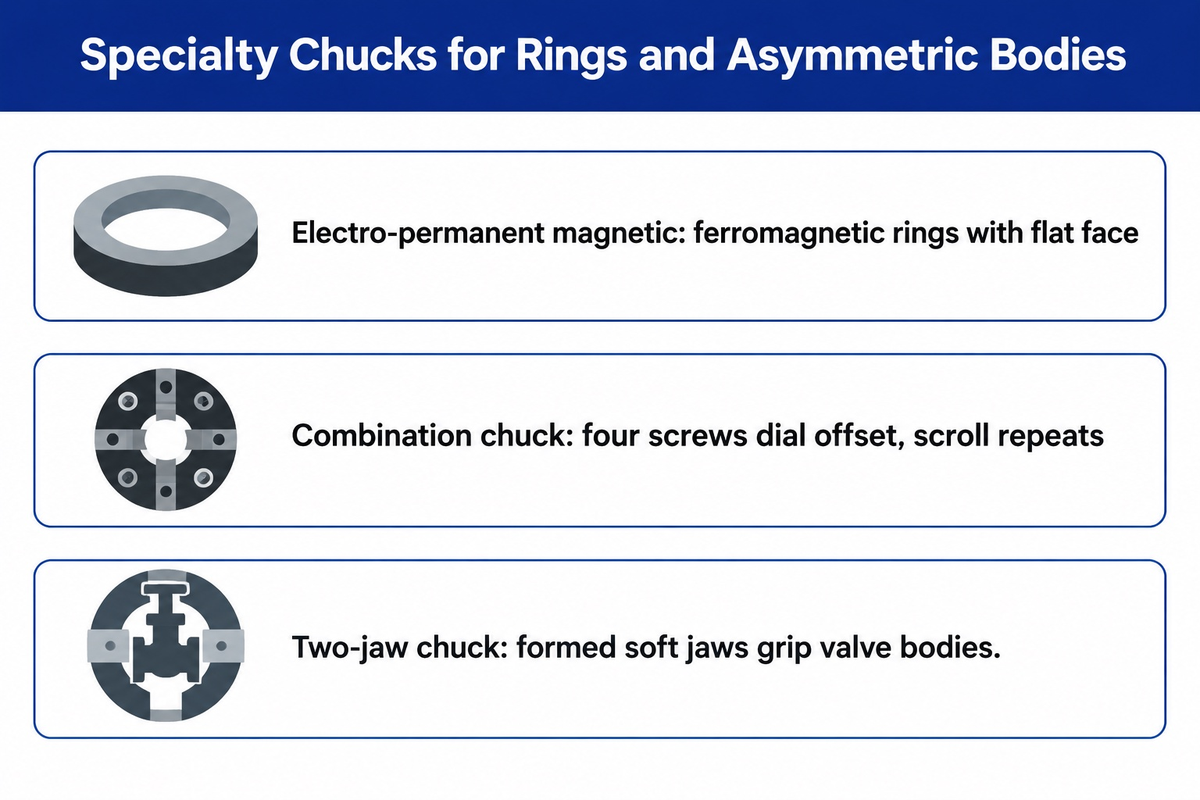
Large bearing rings, asymmetric valve bodies, and off-center castings require electro-permanent magnetic chucks, combination chucks, or formed two-jaw chucks. Each serves a particular range of applications where standard three-jaw clamping would distort thin walls and miss irregular bosses.
I piani magnetici elettropermanenti a poli radiali, come la serie di tornitura 1210V di Wagner Magnete (diametro esterno da 200 a 2.300 mm, grado IP67), magnetizzano i poli interni con un breve impulso elettrico. L’alimentazione si scollega durante il taglio, eliminando il riscaldamento continuo delle bobine su torni verticali, sebbene il calore di taglio e il trasferimento termico della macchina restino presenti. La disposizione radiale di Wagner lascia liberi diametro esterno, foro interno e faccia frontale per tornire anelli su tre lati in un solo piazzamento. Le note tecniche di HVR Magnet riportano una forza di tenuta specifica fino a 16 kgf/cm2 su acciaio dolce spesso. La forza cala su pareti sottili o acciai legati temprati, mentre l’inox 304 amagnetico o l’alluminio non si bloccano. Gli anelli ferromagnetici in acciaio o ghisa richiedono inoltre una faccia di riferimento piana prelavorata contro i poli.
I getti non magnetici e i forgiati irregolari si affidano a mandrini speciali meccanici nei processi di lavorazione in serie. I mandrini combinati abbinano una piastra a spirale autocentrante con quattro viti radiali indipendenti per un'elevata versatilità. Un operatore regola una fusione eccentrica una volta con le viti, quindi aziona la spirale per caricare pezzi ripetitivi. I mandrini a due griffe afferrano saldamente corpi valvola e raccordi a gomito all'interno di cavità di griffe morbide fresate su misura. Sotto i controlli Zona 3 di WorkSafe Victoria, le griffe speciali richiedono una progettazione qualificata senza sporgenze pericolose e una verifica di ingombro della slitta trasversale a bassa rotazione. Anche la letteratura brevettuale adatta corpi standard: la domanda di brevetto cinese CN103611948A descrive inserti trasversali a filo da 4 a 6 mm nelle cave a 3 griffe con avanzamento Z inverso per alberi snelli con rapporto lunghezza-diametro pari o superiore a 25.
Spindle nose mounts, drawtube bore, and high-RPM grip loss
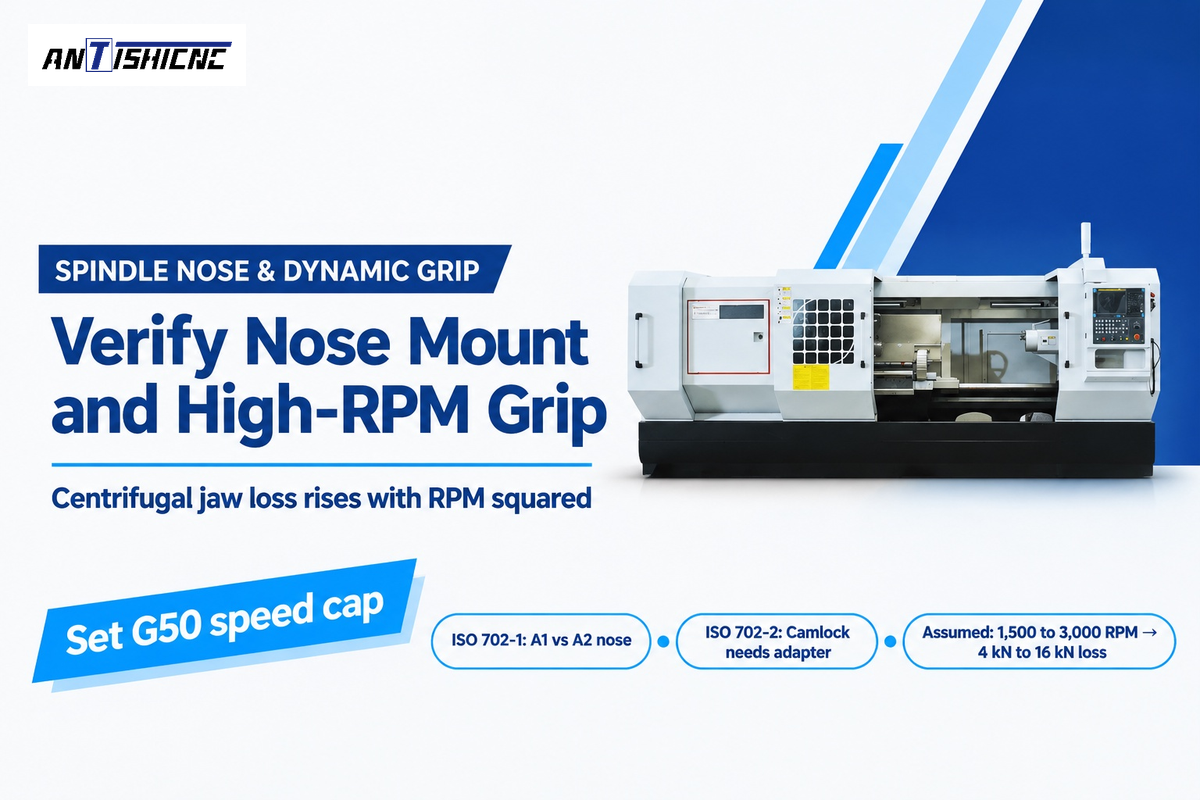
Before ordering any of the mentioned chucks mounted on the headstock, verify the four mechanical engineering checks together. Match the ISO 702 spindle nose, drawtube thread and wedge stroke, check the narrowest bar passage, and verify the rated chuck RPM against dynamic grip loss.
La documentazione ISO 702-1:2009 (riconfermata valida a giugno 2025) definisce i nasi mandrino conici corti da 7 gradi 7 primi 30 secondi. Nel catalogo ICS 25.060.20, ISO 702-2:2007 copre gli attacchi Camlock a prigionieri, ISO 702-3:2007 gli attacchi a disco a baionetta e ISO 702-4:2004 gli attacchi cilindrici. I nasi Tipo A1 presentano fori su cerchio interno ed esterno, mentre il Tipo A2 fornisce solo il cerchio esterno. Pertanto, un autocentrante A2-6 o A2-8 si imbullona direttamente su un naso A1-6 o A1-8 corrispondente, mentre un mandrino A1 interno o D1 Camlock richiede una flangia adattatrice su mandrino A2. Come notano i tornitori nel la discussione sui nasi mandrino di Practical Machinist, il montaggio diretto A2 risparmia circa 1 pollice di sbalzo, mentre i vecchi nasi filettati possono svitarsi sotto coppia inversa. Secondo la lista di controllo per autocentranti motorizzati di Tonfou, gli acquirenti devono inoltre abbinare la corsa del cilindro idraulico, la forza di trazione e la compatibilità del tubo di trazione al mandrino e alla velocità del mandrino.
Spindle-to-Chuck Bore Match Sheet
The reference sheet below pairs official ANTISHICNC quotation parameters for five tornitura in metallo, con regole di montaggio ISO pubblicate e parametri di presa dinamica. Separa l'alesaggio grezzo del mandrino dall'alesaggio del tubo di trazione idraulico durante la configurazione del mandrino e conferma che il regime massimo del mandrino superi la velocità prevista del mandrino.
| Model or Interface | Reference Source | Spindle Bore / Taper Spec | Usable Bar & Speed Limit |
|---|---|---|---|
| CK6130 CNC lathe | ANTISHICNC technical quotation | 48 mm spindle bore; 300 mm bed swing | 45 mm rated bar; 40 mm optional drawtube; 2,500 RPM max |
| 235 LANCEN slant-bed CNC lathe | ANTISHICNC technical quotation | 66 mm spindle bore; 460 mm bed swing | 50 mm rated bar; 50 mm drawtube bore; 3,500 RPM max |
| CK6140/550 flat-bed CNC lathe | ANTISHICNC technical quotation | 48 mm or 82 mm bore configurations | 40 mm or 65 mm bar configurations; 2,000 / 1,600 RPM max |
| CK6150/1000 flat-bed CNC lathe | ANTISHICNC technical quotation | 82 mm or 130 mm bore configurations | 80 / 128 mm bar; 65 / 118 mm optional drawtube; 1,800 / 800 RPM |
| CK6160/1500 flat-bed CNC lathe | ANTISHICNC technical quotation | 130 mm spindle bore; 600 mm bed swing | 128 mm rated bar; 118 mm optional drawtube; 800 RPM max |
| ISO 702-1 Type A1 vs Type A2 | ISO 702-1:2009 | 7 deg 7 min 30 sec short taper | A1 has inner + outer bolt circles; A2 has outer circle only |
| ISO 702-2 Camlock (D1 series) | ISO 702-2:2007 | Short taper with cam-stud quick lock | Requires adapter plate to mount onto A1 or A2 flanged noses |
| Power chuck mounting runout | Kitagawa Chucks 101 | Class 12.9 socket bolts (10.9 for M22+) | 0.02 mm (0.0008 in) max radial and face runout on chuck body |
| Standard wedge-hook power chuck | Pratt Burnerd via Ingegneria degli utensili da taglio | Uncompensated heavy top jaws | Can lose over 60% of static gripping force at maximum rated RPM |
| Counterbalanced lever power chuck | Pratt Burnerd via Ingegneria degli utensili da taglio | Centrifugal weight compensation | Typically retains 80% to 90% of static gripping force at 6,000 RPM |
Assumed inputs for an illustrative high-RPM grip check: si supponga che un mandrino motorizzato a 3 griffe non compensato eroghi una presa statica di 30 kN a 0 RPM. Durante una sfacciatura a velocità periferica costante, la velocità del mandrino raddoppia da 1.500 RPM a 3.000 RPM. La forza centrifuga di estrazione delle griffe aumenta con il quadrato della velocità del mandrino (Negozio di macchine moderne), so doubling RPM multiplies outward force by four. If centrifugal pull removes 4 kN at 1,500 RPM (26 kN remaining), loss reaches 16 kN at 3,000 RPM, leaving 14 kN net grip. Set G50 or the controller maximum spindle-speed limit so the actual jaw setup retains required dynamic grip and stays within spindle, chuck, cylinder, and fixture speed ratings.
Lathe chuck jaws: hard stepped, bored soft, and quick-change jaws
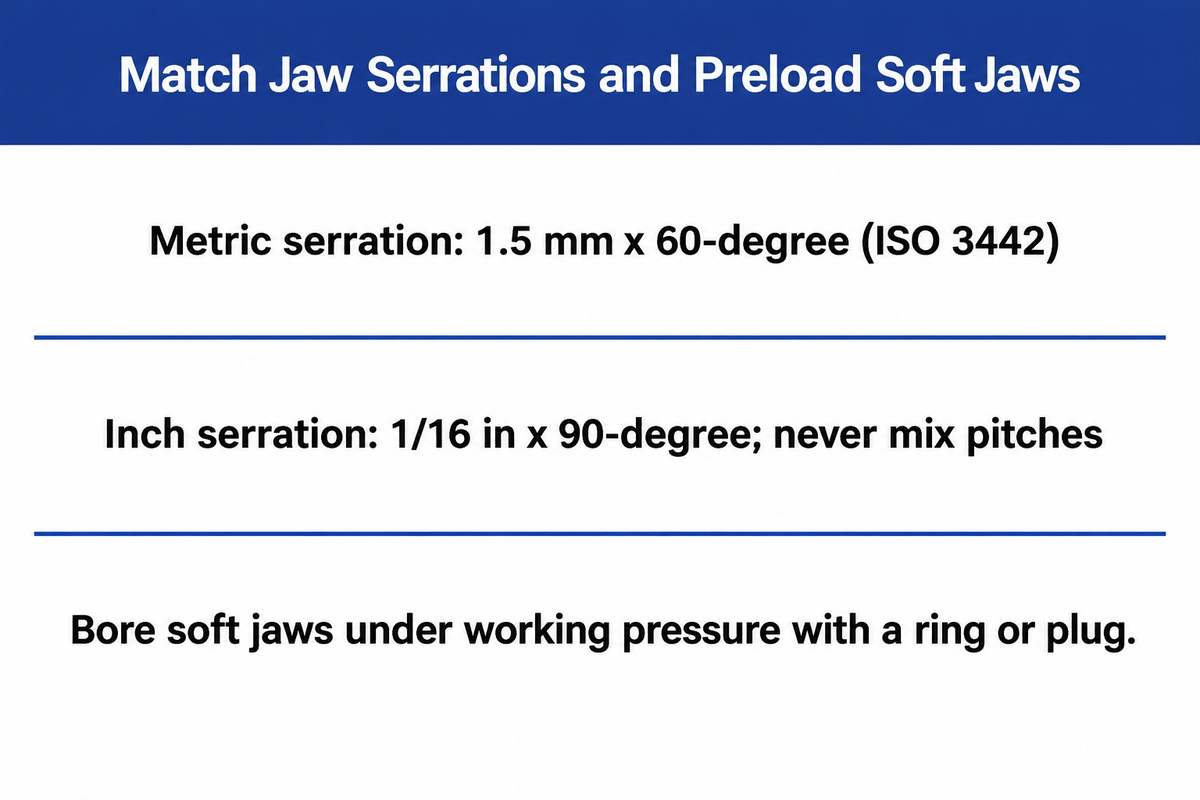
Lathe chuck jaws decide whether a rigid chuck body marks finished diameters, slips on mill scale, or repeats within half a thousandth of an inch. Fit hardened stepped jaws for rough bar, custom-bored steel or aluminum soft jaws for concentric second operations, and quick change jaws for frequent batch swaps.
Gli autocentranti a due pezzi separano le griffe madri interne dai set di griffe superiori sostituibili. Questa disposizione con griffe intercambiabili riduce il costo dell'attrezzaggio quando le dimensioni dell'interfaccia e i bulloni corrispondono alle griffe madri e la massa e l'altezza delle griffe restano entro i limiti dell'autocentrante. Nella ISO 3442, le Parti 1 e 2 riguardano l'intercambiabilità delle griffe con linguetta e scanalatura, mentre la Parte 3 riguarda le griffe dentate degli autocentranti motorizzati e le prove di accuratezza. Non imbullonare mai griffe superiori dentate imperiali da 1/16 in x 90 gradi su griffe madri metriche da 1,5 mm x 60 gradi (o 3,0 mm x 60 gradi). Passo e angoli dei fianchi non corrispondenti fanno contatto solo sulle punte dei denti e tranciano le dentature sotto carico.
Can I switch jaw configurations on a manual lathe chuck?
Gli autocentranti manuali a spirale impiegano solitamente set abbinati separati di griffe monopezzo interne ed esterne. Le griffe monopezzo reversibili e le griffe superiori intercambiabili funzionano solo sugli autocentranti progettati per esse. Reinstallare le griffe monopezzo dell'autocentrante a spirale nella sequenza delle cave specificata dal produttore, in modo che tutti i denti della spirale si centrino insieme.
When using reversible jaws on large diameters, WorkSafe Victoria Zone 3 guidance stabilisce che deve essere mantenuto il pieno ingaggio della filettatura della spirale per impedire che le griffe si strappino o sporgano oltre il bordo. Nelle griffe tenere degli autocentranti manuali o motorizzati, ottenere una concentricità stretta è difficile ed è possibile solo con un precarico di serraggio durante l'alesatura. In una Practical Machinist shop case, le griffe tenere alesate mostravano ancora un'eccentricità di 0.008” perché il tappo era rimasto pizzicato sulle punte delle griffe e la pressione di serraggio era stata regolata dopo l'alesatura. Per precaricare le griffe nella direzione di serraggio di produzione, si deve usare un anello di alesatura, un ragno o un tappo alla pressione di esercizio richiesta. Un mandrino motorizzato o a spirale offre una ripetibilità costante dell'alesatura solo se il gioco di ritorno delle guide viene recuperato nella posizione effettiva di presa.
Quick-change jaw and collet upgrade payback calculation
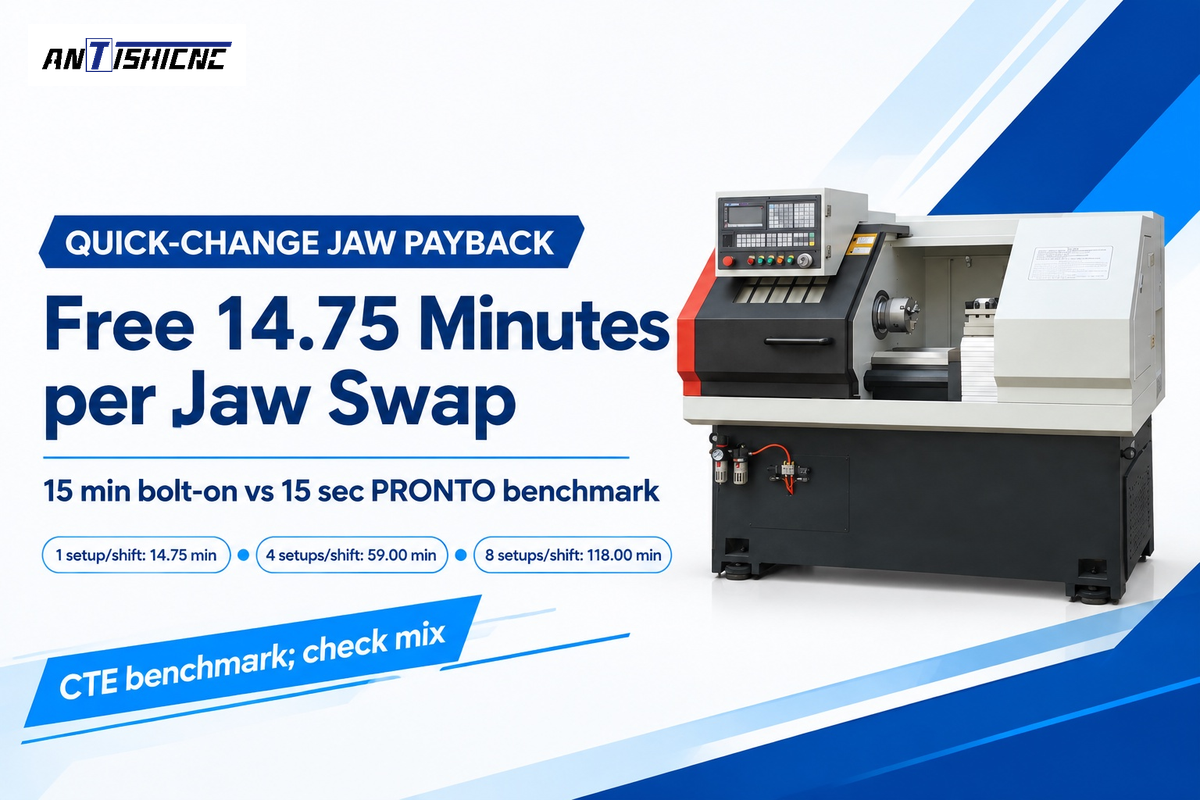
Cambi frequenti delle griffe significano che le griffe a cambio rapido o le pinze possono essere sostituite più rapidamente, riducendo i tempi di allestimento dell'autocentrante. Su una linea dedicata a un singolo pezzo, senza cambi di griffe o pinze, i miglioramenti nel tempo di cambio non consentono di recuperare il sovrapprezzo dell'hardware. Stimare il numero di allestimenti necessari per ripagare la scelta dell'aggiornamento dividendo il costo incrementale dell'hardware per il valore di manodopera e macchina risparmiato a ogni cambio. Confrontare le griffe a cambio rapido con i benchmark del rapporto riportati di seguito.
Nel Cutting Tool Engineering’s quick-change jaw report, svitare tre griffe superiori standard e rifresare le griffe tenere richiede da 15 a 20 minuti, e gli autocentranti standard inizialmente costano dal 30% al 40% in meno su un tornio nuovo. Al confronto, il sistema PRONTO di SCHUNK sostituisce un inserto di griffa in 5 secondi (15 secondi per un set a 3 griffe) con una ripetibilità di 25 micrometri (0.00098 in). Il sistema J-LOC di QCS sostituisce le griffe in 10 secondi. Su 10 set di griffe riutilizzati 10 volte su un autocentrante Kitagawa a 3 griffe da 10 pollici (254 mm), QCS ha documentato un costo totale di $5.630 per griffe tenere standard ($630 per le griffe più la manodopera di allestimento). J-LOC ha totalizzato $2.737 ($2.130 per l'hardware a cambio rapido più cambi da 10 secondi), con un risparmio di $2.893. I prezzi delle pinze a lunghezza fissa variano in base alla dimensione del mandrino e al preventivo del fornitore, quindi valuta gli aggiornamenti delle pinze con la stessa formula dei minuti di allestimento più i costi di inventario delle pinze di ricambio.
Jaw-Change Downtime Break-Even Table
Come descritto nella guida alla valutazione degli investimenti NIST AMS 100-62, per usare il metodo semplificato del tempo di recupero, dividete l’investimento incrementale per il risparmio periodico dichiarando ogni ipotesi d’officina. Usando i Ingegneria degli utensili da taglio valori di riferimento di 15 minuti (900 secondi) per un cambio standard imbullonato a tre griffe contro 15 secondi (0.25 minuti) per un cambio rapido PRONTO a tre griffe, ogni cambio libera 14.75 minuti mandrino. Moltiplicate i minuti liberati per turno per la tariffa al minuto d’officina per verificare il recupero rispetto al sovrapprezzo hardware.
| Jaw Setups per Shift | Standard Bolt-On Time (at 15 min) | Quick-Change Time (at 15 sec) | Spindle Minutes Freed per Shift |
|---|---|---|---|
| 1 setup per shift | 15.0 min | 15 sec (0.25 min) | 14.75 min freed |
| 2 setups per shift | 30.0 min | 30 sec (0.50 min) | 29.50 min freed |
| 3 setups per shift | 45.0 min | 45 sec (0.75 min) | 44.25 min freed |
| 4 setups per shift | 60.0 min | 60 sec (1.00 min) | 59.00 min freed |
| 5 setups per shift | 75.0 min | 75 sec (1.25 min) | 73.75 min freed |
| 6 setups per shift | 90.0 min | 90 sec (1.50 min) | 88.50 min freed |
| 8 setups per shift | 120.0 min | 120 sec (2.00 min) | 118.00 min freed |
| 10 setups per shift | 150.0 min | 150 sec (2.50 min) | 147.50 min freed |
| 12 setups per shift | 180.0 min | 180 sec (3.00 min) | 177.00 min freed |
Ci sono tre limiti operativi che rendono imprudente scegliere un'attrezzatura a cambio rapido per l'autocentrante. Primo, su un tornio dedicato in cui si recuperano zero minuti di allestimento evitando di cambiare le griffe, concentrarsi su turning feeds and speeds. Second, forgings beyond a collet’s collapse range jam collet sleeves. Third, proprietary base jaws tie your selection of lathe chucks to one manufacturer’s insert blanks. Check blank pricing before setting up Tornitura e fresatura CNC celle. Con programmi ad alta variabilità in cui il valore del mandrino liberato è maggiore della spesa per griffe madri e inserti, il bloccaggio a cambio rapido deve essere scelto come strumento essenziale. Ridurre i tempi di fermo di allestimento registrati migliora l'efficienza dell'officina con il mandrino corretto del tornio o il pacchetto corretto dell'autocentrante.
Chuck standards, major manufacturers, and CNC lathe RFQ checklist
A complete lathe purchase order lists exact ISO mounting, jaw and safety standards and workpiece drawings, so the builder sizes the spindle nose, rotary cylinder, drawtube and chuck. Specifying only an outer chuck diameter leaves critical spindle taper, stroke, speed and bar clearance undefined before quotation.
Understanding the different types of workholding standards avoids interface mismatches in machining and manufacturing tenders. In the ISO/TC 39/SC 8 catalogue, la ISO 702-1 fino alla ISO 702-4 definisce i nasi mandrino conici, Camlock, a baionetta e cilindrici. Gli acquirenti che retrofittano vecchi torni manuali europei possono incontrare riferimenti a incavi cilindrici DIN 6350; le relative tabelle dimensionali sono fuori dal record ISO verificato qui, quindi richiedere al fornitore i disegni esatti dell'incavo e del cerchio di foratura. La ISO 3089:2005 si applica solo alle prove geometriche statiche sugli autocentranti manuali ad autocentraggio con griffe monopezzo. La ISO 3442-1 e la ISO 3442-2 riguardano le dimensioni di collegamento e l'intercambiabilità per autocentranti con griffe in due pezzi, mentre la ISO 3442-3 specifica le prove di accuratezza geometrica per autocentranti azionati motorizzati. La sicurezza della progettazione degli autocentranti motorizzati e i limiti della forza di presa rientrano nella ISO 16156:2004, ora in revisione attiva come ISO/WD 16156 (Edition 2), registered in September 2026 and in working-draft study as of October 2026.
ISO/TC 39/SC 8 maintains separate standards for spindle noses (ISO 702), manual one-piece-jaw scroll tests (ISO 3089), two-piece jaw interfaces and power-chuck accuracy (ISO 3442), and chuck safety (ISO 16156).
Confrontare i tipi di mandrini per tornio disponibili e le diverse tipologie proposte dai costruttori specializzati aiuta anche a definire il perimetro di fornitura. Le fonti tecniche citate qui includono Kitagawa (autocentranti a cuneo-gancio), SCHUNK (griffe PRONTO), Pratt Burnerd (mandrini controbilanciati) e QCS Workholding (griffe J-LOC). I dati pubblicati comprendono inoltre Forkardt Hardinge e Royal Products (pinze), Wagner Magnete e HVR Magnet (piani magnetici) e Tonfou (griffe CNC). I cataloghi industriali (Penn Tool Co.) elencano mandrini manuali di ricambio. Verificate i valori nominali sulle schede tecniche aggiornate dei produttori. Tutti i marchi appartengono alle rispettive aziende. ANTISHICNC costruisce torni CNC, torni paralleli universali, torni verticali e torni filettatubi con pacchetti manuali, idraulici o pneumatici abbinati, oltre a guide su capstan and turret lathes.
Definire il bloccaggio per un nuovo tornio ANTISHICNC? Invia il disegno del pezzo con diametri grezzi e finiti, spessore minimo della parete, lunghezza alimentata dalla barra rispetto alla lunghezza serrata, grado del materiale, TIR target, RPM massimi e numero di allestimenti per turno. Scopri i nostri Tornitrici CNC affinché i nostri ingegneri possano abbinare naso mandrino, foro del tirante, cilindro rotante e tipologie di griffe prima della quotazione.
Domande frequenti
Can a 3-jaw scroll chuck hold square bar stock safely?
No, a standard 3-jaw scroll chuck can’t hold square bar stock safely during metal turning. Three jaws set at 120 degrees can’t meet four 90-degree flats symmetrically, creating unstable corner contact and a serious part ejection hazard under cutting torque. Clamp square bar in a 4-jaw independent chuck, a 4-jaw self-centering scroll chuck, or a square collet.
What does the number 6 mean in an A2-6 or D1-6 spindle mount?
The number 6 denotes the standardized ISO 702 spindle-nose size code (built on the 7-degree 7-minute 30-second short taper in ISO 702-1:2009), not a 6-inch chuck diameter. An A2-6 nose uses an outer bolt circle, while a D1-6 nose uses six camlock studs. Mounting one style onto the other requires a machined adapter plate.
Why do soft jaws need a clamping ring or plug while being bored?
Use a clamping ring, spider, or plug to preload master-jaw guideway clearance in the production clamping direction during soft-jaw boring. Boring soft jaws without preload can cause diameter, taper, or contact errors once cutting clamp pressure takes up clearance and deflects the jaws. Match boring hydraulic pressure to part pressure.
Do 1.5 mm x 60° metric top jaws fit inch-serrated master jaws?
No, metric 1.5 mm x 60-degree top jaws don’t fit imperial 1/16 in x 90-degree master jaws. Mismatched pitches engage only tooth tips and shear serrations.
When should a CNC shop choose a dead-length collet chuck over a pullback collet?
Scegli un mandrino portapinza a lunghezza fissa quando i pezzi di seconda operazione si appoggiano contro un fermo Z interno o vengono trasferiti a un contromandrino con tolleranze ristrette sulla lunghezza della spalla. I modelli a lunghezza fissa spingono in avanti un manicotto conico sopra una pinza fissa, mantenendo il pezzo fisso assialmente durante il serraggio. Le pinze standard 5C e 16C a retrazione tirano invece all'indietro nel cono del mandrino. Ogni volta che il diametro della barra in ingresso varia entro la tolleranza di laminazione, l'azione di retrazione sposta leggermente la posizione assiale Z. Valuta l'accuratezza assiale a lunghezza fissa rispetto allo sbalzo aggiuntivo del naso all'interno di torrette compatte per torni.
Does a larger chuck diameter always fit the same lathe spindle?
No, maximum chuck diameter is capped by bed swing, guard clearance, bearing load limits, rated chuck RPM, and ISO 702 bolt-circle compatibility.
What workpiece and tooling details belong in a lathe chucking inquiry?
Invia un disegno del pezzo che mostri i diametri del grezzo e del finito, lo spessore minimo della parete, la lunghezza alimentata dalla barra rispetto alla massa del grezzo serrato e il grado della lega. Specifica la permeabilità magnetica se valuti mandrini magnetici a poli radiali per anelli grandi. Includi la concentricità target (TIR), gli RPM massimi previsti del mandrino, la dimensione del lotto e gli allestimenti per turno. Indica se gli operatori preferiscono una chiocciola manuale o griffe indipendenti, griffe idrauliche dentate o pinze a cambio rapido. Questi dati corrispondono al naso ISO 702, alla corsa del cilindro, all'alesaggio del tubo di trazione e alla presa dinamica.
Scope Note: ANTISHICNC machine bore and speed figures come from official supplier technical quotations; dynamic force and shift-minute examples state their calculation inputs explicitly.
Riferimenti e fonti
- Safe use of metal turning lathes, WorkSafe Victoria, Zone 1 bar enclosure and Zone 3 chuck selection controls.
- Guide to Smart Investment Tools (AMS 100-62), National Institute of Standards and Technology (NIST), October 2024.
- ISO 702-1:2009 Machine tools: Connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection, International Organization for Standardization.
- ICS 25.060.20 Workholding spindles and chucks (ISO 702, ISO 3089:2005, ISO 3442, ISO 16156), International Organization for Standardization.
- ISO/WD 16156 (Edizione 2) Requisiti di sicurezza per la progettazione e la costruzione degli autocentranti di bloccaggio, International Organization for Standardization.
- ISO/TC 39/SC 8 Workholding spindles and chucks catalogue, International Organization for Standardization.
- CN103611948A Slender-shaft three-jaw chuck clamping method, Google Patents public record.
- Quick-Change Jaw Systems for Chucks Offer Multiple Benefits, Cutting Tool Engineering.
- When to Use a Collet Chuck, Modern Machine Shop.
- Workholding and Quick-Change Automation Overview, International Manufacturing Technology Show (IMTS).



