














La finition de surface d'usinage est la texture qu'un processus de coupe laisse sur une pièce, le motif fin des pics et des vallées que vous pouvez sentir avec un ongle mais qui ont généralement besoin d'un instrument pour mesurer Il décide comment une face d'étanchéité maintient la pression, comment une tige survit à un joint tournant, et combien une pièce coûte à fabriquer Deux pièces peuvent frapper la même dimension sur l'impression et ne se comportent toujours pas de la même manière parce que l'une a été tournée à Ra 3,2 µm et l'autre sol à Ra 0,4 µm. Ce guide concerne le côté cause-contrôle : quel processus maintient quelle finition, les cinq entrées que vous changez réellement à la machine, la formule simple qui prédit une finition retournée avant de couper, et comment lire son défaut.
Spécifications rapides : finition de surface d'usinage
| Ce qu'il mesure | Micro-irrégularités laissées par l'usinage rugosité, plus ondulation et pose |
| Paramètre le plus utilisé | Ra (rugosité moyenne arithmétique), en µm ou µin |
| Finition de“ standard”as-usinée | Ra 3,2 µm = 125 µin |
| Tournement/plage de fraisage | Ra 088,3 µm (32,250 µin) |
| Broyage/affûtage/rottage | Ra 0,1 0,8 µm jusqu'à moins de 0,05 µm |
| Normes régissant | ISO 21920 (2021), ISO 1302, ASME B46.1, ASME Y14.36 |
| Le plus gros levier unique (tournant) | Alimentation par tour par rapport au rayon du nez de l'outil |
Ce que signifie réellement la finition de surface d'usinage
La finition de surface est la description générale de la texture d'une surface usinée, et elle se divise en trois composants distincts : rugosité, ondulation et pose. Les mélanger est la raison la plus courante pour laquelle un appel de dessin et une pièce finie ne sont pas d'accord. Dans l'usinage quotidien, le mot signifie généralement rugosité, rapportée comme une valeur Ra en micromètres : les pics et les vallées fins que le tranchant laisse derrière lui sur la surface.
- ✔Rugositéles irrégularités de surface finement espacées, les pics et les vallées laissés directement par le tranchant C'est ce que les machinistes entendent habituellement quand ils disent “surface finish,” et c'est ce que Ra rapporte.
- ✔Sondageécarts plus grossiers et de plus longue longueur d'onde par rapport à la vibration, à la déflexion ou à une configuration déformée Une pièce peut être une surface lisse (faible rugosité) mais ondulée.
- ✔Layla direction du motif de surface prédominant, fixée par le type d'usinage (circulaire sur une face tournée, linéaire sur un sol ou plane fraisée).
“Surface texture” est le terme générique pour les trois ;“surface rugosité” est la composante de rugosité à elle seule. Le ASME B46.1 standard définit Ra formellement comme la moyenne arithmétique des écarts de hauteur absolus du profil mesuré par rapport à sa ligne moyenne, pris sur une longueur d'échantillonnage En termes simples : moyenne de la distance à laquelle la surface s'éloigne d'un plan central, de haut en bas, et vous obtenez Ra.
Ces trois éléments constituent ensemble la texture d'une surface, et chaque type de finition de surface n'est qu'un mélange différent d'entre eux Les ingénieurs décrivent cette géométrie de surface avec des paramètres de rugosité, Ra, Rz et Rt, chacun étant une manière différente de réduire un profil complexe à un seul nombre Les finitions de surface courantes sur une pièce usinée vont du grossier au miroir-brillant, mais ils décrivent tous la même finition de surface métallique : jusqu'où la surface réelle s'écarte d'un plan parfait, incluant à la fois l'ondulation et les irrégularités de surface espacées, les petites irrégularités de la surface et les irrégularités sur une surface laissée par les copeaux.
Lecture des chiffres : Ra, Rz et appels communs
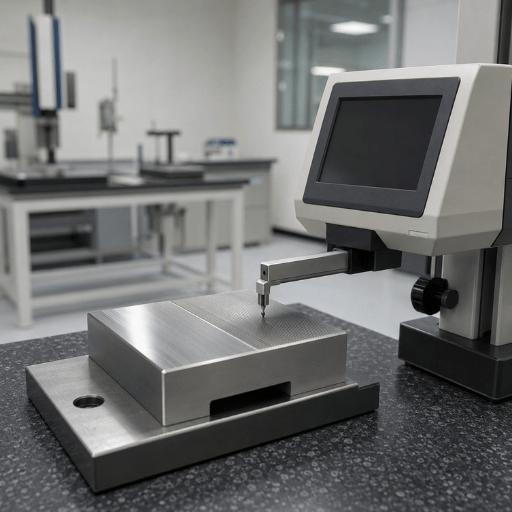
Ra domine les impressions parce qu'il est stable et facile à mesurer, mais il éloigne en moyenne les extrêmes Rz capture la moyenne des plus grandes hauteurs crête à vallée sur plusieurs longueurs d'échantillonnage et est plus sensible à une seule rayure profonde, utile pour l'étanchéité et les surfaces critiques en fatigue. Rmax (ou Rt) est la plus grande distance crête à vallée de l'évaluation Les surfaces peuvent passer sur Ra et échouer encore sur Rz lorsqu'elles portent occasionnellement des marques profondes d'outils.
Ra est la moyenne de rugosité, formellement la moyenne arithmétique des écarts des hauteurs de surface par rapport à la ligne moyenne, c'est pourquoi on l'appelle aussi rugosité moyenne de surface Parce qu'elle somme de nombreux petits écarts de hauteur de surface en une seule figure, deux surfaces avec des profils de rugosité très différents peuvent partager le même Ra. Toute lecture de profil de rugosité unique vous indique donc moins que l'ensemble complet de paramètres de rugosité, donc les dessins critiques couplent Ra avec Rz ou un paramètre plus serré Les valeurs de rugosité de surface standard se regroupent sur une échelle fixe, et la plupart des appels choisissent l'un de ces niveaux de rugosité plutôt qu'un nombre arbitraire.
Qu'est-ce que la finition de surface Ra 3.2 ?
Ra 3,2 µm (égal à 125 µin) est la finition standard de “as-machined”, la texture qu'une passe de tournage ou de fraisage compétente produit sans aucun travail de finition supplémentaire Il porte des marques d'outils faiblement visibles, se sent lisse au toucher et est la valeur par défaut pour les surfaces usinées générales, les faces de montage et les caractéristiques non scellantes Spécifier quelque chose de plus fin que Ra 3.2 signifie s'engager à des passes supplémentaires, un outillage spécial ou un processus secondaire, donc Ra 3.2 est la ligne de base sans rapport coût-neutre à moins que la fonction ne demande mieux.
| Ra (µm) | Ra (µin) | ISO N-grade | Sentez-vous/usage typique |
|---|---|---|---|
| 6.3 | 250 | N9 | Marques visibles ; usinage grossier, non critique |
| 3.2 | 125 | N8 | Standard tel qu'usiné ; surfaces générales |
| 1.6 | 63 | N7 | Passe de finition fine ; léger ajustement coulissant |
| 0.8 | 32 | N6 | Sièges de roulement, faces d'étanchéité (besoin de soins ou de meulage) |
| 0.4 | 16 | N5 | Surfaces au sol ; tourillons de joints dynamiques |
| 0.2 | 8 | N4 | Rectification de précision/affûtage |
Convention de conversion : 1 µm ≈ 40 µin Cette conversion de rugosité de surface vous permet de lire n'importe quel graphique de rugosité de surface dans l'une ou l'autre unité Pour un graphique complet de finition de surface Ra avec colonnes RMS, CLA et Rt, plus un graphique de comparaison de rugosité de surface, voir notre guide de mesure de la rugosité de surface.
Symboles de finition de surface sur un dessin technique
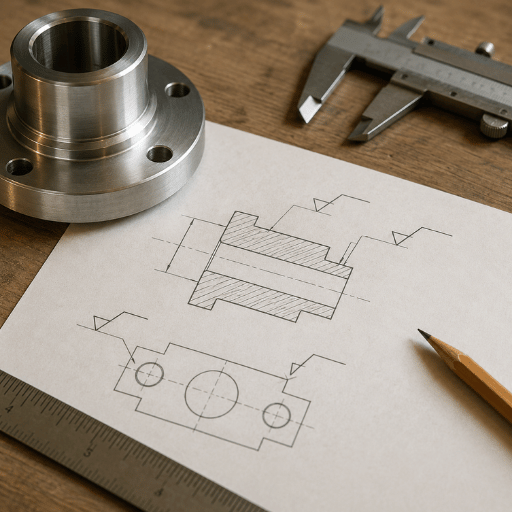
Une exigence de finition parvient à la boutique comme symbole, pas comme phrase Son symbole de base est une coche posée sur la surface qu'elle contrôle Trois variantes changent le sens :
- ✔Marque de contrôle unie, exigence de texture de surface, tout processus autorisé.
- ✔Marque de contrôle avec une barre horizontale, l'enlèvement de matière (usinage) est requis.
- ✔Cochez la marque avec un cercle, l'enlèvement de matière est interdit (laisser la surface telle que coulée/telle que formée).
Ces symboles de rugosité de surface (également écrits sous forme de symboles de texture de surface) regroupent les paramètres de finition de surface, la valeur, la coupure et la pose, en une seule marque. Les valeurs Ra se situent en haut à gauche du symbole ; une longueur d'échantillonnage (coupure) et un symbole de direction de mise en page peuvent être ajoutés en dessous et à droite. Les symboles de mise en page vous indiquent dans quelle direction le motif doit s'exécuter : = parallèle, ⊥ perpendiculaire, X croisé, M multidirectionnel, C circulaire, R radial. La pose est importante pour les joints et les pièces coulissantes, où la direction des rayures par rapport au mouvement modifie les fuites et l'usure.
ISO et ASME dessinent différemment la même idée Sous ASME Y14.36M la valeur est affichée en µin ; sous ISO 1302 /ISO 21920 elle est affichée en µm avec la lettre de paramètre (par exemple “Ra 0.8”). Si un appelout affiche un nombre nu sans paramètre, confirmez s'il s'agit de Ra ou de Rz et quelles unités, une “32” en µin (Ra 0.8 µm) est une partie très différente de “32” lue comme Rz.
Quelle finition chaque processus d'usinage peut contenir
Un fait est plus important que n’importe quel ajustement des flux et des vitesses : le processus donne le plancher. Vous ne pouvez pas régler une passe d'ébauche dans un miroir, au-delà d'un point, le seul moyen d'obtenir un Ra plus fin est une opération différente. En tant que constructeur de machines de tournage, de fraisage, de meulage et d'EDM, nous définissons d'abord le support de processus, puis optimisons à l'intérieur. Le tableau ci-dessous est le Fenêtre Processus-à-Ra une carte réaliste à deux unités de ce que chaque opération détient en production, et non un meilleur cas en laboratoire.
| Processus | Ra (µm) | Ra (µin) | Rôle typique |
|---|---|---|---|
| Tournage grossier/fraisage | 3.2–12.5 | 125–500 | Enlèvement de stock, non critique |
| Finir le tournage/fraisage | 0.8–3.2 | 32–125 | Surfaces usinées standard |
| Forage | 1.6–6.3 | 63–250 | Trous avant alésage |
| Alésage/ennuyeux | 0.8–3.2 | 32–125 | Trous ronds et dimensionnés |
| EDM (fil/paquebot) | 0.4–6.3 | 16–250 | Formes dures ou complexes |
| Surface/broyage cylindrique | 0.1–0.8 | 4–32 | Sièges de roulement, tourillons de sceau |
| Affûtage | 0.05–0.4 | 2–16 | Alésages, vérins hydrauliques |
| Lape | <0,0120.1 | 0.5–4 | Jauges, plats optiques, d'étanchéité |
Chaque type d'usinage laisse sa propre signature : une pièce retournée présente une pose circulaire, une pièce fraisée présente des marques linéaires et l'usinage par décharge électrique (EDM) laisse une matte uniforme. Ces finitions de surface usinées sont le produit du mécanisme de coupe ou d'érosion plus les étapes d'usinage qui précèdent la passe finale, rugueuse, semi-finie, puis finition Une surface usinée CNC issue d'une passe de finition est beaucoup plus lisse que la même surface d'usinage CNC laissée après ébauche Lisez la fenêtre Processus-Ra ci-dessus comme tableau de finition de surface d'usinage : faites correspondre la finition de surface souhaitée au processus qui peut l'atteindre, puis optimisez à l'intérieur de cette fenêtre.
Sources : bandes de processus recoupées avec les manuels d'ingénierie et les pratiques de normes. Le broyage peut atteindre Ra 3 µin en production, c'est pourquoi tout ce qui se trouve en dessous d'environ Ra 0,8 µm passe généralement à équipement de broyage plutôt que d'être poursuivi sur un tour ou un moulin.
“La plupart des tickets de ‘ mauvaise finition ’ que nous voyons ne sont pas du tout un problème de flux et de vitesses, la pièce a été invitée à tenir un numéro de classe de broyage sur une opération de tournage Choisissez d'abord le processus pour le Ra ; les paramètres ne font que s'affiner à l'intérieur de cette fenêtre.”
Équipe d'ingénierie de tournage et de meulage ANTISHICNC
Les 5 Leviers qui contrôlent la finition de la surface
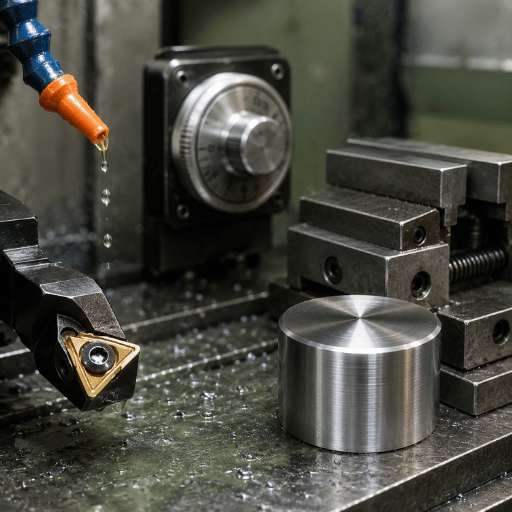
Une fois que vous êtes dans la bonne fenêtre de processus, cinq entrées décident du Ra réel. Nous appelons cela le Modèle de contrôle de finition à 5 levierstirez-les dans l'ordre, car les deux premiers effectuent l'essentiel du travail sur une surface tournée ou fraisée.
- Aliment par tourle pilote géométrique dominant Alimentation inférieure, finition plus fine (avec une limite, voir la section suivante).
- Rayon du nez de l'outilun rayon plus grand écarte les marques d'alimentation et abaisse la rugosité théorique, mais augmente la force de coupe.
- Vitesse de coupedoit être suffisamment haut pour sortir de la zone bâtie (voir dépannage).
- Bord/état de l'outilun bord tranchant, correctement enduit et non porté ; un insert d'essuie-glace si vous voulez de la nourriture et de la finition.
- Rigidité & liquide de refroidissementune configuration rigide et une lubrification propre tuent l'ondulation et déchirer les trois premiers leviers ne peut pas.
Les leviers 1 et 2 sont reliés par une géométrie simple, et vous pouvez prédire une finition tournée avant que la broche ne tourne.
La rugosité théorique crête à vallée lors du virage est Rt ≈² ÷ (8 × r), [traduction], où f est l'alimentation par tour et r est le rayon du nez de l'outil Exemple travaillé : f = 0,2 mm/tour, r = 0,8 mm → Rt ≈ (0,2 × 0,2) (8 × 0,8) = 0,04 (0,4 = 0,00625 mm = 6,25 µm. Réduisez maintenant de moitié l'alimentation à 0,1 mm/tr : Rt ≈ 0,01 ÷ 6,4 = 1,56 µm, soit environ un quart de la hauteur, parce que l'alimentation est au carré Branchez vos propres f et r avant de couper : il vous indique si la finition est même atteignable en tournant, ou si la pièce a besoin de meulage.
Cette même géométrie explique la plaquette d'essuie-glace Un essuie-glace meule un petit plat juste après le rayon du nez, de sorte que les marques laissées à une alimentation plus élevée sont essuyées lisses, vous permettant de doubler l'alimentation et de conserver la finition. Ce compromis est réel et documenté : tourner les inserts avec un rayon effectif plus grand “produce la meilleure qualité de surface” mais “augmente la force de coupe,” per Brevets Google EP1631410A1, « Ils ont donc besoin d'une configuration rigide. Pour les endroits où les vitesses et les flux correspondent à la situation dans son ensemble, consultez notre » guide d'alimentation et de vitesse.
Comment améliorer la finition de surface : une séquence de travail
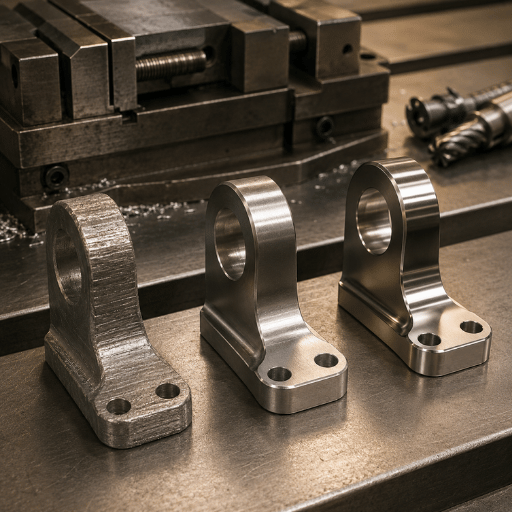
La finition de surface n'est pas améliorée par la chance ou par le simple ralentissement de la machine vers le bas Elle répond à un ensemble défini de leviers condition de bord, d'alimentation et de rayon de nez, stratégie de finition, vitesse de coupe, et rigidité l'ordre dans lequel vous les ajustez décide de la vitesse à laquelle vous atteignez le nombre La séquence ci-dessous est celle que nous main opérateurs quand une pièce revient rugueuse, classée par effet plutôt que par habitude.
Comment obtenir une meilleure finition de surface en usinage ?
Travailler les leviers par ordre d'effet plutôt que de tout changer en une fois Les gains les plus rapides sur une pièce tournée ou fraisée proviennent de l'arête de coupe et de la relation alimentation-nez-rayon, puis de la passe de finition, puis de la vitesse et du liquide de refroidissement Ci-dessous est la séquence que nous remettons aux opérateurs qui poursuivent un numéro.
- Confirmez que le bord est tranchant et non porté, et placé sur ou juste en dessous de la hauteur centrale. Un insert au-dessus du centre frotte au lieu de coupures.
- Laissez au moins un rayon de nez de stock pour une passe de finition dédiée, jamais moins.
- Abaissez l'alimentation ou installez un rayon de nez/un insert d'essuie-glace plus grand (utilisez la règle du carré d'alimentation pour dimensionner le mouvement).
- Prenez une passe à ressort (à profondeur nulle) pour éliminer les restes entraînés par la déviation.
- Augmentez la vitesse de coupe pour vous dégager de la bande de pointe ; ajouter ou améliorer du liquide de refroidissement.
- Si la cible est inférieure à ~Ra 0,8 µm, arrêtez le réglage et passez au meulage ou au rodage.
L'objectif est une surface lisse qui répond à la finition de surface souhaitée sans passes gaspillées ; la poursuite d'un niveau de rugosité plus fin que la pièce ne nécessite qu'un coût supplémentaire. Des expériences de fraisage universitaires contrôlées confirment directement l'alimentation des pistes de rugosité de surface (Étude de l'Université de Clemson sur l'aluminium 6061), donc l'alimentation est le levier à dimensionner en premier Une mise en garde contre-intuitive : affamer l'alimentation n'aide pas toujours Les praticiens rapportent que descendre en dessous d'une véritable alimentation de finition (environ 0,15 mm/tour) peut faire une finition pire, 1, car le bord commence à frotter et à frotter plutôt qu'à cisailler proprement.
Pourquoi la fin tourne mal : 6 causes et corrections courantes
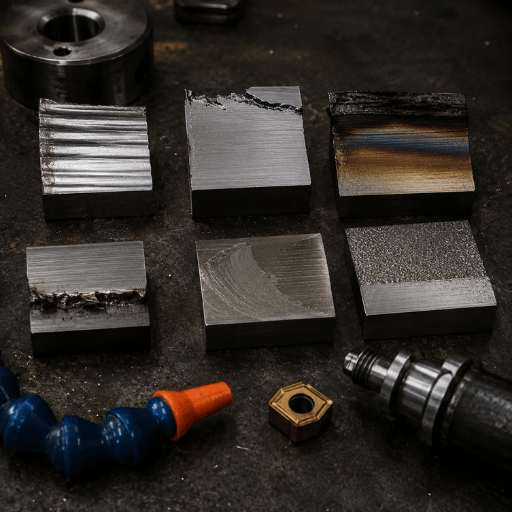
La plupart des défauts de finition annoncent leur cause si vous lisez la surface au lieu de deviner Un bord déchiré, une vague régulière, un frottis traîné brillant chaque motif renvoie à une variable dominante Utilisez le Décodeur de défaut de finition à 6 symptômes ci-dessous : faites correspondre ce que vous voyez sur la partie à un symptôme, trouvez la cause habituelle, puis changez cette variable unique avant de toucher autre chose.
| Symptôme de la part | Cause probable | Correction |
|---|---|---|
| Marques ondulées/de batterie régulières | Chatter, souvent dû à une coupe interrompue ou instable | Raidez la configuration, raccourcissez le porte-à-faux, changez de vitesse/profondeur pour éviter la résonance |
| Surface déchirée, en lambeaux, terne | Bord intégré à vitesse faible/moyenne sur matériau gommeux | Augmentez la vitesse hors de la bande BUE, bord plus pointu/enduit, meilleur liquide de refroidissement |
| Traînée brillante maculée, pas de coupe nette | Outil au-dessus de la hauteur centrale, il frotte et non coupe | Réinitialiser bord à centre ou légèrement en dessous |
| Crêtes périodiques grossières | Alimentation trop élevée pour le rayon du nez | Alimentation inférieure ou augmentation du rayon du nez (règle du carré d'alimentation) |
| Rayures aléatoires/score | Des copeaux de récupération, des copeaux traînaient à travers la surface | Améliorer l'évacuation des copeaux, la chasse d'eau du liquide de refroidissement, la géométrie du brise-copeaux |
| Finir de s'aggraver sur une course | Usure progressive des outils | Indexer/remplacer le bord sur un calendrier de durée de vie de l'outil, pas en cas d'échec |
Une croyance largement répandue est qu'une vitesse de coupe plus faible donne toujours une finition plus fine Des études contrôlées disent le contraire : à faible vitesse de coupe une forme de bord construite et rugueux la surface, et Ra tombe alors que la vitesse s'élève hors de cette bande, les recherches universitaires sur le virage confirment que la relation est “positive en raison de la formation de” de bord construit à basse vitesse (Étude SUST sur les paramètres de coupe; corroboré pour AA7075 en ScienceDirect). Si une arrivée est déchirée et que vous atteignez le ralentissement de la commande de vitesse, vous aggravez peut-être la situation.
Finition correspondante à la fonction : dans quelle mesure la tenue est-elle suffisante ?
Sur de nombreux dessins, la ligne la plus chère est un appel de finition trop serré. Ra plus serré n'est pas gratuit : passer de Ra 3,2 à Ra 0,8 µm est communément cité comme ajoutant environ 2.4. au coût d'usinage car il force les passes de finition supplémentaires, l'outillage spécial et une inspection plus stricte. Spécifiez la finition dont la fonction a besoin, pas plus fine, en utilisant les règles des paramètres et des symboles ISO 21920 donc l'appel signifie la même chose pour chaque magasin.
| Rôle partiel | Sensible max Ra | Pourquoi |
|---|---|---|
| Général /surface sans contact | Ra 3.216,3 µm | Tel qu'usiné, c'est bien ; plus fort gaspille de l’argent |
| Joint statique/face du joint | Ra 1.613,2 µm | Le joint est conforme ; pose des choses plus que du Ra ultra-faible |
| Appuyez/ajustage coulissant | Ra 0.81,6 µm | Contrôle la friction et les interférences retenues |
| Tourillon de joint dynamique/siège de roulement | Ra 0,20,8 µm | Durée de vie du sceau ; généralement broyé |
| Optique /jauge /appuyé à plat | Ra <0,1 µm | La fonction l'exige ; rodage/honage uniquement |
Différents rôles de pièces nécessitent une rugosité de surface différente, et différents niveaux de rugosité de surface entraînent des coûts très différents. Parfois, une finition plus rugueuse est la bonne solution : une finition mate ou satinée (une finition satinée délibérée, pas polie) peut être spécifiée pour l'apparence ou pour masquer les marques de manipulation plutôt que pour la fonction. Ces variations de finition sont exactement la raison pour laquelle un composant transporte plusieurs appels au lieu d'une seule qualité de couverture.
Une règle pratique : si vous ne pouvez pas nommer la fonction qui en a besoin, ne spécifiez pas ci-dessous Ra 1,6 µm Précisez la bonne finition de surface pour chaque fonctionnalité, traitez l'appel le plus serré comme la finition de surface finale pour planifier en dernier, et rappelez-vous que le temps d'usinage de précision, et non le matériel, est ce qu'un nombre trop serré acheter Les décisions d'adéquation à la fonction sont moins chères à prendre sur le dessin que de discuter lors de l'inspection du premier article Pour les pièces externalisées, une enquête sur usinage CNC de précision de Zhenling doit joindre ces appels de finition spécifiques aux caractéristiques et leur base d'inspection au dessin, afin que la citation et l'examen du premier article utilisent les mêmes exigences.
Vérification de la finition que vous avez spécifiée
Deux chèques couvrent la plupart des magasins. UN comparateur de surface (un ensemble de coupons de référence usinés selon des qualités Ra connues) permet à un opérateur de juger une finition à vue et à ongles en quelques secondes, ce qui est bien pour aller/non-aller sur le sol. UN profilomètre stylet Traîne une pointe fine sur la surface et rapporte un Ra/Rz traçable par rapport à une longueur de coupure définie, ce dont vous avez besoin pour les enregistrements d'inspection et les appels serrés La mesure de rugosité transforme la surface en un nombre : l'instrument prend la mesure de la rugosité de surface à partir d'une surface mesurée, traçant le profil de surface de manière à ce que la mesure de la rugosité de surface soit reproductible Faites correspondre la surface de la pièce et ses spécifications de rugosité au bon instrument, et choisissez la coupure pour correspondre à la caractéristique, car la mauvaise coupure peut signaler une partie qui passe comme étant défaillante Pour la méthode complète, les instruments et les détails Ra-versus-Rz, consultez notre guide dédié comment mesurer la rugosité de surface.
Où se dirigent les exigences d’usinage de surface-finition
Deux équipes valent la peine d'agir maintenant Premièrement, la norme régissant change : L'ISO 21920-2 :2021 remplace l'ISO 4287/4288, [TRADUCTION], les normes de longue date profil-paramètre, et la partie 1 absorbe la symbologie de l'ISO 1302 (Guide de métrologie de surface). Sa conséquence pratique pour les acheteurs : une coordonnée de 0,8“ sur un dessin de 2026 et un dessin de 2015 peuvent faire référence à différentes définitions de l'échantillonnage et de l'évaluation, confirmer sur quelle norme un appel est construit avant de le citer ou de l'inspecter.
Deuxièmement, les aspects économiques du processus sous la finition bougent Le tournage dur est de plus en plus utilisé comme alternative au broyage pour les pièces durcies (>45 HRC) pour atteindre Ra 0,20,4 µm, car il fabrique des copeaux recyclables au lieu de broyer les boues et peut couper le temps de cycle (Usinage de production). Cela ne retire pas le meulage, le meulage, l'affûtage et le rodage, mais tout ce qui est inférieur à environ Ra 0,1 µm, mais cela change quelle machine gagne le travail pour la bande mi-fine. Si vous spécifiez ou achetez des capacités pour des finitions submicroniques, la décision n'est plus automatiquement “grind it.” Associez le processus au Ra et la dureté, et revisitez-la à mesure que l'outillage tournant dur s'améliore.
Foire aux questions
Q : Quelle est la finition de surface standard en usinage ?
Voir la réponse
Q : Quelle est la différence entre la rugosité de surface et l'état de surface ?
Voir la réponse
Q : L'anodisation ou la galvanoplastie modifie-t-elle ma rugosité de surface usinée ?
Voir la réponse
Q : Pourquoi ne pas spécifier Ra 1.6 ou Ra 0.8 coûte toujours plus cher ?
Voir la réponse
Q : Quel processus d'usinage donne la finition la plus lisse ?
Voir la réponse
Q : Pouvez-vous combiner plusieurs finitions de surface sur une seule pièce ?
Voir la réponse
Oui, et c'est une pratique normale Un seul composant porte souvent plusieurs appels : un tourillon de roulement Ra 0,4 µm au sol, des faces d'étanchéité Ra 1,6 µm et Ra 3,2 µm tel qu'usiné partout ailleurs Chaque fonctionnalité obtient la finition dont sa fonction a besoin, ce qui maintient le coût à un niveau bas par rapport à la finition de la pièce entière au nombre le plus serré Une règle de séquençage est importante : les surfaces plus serrées sont généralement terminées en dernier, donc la chaleur et le serrage des opérations ultérieures ne gâchent pas une surface déjà amenée à la taille.
Appelez le symbole, la valeur et la pose de chaque surface séparément, et signalez toute “finish après le traitement thermique” ou “finish après le placage du billet de”, afin que le magasin planifie la commande d'opération et ne broie pas un journal qu'un processus ultérieur ne ferait que déformer à nouveau.
Références et sources
- Effet de l'usinage de l'alimentation sur la rugosité de la surface lors de la coupe de l'aluminium 6061Université Clemson
- Impact de la distance de pas du chemin d'outils sur le rayon du nez de l'outil de coupe et la finition de la surfaceNIH PMC
- Étudier l'effet des paramètres de coupe (vitesse, alimentation, profondeur) sur la rugosité de la surfaceUniversité soudanaise des sciences et technologies
- ISO 21920-2 :2021, Spécifications géométriques du produit, Texture de surface : ProfilISO
- ASME B46.1 /Y14.36, Symboles de texture de surface et de texture de surfaceASME
- EP1631410A1, Outil de coupe comportant un coin de nez d'essuie-glaceBrevets Google
À propos de cette analyse
Ce guide de finition de surface d'usinage reflète la vue avant tout d'un constructeur de machines-outils : ANTISHICNC fabrique les tours de tournage, les fraiseuses, les meuleuses de surface, les meuleuses d'outils et de couteaux et Équipement EDM qui maintiennent les bandes de finition dans la fenêtre Processus-à-Ra ci-dessus Les plages de capacités et l'exemple du carré d'alimentation sont tirés des références de pratique et d'usinage des normes, puis encadrés par la façon dont ces processus se comportent sur un équipement réel Examiné par l'équipe technique ANTISHICNC.
Articles connexes
- Comment mesurer la rugosité de la surface, Ra, Rz, les instruments et la longueur de coupure
- Aliments et vitesses, définissant des paramètres de coupe qui protègent la finition et la durée de vie des outils
- Usinage de l'acier inoxydable, apprivoisement de l'écrouissage et du bord bâti
- Usinage Aluminium, finition, BUE et stratégie nez-rayon
- Usinage du laiton, comportement de coupe libre et qualité de la surface



