





Las tolerancias de mecanizado estándar son reglas del plano, no una única cifra que cualquier taller pueda garantizar. Esta guía explica cómo interpretar los intervalos dimensionales de ISO 2768, distinguir las dimensiones de la geometría y comunicar un requisito de tolerancia que los proveedores puedan presupuestar e inspeccionar de forma coherente.
Si pide a tres talleres una «tolerancia de mecanizado estándar», probablemente recibirá tres respuestas distintas. Uno puede ofrecer un valor predeterminado para un servicio, como ±0.005 in; otro puede aplicar una clase ISO 2768; y un tercero puede pedir el plano aprobado antes de dar una cifra. Una pieza mecanizada necesita una tolerancia dimensional y un intervalo de tolerancia definido, no una referencia imprecisa a una norma. Es normal que un servicio tenga valores predeterminados y condiciones declaradas. Una clase ISO se asocia a una nota del plano. El límite específico de una característica depende de la función de esa característica.
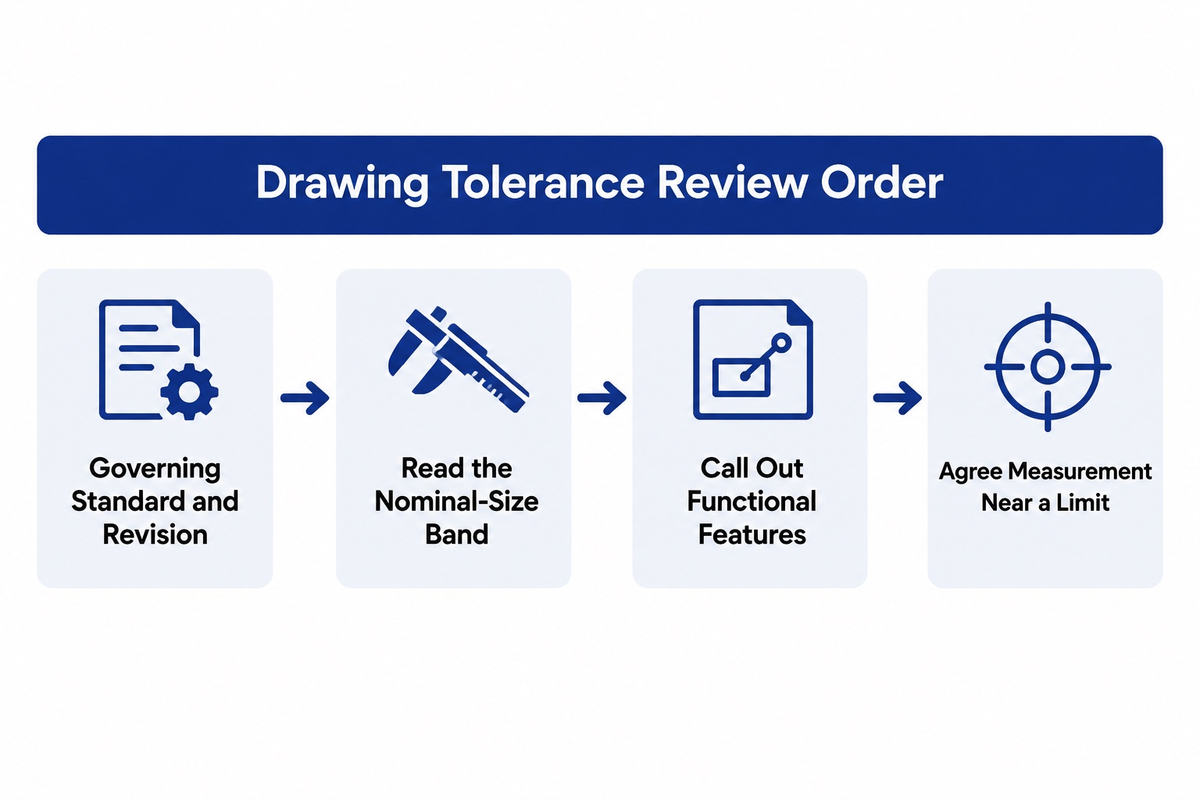
Siga este orden al revisar un plano técnico: identifique las normas de tolerancia aplicables y su revisión, y consulte el intervalo de tamaño nominal correcto. El plano especifica un intervalo admisible que puede ser distinto. Para cada dimensión funcional, determine los tamaños máximo y mínimo, la forma, la orientación y la posición, y acuerde cómo se medirá el resultado cerca de un límite.
Standard machining tolerances at a glance
What is a normal machining tolerance?
Una tolerancia es la variación permitida respecto a una dimensión nominal. En un ejemplo bilateral sencillo, una dimensión de 25,00 mm con ±0,10 mm tiene un límite inferior de 24,90 mm, un límite superior de 25,10 mm y una anchura total de tolerancia de 0,20 mm. Los valores +/- son semianchuras y difieren del intervalo total.
Esa diferencia se aplica a todas las tolerancias estándar y clases de tolerancia. Los grados de tolerancia describen una banda, mientras que el valor de tolerancia indicado en un plano muestra la desviación admisible para una pieza mecanizada. Así, el fabricante puede elegir un proceso sin confundir una dimensión nominal con un límite de aceptación.
Una tolerancia técnica debe poder alcanzarse con el proceso indicado, y una tolerancia de fabricación debe responder a la función de la característica. Al especificar tolerancias, indique los requisitos que realmente importan y deje las dimensiones habituales cubiertas por la nota general acordada.
No consideres que ±0.005 in sea una garantía válida para todo el sector. Protolabs indica ±0.005 in (±0,127 mm) para un servicio de fabricación en una de sus plantas cuando una pieza no tiene plano técnico, mientras que la fila de su red remite a ISO 2768-1 clases para distintas vías de procesamiento de los materiales. Es una referencia útil sobre la política de un servicio, pero no una tolerancia universal para el mecanizado CNC. Su proveedor puede aplicar otro valor predeterminado, y el plano aprobado puede prevalecer sobre él.
En cuanto a los equipos, puedes consultar nuestra gama de tornos CNC, equipos de fresado y la categoría correspondiente de mandrinadoras. Esas páginas delimitan el alcance de los productos, pero no sustituyen la revisión de las tolerancias de su pieza.
Drawing rule: indique la norma, la clase, las unidades y la revisión en el plano o en la solicitud de presupuesto. Especifique por separado cualquier característica cuya función requiera una tolerancia más estricta que la nota general.
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 covers general linear and angular dimensions without individual tolerance indications in four classes: fine (f), medium (m), coarse (c), and very coarse (v). Its public status page still lists the 1989 edition as published and current after its 2022 review. The same page points to a successor, ISO 2768 Edition 2, que actualmente figura en la Organización Internacional de Normalización como pendiente de publicación, en la fase 60.00. Según la consulta realizada el 27 de octubre de 2026, esa norma sucesora aún no se considera una sustitución publicada.
La tabla 1 del documento original presenta los intervalos de tamaño nominal. La tabla siguiente, extraída de una copia del documento de 1989, sirve de ayuda para interpretarlo; no sustituye a la norma, los planos contractuales ni otros documentos autorizados.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0.5 hasta 3 | ±0,05 | ±0,1 | ±0,2 | — |
| de 3 a 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| más de 6 hasta 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| más de 30 hasta 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| más de 120 hasta 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
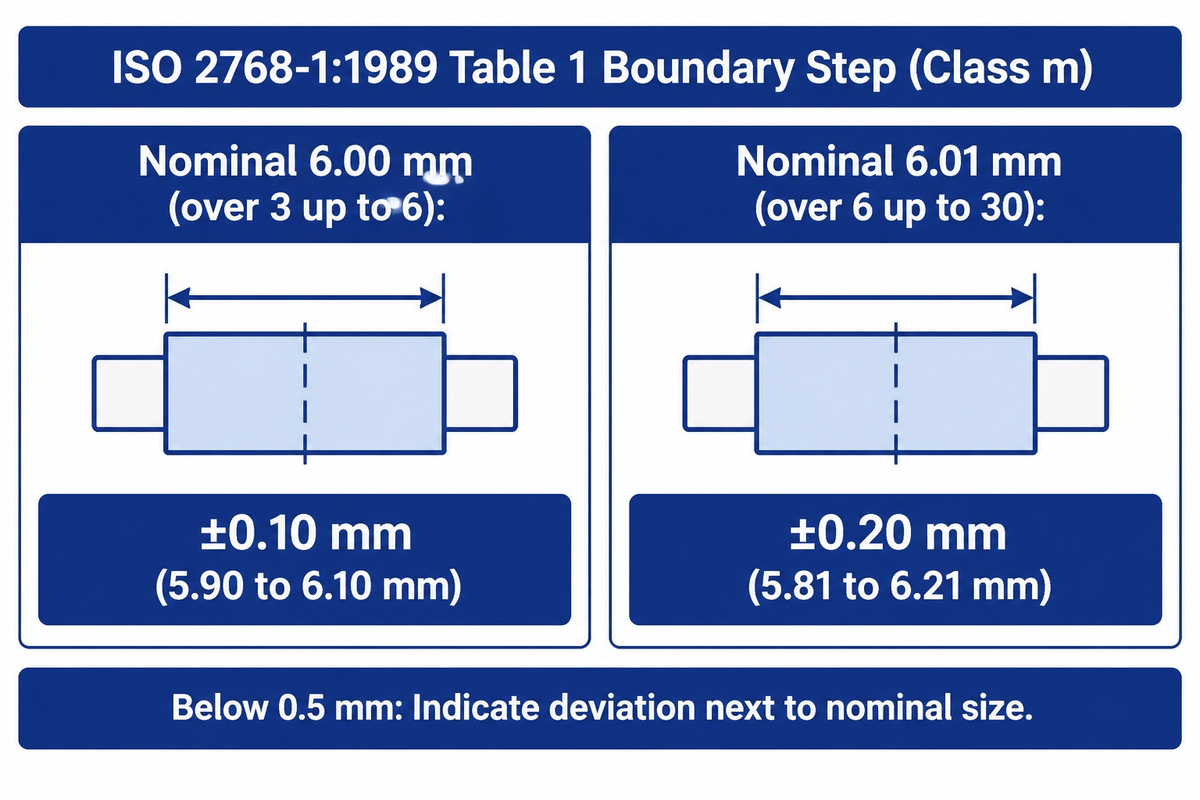
Pay attention to the word over. Según el criterio de límites de la tabla, una medida exactamente igual a 6,00 mm sigue dentro del intervalo «más de 3 hasta 6». Con la clase m, eso supone ±0,10 mm, es decir, 5,90–6,10 mm. Una característica de 6,01 mm pasa al intervalo «más de 6 hasta 30», y con la clase m el valor pasa a ser ±0,20 mm, es decir, 5,81–6,21 mm. Este cálculo se basa en los intervalos indicados; no es una nueva recomendación de tolerancia.
Según el documento de 1989, al seleccionar la clase aplicable, tenga en cuenta la precisión habitual del taller para las dimensiones sin indicación de tolerancia. Estas tolerancias generales no se aplican a dimensiones cubiertas por otras normas de tolerancias generales, a dimensiones auxiliares entre corchetes ni a dimensiones teóricamente exactas dentro de recuadros rectangulares. Para una dimensión inferior a 0,5 mm, el documento indica que la desviación debe anotarse junto al tamaño nominal, en lugar de recurrir a la primera fila de la tabla.
General, unilateral and geometric tolerances
Use tolerancias bilaterales cuando se admita variación en ambas direcciones. Use tolerancias unilaterales cuando se admita una desviación en un solo sentido respecto al tamaño nominal; por ejemplo, si se permite aumentar una holgura, pero no reducirla, o si se permite reducir una dimensión de material en bruto, pero no aumentarla. Las cotas límite indican directamente los dos límites definidos. Las tres opciones describen el tamaño.
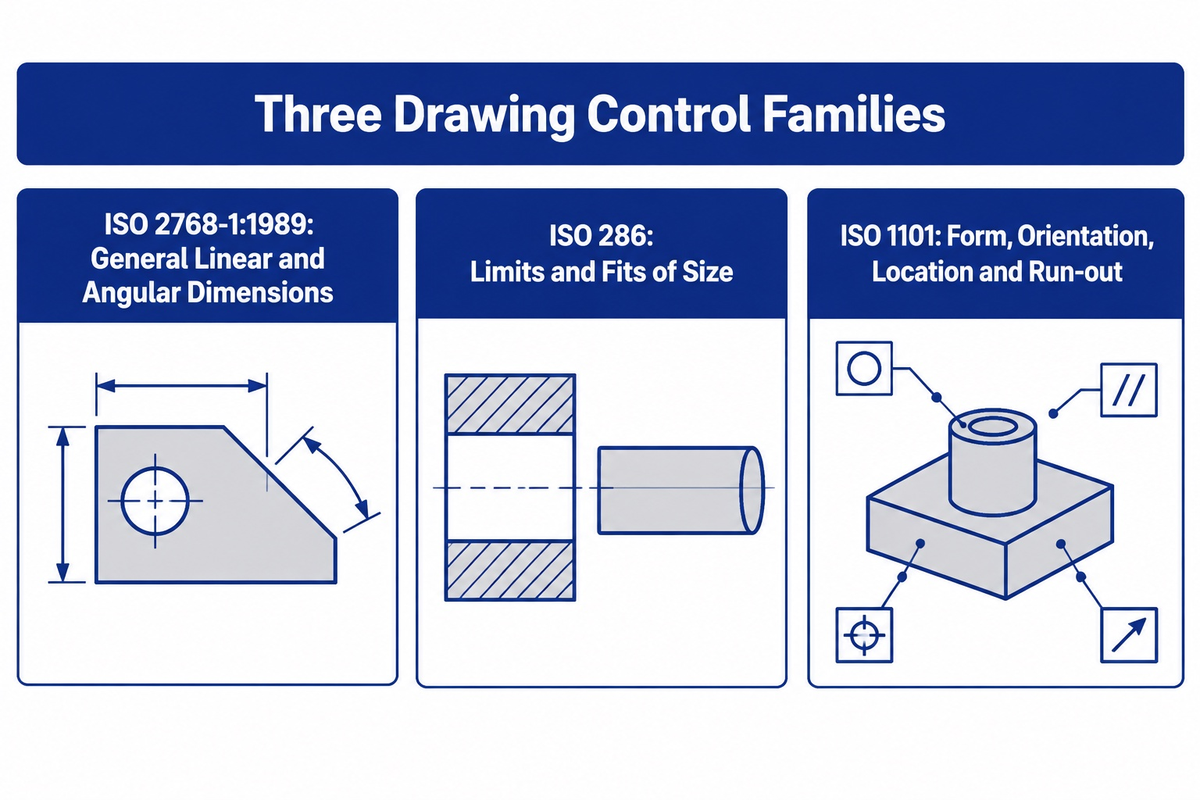
El tamaño no controla automáticamente la forma ni la posición. Un orificio puede estar dentro de los límites de diámetro y, aun así, estar ovalado, inclinado o desplazado respecto a su referencia. El catálogo ISO distingue entre las ISO 286 limits-and-fits system y las tolerancias geométricas de ISO 1101 para la forma, la orientación, la posición y el salto. En la práctica, por eso conviene indicar una referencia y un control de posición o perpendicularidad en el plano cuando el montaje dependa de ellos.
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) para especificar los requisitos geométricos. Una dimensión lineal no equivale a la rectitud, la planitud, la simetría, el paralelismo o el salto. Un chaflán y un radio exterior son características distintas si se indican en el plano o en la nota general.
General tolerance requirements cover an external radius or chamfer height if the standard being applied allows for it. It does not remove the requirement to specify the tolerance for a functional face, bore or datum feature.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | Location, orientation, and size in the datum reference frame |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| Orificio interno | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| Pared delgada | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| Acabado superficial | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart. Esa tabla y este documento tienen fines distintos. Este documento sirve de referencia para elegir y comunicar el sistema de tolerancias adecuado. La tabla de tolerancias sirve de referencia para los ajustes.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
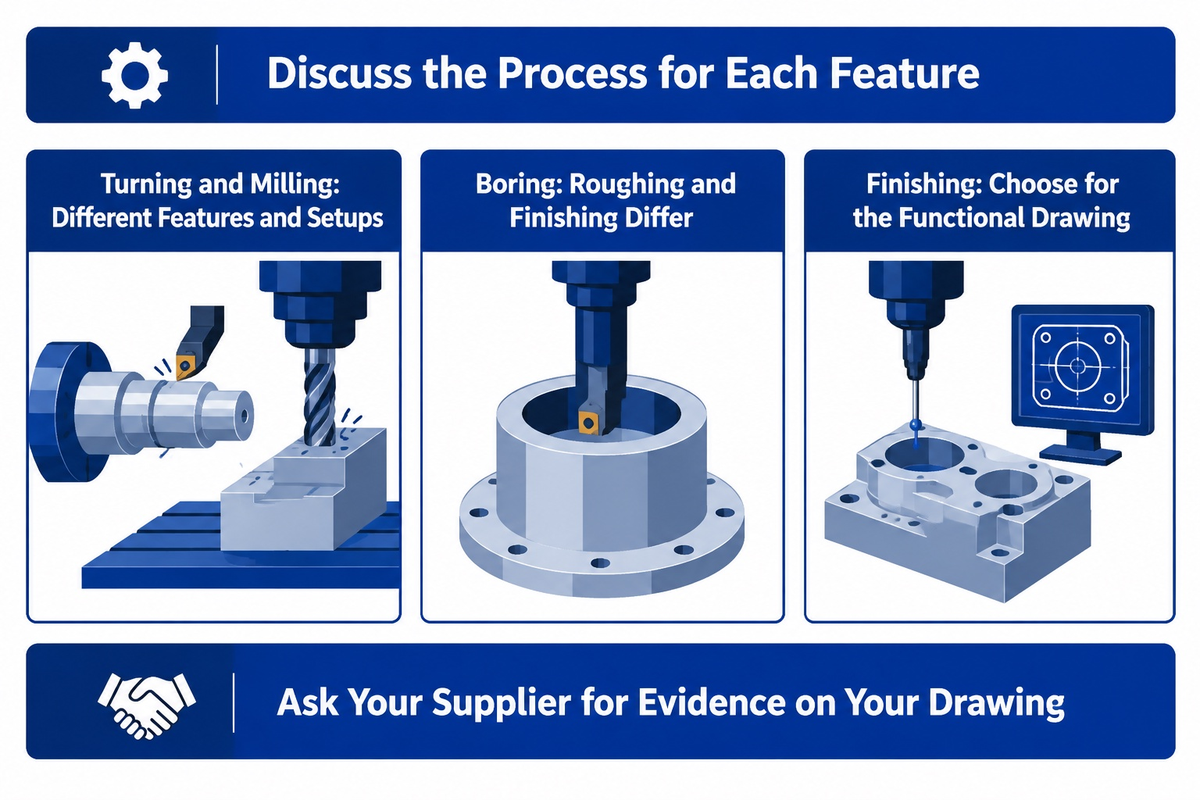
El torneado, el fresado, el taladrado, el escariado, el mandrinado y el rectificado no controlan las mismas características de la misma manera. Una operación de torneado puede controlar el diámetro y el resalte de una característica de la pieza. El fresado puede controlar una cara o una referencia con otra preparación. El taladrado crea un orificio, pero puede ser necesaria una operación de acabado para alcanzar el tamaño y la superficie finales. El mandrinado agranda un orificio y, al igual que el taladrado, exige tener en cuenta la tolerancia, el acabado superficial, la posición, la rectitud, la profundidad y la sujeción de la pieza.
Therefore, interpret a CNC milling, CNC turning or CNC machining service default as process context. A CNC machined part still needs a functional drawing. The supplier decides on standard CNC machining or precision CNC work and/or a second finishing operation.
Un centro de mecanizado CNC puede ofrecer un nivel de precisión útil, pero la capacidad de la máquina sigue dependiendo de muchos factores, como la preparación, la trayectoria de la herramienta, la sujeción de la pieza, el material y la inspección. Al comparar procesos, no se limite a enumerar una serie de tolerancias copiadas de un folleto.
Sandvik Coromant’s boring guide distinguishes roughing from finishing and tells the reader to check the hole, component, and machine as one system. Its IT6–IT8 Las recomendaciones de acabado son orientaciones de aplicación del proveedor; no constituyen una garantía para todos los materiales, diámetros o máquinas. Use ese tipo de fuente para plantear el debate sobre el proceso y, después, pida al proveedor pruebas aplicables a su plano.
Los valores predeterminados publicados varían según el servicio. Una tabla de servicio puede indicar un valor predeterminado para piezas sin plano y otro procedimiento para piezas con plano. Por tanto, la orden de compra debe incluir el plano aprobado, no solo una expresión como «tolerancia CNC estándar».
Material, size and setup change the result
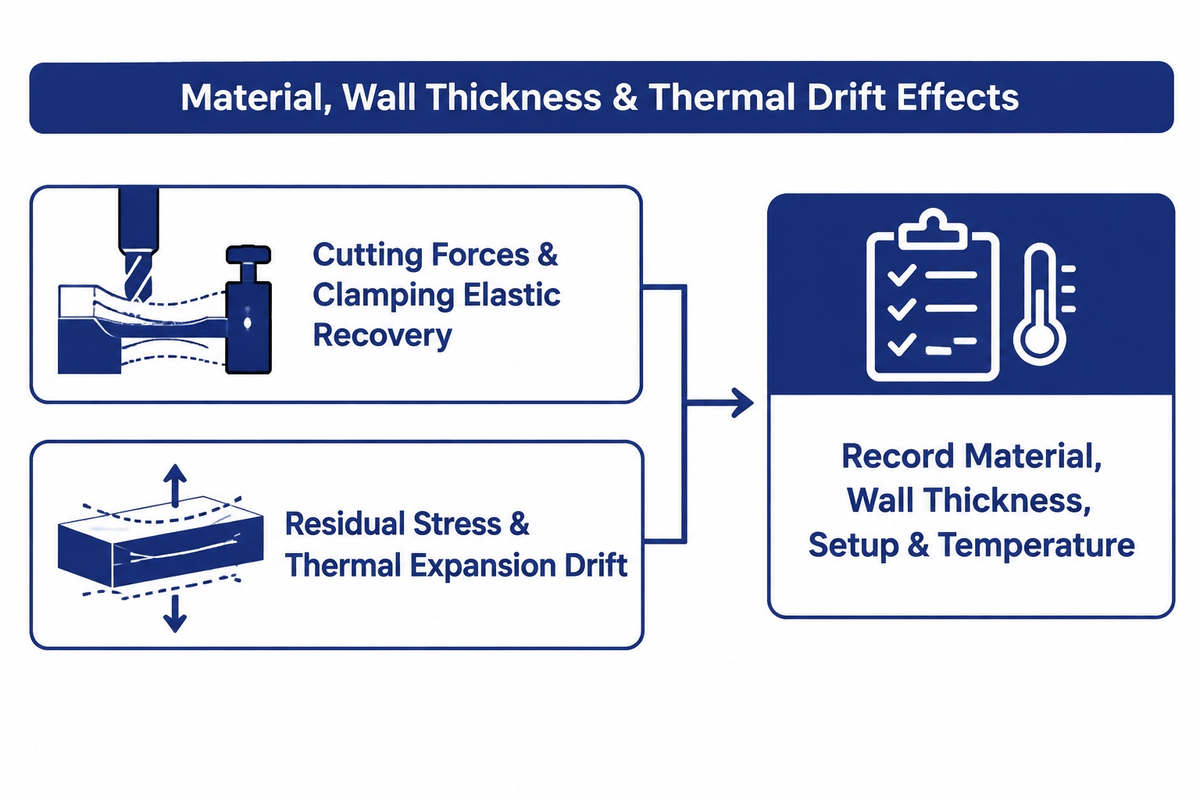
Las paredes delgadas muestran por qué una tolerancia no se puede separar del proceso. Una guía actual sobre el mecanizado de paredes delgadas describe la mecánica de las fuerzas de corte y la presión de sujeción, así como la redistribución de las tensiones residuales. Entre los modos de fallo figuran las vibraciones, la conicidad y las variaciones de espesor causadas por el desplazamiento bajo presión y la recuperación elástica. Una pared elástica puede mostrar cambios en la planitud y la perpendicularidad medidas, incluso si se midió dentro de tolerancia mientras estaba sujeta.
Hay más aspectos relacionados con la temperatura que el análisis de la incertidumbre de medida. El modelo abstracto de metrología dimensional del National Institute of Standards and Technology modeliza una galga de ensayo de acero medida con una máquina y una galga patrón, y evalúa las incertidumbres causadas por la dilatación térmica. Recomienda controlar las condiciones de medición y señala que no se proporciona un coeficiente de material universal válido para todos los trabajos. Si una característica es sensible a la temperatura, tenga en cuenta el material, la longitud de la característica, el grosor de la pared, el estado del material en bruto, la preparación, el uso de refrigerante y la temperatura de medición.
Measure the tolerance before accepting the part
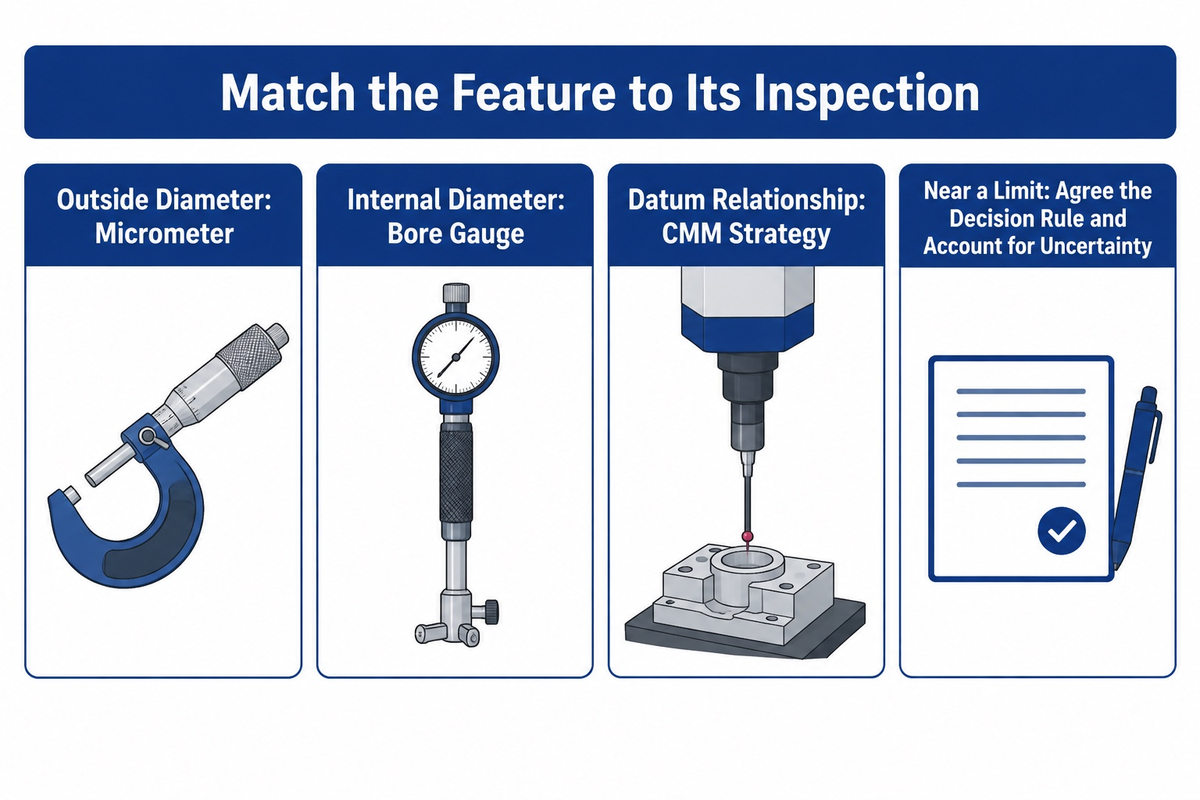
A measurement result near a specification limit requires a decision rule that is agreed to by all affected parties. ISO 14253-1:2017 aborda las decisiones de conformidad y no conformidad cuando un valor medido está cerca de un límite de especificación y la incertidumbre de medición es relevante. El resumen público no proporciona un margen de mecanizado universal ni una relación de calibres válida para todos los casos.
Un micrómetro es un buen instrumento para medir diámetros exteriores. Para los diámetros interiores, resulta adecuado un alesómetro. Sin embargo, si se utiliza correctamente, un alesómetro también puede revelar lóbulos o variaciones dimensionales. También se puede usar una máquina de medición por coordenadas para definir la relación con una referencia. Sin embargo, también son importantes el programa, la estrategia de palpado, la temperatura y la incertidumbre. Los sistemas modernos de taller pueden enviar los resultados de inspección a una máquina; un anuncio de Renishaw Equator-X & AGILITY describe esta capacidad. No todas las máquinas pueden incorporar una función similar a la de Equator-X & AGILITY.
Do not generalize one “first-off” result as an absolute capability number. The process-capability reference from NIST define la capacidad en relación con un proceso bajo control estadístico y con los límites de especificación, y advierte que los índices de capacidad dependen de la distribución y se basan en datos independientes suficientes. Antes de interpretar un valor de capacidad, tenga en cuenta el estado de la característica y de la muestra, tal como se definen en el plan de medición.
“Process capability compares the output of an in-control process to the specification limits by using capability indices.”
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
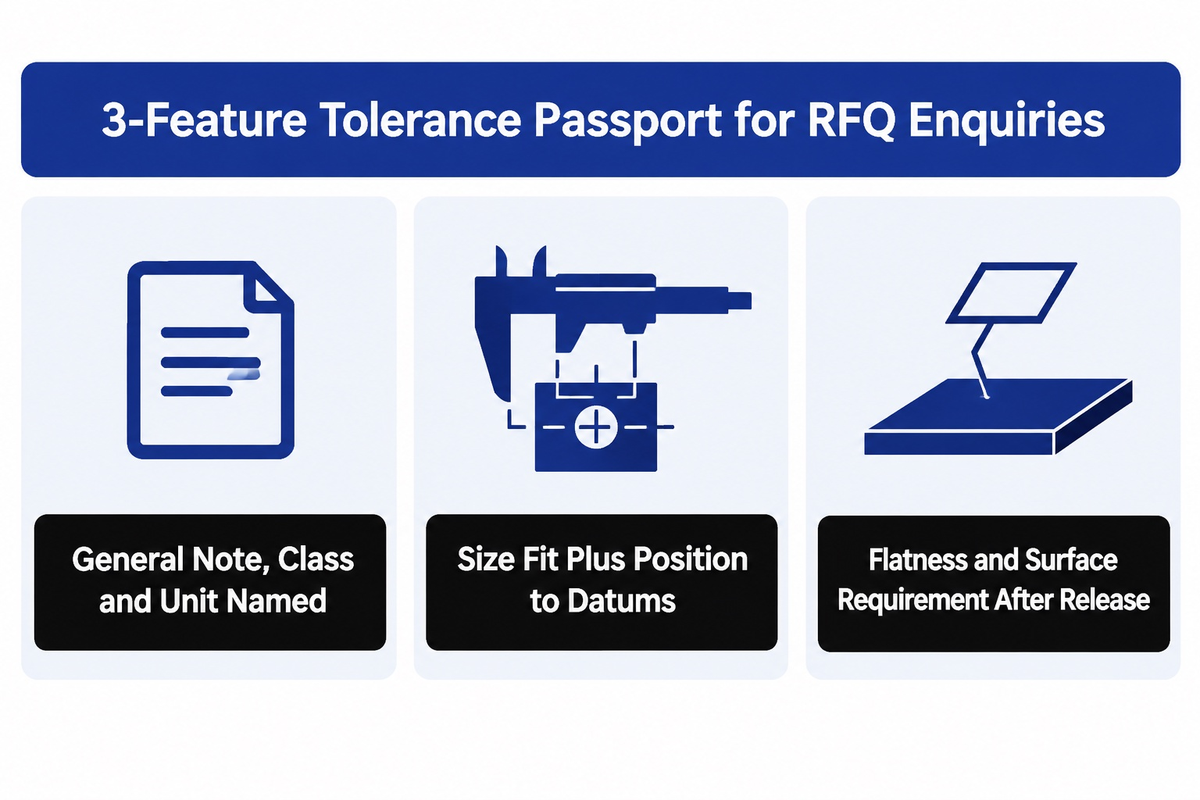
Use el «Pasaporte de tolerancias de 3 características» al enviar una solicitud de presupuesto. Destaca las características que afectan al precio y a la aceptación.
Tenga en cuenta la tolerancia específica, los límites de tolerancia, la desviación admisible, la dureza del material, la sujeción y la acumulación de tolerancias del conjunto al tomar una decisión. Así podrá especificar los requisitos para el mecanizador y hablar de los costes de mecanizado con el comprador, teniendo en cuenta que no todas las características de alta precisión requieren el mismo proceso.
Use «norma internacional» únicamente cuando el plano indique el documento y la edición. Si se propone una norma similar, exija al proveedor que indique las diferencias antes de que el presupuesto se convierta en un requisito de producción. La misma regla se aplica al tratamiento superficial y a cualquier cambio en la inspección definido por requisitos aeroespaciales u otros requisitos específicos del sector.
| Característica | Función | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
Indique junto a este pasaporte el material y su estado, la cantidad, la secuencia de acabado, el sistema de referencias, la revisión del plano y los requisitos del informe de inspección. Las tolerancias generales cubren las dimensiones aplicables que no se hayan indicado por separado; no anulan ninguna indicación crítica individual. La cláusula 6 de ISO 2768-1:1989 (1989 document text) también incluye una salvedad: salvo que se indique lo contrario, superar una tolerancia general no exige automáticamente rechazar la pieza si esta sigue cumpliendo su función. Interprete esa cláusula histórica conforme al contrato vigente y a la función de la pieza; nunca como permiso para ignorar una indicación especificada por separado para un orificio, un cierre o una referencia.
Compare machines using a representative part
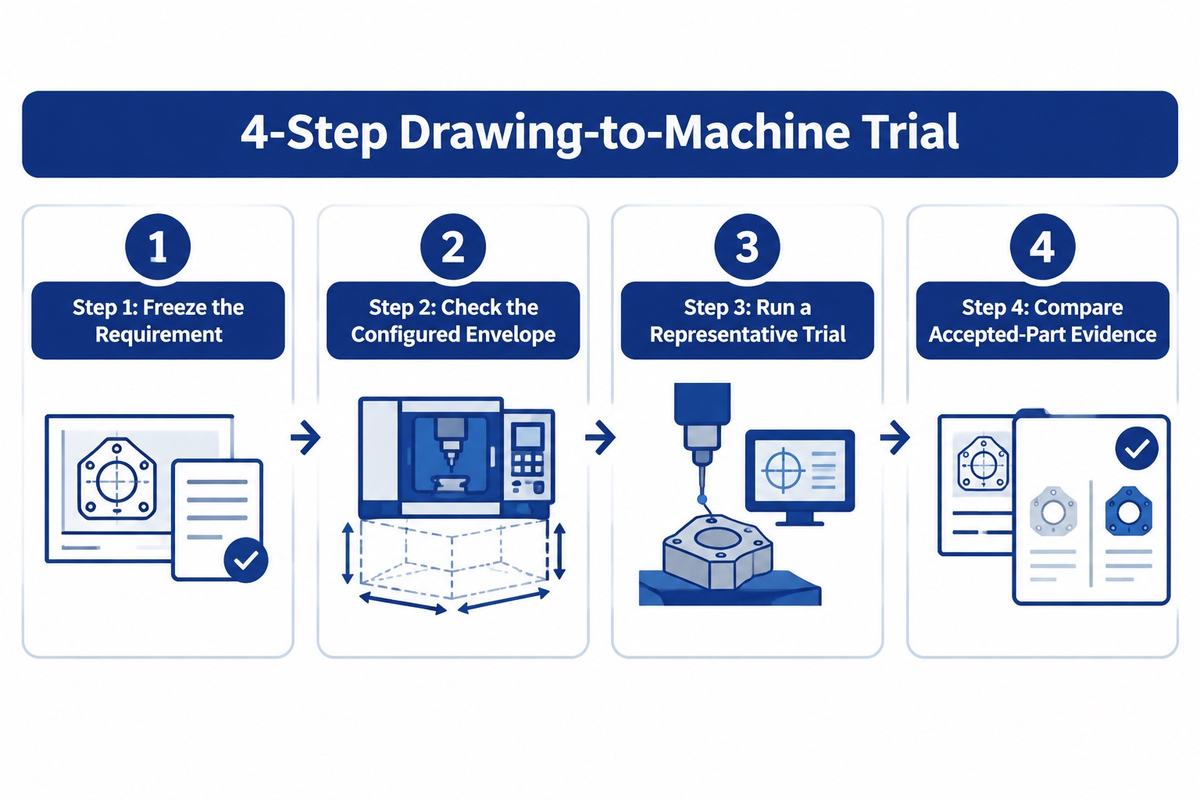
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope. Check swing, effective turning length, spindle bore, bar passage, tool arrangement and optional draw tube for the exact configuration.
Step 3 – Run a representative trial. Use the same feature geometry and record the setups, tools, stock conditions, temperatures and consecutive measurements.
Step 4 – Compare accepted-part evidence. Separe los resultados de las mediciones repetidas, la conformidad de la primera pieza y las pruebas de ejes, así como los resultados relativos a la capacidad a largo plazo. No los combine en una única cifra de «precisión de la máquina».
El documento técnico público de CK6130 de ANTISHICNC indica un volteo sobre bancada de 300 mm, una longitud máxima de torneado de 230 mm, un agujero pasante del husillo de 48 mm, un diámetro de barra de 45 mm y una unidad mínima de ajuste de 0,001 mm. El documento de CK6140 indica un volteo de 400 mm y, para la configuración 550, una longitud máxima de torneado de 420/300 mm, según la disposición de la herramienta de seis u ocho posiciones. Indica configuraciones de diámetro interior del husillo de 48/82 mm y configuraciones de diámetro de barra de 40/65 mm con los correspondientes pares de valores de velocidad. Son datos de las configuraciones del catálogo. La unidad de ajuste de 0,001 mm no es una tolerancia de la pieza acabada, y ninguno de estos documentos es un ensayo con un cliente ni una certificación independiente.
Per the ISO catalogue, ISO 230-2:2014 es un código de ensayo para evaluar la precisión y la repetibilidad del posicionamiento de ejes de control numérico. Se trata de un tipo de evidencia distinto del que aporta una pieza acabada comparada con el plano aprobado. Pida al proveedor que explique qué representa cada resultado de ensayo.
Put the standard edition into the drawing and enquiry
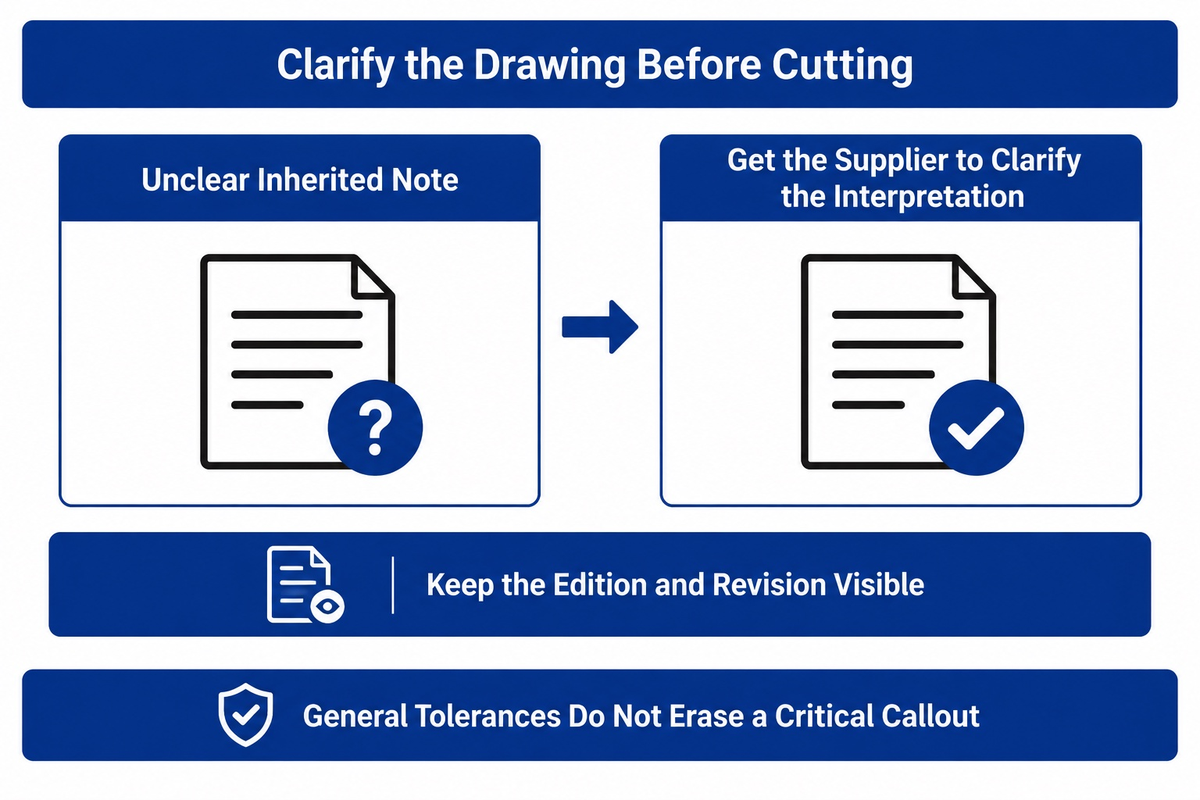
Keep the edition and revision visible. ISO 2768-2:1989 figura como retirada en la página de la Organización Internacional de Normalización, donde aparece ISO 22081:2021 como su nueva versión. El resumen público de ISO 22081 describe reglas para las especificaciones geométricas generales y las especificaciones generales de tamaño; no es una tabla numérica de sustitución para los valores lineales f/m/c/v de ISO 2768-1. Entretanto, la edición 2 de ISO 2768 está pendiente de publicación y declara que sustituirá a ISO 2768-1:1989. Estos datos sobre su vigencia pueden cambiar, así que feche la revisión del plano y obtenga el texto exigido por su contrato.
Si una nota heredada del cajetín no está clara, pida al proveedor que aclare cómo la interpreta antes de mecanizar el material. Aclararlo en una línea cuesta menos que discutir después si se pretendía aplicar un intervalo de tamaño, una clase geométrica o una regla de medición.
Preguntas frecuentes
¿cuál es la norma ISO para tolerancias de mecanizado?
Esta norma, ISO 2768-1:1989, establece tolerancias generales para dimensiones lineales y angulares sin indicaciones individuales en cuatro clases. ISO 286 aborda los ajustes y sus tolerancias, mientras que los controles geométricos se rigen por sus propias especificaciones. Indique en el plano la norma elegida, la edición, la clase y las unidades. Especifique por separado las características críticas para el ajuste y las referencias, en lugar de dar por sentado que una nota general cubre todos los requisitos.
Is 0.005 inch a tight tolerance?
Depende de la característica, el proceso y el método de inspección. ±0.005 in equivale a ±0,127 mm, y la anchura total es de 0.010 in. Protolabs publica ese valor como ajuste predeterminado para uno de sus servicios, pero el valor predeterminado de un servicio no es una norma universal. Indique si la cifra es bilateral, unilateral o un límite, y pida al proveedor que confirme el proceso y las condiciones de medición.
Is 0.01 mm a tight machining tolerance?
Puede ser exigente, sobre todo en una característica larga, delgada, caliente o difícil de medir. Primero compruebe si 0,01 mm es la anchura total o un valor más/menos. Después, identifique la función de la característica, su relación con las referencias, la operación de acabado y el método de aceptación. La resolución de ajuste de la máquina, por sí sola, no demuestra que una pieza de producción vaya a respetar el límite indicado en el plano.
Is 0.05 mm a good tolerance?
Solo si se puede demostrar que mantiene la función de la característica durante todo el proceso. Unos valores más restrictivos no siempre son mejores.
Can a part have zero tolerance?
Por lo general, las piezas fabricadas presentan cierto grado de variación total. En un sistema de notación, el cero puede representar el límite de una zona, como la desviación inferior cero en un agujero H. El ajuste sigue dependiendo de los límites de ambas piezas acopladas, y la inspección conlleva incertidumbre. Separe las dimensiones nominales, los límites permitidos, los requisitos geométricos y las reglas de medición. Si el plano especifica un ajuste funcional, indique los límites, designe el ajuste o recurra a otros métodos, en lugar de añadir decimales excesivos para que la cifra parezca «exacta».
Referencias y fuentes
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 and ISO 1101 catalogue for limits, fits, and geometrical tolerancing, and ISO 230-2:2014 catalogue for numerically controlled axis positioning tests.
- Refer to the National Institute of Standards and Technology process capability reference.
- National Institute of Standards and Technology dimensional-metrology thermal-expansion publication.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document y CK6140 technical document.