





Standaardbewerkingstoleranties zijn tekeningsregels, geen enkele waarde die iedere machinewerkplaats kan garanderen. Deze gids laat zien hoe je ISO 2768-maatklassen leest, maatvoering van geometrie onderscheidt en een tolerantie-eis doorgeeft die een leverancier consistent kan offreren en inspecteren.
Vraag drie werkplaatsen om een “standaardbewerkingstolerantie” en je krijgt waarschijnlijk drie verschillende antwoorden. De ene geeft misschien een standaardwaarde op, zoals ±0.005 in; een andere past een ISO 2768-klasse toe; een derde vraagt om de vrijgegeven tekening voordat die een waarde noemt. Voor een bewerkt onderdeel zijn een maattolerantie en een vermelde tolerantiezone nodig, niet een onnauwkeurige norm. Bij een dienst horen standaardwaarden en duidelijk vermelde voorwaarden. Een ISO-klasse wordt gekoppeld aan een tekeningnotitie. Een grensmaat voor een specifiek kenmerk hangt af van de functie van dat kenmerk.
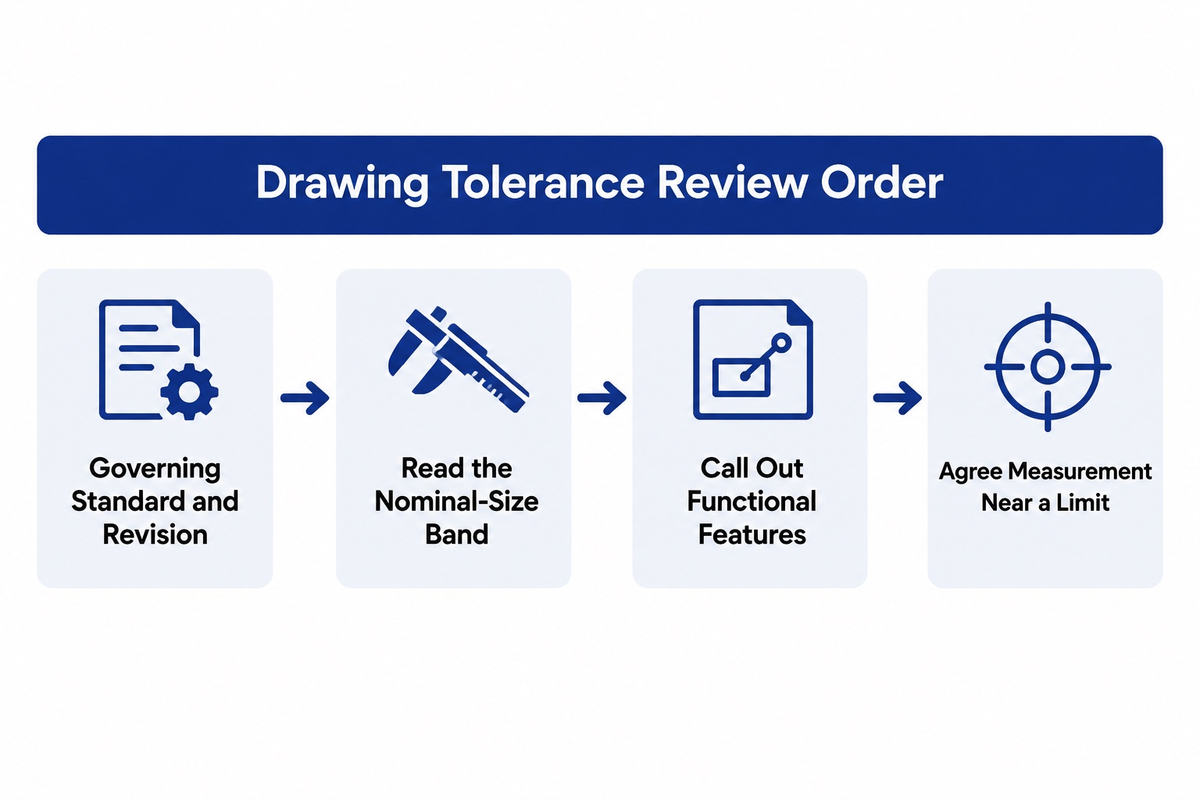
Hanteer deze volgorde wanneer je een technische tekening beoordeelt: bepaal welke tolerantienormen en revisies van toepassing zijn en lees de juiste nominale maatklasse af. De tekening geeft een aanvaardbaar bereik aan, dat kan afwijken. Bepaal voor een functionele maat de maximale en minimale maat, vorm, oriëntatie en positie, en spreek af hoe het resultaat vlak bij een grens wordt gemeten.
Standard machining tolerances at a glance
What is a normal machining tolerance?
Een tolerantie is de toegestane afwijking rond een nominale maat. In een eenvoudig bilateraal voorbeeld heeft een maat van 25,00 mm met ±0,10 mm een ondergrens van 24,90 mm, een bovengrens van 25,10 mm en een totale tolerantiebreedte van 0,20 mm. De plus-minuswaarden zijn halve toleranties en verschillen van het totale bereik.
Dat onderscheid geldt voor elke standaardtolerantie en tolerantieklasse. Tolerantieklassen beschrijven een zone, terwijl een tolerantie op een tekening de toegestane afwijking voor één bewerkt onderdeel aangeeft. Zo kan een fabrikant een proces kiezen zonder nominale maat en acceptatiegrens met elkaar te verwarren.
Een technische tolerantie moet haalbaar zijn voor het opgegeven proces, en een productietolerantie moet aansluiten op de functie van het kenmerk. Vermeld bij het specificeren van toleranties de eisen die ertoe doen en laat gebruikelijke maten onder de overeengekomen algemene notitie vallen.
Beschouw ±0.005 in niet als een belofte die voor de hele sector geldt. Protolabs vermeldt ±0.005 in (±0,127 mm) voor een fabrieksservice waarbij een onderdeel geen technische tekening heeft, terwijl de netwerkvermelding verwijst naar ISO2768-1 klassen voor verschillende materiaalroutes. Dat is bruikbaar bewijs van het dienstbeleid, maar geen universele CNC-bewerkingstolerantie. Je leverancier kan een andere standaardwaarde hanteren, en je vrijgegeven tekening kan daarvan afwijken.
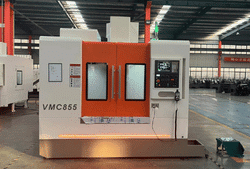
Wat de apparatuur betreft, kan een koper ons assortiment CNC-draaibanken, freesmachines en de relevante categorie kotterbanken.. Die pagina’s geven aan welke producten binnen het aanbod vallen; ze vervangen geen tolerantiebeoordeling voor jouw onderdeel.
Drawing rule: vermeld de norm, klasse, eenheden en revisie op de tekening of in de aanvraag. Gebruik een afzonderlijke maataanduiding voor een kenmerk waarvoor de functie een kleinere tolerantie vereist dan de algemene notitie.
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 covers general linear and angular dimensions without individual tolerance indications in four classes: fine (f), medium (m), coarse (c), and very coarse (v). Its public status page still lists the 1989 edition as published and current after its 2022 review. The same page points to a successor, ISO 2768 Edition 2, die de International Organization for Standardization momenteel als in publicatie, stadium 60.00, aanmerkt. Volgens de controle van 27 oktober 2026 geldt die opvolger nog niet als gepubliceerde vervanging.
Tabel 1 in het oorspronkelijke document bevat nominale maatklassen. De onderstaande tabel, overgenomen uit een exemplaar van het document uit 1989, dient als hulpmiddel bij de interpretatie; ze vervangt de norm, contracttekeningen of andere geautoriseerde documenten niet.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0,5 tot 3 | ±0,05 | ±0,1 | ±0,2 | — |
| ouder dan 3 tot 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| ouder dan 6 tot 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| meer dan 30 tot 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| ruim 120 tot 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
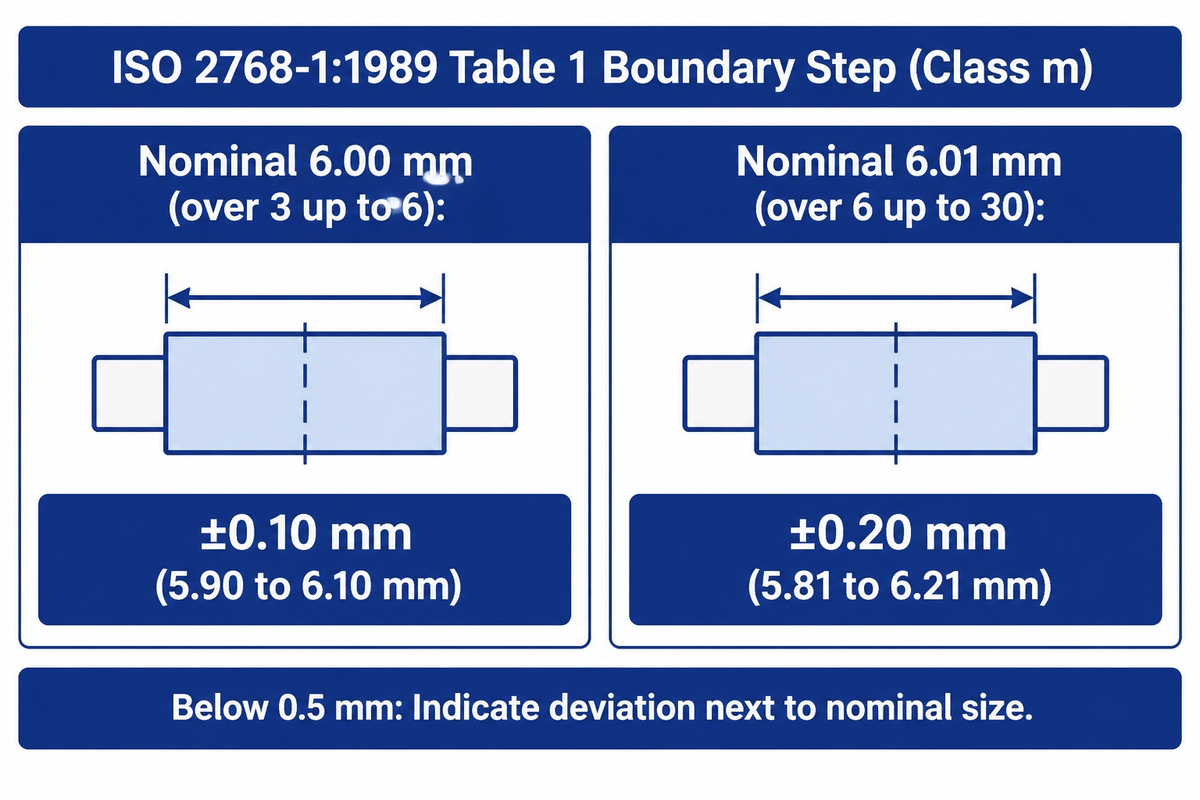
Pay attention to the word over. Volgens de grensregel van de tabel valt precies 6,00 mm nog in de rij “meer dan 3 tot en met 6”. Bij klasse m geeft dat ±0,10 mm, oftewel 5,90–6,10 mm. Een kenmerk van 6,01 mm valt in de rij “meer dan 6 tot en met 30”, waarbij klasse m ±0,20 mm oplevert, oftewel 5,81–6,21 mm. Dit is een berekening op basis van de vermelde intervallen, geen nieuwe tolerantieaanbeveling.
Volgens het document uit 1989 moet je bij het kiezen van de toe te passen klasse rekening houden met de gebruikelijke nauwkeurigheid in de werkplaats voor maten zonder tolerantieaanduiding. Deze algemene toleranties gelden niet voor maten die onder andere normen voor algemene toleranties vallen, hulpmaataanduidingen tussen haakjes of theoretisch exacte maten in rechthoekige kaders. Voor een maat kleiner dan 0,5 mm schrijft het document voor de afwijking naast de nominale maat te vermelden, in plaats van uit te gaan van de eerste tabelrij.
General, unilateral and geometric tolerances
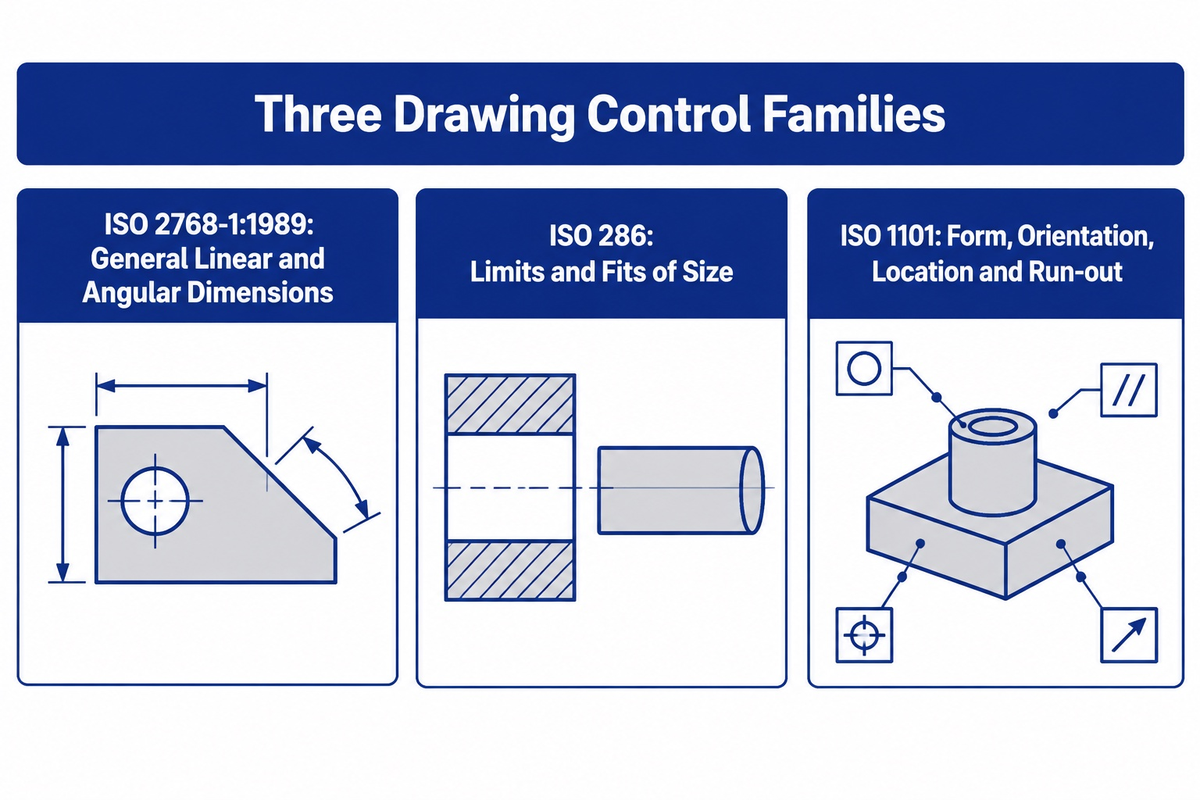
Gebruik bilaterale toleranties wanneer afwijking in beide richtingen is toegestaan. Gebruik unilaterale toleranties wanneer afwijking aan één kant van de nominale maat is toegestaan, bijvoorbeeld als een speling groter maar niet kleiner mag worden, of als een uitgangsmaat kleiner maar niet groter mag worden. Bij grensmaten worden de twee vastgestelde grenzen rechtstreeks vermeld. Alle drie beschrijven de maat.
De maat bepaalt niet automatisch de vorm of de positie. Een boring kan binnen de diametergrenzen vallen en toch niet rond zijn, schuin staan of ten opzichte van het datum verschoven zijn. De ISO-catalogus maakt onderscheid tussen de ISO 286 limits-and-fits system en de geometrische tolerantiering volgens ISO 1101 voor vorm, oriëntatie, plaats en rondloop. Daarom vermeld je een datum en een positie- of haaksheidseis op de tekening wanneer de montage daarvan afhankelijk is.
Gebruik bij het beoordelen van tekeningen geometrische maatvoering en toleranties (GD&T) om geometrische eisen op te geven. Een lineaire maat is niet hetzelfde als rechtheid, vlakheid, symmetrie, parallelliteit of slingering. Een afschuining en een buitenradius zijn verschillende kenmerken als ze op de tekening of in de algemene notitie worden aangegeven.
General tolerance requirements cover an external radius or chamfer height if the standard being applied allows for it. It does not remove the requirement to specify the tolerance for a functional face, bore or datum feature.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | Location, orientation, and size in the datum reference frame |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| Interne boring | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| Dunne muur | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| Oppervlakteafwerking | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart. Die tabel en dit document hebben verschillende doelen. Dit document is een referentie voor het kiezen en communiceren van het juiste tolerantiesysteem. De tolerantietabel is een referentie voor passingen.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
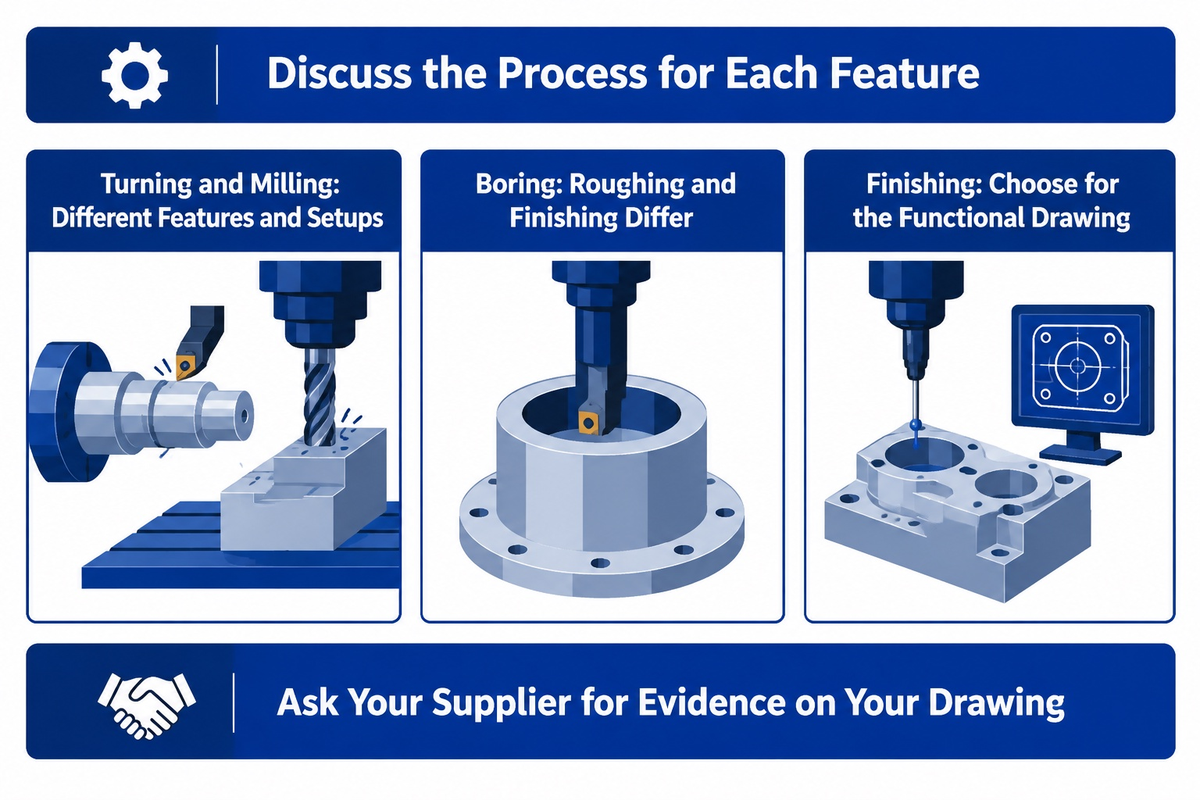
Draaien, frezen, boren, ruimen, kotteren en slijpen beheersen niet allemaal dezelfde kenmerken op dezelfde manier. Met draaien kunnen de diameter en schouder van een kenmerk op een onderdeel worden beheerst. Met frezen kan een vlak of datum in een andere opspanning worden beheerst. Boren maakt een gat, maar voor de uiteindelijke maat en het oppervlak kan een nabewerking nodig zijn. Kotteren vergroot een gat en vereist, net als boren, aandacht voor tolerantie, oppervlakteafwerking, positie, rechtheid, diepte en opspanning.
Therefore, interpret a CNC milling, CNC turning or CNC machining service default as process context. A CNC machined part still needs a functional drawing. The supplier decides on standard CNC machining or precision CNC work and/or a second finishing operation.
Een CNC-bewerkingscentrum kan een bruikbaar nauwkeurigheidsniveau leveren, maar de mogelijkheden van de machine hangen nog steeds af van veel factoren, zoals opspanning, gereedschapsbaan, werkstukbevestiging, materiaal en inspectie. Noem bij het vergelijken van processen niet simpelweg een reeks tolerantielabels uit een brochure.
De kottergids van Sandvik Coromant maakt onderscheid tussen voorbewerken en nabewerken en adviseert om het gat, het onderdeel en de machine als één systeem te controleren. De IT6–IT8 De richtlijnen voor nabewerking zijn toepassingsadvies van de leverancier; ze vormen geen garantie voor elk materiaal, elke diameter of elke machine. Gebruik zulke informatie als uitgangspunt voor een gesprek over het proces en vraag je leverancier vervolgens om bewijs voor jouw tekening.
Andere gepubliceerde standaardwaarden verschillen per dienst. Een diensttabel kan één standaardwaarde vermelden voor onderdelen zonder tekening en een andere werkwijze voor onderdelen met tekening. Daarom moet de inkooporder de vrijgegeven tekening bevatten en niet alleen een omschrijving zoals “standaard CNC-tolerantie”.
Material, size and setup change the result
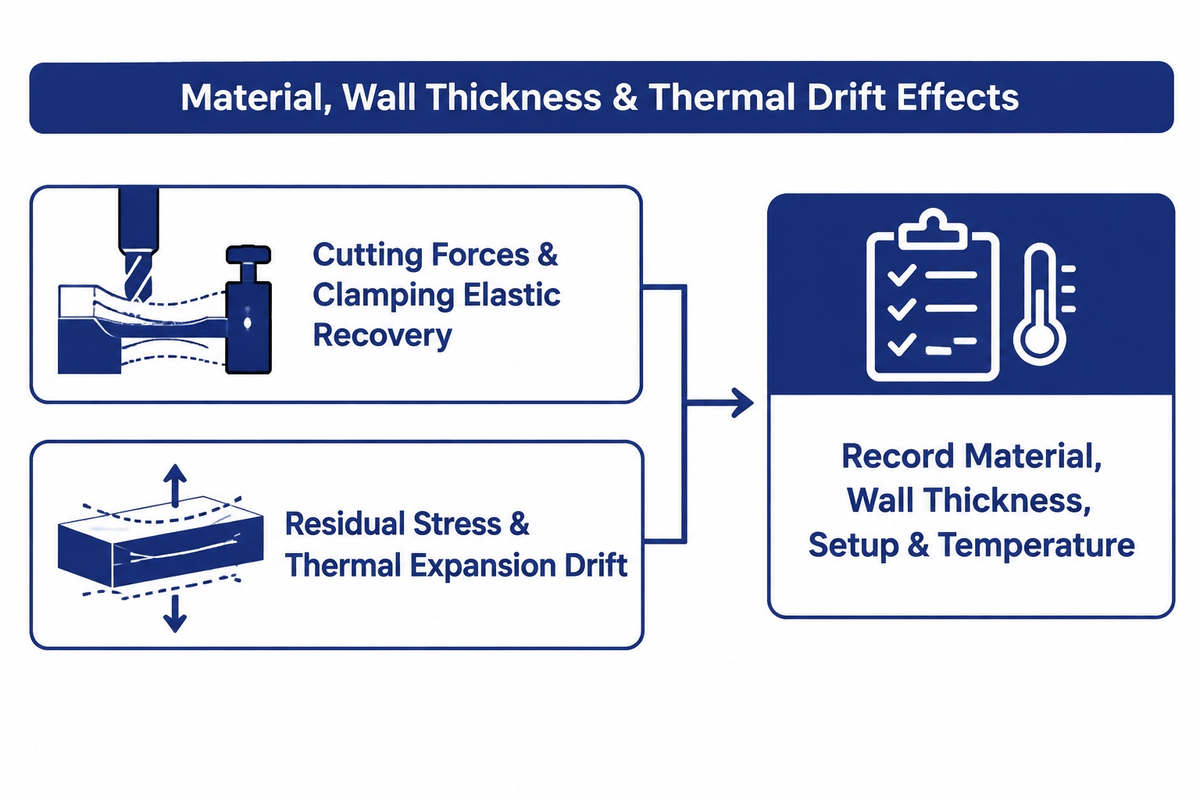
Dunne wanden laten zien waarom een tolerantie niet los kan worden gezien van het proces. Een actuele gids voor het bewerken van dunne wanden beschrijft de invloed van snijkrachten en opspankracht en hoe restspanningen zich opnieuw verdelen. Mogelijke problemen zijn chatter, tapsheid en diktevariatie door wegdrukken en terugveren. Een elastische wand kan veranderingen in gemeten vlakheid en haaksheid vertonen, zelfs wanneer die tijdens het opspannen binnen tolerantie is gemeten.
Bij het bespreken van temperatuur komt meer kijken dan meetonzekerheidsanalyse. Het abstracte model voor dimensionele metrologie van National Institute of Standards and Technology modelleert een stalen testmeter die met een machine en een kalibermeter wordt gemeten en beoordeelt onzekerheden door thermische uitzetting. Het document adviseert de meetomstandigheden te beheersen en vermeldt dat er geen universele materiaalcoëfficiënt voor elke opdracht wordt gegeven. Houd rekening met materiaal, kenmerklengte, wanddikte, materiaaltoestand, opspanning, koelmiddelgebruik en meettemperatuur wanneer een kenmerk thermisch gevoelig is.
Measure the tolerance before accepting the part
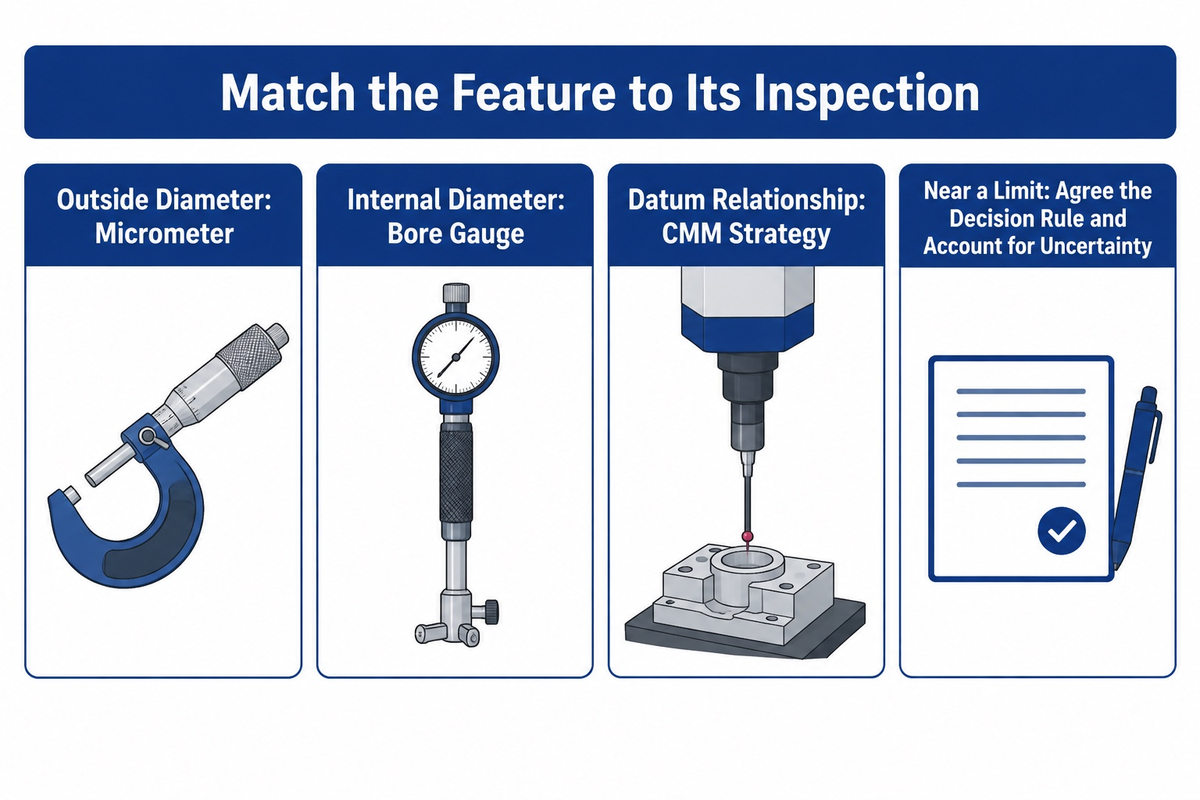
A measurement result near a specification limit requires a decision rule that is agreed to by all affected parties. ISO 14253-1:2017 behandelt conformiteits- en non-conformiteitsbeslissingen wanneer een gemeten waarde dicht bij een specificatiegrens ligt en meetonzekerheid van belang is. De openbare samenvatting geeft geen universele bewerkingstoeslag of standaardverhouding voor meetmiddelen.
Een micrometer is een goed meetinstrument voor de buitendiameter. Voor een binnendiameter is een binnenmeetklok geschikt. Een goed gebruikte binnenmeetklok kan echter ook lobvorming en/of maatvariatie zichtbaar maken. Een coördinatenmeetmachine kan ook worden gebruikt om een relatie met een datum vast te stellen. Ook het meetprogramma, de taststrategie, de temperatuur en de onzekerheid zijn daarbij van belang. Moderne systemen op de werkvloer kunnen inspectieresultaten terugsturen naar een machine; een aankondiging van Renishaw Equator-X & AGILITY beschrijft deze mogelijkheid. Niet alle machines kunnen een vergelijkbare functie als Equator-X & AGILITY hebben.
Veralgemeniseer één “eerste-stukresultaat” niet tot een absoluut getal voor de procescapaciteit. De referentie van NIST voor procesbekwaamheid definieert procesbekwaamheid ten opzichte van een proces dat statistisch beheerst is en specificatiegrenzen heeft. De norm waarschuwt dat bekwaamheidsindices afhankelijk zijn van de verdeling en voldoende onafhankelijke gegevens vereisen. Houd rekening met de toestand van het kenmerk en het monster (zoals vastgelegd in het meetplan) voordat je een bekwaamheidsgetal interpreteert.
“Process capability compares the output of an in-control process to the specification limits by using capability indices.”
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
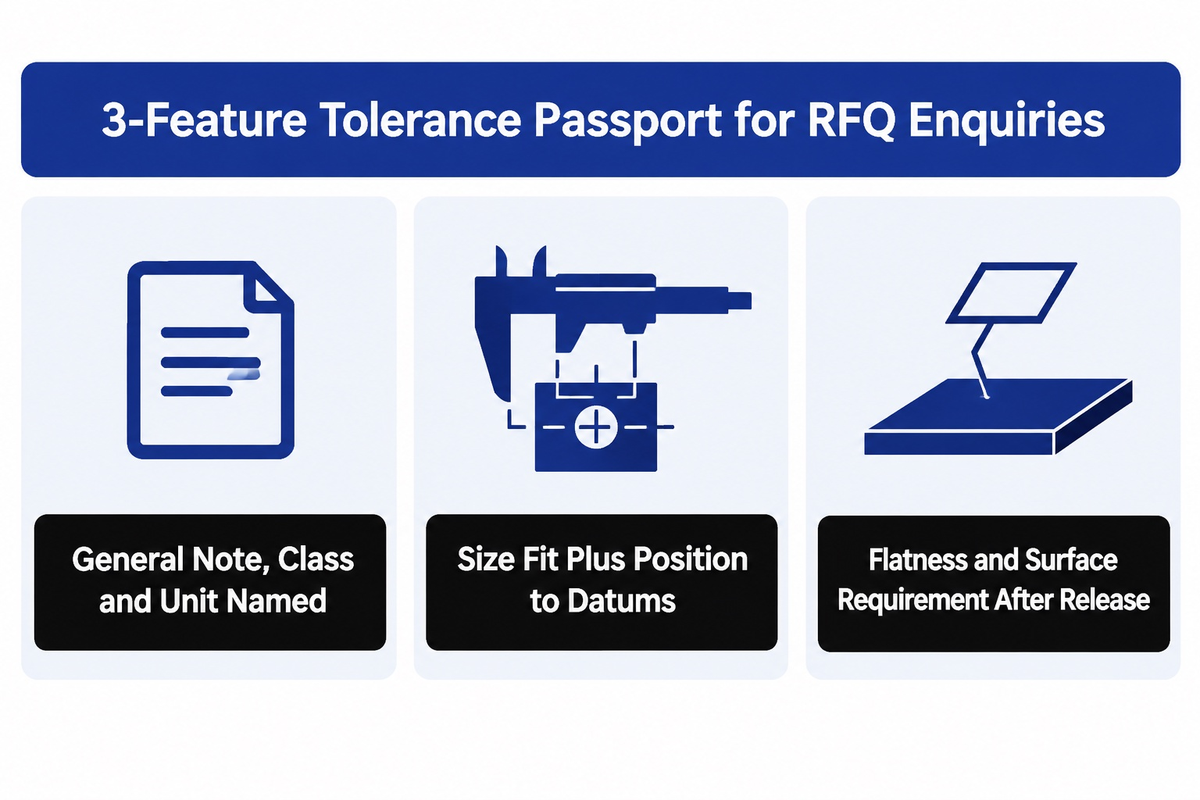
Gebruik het “3-Feature Tolerance Passport” bij het indienen van een aanvraag. Het brengt de kenmerken in kaart die van invloed zijn op prijs en acceptatie.
Houd bij je beslissing rekening met de specifieke tolerantie, tolerantiegrenzen, toegestane afwijking, materiaalhardheid, opspanning en maattolerantieopbouw in de assemblage. Zo kun je de eisen voor de verspaner specificeren en de inkoper de bewerkingskosten laten bespreken, met het besef dat niet elk precisiekenmerk hetzelfde bewerkingsproces vereist.
Gebruik “internationale norm” alleen als de tekening het document en de editie vermeldt. Als een vergelijkbare norm wordt voorgesteld, eis dan dat de leverancier de verschillen vermeldt voordat de offerte een productie-eis wordt. Dezelfde regel geldt voor oppervlaktebehandeling en voor elke wijziging in de inspectie die door de luchtvaartindustrie of andere branchespecifieke eisen wordt bepaald.
| Feature | Functie | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
Vermeld bij dit paspoort het materiaal en de toestand, de hoeveelheid, de volgorde van de nabewerkingen, het datumschema, de revisie van de tekening en de vereisten voor het inspectierapport. Algemene toleranties gelden voor daarvoor in aanmerking komende maten zonder afzonderlijke aanduiding; ze maken een afzonderlijke kritische maataanduiding niet ongedaan. Clausule 6 van ISO 2768-1:1989 (1989 document text) bevat ook een voorbehoud: tenzij anders vermeld, hoeft overschrijding van een algemene tolerantie niet automatisch tot afkeuring te leiden als het werkstuk nog functioneert. Beschouw die historische clausule als een regel die je samen met het huidige contract en de functie moet lezen, nooit als toestemming om een afzonderlijk gespecificeerde boring, afdichting of datum te negeren.
Compare machines using a representative part
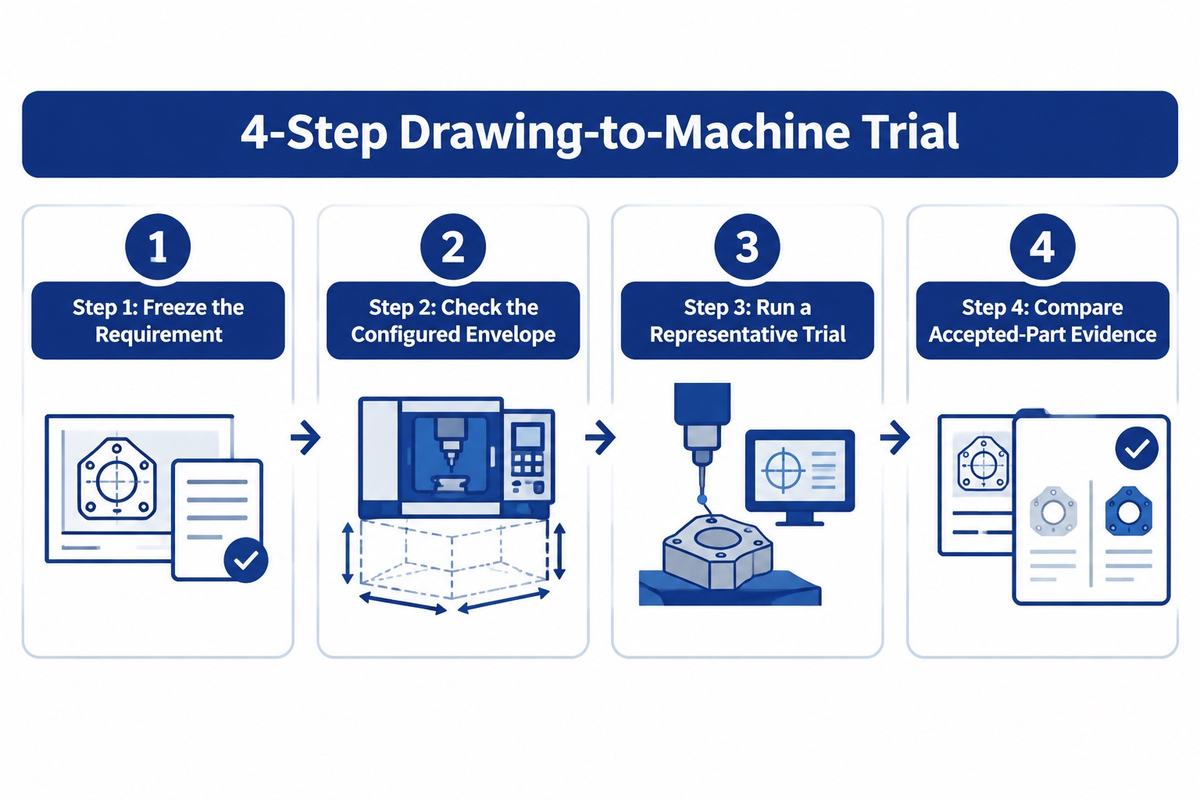
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope. Check swing, effective turning length, spindle bore, bar passage, tool arrangement and optional draw tube for the exact configuration.
Step 3 – Run a representative trial. Use the same feature geometry and record the setups, tools, stock conditions, temperatures and consecutive measurements.
Step 4 – Compare accepted-part evidence. Houd resultaten van herhaalde metingen, eerste-stukconformiteit en astests apart van resultaten over procesbekwaamheid op lange termijn. Combineer ze niet tot één getal voor “machinenauwkeurigheid”.
In het openbare technische document van ANTISHICNC voor de CK6130 staan een zwenkdiameter boven bed van 300 mm, een maximale draailengte van 230 mm, een spilboring van 48 mm, een stafdiameter van 45 mm en een minimale insteleenheid van 0,001 mm. Het document voor de CK6140 vermeldt een zwenkdiameter van 400 mm en, voor de 550-configuratie, een maximale draailengte van 420/300 mm, afhankelijk van de gereedschapsopstelling met zes of acht posities. Het vermeldt spilboringen van 48/82 mm en stafdiameters van 40/65 mm, met bijbehorende toerentalwaarden. Dit zijn feiten over catalogusconfiguraties. De insteleenheid van 0,001 mm is geen tolerantie voor een afgewerkt onderdeel, en geen van deze documenten is een klantproef of onafhankelijke certificering.
Per the ISO catalogue, ISO 230-2:2014 is een testcode om de nauwkeurigheid en herhaalbaarheid van de positionering van numeriek bestuurde assen te beoordelen. Dit is ander bewijsmateriaal dan een afgewerkt onderdeel dat met je vrijgegeven tekening wordt vergeleken. Vraag de leverancier uit te leggen welk object elk testresultaat weergeeft.
Put the standard edition into the drawing and enquiry
Zorg dat de editie en revisie zichtbaar zijn. ISO 2768-2:1989 staat op de pagina van de International Organization for Standardization als ingetrokken vermeld, met ISO 22081:2021 vermeld als de nieuwe versie. De openbare samenvatting van ISO 22081 beschrijft regels voor algemene geometrische en algemene maatspecificaties; het is geen numerieke vervangingstabel voor de lineaire f/m/c/v-waarden in ISO 2768-1. Ondertussen is Editie 2 van ISO 2768 in publicatie en staat daarin dat deze ISO 2768-1:1989 zal vervangen. Deze status kan veranderen, dus dateer je tekeningenbeoordeling en vraag de tekst op die je contract vereist.
Als een overgenomen notitie in het titelblok onduidelijk is, vraag de leverancier dan om de interpretatie te verduidelijken voordat je het materiaal bewerkt. Een interpretatie in één regel is goedkoper dan een discussie over de vraag of een maatklasse, geometrische klasse of meetregel bedoeld was.
Veelgestelde vragen
Wat is de ISO-norm voor bewerkingstoleranties?
Deze norm, ISO 2768-1:1989, geeft algemene toleranties voor lineaire en hoekmaten zonder afzonderlijke aanduidingen, verdeeld over vier klassen. ISO 286 behandelt passingen en toleranties, terwijl geometrische eisen hun eigen specificaties hebben. Vermeld de gekozen norm, editie, klasse en eenheden op de tekening. Geef pas- en datakritische kenmerken een afzonderlijke maataanduiding in plaats van ervan uit te gaan dat een algemene notitie voor alle eisen geldt.
Is 0.005 inch a tight tolerance?
Dat hangt af van het kenmerk, het proces en de inspectiemethode. ±0.005 in is gelijk aan ±0,127 mm, en de totale tolerantiebreedte is 0.010 in. Protolabs publiceert die waarde als standaardinstelling voor één dienst, maar zo’n standaardinstelling is geen universele norm. Vermeld of je waarde bilateraal, unilateraal of een grensmaat is, en vraag de leverancier om het proces en de meetomstandigheden te bevestigen.
Is 0.01 mm a tight machining tolerance?
Dat kan veeleisend zijn, vooral bij een lang, dun, warm of lastig te meten kenmerk. Controleer eerst of 0,01 mm de totale tolerantiebreedte is of een plus-minuswaarde. Bepaal vervolgens de functie van het kenmerk, de relatie tot het datum, de nabewerking en de acceptatiemethode. Alleen de resolutie van de machine-instelling bewijst niet dat een geproduceerd onderdeel binnen de tekeningstolerantie blijft.
Is 0.05 mm a good tolerance?
Alleen als dit voor het kenmerk gedurende het volledige proces kan worden aangetoond en de functie behouden blijft. Strengere waarden zijn niet altijd beter.
Can a part have zero tolerance?
Gefabriceerde onderdelen vertonen doorgaans enige mate van totale variatie. De nul in een notatiesysteem kan een zonegrens aangeven, zoals een nul-onderafwijking bij een H-gat. Een passing is nog steeds afhankelijk van beide grensmaten, en bij inspectie blijft er meetonzekerheid. Maak onderscheid tussen nominale maten, toegestane grensmaten, geometrische eisen en meetregels. Als de tekening een functionele passing voorschrijft, geef dan grensmaten op, benoem de passing of gebruik een andere methode, in plaats van buitensporig veel decimalen toe te voegen om de waarde “exact” te laten lijken.
Referenties en bronnen
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 and ISO 1101 catalogue for limits, fits, and geometrical tolerancing, and ISO 230-2:2014 catalogue for numerically controlled axis positioning tests.
- Refer to the National Institute of Standards and Technology process capability reference.
- National Institute of Standards and Technology dimensional-metrology thermal-expansion publication.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document en CK6140 technical document.