





標準的な機械加工公差は図面上のルールであり、どの機械加工業者も約束できる単一の数値ではありません。このガイドでは、ISO 2768の寸法公差区分の読み方、寸法公差と幾何公差の分け方、サプライヤーが一貫して見積もりや検査を行える公差要件の伝え方を説明します。
三社の加工業者に「標準的な機械加工公差」を依頼すると、おそらく三通りの回答が返ってきます。一社は±0.005 inのようなサービス標準値を見積もり、別の一社はISO 2768の等級を適用し、三社目は数値を回答する前に正式発行済みの図面を求めるかもしれません。機械加工部品には、曖昧な「標準」ではなく、寸法公差と公差範囲の明示が必要です。サービスの標準値には、適用条件があるのが一般的です。ISO等級は図面注記と結び付けて使います。形状ごとの限界寸法は、その形状の機能に応じて指定します。
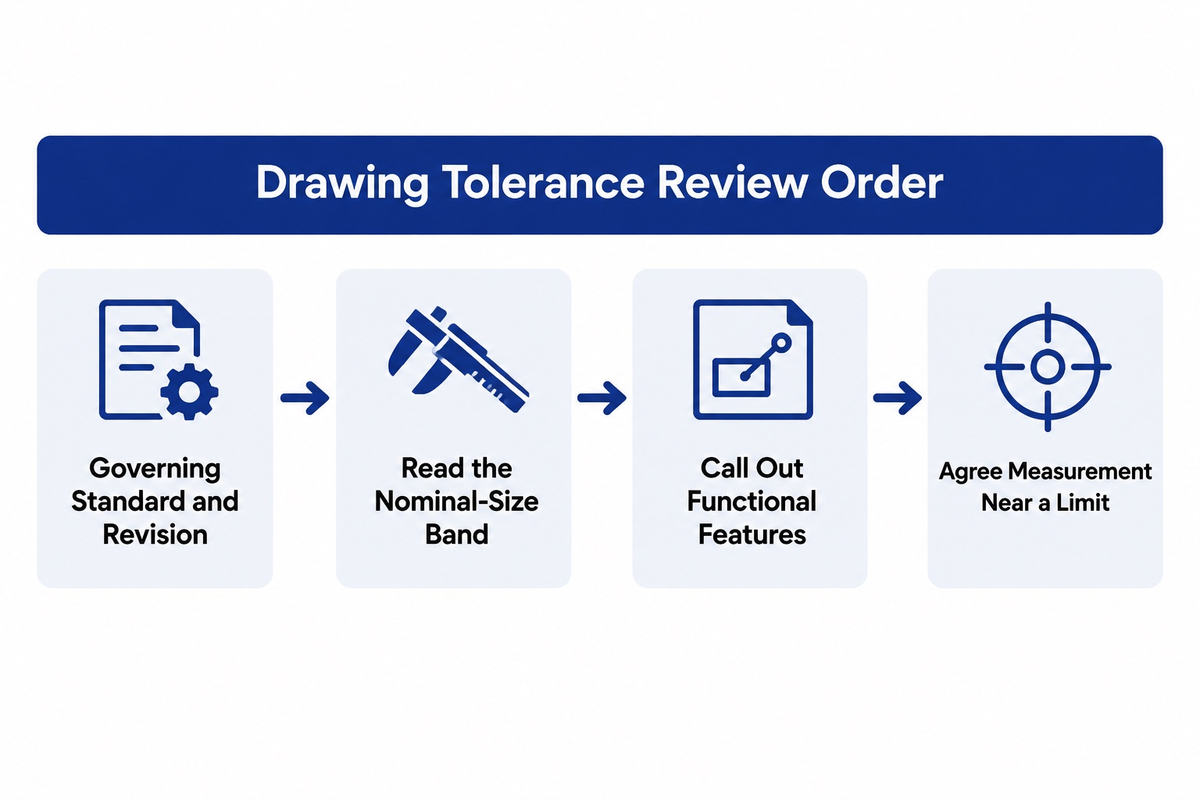
設計図面を確認するときは、次の順に進めてください。適用する公差規格と改訂版を特定し、該当する基準寸法の区分を読み取ります。図面で指定される許容範囲は、その公差区分と異なる場合があります。機能に関わる各寸法について、最大寸法と最小寸法、形状、向き、位置を確認し、限界値付近での測定方法を合意してください。
Standard machining tolerances at a glance
What is a normal machining tolerance?
公差とは、基準寸法に対して許容されるばらつきの範囲です。単純な両側公差の例では、25.00 mmの寸法に±0.10 mmを指定すると、下限寸法は24.90 mm、上限寸法は25.10 mmとなり、公差幅の合計は0.20 mmです。プラスマイナスの値は公差幅の半分であり、範囲全体とは異なります。
この違いは、あらゆる標準公差や公差等級に当てはまります。公差等級は公差域を示し、図面上の公差値は一つの機械加工部品に許容される偏差を示します。これにより、メーカーは基準寸法と合否判定限界を混同せずに加工方法を選べます。
設計公差は指定された加工方法で達成可能なものとし、製造公差は形状の役割に結び付ける必要があります。公差を指定するときは、重要な要件を個別に明記し、通常の寸法には合意済みの一般注記を適用してください。
Do not treat ±0.005 in as an industry-wide promise. Protolabs lists ±0.005 in (±0.127 mm) 部品に技術図面がない場合に、ある工場のサービスで適用されるもので、そのネットワーク上の項目には ISO 2768-1 材料ごとの加工ルートに応じた等級が示されています。これはサービス方針を示す有用な情報ですが、普遍的なCNC加工公差ではありません。サプライヤーが別の標準値を採用している場合もあり、正式発行済みの図面がその値に優先することもあります。
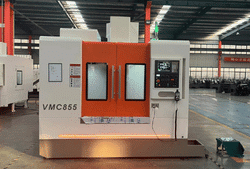
設備の選定にあたり、購入者は当社の次の製品を確認できます: CNC旋盤の製品ライン, フライス盤 および関連する 中ぐり盤のカテゴリー。これらのページは製品の対象範囲を示すものであり、部品ごとの公差確認に代わるものではありません。
Drawing rule: 図面または問い合わせ書には、規格、等級、単位、改訂版を記載してください。一般注記より厳しい公差が機能上必要な形状には、個別に指示を記載してください。
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 この規格は、個別の公差指示がない直線寸法と角度寸法の一般公差を、精級 (f)、中級 (m)、粗級 (c)、極粗級 (v)の四等級で定めています。公開されているステータスページでは、2022年の見直し後も1989年版が発行済みかつ現行版とされています。同じページには後継規格として、 ISO 2768 Edition 2が記載されており、国際標準化機構は現在、発行段階60.00として公開しています。2026年十月27日時点で、この後継規格はまだ発行済みの置き換え規格として扱われていません。
原文書の表1には、基準寸法の区分が記載されています。以下の表は1989年文書の写しをもとに解釈の参考として示したものであり、規格、契約図面、その他の正式文書に代わるものではありません。
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0.5~3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3以上6まで | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6以上30まで | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30以上120まで | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120以上400まで | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
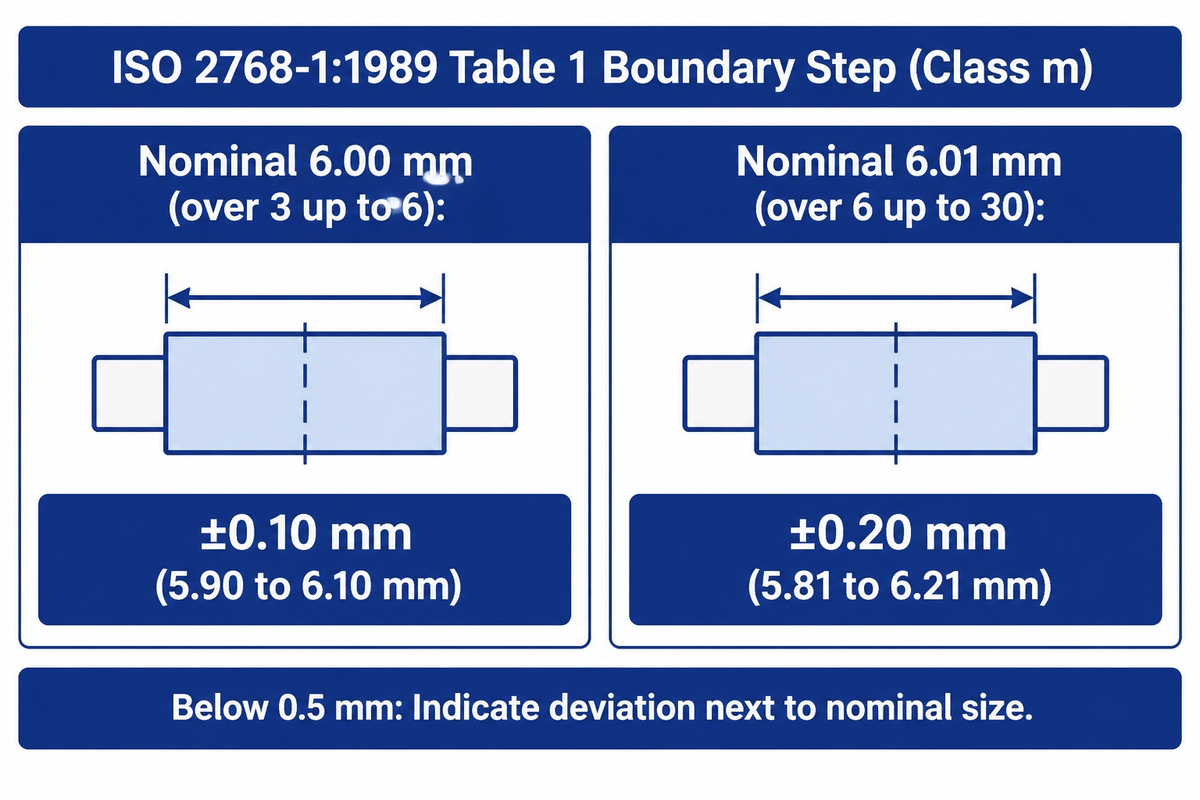
Pay attention to the word over。表の境界ルールでは、寸法がちょうど6.00 mmの場合、「3を超え6以下」の区分に該当します。等級mでは±0.10 mmとなり、許容範囲は5.90–6.10 mmです。6.01 mmの形状は「6を超え30以下」の区分に移り、等級mでは±0.20 mm、許容範囲は5.81–6.21 mmとなります。これは示された区間からの計算であり、新たな公差推奨値ではありません。
1989年の文書によると、適用する等級を選ぶ際は、公差指示のない寸法に対する一般的な工場の加工精度を考慮してください。これらの一般公差は、別の一般公差規格が適用される寸法、括弧で示す参考寸法、長方形の枠で示す理論的に正確な寸法には適用されません。0.5 mm未満の寸法については、表の最初の区分に頼らず、基準寸法の横に偏差を記載するよう文書で定めています。
General, unilateral and geometric tolerances
両方向へのばらつきを許容する場合は、両側公差を使用します。公差を基準寸法の片側だけに許容する場合は、片側公差を使用します。たとえば、すきまを大きくすることは許容するが小さくすることは許容しない場合や、素材寸法が小さくなることは許容するが大きくなることは許容しない場合です。限界寸法では、定めた二つの境界値を直接記載します。いずれも寸法を定める方法です。
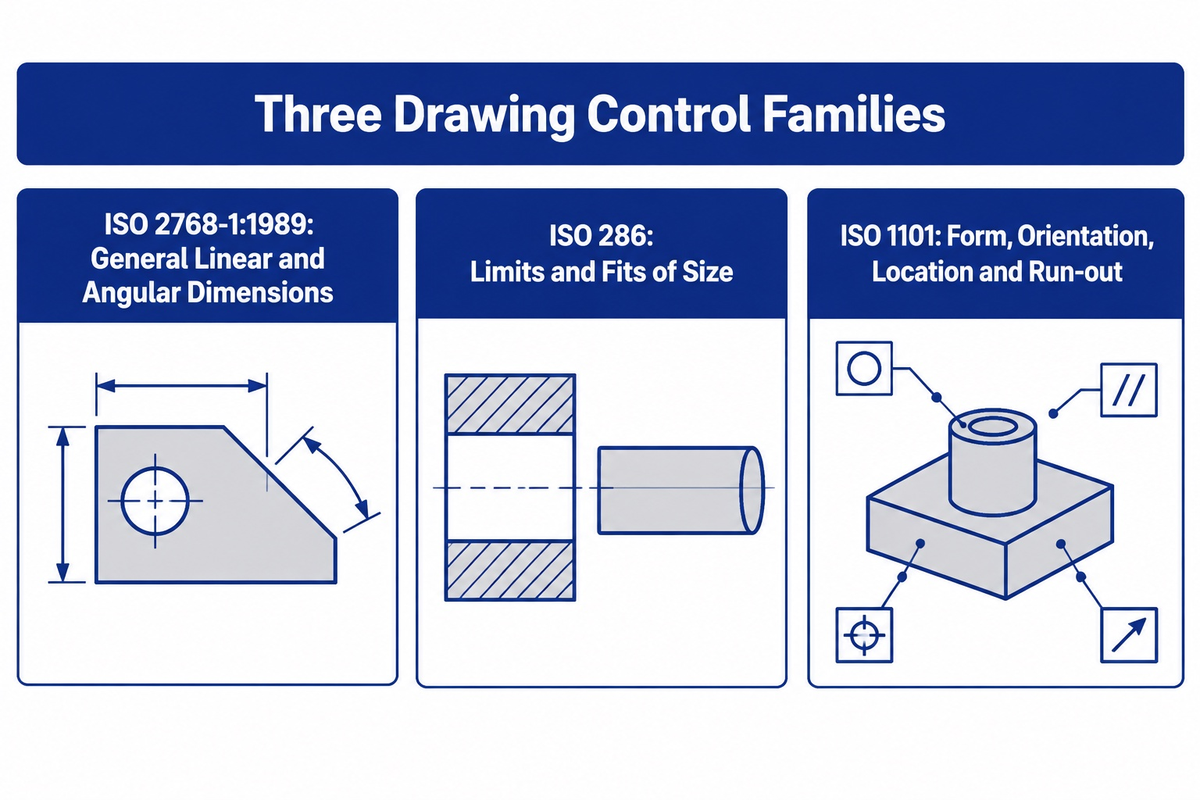
寸法だけでは、形状や位置が自動的に管理されるわけではありません。穴径が寸法限界内でも、真円でない、傾いている、データムからずれているといったことがあります。国際標準化機構のカタログでは、 ISO 286 limits-and-fits system とISO 1101の形状、姿勢、位置、振れの幾何公差を分けて扱っています。この区分があるため、組み立てに影響する場合は、図面にデータムと位置度または直角度の指示を記載する必要があります。
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) 幾何公差を指定するために使います。直線寸法は、真直度、平面度、対称度、平行度、振れのいずれとも置き換えられません。図面または一般注記に指示がある場合、面取りと外側の半径はそれぞれ別の形状です。
適用する規格で対象とされている場合、一般公差の要件は外側の半径や面取り高さにも適用されます。ただし、機能に関わる面、穴、データム形状の公差を指定する必要がなくなるわけではありません。
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | データム参照枠における位置、姿勢、寸法 |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| 内部 ボア | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| 薄い壁 | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| 表面仕上げ | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart。この公差表と本書は、それぞれ目的が異なります。本書は、適切な公差体系の選び方と伝え方に関する参考資料です。公差表は、はめあいを確認するための資料です。
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
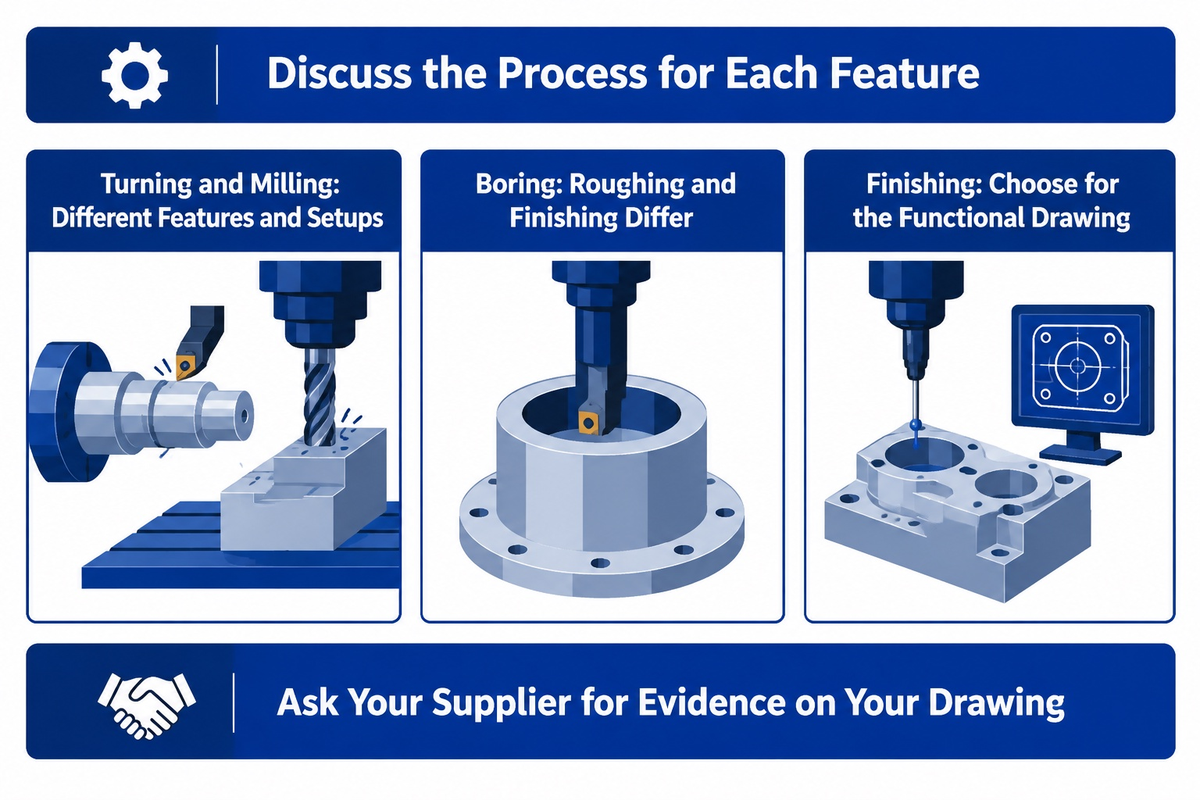
旋削、フライス加工、穴あけ、リーマ加工、中ぐり、研削では、同じ形状を同じ方法で管理できるわけではありません。旋削では、部品の形状の直径や肩部を管理できます。フライス加工では、別の段取りで面やデータムを管理できます。穴あけで穴を加工できますが、最終寸法や表面を得るために仕上げ加工が必要な場合があります。中ぐりでは穴を広げます。穴あけと同様に、公差、表面粗さ、位置、真直度、深さ、ワークの固定方法を考慮する必要があります。
そのため、CNCフライス加工、CNC旋削、CNC機械加工サービスの標準値は、加工方法を検討する際の参考として扱ってください。CNC加工部品にも機能を明確にした図面が必要です。標準的なCNC加工や精密CNC加工、または追加の仕上げ加工のいずれを用いるかは、サプライヤーが判断します。
CNCマシニングセンターで十分な精度が得られる場合もありますが、機械の能力は、段取り、工具経路、ワークの固定方法、材料、検査など多くの要因に左右されます。加工方法を比較するときは、カタログから公差の表現を並べるだけにしないでください。
Sandvik Coromant’s boring guide 荒加工と仕上げ加工を区別し、穴、部品、機械を一つのシステムとして確認するよう読者に促しています。その IT6–IT8 仕上げ加工の指針は、サプライヤーが提供する用途別の案内であり、あらゆる材料、直径、機械に対する保証ではありません。この種の資料は加工方法の相談に役立てたうえで、サプライヤーに自分の図面に基づく根拠を求めてください。
公開されている標準値は、サービスによって異なります。サービス表には、図面がない部品に対する標準値と、図面がある部品に対する別の加工ルートが記載されている場合があります。そのため、発注書には「標準CNC公差」のような表現だけでなく、正式発行済みの図面を添付してください。
Material, size and setup change the result
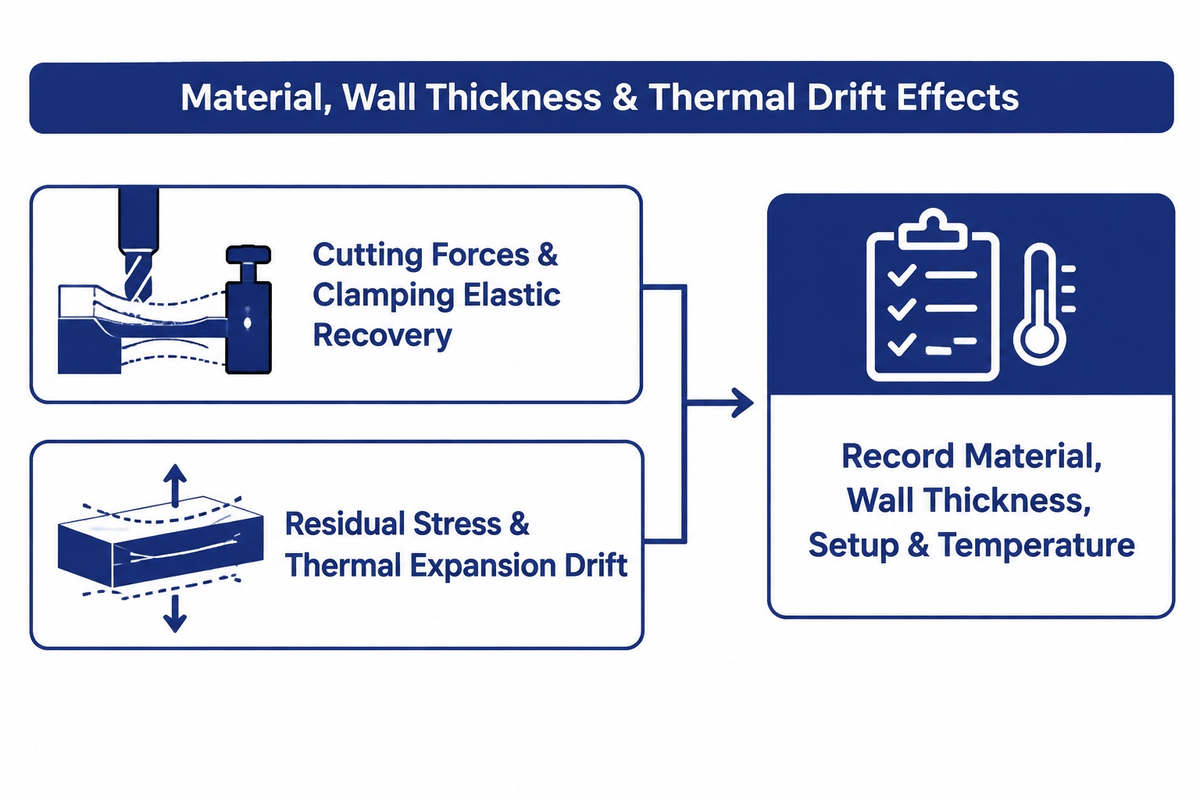
薄肉形状は、公差を加工方法と切り離して考えられない理由を示しています。最新の薄肉加工ガイドでは、切削力とクランプ圧力の作用や、残留応力の再配分について説明しています。びびり、テーパー、押し逃げやスプリングバックによる肉厚のばらつきが不具合として挙げられています。弾性のある薄肉部は、治具で固定した状態では測定値が公差内でも、固定を外すと平面度や直角度が変化することがあります。
温度については測定不確かさ解析以外にも考慮すべき点があります。 米国国立標準技術研究所の寸法計測に関する概要資料 では、機械とマスターゲージで測定する鋼製の試験ゲージをモデル化し、熱膨張による不確かさを評価しています。測定条件の管理を推奨し、あらゆる作業に適用できる共通の材料係数は提示していません。温度の影響を受けやすい形状では、材料、形状の長さ、肉厚、素材の状態、段取り、クーラントの使用方法、測定温度を考慮してください。
Measure the tolerance before accepting the part
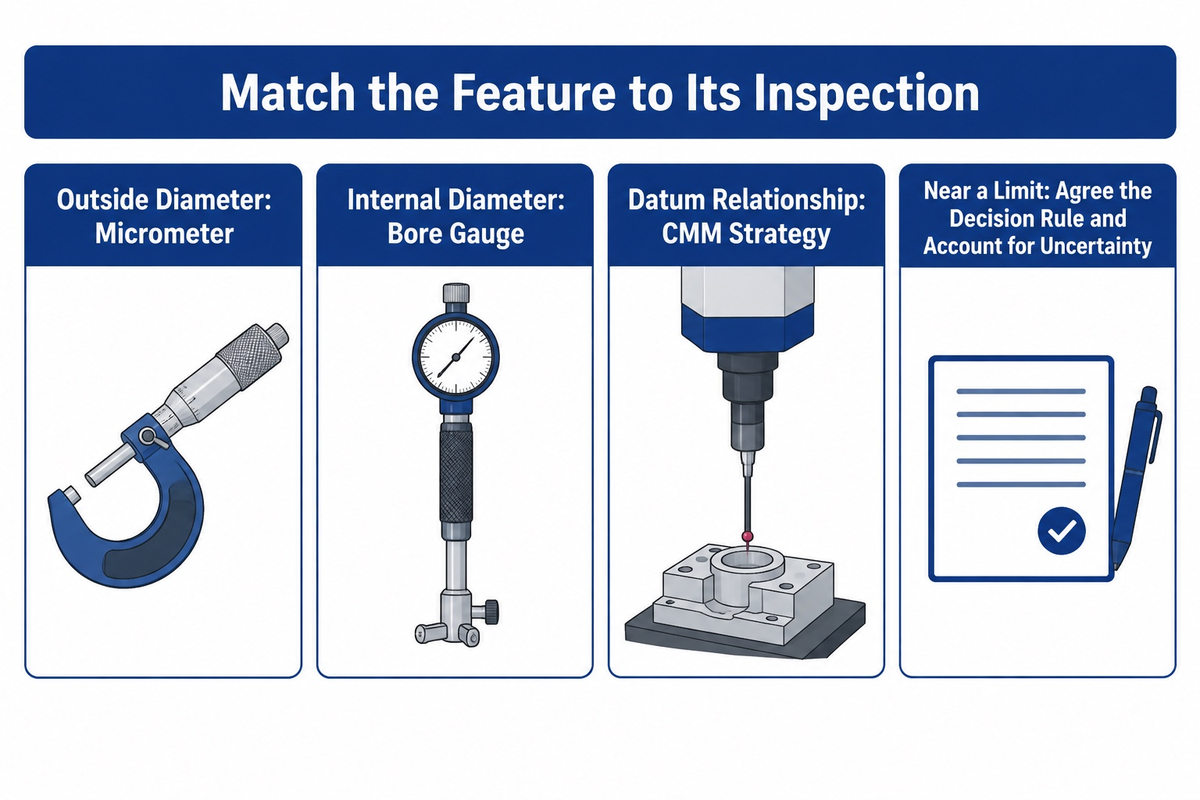
測定値が仕様限界に近い場合は、関係者全員で合意した判定ルールが必要です。 ISO 14253-1:2017 は、測定値が仕様限界に近く測定不確かさが問題となる場合の適合・不適合の判定を扱っています。公開されている概要資料には、あらゆる加工に使える公差上乗せ量や万能なゲージ比率は記載されていません。
外径の測定にはマイクロメーターが適しています。内径にはシリンダーゲージが適しています。また、正しく使えばシリンダーゲージで真円度の崩れや寸法のばらつき方も確認できます。データムとの関係を定めるには、三次元測定機も使用できます。ただし、測定プログラム、プロービング方法、温度、測定不確かさも重要です。最新の工場用システムでは、検査結果を機械に戻せる場合があります。RenishawのEquator-X & AGILITYの発表では、この機能が紹介されています。すべての機械にEquator-X & AGILITYと同様の機能が備わっているわけではありません。
初回品の測定結果だけを、絶対的な工程能力の数値として一般化しないでください。 process-capability reference from NIST は、工程能力を、統計的管理状態にある工程と仕様限界に基づいて定義しています。また、工程能力指数は分布に依存し、十分な数の独立したデータを必要とするとしています。工程能力の数値を解釈する前に、測定計画で定めた形状の状態とサンプルの状態を確認してください。
「工程能力とは、管理状態にある工程の出力を工程能力指数によって仕様限界と比較するものです。」
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
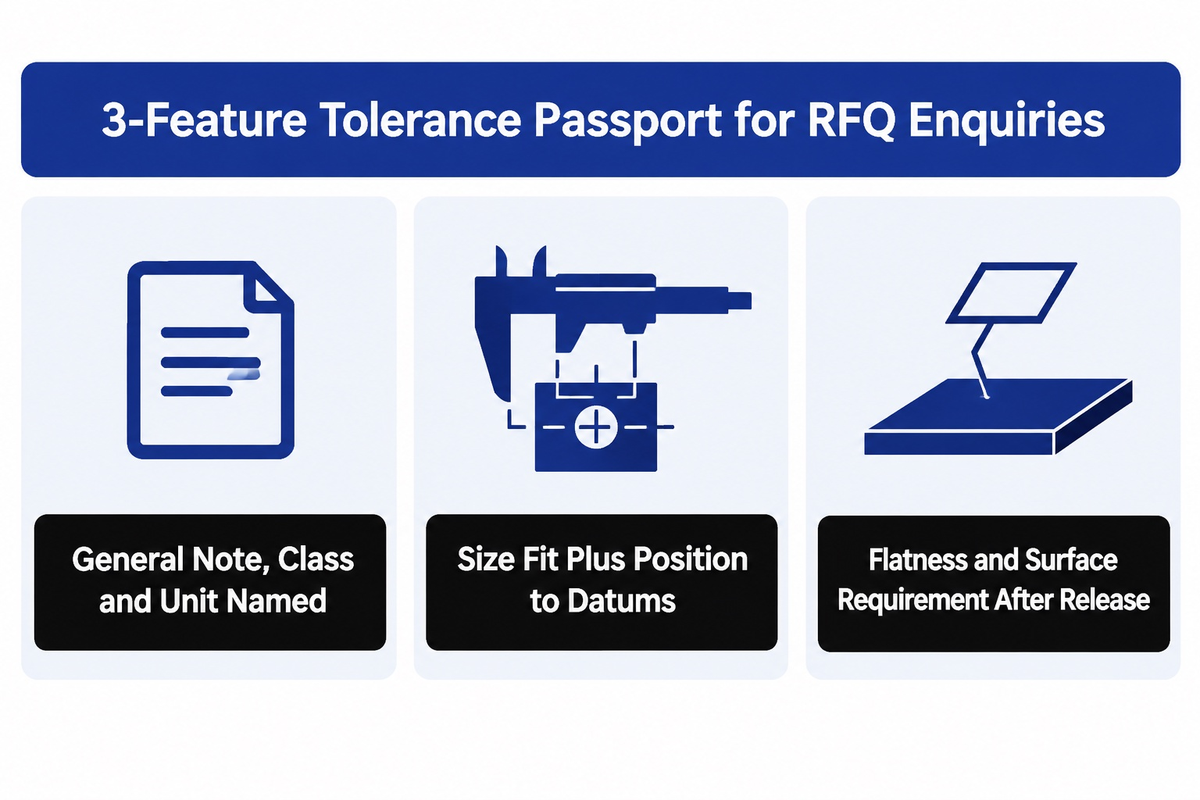
見積もりを依頼する際は、「3形状の公差パスポート」を使ってください。価格と合否判定に影響する形状を明確にできます。
判断にあたっては、個別の公差、公差限界、許容偏差、材料硬度、治具による固定方法、組み立て時の公差積み上げを考慮してください。これにより、必要な加工要件を明確にでき、精度が求められる形状すべてに同じ加工方法が必要なわけではないことを踏まえて、購入担当者が加工費を相談できます。
図面に文書名と版が記載されている場合に限り、「国際規格」と表記してください。類似規格を提案された場合は、それを量産要件とする前に、相違点をサプライヤーに明記してもらってください。同じルールは表面処理や、航空宇宙産業など業界固有の要件で定められた検査の変更にも適用されます。
| 機能 | 機能 | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
材料とその状態、数量、仕上げ加工の順序、データム体系、図面の改訂版、検査報告書の要件を、このパスポートに併記してください。一般公差は、個別指示のない寸法のうち適用対象となるものを管理しますが、個別に指定された重要な公差を無効にするものではありません。第6条 ISO 2768-1:1989 (1989 document text)にもただし書きがあり、別段の定めがない限り、加工品の機能が損なわれない場合、一般公差を超えたことだけを理由に自動的に不合格とするわけではありません。この歴史的な条項は、現行の契約内容や機能要件と合わせて読むためのルールとして扱ってください。個別に指定された穴、シール面、データムを無視してよいという意味ではありません。
Compare machines using a representative part
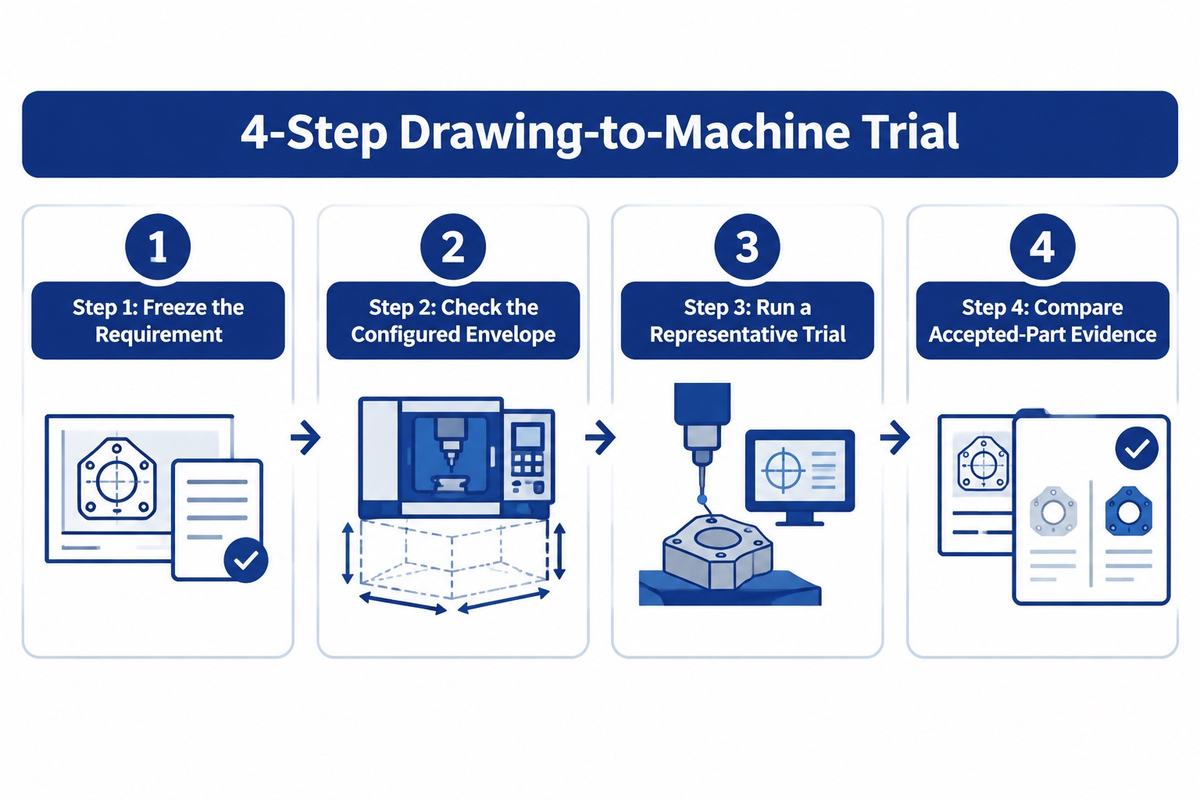
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope。対象の構成における振り、実効旋削長さ、主軸貫通穴、棒材通し径、工具配置、オプションのドローチューブを確認してください。
Step 3 – Run a representative trial。形状を同じにして、段取り、工具、素材の状態、温度、連続測定の結果を記録してください。
Step 4 – Compare accepted-part evidence. 繰り返し測定、初回加工品の適合性、軸の試験結果、長期的な工程能力に関する結果を分けてください。それらを単一の「機械精度」の数値にまとめないでください。
ANTISHICNCの公開CK6130技術資料には、ベッド上振り300 mm、最大旋削長さ230 mm、主軸貫通穴48 mm、棒材直径45 mm、最小設定単位0.001 mmと記載されています。CK6140の資料には、振り400 mmと、550構成における最大旋削長さ420/300 mmが記載されており、これは六位置または八位置の工具配置によって異なります。また、主軸穴径48/82 mmの構成、棒材直径40/65 mmの構成と、それぞれに対応する速度の値が記載されています。これらはカタログ上の構成情報です。設定単位0.001 mmは完成品の公差を示すものではなく、これらの資料はいずれも顧客立ち会いの加工トライアルや独立認証ではありません。
Per the ISO catalogue, ISO 230-2:2014 は、数値制御軸の位置決め精度と繰り返し精度を評価するための試験コードです。これは、正式発行済みの図面と照合する完成品とは別の評価対象です。それぞれの試験結果が何を評価しているのか、サプライヤーに説明を求めてください。
Put the standard edition into the drawing and enquiry
Keep the edition and revision visible. ISO 2768-2:1989 は、国際標準化機構のページで廃止済みとされ、 ISO 22081:2021 がその新版として記載されています。ISO 22081の公開概要では、一般幾何仕様と一般寸法仕様のルールが説明されていますが、ISO 2768-1における直線寸法のf/m/c/v値に代わる数値表ではありません。一方、ISO 2768の第2版は発行段階にあり、ISO 2768-1:1989を置き換える予定です。これらの規格の状況は変わることがあるため、図面の確認日を記録し、契約で求められる文書を入手してください。
以前から使われている表題欄の注記が曖昧な場合は、材料を加工する前にサプライヤーに解釈を確認してください。寸法区分、幾何公差の等級、測定ルールのどれを意図していたかを巡って後から議論するより、事前に一行で解釈を確認するほうが簡単です。
よくある質問
加工公差のISO規格とは?
この規格ISO 2768-1:1989は、個別の指示がない直線寸法と角度寸法に対する一般公差を、四つの等級で定めています。ISO 286ははめあいを扱い、幾何公差にはそれぞれ独自の仕様があります。図面には、適用する規格、版、等級、単位を記載してください。はめあいやデータムに関わる重要な形状には、一般注記ですべての要件が決まると考えず、個別に指示を記載してください。
Is 0.005 inch a tight tolerance?
形状、加工方法、検査方法によって異なります。±0.005 inは±0.127 mmに相当し、全公差幅は0.010 inです。Protolabsはこの値を特定サービスの標準値として公開していますが、サービスの標準値が普遍的な規格というわけではありません。数値が両側公差、片側公差、限界寸法のいずれなのかを明記し、加工方法と測定条件をサプライヤーに確認してください。
Is 0.01 mm a tight machining tolerance?
特に、長くて薄い形状、熱の影響を受ける形状、測定が難しい形状では、厳しい要求になることがあります。まず、0.01 mmが全公差幅なのか、プラスマイナスの値なのかを確認してください。次に、形状の機能、データムとの関係、仕上げ加工、合否判定方法を明確にします。機械の設定分解能だけでは、量産部品が図面公差内に収まることの証明にはなりません。
Is 0.05 mm a good tolerance?
工程全体を通じて形状の機能を維持できると実証できる場合に限ります。公差の数値を厳しくすれば、常に良い結果が得られるわけではありません。
Can a part have zero tolerance?
一般に、製造部品にはある程度の寸法ばらつきがあります。表記上のゼロは、H穴の下限偏差がゼロである場合のように、公差域の境界を表すことがあります。それでも、はめあいは組み合わさる両方の部品の限界寸法に基づき、検査にも不確かさが残ります。基準寸法、許容限界、幾何公差、測定ルールを分けて考えてください。機能上のはめあいを図面で指定する場合は、数値を「正確」に見せるために小数点以下の桁を増やすのではなく、限界寸法やはめあいの種類、または別の方法で指示してください。
参考文献と情報源
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286およびISO 1101のカタログ (限界寸法、はめあい、幾何公差)および ISO 230-2:2014 catalogue 数値制御軸の位置決め試験。
- Refer to the 米国国立標準技術研究所の工程能力に関する参考資料.
- 米国国立標準技術研究所の寸法計測・熱膨張に関する刊行物.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document そして CK6140 technical document.