





Стандартные допуски на механическую обработку — это правила чертежа, а не одно значение, которое может гарантировать любая мастерская. В этом руководстве показано, как читать диапазоны размеров ISO 2768, отличать размеры от геометрических требований и формулировать допуск так, чтобы поставщик мог рассчитать стоимость и выполнить контроль по единым правилам.
Если запросить у трёх мастерских «стандартный допуск на механическую обработку», скорее всего, вы получите три разных ответа. Одна может предложить стандартное значение, например ±0.005 in; другая — применить класс ISO 2768; третья попросит утверждённый чертёж, прежде чем назвать цифру. Для обработанной детали нужны размерный допуск и чётко заданный диапазон допуска, а не расплывчатая ссылка на стандарт. Для услуги можно ожидать стандартные значения при оговорённых условиях. Класс ISO указывают в примечании на чертеже. Индивидуальный допуск элемента должен соответствовать его функции.
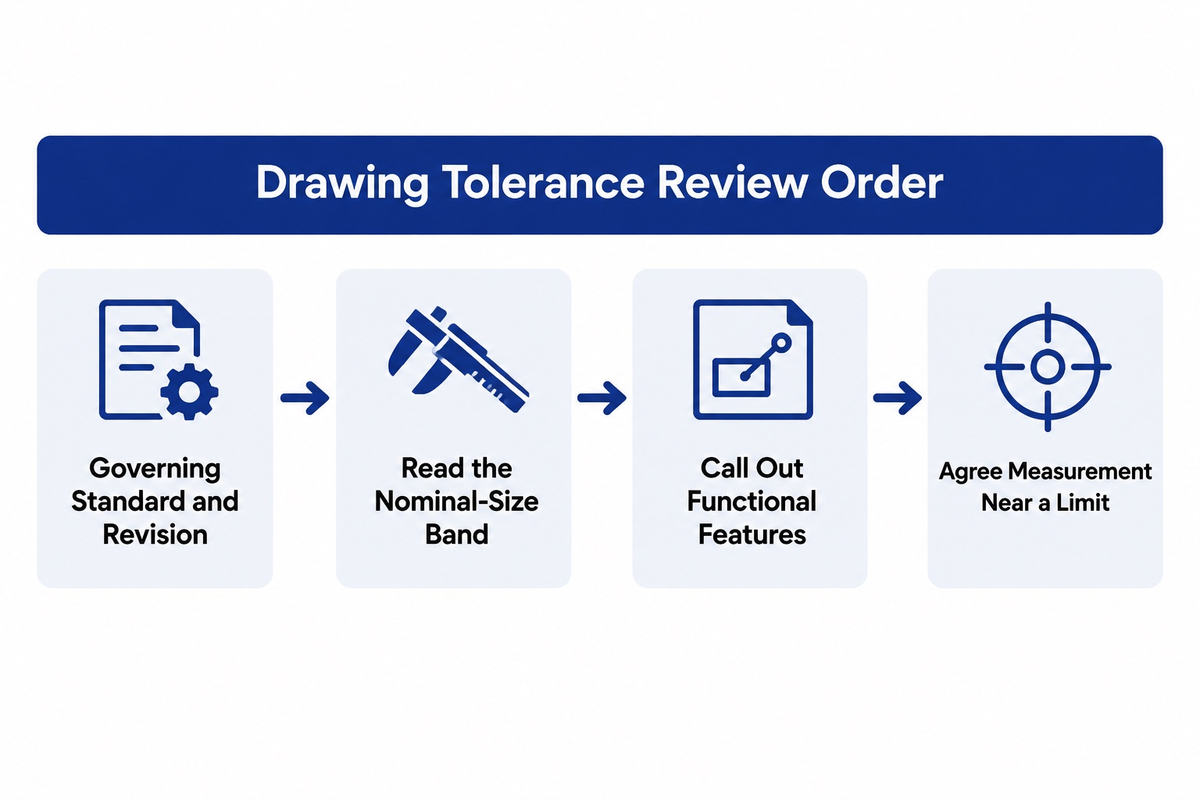
Проверяйте инженерный чертёж в следующем порядке: определите применимые стандарты допусков и их редакции, затем выберите диапазон номинального размера. На чертеже может быть задан другой допустимый диапазон. Для каждого функционального размера определите максимальный и минимальный размеры, форму, ориентацию и положение, а также согласуйте способ измерения значения, близкого к пределу.
Standard machining tolerances at a glance
What is a normal machining tolerance?
Допуск — это допустимое отклонение от номинального размера. В простом примере симметричного допуска размер 25,00 mm с допуском ±0,10 mm имеет нижний предел 24,90 mm, верхний предел 25,10 mm и общую ширину допуска 0,20 mm. Значения +/− показывают половину ширины и отличаются от полного диапазона.
Это различие сохраняется для любого стандартного допуска и класса допуска. Квалитеты задают диапазон, а значение допуска на чертеже показывает допустимое отклонение для конкретной обработанной детали. Так изготовитель может выбрать процесс, не смешивая номинальный размер с пределом приёмки.
Допуск для инженерного изделия должен быть достижимым при заданном процессе, а допуск на изготовление должен соответствовать назначению элемента. Задавая допуски, укажите только важные требования, а для обычных размеров используйте согласованное общее примечание.
Do not treat ±0.005 in as an industry-wide promise. Protolabs lists ±0.005 in (±0.127 mm) для одной услуги завода, если у детали нет технического чертежа, а строка в его сети указывает на ИСО 2768-1 классы для разных вариантов обработки материала. Это полезное подтверждение политики конкретного поставщика, но не универсальный допуск для фрезерной обработки на станке с ЧПУ. У вашего поставщика могут быть другие значения по умолчанию, а утверждённый чертёж может их переопределять.
Что касается оборудования, покупатель может ознакомиться с нашим ассортиментом токарных станков с ЧПУ, фрезерным оборудованием и соответствующей категорией расточных станков. Эти страницы описывают ассортимент продукции, но не заменяют проверку допусков для вашей детали.
Drawing rule: укажите стандарт, класс, единицы измерения и редакцию в чертеже или запросе. Для элемента, функция которого требует более жёсткого допуска, задайте отдельное требование.
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 охватывает общие линейные и угловые размеры без индивидуальных обозначений допусков по четырём классам: точный (f), средний (m), грубый (c) и очень грубый (v). На общедоступной странице статуса издание 1989 года по-прежнему указано как опубликованное и действующее после проверки в 2022. На той же странице упоминается следующая редакция, ISO 2768 Edition 2, которую Международная организация по стандартизации сейчас отмечает как находящуюся на стадии публикации 60.00. По состоянию на 27 октября 2026 года эта редакция ещё не считается опубликованной заменой.
В таблице 1 исходного документа приведены диапазоны номинальных размеров. Таблица ниже, составленная по копии документа 1989 года, служит справочным материалом для толкования; она не заменяет стандарт, договорные чертежи или другие утверждённые документы.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| от 0,5 до 3 | ±0,05 | ±0,1 | ±0,2 | — |
| от 3 до 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| от 6 до 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| от 30 до 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| от 120 до 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
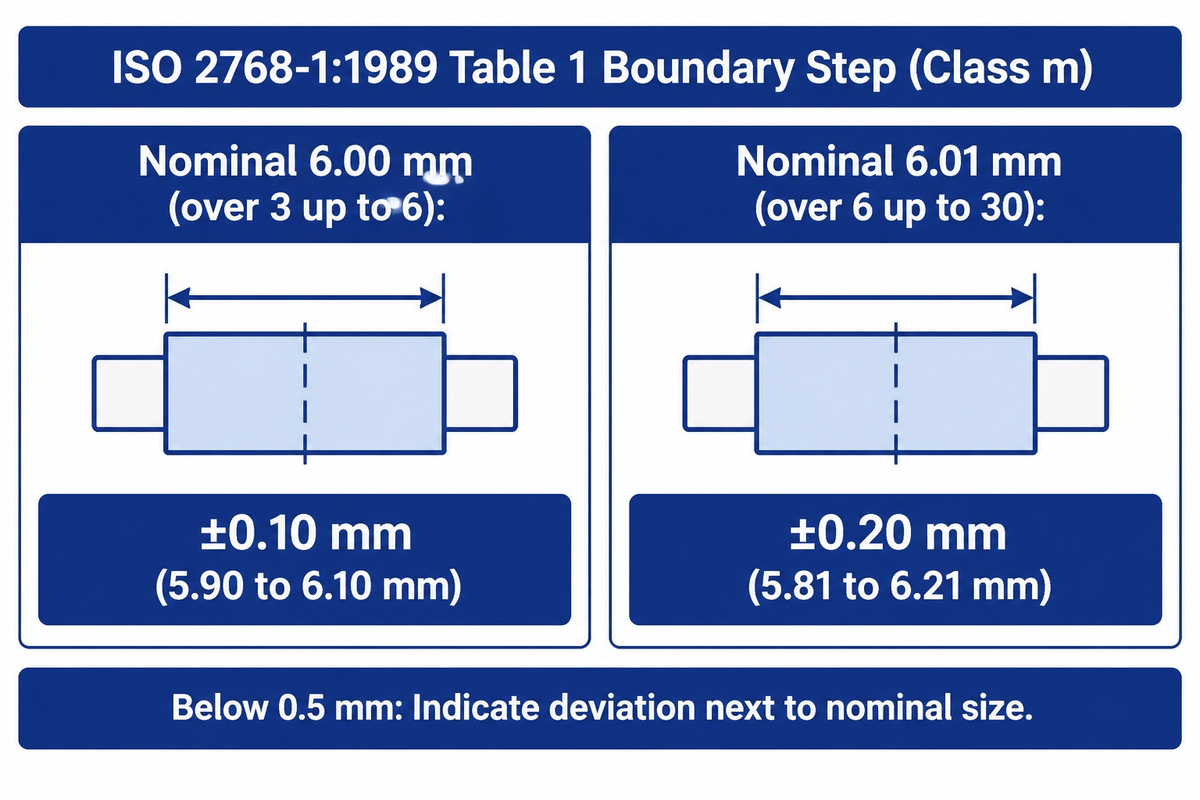
Pay attention to the word over. Согласно правилам определения границ диапазонов в таблице, размер ровно 6,00 mm относится к строке «свыше 3 до 6». Для класса m это даёт ±0,10 mm, или 5,90–6,10 mm. Элемент размером 6,01 mm переходит в строку «свыше 6 до 30», где для класса m допуск составляет ±0,20 mm, или 5,81–6,21 mm. Это расчёт по указанным интервалам, а не новая рекомендация по допускам.
Согласно документу 1989 года, при выборе применяемого класса следует учитывать обычную точность мастерской для размеров без указания допусков. Эти общие допуски не распространяются на размеры, для которых применяются другие стандарты общих допусков, вспомогательные размеры в скобках и теоретически точные размеры в прямоугольных рамках. Для размера менее 0,5 mm документ предписывает указывать отклонение рядом с номинальным размером, а не полагаться на первую строку таблицы.
General, unilateral and geometric tolerances
Используйте симметричные допуски, если отклонение допускается в обе стороны. Односторонние допуски применяют, когда отклонение от номинального размера разрешено лишь в одну сторону, например если зазор может увеличиваться, но не уменьшаться, или размер заготовки может уменьшаться, но не увеличиваться. При предельных размерах указывают обе заданные границы. Все три способа задают размер.
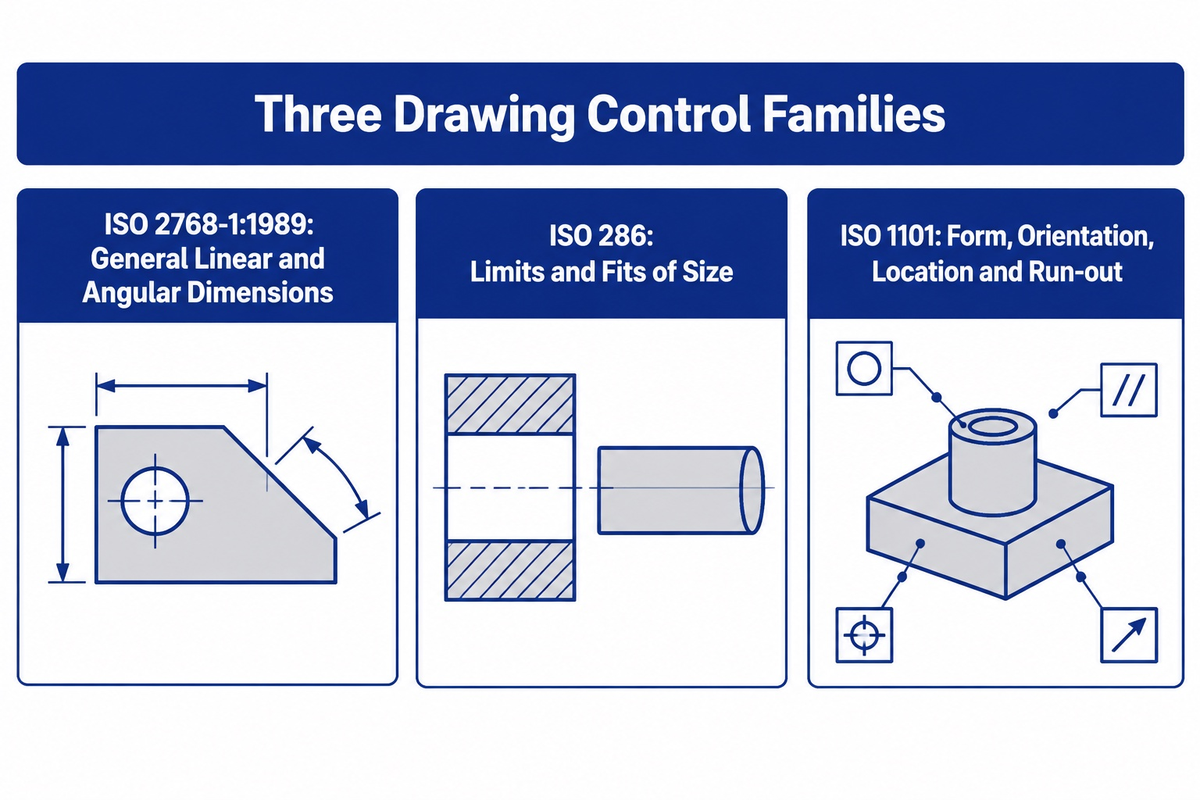
Размер сам по себе не контролирует форму или положение. Диаметр отверстия может укладываться в заданные пределы, хотя отверстие будет некруглым, наклонённым или смещённым относительно базы. В каталоге ISO отдельно выделены ISO 286 limits-and-fits system и геометрические допуски ISO 1101 для формы, ориентации, расположения и биения. Поэтому, если от них зависит сборка, на чертеже следует указывать базу и допуск расположения или перпендикулярности.
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) для задания геометрических требований. Линейный размер не заменяет требования к прямолинейности, плоскостности, симметричности, параллельности или биению. Фаска и внешний радиус — разные элементы, если они указаны на чертеже или в общем примечании.
Общие требования к допускам распространяются на внешний радиус или высоту фаски, если это предусмотрено применяемым стандартом. Но это не отменяет необходимости задавать допуск для функциональной поверхности, отверстия или базового элемента.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | Расположение, ориентация и размер в системе баз |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| Внутренний зануд | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| Тонкая стена | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| Поверхностная отделка | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart. Эта таблица и данный документ служат разным целям. Документ помогает выбрать подходящую систему допусков и правильно её описать. Таблица допусков предназначена для справки по посадкам.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
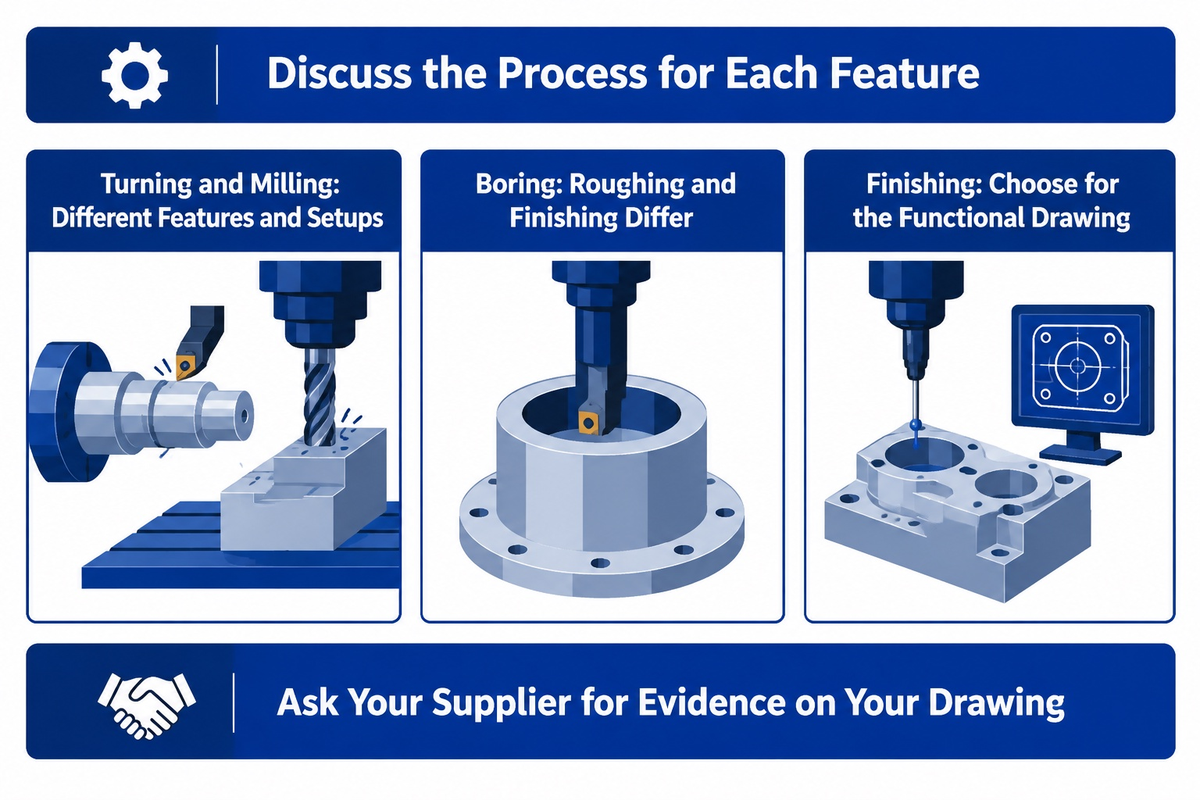
Точение, фрезерование, сверление, развёртывание, растачивание и шлифование по-разному влияют на характеристики детали. При точении можно контролировать диаметр и уступ элемента. Фрезерование позволяет обработать поверхность или базу в другой установке. Сверление создаёт отверстие, но для получения окончательного размера может понадобиться чистовая обработка. Растачивание увеличивает отверстие; как и при сверлении, необходимо учитывать допуск, шероховатость поверхности, положение, прямолинейность, глубину и закрепление детали.
Поэтому стандартное значение для услуги фрезерной обработки, токарной обработки или механической обработки на станке с ЧПУ следует рассматривать лишь как характеристику процесса. Для обработанной на станке с ЧПУ детали всё равно нужен чертёж, учитывающий её назначение. Поставщик определяет, подойдёт ли стандартная обработка на станке с ЧПУ, потребуется ли прецизионная обработка и/или дополнительная финишная операция.
Требуемая точность может быть достижима на обрабатывающем центре с ЧПУ, но возможности станка всё равно зависят от многих факторов, например от установки, траектории инструмента, закрепления детали, материала и контроля. При сравнении процессов не ограничивайтесь перечнем допусков из рекламного буклета.
Sandvik Coromant’s boring guide различает черновую и чистовую обработку и советует рассматривать отверстие, компонент и станок как единую систему. В его IT6–IT8 рекомендациях по чистовой обработке описан подход поставщика к применению процесса; это не гарантия для любого материала, диаметра или станка. Используйте такие источники, чтобы обсудить процесс, а затем запросите у поставщика подтверждения на вашей детали по чертежу.
Стандартные значения, опубликованные разными поставщиками, различаются. В таблице услуг может быть указано одно значение для деталей без чертежей и другой порядок работы для деталей с чертежами. Поэтому к заказу следует приложить утверждённый чертёж, а не ограничиваться формулировкой вроде «стандартный допуск для ЧПУ».
Material, size and setup change the result
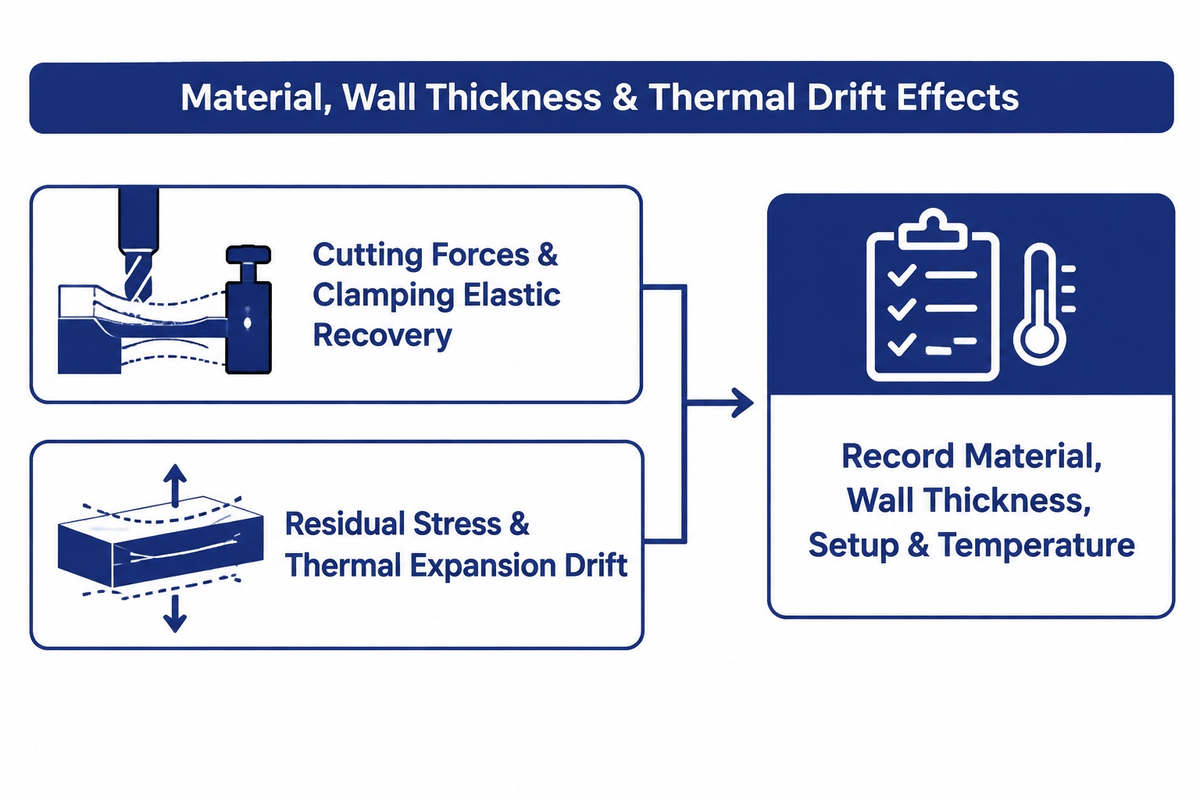
Тонкие стенки показывают, почему допуск нельзя рассматривать отдельно от процесса. В актуальном руководстве по обработке тонких стенок описано влияние сил резания и давления зажима, а также перераспределение остаточных напряжений. Возможные дефекты — вибрация, конусность и изменение толщины из-за отжима и последующего упругого возврата. Упругая стенка может изменить измеренные значения плоскостности и перпендикулярности, даже если при закреплении она соответствовала допуску.
Для обсуждения температуры недостаточно анализа неопределённости измерений. В аннотации Национального института стандартов и технологий о размерной метрологии рассматривается измерение стального контрольного калибра с помощью станка и эталонного калибра, а также оценивается неопределённость из-за теплового расширения. В публикации предлагается контролировать условия измерения и отмечается, что универсальный коэффициент для любого материала и задания не приводится. Если элемент чувствителен к температуре, учитывайте материал, длину элемента, толщину стенки, состояние заготовки, установку, применение СОЖ и температуру измерения.
Measure the tolerance before accepting the part
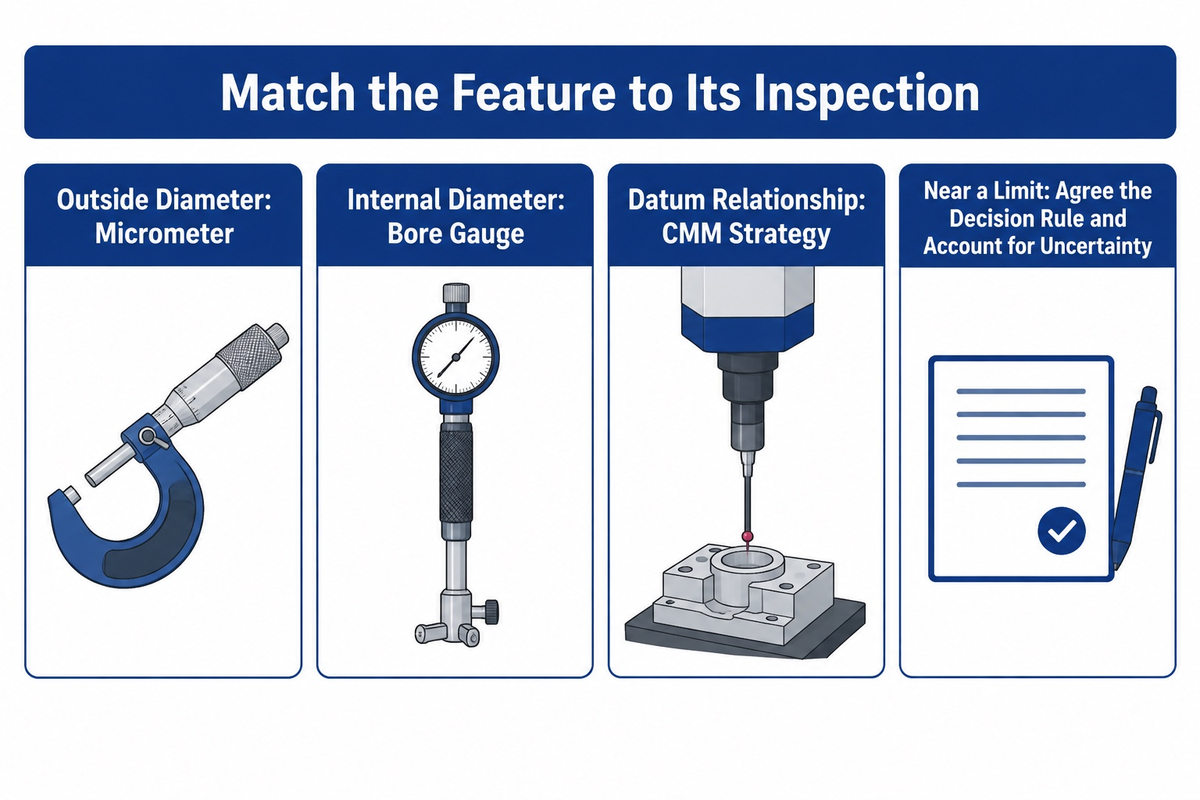
Для результата измерения, близкого к пределу спецификации, необходимо заранее согласовать правило принятия решения между всеми заинтересованными сторонами. ИСО 14253-1:2017 описывает принятие решений о соответствии и несоответствии, когда измеренное значение близко к пределу спецификации и существенна неопределённость измерения. В общедоступной аннотации не приводится универсальный припуск на механическую обработку или единое для всех случаев соотношение допуска к погрешности калибра.
Микрометр хорошо подходит для измерения наружного диаметра. Для измерения внутреннего диаметра используют нутромер. При правильном применении нутромер также позволяет выявить многолепестковую форму и/или характер изменения размера. Для определения связи с базами можно использовать координатно-измерительную машину. Однако важны также программа, стратегия измерений, температура и неопределённость. Современные системы цехового контроля могут передавать результаты измерений на станок; об этой возможности говорится в анонсе Renishaw Equator-X & AGILITY. Подобная функция доступна не на каждом станке.
Не воспринимайте единичный результат измерения первой детали как абсолютный показатель возможностей процесса. Документ process-capability reference from NIST определяет возможности процесса с учётом его статистической стабильности и пределов спецификации, а также предупреждает, что индексы возможностей зависят от распределения и требуют достаточного количества независимых данных. Прежде чем интерпретировать такой индекс, учтите состояние элемента и образца, заданное планом измерений.
«Возможности процесса сравнивают результат стабильного процесса с пределами спецификации с помощью индексов возможностей».
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
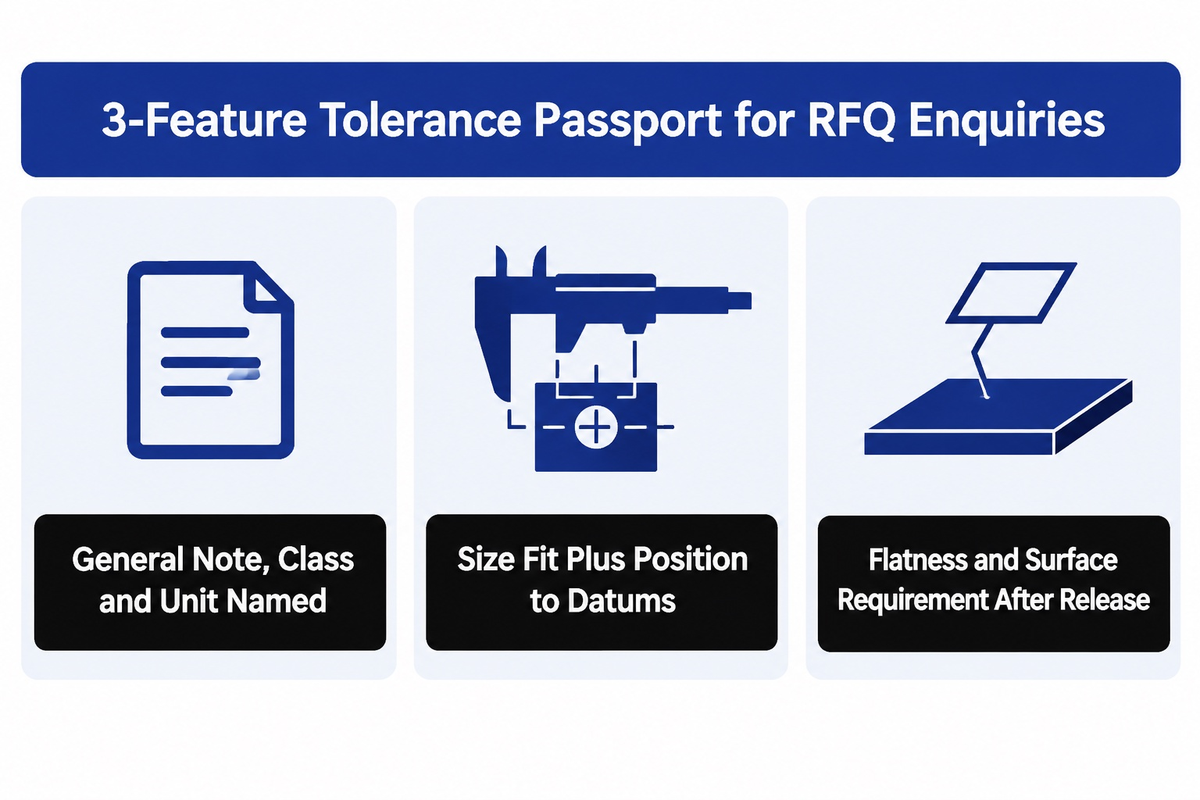
При отправке запроса используйте «Паспорт допусков для 3 элементов». В нём выделены характеристики, влияющие на цену и приёмку.
При принятии решения учитывайте конкретный допуск, его предельные значения, допустимое отклонение, твёрдость материала, приспособление и накопление допусков при сборке. Так вы сможете чётко сформулировать требования к обработке и обсудить её стоимость с учётом того, что для каждого высокоточного элемента может не требоваться один и тот же процесс.
Используйте формулировку «международный стандарт» только в том случае, если в чертеже указаны документ и его редакция. Если предлагается аналогичный стандарт, попросите поставщика перечислить отличия до того, как предложение станет производственным требованием. То же правило действует для обработки поверхности и любых изменений контроля, предусмотренных отраслевыми требованиями, например в аэрокосмической отрасли.
| Особенность | Функция | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
Укажите рядом с этим паспортом материал и его состояние, количество, последовательность отделки, схему базирования, редакцию чертежа и требования к отчёту о контроле. Общие допуски распространяются на подходящие размеры без индивидуальных обозначений, но не отменяют отдельные требования к критичным элементам. Пункт 6 стандарта ISO 2768-1:1989 (1989 document text) также содержит оговорку: если не указано иное, превышение общего допуска не требует автоматической отбраковки, когда деталь всё ещё выполняет свою функцию. Рассматривайте это положение исторического стандарта с учётом действующего договора и назначения детали, а не как разрешение игнорировать отдельно заданные требования к отверстию, уплотнению или базе.
Compare machines using a representative part
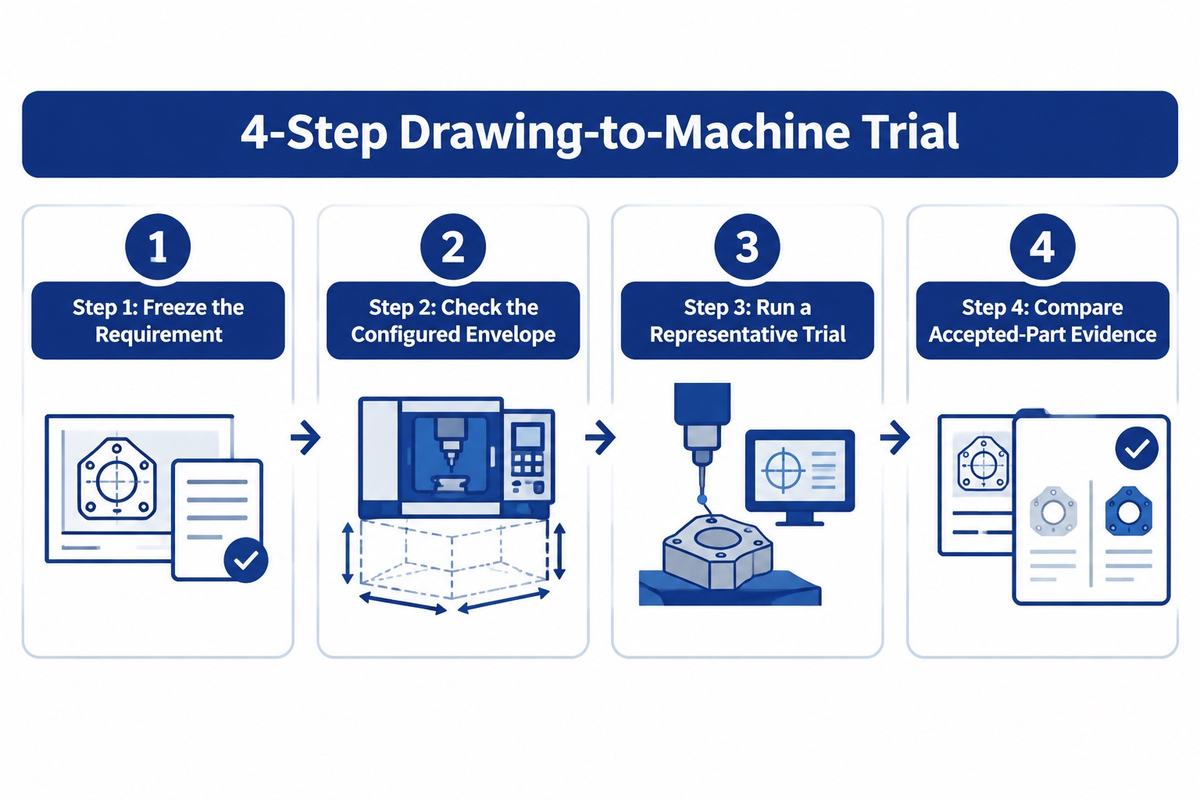
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope. Для конкретной конфигурации проверьте максимальный диаметр обработки над станиной, эффективную длину точения, проходное отверстие шпинделя, пропускную способность для прутка, расположение инструмента и опциональную тяговую трубу.
Step 3 – Run a representative trial. Используйте одинаковую геометрию элемента и фиксируйте установки, инструменты, состояние заготовки, температуру и результаты последовательных измерений.
Step 4 – Compare accepted-part evidence. Отдельно фиксируйте результаты повторных измерений, соответствие первой детали и испытания осей, а также данные о долгосрочных возможностях процесса. Не сводите их к одному показателю «точности станка».
В общедоступной технической документации ANTISHICNC для CK6130 указаны максимальный диаметр обработки над станиной 300 mm, максимальная длина точения 230 mm, проходное отверстие шпинделя 48 mm, диаметр прутка 45 mm и минимальный шаг настройки 0,001 mm. В документации для CK6140 указан максимальный диаметр обработки над станиной 400 mm, а для конфигурации 550 — максимальная длина точения 420/300 mm в зависимости от шестипозиционного или восьмипозиционного расположения инструмента. Также указаны конфигурации с проходным отверстием шпинделя 48/82 mm и диаметром прутка 40/65 mm с соответствующими им значениями скорости. Это сведения о конфигурациях из каталога. Шаг настройки 0,001 mm не является допуском готовой детали, и ни один из этих документов не представляет собой испытание по заказу клиента или независимую сертификацию.
Per the ISO catalogue, ИСО 230-2:2014 — это код испытания точности и повторяемости позиционирования числовых осей. Это другое доказательство, чем соответствие готовой детали утверждённому чертежу. Попросите поставщика пояснить, к какому объекту относится каждый результат испытания.
Put the standard edition into the drawing and enquiry
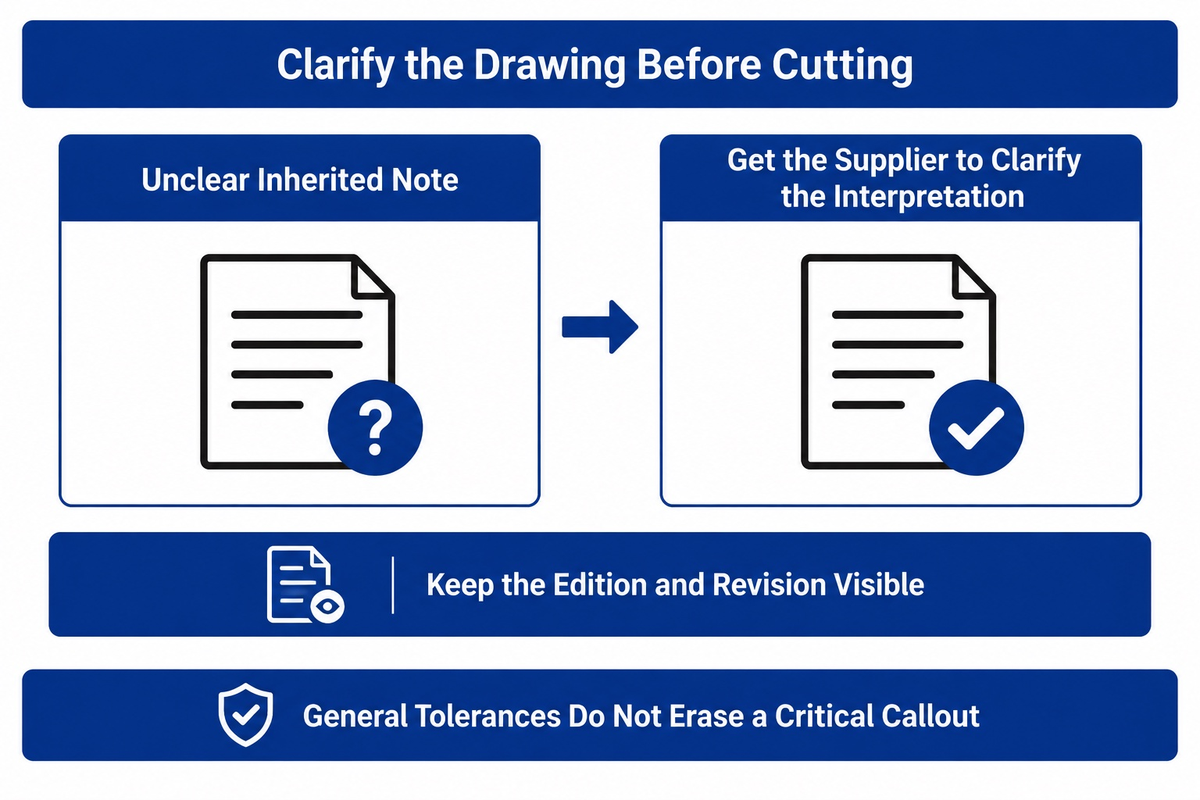
Keep the edition and revision visible. ISO 2768-2:1989 на странице Международной организации по стандартизации отмечен как отменённый; вместо него указан ISO 22081:2021 как новая редакция. В общедоступной аннотации ISO 22081 описаны правила для общих геометрических требований и требований к размерам; этот документ не является числовой заменой значений f/m/c/v для линейных размеров по ISO 2768-1. При этом редакция 2 ISO 2768 находится на стадии публикации и должна заменить ISO 2768-1:1989. Статус стандартов может меняться, поэтому указывайте дату проверки чертежа и получайте текст стандарта, предусмотренный договором.
Если примечание в основной надписи чертежа непонятно, попросите поставщика разъяснить его до начала обработки материала. Одной строки с толкованием достаточно, чтобы не спорить о том, имелся ли в виду диапазон размеров, геометрический класс или правило измерения.
Часто задаваемые вопросы
Что такое стандарт ISO для допусков на механическую обработку?
Этот стандарт, ISO 2768-1:1989, устанавливает общие допуски для линейных и угловых размеров без индивидуальных обозначений по четырём классам. ISO 286 определяет предельные размеры и посадки, а для геометрических допусков применяются отдельные спецификации. Укажите на чертеже выбранный стандарт, редакцию, класс и единицы измерения. Для функционально критичных элементов и элементов, критичных к базированию, задавайте отдельные допуски, а не полагайтесь на общую примечание как на требование ко всем характеристикам.
Is 0.005 inch a tight tolerance?
Это зависит от элемента, процесса и метода контроля. ±0.005 in соответствует ±0,127 mm, а общий допуск составляет 0.010 in. Protolabs указывает это значение для одного из стандартных режимов обслуживания, но такой режим не является универсальным стандартом. Уточните, задан допуск симметрично, в одну сторону или предельными размерами, и попросите поставщика подтвердить процесс и условия измерения.
Is 0.01 mm a tight machining tolerance?
Это может быть непросто, особенно для длинного, тонкого, нагревающегося или сложного для измерения элемента. Сначала уточните, означает ли 0,01 mm полный диапазон допуска или отклонение в плюс-минус. Затем определите функцию элемента, его связь с базой, операцию финишной обработки и метод приёмки. Одна лишь разрешающая способность настройки станка не доказывает, что серийная деталь будет соответствовать пределу на чертеже.
Is 0.05 mm a good tolerance?
Только если это подтверждено для всей технологической цепочки и при этом сохраняется функция элемента. Более жёсткие допуски не всегда лучше.
Can a part have zero tolerance?
У изготовленных деталей обычно есть некоторое суммарное отклонение. Ноль в системе обозначений может служить границей зоны допуска, например нижним отклонением ноль для отверстия H. Для посадки по-прежнему важны предельные размеры обеих сопрягаемых деталей, а при контроле остаётся неопределённость измерения. Разделяйте номинальные размеры, допустимые пределы, геометрические требования и правила измерения. Если на чертеже задана функциональная посадка, укажите предельные размеры, обозначение посадки или используйте другой подход, вместо того чтобы добавлять лишние десятичные знаки для видимой «точности».
Ссылки и источники
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ИСО 14253-1:2017 conformity decisions and measurement uncertainty.
- Каталог ISO 286 и ISO 1101 для предельных отклонений, посадок и геометрических допусков, а ISO 230-2:2014 catalogue для испытаний позиционирования осей с числовым программным управлением.
- Refer to the Справочный материал Национального института стандартов и технологий по возможностям процесса.
- Публикация Национального института стандартов и технологий о тепловом расширении в размерной метрологии.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document и CK6140 technical document.