





표준 가공 공차는 모든 공작기계 업체가 보장할 수 있는 단일 수치가 아니라 도면에 적용하는 규칙입니다. 이 가이드에서는 ISO 2768 치수 구간을 읽는 법, 치수 공차와 기하공차를 구분하는 법, 공급업체가 일관되게 견적을 내고 검사할 수 있는 공차 요건을 전달하는 법을 설명합니다.
세 곳의 가공업체에 “표준 가공 공차”를 문의하면 서로 다른 답변을 받을 가능성이 큽니다. 한 곳은 ±0.005 in 같은 서비스 기본값을 견적에 적용할 수 있고, 다른 곳은 ISO 2768 등급을 적용할 수 있으며, 또 다른 곳은 수치를 제시하기 전에 승인된 도면을 요청할 수 있습니다. 가공 부품에는 모호한 표준 표현이 아니라 치수 공차와 명시된 공차 범위가 필요합니다. 서비스 기본값은 해당 서비스의 조건과 함께 명시되어야 합니다. ISO 등급은 도면 주기에 지정됩니다. 형상별 한계는 해당 형상의 기능에 맞춰 정합니다.
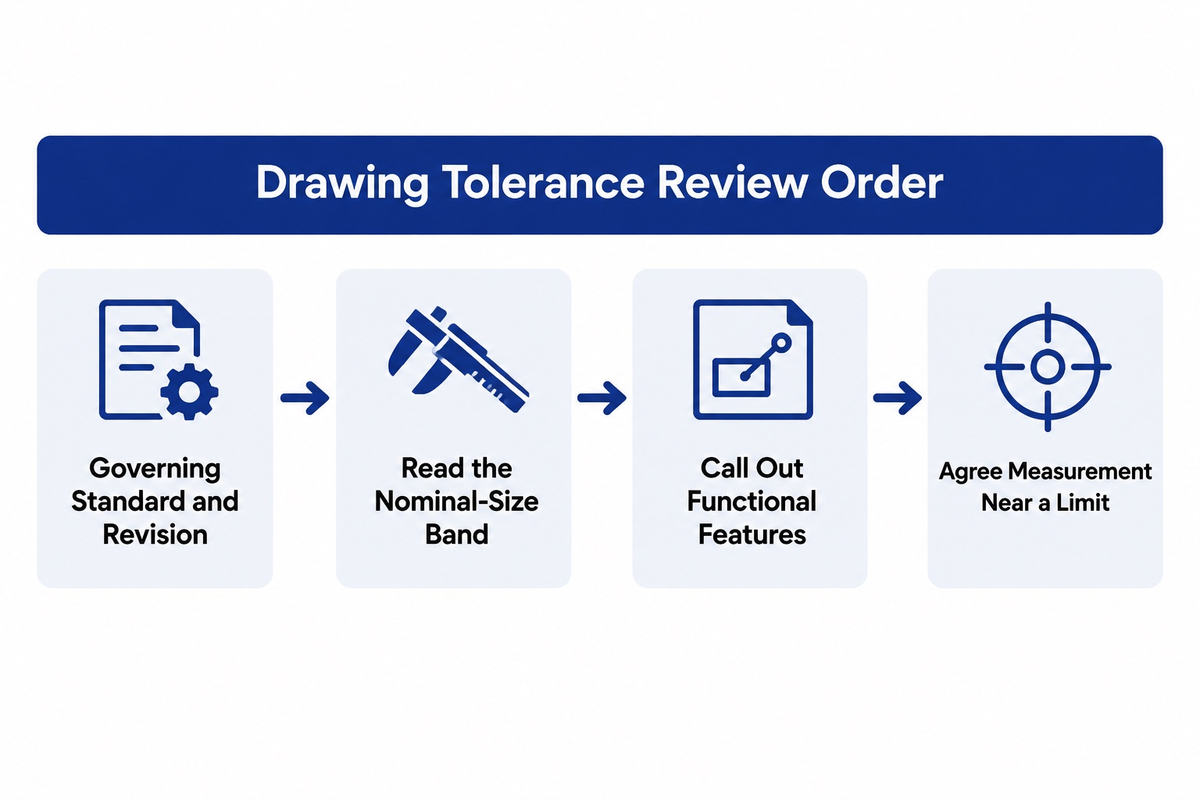
엔지니어링 도면을 검토할 때는 다음 순서로 확인하세요. 적용되는 공차 표준과 개정판을 확인하고, 해당하는 기준 치수 구간을 읽으세요. 도면에는 이와 다른 허용 범위가 지정되어 있을 수도 있습니다. 기능상 중요한 치수마다 최대·최소 크기, 형상, 방향, 위치를 확인하고, 한계에 가까운 측정값을 어떻게 판정할지 합의하세요.
Standard machining tolerances at a glance
What is a normal machining tolerance?
공차는 기준 치수에서 허용되는 편차입니다. 간단한 양방향 공차의 경우, 25.00 mm 치수에 ±0.10 mm를 적용하면 하한은 24.90 mm, 상한은 25.10 mm이며 전체 공차 폭은 0.20 mm입니다. +/- 값은 전체 공차 폭의 절반이며 전체 범위와는 다릅니다.
이 차이는 모든 표준 공차와 공차 등급에 적용됩니다. 공차 등급은 공차 구간을 나타내며, 도면에 적힌 공차 값은 가공 부품 한 개에 허용되는 편차를 나타냅니다. 이를 통해 제조업체는 기준 치수와 합격 한계를 혼동하지 않고 공정을 선택할 수 있습니다.
엔지니어링 공차는 지정된 공정으로 달성할 수 있어야 하며, 제조 공차는 해당 형상의 용도와 연계해야 합니다. 공차를 지정할 때는 중요한 공차 요건을 명시하고, 일반 치수에는 합의된 일반 공차 주기를 적용하세요.
Do not treat ±0.005 in as an industry-wide promise. Protolabs lists ±0.005 in (±0.127 mm) 기술 도면이 없는 부품에 대해 한 공장 서비스가 적용하는 기준이며, 해당 네트워크의 항목에는 ISO 2768-1 서로 다른 소재 경로에 적용되는 등급이 나와 있습니다. 이는 해당 서비스 정책을 보여주는 유용한 자료이지 보편적인 CNC 가공 공차는 아닙니다. 공급업체는 다른 기본값을 사용할 수 있으며, 승인된 도면이 그 값을 대체할 수도 있습니다.
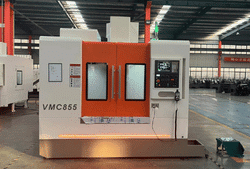
장비를 검토하는 구매자는 당사의 다음 제품군을 확인할 수 있습니다: CNC 선반 제품군, 밀링 장비 및 관련 보링 머신 카테고리이 페이지들은 제품 범위를 설명하지만, 부품에 대한 공차 검토를 대신하지는 않습니다.
Drawing rule: 도면이나 문의서에 표준, 등급, 단위, 개정판을 기재하세요. 형상의 기능에 필요한 공차가 일반 주기보다 엄격하다면 개별 지시를 사용하세요.
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 별도의 공차 지시가 없는 선형 및 각도 치수에 대해 네 등급, 즉 정밀(f), 중간(m), 거침(c), 매우 거침(v)의 일반 공차를 규정합니다. 공개된 상태 페이지에는 1989년 판이 2022년 검토 이후에도 발행 및 현행 상태로 표시되어 있습니다. 같은 페이지에는 후속 표준인 ISO 2768 Edition 2도 안내되어 있으며, International Organization for Standardization은 현재 이 표준의 발행 단계가 60.00이라고 표시합니다. 2026년 시월 27일 확인 기준으로 후속 표준은 아직 발행된 대체 표준으로 간주되지 않습니다.
원문 문서의 표 1에는 기준 치수 구간이 나와 있습니다. 아래 표는 1989년 문서 사본을 바탕으로 해석을 돕기 위해 정리한 것으로, 해당 표준이나 계약 도면 또는 기타 승인 문서를 대체하지 않습니다.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0.5 최대 3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3 이상 6 까지 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6 이상 30 까지 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30 이상 120 까지 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120 이상 400 까지 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
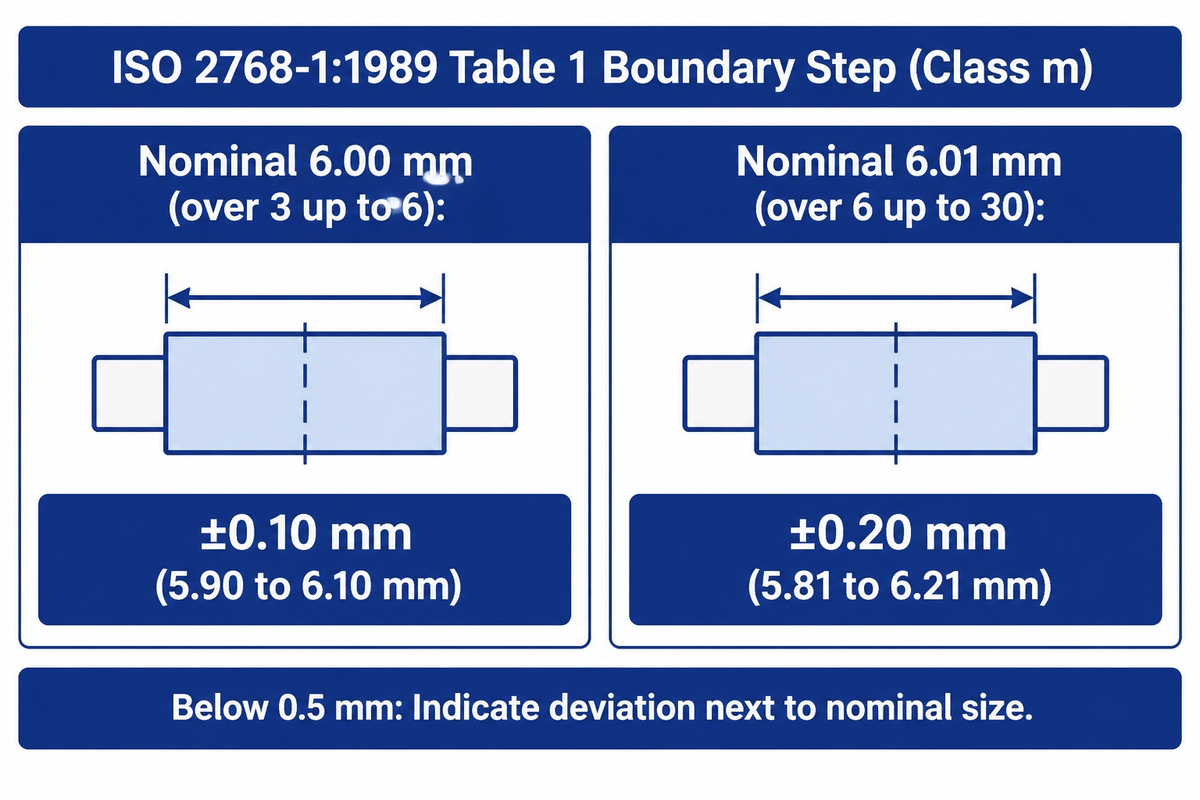
Pay attention to the word over표의 구간 경계 규칙에 따르면 정확히 6.00 mm인 치수는 “3 초과, 6 이하” 구간에 해당합니다. 등급 m에서는 ±0.10 mm가 적용되어 5.90–6.10 mm가 됩니다. 6.01 mm 형상은 “6 초과, 30 이하” 구간에 해당하며 등급 m에서는 ±0.20 mm, 즉 5.81–6.21 mm가 됩니다. 이는 명시된 구간을 바탕으로 계산한 값이며 새로운 공차 권고는 아닙니다.
1989년 문서에 따르면 적용할 등급을 선택할 때 공차가 표시되지 않은 치수에 대해 일반적인 작업장의 가공 정밀도를 고려해야 합니다. 이 일반 공차는 다른 일반 공차 표준이 적용되는 치수, 괄호 안의 보조 치수, 직사각형 프레임 안에 표시된 이론상 정확 치수에는 적용되지 않습니다. 0.5 mm 미만의 치수는 첫 번째 표 구간에 의존하지 말고 기준 치수 옆에 편차를 표시하라고 문서에 명시되어 있습니다.
General, unilateral and geometric tolerances
양방향으로 편차를 허용할 때는 양방향 공차를 사용하세요. 기준 치수의 한쪽 방향으로만 편차를 허용할 때는 단방향 공차를 사용하세요. 예를 들어 간극이 커지는 것은 허용하지만 작아지는 것은 허용하지 않거나, 소재 치수가 작아지는 것은 허용하지만 커지는 것은 허용하지 않는 경우입니다. 한계 치수에는 정해진 두 경계값을 직접 기입합니다. 세 방법 모두 치수를 규정합니다.
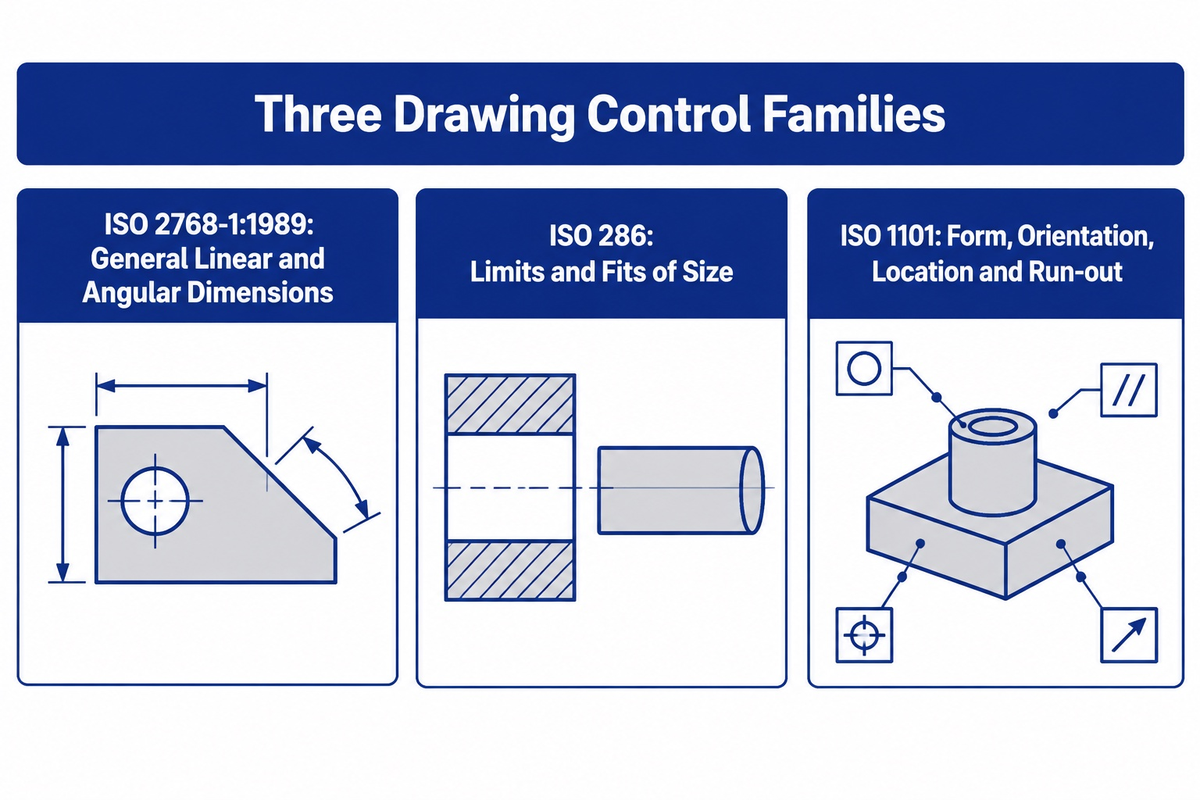
치수만으로 형상이나 위치까지 자동으로 관리되지는 않습니다. 구멍의 직경이 허용 한계 안에 있어도 원형도가 벗어나거나 기울어져 있거나 데이텀에서 벗어날 수 있습니다. ISO 카탈로그에서는 ISO 286 limits-and-fits system 형상, 방향, 위치, 흔들림에 대한 기하공차를 ISO 1101과 구분합니다. 조립 품질이 이들 요소에 좌우된다면 도면에 데이텀과 위치도 또는 직각도 공차를 기입해야 하는 실무적 이유가 여기에 있습니다.
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) 기하 요건을 지정할 때 적용합니다. 선형 치수는 직진도, 평면도, 대칭도, 평행도 또는 흔들림 공차와 서로 바꿔 쓸 수 없습니다. 도면이나 일반 주기에 표시되어 있다면 모따기와 외부 반경은 서로 다른 형상입니다.
적용하는 표준에서 허용하는 경우 일반 공차 요건은 외부 반경이나 모따기 높이에도 적용됩니다. 그렇더라도 기능상 중요한 면, 구멍 또는 데이텀 형상의 공차를 지정해야 한다는 요건은 사라지지 않습니다.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | 데이텀 기준 좌표계에서의 위치, 방향, 크기 |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| 내부 보어 | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| 얇은 벽 | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| 표면 마감 | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart해당 공차표와 이 문서는 각각 목적이 다릅니다. 이 문서는 적절한 공차 체계를 선택하고 전달하는 방법을 참고하기 위한 것입니다. 공차표는 끼워맞춤을 확인하기 위한 자료입니다.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
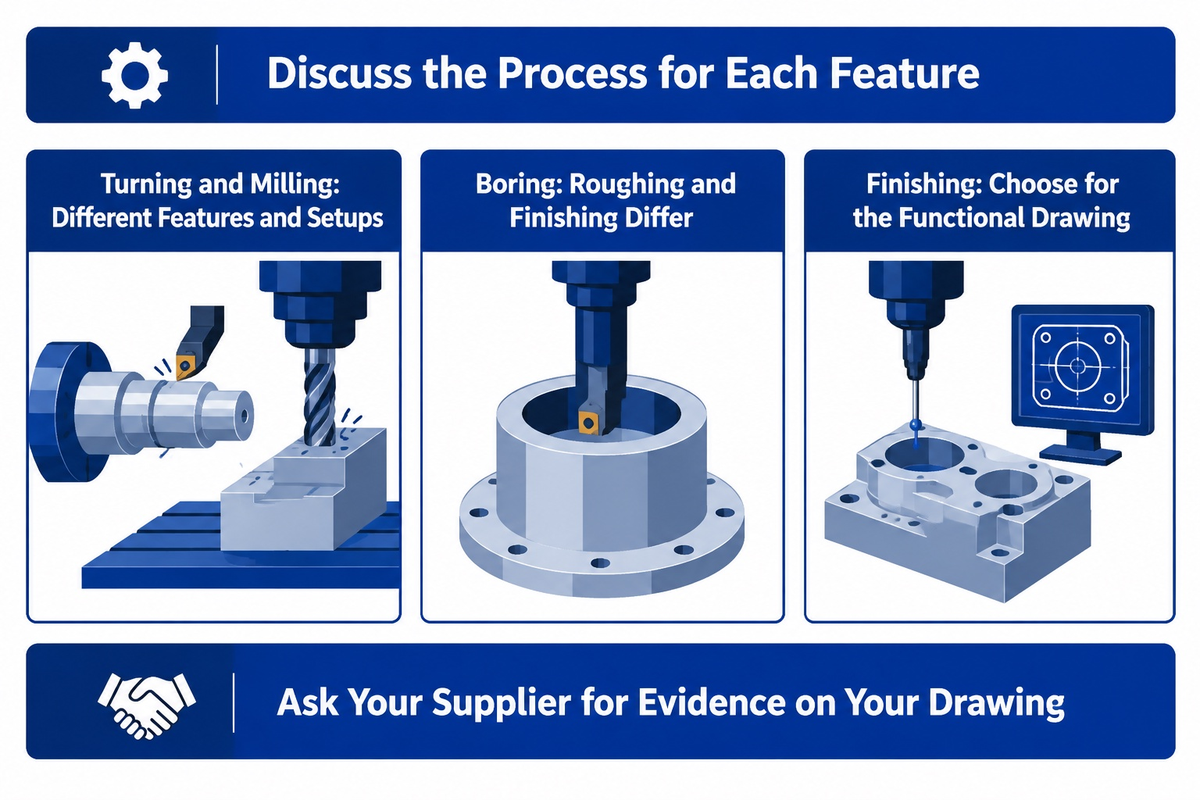
선삭, 밀링, 드릴링, 리밍, 보링, 연삭은 각각 동일한 방식으로 같은 형상을 제어하지 않습니다. 선삭은 부품 형상의 직경과 단차를 제어할 수 있습니다. 밀링은 다른 셋업에서 면이나 데이텀을 제어할 수 있습니다. 드릴링으로 구멍을 가공할 수 있지만 최종 크기와 표면을 얻으려면 후가공이 필요할 수 있습니다. 보링은 구멍을 넓히는 가공이며 드릴링과 마찬가지로 공차, 표면 조도, 위치, 직진도, 깊이, 고정 방법을 고려해야 합니다.
따라서 CNC 밀링, CNC 선삭 또는 CNC 가공 서비스의 기본값은 해당 공정의 참고 정보로 보세요. CNC 가공 부품에도 기능을 명시한 도면이 필요합니다. 일반 CNC 가공이나 정밀 CNC 가공, 또는 추가 마감 공정 중 어느 방식을 사용할지는 공급업체가 결정합니다.
CNC 머시닝센터로 정밀한 가공을 할 수 있지만, 기계 성능은 셋업, 공구 경로, 공작물 고정, 소재, 검사 등 여러 요인에 따라 달라집니다. 공정을 비교할 때 브로슈어에서 가져온 공차 등급을 나열하는 데 그치지 마세요.
Sandvik Coromant’s boring guide 황삭과 정삭을 구분하고 구멍, 부품, 기계를 하나의 시스템으로 확인하라고 안내합니다. 해당 자료의 IT6–IT8 정삭 안내는 공급업체의 적용 지침이며 모든 소재, 직경, 기계에 대한 보장은 아닙니다. 이러한 자료를 바탕으로 공정에 관해 논의한 뒤, 공급업체에 도면에 따른 근거를 요청하세요.
공개된 서비스 기본값은 서비스마다 다릅니다. 서비스 표에는 도면이 없는 부품에 적용되는 기본값과 도면이 있는 부품에 적용되는 별도의 절차가 나올 수 있습니다. 따라서 구매 주문서에는 “표준 CNC 공차” 같은 표현만 적지 말고 승인된 도면을 첨부해야 합니다.
Material, size and setup change the result
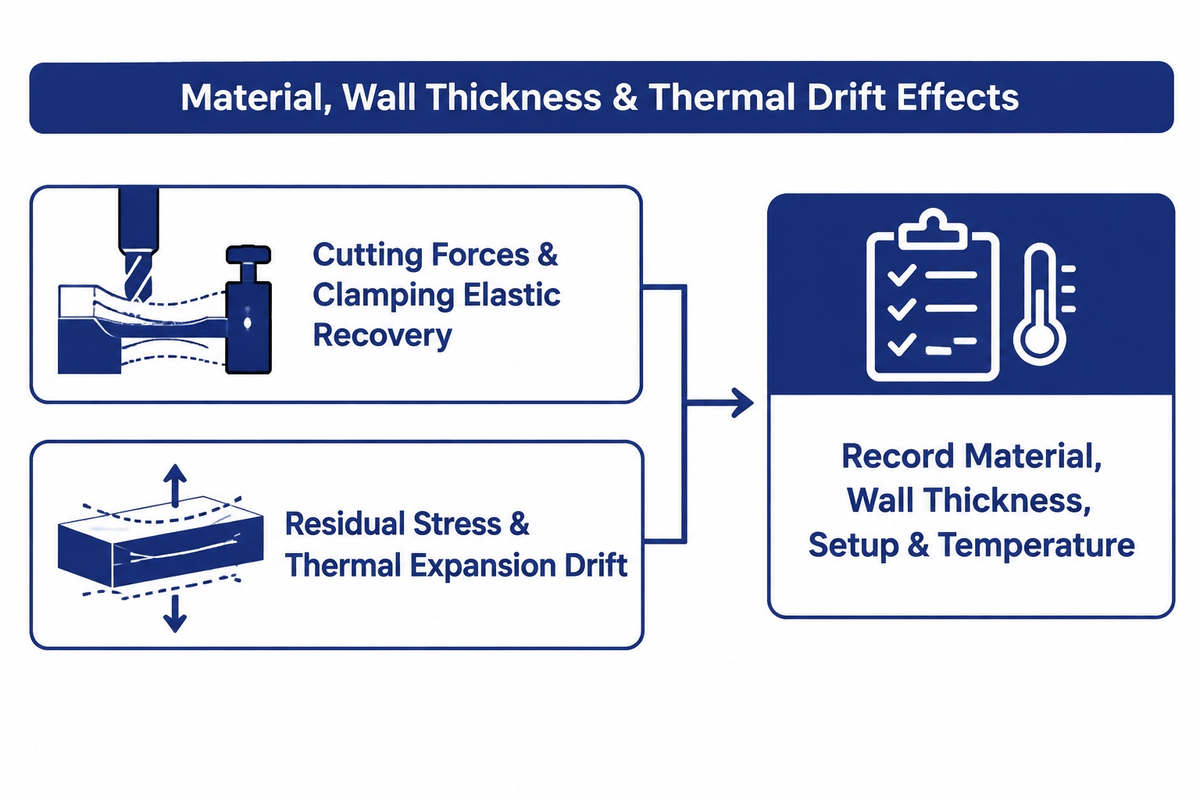
얇은 벽의 예는 공차를 공정과 분리해 생각할 수 없는 이유를 보여줍니다. 최신 박벽 가공 가이드에서는 절삭력과 클램핑 압력의 영향, 잔류 응력이 재분배되는 방식을 설명합니다. 채터, 테이퍼, 밀림과 탄성 복원에 따른 두께 편차가 발생할 수 있습니다. 탄성 변형이 가능한 벽은 고정구에 장착된 상태에서 공차 안으로 측정되더라도 평탄도와 직각도 측정값이 달라질 수 있습니다.
온도 문제는 Measurement Uncertainty Analysis만으로 설명되지 않습니다. National Institute of Standards and Technology의 치수 계측 초록에서는 기계와 마스터 게이지로 측정한 강철 시험 게이지 모델을 통해 열팽창으로 인한 불확도를 평가합니다. 측정 조건을 관리할 것을 권고하며 모든 작업에 적용할 보편적인 소재 계수는 제시하지 않는다고 설명합니다. 열에 민감한 형상은 소재, 형상 길이, 벽 두께, 소재 상태, 셋업, 절삭유 사용 방식, 측정 온도를 고려하세요.
Measure the tolerance before accepting the part
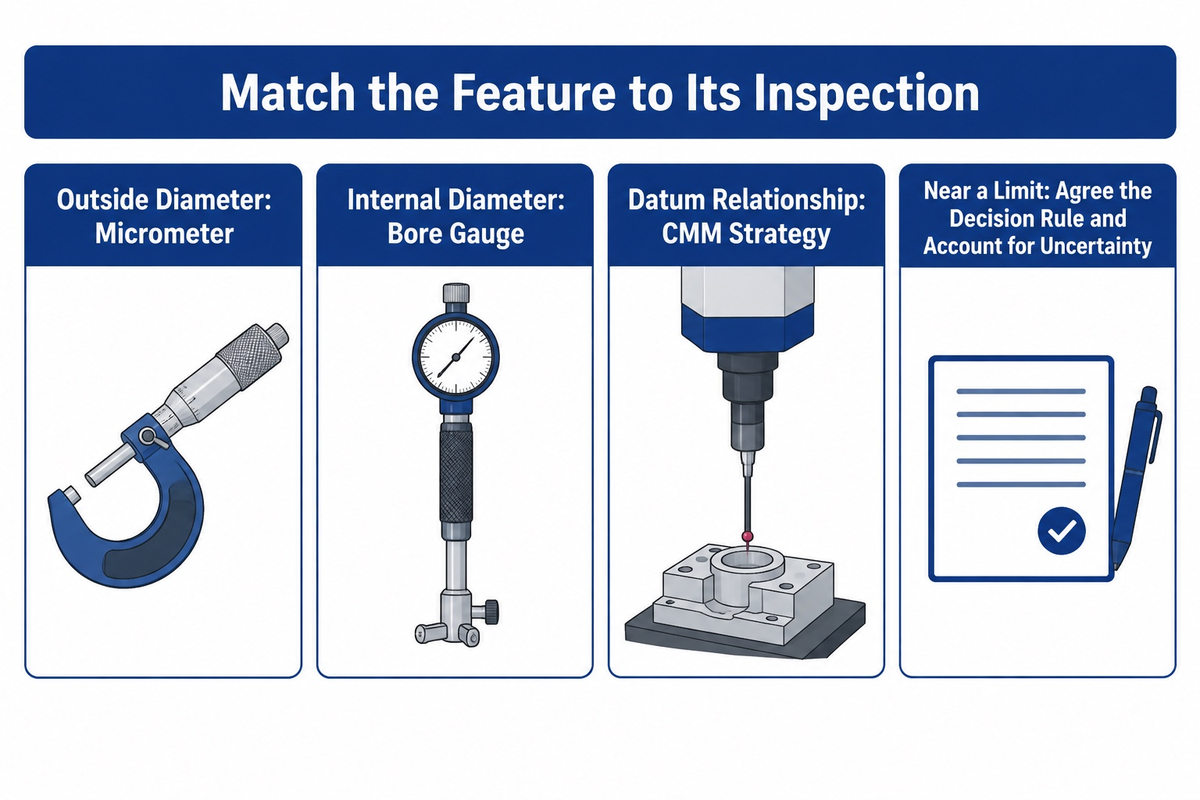
측정값이 규격 한계에 가까우면 모든 관련 당사자가 합의한 판정 규칙이 필요합니다. ISO 14253-1:2017 측정값이 규격 한계에 가깝고 측정 불확도가 중요한 경우의 적합 및 부적합 판정을 다룹니다. 공개된 초록에는 보편적인 가공 여유나 모든 경우에 적용할 수 있는 게이지 비율이 제시되어 있지 않습니다.
외경 측정에는 마이크로미터가 적합합니다. 내경 측정에는 보어 게이지를 사용할 수 있습니다. 다만 보어 게이지를 올바르게 사용하면 로빙이나 치수 편차의 양상도 확인할 수 있습니다. 좌표측정기(CMM)를 사용해 데이텀 간 관계를 정의할 수도 있습니다. 이 경우에도 프로그램, 프로빙 전략, 온도, 측정 불확도를 고려해야 합니다. 최신 현장 측정 시스템은 검사 결과를 기계로 전달할 수 있습니다. Renishaw Equator-X & AGILITY 발표 자료에서 이러한 기능을 설명합니다. 모든 기계가 Equator-X & AGILITY와 같은 기능을 갖추고 있는 것은 아닙니다.
“초도품” 측정 결과 하나를 절대적인 공정 능력 수치로 일반화하지 마세요. process-capability reference from NIST 공정 능력을 통계적 관리 상태에 있는 공정과 규격 한계를 기준으로 정의하며, 공정 능력 지수는 분포에 따라 달라지고 독립적인 데이터가 충분해야 한다고 경고합니다. 공정 능력 수치를 해석하기 전에 측정 계획에서 정한 형상의 상태와 시료 조건을 고려하세요.
“공정 능력은 공정 능력 지수를 사용해 관리 상태에 있는 공정의 산출물을 규격 한계와 비교합니다.”
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
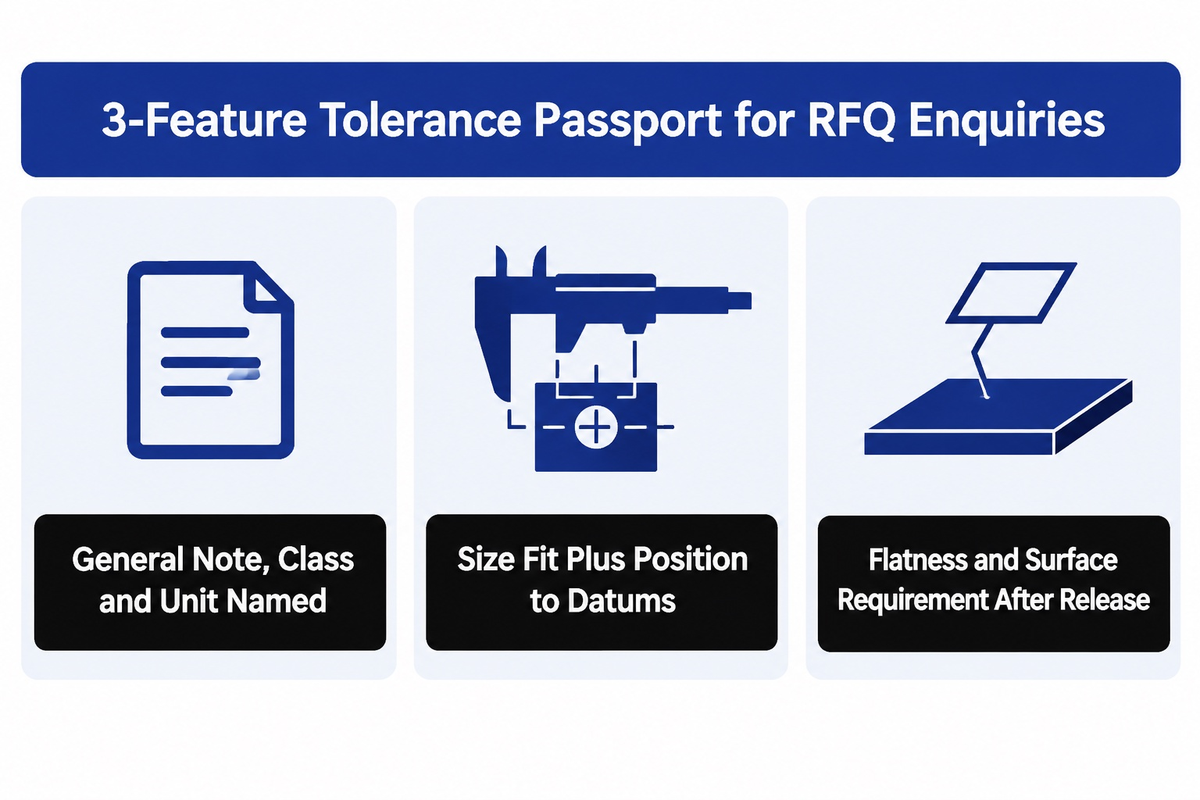
문의할 때 “3개 형상 공차 패스포트”를 사용하세요. 가격과 합격 여부에 영향을 주는 형상을 강조합니다.
결정할 때 해당 공차, 공차 한계, 허용 편차, 소재 경도, 고정 방식, 조립 공차 누적을 고려하세요. 이를 통해 가공업체의 요구 사항을 구체적으로 지정할 수 있고, 정밀도가 높은 모든 형상에 동일한 가공 공정이 필요한 것은 아니라는 점을 바탕으로 구매 담당자가 가공 비용을 논의할 수 있습니다.
도면에 문서명과 판본이 명시된 경우에만 “국제 표준”이라고 표현하세요. 유사 표준을 제안받으면 견적이 생산 요건으로 확정되기 전에 공급업체에 차이점을 명시하도록 요청하세요. 표면 처리나 항공우주 및 기타 산업별 요건에서 검사 방법이 변경되는 경우에도 같은 원칙을 적용하세요.
| 특징 | 기능 | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
이 패스포트와 함께 소재와 소재 상태, 수량, 표면 처리 순서, 데이텀 체계, 도면 개정판, 검사 보고서 요건을 기재하세요. 일반 공차는 개별 지시가 없는 적용 대상 치수에 적용되며, 개별 중요 공차 지시를 무효화하지 않습니다. 제6조의 ISO 2768-1:1989 (1989 document text)에도 단서가 있습니다. 별도 언급이 없다면 일반 공차를 벗어나더라도 가공물이 제 기능을 하는 경우 자동으로 불합격 처리할 필요는 없습니다. 이 과거 조항은 현행 계약 및 기능 요건과 함께 해석해야 하며, 별도로 지정된 구멍, 씰 또는 데이텀을 무시해도 된다는 뜻은 아닙니다.
Compare machines using a representative part
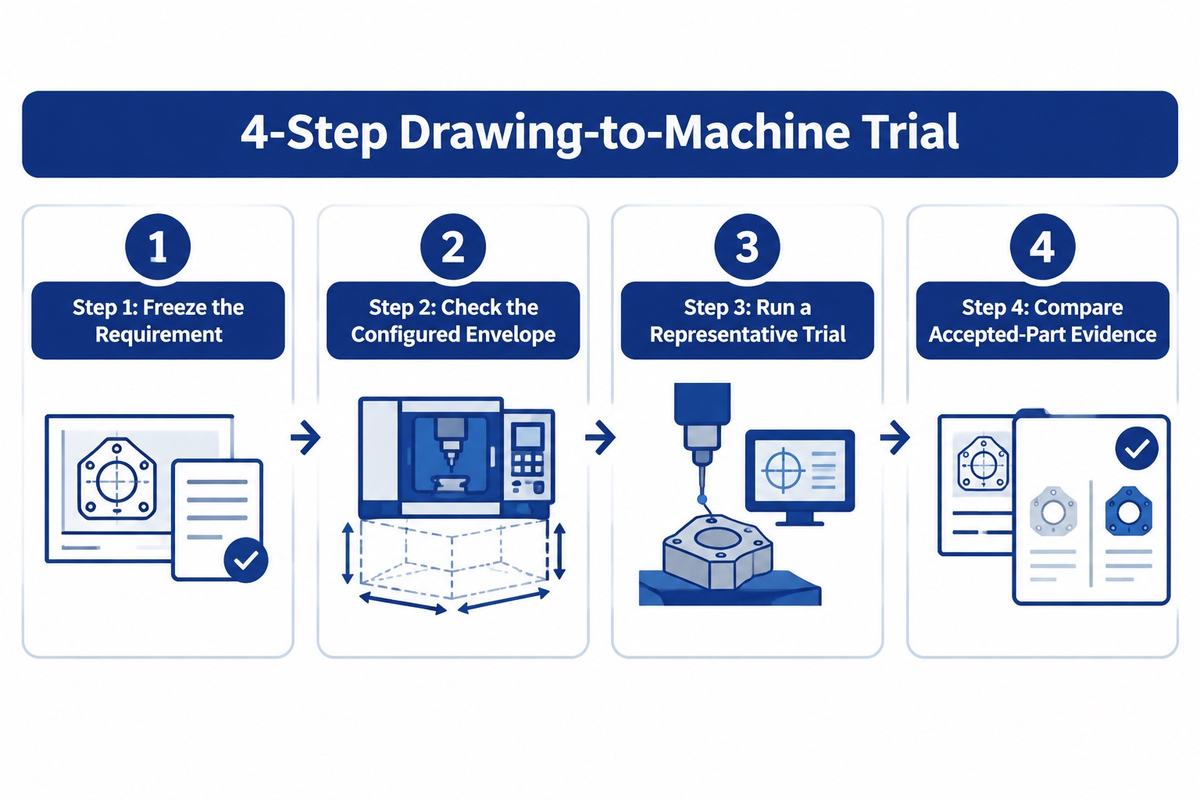
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope스윙, 유효 선삭 길이, 스핀들 보어, 봉재 통과 직경, 공구 배치, 옵션 드로 튜브가 해당 구성에 맞는지 확인하세요.
Step 3 – Run a representative trial동일한 형상으로 시험하고 셋업, 공구, 소재 상태, 온도, 연속 측정값을 기록하세요.
Step 4 – Compare accepted-part evidence. 반복 측정, 초도품 적합성, 축 시험 결과를 장기 공정 능력 결과와 구분하세요. 이를 단일한 “기계 정밀도” 수치로 합치지 마세요.
ANTISHICNC의 공개 CK6130 기술 문서에는 베드 위 스윙 300 mm, 최대 선삭 길이 230 mm, 스핀들 관통 구멍 48 mm, 봉재 직경 45 mm, 최소 설정 단위 0.001 mm가 기재되어 있습니다. CK6140 문서에는 스윙 400 mm가 기재되어 있으며, 550 구성에서는 여섯 자리 또는 여덟 자리 공구 배치에 따라 최대 선삭 길이가 420/300 mm로 나뉩니다. 스핀들 보어 구성은 48/82 mm, 봉재 직경 구성은 짝을 이룬 회전 속도 값과 함께 40/65 mm로 기재되어 있습니다. 이는 카탈로그에 명시된 구성별 사양입니다. 설정 단위 0.001 mm는 완성 부품의 공차가 아니며, 이 문서 중 어느 것도 고객 시험이나 독립 인증 자료가 아닙니다.
Per the ISO catalogue, ISO 230-2:2014 수치제어 축의 위치 결정 정확도와 반복성을 평가하는 시험 코드입니다. 이는 승인된 도면과 대조하는 완성 부품과는 다른 종류의 증거입니다. 각 시험 결과가 무엇을 나타내는지 공급업체에 설명을 요청하세요.
Put the standard edition into the drawing and enquiry
Keep the edition and revision visible. ISO 2768-2:1989 International Organization for Standardization 페이지에서 철회 상태로 표시되어 있으며, 새 판본으로는 ISO 22081:2021 가 나와 있습니다. ISO 22081 공개 초록은 일반 기하공차 및 일반 치수 규격의 규칙을 설명합니다. ISO 2768-1의 선형 f/m/c/v 값에 대한 숫자 대체 표는 아닙니다. 한편 ISO 2768 제2판은 발행 절차가 진행 중이며 ISO 2768-1:1989를 대체할 예정이라고 명시되어 있습니다. 이러한 표준 상태는 바뀔 수 있으므로 도면 검토일을 기록하고 계약에 필요한 원문을 확보하세요.
기존 제목란의 주기가 명확하지 않다면 소재를 절삭하기 전에 공급업체에 해석을 확인하세요. 어떤 치수 구간, 기하공차 등급 또는 측정 규칙을 적용하려는 것인지 두고 다투는 것보다 한 줄로 해석을 확인하는 편이 비용이 적게 듭니다.
자주 묻는 질문
가공 공차에 대한 ISO 표준은 무엇입니까?
이 표준인 ISO 2768-1:1989는 별도의 공차 표시가 없는 선형 및 각도 치수에 대해 네 가지 등급의 일반 공차를 규정합니다. ISO 286은 치수 한계와 끼워맞춤을 다루며, 기하공차는 별도의 규격을 따릅니다. 도면에 적용할 표준, 판본, 등급, 단위를 기재하세요. 끼워맞춤이나 데이텀에 중요한 형상은 일반 주기에 포함된다고 가정하지 말고 개별 지시를 기입하세요.
Is 0.005 inch a tight tolerance?
형상, 공정, 검사 방법에 따라 달라집니다. ±0.005 in은 ±0.127 mm에 해당하며, 전체 공차 폭은 0.010 in입니다. Protolabs는 특정 서비스의 기본값으로 이 값을 공개하고 있지만, 서비스 기본값이 보편적인 표준은 아닙니다. 수치가 양방향 공차인지, 단방향 공차인지, 한계 치수인지 명시하고, 공급업체에 가공 공정과 측정 조건을 확인하세요.
Is 0.01 mm a tight machining tolerance?
특히 길거나 얇거나 뜨겁거나 측정하기 어려운 형상에는 까다로운 공차일 수 있습니다. 먼저 0.01 mm가 전체 공차 폭인지 ±값인지 확인하세요. 그런 다음 형상의 기능, 데이텀과의 관계, 후가공 공정, 합격 판정 방법을 정하세요. 기계의 설정 분해능만으로 생산 부품이 도면의 공차 한계를 충족한다고 입증할 수는 없습니다.
Is 0.05 mm a good tolerance?
전체 공정에서 형상의 기능을 유지하는지 입증할 수 있는 경우에만 가능합니다. 공차를 더 엄격하게 지정한다고 항상 더 좋은 것은 아닙니다.
Can a part have zero tolerance?
일반적으로 제조 부품에는 어느 정도의 전체 편차가 나타납니다. 치수 표기에서 영은 H 구멍의 하한 편차가 영인 경우처럼 공차역의 경계를 나타낼 수 있습니다. 끼워맞춤은 여전히 양쪽 부품의 한계 치수에 따라 결정되며, 검사에는 측정 불확도가 따릅니다. 기준 치수, 허용 한계, 기하 요건, 측정 규칙을 구분하세요. 도면에서 기능상 끼워맞춤이 필요하다면, 숫자를 “정확해” 보이게 하려고 소수 자릿수를 지나치게 늘리지 말고 한계 치수를 지정하거나 끼워맞춤을 명시하는 등 다른 방법을 사용하세요.
참고자료 및 출처
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 및 ISO 1101 카탈로그 공차, 끼워맞춤 및 기하공차에 관한 내용, 그리고 ISO 230-2:2014 catalogue 수치 제어 축 위치 결정 시험에 관한 카탈로그.
- 다음 자료를 참조하세요: 미국 국립표준기술연구소(NIST)의 공정 능력 참고 자료.
- 미국 국립표준기술연구소(NIST)의 치수 계측 및 열팽창 관련 간행물.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document 그리고 CK6140 technical document.