





As tolerâncias padrão de maquinação são regras para desenhos, não um único valor que todas as oficinas possam garantir. Este guia explica como interpretar as classes dimensionais da ISO 2768, distinguir dimensões de geometria e transmitir um requisito de tolerância que o fornecedor possa orçamentar e inspecionar de forma consistente.
Peça a três oficinas uma «tolerância padrão de maquinação» e é provável que receba três respostas diferentes. Uma poderá indicar uma predefinição de serviço, como ±0.005 in; outra poderá aplicar uma classe ISO 2768; uma terceira poderá pedir o desenho aprovado antes de indicar um valor. Uma peça maquinada precisa de uma tolerância dimensional e de um intervalo de tolerância definido, não de uma norma imprecisa. É de esperar que os serviços tenham predefinições e indiquem as condições correspondentes. Uma classe ISO está associada a uma nota no desenho. Um limite específico de uma característica deve corresponder à função dessa característica.
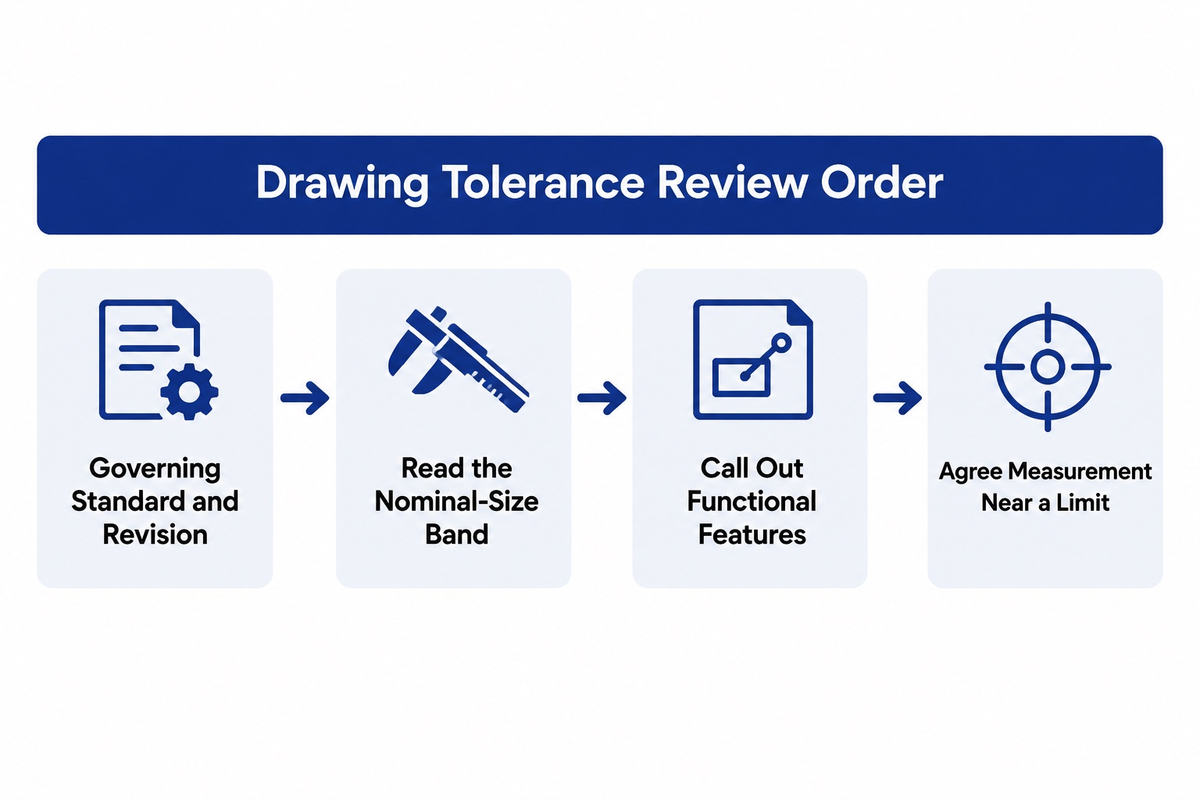
Siga esta ordem ao rever um desenho técnico: identifique as normas de tolerância aplicáveis e a respetiva revisão, e consulte o intervalo correto de dimensão nominal. O desenho especifica um intervalo aceitável, que pode ser diferente. Para cada dimensão funcional, determine os limites máximo e mínimo, a forma, a orientação e a posição, e acorde como será feita a medição quando o valor estiver próximo de um limite.
Standard machining tolerances at a glance
What is a normal machining tolerance?
Uma tolerância é a variação permitida em relação a uma dimensão nominal. Num exemplo bilateral simples, uma dimensão de 25,00 mm com ±0,10 mm tem um limite inferior de 24,90 mm, um limite superior de 25,10 mm e uma largura total de tolerância de 0,20 mm. Os valores +/- correspondem a metade da largura e são diferentes do intervalo total.
Essa diferença aplica-se a todas as tolerâncias padrão e classes de tolerância. Os graus de tolerância descrevem um intervalo, enquanto o valor de tolerância indicado num desenho representa o desvio permitido para uma peça maquinada. Assim, o fabricante pode escolher um processo sem confundir uma dimensão nominal com um limite de aceitação.
Uma tolerância técnica deve ser exequível para o processo indicado, e uma tolerância de fabrico deve estar associada à função da característica. Ao especificar tolerâncias, indique os requisitos de tolerância relevantes e deixe as dimensões habituais ao abrigo da nota geral acordada.
Não encare ±0.005 in como uma garantia válida para todo o setor. A Protolabs indica ±0.005 in (±0,127 mm) para um serviço realizado numa das suas fábricas quando a peça não tem desenho técnico, enquanto a opção da sua rede remete para ISO 2768-1 classes para diferentes processos de material. Isso é uma evidência útil da política de um serviço, não uma tolerância universal de maquinação CNC. O seu fornecedor poderá usar outra predefinição, e o desenho aprovado poderá prevalecer sobre ela.
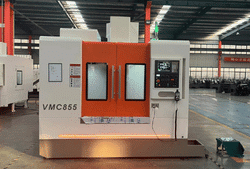
No que diz respeito ao equipamento, quem compra pode consultar a nossa gama de tornos CNC, equipamento de fresagem e a categoria adequada de máquinas de mandrilar. Essas páginas definem o âmbito do produto, mas não substituem a análise de tolerâncias da sua peça.
Drawing rule: indique a norma, a classe, as unidades e a revisão no desenho ou no pedido de cotação. Use uma indicação individual para uma característica cuja função exija uma tolerância mais restritiva do que a nota geral.
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 covers general linear and angular dimensions without individual tolerance indications in four classes: fine (f), medium (m), coarse (c), and very coarse (v). Its public status page still lists the 1989 edition as published and current after its 2022 review. The same page points to a successor, ISO 2768 Edition 2, que a International Organization for Standardization indica atualmente como estando em fase de publicação, na etapa 60.00. À data da consulta, em 27 de outubro de 2026, essa norma sucessora ainda não é considerada uma substituição publicada.
A Tabela 1 do documento original apresenta intervalos de dimensões nominais. A tabela abaixo, baseada numa cópia do documento de 1989, serve de apoio à interpretação; não substitui a norma, os desenhos contratuais nem outros documentos autorizados.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0,5 até 3 | ±0,05 | ±0,1 | ±0,2 | — |
| acima de 3 até 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| acima de 6 até 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| mais de 30 até 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| mais de 120 até 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
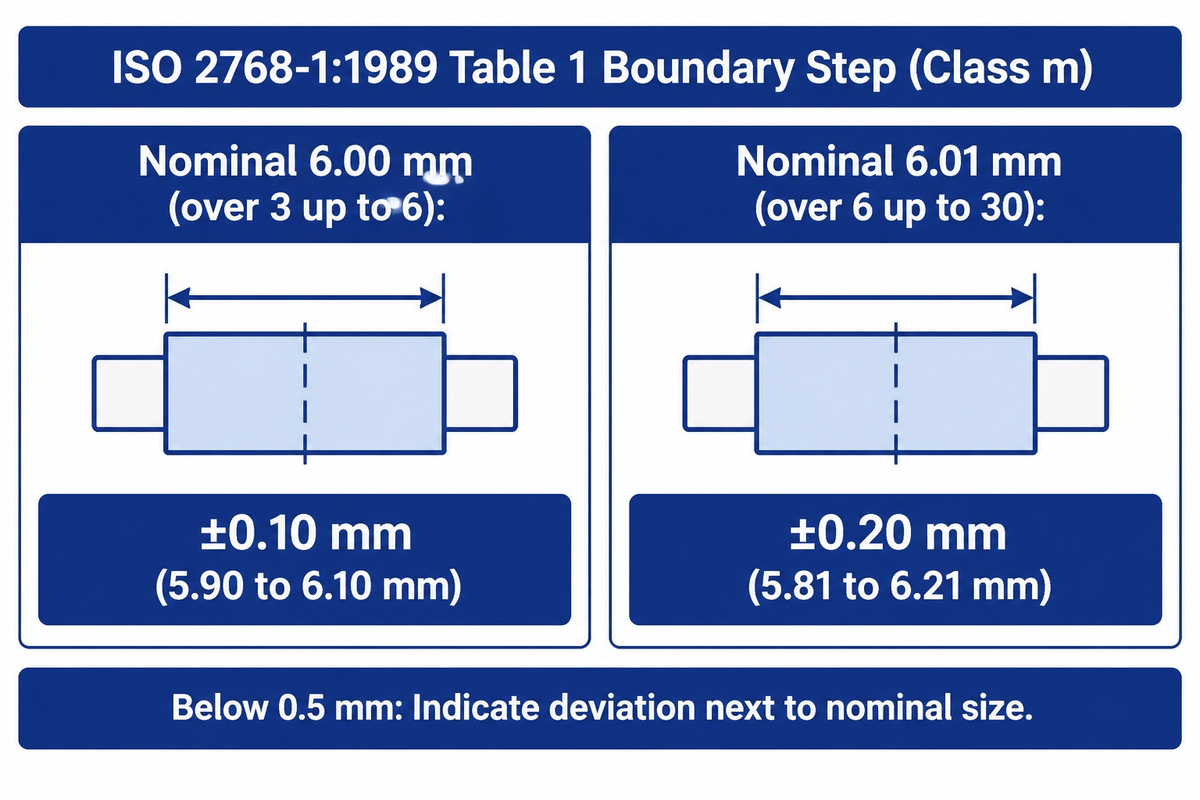
Pay attention to the word over. Segundo a convenção de limites da tabela, exatamente 6,00 mm continua na linha «acima de 3 até 6». Com a classe m, isso corresponde a ±0,10 mm, ou 5,90–6,10 mm. Uma característica de 6,01 mm passa para a linha «acima de 6 até 30» e, na classe m, corresponde a ±0,20 mm, ou 5,81–6,21 mm. Este é um cálculo com base nos intervalos indicados, não uma nova recomendação de tolerância.
Segundo o documento de 1989, ao escolher a classe a aplicar, tenha em conta a precisão habitual da oficina para as dimensões sem indicação de tolerância. Estas tolerâncias gerais não se aplicam a dimensões abrangidas por outras normas de tolerâncias gerais, dimensões auxiliares entre parênteses retos ou dimensões teoricamente exatas em molduras retangulares. Para uma dimensão inferior a 0,5 mm, o documento recomenda indicar o desvio junto à dimensão nominal, em vez de recorrer à primeira linha da tabela.
General, unilateral and geometric tolerances
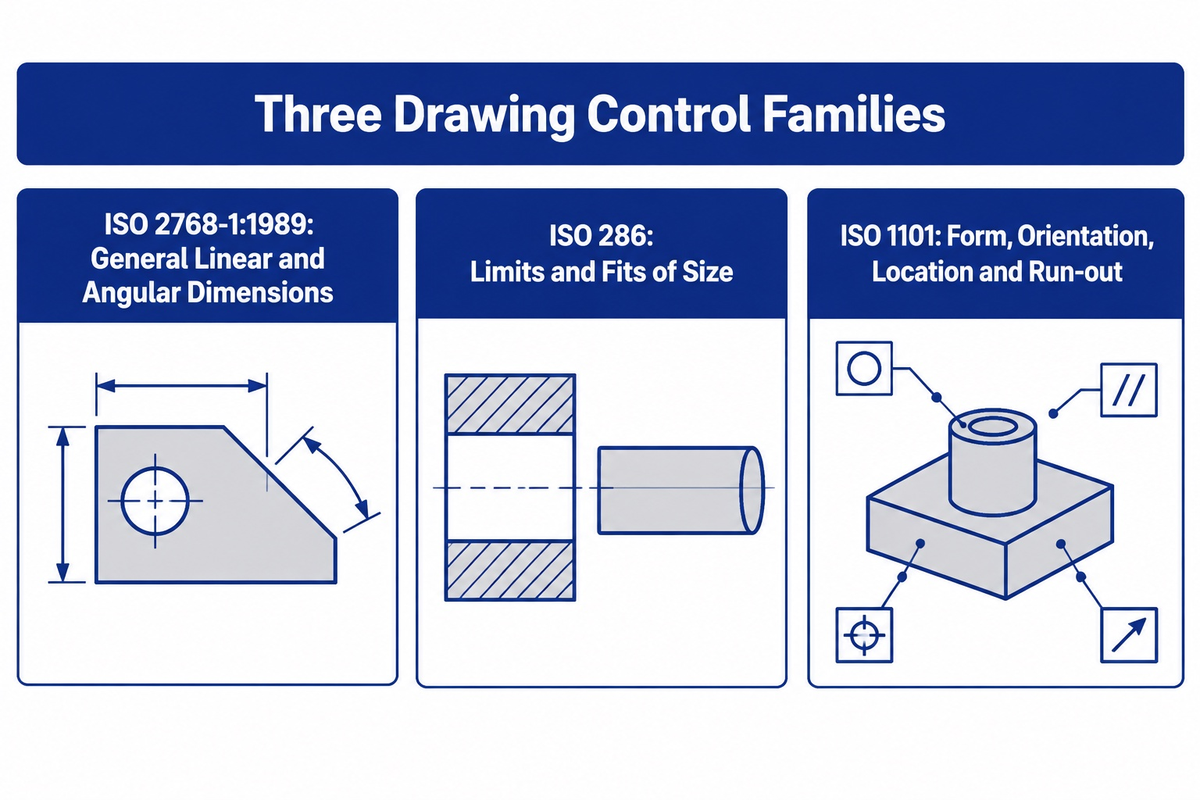
Use tolerâncias bilaterais quando for permitida variação nos dois sentidos. Use tolerâncias unilaterais quando o desvio só for permitido de um lado da dimensão nominal, por exemplo, quando uma folga puder aumentar, mas não diminuir, ou quando uma dimensão de material em bruto puder diminuir, mas não aumentar. Nas dimensões-limite, indicam-se diretamente os dois limites definidos. As três opções descrevem dimensões.
A dimensão não controla automaticamente a forma nem a localização. Um furo pode respeitar os limites do diâmetro e, ainda assim, estar ovalizado, inclinado ou deslocado em relação à referência. O catálogo ISO distingue a ISO 286 limits-and-fits system da tolerância geométrica da ISO 1101 para forma, orientação, localização e batimento. Essa distinção explica, na prática, por que motivo se deve indicar uma referência e um controlo de posição ou perpendicularidade no desenho quando a montagem depende deles.
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) para especificar requisitos geométricos. Uma dimensão linear não equivale a retitude, planeza, simetria, paralelismo ou batimento. Um chanfro e um raio exterior são características distintas quando indicados no desenho ou numa nota geral.
General tolerance requirements cover an external radius or chamfer height if the standard being applied allows for it. It does not remove the requirement to specify the tolerance for a functional face, bore or datum feature.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | Location, orientation, and size in the datum reference frame |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| Furo interno | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| Parede fina | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| Acabamento superficial | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart. Esse quadro e este documento têm finalidades distintas. Este documento serve de referência para escolher e comunicar o sistema de tolerâncias adequado. O quadro de tolerâncias serve de referência para ajustes.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
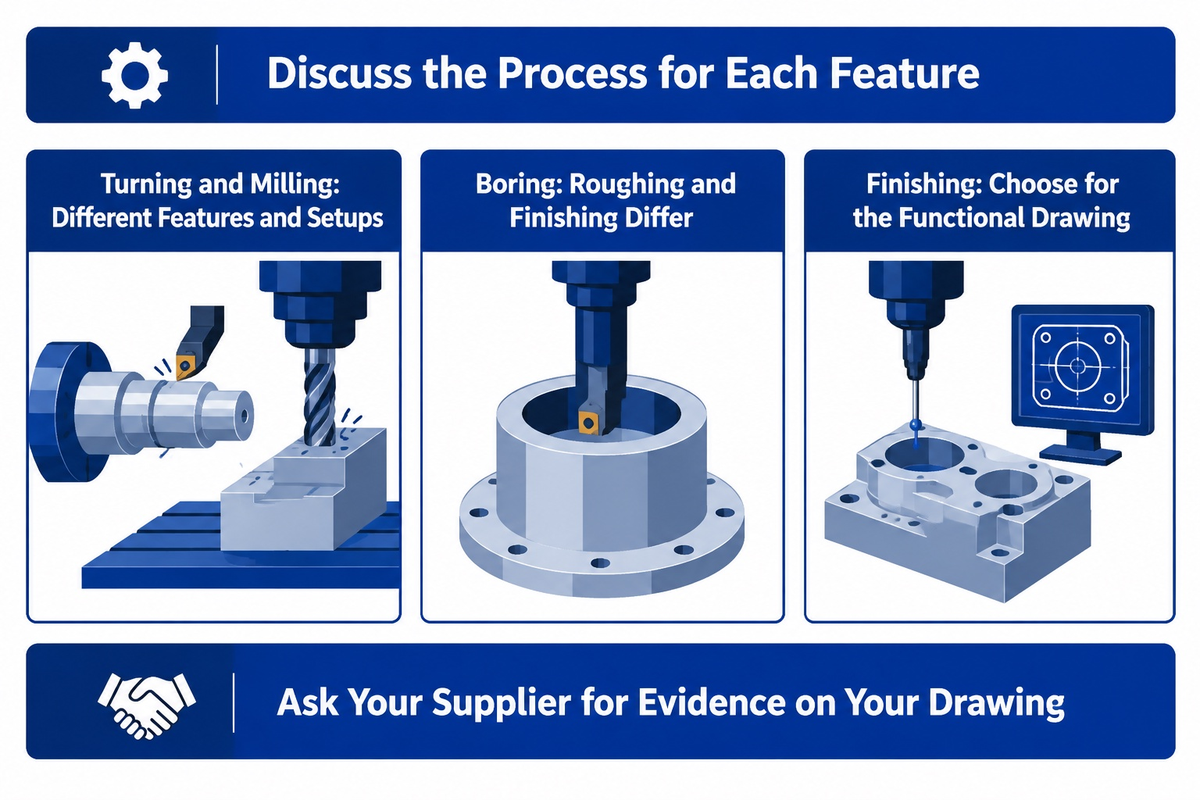
O torneamento, a fresagem, a furação, o alargamento, o mandrilamento e a retificação não controlam as mesmas características da mesma forma. Uma operação de torneamento pode controlar o diâmetro e o ressalto de uma característica da peça. A fresagem pode controlar uma face ou uma referência numa fixação diferente. A furação cria um furo, mas poderá ser necessária uma operação de acabamento para obter a dimensão e a superfície finais. O mandrilamento alarga um furo e, tal como a furação, requer que se tenham em conta a tolerância, o acabamento superficial, a posição, a retitude, a profundidade e a fixação da peça.
Therefore, interpret a CNC milling, CNC turning or CNC machining service default as process context. A CNC machined part still needs a functional drawing. The supplier decides on standard CNC machining or precision CNC work and/or a second finishing operation.
Um centro de maquinação CNC pode oferecer um nível de precisão útil, mas a capacidade da máquina continua dependente de muitos fatores, como a fixação, a trajetória da ferramenta, a fixação da peça, o material e a inspeção. Ao comparar processos, não se limite a enumerar uma série de designações de tolerância copiadas de uma brochura.
Sandvik Coromant’s boring guide distinguishes roughing from finishing and tells the reader to check the hole, component, and machine as one system. Its IT6–IT8 As recomendações de acabamento são orientações de aplicação do fornecedor; não constituem uma garantia para todos os materiais, diâmetros ou máquinas. Use esse tipo de fonte para enquadrar uma conversa sobre o processo e, em seguida, peça ao fornecedor evidências relativas ao seu desenho.
Os valores predefinidos publicados variam consoante o serviço. Uma tabela de serviço poderá indicar um valor predefinido para peças sem desenhos e um procedimento diferente para peças com desenhos. Por isso, a ordem de compra deve incluir o desenho aprovado, e não apenas uma expressão como «tolerância CNC padrão».
Material, size and setup change the result
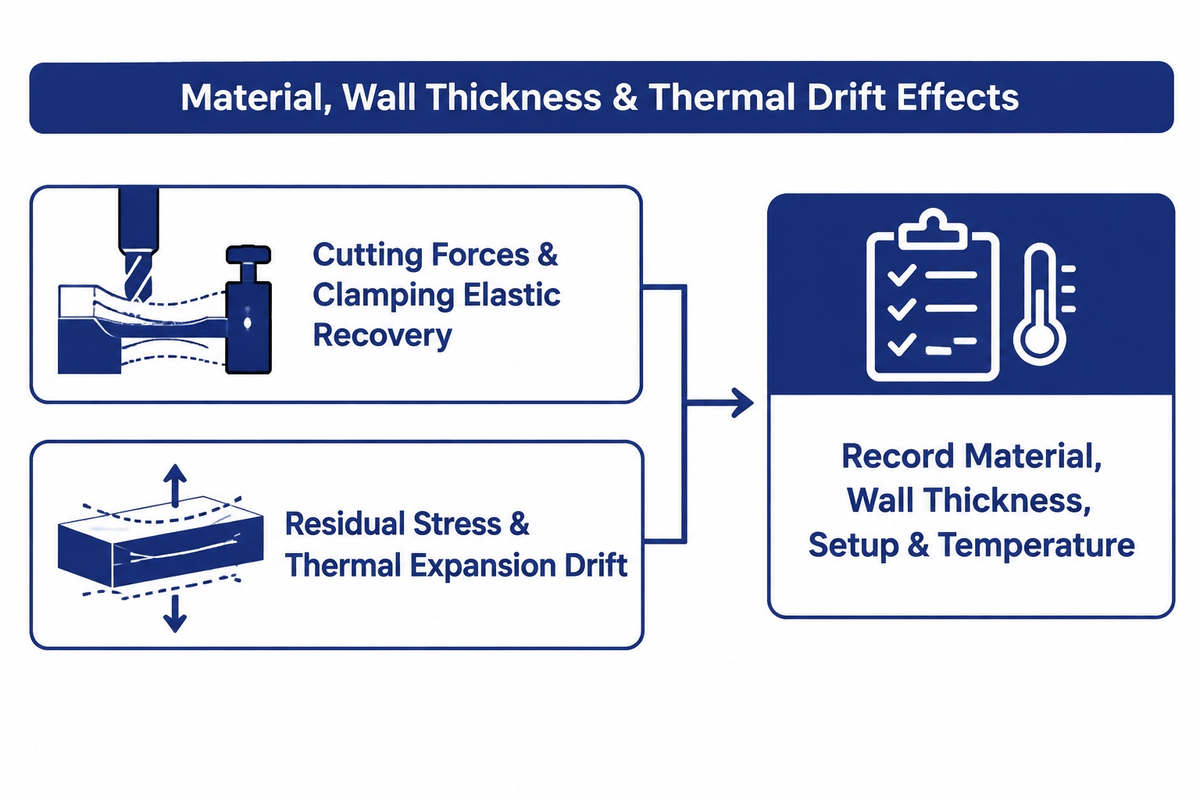
As paredes finas mostram por que motivo não se pode dissociar uma tolerância do processo. Um guia atual sobre maquinação de paredes finas descreve a mecânica das forças de corte e da pressão de fixação, bem como a redistribuição das tensões residuais. Entre os modos de falha contam-se vibrações, conicidade e variações de espessura causadas pela deformação durante o corte e pelo retorno elástico. Uma parede elástica pode apresentar alterações na planeza e na perpendicularidade medidas, mesmo que tenha sido medida dentro da tolerância enquanto estava fixada.
Há mais a considerar quando se fala de temperatura do que a análise da incerteza de medição. O resumo sobre metrologia dimensional do National Institute of Standards and Technology apresenta um modelo de medição de um calibre de ensaio de aço com uma máquina e um calibre padrão, avaliando as incertezas causadas pela expansão térmica. Recomenda controlar as condições de medição e observa que não é indicado um coeficiente universal de material aplicável a todos os trabalhos. Quando uma característica for sensível à temperatura, tenha em conta o material, o comprimento da característica, a espessura da parede, o estado do material em bruto, a fixação, a utilização de líquido de refrigeração e a temperatura de medição.
Measure the tolerance before accepting the part
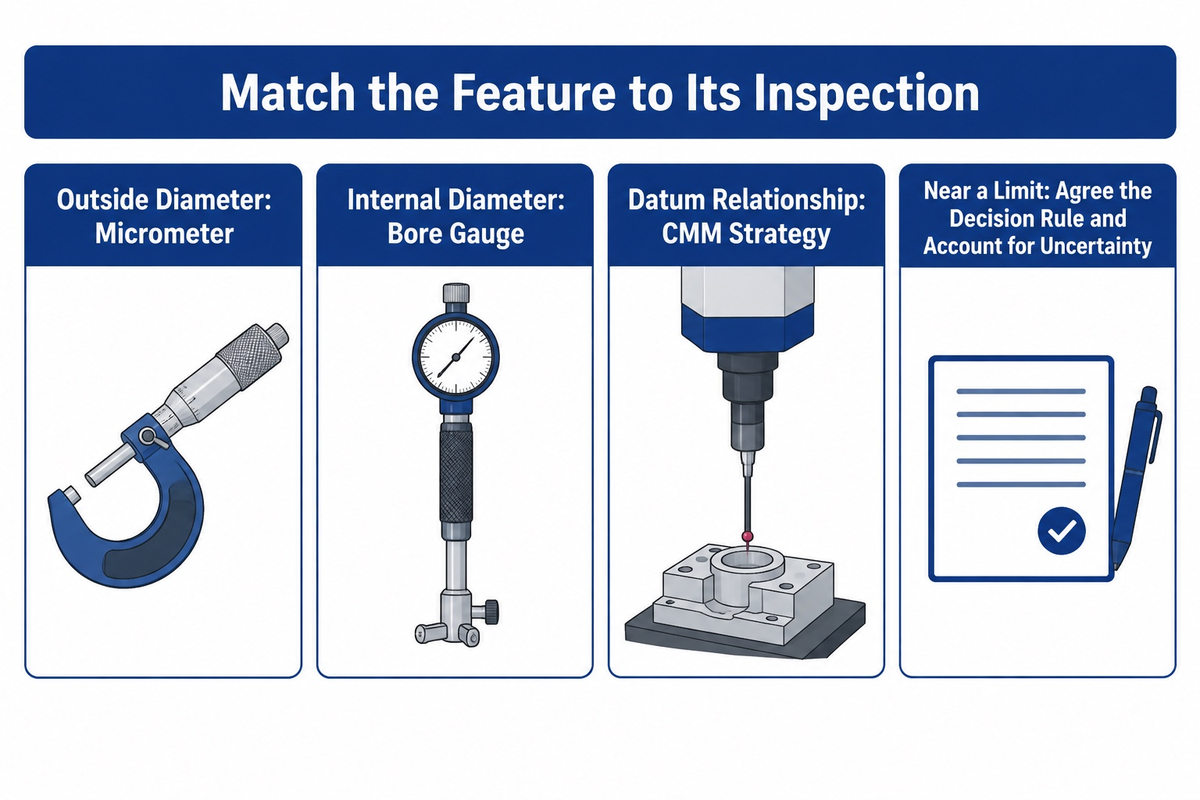
A measurement result near a specification limit requires a decision rule that is agreed to by all affected parties. ISO 14253-1:2017 aborda as decisões de conformidade e não conformidade quando um valor medido está próximo de um limite de especificação e a incerteza de medição é relevante. O resumo público não apresenta uma margem universal de maquinação nem uma relação entre calibre e tolerância que sirva para todos os casos.
Um micrómetro é um instrumento adequado para medir o diâmetro exterior. Para o diâmetro interior, pode usar-se um súbito. No entanto, um súbito usado corretamente também pode revelar lobulação e/ou padrões de variação dimensional. Também se pode usar uma máquina de medição por coordenadas para definir uma relação com a referência. Contudo, o programa, a estratégia de apalpação, a temperatura e a incerteza também são importantes. Os sistemas modernos de oficina podem enviar os resultados da inspeção para uma máquina; um anúncio da Renishaw sobre o Equator-X & AGILITY descreve esta capacidade. Nem todas as máquinas dispõem de uma funcionalidade semelhante à do Equator-X & AGILITY.
Do not generalize one “first-off” result as an absolute capability number. The process-capability reference from NIST define a capacidade em relação a um processo sob controlo estatístico e aos limites de especificação, e alerta que os índices de capacidade dependem da distribuição e exigem dados independentes suficientes. Antes de interpretar um valor de capacidade, tenha em conta as condições da característica e da amostra, conforme definidas no plano de medição.
“Process capability compares the output of an in-control process to the specification limits by using capability indices.”
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
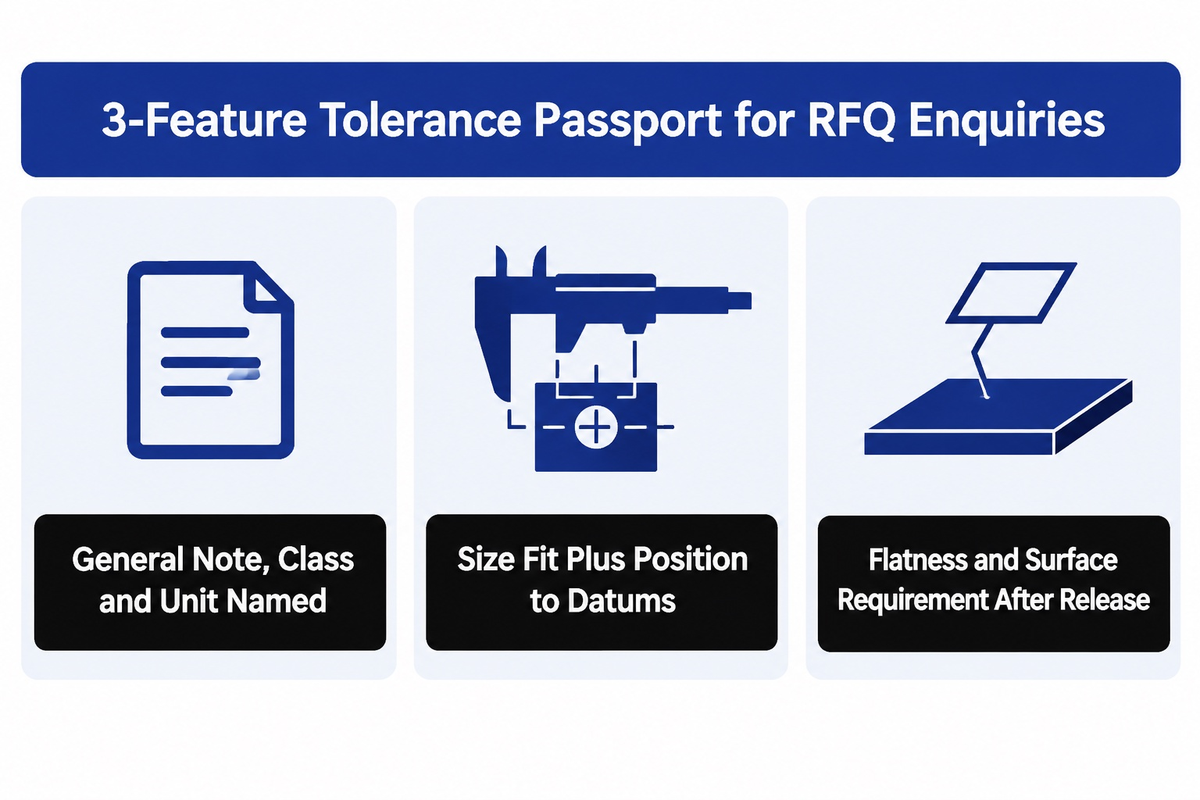
Use o «Passaporte de Tolerâncias de 3 Características» ao enviar um pedido de cotação. Destaca as características que afetam o preço e a aceitação.
Ao tomar a sua decisão, tenha em conta a tolerância específica, os limites de tolerância, o desvio permitido, a dureza do material, a fixação e a acumulação de tolerâncias na montagem. Isto ajuda a especificar os requisitos para o operador e permite ao comprador discutir os custos de maquinação sabendo que nem todas as características de alta precisão exigem o mesmo processo de maquinação.
Use «norma internacional» apenas quando o desenho indicar o documento e a edição. Quando for proposta uma norma semelhante, peça ao fornecedor que indique as diferenças antes de a cotação se tornar um requisito de produção. A mesma regra aplica-se ao tratamento de superfície e a qualquer alteração da inspeção definida por requisitos aeroespaciais ou de outros setores específicos.
| Característica | Função | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
Junto a este passaporte, indique o material e o respetivo estado, a quantidade, a sequência de acabamentos, o sistema de referências, a revisão do desenho e os requisitos do relatório de inspeção. As tolerâncias gerais abrangem as dimensões elegíveis sem indicação individual; não anulam uma indicação individual crítica. A cláusula 6 de ISO 2768-1:1989 (1989 document text) também inclui uma ressalva: salvo indicação em contrário, ultrapassar uma tolerância geral não exige automaticamente a rejeição quando a peça continua a funcionar. Interprete essa cláusula histórica em conjunto com o contrato atual e a função da peça, nunca como autorização para ignorar um furo, uma vedação ou uma referência especificados separadamente.
Compare machines using a representative part
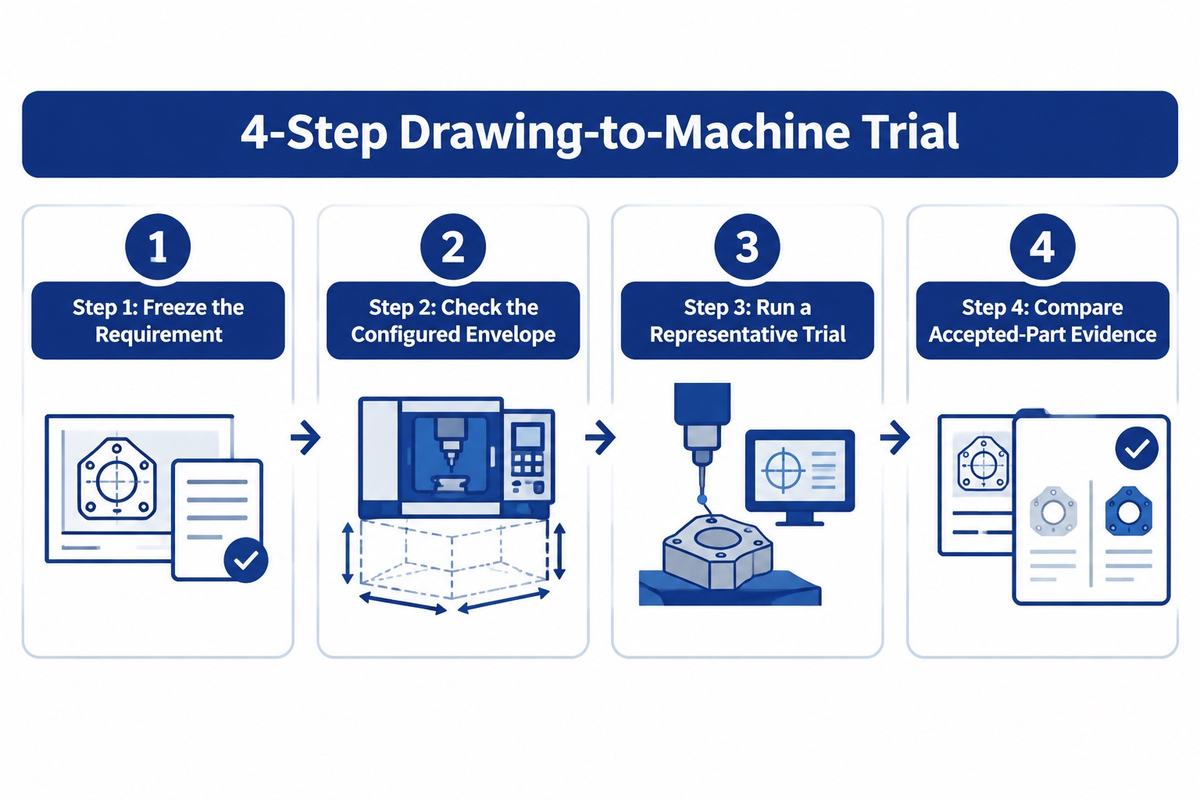
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope. Check swing, effective turning length, spindle bore, bar passage, tool arrangement and optional draw tube for the exact configuration.
Step 3 – Run a representative trial. Use the same feature geometry and record the setups, tools, stock conditions, temperatures and consecutive measurements.
Step 4 – Compare accepted-part evidence. Distinga os resultados de medições repetidas, da conformidade da primeira peça e dos ensaios dos eixos, bem como os resultados relativos à capacidade a longo prazo. Não os combine num único valor de «precisão da máquina».
O documento técnico público da CK6130 da ANTISHICNC indica um diâmetro de passagem sobre a bancada de 300 mm, um comprimento máximo de torneamento de 230 mm, um furo de passagem do veio de 48 mm, um diâmetro de barra de 45 mm e uma unidade mínima de posicionamento de 0,001 mm. O documento da CK6140 indica um diâmetro de passagem de 400 mm e, na configuração 550, um comprimento máximo de torneamento de 420/300 mm, consoante o conjunto de ferramentas de seis ou oito posições. Apresenta configurações com furos de passagem do veio de 48/82 mm e diâmetros de barra de 40/65 mm, com valores de velocidade correspondentes. Estes são dados de configuração do catálogo. A unidade de posicionamento de 0,001 mm não é uma tolerância da peça acabada, e nenhum destes documentos constitui um ensaio com um cliente ou uma certificação independente.
Per the ISO catalogue, ISO 230-2:2014 é um código de ensaio utilizado para avaliar a precisão e a repetibilidade do posicionamento dos eixos de comando numérico. Trata-se de um tipo de evidência diferente de uma peça acabada comparada com o desenho aprovado. Peça ao fornecedor que explique que elemento é representado por cada resultado de ensaio.
Put the standard edition into the drawing and enquiry
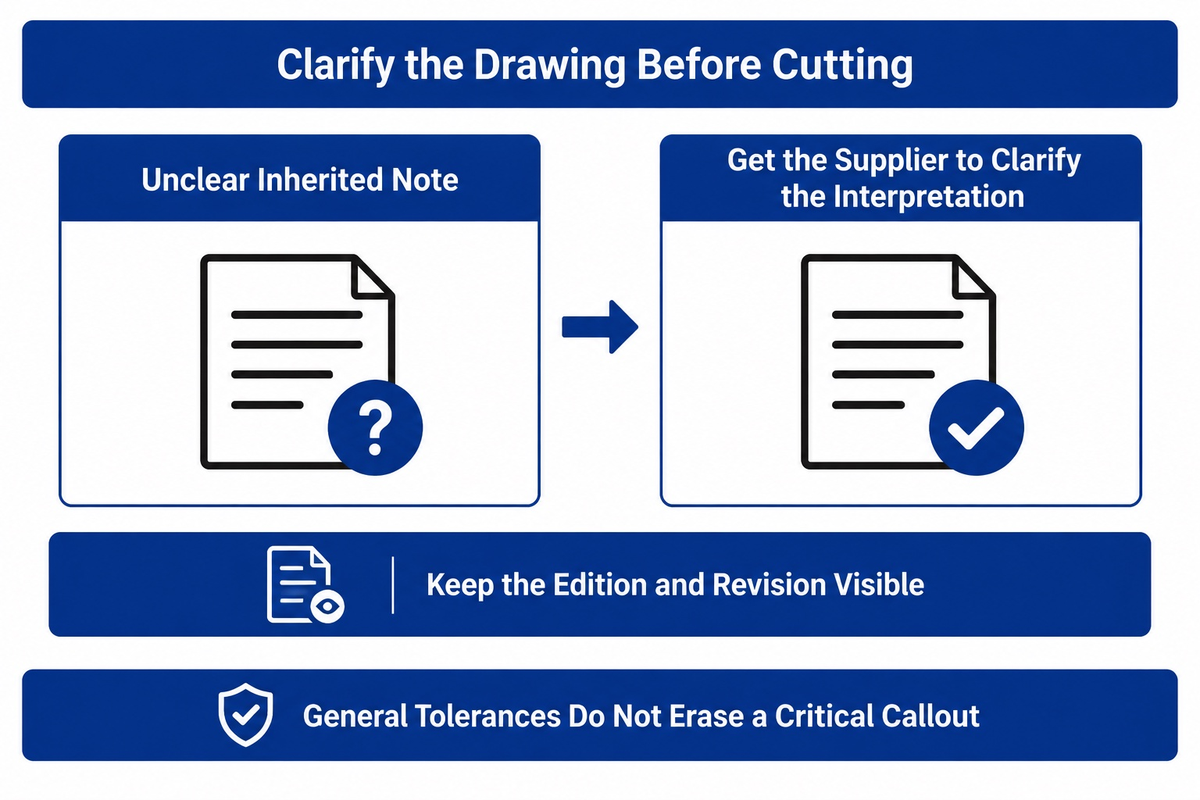
Keep the edition and revision visible. ISO 2768-2:1989 está assinalada como retirada na página da International Organization for Standardization, com ISO 22081:2021 indicada como a nova versão. O resumo público da ISO 22081 descreve regras para especificações geométricas gerais e especificações dimensionais gerais; não é uma tabela numérica substituta dos valores lineares f/m/c/v da ISO 2768-1. Entretanto, a 2.ª edição da ISO 2768 está em fase de publicação e indica que substituirá a ISO 2768-1:1989. Estes dados sobre o ciclo de vida das normas podem mudar, pelo que deve datar a revisão do desenho e obter o texto exigido pelo contrato.
Quando uma nota herdada do quadro de legendas for pouco clara, peça ao fornecedor que esclareça a sua interpretação antes de cortar o material. Uma interpretação de uma linha custa menos do que uma discussão sobre se se pretendia indicar um intervalo dimensional, uma classe geométrica ou uma regra de medição.
Perguntas frequentes
Qual é o padrão ISO para tolerâncias de maquinagem?
Esta norma, ISO 2768-1:1989, estabelece tolerâncias gerais para dimensões lineares e angulares sem indicações individuais, em quatro classes. A ISO 286 aborda ajustes e limites, enquanto os controlos geométricos seguem especificações próprias. Indique no desenho a norma escolhida, a edição, a classe e as unidades. Indique individualmente as características críticas para o ajuste e para as referências, em vez de presumir que uma nota geral abrange todos os requisitos.
Is 0.005 inch a tight tolerance?
Depende da característica, do processo e do método de inspeção. ±0.005 in equivale a ±0,127 mm, e a largura total é de 0.010 in. A Protolabs publica esse valor como predefinição para um dos seus serviços, mas uma predefinição de serviço não é uma norma universal. Indique se o valor é bilateral, unilateral ou um limite, e peça ao fornecedor que confirme o processo e as condições de medição.
Is 0.01 mm a tight machining tolerance?
Pode ser exigente, sobretudo numa característica comprida, fina, quente ou difícil de medir. Primeiro, confirme se 0,01 mm corresponde à largura total ou a um valor mais ou menos. Depois, identifique a função da característica, a relação com a referência, a operação de acabamento e o método de aceitação. A resolução de ajuste da máquina, por si só, não prova que uma peça de produção respeitará o limite indicado no desenho.
Is 0.05 mm a good tolerance?
Só se pode demonstrar que mantém a função da característica ao longo de todo o processo. Valores mais restritivos nem sempre são melhores.
Can a part have zero tolerance?
Normalmente, as peças fabricadas apresentam algum grau de variação total. O zero num sistema de notação pode representar o limite de uma zona, como o desvio inferior zero num furo H. O ajuste continua a depender dos limites de ambas as peças conjugadas, e a inspeção continua sujeita a incerteza. Distinga as dimensões nominais, os limites permitidos, os requisitos geométricos e as regras de medição. Se o desenho especificar um ajuste funcional, indique limites, designe o ajuste ou recorra a outros métodos, em vez de acrescentar casas decimais em excesso para fazer o valor parecer «exato».
Referências e fontes
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 and ISO 1101 catalogue for limits, fits, and geometrical tolerancing, and ISO 230-2:2014 catalogue for numerically controlled axis positioning tests.
- Refer to the National Institute of Standards and Technology process capability reference.
- National Institute of Standards and Technology dimensional-metrology thermal-expansion publication.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document e CK6140 technical document.