





Les tolérances d’usinage standard sont des règles de dessin, et non une valeur unique que tous les ateliers peuvent garantir. Ce guide explique comment lire les plages dimensionnelles d’ISO 2768, distinguer les dimensions des caractéristiques géométriques et transmettre une exigence de tolérance qu’un fournisseur pourra chiffrer et contrôler de manière cohérente.
Demandez une « tolérance d’usinage standard » à trois ateliers et vous recevrez probablement trois réponses différentes. L’un pourra proposer une valeur par défaut de service, telle que ±0.005 in ; un autre appliquera une classe ISO 2768 ; un troisième demandera le dessin approuvé avant de donner une valeur. Une pièce usinée nécessite une tolérance dimensionnelle et une plage de tolérance indiquée, et non une norme imprécise. Les valeurs par défaut dépendent du service et des conditions annoncées. Une classe ISO est associée à une note sur le dessin. La limite propre à une caractéristique dépend de sa fonction.
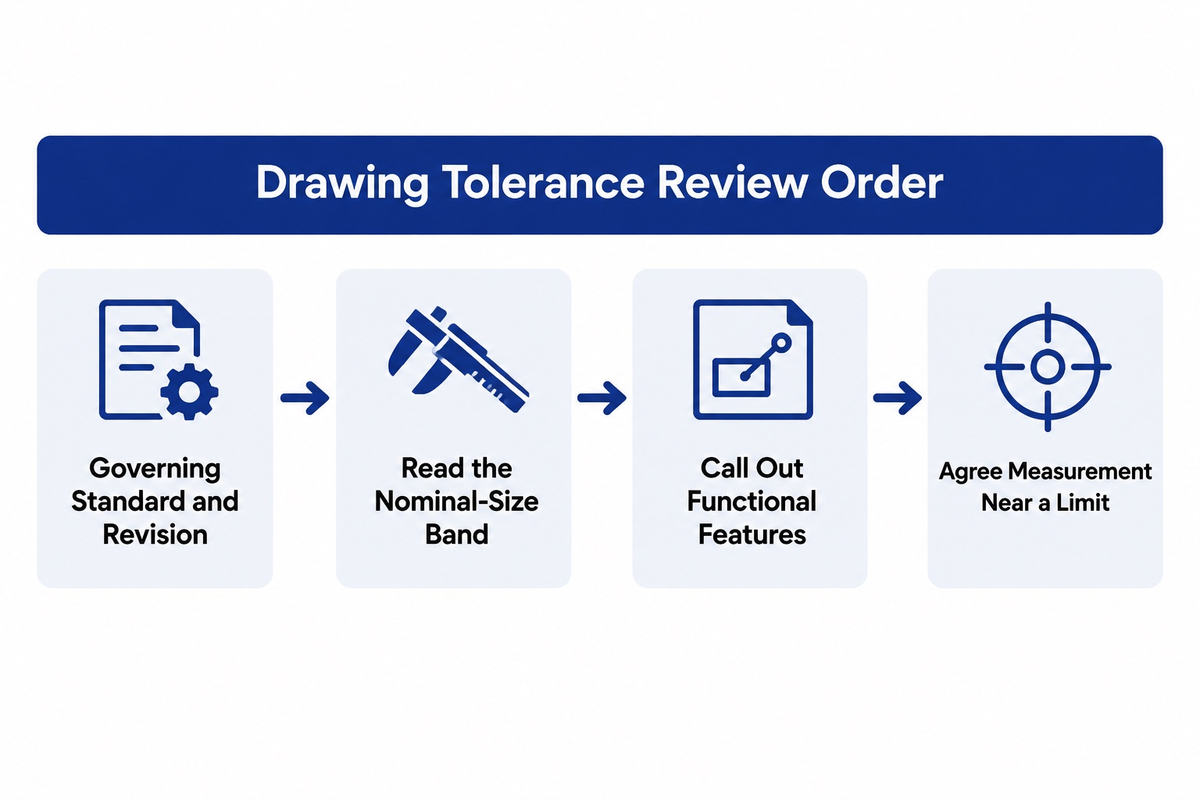
Suivez cet ordre pour examiner un dessin technique : identifiez les normes de tolérancement applicables et leur révision, puis lisez la plage correspondant à la dimension nominale. Le dessin peut spécifier une plage admissible différente. Pour chaque dimension fonctionnelle, déterminez les dimensions maximale et minimale, la forme, l’orientation et la position, puis convenez de la méthode de mesure à employer à proximité d’une limite.
Standard machining tolerances at a glance
What is a normal machining tolerance?
Une tolérance est la variation autorisée autour d’une dimension nominale. Dans un exemple bilatéral simple, une dimension de 25,00 mm avec une tolérance de ±0,10 mm a une limite inférieure de 24,90 mm, une limite supérieure de 25,10 mm et une largeur totale de tolérance de 0,20 mm. Les valeurs +/- correspondent à la moitié de la largeur et diffèrent de la plage totale.
Cette différence vaut pour toutes les tolérances standard et toutes les classes de tolérance. Les grades de tolérance définissent une plage, tandis qu’une valeur de tolérance sur un dessin indique l’écart admissible pour une pièce usinée donnée. Le fabricant peut ainsi choisir un procédé sans confondre dimension nominale et limite d’acceptation.
Une tolérance technique doit être réalisable avec le procédé indiqué, et une tolérance de fabrication doit être liée à la fonction de la caractéristique. Lorsque vous spécifiez des tolérances, indiquez les exigences qui comptent et laissez les dimensions courantes relever de la note générale convenue.
Ne considérez pas ±0.005 in comme une garantie valable dans toute l’industrie. Protolabs indique ±0.005 in (±0,127 mm) pour un service de fabrication en usine lorsque la pièce ne comporte pas de dessin technique, tandis que sa ligne dédiée au réseau renvoie à ISO 2768-1 des classes selon les différentes méthodes de fabrication des matériaux. Cela témoigne de la politique d’un service, mais ne constitue pas une tolérance universelle pour l’usinage CNC. Votre fournisseur peut appliquer une autre valeur par défaut, et le dessin approuvé peut la remplacer.
Pour ce qui est des équipements, un acheteur peut consulter notre gamme de tours CNC, équipements de fraisage et la catégorie correspondante des machines à aléser. Ces pages définissent le champ d’application des produits ; elles ne remplacent pas l’examen des tolérances de votre pièce.
Drawing rule: indiquez la norme, la classe, les unités et la révision sur le dessin ou dans la demande de devis. Utilisez une indication individuelle pour toute caractéristique dont la fonction exige une tolérance plus stricte que celle de la note générale.
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 covers general linear and angular dimensions without individual tolerance indications in four classes: fine (f), medium (m), coarse (c), and very coarse (v). Its public status page still lists the 1989 edition as published and current after its 2022 review. The same page points to a successor, ISO 2768 Edition 2, dont l’International Organization for Standardization indique actuellement que la publication est au stade 60.00. À la date du 27 octobre 2026, cette norme appelée à lui succéder n’est pas encore considérée comme une norme publiée de remplacement.
Le tableau 1 du document original présente les plages de dimensions nominales. Le tableau ci-dessous, tiré d’une copie du document de 1989, aide à l’interprétation ; il ne remplace ni la norme, ni les dessins contractuels, ni les autres documents autorisés.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0,5 jusqu'à 3 | ±0,05 | ±0,1 | ±0,2 | — |
| plus de 3 jusqu'à 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| de plus de 6 à 30 ans | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| plus de 30 ans jusqu'à 120 ans | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| plus de 120 à 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
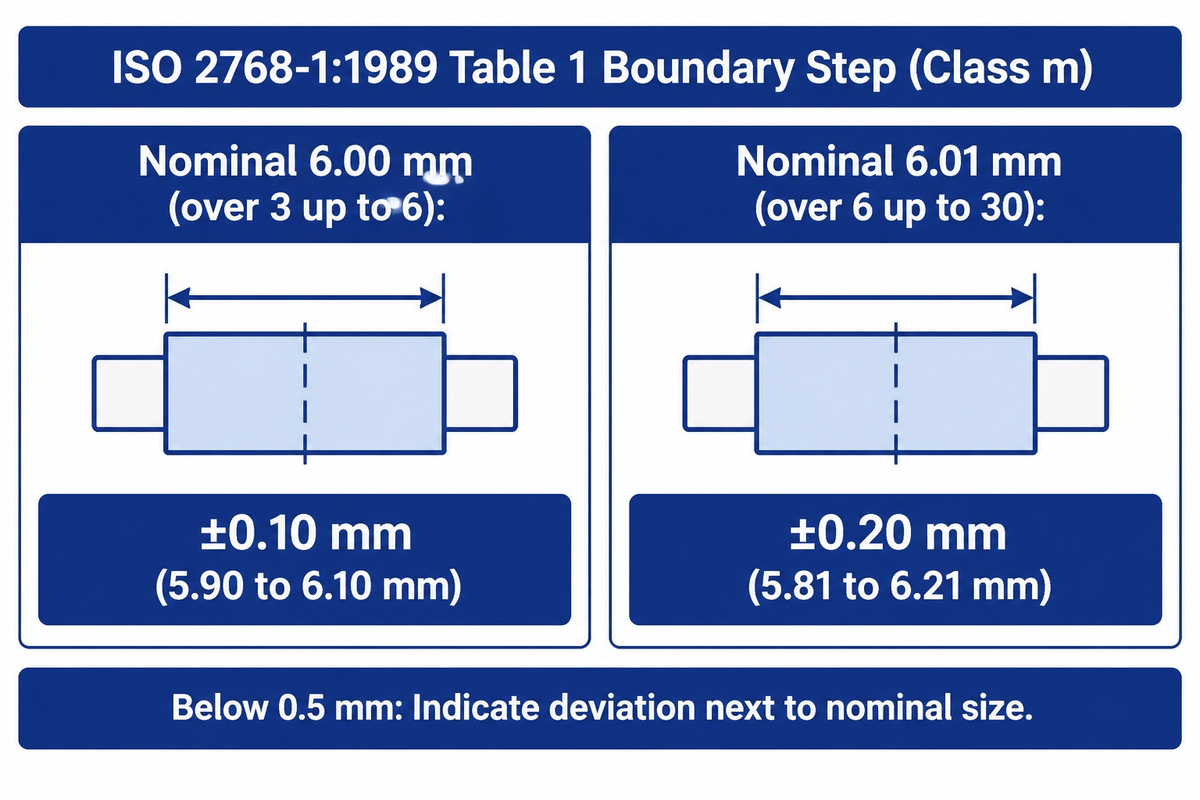
Pay attention to the word over. Selon la convention de limites du tableau, une valeur de 6,00 mm appartient toujours à la plage « au-dessus de 3 jusqu’à 6 ». Avec la classe m, cela donne ±0,10 mm, soit 5,90–6,10 mm. Une caractéristique de 6,01 mm passe dans la plage « au-dessus de 6 jusqu’à 30 » et, avec la classe m, donne ±0,20 mm, soit 5,81–6,21 mm. Il s’agit d’un calcul fondé sur les intervalles indiqués, et non d’une nouvelle recommandation de tolérance.
Selon le document de 1989, lors du choix de la classe à appliquer, il faut tenir compte de la précision habituellement obtenue en atelier pour les dimensions sans indication de tolérance. Ces tolérances générales ne s’appliquent pas aux dimensions régies par d’autres normes de tolérances générales, aux dimensions auxiliaires entre parenthèses ni aux dimensions théoriquement exactes encadrées. Pour une dimension inférieure à 0,5 mm, le document indique de préciser l’écart à côté de la dimension nominale au lieu de s’appuyer sur la première ligne du tableau.
General, unilateral and geometric tolerances
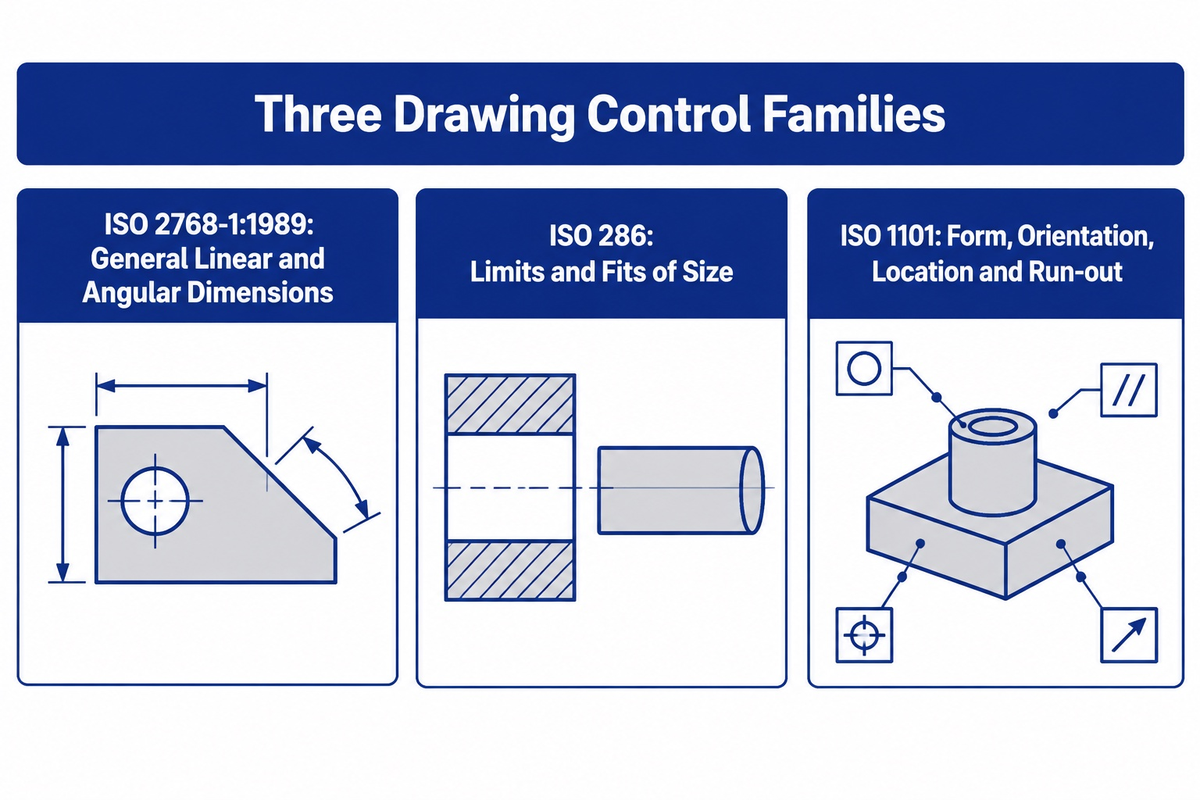
Utilisez des tolérances bilatérales lorsque la variation est admise dans les deux sens. Utilisez des tolérances unilatérales lorsque l’écart n’est permis que d’un côté de la dimension nominale, par exemple si un jeu peut augmenter mais pas diminuer, ou si une dimension de brut peut diminuer mais pas augmenter. Avec des cotes limites, indiquez directement les deux limites définies. Ces trois méthodes décrivent la dimension.
La dimension ne contrôle pas automatiquement la forme ou la position. Un alésage peut respecter ses limites de diamètre tout en étant ovalisé, incliné ou décalé par rapport à sa référence. Le catalogue ISO distingue les ISO 286 limits-and-fits system du tolérancement géométrique défini par ISO 1101 pour la forme, l’orientation, la position et le battement. En pratique, cette distinction justifie l’ajout d’une référence et d’une tolérance de position ou de perpendicularité sur le dessin lorsque l’assemblage en dépend.
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) pour spécifier les exigences géométriques. Une dimension linéaire ne peut pas remplacer une tolérance de rectitude, de planéité, de symétrie, de parallélisme ou de battement. Un chanfrein et un rayon extérieur sont des caractéristiques distinctes si le dessin ou la note générale les indique.
General tolerance requirements cover an external radius or chamfer height if the standard being applied allows for it. It does not remove the requirement to specify the tolerance for a functional face, bore or datum feature.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | Location, orientation, and size in the datum reference frame |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| Alésage interne | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| Mur mince | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| Finition de surface | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart. Ce tableau et ce document ont des fonctions différentes. Le document explique comment choisir et communiquer le système de tolérancement approprié. Le tableau des tolérances sert de référence pour les ajustements.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
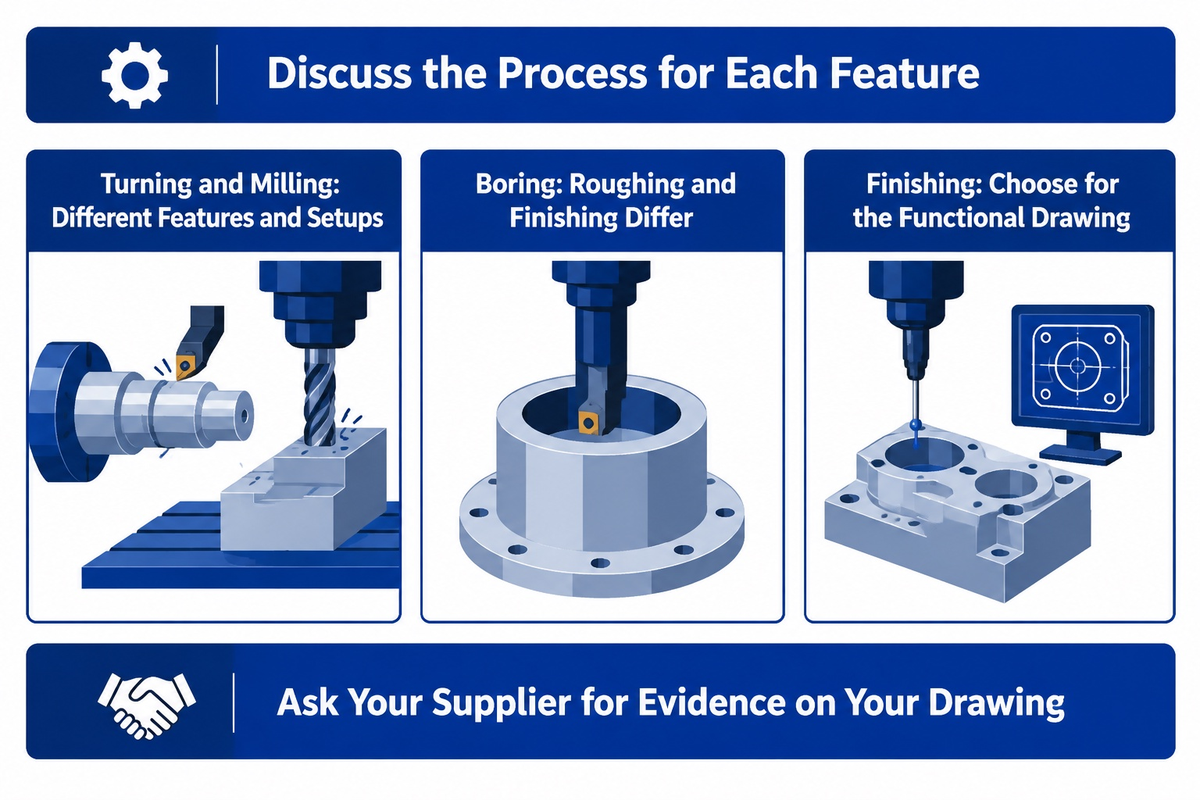
Le tournage, le fraisage, le perçage, l’alésage à l’alésoir, l’alésage et la rectification ne contrôlent pas les mêmes caractéristiques de la même manière. Le tournage peut maîtriser le diamètre et l’épaulement d’une caractéristique sur une pièce. Le fraisage peut maîtriser une face ou une référence lors d’un autre réglage. Le perçage crée un trou, mais une opération de finition peut être nécessaire pour obtenir la dimension finale et l’état de surface requis. L’alésage agrandit un trou et, comme pour le perçage, il faut tenir compte de la tolérance, de l’état de surface, de la position, de la rectitude, de la profondeur et du bridage.
Therefore, interpret a CNC milling, CNC turning or CNC machining service default as process context. A CNC machined part still needs a functional drawing. The supplier decides on standard CNC machining or precision CNC work and/or a second finishing operation.
Un centre d’usinage CNC peut offrir un niveau de précision intéressant, mais les capacités de la machine dépendent toujours de nombreux facteurs, comme le réglage, la trajectoire d’outil, le maintien de la pièce, le matériau et le contrôle. Pour comparer les procédés, ne vous contentez pas d’énumérer une série de tolérances tirées d’une brochure.
Sandvik Coromant’s boring guide distinguishes roughing from finishing and tells the reader to check the hole, component, and machine as one system. Its IT6–IT8 les recommandations de finition du fournisseur correspondent à ses conseils d’application ; elles ne constituent pas une garantie pour tous les matériaux, diamètres ou types de machines. Utilisez ce type de source pour cadrer la discussion sur le procédé, puis demandez à votre fournisseur des éléments probants concernant votre dessin.
Les valeurs par défaut publiées varient aussi selon les services. Un tableau de service peut indiquer une valeur par défaut pour les pièces sans dessin et prévoir une autre procédure pour les pièces accompagnées d’un dessin. Par conséquent, le bon de commande doit inclure le dessin approuvé, et non une simple formule telle que « tolérance CNC standard ».
Material, size and setup change the result
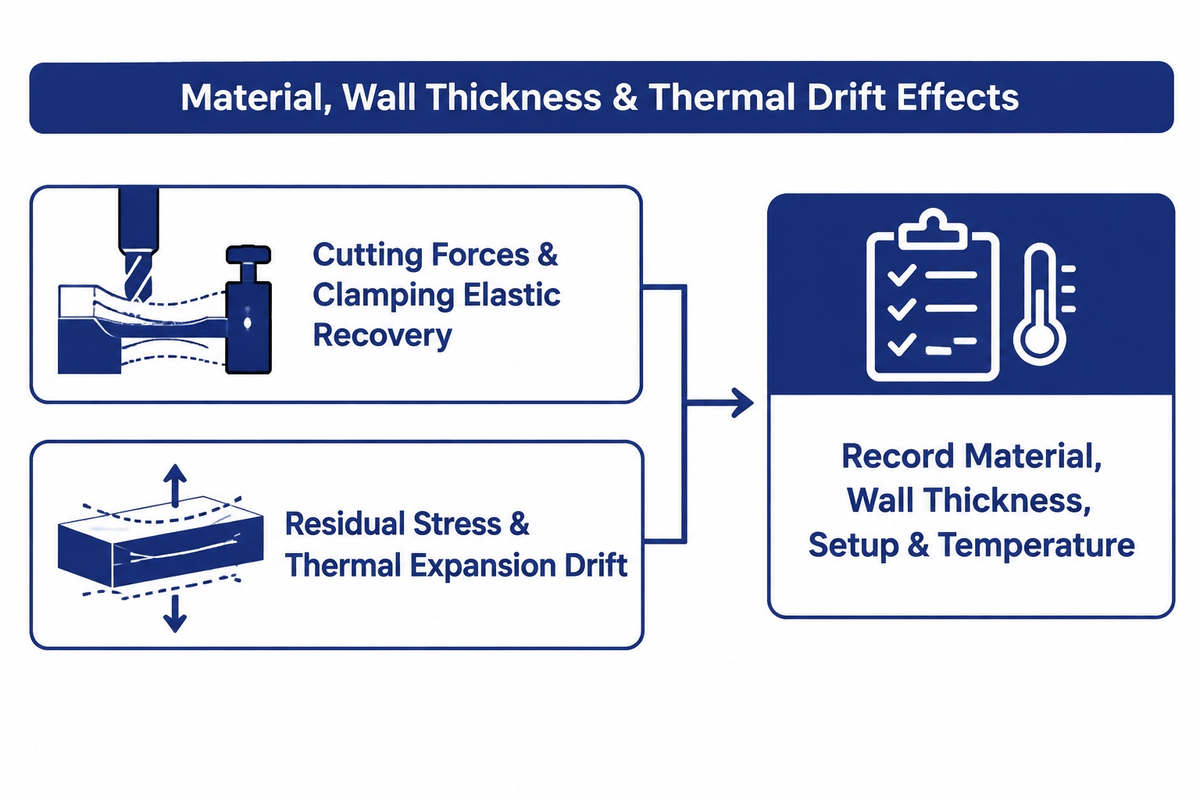
Les parois minces montrent pourquoi une tolérance ne peut pas être dissociée du procédé. Un guide récent sur l’usinage des parois minces décrit les effets des forces de coupe et de la pression de bridage, ainsi que la redistribution des contraintes résiduelles. Les défauts possibles comprennent le broutage, la conicité et les variations d’épaisseur dues à la déformation sous l’effort de coupe, puis au retour élastique. Une paroi élastique peut présenter des variations de planéité et de perpendicularité mesurées, même si elle était dans la tolérance lorsqu’elle était bridée.
Parler de température ne se résume pas à l’analyse de l’incertitude de mesure. Le résumé de métrologie dimensionnelle du National Institute of Standards and Technology modélise une jauge d’essai en acier mesurée à l’aide d’une machine et d’une jauge étalon, et évalue les incertitudes dues à la dilatation thermique. Le document recommande de maîtriser les conditions de mesure et précise qu’aucun coefficient universel de matériau n’est fourni pour chaque cas. Si une caractéristique est sensible à la température, tenez compte du matériau, de la longueur de la caractéristique, de l’épaisseur de paroi, de l’état du brut, du réglage, de l’utilisation du liquide de coupe et de la température de mesure.
Measure the tolerance before accepting the part
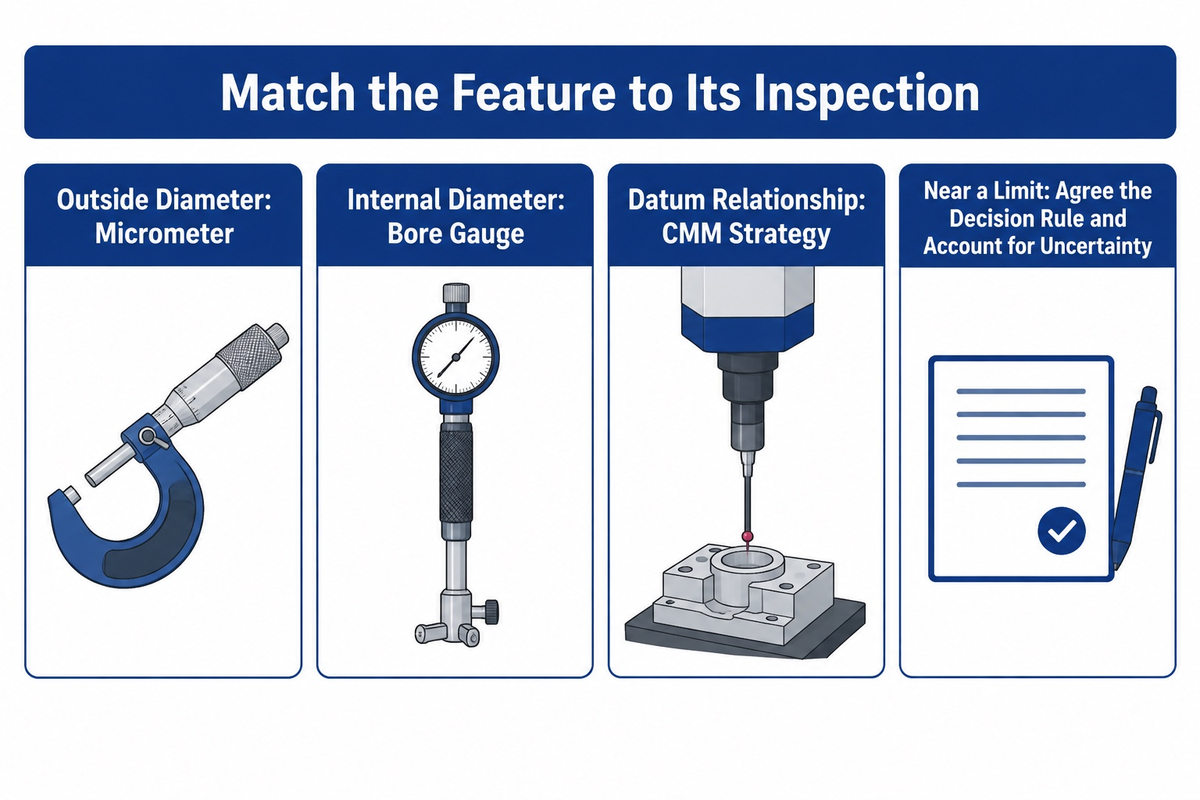
A measurement result near a specification limit requires a decision rule that is agreed to by all affected parties. ISO 14253-1:2017 traite des décisions de conformité et de non-conformité lorsqu’une valeur mesurée est proche d’une limite de spécification et que l’incertitude de mesure compte. Le résumé public ne fournit ni tolérance d’usinage universelle ni rapport de mesure adapté à tous les cas.
Un micromètre convient bien à la mesure d’un diamètre extérieur. Pour un diamètre intérieur, une jauge d’alésage est adaptée. Correctement utilisée, elle peut aussi révéler des lobes et des variations dimensionnelles. Une machine à mesurer tridimensionnelle peut également servir à définir une relation avec les références. Toutefois, le programme, la stratégie de palpage, la température et l’incertitude comptent aussi. Les systèmes modernes d’atelier peuvent transmettre les résultats de contrôle à une machine ; une annonce de Renishaw Equator-X & AGILITY décrit cette capacité. Toutes les machines ne peuvent pas disposer d’une fonctionnalité comparable à celle d’Equator-X & AGILITY.
Do not generalize one “first-off” result as an absolute capability number. The process-capability reference from NIST définit la capabilité par rapport à un procédé sous contrôle statistique et à des limites de spécification, et avertit que les indices de capabilité dépendent de la distribution et nécessitent suffisamment de données indépendantes. Avant d’interpréter un indice de capabilité, tenez compte de l’état de la caractéristique et de l’échantillon, tels qu’ils sont définis dans le plan de mesure.
“Process capability compares the output of an in-control process to the specification limits by using capability indices.”
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
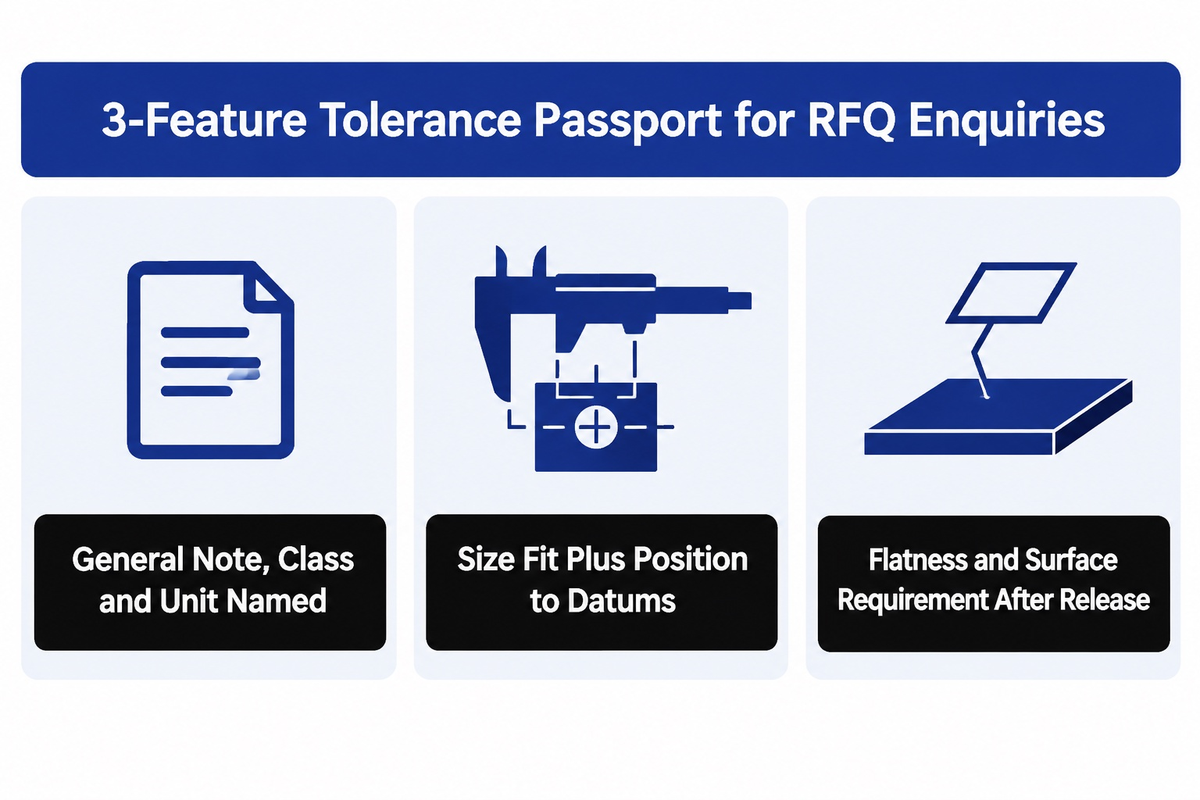
Utilisez le « Passeport de tolérance à 3 caractéristiques » pour envoyer une demande de devis. Il met en évidence les caractéristiques qui influent sur le prix et l’acceptation.
Pour prendre votre décision, tenez compte de la tolérance concernée, des limites de tolérance, de l’écart admissible, de la dureté du matériau, du bridage et de l’empilement des tolérances de l’assemblage. Vous pourrez ainsi préciser les exigences destinées à l’usineur et discuter des coûts d’usinage avec l’acheteur, en sachant que les caractéristiques de haute précision ne nécessitent pas toutes le même procédé d’usinage.
N’employez l’expression « norme internationale » que si le dessin indique le document et son édition. Si une norme similaire est proposée, demandez au fournisseur d’indiquer les différences avant que le devis ne devienne une exigence de production. La même règle s’applique au traitement de surface et à toute modification du contrôle définie par des exigences du secteur aéronautique ou d’un autre secteur particulier.
| Caractéristique | Fonction | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
Indiquez à côté de ce passeport le matériau et son état, la quantité, la séquence de finition, le système de références, la révision du dessin et les exigences relatives au rapport de contrôle. Les tolérances générales couvrent les dimensions admissibles sans indication individuelle ; elles n’annulent pas une indication critique particulière. L’article 6 de ISO 2768-1:1989 (1989 document text) comporte également une réserve : sauf indication contraire, le dépassement d’une tolérance générale n’impose pas automatiquement le rejet de la pièce si celle-ci reste fonctionnelle. Considérez cette clause historique à la lumière du contrat en vigueur et de la fonction de la pièce ; elle ne permet jamais d’ignorer les exigences indiquées séparément pour un alésage, un joint ou une référence.
Compare machines using a representative part
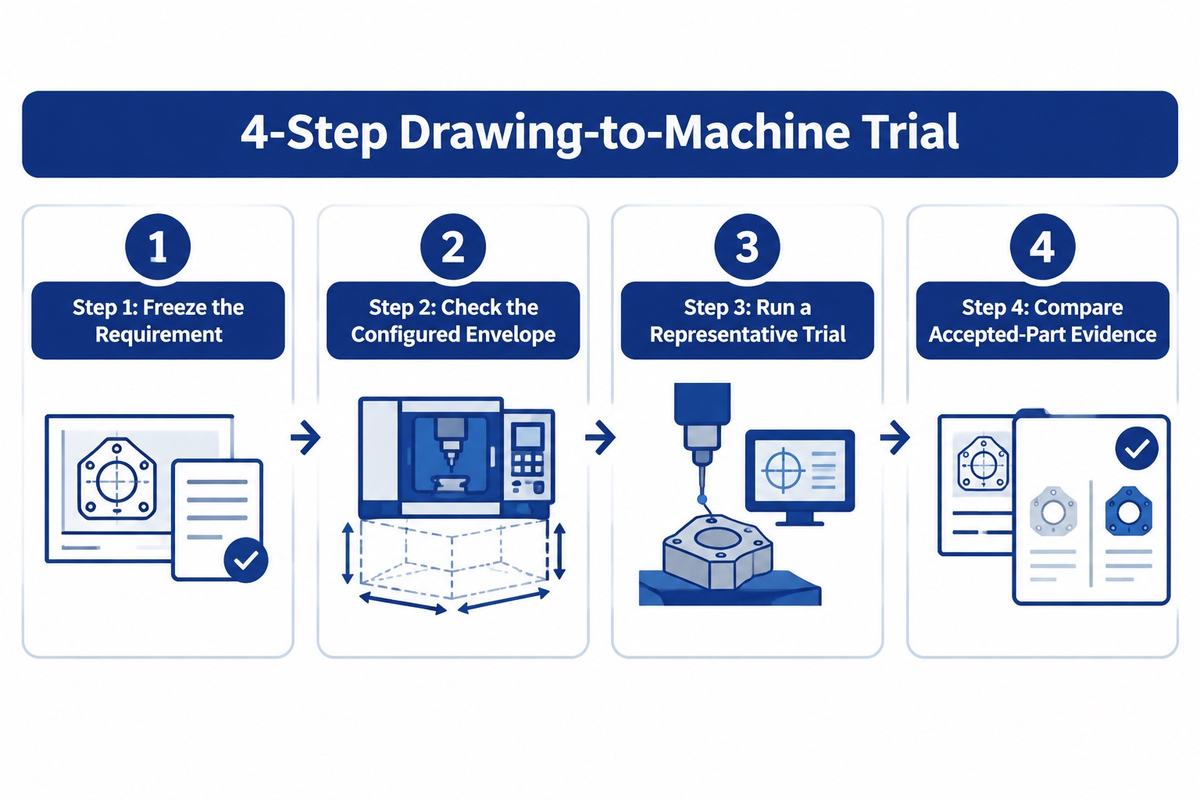
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope. Check swing, effective turning length, spindle bore, bar passage, tool arrangement and optional draw tube for the exact configuration.
Step 3 – Run a representative trial. Use the same feature geometry and record the setups, tools, stock conditions, temperatures and consecutive measurements.
Step 4 – Compare accepted-part evidence. Distinguez les résultats des mesures répétées, du contrôle de conformité de la première pièce et des essais d’axes, ainsi que les résultats relatifs à la capabilité à long terme. Ne les regroupez pas sous une seule valeur d’« exactitude machine ».
Le document technique public d’ANTISHICNC sur la CK6130 indique un diamètre de tournage au-dessus du banc de 300 mm, une longueur de tournage maximale de 230 mm, un diamètre de passage de broche de 48 mm, un diamètre de barre de 45 mm et une unité de réglage minimale de 0,001 mm. Le document sur la CK6140 indique un diamètre de tournage de 400 mm et, pour la configuration 550, une longueur de tournage maximale de 420/300 mm selon que la tourelle comporte six ou huit positions. Il répertorie des configurations d’alésage de broche de 48/82 mm et des configurations de diamètre de barre de 40/65 mm avec les vitesses correspondantes. Il s’agit de données sur les configurations du catalogue. L’unité de réglage de 0,001 mm n’est pas une tolérance sur une pièce finie, et aucun de ces documents ne constitue un essai client ou une certification indépendante.
Per the ISO catalogue, ISO 230-2:2014 est un code d’essai servant à évaluer l’exactitude et la répétabilité du positionnement des axes à commande numérique. Il s’agit d’un élément de preuve différent d’une pièce finie comparée à votre dessin approuvé. Demandez au fournisseur de préciser quel élément chaque résultat d’essai représente.
Put the standard edition into the drawing and enquiry
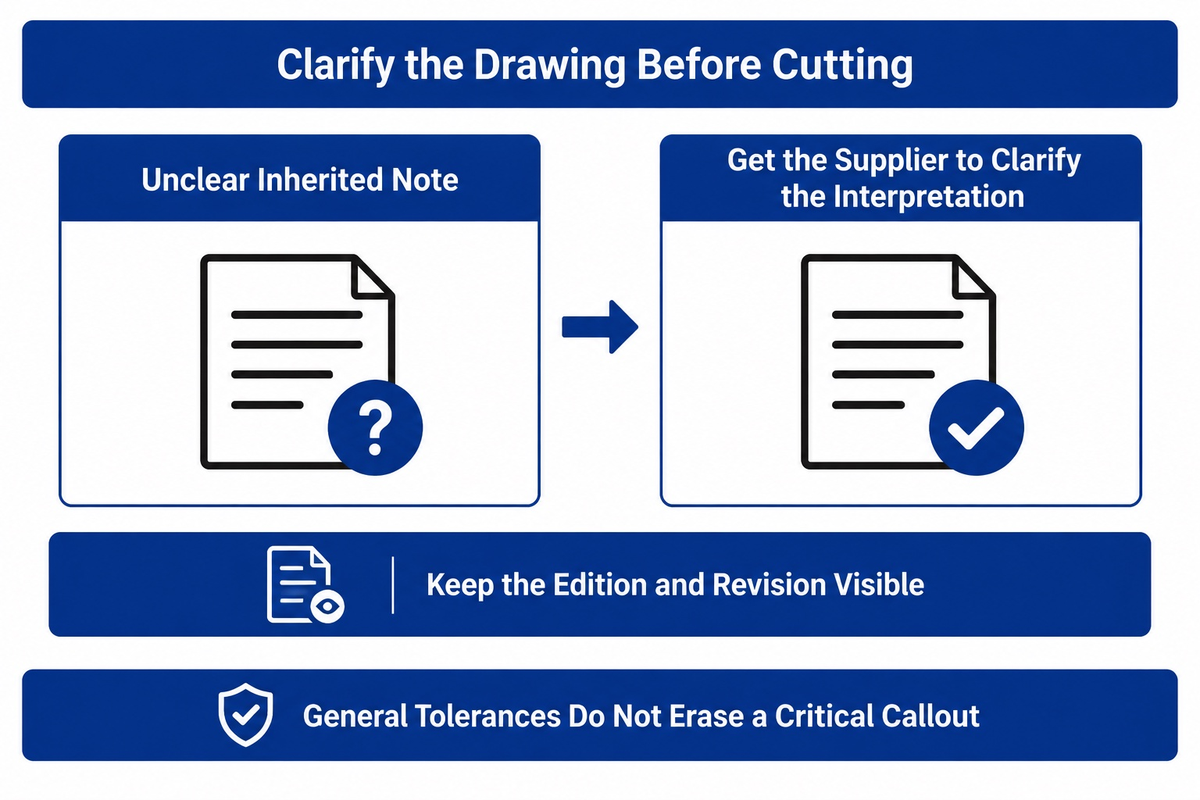
Keep the edition and revision visible. ISO 2768-2:1989 est indiqué comme retiré sur la page de l’International Organization for Standardization, où figure également ISO 22081:2021 comme sa nouvelle version. Le résumé public d’ISO 22081 décrit les règles relatives aux spécifications géométriques générales et aux spécifications dimensionnelles générales ; il ne s’agit pas d’un tableau de remplacement numérique pour les valeurs linéaires f/m/c/v d’ISO 2768-1. Par ailleurs, l’édition 2 d’ISO 2768 est en cours de publication et indique qu’elle remplacera ISO 2768-1:1989. Ces informations sur l’état des normes peuvent changer ; datez donc votre examen du dessin et procurez-vous le texte requis par votre contrat.
Si une note du cartouche héritée n’est pas claire, demandez au fournisseur de préciser son interprétation avant l’usinage. Une explication en une ligne coûte moins cher qu’un désaccord sur la plage dimensionnelle, la classe géométrique ou la règle de mesure prévue.
Questions fréquemment posées
Quelle est la norme ISO pour les tolérances d'usinage ?
Cette norme, ISO 2768-1:1989, définit des tolérances générales pour les dimensions linéaires et angulaires sans indication individuelle, réparties en quatre classes. ISO 286 traite des ajustements et des tolérances dimensionnelles, tandis que les tolérances géométriques relèvent de leurs propres spécifications. Indiquez sur le dessin la norme retenue, son édition, la classe et les unités. Précisez individuellement les caractéristiques critiques pour l’ajustement et les références, au lieu de supposer qu’une note générale couvre toutes les exigences.
Is 0.005 inch a tight tolerance?
Cela dépend de la caractéristique, du procédé et de la méthode de contrôle. ±0.005 in équivaut à ±0,127 mm, et la largeur totale de la tolérance est de 0.010 in. Protolabs publie cette valeur comme tolérance par défaut pour l’un de ses services, mais une valeur par défaut n’est pas une norme universelle. Précisez si votre valeur est bilatérale, unilatérale ou définie par des limites, et demandez au fournisseur de confirmer le procédé et les conditions de mesure.
Is 0.01 mm a tight machining tolerance?
Cela peut être exigeant, en particulier pour une caractéristique longue, mince, chaude ou difficile à mesurer. Vérifiez d’abord si 0,01 mm désigne la largeur totale de la tolérance ou une valeur plus ou moins. Déterminez ensuite la fonction de la caractéristique, son lien avec les références, l’opération de finition et la méthode d’acceptation. La résolution de réglage de la machine ne prouve pas à elle seule qu’une pièce de production respectera la limite indiquée sur le dessin.
Is 0.05 mm a good tolerance?
Uniquement si sa fonction est démontrée sur l’ensemble du processus. Des valeurs plus restrictives ne sont pas toujours préférables.
Can a part have zero tolerance?
En règle générale, les pièces fabriquées présentent une certaine variation totale. Dans un système de notation, le zéro peut représenter une limite de zone, par exemple l’écart inférieur nul d’un alésage H. L’ajustement dépend toujours des limites des deux pièces assemblées, et le contrôle comporte une incertitude. Distinguez les dimensions nominales, les limites admissibles, les exigences géométriques et les règles de mesure. Si le dessin spécifie un ajustement fonctionnel, indiquez les limites, nommez l’ajustement ou utilisez une autre méthode, plutôt que d’ajouter des décimales à l’excès pour donner à la valeur une apparence « exacte ».
Références et sources
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 and ISO 1101 catalogue for limits, fits, and geometrical tolerancing, and ISO 230-2:2014 catalogue for numerically controlled axis positioning tests.
- Refer to the National Institute of Standards and Technology process capability reference.
- National Institute of Standards and Technology dimensional-metrology thermal-expansion publication.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document et CK6140 technical document.