





Allgemeine Bearbeitungstoleranzen sind Zeichnungsregeln und keine einzelne Zahl, die jede Maschinenwerkstatt garantieren kann. Dieser Leitfaden zeigt, wie Sie ISO 2768-Toleranzbereiche lesen, Maß- und Geometrietoleranzen unterscheiden und eine Toleranzanforderung formulieren, die ein Lieferant einheitlich anbieten und prüfen kann.
Wenn Sie bei drei Werkstätten eine „Standard-Bearbeitungstoleranz“ anfragen, erhalten Sie wahrscheinlich drei unterschiedliche Antworten. Eine nennt vielleicht eine Servicevorgabe wie ±0.005 in; eine andere wendet eine ISO 2768-Klasse an; eine dritte bittet um die freigegebene Zeichnung, bevor sie einen Wert nennt. Ein bearbeitetes Teil benötigt eine Maßtoleranz und einen angegebenen Toleranzbereich, keine ungenaue Normangabe. Bei einem Service sind Vorgabewerte und angegebene Bedingungen zu erwarten. Eine ISO-Klasse wird in einer Zeichnungsanmerkung festgelegt. Ein merkmalsbezogenes Grenzmaß richtet sich nach der Funktion dieses Merkmals.
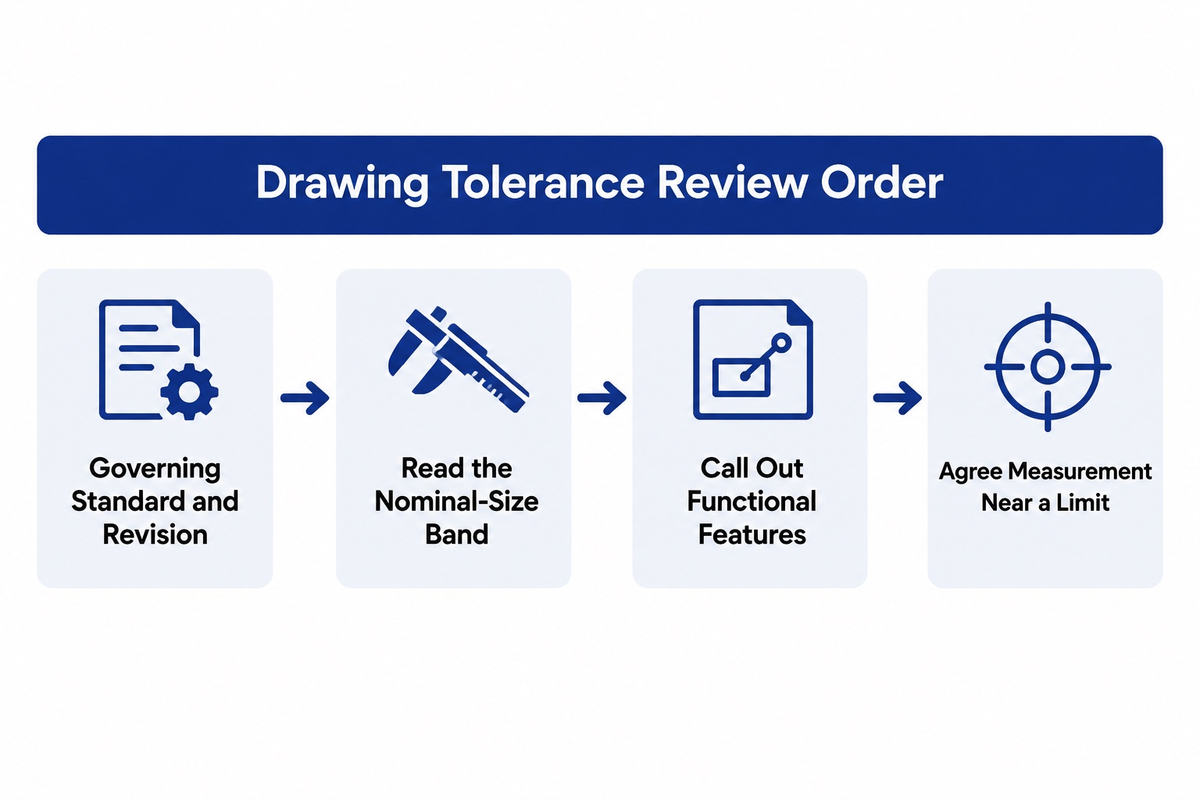
Gehen Sie bei der Prüfung einer technischen Zeichnung in dieser Reihenfolge vor: Ermitteln Sie die maßgeblichen Toleranznormen und den Änderungsstand und lesen Sie den richtigen Nennmaßbereich ab. Die Zeichnung legt einen zulässigen Bereich fest, der davon abweichen kann. Bestimmen Sie für ein bestimmtes Funktionsmaß die maximalen und minimalen Maße sowie Form, Ausrichtung und Lage und vereinbaren Sie, wie das Ergebnis nahe einem Grenzwert gemessen wird.
Standard machining tolerances at a glance
What is a normal machining tolerance?
Eine Toleranz ist die zulässige Abweichung von einem Nennmaß. Bei einem einfachen bilateralen Beispiel hat ein Maß von 25,00 mm mit ±0,10 mm ein unteres Grenzmaß von 24,90 mm, ein oberes Grenzmaß von 25,10 mm und eine Gesamttoleranzbreite von 0,20 mm. Die +/- Werte geben die halbe Toleranzbreite an und sind nicht mit dem Gesamtbereich gleichzusetzen.
Dieser Unterschied gilt für jede Toleranznorm und Toleranzklasse. Toleranzgrade beschreiben einen Bereich, während ein Toleranzwert auf einer Zeichnung die zulässige Abweichung für ein einzelnes bearbeitetes Teil angibt. So kann ein Hersteller ein Verfahren auswählen, ohne Nennmaß und Abnahmegrenzwert zu verwechseln.
Eine technische Toleranz sollte mit dem angegebenen Verfahren erreichbar sein, und eine Fertigungstoleranz sollte sich nach der Funktion des Merkmals richten. Geben Sie die wichtigen Toleranzanforderungen ausdrücklich an und überlassen Sie übliche Maße der vereinbarten allgemeinen Toleranzangabe.
Behandeln Sie ±0.005 in nicht als branchenweit gültige Zusage. Protolabs nennt ±0.005 in (±0,127 mm) für einen einzelnen Werksservice, wenn für ein Bauteil keine technische Zeichnung vorliegt, während seine Netzwerkzeile auf ISO 2768-1 Klassen für unterschiedliche Werkstoff- und Fertigungswege. Das ist ein nützlicher Beleg für die Servicebedingungen, aber keine allgemeingültige CNC-Bearbeitungstoleranz. Ihr Lieferant verwendet möglicherweise eine andere Vorgabe, und die freigegebene Zeichnung kann davon abweichen.
Zur Ausstattung kann sich ein Käufer unser Sortiment an CNC-Drehmaschinen, Fräsmaschinen und die entsprechende Kategorie für Bohrmaschinen. Diese Seiten legen den Produktumfang fest, ersetzen aber keine Toleranzprüfung für Ihr Teil.
Drawing rule: Geben Sie die Norm, Klasse, Einheiten und den Änderungsstand in der Zeichnung oder Anfrage an. Verwenden Sie für ein Merkmal, dessen Funktion eine engere Toleranz als die allgemeine Angabe erfordert, eine individuelle Toleranzangabe.
ISO 2768 tolerance chart: choose the size interval
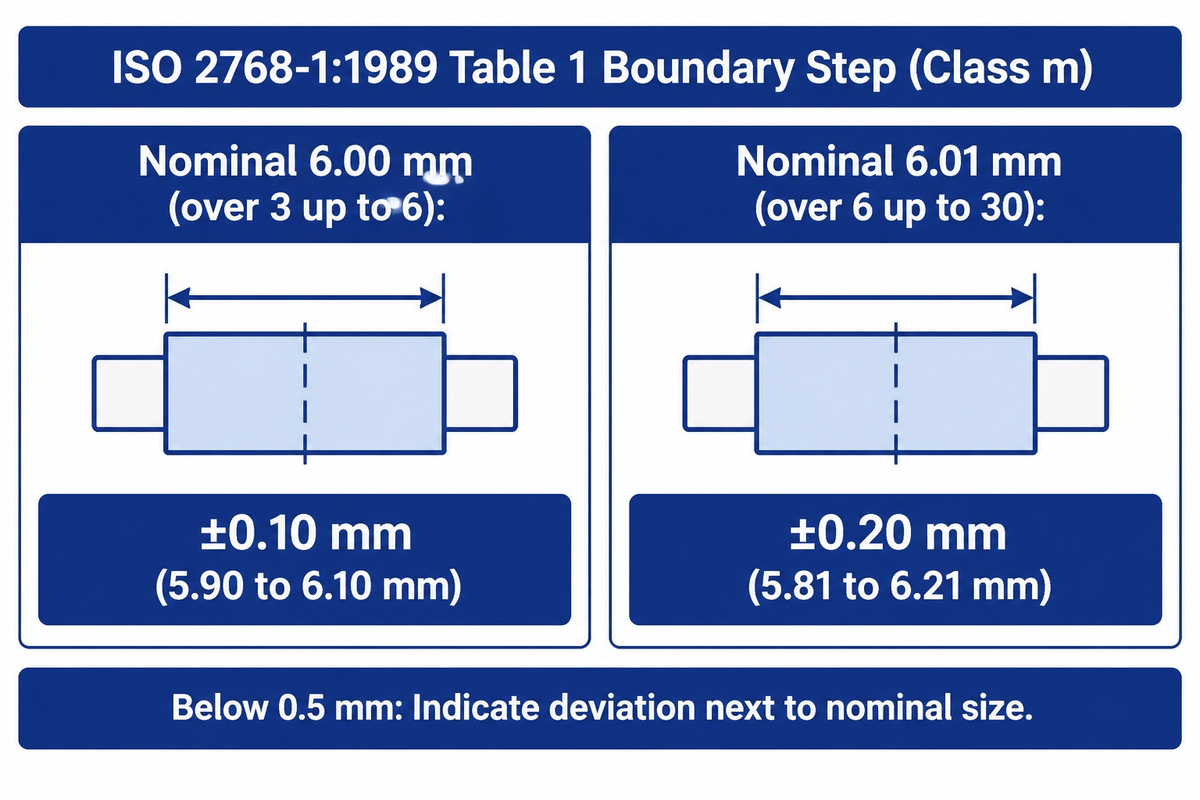
The current ISO 2768-1:1989 covers general linear and angular dimensions without individual tolerance indications in four classes: fine (f), medium (m), coarse (c), and very coarse (v). Its public status page still lists the 1989 edition as published and current after its 2022 review. The same page points to a successor, ISO 2768 Edition 2, die von der International Organization for Standardization derzeit mit dem Veröffentlichungsstatus 60.00 geführt wird. Zum Stand vom 27. Oktober 2026 gilt diese Nachfolgenorm noch nicht als veröffentlichter Ersatz.
Tabelle 1 im Originaldokument enthält Nennmaßbereiche. Die nachstehende Tabelle, die einer Kopie des Dokuments von 1989 entnommen wurde, dient als Interpretationshilfe; sie ersetzt weder die Norm noch Vertragszeichnungen oder andere autorisierte Dokumente.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0,5 bis 3 | ±0,05 | ±0,1 | ±0,2 | — |
| Über 3 bis 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| Über 6 bis 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| Über 30 bis 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| Über 120 bis 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
Pay attention to the word over. Nach der Grenzkonvention der Tabelle fällt genau 6,00 mm weiterhin in die Zeile „über 3 bis 6“. Bei Klasse m ergibt das ±0,10 mm oder 5,90–6,10 mm. Ein Merkmal mit 6,01 mm fällt in die Zeile „über 6 bis 30“; bei Klasse m ergibt sich dann ±0,20 mm oder 5,81–6,21 mm. Dies ist eine Berechnung anhand der angegebenen Intervalle und keine neue Toleranzempfehlung.
Laut Dokument von 1989 ist bei der Auswahl der anzuwendenden Klasse die übliche Werkstattgenauigkeit für Maße ohne Toleranzangabe zu berücksichtigen. Diese allgemeinen Toleranzen gelten nicht für Maße, die von anderen Normen für allgemeine Toleranzen erfasst werden, für Hilfsmaße in Klammern oder für theoretisch exakte Maße in rechteckigen Rahmen. Für ein Maß unter 0,5 mm sieht das Dokument vor, die Abweichung neben dem Nennmaß anzugeben, statt sich auf die erste Tabellenzeile zu stützen.
General, unilateral and geometric tolerances
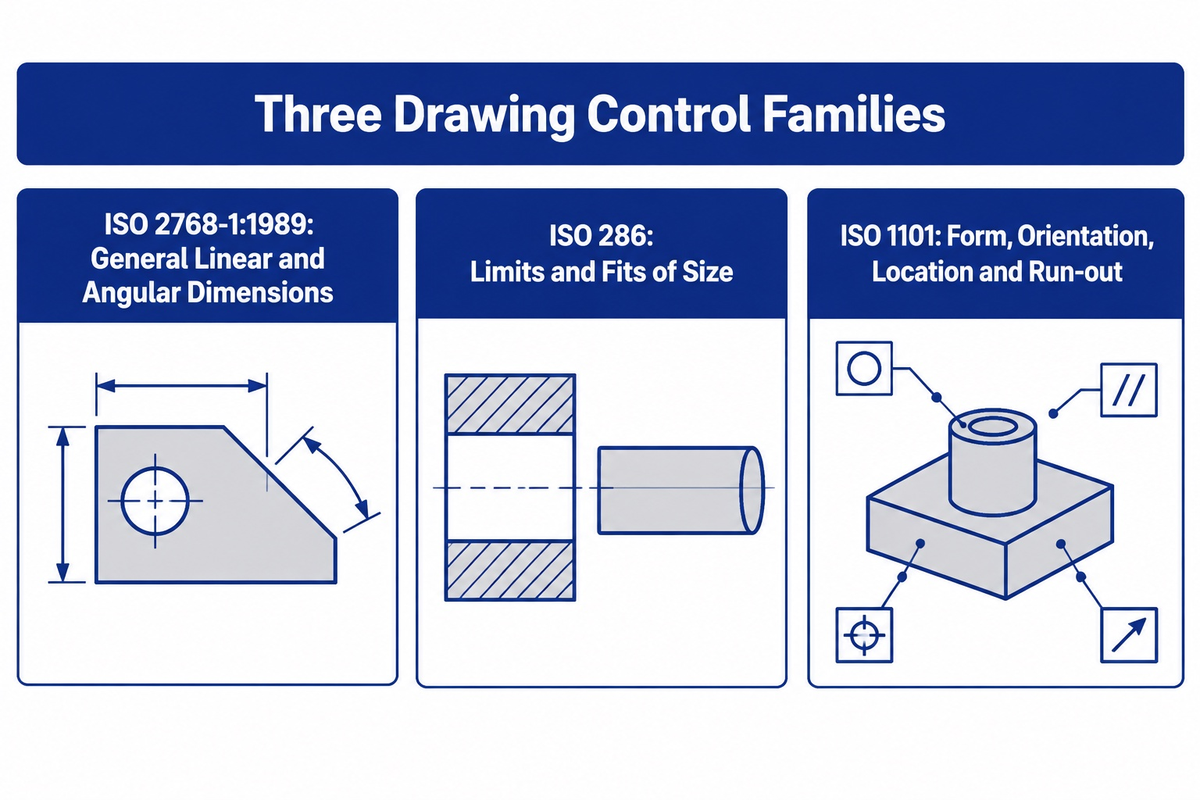
Verwenden Sie bilaterale Toleranzen, wenn Abweichungen in beide Richtungen zulässig sind. Verwenden Sie unilaterale Toleranzen, wenn eine Abweichung vom Nennmaß nur auf einer Seite zulässig ist, zum Beispiel wenn ein Spiel größer, aber nicht kleiner werden darf oder wenn ein Rohmaß kleiner, aber nicht größer werden darf. Bei Grenzmaßen werden die beiden festgelegten Grenzen direkt angegeben. Alle drei Arten beschreiben das Maß.
Das Maß bestimmt nicht automatisch Form oder Lage. Eine Bohrung kann innerhalb ihrer Durchmessergrenzmaße liegen und trotzdem unrund, schräg oder gegenüber ihrem Bezug verschoben sein. Der ISO-Katalog unterscheidet zwischen ISO 286 limits-and-fits system und der geometrischen Tolerierung nach ISO 1101 für Form, Richtung, Lage und Rundlauf. Deshalb sollten Sie einen Bezug sowie eine Positions- oder Rechtwinkligkeitstoleranz in der Zeichnung angeben, wenn die Montage davon abhängt.
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) zur Angabe geometrischer Anforderungen. Ein Längenmaß ist nicht gleichbedeutend mit Geradheit, Ebenheit, Symmetrie, Parallelität oder Rundlauf. Eine Fase und ein Außenradius sind unterschiedliche Merkmale, wenn sie in der Zeichnung oder allgemeinen Anmerkung angegeben sind.
General tolerance requirements cover an external radius or chamfer height if the standard being applied allows for it. It does not remove the requirement to specify the tolerance for a functional face, bore or datum feature.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | Location, orientation, and size in the datum reference frame |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| Innenbohrung | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| Dünne Wand | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| Oberflächenbeschaffenheit | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart. Dieses Diagramm und dieses Dokument erfüllen unterschiedliche Zwecke. Das Dokument dient als Leitfaden für die Auswahl und Angabe des geeigneten Toleranzsystems. Das Toleranzdiagramm dient als Passungsreferenz.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
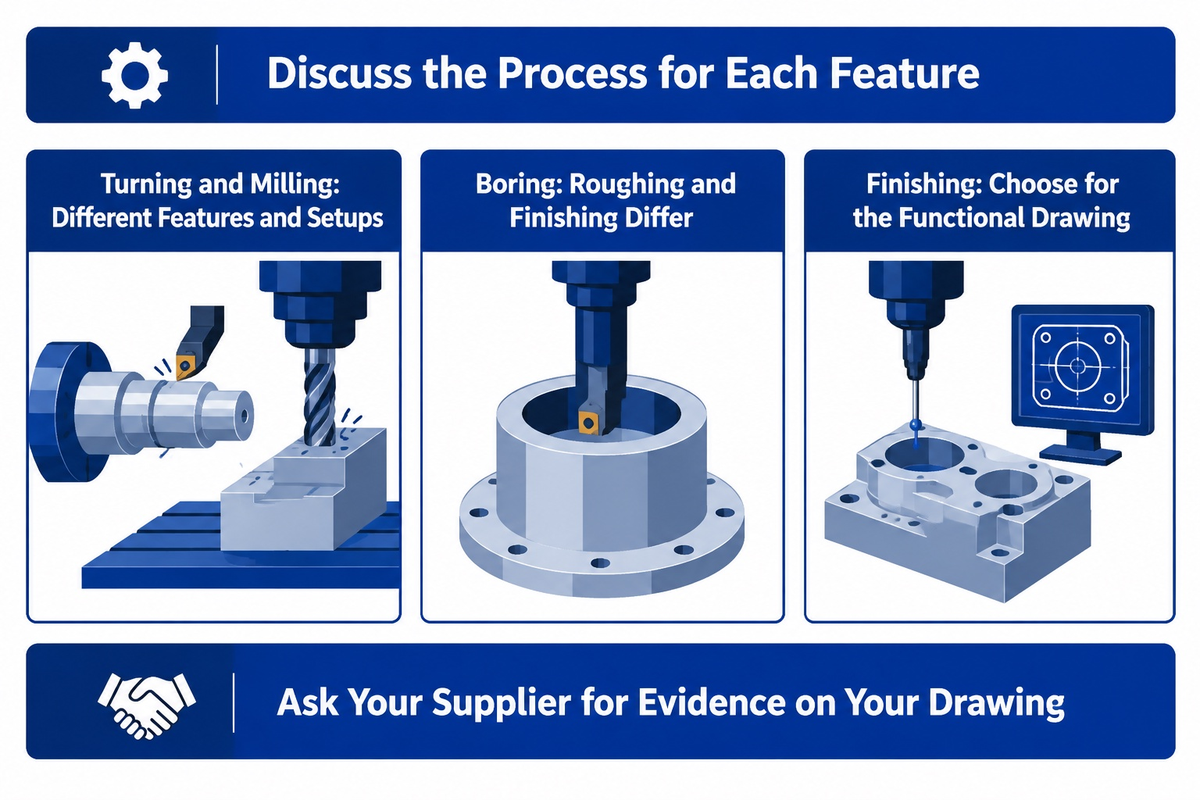
Drehen, Fräsen, Bohren, Reiben, Ausdrehen und Schleifen beeinflussen Merkmale auf unterschiedliche Weise. Beim Drehen lassen sich Durchmesser und Absatz eines Merkmals am Teil bearbeiten. Beim Fräsen kann eine Fläche oder ein Bezug in einer anderen Aufspannung bearbeitet werden. Bohren erzeugt eine Bohrung; für das endgültige Maß und die Oberflächenbeschaffenheit kann jedoch ein Nachbearbeitungsschritt erforderlich sein. Ausdrehen erweitert eine Bohrung. Wie beim Bohren müssen dabei Toleranz, Oberflächenbeschaffenheit, Lage, Geradheit, Tiefe und Werkstückspannung berücksichtigt werden.
Therefore, interpret a CNC milling, CNC turning or CNC machining service default as process context. A CNC machined part still needs a functional drawing. The supplier decides on standard CNC machining or precision CNC work and/or a second finishing operation.
Ein CNC-Bearbeitungszentrum kann eine nützliche Präzision erreichen, doch die Maschinenfähigkeit hängt weiterhin von vielen Faktoren ab, etwa von Aufspannung, Werkzeugweg, Werkstückspannung, Werkstoff und Prüfung. Vergleichen Sie Verfahren nicht einfach anhand einer Reihe von Toleranzangaben aus einer Broschüre.
Sandvik Coromant’s boring guide distinguishes roughing from finishing and tells the reader to check the hole, component, and machine as one system. Its IT6–IT8 Angaben zur Nachbearbeitung sind Anwendungshinweise des Lieferanten und keine Garantie für jeden Werkstoff, jeden Durchmesser und jede Maschine. Nutzen Sie solche Quellen als Grundlage für ein Gespräch über das Verfahren und bitten Sie Ihren Lieferanten anschließend um Nachweise für Ihre Zeichnung.
Veröffentlichte Vorgabewerte unterscheiden sich je nach Service. Eine Servicetabelle kann für Teile ohne Zeichnung einen Vorgabewert und für Teile mit Zeichnung einen anderen Ablauf angeben. Deshalb sollte eine Bestellung die freigegebene Zeichnung enthalten und nicht nur eine Formulierung wie „Standard-CNC-Toleranz“.
Material, size and setup change the result
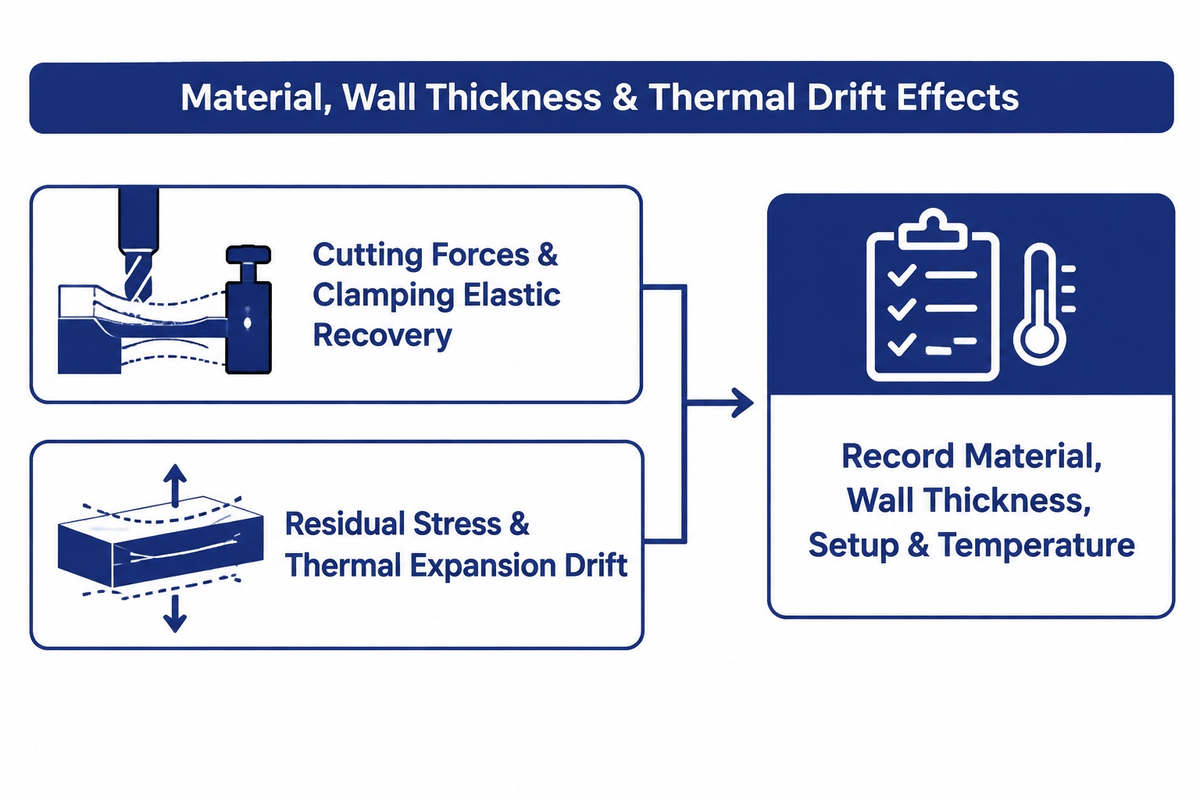
Dünne Wände zeigen, warum eine Toleranz nicht unabhängig vom Verfahren betrachtet werden kann. Ein aktueller Leitfaden zur Bearbeitung dünner Wände beschreibt die Auswirkungen von Schnittkräften und Spannkraft sowie die Umverteilung von Eigenspannungen. Zu den möglichen Fehlern zählen Rattern, Konizität und Dickenabweichungen durch Wegdrücken und Rückfedern. Eine elastische Wand kann Abweichungen bei Ebenheit und Rechtwinkligkeit aufweisen, selbst wenn sie im eingespannten Zustand innerhalb der Toleranz gemessen wurde.
Beim Thema Temperatur geht es um mehr als nur die Messunsicherheitsanalyse. Das Abstract des National Institute of Standards and Technology zur dimensionalen Messtechnik Das Modell zeigt eine Stahlprüflehre, die mit einer Maschine und einer Meisterlehre gemessen wird, und bewertet Unsicherheiten durch Wärmeausdehnung. Es empfiehlt, die Messbedingungen zu kontrollieren, und weist darauf hin, dass kein allgemeingültiger Materialkoeffizient für jeden Auftrag angegeben wird. Berücksichtigen Sie bei einem temperaturempfindlichen Merkmal den Werkstoff, die Merkmalslänge, die Wandstärke, den Rohteilzustand, die Aufspannung, den Kühlmitteleinsatz und die Messtemperatur.
Measure the tolerance before accepting the part
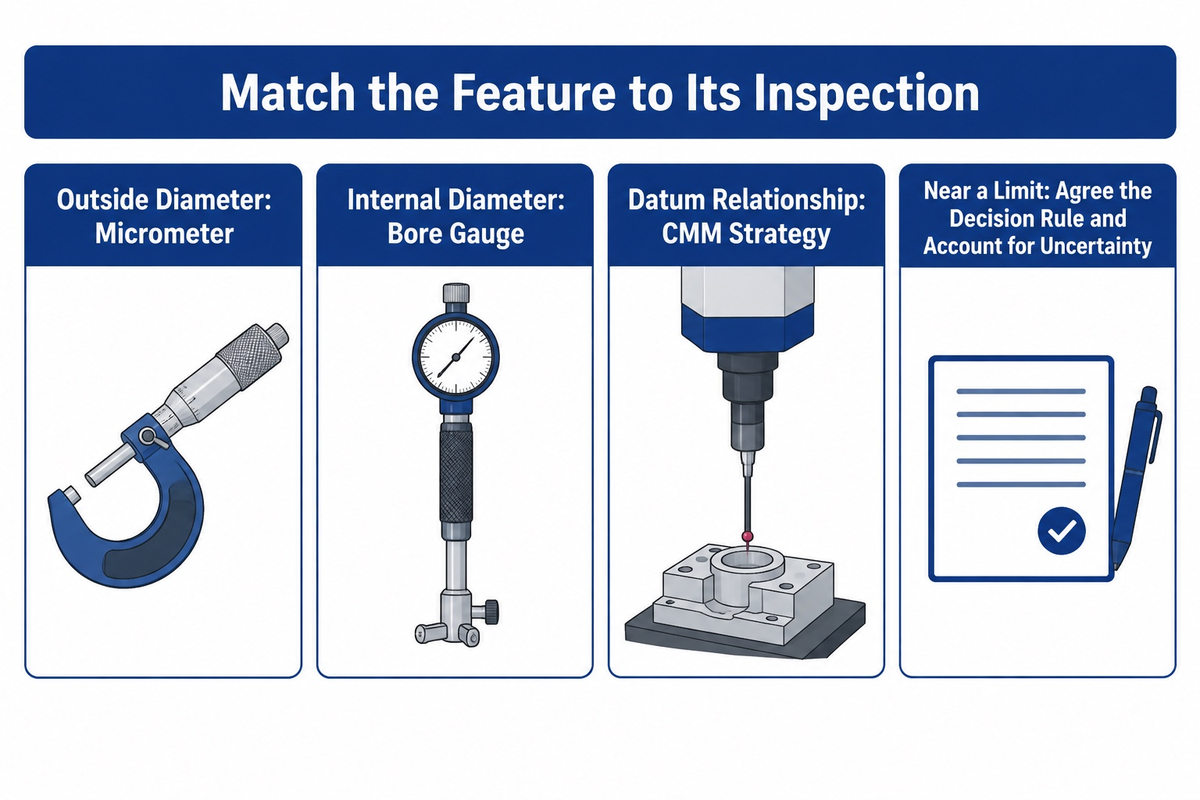
A measurement result near a specification limit requires a decision rule that is agreed to by all affected parties. ISO 14253-1:2017 Behandelt Entscheidungen über Konformität und Nichtkonformität, wenn ein Messwert nahe an einem Spezifikationsgrenzwert liegt und die Messunsicherheit eine Rolle spielt. Die öffentlich zugängliche Zusammenfassung enthält weder eine allgemeingültige Bearbeitungszugabe noch ein universelles Messmittelverhältnis.
Ein Mikrometer eignet sich gut zur Messung eines Außendurchmessers. Für einen Innendurchmesser eignet sich ein Innenmessgerät. Ein korrekt verwendetes Innenmessgerät kann jedoch auch Lobing und/oder das Verhalten von Maßabweichungen erkennen lassen. Eine Koordinatenmessmaschine kann außerdem zur Bestimmung einer Bezugsbeziehung verwendet werden. Dabei sind jedoch auch das Messprogramm, die Antaststrategie, die Temperatur und die Messunsicherheit wichtig. Moderne Systeme in der Werkstatt können Prüfergebnisse an eine Maschine zurückmelden; eine Ankündigung zu Renishaw Equator-X & AGILITY beschreibt diese Fähigkeit. Nicht alle Maschinen verfügen über eine ähnliche Funktion wie Equator-X & AGILITY.
Do not generalize one “first-off” result as an absolute capability number. The process-capability reference from NIST Definiert die Prozessfähigkeit anhand eines statistisch beherrschten Prozesses und von Spezifikationsgrenzen. Außerdem weist die Norm darauf hin, dass Fähigkeitsindizes von der Verteilung abhängen und ausreichend viele unabhängige Daten voraussetzen. Berücksichtigen Sie den Zustand des Merkmals und der Stichprobe, wie im Prüfplan festgelegt, bevor Sie einen Fähigkeitswert interpretieren.
“Process capability compares the output of an in-control process to the specification limits by using capability indices.”
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
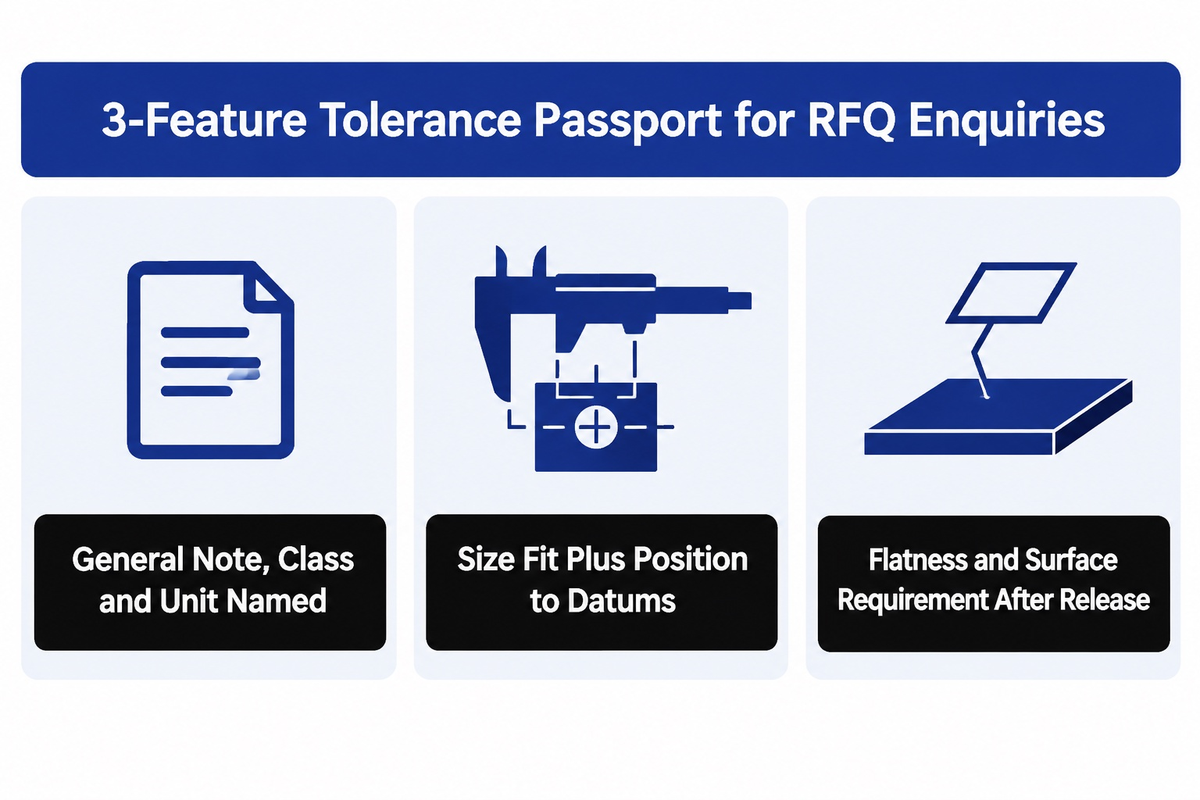
Verwenden Sie bei einer Anfrage den „3-Merkmale-Toleranzpass“. Er hebt die Merkmale hervor, die sich auf Preis und Abnahme auswirken.
Berücksichtigen Sie bei Ihrer Entscheidung die konkrete Toleranz, die Toleranzgrenzmaße, die zulässige Abweichung, die Werkstoffhärte, die Aufspannung und die Toleranzkette der Baugruppe. So können Sie die Anforderungen an die Bearbeitung festlegen und mit dem Einkauf die Bearbeitungskosten besprechen, wobei zu berücksichtigen ist, dass nicht jedes Präzisionsmerkmal dasselbe Bearbeitungsverfahren erfordert.
Verwenden Sie „internationale Norm“ nur, wenn die Zeichnung das Dokument und die Ausgabe nennt. Wenn eine ähnliche Norm vorgeschlagen wird, verlangen Sie vom Lieferanten eine Erläuterung der Unterschiede, bevor das Angebot zur Fertigungsanforderung wird. Dieselbe Regel gilt für Oberflächenbehandlungen und für jede Änderung der Prüfung, die durch Anforderungen der Luft- und Raumfahrt oder anderer branchenspezifischer Vorgaben festgelegt wird.
| Merkmal | Funktion | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
Geben Sie Werkstoff und Zustand, Menge, Reihenfolge der Oberflächenbearbeitung, Bezugssystem, Zeichnungsrevision und Anforderungen an den Prüfbericht neben diesem Pass an. Allgemeine Toleranzen gelten für Maße ohne individuelle Angabe, sofern diese dafür infrage kommen; sie heben keine individuelle kritische Toleranzangabe auf. Abschnitt 6 von ISO 2768-1:1989 (1989 document text) enthält ebenfalls eine Einschränkung: Sofern nicht anders angegeben, führt die Überschreitung einer allgemeinen Toleranz nicht automatisch zur Zurückweisung, wenn das Werkstück weiterhin funktionsfähig ist. Behandeln Sie diese historische Klausel als eine Regel, die im Zusammenhang mit dem aktuellen Vertrag und der Funktion zu lesen ist, und keinesfalls als Erlaubnis, eine separat angegebene Bohrung, Dichtung oder Bezugstoleranz zu ignorieren.
Compare machines using a representative part
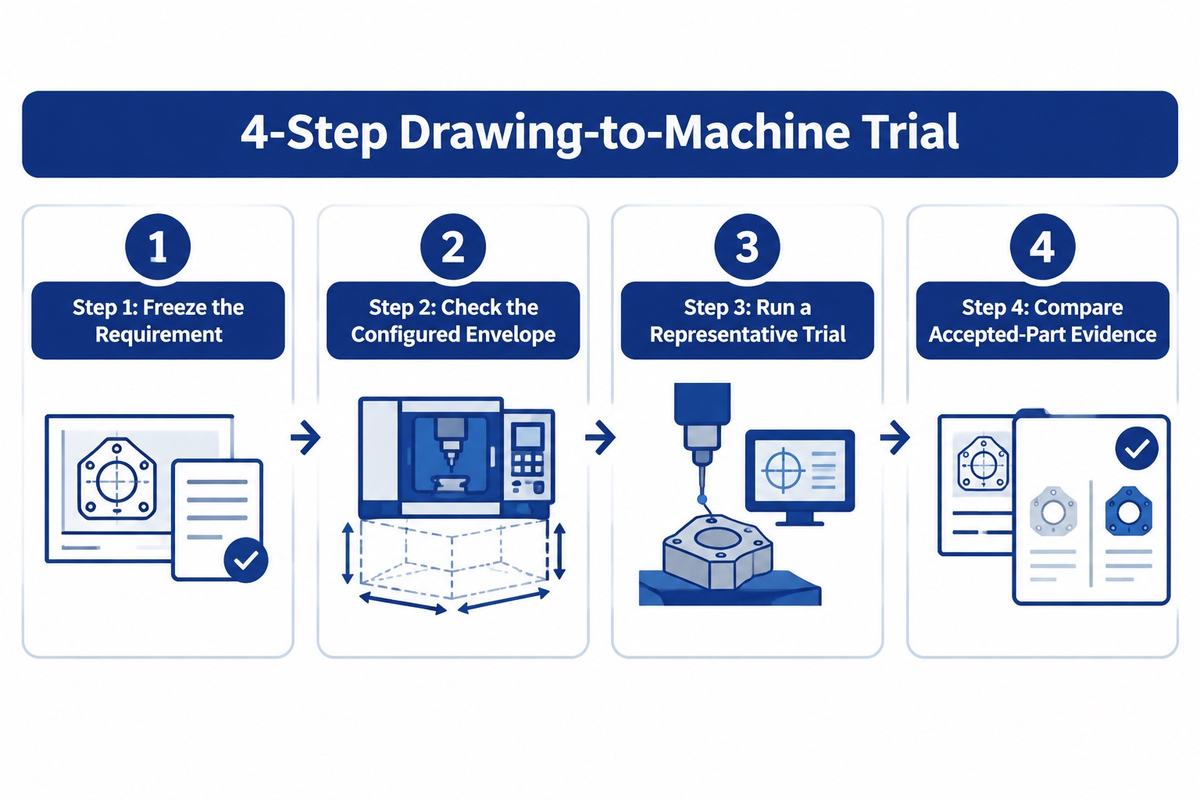
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope. Check swing, effective turning length, spindle bore, bar passage, tool arrangement and optional draw tube for the exact configuration.
Step 3 – Run a representative trial. Use the same feature geometry and record the setups, tools, stock conditions, temperatures and consecutive measurements.
Step 4 – Compare accepted-part evidence. Trennen Sie Ergebnisse aus Wiederholungsmessungen, der Erstteilprüfung und Achsentests von Ergebnissen zur Langzeitfähigkeit. Fassen Sie sie nicht zu einer einzigen Zahl für die „Maschinengenauigkeit“ zusammen.
Das öffentliche technische Dokument von ANTISHICNC zum CK6130 nennt einen Umlaufdurchmesser über Bett von 300 mm, eine maximale Drehlänge von 230 mm, eine Spindeldurchlassbohrung von 48 mm, einen Stangendurchmesser von 45 mm und eine kleinste Einstelleinheit von 0,001 mm. Das Dokument zum CK6140 nennt einen Umlaufdurchmesser von 400 mm und für die Konfiguration 550 je nach Werkzeuganordnung mit sechs oder acht Positionen eine maximale Drehlänge von 420/300 mm. Es führt Konfigurationen mit Spindelbohrungen von 48/82 mm und Stangendurchmessern von 40/65 mm mit zugehörigen Drehzahlwerten auf. Dabei handelt es sich um Konfigurationsangaben aus dem Katalog. Die Einstelleinheit von 0,001 mm ist keine Toleranz für ein Fertigteil, und keines dieser Dokumente ist ein Kundenversuch oder eine unabhängige Zertifizierung.
Per the ISO catalogue, ISO 230-2:2014 Ist ein Prüfcode zur Bewertung der Genauigkeit und Wiederholbarkeit der Positionierung numerisch gesteuerter Achsen. Dies ist ein anderer Nachweis als ein Fertigteil, das mit Ihrer freigegebenen Zeichnung verglichen wird. Bitten Sie den Lieferanten zu erläutern, welches Prüfobjekt durch das jeweilige Prüfergebnis abgebildet wird.
Put the standard edition into the drawing and enquiry
Keep the edition and revision visible. ISO 2768-2:1989 Ist auf der Seite der International Organization for Standardization als zurückgezogen gekennzeichnet, mit ISO 22081:2021 als neuer Version. Die öffentlich zugängliche Zusammenfassung von ISO 22081 beschreibt Regeln für allgemeine geometrische und allgemeine Maßspezifikationen; sie ist keine numerische Ersatztabelle für die Werte f/m/c/v für Längentoleranzen in ISO 2768-1. Unterdessen befindet sich Ausgabe 2 von ISO 2768 in Veröffentlichung und soll ISO 2768-1:1989 ersetzen. Diese Angaben zum Normenstatus können sich ändern. Datieren Sie daher Ihre Zeichnungsprüfung und beschaffen Sie den Wortlaut, der vertraglich gefordert ist.
Wenn eine übernommene Anmerkung im Schriftfeld unklar ist, lassen Sie sich die Auslegung des Lieferanten erklären, bevor Sie das Material bearbeiten. Eine einzeilige Erläuterung ist günstiger als ein Streit darüber, ob eine Maßzeile, eine geometrische Klasse oder eine Messregel gemeint war.
Häufig gestellte Fragen
Was ist die ISO-Norm für Bearbeitungstoleranzen?
Diese Norm, ISO 2768-1:1989, legt allgemeine Toleranzen für Längen- und Winkelmaße ohne individuelle Angaben in vier Klassen fest. ISO 286 behandelt Passungen und Grenzmaße, während geometrische Toleranzen eigenen Spezifikationen unterliegen. Geben Sie die gewählte Norm, Ausgabe, Klasse und Einheiten auf der Zeichnung an. Versehen Sie funktions- und bezugsrelevante Merkmale mit individuellen Angaben, statt anzunehmen, dass eine allgemeine Anmerkung alle Anforderungen abdeckt.
Is 0.005 inch a tight tolerance?
Das hängt vom Merkmal, vom Verfahren und von der Prüfmethode ab. ±0.005 in entspricht ±0,127 mm, die Gesamtbreite beträgt 0.010 in. Protolabs gibt diesen Wert als Standardvorgabe für einen seiner Services an, doch eine Servicevorgabe ist keine allgemeingültige Norm. Geben Sie an, ob Ihr Wert bilateral, unilateral oder als Grenzmaß festgelegt ist, und bitten Sie den Lieferanten, Verfahren und Messbedingungen zu bestätigen.
Is 0.01 mm a tight machining tolerance?
Das kann anspruchsvoll sein, insbesondere bei einem langen, dünnen, heißen oder schwer messbaren Merkmal. Prüfen Sie zunächst, ob 0,01 mm die Gesamtbreite oder einen Plus-Minus-Wert bezeichnet. Bestimmen Sie anschließend die Funktion des Merkmals, seine Bezugsbeziehung, den Nachbearbeitungsschritt und die Abnahmemethode. Die Auflösung der Maschineneinstellung allein belegt nicht, dass ein Serienteil innerhalb der Zeichnungsgrenzwerte liegt.
Is 0.05 mm a good tolerance?
Nur wenn sich nachweisen lässt, dass es die Funktion des Merkmals über den gesamten Prozess hinweg erfüllt. Engere Toleranzen sind nicht immer besser.
Can a part have zero tolerance?
In der Regel weisen gefertigte Teile eine gewisse Gesamtstreuung auf. Die Null in einem Bezeichnungssystem kann eine Zonenbegrenzung darstellen, etwa die untere Abweichung Null bei einer H-Bohrung. Für die Passung sind weiterhin die Grenzmaße beider zusammengehöriger Teile maßgeblich, und bei der Prüfung bleibt eine Messunsicherheit bestehen. Unterscheiden Sie zwischen Nennmaßen, zulässigen Grenzmaßen, geometrischen Anforderungen und Messregeln. Wenn die Zeichnung eine Funktionspassung vorgibt, legen Sie Grenzmaße fest, benennen Sie die Passung oder verwenden Sie andere Methoden, statt übermäßig viele Dezimalstellen anzufügen, damit der Wert „exakt“ aussieht.
Referenzen und Quellen
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 and ISO 1101 catalogue for limits, fits, and geometrical tolerancing, and ISO 230-2:2014 catalogue for numerically controlled axis positioning tests.
- Refer to the National Institute of Standards and Technology process capability reference.
- National Institute of Standards and Technology dimensional-metrology thermal-expansion publication.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document und CK6140 technical document.