














스테인리스강 절삭 조건에는 공구가 날에 과부하를 주지 않고 칩을 생성할 수 있도록 하는 절삭 속도와 이송 속도가 포함됩니다. 먼저 가공 작업을 확인하세요. Norseman은 HSS 드릴링에 30–50 SFM을 제시하며, BSSA는 어닐링 처리된 304/316의 선삭에 서로 다른 값을 제공합니다. 밀링은 정확한 엔드밀 계열, 직경 및 절삭 물림량을 기준으로 해야 합니다.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a CNC 밀링 머신 스핀들 최고 속도만 높다고 해서 충분한 것은 아니므로 작업장은 이를 고려해야 합니다. 스핀들과 공작물 고정 방식, 절삭유 구성이 가공 형상의 전체 길이에 걸쳐 절삭을 지속할 수 있는지가 핵심입니다.
- 플러드 절삭유가 모든 스테인리스강 밀링 작업의 기본 방식은 아닙니다.
- 칩 부하를 일정하게 유지하면 RPM이 낮아질 때 필요한 이송 속도(mm/min)도 달라집니다.
- 회전당 이송 방식으로 프로그래밍하면 다릅니다. 이 모드에서는 설정된 회전당 이송량을 그대로 유지할 수 있습니다.
- 절삭 속도가 빠른 공구가 공구비 프리미엄을 보전하려면 날 소모량, 공구 교환 횟수와 양품 수를 함께 따져야 합니다.
Stainless steel speed and feed chart: start by operation
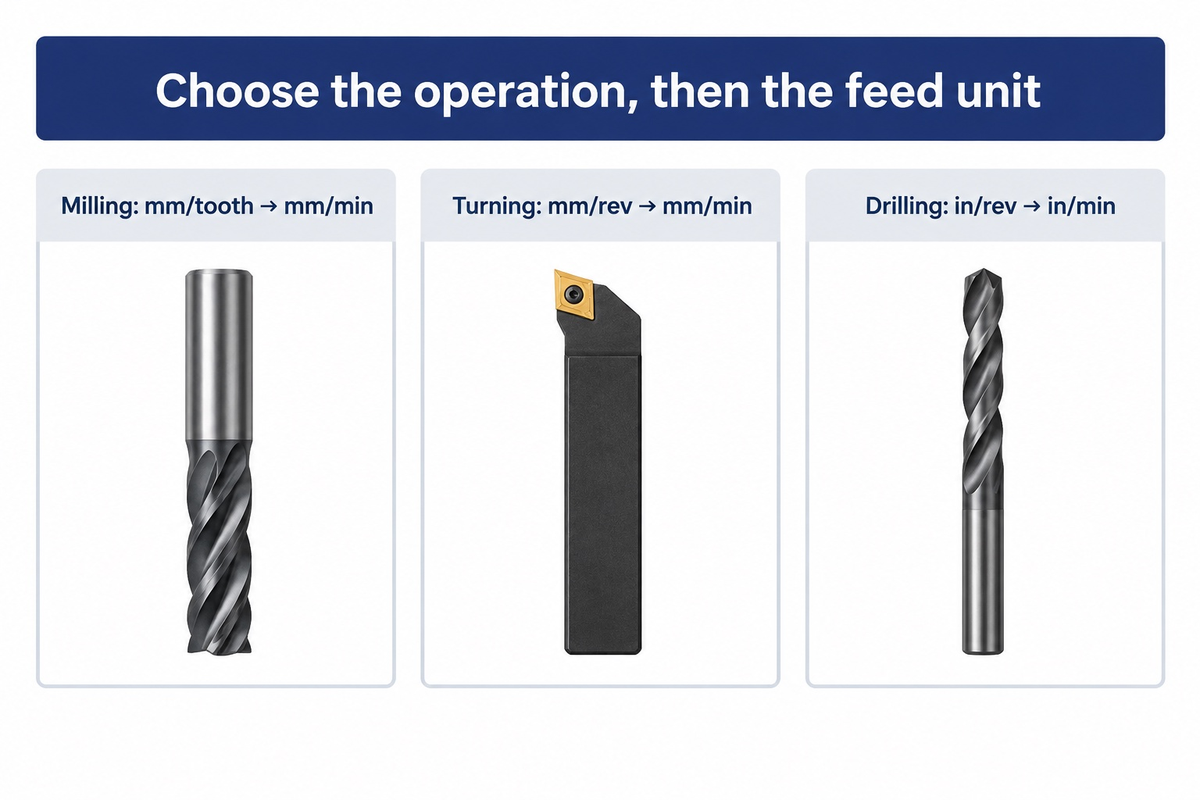
160 HB인 어닐링 처리된 단조 304, 316 및 321의 경우 BSSA 단인 선삭 표에는 3.8 mm 절입 깊이와 0.38 mm/rev 이송에서 일회용 초경 공구의 황삭 속도가 95 m/min으로 제시되어 있습니다. 이어지는 정삭 행에는 다른 설정이 적용됩니다. 드릴링이나 밀링에는 해당 작업에 맞는 표를 선택해야 합니다.
What is the cutting speed for stainless steel?
스테인리스강 HSS 드릴링의 경우 Norseman은 30-50 SFM을 제시합니다. 절삭 속도는 절삭날의 표면 속도이며 공구와 작업에 따라 선택합니다. BSSA는 명시된 경도와 이송량, 절입 깊이를 기준으로 HSS, 브레이징 초경 및 일회용 초경 공구를 구분한 선삭 표를 제공합니다.
이 표들은 서로 다른 작업 현장의 질문에 답합니다. 드릴은 좁은 홀 안으로 들어가고, 선삭 날은 공작물 직경을 따라 연속 절삭하며, 엔드밀은 공작물에 진입하고 빠져나옵니다. 따라서 선삭 속도를 드릴 프로그램에 복사하면 열 부하와 칩 배출 조건이 달라집니다. 다음을 사용하세요: cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
스테인리스강 절삭 조건 차트는 각 자료의 공구 분류를 그대로 유지합니다. BSSA 행은 전통적인 단인 공구를 기준으로 하며 최근의 코팅 인서트 카탈로그를 기준으로 하지 않습니다. Haas 행에는 자료에 인쇄된 HTPM 재료 그룹명이 포함되어 있으며, 공급업체가 분류한 소재에 따라 적합한 그룹을 선택합니다. 이 자료는 M14.1이 304인지, M14.2가 316인지 밝히지 않습니다. 어느 행을 선택하기 전에 정확한 커터 자료를 확인해 재료 그룹을 대응시키세요.
| Operation and stock | Tool / source | 절단 속도 | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, 스테인리스강 선삭의 절삭 속도와 이송량; Norseman, 드릴의 절삭 속도와 이송량; Haas HTPM 미터법 절삭 속도와 이송량2페이지. HTPM 자료는 측면 절삭의 반경 방향 절삭 물림량을 0.5D, 슬롯 절삭을 1.0D로 지정하며, 축 방향 절입 깊이는 별도로 제시합니다. 해당 행을 프로그램에 적용할 때 이 조건을 유지하세요.
304 and 316: match the grade and cutting tool
선택한 공구 자료에서 BSSA 선삭 예시처럼 두 강종을 같은 그룹으로 분류한다면 어닐링 처리된 304와 316은 같은 행에서 시작할 수 있습니다. 냉간 가공된 소재, 다른 절삭날 또는 다른 작업은 선택을 바꿀 수 있습니다. 모든 316 작업에 일률적으로 속도를 낮추면 선택상의 차이를 놓칠 수 있습니다.
구매한 소재의 상태를 구매 담당자가 작업 문서에 기록해야 합니다. 도면에 304 스테인리스강이라고만 적혀 있으면 제품 형태와 경도를 명시한 재료 기록보다 프로그래머가 얻는 정보가 적습니다. BSSA의 드릴링 지침은 오스테나이트계 강종의 가공 경화와 냉간 인발 소재가 작은 홀이나 깊은 홀에서 일으킬 수 있는 어려움을 보여 줍니다.
쾌삭성 303은 별도로 선택 기준을 살펴볼 필요가 있습니다. BSSA는 선삭 표에서 쾌삭성 오스테나이트계 강종을 304/316 그룹과 구분합니다. 듀플렉스강과 열처리된 마르텐사이트계 스테인리스강도 별도로 취급합니다. 다른 재료를 선택할 때는 다음 자료를 참조하세요: guide to machining stainless steel; 현재 작업에서는 공정 조건표를 강종에 맞춰 관리하세요.
발주를 반복할 때는 성공적으로 사용한 공구 코드와 조달한 소재 상태를 기록해 둘 수 있습니다. 부품 도면이 바뀌지 않았더라도 다음 발주에서 비슷하게 생긴 커터나 다른 상태의 소재로 변경하면 새로운 셋업 판단이 필요합니다.
Carbide end mills: chip load and milling engagement
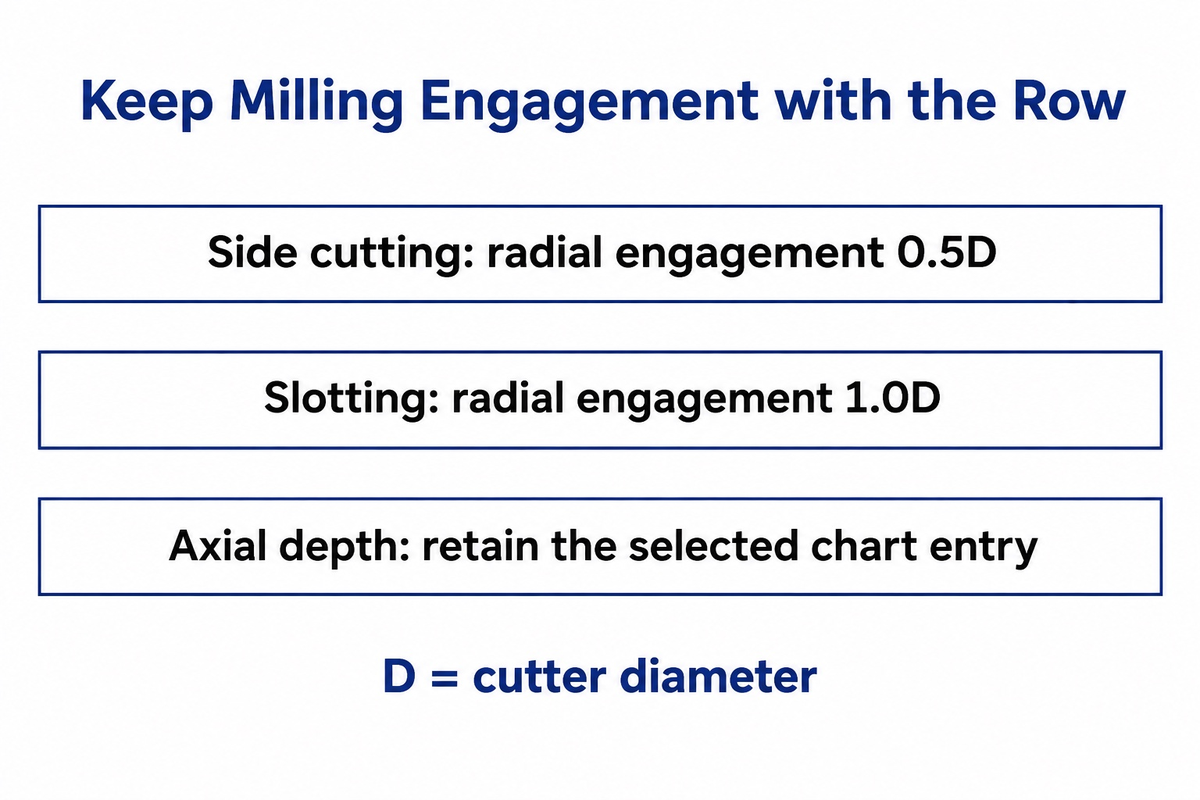
Haas의 12 mm HTPM 스테인리스강 M14.1 행은 107 m/min의 절삭 속도와 0.0559 mm의 날당 이송량을 짝지어 제시합니다. 이 조합은 명시된 슬롯 절삭 및 측면 절삭 조건에 유효합니다. 칩 공간과 절삭 부하가 절삭 방식에 따라 달라지므로 다른 초경 엔드밀에 적용하려면 형상 및 절삭 물림량 데이터를 맞춰야 합니다.
전폭 슬롯은 커터의 더 많은 부분이 물려 있고 열린 측면 절삭보다 칩이 빠져나갈 공간이 적습니다. CNC 가공에서 커터 직경만으로 밀링 조건을 설명할 수는 없습니다. 셋업 시트의 속도 차트 옆에 날 수, 반경 방향 폭, 축 방향 깊이와 공구 돌출 길이도 기재해야 합니다. HTPM 자료는 절삭 길이가 길거나 고정 강성이 낮은 조건에서는 조정할 것을 권고합니다.
에서 Malekan and colleagues’ 2021 stainless end-milling study가장 높은 제거율을 보인 공구는 절삭날 마모도 가장 빨라 보고된 최대값이 420 μm에 달했습니다. 공구마다 형상과 코팅도 달랐습니다. 따라서 한 가지 요소만으로 전체 결과를 설명하기보다는 공구와 절삭 조건을 모두 포함해 비교하는 것이 구매 시 유용한 판단 기준입니다.
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials 오스테나이트계 및 듀플렉스 스테인리스강의 인서트 밀링에서는 열 균열을 최소화하기 위해 건식 황삭을 권장합니다. 표면 품질이 필요하다면 정삭 시 절삭유나 미스트를 사용하도록 안내합니다. 솔리드 초경 공구에는 해당 공구 제조사의 냉각 권장 사항을 따르세요. 검증된 습식 공정 도중 절삭유를 끄는 것은 공정 변경입니다.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
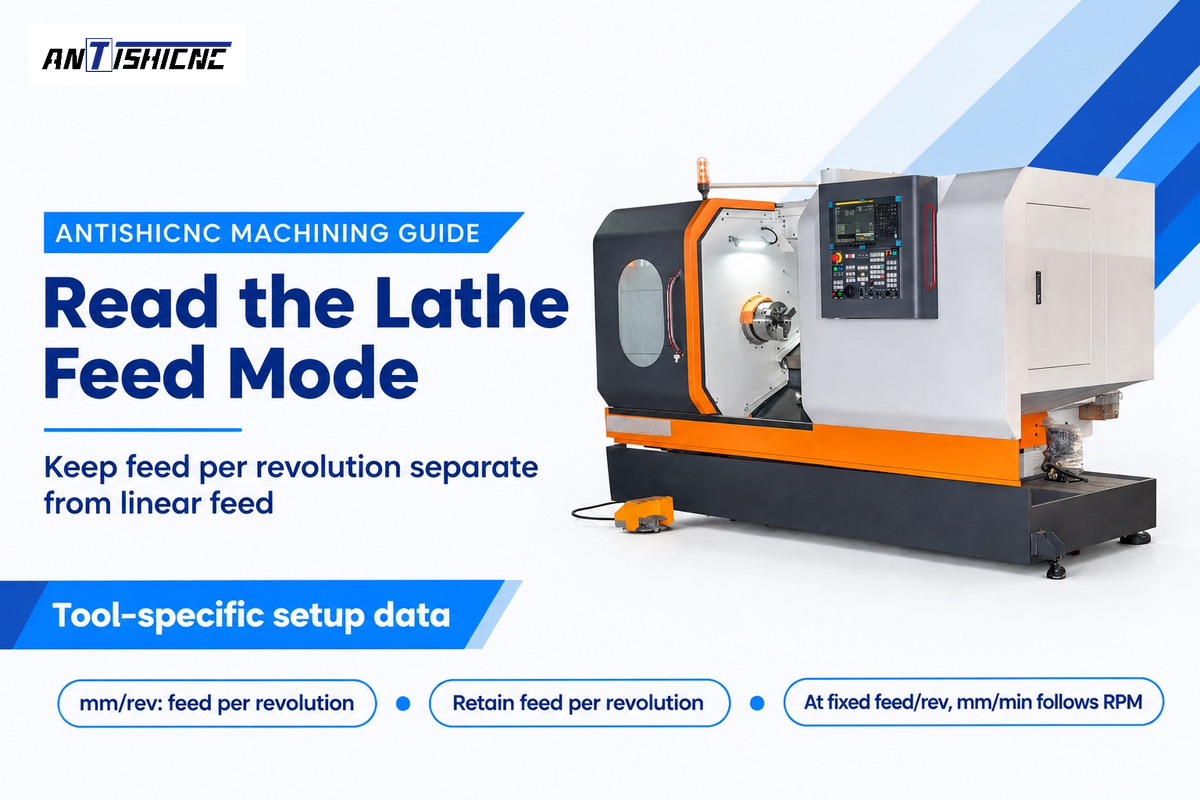
선삭에서는 공작물 직경으로 절삭 속도를 RPM으로 환산하고 회전당 이송량으로 공구 이송을 설정합니다. mm/rev 단위로 프로그래밍하는 선반에서는 RPM이 바뀌어도 이송 설정을 일정하게 유지할 수 있습니다. 그러면 mm/min 단위의 이송량이 자동으로 바뀝니다. 스핀들 RPM에는 척과 공작물의 셋업에 따른 한계가 있습니다.
The difference is important when comparing CNC 선반카탈로그에 표시된 스핀들 최고 속도는 CNC 선반의 사양입니다. 그러나 허용되는 작동 속도는 공작물 고정 방식과 공구 한계, 부품에 따라서도 달라집니다. 일정 표면 속도 모드에서는 공구가 더 작은 직경에 접근할수록 RPM이 증가하므로 현재 셋업에 맞는 속도 제한을 프로그램에 설정해야 합니다.
The University of Florida’s CNC lathe teaching examples 속도 제한과 일정 표면 속도 모드, 고정 회전당 이송량을 사용하는 예를 보여 줍니다. 예시 값은 해당 실험실의 장비와 척에만 해당합니다. 제어 모드에 관한 설명은 참고할 수 있습니다. 회전당 이송량을 동일하게 유지한다면 실제 RPM을 낮춰도 프로그램의 mm/rev 이송 설정을 비례해 낮출 필요는 없습니다.
BSSA는 선삭 속도를 절입 깊이 및 이송량과 연계합니다. 황삭과 정삭 행은 별개의 조건 묶음입니다. 황삭의 모든 조건을 그대로 둔 채 가벼운 정삭으로 전환하면 날이 이미 가공 경화된 표면에 닿을 수 있습니다. 마지막 황삭 패스 전에 정삭 여유를 충분히 남기고 정삭 형상을 선택하세요.
Drill speeds: HSS, cobalt and carbide
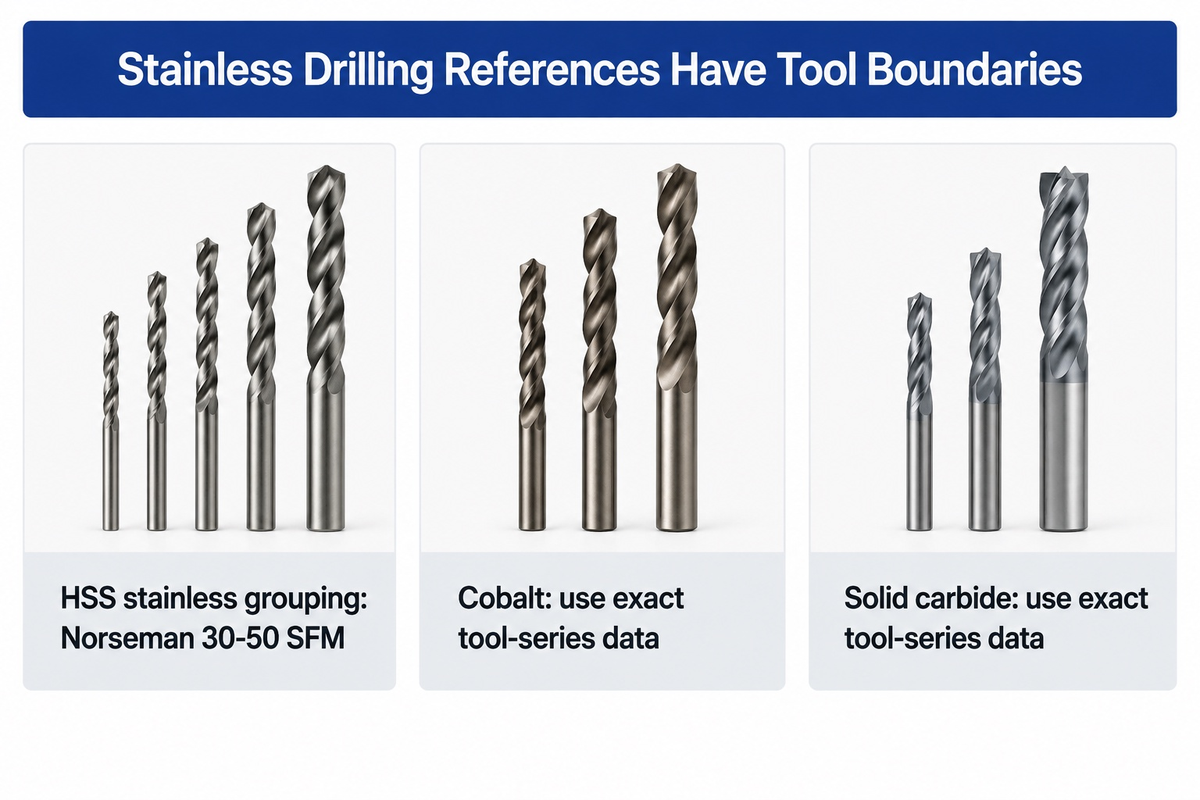
Norseman의 HSS 드릴 자료는 스테인리스강의 속도를 30-50 SFM으로 제시하고, 드릴 직경별 이송량을 인치/rev 단위로 명시합니다. 코발트 드릴과 솔리드 초경 드릴은 각각 해당 공구 계열의 데이터를 사용해야 합니다. 이 자료에서는 316 전용 수치 행이 확인되지 않으므로 HSS 범위만 드릴링 속도의 수치 기준으로 제시할 수 있습니다. 홀 깊이와 절삭유 공급 방식에 따라 해당 드릴 설정으로 홀 전체에서 칩을 배출할 수 있는지가 달라집니다.
스테인리스강 드릴링에는 고속도강(HSS) 드릴도 사용할 수 있습니다. 코발트가 함유된 HSS 드릴은 웨브 두께와 형상도 절삭에 영향을 줍니다. 솔리드 초경 드릴에는 공구가 지정한 절삭유 공급 방식과 호환되는 견고한 시스템이 필요합니다. 초경 팁 홀커터는 또 다른 종류의 공구이며, 이 공구의 RPM 표를 솔리드 초경 드릴 표로 간주해서는 안 됩니다.
In the HSS example, Norseman’s diameter table 1/4–1/2 inch 범위에서는 0.004–0.010 in/rev를 제시합니다. 가정한 40 SFM과 정확히 1/2 inch인 직경을 기준으로 계산한 공구 속도는 약 306 RPM입니다. 가정한 0.004 in/rev 이송량을 적용하면 약 1.22 in/min이 됩니다. 이는 선택한 기준값을 환산한 결과이며, 드릴 상태와 홀 형상도 여전히 셋업에 고려해야 합니다.
When comparing a drill press to 방사형 드릴링 머신; 원하는 직경에서 사용할 수 있는 속도 단계와 이송 제어를 고려해야 합니다. 날카로운 드릴 비트도 홀 안에서 칩이 막히면 파손될 수 있습니다. BSSA’s drilling and reaming guidance 일정한 절삭 이송량 유지, 칩 배출 및 정지 대기 방지를 강조합니다. 모든 드릴에 하나의 펙 간격을 적용하지 말고 드릴 제조사의 깊이별 사이클 지침을 사용하세요.
Calculate RPM and feed rate from cutting data
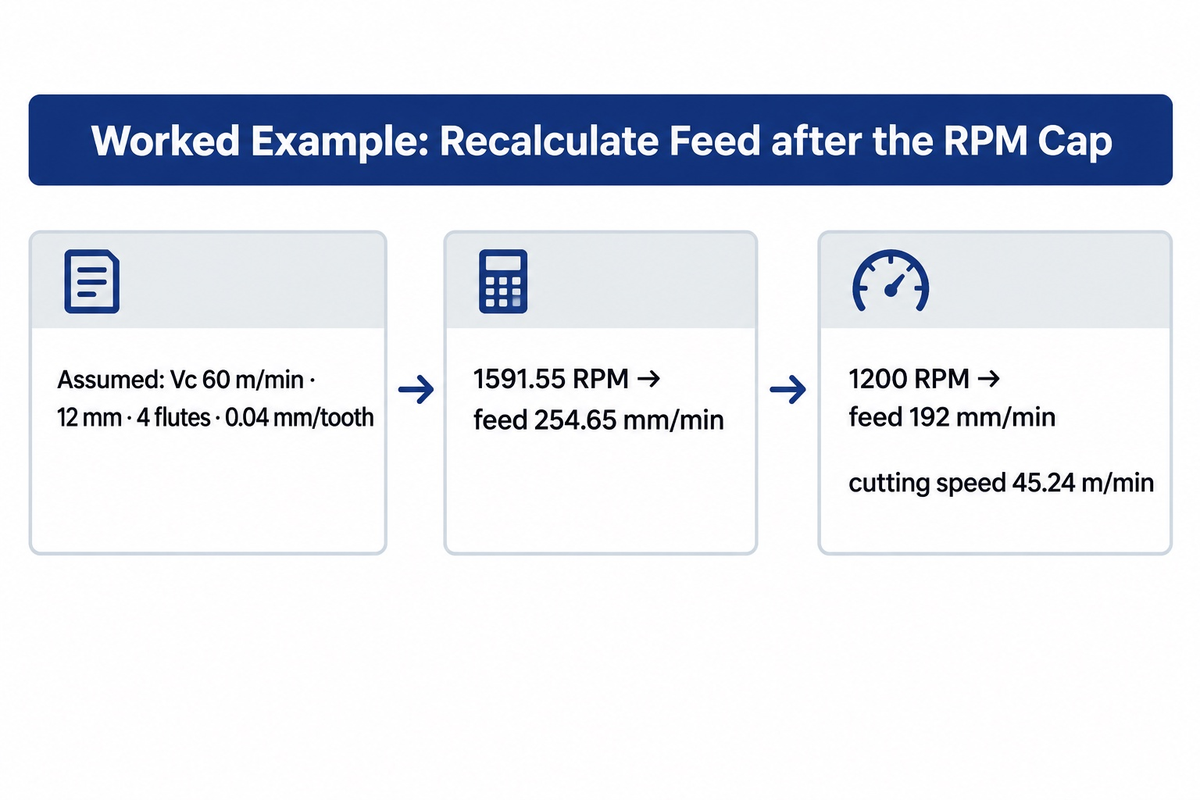
미터법 밀링에서 RPM은 1000에 절삭 속도(m/min)를 곱한 뒤 π와 커터 직경(mm)의 곱으로 나눈 값입니다. 테이블 이송량은 RPM에 유효 날 수와 날당 이송량을 곱한 값입니다. 이송량을 mm/min으로 계산하기 전에 스핀들 속도를 허용 RPM 이하로 설정하세요.
How Do Machinists Calculate Cutting Feeds and Speeds?
기계 작업자는 직경과 표면 속도로 RPM을 구하고 올바른 이송 단위로 직선 이송량을 계산합니다. 밀링에서는 RPM에 날당 이송량과 유효 날 수를 곱합니다. 드릴링과 선삭에서는 RPM에 회전당 이송량을 곱합니다. 이러한 관계는 다음 자료에 나와 있습니다: Mitsubishi Materials’ cutting formulas 그리고 University of Florida’s speeds and feeds notes.
미터법 밀링에는 n = 1000 × Vc / (π × D) 및 Vf = n × z × fz를 사용하세요. 인치 단위에서는 D를 inch로 두고 n = 12 × SFM / (π × D)를 사용합니다. 회전당 이송 작업에서는 Vf = n × fn입니다. mm/tooth와 mm/rev를 구분하면 날 수를 불필요하게 한 번 더 곱하는 일을 막을 수 있습니다. 재료별 수량은 다음 자료에서 설명합니다: 기본 사항을 공급하고 속도를 높입니다 페이지.
Assumed inputs for a worked example: 12 mm, 날이 네 개인 엔드밀의 Vc = 60 m/min, fz = 0.04 mm/tooth를 가정합니다. 이 값은 계산 방법을 설명하기 위한 것으로, 특정되지 않은 커터에 대한 공구 제조사의 권장값이 아닙니다. 계산 결과는 1000 × 60 ÷ (π × 12) = 1591.55 RPM이며, 이어서 1591.55 × 4 × 0.04 = 254.65 mm/min입니다.
해당 셋업의 최대 속도가 1200 RPM이라고 가정해 보겠습니다. 0.04 mm/tooth를 유지하려면 1200 × 4 × 0.04 = 192 mm/min으로 설정해야 합니다. 표면 속도는 π × 12 × 1200 ÷ 1000 = 45.24 m/min이 됩니다. 기존 이송량인 254.65 mm/min을 그대로 두면 날당 이송량이 약 0.0531 mm로 증가합니다. 속도 제한은 표시값만 바꾸는 것이 아니라 절삭 조건을 바꿉니다.
회전당 이송 모드로 작동하는 선반에서는 회전당 이송량을 유지하려면 선택한 fn 설정을 그대로 두세요. 예를 들어 1200 RPM에서 가정한 0.20 mm/rev는 240 mm/min에 해당합니다. 프로그램의 F값이 무엇을 뜻하는지는 컨트롤러의 이송 모드에 따라 다르므로 장비별 코드는 해당 설명서를 따라야 합니다.
Work hardening and tool wear: correct the cause
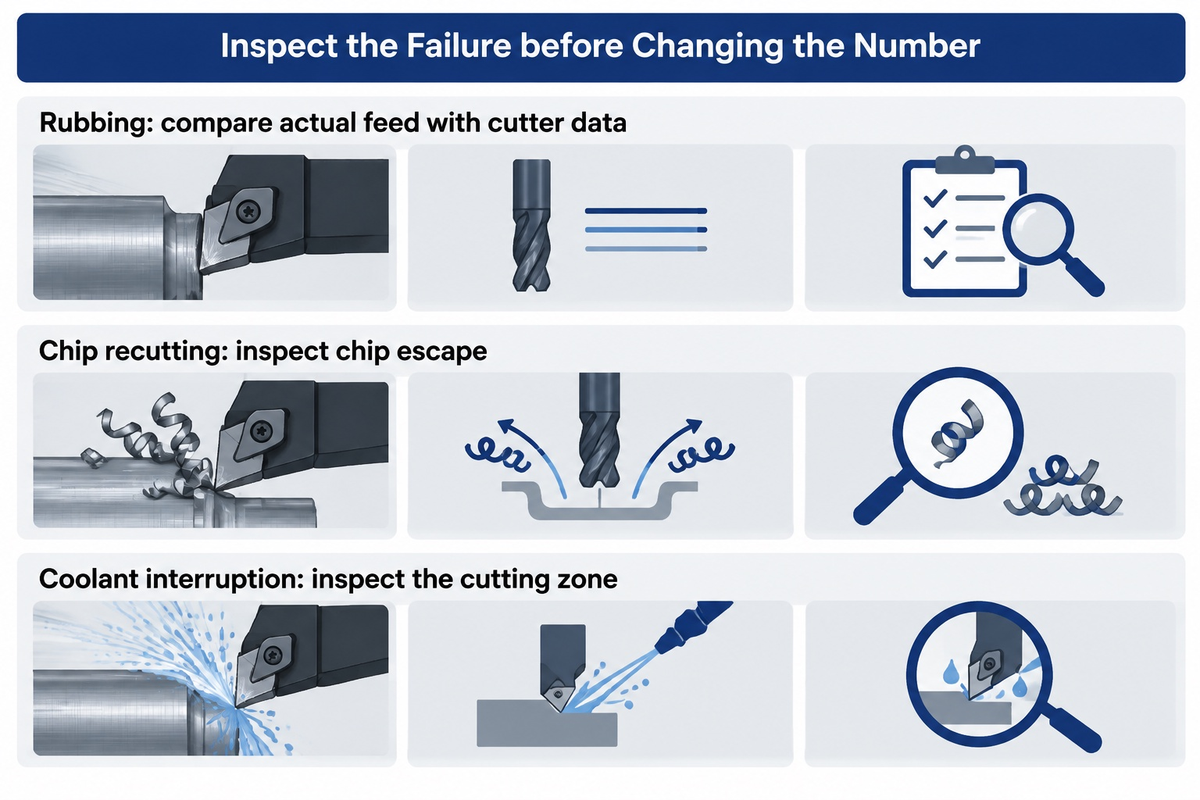
가공 경화나 공구 마모가 발생하면 속도나 이송량을 바꾸기 전에 공구의 문지름, 칩 재절삭, 불안정한 절삭 물림 및 절삭유 공급 중단 여부를 확인하세요. 각 조건은 서로 다른 증상을 일으킵니다. 속도나 이송량을 조정하기 전에 공구가 고장 난 부위와 칩의 배출 상태를 확인하세요.
What happens if feed rate is too low?
가공 경화가 발생하는 스테인리스강을 가공할 때 이송량이 지나치게 낮으면 절삭날이 원하는 칩을 절삭하는 대신 소재를 문지르거나 파고들 수 있습니다. 이 한계는 날의 형상과 마모, 절삭 물림량에 따라 달라집니다. 따라서 낮은 이송량을 고장의 원인이라고 단정하지 말고 실제 조건을 확인해야 합니다.
Elkaseer and colleagues’ 2019 study 316L 정밀 선삭 연구에서도 날의 상태가 달라지면서 이송량과 표면 거칠기 사이에 비선형 관계가 나타났습니다. 미세 절삭 조건을 고려할 때 일반 엔드밀에 보편적인 최소 이송량이 있다고 가정해서는 안 됩니다. 보편적인 칩 부하 하한을 가정하지 말고 실제 이송량을 해당 커터 자료와 비교하고 날 상태를 확인하세요.
One 2018 Practical Machinist discussion of a 304L job 이 사례가 문제를 보여 줍니다. Jaxian은 전폭 슬롯 가공 중 커터가 부러진 뒤 매우 보수적인 이송량을 사용했고 가공 시간이 길어졌다고 보고했습니다. 답글에서는 이송량 자체가 파손 원인인지 논의했습니다. 이후 Jaxian은 오른쪽 절삭유 노즐이 깊은 절삭 구역에 충분히 닿지 않았을 가능성을 제기했습니다. 이는 확인된 고장 분석은 아니지만 작업자가 점검할 만한 부분을 알려 줍니다. 표면에 절삭유가 닿더라도 슬롯 바닥에서 칩이 배출된다고 보장할 수는 없습니다.
같은 논의에는 반경 방향 절삭 물림량이 낮은 건식 가공 사례도 포함되어 있습니다. 이 절삭 조건도 원래의 깊은 슬롯 가공과는 다릅니다. 별도의 316 manual-milling discussion 백래시 제약 조건도 클라임 밀링 제안에 함께 제시합니다. 이러한 세부 사항을 경험 사례와 함께 기록하면 특정 장비에서의 성공을 다른 장비에 적용하는 지침으로 잘못 해석하는 일을 막을 수 있습니다.
공구 수명과 표면 조도는 서로 다른 요소입니다. 한 2021년 AISI 316 정삭 엔드밀링 연구 건식 절삭, MQL 및 나노입자 보조 MQL의 영향을 평가하고 표면 품질과 소비 전력을 결과 지표로 살펴보았습니다. 정삭 공정을 선택할 때는 이러한 지표의 개선 여부를 해당 기준으로 평가해야 합니다.
Tool cost per part and CNC machine limits
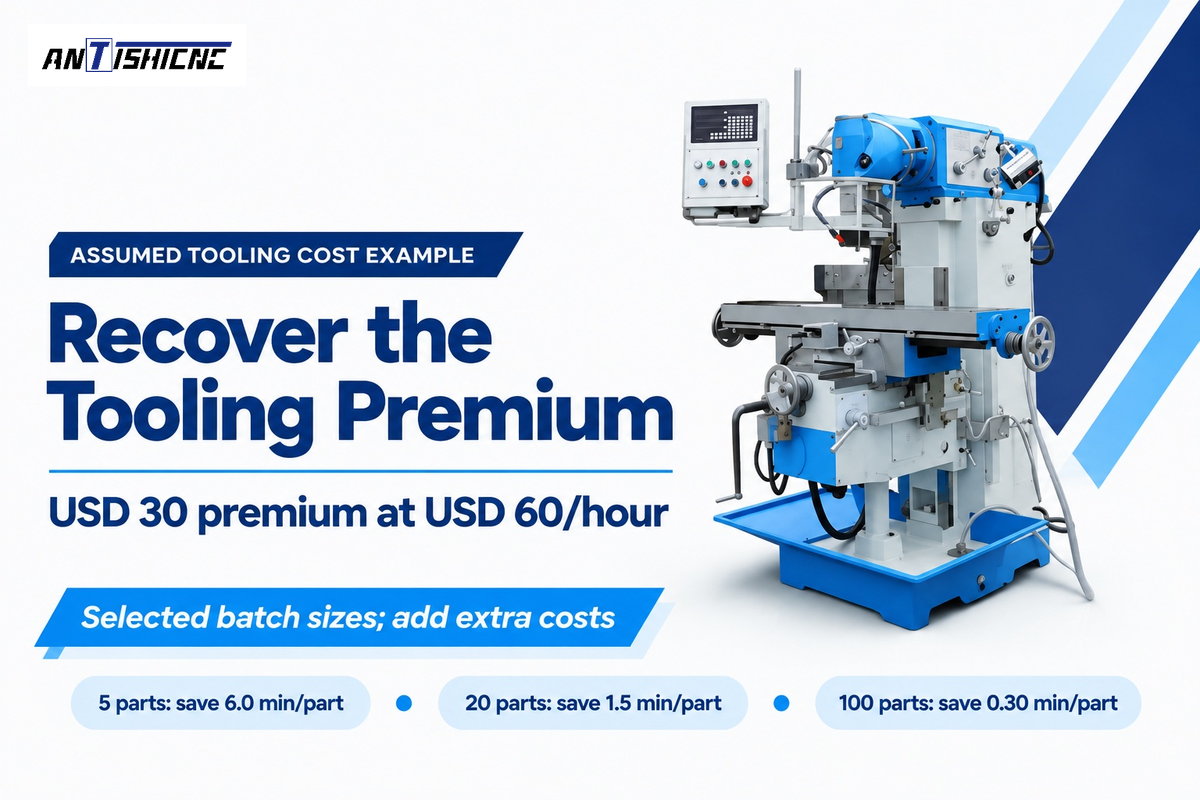
USD 30의 공구비 프리미엄은 시간당 USD 60을 가정하면 절약한 장비 가동 시간 30분으로 회수할 수 있습니다. 이는 날 소모량, 공구 교환 또는 불량품 수에 변동이 없다고 가정합니다. 부품당 절감액은 생산 수량에 따라 달라지며, 표에서 이를 확인할 수 있습니다.
Tooling Break-Even Cut-Time Table
Assumed inputs: 한 가지 선택지는 생산분의 공구 비용을 USD 30 추가하는 것입니다. 장비 가동 시간은 시간당 USD 60, 즉 분당 USD 1로 계산합니다. 두 선택지에서 양품 수는 같습니다. 셋업과 소모품, 날 소모량은 우선 동일한 것으로 가정합니다. 부품당 필요한 절감 시간(분) = 30 ÷ 생산 수량.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
가상의 20개 주문에서 부품당 1분을 절감하면 해당 시간당 비용 기준으로 USD 20을 회수할 수 있어 프리미엄 USD 10이 남습니다. 2분을 절감하면 추가 비용을 고려하기 전 USD 40을 회수합니다. 더 빠른 선택지가 날을 하나 더 소모하거나 검사 시간을 늘린다면 양품 총비용을 비교하기 전에 해당 비용을 더하세요. 20개 생산분에서는 측정된 시간 절감이 양품당 1.5분에 추가 비용을 더한 값보다 커야 초경 공구 비용을 회수할 수 있습니다. 이 기준을 충족하는지 판단하려면 제안된 두 공구로 304를 가공했을 때의 실제 공구 수명과 사이클 시간 데이터가 필요합니다. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
The machine can potentially block savings. Scott Smith의 스핀들 동력 및 토크 한계 설명 작동 RPM에서 사용할 수 있는 동력이 중요하다고 설명합니다. 다른 속도에서 더 높은 정격 동력을 표시한다고 해서 실제 절삭 속도에서도 같은 동력을 사용할 수 있는 것은 아닙니다.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
판단에 적합한 자료를 사용하세요. 공구 제조사는 절삭 데이터를 제공하고, 강재 기록은 재료 상태를 확인해 주며, 장비 공급업체는 스핀들과 장비 정보를 제공할 수 있습니다. 새 셋업을 위해 장비를 문의할 때는 동일한 공구 코드와 절삭 물림량을 전달하세요. 그러면 제안된 구성을 예정된 절삭 조건과 비교할 수 있습니다.
Haas는 공구 계열별 HTPM 자료를 공개하고, Norseman은 HSS 드릴링 지침을 제공합니다. Sandvik Coromant는 재료와 가공 작업별 밀링 지침을 제공하고, Mitsubishi Materials는 절삭 공식을 안내합니다. 이러한 자료는 다음의 여러 단계에서 도움이 됩니다: CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993, 단일 지점 선삭 공구를 사용한 공구 수명 테스트은 선삭 공구와 공작물 상태, 시험 보고를 아우르는 공개 적용 범위를 제공합니다. 카탈로그에는 Edition 2가 현행판으로 기재되어 있습니다. 이 표준은 시험 범위를 다루며, 선택한 공구의 자료표에서 절삭 권장값을 확인할 수 있습니다.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
ANTISHICNC 장비로 스테인리스강 작업을 계획하고 계신가요? 부품 도면, 재료 강종 및 상태, 가장 큰 직경과 가장 작은 직경, 공구 계열과 예정된 절삭 물림량을 보내 주세요. 필요한 생산 수량과 해당되는 경우 홀 깊이도 포함하세요. 적합한 vertical machining centre 또는 선반 구성을 먼저 선택한 다음, 해당 작업의 스핀들, 이송 및 절삭유 사양을 비교하세요.
자주 묻는 질문
Can I use the same feeds and speeds for 304 and 316?
선택한 공구 자료에서 두 강종을 같은 재료 상태와 가공 작업으로 묶어 다룰 때는 가능합니다. BSSA의 어닐링 소재 선삭 예시가 이에 해당합니다. 소재 상태나 커터가 달라지면 다른 행을 선택해야 할 수 있습니다. 일정 비율을 일괄 적용하는 대신 선택한 공구 계열, 절입 깊이와 이송 단위를 함께 고려하세요.
Why do my tools wear quickly or break?
과도한 속도, 공구의 문지름, 칩 막힘, 불안정한 고정 또는 절삭유 공급 중단은 공구의 급격한 마모나 파손을 일으킬 수 있습니다. 마모 양상과 절삭 조건을 살펴보고 조정 방법을 선택하세요. 실제 이송량과 절삭 물림량을 해당 공구의 자료와 비교하세요. 날이 부러졌다는 사실만으로는 해당 작업에서 어떤 조건이 고장을 일으켰는지 알 수 없습니다.
Can a drill press machine stainless steel with HSS?
필요한 속도와 견고한 공작물 고정, 제어된 절삭 이송을 제공한다면 적합한 드릴 프레스로 HSS 드릴을 사용해 스테인리스강을 가공할 수 있습니다. Norseman 자료는 스테인리스강 그룹에 30–50 SFM을 제시합니다. RPM은 드릴 직경에 따라 정해지며, 홀 깊이와 칩 배출은 가공 시간과 필요한 절삭유 공급 방식에 영향을 줍니다.
Does a higher spindle speed always mean faster machining?
아니요. RPM을 높이면 칩 부하를 유지하면서 절삭 이송량을 늘릴 수 있지만, 공구 마모와 동력 한계, 잦아지는 공구 교환으로 이득이 상쇄될 수 있습니다. 변경의 가치를 판단하기 전에 제안된 가공 조건에서 전체 가공 시간과 양품당 비용을 비교하세요.
커터 직경이 다를 때도 이 절삭 속도표를 사용할 수 있나요?
차트의 직경별 데이터를 사용하거나 차트에 명시된 환산 방법을 따르세요. 직경이 바뀌면 절삭 속도에 해당하는 RPM이 달라지고, 권장 날당 이송량도 달라질 수 있습니다. 따라서 RPM과 직선 이송량을 그대로 유지하면 다른 절삭 조건이 됩니다. 엔드밀은 실제 유효 날 수를 이송량 계산에 반영하세요. 드릴링이나 선삭에는 회전당 이송량을 사용하세요. 표시된 RPM만 복사하지 말고 서로 호환되는 원본 입력값으로 다시 계산하세요.
스테인리스강을 드릴링할 때 펙 사이클을 사용해야 하나요?
선택한 드릴의 깊이별 지침에 칩 배출을 위한 후퇴가 요구될 때는 펙 사이클을 사용하세요. 관통형 절삭유 공급이나 다른 드릴 설계에는 다른 사이클이 필요할 수 있습니다. 정지 대기와 칩 막힘을 피하세요. HSS 자료에 나온 펙 간격을 다른 드릴 설계에도 그대로 적용해서는 안 됩니다.
What information belongs in a stainless machining enquiry?
도면 개정 번호, 스테인리스강 강종, 재료 상태, 가공 작업과 필요한 생산 수량을 포함하세요. 커터 또는 드릴 계열, 절삭 직경, 반경 및 축 방향 절삭 물림량이나 홀 깊이도 기재하세요. 사용할 이송 모드와 절삭유 공급 방식을 명시하세요. 장비를 선정할 때는 부품의 고정 방식과 필요한 스핀들 속도 범위를 포함하세요. 이 정보를 바탕으로 공급업체가 공구, 장비 용량 및 완성 부품 요구 사항을 구분하면서 제안 장비가 예정된 공정에 적합한지 비교할 수 있습니다.
명시된 공구 계열과 재료 상태 안에서 절삭 데이터를 비교하세요. 계산된 비용 및 RPM 예시는 명시된 가정을 바탕으로 합니다.
참고자료 및 출처
- 스테인리스강 선삭의 절삭 속도와 이송량, 영국 스테인리스강 협회, 풀림 처리된 소재와 공구별 초기 데이터.
- 스테인리스강 드릴링 및 리밍의 절삭 속도와 이송량, 영국 스테인리스강 협회.
- 속도 및 피드, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- CNC 선반 자원, University of Florida, 이송 모드 및 공작물 고정 사례.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- 경제적 공구 수명 및 에너지 모델링에 기반한 밀링 제조 공정의 지속 가능성 평가, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 공개 카탈로그 및 초록, 국제표준화기구.



