














Los avances y las velocidades para el acero inoxidable incluyen la velocidad de corte y el avance que permiten a una herramienta formar una viruta sin sobrecargar el filo. Empieza por la operación: Norseman indica 30–50 SFM para el taladrado con brocas HSS, mientras que BSSA ofrece distintos valores de torneado para 304/316 recocidos. Para el fresado hacen falta la serie exacta de la fresa de extremo, su diámetro y el acoplamiento.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a fresadora CNC obliga al taller a tener en cuenta algo más que una velocidad máxima elevada del husillo. La cuestión pertinente es si el husillo, la sujeción de la pieza y la configuración de refrigeración pueden mantener el corte a lo largo de toda la longitud de la característica.
- Flood coolant isn’t the default for every stainless milling cut.
- A lower RPM changes the required feed in mm/min when chip load is held constant.
- Per-revolution programming behaves differently: the programmed feed per revolution can remain unchanged.
- A faster cut earns its tooling premium only after edge consumption, tool changes and accepted parts are counted.
Stainless steel speed and feed chart: start by operation
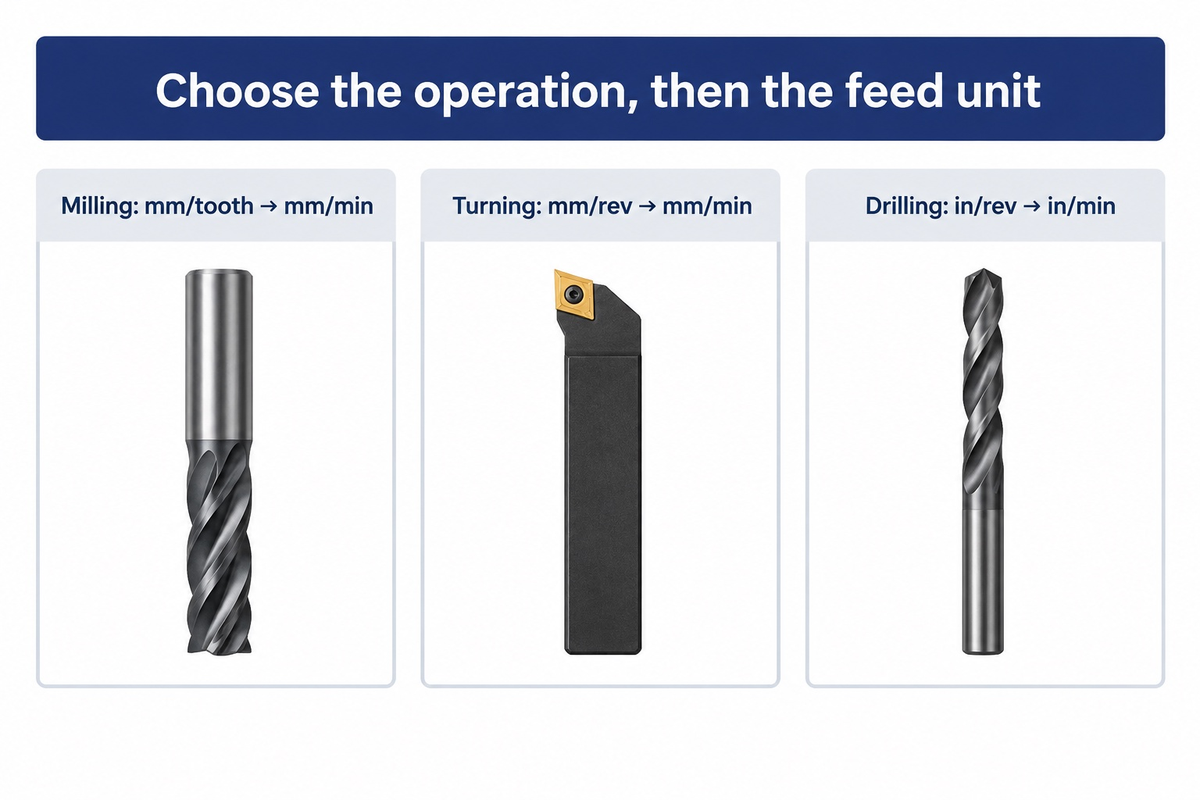
Para 304, 316 y 321 forjados recocidos a 160 HB, la tabla de torneado de una sola punta de BSSA indica 95 m/min para desbaste con plaquita de carburo desechable, con una profundidad de 3,8 mm y un avance de 0,38 mm/rev. La fila de acabado siguiente utiliza ajustes distintos. Para taladrar o fresar, deben elegirse las tablas correspondientes.
What is the cutting speed for stainless steel?
Para taladrar acero inoxidable con brocas HSS, Norseman indica 30-50 SFM; la velocidad de corte es la velocidad periférica del filo y se elige en función de la herramienta y la operación. BSSA ofrece una tabla de torneado que diferencia entre HSS, carburo soldado y carburo desechable para valores indicados de dureza, avance y profundidad de corte.
Esas filas responden a distintas necesidades del taller. Una broca entra en un orificio estrecho; una arista de torneado corta de forma continua alrededor del diámetro de la pieza, mientras que una fresa de extremo entra y sale de ella. Por tanto, copiar la velocidad de torneado en el programa de taladrado modifica la carga térmica y las condiciones de evacuación de la viruta. Utiliza la cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
La tabla de avances y velocidades conserva la clasificación de herramientas de cada fuente. Las filas de BSSA reflejan sus herramientas tradicionales de una sola punta, no un catálogo reciente de plaquitas recubiertas. Las filas de Haas incluyen las etiquetas de grupo de material HTPM impresas en la hoja; el grupo adecuado se elige según la clasificación del material en bruto del proveedor. Esta hoja no identifica M14.1 como 304 ni M14.2 como 316; establece la correspondencia entre grupos de materiales con los datos exactos de la fresa antes de elegir cualquiera de las filas.
| Operation and stock | Tool / source | Velocidad de corte | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, Speeds and feeds for turning stainless steels; Norseman, Feeds & Speeds for Drills; Haas HTPM metric speeds and feeds, página 2. La hoja HTPM especifica un fresado lateral con un acoplamiento radial de 0.5D y un ranurado de 1.0D, con entradas independientes para la profundidad axial. Conserva estas condiciones al incorporar una fila al programa.
304 and 316: match the grade and cutting tool
Se puede partir de la misma fila para 304 y 316 recocidos si la referencia de utillaje elegida los clasifica juntos, como en el ejemplo de torneado de BSSA. El material en bruto trabajado en frío, un filo diferente o una operación distinta pueden cambiar la selección. Aplicar una reducción uniforme a todos los trabajos con 316 puede ocultar diferencias en la selección.
El departamento de compras debe registrar en la documentación del trabajo el estado del material en bruto adquirido. Un plano que indica acero inoxidable 304 aporta menos información al programador que un registro del material que identifica el formato del producto y su dureza. Las recomendaciones de BSSA para taladrado ilustran el endurecimiento por deformación de los grados austeníticos y las dificultades que puede causar el material estirado en frío en agujeros pequeños o profundos.
El 303 de fácil mecanizado merece una explicación de selección propia. En su tabla de torneado, BSSA diferencia los grados austeníticos de fácil mecanizado del grupo 304/316. Del mismo modo, los grados inoxidables dúplex y martensíticos tratados térmicamente se consideran por separado. Para otros materiales, consulta el guide to machining stainless steel; for the present job, keep the parameter sheet tied to the grade.
Cuando se repite un pedido, pueden conservarse el código de herramienta y el estado del material adquirido que dieron buen resultado. Cambiar por una fresa de aspecto parecido o por un estado distinto del material en bruto para el siguiente pedido, aunque el plano de la pieza no haya cambiado, obliga a tomar una nueva decisión de preparación.
Carbide end mills: chip load and milling engagement
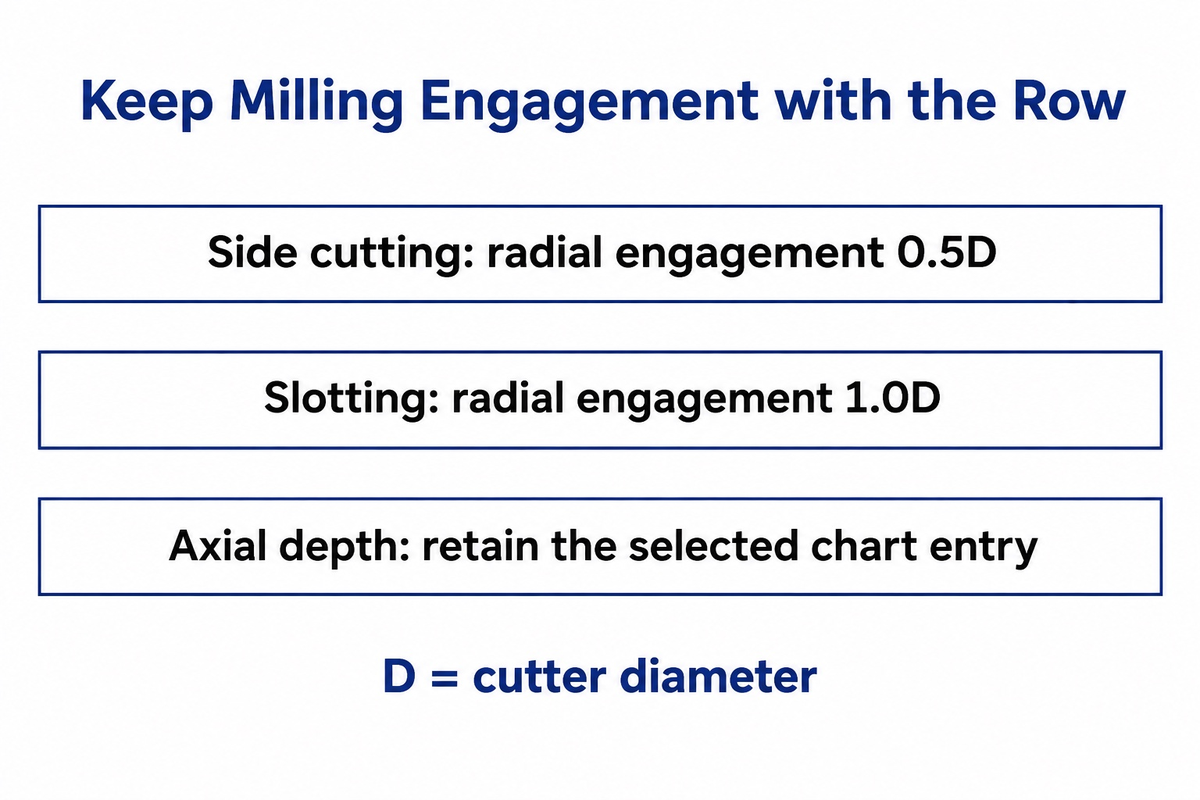
La fila HTPM M14.1 de Haas para acero inoxidable, con una fresa de 12 mm, combina 107 m/min con un avance por diente de 0,0559 mm. Esta combinación es válida para las condiciones especificadas de ranurado y fresado lateral. Para aplicarla a otra fresa de carburo, habría que hacer coincidir la geometría y los datos de acoplamiento, porque el espacio para las virutas y la carga de corte varían según el corte.
Una ranura de ancho completo mantiene más parte de la fresa en contacto y deja menos espacio para que escapen las virutas que un fresado lateral abierto. En el mecanizado CNC, el diámetro de la fresa no es el único factor que define una receta de fresado. En la hoja de preparación, junto a la tabla de velocidades, también deben figurar el número de labios, la anchura radial, la profundidad axial y el voladizo de la herramienta. El documento HTPM también aconseja hacer ajustes para longitudes de corte mayores y condiciones menos rígidas.
En Malekan and colleagues’ 2021 stainless end-milling study, la herramienta con la mayor tasa de arranque de material también presentó el desgaste más rápido del filo y alcanzó un máximo indicado de 420 μm. La geometría y los recubrimientos también variaban entre las herramientas, y la mejor lección de compra es comparar el conjunto completo de herramienta y corte, en vez de presentar un elemento de la combinación como si fuera toda la respuesta.
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials recomienda el fresado de desbaste en seco de acero inoxidable austenítico y dúplex para minimizar las fisuras térmicas en el contexto del fresado con plaquitas. Sus recomendaciones para el acabado sugieren usar fluido de corte o nebulización si lo requiere la calidad superficial. Para una herramienta de carburo integral, sigue las recomendaciones de refrigeración específicas del fabricante; interrumpir a mitad del proceso un suministro de refrigerante que ya ha demostrado funcionar es un cambio de proceso.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
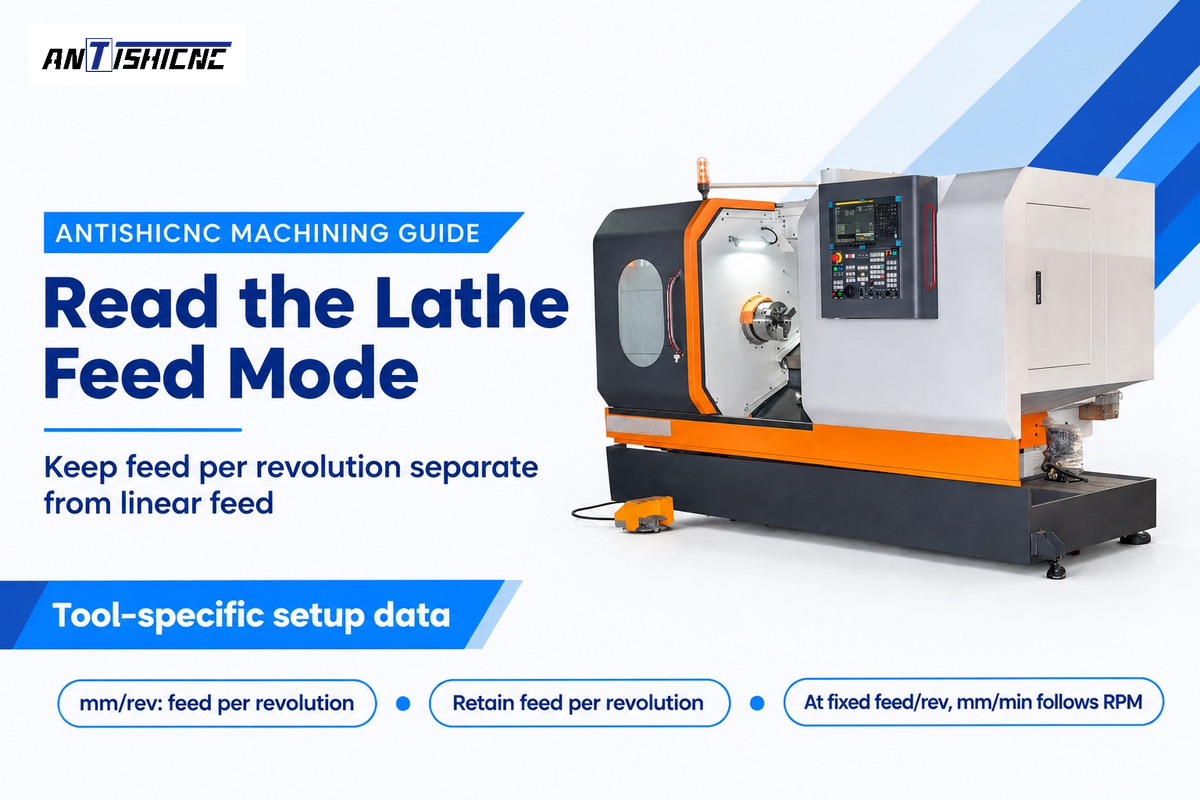
En el torneado, el diámetro de la pieza se utiliza para convertir la velocidad de corte en RPM, y el avance de la herramienta se establece mediante el avance por revolución. En un torno programado en mm/rev, el ajuste de avance puede mantenerse constante mientras cambian las RPM. El avance resultante en mm/min cambia automáticamente. Las condiciones de sujeción del plato y de la pieza limitan las RPM del husillo.
The difference is important when comparing Tornos CNC. La velocidad máxima del husillo indicada en un catálogo es una especificación del torno CNC. Sin embargo, la velocidad de funcionamiento permitida también depende de la sujeción de la pieza, los límites de la herramienta y la propia pieza. Con velocidad de corte constante, las RPM aumentan a medida que la herramienta se acerca a un diámetro menor; el programa necesita un límite de velocidad adecuado para la preparación actual.
The University of Florida’s CNC lathe teaching examples muestran un límite de velocidad y el uso de velocidad de corte constante con un avance fijo por revolución. Los valores de su ejemplo corresponden a la máquina y al plato del laboratorio. La lección sobre el modo de control es útil; reducir las RPM reales no exige reducir proporcionalmente el avance programado en mm/rev cuando se mantiene el mismo avance por revolución.
BSSA relaciona la velocidad de torneado con la profundidad y el avance. Sus filas de desbaste y acabado constituyen conjuntos de parámetros distintos. Pasar a un corte de acabado ligero manteniendo todos los parámetros del desbaste puede hacer que el filo trabaje sobre una superficie previamente endurecida. Deja suficiente material para el acabado y elige la geometría de acabado antes de la última pasada de desbaste.
Drill speeds: HSS, cobalt and carbide
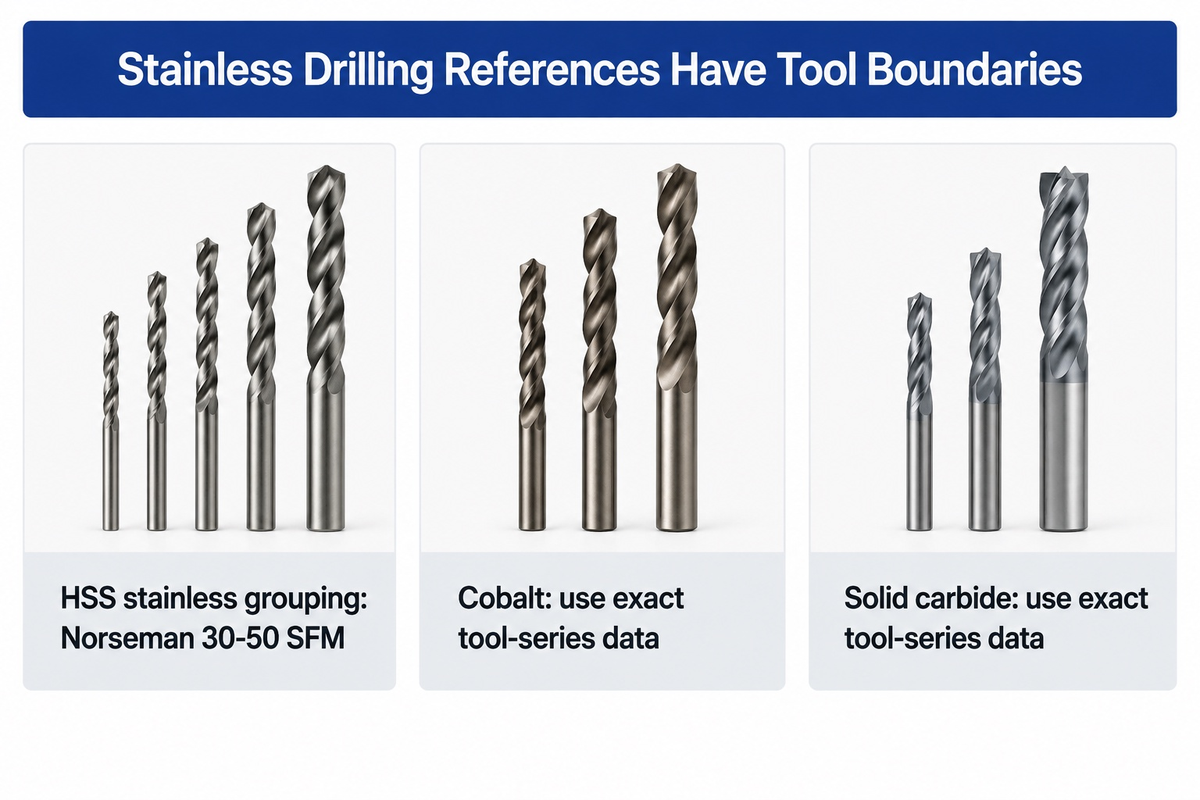
La referencia de brocas HSS de Norseman indica 30-50 SFM para el acero inoxidable y especifica el avance según el diámetro de la broca, expresándolo en pulgadas por revolución. Las brocas de cobalto y de carburo integral utilizan los datos de su propia serie de herramientas. Estas referencias no permiten establecer una fila numérica verificada específica para 316 de ninguno de esos tipos; por tanto, el intervalo HSS es el único dato cuantificado aquí para el taladrado. La profundidad del agujero y el suministro de refrigerante determinan si una configuración de taladrado puede evacuar las virutas a lo largo del agujero.
El acero rápido sigue siendo una opción viable para taladrar acero inoxidable. En las brocas HSS con cobalto, el espesor del alma y la geometría también afectan al corte. Las brocas de carburo integral necesitan un sistema rígido compatible y la configuración de refrigeración especificada para la herramienta. Una corona perforadora con punta de carburo es otro tipo de herramienta; su tabla de RPM no es una tabla para brocas de carburo integral.
In the HSS example, Norseman’s diameter table indica 0,004–0,010 in/rev en el intervalo de 1/4–1/2 pulgadas. Con una velocidad supuesta de 40 SFM y un diámetro exacto de 1/2 pulgada, la velocidad calculada de la herramienta es de aproximadamente 306 RPM. Un avance supuesto de 0.004 in/rev da entonces aproximadamente 1.22 in/min. Son conversiones a partir de valores de referencia seleccionados; el estado de la broca y la geometría del agujero siguen formando parte de la preparación.
Al comparar una taladradora de columna con perforadoras radiales, deben tenerse en cuenta los escalones de velocidad disponibles y el control del avance para el diámetro deseado. Una broca afilada también puede fallar si se acumulan virutas en el agujero. BSSA’s drilling and reaming guidance stresses maintained cutting feed, chip escape and avoiding dwell. Use the drillmaker’s depth-specific cycle rather than applying a single peck interval to every drill.
Calculate RPM and feed rate from cutting data
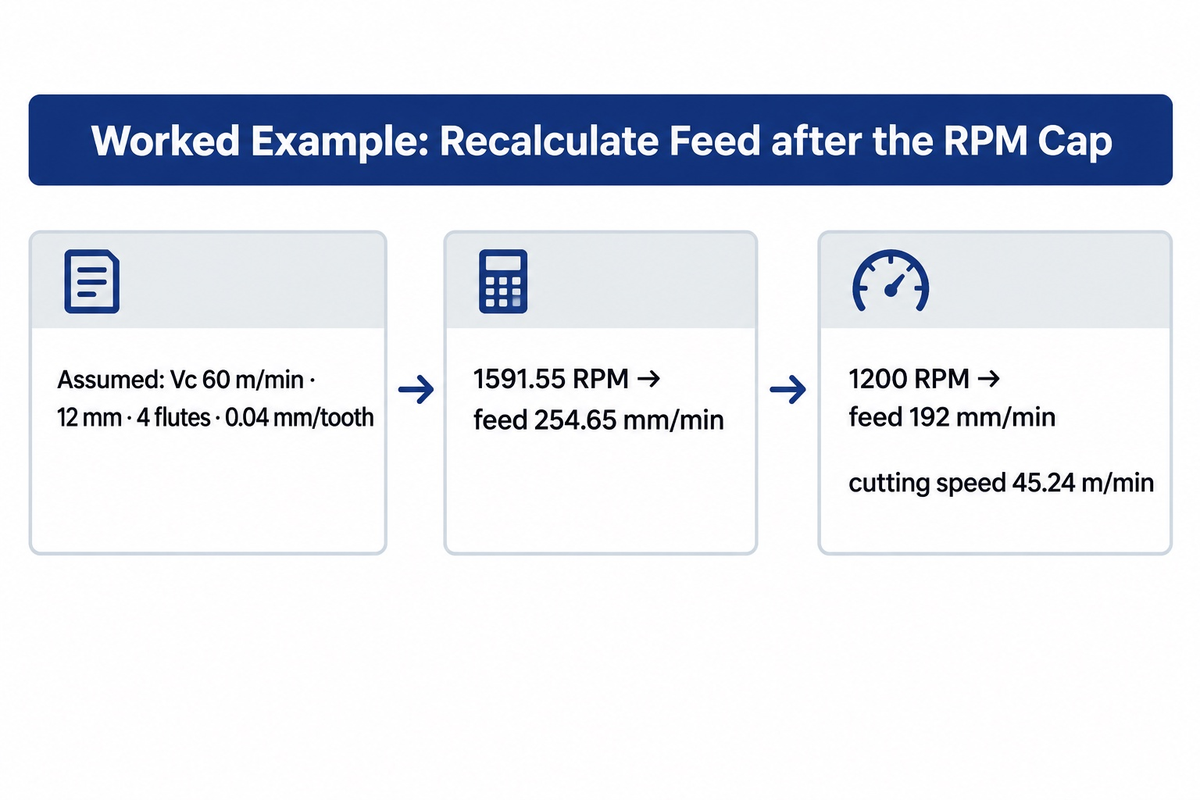
Para el fresado métrico, la velocidad en RPM equivale a 1000 multiplicado por la velocidad de corte en m/min y dividido por el producto de π y el diámetro de la fresa en mm. El avance de la mesa equivale a las RPM multiplicadas por los labios efectivos y por el avance por diente. Ajusta las RPM del husillo al límite permitido antes de calcular el avance en mm/min.
How Do Machinists Calculate Cutting Feeds and Speeds?
Los mecanizadores calculan las RPM a partir del diámetro y la velocidad periférica, y determinan el avance lineal utilizando la unidad de avance correcta. En el fresado, se multiplican las RPM por el avance por diente y los labios efectivos. En el taladrado y el torneado, se multiplican las RPM por el avance por revolución. Estas relaciones se muestran en Mitsubishi Materials’ cutting formulas y University of Florida’s speeds and feeds notes.
Utiliza las fórmulas métricas n = 1000 × Vc / (π × D) y Vf = n × z × fz para el fresado. En unidades imperiales, n = 12 × SFM / (π × D), donde D está expresado en pulgadas. Para las operaciones por revolución, Vf = n × fn. Mantener separados mm/tooth y mm/rev evita multiplicar innecesariamente otra vez por el número de labios. En el artículo se explican las magnitudes para los distintos materiales alimenta y acelera los fundamentos página.
Assumed inputs for a worked example: una fresa de extremo de 12 mm y cuatro labios, Vc = 60 m/min y fz = 0,04 mm/tooth. Estos valores ilustran el cálculo; no son una recomendación del fabricante para una fresa sin especificar. El cálculo da 1000 × 60 ÷ (π × 12) = 1591.55 RPM y, después, 1591,55 × 4 × 0.04 = 254,65 mm/min.
Supongamos que esa preparación solo permite 1200 RPM. Mantener 0,04 mm/tooth requiere 1200 × 4 × 0.04 = 192 mm/min. La velocidad de corte pasa a ser π × 12 × 1200 ÷ 1000 = 45,24 m/min. Si se mantiene el avance anterior de 254,65 mm/min, el avance por diente aumentaría hasta aproximadamente 0,0531 mm. El límite de velocidad ha cambiado el corte, no solo el valor indicado.
En un torno que funcione en modo de avance por revolución, conserva el ajuste fn seleccionado si quieres mantener el avance por revolución. Por ejemplo, un valor supuesto de 0,20 mm/rev a 1200 RPM equivale a 240 mm/min. El modo de avance del control determina el significado del valor F programado; los códigos específicos de la máquina deben ajustarse a su manual.
Work hardening and tool wear: correct the cause
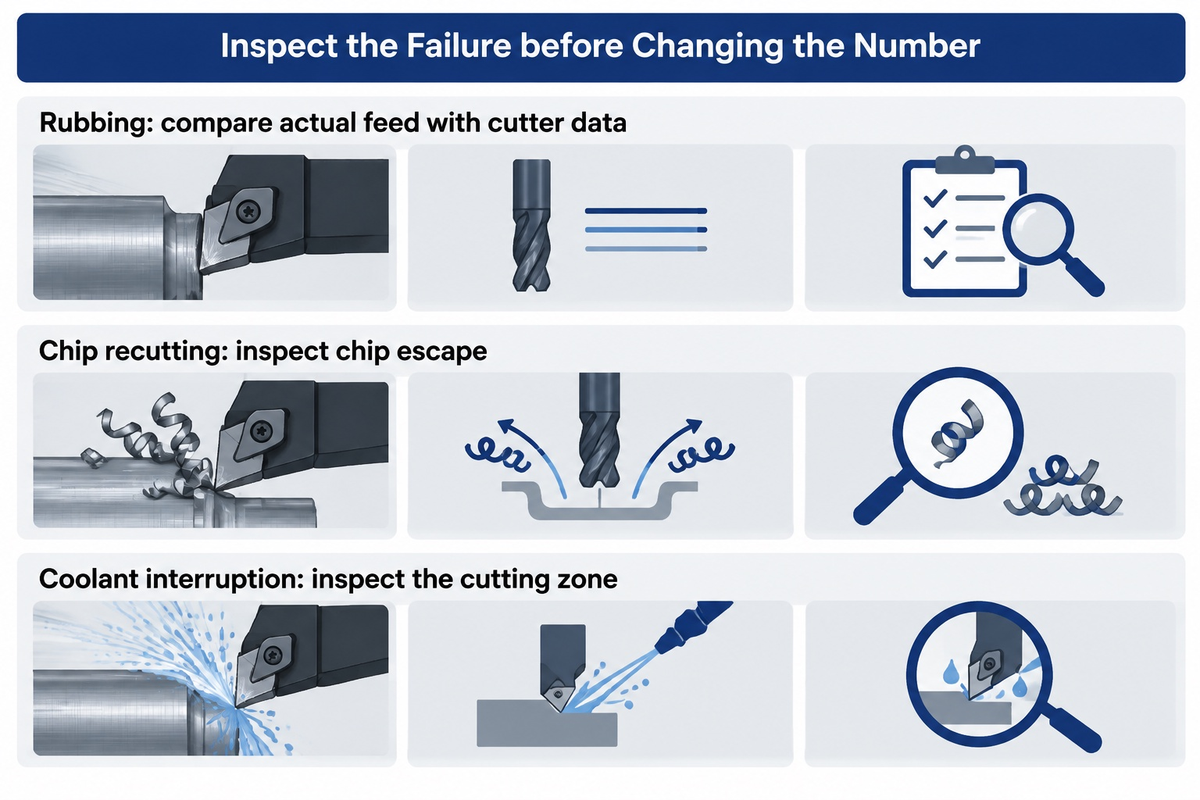
Cuando se produce endurecimiento por deformación o desgaste de la herramienta, comprueba si hay rozamiento, recorte de virutas, acoplamiento inestable o interrupciones del refrigerante antes de cambiar la velocidad o el avance. Estas condiciones provocan síntomas distintos. Antes de cambiar la velocidad o el avance, observa dónde ha fallado la herramienta y cómo han salido las virutas.
What happens if feed rate is too low?
Al trabajar con acero inoxidable propenso al endurecimiento por deformación, un avance muy bajo puede hacer que el filo roce o are en vez de cortar la viruta deseada. Este umbral varía según la geometría y el desgaste del filo, así como el acoplamiento. Por tanto, conviene investigar si los avances muy bajos son la causa del fallo, en vez de darlo por hecho.
Elkaseer and colleagues’ 2019 study sobre el torneado de precisión de 316L también señaló una relación no lineal entre el avance y la rugosidad superficial a medida que cambiaba el estado del filo. No se debe dar por supuesto un avance mínimo para las fresas de extremo convencionales a partir de las condiciones de corte microscópicas. Lo adecuado es comparar el avance de trabajo con los datos exactos de la fresa y comprobar el estado del filo, en vez de asumir que existe un límite inferior universal para la carga de viruta.
One 2018 Practical Machinist discussion of a 304L job ilustra el problema. Jaxian informó de la rotura de una fresa durante un ranurado de ancho completo, seguida de avances muy conservadores y un ciclo largo. En las respuestas se debatió si el avance había causado la rotura. Más tarde, Jaxian sospechó que la boquilla de refrigerante de la derecha apenas mojaba la zona profunda de corte. Esa sospecha no se confirmó mediante un análisis del fallo, pero ofrece al operario un punto útil que revisar: que haya refrigerante en la superficie no garantiza que las virutas se evacúen desde el fondo de una ranura.
La misma conversación también incluye un ejemplo de mecanizado en seco con un acoplamiento radial bajo. Este corte también es distinto de la ranura profunda original. Una operación distinta 316 manual-milling discussion también vincula una limitación de juego con una recomendación de fresado en concordancia. Incluir esos detalles junto a la experiencia evita convertir un éxito particular en una instrucción para una máquina distinta.
Tool life and surface finish are different factors. A 2021 finishing end-milling study on AISI 316 evaluó los efectos del corte en seco, la MQL y la MQL asistida con nanopartículas, y consideró la calidad superficial y el consumo de energía como variables de respuesta. Al elegir un proceso de acabado, estas mejoras deben valorarse como tales.
Tool cost per part and CNC machine limits
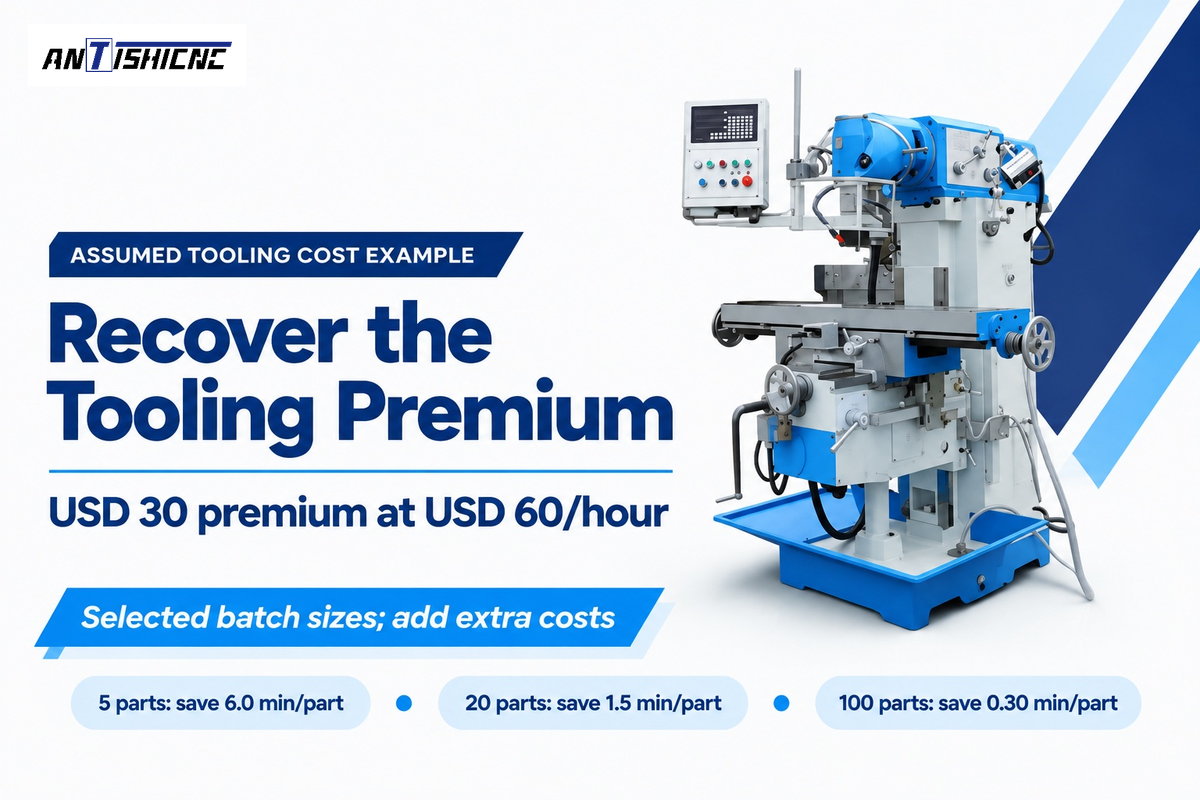
Una prima de 30 USD en utillaje requiere ahorrar 30 minutos de tiempo de máquina para recuperar su coste, suponiendo un coste de 60 USD por hora. Esto presupone que no cambian el consumo de filos, los cambios de herramienta ni los rechazos. El ahorro por pieza variará según el tamaño del lote, como muestra la tabla.
Tooling Break-Even Cut-Time Table
Assumed inputs: una opción añade 30 USD al coste del utillaje para el lote; el tiempo de máquina se valora en 60 USD/hora, o 1 USD/minuto. Ambas opciones producen el mismo número de piezas aceptadas. De entrada, se consideran iguales la preparación, los consumibles y el consumo de filos. Minutos de ahorro necesarios por pieza = 30 ÷ cantidad del lote.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
En un pedido hipotético de 20 piezas, ahorrar 1 minuto por pieza supone un retorno de 20 USD con ese valor del tiempo y deja sin recuperar 10 USD de la prima. Ahorrar 2 minutos supone un retorno de 40 USD antes de contar cualquier coste adicional. Si la opción más rápida consume otro filo o añade tiempo de inspección, suma esos costes antes de comparar el coste total por pieza aceptada. Para ese lote de 20 piezas, el carburo solo compensa cuando el ahorro de tiempo medido supera los 1.5 minutos por pieza aceptada más esos costes adicionales. Se necesitan resultados reales de vida útil de la herramienta y tiempo de ciclo para 304 con las dos herramientas propuestas para determinar cuál supera ese umbral. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
La máquina puede llegar a impedir el ahorro. La explicación de Scott Smith sobre las limitaciones de potencia y par del husillo explica la importancia de la potencia a las RPM de trabajo. Una potencia nominal superior a otra velocidad no equivale a disponer de la misma potencia a la velocidad de corte.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
Utiliza una fuente pertinente para la decisión. El fabricante de la herramienta puede facilitar datos de corte, el registro del acero identifica el estado del material y el proveedor de la máquina puede aportar información sobre el husillo y el equipo. Para una nueva preparación, incluye el mismo código de herramienta y el mismo acoplamiento de corte en la consulta sobre la máquina. Así se podrá comparar la configuración propuesta con el corte previsto.
Haas publishes HTPM sheets for tool series; Norseman provides HSS drilling guidance; Sandvik Coromant offers milling guidance by material and operation; Mitsubishi Materials provides cutting formulas. Those resources help at different steps of CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993, Pruebas de vida útil de herramientas con herramientas de torneado de un solo punto, provides a public scope covering turning tools, workpiece conditions and test reporting. Its catalogue lists Edition 2 as current. The standard’s scope concerns testing, while a selected tool’s data sheet supplies the cutting recommendation.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
¿Estás planificando un trabajo en acero inoxidable con equipos ANTISHICNC? Envíanos el plano de la pieza, el grado y el estado del material, los diámetros de corte máximo y mínimo, la serie de la herramienta y el mecanizado previsto. Incluye la cantidad necesaria del lote y la profundidad del orificio, si procede. Empieza por elegir la configuración adecuada: vertical machining centre or lathe configuration, then compare spindle, feed and coolant details against that job.
Preguntas frecuentes
Can I use the same feeds and speeds for 304 and 316?
Sí, cuando la referencia de la herramienta seleccionada agrupa ambos grados en el mismo estado del material y para la misma operación. El ejemplo de torneado de material recocido de BSSA lo hace así. Un estado distinto del material en bruto o una herramienta de corte diferente pueden requerir otra fila. Mantén juntos la familia de herramientas elegida, la profundidad de corte y las unidades de avance, en lugar de aplicar un cambio porcentual fijo.
Why do my tools wear quickly or break?
Una velocidad excesiva, el rozamiento, la acumulación de virutas, una sujeción inestable o la interrupción del suministro de refrigerante pueden provocar un desgaste rápido o la rotura de la herramienta. Examina el patrón de desgaste y las condiciones de corte para elegir la corrección. Compara el avance y el acoplamiento reales con los datos exactos de la herramienta. Que se rompa un filo no permite identificar por sí solo qué condición causó el fallo en ese trabajo.
Can a drill press machine stainless steel with HSS?
Sí, una taladradora de columna adecuada puede usar una broca HSS para acero inoxidable si ofrece la velocidad necesaria, una sujeción rígida de la pieza y un avance de corte controlado. La referencia de Norseman indica 30–50 SFM para su grupo de acero inoxidable. El diámetro de la broca determina las RPM, mientras que la profundidad del agujero y la evacuación de virutas afectan al ciclo y al suministro de refrigerante necesario.
Does a higher spindle speed always mean faster machining?
No. Higher RPM can increase cutting feed at a retained chip load, but tool wear, power limits and extra tool changes can offset the gain. Compare total cycle time and accepted-part cost at the proposed operating conditions before valuing the change.
Can I use a speed chart for a different cutter diameter?
Utiliza los datos de la tabla específicos para el diámetro o el método de ajuste que indique. Al cambiar el diámetro, la velocidad de corte se convierte en unas RPM distintas, y también puede cambiar el avance recomendado por diente. Por tanto, mantener las mismas RPM y el mismo avance lineal daría lugar a un corte diferente. Con una fresa de extremo, conserva el número efectivo real de labios en el cálculo del avance. Para taladrar o tornear, utiliza el avance por revolución. Recalcula a partir de datos de origen compatibles en vez de copiar únicamente las RPM indicadas.
Should I use a peck cycle when drilling stainless steel?
Utiliza un ciclo de taladrado a intervalos cuando las instrucciones de profundidad específicas de la broca elegida exijan retirarla para evacuar las virutas. La refrigeración interna y un diseño de broca distinto pueden requerir otro ciclo. Evita las pausas y la acumulación de virutas. No se debe aplicar automáticamente a otra broca el intervalo de retirada indicado en una referencia para brocas HSS.
What information belongs in a stainless machining enquiry?
Incluye la revisión del plano, el grado de acero inoxidable, el estado del material, la operación y la cantidad del lote necesaria. Añade la serie de la fresa o la broca, el diámetro de corte, el acoplamiento radial y axial o la profundidad del agujero. Indica el modo de avance previsto y el método de suministro de refrigerante. Para elegir la máquina, incluye las necesidades de sujeción de la pieza y el rango de velocidades del husillo necesario. Estos datos permiten al proveedor comparar el equipo propuesto con el proceso previsto y mantener diferenciados el utillaje, la capacidad de la máquina y los requisitos de la pieza acabada.
Compare cutting data within the named tool series and material conditions. Worked cost and RPM examples use stated assumptions.
Referencias y fuentes
- Speeds and feeds for turning stainless steels, British Stainless Steel Association, annealed stock and tool-specific starting data.
- Speeds and feeds for drilling and reaming stainless steels, British Stainless Steel Association.
- Velocidades y alimentaciones, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- Recursos de torno CNC, University of Florida, feed modes and workholding examples.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- Sustainable assessment of a milling manufacturing process based on economic tool life and energy modeling, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 public catalogue and abstract, International Organization for Standardization.



