














As velocidades de corte e os avanços para aço inoxidável incluem a velocidade de corte e a taxa de avanço que permitem à ferramenta formar uma apara sem sobrecarregar a aresta. Comece pela operação: a Norseman indica 30–50 SFM para furação com brocas HSS, enquanto a BSSA apresenta valores diferentes de torneamento para 304/316 no estado recozido. Na fresagem, são necessários os dados exatos da série da fresa de topo, do diâmetro e do envolvimento.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a Fresadora CNC exige que a oficina tenha em conta mais do que uma velocidade máxima elevada do veio. A questão relevante é saber se o veio, a fixação da peça e a configuração de refrigeração conseguem manter o corte ao longo de toda a extensão da característica.
- Flood coolant isn’t the default for every stainless milling cut.
- A lower RPM changes the required feed in mm/min when chip load is held constant.
- Per-revolution programming behaves differently: the programmed feed per revolution can remain unchanged.
- A faster cut earns its tooling premium only after edge consumption, tool changes and accepted parts are counted.
Stainless steel speed and feed chart: start by operation
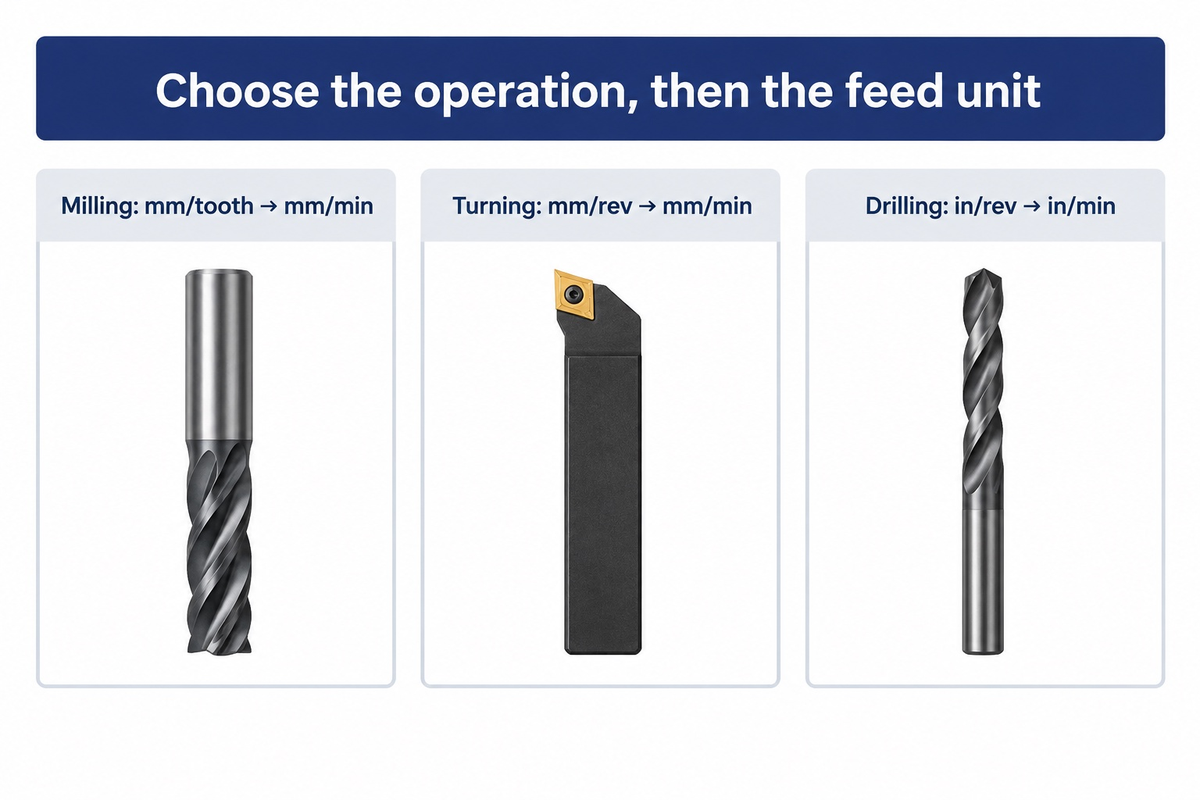
Para 304, 316 e 321 laminados no estado recozido, com 160 HB, a tabela de torneamento de uma só aresta da BSSA indica 95 m/min para desbaste com pastilha de carboneto descartável, com 3,8 mm de profundidade e avanço de 0,38 mm/rev. A linha de acabamento seguinte utiliza parâmetros diferentes. Devem escolher-se as tabelas de furação ou fresagem em conformidade.
What is the cutting speed for stainless steel?
Para a furação de aço inoxidável com brocas HSS, a Norseman indica 30-50 SFM; a velocidade de corte é a velocidade periférica na aresta de corte e escolhe-se em função da ferramenta e da operação. A BSSA apresenta uma tabela de torneamento que distingue HSS, carboneto brasado e carboneto descartável para valores definidos de dureza, avanço e profundidade de corte.
Essas operações respondem a necessidades diferentes na oficina. Uma broca entra num furo confinado; uma aresta de torneamento corta continuamente à volta do diâmetro da peça; uma fresa de topo entra e sai da peça. Por isso, copiar a velocidade de torneamento para um programa de furação altera a carga térmica e as condições de evacuação das aparas. Utilize a cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
A tabela de velocidades de corte e avanços mantém a classificação de ferramentas de cada fonte. As linhas da BSSA referem-se às ferramentas tradicionais de corte com uma só aresta, não a um catálogo recente de pastilhas revestidas. As linhas da Haas apresentam os grupos de materiais HTPM identificados na folha; o grupo adequado é escolhido com base na classificação do material em bruto feita pelo fornecedor. Esta folha não identifica M14.1 como 304 nem M14.2 como 316; confirme a correspondência dos grupos de materiais nos dados da ferramenta específica antes de escolher qualquer uma das linhas.
| Operation and stock | Tool / source | Velocidade corte | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, Speeds and feeds for turning stainless steels; Norseman, Feeds & Speeds for Drills; Haas HTPM metric speeds and feeds, página 2. A folha HTPM especifica fresagem lateral com um envolvimento radial de 0.5D e abertura de ranhuras com 1.0D, com entradas distintas para a profundidade axial. Mantenha estas condições ao transpor uma linha para um programa.
304 and 316: match the grade and cutting tool
Para 304 e 316 no estado recozido, pode começar-se pela mesma linha, se a referência da ferramenta escolhida os classificar em conjunto, como no exemplo de torneamento da BSSA. O material em bruto encruado, uma aresta de corte diferente ou outra operação podem alterar a escolha. Uma redução uniforme para todos os trabalhos em 316 pode ocultar diferenças na seleção.
A condição do material em bruto comprado deve ser registada no processo de trabalho pelo departamento de compras. Um desenho que indique aço inoxidável 304 diz menos ao programador do que um registo do material que identifique a forma do produto e a dureza. As recomendações de furação da BSSA ilustram o encruamento nas ligas austeníticas e as dificuldades que o material trefilado a frio pode causar em furos pequenos ou profundos.
O 303 de corte fácil merece uma análise própria da seleção. A BSSA distingue, na tabela de torneamento, as ligas austeníticas de corte fácil do grupo 304/316. Do mesmo modo, as ligas inoxidáveis duplex e martensíticas tratadas termicamente são consideradas separadamente. Para outras escolhas de material, consulte o guide to machining stainless steel; for the present job, keep the parameter sheet tied to the grade.
Quando se repete uma encomenda, é possível guardar o código da ferramenta e a condição do material adquirido que deram bons resultados. Mudar para uma ferramenta de corte semelhante ou para uma condição diferente do material em bruto na encomenda seguinte, mesmo que o desenho da peça não tenha mudado, implica uma nova decisão sobre a configuração.
Carbide end mills: chip load and milling engagement
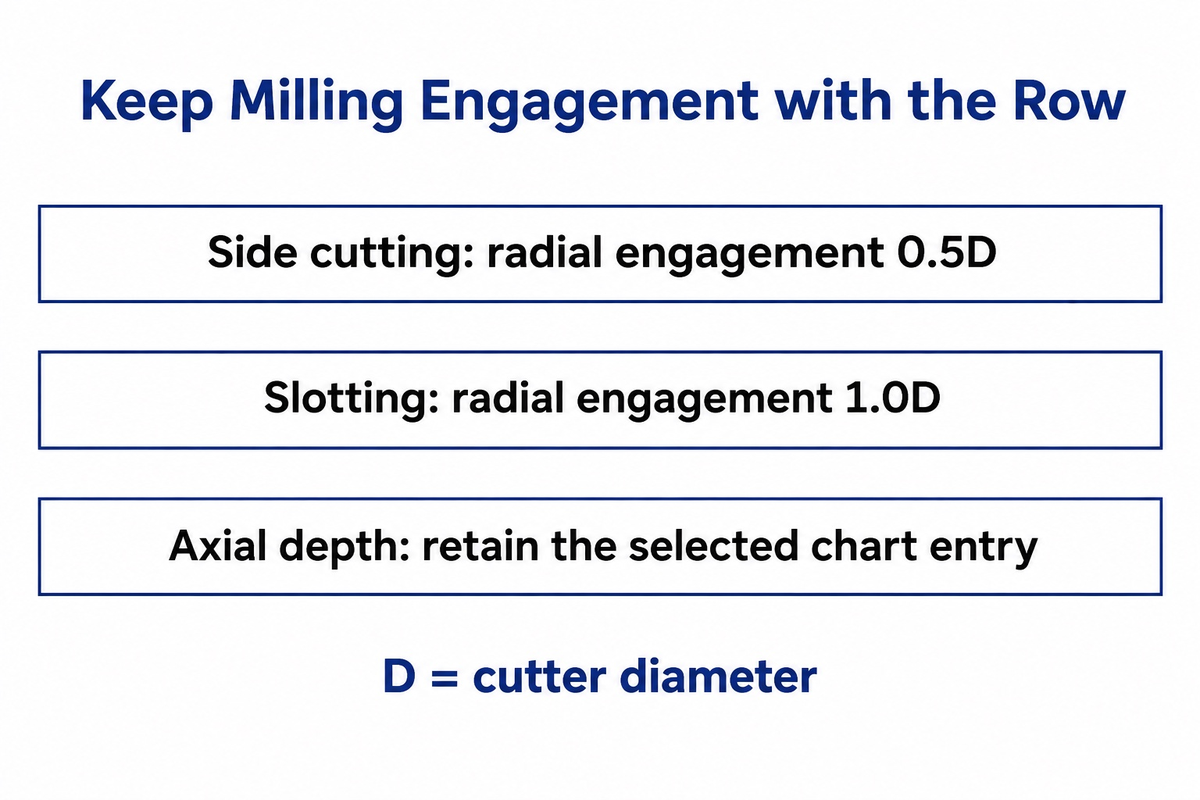
A linha M14.1 da Haas para aço inoxidável HTPM com 12 mm combina 107 m/min com um avanço por dente de 0,0559 mm. Esta combinação é válida para as condições indicadas de abertura de ranhuras e fresagem lateral. Para a aplicar a outra fresa de topo de carboneto, é necessário comparar os dados da geometria e do envolvimento, pois o espaço para as aparas e a carga de corte variam consoante o corte.
Uma ranhura de largura total mantém uma parte maior da fresa em contacto com a peça e deixa menos espaço para a saída das aparas do que um corte lateral aberto. Na fresagem CNC, o diâmetro da fresa não é o único fator que define os parâmetros de fresagem. O número de dentes, a largura radial, a profundidade axial e a saliência da ferramenta também devem constar da folha de preparação, junto da tabela de velocidades. O documento HTPM também recomenda ajustes para comprimentos de corte maiores e condições menos rígidas.
Em Malekan and colleagues’ 2021 stainless end-milling study, a ferramenta com a maior taxa de remoção também apresentou o desgaste mais rápido da aresta de corte, atingindo um máximo indicado de 420 μm. A geometria e os revestimentos também variavam entre as ferramentas; a melhor lição de compra é comparar o conjunto completo da ferramenta e do corte, em vez de apresentar um único elemento como resposta completa.
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials recomenda a fresagem de desbaste a seco de aços inoxidáveis austeníticos e duplex para minimizar a fissuração térmica no contexto de fresagem com pastilhas. As recomendações de acabamento sugerem fluido de corte ou névoa, caso a qualidade da superfície o exija. Para uma ferramenta de carboneto maciço, siga as recomendações de refrigeração específicas do fabricante; interromper a meio do processo uma refrigeração húmida já validada constitui uma alteração do processo.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
No torneamento, utiliza-se o diâmetro da peça para converter a velocidade de corte em RPM, e o avanço da ferramenta é definido por rotação. Num torno programado em mm/rev, o valor do avanço pode manter-se constante enquanto as RPM mudam. O avanço resultante em mm/min altera-se automaticamente. As RPM do veio têm um limite que depende da configuração da bucha e da peça.
The difference is important when comparing Tornos CNC. A velocidade máxima do veio indicada num catálogo é uma especificação do torno CNC. No entanto, a velocidade de funcionamento permitida também depende da fixação da peça, dos limites da ferramenta e da própria peça. Com velocidade de corte constante, as RPM aumentam à medida que a ferramenta se aproxima de um diâmetro menor; o programa precisa de um limite adequado de velocidade para a configuração atual.
The University of Florida’s CNC lathe teaching examples indicam um limite de velocidade e a utilização de velocidade de corte constante com avanço fixo por rotação. Os valores do exemplo correspondem à máquina e à bucha do laboratório. A explicação sobre o modo de controlo é útil; reduzir as RPM reais não exige uma redução proporcional do avanço definido em mm/rev no programa, se se pretender manter o mesmo avanço por rotação.
A BSSA relaciona a velocidade de torneamento com a profundidade e o avanço. As linhas de desbaste e acabamento constituem conjuntos de parâmetros distintos. Passar para um corte ligeiro de acabamento mantendo todos os pressupostos de desbaste pode fazer com que a aresta corte uma superfície previamente endurecida. Deixe margem suficiente para o acabamento e escolha a geometria de acabamento antes da última passagem de desbaste.
Drill speeds: HSS, cobalt and carbide
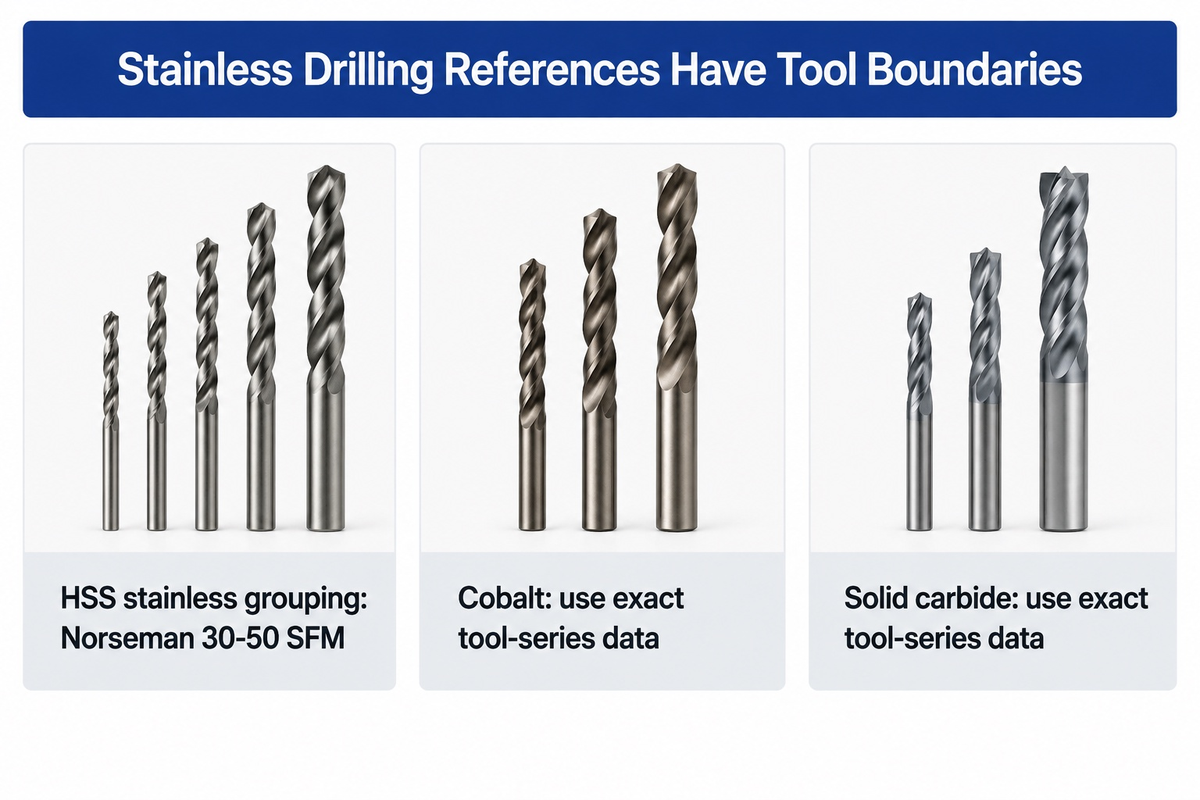
A referência de brocas HSS da Norseman indica 30-50 SFM para aço inoxidável e especifica o avanço em função do diâmetro da broca, expresso em polegadas por rotação. As brocas de cobalto e de carboneto maciço utilizam os dados da respetiva série de ferramentas. Estas referências não estabelecem uma linha numérica verificada específica para 316 para nenhum destes tipos; por isso, o intervalo HSS é a única velocidade de furação quantificada aqui. A profundidade do furo e a refrigeração determinam se uma dada configuração da broca consegue evacuar as aparas ao longo de todo o furo.
O aço rápido continua a ser uma opção viável para furar aço inoxidável. Nas brocas HSS com cobalto, a espessura da alma e a geometria também influenciam o corte. As brocas de carboneto maciço exigem um sistema rígido compatível e a configuração de refrigeração especificada para a ferramenta. Uma serra craniana com ponta de carboneto é outro tipo de ferramenta; a respetiva tabela de RPM não é uma tabela para brocas de carboneto maciço.
In the HSS example, Norseman’s diameter table indica 0,004–0,010 in/rev para o intervalo de 1/4–1/2 inch. Com um valor assumido de 40 SFM e um diâmetro exato de 1/2 inch, a velocidade calculada da ferramenta é de cerca de 306 RPM. Um avanço assumido de 0.004 in/rev resulta então em cerca de 1.22 in/min. Estes valores resultam da conversão de dados de referência selecionados; a condição da broca e a geometria do furo continuam a fazer parte da configuração.
Ao comparar um berbequim de coluna com máquinas perfuração radial, devem considerar-se os passos de velocidade disponíveis e o controlo do avanço no diâmetro pretendido. Mesmo uma broca afiada pode falhar quando as aparas ficam presas no furo. BSSA’s drilling and reaming guidance stresses maintained cutting feed, chip escape and avoiding dwell. Use the drillmaker’s depth-specific cycle rather than applying a single peck interval to every drill.
Calculate RPM and feed rate from cutting data
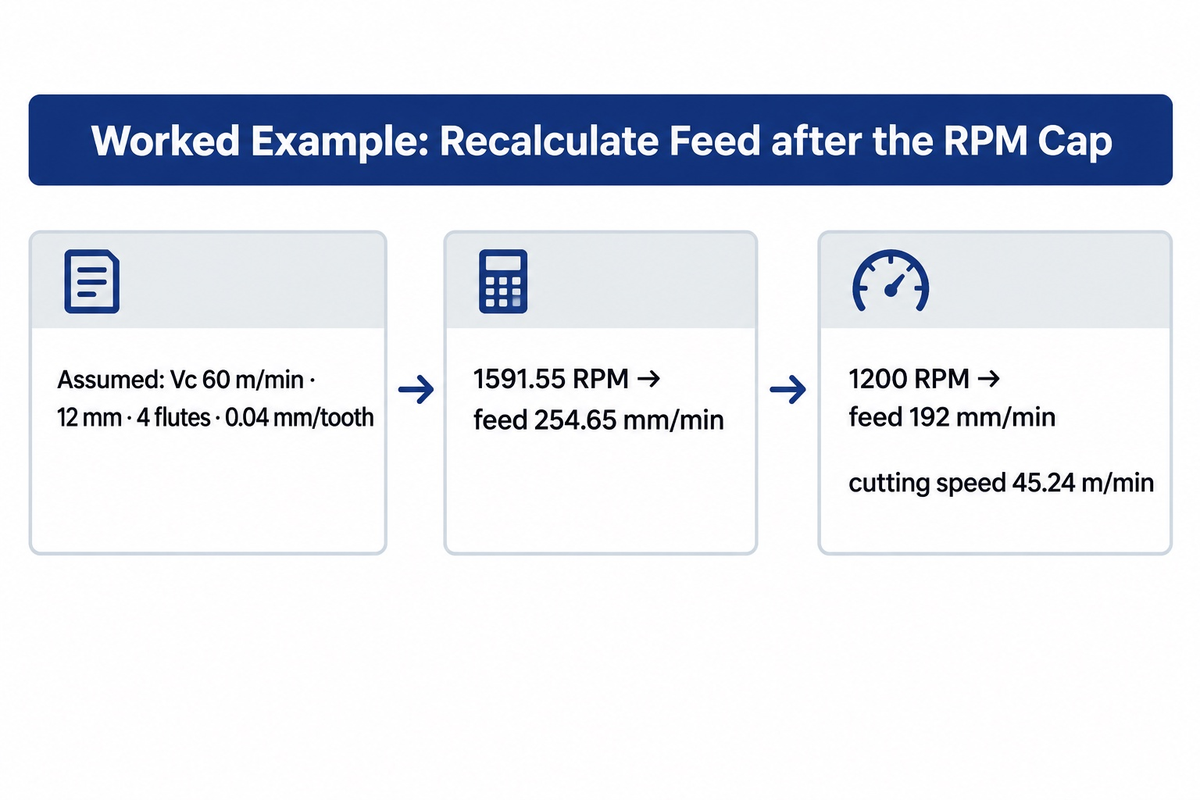
Na fresagem métrica, as RPM são iguais a 1000 multiplicado pela velocidade de corte em m/min e dividido pelo produto de π pelo diâmetro da fresa em mm. O avanço da mesa é igual às RPM multiplicadas pelo número efetivo de dentes e pelo avanço por dente. Defina as RPM do veio para o valor permitido antes de calcular o avanço em mm/min.
How Do Machinists Calculate Cutting Feeds and Speeds?
Os maquinistas calculam as RPM a partir do diâmetro e da velocidade periférica e determinam o avanço linear utilizando a unidade de avanço correta. Na fresagem, multiplicam-se as RPM pelo avanço por dente e pelo número efetivo de dentes. Na furação e no torneamento, multiplicam-se as RPM pelo avanço por rotação. Estas relações são apresentadas em Mitsubishi Materials’ cutting formulas e University of Florida’s speeds and feeds notes.
Utilize as fórmulas métricas n = 1000 × Vc / (π × D) e Vf = n × z × fz para a fresagem. Em polegadas, n = 12 × SFM / (π × D), sendo D expresso em polegadas. Nas operações com avanço por rotação, Vf = n × fn. Manter separados mm/tooth e mm/rev evita uma multiplicação adicional indesejada pelo número de dentes. As grandezas usadas para os vários materiais são explicadas no feeds e velocidades fundamentos página.
Assumed inputs for a worked example: uma fresa de topo de 12 mm com quatro dentes, Vc = 60 m/min e fz = 0,04 mm/tooth. Estes valores ilustram o cálculo; não são uma recomendação do fabricante para uma fresa não especificada. O cálculo resulta em 1000 × 60 ÷ (π × 12) = 1591.55 RPM e, em seguida, 1591,55 × 4 × 0.04 = 254,65 mm/min.
Suponha que essa configuração permita apenas 1200 RPM. Manter 0,04 mm/tooth exige 1200 × 4 × 0.04 = 192 mm/min. A velocidade de corte passa a ser π × 12 × 1200 ÷ 1000 = 45,24 m/min. Manter o avanço anterior de 254,65 mm/min aumentaria o avanço por dente para cerca de 0,0531 mm. O limite de velocidade altera o corte, não apenas o valor apresentado.
Num torno a funcionar em modo de avanço por rotação, mantenha o valor fn escolhido se pretender conservar o avanço por rotação. Por exemplo, um valor assumido de 0,20 mm/rev a 1200 RPM corresponde a 240 mm/min. O modo de avanço do controlador determina o significado do valor F programado; os códigos específicos da máquina devem seguir o respetivo manual.
Work hardening and tool wear: correct the cause
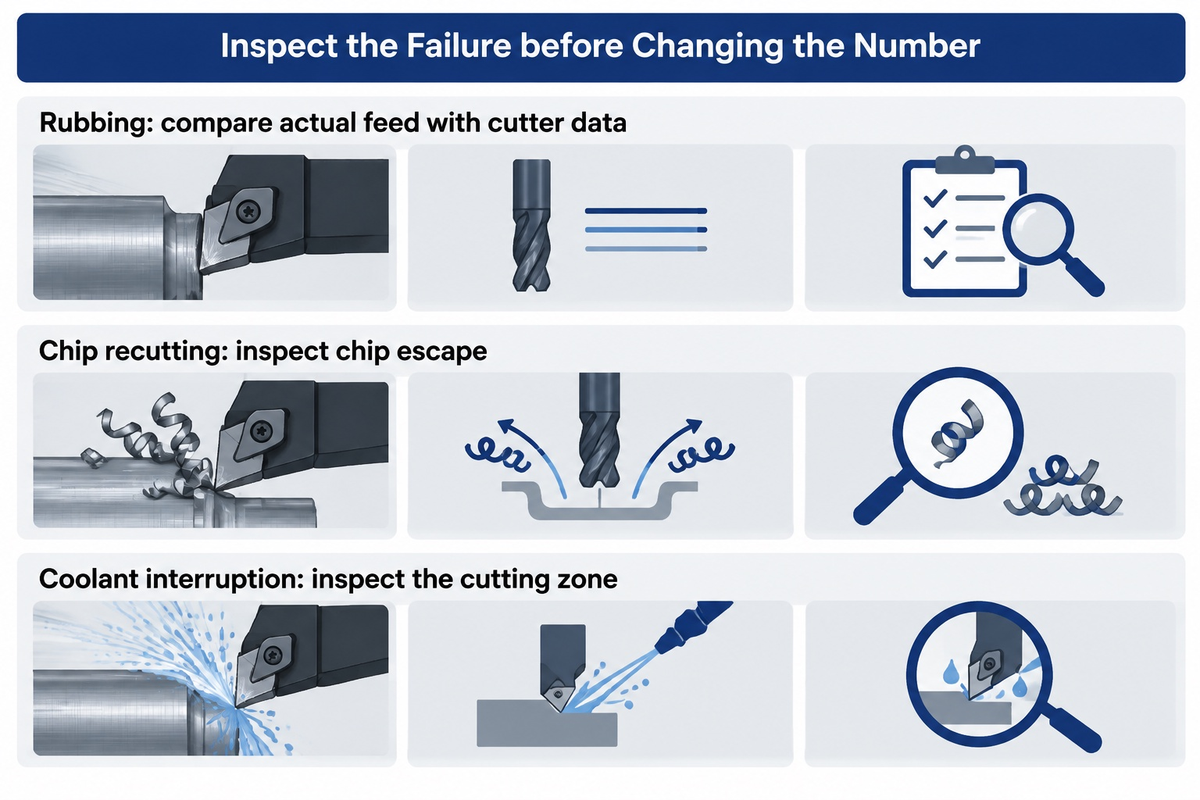
Quando ocorre encruamento ou desgaste da ferramenta, verifique se há roçamento, recorte de aparas, envolvimento instável ou interrupções da refrigeração antes de alterar a velocidade ou o avanço. Estas condições provocam sintomas diferentes. Antes de alterar a velocidade ou o avanço, observe o ponto de falha da ferramenta e a forma como as aparas saíram.
What happens if feed rate is too low?
Ao trabalhar aço inoxidável sujeito a encruamento, um avanço muito baixo pode fazer com que a aresta de corte roce ou sulque o material em vez de formar a apara pretendida. Este limite varia consoante a geometria da aresta, o seu desgaste e o envolvimento. Por isso, os avanços muito baixos devem ser investigados, em vez de se presumir que são a causa da falha.
Elkaseer and colleagues’ 2019 study sobre o torneamento de precisão de 316L também indicou uma relação não linear entre o avanço e a rugosidade da superfície à medida que a condição da aresta se alterava. Não se deve presumir um avanço mínimo para fresas de topo comuns com base nas condições de corte microscópicas. A medida correta é comparar o avanço em utilização com os dados da fresa específica e verificar a condição da aresta, em vez de presumir um limite universal para a carga por dente.
One 2018 Practical Machinist discussion of a 304L job ilustra o problema. Jaxian relatou a quebra de uma fresa durante a abertura de uma ranhura de largura total, seguida de avanços muito conservadores e um ciclo longo. As respostas discutiram se o avanço, por si só, teria causado a quebra. Mais tarde, Jaxian suspeitou que o bocal de refrigeração do lado direito não cobria bem a zona de corte profunda. Essa suspeita não foi confirmada por uma análise da falha, mas indica algo útil para o operador verificar: a presença de fluido na superfície não garante que as aparas sejam evacuadas do fundo da ranhura.
A mesma discussão inclui também um exemplo de maquinagem a seco com baixo envolvimento radial. Este corte também difere da ranhura profunda original. Uma outra 316 manual-milling discussion associa também uma limitação da folga mecânica a uma sugestão de fresagem concordante. Registar estes pormenores junto da experiência evita transformar um êxito individual numa instrução para outra máquina.
Tool life and surface finish are different factors. A 2021 finishing end-milling study on AISI 316 avaliou os efeitos do corte a seco, da MQL e da MQL assistida por nanopartículas, considerando a qualidade da superfície e o consumo de energia como respostas. Ao escolher um processo de acabamento, estas melhorias devem ser avaliadas enquanto tais.
Tool cost per part and CNC machine limits
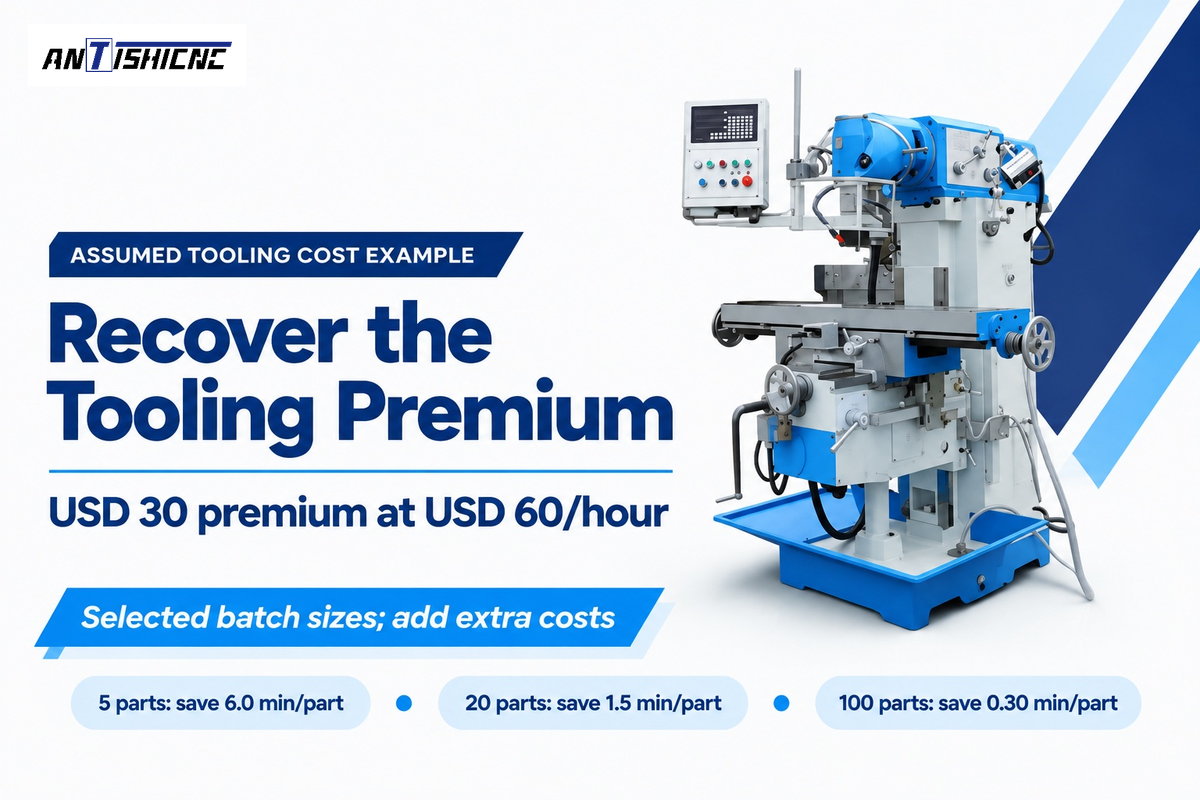
Um acréscimo de USD 30 no custo das ferramentas exige uma poupança de 30 minutos de tempo de máquina para recuperar esse custo, considerando um valor assumido de USD 60 por hora. Pressupõe-se que não há alterações no consumo de arestas, nas mudanças de ferramenta nem nas peças rejeitadas. A poupança por peça varia consoante a dimensão do lote, como a tabela ilustra.
Tooling Break-Even Cut-Time Table
Assumed inputs: uma opção acrescenta USD 30 ao custo das ferramentas para o lote; o tempo de máquina é valorizado em USD 60/hour, ou USD 1/minute. Ambas as opções produzem o mesmo número de peças aceites. Inicialmente, mantêm-se iguais a preparação, os consumíveis e o consumo de arestas. Minutos poupados necessários por peça = 30 ÷ quantidade do lote.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
Numa encomenda hipotética de 20 peças, uma poupança de 1 minute por peça corresponde a USD 20 ao valor considerado, deixando USD 10 do custo adicional por recuperar. Uma poupança de 2 minutes corresponde a USD 40 antes de quaisquer custos adicionais. Se a opção mais rápida consumir outra aresta ou acrescentar tempo de inspeção, inclua esses custos antes de comparar o total de peças aceites. Para esse lote de 20 peças, o carboneto só compensa quando a poupança de tempo medida excede 1.5 minutes por peça aceite, acrescida desses custos adicionais. São necessários resultados reais de vida útil da ferramenta e de tempo de ciclo em 304 para as duas ferramentas propostas, a fim de determinar qual delas ultrapassa esse limiar. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
A máquina pode acabar por impedir a obtenção de poupanças. A explicação de Scott Smith sobre as limitações de potência e binário do fuso explica a importância da potência à rotação de trabalho. Uma potência nominal mais elevada a outra rotação não equivale à mesma potência disponível à velocidade de corte.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
Utilize uma fonte relevante para a decisão. O fabricante da ferramenta pode fornecer dados de corte, o registo do aço identifica a condição do material e o fornecedor da máquina pode dar informações sobre o veio e o equipamento. Numa nova configuração, inclua na consulta ao fornecedor da máquina o mesmo código da ferramenta e o mesmo envolvimento de corte. Assim, é possível comparar a configuração proposta com o corte pretendido.
Haas publishes HTPM sheets for tool series; Norseman provides HSS drilling guidance; Sandvik Coromant offers milling guidance by material and operation; Mitsubishi Materials provides cutting formulas. Those resources help at different steps of CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993, Teste de vida útil da ferramenta com ferramentas de torneamento de ponto único, provides a public scope covering turning tools, workpiece conditions and test reporting. Its catalogue lists Edition 2 as current. The standard’s scope concerns testing, while a selected tool’s data sheet supplies the cutting recommendation.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
Está a planear um trabalho em aço inoxidável com equipamento ANTISHICNC? Envie o desenho da peça, a qualidade e o estado do material, os diâmetros de corte máximo e mínimo, a série da ferramenta e o tipo de contacto previsto. Inclua a quantidade necessária do lote e a profundidade do furo, quando relevante. Comece por escolher a configuração adequada: vertical machining centre or lathe configuration, then compare spindle, feed and coolant details against that job.
Perguntas frequentes
Can I use the same feeds and speeds for 304 and 316?
Sim, quando a referência da ferramenta selecionada inclui ambas as ligas na mesma condição do material e na mesma operação. O exemplo de torneamento no estado recozido da BSSA faz isso. Uma condição diferente do material em bruto ou outra ferramenta de corte pode exigir outra linha. Mantenha juntos a família da ferramenta escolhida, a profundidade de corte e as unidades de avanço, em vez de aplicar uma alteração percentual fixa.
Why do my tools wear quickly or break?
Uma velocidade excessiva, o roçamento, a acumulação de aparas, uma fixação instável ou uma refrigeração interrompida podem provocar desgaste rápido ou quebra da ferramenta. Analise o padrão de desgaste e as condições de corte para escolher a correção. Compare o avanço e o envolvimento reais com os dados da ferramenta específica. Uma aresta partida, por si só, não permite identificar qual condição causou a falha nesse trabalho.
Can a drill press machine stainless steel with HSS?
Sim, um berbequim de coluna adequado pode utilizar uma broca HSS para trabalhar aço inoxidável, desde que permita a velocidade necessária, uma fixação rígida da peça e um avanço de corte controlado. A referência da Norseman indica 30–50 SFM para o seu grupo de aços inoxidáveis. O diâmetro da broca determina as RPM, enquanto a profundidade do furo e a evacuação das aparas influenciam o ciclo e a refrigeração necessária.
Does a higher spindle speed always mean faster machining?
No. Higher RPM can increase cutting feed at a retained chip load, but tool wear, power limits and extra tool changes can offset the gain. Compare total cycle time and accepted-part cost at the proposed operating conditions before valuing the change.
Can I use a speed chart for a different cutter diameter?
Utilize os dados específicos para o diâmetro indicados na tabela ou o método de conversão aí especificado. Quando o diâmetro muda, a velocidade de corte corresponde a outras RPM, e o avanço recomendado por dente também pode mudar. Manter as mesmas RPM e o mesmo avanço linear resultaria, portanto, num corte diferente. Para uma fresa de topo, mantenha na fórmula do avanço o número efetivo de dentes em corte. Para furar ou tornear, utilize o avanço por rotação. Recalcule com dados de origem compatíveis em vez de copiar apenas as RPM apresentadas.
Should I use a peck cycle when drilling stainless steel?
Utilize um ciclo de furação intermitente quando as instruções da broca escolhida, específicas para a profundidade, exigirem a retirada da broca para evacuar as aparas. A refrigeração interna e um modelo diferente de broca podem exigir outro ciclo. Evite pausas e a acumulação de aparas. Um intervalo de furação intermitente indicado numa referência para brocas HSS não deve ser aplicado automaticamente a outro modelo de broca.
What information belongs in a stainless machining enquiry?
Inclua a revisão do desenho, a liga de aço inoxidável, a condição do material, a operação e a quantidade necessária para o lote. Acrescente a série da fresa ou da broca, o diâmetro de corte, o envolvimento radial e axial ou a profundidade do furo. Indique o modo de avanço pretendido e o método de refrigeração. Para escolher a máquina, inclua os requisitos de fixação da peça e a gama de velocidades do veio necessária. Estes dados permitem ao fornecedor comparar o equipamento proposto com o processo pretendido, mantendo distintos os requisitos da ferramenta, da capacidade da máquina e da peça acabada.
Compare cutting data within the named tool series and material conditions. Worked cost and RPM examples use stated assumptions.
Referências e fontes
- Speeds and feeds for turning stainless steels, British Stainless Steel Association, annealed stock and tool-specific starting data.
- Speeds and feeds for drilling and reaming stainless steels, British Stainless Steel Association.
- Velocidades e Feeds, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- Recursos de torno CNC, University of Florida, feed modes and workholding examples.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- Sustainable assessment of a milling manufacturing process based on economic tool life and energy modeling, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 public catalogue and abstract, International Organization for Standardization.



