














Les paramètres de coupe de l’inox comprennent la vitesse de coupe et l’avance qui permettent à l’outil de former un copeau sans surcharger son arête. Commencez par définir l’opération : Norseman indique 30–50 SFM pour le perçage HSS, tandis que BSSA donne différentes valeurs de tournage pour le 304/316 à l’état recuit. En fraisage, il faut connaître la série, le diamètre et l’engagement exacts de la fraise deux tailles.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a Fraiseuse CNC il faut prendre en compte autre chose que le régime maximal élevé de la broche. La question est de savoir si la broche, le bridage de la pièce et la configuration d’arrosage peuvent maintenir la coupe sur toute la longueur de la forme usinée.
- Flood coolant isn’t the default for every stainless milling cut.
- A lower RPM changes the required feed in mm/min when chip load is held constant.
- Per-revolution programming behaves differently: the programmed feed per revolution can remain unchanged.
- A faster cut earns its tooling premium only after edge consumption, tool changes and accepted parts are counted.
Stainless steel speed and feed chart: start by operation
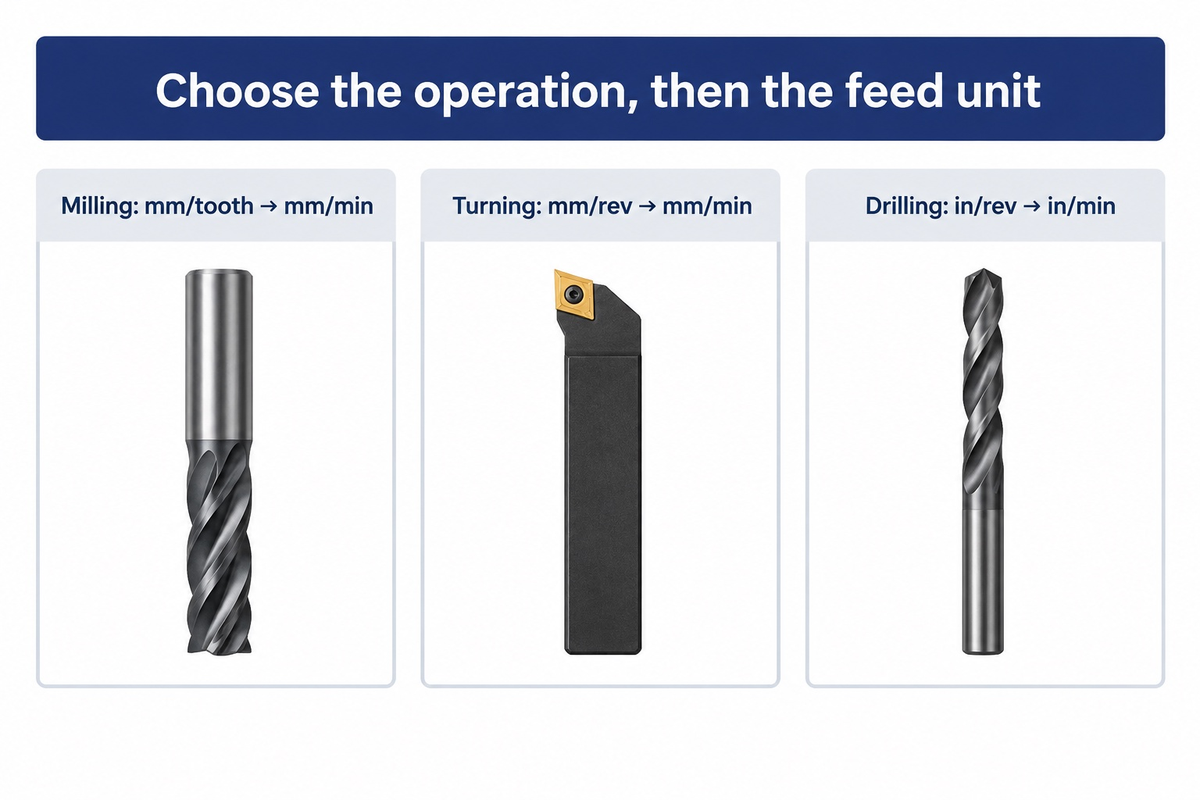
Pour le 304, le 316 et le 321 corroyés à l’état recuit et à 160 HB, le tableau de tournage en chariotage de BSSA indique 95 m/min avec un outil en carbure amovible pour l’ébauche, à une profondeur de 3,8 mm et une avance de 0,38 mm/rev. La ligne de finition suivante utilise des réglages différents. Il faut choisir en conséquence les tableaux de perçage ou de fraisage.
What is the cutting speed for stainless steel?
Pour le perçage de l’inox avec un foret HSS, Norseman indique 30-50 SFM ; la vitesse de coupe est la vitesse de surface au niveau de l’arête et se choisit en fonction de l’outil et de l’opération. BSSA fournit un tableau de tournage qui distingue le HSS, le carbure brasé et le carbure amovible pour des valeurs indiquées de dureté, d’avance et de profondeur de passe.
Ces lignes répondent à des questions différentes sur l’usinage. Un foret pénètre dans un trou confiné ; une arête de tournage coupe en continu autour du diamètre de la pièce ; une fraise en bout entre dans la pièce et en ressort. Par conséquent, reprendre la vitesse de tournage dans un programme de perçage modifie la charge thermique et les conditions d’évacuation des copeaux. Utilisez le cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
Le tableau des paramètres de coupe conserve la classification des outils propre à chaque source. Les lignes de BSSA concernent ses outils traditionnels à arête unique, et non un catalogue récent de plaquettes revêtues. Les lignes Haas reprennent les désignations de groupes de matières HTPM imprimées sur la fiche ; le groupe approprié se choisit en fonction de la classification du stock par le fournisseur. Cette fiche n’indique pas que M14.1 correspond au 304 ni que M14.2 correspond au 316 ; établissez la correspondance des groupes de matières à partir des données exactes de la fraise avant de choisir l’une ou l’autre ligne.
| Operation and stock | Tool / source | Vitesse de coupe | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, Speeds and feeds for turning stainless steels; Norseman, Feeds & Speeds for Drills; Haas HTPM metric speeds and feeds, page 2. La fiche HTPM indique un fraisage latéral avec un engagement radial de 0.5D et un rainurage à 1.0D, avec des valeurs de profondeur axiale distinctes. Conservez ces conditions lorsque vous reportez une ligne dans un programme.
304 and 316: match the grade and cutting tool
Le 304 et le 316 à l’état recuit peuvent partir de la même ligne si la référence d’outillage choisie les classe ensemble dans les mêmes conditions de matière et d’opération, comme dans l’exemple de tournage de BSSA. Un stock écroui, une arête de coupe différente ou une autre opération peut modifier le choix. Appliquer une réduction uniforme à tous les travaux sur du 316 risque de masquer ces différences.
Les achats doivent consigner l’état matière du stock acheté dans le dossier de fabrication. Un plan indiquant de l’inox 304 renseigne moins le programmeur qu’une fiche matière précisant la forme du produit et sa dureté. Les recommandations de BSSA sur le perçage illustrent l’écrouissage des nuances austénitiques et les difficultés que le stock étiré à froid peut entraîner dans les trous petits ou profonds.
Le 303 à usinabilité améliorée mérite une analyse distincte du choix de l’outil. Dans son tableau de tournage, BSSA distingue les nuances austénitiques à usinabilité améliorée du groupe 304/316. De même, les nuances duplex et martensitiques traitées thermiquement sont traitées séparément. Pour les autres choix de matière, consultez le guide to machining stainless steel; for the present job, keep the parameter sheet tied to the grade.
Lorsqu’un bon de commande est répété, le code d’outil utilisé avec succès et l’état de la matière achetée peuvent être conservés. Choisir pour la commande suivante une fraise d’apparence similaire ou un stock dans un état différent crée une nouvelle décision de réglage, même si le plan de la pièce n’a pas changé.
Carbide end mills: chip load and milling engagement
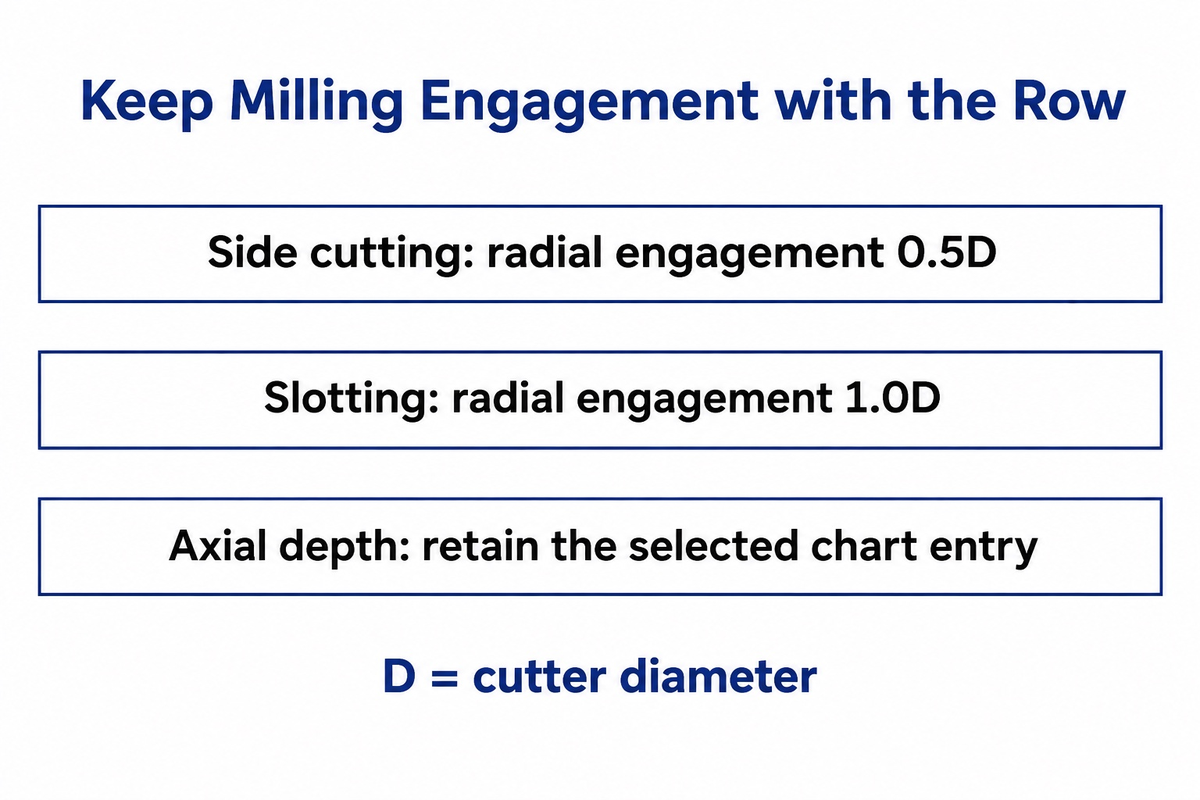
La ligne Haas HTPM M14.1 pour l’inox avec une fraise de 12 mm associe 107 m/min à une avance par dent de 0,0559 mm. Cette combinaison convient aux conditions de rainurage et de fraisage latéral indiquées. Pour l’appliquer à une autre fraise en carbure, il faudrait faire correspondre la géométrie et les données d’engagement, car l’espace disponible pour les copeaux et l’effort de coupe varient selon la coupe.
Une rainure pleine largeur maintient une plus grande partie de la fraise en prise et laisse moins de place aux copeaux pour s’échapper qu’un fraisage latéral ouvert. En usinage CNC, le diamètre de la fraise ne suffit pas à définir les paramètres de fraisage. Le nombre de dents, la largeur radiale, la profondeur axiale et le porte-à-faux de l’outil doivent également figurer à côté du tableau des vitesses sur la fiche de réglage. Le document HTPM recommande aussi des ajustements lorsque la longueur de coupe augmente ou que la rigidité diminue.
Dans Malekan and colleagues’ 2021 stainless end-milling study, l’outil ayant le débit d’enlèvement de matière le plus élevé présentait aussi l’usure d’arête la plus rapide, jusqu’à une valeur maximale rapportée de 420 μm. La géométrie et les revêtements variaient également d’un outil à l’autre. Pour choisir judicieusement, il vaut mieux comparer l’ensemble outil et conditions de coupe plutôt que de présenter un seul élément comme s’il suffisait à tirer une conclusion.
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials recommande le fraisage d’ébauche à sec des aciers inoxydables austénitiques et duplex pour minimiser la fissuration thermique dans le contexte du fraisage avec plaquettes. Pour la finition, ses recommandations préconisent un liquide de coupe ou une brumisation si l’état de surface l’exige. Avec un outil en carbure monobloc, suivez les recommandations d’arrosage du fabricant de cet outil ; interrompre en cours d’opération un procédé éprouvé avec arrosage constitue une modification du procédé.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
En tournage, le diamètre de la pièce sert à convertir la vitesse de coupe en régime, et l’avance de l’outil se règle en avance par tour. Sur un tour programmé en mm/rev, le réglage de l’avance peut rester constant lorsque le régime change. L’avance obtenue en mm/min varie alors automatiquement. Le régime de la broche est limité en fonction du montage du mandrin et de la pièce.
The difference is important when comparing Tours CNC. La vitesse maximale de broche indiquée dans un catalogue est une caractéristique du tour CNC. Toutefois, la vitesse de fonctionnement autorisée dépend aussi du bridage, des limites de l’outil et de la pièce. En vitesse de coupe constante, le régime augmente lorsque l’outil se rapproche d’un diamètre plus petit ; le programme doit prévoir une limite de régime adaptée au montage utilisé.
The University of Florida’s CNC lathe teaching examples présentent une limitation de régime et l’utilisation de la vitesse de coupe constante avec une avance par tour fixe. Les valeurs de leur exemple correspondent à la machine et au mandrin du laboratoire. La leçon sur le mode de commande est utile : réduire le régime réel n’impose pas de réduire proportionnellement l’avance programmée en mm/rev si l’on veut conserver la même avance par tour.
BSSA relie la vitesse de tournage à la profondeur de passe et à l’avance. Ses lignes d’ébauche et de finition constituent des ensembles de paramètres distincts. Passer à une légère passe de finition tout en conservant toutes les hypothèses d’ébauche peut faire travailler l’arête sur une surface déjà écrouie. Prévoyez une surépaisseur de finition suffisante et choisissez la géométrie de finition avant la dernière passe d’ébauche.
Drill speeds: HSS, cobalt and carbide
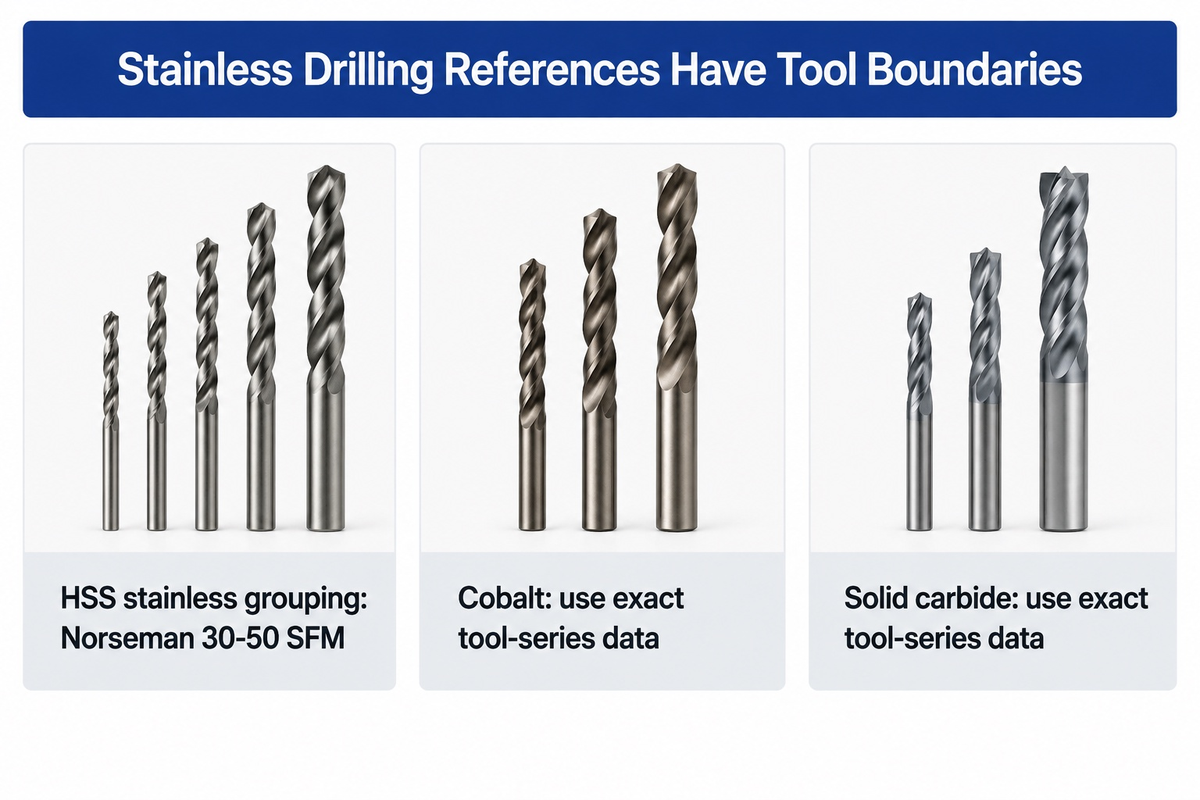
La référence de forets HSS de Norseman indique 30-50 SFM pour l’inox et précise l’avance en fonction du diamètre du foret, en pouces par tour. Les forets au cobalt et en carbure monobloc ont leurs propres données, définies par série. Ces références ne permettent pas d’établir une valeur numérique vérifiée propre au 316 pour l’un ou l’autre de ces types de foret ; la plage HSS est donc la seule vitesse de perçage chiffrée ici. La profondeur du trou et l’alimentation en liquide de refroidissement déterminent si les réglages du foret permettent d’évacuer les copeaux jusqu’au fond du trou.
L’acier rapide reste une option viable pour le perçage de l’inox. Avec un foret HSS au cobalt, l’épaisseur de l’âme et la géométrie influent également sur la coupe. Les forets en carbure monobloc nécessitent un système compatible et rigide, ainsi que la configuration d’arrosage spécifiée pour l’outil. Un trépan à plaquettes en carbure est encore un autre type d’outil ; son tableau de régimes ne s’applique pas aux forets en carbure monobloc.
In the HSS example, Norseman’s diameter table indique 0,004–0,010 in/rev pour la plage de 1/4–1/2 inch. Avec une vitesse supposée de 40 SFM et un diamètre exact de 1/2 inch, le régime calculé est d’environ 306 RPM. Une avance supposée de 0.004 in/rev donne alors environ 1.22 in/min. Il s’agit de conversions à partir de valeurs de référence choisies ; l’état du foret et la géométrie du trou restent des éléments du réglage.
Lorsqu’on compare une perceuse à colonne à perceuses radiales, il convient de tenir compte des paliers de vitesse disponibles et du réglage de l’avance au diamètre souhaité. Même un foret bien affûté peut casser si les copeaux s’accumulent dans le trou. BSSA’s drilling and reaming guidance stresses maintained cutting feed, chip escape and avoiding dwell. Use the drillmaker’s depth-specific cycle rather than applying a single peck interval to every drill.
Calculate RPM and feed rate from cutting data
En fraisage métrique, le régime en RPM est égal à 1000 multiplié par la vitesse de coupe en m/min, puis divisé par le produit de π et du diamètre de la fraise en mm. L’avance de table est égale au régime multiplié par le nombre de dents effectives et l’avance par dent. Réglez le régime de broche à la valeur autorisée avant de calculer l’avance en mm/min.
How Do Machinists Calculate Cutting Feeds and Speeds?
Les usineurs déterminent le régime à partir du diamètre et de la vitesse de surface, puis calculent l’avance linéaire avec l’unité d’avance appropriée. En fraisage, on multiplie le régime par l’avance par dent et le nombre de dents effectives. En perçage et en tournage, on multiplie le régime par l’avance par tour. Ces relations sont présentées dans Mitsubishi Materials’ cutting formulas et University of Florida’s speeds and feeds notes.
Utilisez les formules métriques n = 1000 × Vc / (π × D) et Vf = n × z × fz pour le fraisage. En unités impériales, n = 12 × SFM / (π × D), où D est exprimé en pouces. Pour les opérations avec avance par tour, Vf = n × fn. Distinguer mm/tooth de mm/rev évite de multiplier par erreur une nouvelle fois par le nombre de dents. Les grandeurs utilisées pour les différents matériaux sont expliquées dans le flux et vitesses fondamentaux page.
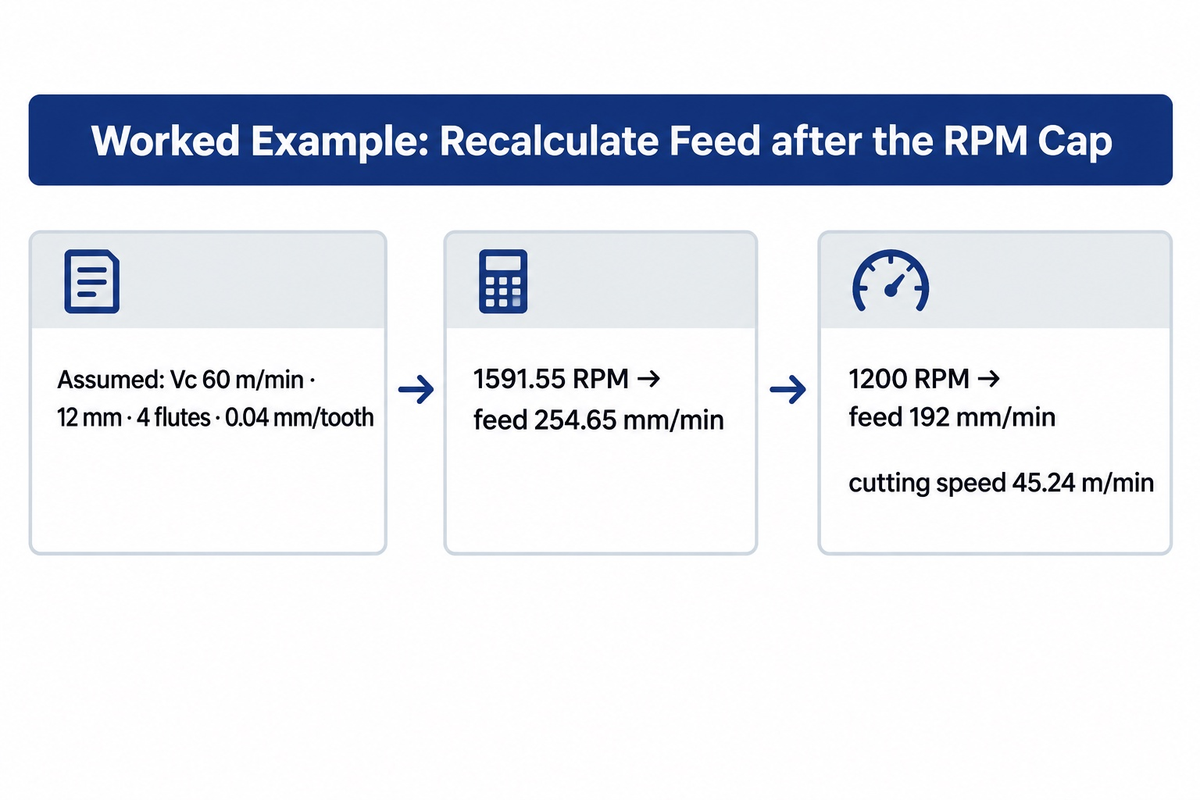
Assumed inputs for a worked example: une fraise deux tailles de 12 mm à quatre dents, avec Vc = 60 m/min et fz = 0,04 mm/tooth. Ces valeurs illustrent le calcul ; elles ne constituent pas une recommandation du fabricant pour une fraise non spécifiée. Le calcul donne 1000 × 60 ÷ (π × 12) = 1591.55 RPM, puis 1591,55 × 4 × 0.04 = 254,65 mm/min.
Supposons que ce montage autorise seulement 1200 RPM. Pour conserver 0,04 mm/tooth, il faut régler l’avance à 1200 × 4 × 0.04 = 192 mm/min. La vitesse de surface devient π × 12 × 1200 ÷ 1000 = 45,24 m/min. Si l’on conserve l’ancienne avance de 254,65 mm/min, l’avance par dent passe à environ 0,0531 mm. La limitation de vitesse modifie la coupe, et pas seulement la valeur affichée.
Pour un tour fonctionnant en mode d’avance par tour, conservez le réglage fn choisi afin de maintenir la même avance par tour. Par exemple, une valeur supposée de 0,20 mm/rev à 1200 RPM correspond à 240 mm/min. Le mode d’avance de la commande détermine la signification de la valeur F programmée ; les codes propres à la machine doivent respecter son manuel.
Work hardening and tool wear: correct the cause
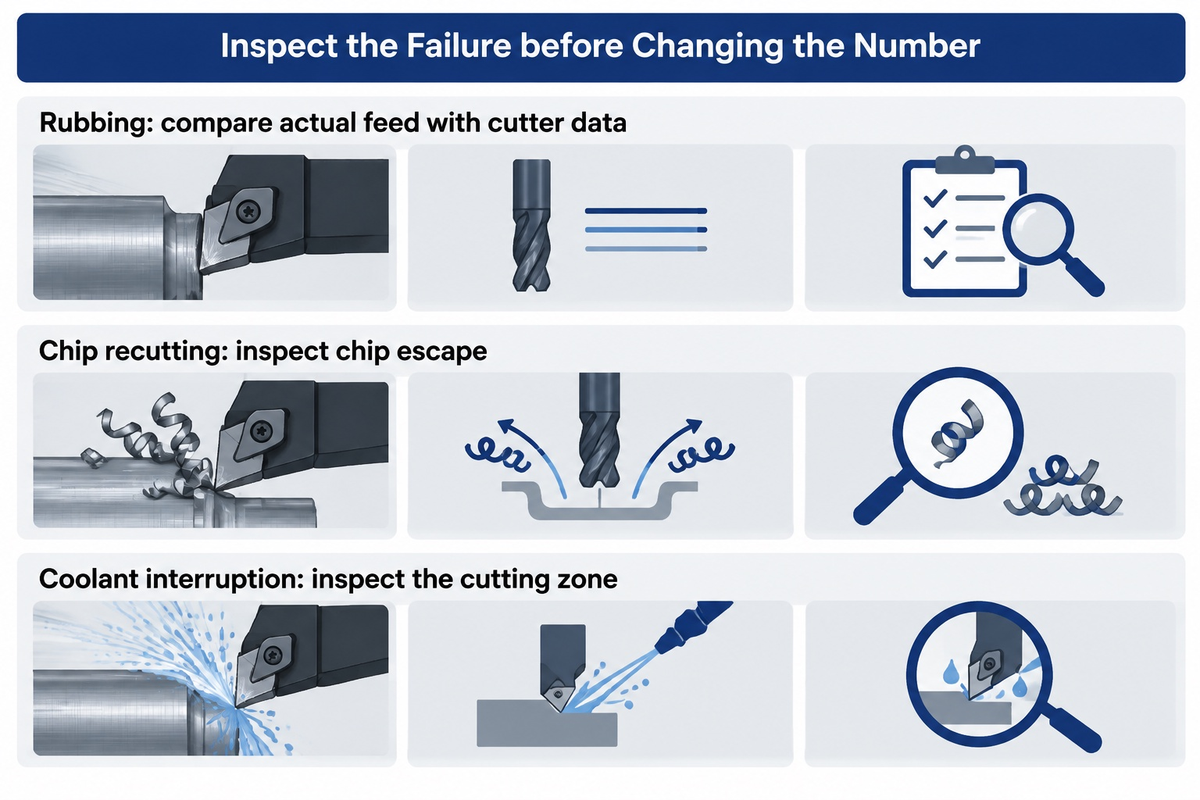
En cas d’écrouissage ou d’usure de l’outil, vérifiez le frottement, la recoupe des copeaux, l’instabilité de l’engagement et les interruptions d’arrosage avant de modifier la vitesse ou l’avance. Ces conditions produisent des symptômes différents. Examinez le point de rupture de l’outil et la façon dont les copeaux se sont évacués avant de modifier la vitesse ou l’avance.
What happens if feed rate is too low?
Avec un acier inoxydable qui s’écrouit, une avance très faible peut faire frotter ou labourer l’arête au lieu de former le copeau voulu. Ce seuil varie selon la géométrie de l’arête, son degré d’usure et l’engagement. Il faut donc examiner les avances très faibles plutôt que de les considérer d’emblée comme la cause de la défaillance.
Elkaseer and colleagues’ 2019 study a également signalé, lors d’opérations de tournage de précision du 316L, une relation non linéaire entre l’avance et la rugosité de surface lorsque l’état de l’arête variait. Au vu des conditions de coupe à l’échelle microscopique, il ne faut pas supposer qu’il existe une avance minimale universelle pour les fraises deux tailles classiques. Il convient de comparer l’avance réelle aux données exactes de la fraise et de vérifier l’état de l’arête plutôt que de supposer un seuil universel de charge de copeau.
One 2018 Practical Machinist discussion of a 304L job illustre le problème. Jaxian a signalé la casse d’une fraise pendant un rainurage pleine largeur, puis utilisé des avances très prudentes, au prix d’un cycle long. Les réponses ont débattu de la question de savoir si l’avance était elle-même à l’origine de la casse. Jaxian a ensuite soupçonné que la buse d’arrosage de droite couvrait mal la zone de coupe profonde. Ce soupçon n’a pas été confirmé par une analyse de défaillance, mais il donne à l’opérateur un point utile à vérifier : la présence de liquide à la surface ne garantit pas l’évacuation des copeaux au fond d’une rainure.
La même discussion présente aussi un exemple d’usinage à sec avec un faible engagement radial. Cette coupe diffère également de la rainure profonde initiale. Une autre 316 manual-milling discussion associe également une contrainte de jeu mécanique à une suggestion de fraisage en avalant. Conserver ces détails avec le retour d’expérience évite de transformer la réussite obtenue sur une machine en consigne pour une autre.
Tool life and surface finish are different factors. A 2021 finishing end-milling study on AISI 316 a évalué les effets de la coupe à sec, de la MQL et de la MQL assistée par nanoparticules, en prenant en compte la qualité de surface et la consommation d’énergie. Il convient d’évaluer les améliorations de ces critères en tant que telles lors du choix d’un procédé de finition.
Tool cost per part and CNC machine limits
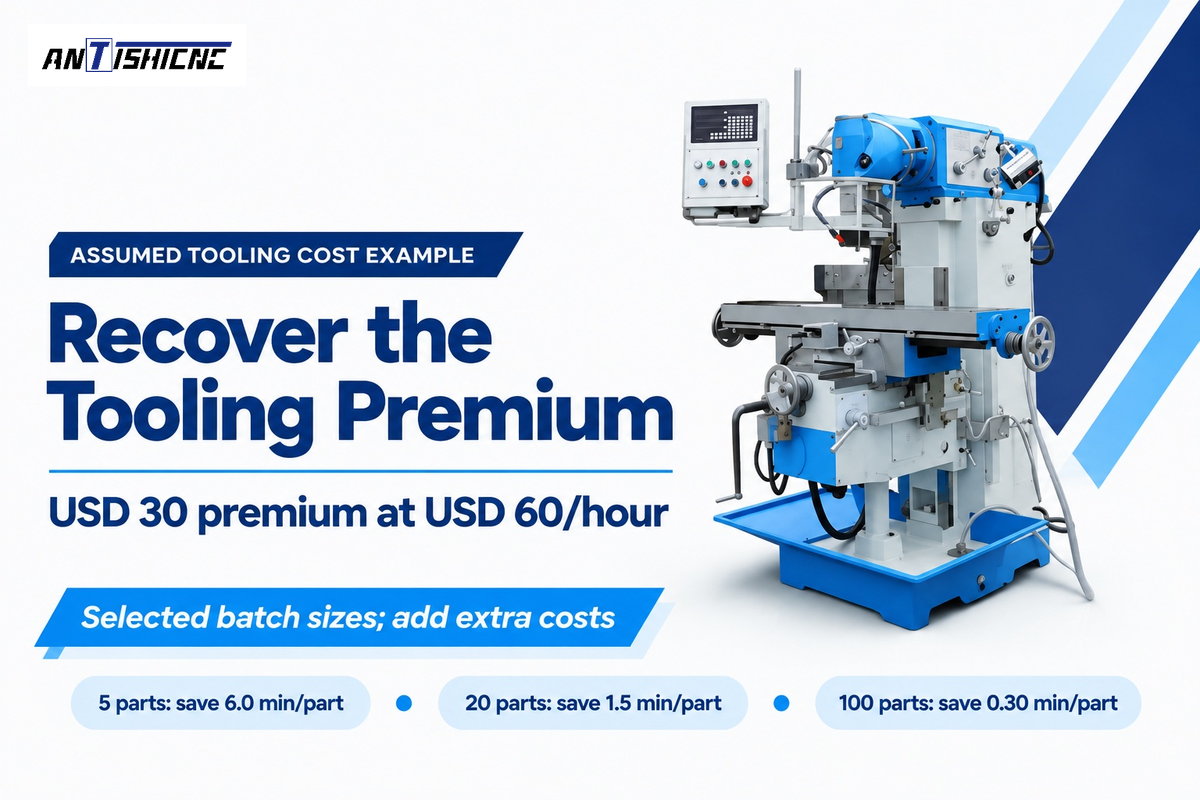
Une majoration de 30 USD du coût d’outillage nécessite un gain de 30 minutes de temps machine pour être amortie, sur la base d’un coût supposé de 60 USD par heure. Ce calcul suppose que la consommation d’arêtes, les changements d’outil et les rebuts ne varient pas. L’économie par pièce dépend de la taille du lot, comme l’illustre le tableau.
Tooling Break-Even Cut-Time Table
Assumed inputs: une option ajoute 30 USD au coût d’outillage du lot ; le temps machine est valorisé à 60 USD/heure, soit 1 USD/minute. Les deux options produisent le même nombre de pièces acceptées. Au départ, les réglages, les consommables et la consommation d’arêtes sont considérés comme identiques. Minutes à gagner par pièce = 30 ÷ quantité du lot.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
Pour une commande hypothétique de 20 pièces, un gain de 1 minute par pièce représente 20 USD à cette valeur horaire ; il reste donc 10 USD de la majoration à amortir. Un gain de 2 minutes représente 40 USD avant déduction de tout coût supplémentaire. Si l’option la plus rapide consomme une arête supplémentaire ou ajoute du temps de contrôle, ajoutez ces coûts avant de comparer le coût total des pièces acceptées. Pour ce lot de 20 pièces, le carbure n’est rentable que si le gain de temps mesuré dépasse 1.5 minutes par pièce acceptée, plus ces coûts supplémentaires. Il faut connaître la durée de vie réelle des outils dans le 304 et les temps de cycle obtenus avec les deux outils proposés pour déterminer lequel atteint ce seuil. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
La machine peut potentiellement empêcher de réaliser des économies. L’explication de Scott Smith sur les limites de puissance et de couple de la broche explique l’importance de la puissance au régime de travail. Une puissance nominale plus élevée à un autre régime ne signifie pas que la même puissance est disponible à la vitesse de coupe.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
Utilisez une source adaptée à la décision. Le fabricant de l’outil peut fournir les données de coupe, la fiche matière identifie l’état du matériau et le fournisseur de la machine peut communiquer les informations sur la broche et l’équipement. Pour un nouveau réglage, indiquez le même code d’outil et le même engagement de coupe dans la demande adressée au fournisseur de la machine. La configuration proposée pourra ainsi être comparée à la coupe prévue.
Haas publishes HTPM sheets for tool series; Norseman provides HSS drilling guidance; Sandvik Coromant offers milling guidance by material and operation; Mitsubishi Materials provides cutting formulas. Those resources help at different steps of CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685 :1993, Tests de durée de vie des outils avec outils de tournage à un seul point, provides a public scope covering turning tools, workpiece conditions and test reporting. Its catalogue lists Edition 2 as current. The standard’s scope concerns testing, while a selected tool’s data sheet supplies the cutting recommendation.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
Vous prévoyez un usinage de l’acier inoxydable sur une machine ANTISHICNC ? Envoyez le plan de la pièce, la nuance et l’état du matériau, les diamètres de coupe maximal et minimal, la série d’outils et l’engagement prévu. Indiquez la quantité requise pour le lot et la profondeur du trou, le cas échéant. Commencez par choisir la configuration adaptée : vertical machining centre or lathe configuration, then compare spindle, feed and coolant details against that job.
Questions fréquemment posées
Can I use the same feeds and speeds for 304 and 316?
Oui, lorsque la documentation de l’outil choisi classe les deux nuances dans le même état matière et pour la même opération. C’est le cas de l’exemple de tournage à l’état recuit de BSSA. Un état de stock ou un outil différent peut nécessiter une autre ligne. Conservez ensemble la famille d’outils choisie, la profondeur de passe et les unités d’avance au lieu d’appliquer un pourcentage de correction fixe.
Why do my tools wear quickly or break?
Une vitesse excessive, le frottement, l’accumulation des copeaux, un bridage instable ou une alimentation en liquide de refroidissement interrompue peuvent provoquer une usure rapide ou la casse de l’outil. Examinez les traces d’usure et les conditions de coupe pour choisir la correction appropriée. Comparez l’avance et l’engagement réels aux données de l’outil exact. Une arête cassée ne permet pas, à elle seule, d’identifier la cause de la défaillance sur cette pièce.
Can a drill press machine stainless steel with HSS?
Oui, une perceuse à colonne adaptée peut utiliser un foret HSS pour l’inox si elle offre la vitesse requise, un maintien rigide de la pièce et une avance de coupe maîtrisée. La référence de Norseman indique 30–50 SFM pour son groupe d’inox. Le diamètre du foret détermine le régime, tandis que la profondeur du trou et l’évacuation des copeaux influent sur le cycle et l’alimentation nécessaire en liquide de refroidissement.
Does a higher spindle speed always mean faster machining?
No. Higher RPM can increase cutting feed at a retained chip load, but tool wear, power limits and extra tool changes can offset the gain. Compare total cycle time and accepted-part cost at the proposed operating conditions before valuing the change.
Can I use a speed chart for a different cutter diameter?
Utilisez les données correspondant au diamètre dans le tableau, ou la méthode de mise à l’échelle qui y est indiquée. Une variation du diamètre entraîne une autre vitesse de rotation à partir de la vitesse de coupe, et l’avance recommandée par dent peut également changer. Conserver le même régime et la même avance linéaire produirait donc une coupe différente. Avec une fraise deux tailles, utilisez le nombre réel de dents effectives pour calculer l’avance. En perçage ou en tournage, utilisez l’avance par tour. Recalculez à partir de données sources compatibles au lieu de reprendre uniquement le régime affiché.
Should I use a peck cycle when drilling stainless steel?
Utilisez un cycle de débourrage lorsque les instructions du foret choisi, selon la profondeur, prévoient un retrait pour évacuer les copeaux. L’arrosage par le centre et une conception différente du foret peuvent nécessiter un autre cycle. Évitez les temps d’arrêt et l’accumulation des copeaux. Un intervalle de débourrage tiré d’une référence HSS ne doit pas être appliqué automatiquement à une autre conception de foret.
What information belongs in a stainless machining enquiry?
Indiquez la révision du plan, la nuance d’inox, l’état matière, l’opération et la quantité requise pour le lot. Ajoutez la série de fraise ou de foret, le diamètre de coupe, l’engagement radial et axial, ou la profondeur du trou. Précisez le mode d’avance prévu et la méthode d’arrosage. Pour choisir la machine, indiquez les besoins de bridage de la pièce et la plage de régimes requise. Ces éléments permettent au fournisseur de comparer l’équipement proposé au procédé prévu, tout en distinguant l’outillage, les capacités de la machine et les exigences relatives à la pièce finie.
Compare cutting data within the named tool series and material conditions. Worked cost and RPM examples use stated assumptions.
Références et sources
- Speeds and feeds for turning stainless steels, British Stainless Steel Association, annealed stock and tool-specific starting data.
- Speeds and feeds for drilling and reaming stainless steels, British Stainless Steel Association.
- Vitesses et Aliments, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- Ressources de tour CNC, University of Florida, feed modes and workholding examples.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- Sustainable assessment of a milling manufacturing process based on economic tool life and energy modeling, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 public catalogue and abstract, International Organization for Standardization.



