














Bij snijsnelheden en voedingen voor roestvast staal gaat het om de snijsnelheid en de voedingssnelheid waarmee een gereedschap spanen kan vormen zonder de snijkant te overbelasten. Begin bij de bewerking: Norseman vermeldt 30–50 SFM voor boren met HSS, terwijl BSSA voor draaien van gegloeid 304/316 andere waarden opgeeft. Voor frezen zijn de exacte serie, diameter en aangrijping van de vingerfrees nodig.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a CNC freesmachine vereist dat een werkplaats meer in aanmerking neemt dan alleen een hoog maximaal spiltoerental. De relevante vraag is of de spil, de werkstukopspanning en de koelmiddelconfiguratie de snede over de volledige lengte van het kenmerk kunnen volhouden.
- Flood coolant isn’t the default for every stainless milling cut.
- A lower RPM changes the required feed in mm/min when chip load is held constant.
- Per-revolution programming behaves differently: the programmed feed per revolution can remain unchanged.
- A faster cut earns its tooling premium only after edge consumption, tool changes and accepted parts are counted.
Stainless steel speed and feed chart: start by operation
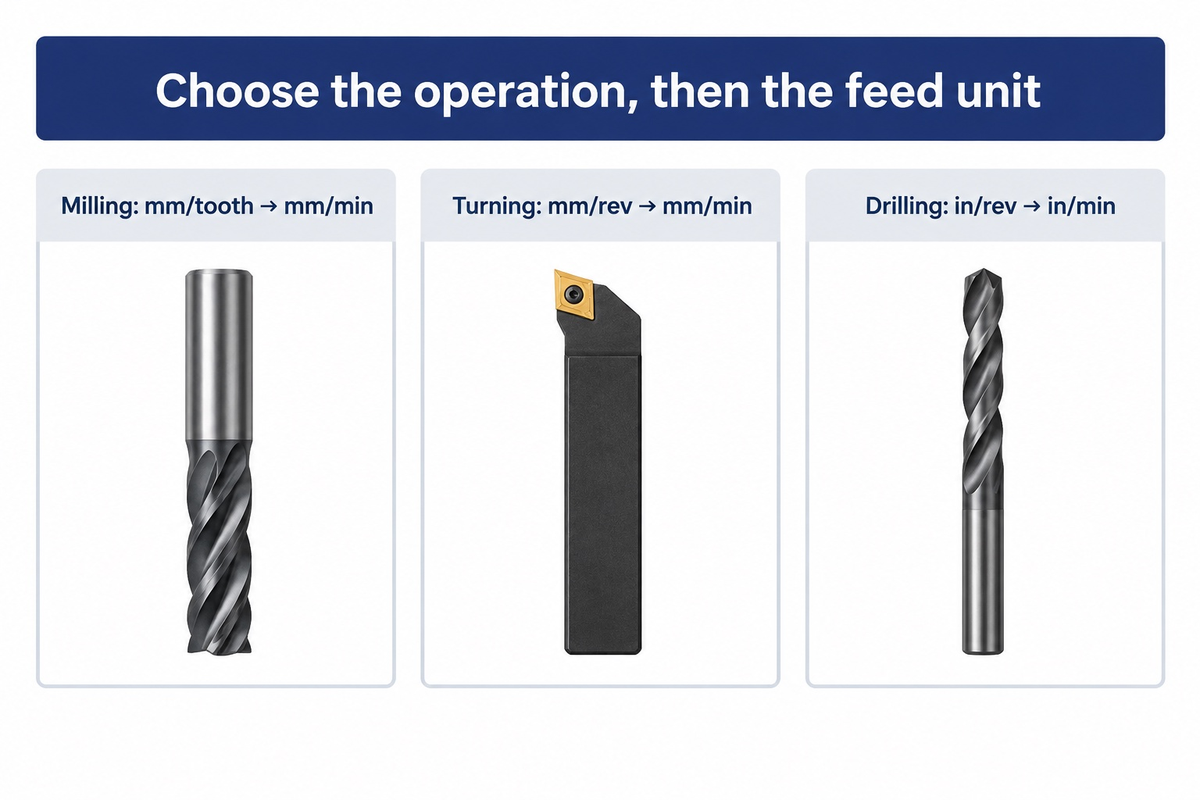
Voor gegloeid smeedbaar 304, 316 en 321 bij 160 HB vermeldt de draaitabel voor enkelvoudige snijkanten van BSSA 95 m/min voor grofverspanen met wegwerpcarbide, bij een snedediepte van 3,8 mm en een voeding van 0,38 mm/omw. De volgende rij voor nabewerken gebruikt andere instellingen. Kies daarvoor de bijbehorende boor- of freestabellen.
What is the cutting speed for stainless steel?
Voor boren in roestvast staal met HSS geeft Norseman 30-50 SFM op; de snijsnelheid is de oppervlaktesnelheid aan de snijkant en wordt gekozen op basis van het gereedschap en de bewerking. BSSA biedt een draaitabel waarin HSS, hardmetaal met gesoldeerde snijkant en wegwerpcarbide afzonderlijk worden vermeld, met bijbehorende hardheid, voeding en snedediepte.
Deze situaties spelen in verschillende toepassingen. Een boor gaat een nauwe boring in; een draaibeitel snijdt onafgebroken langs de diameter van het werkstuk; een frees gaat het werkstuk in en weer uit. Als je daarom de snijsnelheid van het draaien overneemt in een boorprogramma, verandert de warmtebelasting en de afvoer van spanen. Gebruik de cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
De tabel met snijsnelheden en voedingen houdt de gereedschapsclassificatie van elke bron aan. De rijen van BSSA zijn gebaseerd op traditioneel enkelvoudig snijgereedschap, niet op een recente catalogus voor gecoate wisselplaten. De rijen van Haas bevatten de HTPM-materiaalgroepaanduidingen zoals die op het document staan; kies de juiste groep op basis van de materiaalclassificatie van de leverancier. Dit document geeft niet aan dat M14.1 gelijkstaat aan 304 of M14.2 aan 316; bepaal aan de hand van de gegevens voor het exacte gereedschap hoe de materiaalgroepen overeenkomen voordat je een van beide rijen kiest.
| Operation and stock | Tool / source | Snijsnelheid | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, Speeds and feeds for turning stainless steels; Norseman, Feeds & Speeds for Drills; Haas HTPM metric speeds and feeds, pagina 2. Op het HTPM-document staat voor zijdelings frezen een radiale aangrijping van 0.5D en voor sleuffrezen 1.0D, met afzonderlijke waarden voor de axiale snedediepte. Houd deze omstandigheden aan wanneer je een rij in een programma overneemt.
304 and 316: match the grade and cutting tool
Gegloeid 304 en 316 kunnen met dezelfde rij als uitgangspunt worden bewerkt als de gekozen gereedschapsreferentie ze onder dezelfde groep indeelt en dezelfde materiaaltoestand geldt, zoals in het draaivoorbeeld van BSSA. Koudvervormd materiaal, een andere snijkant of een andere bewerking kan tot een andere keuze leiden. Een algemene verlaging voor alle klussen met 316 kan verschillen in de keuze verhullen.
De inkoopafdeling moet de materiaaltoestand van het ingekochte materiaal vastleggen in het werkpakket. Een tekening waarop alleen roestvast staal 304 staat, geeft de programmeur minder informatie dan een materiaalregistratie met de productvorm en hardheid. De boorrichtlijnen van BSSA illustreren de versteviging door koudvervorming in austenitische kwaliteiten en de problemen die koudgetrokken materiaal kan opleveren bij kleine of diepe gaten.
Voor vrijverspanend 303 is een aparte bespreking van de materiaalkeuze nodig. In de draaitabel maakt BSSA onderscheid tussen vrijverspanende austenitische kwaliteiten en de groep 304/316. Ook duplex en warmtebehandelde martensitische roestvaststaalsoorten worden afzonderlijk behandeld. Raadpleeg voor andere materiaalkeuzes de guide to machining stainless steel; for the present job, keep the parameter sheet tied to the grade.
Bij een herhaalorder kunnen de succesvolle gereedschapscode en de toestand van het ingekochte materiaal worden vastgelegd. Voor de volgende bestelling overstappen op een vergelijkbare frees of een andere materiaaltoestand, ook als de tekening van het onderdeel niet is gewijzigd, vraagt om een nieuwe afweging voor de instelling.
Carbide end mills: chip load and milling engagement
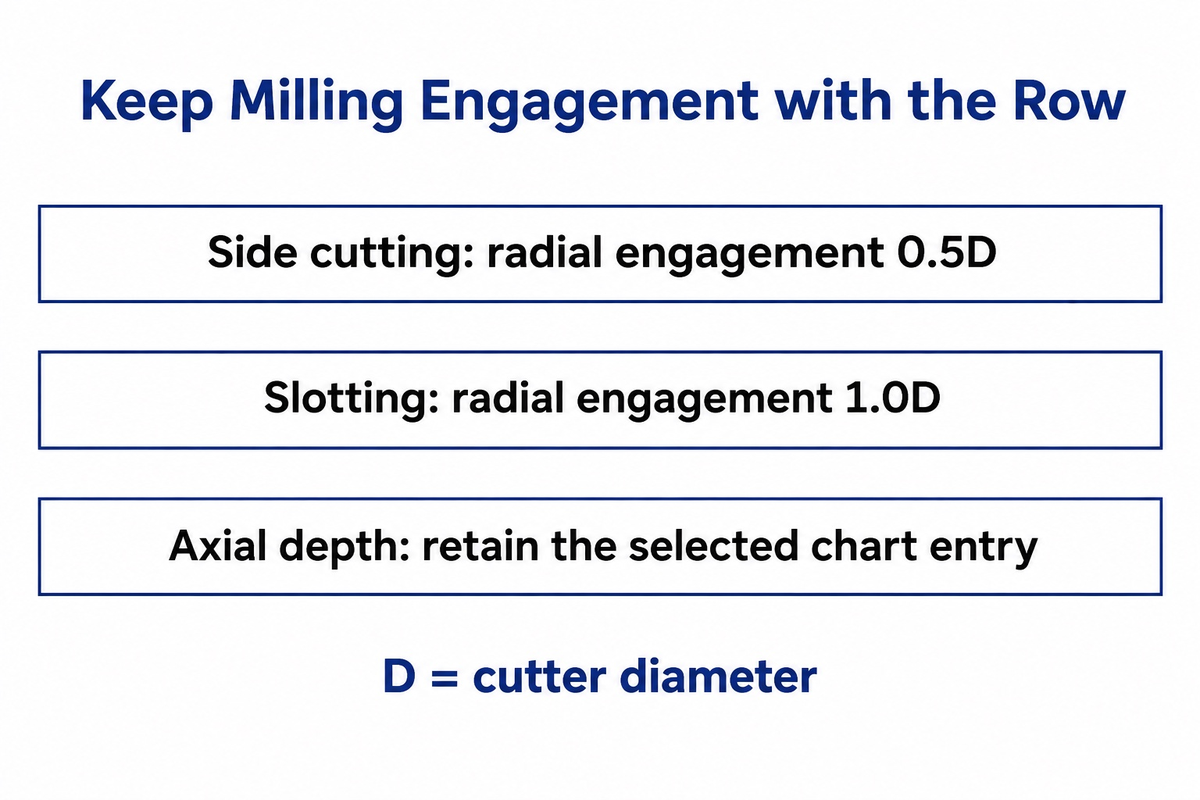
De Haas-rij voor HTPM-roestvast staal M14.1 met 12 mm koppelt 107 m/min aan een voeding per tand van 0,0559 mm. Deze combinatie is geldig voor de vermelde omstandigheden bij sleuffrezen en zijdelings frezen. Om dit op een andere hardmetalen vingerfrees toe te passen, moeten de geometrie- en aangrijpingsgegevens overeenkomen, omdat de spaanruimte en snijbelasting met de snede veranderen.
Bij een sleuf over de volledige breedte blijft een groter deel van de frees in het materiaal en hebben spanen minder ruimte om weg te komen dan bij open zijdelings frezen. Bij CNC-bewerking is de freesdiameter niet de enige factor die de freesinstellingen bepaalt. Ook het aantal snijkanten, de radiale breedte, de axiale diepte en de uitsteeklengte van het gereedschap moeten op het instelblad naast de snelheidstabel staan. Het HTPM-document adviseert ook aanpassingen bij langere snijlengtes en minder stijve omstandigheden.
In Malekan and colleagues’ 2021 stainless end-milling studywas het gereedschap met de hoogste materiaalafname ook het snelst versleten aan de snijkant, met een gerapporteerd maximum van 420 μm. De geometrie en coatings verschilden ook per gereedschap. De belangrijkste les voor de aankoop is om de volledige combinatie van gereedschap en snede te vergelijken, in plaats van één onderdeel van die combinatie als het volledige antwoord te presenteren.
Koeling hoort bij die combinatie. Advies van Sandvik Coromant voor het frezen van verschillende materialen adviseert droog voorfrezen van austenitisch en duplex roestvast staal om thermische scheurvorming bij frezen met wisselplaten te beperken. Voor nabewerken wordt koelsmeermiddel of nevel aanbevolen als de oppervlaktekwaliteit daarom vraagt. Volg bij een volhardmetalen gereedschap het koeladvies van de betreffende gereedschapsfabrikant; halverwege een bewezen nat proces de koeling uitschakelen, is een proceswijziging.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
Bij draaien wordt de diameter van het werkstuk gebruikt om de snijsnelheid om te rekenen naar het toerental; de gereedschapsvoeding wordt ingesteld als voeding per omwenteling. Bij een draaibank die is geprogrammeerd in mm/omw kan de voedingsinstelling gelijk blijven terwijl het toerental verandert. De resulterende voeding in mm/min verandert automatisch. De opspanning van de klauwplaat en het werkstuk begrenst het spiltoerental.
The difference is important when comparing CNC draaibanken. Het maximale spiltoerental in een catalogus is een specificatie van de CNC-draaibank. De toegestane werksnelheid hangt echter ook af van de werkstukopspanning, de gereedschapslimieten en het onderdeel. Bij een constante snijsnelheid neemt het toerental toe wanneer het gereedschap een kleinere diameter nadert; het programma heeft daarom een passende toerentalbegrenzing nodig voor de huidige opspanning.
The University of Florida’s CNC lathe teaching examples tonen een toerentalbegrenzing en het gebruik van een constante snijsnelheid met een vaste voeding per omwenteling. De voorbeeldwaarden gelden voor de machine en klauwplaat van het laboratorium. De uitleg over de besturingsmodus is nuttig; als je de werkelijke RPM verlaagt, hoef je de geprogrammeerde voeding in mm/omw niet evenredig te verlagen wanneer je dezelfde voeding per omwenteling wilt behouden.
BSSA koppelt de draaisnelheid aan de snedediepte en voeding. De rijen voor voor- en nabewerken vormen afzonderlijke combinaties. Bij een lichte nabewerkingssnede alle aannames voor voorbewerken behouden, kan de snijkant in een eerder verstevigd oppervlak doen snijden. Laat voldoende nabewerkingsmateriaal staan en kies de geometrie voor nabewerken voordat je de laatste voorbewerkingsgang uitvoert.
Drill speeds: HSS, cobalt and carbide
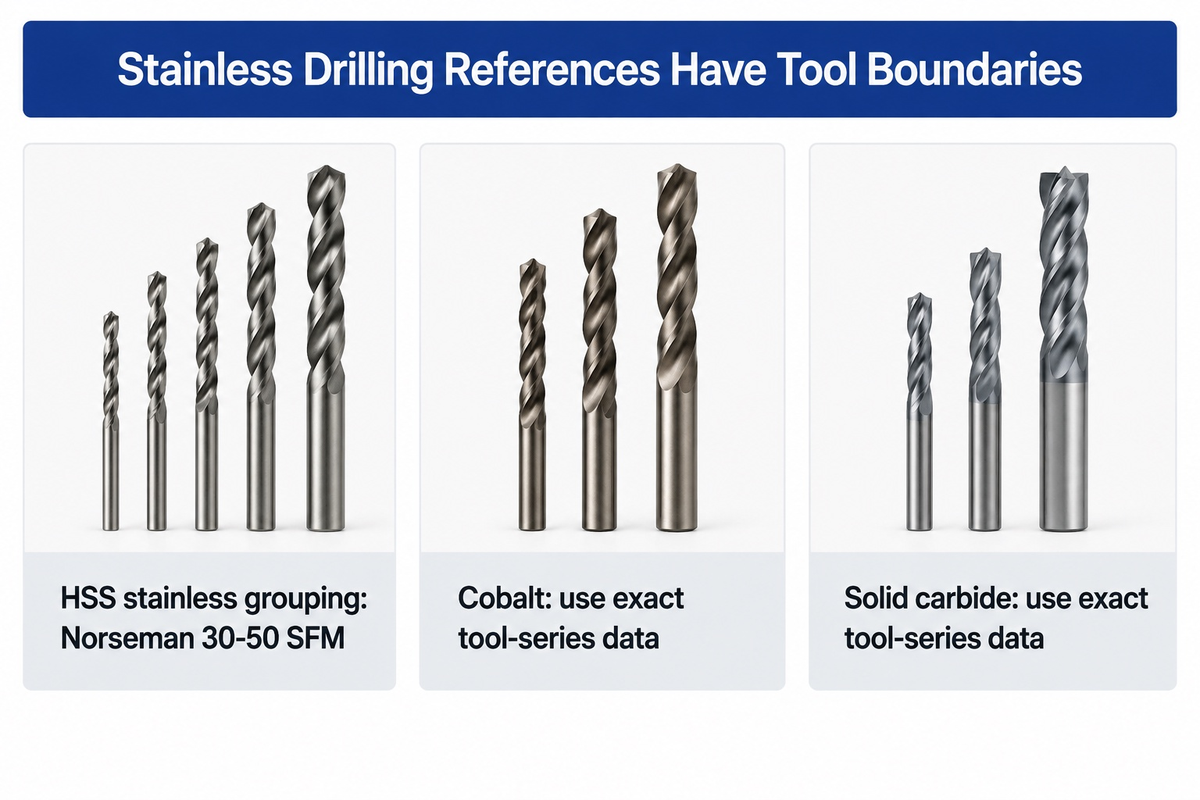
In de HSS-boorreferentie van Norseman staat voor roestvast staal 30-50 SFM. De voeding wordt afgestemd op de boordiameter en uitgedrukt in inch per omwenteling. Kobaltboren en volhardmetalen boren hebben hun eigen gereedschapsreeksgegevens. Deze referenties bieden geen bevestigde numerieke waarde specifiek voor 316 voor een van beide typen; alleen de HSS-snelheid voor boren is hier dus gekwantificeerd. De boordiepte en koelmiddeltoevoer bepalen of de gekozen boorinstelling de spanen uit het gat kan afvoeren.
Hogesnelheidsstaal is nog steeds een bruikbare optie voor boren in roestvast staal. Bij HSS met kobalt beïnvloeden ook de kerndikte en geometrie hoe de boor snijdt. Voor volhardmetalen boren is een stijve, geschikte opstelling nodig en moet de voor het gereedschap opgegeven koeling worden gebruikt. Een gatzaag met hardmetalen tanden is weer een ander gereedschapstype; de toerentaltabel daarvoor is geen tabel voor volhardmetalen boren.
In the HSS example, Norseman’s diameter table geeft 0,004–0,010 in/omw op voor de band van 1/4–1/2 inch. Bij een aangenomen 40 SFM en een exacte diameter van 1/2 inch is het berekende toerental van het gereedschap ongeveer 306 RPM. Een aangenomen voeding van 0.004 in/omw levert dan ongeveer 1.22 in/min op. Dit zijn omrekeningen van gekozen referentiewaarden; ook de booromstandigheden en gatgeometrie blijven onderdeel van de instelling.
Bij het vergelijken van een kolomboormachine met radiale boormachines, moeten de beschikbare snelheidsstappen en de voedingsregeling bij de gewenste diameter worden meegewogen. Ook een scherpe boor kan bezwijken als spanen zich in het gat ophopen. BSSA’s drilling and reaming guidance stresses maintained cutting feed, chip escape and avoiding dwell. Use the drillmaker’s depth-specific cycle rather than applying a single peck interval to every drill.
Calculate RPM and feed rate from cutting data
Bij metrisch frezen is het toerental gelijk aan 1000 maal de snijsnelheid in m/min, gedeeld door het product van π en de freesdiameter in mm. De voeding van de tafel is het toerental maal het effectieve aantal snijkanten maal de voeding per tand. Stel het spiltoerental in op de toegestane RPM voordat je de voeding in mm/min berekent.
How Do Machinists Calculate Cutting Feeds and Speeds?
Verspaners bepalen het toerental aan de hand van de diameter en oppervlaktesnelheid en bepalen de lineaire voeding met de juiste voedingseenheid. Bij frezen wordt het toerental vermenigvuldigd met de voeding per tand en het aantal effectieve snijkanten. Bij boren en draaien wordt het toerental vermenigvuldigd met de voeding per omwenteling. Deze verbanden worden weergegeven in Mitsubishi Materials’ cutting formulas en University of Florida’s speeds and feeds notes.
Gebruik voor metrische waarden de combinaties n = 1000 × Vc / (π × D) en Vf = n × z × fz bij frezen. In inch-eenheden geldt n = 12 × SFM / (π × D), waarbij D in inches is. Voor bewerkingen met voeding per omwenteling geldt Vf = n × fn. Door mm/tand en mm/omw gescheiden te houden, voorkom je een onnodige extra vermenigvuldiging met het aantal snijkanten. De grootheden voor verschillende materialen worden uitgelegd op de feeds en snelheden fundamentals page.
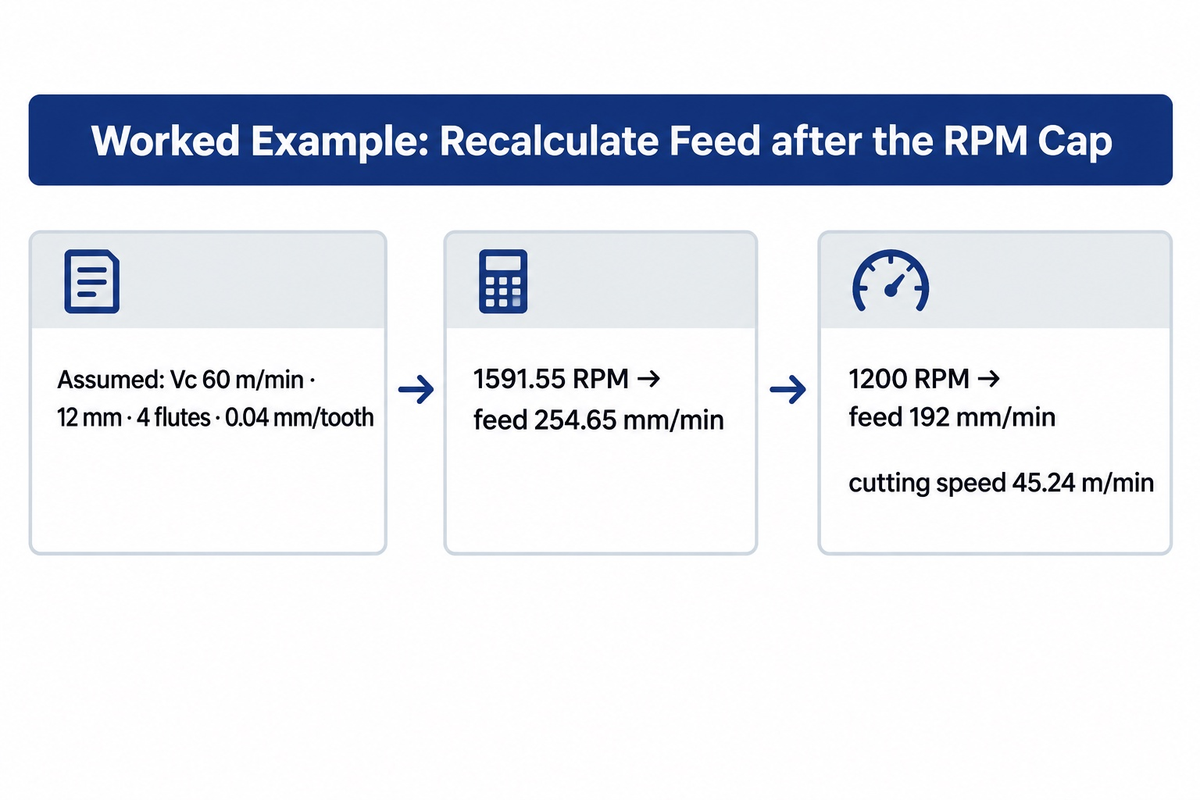
Assumed inputs for a worked example: een vingerfrees van 12 mm met vier snijkanten, Vc = 60 m/min en fz = 0,04 mm/tand. Deze waarden illustreren de berekening; het is geen aanbeveling van een gereedschapsfabrikant voor een niet nader genoemd gereedschap. De berekening geeft 1000 × 60 ÷ (π × 12) = 1591.55 RPM, en vervolgens 1591,55 × 4 × 0.04 = 254,65 mm/min.
Stel dat de opstelling maximaal 1200 RPM toelaat. Om 0,04 mm/tand te behouden, is 1200 × 4 × 0.04 = 192 mm/min nodig. De snijsnelheid wordt π × 12 × 1200 ÷ 1000 = 45,24 m/min. Als de oude voeding van 254,65 mm/min blijft staan, stijgt de voeding per tand naar ongeveer 0,0531 mm. De snelheidsbegrenzing heeft de snede veranderd, niet alleen de weergegeven waarde.
Behoud bij een draaibank die werkt in de modus voeding per omwenteling de gekozen fn-instelling als je de voeding per omwenteling wilt behouden. Een aangenomen waarde van 0,20 mm/omw bij 1200 RPM komt bijvoorbeeld overeen met 240 mm/min. De voedingsmodus van de besturing bepaalt wat de geprogrammeerde F-waarde betekent; gebruik machinespecifieke codes volgens de handleiding.
Work hardening and tool wear: correct the cause
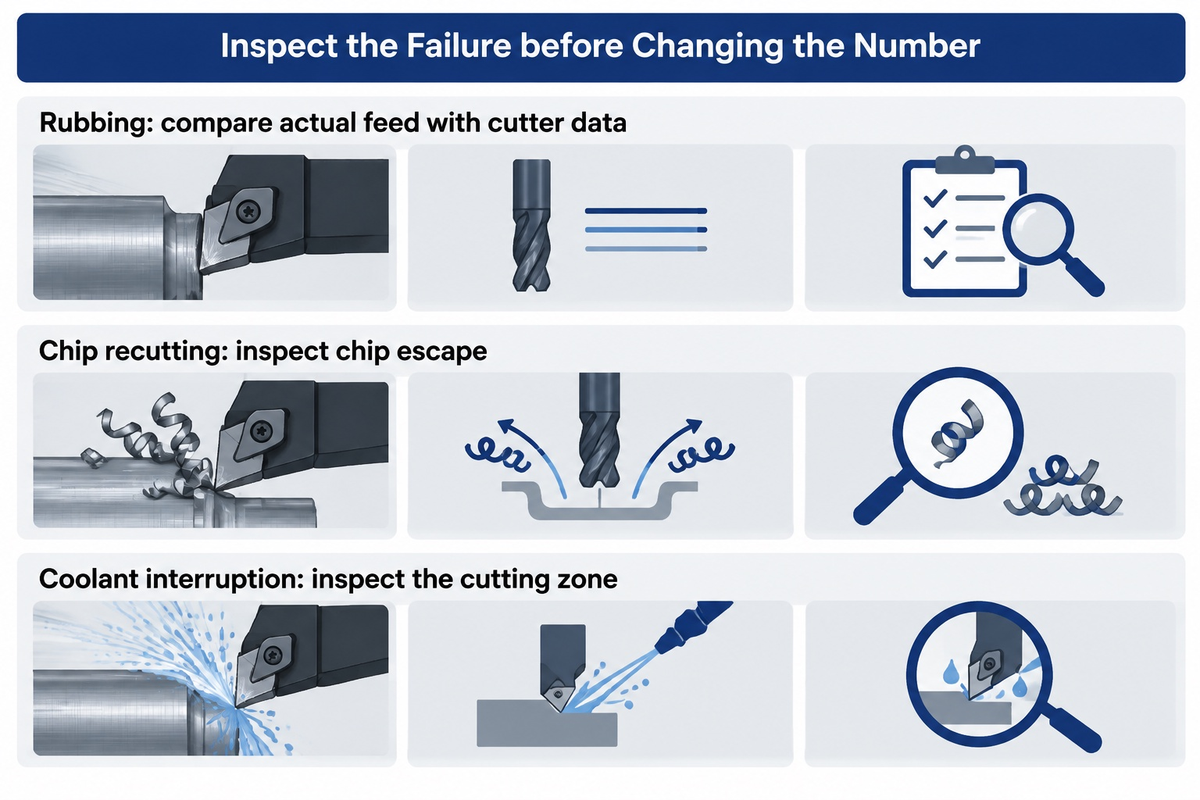
Controleer bij versteviging door koudvervorming of gereedschapsslijtage op wrijving, opnieuw verspanen van spanen, instabiele aangrijping en onderbreking van de koelmiddeltoevoer voordat je de snelheid of voeding aanpast. Deze omstandigheden veroorzaken verschillende symptomen. Kijk naar de plek waar het gereedschap is bezweken en naar de manier waarop de spanen zijn afgevoerd voordat je snelheid of voeding wijzigt.
What happens if feed rate is too low?
Bij het bewerken van roestvast staal dat door koudvervorming verstevigt, kan een zeer lage voeding ervoor zorgen dat de snijkant wrijft of ploegt in plaats van de gewenste spaan af te snijden. Deze grens verschilt met de snijkantgeometrie, slijtage aan de snijkant en de aangrijping. Onderzoek daarom of zeer lage voedingen een oorzaak van het bezwijken zijn, in plaats van dat zonder meer aan te nemen.
Elkaseer and colleagues’ 2019 study rapporteerde bij precisiedraaien van 316L ook een niet-lineair verband tussen voeding en oppervlakteruwheid naarmate de toestand van de snijkant veranderde. Op basis van microscopische snijomstandigheden mag je geen minimale voeding voor gewone vingerfrezen aannemen. Vergelijk de gebruikte voeding met de gegevens van de exacte frees en controleer de toestand van de snijkant, in plaats van uit te gaan van een universele ondergrens voor de spaandikte.
One 2018 Practical Machinist discussion of a 304L job illustreert het probleem. Jaxian meldde een gebroken frees tijdens sleuffrezen over de volledige breedte, gevolgd door zeer voorzichtige voedingen en een lange cyclustijd. In reacties werd besproken of de voeding zelf de breuk had veroorzaakt. Jaxian vermoedde later dat de koelmiddelnozzle rechts de diepe snijzone onvoldoende bereikte. Die verdenking is niet bevestigd met een storingsanalyse, maar wijst wel op een nuttig controlepunt: koelmiddel op het oppervlak garandeert niet dat spanen onderin een sleuf worden afgevoerd.
Diezelfde discussie bevat ook een voorbeeld van droog verspanen met een lage radiale aangrijping. Ook deze snede verschilt van de oorspronkelijke diepe sleuf. Een afzonderlijke 316 manual-milling discussion verbindt ook een beperking door speling aan een advies voor meelopend frezen. Door die details bij de ervaring te vermelden, voorkom je dat een individueel succes een instructie voor een andere machine wordt.
Tool life and surface finish are different factors. A 2021 finishing end-milling study on AISI 316 beoordeelde de effecten van droog snijden, MQL en MQL met nanodeeltjes, waarbij oppervlaktekwaliteit en energieverbruik als uitkomstmaten werden meegenomen. Beoordeel verbeteringen in deze uitkomsten als zodanig bij het kiezen van een nabewerkingsproces.
Tool cost per part and CNC machine limits
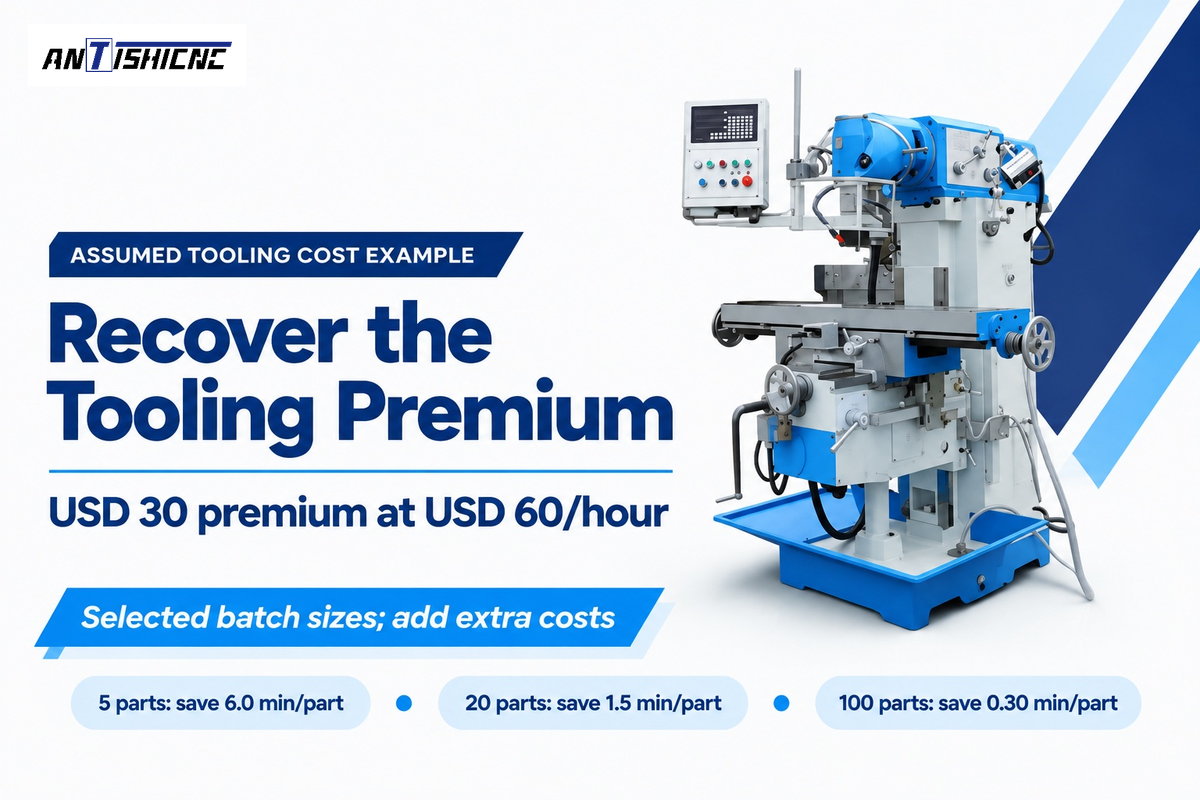
Een meerprijs van USD 30 voor gereedschap vereist 30 minuten bespaarde machinetijd om die kosten terug te verdienen, uitgaande van USD 60 per uur. Dit veronderstelt dat het verbruik van snijkanten, gereedschapswissels en afkeur niet veranderen. De besparing per onderdeel varieert met de batchgrootte, zoals de tabel laat zien.
Tooling Break-Even Cut-Time Table
Assumed inputs: één optie voegt USD 30 aan gereedschapskosten toe voor de batch; machinetijd wordt gewaardeerd op USD 60/hour, oftewel USD 1/minute. Beide opties leveren hetzelfde aantal goedgekeurde onderdelen op. Insteltijd, verbruiksmaterialen en verbruik van snijkanten worden aanvankelijk gelijk gehouden. Benodigde bespaarde minuten per onderdeel = 30 ÷ batchaantal.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
Bij een hypothetische order van 20 stuks levert een besparing van 1 minuut per onderdeel bij die tijdswaarde USD 20 op, waardoor USD 10 van de meerprijs niet wordt terugverdiend. Een besparing van 2 minuten levert USD 40 op, vóór eventuele extra kosten. Als de snellere optie een extra snijkant verbruikt of extra inspectietijd vraagt, tel die kosten dan mee voordat je de totale kosten voor goedgekeurde onderdelen vergelijkt. Voor deze batch van 20 stuks verdient hardmetaal zich pas terug als de gemeten tijdsbesparing meer dan 1.5 minuten per goedgekeurd onderdeel bedraagt, plus die extra kosten. Om te bepalen welke van de twee gereedschappen die grens haalt, zijn werkelijke resultaten voor standtijd en cyclustijd bij 304 nodig. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
De machine kan besparingen in de weg staan. Uitleg van Scott Smith over beperkingen van spilvermogen en koppel legt uit waarom vermogen bij het werkelijke toerental belangrijk is. Een hoger nominaal vermogen bij een ander toerental betekent niet dat er bij de snijsnelheid evenveel vermogen beschikbaar is.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
Gebruik een bron die relevant is voor de beslissing. De gereedschapsfabrikant kan snijgegevens leveren, de staalregistratie geeft de materiaaltoestand aan en de machineleverancier kan informatie over spil en uitrusting verstrekken. Neem bij een nieuwe instelling dezelfde gereedschapscode en snijaangrijping mee in de aanvraag voor de machine. Zo kan de voorgestelde configuratie worden vergeleken met de beoogde snede.
Haas publishes HTPM sheets for tool series; Norseman provides HSS drilling guidance; Sandvik Coromant offers milling guidance by material and operation; Mitsubishi Materials provides cutting formulas. Those resources help at different steps of CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993, Testen van de levensduur van het gereedschap met draaigereedschappen met één punt, provides a public scope covering turning tools, workpiece conditions and test reporting. Its catalogue lists Edition 2 as current. The standard’s scope concerns testing, while a selected tool’s data sheet supplies the cutting recommendation.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
Plant u een RVS-bewerking op ANTISHICNC-apparatuur? Stuur de werktekening, materiaalsoort en materiaaltoestand, de grootste en kleinste snijdiameter, de gereedschapsserie en de voorgestelde ingrijping. Vermeld waar relevant ook de gewenste batchgrootte en boordiepte. Kies eerst de passende machineconfiguratie: vertical machining centre or lathe configuration, then compare spindle, feed and coolant details against that job.
Veelgestelde vragen
Can I use the same feeds and speeds for 304 and 316?
Ja, als de gekozen gereedschapsreferentie beide materiaalkwaliteiten onder dezelfde materiaaltoestand en bewerking groepeert. Het voorbeeld van BSSA voor draaien van gegloeid materiaal doet dat. Bij een andere materiaaltoestand of frees kan een andere rij nodig zijn. Houd de gekozen gereedschapsfamilie, snedediepte en voedingseenheden bij elkaar in plaats van een vast percentage toe te passen.
Why do my tools wear quickly or break?
Een te hoge snelheid, wrijving, ophoping van spanen, instabiele opspanning of onderbroken koelmiddeltoevoer kan snelle gereedschapsslijtage of breuk veroorzaken. Bekijk het slijtagepatroon en de snijomstandigheden om de juiste aanpassing te bepalen. Vergelijk de werkelijke voeding en aangrijping met de gegevens van het exacte gereedschap. Een afgebroken snijkant op zichzelf laat niet zien welke omstandigheid de storing tijdens die klus heeft veroorzaakt.
Can a drill press machine stainless steel with HSS?
Ja, een geschikte kolomboormachine kan met een HSS-boor in roestvast staal boren als de machine de vereiste snelheid, een stijve werkstukopspanning en een gecontroleerde snijvoeding biedt. In de referentie van Norseman staat 30–50 SFM voor de groep roestvast staal. De boordiameter bepaalt het toerental, terwijl de boordiepte en spaanafvoer invloed hebben op de cyclustijd en de benodigde koelmiddeltoevoer.
Does a higher spindle speed always mean faster machining?
No. Higher RPM can increase cutting feed at a retained chip load, but tool wear, power limits and extra tool changes can offset the gain. Compare total cycle time and accepted-part cost at the proposed operating conditions before valuing the change.
Can I use a speed chart for a different cutter diameter?
Gebruik de diametergebonden gegevens in de tabel of de vermelde schaalmethode. Bij een andere diameter leidt dezelfde snijsnelheid tot een ander toerental, en ook de aanbevolen voeding per tand kan veranderen. Hetzelfde toerental en dezelfde lineaire voeding aanhouden, levert dus een andere snede op. Houd bij een vingerfrees het werkelijke aantal effectieve snijkanten aan voor de voedingsberekening. Gebruik bij boren of draaien de voeding per omwenteling. Bereken opnieuw op basis van onderling passende brongegevens in plaats van alleen het weergegeven toerental over te nemen.
Should I use a peck cycle when drilling stainless steel?
Gebruik een boorcyclus met onderbrekingen wanneer de dieptespecifieke instructies voor de gekozen boor voorschrijven dat de boor moet worden teruggetrokken om spanen te verwijderen. Koeling door de boor en een ander boorontwerp kunnen een andere cyclus vereisen. Voorkom stilstand en ophoping van spanen. Een onderbrekingsinterval uit een HSS-referentie geldt niet automatisch voor een ander boorontwerp.
What information belongs in a stainless machining enquiry?
Vermeld de revisie van de tekening, de kwaliteit van het roestvast staal, de materiaaltoestand, de bewerking en het vereiste batchaantal. Voeg de serie van de frees of boor, de snijdiameter, de radiale en axiale aangrijping of de boordiepte toe. Geef aan welke voedingsmodus en koelmiddeltoevoermethode zijn bedoeld. Vermeld voor de machinekeuze de opspanningsvereisten van het onderdeel en het benodigde toerentalbereik van de spil. Met die gegevens kan de leverancier de voorgestelde uitrusting vergelijken met het beoogde proces, waarbij gereedschap, machinecapaciteit en eisen aan het eindproduct afzonderlijk blijven.
Compare cutting data within the named tool series and material conditions. Worked cost and RPM examples use stated assumptions.
Referenties en bronnen
- Speeds and feeds for turning stainless steels, British Stainless Steel Association, annealed stock and tool-specific starting data.
- Speeds and feeds for drilling and reaming stainless steels, British Stainless Steel Association.
- Snelheden en feeds, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- CNC Draaibankbronnen, University of Florida, feed modes and workholding examples.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- Sustainable assessment of a milling manufacturing process based on economic tool life and energy modeling, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 public catalogue and abstract, International Organization for Standardization.



