














Schnittwerte für Edelstahl umfassen Schnittgeschwindigkeit und Vorschub, mit denen ein Werkzeug einen Span bildet, ohne seine Schneide zu überlasten. Beginnen Sie mit dem Bearbeitungsvorgang: Norseman gibt für das Bohren mit HSS 30–50 SFM an, während BSSA für das Drehen von geglühtem 304/316 andere Werte aufführt. Beim Fräsen sind die genaue Schaftfräserbaureihe, der Durchmesser und der Eingriff maßgeblich.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a CNC-Fräsmaschine muss eine Werkstatt mehr als nur eine hohe maximale Spindeldrehzahl berücksichtigen. Entscheidend ist, ob Spindel, Werkstückspannung und Kühlschmierstoffzufuhr den Schnitt über die gesamte Länge des Merkmals zuverlässig ermöglichen.
- Flood coolant isn’t the default for every stainless milling cut.
- A lower RPM changes the required feed in mm/min when chip load is held constant.
- Per-revolution programming behaves differently: the programmed feed per revolution can remain unchanged.
- A faster cut earns its tooling premium only after edge consumption, tool changes and accepted parts are counted.
Stainless steel speed and feed chart: start by operation
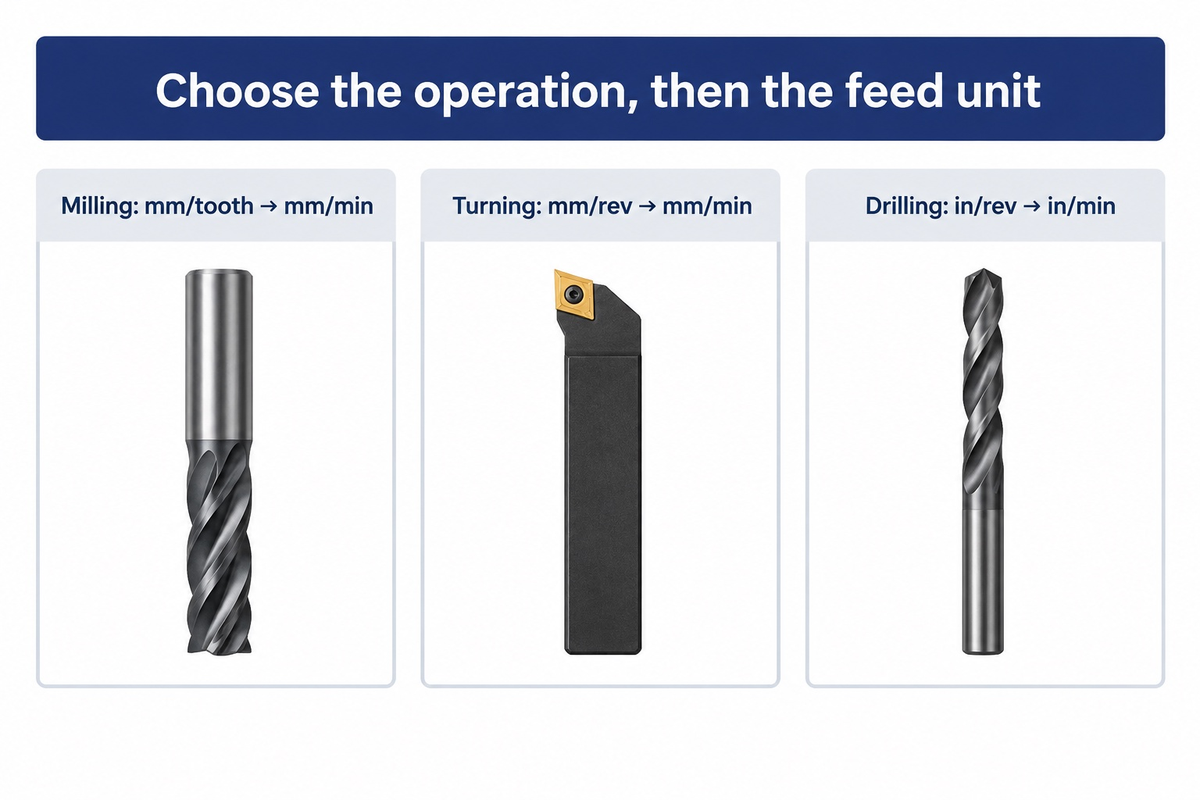
Für geglühtes, gewalztes 304, 316 und 321 mit 160 HB gibt die Tabelle von BSSA zum Einzelschneiden-Drehen für das Schruppen mit Hartmetall-Wendeschneidplatten 95 m/min bei 3,8 mm Schnitttiefe und 0,38 mm/rev Vorschub an. In der anschließenden Schlichtzeile gelten andere Einstellungen. Zum Bohren und Fräsen sind die jeweils passenden Tabellen heranzuziehen.
What is the cutting speed for stainless steel?
Für das Bohren von Edelstahl mit HSS nennt Norseman 30-50 SFM. Die Schnittgeschwindigkeit ist die Geschwindigkeit der Schneide an der Schnittkante; ihre Auswahl richtet sich nach Werkzeug und Bearbeitungsvorgang. BSSA bietet eine Tabelle zum Drehen, in der HSS, hartgelötetes Hartmetall und Hartmetall-Wendeschneidplatten bei angegebenen Härte-, Vorschub- und Schnitttiefenwerten getrennt aufgeführt sind.
Diese Beispiele beantworten unterschiedliche Fragen aus der Praxis. Ein Bohrer dringt in ein enges Loch ein; eine Drehschneide schneidet kontinuierlich entlang des Werkstückdurchmessers; ein Schaftfräser dringt in das Werkstück ein und tritt wieder aus. Wenn Sie daher die Schnittgeschwindigkeit beim Drehen auf ein Bohrprogramm übertragen, verändern sich die Wärmebelastung und die Spanabfuhr. Verwenden Sie die cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
Die Tabelle der Schnittwerte übernimmt die Werkzeugklassifizierung aus den jeweiligen Quellen. Die Zeilen von BSSA beziehen sich auf traditionelle Einzelschneidwerkzeuge, nicht auf einen aktuellen Katalog beschichteter Wendeschneidplatten. Die Haas-Zeilen enthalten die auf dem Blatt aufgeführten HTPM-Werkstoffgruppenbezeichnungen; die passende Gruppe wird anhand der Werkstoffklassifizierung des Lieferanten ausgewählt. Das Blatt ordnet M14.1 nicht 304 und M14.2 nicht 316 zu. Klären Sie die Zuordnung der Werkstoffgruppen anhand der Daten des konkreten Fräsers, bevor Sie eine der beiden Zeilen auswählen.
| Operation and stock | Tool / source | Schnittgeschwindigkeit | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, Speeds and feeds for turning stainless steels; Norseman, Feeds & Speeds for Drills; Haas HTPM metric speeds and feeds, Seite 2. Das HTPM-Blatt gibt für das Seitenfräsen einen radialen Eingriff von 0.5D und für das Nutenfräsen 1.0D an, jeweils mit separaten Angaben zur axialen Schnitttiefe. Übernehmen Sie diese Bedingungen, wenn Sie einen Tabellenwert in ein Programm übertragen.
304 and 316: match the grade and cutting tool
Für geglühtes 304 und 316 kann dieselbe Tabellenzeile als Ausgangspunkt dienen, sofern die gewählte Werkzeugreferenz beide Sorten gemeinsam aufführt, wie im Drehbeispiel von BSSA. Kaltverfestigtes Material, eine andere Schneide oder ein anderer Bearbeitungsvorgang können eine andere Auswahl erfordern. Eine pauschale Reduzierung für alle 316-Aufträge kann Unterschiede bei der Auswahl verschleiern.
Der Einkauf sollte den Werkstoffzustand des beschafften Materials im Auftragspaket festhalten. Eine Zeichnungsangabe wie Edelstahl 304 verrät dem Programmierer weniger als ein Werkstoffdatensatz mit Angabe der Produktform und Härte. Die Bohrhinweise von BSSA veranschaulichen die Kaltverfestigung austenitischer Sorten und die Schwierigkeiten, die kaltgezogener Werkstoff bei kleinen oder tiefen Bohrungen verursachen kann.
Die freischneidende Sorte 303 verdient eine eigene Betrachtung bei der Auswahl. In der Tabelle zum Drehen unterscheidet BSSA freischneidende austenitische Sorten von der Gruppe 304/316. Ebenso werden Duplex- und wärmebehandelte martensitische Edelstahlsorten separat behandelt. Für andere Werkstoffsorten ziehen Sie bitte die guide to machining stainless steel; for the present job, keep the parameter sheet tied to the grade.
Wird eine Bestellung wiederholt, können der erfolgreiche Werkzeugcode und der Zustand des beschafften Materials übernommen werden. Wird für die nächste Bestellung ein ähnlich aussehender Fräser oder ein Material in einem anderen Zustand gewählt, ist trotz unveränderter Teilezeichnung eine neue Einrichtungsentscheidung erforderlich.
Carbide end mills: chip load and milling engagement
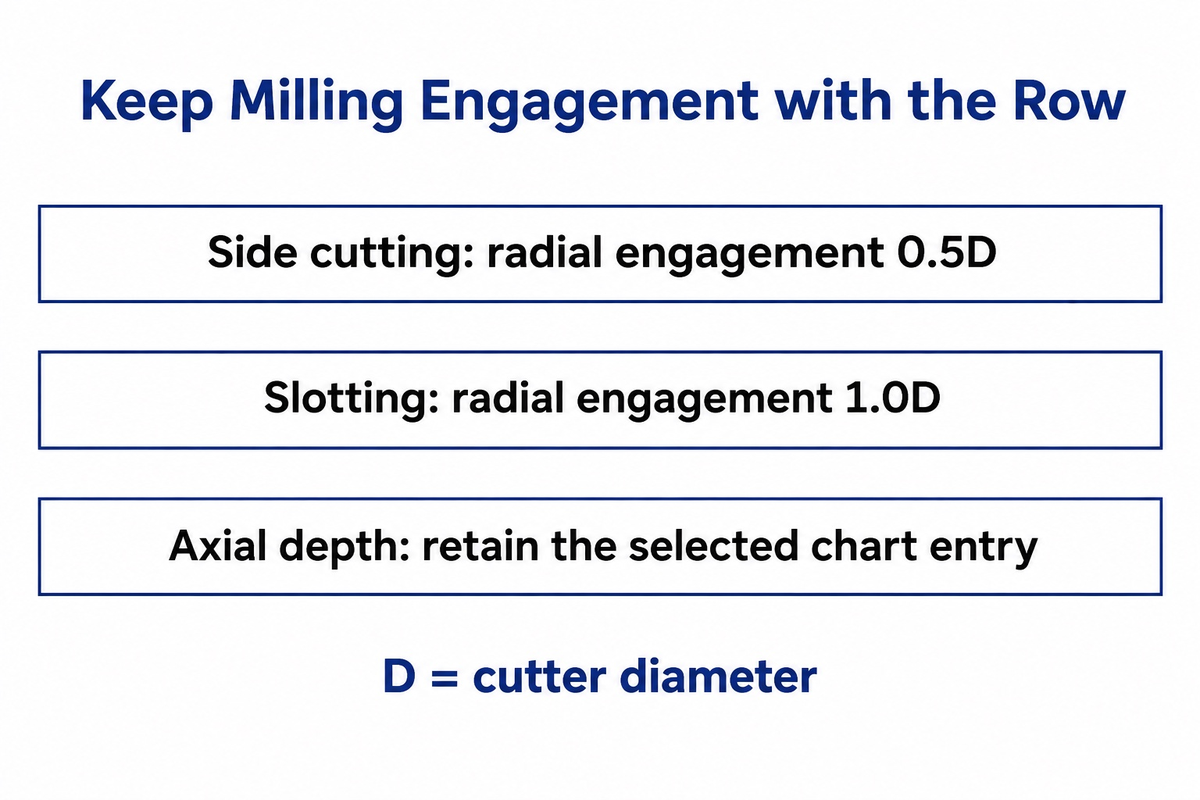
In der Haas-Zeile für HTPM-Edelstahl M14.1 mit 12 mm Durchmesser sind 107 m/min mit einem Zahnvorschub von 0,0559 mm kombiniert. Diese Kombination gilt für die angegebenen Bedingungen beim Nuten- und Seitenfräsen. Bei einem anderen Hartmetall-Schaftfräser müssen Geometrie und Eingriffsdaten abgeglichen werden, da sich Spanraum und Schnittbelastung je nach Schnitt ändern.
Bei einer Nut über die volle Breite ist mehr Fräserumfang im Eingriff, und die Späne haben weniger Platz zum Entweichen als bei einem offenen Seitenschnitt. Beim CNC-Fräsen beschreibt der Fräserdurchmesser allein noch keine vollständigen Schnittbedingungen. Schneidenzahl, radiale Breite, axiale Tiefe und Werkzeugüberstand gehören ebenfalls neben die Schnittwerttabelle auf das Einrichtblatt. Das HTPM-Dokument empfiehlt außerdem Anpassungen bei größeren Schnittlängen und geringerer Steifigkeit.
In Malekan and colleagues’ 2021 stainless end-milling study, hatte das Werkzeug mit dem höchsten Zeitspanvolumen auch den stärksten Schneidenverschleiß; der angegebene Höchstwert lag bei 420 μm. Geometrie und Beschichtungen unterschieden sich ebenfalls zwischen den Werkzeugen. Die wichtigste Lehre für den Einkauf ist, Werkzeug und Schnittbedingungen als Ganzes zu vergleichen, statt einen einzelnen Faktor als vollständige Antwort anzuführen.
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials empfiehlt in seinem Kontext des Fräsens mit Wendeschneidplatten das trockene Schruppfräsen austenitischer und Duplex-Edelstähle, um Wärmerisse zu minimieren. Für die Schlichtbearbeitung wird Kühlschmierstoff oder Minimalmengenschmierung empfohlen, wenn es die Oberflächenqualität erfordert. Bei einem Vollhartmetallwerkzeug sind die Kühlungsempfehlungen des jeweiligen Werkzeugherstellers maßgeblich; die Kühlschmierstoffzufuhr während eines bewährten Nassbearbeitungsprozesses abzuschalten, ist eine Prozessänderung.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
Beim Drehen wird die Schnittgeschwindigkeit anhand des Werkstückdurchmessers in Drehzahl umgerechnet, und der Werkzeugvorschub wird als Vorschub pro Umdrehung eingestellt. Bei einer Drehmaschine, die in mm/rev programmiert wird, kann der Vorschubwert konstant bleiben, während sich die Drehzahl ändert. Der daraus resultierende Vorschub in mm/min ändert sich automatisch. Die mögliche Spindeldrehzahl ist durch die Spannung von Spannfutter und Werkstück begrenzt.
The difference is important when comparing CNC-Drehmaschinen. Die im Katalog angegebene maximale Spindeldrehzahl ist eine technische Spezifikation der CNC-Drehmaschine. Die zulässige Betriebsdrehzahl hängt jedoch auch von Werkstückspannung, Werkzeuggrenzen und Werkstück ab. Bei konstanter Schnittgeschwindigkeit steigt die Drehzahl, wenn sich das Werkzeug einem kleineren Durchmesser nähert; das Programm benötigt eine geeignete Drehzahlbegrenzung für die aktuelle Aufspannung.
The University of Florida’s CNC lathe teaching examples zeigen eine Drehzahlbegrenzung und die Verwendung konstanter Schnittgeschwindigkeit bei festem Vorschub pro Umdrehung. Die Beispielwerte gelten für die Maschine und das Spannfutter des Labors. Die Erläuterung der Steuerungsart ist hilfreich; eine Verringerung der tatsächlichen Drehzahl erfordert keine proportionale Verringerung des im Programm in mm/rev eingestellten Vorschubs, wenn derselbe Vorschub pro Umdrehung beibehalten werden soll.
BSSA verknüpft die Drehzahl beim Drehen mit Schnitttiefe und Vorschub. Die Schrupp- und Schlichtzeilen bilden jeweils eigenständige Parametersätze. Wird auf einen leichten Schlichtschnitt umgestellt, während alle Schruppannahmen beibehalten werden, kann die Schneide in eine zuvor kaltverfestigte Oberfläche geraten. Lassen Sie ausreichend Schlichtaufmaß stehen und wählen Sie die Schlichtgeometrie, bevor der letzte Schruppdurchgang erfolgt.
Drill speeds: HSS, cobalt and carbide
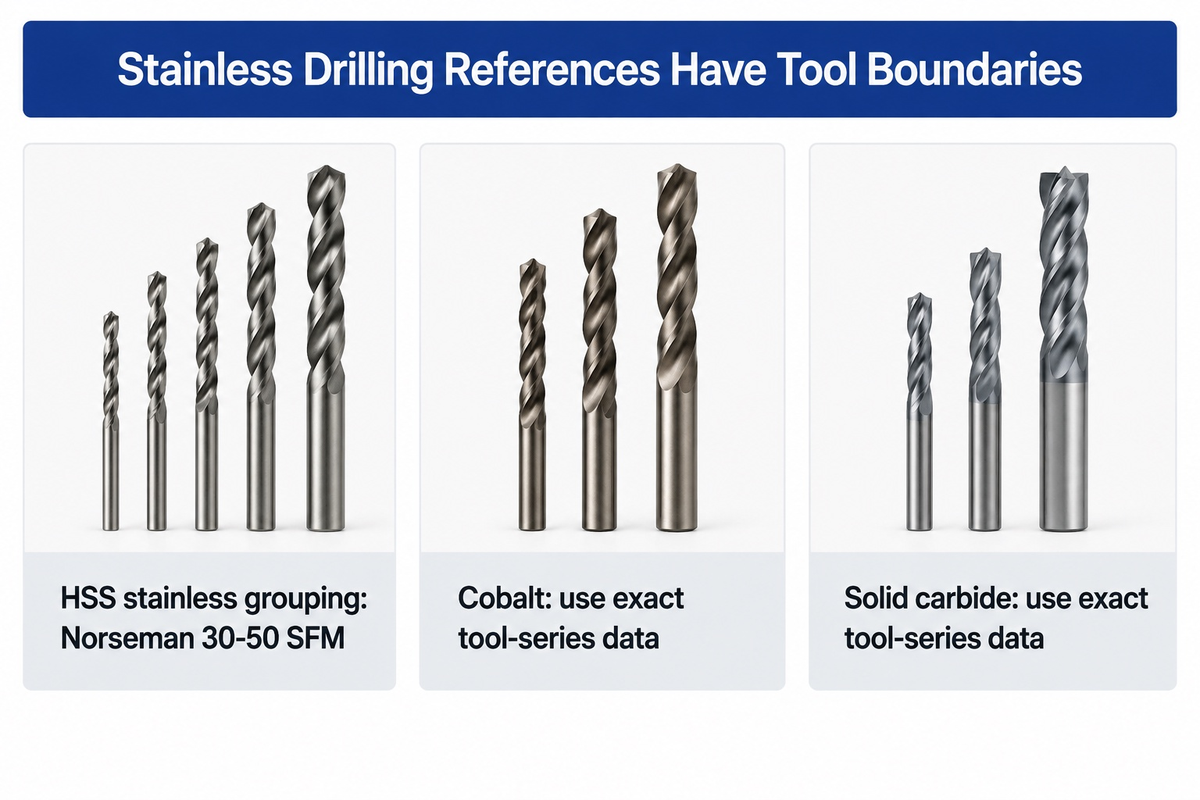
In der HSS-Bohrerreferenz von Norseman sind für Edelstahl 30-50 SFM angegeben; der Vorschub richtet sich nach dem Bohrerdurchmesser und wird in Zoll pro Umdrehung ausgedrückt. Kobalt- und Vollhartmetallbohrer benötigen die Daten ihrer jeweiligen Werkzeugbaureihe. Diese Referenzen belegen keinen verifizierten Zahlenwert speziell für 316 mit einem dieser Bohrertypen. Daher ist die HSS-Spanne hier der einzige bezifferte Bohrwert. Bohrtiefe und Kühlschmierstoffzufuhr bestimmen, ob sich die Späne mit einer bestimmten Bohrereinstellung durch das Loch abführen lassen.
Hochgeschwindigkeitsstahl ist weiterhin eine geeignete Option zum Bohren von Edelstahl. Bei kobaltlegiertem HSS beeinflussen auch Kernstärke und Geometrie das Bohrverhalten. Vollhartmetallbohrer erfordern ein steifes, geeignetes System und die für das Werkzeug vorgegebene Kühlschmierstoffzufuhr. Ein Lochsägenbohrer mit Hartmetallbestückung ist ein anderer Werkzeugtyp; seine Drehzahltabelle gilt nicht für Vollhartmetallbohrer.
In the HSS example, Norseman’s diameter table gibt im Bereich von 1/4–1/2 inch 0,004–0,010 in/rev an. Bei angenommenen 40 SFM und einem exakten Durchmesser von 1/2 inch beträgt die berechnete Werkzeugdrehzahl etwa 306 RPM. Ein angenommener Vorschub von 0.004 in/rev ergibt dann etwa 1.22 in/min. Dies sind Umrechnungen ausgewählter Referenzwerte; Bohrerzustand und Lochgeometrie müssen bei der Einrichtung weiterhin berücksichtigt werden.
Beim Vergleich einer Ständerbohrmaschine mit Radialbohrmaschinen, sollten die verfügbaren Drehzahlstufen und die Vorschubregelung beim gewünschten Durchmesser berücksichtigt werden. Auch ein scharfer Bohrer kann versagen, wenn sich Späne im Loch festsetzen. BSSA’s drilling and reaming guidance stresses maintained cutting feed, chip escape and avoiding dwell. Use the drillmaker’s depth-specific cycle rather than applying a single peck interval to every drill.
Calculate RPM and feed rate from cutting data
Beim metrischen Fräsen ergibt sich die Drehzahl in RPM aus 1000 multipliziert mit der Schnittgeschwindigkeit in m/min und geteilt durch π multipliziert mit dem Fräserdurchmesser in mm. Der Vorschub pro Minute ergibt sich aus der Drehzahl multipliziert mit der Zahl der wirksamen Schneiden und dem Zahnvorschub. Stellen Sie die Spindeldrehzahl auf den zulässigen RPM-Wert ein, bevor Sie den Vorschub in mm/min berechnen.
How Do Machinists Calculate Cutting Feeds and Speeds?
Zerspanungsmechaniker berechnen die Drehzahl aus Durchmesser und Schnittgeschwindigkeit und den Vorschub pro Minute anhand der passenden Vorschubeinheit. Beim Fräsen wird die Drehzahl mit Zahnvorschub und Zahl der wirksamen Schneiden multipliziert. Beim Bohren und Drehen wird die Drehzahl mit dem Vorschub pro Umdrehung multipliziert. Diese Zusammenhänge sind dargestellt in Mitsubishi Materials’ cutting formulas und University of Florida’s speeds and feeds notes.
Verwenden Sie beim metrischen Fräsen die Wertepaarungen n = 1000 × Vc / (π × D) und Vf = n × z × fz. Bei Zollmaßen gilt n = 12 × SFM / (π × D), wobei D in Zoll angegeben wird. Für Bearbeitungsvorgänge mit Vorschub pro Umdrehung gilt Vf = n × fn. Wenn Sie mm/tooth und mm/rev auseinanderhalten, vermeiden Sie eine unbeabsichtigte zusätzliche Multiplikation mit der Schneidenzahl. Die Größen im Materialvergleich werden auf der Feeds und Geschwindigkeiten Grundlagen Seite.
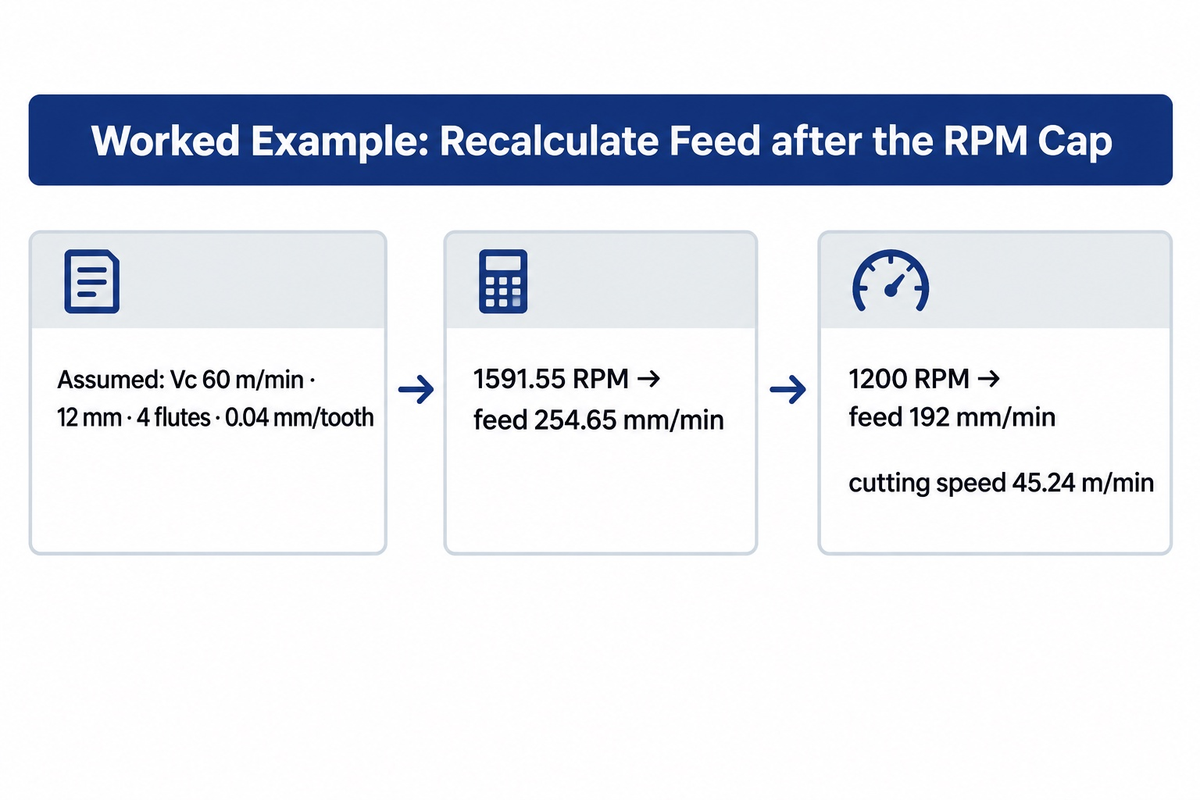
Assumed inputs for a worked example: ein 12 mm großer Schaftfräser mit vier Schneiden, Vc = 60 m/min und fz = 0,04 mm/tooth. Diese Werte veranschaulichen die Berechnung; sie sind keine Werkzeugempfehlung für einen nicht näher bezeichneten Fräser. Die Rechnung ergibt 1000 × 60 ÷ (π × 12) = 1591.55 RPM und anschließend 1591,55 × 4 × 0.04 = 254,65 mm/min.
Nehmen wir an, die Einrichtung erlaubt höchstens 1200 RPM. Bei beibehaltenem Zahnvorschub von 0,04 mm/tooth ergibt sich 1200 × 4 × 0.04 = 192 mm/min. Die Schnittgeschwindigkeit beträgt dann π × 12 × 1200 ÷ 1000 = 45,24 m/min. Bleibt der alte Vorschub von 254,65 mm/min bestehen, steigt der Zahnvorschub auf etwa 0,0531 mm. Die Drehzahlbegrenzung verändert den Schnitt und nicht nur die Anzeige.
Bei einer Drehmaschine im Vorschub-pro-Umdrehung-Modus behalten Sie den gewählten fn-Wert bei, wenn der Vorschub pro Umdrehung gleich bleiben soll. Ein angenommener Wert von 0,20 mm/rev bei 1200 RPM entspricht beispielsweise 240 mm/min. Die Vorschubart der Steuerung bestimmt, was der programmierte F-Wert bedeutet; maschinenspezifische Codes müssen dem Handbuch folgen.
Work hardening and tool wear: correct the cause
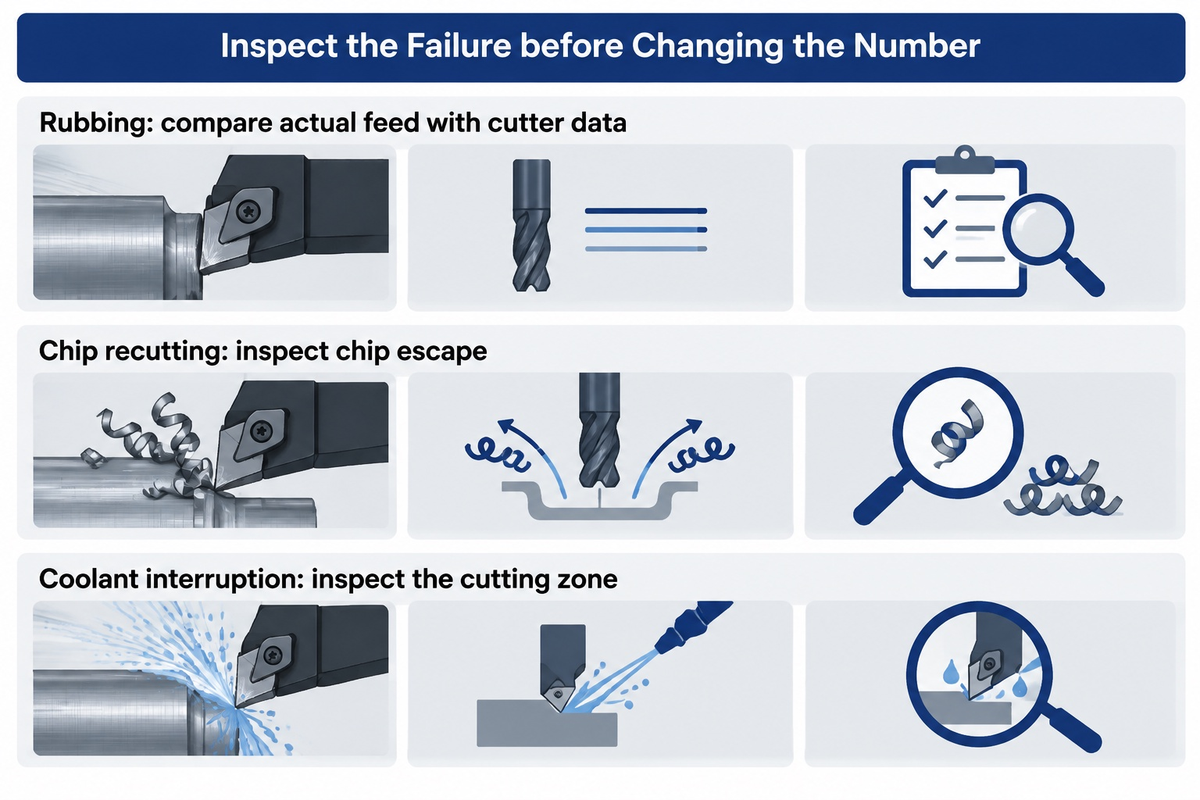
Bei Kaltverfestigung oder Werkzeugverschleiß sollten Sie vor einer Änderung von Drehzahl oder Vorschub auf Reiben, erneutes Schneiden der Späne, instabilen Eingriff und eine unterbrochene Kühlschmierstoffzufuhr prüfen. Diese Bedingungen verursachen unterschiedliche Symptome. Prüfen Sie die Bruchstelle am Werkzeug und den Weg, auf dem die Späne abgeführt wurden, bevor Sie Drehzahl oder Vorschub ändern.
What happens if feed rate is too low?
Bei der Bearbeitung kaltverfestigender Edelstähle kann ein sehr geringer Vorschub dazu führen, dass die Schneide reibt oder pflügt, statt den gewünschten Span abzunehmen. Der Grenzwert hängt von der Schneidengeometrie, dem Verschleiß der Schneide und dem Eingriff ab. Sehr geringe Vorschübe sollten daher als mögliche Ausfallursache untersucht und nicht einfach vorausgesetzt werden.
Elkaseer and colleagues’ 2019 study berichtete auch beim Präzisionsdrehen von 316L von einem nichtlinearen Zusammenhang zwischen Vorschub und Oberflächenrauheit, wenn sich der Schneidenzustand änderte. Aus den mikroskopischen Schnittbedingungen lässt sich kein Mindestvorschub für gewöhnliche Schaftfräser ableiten. Vergleichen Sie den laufenden Vorschub mit den Daten des konkreten Fräsers und prüfen Sie den Schneidenzustand, statt einen universellen Mindestspanungswert anzunehmen.
One 2018 Practical Machinist discussion of a 304L job veranschaulicht das Problem. Jaxian berichtete von einem Fräserbruch beim Nutenfräsen über die volle Breite, woraufhin sehr vorsichtige Vorschübe und eine lange Bearbeitungszeit folgten. In den Antworten wurde diskutiert, ob der Vorschub selbst den Bruch verursacht hatte. Später vermutete Jaxian, dass die rechte Kühlschmierstoffdüse den tiefen Schnittbereich nur unzureichend erreichte. Diese Vermutung war keine bestätigte Fehleranalyse, bietet aber einen nützlichen Prüfpunkt: Kühlschmierstoff auf der Oberfläche garantiert nicht, dass Späne am Nutgrund abgeführt werden.
Dieselbe Diskussion enthält auch ein Beispiel für die Trockenbearbeitung mit geringem radialem Eingriff. Auch dieser Schnitt unterscheidet sich von der ursprünglichen tiefen Nut. Eine separate 316 manual-milling discussion verknüpft außerdem einen Hinweis zum Gleichlauffräsen mit einer Einschränkung wegen Umkehrspiels. Wenn diese Details zusammen mit der Erfahrung festgehalten werden, wird aus einem Einzelerfolg keine Anweisung für eine andere Maschine.
Tool life and surface finish are different factors. A 2021 finishing end-milling study on AISI 316 bewertete die Auswirkungen von Trockenschnitt, MQL und MQL mit Nanopartikeln und untersuchte Oberflächenqualität und Leistungsaufnahme als Messgrößen. Verbesserungen bei diesen Messgrößen sollten bei der Auswahl eines Schlichtverfahrens auch als solche bewertet werden.
Tool cost per part and CNC machine limits
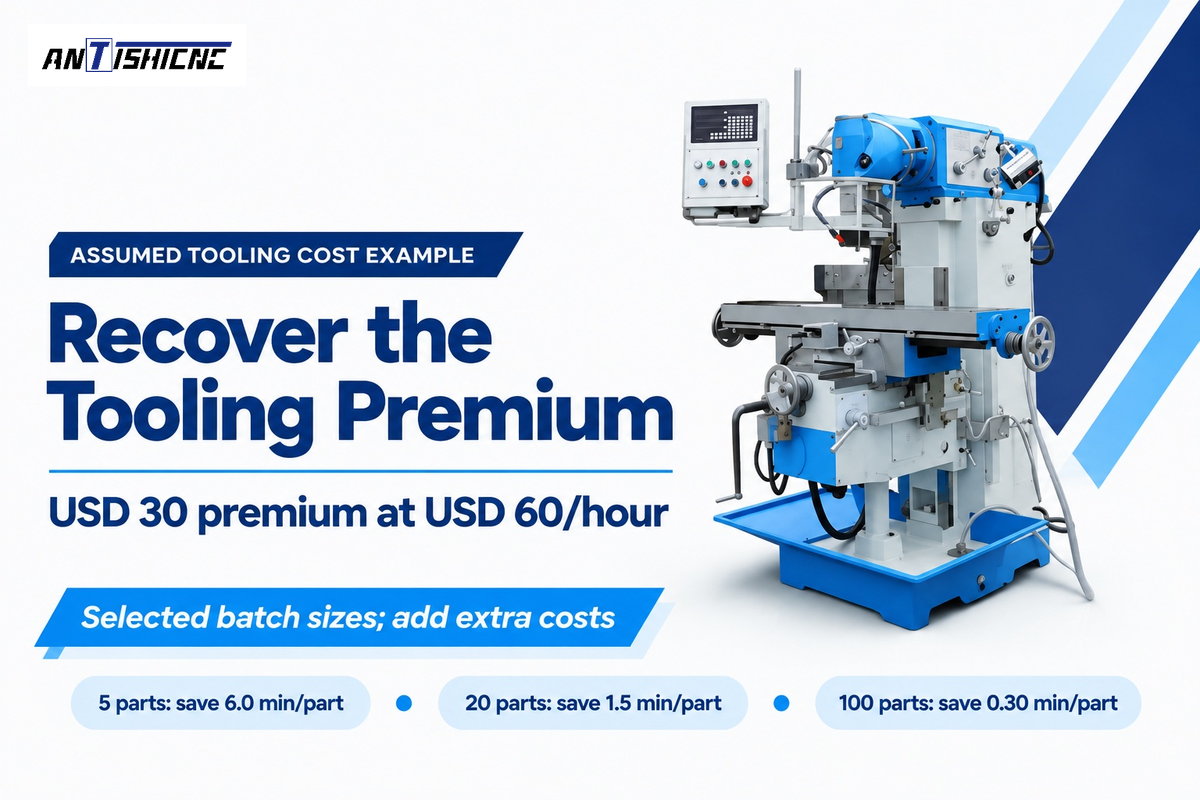
Ein Aufpreis von USD 30 für Werkzeuge erfordert bei einem angenommenen Maschinenstundensatz von USD 60 eine Zeitersparnis von 30 Minuten, um sich zu amortisieren. Dabei wird angenommen, dass sich Schneidenverbrauch, Werkzeugwechsel und Ausschuss nicht ändern. Die Einsparung pro Teil hängt von der Losgröße ab, wie die Tabelle zeigt.
Tooling Break-Even Cut-Time Table
Assumed inputs: eine Option verursacht für das Los zusätzliche Werkzeugkosten von USD 30; die Maschinenzeit wird mit USD 60/hour beziehungsweise USD 1/minute bewertet. Beide Optionen liefern dieselbe Anzahl an Gutteilen. Rüstzeit, Verbrauchsmaterialien und Schneidenverbrauch werden zunächst gleich angesetzt. Erforderliche Zeitersparnis pro Teil = 30 ÷ Losgröße.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
Bei einem hypothetischen Auftrag über 20 Teile bringt eine Zeitersparnis von 1 Minute pro Teil bei diesem Stundensatz USD 20 ein; USD 10 des Aufpreises bleiben damit ungedeckt. Eine Einsparung von 2 Minuten bringt USD 40 ein, bevor zusätzliche Kosten berücksichtigt werden. Verbraucht die schnellere Option eine weitere Schneide oder verursacht sie zusätzliche Prüfzeit, rechnen Sie diese Kosten vor dem Vergleich der Gutteilkosten hinzu. Bei diesem Los über 20 Teile amortisiert sich Hartmetall erst, wenn die gemessene Zeitersparnis mehr als 1.5 Minuten pro Gutteil zuzüglich dieser Zusatzkosten beträgt. Um festzustellen, welche der beiden Optionen diese Schwelle erreicht, benötigen Sie tatsächliche Standzeit- und Zykluszeitdaten für 304 mit den vorgeschlagenen Werkzeugen. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
Die Maschine kann Einsparungen zunichtemachen. Scott Smiths Erklärung zu Spindelleistung und Drehmomentbegrenzungen erklärt, warum Leistung bei der Arbeitsdrehzahl wichtig ist. Eine höhere Nennleistung bei einer anderen Drehzahl bedeutet nicht, dass bei der Schnittgeschwindigkeit dieselbe Leistung verfügbar ist.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
Verwenden Sie eine Quelle, die zur jeweiligen Entscheidung passt. Der Werkzeughersteller kann Schnittdaten bereitstellen, der Werkstoffnachweis gibt Auskunft über den Materialzustand und der Maschinenlieferant über Spindel und Ausrüstung. Nehmen Sie bei einer neuen Einrichtung denselben Werkzeugcode und Schneideneingriff in die Maschinenanfrage auf. So lässt sich die vorgeschlagene Konfiguration mit dem geplanten Schnitt vergleichen.
Haas publishes HTPM sheets for tool series; Norseman provides HSS drilling guidance; Sandvik Coromant offers milling guidance by material and operation; Mitsubishi Materials provides cutting formulas. Those resources help at different steps of CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993, Werkzeuglebensdauerprüfung mit Einpunkt-Drehwerkzeugen, provides a public scope covering turning tools, workpiece conditions and test reporting. Its catalogue lists Edition 2 as current. The standard’s scope concerns testing, while a selected tool’s data sheet supplies the cutting recommendation.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
Planen Sie einen Auftrag mit Edelstahl auf einer ANTISHICNC-Maschine? Senden Sie die Werkstückzeichnung, die Werkstoffgüte und den Werkstoffzustand, die größten und kleinsten Schnittdurchmesser, die Werkzeugserie und den geplanten Eingriff. Geben Sie gegebenenfalls auch die benötigte Losgröße und die Bohrungstiefe an. Wählen Sie zunächst die passende Konfiguration: vertical machining centre or lathe configuration, then compare spindle, feed and coolant details against that job.
Häufig gestellte Fragen
Can I use the same feeds and speeds for 304 and 316?
Ja, wenn die Referenz des ausgewählten Werkzeugs beide Werkstoffgüten bei gleichem Werkstoffzustand und für denselben Bearbeitungsvorgang zusammenfasst. Das Beispiel von BSSA zum Drehen von geglühtem Material zeigt dies. Bei einem anderen Ausgangszustand des Materials oder einem anderen Fräser kann eine andere Tabellenzeile erforderlich sein. Behalten Sie die Werkzeugfamilie, die Schnitttiefe und die Vorschubeinheiten zusammen im Blick, statt eine pauschale prozentuale Änderung anzuwenden.
Why do my tools wear quickly or break?
Zu hohe Schnittgeschwindigkeit, Reiben, Spanansammlungen, instabile Werkstückspannung oder eine unterbrochene Kühlschmierstoffzufuhr können zu schnellem Werkzeugverschleiß oder Werkzeugbruch führen. Untersuchen Sie das Verschleißbild und die Schnittbedingungen, um die passende Korrektur zu ermitteln. Vergleichen Sie den tatsächlichen Vorschub und den Eingriff mit den Daten des konkreten Werkzeugs. Eine ausgebrochene Schneide allein zeigt nicht, welche Bedingung den Ausfall bei diesem Auftrag verursacht hat.
Can a drill press machine stainless steel with HSS?
Ja, eine geeignete Ständerbohrmaschine kann Edelstahl mit einem HSS-Bohrer bearbeiten, wenn sie die erforderliche Drehzahl, eine steife Werkstückspannung und einen kontrollierten Vorschub ermöglicht. In der Referenz von Norseman sind für die Edelstahlgruppe 30–50 SFM angegeben. Der Bohrerdurchmesser bestimmt die Drehzahl, während Bohrtiefe und Spanabfuhr den Bearbeitungszyklus und die erforderliche Kühlschmierstoffzufuhr beeinflussen.
Does a higher spindle speed always mean faster machining?
No. Higher RPM can increase cutting feed at a retained chip load, but tool wear, power limits and extra tool changes can offset the gain. Compare total cycle time and accepted-part cost at the proposed operating conditions before valuing the change.
Can I use a speed chart for a different cutter diameter?
Verwenden Sie die durchmesserspezifischen Daten der Tabelle oder die dort angegebene Skalierungsmethode. Bei einer Änderung des Durchmessers ergibt sich aus der Schnittgeschwindigkeit eine andere Drehzahl, und auch der empfohlene Zahnvorschub kann sich ändern. Bei gleicher Drehzahl und gleichem Vorschub pro Minute entsteht daher ein anderer Schnitt. Berücksichtigen Sie bei einem Schaftfräser die tatsächliche Zahl der wirksamen Schneiden in der Vorschubberechnung. Verwenden Sie beim Bohren und Drehen den Vorschub pro Umdrehung. Berechnen Sie die Werte anhand kompatibler Quelldaten neu, statt nur die angezeigte Drehzahl zu übernehmen.
Should I use a peck cycle when drilling stainless steel?
Verwenden Sie einen Zyklus mit Spanunterbrechung, wenn die tiefenspezifischen Vorgaben für den gewählten Bohrer zum Spanbrechen ein Zurückziehen erfordern. Innenkühlung und eine andere Bohrerausführung können einen anderen Zyklus erfordern. Vermeiden Sie Verweilzeiten und Spanansammlungen. Ein Spanunterbrechungsintervall aus einer HSS-Referenz sollte nicht automatisch für eine andere Bohrerausführung gelten.
What information belongs in a stainless machining enquiry?
Geben Sie den Zeichnungsstand, die Edelstahlsorte, den Werkstoffzustand, den Bearbeitungsvorgang und die erforderliche Losgröße an. Ergänzen Sie die Fräser- oder Bohrerbaureihe, den Schneidendurchmesser, den radialen und axialen Eingriff oder die Bohrtiefe. Nennen Sie die vorgesehene Vorschubart und die Kühlschmierstoffzufuhr. Für die Maschinenauswahl gehören auch die Anforderungen an die Werkstückspannung und der erforderliche Drehzahlbereich dazu. Mit diesen Angaben kann der Lieferant die vorgeschlagene Ausrüstung mit dem geplanten Prozess abgleichen und zugleich Werkzeug, Maschinenleistung und Anforderungen an das Fertigteil getrennt betrachten.
Compare cutting data within the named tool series and material conditions. Worked cost and RPM examples use stated assumptions.
Referenzen und Quellen
- Speeds and feeds for turning stainless steels, British Stainless Steel Association, annealed stock and tool-specific starting data.
- Speeds and feeds for drilling and reaming stainless steels, British Stainless Steel Association.
- Geschwindigkeiten und Futtermittel, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- CNC-Drehmaschinenressourcen, University of Florida, feed modes and workholding examples.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- Sustainable assessment of a milling manufacturing process based on economic tool life and energy modeling, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 public catalogue and abstract, International Organization for Standardization.



