














不鏽鋼的切削速度與進給包含切削速度和進給速率,兩者須配合,讓刀具能形成切屑且不致使刀刃過載。先確認加工方式:Norseman 列出的 HSS 鑽孔速度為 30–50 SFM,BSSA 則提供退火 304/316 的不同車削數值。銑削需依據確切的端銑刀系列、直徑和切削量選擇資料。
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a 數控銑床 需要考量的條件不只包括主軸最高轉速。真正要確認的是主軸、工件夾持和冷卻配置,能否在整段加工長度內穩定完成切削。
- 並非每種不鏽鋼銑削都要使用大量冷卻液。
- 維持每齒進給量不變時,降低 RPM 會改變所需的 mm/min 進給量。
- 每轉進給模式的運作方式不同:程式設定的每轉進給量可以維持不變。
- 只有將刀刃耗用、換刀次數和合格零件數都納入計算後,較快的切削才值得支付較高的刀具成本。
Stainless steel speed and feed chart: start by operation
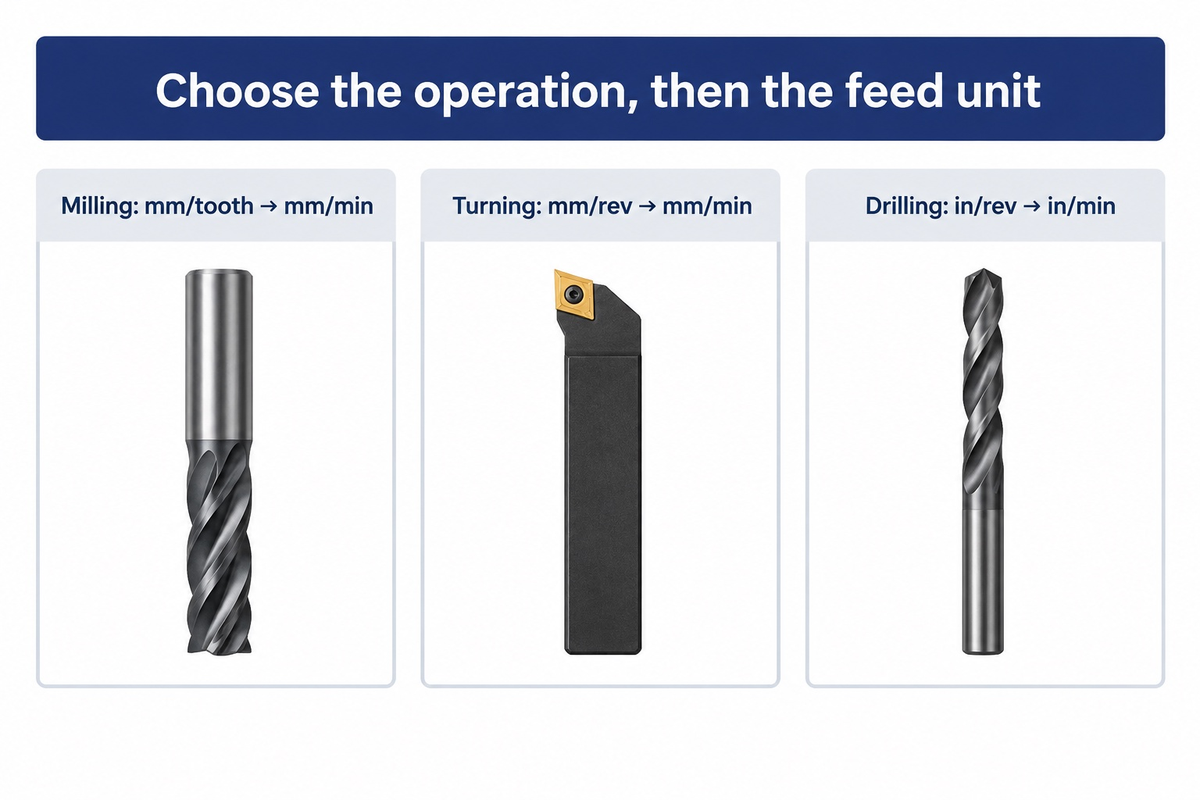
BSSA 的單刃車削表列出退火鍛造 304、316 和 321(160 HB)的資料:使用拋棄式硬質合金刀具粗加工時,切深為 3.8 mm、進給為 0.38 mm/rev,切削速度為 95 m/min。接下來的精加工資料列採用不同設定。鑽孔或銑削應選用相應的資料表。
What is the cutting speed for stainless steel?
不鏽鋼 HSS 鑽孔方面,Norseman 提供 30-50 SFM 的資料;切削速度是切削刃處的表面速度,選用時須依刀具和加工方式而定。BSSA 的車削表則依指定硬度、進給和切深,分別列出 HSS、銅焊硬質合金和拋棄式硬質合金刀具的資料。
這些資料列各自對應不同的加工情境。鑽頭進入狹窄的孔內;車刀刃沿著工件直徑連續切削;端銑刀則會進入和離開工件。因此,將車削速度照搬到鑽孔程式,會改變熱負荷和排屑狀況。請使用 cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
切削速度與進給圖表會保留各來源對刀具的分類方式。BSSA 的資料列反映其傳統單刃刀具,並非近期推出的塗層刀片型錄。Haas 資料列採用表單上列印的 HTPM 材料群組標籤;應依供應商對庫存材料的分類選擇適用群組。這份表單並未將 M14.1 指定為 304,或將 M14.2 指定為 316;選用任一資料列前,請先依確切的銑刀資料確認材料群組對應關係。
| Operation and stock | Tool / source | 切割速度 | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA,不鏽鋼車削的轉速與進給; Norseman,鑽頭的進給與轉速; Haas HTPM 公制轉速與進給,第 2 頁。HTPM 表單規定,側銑時徑向切削量為 0.5D,開槽時為 1.0D,軸向切深則另有不同的資料列。將資料列套用到程式時,請維持這些條件。
304 and 316: match the grade and cutting tool
若所選刀具資料將退火 304 和 316 歸為一類,兩者可能採用同一資料列,例如 BSSA 的車削範例。冷作材料、不同的切削刃或其他加工方式可能需要變更選擇。一律調降所有 316 工件的切削條件,可能掩蓋了不同工件在選擇上的差異。
採購部門應在工單資料中記錄購入材料的狀態。圖面只標示 304 不鏽鋼,提供給程式設計人員的資訊不如材料紀錄完整,後者還會標明產品形態和硬度。BSSA 的鑽孔指引說明了奧氏體不鏽鋼的加工硬化現象,以及冷抽材料可能在小孔或深孔加工時造成的困難。
易切削 303 值得另外討論其刀具選擇。BSSA 的車削表將易切削奧氏體鋼與 304/316 分開分類。雙相不鏽鋼和熱處理馬氏體不鏽鋼也各有不同分類。若選用其他材料,請查閱 guide to machining stainless steel;目前這項工件的參數表應與鋼種相互對應。
重複下單時,可以沿用已驗證的刀具代碼和購入材料狀態。即使零件圖面未變,下一次採購若改用外觀相似的刀具或不同狀態的材料,就需要重新評估設定。
Carbide end mills: chip load and milling engagement
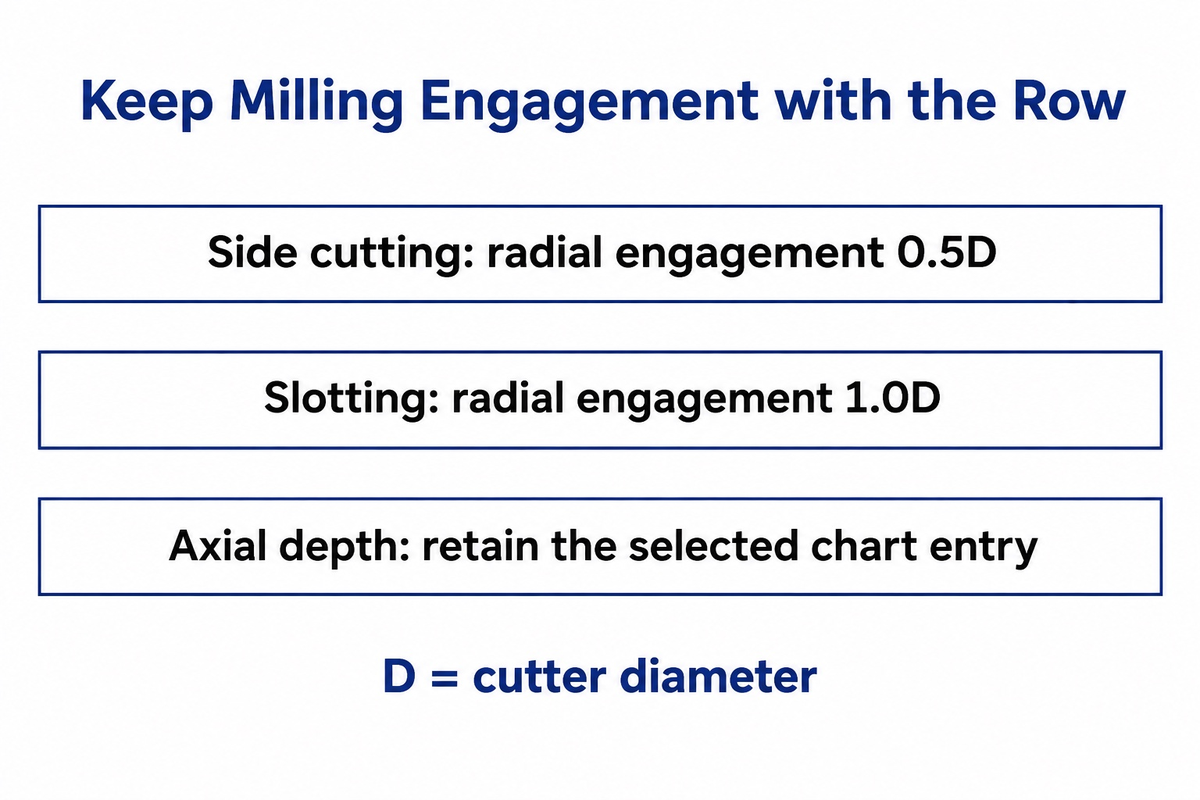
Haas 的 12 mm HTPM 不鏽鋼 M14.1 資料列,將 107 m/min 的切削速度與 0.0559 mm 的每齒進給量搭配。這組條件適用於所列的開槽和側銑情況。若要用於其他硬質合金端銑刀,必須比對刀具幾何和切削量資料,因為切削方式會改變排屑空間和切削負荷。
全寬開槽時,更多銑刀會持續接觸工件,切屑也比側銑時更難排出。CNC 加工時,銑刀直徑並非描述銑削條件的唯一因素。設定表上的速度圖表旁,也應列出刃數、徑向切削寬度、軸向切深和刀具懸伸長度。HTPM 文件也建議,切削長度較長或剛性較差時應調整切削條件。
在 Malekan and colleagues’ 2021 stainless end-milling study,去除率最高的刀具也有最快的切削刃磨耗速度,報告的最大值達 420 μm。各刀具的幾何形狀和塗層也不相同。選購時應比較完整的刀具與切削組合,而非只用其中單一項目代表整體表現。
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials 建議在其刀片銑削應用中,以乾式粗銑加工奧氏體和雙相不鏽鋼,降低熱裂風險。其精加工指引則建議,若表面品質有要求,可使用切削液或噴霧。使用整體硬質合金刀具時,請遵循該刀具製造商的冷卻建議;在已驗證的濕式加工流程中途關閉冷卻液,屬於製程變更。
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
車削時,使用工件直徑將切削速度換算成 RPM,並以每轉進給量設定刀具進給。在採用 mm/rev 編程的車床上,RPM 改變時,進給設定可以維持不變。換算後的 mm/min 進給量會自動隨之改變。主軸 RPM 也會受到卡盤和工件夾持設定的限制。
The difference is important when comparing 數控車床。型錄列出的主軸最高轉速是 CNC 車床的規格之一,但允許的操作轉速也取決於工件夾持、刀具限制和零件本身。使用恆線速控制時,刀具接近較小直徑,RPM 會隨之提高;程式應依目前設定使用適當的轉速上限。
The University of Florida’s CNC lathe teaching examples 展示了轉速上限,以及搭配固定每轉進給量的恆線速控制。範例數值適用於該實驗室的機台和卡盤。控制模式的說明仍值得參考:若要維持相同每轉進給量,降低實際 RPM 時,程式中設定的 mm/rev 進給量不必按比例降低。
BSSA 將車削速度與切深和進給量連結。其粗加工和精加工資料列分別代表不同的加工條件。若進入輕切削精加工時仍沿用所有粗加工假設,刀刃可能會切到先前加工硬化的表面。最後一次粗加工前,應保留足夠的精加工餘量,並先選定適合精加工的刀具幾何。
Drill speeds: HSS, cobalt and carbide
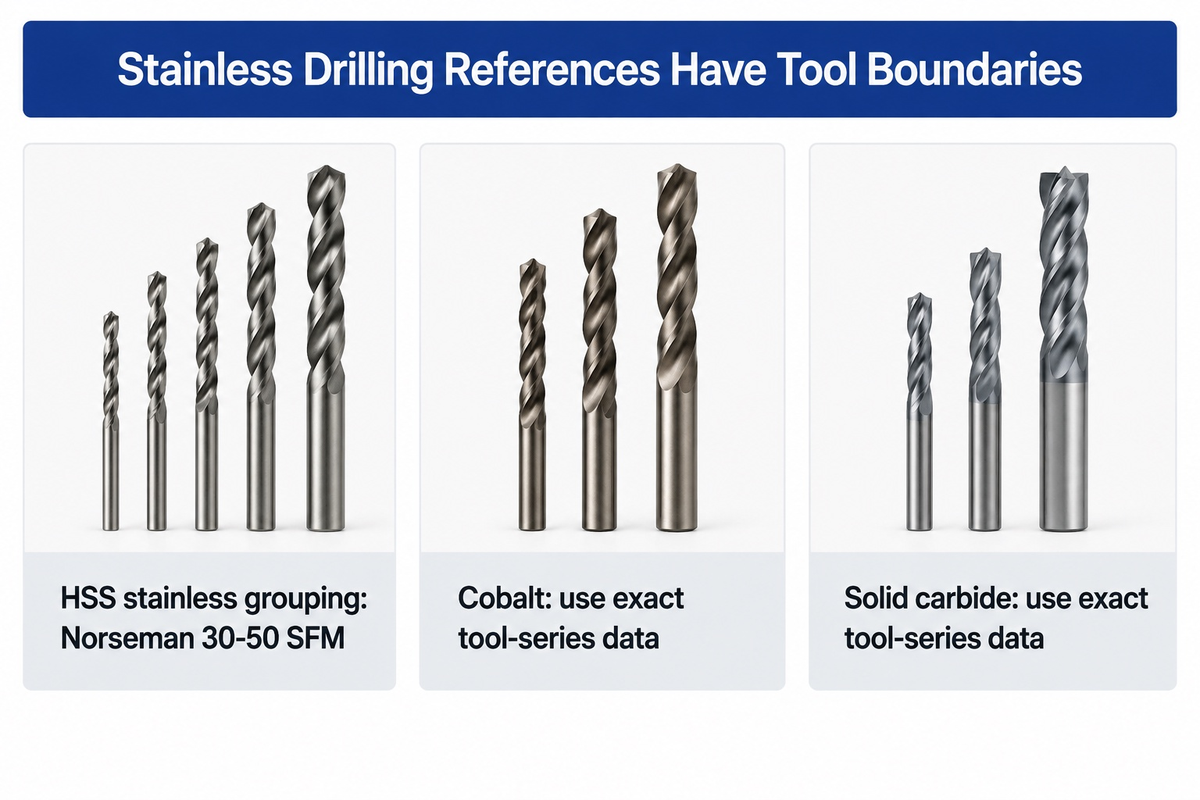
Norseman 的 HSS 鑽頭參考資料列出不鏽鋼的切削速度為 30-50 SFM,並依鑽頭直徑指定進給量,單位為 inches per revolution。鈷合金和整體硬質合金鑽頭應採用各自刀具系列的資料。這些參考資料未提供可確認適用於 316 的數值資料列,因此此處只有 HSS 範圍具體列出鑽孔速度。孔深和冷卻液供應方式,會影響特定鑽頭設定能否將切屑排出孔外。
高速鋼仍可用於不鏽鋼鑽孔。含鈷 HSS 鑽頭的腹厚和幾何形狀也會影響切削表現。整體硬質合金鑽頭需要穩固且相容的系統,並須依刀具規定配置冷卻方式。硬質合金鑽孔器則是另一種刀具,其 RPM 表並非整體硬質合金鑽頭的資料表。
In the HSS example, Norseman’s diameter table 在 1/4–1/2 inch 範圍內,進給量為 0.004–0.010 in/rev。假設切削速度為 40 SFM,鑽頭直徑正好是 1/2 inch,計算所得的刀具轉速約為 306 RPM。假設進給量為 0.004 in/rev,則進給速度約為 1.22 in/min。這些數值是依選定參考資料換算而得,設定時仍須考量鑽頭狀態和孔的幾何形狀。
When comparing a drill press to 徑向鑽孔機,還應考量所需直徑下可用的轉速檔位和進給控制。即使鑽頭鋒利,切屑仍可能堵在孔內而導致故障。 BSSA’s drilling and reaming guidance 強調維持切削進給、確保切屑排出並避免停留。請依鑽頭製造商針對孔深指定的循環加工方式,不要對所有鑽頭一律套用相同的啄鑽間隔。
Calculate RPM and feed rate from cutting data
公制銑削的 RPM 等於 1000 乘以 m/min 切削速度,再除以 π 乘以 mm 銑刀直徑。工作進給量等於 RPM 乘以有效刃數,再乘以每齒進給量。先將主軸轉速設為允許的 RPM,再計算 mm/min 進給量。
How Do Machinists Calculate Cutting Feeds and Speeds?
銑床技師依直徑和表面速度計算 RPM,再使用正確的進給單位計算線性進給。銑削時,RPM 乘以每齒進給量和有效刃數。鑽孔和車削則是 RPM 乘以每轉進給量。這些關係式列於 Mitsubishi Materials 的切削公式 和 University of Florida 的轉速與進給說明.
公制銑削請使用 n = 1000 × Vc / (π × D) 和 Vf = n × z × fz。英制單位則使用 n = 12 × SFM / (π × D),其中 D 的單位為英寸。每轉進給加工的 Vf = n × fn。區分 mm/tooth 和 mm/rev,可避免錯誤地多乘一次刃數。不同材料所用數值的說明請見 進給和加速基礎知識 頁。.
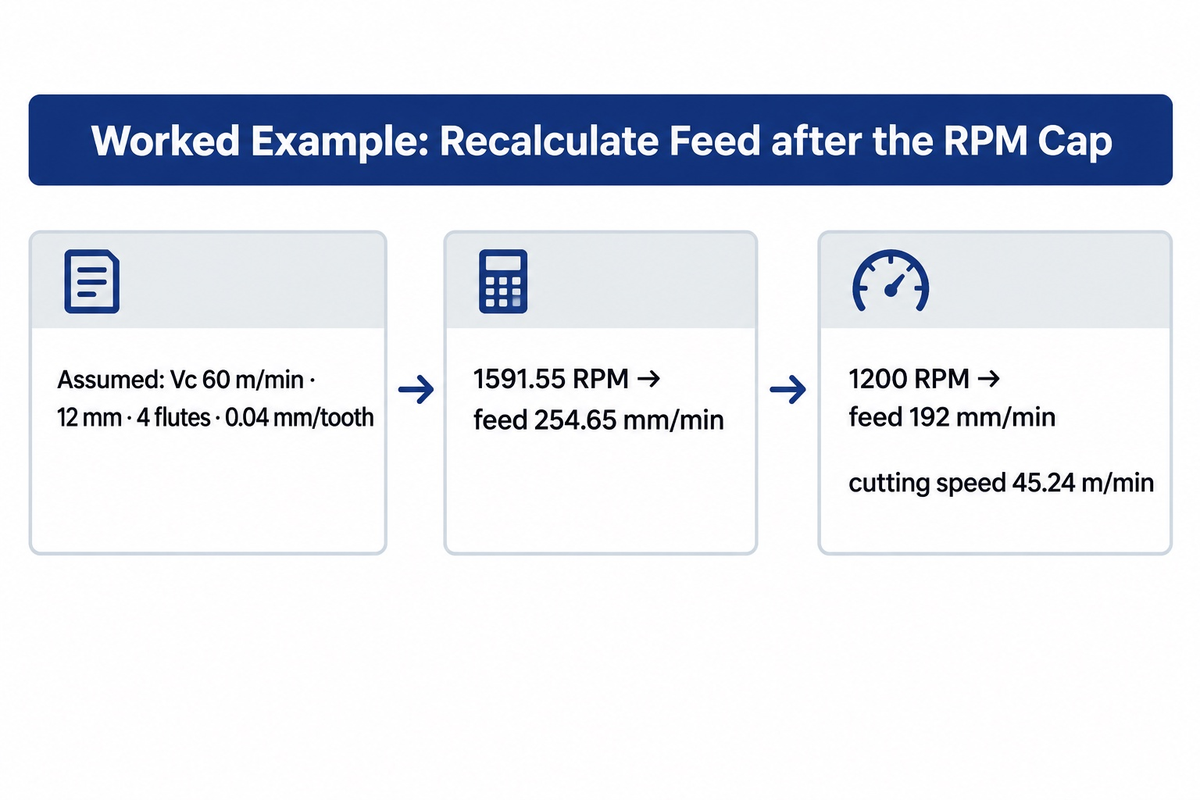
Assumed inputs for a worked example: 以 12 mm 四刃端銑刀為例,Vc = 60 m/min,fz = 0.04 mm/tooth。這些數值用於示範計算,並非未指定銑刀的製造商建議值。計算結果為 1000 × 60 ÷ (π × 12) = 1591.55 RPM,接著 1591.55 × 4 × 0.04 = 254.65 mm/min。
假設該設定的最高轉速只有 1200 RPM。若要維持 0.04 mm/tooth,進給量須為 1200 × 4 × 0.04 = 192 mm/min。表面速度則為 π × 12 × 1200 ÷ 1000 = 45.24 m/min。若仍維持原本的 254.65 mm/min 進給量,每齒進給量會提高至約 0.0531 mm。轉速上限改變了切削條件,不只是顯示的數字。
車床若採用每轉進給模式,要維持每轉進給量,就應保留選定的 fn 設定。例如,假設進給量為 0.20 mm/rev,轉速為 1200 RPM,則相當於 240 mm/min。控制器的進給模式會決定程式中的 F 值代表什麼;機台專用代碼應依照操作手冊使用。
Work hardening and tool wear: correct the cause
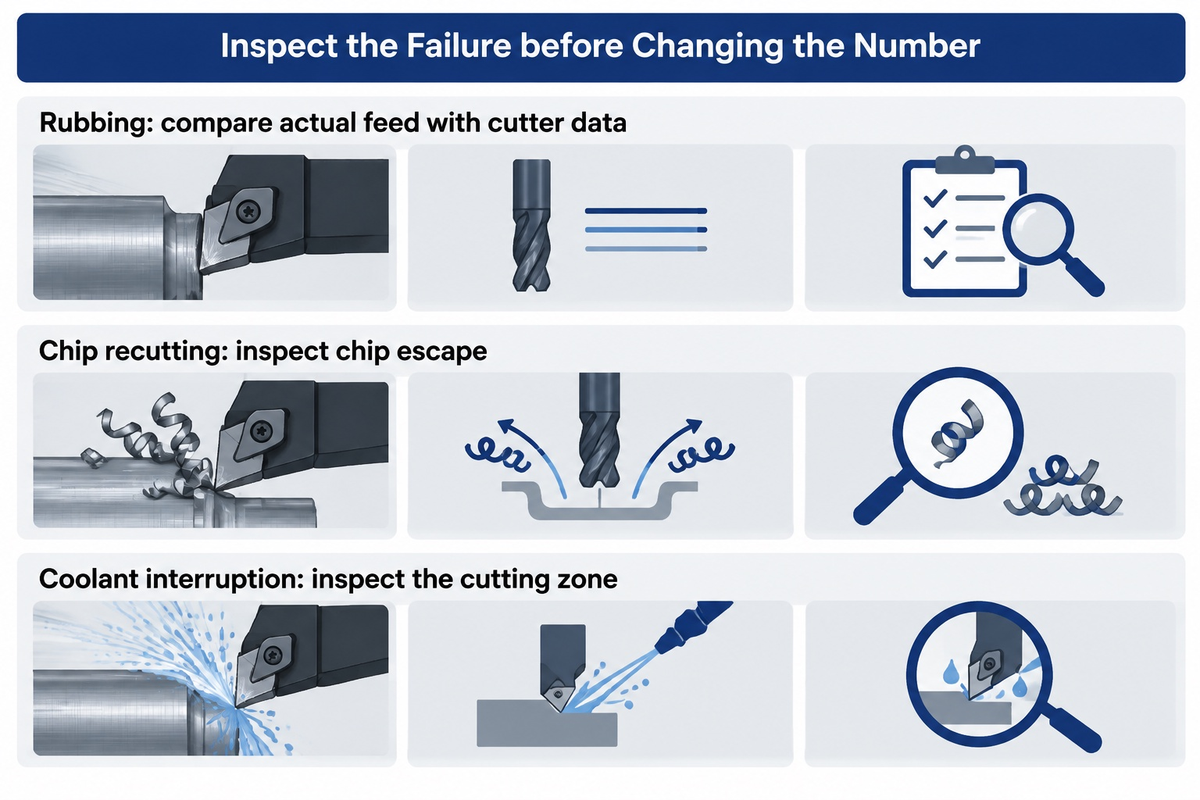
發生加工硬化或刀具磨耗時,先檢查刀具摩擦、切屑重切、接觸不穩和冷卻中斷,再調整速度或進給。這些狀況會出現不同的跡象。調整速度或進給前,先觀察刀具損壞的位置和切屑排出的狀況。
What happens if feed rate is too low?
加工易加工硬化的不鏽鋼時,進給量過低會使切削刃摩擦或犁削,無法切出所需切屑。這個臨界值會隨切削刃幾何、刃口磨耗和切削量而改變。因此,若進給量很低,應先調查是否與故障有關,不要直接認定它就是故障原因。
Elkaseer and colleagues’ 2019 study 一篇探討 316L 精密車削的研究也指出,隨著切削刃狀態改變,進給量與表面粗糙度之間並非線性關係。從微觀切削條件來看,不應假設一般端銑刀存在固定的最低進給量。正確做法是將實際進給與確切的銑刀資料比對並檢查刃口狀態,而非假設有通用的每齒進給下限。
One 2018 Practical Machinist discussion of a 304L job 呈現了這項問題。Jaxian 回報在全寬開槽時銑刀斷裂,之後採用非常保守的進給,導致加工時間過長。回覆者對進給量是否為斷刀原因看法不一。Jaxian 後來懷疑右側冷卻噴嘴無法充分覆蓋深處的切削區域。這項懷疑並非經確認的故障分析,但提供了值得操作人員檢查的地方:工件表面有冷卻液,不代表切槽底部就能順利排屑。
同一段討論也包含一個低徑向切削量的乾式加工範例。這種切削方式也不同於原本的深槽加工。另一種 316 manual-milling discussion 也指出,順銑建議必須考量背隙限制。保留這些細節,能避免把個別成功經驗當成適用於其他機台的指示。
刀具壽命與表面粗糙度是不同的因素。一項 AISI 316 的 2021 年精加工端銑研究 評估了乾式切削、MQL 和奈米粒子輔助 MQL 的影響,並將表面品質和功率消耗列為評估指標。選擇精加工製程時,應分別評估這些指標的改善情況。
Tool cost per part and CNC machine limits
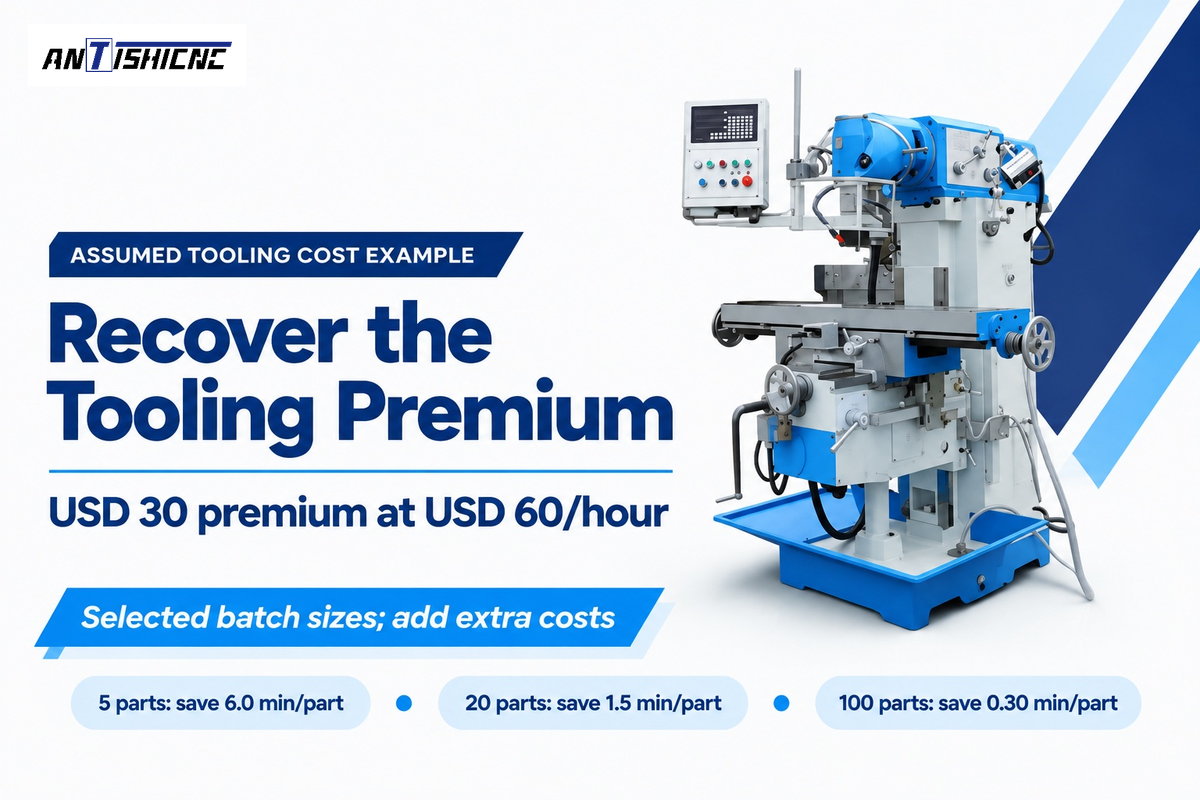
若刀具成本多出 USD 30,而機台時間以每小時 USD 60 計價,則須節省 30 分鐘才能回收差額。這項估算假設刃口耗用、換刀次數和不良品數都沒有變化。每件產品的節省金額會因批量而異,表格中有示範。
Tooling Break-Even Cut-Time Table
Assumed inputs: 其中一種方案會為該批產品增加 USD 30 的刀具成本;機台時間以每小時 USD 60 計價,相當於每分鐘 USD 1。兩種方案產出的合格零件數相同。初步假設設定、耗材和刃口耗用都相同。每件產品所需節省分鐘數 = 30 ÷ 批量。
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
以 20 件訂單為例,若每件節省 1 分鐘,按上述時間成本計算可省下 USD 20,仍有 USD 10 的刀具成本差額尚未回收。若每件節省 2 分鐘,則可省下 USD 40,尚未扣除其他額外成本。若較快的方案多耗用一個刀刃或增加檢驗時間,比較合格零件的總成本前,應先將這些成本計入。以 20 件批量來說,只有當每件合格零件實測節省時間超過 1.5 分鐘,再加上這些額外成本,硬質合金刀具才划算。要判斷哪種方案符合這個門檻,還需要取得擬用兩種刀具加工 304 時的實際刀具壽命和加工時間資料。 Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
The machine can potentially block savings. Scott Smith 對主軸功率和扭矩限制的說明 說明了工作轉速下可用功率的重要性。銘牌上標示的較高功率額定值若適用於另一種轉速,不代表在切削速度下也能提供相同功率。
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
請依據與決策相關的資料來源。刀具製造商可提供切削資料,鋼材紀錄可確認材料狀態,機台供應商則可提供主軸與設備資訊。設定新製程時,向機台供應商詢問時請提供相同刀具代碼和切削量。如此一來,就能依預定的切削條件評估提案中的設備。
Haas 發布刀具系列的 HTPM 資料表;Norseman 提供 HSS 鑽孔指引;Sandvik Coromant 依材料和加工方式提供銑削指引;Mitsubishi Materials 則提供切削公式。這些資源可協助不同階段的 CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993,使用單點車削工具進行刀具壽命測試,其公開適用範圍涵蓋車削刀具、工件狀態和測試報告。其型錄將 Edition 2 列為現行版本。該標準的適用範圍是測試,所選刀具的資料表才會提供切削建議。
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
打算使用 ANTISHICNC 設備加工不鏽鋼工件嗎?請提供零件圖面、材料鋼種與狀態、最大和最小切削直徑、刀具系列及預定切削量。相關情況也請提供所需批量和孔深。先選用適當的 vertical machining centre 或車床配置,再依該工件的需求比對主軸、進給和冷卻液相關資料。
常見問題
Can I use the same feeds and speeds for 304 and 316?
可以,但前提是所選刀具的參考資料將兩種鋼種歸在相同材料狀態與加工方式下。BSSA 的退火材車削範例就是如此。若材料狀態或刀具不同,就可能需要查閱其他資料列。請一併考量所選刀具系列、切深和進給單位,不要套用固定百分比來調整。
Why do my tools wear quickly or break?
速度過高、刀具摩擦、切屑堵塞、夾持不穩或冷卻液供應中斷,都可能造成刀具快速磨耗或斷裂。請檢查磨耗型態和切削條件,再決定如何修正。將實際進給和切削量與該刀具的資料比對。單憑刀刃斷裂,無法判定該工件加工時究竟是哪項條件造成故障。
Can a drill press machine stainless steel with HSS?
可以,只要合適的鑽床能提供所需轉速、穩固的工件夾持,以及受控的切削進給,就能使用 HSS 鑽頭鑽削不鏽鋼。Norseman 的參考資料為其不鏽鋼分類列出 30–50 SFM。RPM 由鑽頭直徑決定,而孔深和排屑情況會影響加工循環及所需的冷卻液供應。
Does a higher spindle speed always mean faster machining?
不會。提高 RPM 可以在維持每齒進給量的情況下增加切削進給,但刀具磨耗、功率限制和額外換刀可能抵銷效益。評估這項變更前,請依預定操作條件比較總加工時間和合格零件成本。
刀具直徑不同時,可以沿用同一份切削速度表嗎?
請使用圖表中依直徑分類的資料,或依其指定的換算方式計算。直徑變更時,切削速度換算出的 RPM 也會不同,建議每齒進給量也可能改變。因此,維持相同 RPM 和線性進給會形成不同的切削條件。使用端銑刀時,進給計算應採用實際有效刃數。鑽孔或車削則使用每轉進給量。請以相容的原始資料重新計算,不要只照抄顯示的 RPM。
鑽不鏽鋼時,應該使用啄鑽循環嗎?
若所選鑽頭依孔深指定必須退刀排屑,請使用啄鑽循環。內冷和不同的鑽頭設計可能適用其他循環。避免停留和切屑堵塞。HSS 參考資料中的啄鑽間隔,不應直接套用到其他鑽頭設計。
What information belongs in a stainless machining enquiry?
請提供圖面版本、不鏽鋼鋼種、材料狀態、加工方式和所需批量。另請列出銑刀或鑽頭系列、切削直徑、徑向與軸向切削量,或孔深。註明預定的進給模式和冷卻液供應方式。選擇機台時,也請列出零件的夾持需求和所需主軸轉速範圍。這些資料能讓供應商依預定製程評估設備,同時清楚區分刀具、機台能力和成品要求。
請在指定的刀具系列和材料狀態範圍內比較切削資料。成本與 RPM 範例依據文中列出的假設計算。
參考文獻和來源
- 不鏽鋼車削的轉速與進給,British Stainless Steel Association,退火料材與依刀具而異的起始參數。
- 不鏽鋼鑽孔與鉸孔的轉速與進給,英國不鏽鋼協會。
- 速度和進給, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- 數控車床資源,University of Florida,每轉進給模式和工件夾持範例。
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- 以經濟刀具壽命與能源建模為基礎的銑削製程永續性評估, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 公開目錄與摘要,國際標準化組織。



