














I parametri di taglio per l’acciaio inossidabile comprendono la velocità di taglio e l’avanzamento che consentono all’utensile di formare un truciolo senza sovraccaricare il tagliente. Parti dalla lavorazione: Norseman indica 30–50 SFM per la foratura HSS, mentre BSSA riporta valori di tornitura diversi per il 304/316 ricotto. Per la fresatura servono i dati esatti della serie della fresa, del diametro e dell’impegno.
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a Fresatrice CNC richiede all’officina di considerare più della sola velocità massima elevata del mandrino. La domanda pertinente è se il mandrino, il bloccaggio del pezzo e la configurazione del refrigerante possano sostenere il taglio per tutta la lunghezza della lavorazione.
- Flood coolant isn’t the default for every stainless milling cut.
- A lower RPM changes the required feed in mm/min when chip load is held constant.
- Per-revolution programming behaves differently: the programmed feed per revolution can remain unchanged.
- A faster cut earns its tooling premium only after edge consumption, tool changes and accepted parts are counted.
Stainless steel speed and feed chart: start by operation
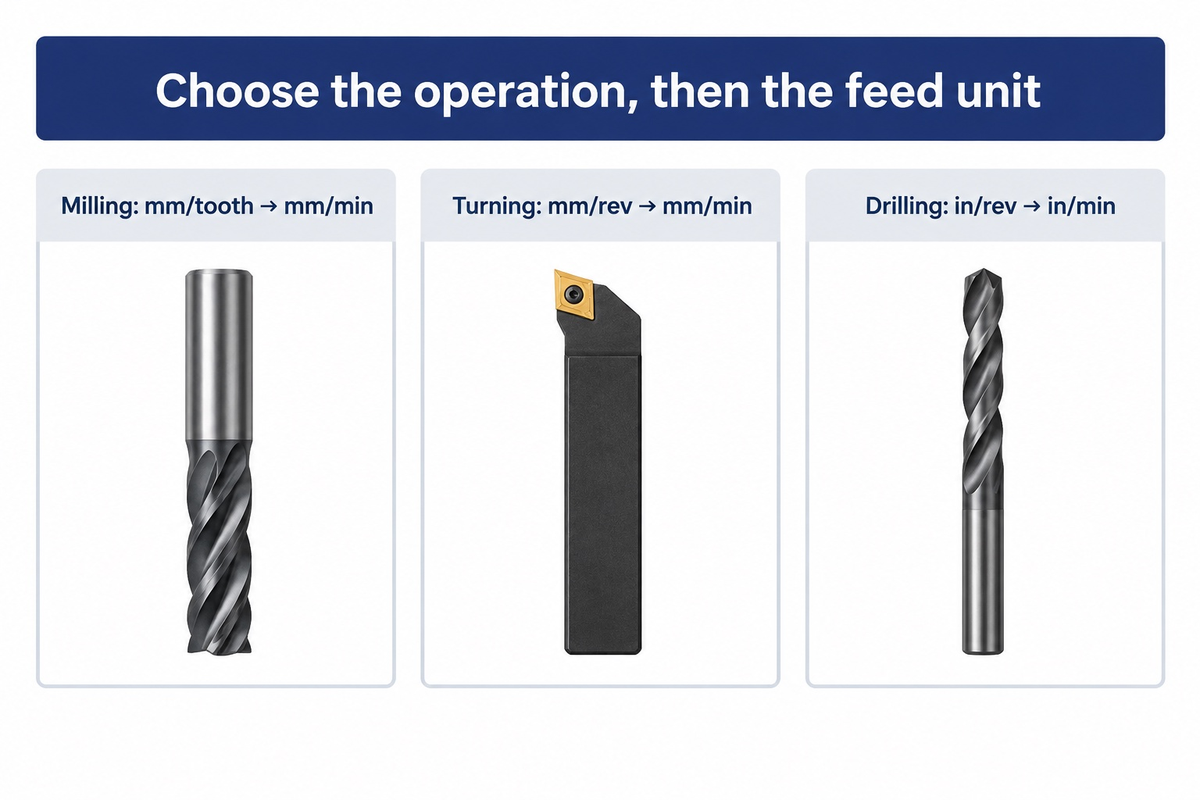
Per il 304, 316 e 321 laminati e ricotti a 160 HB, la tabella BSSA per la tornitura con utensile a tagliente singolo indica 95 m/min per la sgrossatura con carburo monouso, con profondità di passata di 3,8 mm e avanzamento di 0,38 mm/rev. La riga di finitura successiva prevede impostazioni diverse. Per foratura o fresatura vanno scelte le tabelle corrispondenti.
What is the cutting speed for stainless steel?
Per la foratura dell’acciaio inossidabile con punte HSS, Norseman indica 30-50 SFM; la velocità di taglio è la velocità periferica sul tagliente e si sceglie in base all’utensile e alla lavorazione. BSSA fornisce una tabella di tornitura che distingue HSS, carburo brasato e carburo monouso in base ai valori indicati di durezza, avanzamento e profondità di passata.
Queste righe rispondono a esigenze diverse in officina. Una punta entra in un foro profondo; un tagliente da tornitura taglia in modo continuo lungo il diametro del pezzo; una fresa a candela entra ed esce dal pezzo. Di conseguenza, copiare la velocità di tornitura in un programma di foratura modifica il carico termico e le condizioni di evacuazione del truciolo. Usa il cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
La tabella dei parametri di taglio mantiene la classificazione degli utensili propria di ciascuna fonte. Le righe BSSA si riferiscono agli utensili tradizionali a tagliente singolo, non a un catalogo recente di inserti rivestiti. Le righe Haas riportano le etichette dei gruppi di materiali HTPM stampate sul foglio; il gruppo appropriato si sceglie in base alla classificazione del materiale grezzo fornita dal fornitore. Questo foglio non identifica M14.1 come 304 né M14.2 come 316; prima di scegliere una delle due righe, verifica la corrispondenza del gruppo di materiali con i dati esatti della fresa.
| Operation and stock | Tool / source | Velocità di taglio | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA, Speeds and feeds for turning stainless steels; Norseman, Feeds & Speeds for Drills; Haas HTPM metric speeds and feeds, pagina 2. Il foglio HTPM specifica una fresatura laterale con impegno radiale di 0.5D e una fresatura a piena cava con impegno di 1.0D, indicando separatamente le profondità assiali. Mantieni queste condizioni quando riporti una riga nel programma.
304 and 316: match the grade and cutting tool
Per il 304 e il 316 ricotti si può partire dalla stessa riga, se il riferimento dell’utensile scelto li classifica insieme, come nell’esempio BSSA per la tornitura. Il materiale grezzo incrudito, un tagliente diverso o un’altra lavorazione possono cambiare la scelta. Applicare una riduzione uniforme a tutte le lavorazioni sul 316 può nascondere le differenze tra una selezione e l’altra.
L’ufficio acquisti dovrebbe riportare nel fascicolo di lavorazione la condizione del materiale grezzo acquistato. Un disegno che indica acciaio inossidabile 304 fornisce al programmatore meno informazioni di una scheda del materiale che ne specifica la forma del prodotto e la durezza. Le indicazioni BSSA per la foratura illustrano l’incrudimento dei gradi austenitici e le difficoltà che il materiale trafilato a freddo può comportare nei fori piccoli o profondi.
Il 303 a lavorazione libera merita una discussione a parte sulla scelta. Nella tabella di tornitura, BSSA distingue i gradi austenitici a lavorazione libera dal gruppo 304/316. Anche i gradi duplex e gli acciai inossidabili martensitici trattati termicamente sono considerati separatamente. Per altri materiali, consulta il guide to machining stainless steel; for the present job, keep the parameter sheet tied to the grade.
Quando si ripete un ordine d’acquisto, si possono conservare il codice dell’utensile che ha dato buoni risultati e la condizione del materiale acquistato. Per l’ordine successivo, passare a una fresa dall’aspetto simile o a un materiale grezzo con una condizione diversa richiede una nuova decisione sull’attrezzaggio, anche se il disegno del pezzo non è cambiato.
Carbide end mills: chip load and milling engagement
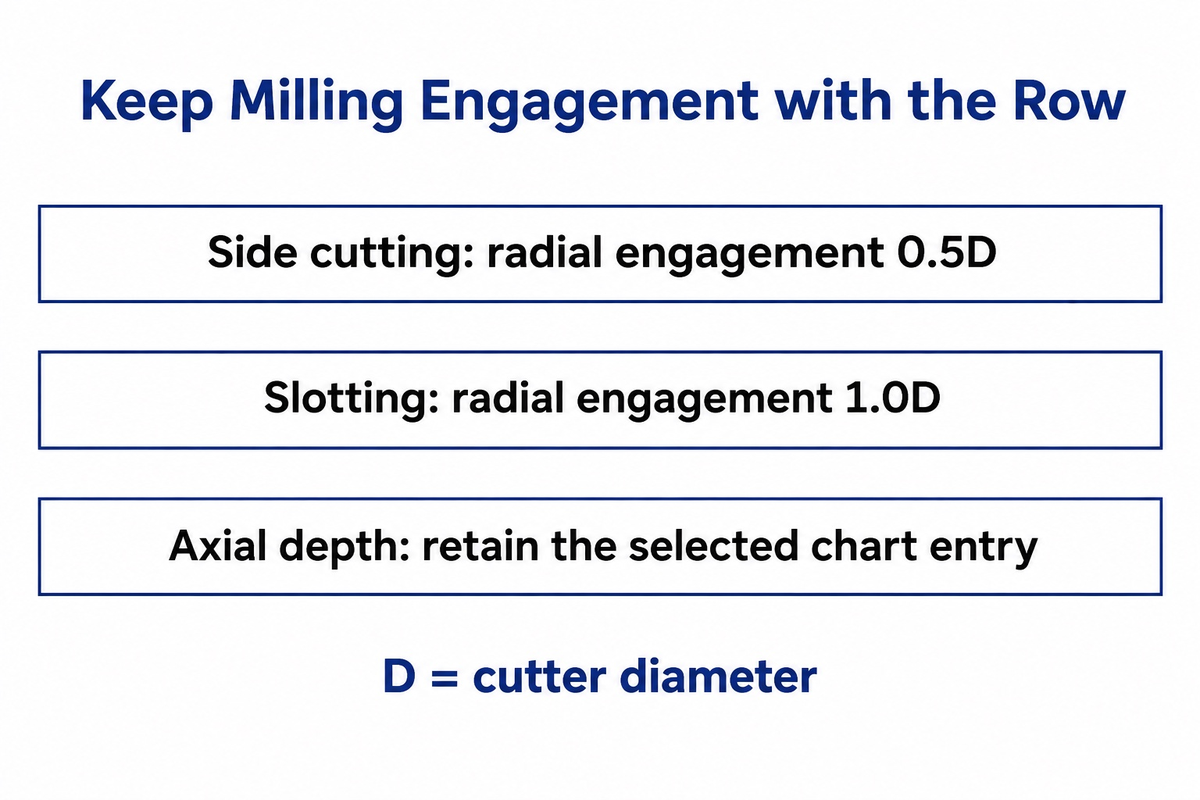
La riga Haas HTPM M14.1 per l’acciaio inossidabile con fresa da 12 mm abbina 107 m/min a un avanzamento per dente di 0,0559 mm. Questa combinazione è valida nelle condizioni indicate di fresatura a piena cava e laterale. Per applicarla a un’altra fresa in metallo duro occorre verificare la corrispondenza tra geometria e dati d’impegno, perché lo spazio per i trucioli e il carico di taglio cambiano in base al tipo di taglio.
Una cava a piena larghezza mantiene una porzione maggiore della fresa impegnata e lascia meno spazio ai trucioli per fuoriuscire rispetto a una fresatura laterale aperta. Nella lavorazione CNC, il diametro della fresa da solo non basta a descrivere una ricetta di fresatura. Anche il numero di taglienti, la larghezza radiale, la profondità assiale e lo sbalzo dell’utensile devono figurare accanto alla tabella delle velocità nella scheda di attrezzaggio. Il documento HTPM raccomanda inoltre di apportare correzioni per lunghezze di taglio maggiori e condizioni meno rigide.
Nel Malekan and colleagues’ 2021 stainless end-milling study, l’utensile con il più alto tasso di asportazione presentava anche la più rapida usura del tagliente, con un massimo dichiarato di 420 μm. Anche la geometria e i rivestimenti variavano da un utensile all’altro; la lezione più utile per l’acquisto è confrontare l’intera combinazione di utensile e taglio, anziché indicare un singolo elemento come se bastasse a rispondere.
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials consiglia la fresatura di sgrossatura a secco degli acciai inossidabili austenitici e duplex per ridurre al minimo le cricche termiche nel contesto della fresatura con inserti. Per la finitura suggerisce l’uso di fluido da taglio o nebulizzazione se lo richiede la qualità superficiale. Per un utensile in metallo duro integrale, segui le raccomandazioni di raffreddamento specifiche del produttore; interrompere a metà lavorazione un processo collaudato con refrigerante costituisce una modifica del processo.
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
Nella tornitura, il diametro del pezzo serve a convertire la velocità di taglio in RPM, mentre l’avanzamento dell’utensile si imposta per giro. Se il tornio è programmato in mm/rev, l’impostazione dell’avanzamento può rimanere costante mentre cambiano gli RPM. L’avanzamento risultante in mm/min cambia automaticamente. Gli RPM del mandrino hanno un limite che dipende dal bloccaggio del mandrino e dal pezzo.
The difference is important when comparing Torni CNC. La velocità massima del mandrino riportata in un catalogo è una specifica del tornio CNC. La velocità di esercizio consentita dipende però anche dal bloccaggio del pezzo, dai limiti dell’utensile e dal pezzo stesso. Con la velocità di taglio costante, gli RPM aumentano man mano che l’utensile si avvicina a un diametro minore; il programma deve prevedere un limite di velocità adeguato all’attrezzaggio in uso.
The University of Florida’s CNC lathe teaching examples mostrano un limite di velocità e l’uso della velocità di taglio costante con un avanzamento per giro fisso. I valori dell’esempio si riferiscono alla macchina e al mandrino del laboratorio. La spiegazione della modalità di controllo è utile; ridurre gli RPM effettivi non richiede una riduzione proporzionale dell’avanzamento programmato in mm/rev se si vuole mantenere invariato l’avanzamento per giro.
BSSA collega la velocità di tornitura alla profondità e all’avanzamento. Le righe per sgrossatura e finitura costituiscono pacchetti di parametri distinti. Passare a una passata di finitura leggera mantenendo tutte le ipotesi di sgrossatura può portare il tagliente a lavorare su una superficie già incrudita. Lascia una sufficiente sovrametallo di finitura e scegli la geometria di finitura prima dell’ultima passata di sgrossatura.
Drill speeds: HSS, cobalt and carbide
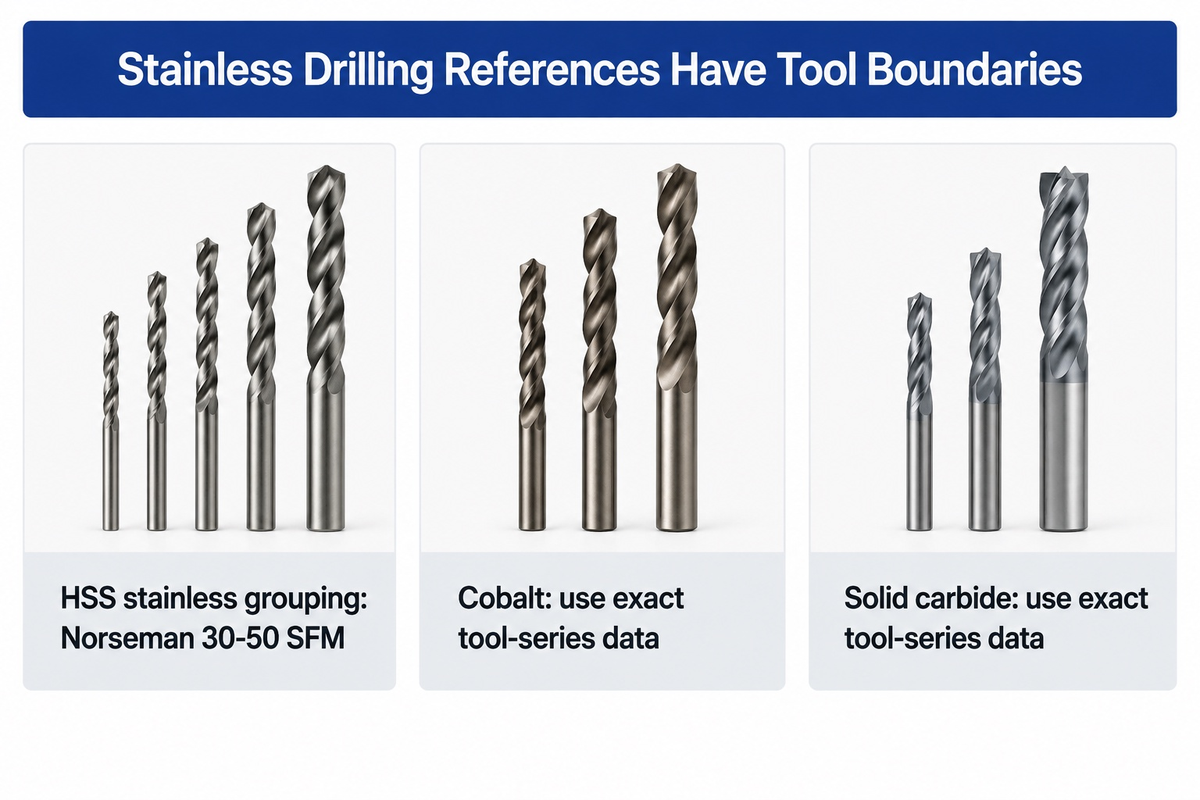
Il riferimento Norseman per le punte HSS indica 30-50 SFM per l’acciaio inossidabile e specifica l’avanzamento in base al diametro della punta, espresso in pollici per giro. Le punte al cobalto e in metallo duro integrale hanno dati specifici per la propria serie. Questi riferimenti non stabiliscono una riga numerica specifica per il 316 per nessuno dei due tipi, quindi l’intervallo HSS è l’unica velocità di foratura quantificata qui. La profondità del foro e l’erogazione del refrigerante determinano se una determinata impostazione della punta riesce a evacuare i trucioli lungo tutto il foro.
L’acciaio rapido resta un’opzione valida per la foratura dell’acciaio inossidabile. Con punte HSS al cobalto, anche lo spessore del nocciolo e la geometria influiscono sul taglio. Le punte in metallo duro integrale richiedono un sistema rigido e compatibile e la configurazione di refrigerazione specificata per l’utensile. Una sega a tazza con taglienti in metallo duro è un altro tipo di utensile; la sua tabella degli RPM non è una tabella per punte in metallo duro integrale.
In the HSS example, Norseman’s diameter table indica 0,004–0,010 in/rev nell’intervallo da 1/4–1/2 inch. Ipotizzando 40 SFM e un diametro esatto di 1/2 inch, la velocità calcolata dell’utensile è di circa 306 RPM. Un avanzamento ipotizzato di 0.004 in/rev produce quindi circa 1.22 in/min. Si tratta di conversioni basate su dati di riferimento scelti; le condizioni della punta e la geometria del foro restano comunque parte dell’attrezzaggio.
Quando si confronta un trapano a colonna con perforatrici radiali, occorre considerare i gradini di velocità disponibili e il controllo dell’avanzamento al diametro desiderato. Anche una punta affilata può rompersi se i trucioli si accumulano nel foro. BSSA’s drilling and reaming guidance stresses maintained cutting feed, chip escape and avoiding dwell. Use the drillmaker’s depth-specific cycle rather than applying a single peck interval to every drill.
Calculate RPM and feed rate from cutting data
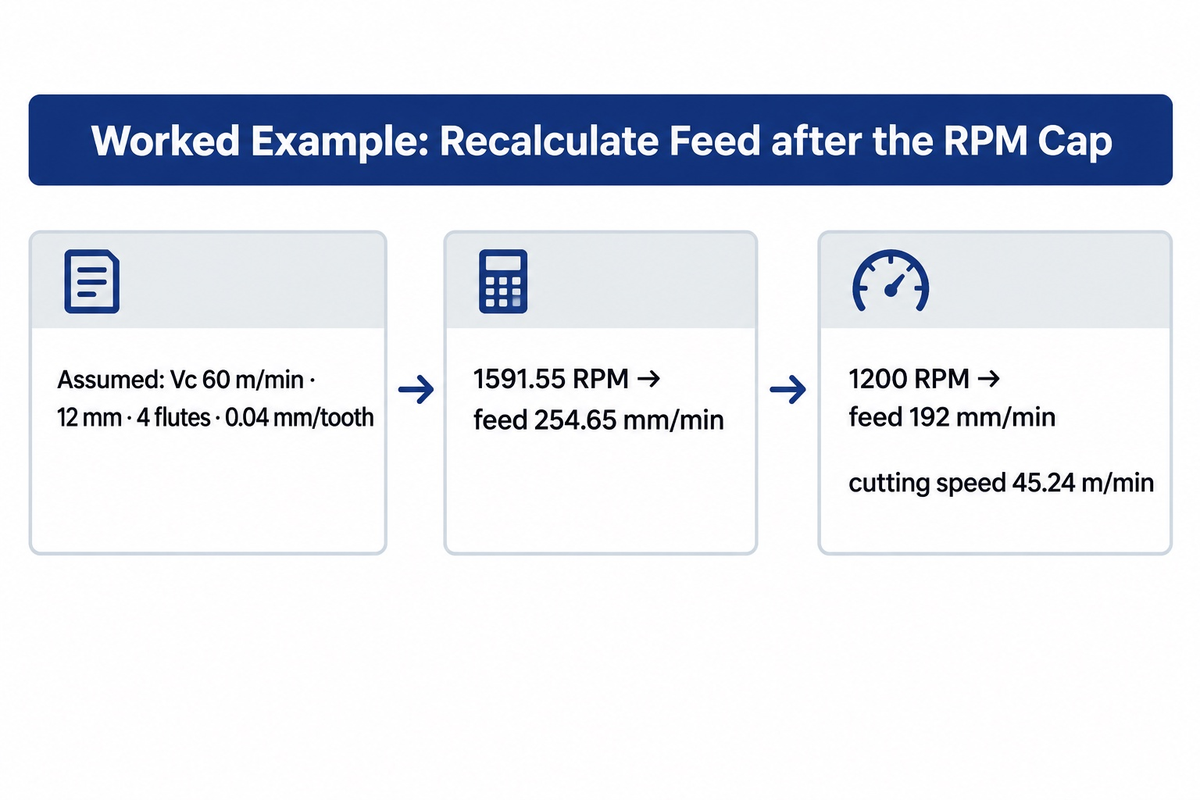
Per la fresatura metrica, gli RPM sono pari a 1000 moltiplicato per la velocità di taglio in m/min e diviso per il prodotto di π e del diametro della fresa in mm. L’avanzamento tavola è pari agli RPM moltiplicati per il numero effettivo di taglienti e per l’avanzamento per dente. Imposta gli RPM del mandrino sul valore consentito prima di calcolare l’avanzamento in mm/min.
How Do Machinists Calculate Cutting Feeds and Speeds?
I macchinisti ricavano gli RPM dal diametro e dalla velocità periferica, quindi calcolano l’avanzamento lineare usando l’unità di avanzamento corretta. Nella fresatura, gli RPM si moltiplicano per l’avanzamento per dente e per il numero effettivo di taglienti. Nella foratura e nella tornitura, gli RPM si moltiplicano per l’avanzamento per giro. Queste relazioni sono riportate in Mitsubishi Materials’ cutting formulas e University of Florida’s speeds and feeds notes.
Per la fresatura in unità metriche, usa le formule n = 1000 × Vc / (π × D) e Vf = n × z × fz. In unità imperiali, n = 12 × SFM / (π × D), dove D è espresso in inches. Per le lavorazioni con avanzamento per giro, Vf = n × fn. Tenere separati mm/tooth e mm/rev evita di moltiplicare per errore un’altra volta per il numero di taglienti. Le quantità relative ai diversi materiali sono spiegate nel feed e velocità fondamentali pagina.
Assumed inputs for a worked example: una fresa a candela da 12 mm con quattro taglienti, Vc = 60 m/min e fz = 0,04 mm/tooth. Questi valori servono a illustrare il calcolo; non sono una raccomandazione del produttore per una fresa non specificata. Il calcolo dà 1000 × 60 ÷ (π × 12) = 1591.55 RPM e poi 1591,55 × 4 × 0.04 = 254,65 mm/min.
Supponiamo che l’attrezzaggio consenta solo 1200 RPM. Per mantenere 0,04 mm/tooth occorre impostare 1200 × 4 × 0.04 = 192 mm/min. La velocità di taglio diventa π × 12 × 1200 ÷ 1000 = 45,24 m/min. Mantenendo il precedente avanzamento di 254,65 mm/min, l’avanzamento per dente salirebbe a circa 0,0531 mm. Il limite di velocità ha modificato il taglio, non soltanto il valore visualizzato.
Per un tornio impostato sulla modalità di avanzamento per giro, mantieni il valore fn selezionato se vuoi conservare l’avanzamento per giro. Per esempio, un valore ipotizzato di 0,20 mm/rev a 1200 RPM corrisponde a 240 mm/min. La modalità di avanzamento del controllo determina il significato del valore F programmato; i codici specifici della macchina devono seguire il relativo manuale.
Work hardening and tool wear: correct the cause
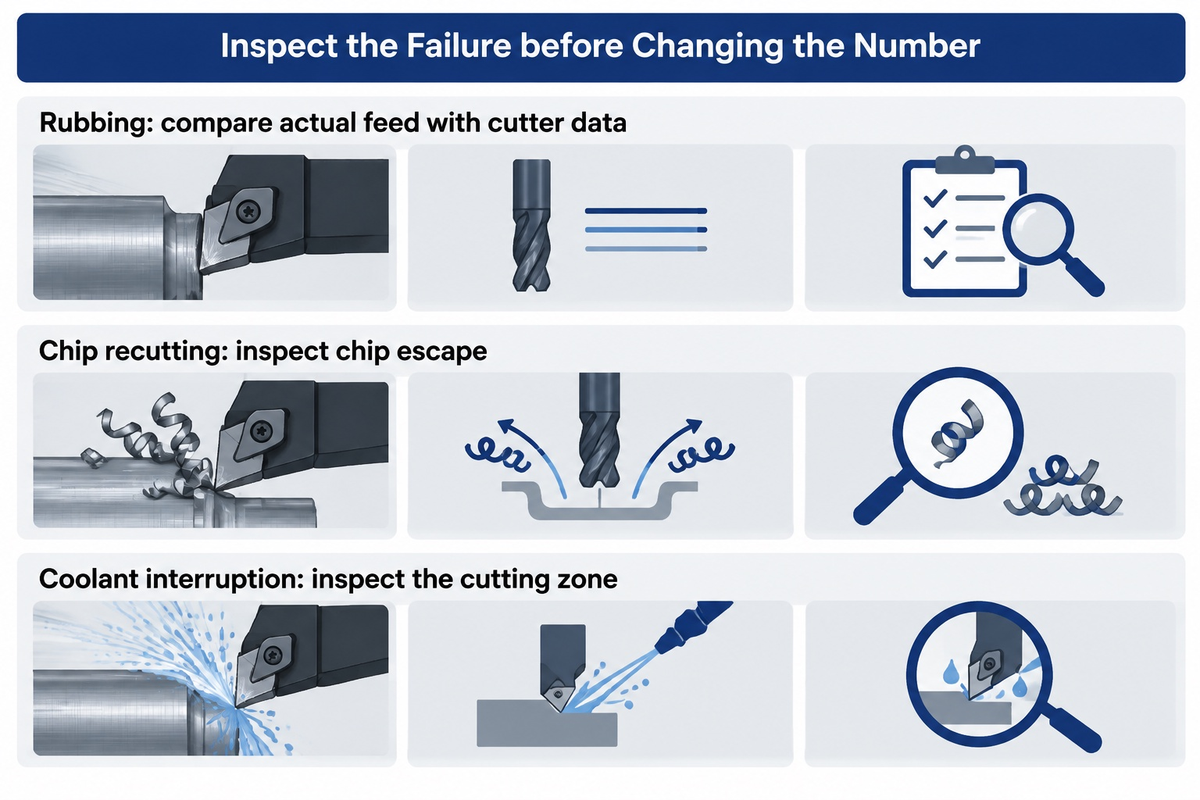
In caso di incrudimento o usura dell’utensile, verifica la presenza di strisciamento, ritaglio dei trucioli, impegno instabile e interruzioni del refrigerante prima di modificare velocità o avanzamento. Queste condizioni causano sintomi diversi. Prima di intervenire su velocità o avanzamento, osserva il punto in cui si è guastato l’utensile e il modo in cui i trucioli sono stati evacuati.
What happens if feed rate is too low?
Quando si lavora acciaio inossidabile soggetto a incrudimento, un avanzamento molto basso può far strisciare o arare il tagliente, invece di formare il truciolo desiderato. Questa soglia varia in base alla geometria del tagliente, alla sua usura e all’impegno. È quindi necessario verificare gli avanzamenti molto bassi, anziché darli per scontati come causa del guasto.
Elkaseer and colleagues’ 2019 study sulla tornitura di precisione del 316L ha riportato anche una relazione non lineare tra avanzamento e rugosità superficiale al variare delle condizioni del tagliente. Non si dovrebbe presumere un avanzamento minimo per le normali frese a candela basandosi sulle condizioni microscopiche di taglio. La cosa giusta da fare è confrontare l’avanzamento effettivo con i dati esatti della fresa e controllare le condizioni del tagliente, anziché presumere che esista un valore minimo universale del carico di truciolo.
One 2018 Practical Machinist discussion of a 304L job illustra il problema. Jaxian ha segnalato la rottura di una fresa durante una fresatura a piena cava, seguita da avanzamenti molto prudenti e da un ciclo lungo. Nelle risposte si è discusso se la causa della rottura fosse l’avanzamento. In seguito, Jaxian ha ipotizzato che l’ugello di refrigerante sul lato destro non coprisse bene la zona di taglio profonda. Non si trattava di un’analisi del guasto confermata, ma è un aspetto utile da controllare: la presenza di refrigerante sulla superficie non garantisce che i trucioli vengano evacuati dal fondo della cava.
La stessa discussione include anche un esempio di lavorazione a secco con un impegno radiale ridotto. Anche questo taglio è diverso dalla cava profonda originale. Una distinta 316 manual-milling discussion associa inoltre un vincolo di gioco a un suggerimento di fresatura concorde. Riportare questi dettagli insieme all’esperienza evita di trasformare un risultato ottenuto su una macchina specifica in un’istruzione per un’altra.
Tool life and surface finish are different factors. A 2021 finishing end-milling study on AISI 316 ha valutato gli effetti del taglio a secco, della MQL e della MQL assistita da nanoparticelle, considerando la qualità superficiale e il consumo energetico come parametri di risposta. Quando si sceglie un processo di finitura, i miglioramenti di questi parametri vanno valutati per quello che sono.
Tool cost per part and CNC machine limits
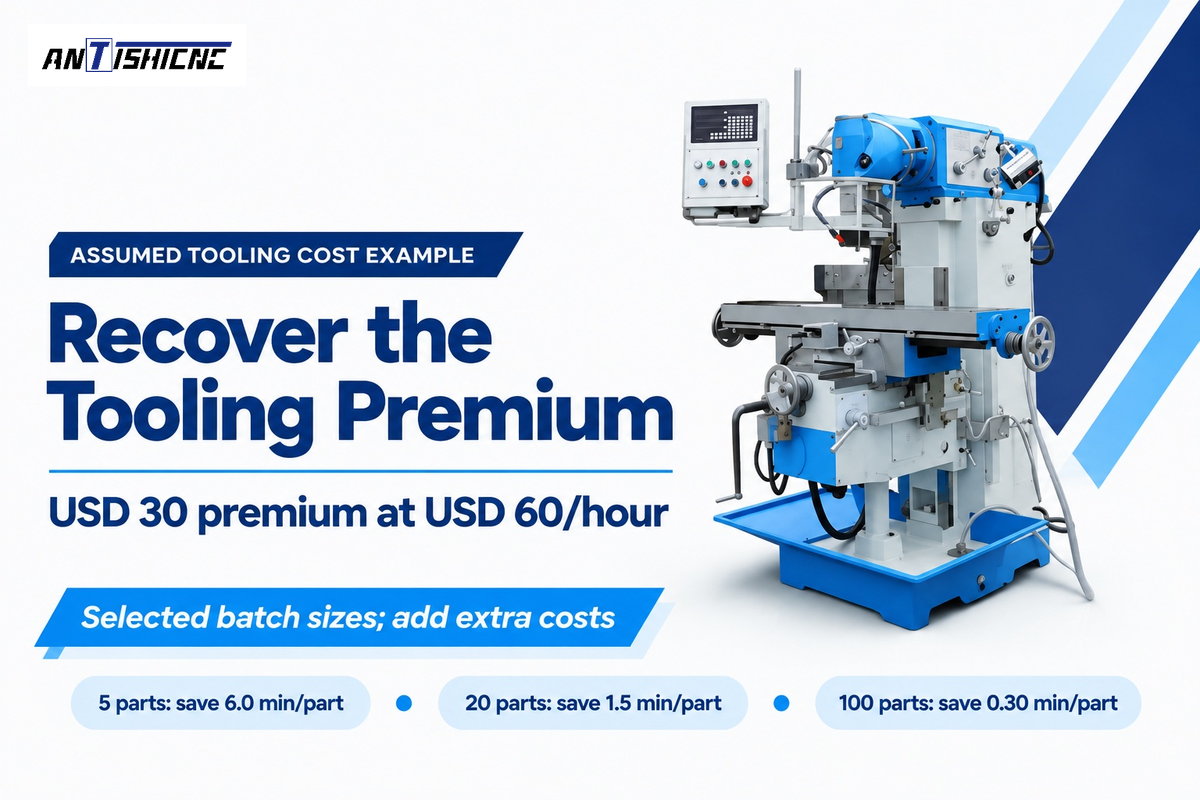
Un sovrapprezzo di USD 30 per gli utensili richiede un risparmio di 30 minuti di tempo macchina per recuperare il costo, ipotizzando un costo di USD 60 all’ora. Il calcolo presuppone che non cambino il consumo dei taglienti, i cambi utensile o gli scarti. Il risparmio per pezzo varia in base alla dimensione del lotto, come mostra la tabella.
Tooling Break-Even Cut-Time Table
Assumed inputs: un’opzione aumenta di USD 30 il costo degli utensili per il lotto; il tempo macchina è valorizzato a USD 60/hour, ossia USD 1/minute. Entrambe le opzioni producono lo stesso numero di pezzi accettati. Inizialmente, si considerano uguali l’attrezzaggio, i materiali di consumo e il consumo dei taglienti. Minuti da risparmiare richiesti per pezzo = 30 ÷ quantità del lotto.
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
In un ordine ipotetico di 20 pezzi, un risparmio di 1 minuto per pezzo vale USD 20 a quella tariffa, lasciando USD 10 del sovrapprezzo ancora da recuperare. Un risparmio di 2 minuti vale USD 40, prima di considerare eventuali costi aggiuntivi. Se l’opzione più rapida consuma un altro tagliente o richiede tempo aggiuntivo per l’ispezione, includi questi costi prima di confrontare il totale dei pezzi accettati. Per questo lotto di 20 pezzi, il metallo duro conviene solo se il risparmio di tempo misurato supera 1.5 minuti per ogni pezzo accettato, oltre a coprire tali costi aggiuntivi. Per stabilire quale delle due opzioni superi questa soglia servono dati effettivi sulla durata utensile e sui tempi ciclo per il 304. Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
La macchina potrebbe impedire di ottenere un risparmio. La spiegazione di Scott Smith sui limiti di potenza e coppia del mandrino spiega perché è importante disporre di potenza al regime di lavoro. Una potenza nominale più elevata a un altro regime non equivale alla stessa potenza disponibile alla velocità di taglio.
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
Per prendere una decisione, usa fonti pertinenti. Il produttore dell’utensile può fornire i dati di taglio, la scheda dell’acciaio identifica la condizione del materiale e il fornitore della macchina può dare informazioni sul mandrino e sull’attrezzatura. Per un nuovo attrezzaggio, indica al fornitore della macchina lo stesso codice utensile e lo stesso impegno di taglio. In questo modo potrà confrontare la configurazione proposta con il taglio previsto.
Haas publishes HTPM sheets for tool series; Norseman provides HSS drilling guidance; Sandvik Coromant offers milling guidance by material and operation; Mitsubishi Materials provides cutting formulas. Those resources help at different steps of CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993, Prove della durata dell'utensile con utensili di tornitura a punto singolo, provides a public scope covering turning tools, workpiece conditions and test reporting. Its catalogue lists Edition 2 as current. The standard’s scope concerns testing, while a selected tool’s data sheet supplies the cutting recommendation.
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
Stai pianificando una lavorazione dell’acciaio inossidabile con attrezzature ANTISHICNC? Invia il disegno del pezzo, la qualità e lo stato del materiale, i diametri di taglio massimo e minimo, la serie dell’utensile e l’impegno previsto. Indica la quantità richiesta per il lotto e la profondità del foro, se pertinente. Inizia scegliendo la configurazione appropriata: vertical machining centre or lathe configuration, then compare spindle, feed and coolant details against that job.
Domande frequenti
Can I use the same feeds and speeds for 304 and 316?
Sì, quando il riferimento dell’utensile scelto raggruppa entrambi i gradi nelle stesse condizioni del materiale e per la stessa lavorazione. L’esempio di tornitura su materiale ricotto di BSSA fa proprio questo. Una diversa condizione del materiale grezzo o un altro utensile possono richiedere una riga diversa. Mantieni associati la famiglia di utensili scelta, la profondità di passata e le unità di avanzamento, anziché applicare una variazione percentuale fissa.
Why do my tools wear quickly or break?
Una velocità eccessiva, lo strisciamento, l’accumulo di trucioli, un bloccaggio instabile o un’erogazione intermittente del refrigerante possono causare una rapida usura o la rottura dell’utensile. Esamina il tipo di usura e le condizioni di taglio per scegliere la correzione. Confronta l’avanzamento e l’impegno effettivi con i dati specifici dell’utensile. Il solo fatto che il tagliente si sia rotto non permette di stabilire quale condizione abbia causato il guasto in quella lavorazione.
Can a drill press machine stainless steel with HSS?
Sì, una trapano a colonna adatto può usare una punta HSS per l’acciaio inossidabile, purché garantisca la velocità richiesta, un bloccaggio rigido del pezzo e un avanzamento di taglio controllato. Il riferimento di Norseman indica 30–50 SFM per il proprio gruppo di acciai inossidabili. Il diametro della punta determina gli RPM, mentre la profondità del foro e l’evacuazione dei trucioli influiscono sul ciclo e sull’erogazione di refrigerante necessaria.
Does a higher spindle speed always mean faster machining?
No. Higher RPM can increase cutting feed at a retained chip load, but tool wear, power limits and extra tool changes can offset the gain. Compare total cycle time and accepted-part cost at the proposed operating conditions before valuing the change.
Can I use a speed chart for a different cutter diameter?
Usa i dati della tabella specifici per il diametro oppure il metodo di ridimensionamento indicato. Se il diametro cambia, la velocità di taglio corrisponde a un valore di RPM diverso; può cambiare anche l’avanzamento consigliato per dente. Mantenendo invariati gli RPM e l’avanzamento lineare si otterrebbe quindi un taglio diverso. Con una fresa, nel calcolo dell’avanzamento mantieni il numero effettivo di taglienti attivi. Per foratura o tornitura, usa l’avanzamento per giro. Ricalcola partendo da dati di riferimento compatibili, anziché copiare soltanto gli RPM visualizzati.
Should I use a peck cycle when drilling stainless steel?
Usa un ciclo di foratura a peck quando le istruzioni specifiche per la profondità della punta scelta richiedono di arretrare per evacuare i trucioli. Il refrigerante attraverso l’utensile e un diverso design della punta possono richiedere un ciclo diverso. Evita le soste e l’accumulo di trucioli. Un intervallo di peck ricavato da un riferimento per punte HSS non dovrebbe essere applicato automaticamente a un altro tipo di punta.
What information belongs in a stainless machining enquiry?
Indica la revisione del disegno, il grado di acciaio inossidabile, la condizione del materiale, la lavorazione e la quantità richiesta per il lotto. Aggiungi la serie della fresa o della punta, il diametro di taglio, l’impegno radiale e assiale oppure la profondità del foro. Specifica la modalità di avanzamento prevista e il metodo di erogazione del refrigerante. Per scegliere la macchina, includi le esigenze di bloccaggio del pezzo e l’intervallo di velocità richiesto per il mandrino. Queste informazioni consentono al fornitore di confrontare l’attrezzatura proposta con il processo previsto, mantenendo distinti utensili, capacità della macchina e requisiti del pezzo finito.
Compare cutting data within the named tool series and material conditions. Worked cost and RPM examples use stated assumptions.
Riferimenti e fonti
- Speeds and feeds for turning stainless steels, British Stainless Steel Association, annealed stock and tool-specific starting data.
- Speeds and feeds for drilling and reaming stainless steels, British Stainless Steel Association.
- Velocità e Feed, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- Risorse per il tornio CNC, University of Florida, feed modes and workholding examples.
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- Sustainable assessment of a milling manufacturing process based on economic tool life and energy modeling, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993 public catalogue and abstract, International Organization for Standardization.



