














ステンレス鋼の切削条件には、工具の刃先に過度な負荷をかけずに切りくずを生成するための切削速度と送り速度が含まれます。まず加工方法を確認してください。NorsemanはHSSによる穴あけに30–50 SFMを示し、BSSAは焼なまし処理した304/316の旋削について、これとは異なる値を示しています。フライス加工では、正確なエンドミルのシリーズ、径、切込み量が必要です。
- Cutting speed: m/min or surface feet per minute, SFM.
- Milling feed: mm/tooth, converted to mm/min using effective flutes and RPM.
- Turning and drilling feed: mm/rev or in/rev.
- Material: grade plus annealed, cold-worked or heat-treated condition.
Acquiring a CNC フライス 盤 高い最高主軸回転数だけでなく、工場ではさらに多くの条件を検討する必要があります。重要なのは、加工箇所の全長にわたって切削を続けられるだけの主軸、ワーク保持、クーラント構成があるかどうかです。
- フライス加工でのステンレス鋼の切削すべてに、フラッドクーラントが適するわけではありません。
- チップ負荷を一定に保つ場合、RPMを下げると必要な送り速度(mm/min)も変わります。
- 回転あたりの送りを指定するプログラミングでは挙動が異なり、プログラム上の回転あたりの送りは変えずに保てます。
- 切削速度を上げた効果が工具の追加コストに見合うかどうかは、刃先の消耗、工具交換、良品数を考慮して初めて判断できます。
Stainless steel speed and feed chart: start by operation
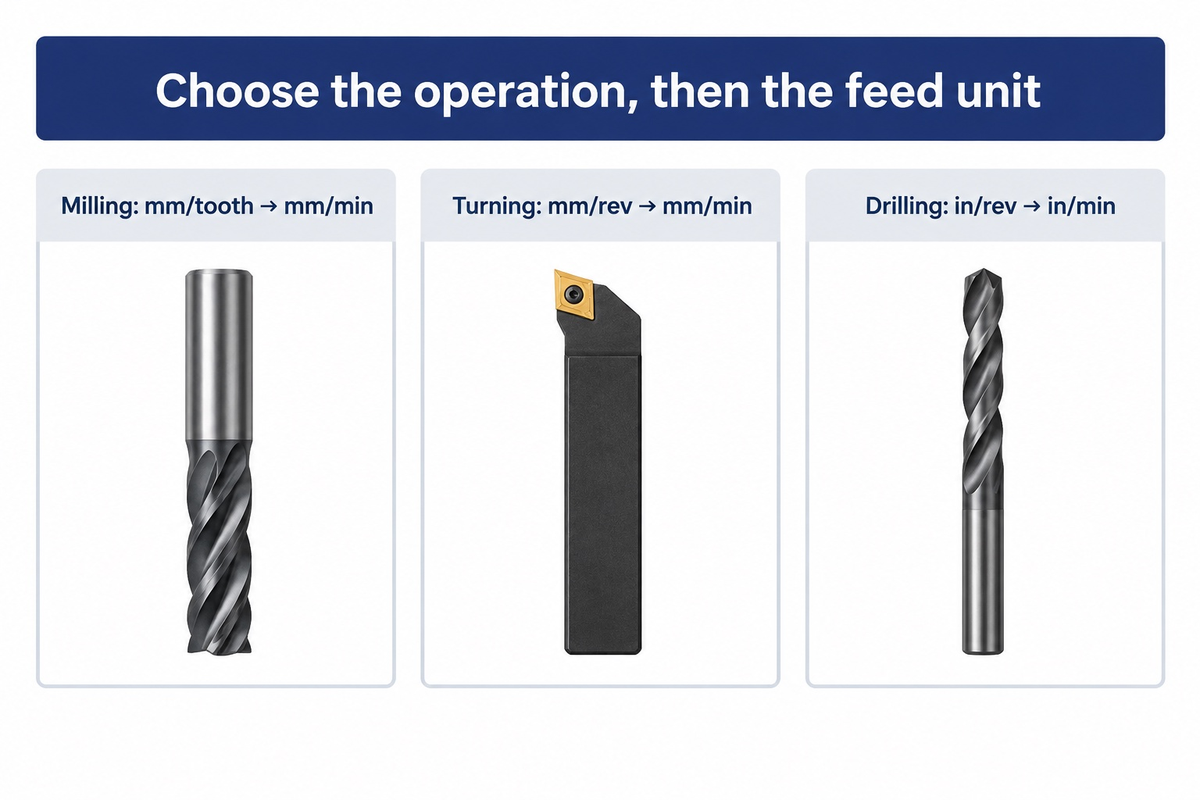
BSSAの単刃旋削表では、160 HBの焼なまし処理をした鍛造304、316、321について、使い捨て超硬工具による荒加工条件を、切込み深さ3.8 mm、送り0.38 mm/revで95 m/minとしています。次の仕上げ加工の行には、異なる条件が示されています。穴あけやフライス加工には、それぞれに応じた表を選ぶ必要があります。
What is the cutting speed for stainless steel?
ステンレス鋼へのHSS穴あけでは、Norsemanが30-50 SFMを提示しています。切削速度とは刃先の表面速度であり、工具と加工方法に応じて選定します。BSSAの旋削表では、指定された硬さ、送り、切込み深さごとに、HSS、ろう付け超硬、使い捨て超硬を区別しています。
これらの行は、それぞれ異なる加工現場の疑問に答えるものです。ドリルは限られた空間の穴に入り、旋削工具の刃先はワークの径に沿って連続的に切削し、エンドミルはワークに出入りしながら切削します。そのため、旋削の切削速度をドリルのプログラムに転用すると、熱負荷と切りくず排出の状態が変わります。使用してください。 cutting speed chart for other metals when considering materials other than stainless.
Operation-to-Setting Worked Chart
切削条件表では、各資料の工具分類をそのまま維持しています。BSSAの行は従来の単刃工具を対象としており、近年のコーティングインサートのカタログに基づくものではありません。Haasの行には、資料に記載されたHTPMの材料グループ名を示しています。適切なグループは、サプライヤーによる材料在庫の分類を基準に選んでください。この資料ではM14.1を304、M14.2を316とは特定していません。どちらの行を選ぶ場合も、該当するカッターのデータで材料グループの対応を確認してください。
| Operation and stock | Tool / source | 切断の速度 | Feed and cutting condition |
|---|---|---|---|
| Rough turning, annealed 304/316/321, 160 HB | HSS, BSSA | 23 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | HSS, BSSA | 28 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Brazed carbide, BSSA | 85 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Brazed carbide, BSSA | 97 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Rough turning, same stock | Disposable carbide, BSSA | 95 m/min | 0.38 mm/rev; 3.8 mm depth |
| Finish turning, same stock | Disposable carbide, BSSA | 112 m/min | 0.20 mm/rev; 0.5–1.0 mm depth |
| Drilling, stainless grouping | HSS drill, Norseman | 30–50 SFM (9.1–15.2 m/min) | Diameter-specific feed in/rev; drilling conditions govern adjustment |
| Milling, stainless group M14.1; 12 mm diameter | HTPM end mill, Haas | 107 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
| Milling, stainless group M14.2; 12 mm diameter | HTPM end mill, Haas | 94 m/min | 0.0559 mm/tooth; diameter 12 mm; retain chart engagement |
Sources: BSSA、ステンレス鋼の旋削における切削速度と送り; Norseman、ドリルの送りと切削速度; Haas HTPMのメートル法による切削速度と送り、2ページ。HTPM資料では、側面切削の径方向切込みを0.5D、溝加工を1.0Dとし、軸方向切込みは別項目で示しています。設定値をプログラムに転記する際も、これらの条件を維持してください。
304 and 316: match the grade and cutting tool
選定した工具資料で同じ材料状態と加工方法に分類されていれば、焼なまし処理した304と316は同じ行から条件を選べる場合があります。BSSAの旋削例がこれに該当します。冷間加工材、異なる刃先、別の加工方法では、選択する行が変わることがあります。すべての316の作業で一律に条件を下げると、こうした選定上の違いが見えにくくなるおそれがあります。
購入した材料の状態は、購買担当者が作業指示書に記録してください。図面に304ステンレスとあるだけでは、製品形状と硬さを記した材料記録ほど多くの情報をプログラマーに伝えられません。BSSAの穴あけ指針では、オーステナイト系鋼種の加工硬化と、冷間引抜材が小径穴や深穴で引き起こす難しさを例示しています。
快削303は、独立した選定の検討に値します。BSSAの旋削表では、快削オーステナイト系鋼種を304/316のグループと区別しています。同様に、二相系ステンレス鋼と熱処理したマルテンサイト系ステンレス鋼も別扱いです。ほかの材料を選ぶ場合は、 guide to machining stainless steel。今回の作業では、パラメータシートを鋼種に対応させてください。
注文を繰り返す場合は、実績のある工具コードと購入した材料の状態を記録しておけます。部品の図面が変わっていなくても、次回の購入で外見の似たカッターや異なる材料状態の在庫に変更すると、新たなセットアップの判断が必要になります。
Carbide end mills: chip load and milling engagement
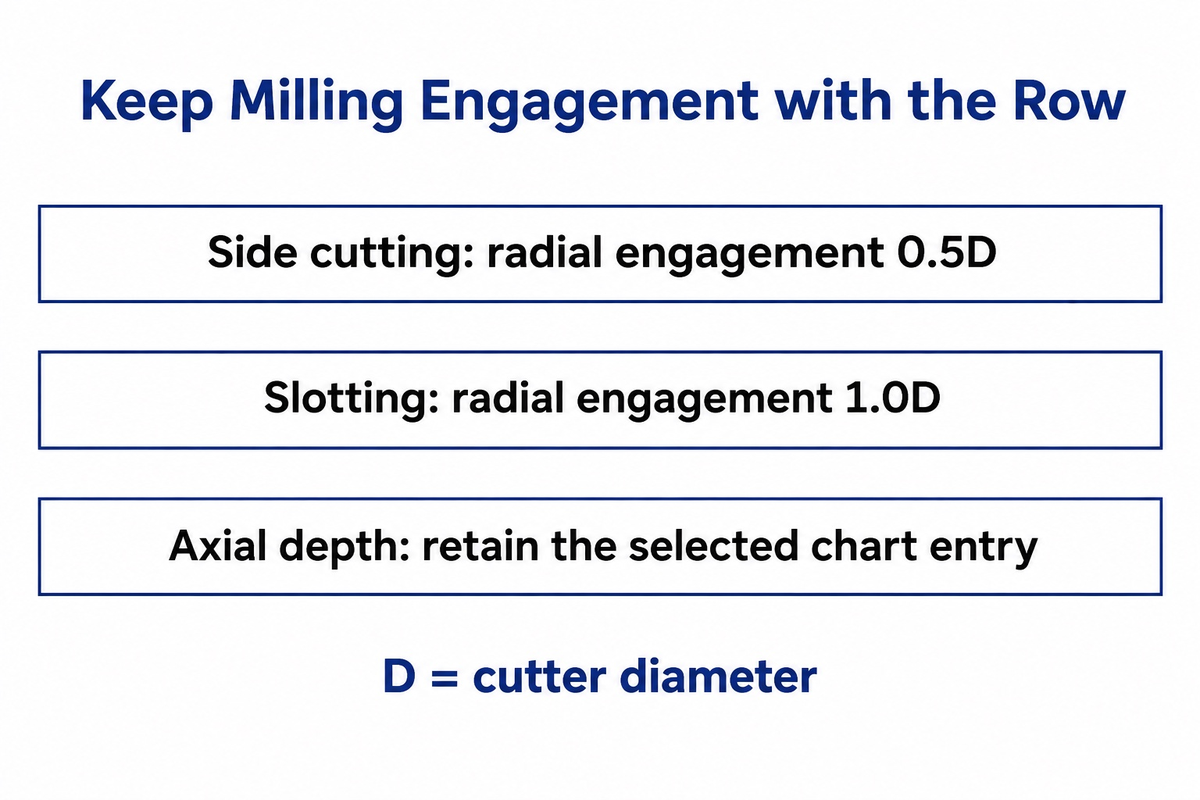
Haasの12 mm HTPMステンレス鋼M14.1の行では、107 m/minに対して刃あたりの送りを0.0559 mmとしています。この組み合わせは、記載された溝加工および側面切削の条件で有効です。別の超硬エンドミルに適用するには、切削中の切りくず空間と負荷が変わるため、形状と切込み量のデータを照合する必要があります。
溝の全幅を切削すると、カッターのより広い範囲がワークにかかり、側面切削よりも切りくずの逃げ場が少なくなります。CNC加工では、カッター径だけではフライス加工の条件を十分に表せません。刃数、径方向の切込み幅、軸方向の切込み深さ、工具の突き出し量も、セットアップシートの切削速度表と一緒に記載してください。HTPM資料では、切削長が長い場合や剛性が低い場合の調整も推奨しています。
イン Malekan and colleagues’ 2021 stainless end-milling study、材料除去率が最も高い工具は刃先摩耗も最も速く、報告された最大値は420 μmに達しました。工具ごとに形状とコーティングも異なっていました。購入時の最善の指針は、組み合わせの一要素だけを全体の判断材料にせず、工具と切削条件の組み合わせを総合的に比較することです。
Cooling belongs to that combination. Sandvik Coromant’s guidance for milling different materials オーステナイト系および二相系ステンレス鋼をインサートでフライス加工する場合、熱割れを抑えるために乾式荒加工を推奨しています。仕上げ加工では、表面品質に応じて切削液またはミストを推奨しています。ソリッド超硬工具では、該当工具メーカーの冷却方法に関する推奨に従ってください。実績のある湿式工程の途中でクーラントを止めることは、工程の変更にあたります。
- Record the exact end-mill series.
- Record radial width and axial depth.
- Keep the selected cooling method consistent.
- Do not copy a side-cut row into a deep slot.
- Do not use a turning feed as milling feed per tooth.
- Do not treat every carbide coating as interchangeable.
CNC turning: cutting speed, feed and diameter
旋削では、ワーク径を使って切削速度をRPMに換算し、回転あたりの送りで工具の送り量を設定します。mm/revでプログラムする旋盤では、RPMが変わっても送り設定は一定に保てます。その結果、mm/minでの送りは自動的に変化します。チャックとワークのセットアップによって、主軸RPMには上限があります。
The difference is important when comparing CNC旋盤。カタログに記載された最高主軸回転数は、CNC旋盤の仕様値です。ただし、許容される運転速度はワーク保持、工具の上限、部品の状態にも左右されます。周速一定制御では、工具が小径部に近づくほどRPMが上がるため、現在のセットアップに合った適切な回転速度上限をプログラムに設定する必要があります。
The University of Florida’s CNC lathe teaching examples では、回転速度上限の設定と、回転あたりの送りを一定にした周速一定制御の使用例を示しています。例の数値は、研究室の機械とチャックを前提としたものです。制御モードの考え方は参考になります。回転あたりの送りを維持する場合、実際のRPMを下げても、プログラム上でmm/rev単位の送りを比例して下げる必要はありません。
BSSAは旋削速度を切込み深さと送りに関連づけています。荒加工と仕上げ加工の行は、それぞれ異なる条件の組み合わせです。荒加工の前提をすべて維持したまま軽い仕上げ切削に移ると、刃先が以前の加工で硬化した表面に当たることがあります。仕上げ代を十分に残し、最終荒加工の前に仕上げ用の形状を選定してください。
Drill speeds: HSS, cobalt and carbide
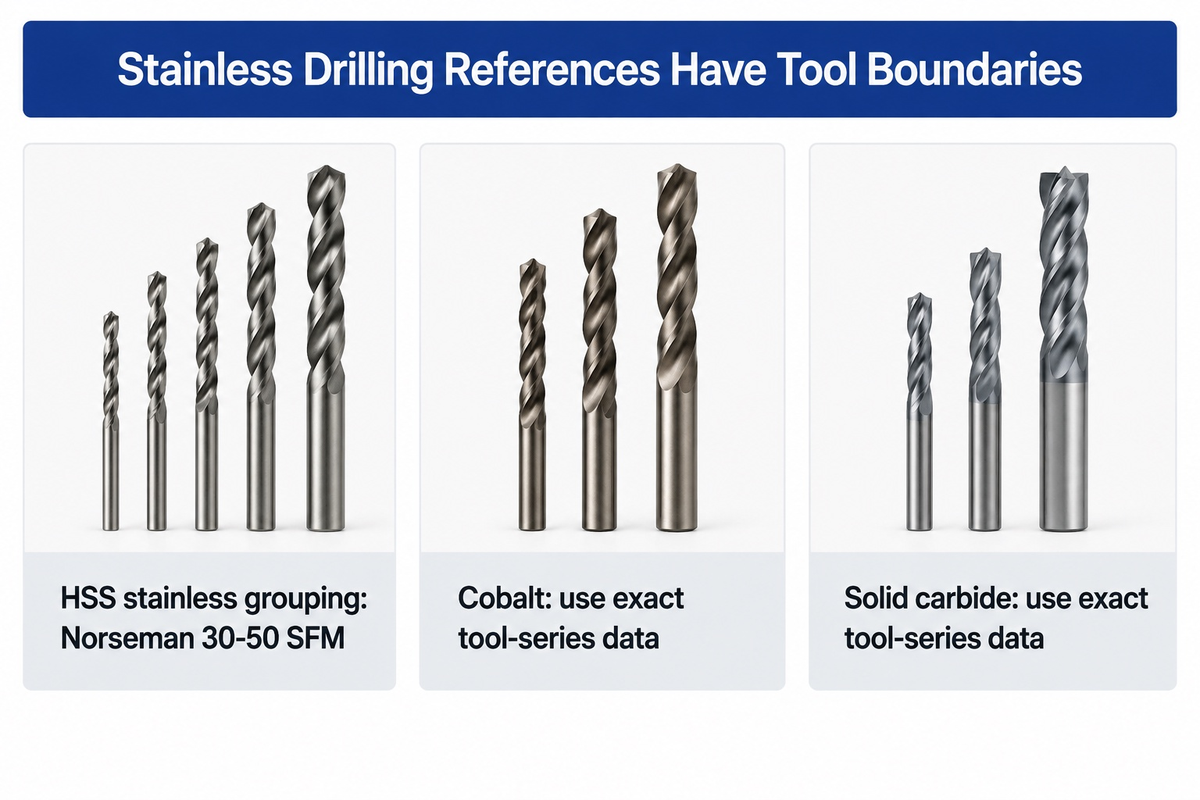
NorsemanのHSSドリル資料では、ステンレス鋼の穴あけ速度を30-50 SFMとし、インチ毎回転の送りをドリル径に応じて指定しています。コバルトドリルとソリッド超硬ドリルには、それぞれの工具シリーズのデータを使ってください。これらの資料では、316に特化した数値の行は確認できないため、ここで数値を示せる穴あけ速度はHSSの範囲のみです。所定のドリル条件で穴を通して切りくずを排出できるかどうかは、穴の深さとクーラントの供給方法で決まります。
ステンレス鋼の穴あけには、ハイス鋼も選択肢になります。コバルトを含むHSSドリルでは、ウェブの厚さと形状も切削に影響します。ソリッド超硬ドリルには、剛性があり適合するシステムと、工具で指定されたクーラント構成が必要です。超硬チップ付きホールカッターはまた別の工具です。そのRPM表はソリッド超硬ドリル用の表ではありません。
In the HSS example, Norseman’s diameter table では1/4–1/2インチの範囲に0.004–0.010 in/revを示しています。40 SFM、正確な径1/2インチを仮定すると、計算上の工具回転速度は約306 RPMです。送りを0.004 in/revと仮定すると、送り速度は約1.22 in/minになります。これらは選定した参照値を換算した結果であり、セットアップには引き続きドリルの状態と穴の形状が関係します。
When comparing a drill press to ラジアルボール盤、使用できる回転速度の段階と、目的の径での送り制御を考慮してください。切れ味のよいドリルビットでも、切りくずが穴に詰まると破損することがあります。 BSSA’s drilling and reaming guidance は、切削送りの維持、切りくずの排出、停止の回避を重視しています。すべてのドリルに一律のペック間隔を適用するのではなく、ドリルメーカーが指定する深さ別のサイクルを使用してください。
Calculate RPM and feed rate from cutting data
メートル単位のフライス加工では、RPMは切削速度(m/min)に1000を掛け、その値をπとカッター径(mm)の積で割って求めます。テーブル送りはRPMに実効刃数と刃あたりの送りを掛けた値です。mm/minでの送りを計算する前に、主軸速度を許容RPMに設定してください。
How Do Machinists Calculate Cutting Feeds and Speeds?
加工者は径と周速からRPMを求め、適切な送り単位を使って直線送りを算出します。フライス加工では、RPMに刃あたりの送りと実効刃数を掛けます。穴あけと旋削では、RPMに回転あたりの送りを掛けます。これらの関係は、 Mitsubishi Materialsの切削計算式 そして University of Floridaの切削速度と送りに関する解説.
メートル単位では、フライス加工にn = 1000 × Vc / (π × D)およびVf = n × z × fzを使います。インチ単位では、Dをインチで表し、n = 12 × SFM / (π × D)を使います。回転あたりの送りを使う加工では、Vf = n × fnです。mm/toothとmm/revを区別すると、刃数を誤って重ねて掛けるのを防げます。材料ごとの数値については、 フィードと速度の基礎 ページ.
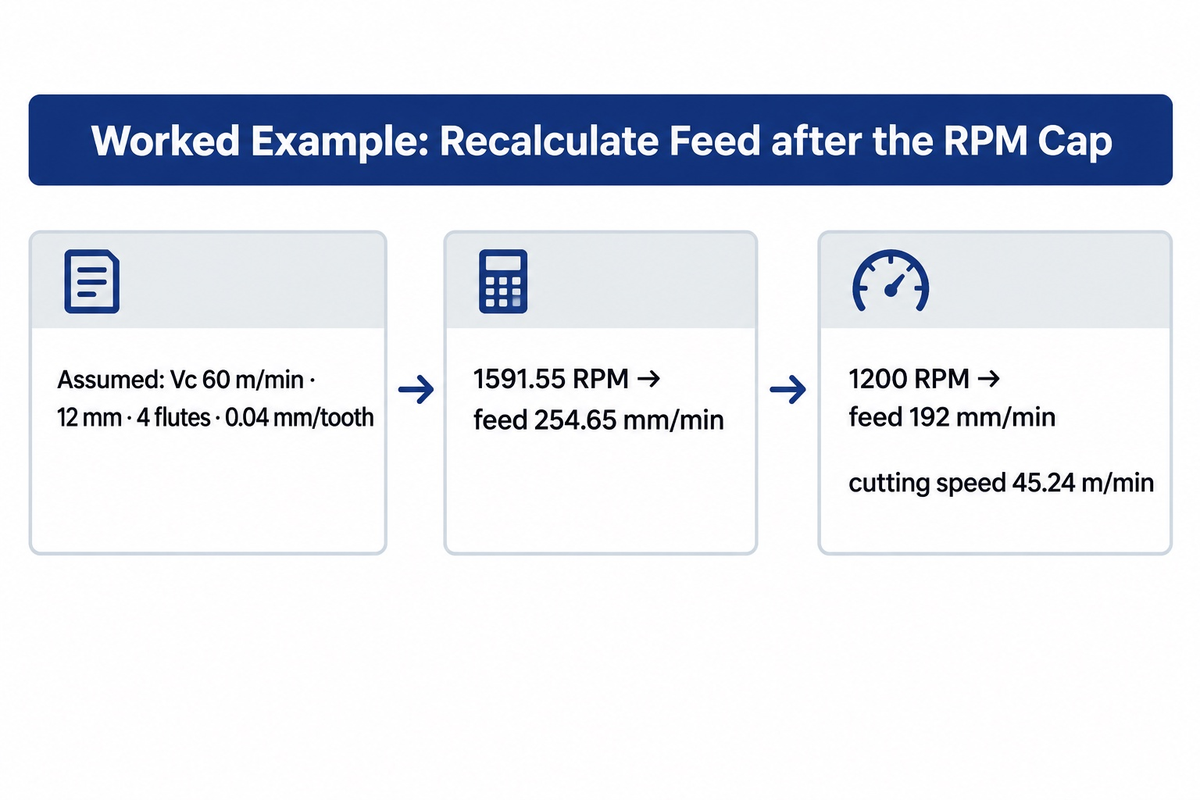
Assumed inputs for a worked example: 12 mm、四枚刃のエンドミルを例に、Vc = 60 m/min、fz = 0.04 mm/toothとします。この数値は計算例であり、特定されていないカッターについて工具メーカーが推奨する値ではありません。計算結果は、1000 × 60 ÷ (π × 12) = 1591.55 RPM、続いて1591.55 × 4 × 0.04 = 254.65 mm/minです。
このセットアップで許容されるRPMが1200のみだとします。0.04 mm/toothを維持するには、1200 × 4 × 0.04 = 192 mm/minが必要です。周速はπ × 12 × 1200 ÷ 1000 = 45.24 m/minになります。送りを従来の254.65 mm/minのままにすると、刃あたりの送りは約0.0531 mmに上がります。回転速度の上限によって切削条件そのものが変わり、表示だけが変わるわけではありません。
旋盤を回転あたりの送りモードで運転する場合、回転あたりの送りを維持するには、選定したfnの設定を維持してください。たとえば1200 RPMで0.20 mm/revとすると、240 mm/minに相当します。プログラムしたF値の意味は、制御装置の送りモードで決まります。機械固有のコードは、その取扱説明書に従ってください。
Work hardening and tool wear: correct the cause
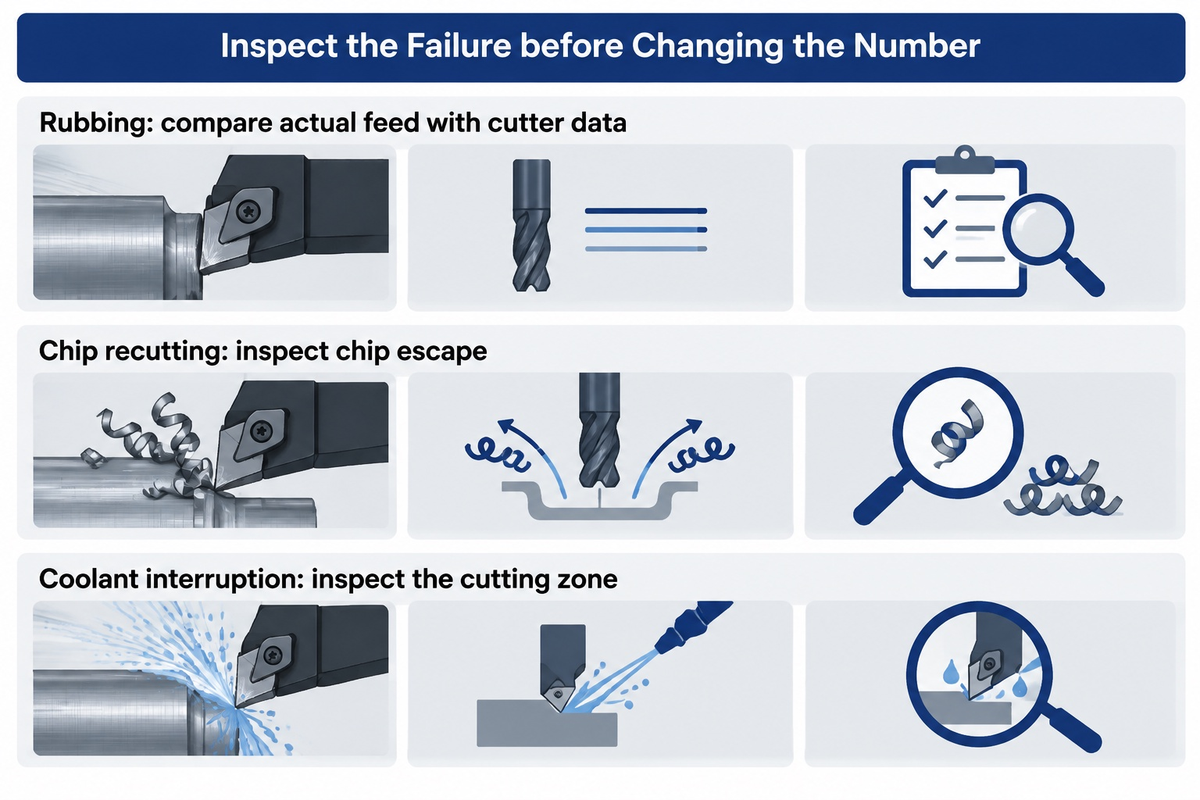
加工硬化や工具摩耗が起きた場合は、速度や送りを変える前に、擦れ、切りくずの再切削、不安定な切込み、クーラント供給の中断を確認してください。これらの状態は、それぞれ異なる症状を引き起こします。速度や送りを変える前に、工具が破損した箇所と切りくずの排出状況を確認してください。
What happens if feed rate is too low?
加工硬化しやすいステンレス鋼では、送りが非常に低いと、刃先が目的の切りくずを切削せず、擦ったり押しならしたりすることがあります。このしきい値は、刃先形状、刃先の摩耗、切込み量によって変わります。そのため、極端に低い送りは故障原因と決めつけず、調査する必要があります。
Elkaseer and colleagues’ 2019 study は、316Lの精密旋削でも、刃先の状態が変わると送りと表面粗さの関係が非線形になると報告しています。顕微鏡レベルの切削状態から考えても、一般的なエンドミルに最低送りを一律に当てはめるべきではありません。普遍的なチップ負荷の下限を仮定するのではなく、実際の送りを該当カッターのデータと照らし合わせ、刃先の状態を確認してください。
One 2018 Practical Machinist discussion of a 304L job がその問題を示しています。Jaxianは全幅の溝加工でカッターが破損した後、非常に保守的な送りで長いサイクルタイムになったと報告しました。返信では送り自体が破損の原因かどうかが議論されました。Jaxianは後に、右側のクーラントノズルでは深い切削部を十分に覆えていなかった可能性があると考えました。その推測は故障原因の確定分析ではありませんが、作業者が確認すべき点を示しています。表面にクーラントがかかっていても、溝底の切りくずが排出されるとは限りません。
同じ議論には、径方向の切込み量を小さくした乾式加工の例も含まれています。この切削条件も、元の深い溝加工とは異なります。別の 316 manual-milling discussion は、アップカットの提案にバックラッシュの制約も付記しています。こうした詳細を経験談とあわせて記録しておけば、特定の機械でうまくいった方法を別の機械への指示に転用せずに済みます。
工具寿命と表面仕上げは異なる要因です。ある AISI 316の仕上げエンドミル加工に関する2021年の研究 は、乾式切削、MQL、ナノ粒子アシストMQLの効果を評価し、表面品質と消費電力を評価項目として検討しました。仕上げ工程を選ぶ際は、これらの評価項目における改善として判断してください。
Tool cost per part and CNC machine limits
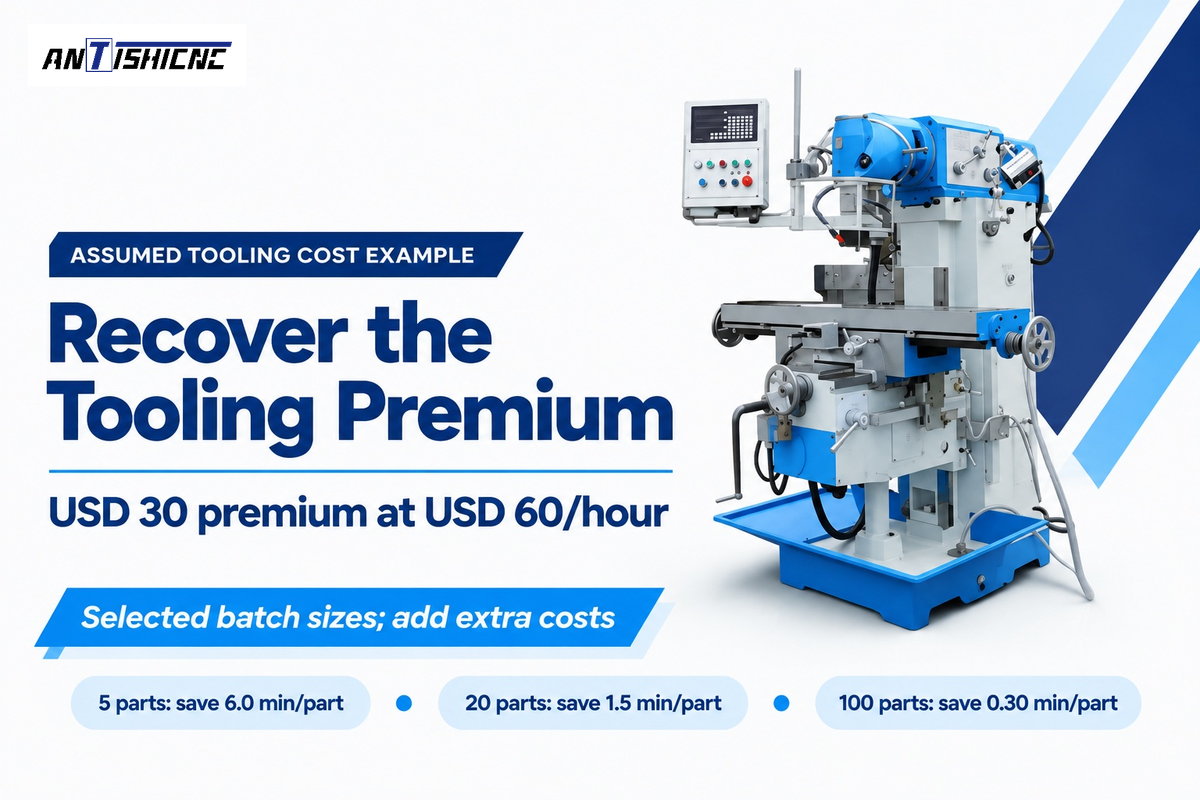
工具費がUSD 30高い場合、機械時間を時間当たりUSD 60と仮定すると、価格差の回収には30分の短縮が必要です。これは刃先の消耗、工具交換、不良品数に変化がないことを前提としています。ロット数によって部品あたりの削減額は変わり、その違いを表に示しています。
Tooling Break-Even Cut-Time Table
Assumed inputs: 一方の選択肢では、ロットの工具費がUSD 30増えます。機械時間はUSD 60/hour、つまりUSD 1/minuteで評価します。どちらの選択肢でも、良品数は同じです。まずは段取り、消耗品、刃先の消耗が等しいものとします。部品あたりに必要な短縮時間(分)= 30 ÷ ロット数量。
| Accepted batch quantity | Required saving per part | Required batch saving |
|---|---|---|
| 5 parts | 6.0 min | 30 min |
| 10 parts | 3.0 min | 30 min |
| 20 parts | 1.5 min | 30 min |
| 25 parts | 1.2 min | 30 min |
| 30 parts | 1.0 min | 30 min |
| 40 parts | 0.75 min | 30 min |
| 50 parts | 0.60 min | 30 min |
| 75 parts | 0.40 min | 30 min |
| 100 parts | 0.30 min | 30 min |
仮に20個の注文で、部品あたり1分短縮できれば、この時間単価ではUSD 20を回収し、工具の追加費用のうちUSD 10は未回収となります。2分短縮できれば、追加費用を差し引く前でUSD 40を回収できます。高速な選択肢によって別の切れ刃が必要になったり検査時間が増えたりする場合は、合格部品全体の費用を比較する前に、それらの費用を加えてください。その20個のバッチでは、合格部品あたりの実測短縮時間が1.5分に加えて、それらの追加費用を賄う時間も上回って初めて、超硬工具の費用を回収できます。どちらがこの基準を満たすかを判断するには、提案された両工具について、304での実際の工具寿命とサイクルタイムの結果が必要です。 Minquiz and colleagues’ 2023 milling cost model likewise includes tool costs, replacement time and shop rate in its own case assumptions.
The machine can potentially block savings. 主軸の動力とトルクの制約に関するScott Smithの解説 では、実際に使用するRPMでの動力の重要性を説明しています。別の回転速度での銘板出力が高くても、切削速度で同じ動力が使えるとは限りません。
| Constraint | Filled example or signal | Buyer action |
|---|---|---|
| RPM limit | Worked milling example caps at 1200 RPM | Compare feed and surface speed after the cap |
| Power at cutting speed | Available torque/power curve at the selected RPM | Match the proposed cut to that point on the curve |
| Tool change and edge use | 20-part example values saved minutes at USD 1/min | Subtract additional edge and change costs |
| Feature access and chips | Deep slot can shadow a coolant nozzle | Evaluate delivery and chip escape on the actual feature |
Cutting-data sources for your stainless setup
判断内容に適した情報源を使ってください。工具メーカーから切削データ、鋼材の記録から材料の状態、機械サプライヤーから主軸と設備の情報を入手できます。新しいセットアップでは、機械に関する問い合わせにも、同じ工具コードと切込み量を伝えてください。これにより、提案される構成を予定する切削条件と照合できます。
Haasは工具シリーズごとにHTPM資料を公開し、NorsemanはHSSによる穴あけの指針を提供しています。Sandvik Coromantは材料と加工方法別のフライス加工ガイダンスを、Mitsubishi Materialsは切削計算式を提供しています。これらの資料は工程の異なる段階で役立ちます。 CNC milling programming. Leave original units beside chosen values.
For a controlled tool-life comparison, ISO 3685:1993、シングルポイント旋削工具を使用した工具寿命テスト、旋削工具、ワークの状態、試験報告を対象とする公開された適用範囲を定めています。カタログではEdition 2が現行版として記載されています。この規格が対象とするのは試験方法であり、選定した工具のデータシートに切削条件の推奨値が記載されています。
ISO 3685 describes “recommended procedures for tool-life testing” within its single-point turning-tool scope.
ANTISHICNCの設備でステンレス鋼の加工を計画していますか?部品図面、材料の鋼種と状態、最大・最小の切削径、工具シリーズ、予定する切込み量をお送りください。必要なロット数量と、該当する場合は穴の深さも記載してください。適切な機械構成を選ぶには、まず vertical machining centre または旋盤の構成を選び、その後、主軸、送り、クーラントの詳細を該当作業の条件と照らし合わせてください。
よくある質問
Can I use the same feeds and speeds for 304 and 316?
選定した工具の資料で、両方の鋼種が同じ材料状態と加工方法の区分に含まれている場合は可能です。BSSAの焼なまし材の旋削例がこれに該当します。材料の状態やカッターが異なる場合は、別の行を選ぶ必要があります。一定の割合で一律に変更するのではなく、選定した工具の種類、切込み深さ、送り単位をまとめて確認してください。
Why do my tools wear quickly or break?
過度な切削速度、擦れ、切りくずの詰まり、不安定な保持、クーラント供給の中断は、工具の急速な摩耗や破損につながることがあります。摩耗の状態と切削条件を確認し、適切な修正方法を選んでください。実際の送りと切削へのかかり方を、該当工具のデータと照らし合わせてください。刃先が破損したという事実だけでは、その加工でどの条件が原因だったかは特定できません。
Can a drill press machine stainless steel with HSS?
必要な回転速度を確保でき、ワークを剛性高く保持し、切削送りを制御できる適切なボール盤であれば、HSSドリルを使ってステンレス鋼に穴をあけられます。Norsemanの資料では、ステンレス鋼の区分に30–50 SFMを示しています。RPMはドリル径で決まり、穴の深さと切りくずの排出状況は、加工サイクルと必要なクーラント供給に影響します。
Does a higher spindle speed always mean faster machining?
いいえ。チップ負荷を維持したままRPMを上げれば切削送りを増やせますが、工具摩耗、動力の上限、工具交換の増加によって効果が相殺される場合があります。変更の効果を評価する前に、提案する加工条件での総サイクルタイムと良品あたりのコストを比較してください。
異なるカッター径の場合も、切削速度表を使えますか?
表の径別データ、または記載された換算方法を使用してください。径が変わると切削速度に対応するRPMも変わり、推奨される刃あたりの送りも変わることがあります。同じRPMと直線送りを維持すると、切削条件は変わります。エンドミルでは、送りの計算に実際に有効な刃数を使ってください。穴あけや旋削では、回転あたりの送りを使います。表示されたRPMだけを写すのではなく、互いに整合する参照データから再計算してください。
ステンレス鋼の穴あけには、ペックサイクルを使うべきですか?
選定したドリルの深さ別の指示で切りくず排出のための引き上げが必要な場合は、ペック加工を使用してください。スルーツールクーラントや異なる設計のドリルでは、別のサイクルが適することがあります。停止時間と切りくずの詰まりを避けてください。HSSの資料にあるペック間隔を、別設計のドリルにもそのまま適用しないでください。
What information belongs in a stainless machining enquiry?
図面の改訂番号、ステンレス鋼の鋼種、材料の状態、加工方法、必要なロット数量を記載してください。カッターまたはドリルのシリーズ、切削径、径方向と軸方向の切込み量、または穴の深さも加えてください。予定する送りモードとクーラント供給方法を明記してください。機械を選定する際は、ワークの保持要件と必要な主軸回転数の範囲も含めてください。これらの情報があれば、工具、機械能力、完成部品の要件を区別したうえで、サプライヤーが提案機器と予定工程を照合できます。
指定した工具シリーズと材料状態の範囲内で切削データを比較してください。コストとRPMの計算例は、明記した前提条件に基づいています。
参考文献と情報源
- ステンレス鋼の旋削における切削速度と送り、British Stainless Steel Association、焼なまし材および工具別の初期設定データ。
- ステンレス鋼の穴あけとリーマ加工における切削速度と送り、英国ステンレス鋼協会(British Stainless Steel Association)。
- スピードとフィード, University of Florida Design & Manufacturing Laboratory, instructional formulas.
- CNC 旋盤 リソース、University of Florida、送りモード、ワーク保持の例。
- Cutting edge wear in high-speed stainless steel end milling, Malekan et al., 2021, university-hosted abstract.
- FEM-based study of precision hard turning of stainless steel 316L, Elkaseer et al., 2019, KITopen abstract.
- AISI 316 finishing end-milling cooling study, 2021 author abstract indexed by PubMed.
- 経済的な工具寿命とエネルギーモデリングに基づくフライス加工工程の持続可能性評価, Minquiz et al., 2023.
- Spindle power and torque limitations, Scott Smith, Cutting Tool Engineering.
- ISO 3685:1993の公開カタログと概要、国際標準化機構。



