














Actualizado en junio de 2026
Cómo medir la rugosidad de la superficie es, en la práctica, un flujo de trabajo disciplinado: se atraviesa un lápiz óptico o un sensor óptico a través de una superficie mecanizada, se separa la textura fina de la ondulación y se forma con un filtro de corte y se informa un único parámetro, casi siempre Ra, la rugosidad promedio aritmética, en micrómetros (μm) o micropulgadas (μin). Eso suena simple y el número en el medidor parece definitivo. Por lo general no lo es. Dos lecturas de la misma superficie pueden estar en desacuerdo por un amplio margen si la longitud de corte, la dirección del lápiz óptico o el parámetro están mal configurados y una pieza puede pasar su tolerancia Ra pero aún así tener fugas, atascarse o desgastarse. La medición confiable de la rugosidad de la superficie depende tanto del sistema de medición y la configuración como del instrumento. Esta guía recorre los parámetros de rugosidad, los instrumentos de medición, el procedimiento real paso a paso y el paso de filtrado. La mayoría de las mediciones se equivocan, de modo que comprender y controlar la rugosidad de la superficie se vuelve repetible en lugar de adivinar si la pieza es una superficie lisa o una de las superficies rugosas cerca de un corte de sierra.
Especificaciones rápidas
| Parámetro más común | Ra (rugosidad media aritmética), en µm o µin |
| Instrumentos centrales | Perfilómetro de lápiz óptico de contacto; óptica sin contacto (confocal, interferometría, variación de enfoque) |
| Normas rectoras | serie ISO 21920 (2021, reemplaza a ISO 4287/4288/1302); ASME B46.1-2019 |
| Punta típica del lápiz óptico | Radio de 2 µm, fuerza de 0,75 mN (según ISO 3274) |
| Rango de corte (λc) | 0,08-8 mm, seleccionado del Ra esperado |
| Ancla de conversión | 125 µin ¦ 3,2 µm; 63 µin ¦ 1,6 µm; 32 µin ¦ 0,8 µm |
Qué es realmente la rugosidad de la superficie (rugosidad versus ondulación versus forma)
La rugosidad de la superficie se refiere a los finos picos y valles que deja una superficie durante el proceso de fabricación, cuantificados como la desviación vertical promedio del perfil real de una línea media sobre una longitud de muestreo definida. La medición de la rugosidad de la superficie captura hasta qué punto la superficie real se aleja de su geometría ideal en longitudes de onda cortas; comprender la rugosidad de la superficie comienza viéndola como la desviación de una superficie real de su forma ideal, no como un solo grado de calidad.
Es sólo uno de los tres componentes de textura superficial. La geometría completa de cualquier superficie mecanizada es una pila de tres bandas de longitud de onda: forma (la forma general, longitud de onda más larga), ondulación (ondulación de longitud de onda media por vibración de la máquina o muela abrasiva desequilibrada), y rugosidad (la herramienta o marca de proceso de longitud de onda más corta). Cada medición de rugosidad aísla esa banda más corta y descarta el resto.
Esa separación es todo el juego. Cada perfilómetro captura un perfil de superficie combinado, luego un filtro elimina las longitudes de onda largas para que solo quede el perfil de rugosidad, la altura del perfil desde la línea media es lo que el instrumento convierte en un número para caracterizar la superficie. Estas características superficiales y características superficiales (las pequeñas irregularidades superficiales o irregularidades en la superficie dejadas por la herramienta) son exactamente lo que cuantifica una medición de rugosidad. Como dice la guía de metrología de la Universidad de Southampton, la rugosidad y la ondulación rara vez se encuentran aisladas “la mayoría de las superficies son una combinación de las tres y es habitual evaluarlas por separado”. No existe una longitud de onda fija donde la ondulación se convierta en rugosidad; el límite lo establece el límite que usted elija, razón por la cual dos ingenieros pueden medir “la misma” superficie e informar números diferentes. Por ASME B46.1-2019, lay, la dirección dominante del patrón de superficie, es un cuarto descriptor que controla cómo se orienta el instrumento.
En la práctica, este espacio muerde. Un maquinista en el taller puede rechazar un eje de tierra porque su lectura Ra de 0,4 µm “falla”, cuando el medidor doblaba erróneamente la ondulación de un cojinete de husillo desgastado en el número, la rugosidad estaba dentro de las especificaciones todo el tiempo y el error costoso fue el corte, no la pieza. Ese modo de falla es común precisamente porque cada filtro de longitud de onda ISO (un corte de 0,8 mm captura contenido diferente al de 2,5 mm) cambia el resultado, por lo que separar las bandas es importante antes de confiar en cualquier lectura de rugosidad de la superficie.
Parámetros de rugosidad de la superficie: Ra, Rz, Rq y lo que oculta Ra
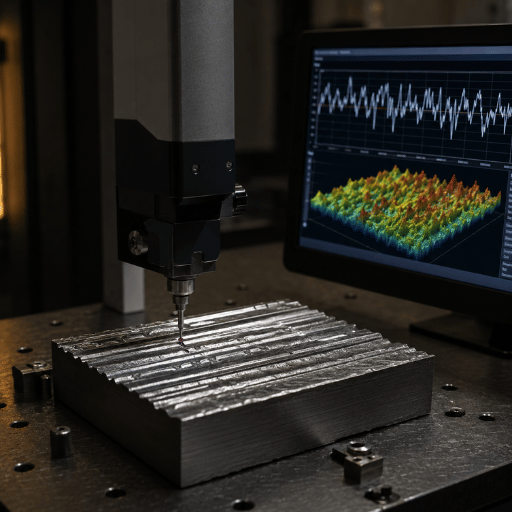
Ra es la rugosidad promedio aritmética, la media de las desviaciones absolutas del perfil de rugosidad de la línea media a lo largo de la longitud de evaluación, y Rz es la altura máxima promedio, la media de las cinco distancias pico a valle más grandes a lo largo de las longitudes de muestreo. Ra es estable y fácil de controlar, por lo que domina los dibujos; Rz es más sensible a rayones y rebabas aislados y al pico más alto de la traza. Ra es sólo un promedio de amplitud, que es el captador: como todos los parámetros de amplitud, mide la altura vertical, pero la elimina forma del perfil. Dos partes con diferentes niveles de rugosidad aún pueden necesitar el mismo parámetro, y dos partes con el mismo Ra pueden tener una rugosidad muy diferente de una superficie en función. Hacer coincidir el parámetro con el trabajo es lo que convierte un número bruto en calidad de superficie real, una rugosidad alta no es automáticamente mala y un número bajo no es automáticamente bueno.
Dos superficies pueden compartir un Ra idéntico y comportarse de maneras opuestas. Un cilindro afinado en meseta (valles profundos que retienen aceite, picos de cojinete planos) y una superficie torneada afilada y con picos pueden leer Ra 0,4 µm, pero uno sella y lubrica y el otro rompe un sello. La diferencia vive en asimetría (Rsk): sesgo negativo significa dominado por valles (bueno para rodamientos y retención de aceite), sesgo positivo significa dominado por picos (bueno para adherencia, malo para sellos). Si la función depende del sellado, el rodamiento o la fatiga, especifique Rsk o Rz junto con Ra, Ra por sí solo no puede distinguirlos.
| Parámetro | Lo que captura | Mejor utilizado para |
|---|---|---|
| Ra | Desviación media aritmética de la línea media | Control general; la mayoría de los dibujos y seguimiento de procesos |
| Rz | Promedio de 5 alturas máximas de pico a valle | Sellado de caras, piezas críticas para la fatiga, detección de rayones |
| Rq (RMS) | Desviación cuadrática media (el peso alcanza su punto máximo) | Superficies ópticas, análisis estadístico |
| Rt | Altura total, el peor pico a valle durante la duración de la evaluación | Grosor del revestimiento, trayectorias de fuga, detección de defectos |
| Rsk | Sesgo “asimetría dominada por picos versus dominada por valles | Rodamientos, juntas, lubricación, adherencia de pintura |
Definiciones de parámetros según ISO 21920-2 / ASME B46.1-2019.
¿Qué te dice Ra y qué no?
Ra te dice la altura promedio de la textura, punto. Es reproducible, insensible a un solo pico impar y bueno para captar la deriva gradual del proceso durante una producción, un inserto desgastado o una muela abrasiva cargada empuja a Ra hacia arriba de manera constante a medida que se embota.
Lo que Ra no te dice: si el perfil es pico o rico en valles (asimetría), qué altura tiene la peor característica (Rt/Rz), cómo está espaciada la textura (RSm) o en qué dirección corre (posición). Un muñón de cojinete y una cara de junta pueden llevar la misma llamada Ra de 0,4 µm y necesitan superficies reales completamente diferentes. Trate a Ra como primer filtro y luego agregue una forma o un parámetro de valor extremo cuando la función lo exija.
Cómo leer un indicador de acabado de superficie (125, 32, 0,8 Ra)
Una indicación de acabado superficial como “0,8” o “Ra 0,8” significa una rugosidad media aritmética máxima de 0,8 µm; una indicación imperial más antigua de “32” significa 32 µin, que es el mismo acabado. Si un dibujo muestra solo un número simple con el símbolo de marca, se aplica el valor predeterminado ISO: Ra, medido con cinco longitudes de muestreo y un límite de 0,8 mm.
Ese valor es el titular, pero completo ISO 1302 El símbolo / ISO 21920-1 también puede llevar la longitud de muestreo, el parámetro (Ra vs Rz), un límite superior e inferior, el método de producción, la dirección de colocación y un margen de mecanizado.
| Ra (μm) | Ra (μin) | grado ISO (N) | Proceso típico |
|---|---|---|---|
| 0.1 | 4 | N3 | Lapeado, pulido fino |
| 0.2 | 8 | N4 | Pulido, rectificado de precisión |
| 0.4 | 16 | N5 | Molienda, torneado fino |
| 0.8 | 32 | N6 | Rectificado, torneado de precisión (caras de sellado) |
| 1.6 | 63 | N7 | Torneado, fresado, electroerosión de alambre |
| 3.2 | 125 | N8 | Línea base de torneado/fresado mecanizada |
| 6.3 | 250 | N9 | Mecanizado en bruto, limpieza de fundición |
Conversión: 1 µin = 0,0254 µm. La columna del proceso es típica, no está garantizada; consulte el soporte del proceso a continuación.
Contacto versus sin contacto: instrumentos que miden la rugosidad
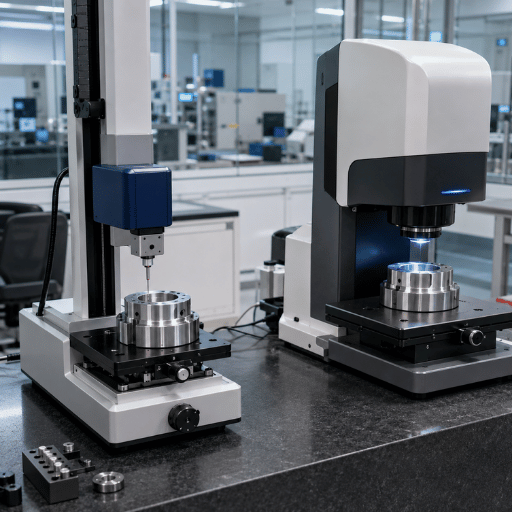
Utilice un perfilómetro de lápiz óptico de contacto para Ra/Rz rastreable en la mayoría de las piezas metálicas y un instrumento óptico sin contacto cuando la superficie sea demasiado blanda, demasiado pequeña, demasiado reflectante o cuando necesite una imagen de área (3D) en lugar de una sola línea. Mecánicamente, un lápiz arrastra una fina punta de diamante a través de la superficie y convierte su movimiento vertical en un perfil; un instrumento óptico lee la superficie con luz reflejada en lugar de tocarla. Ambos son instrumentos de medición válidos, el instrumento de medición correcto depende de la pieza, el parámetro y el presupuesto. Aquí, una medición de perfil óptico utiliza una sonda (el lápiz óptico) arrastrada por la superficie; una medición de perfil óptico lee la superficie con luz reflejada. Los medidores de rugosidad portátiles dan un número rápido en el taller, mientras que un perfilómetro de laboratorio brinda una medición precisa que se puede rastrear hasta un estándar. Cada uno de estos métodos tiene el mismo punto: medir la rugosidad, medir la rugosidad de la superficie de manera consistente e informar parámetros de textura de superficie comparables.
| Instrumento | Principio | Perfil / Área | Mejor uso |
|---|---|---|---|
| Calibre del lápiz patinado | Stylus + dato de deslizamiento (contacto) | Perfil (Ra) | Tienda go/no go en Ra |
| Perfilómetro de lápiz sin patines | Stylus sobre datos de rectitud de precisión | Perfil (Ra, Rz, Rsk) | Medición de laboratorio rastreable |
| Microscopio confocal | Enfoque óptico a través de la profundidad (sin contacto) | Área (Sa, Sq) | Partes pequeñas o delicadas |
| Interferometría de luz blanca | Interferencia de cambio de fase (sin contacto) | Areal | Superficies muy lisas/ópticas |
| Variación de enfoque | Apilamiento de enfoque óptico | Areal | Superficies empinadas, rugosas y texturizadas |
| Bloque comparador | Muestra táctil/visual versus conocida | Ninguno (subjetivo) | Estimación rápida, sin instrumento |
- Rastreable según estándares nacionales (muestras de referencia NIST/NPL)
- Ra/rz/rsk directo, no afectado por el color de la superficie ni por la reflectividad
- Límite: la punta puede rayar superficies blandas; una sola línea; más lento
- Límite: el radio de la punta (2-5 µm) embota los valles más estrechos
- Sin daños por contacto; mapa de área completa (3D); rápido sobre un área
- Resolución vertical subnanométrica en partes lisas
- Límite: luchas en superficies empinadas, transparentes o muy brillantes
- Límite: el Sa real no es numéricamente igual al perfil Ra
¿cuáles son los métodos para medir la rugosidad de la superficie?
Hay tres familias prácticas. Perfiles de contacto arrastra un lápiz óptico por la superficie y es el valor predeterminado rastreable para Ra y Rz. Óptica sin contacto los métodos, la microscopía confocal, la interferometría de luz blanca y la variación del enfoque utilizan la luz para medir la superficie y producir mapas de área sin tocarla.
Comparación los métodos utilizan un comparador de rugosidad táctil/visual para una estimación rápida cuando no hay ningún instrumento disponible; Las técnicas subyacentes de topografía óptica están bien documentadas en patentes como US 4.340.306 sobre interferometría de cambio de fase. La microscopía de fuerza atómica va más allá de estos para el trabajo de investigación nanométrica.
Cómo medir la rugosidad de la superficie paso a paso
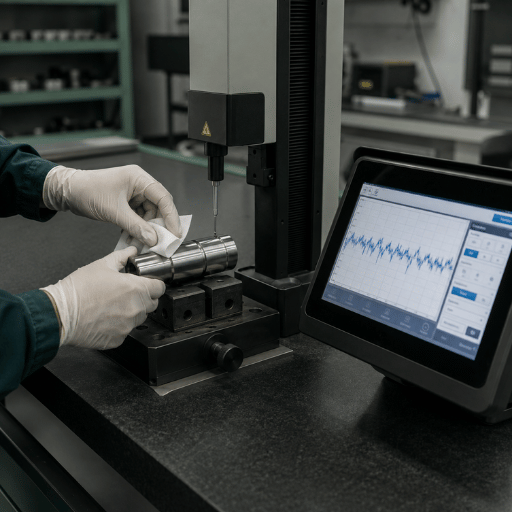
Una lectura de rugosidad válida es un procedimiento de seis pasos, no presionar un solo botón. Omita la calibración o la orientación de colocación y el número será decorativo. Este es el método estándar para medir la rugosidad de la superficie con un probador de lápiz portátil o de banco, el lápiz se mueve a través de la superficie a una velocidad constante y la rugosidad del perfil que registra se convierte en Ra.
Realizado en este orden, la rugosidad se puede medir de la misma manera dos veces; Si se hace fuera de orden, el promedio de rugosidad varía con el operador.
- ✔1. Limpiar la superficie. Limpie el aceite, las astillas y el polvo, una sola partícula se lee como un pico e infla Rz.
- ✔2. Calibrar contra una muestra de referencia. Verifique el calibre según un estándar de rugosidad trazable (por ejemplo, a NIST SRM 2073a-tipo de muestra) antes del turno.
- ✔3. Establezca el parámetro. Haga coincidir el dibujo, Ra, Rz o Rsk. Medir Ra cuando la impresión llama a Rz es un fallo silencioso.
- ✔4. Elija el límite (λc). Elija entre el Ra esperado (consulte el selector a continuación), esto establece la duración del muestreo y la evaluación.
- ✔5. Oriente perpendicular al tendido. Atraviese las marcas de las herramientas, no a lo largo de ellas. Medir a lo largo del tendido puede leer 2-'3× más suave que el valor real.
- ✔6. Atravesar, luego tomar varias lecturas. Ejecute la duración completa de la evaluación (cinco longitudes de muestreo) y promedie varias posiciones; Las superficies no son uniformes.
Un lápiz óptico estándar utiliza un radio de punta de 2 µm con una fuerza de aproximadamente 0,75 mN (según ISO 3274; valores predeterminados de la clase Mitutoyo Surftest); Se utiliza una punta de 5 µm/4 mN para superficies más gruesas. A patinó el medidor apoya un patín en los picos de la superficie y filtra mecánicamente la ondulación, lo que resulta conveniente en el taller, pero puede no informar lo suficiente en partes onduladas o curvas. A sin patines el medidor se basa en un dato de precisión interno y es necesario para Rz, Rsk y trabajos rastreables. La velocidad de travesía también importa: demasiado rápida y el lápiz redondea valles afilados.
“Es totalmente posible medir una única rugosidad mediante dos métodos diferentes y obtener resultados diferentes. Seguir los métodos ISO no siempre dará las mejores o más apropiadas respuestas. Al citar información de rugosidad, siempre es mejor proporcionar la información más completa posible sobre el método de medición, las herramientas utilizadas y los parámetros aplicados”
Universidad de Southampton, Medición de rugosidad: una guía (Ingeniería)
El paso de longitud de corte en el que la mayoría de las mediciones se equivocan
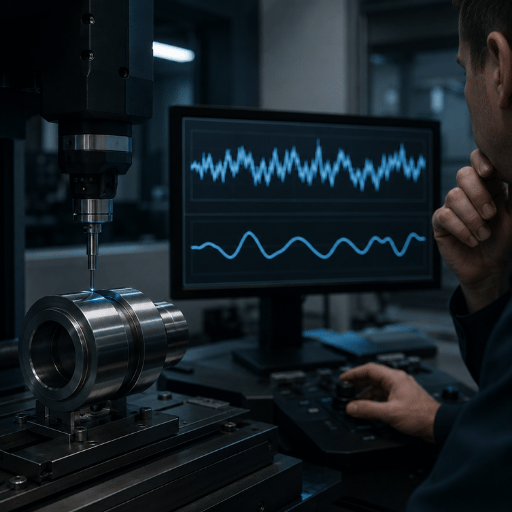
La longitud de corte (λc) es la longitud de onda del filtro que separa la rugosidad de la ondulación, y la selecciona del Ra esperado, no del tamaño de la pieza. Si lo hace mal, una medición más larga empeora las cosas, no mejora: un corte demasiado grande pliega la ondulación en la lectura Ra y un corte demasiado pequeño filtra la rugosidad real. Esta única configuración es la razón por la que una pieza puede quedar dentro de su tolerancia Ra en un calibre y fallar en otro. Esta escalera estándar proviene de ISO 4288 (llevada a ISO 21920-3) para perfiles no periódicos, del tipo que produce la mayor parte del mecanizado.
| Ra esperada (μm) | Corte λc (mm) | Longitud de muestreo (mm) | Longitud de evaluación (mm) |
|---|---|---|---|
| > 0,006 până la 0,02 | 0.08 | 0.08 | 0.4 |
| > 0,02 până la 0,1 | 0.25 | 0.25 | 1.25 |
| > 0,1 până la 2 | 0.8 | 0.8 | 4 |
| > 2 până la 10 | 2.5 | 2.5 | 12.5 |
| > 10 până la 80 | 8 | 8 | 40 |
Predeterminado cuando no se especifica nada: Ra, 5 longitudes de muestreo, corte de 0,8 mm, ancho de banda 300:1. Fuente: tabla de selección ISO 4288.
Ejemplo trabajado: una pieza girada a una alimentación de 0,1 mm/rev con un radio de punta de 0,8 mm tiene un piso teórico Ra de aproximadamente f²/(31,2·r) = 0,1²/(31,2 × 0,8) ¦ 0,4 µm. Real Ra corre más alto debido al borde acumulado, la vibración y el desgaste de la herramienta, pero 0,4 µm aterriza en la banda “0,1 a 2 µm”, por lo que lo medirías con un corte de 0,8 mm en una longitud de evaluación de 4 mm. Cambiar el velocidad de avance y radio de nariz y el Ra alcanzable, y por tanto el corte correcto, se mueve con él.
No lo es. La precisión proviene del límite correcto, no de un recorrido más largo. Los maquinistas en los foros de metrología rastrean repetidamente los desacuerdos “mistéricos” de Ra hasta un límite que era demasiado grande para la superficie, lo que atrajo ondulaciones a la lectura. Establezca primero λc del Ra esperado; la duración de la evaluación sigue cinco veces el límite.
Rugosidad superficial típica por proceso (molienda, torneado, electroerosión, fresado)
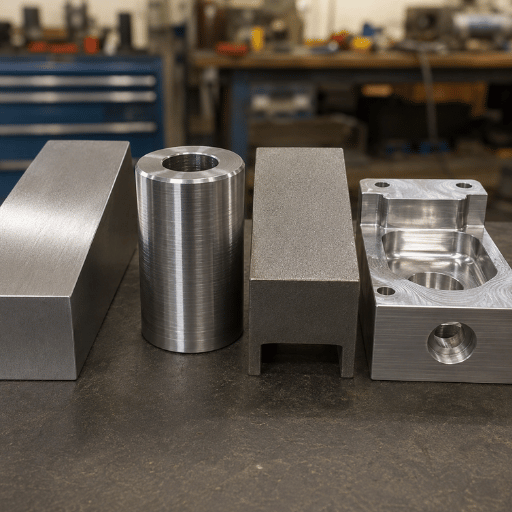
Antes de confiar en cualquier Ra medido, compruébelo con lo que el proceso puede producir de manera realista. Esta tabla de soportes proporciona Ra típico alcanzable para procesos comunes, útil tanto para elegir una ruta de acabado como para captar una medición que es físicamente imposible (un orificio torneado no lee Ra 0,05 µm). Estos son rangos típicos de datos del método de producción en ASME B46.1 y datos de mecanizado con validación cruzada; el suelo depende de herramientas, material y rigidez.
| Proceso | Ra típica (μm) | Notas |
|---|---|---|
| Lapear | 0.012–0.1 | Acabados de espejos, bloques de calibre |
| Honing | 0.025–0.4 | Aburrimientos, acabados de meseta para sellado |
| Rectificado de precisión | 0.1–1.6 | 0,1-0,8 típico; caras de sellado/cojinete |
| EDM (disipador) | 0.4–3.2 | Establecido por energía de chispa |
| Torneado CNC | 0.4–6.3 | Impulsado por el radio de alimentación y nariz |
| Fresadoras | 0.8–6.3 | 3,2 µm como línea base mecanizada |
| Perforación | 1.6–6.3 | Muros perforados |
| Aserrado | 1.6–25 | Corte de stock, premecanizado |
El material cambia el suelo: una aleación dúctil que se acumula en el borde termina más rugosa que el mismo corte hierro fundido, mientras que las gomitas son suaves aluminio o acero inoxidable a menudo se necesita un pase final para alcanzar un Ra bajo. Cuando una operación de un solo giro o en tierra no puede alcanzar la llamada, la ruta realista es la precisión equipo de molienda o bruñir en lugar de girar siempre mejor.
Qué está cambiando en la metrología de superficies (ISO 21920 y Areal Sa/Sq)
Si sus dibujos todavía citan ISO 4287, ISO 4288 o ISO 1302, ahora hacen referencia a estándares retirados, y esa es una tarea de cumplimiento que debe programar, no una tendencia de mercado a seguir. En diciembre de 2021 el serie ISO 21920 reemplazó formalmente ISO 4287, ISO 4288, ISO 1302 y partes de ISO 13565 para la textura de la superficie del perfil.
Sobreviven parámetros familiares (Ra, Rz, Rsk), pero cambiaron las reglas de los símbolos, las convenciones predeterminadas y algunas definiciones. Acción práctica: audite sus plantillas de dibujo e informes de inspección para obtener citas estándar antiguas y actualice las indicaciones a medida que se revisan las piezas, un informe de inspección que cita un estándar retirado es un hallazgo que espera ocurrir en una auditoría. En industrias reguladas como la automotriz, donde una superficie de sellado o control lleva una indicación EN ISO funcional, la evaluación de la calidad de la superficie con respecto al estándar actual es parte de la aprobación, y las propiedades de la superficie, como la asimetría, aparecen cada vez más en la impresión junto con Ra.
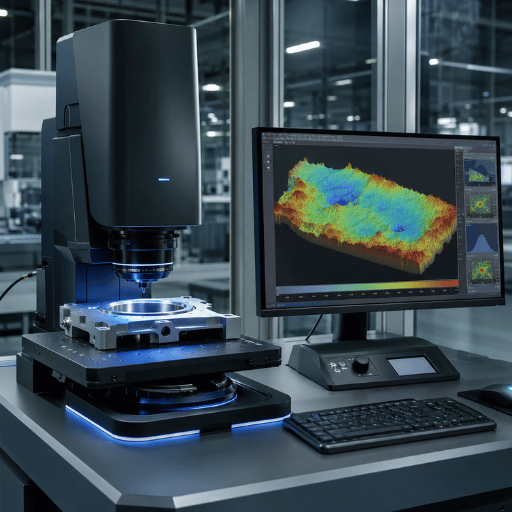
Un segundo cambio pasa del perfil 2D al área. El perfil Ra muestra una sola línea; parámetros de área, Sa y Sq según ISO 25178, mapean toda la superficie y describen texturas (mesetas perfeccionadas, sellos texturizados con láser, superficies aditivas) que un solo rastro puede pasar por alto. Nuevos marcos de calibración como ISO 25178-600/-700 y el estándar de instrumentos de interferometría de 2025 están impulsando la medición óptica sin contacto e incluso en línea hacia una producción de mayor valor. Areal no reemplaza a Ra en una pieza mecanizada de rutina, es la herramienta a alcanzar cuando la función depende de la forma de la textura, no solo de su altura promedio. (El mercado de equipos de medición está creciendo a tasas de aproximadamente un solo dígito, pero el verdadero impulsor aquí es el cambio de estándares y el paso a especificaciones funcionales y conscientes de la forma)
Preguntas frecuentes
¿cómo se calcula la rugosidad superficial (Ra)?
Ver respuesta
¿cómo se calcula Rz y en qué se diferencia de Ra?
Ver respuesta
¿cuáles son las unidades de Ra?
Ver respuesta
¿Cómo mido un acabado de 0,8 µm (Ra 32)?
Ver respuesta
¿puedo medir la rugosidad de la superficie sin un perfilómetro?
Ver respuesta
¿cómo afecta la rugosidad de la superficie al rendimiento de la
Ver respuesta
Por qué escribimos esto
Como constructor de máquinas torneadoras, fresadoras y rectificadoras CNC, ANTISHICNC ve que las mismas disputas sobre acabado superficial aterrizan en el taller cada semana: una llamada Ra que pasa en un calibre y falla en otro, casi siempre rastreada hasta la longitud de corte o el tendido. orientación. Esta guía extrae las normas (ISO 21920, ISO 4288, ASME B46.1) y el procedimiento práctico en un solo lugar para medir dos veces la especificación de acabado de la misma manera. Revisado por el equipo técnico de ANTISHICNC.
Artículos relacionados
- Feeds and Speeds, cómo la velocidad de alimentación y el radio de la nariz establecen el Ra alcanzable
- Mecanizado de Acero Inoxidable, estrategias de acabado para un Ra bajo
- Equipos de Rectificado de Precisión, alcanzando acabados submicrónicos
- Tornos de herramientas vivas, torneado y fresado de un solo montaje
Referencias y fuentes
- Muestra de calibración de rugosidad SRM 2073aInstituto Nacional de Estándares y Tecnología (NIST)
- Guía de buenas prácticas n.o 37: Medición de la textura de la superficie mediante un instrumento StylusLaboratorio Nacional de Física (NPL)
- ASME B46.1-2019: Textura superficial (rugosidad, ondulación, estratificación)ASME/ANSI
- ISO 1302:2002 GPS, Indicación de Textura de SuperficieOrganización Internacional de Normalización
- Medición de rugosidad: una guíaUniversidad de Southampton, Ingeniería
- Comprensión de la calidad de la superficie: más allá de la rugosidad promedio (Ra)ASEE
- ISO 25178-603:2025, Instrumentos de interferometría de cambio de fase regionalISO



