














Choosing between a 3 jaw vs 4 jaw chuck komt neer op de geometrie van het werkstuk, de tolerantie voor slingering ten opzichte van het datumvlak en de insteltijd per batch. Een driekklauwplaat kan rond of zeskantig stafmateriaal binnen enkele seconden klemmen dankzij het zelfcentrerende mechanisme. Een onafhankelijke 4-klauwplaat gebruikt vier afzonderlijke spindels om het werkstuk op de spindelas te centreren. Verspaners gebruiken deze om vierkant, rechthoekig, onregelmatig of excentrisch materiaal nauwkeurig concentrisch uit te klokken. De onafhankelijke verstelling van de klauwen maakt de klauwplaat uitzonderlijk veelzijdig voor eenmalige reparaties en gereedschapsmakerij. Deze gids vergelijkt de werking van spiraalplaten en onafhankelijke klauwen, de normen ISO 3089 en ISO 702, vervorming van dunwandige delen, de berekening voor het uitboren van zachte klauwen en de combinatie met de spindel.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- Bij standaard 3-klauwplaten met spiraalplaat staan de klauwen op 120 graden en bewegen ze tegelijk via een conisch tandwiel en een spiraalplaat. De radiale slingering in de praktijk bedraagt doorgaans 0.002 tot 0.004 in. (0.05 tot 0,10 mm) TIR op een geslepen teststaaf in een standaard klauwplaat met vlakke achterzijde. Deze klauwplaten zijn geschikt voor snel stafmateriaal laden bij rond en regelmatig zeskantig materiaal.
- Micro-adjustable 3-jaw scroll chucks (for example, Pratt Burnerd Griptru) add radial fine-adjustment screws over an adapter boss. Pratt Burnerd reports 0.005 mm TIR repeatability on duplicated round parts for its Griptru chucks after specified mounting and centering adjustments. Always tighten the chuck through the single marked pinion socket.
- 3-klauwplaat met uitgeboorde tweedelige zachte klauwen: vervangbare gekartelde bovenklauwen of bovenklauwen met tand-en-groefverbinding worden op hun plaats bewerkt onder voorspanning die is afgestemd op de beoogde klemrichting, klemkracht en axiale contactpositie. Ze houden een TIR van 0.0005 tot 0.0015 in. (0.013 tot 0,038 mm) aan voor herhaalbare batches met een tweede opspanning.
- De vier omkeerbare klauwen van onafhankelijke klauwplaten staan 90 graden uit elkaar en hebben elk een eigen spindel aan de buitenrand. Ze centreren vierkante, rechthoekige, gegoten en excentrische werkstukken tot op de afleesnauwkeurigheid van de meetklok, afhankelijk van de radiale beweging van de spindel en vormfouten van het werkstuk.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
Directe keuzehulp. Kies een zelfcentrerende 3-klauwplaat met spiraalplaat voor het draaien van rond of zeskantig stafmateriaal in één opspanning. Gebruik voor herhaalbare batches met een tweede opspanning een 3-klauwplaat met voorgezoete en uitgeboorde zachte klauwen, vastgezet met de ene gemarkeerde hoofdaandrijfnok. Kies een onafhankelijke 4-klauwplaat voor vierkante of onregelmatige gietstukken en bewuste krukasverstellingen. Hiermee kunt u ook voorgedraaide datums opnieuw opspannen tot onder 0.001 in. (0,025 mm) TIR, zonder gereedschap voor zachte klauwen.
Deze gids behandelt handbediende en CNC-draaibankklauwplaten voor industriële metaalbewerking. De hieronder aangehaalde machinespecificaties van ANTISHICNC zijn afkomstig uit modelspecifieke technische offertes en productdocumentatie. Internationale normen, handleidingen van OEM-klauwplaten en octrooidocumenten zijn eigendom van de betreffende rechthebbenden.
3-jaw vs 4-jaw chuck selection for round and square workpieces
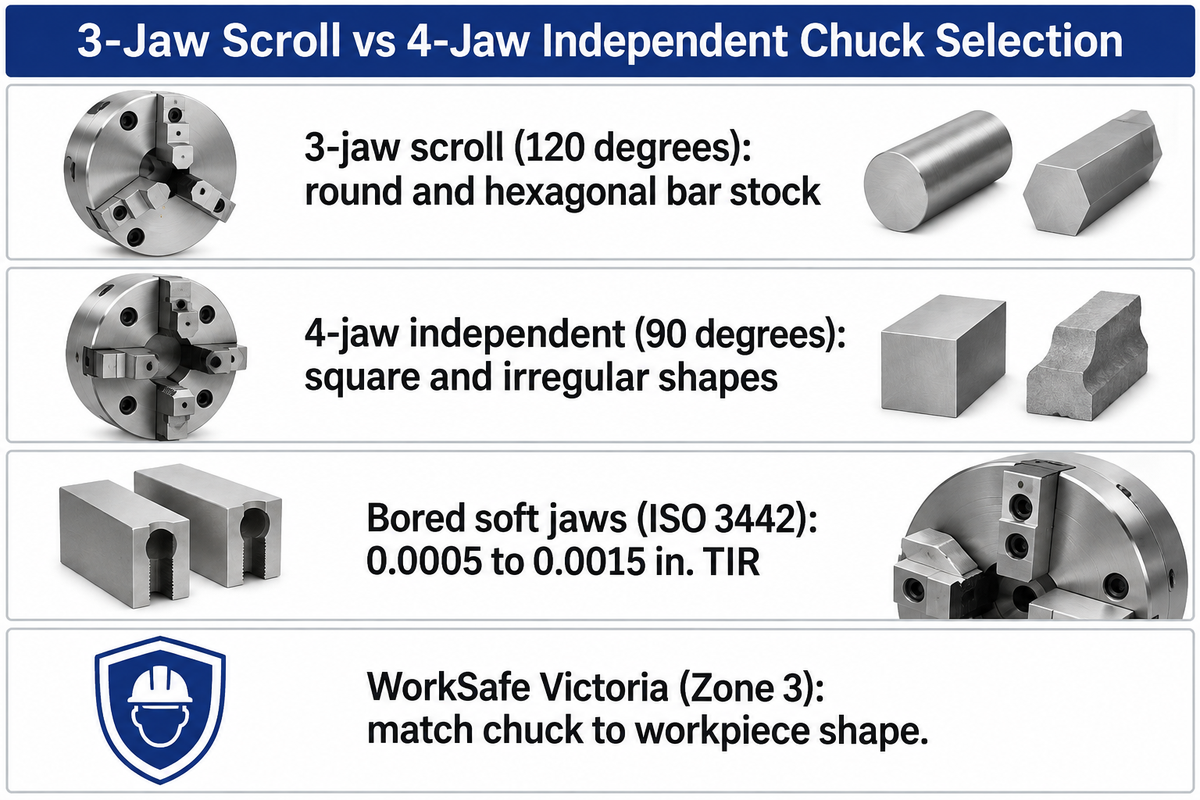
Kies een 3-klauwplaat met spiraalplaat voor cilindrisch of zeskantig stafmateriaal dat binnen een minuut moet worden opgespannen. Kies een onafhankelijke 4-klauwplaat voor vierkante, asymmetrische of uiterst concentrische onderdelen voor een tweede opspanning. Drie klauwen op 120 graden centreren rond materiaal automatisch. Vier onafhankelijk verstelbare klauwen op 90 graden grijpen daarentegen de vlakke zijden van vierkant materiaal vast en maken centreren met een meetklok mogelijk.
Officiële richtlijnen voor veiligheid op de werkplek van WorkSafe Victoria (Zone 3) formuleert deze basisregel voor de werkplaats rechtstreeks. Bedieners gebruiken een 4-klauwplaat voor onregelmatige vormen en een 3-klauwplaat voor ronde werkstukken. Voor sommige draaiklussen is andere gespecialiseerde opspanning nodig, zoals compenserende 6-klauwplaten, spantangklauwplaten met vaste lengte of elektropermanente magnetische klauwplaten met radiale polen; dit zijn opstellingen waarvoor onze technische gids over lathe chuck types should be consulted.
De onderstaande matrix voor concentriciteit bij klauwplaten met spiraalplaat en onafhankelijke klauwen geeft de belangrijkste eigenschappen weer van de vierklauwopstellingen die worden gebruikt op universele metaaldraaibanken en productiedraaibanken. Elke rij toont de mechanische aandrijfbeweging, de waarschijnlijke radiale slingering en de klemgeometrie. Zo kunt u de klauwplaat aan uw onderdeeltekening aanpassen voordat u de opstelling maakt.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | Numbered one-piece scroll jaws can grip small outside diameters or expand into bores using their stepped faces; a matched reverse-stepped jaw set extends the external gripping range | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | High with narrow hard jaws; bored soft jaws with broader contact can reduce distortion. A six-jaw chuck is a separate workholding option | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | Heavy independent leadscrews and solid body tolerate interrupted cuts when securely clamped |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: listed ratings of 2,300 to 4,900 rpm for 160 to 315 mm bodies, depending on size and grade | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | Eccentric workpieces and asymmetric jaw extension can require reduced speed |
How scroll plates and independent jaw screws machine each shape
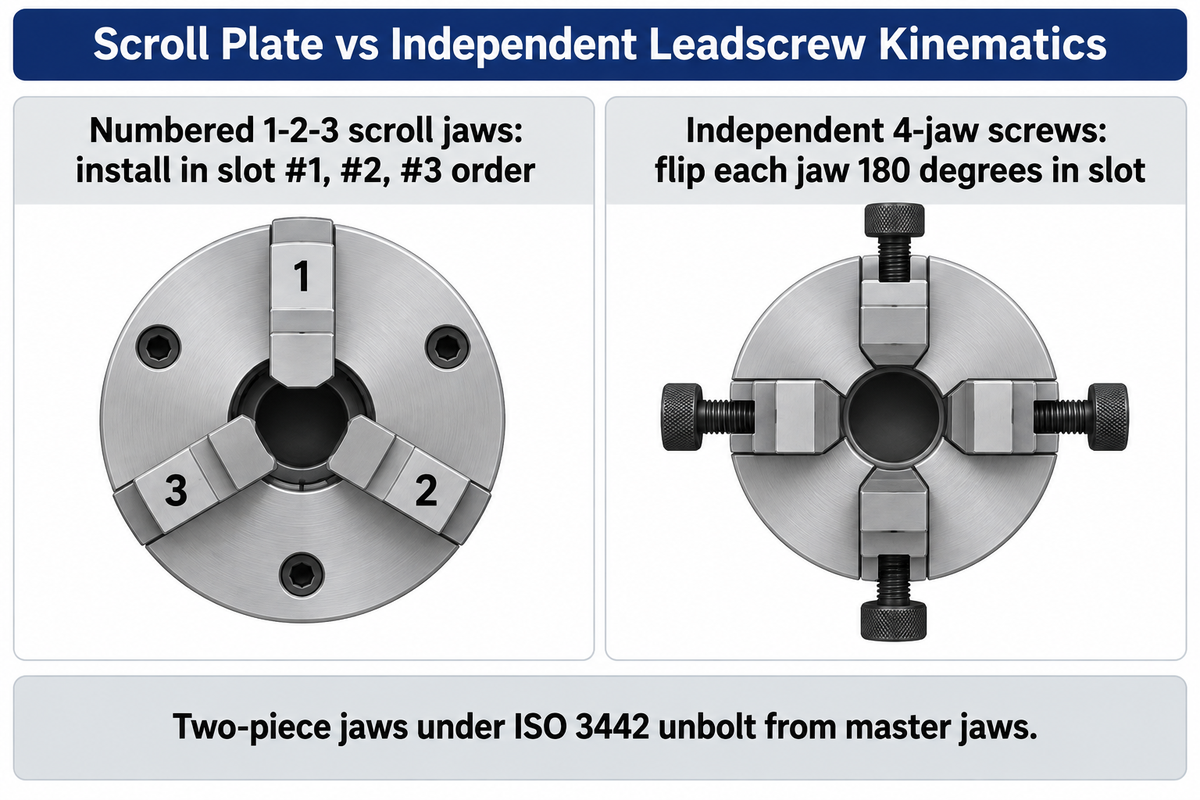
Een 3-klauwplaat met spiraalplaat beweegt alle drie de klauwen tegelijk via een conisch tandwiel en een vlakke spiraalplaat. Een onafhankelijke 4-klauwplaat beweegt daarentegen elke klauw via een eigen radiale spindel. Dit interne mechanische verschil bepaalt hoe u onderdelen opspant, de klauwen instelt en de hartlijn van het werkstuk positioneert.
Wat zijn de belangrijkste mechanische verschillen tussen een 3-klauwplaat en een 4-klauwplaat?
Een 3-klauwplaat met spiraalplaat beweegt alle drie de klauwen tegelijk via een geharde spiraalplaat met een doorlopende spiraaltand. Een onafhankelijke 4-klauwplaat beweegt elke klauw afzonderlijk via een eigen schroef met Acme- of vierkante draad. Wanneer u de klauwplaatsleutel in een van de tandwielopeningen draait, drijft een conisch tandwiel de spiraalplaat aan. Alle drie de klauwen grijpen in de spiraaltand en bewegen met dezelfde radiale snelheid naar binnen of buiten. Een onafhankelijke 4-klauwplaat heeft geen interne spiraalplaat. Door één spindel aan de buitenrand te draaien, beweegt alleen die ene klauw; de andere drie blijven op hun plaats.
Door dit verschil in werking gelden in de werkplaats strikte regels voor het monteren en omkeren van klauwen.
- Genummerde klauwen 1-2-3 voor een spiraalplaat vereisen een vaste volgorde in de sleuven. De vlakke spiraalplaat schuift per omwenteling één volledige spoed op. De tanden op eendelige klauwen van een 3-klauwplaat zijn tussen klauw #1, #2 en #3 telkens een derde spoed verschoven. Plaats klauw #1 eerst in sleuf #1 wanneer de spiraal begint in te grijpen, gevolgd door #2 en #3 in die volgorde. Als u de klauwen in de verkeerde volgorde monteert, staan ze niet meer gecentreerd en kan de spiraaltand vastlopen of breken.
- Bij onafhankelijke 4-klauwplaten kunnen de klauwen afzonderlijk worden omgekeerd. Elke spindel van een onafhankelijke 4-klauwplaat staat mechanisch los van de andere. Draai elke spindel terug, keer de getrapte klauw 180 graden om en schroef hem terug in dezelfde sleuf. Genummerde eendelige klauwen voor een spiraalplaat kunnen met hun getrapte zijden kleine buitendiameters vastgrijpen of in boringen uitzetten. Een bijpassende set omgekeerd getrapte klauwen vergroot het klembereik aan de buitenzijde. Bij klauwplaten met tweedelige klauwen onder ISO 3442 unbolt or reverse the top jaws independently of the master jaws.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
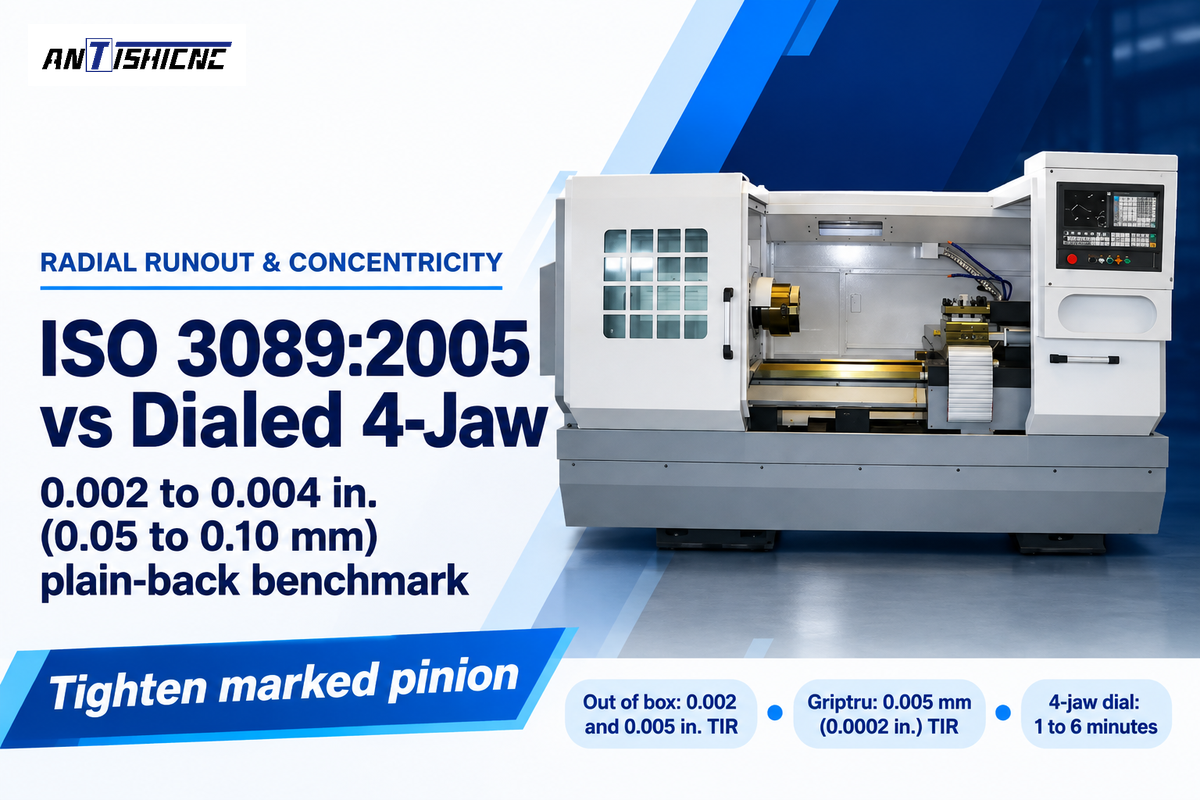
Een standaard zelfcentrerende 3-klauwplaat met spiraalplaat en vlakke achterzijde vertoont doorgaans 0.002 tot 0.004 in. (0.05 tot 0,10 mm) radiale slingering in de praktijk op een geslepen teststaaf. De centreerfout van een klauwplaat met spiraalplaat wordt toegeschreven aan de geometrie van de spiraalplaat, de passing en slijtage van de klauwen, excentriciteit van de montage en vervorming onder klemkracht; speling in het tandwiel veroorzaakt vooral verloren beweging wanneer de sleutel van draairichting verandert.
De richtwaarde van 0.002 tot 0.004 in. voor radiale slingering in de praktijk van een standaard 3-klauwplaat met spiraalplaat verschilt van de testomvang van internationale normen en garanties van OEM's:
- Official ISO 3089:2005 specificeert statische geometrische acceptatietests voor handbediende zelfcentrerende klauwplaten met twee of meer eendelige harde klauwen. De tests controleren de radiale slingering op nauwkeurige teststaven en de axiale slingering van het klauwplaatvlak. Realistische waarden voor standaard klauwplaten met vlakke achterzijde, nieuw uit de doos, liggen tussen 0.002 en 0.005 in. TIR.
- De rondloopafwijking van de spiraalplaat varieert over het klemdiameterbereik. Door gebruik slijt het middendeel van de spiraal waar gebruikelijke stafdiameters worden geklemd. Bij een andere klemdiameter verschuiven de klauwen naar een onversleten deel van de spiraalplaat en verandert de hartlijn. AUTO STRONG engineering notes warn that bell-mouthed jaw guideways, adapter-plate runout, or spindle bearing play also cause runout even when jaw teeth look clean.
- Werk met een stijve staf in één opspanning verschilt van opnieuw opspannen voor een tweede bewerking. Bij een stijve massieve staf die volledig in één opspanning wordt bewerkt, ontstaan concentrische kenmerken door de buitendiameter te draaien, de binnendiameter te boren en het onderdeel af te steken, zodra de radiale snedediepte de staf heeft opgeschoond. Slingering van de klauwplaat kan geometrische fouten veroorzaken bij opnieuw opspannen of bij bewerking ten opzichte van een bestaand datumvlak. Ook kan daardoor de wanddikte ongelijk worden of blijft er materiaal staan als een onbewerkt oppervlak op het afgewerkte onderdeel achterblijft.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manualmoet de montagerand een totale meetklokuitslag van maximaal 0,005 mm (0.0002 in.) hebben. Drie radiale schroeven met fijne spoed verschuiven het klauwplaatlichaam over de adapterflens. Pratt Burnerd vermeldt voor zijn Griptru-klauwplaten een herhaalbaarheid van 0,005 mm TIR op identieke ronde onderdelen, na de voorgeschreven montage- en centreerafstellingen. Draai de klauwplaat altijd vast via de ene gemarkeerde opening voor de hoofdaandrijfnok.
- Het uitklokken van een 4-klauwplaat wordt begrensd door de spindel- en vormfouten van het onderdeel. Bij een onafhankelijke 4-klauwplaat stemmen verspaners de tegenoverliggende klauwspindels op elkaar af om een werkstuk in 1 tot 6 minuten uit te lijnen (of in ongeveer 1 minuut een rond datumvlak binnen 0.001 in. te brengen). Als de meetklok bijna nul aangeeft, is de gemeten slingering op dat meetvlak minimaal. De aflezing omvat echter de excentriciteit van de opspanning, vormfouten van het werkstuk en radiale bewegingsfouten van de spindel. Lees voor uitgebreidere methoden om datums te beheersen ons artikel over tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
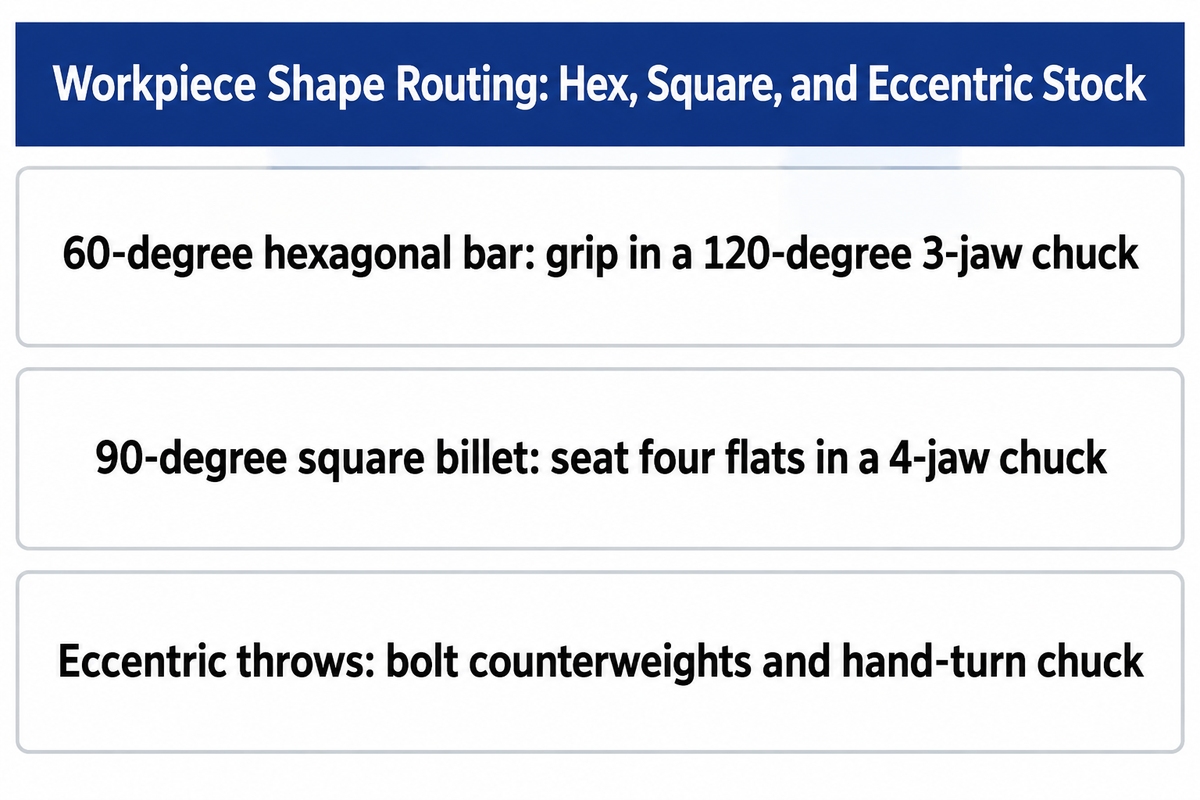
A 3-jaw chuck with jaws spaced 120 degrees apart grips round bar and regular hexagonal stock, while a 4-jaw independent chuck with jaws spaced 90 degrees apart accommodates square billet, rectangular blocks, rough castings, and off-center crankshaft journals. Both chuck styles serve distinct roles across manual and CNC turning setups.
Why is a 4-Jaw Chuck Essential for Machining Square, Rectangular, or Irregularly Shaped Workpieces?
Een onafhankelijke 4-klauwplaat is nodig voor vierkante, rechthoekige en onregelmatige werkstukken, omdat de vier klauwen op 90 graden van elkaar staan en onafhankelijk naar verschillende radiale afstanden kunnen worden ingesteld. Vierkante en rechthoekige staven hebben vier vlakke zijden op 90 graden van elkaar. Elke klauw rust vlak tegen een vlakke zijde zonder weg te glijden. Bij rechthoekige blokken, asymmetrische klephuizen of excentrische assen kunt u met de onafhankelijke spindels één paar tegenoverliggende klauwen verstellen en het andere paar centreren. Zo plaatst u elk gewenst kenmerk rechtstreeks op de as van de draaibankspindel.
Houd bij het verplaatsen van materiaal door de werkplaats rekening met de volgende regels voor geometrie en balans:
- Regelmatig zeskantig materiaal hoort in een 3-klauwplaat. Een regelmatige zeskantstaf heeft zes vlakke zijden die op buitenhoeken van 60 graden van elkaar staan. Drie klauwen op 120 graden rusten vlak tegen telkens een tweede zijde van de zeskant en verdelen de klemkracht gelijkmatig. Als u zeskantig materiaal in een 90-graden 4-klauwplaat plaatst, raken twee tegenoverliggende klauwen de vlakke zijden, terwijl het haaks daarop staande paar op de schuine hoeken van de zeskant klemt. Hierdoor kunnen de klauwen bij zware draaibelasting wegglijden.
- Drie klauwen op 120 graden kunnen niet uitlijnen met vier vlakke zijden op 90 graden. Vierkante staf proberen vast te grijpen in een 3-klauwplaat met spiraalplaat leidt tot ongelijk contact op de hoeken. Hierdoor komt er zijdelingse belasting op de geleidingen van de basisbekken en bestaat het risico dat het werkstuk wordt weggeslingerd.
- Eccentric turning requires counterweights, clearance checks and aligned tailstock support. When machining offset cam lobes or automotive CNC machining Bij krukworpstukken in een onafhankelijke 4-klauwplaat veroorzaakt het verplaatste zwaartepunt centrifugale trillingen. Bevestig de contragewichten tegenover de zware krukworp en verlaag het spindeltoerental. Draai de klauwplaat vóór het starten van de motor met de hand een volledige omwenteling rond om de vrije ruimte te controleren. Bij excentrisch draaien kan een meedraaiend center het werkstuk ondersteunen als het centergaatje is uitgelijnd met de beoogde draaias en de opstelling voldoende ruimte biedt voor het center.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
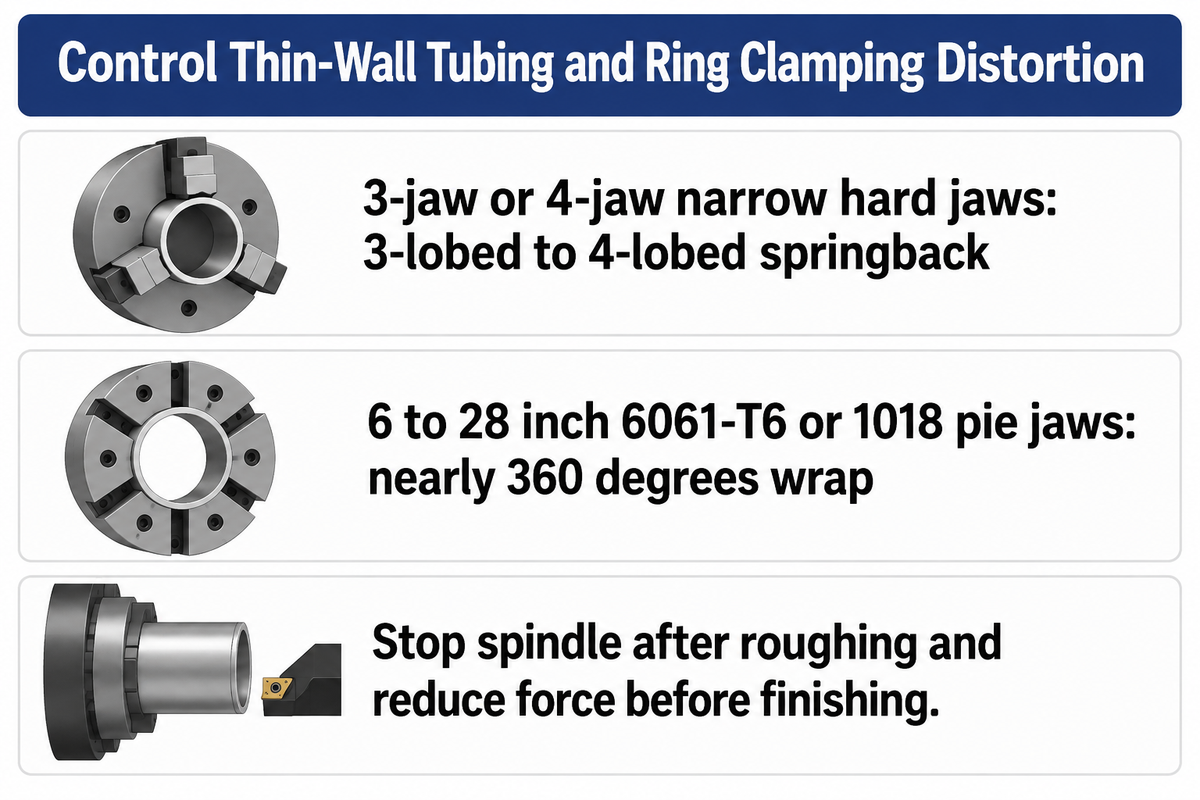
Dunwandige buizen of lagerringen die tussen drie smalle harde klauwen worden geklemd, vervormen elastisch in drie lobben en veren na het losmaken weer terug. Een lagere klemkracht en een groter contactoppervlak over de omtrek kunnen de klemvervorming verminderen, zolang de resterende grip de snijbelastingen veilig kan weerstaan. Anders kan de vervorming aanzienlijk zijn.
“suitable for thin-walled or irregular shaped parts, wrap-around pie jaws enable complete gripping while distributing pressure evenly throughout the workpiece” – Modern Machine Shop (Chuck Jaws Grip Thin-Walled Parts)
Sommige verspaners denken dat dunwandige delen niet meer vervormen als ze overstappen van een 3-klauwplaat naar een onafhankelijke 4-klauwplaat. Dat klopt niet. Onderzoek naar verspaning aan universiteiten, waaronder vervormingsstudies van IFW aan Leibniz University Hannover en draaiproeven met lagerringen van staal SAE 52100, toont een belangrijke beperking aan. Zowel 3-klauwplaten als 4-klauwplaten met smalle harde klauwen kunnen dunne ringen met een lage stijfheid overmatig radiaal vervormen, zelfs bij gematigde klemkrachten. De overstap van drie smalle klauwen naar vier verschuift het elastische vervormingspatroon van drie naar vier lobben, maar voorkomt het niet. Radiale klemkracht van de klauwen, doorbuiging van de wand tijdens het snijden en het vrijkomen van interne restspanning dragen allemaal bij aan de uiteindelijke vorm van dunwandige hulzen, bussen en reparatiebehuizingen.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by Moderne Machine Shopkunnen taartpuntvormige zachte klauwen van 6 to 28 inch, gemaakt van 6061-T6 of A319 aluminium (of zacht staal 1018/1050), bijna 360 graden van de omtrek van het onderdeel omsluiten. Door de taartpuntklauwen op de buisdiameter uit te boren, worden puntbelastingen verdeeld over een groot radiaal steunvlak.
- Bouw de klemkracht voor voorbewerken en nabewerken zorgvuldig op. Stop de spindel na het voorbewerken voordat u de klemkracht verlaagt. Maak bij een handbediende klauwplaat de klauwen los en span ze opnieuw aan met een lagere kracht die voldoende is voor de nabewerkingsbelasting. Het werkstuk moet stevig op zijn plaats zitten en concentrisch zijn voordat u de nabewerking uitvoert.
- Gebruik gedeelde hulzen of axiale klemming voor zeer flexibele ringen. Zeer flexibele ringen kunnen ook tegen een ondersteund datumvlak worden geklemd, zodat radiale belasting door de klauwen wordt vermeden. Beide methoden kunnen de ring vervormen.
When repetitive setup jobs require bored soft jaws over a 4-jaw
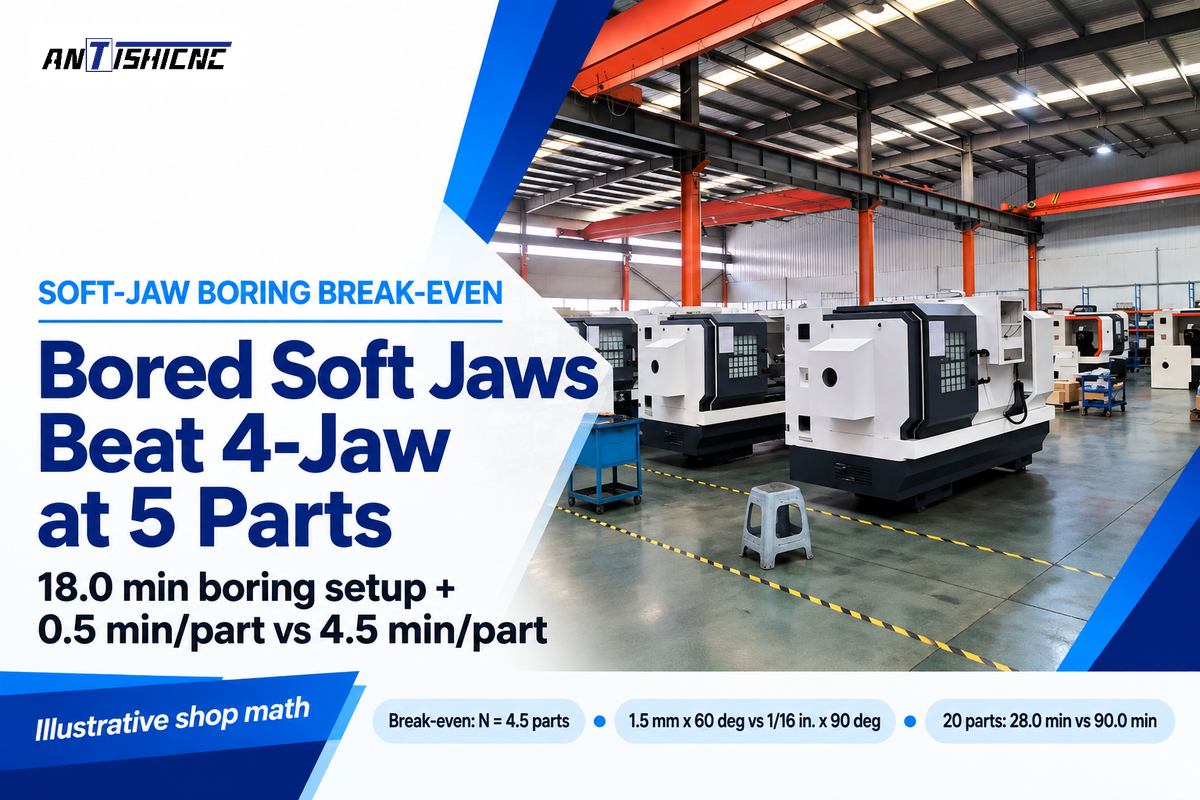
Voor eenmalige onderdelen kost het uitklokken van een onafhankelijke 4-klauwplaat slechts enkele minuten en is er geen speciaal gereedschap nodig. Zachte klauwen uitboren bespaart totale batchtijd, vooral wanneer de opgetelde tijdwinst per onderdeel bij het hanteren groter is dan de begintijd voor het uitboren van de klauwen. Correct voorgespannen zachte klauwen behouden ook een herhaalbaarheid van 0.0005 tot 0.0015 in. (0.013 tot 0,038 mm) bij opnieuw opspannen.
Wat zijn de verschillen in insteltijd en de vereiste vaardigheden van de bediener per type klauwplaat?
Een standaard 3-klauwplaat met spiraalplaat vereist weinig bedieningsvaardigheid voor ruw stafmateriaal, omdat het draaien aan één aandrijfnok de staf in 10 tot 30 seconden centreert. Een onafhankelijke 4-klauwplaat is per onderdeel langzamer. Een ervaren verspaner moet de meetklok aflezen en de tegenoverliggende klauwspindels in 1 tot 6 minuten per werkstuk op elkaar afstemmen. Zachte klauwen uitboren op een 3-klauwplaat verplaatst de benodigde vaardigheid naar de voorbereiding. De verspaner besteedt eenmalig 15 tot 20 minuten aan het voorspannen en uitboren van de klauwuitsparing. Daarna wordt elk volgend onderdeel in 10 tot 20 seconden opgespannen en automatisch concentrisch geplaatst.
Let erop dat ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (die de ingetrokken ISO 3442:1991 vervingen) de mechanische tong-en-groef- en vertandingsafmetingen tussen basisklauwen en bovenklauwen standaardiseren. Een nauwkeurigheid bij opnieuw opspannen van 0.0005 tot 0.0015 in. hangt af van drie werkplaatsregels voor het uitdraaien, beschreven in Practical Machinist soft-jaw threads:
- Stem het voorspanningsvlak af op het productie-klemvlak. Met de basisbekken gemonteerd, is er onder belasting enige speling en kanteling in de geleiding. Zachte klauwen die zonder voorspanning zijn uitgeboord, kunnen kantelen of doorbuigen wanneer ze later worden geklemd. Dat leidt tot ongelijk contact en verlies van concentriciteit. Voorspannen aan de achterkant en productieonderdelen aan de voorkant klemmen verandert het belastingsmoment van de klauw en kan een taps verloop, ongelijk contact en slingering na opnieuw opspannen veroorzaken.
- Ondersteun de voorspanningsvoorziening op het klemvlak en stem de klemkracht af. Ondersteun de voorziening stevig op het productie-klemvlak en boor uit met dezelfde klemrichting en kracht als voor het werkstuk. Draai handbediende klauwplaten bij het uitboren en tijdens de productie altijd vast via de ene gemarkeerde opening voor de hoofdaandrijfnok CNC turning operations.
- Never mix metric and inch jaw serrations. Verify whether your master jaws use 1.5 mm x 60 degree metric serrations (common on Asian and European power chucks) or 1/16 in. x 90 degree inch serrations. Bolting mismatched pitch angles together strips serration teeth under cutting loads.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
To face and bore a second-operation datum to 0.001 in. TIR on a batch of round blanks, compare two shop setups:
- Option A (4-Jaw Independent Chuck) has initial chuck mount = 0 min (already mounted) and manual dial-indicator truing and clamping per part = 4.5 min/part.
- Optie B (3-klauwplaat met nieuwe uitgeboorde zachte klauwen) bestaat uit het monteren van zachte klauwen, het plaatsen van de voorspanring en het uitboren van de uitsparing = eenmalige insteltijd van 18.0 min , met per onderdeel vastklemmen en losmaken = 0.5 min/onderdeel . De cyclustijd tussen uitgeboorde uitsparingen bedraagt ongeveer 0.5 minuut per onderdeel.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway. Met deze aannames voor de werkplaats is het uitklokken van de 4-klauwplaat sneller voor 1 tot 4 onderdelen (3 onderdelen kosten 13.5 min in de 4-klauwplaat tegenover 19.5 min voor het uitboren van zachte klauwen). Vanaf 5 onderdelen is het uitboren van zachte klauwen sneller. Bij deze aannames voor de insteltijd duurt een batch van 20 onderdelen in totaal 28.0 minuten met uitgeboorde zachte klauwen, tegenover 90.0 minuten met handmatig uitklokken in een 4-klauwplaat.
4-jaw scroll vs independent metal and woodworking chuck traps
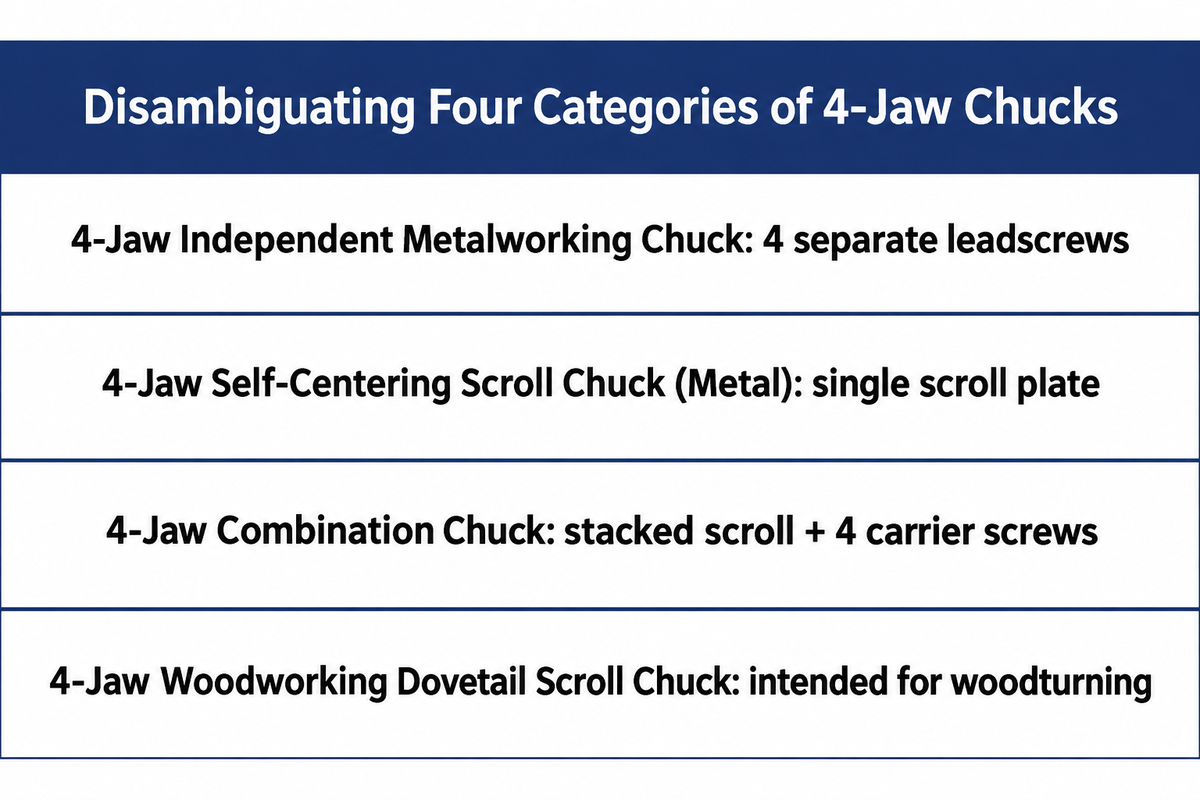
Niet alle 4-klauwplaten hebben onafhankelijke klauwen. Verspaners en inkopers moeten onderscheid maken tussen onafhankelijke 4-klauwplaten voor metaalbewerking, zelfcentrerende 4-klauwplaten met spiraalplaat, combinatieklauwplaten met 4 klauwen en 4-klauwplaten met zwaluwstaartgeleiding en spiraalplaat voor houtbewerking voordat ze een bestelling plaatsen. Soms moet het centreermechanisme van de klauwplaat met spiraalplaat worden gecontroleerd om na te gaan of het geschikt is voor de gewenste bewerking.
Waarom wordt een zelfcentrerende vierklauwplaat als inefficiënt beschouwd, ondanks de tijdwinst bij het opspannen van het werkstuk?
Een zelfcentrerende vierklauwplaat met spiraalplaat wordt voor algemeen draaiwerk aan stafmateriaal vaak als inefficiënt beschouwd, omdat de vier synchroon bewegende radiale klauwen mechanisch te veel worden beperkt bij niet-rond materiaal. Drie synchroon bewegende klauwen kunnen redelijk rond stafmateriaal goed ondersteunen, maar onregelmatig warmgewalst of gesmeed materiaal kan ongelijk of onvolledig contact met de klauwen veroorzaken. Bij een ovale staaf waarvan de lange as op één paar klauwen is uitgelijnd, kan dat paar als eerste contact maken. Als de vervorming onvoldoende is om het loodrechte paar ook contact te laten maken, blijft dat paar onbelast en kan het werkstuk onder snijkracht bewegen.
Because all four jaws on a 4-jaw scroll chuck lock to one internal scroll plate, the chuck can’t dial out runout or hold off-center work. It sacrifices the precision advantage of a 4-jaw independent chuck while offering no loading speed advantage over a 3-jaw scroll chuck on round bar. The table below differentiates four categories of 4-jaw chucks.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | Standard metal lathe choice for square, irregular, casting, and ultra-concentric work |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | Bij een ovale staaf die met de lange as op één paar klauwen is uitgelijnd, kan dat paar als eerste contact maken, waardoor het loodrechte paar onbelast blijft | Zero independent adjustment | Geschikt voor herhaald werk met vierkant of achthoekig materiaal en voldoende rond stafmateriaal met betrouwbaar klauwcontact; passende taartpuntklauwen kunnen dunwandige buizen beter ondersteunen |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | Trap: stacked mechanism increases chuck body weight and axial spindle overhang compared with a standard chuck |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | Intended for woodturning; spindle compatibility alone does not establish suitability for metal-cutting loads |
Spindle mounts, bore limits, and RPM checks every machinist needs
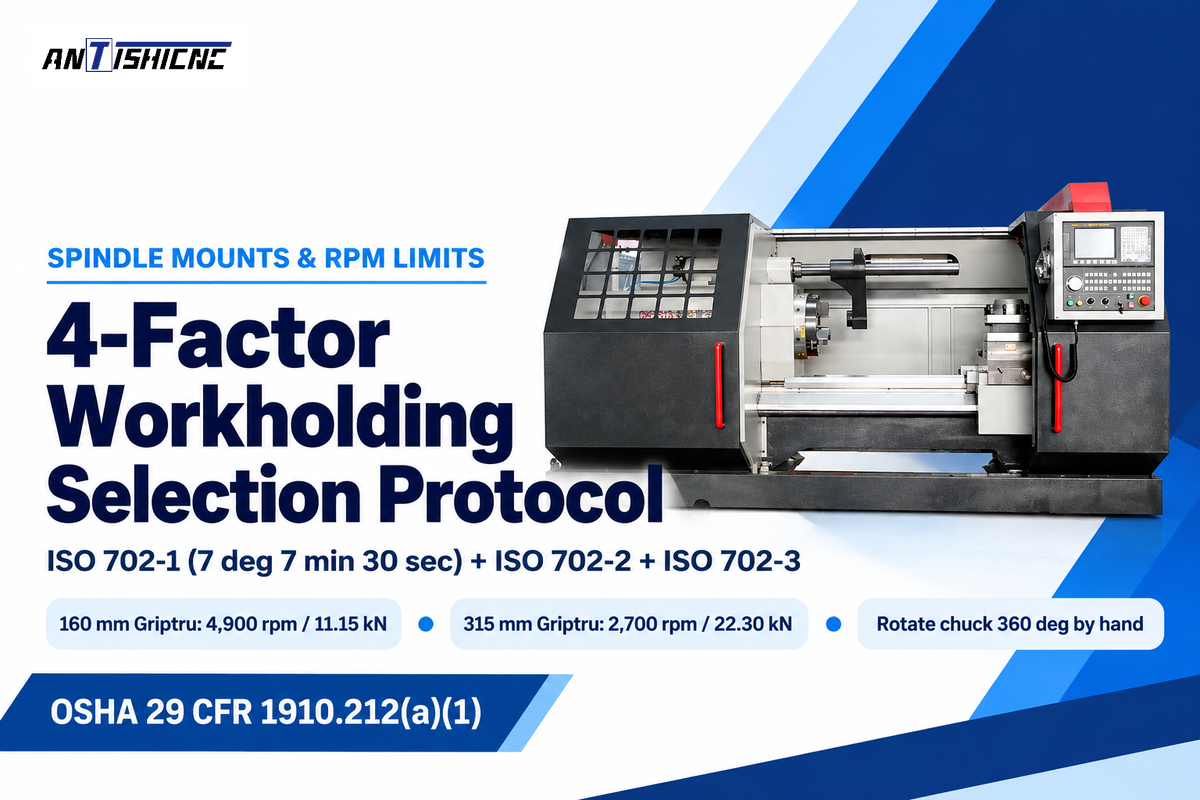
Controleer vóór het bestellen van een 3-klauwplaat of 4-klauwplaat de spindelneusaansluiting volgens ISO 702, de bruikbare stafdoorlaat door de trekbuis en achterkap, en de vrije ruimte voor uitgeschoven klauwen boven de dwarsslede. Controleer op uw draaibank altijd het toegestane toerental van de fabrikant voor de gekozen klauwplaat en klauwconfiguratie.
Execute this 4-Factor Workholding Selection Protocol for every lathe chuck purchase:
- Controleer de spilneusaansluiting volgens ISO 702-1, ISO 702-2 en ISO 702-3. Moderne CNC-draaibanken en zware conventionele draaibanken gebruiken korte conische spilneuzen volgens ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 of DIN-bajonetbevestigingen volgens ISO 702-3. Volgens ISO 702-1 hebben Type A1-neuzen een binnenste en een buitenste boutcirkel, terwijl Type A2-neuzen alleen een buitenste boutcirkel hebben. Een A2-klauwplaat wordt rechtstreeks op een A1-neus gebout; voor een A1-klauwplaat met binnenste boutcirkel is een adapterplaat nodig op een A2-spindel. Bij Camlock-bevestigingen wordt de klauwplaat vastgezet en losgemaakt door de vergrendelnokken in de spindelneus te draaien; voor het wisselen moet de klauwplaat ook worden gehanteerd en moeten de pasvlakken worden gereinigd. Bij bajonetbevestigingen volgens ISO 702-3 gaan tapeinden door bajonetgaten in een roterende vergrendelring om snel te kunnen klemmen.
- Controleer de bruikbare stafdoorlaat door de trekbuis en de afscherming van uitstekende staf aan de achterzijde in Zone 1. Bij CNC-draaicentra met hydraulische 3-klauwplaten met doorlaat verkleinen de interne roterende cilinder en trekbuis de bruikbare stafdoorlaat ten opzichte van de kale spilboring. WorkSafe Victoria’s Zone 1 guidance vereist een afscherming van stafmateriaal dat achter de kop uitsteekt. Een stafaanvoer of steunbuis moet voldoende steun bieden om slingeren te voorkomen en contact met draaiend materiaal te verhinderen. De algemene regels voor machineafscherming volgens OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- Controleer bij asymmetrische opspanning van een 4-klauwplaat of de uitstekende klauwen voldoende draairuimte hebben. De nominale diameter van een klauwplaat wordt gemeten over het klauwplaatlichaam, niet over de uitgeschoven klauwen. Wanneer u een gietstuk excentrisch in een onafhankelijke 4-klauwplaat opspant, kunnen een spindel en klauw ver buiten de omtrek van het klauwplaatlichaam uitsteken. Draai de klauwplaat vóór het starten van de motor altijd met de hand 360 graden rond om te controleren of de uitstekende klauw vrijloopt van de bedbanen, dwarsslede en veiligheidskap.
- Houd rekening met de toerentallimieten voor het klauwplaatlichaam, de klauwmassa en de centrifugaalkracht. ISO/WD 16156 is een werkconcept van editie 2 in ontwikkeling (de ontwerpstudie van Stage 20.20 begint in oktober 2026) voor de veiligheid van het ontwerp van klauwplaten voor werkstukopspanning, terwijl gepubliceerde veiligheidsregels ingaan op verlies van klemkracht door centrifugaalkracht. De centrifugaalkracht op klauwen neemt toe met het kwadraat van het spindeltoerental (octrooien WO1991003348A1 en CN201016687Y). Handbediende klauwplaten van grijs gietijzer hebben lagere toegestane omtreksnelheden dan aangedreven klauwplaten van gesmeed staal. Volgens de handleiding van Pratt Burnerd Griptru is een klauwplaat van 160 mm geschikt voor 4.900 rpm in precisie-uitvoering (3.500 rpm standaard), met 11,15 kN statische spankracht per klauw bij een ingangskoppel van 75 Nm. Bij een Griptru-klauwplaat van 315 mm daalt dit tot 2.700 rpm in precisie-uitvoering (2.300 rpm standaard), met 22,30 kN per klauw bij 203 Nm koppel. Bekijk passende metalen draaibanken om spilvermogen en toerental veilig op elkaar af te stemmen.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
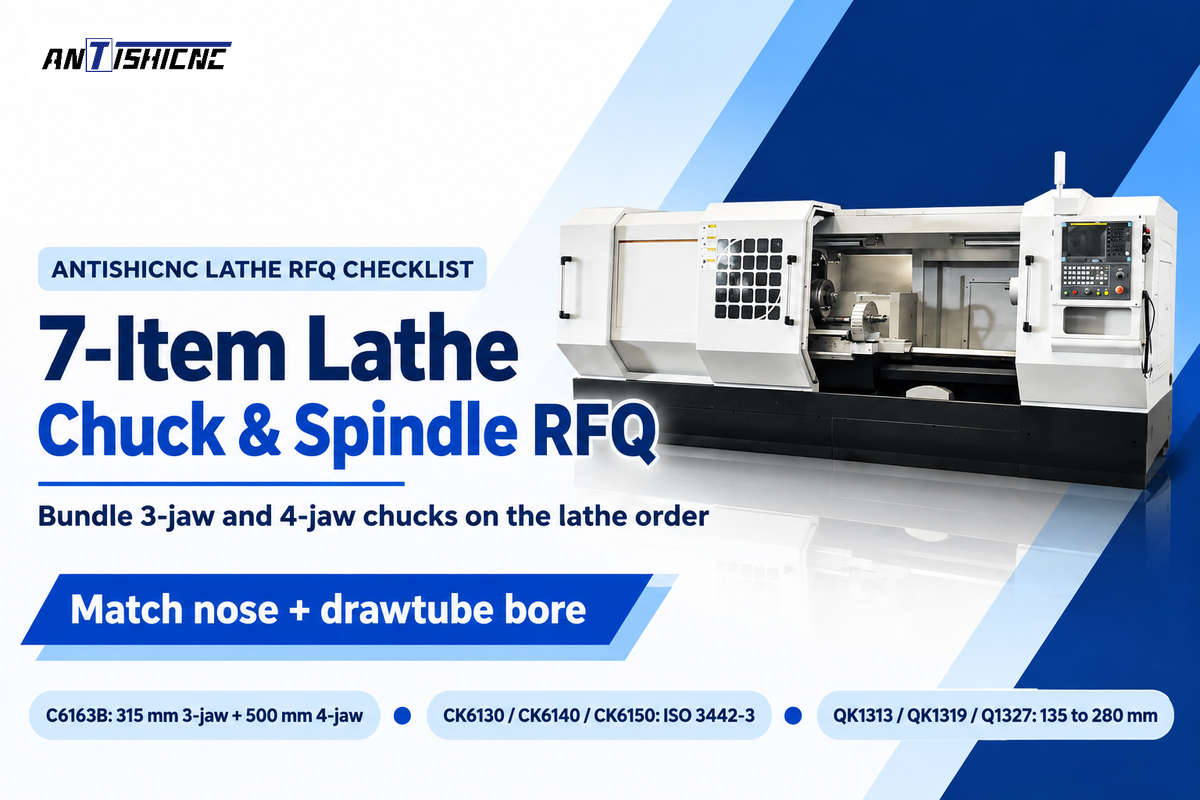
Een 3-klauwplaat en een 4-klauwplaat kunnen samen een goede aankoop zijn voor een industriële werkplaats. Door beide typen klauwplaat bij de eerste bestelling van een draaibank op te nemen, sluiten de spindeladapterplaten, trekbuisdraden en veiligheidskappen vanaf het begin op elkaar aan.
- Manual toolroom and maintenance engine lathes profit from a dual-chuck bundle. For example, on universal manual lathes zoals de ANTISHICNC C6163B, gebruiken dagelijks een 315 mm 3-klauwplaat met spiraalplaat voor rond asmateriaal. Combineer deze met een onafhankelijke 500 mm 4-klauwplaat voor vierkante blokken, reparatielasconstructies en excentrische assen. Met een D1 Camlock-spindelneus kan de bediener de vergrendelnokken in de spindelneus losdraaien en de klauwplaten met een hijsframe verwisselen.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On CNC draaibank machines zoals de CK6130, CK6140 of CK6150, specificeer een hydraulische 3-klauwkrachtklauwplaat van gesmeed staal met open midden van OEM's zoals Kitagawa, Schunk, Röhm, Bison of Auto Strong. Voeg reserveklauwsets toe met kartels volgens ISO 3442-3 en een voorspanring voor het uitboren. Voeg een handbediende onafhankelijke 4-klauwplaat op een passende adapterplaat toe als uw werkplaats kleine batches rechthoekige gietstukken bewerkt.
- Pijpdraaibanken met grote doorlaat voor de olie-industrie: ANTISHICNC vermeldt coaxiale voor- en achterklauwplaten op de QK1313, QK1319 en Q1327, met spindeldoorlaten van 135 tot 280 mm. Deze klauwplaten grijpen lange buizen vast en centreren ze, maar niet-ondersteunde pijp die achter de achterklauwplaat uitsteekt, kan nog steeds gaan slingeren. Bekijk pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
Vermeld bij een offerteaanvraag bij ANTISHICNC voor een handbediende draaibank, CNC-draaibank of pijpschroefdraadbank de zeven gegevens voor de werkstukopspanning. Onze engineers gebruiken deze om de spindelneus, trekbuisdoorlaat en klauwen nauwkeurig op elkaar af te stemmen:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- Accuracy Requirements: Specify measurement location for first operation TIR and rechucked setups, separate roundness requirements, and minimum wall thickness.
- Workpiece mass and overhang length, indicating maximum part weight (kg), axial length, and whether tailstock live-center or steady-rest support is required.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
Veelgestelde vragen
Can you hold hexagonal bar stock in a 4-jaw independent chuck?
Een standaard 4-klauwplaat met klauwen op 90 graden kan een regelmatige zeskant met zijden op 60 graden niet symmetrisch vastgrijpen. Twee klauwen grijpen de vlakke zijden vast, terwijl de andere twee op de hoeken van de zeskant klemmen. Door dit ongelijke contact kunnen de klauwen loskomen en wegglijden. Een 3-klauwplaat met spiraalplaat en klauwen op 120 graden of een zeskantige spantang houdt een regelmatige zeskantstaf veel steviger en sneller vast.
Why must soft jaws on a 3-jaw chuck be bored under clamping preload?
Wanneer de klauwen sluiten, blijft er een kleine speling in de geleidingen. Zachte klauwen die zonder voorspanning zijn uitgeboord, kunnen onder de klemkracht verschuiven of kantelen. Daardoor ontstaat plaatselijk of taps contact in plaats van contact over de beoogde klemlengte. Een voorgespannen opspanning in het productie-klemvlak kan het oplichten van de klauwen beperken door op elke klauw druk uit te oefenen in de beoogde klemrichting.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
Nee, het getal 6 duidt de gestandaardiseerde ISO 702-maat van de conusmaat van de spindelneus aan (106,375 mm meetdiameter), niet de diameter van het klauwplaatlichaam. Op een spindelneus A2-6 of D1-6 worden regelmatig klauwplaten van 200 mm (8 in.), 250 mm (10 in.) of 315 mm gemonteerd. Controleer altijd of de gekozen klauwplaat binnen de draaidiameter en lagerlimieten van de draaibank past.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
Onafhankelijke vierklauwplaten hebben omkeerbare getrapte klauwen die losgeschroefd en 180 graden omgedraaid kunnen worden. Eendelige klauwen van 3-klauwplaten met spiraalplaat hebben richtingsgebonden spiraaltanden en vereisen afzonderlijke sets voor binnen- en buitenklemming; bij klauwplaten met tweedelige klauwen kunnen geschikte bovenklauwen onafhankelijk van de basisbekken worden omgekeerd.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
Bevestig contragewichtplaten tegenover de zware krukworp op het klauwplaatvlak of de vlakplaat voordat u gaat draaien. Draai de klauwplaat vóór het starten van de motor met de hand een volledige 360 graden rond om te controleren of uitstekende klauwen en contragewichten vrijlopen van de bedbanen, dwarsslede en veiligheidskap. Bij excentrisch draaien kan een meedraaiend centerspoor het werkstuk ondersteunen als het centergaatje is uitgelijnd met de beoogde draaias en er voldoende ruimte is. Door het spindeltoerental te verlagen, neemt de centrifugaalkracht van een excentrisch werkstuk af. Het toerental moet ook zo worden gekozen dat de onbalanskrachten binnen de spindellimieten blijven en het werkstuk en contragewicht stevig vastzitten.
Are 4-jaw chucks made of cast iron or forged steel for high RPM?
Voor hoge toerentallen wordt een 4-klauwplaat van gesmeed gelegeerd staal aanbevolen; middelzware handbediende 4-klauwplaten hebben vaak een behuizing van grijs of nodulair gietijzer en een lager maximaal toerental. Controleer altijd het toegestane toerental van de fabrikant voor de gekozen klauwplaat en klauwconfiguratie.
Welke gegevens over het werkstuk en de spindel moet u aanleveren bij het specificeren van klauwplaten voor draaibanken?
Stuur de onderdeeltekening met de doorsneden van het ruwe en afgewerkte onderdeel, de minimale wanddikte en afzonderlijke rondheidseisen. Vermeld de gewenste radiale TIR op een opgegeven meetlocatie voor de eerste bewerking en voor opspanningen na omspannen. Geef ook de maximale massa van het werkstuk, de overhanglengte, de vereiste doorgangsdiameter voor stafmateriaal tegenover de maat van het op te spannen ruwdeel, het gewenste spindeltoerental en de gebruikelijke batchgrootte op. Vermeld de gewenste standaard voor de spindelneus, zoals ISO 702-1 Type A1 of A2, ISO 702-2 Camlock D1 of ISO 702-3 bajonetbevestiging. Met deze gegevens kan de draaibankfabrikant de spindeldoorlaat, hydraulische trekbuis, klauwstijl en vrije ruimte tot de beschermkap op elkaar afstemmen.
Engineering Review & Compliance Note: Controleer vóór het starten van de spindel of het maximale veilige toerental niet hoger is dan de laagste nominale waarde van het klauwplaatlichaam, de bovenklauwen en de werkstukbalans. Vraag de draaibankfabrikant om een modelspecifieke technische offerte voor maatwerkoplossingen voor werkstukopspanning.
Referenties en bronnen
- International Organization for Standardization (ISO). ICS 25.060.20: Workholding spindles and chucks (ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- International Organization for Standardization (ISO). ISO 702-1:2009, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection.
- International Organization for Standardization (ISO). ISO 702-2:2007, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 2: Camlock type.
- International Organization for Standardization (ISO). ISO/WD 16156 (werkconcept van editie 2 in ontwikkeling), Gereedschappen, veiligheid, veiligheidseisen voor het ontwerp en de bouw van klauwplaten voor werkstukopspanning.
- WorkSafe Victoria (Government of Victoria, Australia). Safe use of metal turning lathes (Zone 1 Stock Bar & Zone 3 Chuck Guarding and Selection).
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.212, General requirements for all machines (Rotating Chuck & Nip-Point Guarding).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). Wanneer moet u de klauwen van uw draaibankklauwplaat vervangen? 7 tekenen van slijtage, nauwkeurigheidsverlies en grenzen voor veilig toerental.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly en CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), en Q13/QK13 Dual-Chuck Pipe Threading Lathes.



