














Atualizado em junho de 2026
Como medir a rugosidade da superfície é, na prática, um fluxo de trabalho disciplinado: você atravessa uma caneta ou sensor óptico através de uma superfície usinada, separa a textura fina da ondulação e forma com um filtro de corte e relata um único parâmetro, quase sempre Ra, a rugosidade média aritmética, em micrômetros (µm) ou micropolegadas (µin).Isso soa simples, e o número no medidor parece definitivo Geralmente não é Duas leituras da mesma superfície podem discordar por uma ampla margem se o comprimento de corte, direção da caneta ou parâmetro estiver errado, e uma peça pode passar sua tolerância Ra ainda vazar, agarrar ou desgastar A medição confiável da rugosidade da superfície depende tanto do sistema de medição e configurações quanto do instrumento Este guia percorre os parâmetros de rugosidade, os instrumentos de medição, o procedimento passo a passo real e a única etapa de filtragem que a maioria das medições erra, de modo que a compreensão e o controle da rugosidade da superfície se tornem repetíveis em vez de um palpite, se a peça é uma superfície lisa ou uma das superfícies ásperas perto de uma serra cortada.
Especificações rápidas
| Parâmetro mais comum | Ra (rugosidade média aritmética), em µm ou µin |
| Instrumentos principais | Perfilômetro de caneta de contato; óptica sem contato (confocal, interferometria, variação de foco) |
| Normas governamentais | Série ISO 21920 (2021, substitui ISO 4287/4288/1302); ASME B46.1-2019 |
| Ponta típica da caneta | Raio de 2 µm, força de 0,75 mN (de acordo com ISO 3274) |
| Faixa de corte (λc) | 0,08 mm, selecionado a partir do Ra esperado |
| Âncora conversão | 125 µin 3,2 µm; 63 µin ΜM 1,6 µm; 32 µin µm; 0,8 µm |
O que realmente é a rugosidade da superfície (rugosidade vs ondulação vs forma)
A rugosidade superficial refere-se aos picos e vales finos deixados em uma superfície pelo processo de fabricação, quantificados como o desvio vertical médio do perfil real de uma linha média ao longo de um comprimento de amostragem definido A medição da rugosidade superficial captura o quão longe a superfície real se afasta de sua geometria ideal em comprimentos de onda curtos, a compreensão da rugosidade superficial começa com vê-la como o desvio de uma superfície real de sua forma ideal, não como um único grau de qualidade.
É apenas um dos três componentes de textura superfície. A geometria completa de qualquer superfície usinada é uma pilha de três bandas de comprimento de onda: formulário (a forma geral, comprimento de onda mais longo), ondulação (ondulação de comprimento de onda médio devido à vibração da máquina ou de um rebolo desequilibrado) e rugosidade (a ferramenta de comprimento de onda mais curto ou marcas de processo).Cada medição de rugosidade isola essa banda mais curta e descarta o resto.
Essa separação é o jogo inteiro Cada perfilômetro captura um perfil de superfície combinado, então um filtro tira os longos comprimentos de onda para que apenas o perfil de rugosidade permaneça, a altura do perfil da linha média é o que o instrumento transforma em um número para caracterizar a superfície Essas características de superfície e características de superfície (as pequenas irregularidades de superfície, ou irregularidades na superfície, deixadas pela ferramenta) são exatamente o que quantifica uma medição de rugosidade Como diz o guia de metrologia da Universidade de Southampton, rugosidade e ondulação raramente são encontradas isoladamente “a maioria das superfícies é uma combinação de todas as três e é usual avaliá-las separadamente” não há comprimento de onda fixo onde a ondulação se torna rugosidade; o limite é definido pelo corte que você escolhe, e é por isso que dois engenheiros podem medir “a mesma superfície e relatar números diferentes Por Per. ASME B46.1-2019, lay, a direção dominante do padrão de superfície, é um quarto descritor que controla como você orienta o instrumento.
Na prática, essa lacuna morde. Um maquinista no chão de fábrica pode rejeitar um eixo de aterramento porque seu Ra 0,4 µm lendo “fails”, quando o medidor estava dobrando erroneamente a ondulação de um rolamento de fuso desgastado no número, a rugosidade estava dentro das especificações o tempo todo, e o erro caro foi o corte, não a parte. Esse modo de falha é comum precisamente porque cada filtro de comprimento de onda ISO (um corte de 0,8 mm captura conteúdo diferente de um de 2,5 mm) altera o resultado, portanto, separar as bandas corretamente é importante antes de confiar em qualquer leitura de rugosidade da superfície.
Parâmetros de rugosidade superficial: Ra, Rz, Rq e o que Ra esconde
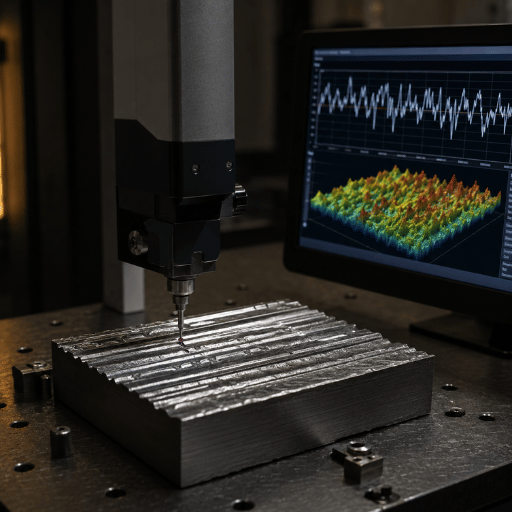
Ra é a rugosidade média aritmética, a média dos desvios absolutos do perfil de rugosidade da linha média ao longo do comprimento de avaliação, e Rz é a altura máxima média, a média das cinco maiores distâncias pico a vale ao longo dos comprimentos de amostragem Ra é estável e fácil de controlar, por isso domina desenhos; Rz é mais sensível a arranhões e rebarbas isolados e ao pico mais alto do traço Ra é apenas uma média de amplitude, que é a captura: como todos os parâmetros de amplitude mede a altura vertical, mas joga fora o forma do perfil. Duas partes em diferentes níveis de rugosidade ainda podem precisar do mesmo parâmetro, e duas partes no mesmo Ra podem ter rugosidade muito diferente de uma superfície em função Corresponder o parâmetro ao trabalho é o que transforma um número bruto em qualidade de superfície real, alta rugosidade não é automaticamente ruim e um número baixo não é automaticamente bom.
Duas superfícies podem compartilhar um Ra idêntico e se comportar de maneiras opostas Um furo de cilindro afiado em platô (vales profundos de retenção de óleo, picos planos de rolamento) e uma superfície giratória pontiaguda e pontiaguda podem ler Ra 0,4 µm, ainda assim uma veda e lubrifica e a outra rasga uma vedação. A diferença vive em assimetria (Rsk): inclinação negativa significa dominado por vale (bom para rolamento e retenção de óleo), inclinação positiva significa dominado por pico (bom para adesão, ruim para vedações) Se a função depende de vedação, rolamento ou fadiga, especifique Rsk ou Rz ao lado de Ra, Ra sozinho não consegue distingui-los.
| Parâmetro | O que captura | Melhor usado para |
|---|---|---|
| Ra | Desvio médio aritmético da linha média | Controle geral; a maioria dos desenhos e monitoramento de processos |
| Rz | Média de 5 alturas máximas de pico a vale | Faces de vedação, peças críticas à fadiga, detecção de arranhões |
| Rq (RMS) | Desvio quadrático médio (pesos atingem mais o pico) | Superfícies ópticas, análise estatística |
| Rt | Altura total, único pior pico a vale ao longo da duração da avaliação | Espessura do revestimento, caminhos do escapamento, triagem do defeito |
| Rsk | Assimetria dominada por picos versus assimetria dominada por vales | Rolamentos, vedações, lubrificação, aderência de tinta |
Definições de parâmetros de acordo com ISO 21920-2 / ASME B46.1-2019.
O que Ra te diz, e o que não diz?
Ra informa a altura média da textura, ponto final É reprodutível, insensível a um único pico ímpar e bom para capturar a deriva gradual do processo ao longo de uma produção, uma inserção desgastada ou um rebolo carregado empurra Ra para cima de forma constante à medida que embota.
O que Ra não lhe diz: se o perfil é pico ou rico em vale (skewness), quão alta é a pior característica única (Rt/Rz), como a textura é espaçada (RSm), ou qual direção ela corre (lay) Um diário de rolamento e uma face de junta podem carregar a mesma chamada Ra 0,4 µm e precisam de superfícies reais completamente diferentes Trate Ra como um primeiro filtro, depois adicione um parâmetro de forma ou valor extremo quando a função exigir.
Como ler um callout de acabamento superficial (125, 32, 0,8 Ra)
Uma chamada de acabamento superficial como “0.8” ou “Ra 0.8” significa uma rugosidade média aritmética máxima de 0.8 µm; uma chamada imperial mais antiga de “32” significa 32 µin, que é o mesmo acabamento Se um desenho mostra apenas um número nu com o símbolo de carrapato, o padrão ISO se aplica: Ra, medido com cinco comprimentos de amostragem e um corte de 0.8 mm.
Esse valor é o título, mas completo ISO 1302 /O símbolo ISO 21920-1 também pode transportar o comprimento de amostragem, o parâmetro (Ra vs Rz), um limite superior e inferior, o método de produção, a direção de assentamento e uma permissão de usinagem.
| Ra (µm) | Ra (µin) | Grau ISO (N) | Processo típico |
|---|---|---|---|
| 0.1 | 4 | N3 | Lapidação, belo brunimento |
| 0.2 | 8 | N4 | Honing, moagem de precisão |
| 0.4 | 16 | N5 | Moagem, torneamento fino |
| 0.8 | 32 | N6 | Moagem, torneamento de precisão (faces de vedação) |
| 1.6 | 63 | N7 | Torneamento, fresamento, fio EDM |
| 3.2 | 125 | N8 | Torneamento à máquina/linha de base de fresagem |
| 6.3 | 250 | N9 | Usinagem áspera, limpeza de fundição |
Conversão: 1 µin = 0,0254 µm. A coluna de processo é típica, não garantida, veja o suporte de processo abaixo.
Contato vs Não Contato: Instrumentos que Medem Rugosidade
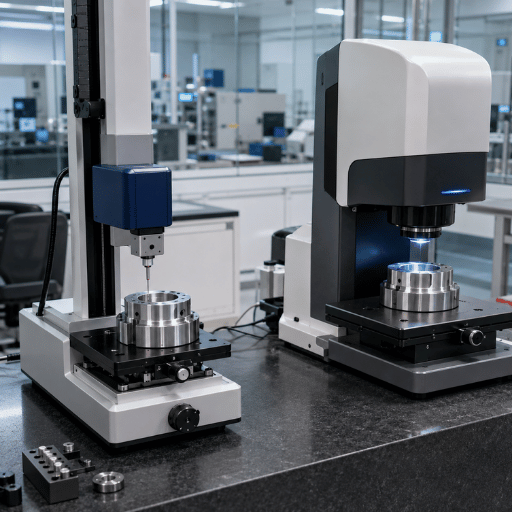
Use um perfilômetro de caneta de contato para Ra/Rz rastreável na maioria das peças de metal e um instrumento óptico sem contato quando a superfície estiver muito macia, muito pequena, muito reflexiva ou quando precisar de uma imagem de área (3 D) em vez de uma única linha Mecanicamente, uma caneta arrasta uma ponta de diamante fina pela superfície e converte seu movimento vertical em um perfil; um instrumento óptico lê a superfície com luz refletida em vez de tocá-la Ambos são instrumentos de medição válidos, o instrumento de medição direito depende da peça, do parâmetro e do orçamento Aqui, uma medição de contato usa uma sonda (a caneta) arrastada pela superfície; uma medição de perfil óptico lê a superfície com luz refletida Os medidores de rugosidade portáteis fornecem um número de chão de fábrica rápido, enquanto um perfilômetro de laboratório fornece uma medição precisa rastreável a um padrão Cada um desses métodos tem o mesmo ponto: medir a rugosidade, medir a rugosidade da superfície de forma consistente e relatar parâmetros de textura da superfície comparáveis.
| Instrumento | Princípio | Perfil/Área | Melhor uso |
|---|---|---|---|
| Medidor de caneta derrapado | Stylus + dados de derrapagem (contato) | Perfil (Ra) | Piso da loja vai/não vai em Ra |
| Perfilômetro de caneta sem derrapagem | Stylus no datum da retidão da precisão | Perfil (Ra, Rz, Rsk) | Medição laboratorial rastreável |
| Microscópio confocal | Foco óptico através da profundidade (sem contato) | Areal (Sa, Sq) | Peças pequenas ou delicadas |
| Interferometria de luz branca | Interferência de mudança de fase (sem contato) | Areal | Superfícies ópticas/muito lisas |
| Variação foco | Empilhamento de foco óptico | Areal | Superfícies íngremes, ásperas e texturizadas |
| Bloco comparador | Tátil/visual vs espécime conhecido | Nenhum (subjetivo) | Estimativa rápida, sem instrumento |
- Rastreável aos padrões nacionais (espécimes de referência NIST/NPL)
- Ra/Rz/Rsk direto, não afetado pela cor da superfície ou refletividade
- Limite: a ponta pode arranhar superfícies macias; apenas uma linha; mais lento
- Limite: raio da ponta (2 µm) rombudo os vales mais estreitos
- Nenhum dano do contato; mapa completo do areal (3 D); rápido sobre uma área
- Resolução vertical subnanométrica em peças lisas
- Limite: lutas em superfícies íngremes, transparentes ou muito brilhantes
- Limite: areal Sa não é numericamente igual ao perfil Ra
Quais são os métodos de medição da rugosidade superficial?
Existem três famílias práticas. Perfil de contato arrasta uma caneta pela superfície e é o padrão rastreável para Ra e Rz. Óptica sem contato métodos, microscopia confocal, interferometria de luz branca e variação de foco, usam luz para medir a superfície e produzir mapas de área sem tocá-la.
Comparação os métodos usam um comparador de rugosidade tátil/visual para uma estimativa rápida quando nenhum instrumento está disponível; as técnicas subjacentes de topografia óptica estão bem documentadas em patentes como US 4.340.306 na interferometria de mudança de fase. A microscopia de força atômica está além deles para trabalhos de pesquisa nanométrica.
Como medir a rugosidade da superfície passo a passo
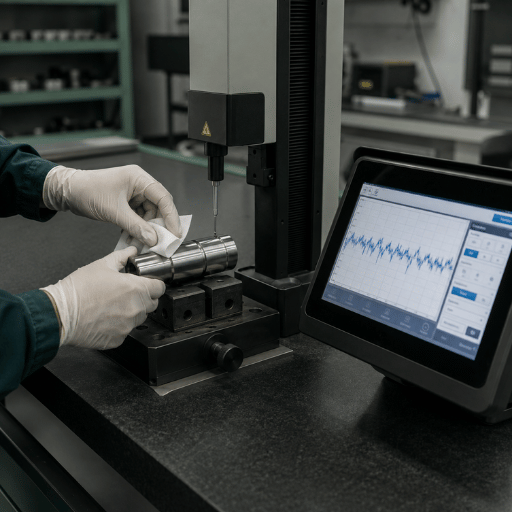
Uma leitura de rugosidade válida é um procedimento de seis etapas, não um único botão de pressão Pular a calibração ou a orientação de assentamento e o número é decorativo Este é o método padrão para medir a rugosidade da superfície com um testador de caneta portátil ou de bancada, a caneta se move pela superfície a uma velocidade constante e a rugosidade do perfil que registra é convertida em Ra.
Feito nesta ordem, a rugosidade pode ser medida da mesma maneira duas vezes; feito fora de ordem, a média de rugosidade deriva com o operador.
- ✔1. limpe a superfície. Limpe o óleo, os cavacos e a poeira, uma única partícula é lida como um pico e infla Rz.
- ✔2. calibrar contra um espécime da referência. Verifique o medidor em um padrão de rugosidade rastreável (por exemplo, a NIST SRM 2073a-tipo espécime) antes do turno.
- ✔3. definir o parâmetro. Combine o desenho, Ra, Rz ou Rsk. Medir Ra quando a impressão chama Rz é uma falha silenciosa.
- ✔4. Escolha o ponto de corte (λc). Escolha-o no Ra (veja o seletor abaixo). Isso define o comprimento esperado de amostragem e avaliação.
- ✔5. Oriente perpendicular à postura. Atravesse através das marcas da ferramenta, não ao longo delas Medindo ao longo do lay pode ler 2 3× valor mais suave do que o verdadeiro.
- ✔6. Atravesse e depois faça várias leituras. Execute o comprimento total da avaliação (cinco comprimentos de amostragem) e calcule a média de várias posições; as superfícies não são uniformes.
Uma caneta padrão usa um raio de ponta de 2 µm com força de aproximadamente 0,75 mN (de acordo com ISO 3274; padrões da classe Mitutoyo Surftest); uma ponta de 5 µm/4 mN é usada para superfícies mais grosseiras. A derrapou o medidor repousa uma derrapagem nos picos da superfície e filtra mecanicamente a ondulação, conveniente no chão de fábrica, mas pode sub-relatar em peças onduladas ou curvas A sem derrapagem a bitola é montada em um dado de precisão interno e é necessária para Rz, Rsk e trabalho rastreável A velocidade de travessia também é importante: muito rápido e a caneta arredonda vales afiados.
“É inteiramente possível medir uma única rugosidade por dois métodos diferentes, e obter resultados diferentes Seguindo os métodos ISO nem sempre dará as melhores, ou as respostas mais adequadas Ao citar informações de rugosidade, é sempre melhor fornecer informações tão completas quanto possível sobre o método de medição, as ferramentas utilizadas, e os parâmetros aplicados.”
Universidade de Southampton, Medição de rugosidade: um guia (Engenharia)
A etapa de corte e comprimento A maioria das medições erra
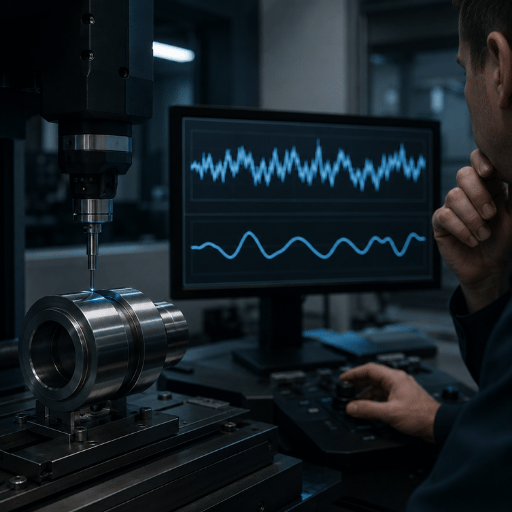
O comprimento de corte (λc) é o comprimento de onda do filtro que separa a rugosidade da ondulação, e você seleciona-a do Ra esperado, não do tamanho da peça Erre e uma medida mais longa piora as coisas, não melhor: um corte muito grande dobra a ondulação na leitura de Ra, e um corte muito pequeno filtra a rugosidade real Esta única configuração é a razão pela qual uma peça pode sentar-se dentro de sua tolerância de Ra em um medidor e falhar em outro Esta escada padrão vem da ISO 4288 (transferida na ISO 21920-3) para perfis não periódicos, o tipo que a maioria das máquinas produz.
| Ra esperado (µm) | Corte λc (mm) | Comprimento de amostragem (mm) | Comprimento de avaliação (mm) |
|---|---|---|---|
| > 0,006 a 0,02 | 0.08 | 0.08 | 0.4 |
| > 0,02 a 0,1 | 0.25 | 0.25 | 1.25 |
| > 0,1 a 2 | 0.8 | 0.8 | 4 |
| > 2 a 10 | 2.5 | 2.5 | 12.5 |
| > 10 a 80 | 8 | 8 | 40 |
Predefinição quando nada é especificado: Ra, 5 comprimentos de amostragem, corte de 0,8 mm, largura de banda de 300:1. fonte: tabela de seleção ISO 4288.
Exemplo trabalhado: uma peça girada com uma alimentação de 0,1 mm/rev com um raio nasal de 0,8 mm tem um piso teórico Ra de aproximadamente f²/(31,2·r) = 0,1²/(31,2 × 0,8) Μ 0,4 µm. Ra real corre mais alto por causa da borda construída, vibração e desgaste da ferramenta, mas 0,4 µm pousa na banda de “0,1 a 2 µm”, então você iria medi-lo com um corte de 0,8 mm ao longo de um comprimento de avaliação de 4 mm Altere o taxa de alimentação e raio do nariz e o Ra alcançável e, portanto, o corte correto, se move com ele.
Não é. A precisão vem do corte correto, não de uma travessia mais longa Os maquinistas em fóruns de metrologia traçam repetidamente as divergências do “mystery” Ra de volta a um corte que era muito grande para a superfície, ele puxou a ondulação para a leitura. Defina λc do Ra esperado primeiro; o comprimento da avaliação segue então como cinco vezes o corte.
Rugosidade típica da superfície por processo (moagem, torneamento, EDM, fresagem)
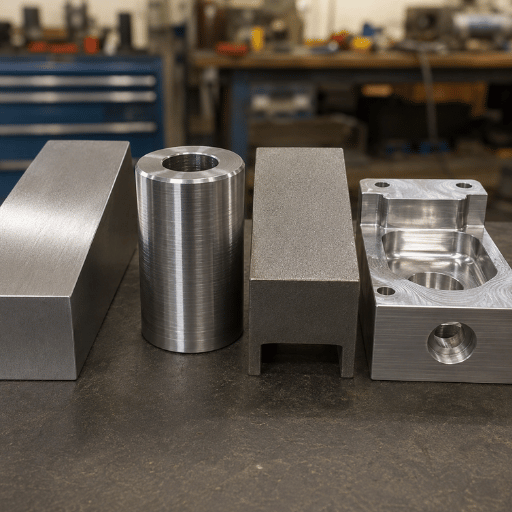
Antes de confiar em qualquer Ra medido, verifique-o com sanidade em relação ao que o processo pode produzir realisticamente Esta tabela de colchetes fornece Ra alcançável típico para processos comuns, útil tanto para escolher uma rota de acabamento quanto para capturar uma medição que é fisicamente impossível (um furo torneado não lê Ra 0,05 µm).Estes são intervalos típicos de dados de métodos de produção em ASME B46.1 e dados de usinagem validados cruzados; o piso depende de ferramentas, material e rigidez.
| Processo | Ra típico (µm) | Notas |
|---|---|---|
| Batendo | 0.012–0.1 | Acabamentos espelhados, blocos de bitola |
| Aprimoramento | 0.025–0.4 | Furos, acabamentos de platô para vedação |
| Moagem precisão | 0.1–1.6 | 0.10.8 típico; faces de vedação/rolamento |
| EDM (dissipador) | 0.4–3.2 | Definido pela energia da faísca |
| Torneamento CNC | 0.4–6.3 | Conduzido pela alimentação e pelo raio do nariz |
| Fresadoras | 0.8–6.3 | Linha de base usinada de 3,2 µm |
| Perfuração | 1.6–6.3 | Furo paredes |
| Serrar | 1.6–25 | Corte de estoque, pré-usinagem |
O material muda o piso: uma liga dúctil que se acumula na borda termina mais áspera do que o mesmo corte ferro fundido, 0, enquanto notas gomosas como macio alumínio ou aço inoxidável muitas vezes precisa de um passe de acabamento para acertar um Ra baixo. Quando uma única operação girada ou terrestre não consegue alcançar a chamada, a rota realista é a precisão equipamento moagem ou aprimorando em vez de girar sempre melhor.
O que está mudando na metrologia de superfície (ISO 21920 e Areal Sa/Sq)
Se seus desenhos ainda citam ISO 4287, ISO 4288 ou ISO 1302, eles agora fazem referência a padrões retirados, e essa é uma tarefa de conformidade que você deve agendar, não uma tendência de mercado a ser observada Em dezembro de 2021, o Série ISO 21920 substituiu formalmente a ISO 4287, ISO 4288, ISO 1302 e partes da ISO 13565 para textura de superfície de perfil.
Parâmetros familiares (Ra, Rz, Rsk) sobrevivem, mas regras de símbolos, convenções padrão e algumas definições mudaram Ação prática: audite seus modelos de desenho e relatórios de inspeção para citações padrão antigas e atualize as chamadas à medida que as peças são revisadas, um relatório de inspeção que cita um padrão retirado é uma descoberta esperando para acontecer em uma auditoria Em indústrias regulamentadas, como automotiva, onde uma superfície de vedação ou controle carrega uma chamada EN ISO funcional, avaliar a qualidade da superfície em relação ao padrão atual faz parte da assinatura, e propriedades da superfície, como assimetria, aparecem cada vez mais na impressão ao lado de Ra.
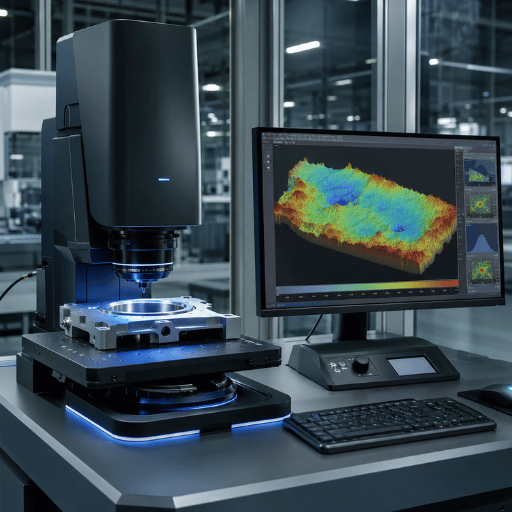
Uma segunda mudança passa do perfil 2 D para o areal O perfil Ra amostra uma única linha; os parâmetros de área, Sa e Sq sob a ISO 25178, mapeiam toda a superfície e descrevem texturas (platôs afiados, vedações texturizadas a laser, superfícies aditivas) que um único traço pode perder Novas estruturas de calibração, como a ISO 25178-600/-700 e o padrão de instrumentos de interferometria de 2025, estão empurrando a medição óptica sem contato e até mesmo em linha para uma produção de maior valor O areal não é um substituto para Ra em uma peça usinada de rotina, é a ferramenta a ser alcançada quando a função depende da forma da textura, não apenas de sua altura média. (O mercado de equipamentos de medição está crescendo a taxas aproximadamente médias de um dígito, mas o verdadeiro fator aqui é a mudança de padrões e a mudança para especificações funcionais e conscientes da forma).
Perguntas frequentes
Como é calculada a rugosidade superficial (Ra)?
Ver Resposta
Como é calculado o Rz, e como ele difere do Ra?
Ver Resposta
Quais são as unidades de Ra?
Ver Resposta
Como meço um acabamento de 0,8 µm (Ra 32)?
Ver Resposta
Posso medir a rugosidade da superfície sem um perfilômetro?
Ver Resposta
Como a rugosidade da superfície afeta o desempenho da peça?
Ver Resposta
Por que escrevemos isso
Como um construtor de máquinas de torneamento, fresamento e retificação CNC, o 1TP3 T vê as mesmas disputas de acabamento superficial pousarem no chão de fábrica todas as semanas: uma chamada Ra que passa em um medidor e falha em outro, quase sempre rastreada até o comprimento de corte ou orientação de assentamento Este guia puxa os padrões (ISO 21920, ISO 4288, ASME B46.1) e o procedimento prático para um só lugar para que uma especificação de acabamento seja medida da mesma maneira duas vezes Revisado pela equipe técnica do ANTISHICNC.
Artigos Relacionados
- Feeds and Speeds, como a taxa de alimentação e o raio do nariz definem o Ra alcançável
- Usinagem de Aço Inoxidável, estratégias de acabamento para um Ra baixo
- Equipamento de Moagem de Precisão, atingindo acabamentos sub-micrométricos
- Tornos de ferramentas ao vivo, torneamento e fresamento de configuração única
Referências e fontes
- amostra de calibração de rugosidade SRM 2073aInstituto Nacional de Padrões e Tecnologia (NIST)
- Guia de Boas Práticas no 37: Medição de Textura de Superfície Usando um Instrumento StylusLaboratório Nacional de Física (NPL)
- ASME B46.1-2019: Textura de Superfície (Roughness, Waviness, Lay)ASME/ANSI
- GPS ISO 1302:2002, Indicação de Textura SuperficialOrganização Internacional de Normalização
- Medição de rugosidade: um guiaUniversidade de Southampton, Engenharia
- Compreendendo a qualidade da superfície: além da rugosidade média (Ra)ASEE
- ISO 25178-603:2025, Instrumentos de Interferometria de Mudança de Fase ArealISO



