














Choosing between a 3 jaw vs 4 jaw chuck depende da geometria da peça, da tolerância de excentricidade em relação à referência e do tempo de preparação por lote. Uma bucha de três mordentes pode apertar material redondo ou hexagonal em segundos, graças ao seu mecanismo autocentrante. Uma bucha independente de 4 mordentes usa quatro parafusos de avanço separados para centrar a peça no eixo do veio. Os maquinistas utilizam-na para centrar material quadrado, retangular, irregular ou excêntrico com elevada concentricidade. O ajuste independente dos mordentes oferece uma versatilidade excecional em trabalhos pontuais de reparação e ferramentaria. Este guia compara os mecanismos autocentrante e independente, as normas ISO 3089 e ISO 702, a deformação de paredes finas, os cálculos de mandrilagem dos mordentes macios e a compatibilidade com o veio.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- As buchas autocentrantes padrão de 3 mordentes dispõem os mordentes a 120 graus e movem-nos em conjunto através de um pinhão cónico e de um prato espiral. O descentramento radial medido em oficina é geralmente de 0.002 a 0.004 in. (0.05 a 0,10 mm) TIR, numa barra de ensaio retificada, numa bucha padrão de montagem simples. São adequadas para carregar rapidamente barras redondas e hexagonais regulares.
- Micro-adjustable 3-jaw scroll chucks (for example, Pratt Burnerd Griptru) add radial fine-adjustment screws over an adapter boss. Pratt Burnerd reports 0.005 mm TIR repeatability on duplicated round parts for its Griptru chucks after specified mounting and centering adjustments. Always tighten the chuck through the single marked pinion socket.
- Bucha de 3 mordentes com mordentes macios mandrilados de duas peças: os mordentes superiores substituíveis, serrilhados ou com encaixe de lingueta e ranhura, são maquinados no local sob pré-carga, de acordo com a direção de aperto, a força de aperto e a posição axial de contacto previstas. Permitem obter um TIR de 0.0005 a 0.0015 in. (0.013 a 0,038 mm) em operações repetidas de segunda fixação.
- As quatro mordentes reversíveis das buchas independentes estão dispostas a 90 graus umas das outras e são acionadas por parafusos de avanço separados, colocados no perímetro. Centram peças quadradas, retangulares, fundidas e excêntricas dentro da resolução do comparador, sujeitos ao movimento radial do veio e ao erro de forma da peça.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
Regra de seleção direta. Escolha uma bucha autocentrante de 3 mordentes para tornear barras redondas ou hexagonais numa única fixação. Para lotes repetidos de segunda operação, combine uma bucha de 3 mordentes com mordentes macios mandrilados sob pré-carga, apertando sempre no único encaixe assinalado do pinhão principal. Escolha uma bucha independente de 4 mordentes para peças fundidas quadradas ou irregulares e para excentricidades intencionais de cambotas. Também permite voltar a prender peças pré-maquinadas pelas referências abaixo de 0.001 in. (0,025 mm) TIR, sem ferramentas para mordentes macios.
Este guia abrange buchas de torno para metalomecânica industrial, manuais e de controlo numérico computorizado (CNC). As especificações das máquinas ANTISHICNC citadas abaixo provêm de propostas técnicas e documentação de produto específicas para cada modelo. As normas internacionais, os manuais de buchas dos fabricantes originais (OEM) e os documentos de patente pertencem às respetivas entidades.
3-jaw vs 4-jaw chuck selection for round and square workpieces
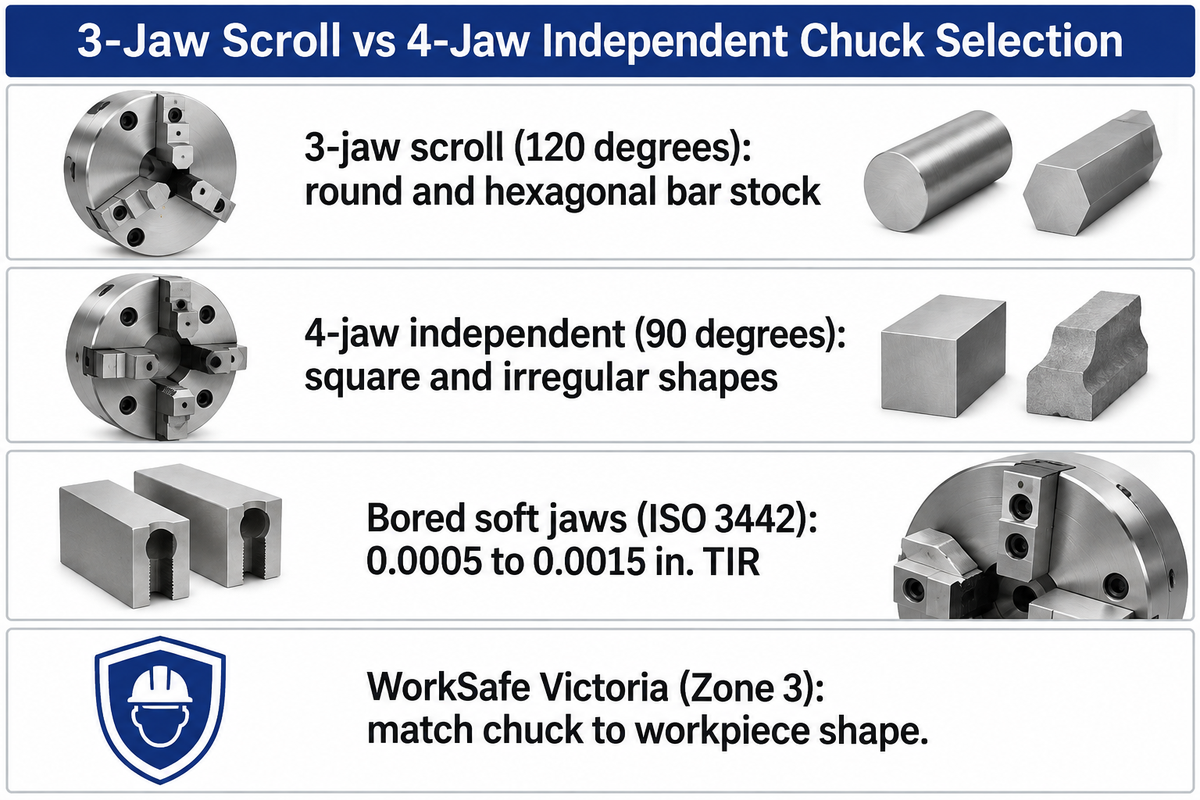
Escolha uma bucha autocentrante de 3 mordentes para barras cilíndricas ou hexagonais que precisem de ser carregadas em menos de um minuto. Escolha uma bucha independente de 4 mordentes para peças quadradas, assimétricas ou de concentricidade extremamente elevada em operações de segunda fixação. Três mordentes dispostos a 120 graus centram automaticamente material redondo. Em contrapartida, quatro mordentes independentes dispostos a 90 graus prendem as faces planas de material quadrado e permitem centrar a peça com a ajuda de um comparador.
Official workplace safety guidance from WorkSafe Victoria (Zona 3) enuncia diretamente esta regra fundamental da oficina. Os operadores devem usar uma bucha de 4 mordentes para formas irregulares e uma bucha de 3 mordentes para peças redondas. Alguns trabalhos de torneamento exigem outros sistemas especializados de fixação, como buchas compensadoras de 6 mordentes, buchas de pinça de comprimento fixo ou buchas magnéticas eletropermanentes de polos radiais; são configurações abordadas no nosso guia de engenharia sobre lathe chuck types should be consulted.
A matriz de concentricidade entre buchas autocentrantes e independentes apresentada abaixo reúne os principais atributos das configurações de quatro mordentes usadas em tornos de ferramentaria e centros de torneamento de produção. Cada linha apresenta a cinemática do acionamento mecânico, o descentramento radial provável e a geometria de aperto. Pode comparar a bucha com o desenho da peça antes de iniciar a preparação.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | Numbered one-piece scroll jaws can grip small outside diameters or expand into bores using their stepped faces; a matched reverse-stepped jaw set extends the external gripping range | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | High with narrow hard jaws; bored soft jaws with broader contact can reduce distortion. A six-jaw chuck is a separate workholding option | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | Heavy independent leadscrews and solid body tolerate interrupted cuts when securely clamped |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: listed ratings of 2,300 to 4,900 rpm for 160 to 315 mm bodies, depending on size and grade | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | Eccentric workpieces and asymmetric jaw extension can require reduced speed |
How scroll plates and independent jaw screws machine each shape
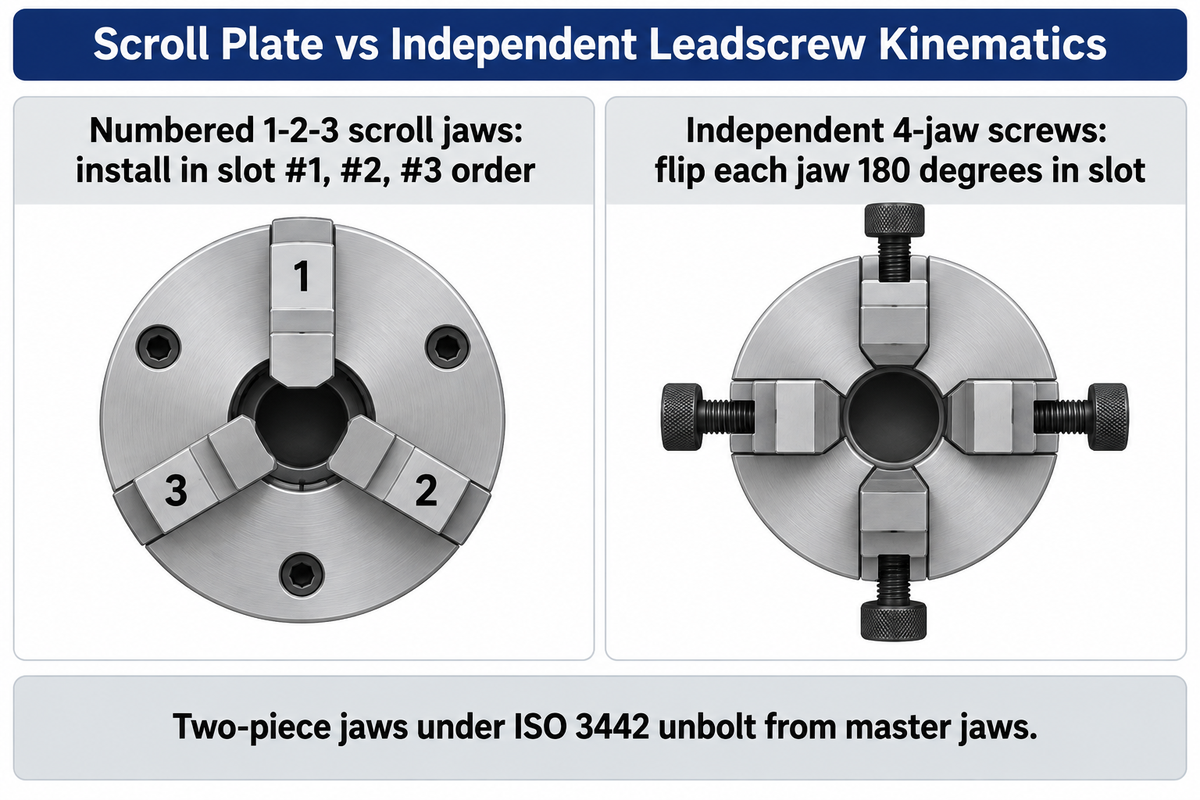
Uma bucha autocentrante de 3 mordentes aciona os três mordentes em simultâneo através de um pinhão cónico e de um prato espiral plano. Em contrapartida, uma bucha independente de 4 mordentes aciona cada mordente através do respetivo parafuso de avanço radial. Esta diferença mecânica interna determina a forma de carregar as peças, a sequência dos mordentes e o posicionamento da linha central da peça.
Quais são as principais diferenças mecânicas entre uma bucha de 3 mordentes e uma de 4 mordentes?
Uma bucha autocentrante de 3 mordentes move os três mordentes em conjunto através de um prato espiral endurecido, com um dente em espiral contínuo. Uma bucha independente de 4 mordentes move cada mordente separadamente, através do respetivo parafuso de rosca Acme ou quadrada. Numa bucha autocentrante, ao rodar a chave num dos encaixes do pinhão, uma engrenagem cónica faz girar o prato espiral. Os três mordentes engrenam com esse dente em espiral e deslocam-se para dentro ou para fora à mesma velocidade radial. Uma bucha independente de 4 mordentes não tem prato espiral interno. Rodar um parafuso periférico move apenas esse mordente, enquanto os outros três ficam imóveis.
Esta diferença cinemática impõe regras rigorosas para instalar e inverter os mordentes na oficina.
- Os mordentes autocentrantes numerados de 1-2-3 exigem uma sequência rigorosa de encaixe nas ranhuras. O prato espiral plano avança um passo completo por rotação. Os dentes dos mordentes de peça única de uma bucha de 3 mordentes estão desfasados em um terço de passo entre os mordentes #1, #2 e #3. Tem de encaixar primeiro o mordente #1 na ranhura #1, quando passa o início da espiral, seguindo depois a ordem #2 e #3. A instalação fora de sequência descentrará os três mordentes e poderá bloquear ou partir o dente espiral.
- Os parafusos das buchas independentes de 4 mordentes permitem inverter cada mordente individualmente. Numa bucha independente de 4 mordentes, cada parafuso de avanço está mecanicamente isolado. Basta desenroscar cada parafuso, virar o mordente escalonado 180 graus de ponta a ponta e voltar a enroscá-lo na mesma ranhura. Os mordentes autocentrantes numerados de peça única podem prender diâmetros exteriores pequenos ou expandir dentro de furos, usando as faces escalonadas. Um conjunto correspondente de mordentes escalonados invertidos amplia o intervalo de aperto exterior. As buchas com mordentes de duas peças sob ISO 3442 unbolt or reverse the top jaws independently of the master jaws.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
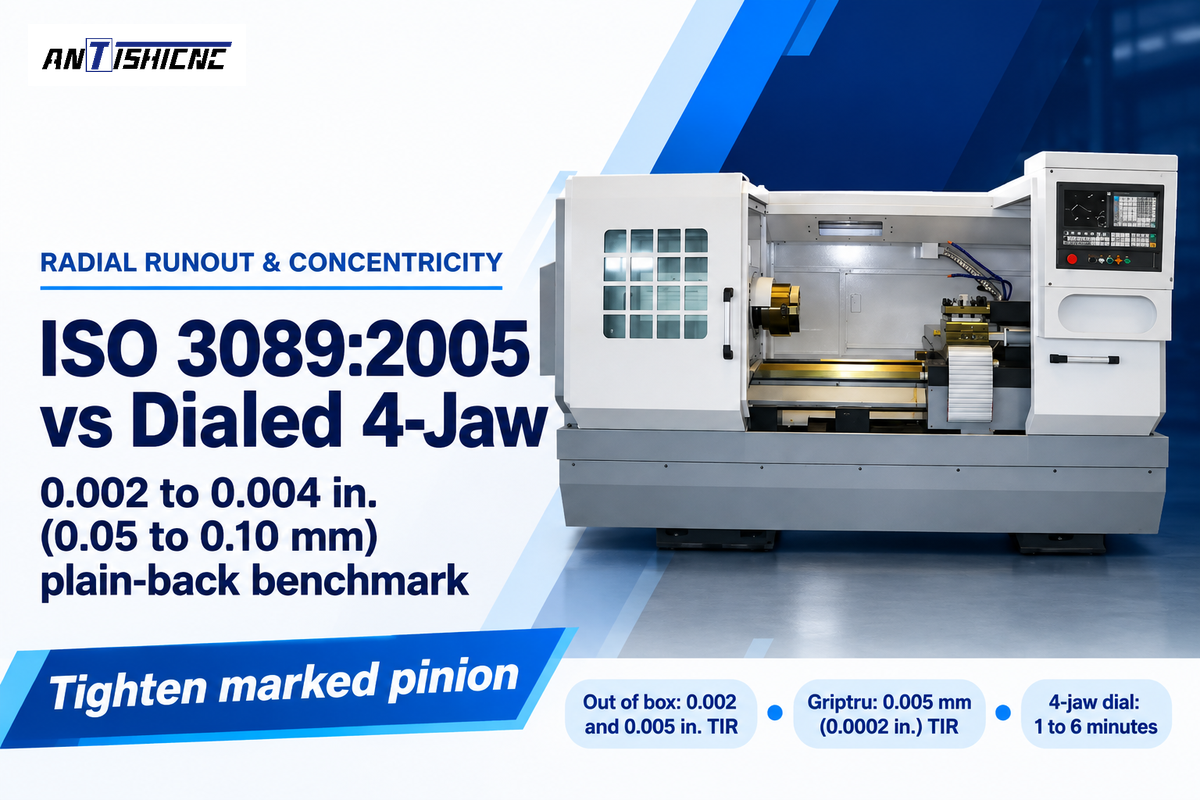
Uma bucha autocentrante padrão de 3 mordentes, com montagem simples, apresenta normalmente um descentramento radial medido em oficina de 0.002 a 0.004 in. (0.05 a 0,10 mm) numa barra de ensaio retificada. O erro de centragem da bucha autocentrante deve-se à geometria da espiral, ao ajuste e desgaste dos mordentes, à excentricidade de montagem e à deformação sob carga de aperto; a folga do pinhão é sobretudo responsável pelo movimento perdido quando a chave muda de sentido.
O valor de referência de 0.002 a 0.004 in. para o descentramento radial medido em oficina de uma bucha autocentrante padrão de 3 mordentes distingue-se do âmbito dos ensaios das normas internacionais e das garantias dos fabricantes:
- Official ISO 3089:2005 define ensaios estáticos de aceitação geométrica para buchas autocentrantes de acionamento manual, com dois ou mais mordentes rígidos de peça única. Os ensaios verificam o descentramento radial em barras de ensaio de precisão e o movimento axial da face. Os valores observados em condições reais para buchas padrão novas de montagem simples situam-se entre 0.002 e 0.005 in. TIR.
- O desvio radial da espiral varia ao longo da gama de diâmetros de aperto. A utilização na oficina desgasta a zona intermédia da espiral onde se fixam os diâmetros de barra mais comuns. Ao apertar um diâmetro diferente, os mordentes passam para uma secção não desgastada do prato espiral, deslocando o eixo de centragem. AUTO STRONG engineering notes warn that bell-mouthed jaw guideways, adapter-plate runout, or spindle bearing play also cause runout even when jaw teeth look clean.
- O trabalho com uma barra rígida numa única fixação é diferente de voltar a prender a peça para uma segunda operação. Numa barra maciça rígida totalmente maquinada numa única fixação, o torneamento do diâmetro exterior, a mandrilagem do diâmetro interior e o corte da peça produzem elementos concêntricos quando a profundidade de corte radial remove material suficiente da barra. O descentramento da bucha pode causar erros geométricos ao voltar a prender a peça ou ao maquiná-la em relação a uma referência existente. Também pode criar uma espessura de parede desigual ou deixar material por remover quando uma superfície não maquinada permanece na peça acabada.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manual, o registo de montagem não pode apresentar um movimento total do comparador superior a 0,005 mm (0.0002 in.). Três parafusos radiais de passo fino deslocam o corpo da bucha sobre o ressalto do adaptador. A Pratt Burnerd indica uma repetibilidade de 0,005 mm TIR em peças redondas duplicadas para as suas buchas Griptru, após os ajustes de montagem e centragem especificados. Aperte sempre a bucha através do único encaixe assinalado do pinhão.
- A centragem com comparador numa bucha de 4 mordentes é limitada pelo erro do veio e pela forma da peça. Numa bucha independente de 4 mordentes, o maquinista coordena os parafusos dos mordentes opostos para alinhar uma peça ao longo de 1 a 6 minutos (ou cerca de 1 minuto para aproximar uma referência redonda a 0.001 in.). Centrar o comparador perto de zero minimiza o descentramento indicado no plano medido, mas a leitura combina a excentricidade da montagem, o erro de forma da peça e o erro de movimento radial do veio. Para conhecer estratégias mais avançadas de controlo de referências, consulte o nosso artigo sobre tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
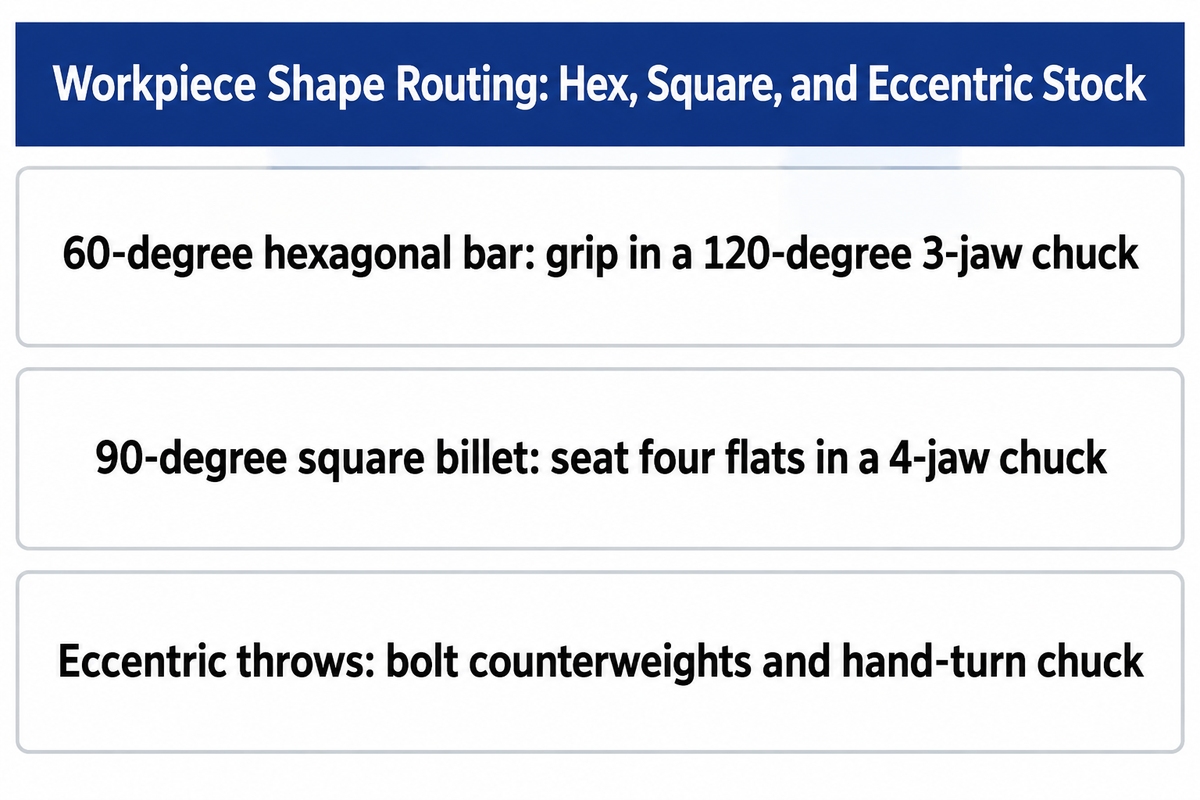
A 3-jaw chuck with jaws spaced 120 degrees apart grips round bar and regular hexagonal stock, while a 4-jaw independent chuck with jaws spaced 90 degrees apart accommodates square billet, rectangular blocks, rough castings, and off-center crankshaft journals. Both chuck styles serve distinct roles across manual and CNC turning setups.
Why is a 4-Jaw Chuck Essential for Machining Square, Rectangular, or Irregularly Shaped Workpieces?
Uma bucha independente de 4 mordentes é necessária para peças quadradas, retangulares e irregulares, porque os quatro mordentes estão dispostos a intervalos de 90 graus e ajustam-se independentemente a diferentes distâncias radiais. As barras quadradas e retangulares têm quatro faces planas dispostas a intervalos de 90 graus. Cada mordente assenta contra uma face plana sem escorregar. Em blocos retangulares, corpos de válvula assimétricos ou veios excêntricos, os parafusos independentes permitem deslocar um par de mordentes opostos enquanto o outro par centra a peça. Esse ajuste posiciona qualquer elemento escolhido diretamente no eixo do veio do torno.
Ao encaminhar material pela oficina, observe as seguintes regras de geometria e equilíbrio:
- O material hexagonal regular deve ser preso numa bucha de 3 mordentes. As barras hexagonais regulares têm seis faces planas, espaçadas por ângulos exteriores de 60 graus. Três mordentes dispostos a 120 graus assentam em todas as faces hexagonais alternadas e distribuem uniformemente a força de aperto. Se colocar material hexagonal numa bucha de 4 mordentes a 90 graus, dois mordentes opostos contactam com faces planas, enquanto o par perpendicular aperta os vértices angulares do hexágono. Esta diferença pode provocar o deslizamento dos mordentes sob cargas de torneamento elevadas.
- Três mordentes a 120 graus não conseguem alinhar-se com as quatro faces planas a 90 graus. Tentar prender uma barra quadrada numa bucha autocentrante de 3 mordentes provoca um contacto desigual nos vértices, que aplica cargas laterais às guias dos mordentes principais e pode fazer com que a peça seja projetada para fora.
- Eccentric turning requires counterweights, clearance checks and aligned tailstock support. When machining offset cam lobes or automotive CNC machining as manivelas de cambota numa bucha independente de 4 mordentes deslocam o centro de massa e geram vibração centrífuga. Aparafuse os contrapesos do lado oposto à manivela pesada e reduza as RPM do veio. Antes de ligar o motor, rode a bucha manualmente uma volta completa para verificar se há espaço livre. No torneamento excêntrico, um contraponto rotativo pode apoiar a peça quando o furo de centro está alinhado com o eixo de torneamento previsto e a configuração deixa espaço suficiente para o contraponto.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
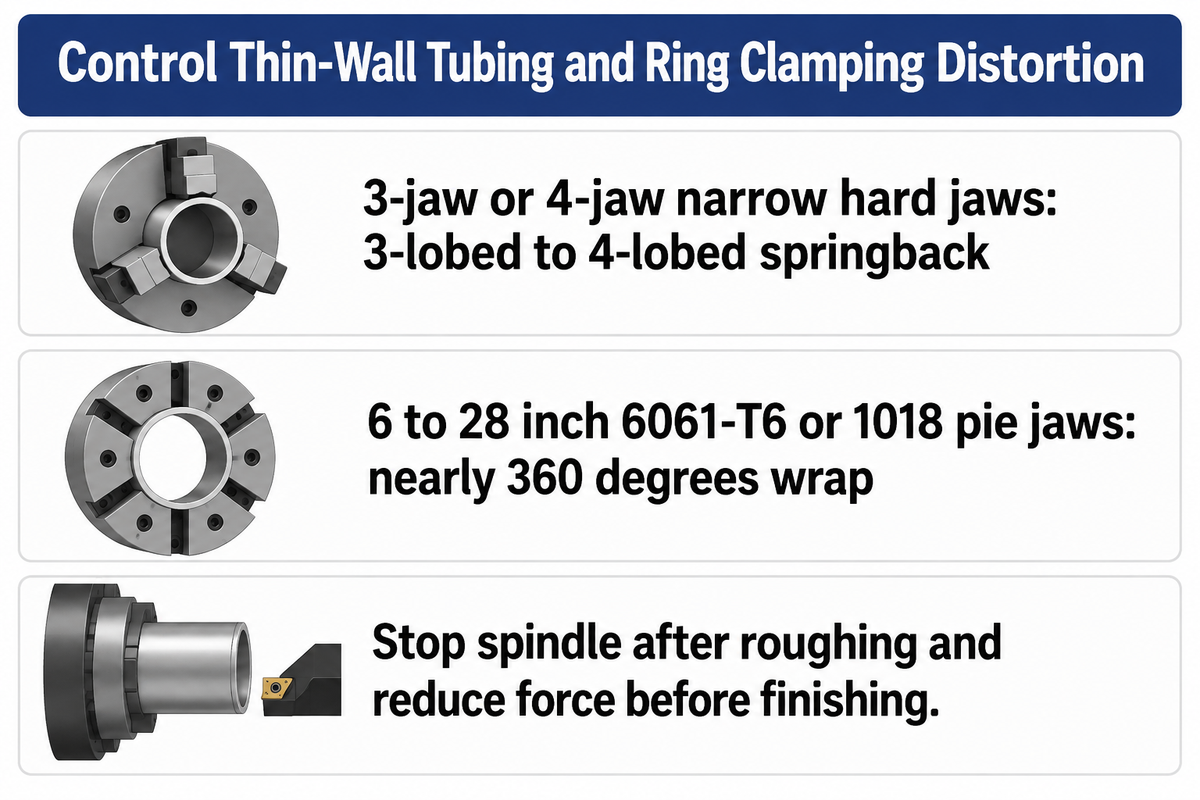
Tubos de parede fina ou anéis de rolamento presos entre três mordentes rígidos estreitos sofrem deformação elástica trilobular e recuperam a forma quando são libertados. Reduzir a força de aperto e aumentar a área de contacto circunferencial pode diminuir a deformação por aperto, desde que a fixação restante resista com segurança às cargas de corte. Caso contrário, a deformação pode ser significativa.
“suitable for thin-walled or irregular shaped parts, wrap-around pie jaws enable complete gripping while distributing pressure evenly throughout the workpiece” – Modern Machine Shop (Chuck Jaws Grip Thin-Walled Parts)
Alguns maquinistas acreditam que a deformação de paredes finas desaparece ao trocar uma bucha de 3 mordentes por uma bucha independente de 4 mordentes. Não é esse o caso. Estudos universitários sobre maquinação (incluindo estudos de deformação da Leibniz University Hannover IFW e ensaios de torneamento de anéis de rolamento em anéis de aço SAE 52100) estabelecem um limite importante. Tanto as buchas de 3 mordentes como as de 4 mordentes com mordentes rígidos estreitos podem causar deformação radial excessiva em anéis pouco rígidos, mesmo com forças de aperto moderadas. Trocar três mordentes estreitos por quatro altera o modo de deformação elástica de trilobular para quadrilobular, mas não a elimina. O aperto radial dos mordentes, a deformação da parede durante o corte e a libertação de tensões residuais internas contribuem para o estado final de casquilhos de parede fina, buchas e caixas de reparação.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by Máquina moderna, mordentes macios em forma de setor circular, de 6 a 28 inch, feitos de alumínio 6061-T6 ou A319 (ou aço macio 1018/1050), abrangem quase 360 graus da circunferência da peça. Mandrilar os mordentes setoriais para corresponder ao diâmetro do tubo transforma cargas pontuais concentradas num apoio radial amplo.
- Planeie cuidadosamente as forças de aperto para o desbaste e o acabamento. Depois do desbaste, pare o veio antes de reduzir a força de aperto. Numa bucha manual, desaperte e volte a apertar com uma força menor, suficiente para resistir às cargas de acabamento. Antes da passagem de acabamento, a peça tem de estar bem assente e concêntrica.
- Use mangas fendidas ou aperto axial para anéis muito flexíveis. Os anéis muito flexíveis também podem ser apertados contra uma face de referência apoiada, evitando a carga radial dos mordentes. Qualquer um dos métodos pode deformar o anel.
When repetitive setup jobs require bored soft jaws over a 4-jaw
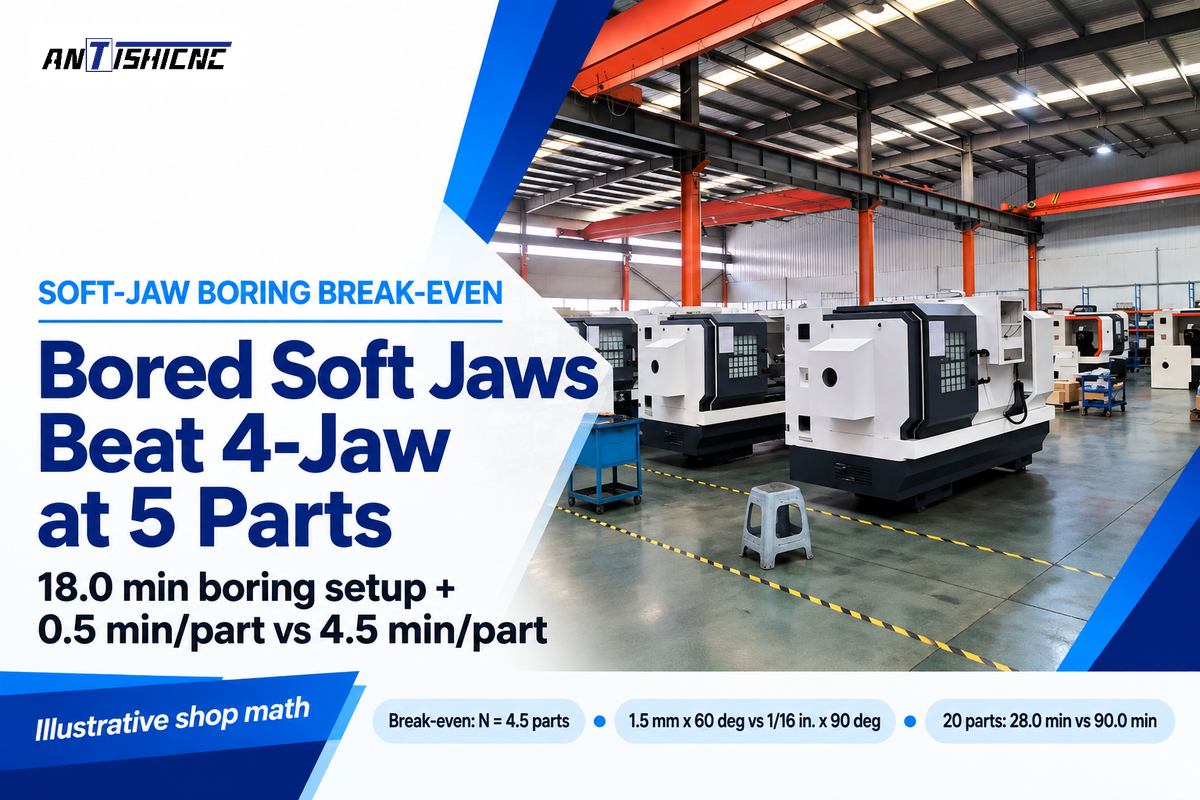
Para peças únicas, centrar uma bucha independente de 4 mordentes demora apenas alguns minutos e não exige ferramentas personalizadas. Mandrilar mordentes macios reduz o tempo total por lote, especialmente se o tempo acumulado poupado no manuseamento de cada peça exceder o tempo inicial de mandrilagem. Os mordentes macios com pré-carga adequada também mantêm uma repetibilidade de 0.0005 a 0.0015 in. (0.013 a 0,038 mm) ao voltar a prender a peça.
Quais são as diferenças no tempo de preparação e na experiência do operador necessária para cada tipo de bucha?
Uma bucha autocentrante padrão de 3 mordentes exige pouca experiência do operador em barras em bruto, porque rodar um único pinhão centra a barra em 10 a 30 segundos. Uma bucha independente de 4 mordentes demora mais por peça. Exige um maquinista experiente que saiba ler um comparador e coordenar os parafusos dos mordentes opostos durante 1 a 6 minutos por peça. Mandrilar mordentes macios numa bucha de 3 mordentes antecipa esse investimento de experiência. O maquinista dedica 15 a 20 minutos a aplicar pré-carga e a mandrilar o alojamento dos mordentes uma vez; depois, carrega cada peça seguinte em 10 a 20 segundos, com concentricidade automática.
Note que ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (que substituíram a norma retirada ISO 3442:1991) normalizam as dimensões das interfaces mecânicas de lingueta e ranhura e serrilhadas entre os mordentes de base e os mordentes superiores. Obter uma precisão de reaperto de 0.0005 a 0.0015 in. depende de três regras de mandrilagem em oficina documentadas em Practical Machinist soft-jaw threads:
- Faça corresponder o plano de pré-carga ao plano de aperto de produção. Com os mordentes principais instalados, há uma ligeira folga e inclinação nas guias sob carga. Mordentes macios mandrilados sem pré-carga podem inclinar-se ou fletir quando são apertados posteriormente, criando um contacto desigual e perda de concentricidade. Aplicar pré-carga atrás e prender peças de produção à frente altera o momento de carga dos mordentes e pode provocar conicidade, contacto desigual e descentramento ao voltar a prender a peça.
- Apoie o dispositivo de pré-carga no plano de aperto e iguale a força de aperto. Fixe bem o dispositivo de pré-carga no plano de aperto de produção e faça a mandrilagem com a mesma direção e força de aperto usadas na peça. Nas buchas manuais, aperte sempre no único encaixe assinalado do pinhão principal, tanto durante a mandrilagem como na produção CNC turning operations.
- Never mix metric and inch jaw serrations. Verify whether your master jaws use 1.5 mm x 60 degree metric serrations (common on Asian and European power chucks) or 1/16 in. x 90 degree inch serrations. Bolting mismatched pitch angles together strips serration teeth under cutting loads.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
To face and bore a second-operation datum to 0.001 in. TIR on a batch of round blanks, compare two shop setups:
- Option A (4-Jaw Independent Chuck) has initial chuck mount = 0 min (already mounted) and manual dial-indicator truing and clamping per part = 4.5 min/part.
- A opção B (bucha de 3 mordentes com novos mordentes macios mandrilados) inclui a montagem dos mordentes macios, a instalação do anel de pré-carga e a mandrilagem do alojamento = 18.0 min de preparação única , com aperto e desaperto por peça = 0.5 min/part . O tempo de ciclo entre alojamentos mandrilados é de aproximadamente 0.5 minuto por peça.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway. Com estes parâmetros de oficina, centrar a bucha de 4 mordentes é mais rápido para 1 a 4 peças (3 peças demoram 13.5 min na bucha de 4 mordentes, contra 19.5 min para mandrilar os mordentes macios). Para 5 peças ou mais, mandrilar os mordentes macios é mais rápido. Com estas estimativas de preparação, um lote de 20 peças demoraria 28.0 minutos no total com mordentes macios mandrilados, contra 90.0 minutos com centragem manual numa bucha de 4 mordentes.
4-jaw scroll vs independent metal and woodworking chuck traps
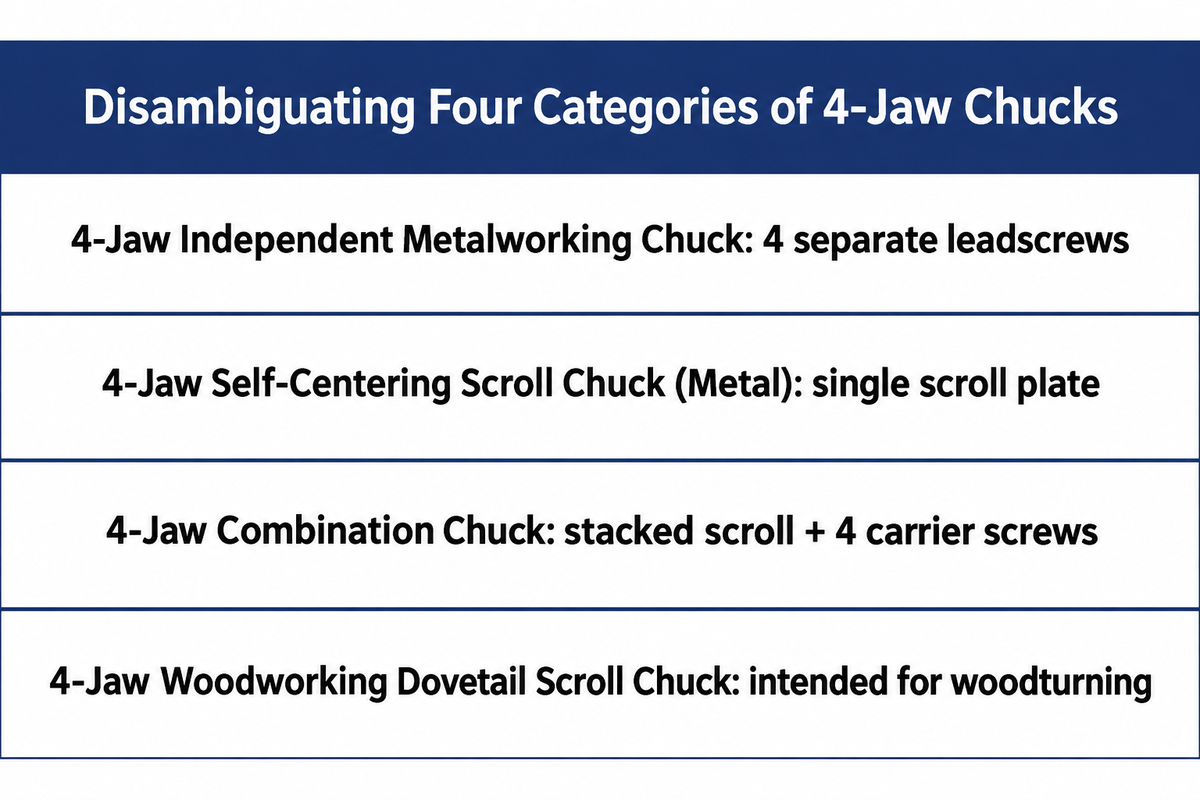
Nem todas as buchas de 4 mordentes têm mordentes independentes. Antes de fazer uma encomenda, maquinistas e compradores devem distinguir entre buchas de metalomecânica independentes de 4 mordentes, buchas autocentrantes de 4 mordentes, buchas combinadas de 4 mordentes e buchas autocentrantes de 4 mordentes com encaixe em cauda de andorinha para madeira. Em alguns casos, é necessário inspecionar o mecanismo autocentrante para confirmar que corresponde ao trabalho de corte previsto.
Porque é que uma bucha autocentrante de quatro mordentes é considerada ineficiente, apesar das vantagens de poupança de tempo ao carregar a peça?
Uma bucha autocentrante de quatro mordentes é frequentemente considerada ineficiente para trabalhos gerais com barras em metalomecânica, porque quatro mordentes radiais sincronizados ficam sujeitos a constrangimento cinemático excessivo quando o material não é redondo. Três mordentes sincronizados conseguem apoiar barras razoavelmente redondas, mas material irregular laminado a quente ou forjado pode provocar um contacto desigual ou incompleto dos mordentes. Numa barra oval alinhada com um par de mordentes, esse par pode ser o primeiro a contactar. Se a deformação não for suficiente para aproximar o par perpendicular, este permanece sem carga e a peça pode mover-se sob as forças de corte.
Because all four jaws on a 4-jaw scroll chuck lock to one internal scroll plate, the chuck can’t dial out runout or hold off-center work. It sacrifices the precision advantage of a 4-jaw independent chuck while offering no loading speed advantage over a 3-jaw scroll chuck on round bar. The table below differentiates four categories of 4-jaw chucks.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | Standard metal lathe choice for square, irregular, casting, and ultra-concentric work |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | Numa barra oval alinhada com um par de mordentes, esse par pode ser o primeiro a contactar, deixando o par perpendicular sem carga | Zero independent adjustment | Adequada para material quadrado ou octogonal repetitivo e barras suficientemente redondas que garantam um contacto fiável dos mordentes; mordentes setoriais correspondentes podem melhorar o apoio de tubos de parede fina |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | Trap: stacked mechanism increases chuck body weight and axial spindle overhang compared with a standard chuck |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | Intended for woodturning; spindle compatibility alone does not establish suitability for metal-cutting loads |
Spindle mounts, bore limits, and RPM checks every machinist needs
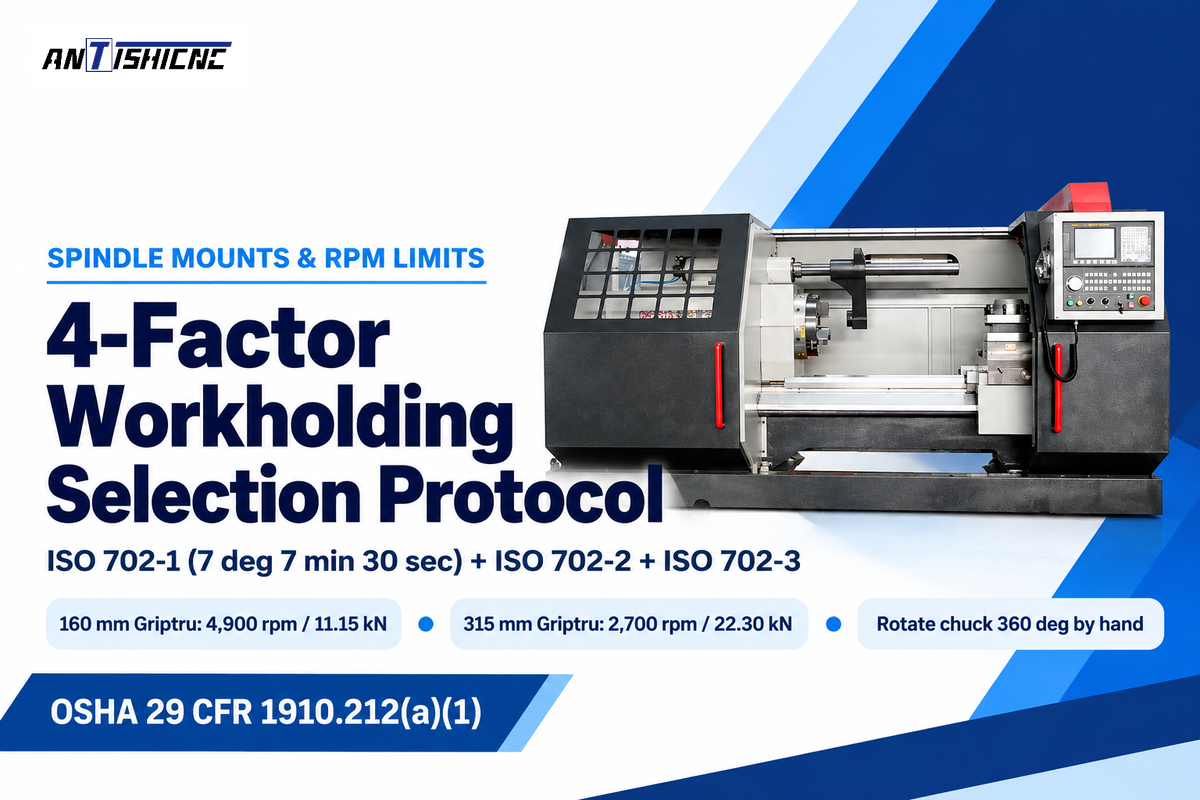
Antes de encomendar uma bucha de 3 ou 4 mordentes, confirme a interface do nariz do veio ISO 702, a passagem útil da barra pelo tubo de tração e pela proteção traseira, e a folga dos mordentes estendidos sobre o carro transversal. Verifique sempre a velocidade máxima permitida pelo fabricante para a bucha e a configuração de mordentes escolhidas no seu torno.
Execute this 4-Factor Workholding Selection Protocol for every lathe chuck purchase:
- Verify the spindle nose interface across ISO 702-1, ISO 702-2, and ISO 702-3. Modern CNC and heavy engine lathes use short-taper noses under ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 ou montagens de baioneta DIN segundo a ISO 702-3. Segundo a ISO 702-1, os narizes Tipo A1 têm um círculo de furos interior e outro exterior, enquanto os narizes Tipo A2 têm apenas o círculo exterior. Uma bucha A2 aparafusa diretamente num nariz A1, enquanto uma bucha A1 com furos interiores precisa de uma placa adaptadora num veio A2. As montagens Camlock prendem e libertam a bucha rodando os excêntricos de bloqueio no nariz do veio; a mudança também implica manusear a bucha e limpar as superfícies de contacto. Nas montagens de baioneta segundo a ISO 702-3, os parafusos prisioneiros passam por furos de baioneta semelhantes a rasgos de fechadura num anel de bloqueio rotativo, permitindo um aperto rápido.
- Check usable drawtube bar passage and Zone 1 rear bar guarding. On CNC turning centers fitted with open-center hydraulic 3-jaw chucks, the internal rotary cylinder and drawtube reduce usable bar passage below the raw spindle bore. WorkSafe Victoria’s Zone 1 guidance exige que as barras que sobressaem para trás da cabeça do torno fiquem protegidas. Um alimentador de barras ou tubo de apoio tem de conter adequadamente o chicoteamento e impedir o contacto com o material em rotação. As regras gerais de proteção de máquinas segundo OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- Verifique a saliência assimétrica dos mordentes da bucha de 4 mordentes e a folga de rotação. O diâmetro nominal da bucha mede-se de um lado ao outro do corpo, não entre os mordentes estendidos. Ao deslocar uma peça fundida numa bucha independente de 4 mordentes, um parafuso de avanço e um mordente podem sobressair bastante para além do perímetro do corpo da bucha. Rode sempre a bucha manualmente 360 graus antes de ligar o motor, para confirmar que o mordente saliente não toca nas guias da cama, no carro transversal nem na proteção de segurança.
- Respeite os limites de rotação relativos ao corpo da bucha, à massa dos mordentes e à força centrífuga. ISO/WD 16156 é um projeto de trabalho da edição 2, ainda em desenvolvimento (a entrar na fase de estudo do projeto 20.20 em outubro de 2026), sobre a segurança da conceção de buchas de fixação, enquanto as normas de segurança publicadas abordam a perda de aperto por força centrífuga. A força centrífuga nos mordentes da bucha aumenta com o quadrado da velocidade do veio (patentes WO1991003348A1 e CN201016687Y). As buchas manuais de ferro fundido cinzento têm limites de velocidade periférica inferiores aos das buchas motorizadas de aço forjado. No manual Pratt Burnerd Griptru, uma bucha de 160 mm está classificada para 4 900 rpm na versão de precisão (3 500 rpm na versão standard), com uma força estática de aperto de 11,15 kN por mordente e um binário de entrada de 75 Nm. Numa bucha Griptru de 315 mm, o limite baixa para 2 700 rpm na versão de precisão (2 300 rpm na versão standard), com 22,30 kN por mordente a um binário de 203 Nm. Explore modelos compatíveis tornos torneamento metal para adequar em segurança a potência e a rotação do fuso.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
Uma bucha de 3 mordentes e uma de 4 mordentes podem ser aquisições complementares para uma oficina de metalomecânica industrial. Encomendar ambas para o primeiro torno garante que as placas adaptadoras do veio, as roscas dos tubos de tração e as proteções de segurança são compatíveis desde o primeiro dia.
- Manual toolroom and maintenance engine lathes profit from a dual-chuck bundle. For example, on universal manual lathes como o ANTISHICNC C6163B, usam uma bucha autocentrante de 3 mordentes de 315 mm para o trabalho diário com veios redondos. Combine-a com uma bucha independente de 4 mordentes de 500 mm para blocos quadrados, estruturas soldadas de reparação e veios excêntricos. Com um nariz do veio Camlock D1, o operador pode libertar os excêntricos de bloqueio no nariz do veio e trocar as buchas com um berço de elevação.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On Máquinas torno CNC como o CK6130, CK6140 ou CK6150, especifique uma bucha hidráulica de potência de 3 mordentes, em aço forjado e com centro aberto, de fabricantes originais como Kitagawa, Schunk, Röhm, Bison ou Auto Strong. Inclua conjuntos sobresselentes de mordentes macios serrilhados ISO 3442-3 e um anel de pré-carga para mandrilagem. Acrescente uma bucha independente manual de 4 mordentes numa placa adaptadora compatível se a sua oficina trabalhar com peças fundidas retangulares em lotes pequenos.
- Tornos de grande capacidade para tubos e para a indústria petrolífera: a ANTISHICNC lista buchas coaxiais dianteiras e traseiras nos modelos QK1313, QK1319 e Q1327, com furos do veio de 135 a 280 mm. Estas buchas prendem e centram tubos compridos, mas um tubo sem apoio que sobressaia da bucha traseira ainda pode chicotear. Explore pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
Ao pedir à ANTISHICNC uma proposta de fábrica para um conjunto de torno manual, CNC ou de roscagem de tubos, inclua os sete parâmetros de fixação. Os nossos engenheiros usam-nos para compatibilizar com precisão o nariz do veio, o furo do tubo de tração e os mordentes da bucha:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- Accuracy Requirements: Specify measurement location for first operation TIR and rechucked setups, separate roundness requirements, and minimum wall thickness.
- Workpiece mass and overhang length, indicating maximum part weight (kg), axial length, and whether tailstock live-center or steady-rest support is required.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
Perguntas frequentes
Can you hold hexagonal bar stock in a 4-jaw independent chuck?
Uma bucha padrão de 4 mordentes a 90 graus não consegue prender simetricamente as faces de um hexágono regular com ângulos de 60 graus. Dois mordentes prendem as faces planas, enquanto os outros dois apertam os vértices do hexágono. Este contacto desigual pode fazer com que o aperto ceda e a peça escorregue. Uma bucha autocentrante de 3 mordentes a 120 graus ou uma pinça hexagonal prende barras hexagonais regulares com muito mais segurança e rapidez.
Why must soft jaws on a 3-jaw chuck be bored under clamping preload?
Quando os mordentes fecham, subsistem folgas mínimas nas guias. Mordentes macios mandrilados sem pré-carga podem deslocar-se ou inclinar-se sob a força de aperto, criando um contacto localizado ou cónico em vez de um contacto ao longo da extensão de aperto prevista. Um dispositivo com pré-carga, colocado no plano de aperto de produção, pode reduzir a elevação dos mordentes ao exercer pressão sobre cada um na direção de aperto prevista.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
Não. O número 6 designa a dimensão normalizada do cone do nariz do veio segundo a ISO 702 (diâmetro de referência de 106,375 mm), não o diâmetro do corpo da bucha. Um nariz do veio A2-6 ou D1-6 monta habitualmente buchas de 200 mm (8 in.), 250 mm (10 in.) ou 315 mm. Confirme sempre que a bucha escolhida cabe dentro dos limites de oscilação do torno e dos rolamentos.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
As buchas independentes de quatro mordentes têm mordentes escalonados reversíveis, que podem ser desenroscados e invertidos 180 graus. Os mordentes de peça única das buchas autocentrantes de 3 mordentes têm dentes espirais direcionais, pelo que exigem conjuntos separados para aperto interior e exterior; as buchas com mordentes de duas peças permitem inverter os mordentes superiores adequados independentemente dos mordentes principais.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
Aparafuse placas de contrapeso na face da bucha ou na placa frontal, do lado oposto à manivela excêntrica pesada, antes de cortar. Antes de ligar o motor, rode a bucha manualmente uma volta completa de 360 graus para verificar se os mordentes salientes e os contrapesos ficam livres das guias da cama, do carro transversal e da proteção de segurança. No torneamento excêntrico, um contraponto rotativo pode apoiar a peça quando o furo de centro está alinhado com o eixo de torneamento previsto e há espaço suficiente. Reduzir a velocidade do veio diminui a força centrífuga causada por uma peça excêntrica. A velocidade de funcionamento também tem de manter as cargas de desequilíbrio dentro dos limites do veio e garantir a fixação segura da peça e do contrapeso.
Are 4-jaw chucks made of cast iron or forged steel for high RPM?
Para rotações elevadas, recomenda-se uma bucha de 4 mordentes em aço ligado forjado; as buchas manuais de 4 mordentes para serviço médio usam frequentemente corpos em ferro fundido cinzento ou nodular, com limites de rotação mais baixos. Confirme sempre a velocidade máxima permitida pelo fabricante para a bucha e a configuração de mordentes escolhidas.
Que informações sobre a peça e o veio deve enviar ao especificar buchas para torno?
Envie o desenho da peça, indicando as secções transversais em bruto e acabadas, a espessura mínima da parede e os requisitos de circularidade definidos separadamente. Indique o descentramento radial total (TIR) pretendido num ponto de medição especificado, tanto na primeira operação como após voltar a prender a peça. Inclua a massa máxima da peça, o comprimento saliente, o diâmetro necessário para a passagem da barra pelo veio e a dimensão da peça em bruto a prender, a velocidade pretendida do veio e a quantidade habitual por lote. Especifique a norma pretendida para o nariz do veio, como ISO 702-1 Tipo A1 ou A2, ISO 702-2 Camlock D1 ou ISO 702-3 com montagem de baioneta. Estes parâmetros permitem ao fabricante do torno compatibilizar o furo do veio, o tubo de tração hidráulico, o tipo de mordentes e o espaço livre da proteção.
Engineering Review & Compliance Note: Antes de ligar o veio, compare a velocidade máxima segura do veio com a classificação mínima do corpo da bucha, dos mordentes superiores e do equilíbrio da peça. Peça ao fabricante do torno uma proposta técnica específica para o modelo, para conjuntos de fixação personalizados.
Referências e fontes
- International Organization for Standardization (ISO). ICS 25.060.20: Workholding spindles and chucks (ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- International Organization for Standardization (ISO). ISO 702-1:2009, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection.
- International Organization for Standardization (ISO). ISO 702-2:2007, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 2: Camlock type.
- International Organization for Standardization (ISO). ISO/WD 16156 (projeto de trabalho da edição 2 em desenvolvimento), Ferramentas, Segurança, Requisitos de segurança para a conceção e construção de buchas de fixação.
- WorkSafe Victoria (Government of Victoria, Australia). Safe use of metal turning lathes (Zone 1 Stock Bar & Zone 3 Chuck Guarding and Selection).
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.212, General requirements for all machines (Rotating Chuck & Nip-Point Guarding).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). Quando deve substituir os mordentes da bucha do torno? 7 sinais de desgaste, perda de precisão e limites de velocidade segura.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly e CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), e Q13/QK13 Dual-Chuck Pipe Threading Lathes.



