














Actualizado junio 2026 · Revisado por el equipo técnico de ANTISHICNC
La sujeción CNC es el conjunto de viseras, mordazas blandas, accesorios, mandriles y sistemas modulares que ubican y sujetan una pieza de trabajo contra las fuerzas de corte mientras una máquina la corta. Si se equivoca e incluso una trayectoria de herramienta perfecta produce desechos, la mayoría de los errores dimensionales comienzan en el accesorio, no en el husillo. Esta guía cubre todos los métodos de sujeción comunes, le muestra cómo dimensionar la fuerza de sujeción con un ejemplo trabajado y le brinda una matriz de decisión para elegir la configuración correcta en su fresadora CNC.
În scurt: El trabajo CNC realiza dos trabajoslocalizando una parte (fijando los seis grados de libertad con el principio 3-2-1) y sujeción (manteniéndolo contra las fuerzas de corte). El mejor método depende de la forma de la pieza, la tolerancia y el volumen de producción: las viseras y las mordazas blandas cubren la mayoría de los trabajos prismáticos, los accesorios y los sistemas de punto cero ganan en la producción repetible, y los mandriles magnéticos o de vacío manejan piezas delgadas y planas que las abrazaderas mecánicas distorsionarían.
Especificaciones rápidas: retención del trabajo de un vistazo
| Regla general de la fuerza de sujeción | ≥ 2× la fuerza de corte resultante cuando la fricción por sí sola sujeta la pieza |
| Principio de localización | 3-2-1 (se bloquean 6 puntos de contacto con 6 grados de libertad) |
| Repetibilidad de placas de herramientas | ~0,0005 pulgadas (media milésima) con pasadores |
| Repetibilidad de punto cero | < 0,002 mm (micra de un solo dígito) |
| Corte de tiempo de configuración de punto cero | hasta 90% frente a alineación y perno |
| Sujeción al vacío | 14,7 psi máx. × área sellada (presión atmosférica) |
¿qué es el soporte de trabajo CNC?

El soporte CNC es cualquier aparato que asegura y posiciona una pieza de trabajo durante el mecanizado. Se divide en dos trabajos distintos que los maquinistas suelen desdibujar: localizando la parte (que define exactamente dónde se encuentra) y sujeción (manteniéndolo allí contra las fuerzas de corte). Gire una pieza hacia abajo con fuerza y aún podrá colocarse en el lugar equivocado, la fuerza de sujeción no define la posición, los localizadores sí.
¿cuál es la diferencia entre sujeción y sujeción?
La sujeción es todo el sistema, localizadores, soportes y abrazaderas. La sujeción es sólo la fuerza que sujeta la pieza contra esos localizadores. Cualquier cuerpo rígido tiene seis grados de libertad: tres traslaciones y tres rotaciones. La sujeción eficaz debe limitar los seis. La práctica de ingeniería estándar es la 3-2-1 principio de localización: tres puntos establecen el plano de referencia primario (bloqueando la traslación Z más la rotación alrededor de X e Y), dos puntos definen un plano secundario (bloqueando una dirección horizontal más la rotación alrededor de Z) y un punto bloquea el grado final de libertad. Seis puntos de contacto limitan completamente la pieza sin limitarlo demasiadouna heurística documentada en el ámbito académico investigación en diseño de accesorios y estudios de fijación modular en UC Berkeley.
Primero limite siempre la pieza con localizadores y luego aplique fuerza de sujeción en esos localizadores «nunca usan la abrazadera para colocar la pieza en su posición. Cualquier abrazadera que defina la ubicación cambiará la pieza cada vez que varíe el torque. Localice, asiente y luego sujete: ese orden es lo que hace que una configuración sea repetible.
Los principales tipos de explotación CNC

La mayoría de los talleres llegan a una de las seis familias de trabajadores. Elegir mal es costoso: un dispositivo sobreconstruido desperdicia horas de instalación, mientras que uno poco construido deja que la pieza se deslice y deseche el espacio en blanco, y el riesgo aumenta porque las fuerzas de corte resultantes pueden saltar 30% o más a medida que aumenta la profundidad de corte. Ya sea que necesite un dispositivo de sujeción rápida o un soporte de trabajo modular completo, esta tabla los compara en cuanto a rigidez, velocidad de configuración y las piezas que mejor se adaptan, úselo para preseleccionar dos o tres opciones antes de abrir CAM. Académico investigación de fijación (estado de Iowa) enmarca la misma compensación: un método de sujeción debe limitar completamente la pieza dejando la zona de corte abierta a la herramienta.
| Tipo de sujeción de trabajo | Rigidez | Velocidad de configuración | Mejor para | Limitación principal | |
|---|---|---|---|---|---|
| Tornillo de banco + mandíbulas suaves | Alto | Rápido | Partes prismáticas, volumen medio-bajo | Puede deformar piezas delgadas o de gran tamaño | |
| Mandriles y pinzas | Alto | Rápido | Culata redonda, piezas pequeñas repetidas | Sólo geometría redonda/simétrica | |
| Abrazaderas de paso y punta | Medio-alto | Lento | Platos grandes, formas extrañas | No se puede repetir después del lanzamiento | |
| Accesorios personalizados/modulares | Muy alto | Rápido (después de la construcción) | Volumen medio-alto, repeticiones | Costo inicial de diseño y construcción | |
| Aspiradora/magnética | Medio bajo-bajo | Rápido | Piezas finas, planas y con superficie acabada | Fuerza de sujeción limitada en cortes fuertes | |
| Punto cero/cambio rápido | Alto | Muy rápido | Cambios frecuentes y de alta mezcla | Costo de interfaz y placa base |
Bandas de rigidez y velocidad de configuración sintetizadas a partir de fuentes de mecanizado de prensa comerciales y revisadas por pares.
Vises, mandíbulas suaves, mandriles y pinzas

En un molino CNC, el tornillo de banco de la máquina es el dispositivo de sujeción predeterminado y, por una buena razón, un tornillo de banco correctamente pisoteado es rígido, rápido y extremadamente repetible. Su punto óptimo es el problema: un tornillo de banco sólo puede abrirse hasta ahora y una parte delgada se arqueará cuando aprietes las mandíbulas. Para cualquier cosa que no sea un bloque rectangular limpio, la respuesta es mandíbulas suavesla mandíbula de aluminio (o acero para recorridos largos) se deja en blanco para que coincida con el perfil de su pieza. Permiten que un tornillo de banco agarre piezas redondas, en ángulo o irregulares mientras protegen las superficies terminadas.
Los maquinistas en Practical Machinist comúnmente cortan el bolsillo de la mandíbula blanda aproximadamente 1/16 de pulgada más pequeño que la abertura del tornillo de banco y agregan topes finales roscados para que cada pieza se vuelva a ubicar en el mismo lugar. Máquina la forma en orientación invertida (180°) con un espaciador entre las mordazas, y aprieta tanto los pernos de la mandíbula como el tornillo de banco según las especificaciones. El par inconsistente es la principal causa de variación de parte a parte en un lote.
Los mismos asientos precisos y repetibles estudiados Investigación sobre fijación de UC Berkeley se aplica a mandíbulas blandas: un asiento ubicado supera cada vez la fuerza bruta de sujeción. Las piezas redondas requieren mandriles y pinzas. Un mandril de 3 mordazas o un banco de mandriles de pinza atornillados a la mesa sujetan la culata redonda para fresar, y las pinzas brillan cuando se utilizan muchas piezas pequeñas. Los pinzas, mandriles y cenadores expansivos llevan esto más allá: deja caer un cilindro expandible en un orificio en la parte inferior de la pieza y ciérralo, y puedes alcanzar la pieza de trabajo desde todas las direcciones excepto desde abajo, sin abrazadera en el camino del cortador.
Accesorios personalizados y modulares

Cuando un tornillo de banco no puede sujetar la pieza, o cuando estás ejecutando suficiente volumen para que el tiempo de instalación domine el costo, es hora de instalar un dispositivo. El error común aquí es construir un dispositivo personalizado demasiado pronto: por debajo de aproximadamente 50 piezas, las horas de construcción rara vez se amortizan, porque un dispositivo mecanizado puede tardar de 4 a 8 horas de diseño y corte antes de mantener su primera pieza en tolerancia. Los accesorios de fresado obtienen su mantenimiento en ejecuciones repetidas, no únicas. Su base suele ser una placa de fijación (placa de herramientas): una placa de aluminio, hierro fundido o acero con una rejilla de orificios que alternan entre orificios de clavija de precisión y orificios de montaje roscados. Los pasadores de clavija brindan una ubicación repetible hasta aproximadamente media milésima (0,0005 pulgadas), mientras que los orificios roscados atornillan su pieza o un subaccesorio personalizado.
Accesorios dedicados sostenga una pieza y ofrezca la mayor rigidez y los tiempos de ciclo más cortos, vale la pena a un volumen alto. Accesorios modulares reconfigurar a partir de componentes estándar en la misma cuadrícula, intercambiando un poco de rigidez por flexibilidad en lotes pequeños. Una vez construido el dispositivo, las ejecuciones repetidas son donde está el dinero: el costo de construcción es fijo, pero cada reorden se basa en la misma configuración. Este también es un buen lugar para pensar en su proceso más amplio, la rigidez del dispositivo alimenta directamente lo que se puede lograr acabado superficial de mecanizado y en el alimentaciones y velocidades puedes correr con seguridad.
Construya accesorios alrededor de un diseño de clavija 3-2-1: dos clavijas establecen la ubicación principal, una tercera establece la orientación y la abrazadera del mango de la rejilla roscada. Mantenga los puntos de sujeción sobre material sólido y soportado, nunca sobre un tramo sin soporte, y mantenga los voladizos cortos para limitar la deflexión. Una rejilla de placa de fijación estándar le permite reconfigurar una máquina para un trabajo diferente en 5 a 10 minutos en lugar de marcar desde cero.
Soporte de energía: hidráulico, neumático, magnético y de vacío
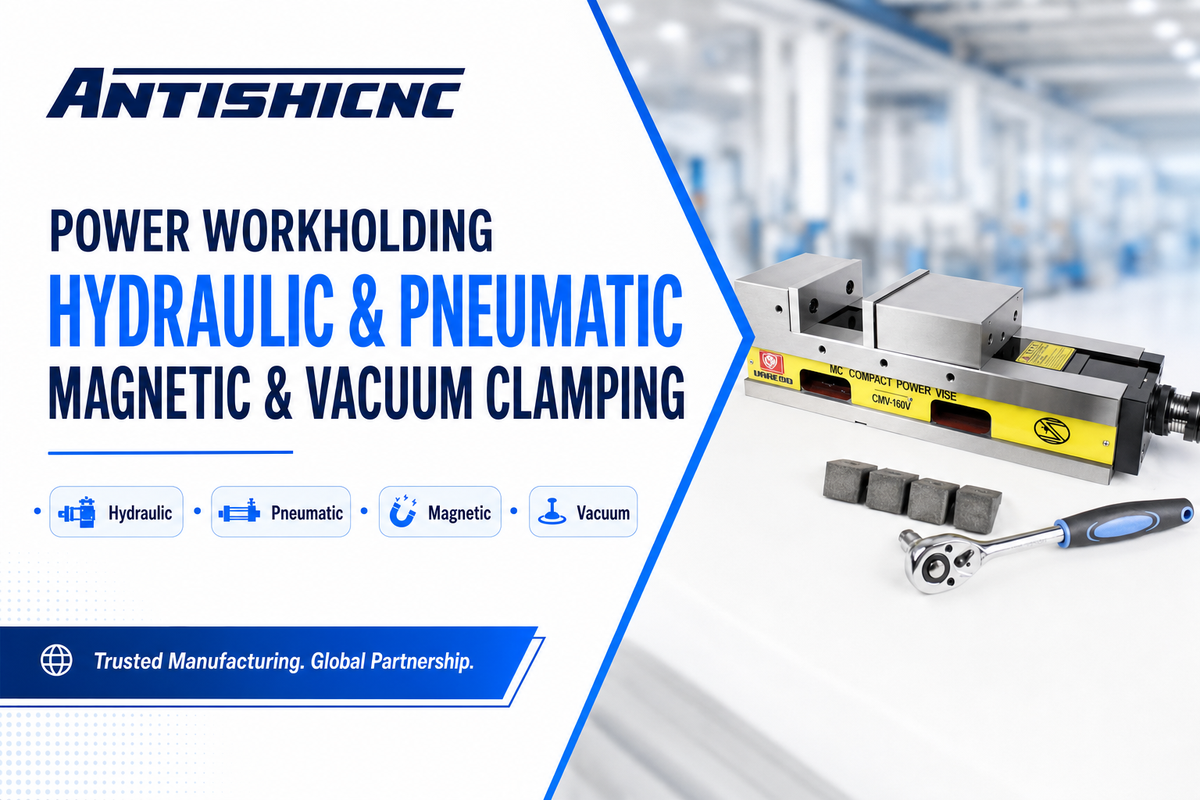
Cuando la sujeción manual no puede seguir el ritmo, un alto número de piezas, automatización o piezas que las mordazas mecánicas distorsionarían, el agarre eléctrico se hace cargo. Un error común es alcanzar el agarre magnético en una pieza no ferrosa, donde simplemente no se sujeta; otro es confiar en el vacío en una pasada de desbaste pesada, donde la pieza puede soltarse porque la sujeción está cubierta por un área sellada. Las abrazaderas hidráulicas y neumáticas solucionan el problema de repetibilidad entregando la misma fuerza de sujeción mecanizada, a menudo de 5 a 25 kN, en cada ciclo sin variación del operador. Diseños patentados de sujeción eléctrica como US 6.768.076 B2 están diseñados para arrastrar componentes con presión controlada en lugar de fuerza bruta. Las abrazaderas hidráulicas y neumáticas aplican una fuerza constante y repetible con solo presionar un botón, ideal para celdas de producción y funcionamiento desatendido. Los mandriles magnéticos sujetan piezas ferrosas planas con una tracción uniforme y sin distorsiones. Los accesorios de vacío utilizan presión atmosférica: al nivel del mar, 14,7 psi empuja hacia abajo cada pulgada cuadrada de área sellada, por lo que las láminas grandes y delgadas permanecen planas sin que una sola abrazadera toque la parte superior.
¿el soporte de vacío es un reemplazo para los accesorios mecánicos?
No, y este es un error común. Los sistemas magnéticos y de vacío son útiles: sobresalen en piezas delgadas, planas o sensibles a la superficie, pero renuncian a la fuerza de sujeción en cortes de desbaste pesados. La sujeción al vacío está limitada por un área sellada multiplicada por 14,7 psi, por lo que las piezas pequeñas con poca superficie se desprenden cuando las fuerzas de corte exceden ese límite. Los mandriles magnéticos no funcionan en aluminio u otros metales no ferrosos en absoluto. Para la eliminación de materiales pesados o piezas irregulares, todavía se requieren accesorios mecánicos o personalizados, el método de energía los complementa y rara vez los reemplaza.
Sistemas de Punto Cero y Cambio Rápido

La sujeción de punto cero es la idea de más rápido crecimiento en la sujeción y ataca la parte más cara del mecanizado de alta mezcla: configuración. El problema que resuelve es dinero real, porque cada minuto que se pasa volviendo a indicar que un dispositivo es un minuto en el que el husillo no está cortando, y en un trabajo de precisión, una nueva abrazadera apresurada corre el riesgo de desprenderse de un dato perdido. Un sistema de punto cero es una interfaz estandarizada de cambio rápido, un receptor (maceta de sujeción) en una placa base y un perno de retención en la sujeción, que une la mesa, el accesorio y la pieza de trabajo de la máquina a una referencia definida. Una vez que se marca una configuración, puede sacarla de la máquina y devolverla con una ubicación repetible, por lo que el trabajo de configuración se realiza fuera del husillo mientras la máquina sigue cortando.
Esas cifras son la razón por la que las tiendas lo adoptan. Según Taller de máquinas moderno, los sistemas de punto cero ofrecen reducciones en el tiempo de configuración de hasta 90% cuando reemplazan pasos repetidos de alineación y perno con una única acción de localización y sujeción, con fuerzas de sujeción de aproximadamente 12,5 a 60 kN por unidad y alrededor de 0,0001. en ubicación repetible. Un taller perfilado redujo el tiempo parcial a parcial en más de 50% y alcanzó el retorno de la inversión completo en menos de seis meses. Trabajo académico en CirP publicó una investigación sobre sistemas de sujeción informa sistemas modulares de punto cero que mantienen una repetibilidad posicional inferior a 0,002 mm. Esta interfaz también es territorio patentado, consulte, por ejemplo, sistemas de montaje de cambio rápido como US 8.708.323 B2.
Soporte de trabajo para mecanizado de 5 ejes y múltiples ejes

El trabajo de cinco ejes y múltiples ejes cambia el problema de sujeción: ahora la herramienta puede llegar a casi cualquier cara, por lo que el desafío es sujetar la pieza de forma segura mientras se mantiene el soporte fuera del camino del cortador. Las respuestas estándar son accesorios de cola de milano (que agarran una pequeña lengüeta de cola de milano mecanizada, dejando al descubierto cinco lados), lápidas (columnas multicapa sobre centros de mecanizado horizontales que cargan muchas piezas por ciclo), y elevadores/truniones eso eleva la pieza al sobre de trabajo. La cola de milano y las mandíbulas dentadas se agarran en dos o tres direcciones a la vez, que es como un CNC se sale con la suya al sostener solo una delgada pestaña de material. El acceso multieje también se combina naturalmente con a torno de herramientas en vivo cuando desea reducir aún más las configuraciones, es una práctica estándar en trabajos exigentes como mecanizado CNC aeroespacial.
Cómo calcular la fuerza de sujeción (y evitar la distorsión)

La fuerza de sujeción tiene que superar dos barras a la vez: lo suficientemente alta como para superar la fuerza de corte, lo suficientemente baja como para no deformar la pieza. Universidad criterios de diseño de accesorios (Oklahoma) establece exactamente este objetivo: limita la pieza contra cargas de mecanizado sin inducir distorsión. Aquí se explica cómo dimensionarlo, luego puede copiarlo con sus propios números.
Cuando la fricción por sí sola sujeta la pieza, se requiere fuerza de sujeción ¦ (fuerza de corte × factor de seguridad) ribe coeficiente de fricción. Como suelo, diseñe para al menos 2 × la fuerza de corte resultante « y luego verifique que la pieza no ceda bajo esa carga.
Configuración solo por fricción. Digamos que un paso de fresado lateral produce una fuerza de corte resultante de aproximadamente 400 N. La fricción seca entre acero es aproximadamente µ = 0,15 y queremos un factor de seguridad de 2 para vibraciones y oscilaciones de carga de herramientas. La fricción debe resistir el corte, por lo que µ × Fabrazadera ≥ Fcortar × SF, que da Fabrazadera ≥(400×2) itz 0,15 ¦ 5.300 N (alrededor de 1200 lbf). Eso es mucha fuerza para un corte pequeño, porque la fricción es una mala forma de resistir cargas de mecanizado.
Agregue una parada fija y las matemáticas cambiarán. Coloque un localizador sólido detrás de la pieza para que el tope, no la fricción, reciba el empuje de corte. Ahora la abrazadera sólo tiene que luchar contra la sustentación y la vibración, y la fuerza requerida disminuye varias veces. En un ejemplo publicado de cuerpo libre, un corte de 1.800 lbf reaccionado contra un tope sólo necesita alrededor de 1.290 lbf de fuerza de sujeción; La aplicación de un factor de seguridad 2:1 cae a aproximadamente 2580 lbf, mucho menos de lo que la fricción por sí sola exigiría para el mismo corte.
Ésta es exactamente la razón La secuencia Locate-Then-Clamp importa: un localizador que absorbe la carga de corte le permite sujetar el encendedor, lo que protege las paredes delgadas de la distorsión.
La sujeción excesiva es la otra cara. En las partes de paredes delgadas, el exceso de fuerza es una de las principales causas de error dimensional: la pared se desvía debajo de la abrazadera, la mecanizas “plana” y vuelve a salir de la tolerancia cuando la sueltas, por lo que más fuerza genera precisión peor, no mejor. Distribuya la carga en un área amplia, use mordazas o soportes blandos y busque abrazaderas hidráulicas o controladas por torque cuando la consistencia importe. Las tolerancias estrictas, como ±0,01 mm, dependen tanto de esto como de la precisión del husillo.
Cómo elegir el lugar de trabajo adecuado

La solución de sujeción adecuada se basa en tres entradas: forma de la pieza, volumen de producción y tolerancia. Esta matriz asigna los dos primeros a un punto de partida recomendado, luego compruébelo con su tolerancia y necesidades de acceso a herramientas. Para tiendas de mezcla alta, la selección de cambios rápidos se hace eco del diseño de interfaz patentado como US 8.708.323 B2, que estandariza la variedad de soportes de trabajo que se montan en una sola base.
| Tipo de pieza | Único/prototipo | Lote (10-500) | Alto volumen | |
|---|---|---|---|---|
| Bloque prismático | Vise | Vise + mandíbulas suaves | Accesorio dedicado/lápida | |
| Redondo/cilíndrico | Chuck | Banco de portabrocas Collet | Collet + 4to eje | |
| Placa delgada/plana | Abrazaderas escalonadas | Accesorio de vacío | Aspiradora + base de punto cero | |
| Irregular/orgánico | Mandíbulas/pestañas suaves | Accesorio personalizado | Accesorio dedicado | |
| Muchas partes pequeñas | Paleta de tornillo de banco | Placa de fijación modular | Piscina de palets / punto cero |
- Decide cómo sujetarás la pieza primero, bloqueándola después de que la programación te obligue a comprometer el acceso o la precisión.
- Datos del mapa y superficies soportadas; mantenga las abrazaderas alejadas de la trayectoria de la herramienta.
- Minimizar las nuevas abrazaderas; cada reinicio agrega un error de posición.
- Sujetar demasiado paredes delgadas → elástico y chatarra.
- Par de mandíbula/visa inconsistente → deriva de parte a parte.
- Depender de la fricción en lugar de un localizador → necesita una enorme fuerza de sujeción.
Perspectivas de la industria: automatización y crecimiento sin puntos
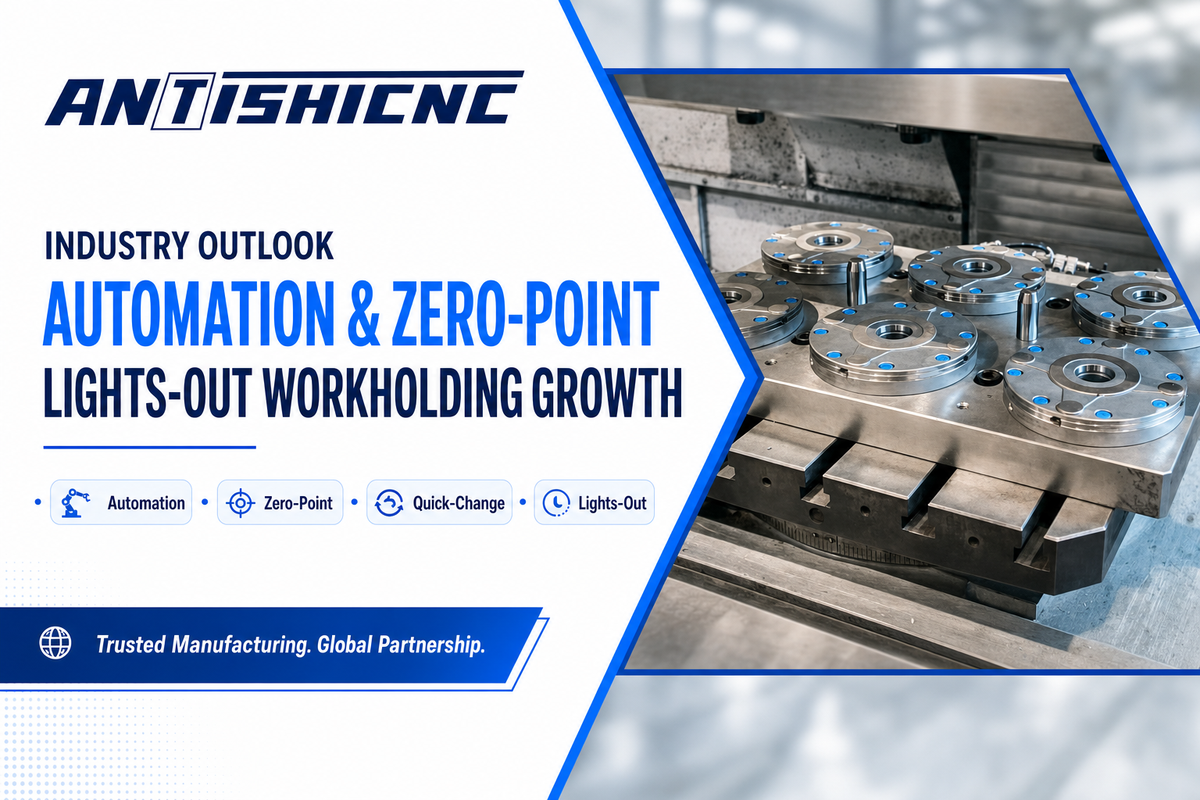
Lo que más está remodelando la propiedad del trabajo no es una nueva abrazadera, sino la economía laboral y mecánica. Una persistente escasez de mano de obra calificada más el cambio a una producción de alto contenido de mezcla y bajo volumen significa que los talleres ya no pueden permitirse horas perdidas en las configuraciones manuales de alineación y pernos. Ese es el verdadero impulsor detrás del mantenimiento de palés y punto cero: recuperar el tiempo de instalación y permitir el funcionamiento con las luces apagadas. La conclusión del comprador es concreta, si está planeando capacidad para 2026, presupuesto para una interfaz estandarizada de cambio rápido ahora, o seguirá pagando la configuración en tiempo perdido más tarde. Para un taller mecánico que realiza 20 configuraciones por día, recortar incluso 10 minutos por cambio libera más de 3 horas de husillo, tiempo que cae directamente al rendimiento en trabajos por contrato aeroespaciales o automotrices donde el tiempo de entrega gana empleos.
La tecnología va en la misma dirección: cobertura de prensa comercial de los principios de tenencia de trabajo y el programa IMTS 2026 destaca la sujeción de punto cero y la fijación lista para la automatización como categorías principales, con recipientes de sujeción equipados con sensores que alimentan datos parcialmente presentes y de estado de sujeción a celdas desatendidas. Solo para el contexto del mercado (direccional), un informe de la industria dimensiona el mercado de sujeción de punto cero en aproximadamente $1.8 mil millones en 2025, proyectado en aproximadamente $3.4 mil millones para 2034, útil como señal de hacia dónde se dirige la inversión de los proveedores, no como una cifra de planificación.
“En muchos casos, los errores dimensionales se originan en el dispositivo y no en el husillo. Una trayectoria de herramienta perfecta no ayudará si el dispositivo deja que la pieza se mueva”
Preguntas frecuentes
P: ¿Qué es el soporte de trabajo CNC?
Ver respuesta
P: ¿Cuál es el principio de localización 3-2-1?
Ver respuesta
P: ¿Cuánta fuerza de sujeción necesito?
Ver respuesta
P: ¿Puedo imprimir mandíbulas blandas en 3D?
Ver respuesta
P: ¿Qué es un sistema de sujeción de punto cero?
Ver respuesta
P: Anillo o accesorio, ¿cuál debo usar?
Ver respuesta
P: ¿Cómo sostengo piezas de pared delgada sin distorsión?
Ver respuesta
¿especificar una máquina que coincida con su soporte de trabajo y mezcla de piezas? ANTISHICNC construye fresadoras CNC y centros de mecanizado diseñados para una producción rígida y repetible.
Acerca de esta guía de soporte de trabajo
Esta guía sintetiza la investigación académica sobre diseño de accesorios (mecánica de fuerza de sujeción y localización 3-2-1), datos revisados por pares sobre repetibilidad de punto cero e informes comerciales de talleres mecánicos, cotejados con la práctica del taller sobre visas, mandíbulas blandas y accesorios. Cuando una cifra depende de su máquina, material y pieza específicos, lo decimos en lugar de implicar una precisión que no podemos garantizar. Revisado por el equipo técnico de ANTISHICNC.
Referencias y fuentes
- Criterios de diseño de accesorios (6 grados de libertad)Facultad de Ingeniería de la Universidad de Oklahoma
- Fijación modular y heurística 3-2-1Universidad de California, Berkeley
- Un método para fijar y reorientar una pieza para mecanizarUniversidad Estatal de Iowa
- Accesorios y Sistemas de Sujeción de Piezas de Trabajo en MecanizadoAnales CIRP (ScienceDirect)
- Retención de trabajo de punto cero: cambios más rápidos, resultados repetiblesTaller de máquinas moderno
- Los principios de la tenencia del trabajo, Parte IIISoluciones de engranajes
- US 8.708.323 B2, Sistema de montaje de cambio rápidoUSPTO / Patentes de Google
Artículos relacionados
- Alimenta y acelera, haciendo coincidir las cargas de corte con una configuración rígida
- Mecanizado de aluminio, el material de mandíbula blanda ideal
- Acabado de superficies de mecanizado, cómo la rigidez impulsa el acabado
- Torno de herramientas en vivo, configuraciones de corte con un solo mandril
- Mecanizado CNC Aeroespacial, soporte de trabajo de pared delgada y 5 ejes



