














Choosing between a 3 jaw vs 4 jaw chuck tout dépend de la géométrie de la pièce, de la tolérance de faux-rond par rapport à la référence et du temps de réglage par lot. Un mandrin à trois mors peut serrer une barre ronde ou hexagonale en quelques secondes grâce à son mécanisme de centrage automatique. Un mandrin indépendant à 4 mors utilise quatre vis de réglage distinctes pour centrer la pièce sur l’axe de la broche. Les usineurs s’en servent pour régler des pièces carrées, rectangulaires, irrégulières ou excentrées avec une concentricité précise. Le réglage indépendant des mors offre une grande polyvalence pour les réparations à l’unité et les travaux en atelier d’outillage. Ce guide compare le fonctionnement des mandrins à spirale et indépendants, les normes ISO 3089 et ISO 702, la déformation des parois minces, le calcul d’alésage des mors doux et l’adaptation à la broche.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- Les mandrins à spirale standard à 3 mors disposent leurs mors à 120 degrés et les déplacent simultanément à l’aide d’un pignon conique et d’une couronne spirale. Le faux-rond radial mesuré en atelier se situe généralement entre 0.002 et 0.004 in. (0.05 to 0,10 mm) TIR sur une barre étalon rectifiée, avec un mandrin standard à fixation par l’arrière. Ils conviennent au chargement rapide de barres rondes ou hexagonales régulières.
- Micro-adjustable 3-jaw scroll chucks (for example, Pratt Burnerd Griptru) add radial fine-adjustment screws over an adapter boss. Pratt Burnerd reports 0.005 mm TIR repeatability on duplicated round parts for its Griptru chucks after specified mounting and centering adjustments. Always tighten the chuck through the single marked pinion socket.
- Mandrin à 3 mors avec mors doux en deux parties alésés : les mors supérieurs remplaçables, à denture ou à rainure et languette, sont usinés en place sous une précharge correspondant au sens de serrage prévu, à la force de serrage et à la position de contact axial. Ils assurent un TIR de 0.0005 à 0.0015 in. (0.013 to 0,038 mm) pour les lots répétitifs en seconde opération.
- Sur les mandrins indépendants, les quatre mors réversibles sont disposés à 90 degrés les uns des autres et actionnés par des vis de réglage distinctes situées sur le pourtour. Ils permettent de centrer des pièces carrées, rectangulaires, des pièces de fonderie et des pièces excentrées dans la limite de résolution du comparateur, sous réserve du mouvement radial de la broche et des défauts de forme de la pièce.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
Règle de sélection rapide. Choisissez un mandrin à spirale autocentrant à 3 mors pour tourner une barre ronde ou hexagonale en un seul serrage. Pour les lots répétitifs en seconde opération, associez un mandrin à 3 mors à des mors doux alésés sous précharge et serrez-les au niveau de l’unique carré de manœuvre repéré. Choisissez un mandrin indépendant à 4 mors pour les pièces de fonderie carrées ou irrégulières et les excentrages intentionnels de vilebrequin. Il permet aussi de reprendre des références préusinées avec un TIR inférieur à 0.001 in. (0,025 mm), sans outillage pour mors doux.
Ce guide porte sur les mandrins de tour manuels et à commande numérique (CNC) destinés au travail des métaux en milieu industriel. Les caractéristiques des machines ANTISHICNC citées ci-dessous proviennent de devis techniques et de documents produit propres à chaque modèle. Les normes internationales, les manuels de mandrins OEM et les documents de brevet appartiennent à leurs organismes respectifs.
3-jaw vs 4-jaw chuck selection for round and square workpieces
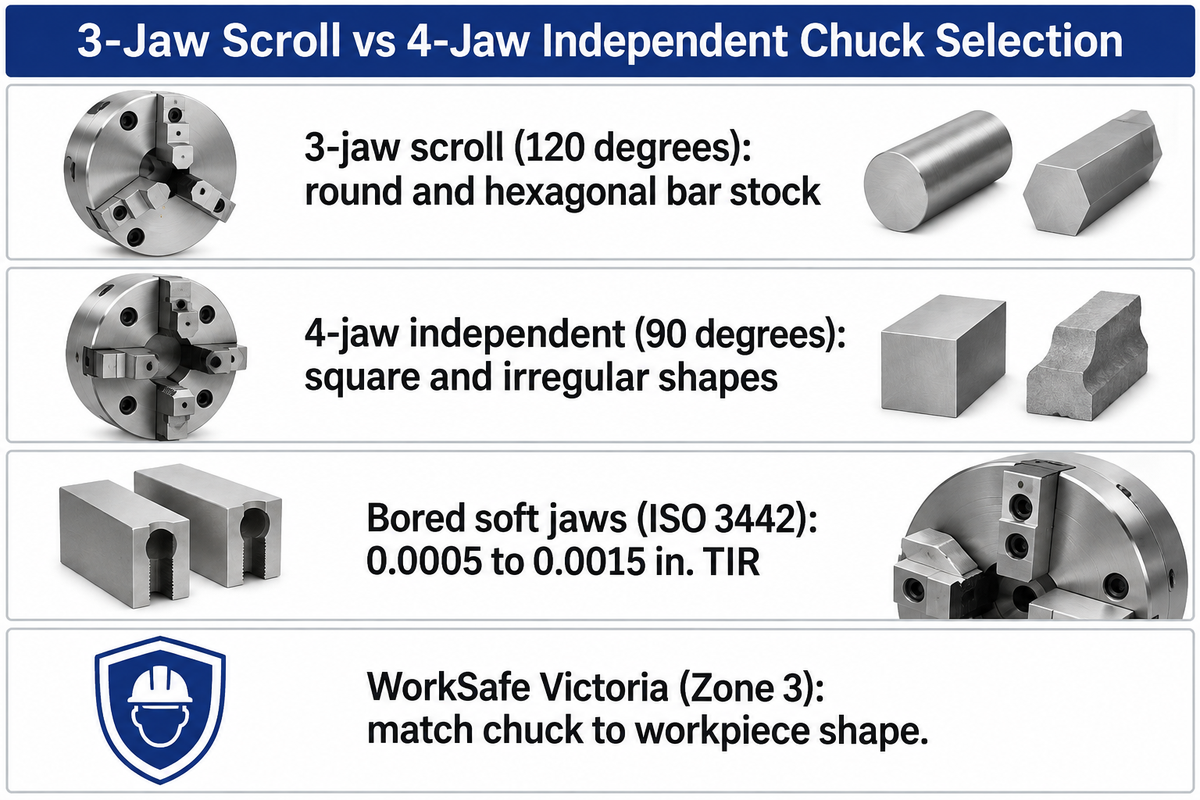
Choisissez un mandrin à spirale à 3 mors pour les barres cylindriques ou hexagonales qui doivent être chargées en moins d’une minute. Choisissez un mandrin indépendant à 4 mors pour les pièces carrées, asymétriques ou très concentriques à usiner en seconde opération. Les trois mors disposés à 120 degrés centrent automatiquement les pièces rondes. À l’inverse, les quatre mors réglables indépendamment, disposés à 90 degrés, serrent les faces planes des pièces carrées et permettent un centrage au comparateur.
Official workplace safety guidance from WorkSafe Victoria (Zone 3) énonce directement cette règle fondamentale en atelier. Les opérateurs doivent utiliser un mandrin à 4 mors pour les formes irrégulières et un mandrin à 3 mors pour les pièces rondes. Certains travaux de tournage nécessitent d’autres dispositifs de serrage spécialisés, comme des mandrins compensateurs à 6 mors, des mandrins à pince à longueur fixe ou des mandrins magnétiques électropermanents à pôles radiaux ; pour ces montages, notre guide technique sur lathe chuck types should be consulted.
La matrice ci-dessous sur la concentricité des mandrins à spirale et indépendants répertorie les principales caractéristiques des montages à quatre mors utilisés sur les tours d’atelier et les centres de tournage de production. Chaque ligne présente la cinématique de l’entraînement mécanique, le faux-rond radial probable et la géométrie de serrage. Vous pouvez ainsi choisir le mandrin adapté au plan de votre pièce avant de commencer le réglage.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | Numbered one-piece scroll jaws can grip small outside diameters or expand into bores using their stepped faces; a matched reverse-stepped jaw set extends the external gripping range | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | High with narrow hard jaws; bored soft jaws with broader contact can reduce distortion. A six-jaw chuck is a separate workholding option | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | Heavy independent leadscrews and solid body tolerate interrupted cuts when securely clamped |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: listed ratings of 2,300 to 4,900 rpm for 160 to 315 mm bodies, depending on size and grade | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | Eccentric workpieces and asymmetric jaw extension can require reduced speed |
How scroll plates and independent jaw screws machine each shape
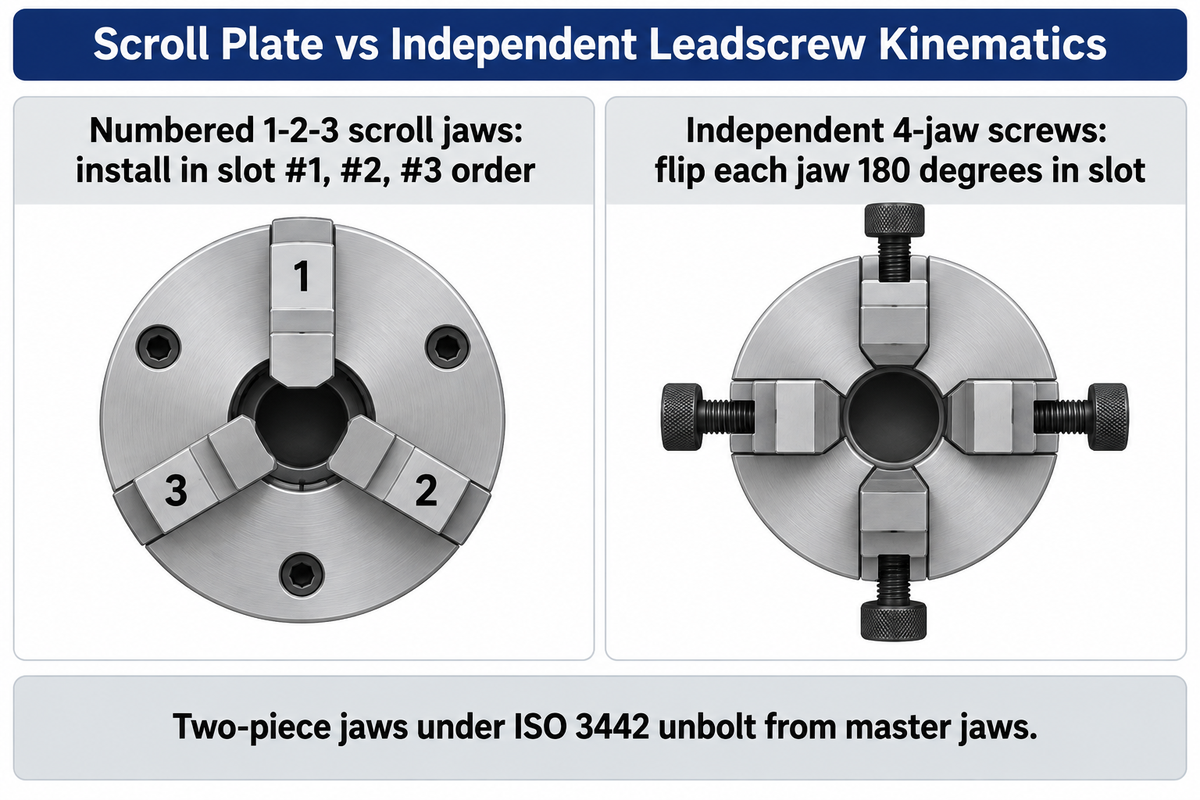
Un mandrin à spirale à 3 mors entraîne simultanément les trois mors par l’intermédiaire d’un pignon conique et d’une couronne spirale plate. À l’inverse, un mandrin indépendant à 4 mors entraîne chaque mors à l’aide de sa propre vis radiale. Cette différence mécanique interne détermine la façon de charger les pièces, l’ordre de réglage des mors et le positionnement de l’axe de la pièce.
Quelles sont les principales différences mécaniques entre un mandrin à 3 mors et un mandrin à 4 mors ?
Un mandrin à spirale à 3 mors déplace les trois mors ensemble grâce à une couronne spirale trempée munie d’une denture continue. Un mandrin indépendant à 4 mors déplace chaque mors séparément, à l’aide de sa propre vis à filetage Acme ou carré. Dans un mandrin à spirale, le fait de tourner la clé dans l’un des carrés de manœuvre fait pivoter un engrenage conique qui entraîne la couronne spirale. Les trois mors du mandrin engrènent avec cette spirale et se déplacent vers l’intérieur ou l’extérieur à la même vitesse radiale. Un mandrin indépendant à 4 mors ne possède pas de couronne spirale interne. Le serrage d’une vis périphérique ne déplace que le mors correspondant ; les trois autres restent immobiles.
Cette différence de cinématique impose des règles strictes pour la pose et le retournement des mors en atelier.
- Les mors à spirale numérotés 1-2-3 doivent être insérés dans les rainures dans le bon ordre. La spirale plane avance d’un pas complet par tour. Les dents des mors monoblocs d’un mandrin à 3 mors sont décalées d’un tiers de pas entre les mors #1, #2 et #3. Vous devez d’abord engager le mors #1 dans la rainure #1 au passage du début de la spirale, puis insérer les mors #2 et #3 dans l’ordre. Une pose dans le mauvais ordre désaxe les trois mors et peut bloquer ou casser la dent de la spirale.
- Les vis des mandrins indépendants à 4 mors permettent de retourner chaque mors séparément. Sur un mandrin indépendant à 4 mors, chaque vis de réglage est isolée mécaniquement. Il suffit de dévisser chaque vis, de retourner le mors étagé de 180 degrés dans le sens de la longueur, puis de le revisser dans la même rainure. Les mors à spirale monoblocs numérotés peuvent serrer de petits diamètres extérieurs ou s’écarter dans un alésage grâce à leurs faces étagées. Un jeu assorti de mors à étagement inversé étend la plage de serrage extérieur. Les mandrins à mors en deux parties avec ISO 3442 unbolt or reverse the top jaws independently of the master jaws.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
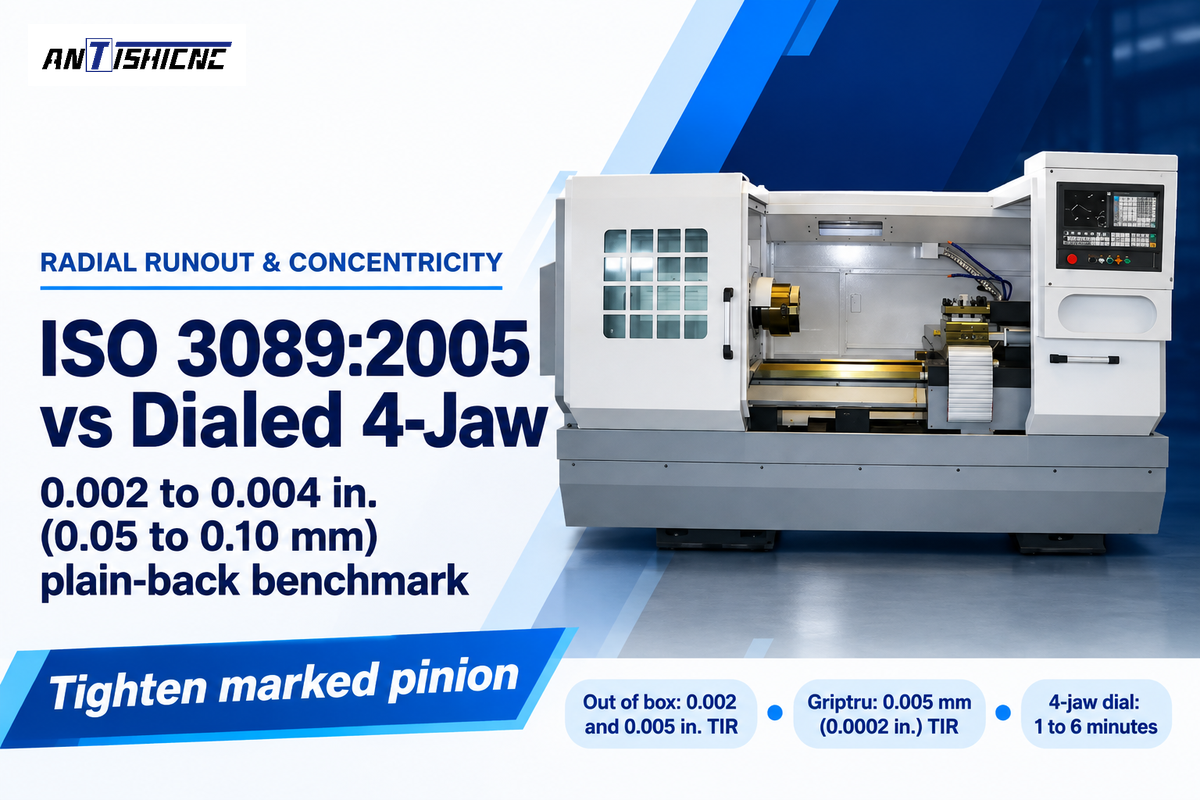
Un mandrin standard à spirale autocentrant à 3 mors, avec fixation par l’arrière, présente généralement un faux-rond radial mesuré en atelier de 0.002 à 0.004 in. (0.05 to 0,10 mm) sur une barre étalon rectifiée. Les erreurs de centrage d’un mandrin à spirale proviennent de la géométrie de la spirale, de l’ajustement et de l’usure des mors, de l’excentricité du montage et de la déformation sous l’effet du serrage ; le jeu du pignon explique principalement le mouvement perdu lors de l’inversion du sens de rotation de la clé.
La valeur de référence de faux-rond radial mesurée en atelier de 0.002 à 0.004 in. pour un mandrin à spirale standard à 3 mors est différente des portées d’essai des normes internationales et des garanties OEM :
- Official ISO 3089:2005 définit les essais statiques de réception géométrique des mandrins autocentrants à commande manuelle dotés d’au moins deux mors durs monoblocs. Les essais contrôlent le faux-rond radial sur des barres étalons de précision et le voile axial de la face. En conditions réelles, les valeurs relevées sur des mandrins neufs standard à fixation par l’arrière se situent entre 0.002 et 0.005 in. TIR.
- Le faux-rond de la spirale varie selon le diamètre de serrage. En atelier, la spirale s’use à mi-course, là où se placent les diamètres de barre courants. Le serrage d’un autre diamètre déplace les mors vers une partie non usée du plateau à spirale et décale l’axe de centrage. AUTO STRONG engineering notes warn that bell-mouthed jaw guideways, adapter-plate runout, or spindle bearing play also cause runout even when jaw teeth look clean.
- L’usinage d’une barre rigide en un seul serrage diffère d’une reprise en seconde opération. Sur une barre pleine et rigide entièrement usinée en un seul serrage, le tournage du diamètre extérieur, l’alésage du diamètre intérieur et le tronçonnage produisent des éléments concentriques dès que la profondeur de passe radiale a entièrement dressé la barre. Le faux-rond du mandrin peut provoquer des erreurs géométriques lors d’une reprise ou d’un usinage par rapport à une référence existante. Il peut également entraîner une épaisseur de paroi irrégulière ou un dressage incomplet lorsqu’une surface non usinée subsiste sur la pièce finie.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manual, la portée de montage ne doit pas présenter un déplacement total de l’indicateur supérieur à 0,005 mm (0.0002 in.). Trois vis radiales à pas fin déplacent le corps du mandrin sur le bossage de l’adaptateur. Pratt Burnerd annonce une répétabilité TIR de 0,005 mm sur des pièces rondes identiques pour ses mandrins Griptru, après les réglages de montage et de centrage prescrits. Serrez toujours le mandrin au niveau de l’unique carré de manœuvre repéré.
- Le réglage au comparateur d’un mandrin à 4 mors est limité par les erreurs de broche et de forme de la pièce. Avec un mandrin indépendant à 4 mors, l’usineur coordonne le serrage des mors opposés pour aligner une pièce pendant 1 to 6 minutes (ou environ 1 minute pour amener une référence ronde à un TIR inférieur à 0.001 in.). Amener le comparateur près de zéro réduit le faux-rond indiqué dans le plan mesuré, mais la valeur mesurée combine l’excentricité du montage, les défauts de forme de la pièce et l’erreur de mouvement radial de la broche. Pour approfondir les stratégies de maîtrise des références, consultez notre article sur tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
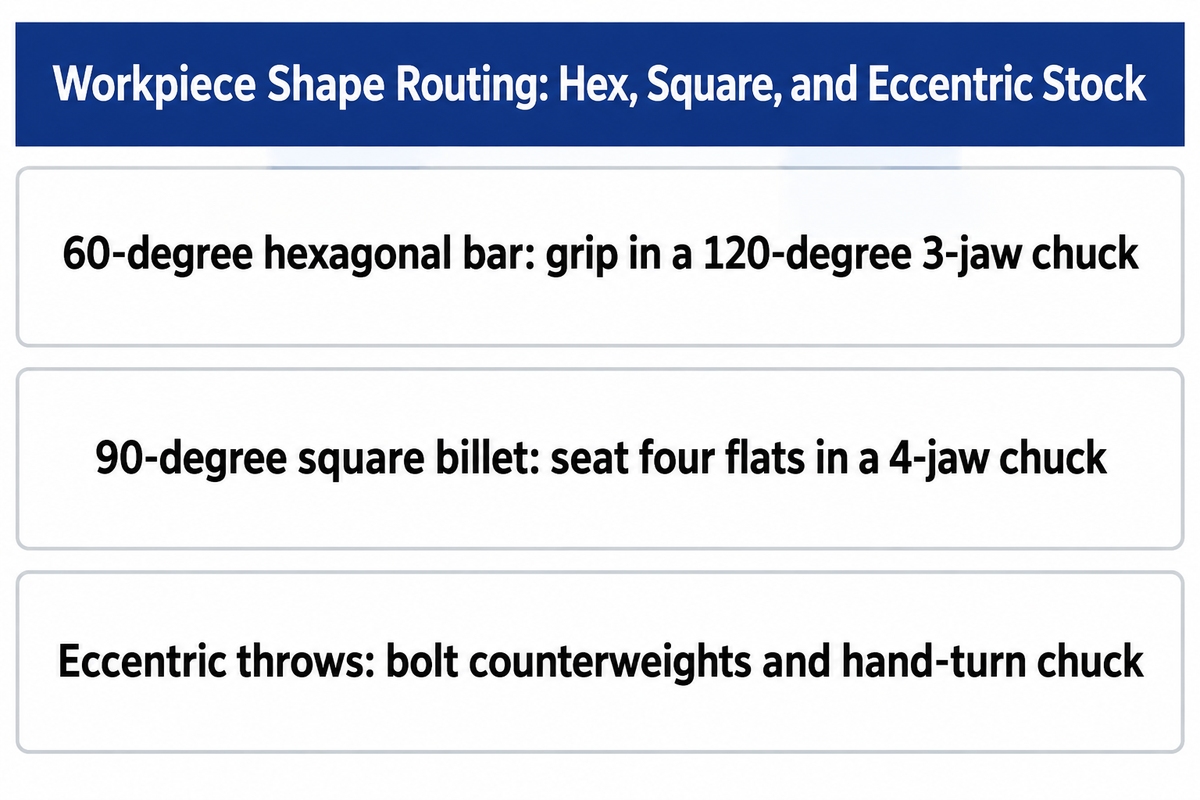
A 3-jaw chuck with jaws spaced 120 degrees apart grips round bar and regular hexagonal stock, while a 4-jaw independent chuck with jaws spaced 90 degrees apart accommodates square billet, rectangular blocks, rough castings, and off-center crankshaft journals. Both chuck styles serve distinct roles across manual and CNC turning setups.
Why is a 4-Jaw Chuck Essential for Machining Square, Rectangular, or Irregularly Shaped Workpieces?
Un mandrin indépendant à 4 mors est indispensable pour les pièces carrées, rectangulaires et irrégulières, car ses quatre mors sont disposés à 90 degrés et se règlent indépendamment à différentes distances radiales. Les barres carrées et rectangulaires présentent quatre faces planes espacées de 90 degrés. Chaque mors s’appuie à plat contre une face, sans glisser. Pour les blocs rectangulaires, les corps de vanne asymétriques ou les arbres excentrés, les vis indépendantes permettent de décaler une paire de mors opposés tout en centrant l’autre paire. Ce réglage place la caractéristique choisie directement sur l’axe de la broche du tour.
Respectez les règles de géométrie et d’équilibrage suivantes lors du transfert des barres dans l’atelier :
- Les barres hexagonales régulières doivent être serrées dans un mandrin à 3 mors. Elles présentent six faces planes espacées de 60 degrés. Les trois mors disposés à 120 degrés s’appuient à plat sur une face hexagonale sur deux et répartissent uniformément la force de serrage. Si vous placez une barre hexagonale dans un mandrin à 4 mors à 90 degrés, deux mors opposés appuient sur les faces planes tandis que la paire perpendiculaire pince les arêtes inclinées de l’hexagone. Ce contact inégal peut faire glisser les mors sous des efforts de tournage importants.
- Trois mors espacés de 120 degrés ne peuvent pas s’aligner sur les quatre faces planes espacées de 90 degrés. Le serrage d’une barre carrée dans un mandrin à spirale à 3 mors crée un contact inégal aux angles, qui impose une charge latérale aux glissières des mors de base et risque d’éjecter la pièce.
- Eccentric turning requires counterweights, clearance checks and aligned tailstock support. When machining offset cam lobes or automotive CNC machining les manetons de vilebrequin dans un mandrin indépendant à 4 mors : le décalage du centre de gravité génère des vibrations centrifuges. Fixez les contrepoids à l’opposé du maneton lourd et réduisez le régime de broche. Avant de démarrer le moteur, faites tourner le mandrin à la main sur un tour complet pour vérifier le dégagement. Lors d’un tournage excentré, une pointe tournante de contre-pointe peut soutenir la pièce si son trou de centre est aligné avec l’axe de tournage prévu et si le montage laisse suffisamment de place pour la pointe.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
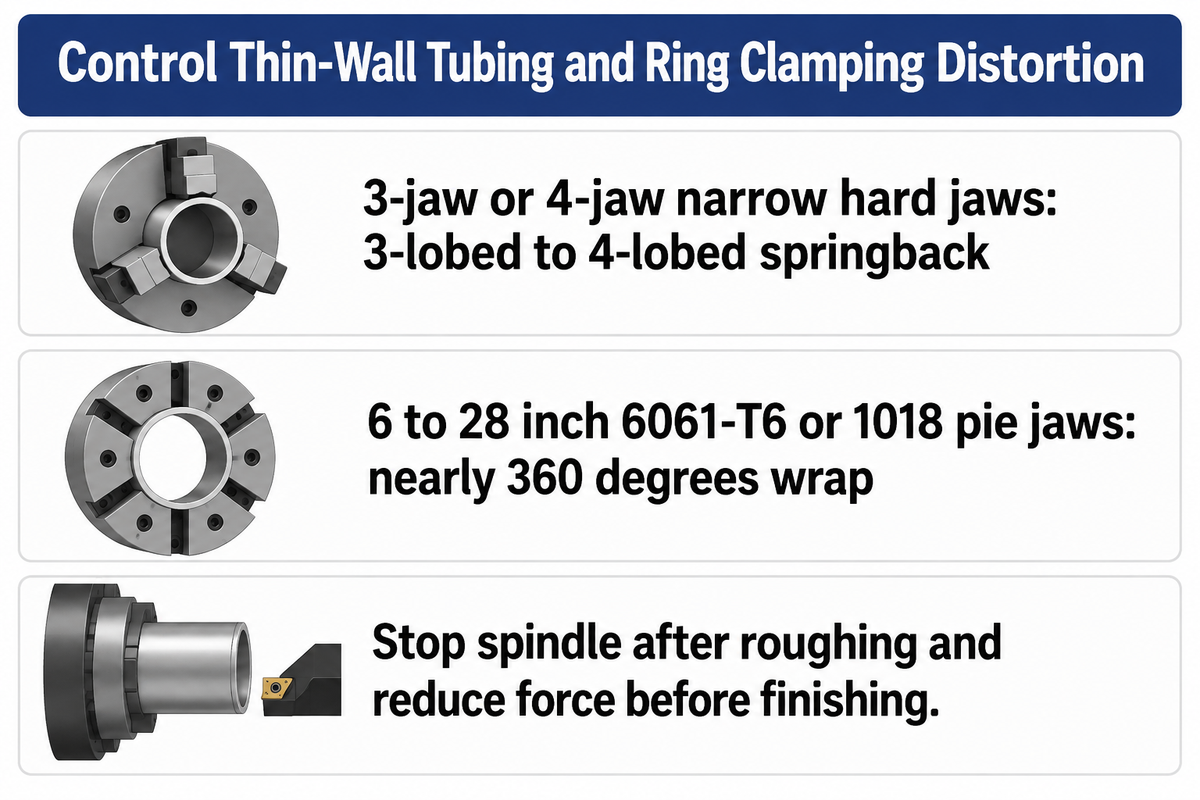
Les tubes à paroi mince ou les bagues de roulement serrés entre trois mors durs étroits subissent une déformation élastique à trois lobes et reprennent leur forme déformée une fois libérés. Une force de serrage réduite et une surface de contact circonférentielle plus large peuvent limiter la déformation due au serrage, à condition que le maintien reste suffisamment solide pour résister aux efforts de coupe. Dans le cas contraire, la déformation peut être importante.
“suitable for thin-walled or irregular shaped parts, wrap-around pie jaws enable complete gripping while distributing pressure evenly throughout the workpiece” – Modern Machine Shop (Chuck Jaws Grip Thin-Walled Parts)
Certains usineurs pensent que le passage d’un mandrin à 3 mors à un mandrin indépendant à 4 mors élimine la déformation des parois minces. Ce n’est pas le cas. Les recherches universitaires en usinage (notamment les études sur la déformation menées par Leibniz University Hannover IFW et les essais de tournage de bagues de roulement en acier SAE 52100) définissent une limite importante. Les mandrins à mors durs étroits, qu’ils aient 3 ou 4 mors, peuvent provoquer une déformation radiale excessive des bagues peu rigides, même avec des forces de serrage modérées. Le passage de trois mors étroits à quatre déplace le mode de déformation élastique de trois lobes à quatre, sans l’éliminer. Le serrage radial par les mors, la déformation de la paroi sous l’effet de la coupe et la libération des contraintes résiduelles internes contribuent tous à l’état final des manchons, des bagues et des carters de réparation à paroi mince.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by Atelier d'usinage moderne, des mors doux en forme de secteur, de 6 to 28 inch, fabriqués en aluminium 6061-T6 ou A319 (ou en acier doux 1018/1050), couvrent presque 360 degrés de la circonférence de la pièce. L’alésage des mors en secteur au diamètre du tube transforme des charges ponctuelles concentrées en un large appui radial.
- Réglez avec soin la force de serrage pour l’ébauche et la finition. Après l’ébauche, arrêtez la broche avant de réduire la force de serrage. Avec un mandrin manuel, desserrez puis resserrez à une force moindre, suffisante pour résister aux efforts de finition. La pièce doit être correctement en appui et concentrique avant la passe de finition.
- Utilisez des manchons fendus ou un serrage axial pour les bagues très flexibles. Il est également possible de serrer ces bagues contre une face de référence soutenue, afin d’éviter le chargement radial par les mors. L’une ou l’autre méthode peut déformer la bague.
When repetitive setup jobs require bored soft jaws over a 4-jaw
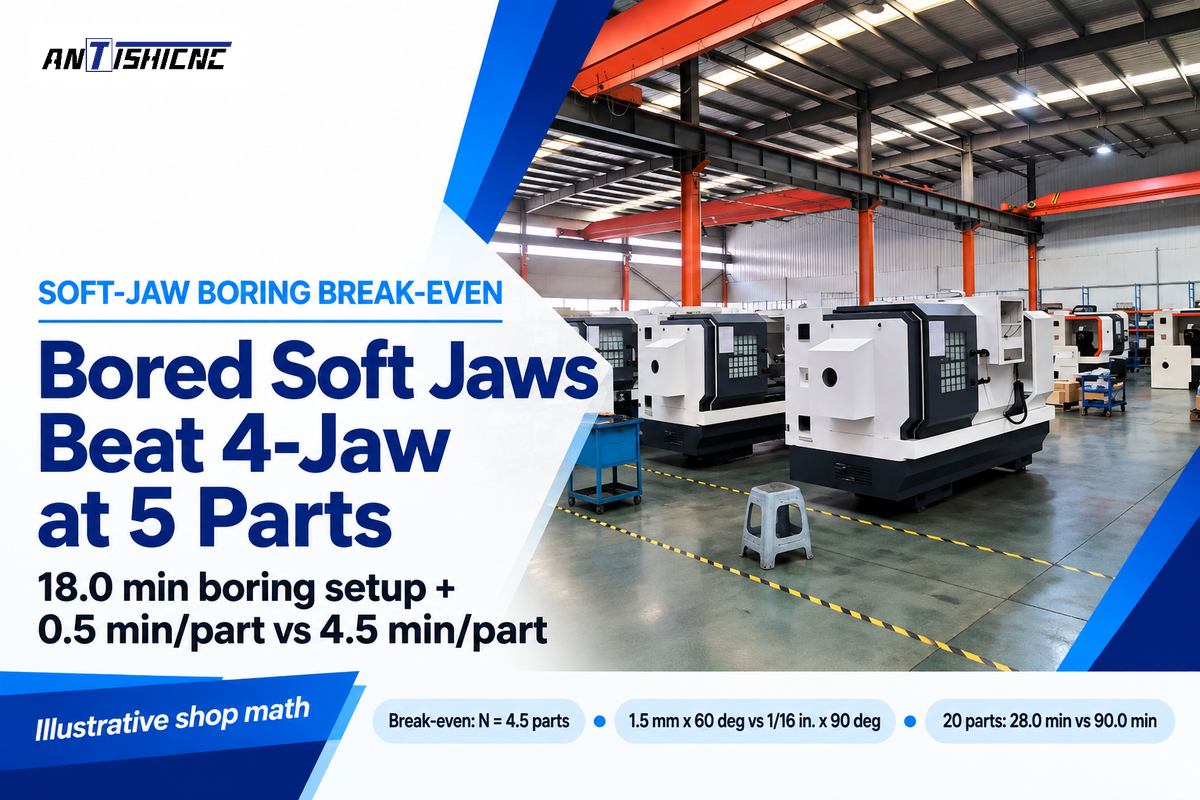
Pour une pièce unique, le réglage au comparateur d’un mandrin indépendant à 4 mors ne prend que quelques minutes et ne nécessite aucun outillage sur mesure. L’alésage des mors doux réduit le temps total de traitement d’un lot, surtout si le temps de manutention économisé sur chaque pièce dépasse le temps initial consacré à l’alésage des mors. Des mors doux correctement préchargés assurent également une répétabilité de reprise de 0.0005 à 0.0015 in. (0.013 to 0,038 mm).
Quelles différences de temps de réglage et de savoir-faire sont nécessaires selon le type de mandrin ?
Un mandrin à spirale standard à 3 mors nécessite peu de savoir-faire pour serrer une barre brute : il suffit de tourner un seul carré de manœuvre pour centrer la barre en 10 to 30 secondes. Un mandrin indépendant à 4 mors est plus lent par pièce. Il faut un usineur expérimenté capable de lire un comparateur tout en coordonnant le serrage des mors opposés pendant 1 to 6 minutes par pièce. L’alésage de mors doux sur un mandrin à 3 mors demande davantage de savoir-faire au départ. L’usineur consacre 15 to 20 minutes à précharger et à aléser une fois la poche des mors, puis charge chaque pièce suivante en 10 to 20 secondes avec une concentricité automatique.
Notez que ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (qui ont remplacé la norme retirée ISO 3442:1991) normalisent les dimensions des interfaces mécaniques à rainure et languette et à denture entre les mors de base et les mors supérieurs. Une précision de reprise de 0.0005 à 0.0015 in. dépend de trois règles d’alésage en atelier documentées dans Practical Machinist soft-jaw threads:
- Faites correspondre le plan de précharge au plan de serrage en production. Lorsque les mors de base sont en place, un léger jeu et une inclinaison subsistent au niveau des glissières sous charge. Des mors doux alésés sans précharge peuvent s’incliner ou fléchir lors du serrage ultérieur, ce qui entraîne un contact inégal et une perte de concentricité. Une précharge à l’arrière alors que les pièces de production sont serrées à l’avant modifie le moment de charge des mors et peut provoquer une conicité, un contact inégal et un faux-rond lors de la reprise.
- Soutenez le dispositif de précharge au niveau de la zone de serrage et adaptez la force. Soutenez fermement le dispositif de précharge dans le plan de serrage de production, puis procédez à l’alésage dans le même sens et avec la même force de serrage que pour la pièce. Sur les mandrins manuels, serrez toujours au niveau de l’unique carré de manœuvre principal repéré, pendant l’alésage comme en production CNC turning operations.
- Never mix metric and inch jaw serrations. Verify whether your master jaws use 1.5 mm x 60 degree metric serrations (common on Asian and European power chucks) or 1/16 in. x 90 degree inch serrations. Bolting mismatched pitch angles together strips serration teeth under cutting loads.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
To face and bore a second-operation datum to 0.001 in. TIR on a batch of round blanks, compare two shop setups:
- Option A (4-Jaw Independent Chuck) has initial chuck mount = 0 min (already mounted) and manual dial-indicator truing and clamping per part = 4.5 min/part.
- L’option B (mandrin à 3 mors avec mors doux neufs alésés) comprend la fixation des mors doux, la mise en place de la bague de précharge et l’alésage de la poche = 18.0 min de réglage unique , avec serrage et desserrage par pièce = 0.5 min/part . Le temps de cycle entre les poches alésées est d’environ 0.5 minute par pièce.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway. Avec ces paramètres d’atelier, le réglage au comparateur du mandrin à 4 mors est plus rapide pour 1 to 4 pièces (3 pièces prennent 13.5 min avec le mandrin à 4 mors, contre 19.5 min pour l’alésage des mors doux). À partir de 5 pièces, l’alésage des mors doux est plus rapide. Selon ces hypothèses de temps de réglage, un lot de 20 pièces prendrait 28.0 minutes au total avec des mors doux alésés, contre 90.0 minutes avec le réglage manuel au comparateur d’un mandrin à 4 mors.
4-jaw scroll vs independent metal and woodworking chuck traps
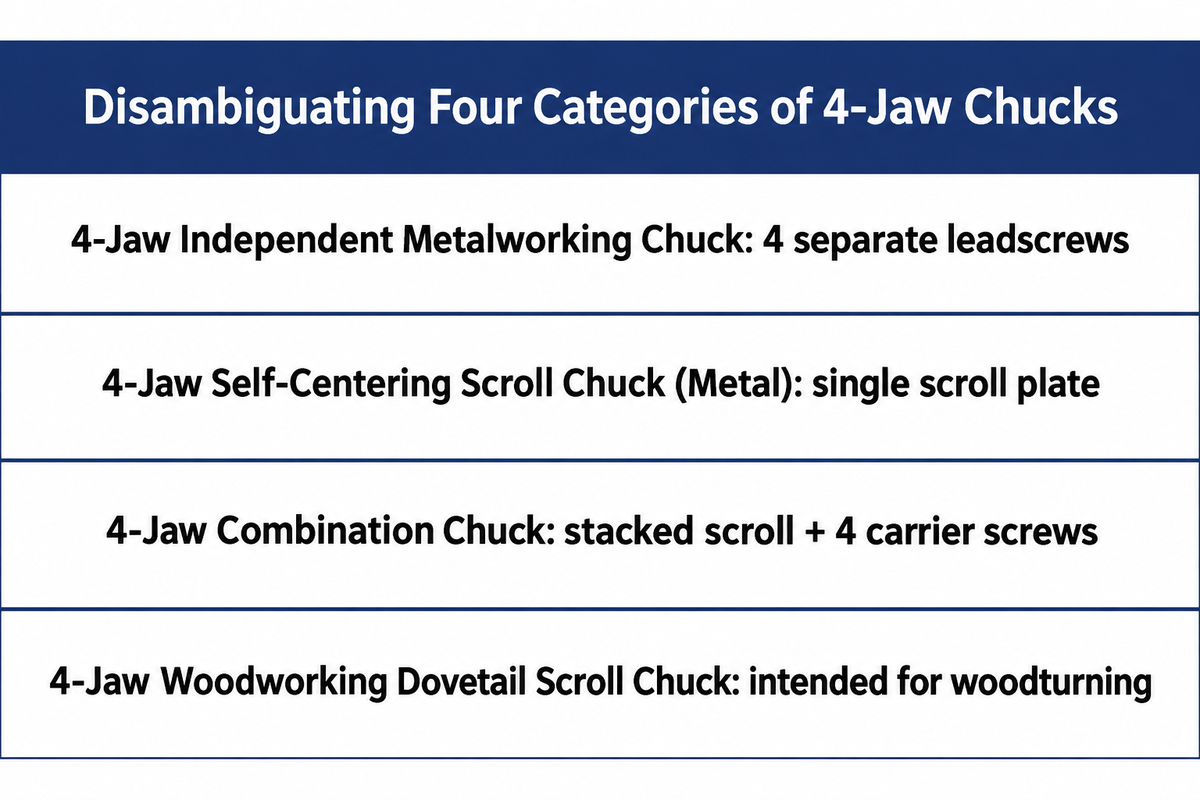
Tous les mandrins à 4 mors ne sont pas à mors indépendants. Avant de passer commande, les usineurs et les acheteurs doivent distinguer les mandrins de travail des métaux à 4 mors indépendants, les mandrins à spirale autocentrants à 4 mors, les mandrins mixtes à 4 mors et les mandrins à spirale à queue d’aronde pour le travail du bois à 4 mors. Dans certains cas, il faut inspecter le mécanisme de centrage du mandrin à spirale pour s’assurer qu’il convient au travail de coupe prévu.
Pourquoi un mandrin autocentrant à quatre mors est-il considéré comme peu efficace, malgré le gain de temps au chargement de la pièce ?
Un mandrin à spirale autocentrant à quatre mors est souvent jugé peu efficace pour les travaux généraux sur barres métalliques, car ses quatre mors radiaux synchronisés imposent des contraintes cinématiques excessives aux barres non rondes. Trois mors synchronisés peuvent soutenir une barre raisonnablement ronde, mais une barre irrégulière, laminée à chaud ou forgée, risque de présenter un contact inégal ou incomplet avec les mors. Sur une barre ovale dont le grand axe est aligné sur une paire de mors, cette paire peut entrer en contact en premier. Si la déformation ne suffit pas à mettre en contact la paire perpendiculaire, celle-ci reste sans charge et la pièce peut bouger sous l’effet des efforts de coupe.
Because all four jaws on a 4-jaw scroll chuck lock to one internal scroll plate, the chuck can’t dial out runout or hold off-center work. It sacrifices the precision advantage of a 4-jaw independent chuck while offering no loading speed advantage over a 3-jaw scroll chuck on round bar. The table below differentiates four categories of 4-jaw chucks.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | Standard metal lathe choice for square, irregular, casting, and ultra-concentric work |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | Sur une barre ovale alignée sur une paire de mors, cette paire peut entrer en contact en premier et laisser la paire perpendiculaire sans charge | Zero independent adjustment | Convient aux barres carrées ou octogonales répétitives et aux barres suffisamment rondes assurant un bon contact avec les mors ; des mors en secteur adaptés peuvent améliorer le soutien des tubes à paroi mince |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | Trap: stacked mechanism increases chuck body weight and axial spindle overhang compared with a standard chuck |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | Intended for woodturning; spindle compatibility alone does not establish suitability for metal-cutting loads |
Spindle mounts, bore limits, and RPM checks every machinist needs
Avant de commander un mandrin à 3 ou 4 mors, vérifiez l’interface du nez de broche ISO 702, le passage utile de la barre dans le tube de traction et le carter arrière, ainsi que le dégagement des mors en extension au-dessus du traînard transversal. Vérifiez toujours la vitesse admissible par le fabricant pour le mandrin et la configuration de mors choisis sur votre tour.
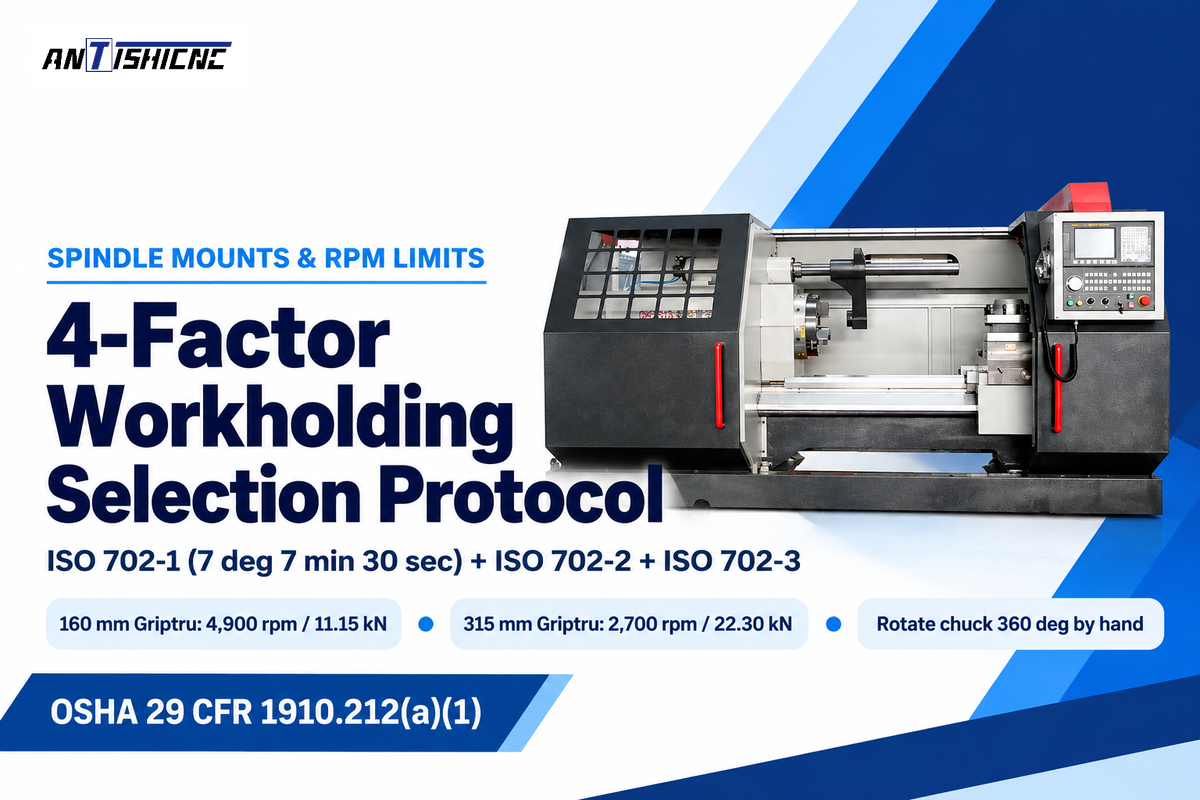
Execute this 4-Factor Workholding Selection Protocol for every lathe chuck purchase:
- Verify the spindle nose interface across ISO 702-1, ISO 702-2, and ISO 702-3. Modern CNC and heavy engine lathes use short-taper noses under ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 ou des montages à baïonnette DIN selon ISO 702-3. Selon ISO 702-1, les nez de type A1 possèdent un cercle de boulonnage intérieur et un cercle extérieur, tandis que les nez de type A2 ne possèdent que le cercle extérieur. Un mandrin A2 se boulonne directement sur un nez A1, tandis qu’un mandrin A1 à boulons intérieurs nécessite une plaque d’adaptation sur une broche A2. Les montages Camlock fixent et libèrent le mandrin par rotation des cames de verrouillage dans le nez de broche ; le changement implique également de manipuler le mandrin et de nettoyer les surfaces d’appui. Avec les montages à baïonnette ISO 702-3, les vis à goujon passent dans des trous à baïonnette en forme de rainure de clavette, sur une bague de verrouillage rotative, pour un serrage rapide.
- Check usable drawtube bar passage and Zone 1 rear bar guarding. On CNC turning centers fitted with open-center hydraulic 3-jaw chucks, the internal rotary cylinder and drawtube reduce usable bar passage below the raw spindle bore. WorkSafe Victoria’s Zone 1 guidance impose de protéger les barres qui dépassent à l’arrière de la poupée fixe. Un embarreur ou un tube de guidage doit retenir suffisamment la barre pour l’empêcher de fouetter et éviter tout contact avec la barre en rotation. Les règles générales de protection des machines selon OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- Vérifiez le dépassement asymétrique des mors d’un mandrin à 4 mors et le dégagement nécessaire à sa rotation. Le diamètre nominal du mandrin se mesure sur son corps, pas à l’extrémité des mors sortis. Lorsqu’une pièce de fonderie est décentrée dans un mandrin indépendant à 4 mors, une vis de réglage et son mors peuvent dépasser largement le périmètre du corps du mandrin. Avant de démarrer le moteur, faites toujours tourner le mandrin à la main sur 360 degrés pour vérifier que le mors saillant ne touche ni les glissières du banc, ni le traînard transversal, ni le carter de sécurité.
- Respectez les limites de vitesse de rotation liées au corps du mandrin, à la masse des mors et aux forces centrifuges. ISO/WD 16156 est un projet de travail, édition 2, en cours d’élaboration (passage à l’étude de projet Stage 20.20 en October 2026) sur la sécurité de conception des mandrins de serrage, tandis que les règles de sécurité publiées traitent de la perte de serrage due à la force centrifuge. La force centrifuge exercée sur les mors du mandrin augmente avec le carré de la vitesse de broche (brevets WO1991003348A1 et CN201016687Y). Les mandrins manuels en fonte grise ont des limites de vitesse périphérique inférieures à celles des mandrins motorisés en acier forgé. Dans le manuel Pratt Burnerd Griptru, un mandrin de 160 mm est donné pour 4 900 rpm en qualité de précision (3 500 rpm en qualité standard), avec une force de serrage statique de 11,15 kN par mors pour un couple d’entrée de 75 Nm. Un mandrin Griptru de 315 mm est limité à 2 700 rpm en qualité de précision (2 300 rpm en qualité standard), avec 22,30 kN par mors pour un couple de 203 Nm. Découvrez les modèles compatibles tours de tournage en métal pour adapter en toute sécurité la puissance et la vitesse de la broche.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
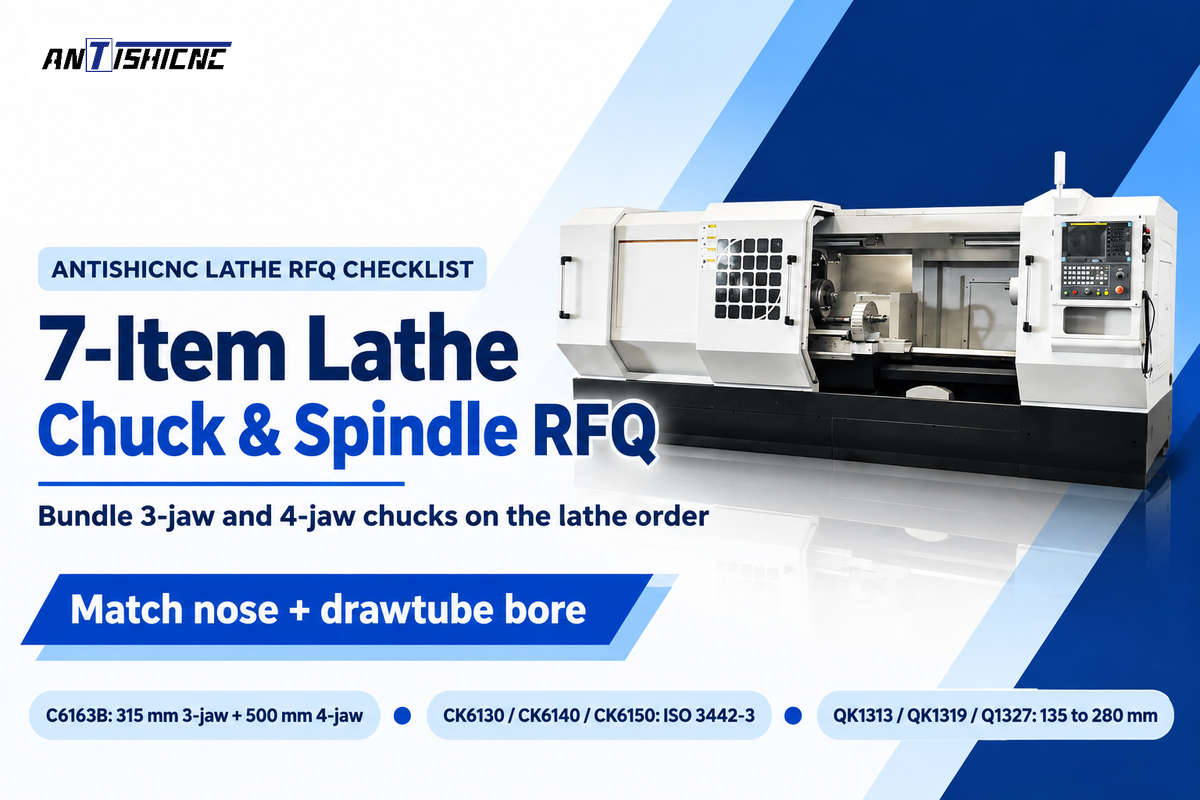
Un mandrin à 3 mors et un mandrin à 4 mors peuvent être des achats complémentaires pour un atelier d’usinage industriel. Acheter les deux types dès la première commande de tour permet d’aligner les plaques d’adaptation de broche, les filetages de tube de traction et les carters de sécurité dès le départ.
- Manual toolroom and maintenance engine lathes profit from a dual-chuck bundle. For example, on universal manual lathes comme l’ANTISHICNC C6163B, utilisent un mandrin à spirale à 3 mors de 315 mm pour le travail quotidien sur des arbres ronds. Associez-le à un mandrin indépendant à 4 mors de 500 mm pour les blocs carrés, les assemblages soudés de réparation et les arbres excentrés. Avec un nez de broche Camlock D1, l’opérateur peut libérer les cames de verrouillage situées dans le nez et remplacer le mandrin à l’aide d’un berceau de levage.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On Machines à tour CNC comme le CK6130, le CK6140 ou le CK6150, choisissez un mandrin hydraulique à 3 mors à centre ouvert, en acier forgé, auprès de fabricants OEM tels que Kitagawa, Schunk, Röhm, Bison ou Auto Strong. Prévoyez des jeux de mors doux de rechange à denture selon ISO 3442-3 et une bague de précharge pour l’alésage. Ajoutez un mandrin indépendant manuel à 4 mors sur une plaque d’adaptation assortie si votre atelier usine des pièces de fonderie rectangulaires en petits volumes.
- Tours pour tubes de grand diamètre et l’industrie pétrolière : ANTISHICNC propose des mandrins coaxiaux avant et arrière sur les modèles QK1313, QK1319 et Q1327, avec des alésages de broche de 135 to 280 mm. Ces mandrins serrent et centrent les longs tubes, mais une conduite non soutenue qui dépasse du mandrin arrière peut toujours fouetter. Découvrez pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
Lorsque vous demandez un devis d’usine à ANTISHICNC pour un ensemble comprenant un tour manuel, CNC ou pour le filetage de tubes, indiquez les sept paramètres de serrage. Nos ingénieurs s’en servent pour adapter précisément le nez de broche, l’alésage du tube de traction et les mors du mandrin :
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- Accuracy Requirements: Specify measurement location for first operation TIR and rechucked setups, separate roundness requirements, and minimum wall thickness.
- Workpiece mass and overhang length, indicating maximum part weight (kg), axial length, and whether tailstock live-center or steady-rest support is required.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
Questions fréquemment posées
Can you hold hexagonal bar stock in a 4-jaw independent chuck?
Un mandrin standard à 4 mors à 90 degrés ne peut pas serrer symétriquement les faces d’un hexagone régulier à 60 degrés. Deux mors appuient sur des faces planes, tandis que les deux autres pincent les arêtes de l’hexagone. Ce contact inégal risque de faire glisser la pièce et de la libérer du serrage. Un mandrin à spirale à 3 mors à 120 degrés ou une pince hexagonale maintient une barre hexagonale régulière de façon bien plus sûre et plus rapide.
Why must soft jaws on a 3-jaw chuck be bored under clamping preload?
Un léger jeu subsiste dans les glissières lorsque les mors se ferment. Des mors doux alésés sans précharge peuvent se déplacer ou s’incliner sous l’effet du serrage, ce qui crée un contact localisé ou conique au lieu d’un contact sur toute la longueur de serrage prévue. Un dispositif de précharge placé dans le plan de serrage de production peut limiter le soulèvement des mors en exerçant une pression sur chacun d’eux dans le sens de serrage prévu.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
Non, le chiffre 6 désigne la taille normalisée du cône de nez de broche selon ISO 702 (diamètre de jauge de 106,375 mm), et non le diamètre du corps du mandrin. Un nez de broche A2-6 ou D1-6 accueille couramment des mandrins de 200 mm (8 in.), 250 mm (10 in.) ou 315 mm. Vérifiez toujours que le mandrin choisi respecte les limites de capacité de tournage et de charge des roulements du tour.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
Les mandrins indépendants à quatre mors possèdent des mors étagés réversibles qui se dévissent et peuvent être retournés à 180 degrés. Les mors monoblocs d’un mandrin à spirale à 3 mors ont des dents hélicoïdales orientées qui nécessitent des jeux distincts pour le serrage intérieur et extérieur ; les mandrins à mors en deux parties permettent de retourner indépendamment les mors supérieurs adaptés, sans toucher aux mors de base.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
Fixez des plateaux de contrepoids sur la face du mandrin ou du plateau, à l’opposé du déport lourd, avant l’usinage. Avant de démarrer le moteur, faites tourner le mandrin à la main sur un tour complet de 360 degrés pour vérifier que les mors saillants et les contrepoids ne touchent ni les glissières du banc, ni le traînard transversal, ni le carter de sécurité. Lors d’un tournage excentré, une pointe tournante de contre-pointe peut soutenir la pièce si son trou de centre est aligné avec l’axe de tournage prévu et si le dégagement est suffisant. Réduire la vitesse de broche diminue la force centrifuge produite par une pièce excentrée. La vitesse de fonctionnement doit également maintenir les charges de balourd dans les limites de la broche et assurer le maintien sûr de la pièce et du contrepoids.
Are 4-jaw chucks made of cast iron or forged steel for high RPM?
Pour les régimes élevés, il est recommandé d’utiliser un mandrin à 4 mors en acier allié forgé ; les mandrins manuels à 4 mors pour travaux moyens ont souvent un corps en fonte grise ou nodulaire et une vitesse maximale plus faible. Vérifiez toujours la vitesse admissible par le fabricant pour le mandrin et la configuration de mors choisis.
Quelles informations sur la pièce et la broche devez-vous fournir pour choisir des mandrins de tour ?
Transmettez le plan de la pièce, avec les sections brutes et finies, l’épaisseur minimale de paroi et les exigences distinctes de circularité. Indiquez le TIR radial visé et l’emplacement de mesure correspondant pour le premier usinage et les montages après reprise. Précisez la masse maximale de la pièce, sa longueur en porte-à-faux, le diamètre de passage de barre requis par rapport à la taille du brut serré, la vitesse de broche visée et la quantité habituelle par lot. Indiquez la norme de nez de broche souhaitée, par exemple ISO 702-1 Type A1 ou A2, ISO 702-2 Camlock D1 ou ISO 702-3 à baïonnette. Ces paramètres permettent au fabricant du tour d’adapter ensemble l’alésage de broche, le tube de traction hydraulique, le type de mors et le dégagement du carter.
Engineering Review & Compliance Note: Avant de démarrer la broche, vérifiez que sa vitesse maximale sûre ne dépasse pas la vitesse nominale minimale du corps du mandrin et des mors supérieurs, et qu’elle est compatible avec l’équilibrage de la pièce. Demandez au fabricant du tour un devis technique spécifique au modèle pour les ensembles de bridage sur mesure.
Références et sources
- International Organization for Standardization (ISO). ICS 25.060.20: Workholding spindles and chucks (ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- International Organization for Standardization (ISO). ISO 702-1:2009, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection.
- International Organization for Standardization (ISO). ISO 702-2:2007, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 2: Camlock type.
- International Organization for Standardization (ISO). ISO/WD 16156 (projet de travail, édition 2, en cours d’élaboration), Outils, sécurité, exigences de sécurité relatives à la conception et à la construction des mandrins de serrage.
- WorkSafe Victoria (Government of Victoria, Australia). Safe use of metal turning lathes (Zone 1 Stock Bar & Zone 3 Chuck Guarding and Selection).
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.212, General requirements for all machines (Rotating Chuck & Nip-Point Guarding).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). Quand remplacer les mors d’un mandrin de tour ? 7 signes d’usure, de perte de précision et de dépassement des limites de vitesse sûre.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly et CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), et Q13/QK13 Dual-Chuck Pipe Threading Lathes.



