














Choosing between a 3 jaw vs 4 jaw chuck hängt von der Werkstückgeometrie, der Rundlauftoleranz zum Bezug und der Rüstzeit pro Los ab. Ein Dreibackenfutter spannt Rund- oder Sechskantmaterial dank seiner Selbstzentrierung innerhalb von Sekunden. Ein unabhängiges 4-Backenfutter verwendet vier separate Leitspindeln, um das Werkstück auf der Spindelachse zu zentrieren. Zerspanungsmechaniker richten damit Vierkant-, rechteckige, unregelmäßige oder exzentrische Werkstücke mit hoher Rundlaufgenauigkeit aus. Die unabhängige Einstellung der Backen bietet außergewöhnliche Vielseitigkeit für Einzelreparaturen und Werkzeugmacherarbeiten. Dieser Leitfaden vergleicht Spiral- und unabhängige Spannmechanismen, die Normen ISO 3089 und ISO 702, die Verformung dünner Wände, die Berechnung zum Ausdrehen weicher Backen und die passende Spindelauswahl.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- Bei standardmäßigen 3-Backen-Spiralspannfuttern stehen die Backen in einem Abstand von 120 Grad und werden über ein Kegelritzel und eine Spiralplatte gemeinsam bewegt. Der radiale Rundlauf im praktischen Einsatz beträgt bei einem standardmäßigen Spannfutter mit Planscheibenaufnahme auf einem geschliffenen Prüfdorn üblicherweise 0.002 bis 0.004 in. (0.05 to 0,10 mm) TIR. Sie eignen sich für schnelles Spannen von Rund- und regelmäßigem Sechskantmaterial.
- Micro-adjustable 3-jaw scroll chucks (for example, Pratt Burnerd Griptru) add radial fine-adjustment screws over an adapter boss. Pratt Burnerd reports 0.005 mm TIR repeatability on duplicated round parts for its Griptru chucks after specified mounting and centering adjustments. Always tighten the chuck through the single marked pinion socket.
- 3-Backen-Spannfutter mit ausgedrehten zweiteiligen weichen Backen: Auswechselbare gezahnte oder Nut-und-Feder-Aufsatzbacken werden unter einer Vorspannung ausgedreht, die der vorgesehenen Spannrichtung, Spannkraft und axialen Kontaktposition entspricht. Bei wiederholten Losen für die Zweitbearbeitung halten sie einen TIR von 0.0005 bis 0.0015 in. (0.013 to 0,038 mm).
- Die vier umkehrbaren Backen unabhängiger Spannfutter stehen im Abstand von 90 Grad zueinander und werden über separate Leitspindeln am Umfang eingestellt. Sie zentrieren Vierkant-, Rechteck-, Guss- und außermittige Werkstücke innerhalb der Auflösung der Messuhr, vorbehaltlich des radialen Spindellaufs und Formfehlers des Werkstücks.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
Direkte Auswahlregel. Wählen Sie ein selbstzentrierendes 3-Backen-Spiralspannfutter zum Drehen von Rund- oder Sechskantmaterial in einer Aufspannung. Bei wiederholten Losen für die Zweitbearbeitung kombinieren Sie ein 3-Backen-Futter mit vorgespannten, ausgedrehten weichen Backen und spannen Sie diese über die einzelne markierte Ritzelaufnahme. Wählen Sie ein unabhängiges 4-Backen-Futter für Vierkantteile, unregelmäßige Gussteile und gezielte Kurbelwellenversätze. Damit lassen sich auch vorbearbeitete Bezugflächen beim erneuten Spannen ohne Werkzeug für weiche Backen auf unter 0.001 in. (0,025 mm) TIR ausrichten.
Dieser Leitfaden behandelt manuelle und CNC-Drehfutter für die industrielle Metallbearbeitung. Die nachfolgend genannten Maschinenspezifikationen von ANTISHICNC stammen aus technischen Angeboten und Produktunterlagen für die jeweiligen Modelle. Internationale Normen, Spannfutterhandbücher der Erstausrüster und Patentunterlagen sind Eigentum der jeweiligen Rechteinhaber.
3-jaw vs 4-jaw chuck selection for round and square workpieces
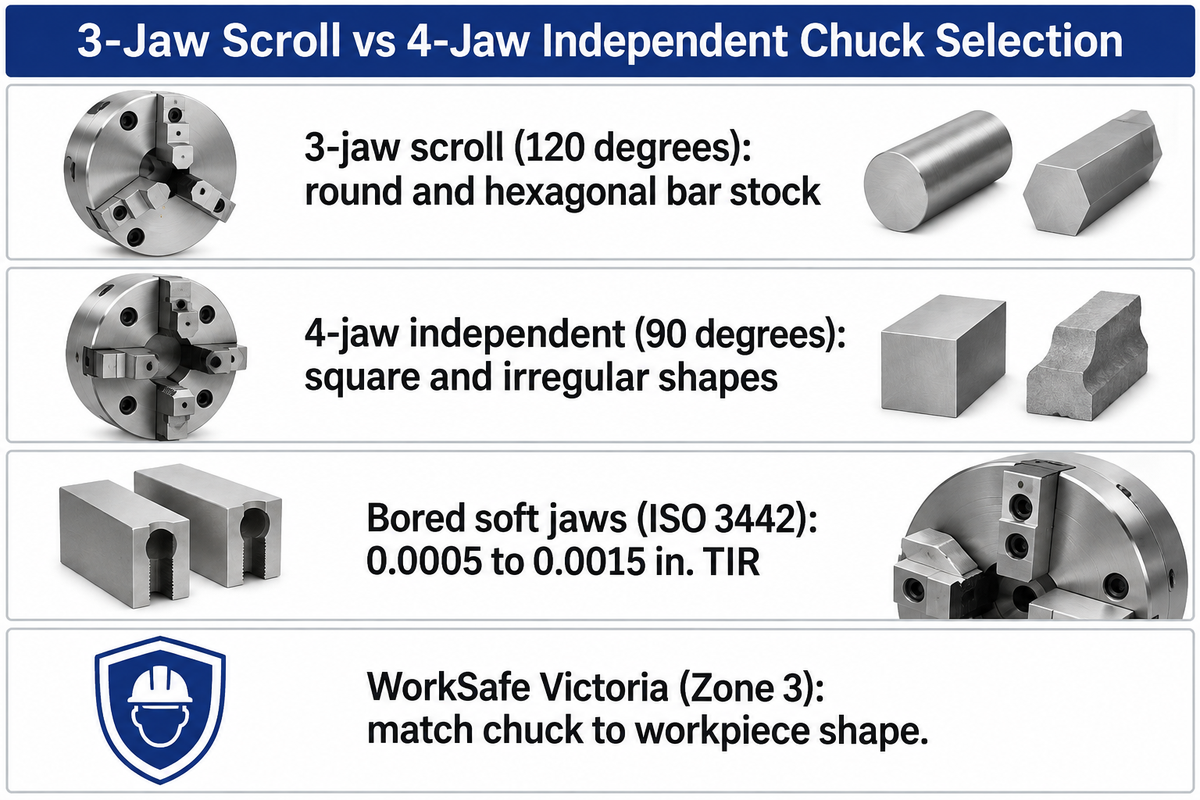
Wählen Sie ein 3-Backen-Spiralspannfutter für zylindrisches oder sechskantiges Stangenmaterial, das in weniger als einer Minute eingespannt werden muss. Wählen Sie ein unabhängiges 4-Backen-Futter für quadratische, asymmetrische oder bei der Zweitbearbeitung besonders rundlaufgenaue Werkstücke. Drei Backen im Abstand von 120 Grad zentrieren Rundmaterial automatisch. Vier unabhängig einstellbare Backen im Abstand von 90 Grad greifen dagegen die Flächen von Vierkantmaterial und ermöglichen eine zentrierte Ausrichtung mithilfe einer Messuhr.
Official workplace safety guidance from WorkSafe Victoria (Zone 3) formuliert diese grundlegende Werkstattregel direkt: Für unregelmäßige Formen sollten Bediener ein 4-Backen-Futter und für runde Werkstücke ein 3-Backen-Futter verwenden. Für manche Dreharbeiten sind andere spezielle Spannmittel erforderlich, etwa ausgleichende 6-Backen-Futter, Zugspannzangenfutter oder radial polarisierte elektropermanentmagnetische Spannfutter. Diese Spannvorrichtungen werden in unserem technischen Leitfaden zu lathe chuck types should be consulted.
Die nachstehende Rundlaufvergleichsmatrix für Spiral- und unabhängige Spannfutter führt die wichtigsten Merkmale der Vierbacken-Konfigurationen auf, die in Werkzeugmacherdrehmaschinen und Produktionsdrehzentren zum Einsatz kommen. Jede Zeile zeigt den mechanischen Antrieb, den zu erwartenden radialen Rundlauf und die Spanngeometrie. So können Sie das Spannfutter vor dem Rüsten anhand Ihrer Werkstückzeichnung auswählen.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | Numbered one-piece scroll jaws can grip small outside diameters or expand into bores using their stepped faces; a matched reverse-stepped jaw set extends the external gripping range | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | High with narrow hard jaws; bored soft jaws with broader contact can reduce distortion. A six-jaw chuck is a separate workholding option | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | Heavy independent leadscrews and solid body tolerate interrupted cuts when securely clamped |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: listed ratings of 2,300 to 4,900 rpm for 160 to 315 mm bodies, depending on size and grade | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | Eccentric workpieces and asymmetric jaw extension can require reduced speed |
How scroll plates and independent jaw screws machine each shape
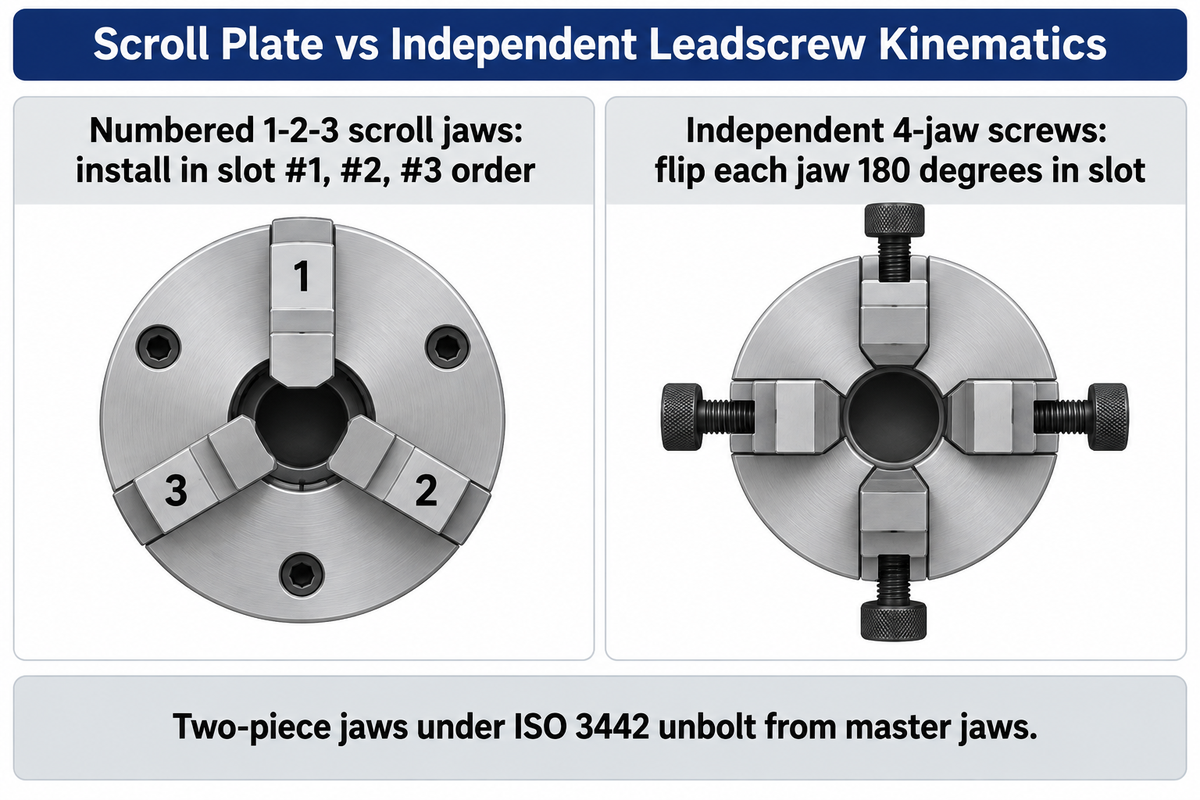
Ein 3-Backen-Spiralspannfutter bewegt alle drei Backen gleichzeitig über ein Kegelritzel und eine flache Spiralplatte. Ein unabhängiges 4-Backen-Futter bewegt dagegen jede Backe über ihre eigene radiale Leitspindel. Dieser mechanische Unterschied bestimmt, wie Sie Werkstücke einspannen, die Backen einstellen und die Werkstückmittellinie positionieren.
Was sind die wichtigsten mechanischen Unterschiede zwischen einem 3-Backen- und einem 4-Backen-Spannfutter?
Ein 3-Backen-Spiralspannfutter bewegt alle drei Backen gemeinsam über eine gehärtete Spiralplatte mit durchgehendem Spiralsägezahn. Ein unabhängiges 4-Backen-Futter bewegt jede Backe separat über ihre eigene Schraube mit Acme- oder Vierkantgewinde. Bei einem Spiralspannfutter dreht der Spannschlüssel in einer Ritzelaufnahme ein Kegelrad, das die Spiralplatte antreibt. Alle drei Spiralbacken greifen in deren Spiralsägezahn ein und bewegen sich im gleichen radialen Abstand nach innen oder außen. Ein unabhängiges 4-Backen-Futter hat keine interne Spiralplatte. Wird eine Schraube am Umfang gedreht, bewegt sich nur die zugehörige Backe; die übrigen drei bleiben stehen.
Diese Unterschiede im Bewegungsablauf geben in der Werkstatt die genaue Reihenfolge für das Einsetzen und Umdrehen der Backen vor.
- Für die nummerierten Spiralbacken 1-2-3 gilt eine feste Reihenfolge beim Einsetzen in die Nuten. Die ebene Spiralplatte rückt pro Umdrehung um eine volle Steigung vor. Die Zähne einteiliger Backen eines 3-Backen-Spannfutters sind zwischen den Backen #1, #2 und #3 jeweils um ein Drittel der Steigung versetzt. Setzen Sie zuerst Backe #1 in Nut #1 ein, sobald der Spiralgang vorbeiläuft, danach folgen #2 und #3 in dieser Reihenfolge. Werden die Backen falsch eingesetzt, stehen sie nicht mehr zentrisch und können den Spiralsägezahn verklemmen oder brechen.
- Die Schrauben eines unabhängigen 4-Backen-Futters ermöglichen es, jede Backe einzeln umzudrehen. Bei einem unabhängigen 4-Backen-Futter ist jede Leitspindel mechanisch unabhängig. Drehen Sie einfach jede Schraube heraus, wenden Sie die Stufenbacke um 180 Grad und setzen Sie sie wieder in dieselbe Nut ein. Nummerierte, einteilige Spiralbacken können mit ihren Stufenflächen kleine Außendurchmesser spannen oder sich in Bohrungen aufspreizen. Ein passender Satz umgekehrter Stufenbacken erweitert den äußeren Spannbereich. Spannfutter mit zweiteiligen Backen können ISO 3442 unbolt or reverse the top jaws independently of the master jaws.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
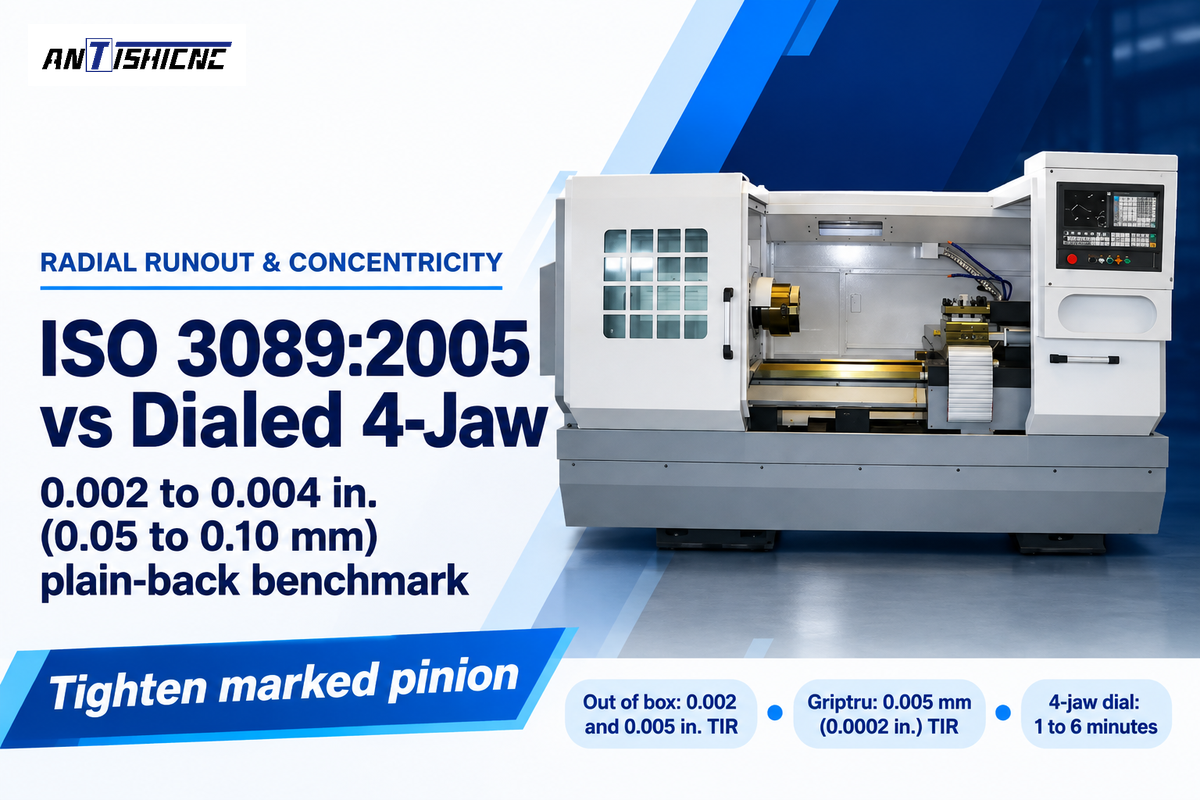
Ein standardmäßiges selbstzentrierendes 3-Backen-Spiralspannfutter mit Planscheibenaufnahme weist auf einem geschliffenen Prüfdorn typischerweise einen radialen Rundlauf im praktischen Einsatz von 0.002 bis 0.004 in. (0.05 to 0,10 mm) auf. Zentrierfehler bei Spiralspannfuttern gehen auf die Spiralgeometrie, Passung und Verschleiß der Backen, exzentrische Montage und Verformung unter Spannkraft zurück. Das Ritzelspiel ist vor allem für den Leerweg verantwortlich, wenn der Schlüssel in die Gegenrichtung gedreht wird.
Der Richtwert von 0.002 bis 0.004 in. für den radialen Rundlauf im praktischen Einsatz eines standardmäßigen 3-Backen-Spiralspannfutters ist von den Prüfbereichen internationaler Normen und den Herstellerzusagen zu unterscheiden:
- Official ISO 3089:2005 legt statische geometrische Abnahmeprüfungen für manuell betätigte selbstzentrierende Spannfutter mit mindestens zwei einteiligen gehärteten Backen fest. Geprüft werden der radiale Rundlauf auf Präzisionsprüfdornen und der axiale Planlauf. Praxisnahe Werte für neue standardmäßige Spannfutter mit Planscheibenaufnahme direkt ab Werk liegen zwischen 0.002 und 0.005 in. TIR.
- Der Rundlauf der Planspirale variiert über den Spanndurchmesserbereich. Im Werkstattbetrieb verschleißt die Planspirale im mittleren Verstellbereich, in dem häufig verwendete Stangendurchmesser gespannt werden. Ein anderer Spanndurchmesser verschiebt die Backen auf einen unverschlissenen Abschnitt der Planspirale und verändert die Mittellage. AUTO STRONG engineering notes warn that bell-mouthed jaw guideways, adapter-plate runout, or spindle bearing play also cause runout even when jaw teeth look clean.
- Die Bearbeitung starrer Stangenmaterialien in einer Aufspannung unterscheidet sich vom erneuten Spannen für die Zweitbearbeitung. Wird ein starres Vollmaterial in einer Aufspannung vollständig bearbeitet, entstehen konzentrische Merkmale, wenn beim Drehen des Außendurchmessers, Bohren des Innendurchmessers und Abstechen die radiale Zustellung die Materialoberfläche vollständig bearbeitet. Rundlauffehler des Spannfutters können beim erneuten Spannen oder bei der Bearbeitung relativ zu einem vorhandenen Bezug geometrische Fehler verursachen. Bleibt eine unbearbeitete Fläche am fertigen Teil bestehen, können außerdem ungleichmäßige Wandstärken oder eine unvollständige Bearbeitung entstehen.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manualmuss das Zentrierregister der Aufnahme einen Gesamtmessuhrausschlag von höchstens 0,005 mm (0.0002 in.) aufweisen. Drei radiale Feingewindeschrauben verschieben den Spannfutterkörper über den Adapterbund. Pratt Burnerd gibt für seine Griptru-Spannfutter nach der vorgeschriebenen Montage und Zentrierung eine Wiederholgenauigkeit von 0,005 mm TIR bei identischen Rundteilen an. Ziehen Sie das Spannfutter immer über die einzelne markierte Ritzelaufnahme fest.
- Die Einstellgenauigkeit eines 4-Backen-Futters wird durch Spindel- und Werkstückformfehler begrenzt. Bei einem unabhängigen 4-Backen-Futter stimmt ein Zerspanungsmechaniker die gegenüberliegenden Backenschrauben ab, um ein Werkstück in 1 bis 6 Minuten auszurichten (oder ein rundes Bezugsmerkmal in etwa 1 Minute auf 0.001 in. zu bringen). Wird die Messuhr nahe null eingestellt, ist der angezeigte Rundlauf an der gemessenen Ebene minimal. Der Messwert umfasst jedoch die Exzentrizität der Aufspannung, den Formfehler des Werkstücks und den radialen Spindellauffehler. Weitere Strategien zur Steuerung von Bezugflächen finden Sie in unserem Artikel zu tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
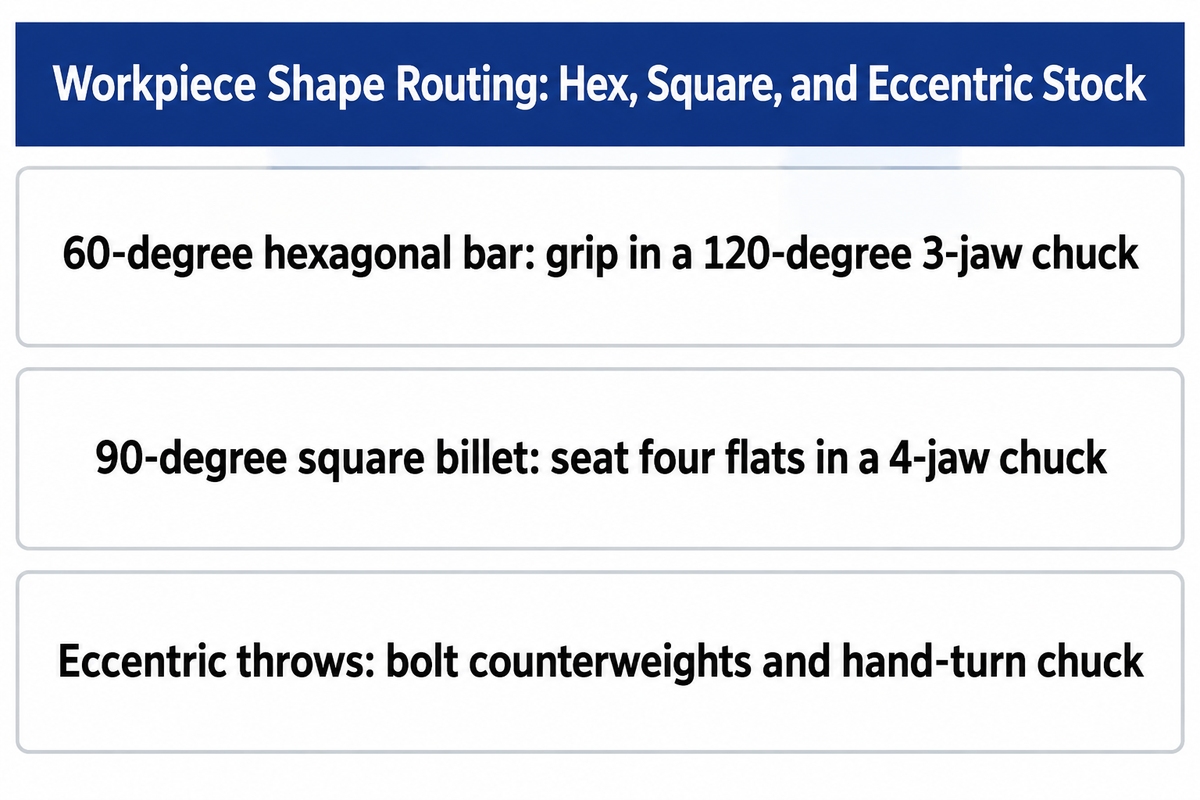
A 3-jaw chuck with jaws spaced 120 degrees apart grips round bar and regular hexagonal stock, while a 4-jaw independent chuck with jaws spaced 90 degrees apart accommodates square billet, rectangular blocks, rough castings, and off-center crankshaft journals. Both chuck styles serve distinct roles across manual and CNC turning setups.
Why is a 4-Jaw Chuck Essential for Machining Square, Rectangular, or Irregularly Shaped Workpieces?
Ein unabhängiges 4-Backen-Futter ist für quadratische, rechteckige und unregelmäßige Werkstücke erforderlich, da seine vier Backen im Abstand von 90 Grad angeordnet und unabhängig voneinander auf unterschiedliche radiale Positionen einstellbar sind. Vierkant- und Rechteckmaterial haben vier ebene Flächen im Abstand von 90 Grad. Jede Backe liegt plan an einer Fläche an, ohne abzurutschen. Bei rechteckigen Blöcken, asymmetrischen Ventilgehäusen oder exzentrischen Wellen können Sie mit den unabhängigen Leitspindeln ein gegenüberliegendes Backenpaar versetzen und das andere Paar zentrieren. So lässt sich jedes gewünschte Merkmal direkt auf der Drehmaschinenspindelachse positionieren.
Beachten Sie beim Transport von Material durch die Werkstatt folgende Regeln zu Geometrie und Auswuchtung:
- Regelmäßiges Sechskantmaterial gehört in ein 3-Backen-Futter. Sechskantmaterial hat sechs Flächen im Abstand von 60 Grad am Außenumfang. Drei Backen im Abstand von 120 Grad liegen plan an jeder zweiten Sechskantfläche an und verteilen die Spannkraft gleichmäßig. Wird Sechskantmaterial in ein 90-degree-4-Backen-Futter gespannt, liegen zwei gegenüberliegende Backen an den Flächen an, während das senkrechte Backenpaar auf die schrägen Sechskantecken drückt. Bei hohen Drehkräften kann diese ungleichmäßige Spannung zum Verrutschen der Backen führen.
- Drei Backen im Abstand von 120 Grad können nicht gleichzeitig an vier ebenen Flächen im Abstand von 90 Grad anliegen. Der Versuch, Vierkantmaterial in einem 3-Backen-Spiralspannfutter zu spannen, führt zu ungleichmäßigem Kontakt an den Ecken. Dadurch wird die Führung der Grundbacken seitlich belastet und das Werkstück kann herausgeschleudert werden.
- Eccentric turning requires counterweights, clearance checks and aligned tailstock support. When machining offset cam lobes or automotive CNC machining Beim Spannen von Kurbelwellenkröpfungen in einem unabhängigen 4-Backen-Futter erzeugt der versetzte Schwerpunkt Fliehkraftschwingungen. Schrauben Sie Ausgleichsgewichte gegenüber der schweren Kröpfung an und senken Sie die Spindeldrehzahl. Drehen Sie das Spannfutter vor dem Anlassen des Motors von Hand einmal vollständig durch, um den Freiraum zu prüfen. Beim Versatzdrehen kann eine mitlaufende Körnerspitze im Reitstock das Werkstück abstützen, wenn dessen Zentrierbohrung auf die vorgesehene Drehachse ausgerichtet ist und die Aufspannung genügend Freiraum bietet.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
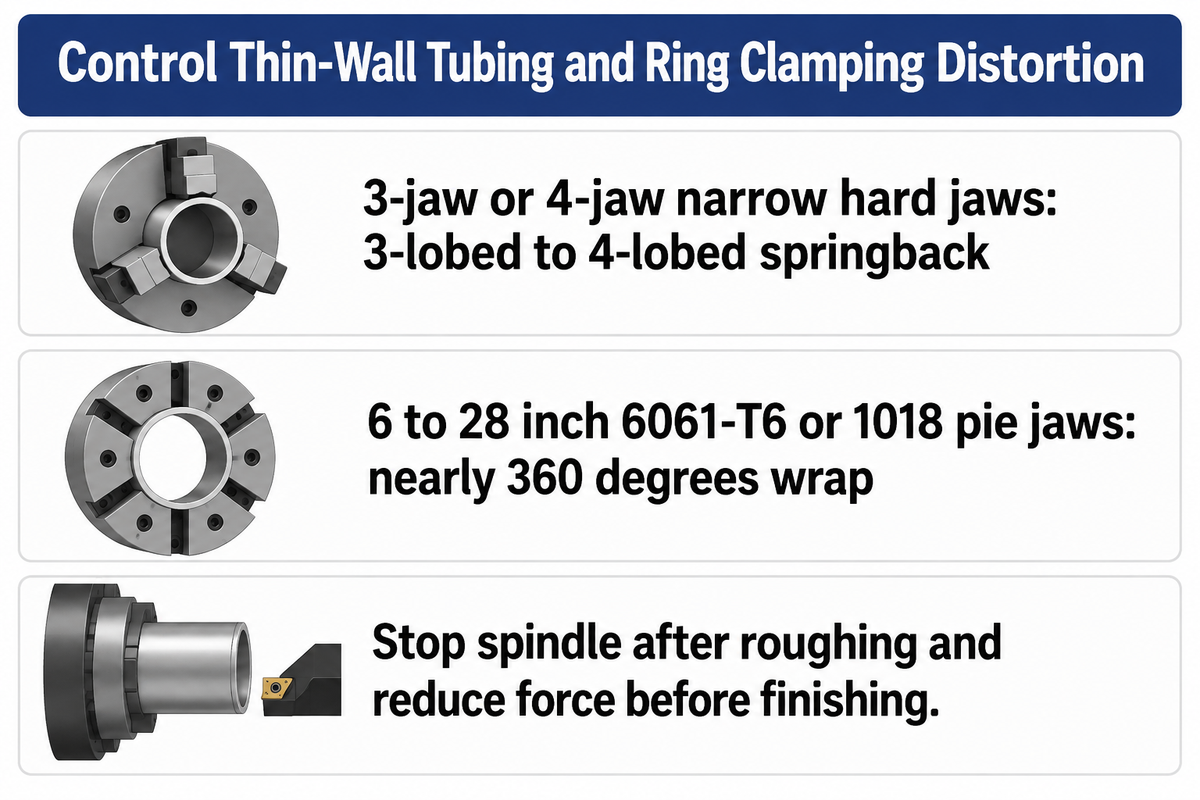
Dünnwandige Rohre oder Lagerringe werden zwischen drei schmalen gehärteten Backen elastisch dreilappig verformt und springen nach dem Lösen in eine unrunde Form zurück. Eine geringere Spannkraft und eine größere Umfangskontaktfläche können Spannverformungen reduzieren, sofern die verbleibende Spannkraft den Zerspanungskräften sicher standhält. Andernfalls kann die Verformung erheblich sein.
“suitable for thin-walled or irregular shaped parts, wrap-around pie jaws enable complete gripping while distributing pressure evenly throughout the workpiece” – Modern Machine Shop (Chuck Jaws Grip Thin-Walled Parts)
Manche Zerspanungsmechaniker glauben, der Wechsel von einem 3-Backen- zu einem unabhängigen 4-Backenfutter beseitige Verformungen dünner Wände. Das stimmt nicht. Forschungen zur Zerspanung an Hochschulen, darunter Verformungsstudien der Leibniz University Hannover IFW und Drehversuche an Lagerringen aus SAE 52100, zeigen eine wichtige Einschränkung: Sowohl schmale gehärtete Backen in 3-Backen- als auch in 4-Backenfuttern können bei steifigkeitsarmen Ringen selbst mit mäßiger Spannkraft erhebliche radiale Verformungen verursachen. Der Wechsel von drei schmalen Backen zu vier schmalen Backen ändert den elastischen Verformungsmodus von drei- zu vierlappig, statt ihn zu beseitigen. Radiales Spannen mit den Backen, Verformung der Wand durch die Zerspanung und der Abbau innerer Eigenspannungen tragen alle zum Endzustand dünnwandiger Hülsen, Buchsen und Reparaturgehäuse bei.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by Moderne Maschinenwerkstatt, 6 bis 28 Zoll große tortenstückförmige weiche Backen aus 6061-T6 oder A319-Aluminium (oder 1018/1050-Maschinenbaustahl) umschließen nahezu 360 Grad des Werkstückumfangs. Werden diese Backen passend zum Rohrdurchmesser ausgedreht, verteilen sich punktuelle Kräfte auf eine breite radiale Abstützfläche.
- Passen Sie die Spannkraft für Schrupp- und Schlichtbearbeitung sorgfältig an. Stoppen Sie nach dem Schruppen die Spindel, bevor Sie die Spannkraft verringern. Bei einem manuellen Spannfutter lösen und spannen Sie das Werkstück mit geringerer Kraft erneut, die den Schlichtkräften standhält. Vor dem Schlichtgang muss das Werkstück sicher sitzen und zentrisch ausgerichtet sein.
- Verwenden Sie bei besonders nachgiebigen Ringen geteilte Spannhülsen oder axiales Spannen. Solche Ringe können auch an einer abgestützten Bezugsfläche gespannt werden, um eine radiale Belastung durch die Backen zu vermeiden. Bei beiden Methoden kann sich der Ring verformen.
When repetitive setup jobs require bored soft jaws over a 4-jaw
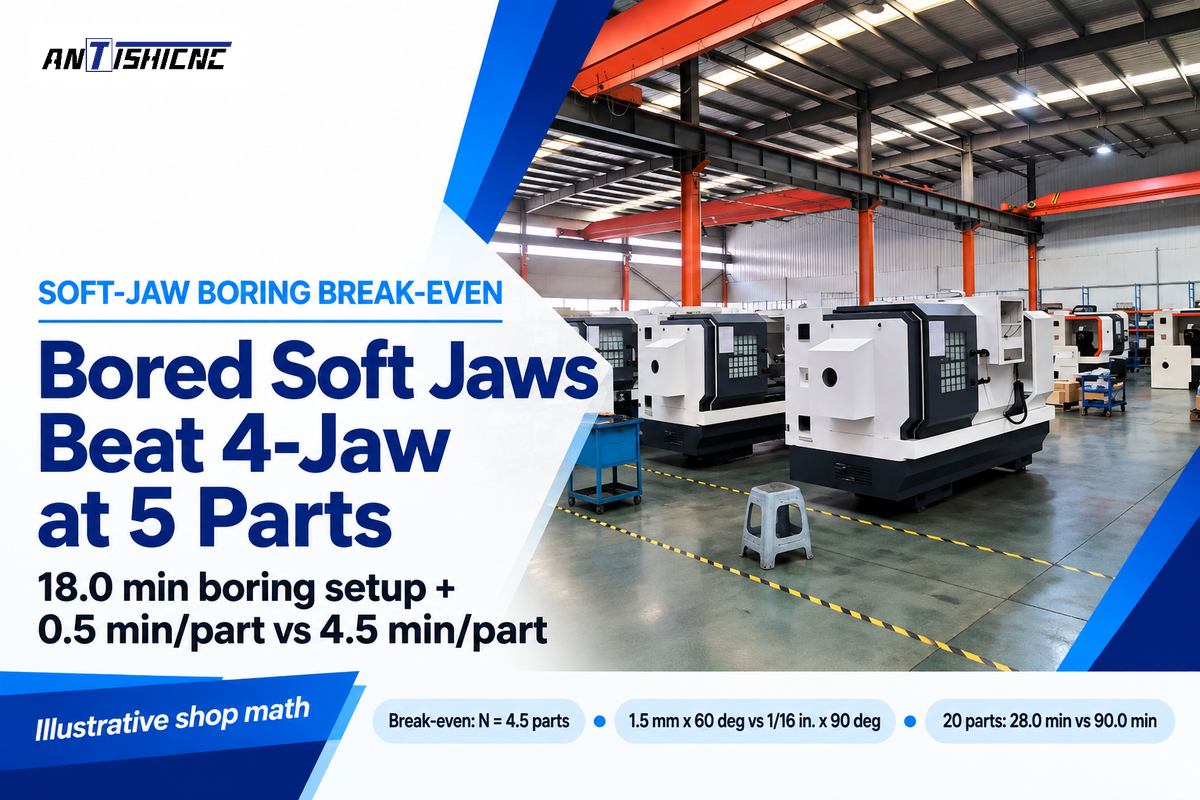
Bei Einzelteilen dauert das Ausrichten eines unabhängigen 4-Backen-Futters nur wenige Minuten und erfordert keine Sonderwerkzeuge. Das Ausdrehen weicher Backen senkt die Gesamtzeit pro Los, insbesondere wenn die aufsummierte Zeitersparnis beim Spannen jedes Werkstücks den anfänglichen Zeitaufwand für das Ausdrehen übersteigt. Richtig vorgespannte weiche Backen bieten beim erneuten Spannen außerdem eine Wiederholgenauigkeit von 0.0005 bis 0.0015 in. (0.013 to 0,038 mm).
Wie unterscheiden sich die Rüstzeit und die erforderlichen Bedienerkenntnisse bei den beiden Spannfuttertypen?
Für das Spannen roher Stangen erfordert ein standardmäßiges 3-Backen-Spiralspannfutter nur geringe Bedienerkenntnisse, da ein Dreh am Ritzel das Material in 10 bis 30 Sekunden zentriert. Mit einem unabhängigen 4-Backen-Futter dauert das Spannen jedes Werkstücks länger. Ein erfahrener Zerspanungsmechaniker muss die Messuhr ablesen und die gegenüberliegenden Backenschrauben über 1 bis 6 Minuten pro Werkstück aufeinander abstimmen. Beim Ausdrehen weicher Backen für ein 3-Backen-Futter wird der nötige Arbeitsaufwand vorgezogen: Der Zerspanungsmechaniker spannt das Futter vor und dreht die Backentasche einmalig in 15 bis 20 Minuten aus. Anschließend lässt sich jedes weitere Werkstück in 10 bis 20 Sekunden einspannen und wird automatisch zentrisch gehalten.
Beachten Sie, dass ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (die die zurückgezogene ISO 3442:1991 ersetzt haben) die mechanischen Nut-Feder- und Verzahnungsschnittstellen zwischen Grundbacken und Aufsatzbacken normieren. Eine Wiederholgenauigkeit beim Umspannen von 0.0005 bis 0.0015 in. hängt von drei Regeln zum Ausdrehen in der Werkstatt ab, die beschrieben sind in Practical Machinist soft-jaw threads:
- Stimmen Sie die Vorspannebene auf die Spannposition in der Produktion ab. Bei eingesetzten Grundbacken bleibt in der Führung unter Belastung ein geringes Spiel, sodass die Backen kippen können. Ohne Vorspannung ausgedrehte weiche Backen können beim späteren Spannen kippen oder sich durchbiegen. Dadurch entstehen ungleichmäßiger Kontakt und Rundlaufverlust. Eine Vorspannung an der Rückseite bei gleichzeitigem Spannen der Werkstücke an der Vorderseite verändert das Belastungsmoment der Backen und kann Konizität, ungleichmäßigen Kontakt und Rundlauffehler beim erneuten Spannen verursachen.
- Stützen Sie den Vorspannring an der Spannposition ab und stimmen Sie die Spannkraft darauf ab. Befestigen Sie den Vorspannring sicher an der Spannposition der Produktion und drehen Sie die Backen mit derselben Spannrichtung und Kraft aus, die Sie für das Werkstück verwenden. Ziehen Sie manuelle Spannfutter sowohl beim Ausdrehen als auch bei der Produktion immer über die einzelne markierte Grundbacken-Ritzelaufnahme fest. CNC turning operations.
- Never mix metric and inch jaw serrations. Verify whether your master jaws use 1.5 mm x 60 degree metric serrations (common on Asian and European power chucks) or 1/16 in. x 90 degree inch serrations. Bolting mismatched pitch angles together strips serration teeth under cutting loads.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
To face and bore a second-operation datum to 0.001 in. TIR on a batch of round blanks, compare two shop setups:
- Option A (4-Jaw Independent Chuck) has initial chuck mount = 0 min (already mounted) and manual dial-indicator truing and clamping per part = 4.5 min/part.
- Option B (3-Backen-Futter mit neu ausgedrehten weichen Backen) umfasst das Anschrauben der weichen Backen, das Einrichten des Vorspannrings und das Ausdrehen der Spannöffnung. Der einmalige Rüstaufwand beträgt 18.0 min, das Ein- und Ausspannen pro Werkstück 0.5 min/part. Die Taktzeit zwischen den ausgedrehten Spannöffnungen beträgt ungefähr 0.5 minute pro Werkstück.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational TakeawayUnter diesen Werkstattbedingungen ist das Ausrichten des 4-Backen-Futters bei 1 bis 4 Werkstücken schneller (3 Werkstücke dauern im 4-Backen-Futter 13.5 min gegenüber 19.5 min für das Ausdrehen weicher Backen). Bei 5 oder mehr Werkstücken geht es mit ausgedrehten weichen Backen schneller. Unter diesen Annahmen zur Rüstzeit dauert ein Los von 20 Werkstücken mit ausgedrehten weichen Backen insgesamt 28.0 Minuten, mit manuellem Ausrichten im 4-Backen-Futter dagegen 90.0 Minuten.
4-jaw scroll vs independent metal and woodworking chuck traps
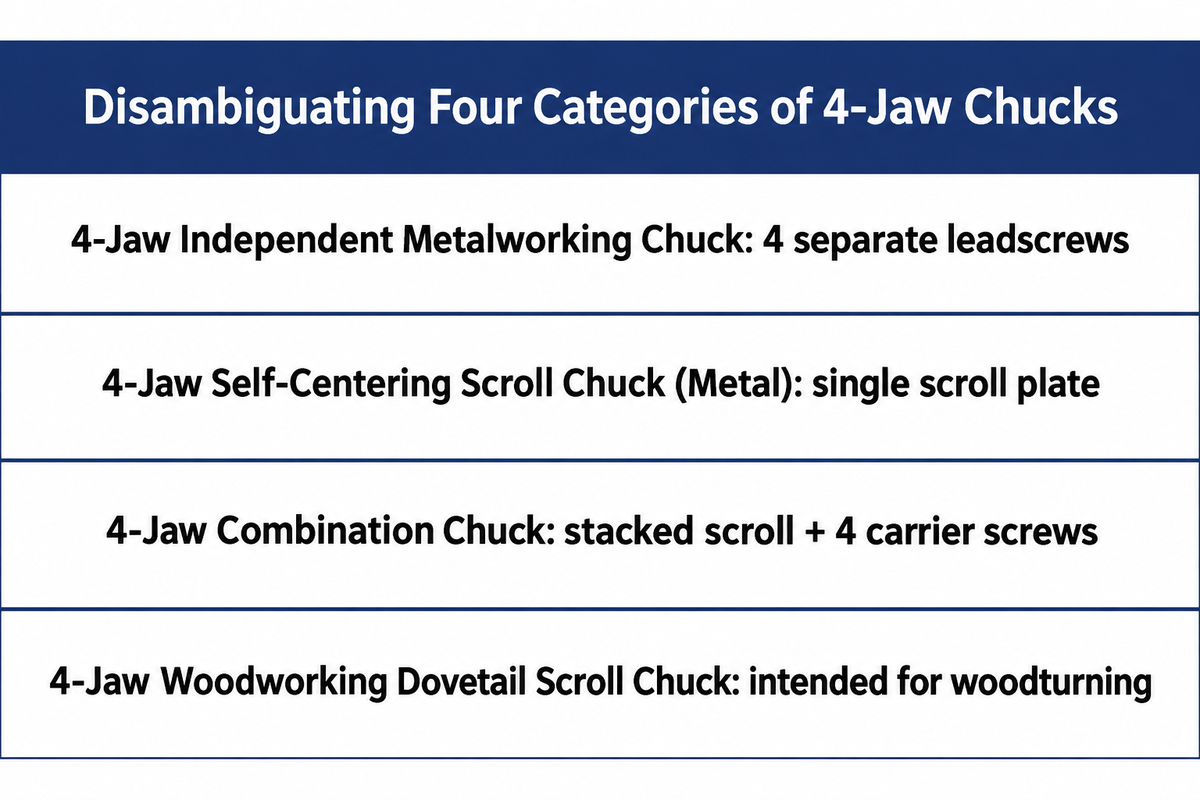
Nicht alle 4-Backenfutter haben unabhängig einstellbare Backen. Vor einer Bestellung müssen Zerspanungsmechaniker und Einkäufer zwischen unabhängigen 4-Backenfuttern für die Metallbearbeitung, selbstzentrierenden 4-Backen-Spiralspannfuttern, 4-Backen-Kombinationsfuttern und 4-Backen-Spiralspannfuttern mit Schwalbenschwanzführung für die Holzbearbeitung unterscheiden. In manchen Fällen muss der Zentriermechanismus des Spiralspannfutters geprüft werden, um sicherzustellen, dass er zur vorgesehenen Bearbeitungsaufgabe passt.
Warum gilt ein selbstzentrierendes Vierbackenfutter trotz der Zeitersparnis beim Einspannen des Werkstücks als ineffizient?
Ein selbstzentrierendes Vierbacken-Spiralspannfutter gilt bei allgemeinen Dreharbeiten mit Stangenmaterial häufig als ineffizient, weil vier synchronisierte radiale Backen bei unrundem Material kinematisch überbestimmt sind. Drei synchronisierte Backen können einigermaßen rundes Stangenmaterial halten, doch bei unregelmäßigem warmgewalztem oder geschmiedetem Material kann der Backenkontakt ungleichmäßig oder unvollständig sein. Bei ovalem Material, dessen Hauptachse auf ein Backenpaar ausgerichtet ist, kann dieses Paar zuerst anliegen. Verformt sich das Material nicht so weit, dass auch das senkrechte Backenpaar Kontakt bekommt, bleibt dieses unbelastet und das Werkstück kann sich unter der Zerspanungskraft bewegen.
Because all four jaws on a 4-jaw scroll chuck lock to one internal scroll plate, the chuck can’t dial out runout or hold off-center work. It sacrifices the precision advantage of a 4-jaw independent chuck while offering no loading speed advantage over a 3-jaw scroll chuck on round bar. The table below differentiates four categories of 4-jaw chucks.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | Standard metal lathe choice for square, irregular, casting, and ultra-concentric work |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | Bei ovalem Material, das auf ein Backenpaar ausgerichtet ist, kann dieses Paar zuerst anliegen, während das senkrechte Backenpaar unbelastet bleibt. | Zero independent adjustment | Geeignet für wiederholte Bearbeitung von Vierkant- oder Achtkantmaterial sowie ausreichend rundem Stangenmaterial mit zuverlässigem Backenkontakt; passende tortenstückförmige Backen können die Abstützung dünnwandiger Rohre verbessern. |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | Trap: stacked mechanism increases chuck body weight and axial spindle overhang compared with a standard chuck |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | Intended for woodturning; spindle compatibility alone does not establish suitability for metal-cutting loads |
Spindle mounts, bore limits, and RPM checks every machinist needs
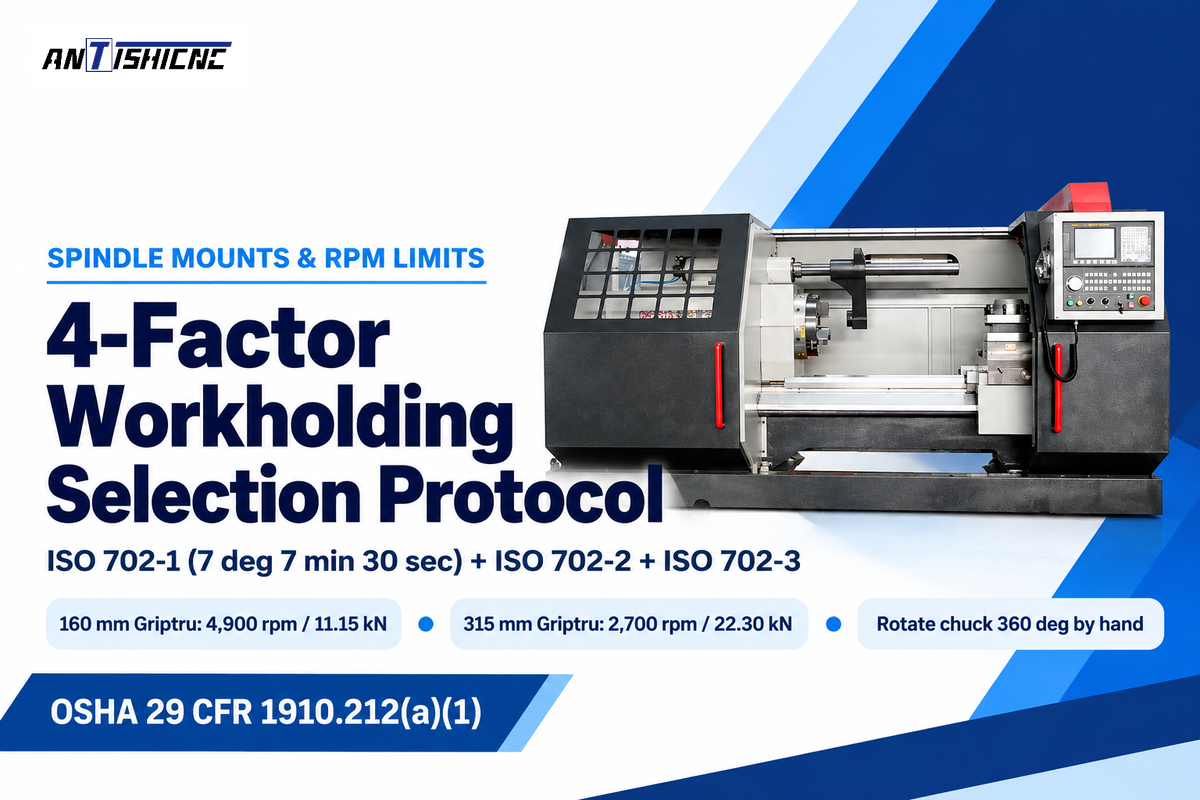
Prüfen Sie vor der Bestellung eines 3- oder 4-Backen-Futters die Schnittstelle der ISO-702-Spindelnase, den nutzbaren Stangendurchlass durch Zugrohr und hintere Schutzhaube sowie den Freiraum für ausgefahrene Backen über dem Querschlitten. Prüfen Sie immer die zulässige Drehzahl des Herstellers für das ausgewählte Spannfutter und die jeweilige Backenkonfiguration an Ihrer Drehmaschine.
Execute this 4-Factor Workholding Selection Protocol for every lathe chuck purchase:
- Verify the spindle nose interface across ISO 702-1, ISO 702-2, and ISO 702-3. Modern CNC and heavy engine lathes use short-taper noses under ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 oder DIN-Bajonettaufnahmen nach ISO 702-3. Nach ISO 702-1 haben Spindelnasen vom Typ A1 einen inneren und einen äußeren Lochkreis, während Typ A2 nur den äußeren Lochkreis aufweist. Ein A2-Spannfutter lässt sich direkt an einer A1-Spindelnase befestigen, während ein A1-Spannfutter mit innerem Lochkreis an einer A2-Spindel eine Adapterplatte benötigt. Camlock-Aufnahmen werden durch Drehen der Verriegelungsnocken in der Spindelnase befestigt und gelöst. Beim Wechsel müssen außerdem das Spannfutter gehandhabt und die Passflächen gereinigt werden. Bei Bajonettaufnahmen nach ISO 702-3 werden Stehbolzen durch bajonettartige Nuten in einem drehbaren Verriegelungsring geführt und ermöglichen so ein schnelles Spannen.
- Check usable drawtube bar passage and Zone 1 rear bar guarding. On CNC turning centers fitted with open-center hydraulic 3-jaw chucks, the internal rotary cylinder and drawtube reduce usable bar passage below the raw spindle bore. WorkSafe Victoria’s Zone 1 guidance schreibt vor, dass hinter dem Spindelstock herausragendes Stangenmaterial umhaust werden muss. Ein Stangenlader oder ein Schutzrohr muss das Material ausreichend gegen Peitschenbewegungen sichern und vor Kontakt mit dem rotierenden Stangenmaterial schützen. Die allgemeinen Vorschriften zur Maschinensicherheit nach OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- Prüfen Sie bei asymmetrischer Einspannung im 4-Backen-Futter den Überstand der Backen und den Schwenkfreiraum. Der Nenndurchmesser des Spannfutters wird am Spannfutterkörper gemessen, nicht an den ausgefahrenen Backen. Wird ein Gussteil in einem unabhängigen 4-Backen-Futter versetzt eingespannt, können eine Leitspindel und eine Backe deutlich über den Umfang des Spannfutterkörpers hinausragen. Drehen Sie das Spannfutter vor dem Einschalten des Motors immer von Hand um 360 Grad, um sicherzustellen, dass die vorstehende Backe Bettführungen, Querschlitten und Schutzhaube nicht berührt.
- Beachten Sie die Drehzahlgrenzen für Futterkörper, Backenmasse und Fliehkraft. ISO/WD 16156 ist ein Entwurf der Ausgabe 2 in Ausarbeitung (Beginn der Entwurfsstudie Stage 20.20 im Oktober 2026) zur Sicherheit bei der Konstruktion von Spannfuttern. Veröffentliche Sicherheitsvorschriften behandeln den Verlust der Spannkraft durch Fliehkraft. Die Fliehkraft auf Spannfutterbacken steigt mit dem Quadrat der Spindeldrehzahl (Patente WO1991003348A1 und CN201016687Y). Manuelle Futter aus Grauguss haben niedrigere zulässige Umfangsgeschwindigkeiten als kraftbetätigte Futter aus geschmiedetem Stahl. Laut Handbuch von Pratt Burnerd Griptru ist ein Futter mit 160 mm Durchmesser in Präzisionsausführung für 4.900 rpm ausgelegt (3.500 rpm in Standardausführung), bei 11,15 kN statischer Spannkraft je Backe und 75 Nm Eingangsdrehmoment. Bei einem Griptru-Futter mit 315 mm Durchmesser sinkt die Drehzahl auf 2.700 rpm in Präzisionsausführung (2.300 rpm Standard), bei 22,30 kN je Backe und 203 Nm Drehmoment. Entdecken Sie passende Drehmaschinen aus Metall für eine sichere Abstimmung von Spindelleistung und Drehzahl.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
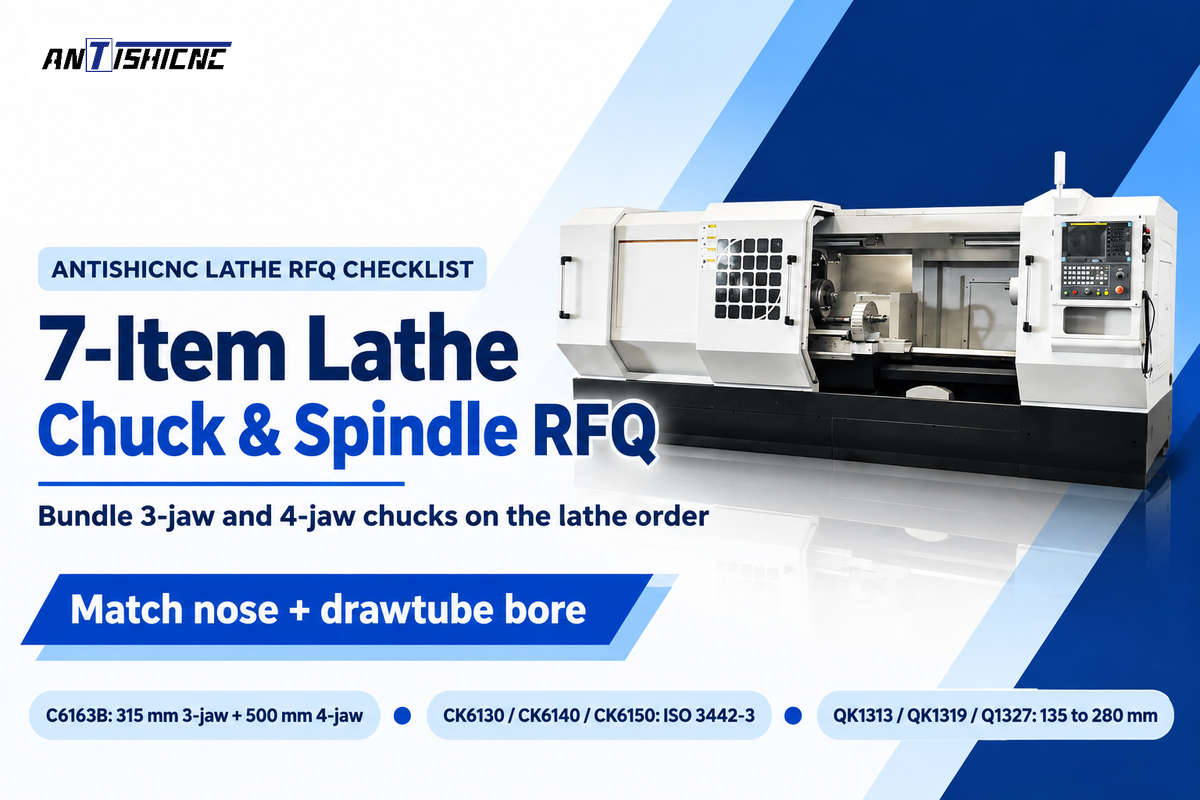
Ein 3-Backen- und ein 4-Backen-Futter können für eine industrielle Werkstatt sinnvolle Ergänzungen sein. Werden beide Spannfuttertypen mit der ersten Drehmaschine bestellt, lassen sich Adapterplatten, Zugrohrgewinde und Schutzvorrichtungen von Anfang an aufeinander abstimmen.
- Manual toolroom and maintenance engine lathes profit from a dual-chuck bundle. For example, on universal manual lathes Modelle wie die ANTISHICNC C6163B verwenden für die tägliche Bearbeitung runder Wellen ein 315 mm großes 3-Backen-Spiralspannfutter. Ergänzen Sie es um ein unabhängiges 500 mm großes 4-Backen-Futter für Vierkantblöcke, Reparaturschweißkonstruktionen und exzentrische Wellen. Mit einer D1-Camlock-Spindelnase kann der Bediener die Verriegelungsnocken in der Spindelnase lösen und die Spannfutter mithilfe einer Hebetraverse wechseln.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On CNC-Drehmaschinen Legen Sie bei Modellen wie CK6130, CK6140 oder CK6150 ein hydraulisches 3-Backen-Kraftspannfutter mit geschmiedetem Stahlkörper und freier Mitte von Erstausrüstern wie Kitagawa, Schunk, Röhm, Bison oder Auto Strong fest. Bestellen Sie Ersatzsätze gezahnter weicher Backen nach ISO 3442-3 und einen Vorspannring zum Ausdrehen mit. Falls Ihre Werkstatt auch kleine Lose rechteckiger Gussteile bearbeitet, ergänzen Sie das Paket um ein manuelles unabhängiges 4-Backen-Futter mit passender Adapterplatte.
- Großbohrungs-Drehmaschinen für Rohre und die Ölfeldindustrie: ANTISHICNC bietet bei den Modellen QK1313, QK1319 und Q1327 koaxiale vordere und hintere Spannfutter mit Spindelbohrungen von 135 bis 280 mm an. Diese Spannfutter spannen und zentrieren lange Rohre. Nicht abgestützte Rohrabschnitte, die hinter dem hinteren Spannfutter herausragen, können jedoch weiterhin peitschen. Weitere Informationen pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
Geben Sie bei einer Angebotsanfrage an ANTISHICNC für ein manuelles, CNC- oder Rohrgewindedrehmaschinenpaket die sieben Parameter für die Werkstückspannung an. Anhand dieser Angaben stimmen unsere Ingenieure Spindelnase, Zugrohrbohrung und Spannfutterbacken genau aufeinander ab:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- Accuracy Requirements: Specify measurement location for first operation TIR and rechucked setups, separate roundness requirements, and minimum wall thickness.
- Workpiece mass and overhang length, indicating maximum part weight (kg), axial length, and whether tailstock live-center or steady-rest support is required.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
Häufig gestellte Fragen
Can you hold hexagonal bar stock in a 4-jaw independent chuck?
Ein standardmäßiges 90-degree-4-Backen-Futter kann regelmäßige 60-degree-Sechskantflächen nicht symmetrisch spannen. Zwei Backen liegen an den Flächen an, während die beiden anderen die Ecken des Sechskants einklemmen. Durch diesen ungleichmäßigen Kontakt kann sich die Klemmung lösen und das Werkstück verrutschen. Ein 120-degree-3-Backen-Spiralspannfutter oder eine Sechskantspannzange hält regelmäßiges Sechskantmaterial deutlich sicherer und schneller.
Why must soft jaws on a 3-jaw chuck be bored under clamping preload?
Beim Schließen der Backen bleiben in den Führungen kleine Spiele bestehen. Ohne Vorspannung ausgedrehte weiche Backen können sich unter der Spannkraft verschieben oder verkippen. Dadurch entsteht ein örtlich begrenzter oder konischer Kontakt statt eines Kontakts über die vorgesehene Spannlänge. Eine in der Produktionsebene vorgespannte Vorrichtung kann das Anheben der Backen reduzieren, indem sie jede Backe in der vorgesehenen Spannrichtung belastet.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
Nein, die 6 bezeichnet die standardisierte ISO-702-Spindelnasen-Kegelgröße (106,375 mm Messdurchmesser), nicht den Durchmesser des Spannfutterkörpers. Auf einer A2-6- oder D1-6-Spindelnase werden üblicherweise Spannfutter mit 200 mm (8 in.), 250 mm (10 in.) oder 315 mm montiert. Prüfen Sie immer, ob das ausgewählte Spannfutter innerhalb der Drehschwinge und der Lagergrenzen der Drehmaschine liegt.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
Unabhängige Vierbackenfutter haben umkehrbare Stufenbacken, die sich abschrauben und um 180 Grad drehen lassen. Die einteiligen Spiralbacken eines 3-Backen-Spiralspannfutters haben richtungsgebundene Spiralzähne und benötigen daher separate Innen- und Außenbackensätze. Bei Spannfuttern mit zweiteiligen Backen lassen sich geeignete Aufsatzbacken unabhängig von den Grundbacken umdrehen.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
Schrauben Sie Ausgleichsgewichte vor dem Zerspanen gegenüber dem schweren Kurbelversatz auf die Spannfutter- oder Planscheibenfläche. Drehen Sie das Spannfutter vor dem Anlassen des Motors von Hand um volle 360 Grad, um sicherzustellen, dass vorstehende Backen und Ausgleichsgewichte Bettführungen, Querschlitten und Schutzhaube nicht berühren. Beim Versatzdrehen kann eine mitlaufende Körnerspitze im Reitstock das Werkstück abstützen, sofern dessen Zentrierbohrung auf die vorgesehene Drehachse ausgerichtet ist und genügend Freiraum vorhanden ist. Eine niedrigere Spindeldrehzahl verringert die Fliehkraft eines exzentrischen Werkstücks. Die Betriebsdrehzahl muss außerdem sicherstellen, dass die Unwuchtbelastung innerhalb der Spindelgrenzen bleibt und Werkstück sowie Ausgleichsgewicht sicher gehalten werden.
Are 4-jaw chucks made of cast iron or forged steel for high RPM?
Für hohe Drehzahlen wird ein 4-Backenfutter aus geschmiedetem legiertem Stahl empfohlen; manuelle 4-Backenfutter für mittlere Beanspruchung haben häufig Gehäuse aus Grauguss oder Kugelgraphitguss und niedrigere Drehzahlgrenzen. Prüfen Sie immer die zulässige Drehzahl des Herstellers für das ausgewählte Spannfutter und die jeweilige Backenkonfiguration.
Welche Angaben zum Werkstück und zur Spindel sollten Sie bei der Auswahl eines Drehfutters übermitteln?
Senden Sie Ihre Werkstückzeichnung mit den Querschnitten im Roh- und Fertigzustand, der Mindestwandstärke und den separaten Rundheitsanforderungen. Geben Sie den angestrebten radialen TIR an einer festgelegten Messstelle für die Erstbearbeitung und das erneute Spannen an. Nennen Sie die maximale Werkstückmasse, die Auskraglänge, den erforderlichen Stangendurchlass im Verhältnis zur Größe des eingespannten Rohlings, die angestrebte Spindeldrehzahl und die übliche Losgröße. Geben Sie den bevorzugten Spindelnasenstandard an, etwa ISO 702-1 Type A1 oder A2, ISO 702-2 Camlock D1 oder ISO 702-3 Bajonettaufnahme. Mit diesen Angaben kann der Drehmaschinenhersteller Spindelbohrung, hydraulisches Zugrohr, Backenform und Schutzhaubenfreiraum aufeinander abstimmen.
Engineering Review & Compliance Note: Prüfen Sie vor dem Anlaufen der Spindel die maximal sichere Drehzahl anhand des niedrigsten zulässigen Werts für Spannfutterkörper, Aufsatzbacken und Werkstückauswuchtung. Fordern Sie für kundenspezifische Spannmittelpakete ein technisches Angebot des Drehmaschinenherstellers für das jeweilige Modell an.
Referenzen und Quellen
- International Organization for Standardization (ISO). ICS 25.060.20: Workholding spindles and chucks (ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- International Organization for Standardization (ISO). ISO 702-1:2009, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection.
- International Organization for Standardization (ISO). ISO 702-2:2007, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 2: Camlock type.
- International Organization for Standardization (ISO). ISO/WD 16156 (Arbeitsentwurf der Ausgabe 2 in Ausarbeitung), Werkzeuge, Sicherheit, Sicherheitsanforderungen an die Konstruktion und den Bau von Spannfuttern.
- WorkSafe Victoria (Government of Victoria, Australia). Safe use of metal turning lathes (Zone 1 Stock Bar & Zone 3 Chuck Guarding and Selection).
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.212, General requirements for all machines (Rotating Chuck & Nip-Point Guarding).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). Wann sollten Sie Drehfutterbacken ersetzen? 7 Anzeichen für Verschleiß, Genauigkeitsverlust und sichere Drehzahlgrenzen.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly und CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), und Q13/QK13 Dual-Chuck Pipe Threading Lathes.



