














Choosing between a 3 jaw vs 4 jaw chuck 공작물 형상, 기준면 흔들림 허용 오차, 배치 셋업 시간에 따라 달라집니다. 세 조 척은 자동 중심 맞춤 방식으로 원형이나 육각형 소재를 몇 초 안에 고정할 수 있습니다. 4조 독립 척은 별도의 리드 스크루 네 개로 스핀들 축에 공작물의 중심을 맞춥니다. 기계 작업자는 이를 사용해 사각형, 직사각형, 불규칙형 또는 편심 소재를 높은 동심도로 맞춥니다. 각 조를 독립적으로 조절할 수 있어 단품 수리와 공구실 작업 전반에 폭넓게 활용됩니다. 이 가이드에서는 스크롤 방식과 독립 구동 방식의 운동학, ISO 3089 및 ISO 702 표준, 얇은 벽의 변형, 소프트 조 보링 계산, 스핀들 호환을 비교합니다.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- 표준 3조 스크롤 척은 조 세 개를 120도 간격으로 배치하고 베벨 피니언과 스크롤 플레이트를 통해 함께 움직입니다. 일반 플레인 백 척에서 연삭 시험봉을 사용했을 때 현장에서 측정되는 반경 방향 흔들림은 대체로 0.002 to 0.004 in. (0.05 to 0.10 mm) TIR입니다. 원형 및 일반 육각 소재를 빠르게 봉재 장착하는 작업에 적합합니다.
- 미세 조절식 3조 스크롤 척(예: Pratt Burnerd Griptru)은 어댑터 보스 위에 반경 방향 미세 조정 스크루를 추가합니다. Pratt Burnerd는 지정된 장착 및 중심 조정 후 Griptru 척으로 동일한 원형 부품을 반복 가공했을 때 0.005 mm TIR 반복 정밀도를 제시합니다. 척 키는 표시된 단일 피니언 소켓에 끼워 조이세요.
- 보링한 두 피스 소프트 조가 장착된 3조 척: 교체형 톱니 또는 텅앤그루브 방식의 상부 조를 실제 장착 상태에서 보링합니다. 보링 시에는 의도한 파지 방향, 조임력, 축 방향 접촉 위치에 맞춰 예압을 가합니다. 반복되는 두 번째 가공 배치에서 0.0005 to 0.0015 in. (0.013 to 0.038 mm) TIR을 유지합니다.
- 독립 척의 방향 전환식 조 네 개는 둘레에 별도로 배치된 리드 스크루를 따라 서로 90도 간격으로 놓입니다. 스핀들의 반경 방향 움직임과 공작물 형상 오차에 따라 달라지지만, 다이얼 인디케이터의 분해능 범위 내에서 사각형, 직사각형, 주물, 중심에서 벗어난 공작물의 중심을 맞출 수 있습니다.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
직접 선택 기준. 원형 또는 육각 봉재를 한 번 물려 선삭할 때는 3조 자동 중심 맞춤 스크롤 척을 선택하세요. 반복되는 두 번째 가공 배치에는 예압을 가해 보링한 소프트 조를 장착한 3조 척을 사용하고, 표시된 단일 마스터 피니언 소켓으로 조이세요. 사각형이나 불규칙한 주물, 의도적인 크랭크축 편심 가공에는 4조 독립 척을 선택하세요. 소프트 조 공구 없이 0.001 in. (0.025 mm) 미만의 TIR로 가공된 기준면을 다시 척에 물리는 작업에도 적합합니다.
이 가이드는 산업용 금속 가공 수동 선반 척과 컴퓨터 수치 제어(CNC) 선반 척을 다룹니다. 아래에서 인용한 ANTISHICNC 기계 사양은 모델별 기술 견적과 제품 문서를 바탕으로 합니다. 국제 표준, OEM 척 매뉴얼, 특허 문서의 권리는 해당 기관에 있습니다.
원형 및 사각 공작물에 적합한 3조 척과 4조 척 선택
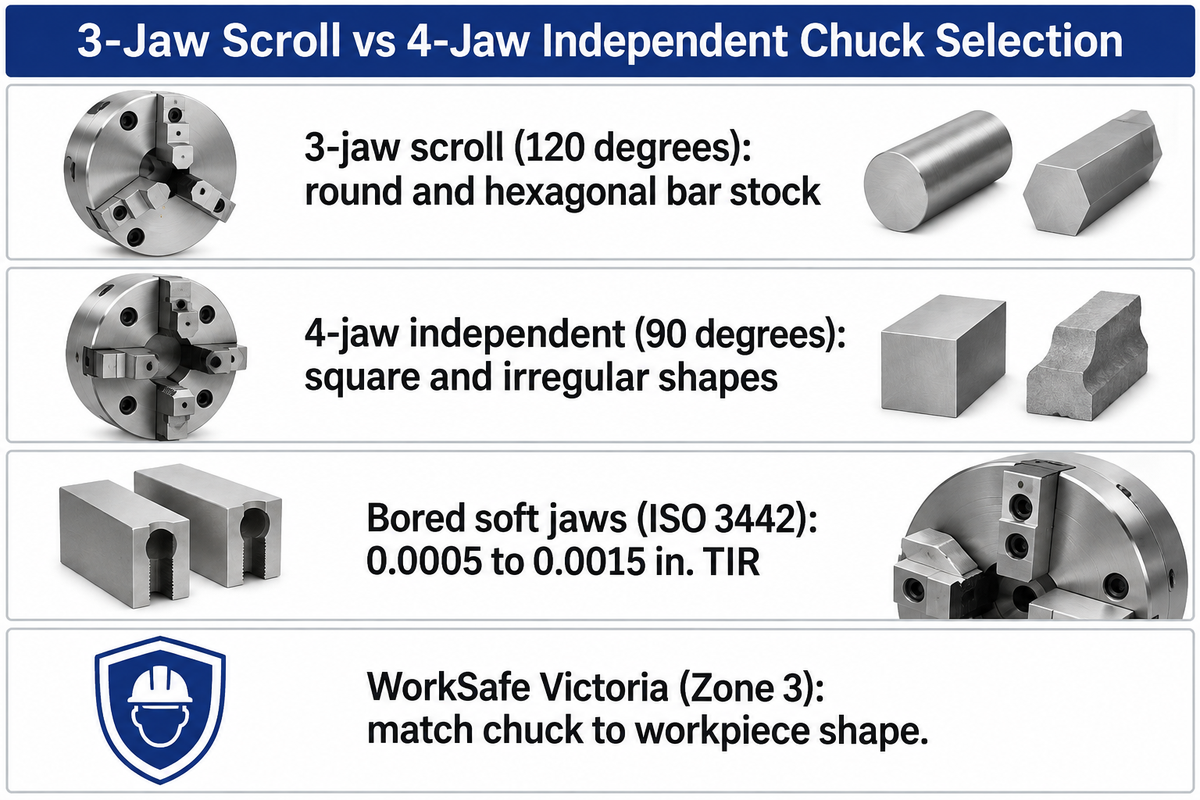
일 분 미만에 장착해야 하는 원통형 또는 육각 봉재에는 3조 스크롤 척을 선택하세요. 사각형, 비대칭형 또는 매우 높은 동심도가 필요한 두 번째 가공 부품에는 4조 독립 척을 선택하세요. 120도 간격으로 배치된 조 세 개가 원형 소재의 중심을 자동으로 맞춥니다. 반면 90도 간격으로 배치된 조 네 개를 각각 조절하면 사각 소재의 평면을 잡고 인디케이터를 보며 중심을 맞출 수 있습니다.
Official workplace safety guidance from WorkSafe Victoria (Zone 3)은 이 기본적인 작업장 규칙을 명확하게 제시합니다. 불규칙한 형상에는 4조 척을, 원형 공작물에는 3조 척을 사용해야 합니다. 일부 선삭 작업에는 6조 보정 척, 데드 렝스 콜릿 척, 방사형 극 전자 영구자석 척과 같은 특수 공작물 고정 장치가 필요합니다. 이러한 셋업은 엔지니어링 가이드에서 다루는 내용입니다. lathe chuck types should be consulted.
아래의 스크롤 척과 독립 척 동심도 비교표에는 공구실 엔진 선반과 양산용 선삭 센터에서 사용하는 네 조 셋업의 주요 특성이 정리되어 있습니다. 각 행은 기계적 구동 방식, 예상 반경 방향 흔들림, 조임 형상을 보여줍니다. 셋업을 시작하기 전에 부품 도면에 맞는 척을 선택할 수 있습니다.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | 번호가 매겨진 일체형 스크롤 조는 계단형 면으로 작은 외경을 물거나 구멍 안쪽으로 벌려 고정할 수 있습니다. 호환되는 역계단형 조 세트를 사용하면 외경 파지 범위가 넓어집니다. | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | 좁은 하드 조를 사용하면 높습니다. 접촉 면적이 넓은 보링 소프트 조를 사용하면 변형을 줄일 수 있습니다. 여섯 조 척은 별도의 공작물 고정 방식입니다. | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | 튼튼하게 고정하면 강력한 독립 리드 스크루와 견고한 본체가 단속 절삭을 견딥니다. |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: 크기와 등급에 따라 160 to 315 mm 본체의 정격 속도는 2,300 to 4,900 rpm입니다. | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | 편심 공작물과 비대칭 조 돌출부로 인해 속도를 낮춰야 할 수 있습니다. |
스크롤 플레이트와 독립 조 스크루가 각 형상을 가공하는 방식
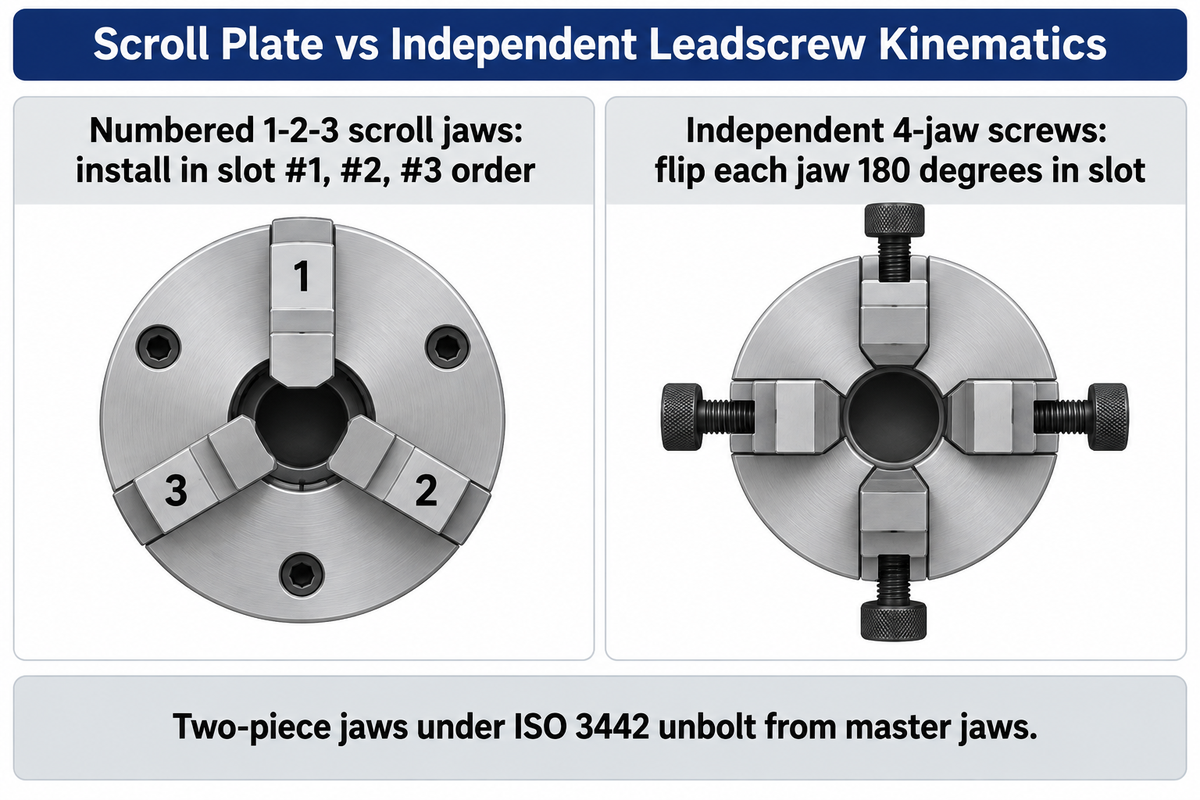
3조 스크롤 척은 베벨 피니언과 평면 나선형 스크롤 플레이트를 통해 조 세 개를 동시에 구동합니다. 반면 4조 독립 척은 각 조를 개별 반경 방향 리드 스크루로 움직입니다. 이러한 내부 기계 구조의 차이가 부품 장착 방식, 조 작동 순서, 공작물 중심선 위치를 결정합니다.
3조 척과 4조 척의 핵심적인 기계적 차이는 무엇인가요?
3조 스크롤 척은 연속 나선형 톱니가 있는 경화 스크롤 플레이트를 통해 조 세 개를 함께 움직입니다. 4조 독립 척은 각 조를 자체 Acme 나사 또는 사각 나사 스크루로 따로 움직입니다. 스크롤 척에서 척 키를 어느 피니언 소켓에 끼워 돌려도 베벨 기어가 회전해 스크롤 플레이트를 구동합니다. 스크롤 조 세 개 모두 나선형 톱니에 맞물려 같은 반경 속도로 안쪽이나 바깥쪽으로 움직입니다. 4조 독립 척에는 내부 스크롤 플레이트가 없습니다. 둘레의 스크루 하나를 돌리면 해당 조 하나만 움직이고 나머지 조 세 개는 그대로 있습니다.
이러한 운동 방식의 차이 때문에 작업장에서는 조 설치 및 방향 전환 시 엄격한 규칙을 따라야 합니다.
- 번호가 1-2-3으로 매겨진 스크롤 조는 슬롯 순서를 엄격히 지켜야 합니다. 평면 나선형 스크롤은 한 바퀴 돌 때마다 전체 피치만큼 전진합니다. 일체형 3조 척 조의 톱니는 조 #1, #2, #3 사이에서 피치의 삼분의 일씩 어긋나 있습니다. 스크롤의 시작 부분이 지나갈 때 조 #1을 슬롯 #1에 먼저 끼우고, 이어서 #2와 #3을 순서대로 끼워야 합니다. 조를 순서에 맞지 않게 설치하면 조 세 개의 중심이 어긋나고 스크롤 톱니가 걸리거나 부러질 수 있습니다.
- 4조 독립 척은 스크루를 이용해 조를 각각 뒤집어 장착할 수 있습니다. 4조 독립 척의 리드 스크루는 모두 기계적으로 분리되어 있습니다. 스크루를 각각 풀고 계단형 조를 앞뒤 방향으로 180도 뒤집은 다음 같은 슬롯에 다시 끼우면 됩니다. 번호가 매겨진 일체형 스크롤 조는 계단형 면으로 작은 외경을 물거나 구멍 안쪽으로 벌려 고정할 수 있습니다. 호환되는 역계단형 조 세트를 사용하면 외경 파지 범위가 넓어집니다. 두 피스 조가 장착된 척은 ISO 3442 마스터 조와 별도로 상부 조를 풀거나 방향을 바꿔 장착할 수 있습니다.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
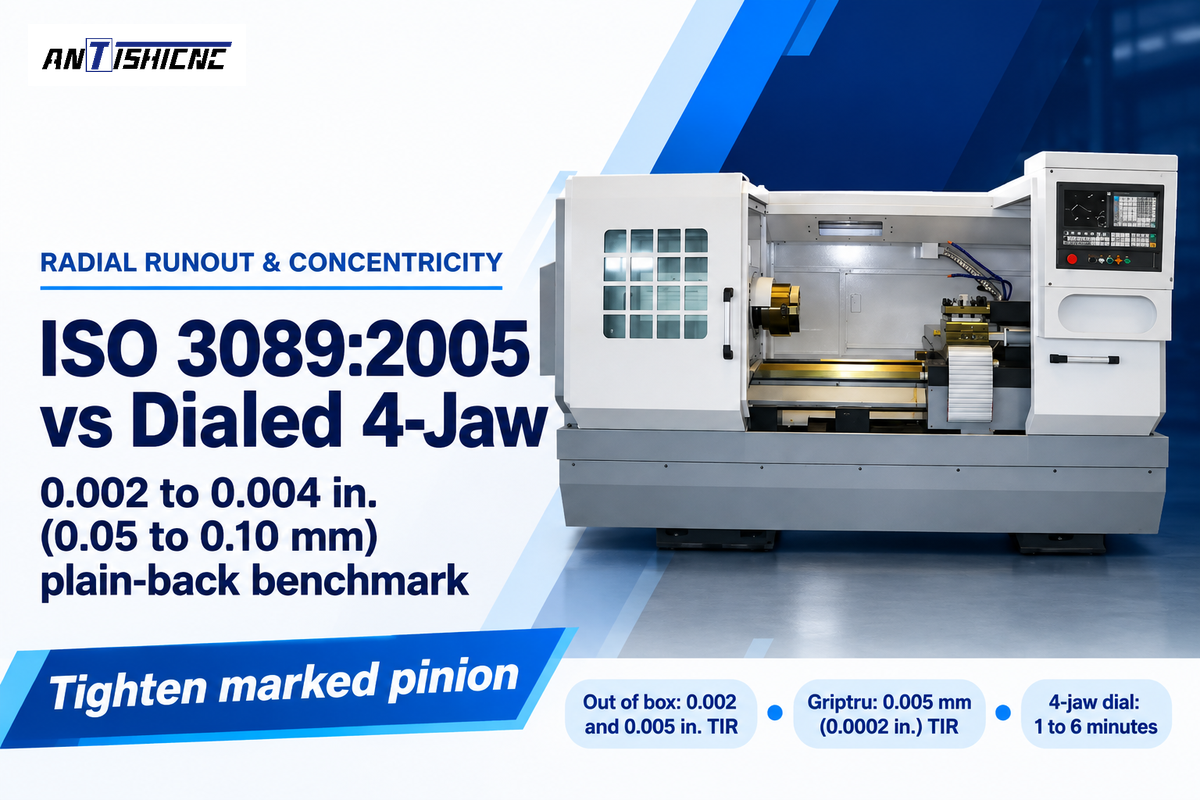
표준 플레인 백 3조 자동 중심 맞춤 스크롤 척은 연삭 시험봉에서 일반적으로 현장 반경 방향 흔들림 0.002 to 0.004 in. (0.05 to 0.10 mm)을 보입니다. 스크롤 척의 중심 맞춤 오차는 스크롤 형상, 조의 끼워맞춤과 마모, 장착 편심, 조임 하중에 따른 변형에서 비롯됩니다. 피니언 백래시는 키를 반대 방향으로 돌릴 때 생기는 유격의 주된 원인입니다.
표준 3조 스크롤 척의 현장 반경 방향 흔들림 기준인 0.002 to 0.004 in.은 국제 표준의 시험 범위 및 OEM 보증과는 별개입니다.
- Official ISO 3089:2005 이 표준은 일체형 하드 조 두 개 이상을 사용하는 수동 자동 중심 맞춤 척의 정적 기하학적 합격 시험을 규정합니다. 시험봉에서 반경 방향 흔들림과 축 방향 면 캠 작용을 확인합니다. 새 표준 플레인 백 척을 상자에서 꺼낸 상태로 측정한 현장 기준 수치는 0.002 to 0.005 in. TIR입니다.
- 스크롤 흔들림은 조임 직경 범위에 따라 달라집니다. 작업장에서 사용하면 흔히 쓰는 봉재 크기가 위치하는 중간 이동 구간의 스크롤 나선이 마모됩니다. 다른 직경의 소재를 물리면 조가 마모되지 않은 스크롤 플레이트 구간에 맞물려 중심선이 달라집니다. AUTO STRONG engineering notes 조 톱니가 깨끗해 보여도 나팔형으로 벌어진 조 가이드웨이, 어댑터 플레이트 흔들림, 스핀들 베어링 유격 때문에 흔들림이 생길 수 있다고 경고합니다.
- 단일 장착으로 가공하는 견고한 봉재와 두 번째 가공을 위해 다시 척에 물리는 작업은 다릅니다. 단단한 봉재를 한 번 물려 완전히 가공할 때 외경 선삭, 내경 보링, 절단을 하면 반경 방향 절삭 깊이가 봉재를 깎아내는 한 형상은 동심으로 만들어집니다. 척 흔들림은 재척결 또는 기존 기준면을 기준으로 가공할 때 기하학적 오차를 유발할 수 있습니다. 가공하지 않은 표면이 완성품에 남아 있으면 벽 두께가 고르지 않거나 표면이 완전히 깎이지 않을 수도 있습니다.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manual장착 기준면의 전체 인디케이터 움직임은 0.005 mm (0.0002 in.) 이하여야 합니다. 미세 피치 반경 방향 스크루 세 개가 어댑터 보스 위에서 척 본체의 위치를 조정합니다. Pratt Burnerd는 지정된 장착 및 중심 조정 후 Griptru 척으로 동일한 원형 부품을 반복 가공했을 때 0.005 mm TIR 반복 정밀도를 제시합니다. 척 키는 표시된 단일 피니언 소켓에 끼워 조이세요.
- 4조 척의 인디케이터 조정에는 스핀들과 부품 형상 오차의 한계가 있습니다. 4조 독립 척에서는 기계 작업자가 마주 보는 조 스크루를 함께 조정해 1 to 6분 안에 공작물의 중심을 맞춥니다(또는 원형 기준면을 0.001 in. 이내로 맞추는 데 대략 1분). 인디케이터를 영에 가깝게 맞추면 측정한 면의 표시 흔들림을 최소화할 수 있지만, 측정값에는 셋업 편심, 공작물 형상 오차, 스핀들의 반경 방향 움직임 오차가 함께 반영됩니다. 기준면을 더 정밀하게 관리하는 방법은 다음 글을 참조하세요. tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
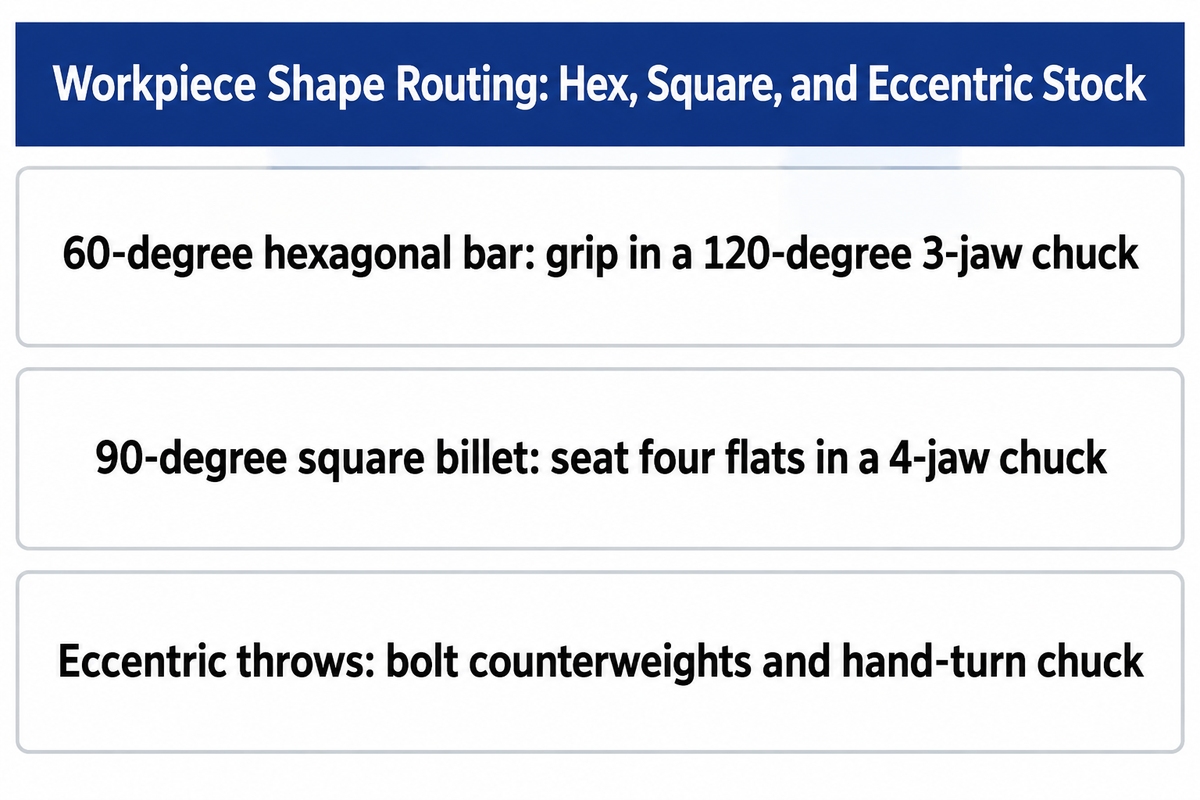
120도 간격으로 조가 배치된 3조 척은 원형 봉재와 일반 육각 소재를 잡고, 90도 간격으로 조가 배치된 4조 독립 척은 사각 빌릿, 직사각 블록, 거친 주물, 중심에서 벗어난 크랭크축 저널을 고정합니다. 두 척 모두 수동 및 CNC 선삭 셋업에서 각기 다른 용도로 쓰입니다.
사각형, 직사각형 또는 불규칙한 공작물을 가공할 때 4조 척이 필요한 이유는 무엇인가요?
4조 독립 척은 조 네 개가 90도 간격으로 배치되어 있고 각 조를 서로 다른 반경 위치로 조절할 수 있으므로 사각형, 직사각형, 불규칙한 공작물을 가공할 때 필요합니다. 사각 봉재와 직사각 봉재에는 90도 간격의 평평한 면 네 개가 있습니다. 각 조가 평평한 면에 반듯하게 닿아 미끄러지지 않습니다. 직사각형 블록, 비대칭 밸브 몸체 또는 편심축에서는 독립 리드 스크루를 사용해 마주 보는 한 쌍의 조를 편심시키면서 다른 한 쌍으로 중심을 맞출 수 있습니다. 이렇게 조정하면 원하는 형상을 선반 스핀들 축에 바로 위치시킬 수 있습니다.
작업장 내에서 소재를 이동할 때 다음 형상 및 균형 규칙을 확인하세요.
- 일반 육각 소재에는 3조 척을 사용하세요. 일반 육각 봉재는 평면 여섯 개가 바깥쪽으로 60도 간격으로 배치되어 있습니다. 120도 간격의 조 세 개가 육각면 하나씩 건너 평평하게 닿아 조임력을 고르게 분산합니다. 육각 소재를 90도 4조 척에 넣으면 마주 보는 조 두 개는 평평한 면에 닿고, 이에 수직인 조 두 개는 각진 육각 모서리를 집습니다. 이 차이로 인해 선삭 하중이 클 때 조가 미끄러질 수 있습니다.
- 120도 간격의 조 세 개는 90도 간격의 평평한 면 네 개에 맞춰 정렬할 수 없습니다. 3조 스크롤 척으로 사각 봉재를 잡으려 하면 모서리에 불균일하게 닿아 마스터 조 가이드웨이에 측면 하중을 가하고 공작물이 튀어나올 위험이 있습니다.
- 편심 선삭에는 균형추, 간섭 확인, 정렬된 심압대 지지가 필요합니다. 편심 캠 로브나 automotive CNC machining 크랭크축 크랭크 암을 4조 독립 척으로 가공할 때는 무게중심이 이동해 원심 진동이 발생합니다. 무거운 크랭크 암의 반대쪽에 균형추를 볼트로 고정하고 스핀들 RPM을 낮추세요. 모터를 켜기 전에 척을 손으로 한 바퀴 완전히 돌려 간섭이 없는지 확인하세요. 편심 선삭에서는 센터 구멍이 의도한 선삭 축과 일치하고 센터를 위한 간격이 확보된 경우 심압대 회전 센터로 공작물을 지지할 수 있습니다.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
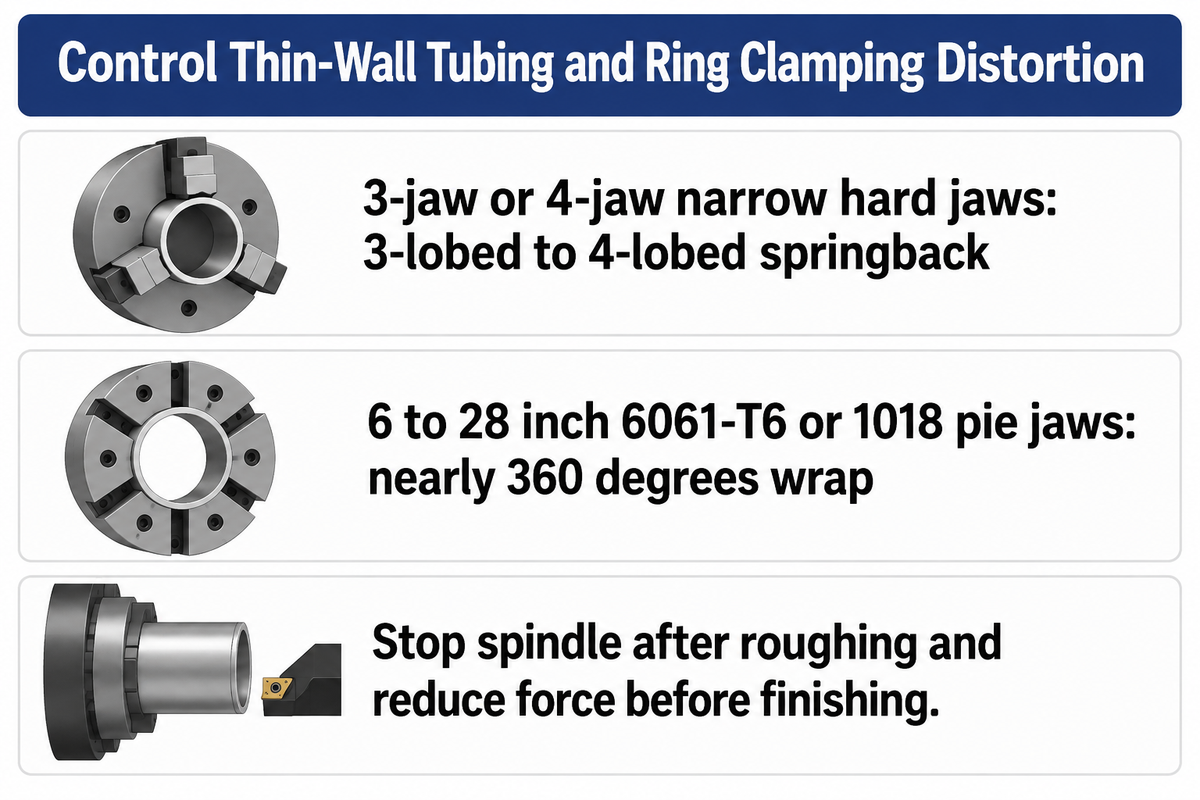
벽이 얇은 튜브나 베어링 링을 폭이 좁은 하드 조 세 개로 고정하면 탄성에 의해 세 엽 변형이 생기고, 풀었을 때 원래 형상으로 돌아갑니다. 남은 파지력이 절삭 하중을 안전하게 견디는 범위에서 조임력을 낮추고 원주 방향 접촉 면적을 넓히면 조임 변형을 줄일 수 있습니다. 그렇지 않으면 변형이 상당할 수 있습니다.
“얇은 벽이나 불규칙한 형상의 부품에 적합한 랩어라운드 파이 조는 공작물 전체를 감싸며 균일하게 압력을 분산해 완전히 고정할 수 있습니다” – Modern Machine Shop (얇은 벽 부품을 잡는 척 조)
일부 기계 작업자는 3조 척을 4조 독립 척으로 바꾸면 얇은 벽의 변형이 사라진다고 생각합니다. 그렇지 않습니다. 라이프니츠 대학교 하노버 IFW의 변형 연구와 SAE 52100 강철 베어링 링의 선삭 실험을 포함한 대학의 가공 연구는 중요한 한계를 보여 줍니다. 조임력이 중간 수준이어도 3조 및 4조의 폭이 좁은 하드 조 척은 강성이 낮은 링에 과도한 반경 변형을 일으킬 수 있습니다. 폭이 좁은 조를 세 개에서 네 개로 바꾸면 탄성 변형이 세 엽에서 네 엽으로 바뀔 뿐, 변형 자체가 사라지지는 않습니다. 반경 방향 조임, 절삭 시 벽면 변형, 내부 잔류 응력의 해소가 모두 얇은 벽의 슬리브, 부싱, 수리용 하우징의 최종 형상에 영향을 줍니다.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by 현대 기계 공장6061-T6 또는 A319 알루미늄(또는 1018/1050 연강)으로 만든 6 to 28 inch 파이형 소프트 조는 부품 원주의 거의 360도를 감쌉니다. 파이 조를 튜브 직경에 맞춰 보링하면 집중된 점 하중을 넓은 반경 방향 지지력으로 바꿀 수 있습니다.
- 황삭과 정삭의 조임력을 신중하게 조정하세요. 황삭이 끝난 뒤 조임력을 낮추기 전에 스핀들을 멈추세요. 수동 척에서는 풀었다가 정삭 하중을 견딜 수 있는 더 낮은 힘으로 다시 조이세요. 정삭 전에 공작물이 단단히 안착되어 있고 동심으로 고정되어야 합니다.
- 유연성이 매우 높은 링에는 분할 슬리브나 축 방향 조임을 사용하세요. 지지된 기준면에 링을 대고 고정해 반경 방향 조임을 피할 수도 있습니다. 어느 방법이든 링이 변형될 수 있습니다.
When repetitive setup jobs require bored soft jaws over a 4-jaw
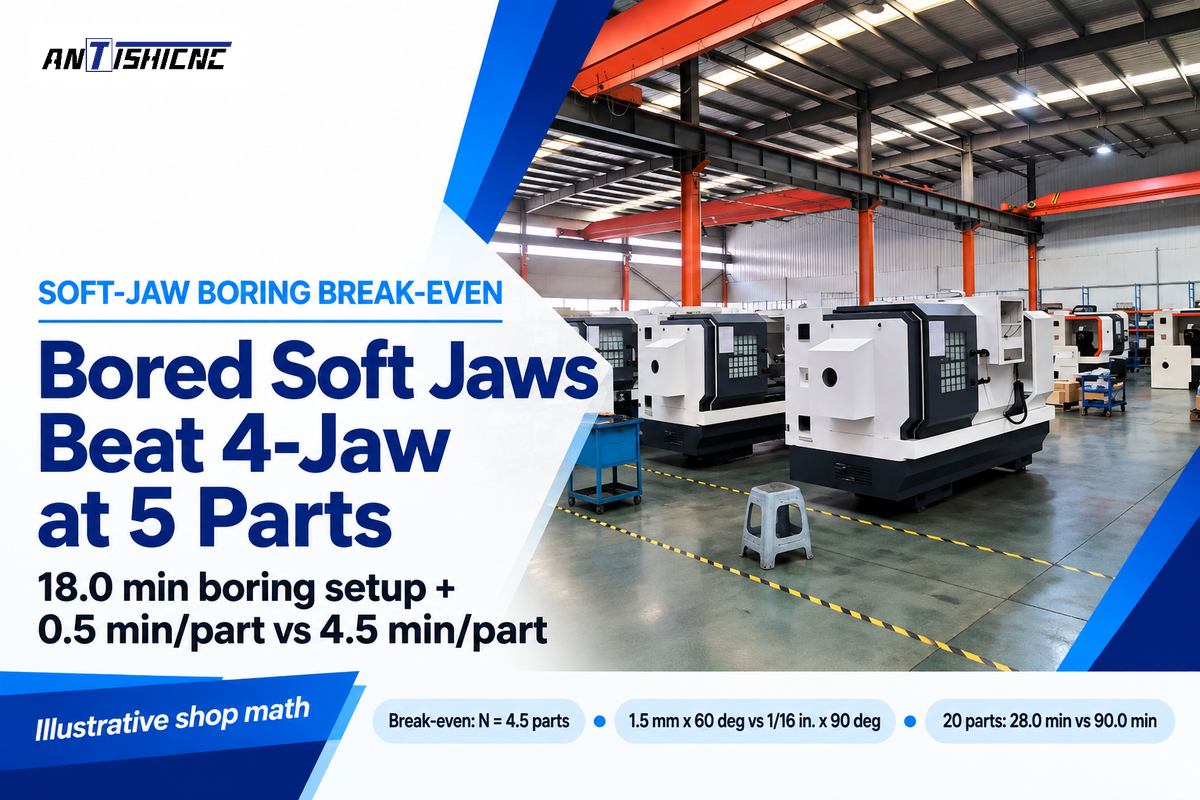
단품 가공에서는 4조 독립 척의 중심을 인디케이터로 맞추는 데 몇 분이면 되고 전용 공구도 필요하지 않습니다. 부품마다 절약하는 누적 취급 시간이 처음 한 번 소프트 조를 보링하는 시간보다 길면 배치 전체의 작업 시간을 줄일 수 있습니다. 예압을 올바르게 가한 소프트 조는 재척결 시에도 0.0005 to 0.0015 in. (0.013 to 0.038 mm)의 반복 정밀도를 유지합니다.
척 종류에 따라 셋업 시간과 필요한 작업자 숙련도는 어떻게 다른가요?
표준 3조 스크롤 척은 피니언 하나를 돌리면 10 to 30 seconds 안에 봉재의 중심을 맞추므로 원소재 봉재 작업에 필요한 작업자 숙련도가 낮습니다. 4조 독립 척은 부품당 작업 시간이 더 깁니다. 숙련된 기계 작업자가 1 to 6 minutes 동안 다이얼 인디케이터를 읽으며 마주 보는 조 스크루를 조정해야 합니다. 3조 척에 소프트 조를 보링하면 필요한 숙련 작업을 처음 셋업으로 옮길 수 있습니다. 기계 작업자는 예압을 가해 조 포켓을 한 번 보링하는 데 15 to 20 minutes를 들이고 나면 이후 각 부품을 10 to 20 seconds 안에 장착하면서 자동으로 동심도를 맞출 수 있습니다.
Note that ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (철회된 ISO 3442:1991을 대체한)은 마스터 조와 상부 조 사이의 기계식 텅앤그루브 및 톱니 인터페이스 치수를 표준화합니다. 0.0005 to 0.0015 in.의 재척결 정확도를 얻으려면 다음 자료에 기록된 작업장 보링 규칙 세 가지를 따라야 합니다. Practical Machinist soft-jaw threads:
- 예압 위치를 생산 작업의 파지 위치에 맞추세요. 마스터 조가 설치되어 있어도 하중을 받으면 가이드웨이에 약간의 틈과 기울어짐이 생깁니다. 예압 없이 보링한 소프트 조는 이후 조일 때 기울거나 휘어져 접촉이 고르지 않고 동심도가 떨어질 수 있습니다. 뒤쪽에 예압을 가한 상태로 보링한 뒤 생산 부품은 앞쪽에서 잡으면 조 하중 모멘트가 달라져 테이퍼, 불균일한 접촉, 재척결 흔들림이 생길 수 있습니다.
- 예압 지그를 파지 위치에서 지지하고 조임력을 맞추세요. 생산 시 파지 위치에서 예압 지그를 단단히 지지하고, 공작물에 사용할 것과 같은 조임 방향 및 힘으로 보링하세요. 수동 척에서는 보링과 생산 작업 모두 표시된 단일 마스터 피니언 소켓을 사용해 조이세요. CNC turning operations.
- 미터식과 인치식 조 톱니를 혼용하지 마세요. 마스터 조가 1.5 mm x 60도 미터식 톱니(아시아 및 유럽 파워 척에서 흔히 사용)인지 1/16 in. x 90도 인치식 톱니인지 확인하세요. 피치 각도가 맞지 않는 조를 볼트로 고정하면 절삭 하중을 받을 때 톱니가 벗겨집니다.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
원형 소재 배치의 두 번째 가공 기준면을 0.001 in. TIR로 페이싱 및 보링하려면 다음 두 가지 작업장 셋업을 비교하세요:
- 옵션 A (4조 독립 척)는 초기 척 장착 시간이 0 min (이미 장착됨)이고, 각 부품의 수동 다이얼 인디케이터 중심 맞춤 및 고정 시간은 4.5 min/part입니다.
- 옵션 B (새로 보링한 소프트 조가 장착된 3조 척)는 소프트 조 볼트 체결, 예압 링 설치, 포켓 보링에 일회성 셋업 시간 18.0 min이 들고, 부품당 고정 및 해제 시간은 0.5 min입니다. 보링된 포켓을 사용해 부품을 교체하는 시간은 부품당 약 0.5 minute입니다.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway이 작업장 조건에서는 1 to 4개의 부품을 가공할 때 4조 척의 중심을 맞추는 편이 더 빠릅니다(3개 부품은 4조 척으로 13.5 min, 소프트 조 보링으로 19.5 min이 걸립니다). 5개 이상이면 소프트 조 보링이 더 빠릅니다. 이 셋업 시간 조건에서 20개 배치는 보링 소프트 조를 사용하면 총 28.0 minutes, 4조 척으로 수동 인디케이터 중심을 맞추면 90.0 minutes가 걸립니다.
4-jaw scroll vs independent metal and woodworking chuck traps
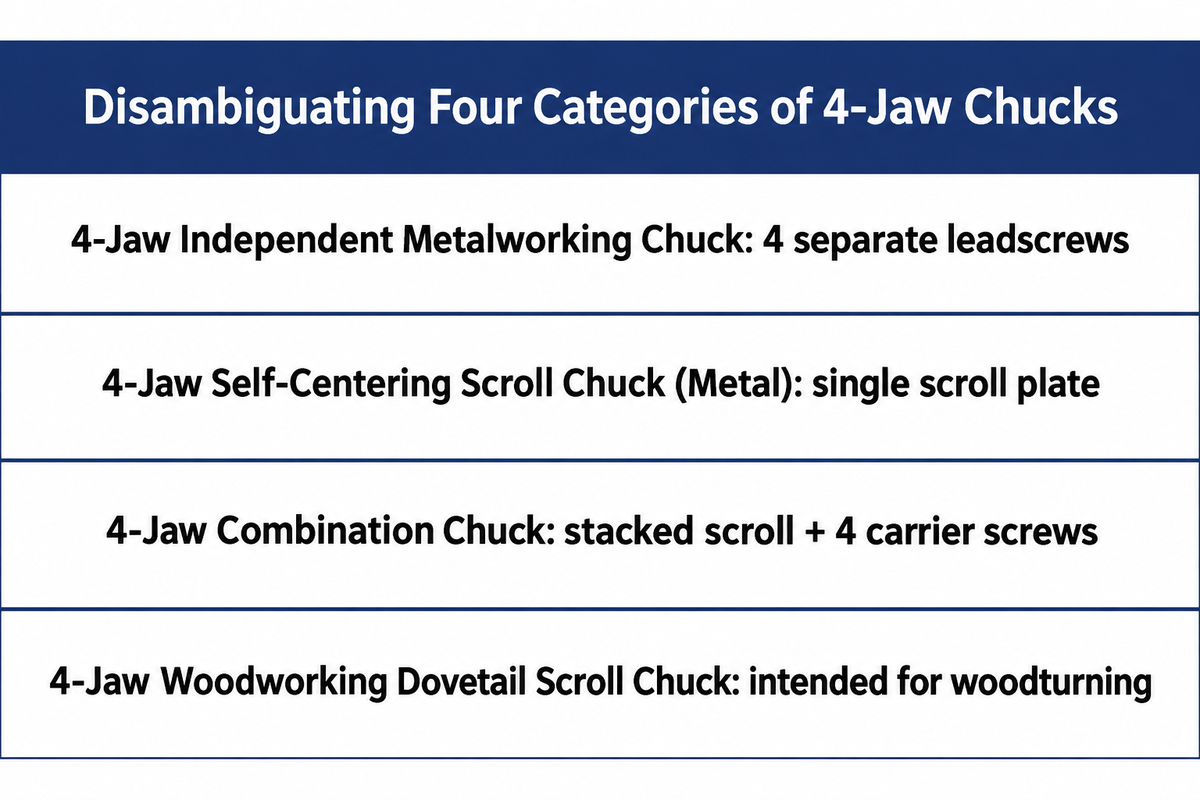
모든 4조 척의 조가 독립적으로 움직이는 것은 아닙니다. 기계 작업자와 구매 담당자는 주문 전에 금속 가공용 4조 독립 척, 4조 자동 중심 맞춤 스크롤 척, 4조 콤비네이션 척, 목공용 4조 도브테일 스크롤 척을 구분해야 합니다. 일부 작업에서는 스크롤 척의 중심 맞춤 기구를 점검해 필요한 절삭 작업에 적합한지 확인해야 합니다.
공작물 장착 시 시간을 절약하는 기능이 있어도 네 조 자동 중심 맞춤 척이 비효율적이라고 여겨지는 이유는 무엇인가요?
네 조 자동 중심 맞춤 스크롤 척은 동기화된 반경 방향 조 네 개가 원형이 아닌 소재를 물 때 운동학적으로 구속이 과도해, 일반적인 금속 봉재 가공에 비효율적인 경우가 많습니다. 동기화된 조 세 개는 어느 정도 원형인 봉재를 지지할 수 있지만, 불규칙한 열간 압연 봉재나 단조 소재는 조에 고르지 않게 닿거나 제대로 접촉하지 않을 수 있습니다. 타원형 봉재의 장축을 한 쌍의 조와 나란히 맞추면 그 조가 먼저 닿을 수 있습니다. 소재가 충분히 변형되지 않아 수직 방향의 조 한 쌍도 닿지 않으면 해당 조는 하중을 받지 못하고 절삭력에 의해 공작물이 움직일 수 있습니다.
4조 스크롤 척의 조 네 개는 모두 내부 스크롤 플레이트 하나에 고정되어 있어 척으로 흔들림을 조정하거나 편심 공작물을 고정할 수 없습니다. 4조 독립 척의 정밀도 장점은 포기하면서 원형 봉재 작업에서 3조 스크롤 척보다 장착이 빠르지도 않습니다. 아래 표에서 4조 척의 네 가지 유형을 비교합니다.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | 사각형, 불규칙한 형상, 주물, 초고동심도 작업에 적합한 일반 금속 선반 척 |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | 타원형 봉재의 한 쌍의 조와 장축을 맞추면 해당 조가 먼저 닿고 수직 방향의 조 한 쌍은 하중을 받지 못할 수 있습니다. | Zero independent adjustment | 반복 작업에서 사각형 또는 팔각형 소재와 충분히 원형인 봉재를 안정적으로 잡을 수 있습니다. 호환되는 파이 조를 사용하면 얇은 벽 튜브의 지지력을 높일 수 있습니다. |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | 주의: 기구를 겹쳐 구성하면 표준 척보다 척 본체가 무거워지고 스핀들 축 방향 돌출 길이가 늘어납니다. |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | 목공 선삭용입니다. 스핀들 호환 여부만으로 금속 절삭 하중에 적합하다고 볼 수 없습니다. |
Spindle mounts, bore limits, and RPM checks every machinist needs
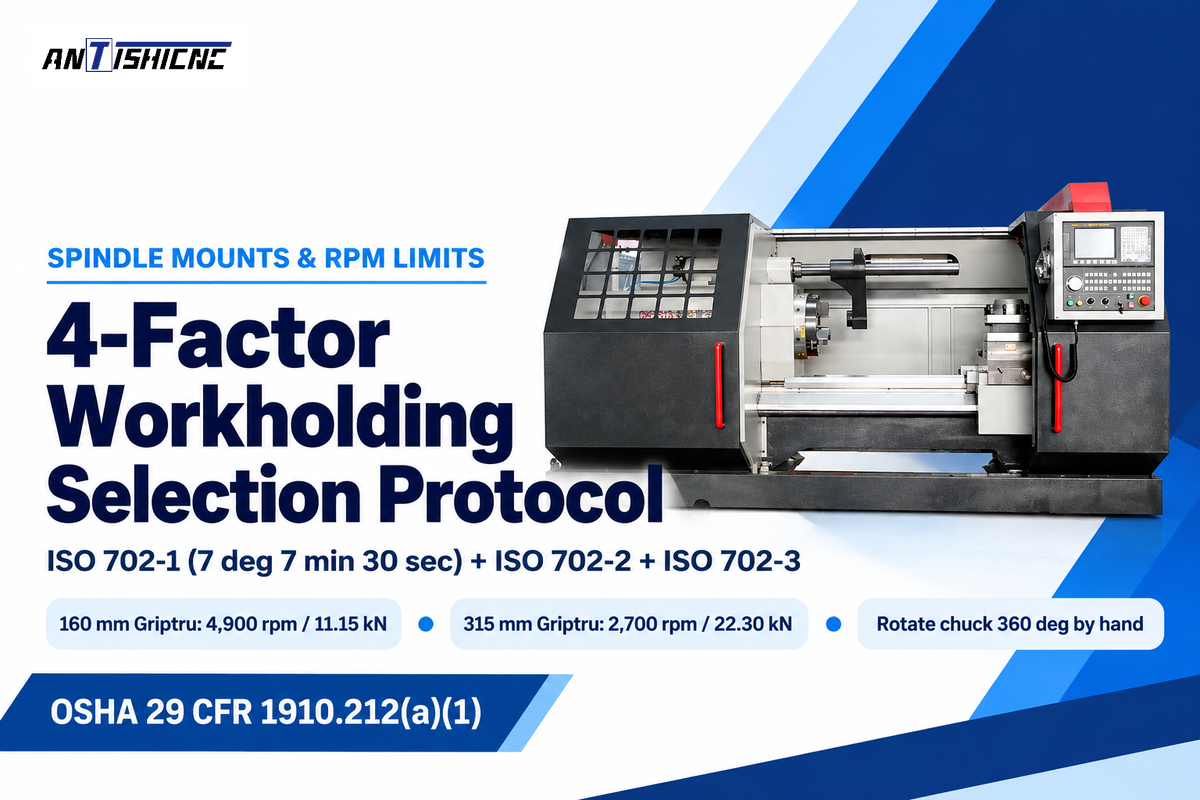
3조 또는 4조 척을 주문하기 전에 ISO 702 스핀들 노즈 인터페이스, 드로튜브와 후면 커버를 통과할 수 있는 봉재 크기, 조를 펼쳤을 때 크로스 슬라이드와의 간격을 확인하세요. 선반에 장착할 척과 조 구성에 대해 제조업체가 허용하는 속도를 반드시 확인하세요.
다음의 4가지 요소에 따른 공작물 고정 방식 선택 절차 를 선반 척을 구매할 때마다 적용하십시오:
- ISO 702-1, ISO 702-2, ISO 702-3에 따른 스핀들 노즈 인터페이스를 확인하세요. 최신 CNC 및 대형 엔진 선반에는 짧은 테이퍼 노즈가 사용됩니다. ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 또는 ISO 702-3에 따른 DIN 베이오넷 마운트가 사용됩니다. ISO 702-1에서 Type A1 노즈에는 안쪽 볼트 원과 바깥쪽 볼트 원이 모두 있지만, Type A2 노즈에는 바깥쪽 볼트 원만 있습니다. A2 척은 A1 노즈에 직접 볼트로 고정할 수 있지만, 안쪽 볼트가 있는 A1 척은 A2 스핀들에 어댑터 플레이트가 필요합니다. 캠록 마운트는 스핀들 노즈의 잠금 캠을 돌려 척을 고정하고 해제합니다. 교체할 때는 척을 다루고 맞닿는 면을 청소해야 합니다. ISO 702-3 베이오넷 마운트에서는 스터드 스크루가 회전 잠금 플레이트 링의 키홈 형태 베이오넷 구멍을 통과해 빠르게 고정됩니다.
- 사용 가능한 드로튜브 봉재 통로와 Zone 1 후면 봉재 보호 구조를 확인하세요. 센터 관통형 유압 3조 척을 장착한 CNC 선삭 센터에서는 내부 회전 실린더와 드로튜브 때문에 사용 가능한 봉재 통로가 원래 스핀들 보어보다 좁아집니다. WorkSafe Victoria’s Zone 1 guidance 헤드스톡 뒤로 튀어나온 봉재를 둘러싸도록 규정합니다. 바 피더나 지지 튜브는 봉재가 휘둘리는 것을 막고 회전 중인 소재와의 접촉을 방지할 수 있도록 충분히 지지해야 합니다. 일반 기계 안전 커버 규정에 따르면 OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- 비대칭 4조 돌출부와 스윙 간격을 확인하세요. 공칭 척 직경은 척 본체를 기준으로 측정하며 펼친 조는 포함하지 않습니다. 4조 독립 척에서 주물의 중심을 벗어나 고정하면 리드 스크루와 조 하나가 척 본체 둘레보다 훨씬 많이 튀어나올 수 있습니다. 모터를 켜기 전에 척을 손으로 360도 돌려 돌출된 조가 베드 웨이, 크로스 슬라이드, 안전 커버에 닿지 않는지 확인하세요.
- Respect chuck body, jaw mass, and centrifugal RPM limits. ISO/WD 16156 공작물 고정 척의 설계 안전을 다루는 개발 중인 제2판 작업 초안이며(2026년 시월 Stage 20.20 초안 연구 단계 진입), 공표된 안전 규칙은 원심력으로 인한 파지력 손실을 다룹니다. 척 조에 작용하는 원심력은 스핀들 속도의 제곱에 비례해 증가합니다(특허 WO1991003348A1 그리고 CN201016687Y). 회색 주철 수동 척은 단조강 파워 척보다 주변 속도 한도가 낮습니다. Pratt Burnerd Griptru 매뉴얼에 따르면 160 mm 척은 정밀 등급에서 4,900 rpm(표준 등급 3,500 rpm)이며, 입력 토크 75 Nm에서 조당 정적 파지력은 11.15 kN입니다. 315 mm Griptru 척은 정밀 등급에서 2,700 rpm(표준 등급 2,300 rpm)으로 낮아지며, 토크 203 Nm에서 조당 파지력은 22.30 kN입니다. 호환되는 제품을 확인하세요. 금속 터닝 선반 to match spindle power and speed safely.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
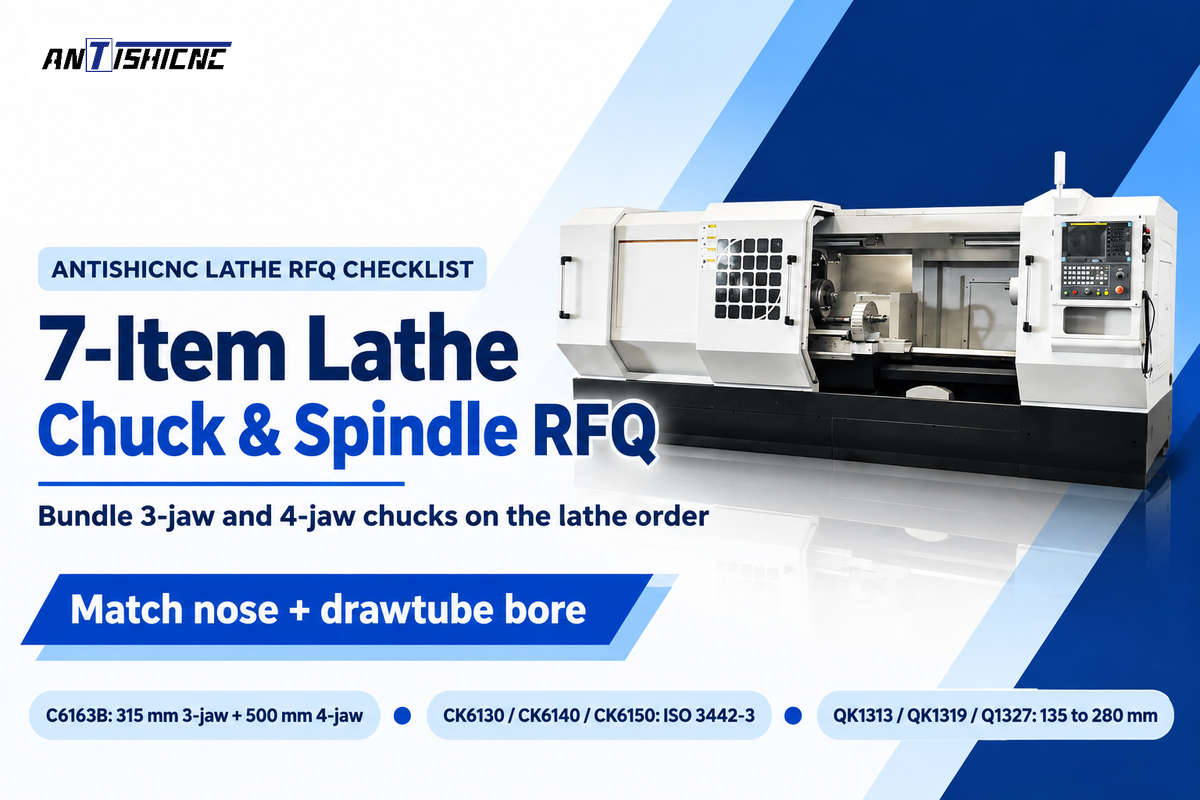
3조 척과 4조 척은 산업용 기계 작업장에서 서로 보완하는 장비가 될 수 있습니다. 첫 선반 발주 시 두 종류의 척을 함께 구매하면 처음부터 스핀들 어댑터 플레이트, 드로튜브 나사, 안전 커버가 서로 맞도록 구성할 수 있습니다.
- 수동 공구실 및 유지보수용 엔진 선반은 척 두 종 구성으로 작업 효율을 높일 수 있습니다. 예를 들어 universal manual lathes ANTISHICNC C6163B와 같은 모델에는 일상적인 원형 샤프트 작업용 315 mm 3조 스크롤 척을 사용하세요. 사각 블록, 수리용 용접 구조물, 편심축 가공에는 500 mm 4조 독립 척을 함께 사용하세요. D1 캠록 스핀들 노즈를 사용하면 작업자가 호이스트 받침대를 이용해 스핀들 노즈의 잠금 캠을 풀고 척을 교체할 수 있습니다.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On CNC 선반 기계 CK6130, CK6140 또는 CK6150과 같은 모델에는 Kitagawa, Schunk, Röhm, Bison, Auto Strong 등의 OEM에서 공급하는 단조강 센터 관통형 3조 유압 파워 척을 지정하세요. ISO 3442-3 톱니형 소프트 조 예비 세트와 예압 보링 링을 포함하세요. 사각 주물을 소량 생산하는 작업장이라면 호환되는 어댑터 플레이트에 수동 4조 독립 척을 추가하세요.
- 대구경 파이프 및 유전용 선반: ANTISHICNC는 QK1313, QK1319, Q1327에 전면 및 후면 동축 척을 장착하며, 스핀들 보어는 135 to 280 mm입니다. 이 척은 긴 관재를 잡고 중심을 맞추지만, 후면 척 밖으로 튀어나와 지지되지 않은 파이프는 여전히 휘둘릴 수 있습니다. 자세히 알아보세요. pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
ANTISHICNC에 수동 선반, CNC 선반 또는 파이프 나사 가공 선반 패키지의 공장 견적을 요청할 때는 공작물 고정 관련 정보 일곱 가지를 포함하세요. 당사 엔지니어는 이 정보로 스핀들 노즈, 드로튜브 보어, 척 조를 정확하게 맞춥니다:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- 정확도 요구사항: 첫 번째 가공 및 재척결 셋업에서 TIR을 측정할 위치, 개별 진원도 요구사항, 최소 벽 두께를 명시하세요.
- 공작물 질량 및 돌출 길이: 부품 최대 중량(kg), 축 방향 길이, 심압대 회전 센터 또는 방진구 지지가 필요한지 표시하세요.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
자주 묻는 질문
4조 독립 척으로 육각 봉재를 고정할 수 있나요?
일반적인 90도 4조 척은 60도 각도의 일반 육각 평면을 대칭으로 물 수 없습니다. 두 조는 평평한 면을 잡고, 나머지 두 조는 육각형의 모서리를 집게 됩니다. 이렇게 접촉이 고르지 않으면 조임이 풀려 소재가 미끄러질 수 있습니다. 120도 3조 스크롤 척이나 육각 콜릿을 사용하면 일반 육각 봉재를 훨씬 더 단단하고 빠르게 고정할 수 있습니다.
3조 척의 소프트 조는 왜 조임 예압을 가한 상태에서 보링해야 하나요?
조가 닫힐 때 가이드웨이에는 미세한 틈이 남습니다. 예압 없이 보링한 소프트 조는 조임 하중을 받으면 움직이거나 기울어져, 의도한 파지 길이 전체가 아니라 일부에만 닿거나 테이퍼 형태로 접촉할 수 있습니다. 생산 시 파지 위치에 예압 지그를 설치하고 의도한 조임 방향으로 각 조에 압력을 가하면 조가 들리는 현상을 줄일 수 있습니다.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
아니요. 숫자 6은 표준 ISO 702의 스핀들 노즈 테이퍼 게이지 크기(게이지 직경 106.375 mm)를 나타내며, 척 본체 직경을 뜻하지 않습니다. A2-6 또는 D1-6 스핀들 노즈에는 보통 200 mm (8 in.), 250 mm (10 in.) 또는 315 mm 척을 장착합니다. 선택한 척이 선반의 스윙 범위와 베어링 한도 안에 들어가는지 반드시 확인하세요.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
네 조 독립 척은 방향을 바꿔 장착할 수 있는 계단형 조를 사용하며, 조를 풀어 180도 뒤집을 수 있습니다. 일체형 3조 스크롤 척의 조에는 방향성이 있는 나선형 톱니가 있어 내경용과 외경용 조 세트가 따로 필요합니다. 두 피스 조 척은 마스터 조와 별도로 적합한 상부 조의 방향을 바꿔 장착할 수 있습니다.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
절삭 전에 척 면이나 페이스플레이트에서 무거운 편심부 반대쪽에 균형추를 볼트로 고정하세요. 모터를 켜기 전에 척을 손으로 360도 한 바퀴 돌려 돌출된 조와 균형추가 베드 웨이, 크로스 슬라이드, 안전 커버에 닿지 않는지 확인하세요. 편심 선삭에서는 센터 구멍이 의도한 선삭 축과 일치하고 간섭이 없을 때 심압대 회전 센터로 공작물을 지지할 수 있습니다. 스핀들 속도를 낮추면 편심 공작물에 작용하는 원심력이 줄어듭니다. 작동 속도는 불평형 하중이 스핀들 한도를 넘지 않도록 하고 공작물과 균형추가 안전하게 고정되도록 설정해야 합니다.
고RPM용 4조 척은 주철과 단조강 중 어떤 재질로 만들어지나요?
고RPM에는 단조 합금강 4조 척을 권장합니다. 중부하용 수동 4조 척은 일반적으로 회전 속도 한도가 더 낮은 회색 주철 또는 구상흑연주철 본체를 사용합니다. 선택한 척과 조 구성에 대해 제조업체가 허용하는 속도를 반드시 확인하세요.
선반 척을 지정할 때 어떤 공작물 및 스핀들 정보를 보내야 하나요?
소재와 완성품의 단면, 최소 벽 두께, 개별 진원도 요구사항을 표시한 부품 도면을 보내세요. 첫 번째 가공과 재척결 셋업에서 지정된 측정 위치의 목표 반경 방향 TIR을 명시하세요. 공작물 최대 질량, 돌출 길이, 척에 물린 소재 크기 대비 필요한 관통 봉재 직경, 목표 스핀들 속도, 일반적인 배치 수량도 포함하세요. 선호하는 스핀들 노즈 표준을 ISO 702-1 Type A1 또는 A2, ISO 702-2 Camlock D1, ISO 702-3 bayonet mount와 같이 지정하세요. 이러한 정보를 제공하면 선반 제조업체가 스핀들 보어, 유압 드로튜브, 조 형식, 커버 간격을 함께 맞출 수 있습니다.
Engineering Review & Compliance Note: 스핀들을 작동하기 전에 척 본체, 상부 조, 공작물 균형 중 가장 낮은 정격을 기준으로 스핀들의 최대 안전 속도를 확인하세요. 맞춤형 공작물 고정 패키지는 선반 제조업체에 모델별 기술 견적을 요청하세요.
참고자료 및 출처
- 국제표준화기구(ISO). ICS 25.060.20: 공작물 고정용 스핀들 및 척(ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- 국제표준화기구(ISO). ISO 702-1:2009, 공구, 스핀들 노즈와 공작물 고정 척의 연결 치수 정의, 제1부: 원추형 연결.
- 국제표준화기구(ISO). ISO 702-2:2007, 공구, 스핀들 노즈와 공작물 고정 척의 연결 치수 정의, 제2부: 캠록 방식.
- 국제표준화기구(ISO). ISO/WD 16156 (개발 중인 제2판 작업 초안), 공구, 안전, 공작물 고정 척의 설계 및 제작 안전 요구사항.
- WorkSafe Victoria (Government of Victoria, Australia). 금속 선반의 안전한 사용 (Zone 1 봉재 및 Zone 3 척 커버와 선택).
- 미국 산업안전보건청(OSHA). 29 CFR 1910.212, 모든 기계에 대한 일반 요구사항(회전 척 및 끼임 지점 방호).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). 선반 척 조는 언제 교체해야 할까요? 마모, 정확도 저하, 안전 속도 한계를 알려 주는 7가지 신호.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly 그리고 CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), 그리고 Q13/QK13 Dual-Chuck Pipe Threading Lathes.



