














Choosing between a 3 jaw vs 4 jaw chuck 選定のポイントは、工作物の形状、基準面の振れ公差、ロットごとの段取り時間です。三爪チャックはセルフセンタリング機構により、丸材や六角材を数秒で把握できます。4爪単動チャックは、四本の独立した送りねじで工作物を主軸軸線に合わせます。角材、長方形材、不定形材、偏心材を高い同心度で芯出しする際に使われます。爪を個別に調整できるため、単品の修理作業から工具室の作業まで幅広く対応できます。このガイドでは、スクロール式と単動式の機構、ISO 3089およびISO 702規格、薄肉変形、ソフトジョーのボーリング計算、主軸との組み合わせを比較します。
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- 標準的な3爪スクロールチャックでは、三つの爪が120度間隔に配置され、かさ歯車とスクロール板を介して同時に動きます。標準的なプレーンバックチャックでは、研磨テストバーを使った現場測定で、半径方向の振れは通常0.002 to 0.004 in.(0.05 to 0.10 mm)TIRです。丸材や正六角材の素早い棒材供給に適しています。
- 微調整機構付きの3爪スクロールチャック(例:Pratt Burnerd Griptru)には、アダプターボス上に半径方向の微調整ねじが追加されています。Pratt Burnerdによると、Griptruチャックは指定の取り付け・芯出し調整後、同一の丸物部品で0.005 mm TIRの再現性を実現します。チャックキーは、印の付いた一つのピニオン穴から締め付けてください。
- ボーリング加工済み二分割ソフトジョー付き3爪チャック:交換式のセレーション式またはタングアンドグルーブ式トップジョーを、用途に応じた把握方向、把握力、軸方向の接触位置に合わせて予圧した状態で加工します。二回目の加工を繰り返すロットでは、0.0005 to 0.0015 in.(0.013 to 0.038 mm)TIRを保持できます。
- 単動チャックの四つの反転可能な爪は、外周の独立した送りねじ上に90度間隔で配置されています。主軸の半径方向の動きと工作物の形状誤差の影響を受けますが、ダイヤルゲージの分解能の範囲内で角材、長方形材、鋳物、偏心した工作物を芯出しできます。
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
選定の目安:丸棒や六角棒を一回の把握で旋削するなら、3爪セルフセンタリングスクロールチャックを選びます。二回目の加工を繰り返すロットでは、予圧してボーリングしたソフトジョー付き3爪チャックを、印の付いた一つのマスターピニオン穴で締め付けて使います。角形や不定形の鋳物、意図的なクランクシャフトの偏心加工には、4爪単動チャックを選びます。ソフトジョー用の工具を使わずに、加工済み基準面を0.001 in.(0.025 mm)TIR未満で再把握する場合にも適しています。
このガイドでは、工業用金属加工の手動旋盤およびコンピューター数値制御(CNC)旋盤用チャックを扱います。以下に記載するANTISHICNCの機械仕様は、機種別の技術見積もりと製品資料に基づいています。国際規格、OEMのチャック取扱説明書、特許文書は、それぞれの権利者に帰属します。
丸形・角形の工作物に適した3爪チャックと4爪チャックの選び方
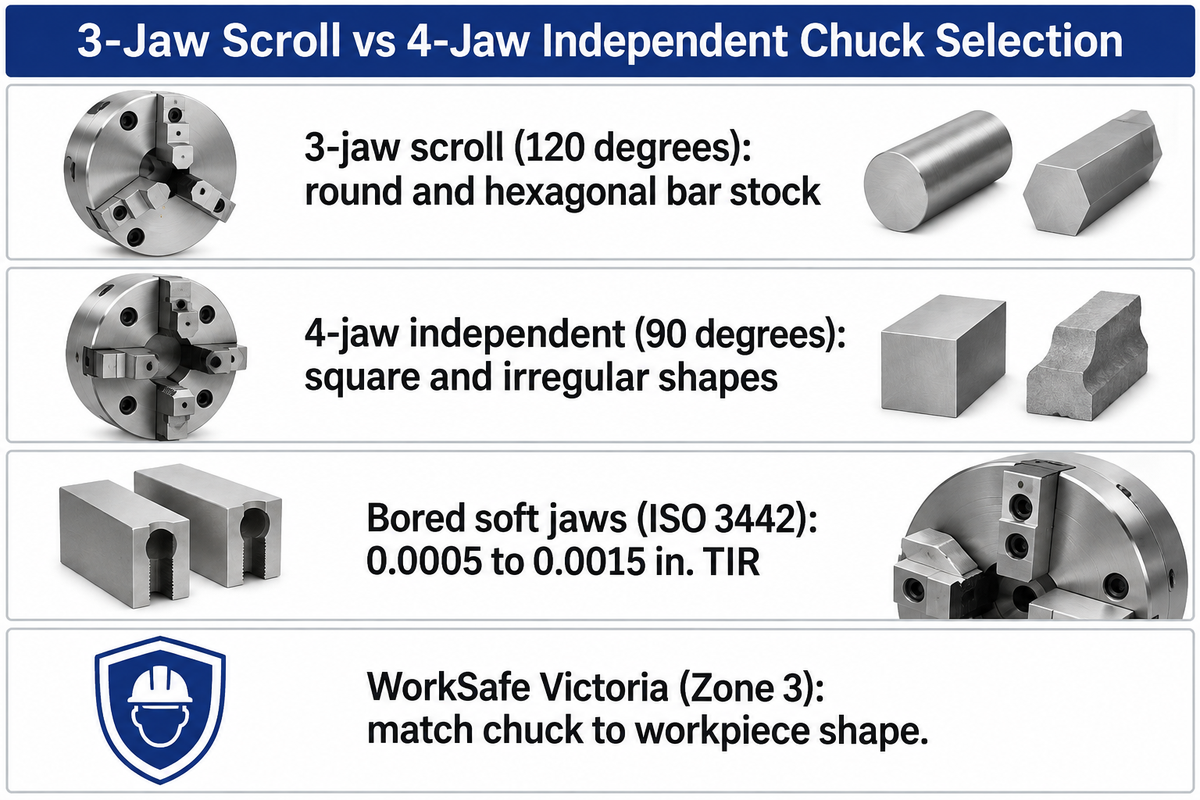
一分未満で材料を装着する円筒棒材や六角棒材には、3爪スクロールチャックを選びます。角形、非対称形、または極めて高い同心度が必要な二回目の加工には、4爪単動チャックを選びます。120度間隔の三つの爪が、丸材を自動的に芯出しします。一方、90度間隔で個別に調整できる四つの爪は角材の平面をつかみ、ダイヤルゲージを使った芯出しを可能にします。
Official workplace safety guidance from WorkSafe Victoria (Zone 3)では、工場での基本ルールを明確に示しています。不定形材には4爪チャック、丸形の工作物には3爪チャックを使います。加工によっては、6爪補償チャック、デッドレングスコレットチャック、ラジアルポール式電磁永久磁石チャックなどの特殊なワーク保持が必要です。これらの段取りについては、当社のエンジニアリングガイドで lathe chuck types should be consulted.
以下のスクロール式・単動式同心度比較表では、工具室のエンジン旋盤や量産用旋削センターで使われる四爪構成の主な特性をまとめています。各行に、機械的な駆動機構、想定される半径方向の振れ、把握形状を示しています。段取りを始める前に、部品図に合ったチャックを選べます。
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | 番号付きの一体型スクロール爪は、段付き面を使って小径の外周を把握したり、穴の内側に広げて把握したりできます。適合する逆段付き爪セットを使うと、外径の把握範囲が広がります。 | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | 幅の狭い硬爪では変形しやすく、接触幅の広いボーリング済みソフトジョーなら変形を抑えられます。六爪チャックは別のワーク保持方法です。 | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | 頑丈な単動送りねじと本体は、確実に把握すれば断続切削にも耐えます。 |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru:本体径160 to 315 mmの定格回転数は、サイズとグレードに応じて2,300 to 4,900 rpmです。 | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | 偏心した工作物や非対称な爪の突出がある場合は、回転数を下げる必要があります。 |
スクロール板と独立した爪ねじによる各形状の加工方法
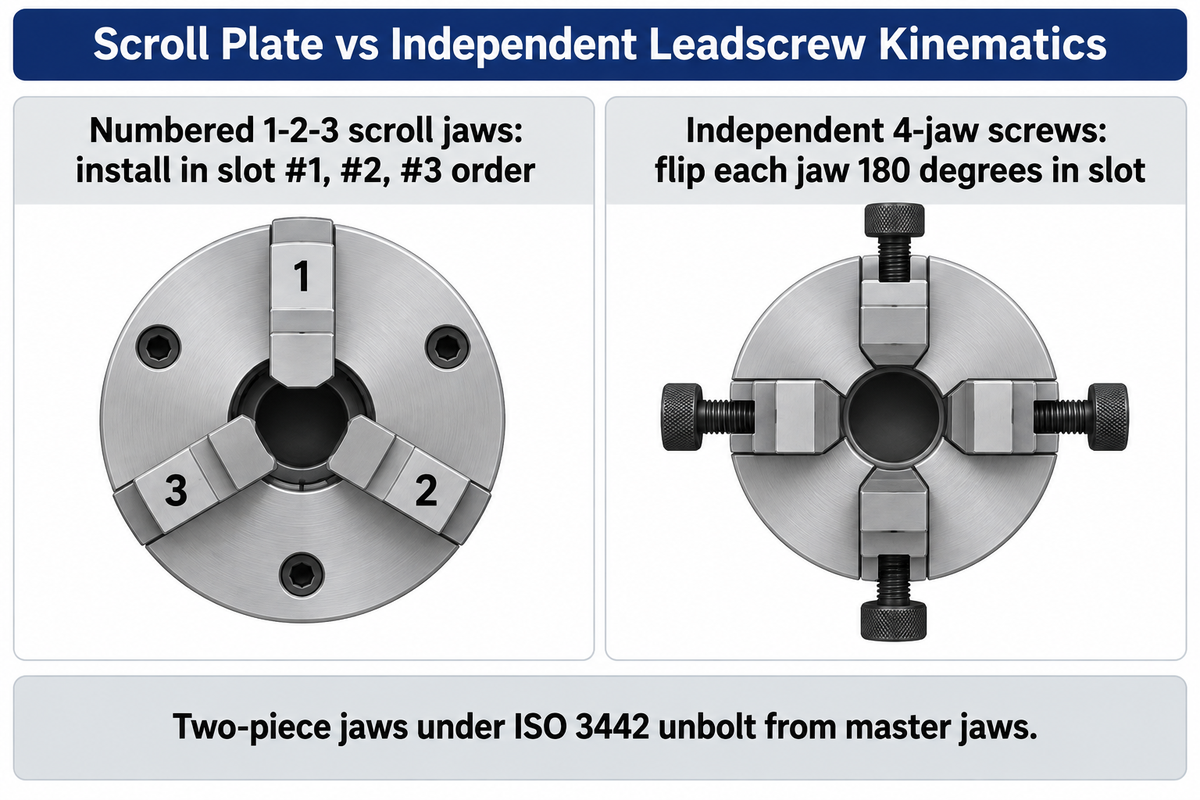
3爪スクロールチャックは、かさ歯車と平面状の渦巻きスクロール板を介して三つの爪を同時に駆動します。一方、4爪単動チャックは、それぞれの爪を専用の半径方向送りねじで駆動します。この機械的な違いによって、部品の装着方法、爪の調整順序、工作物の中心線の位置が決まります。
3爪チャックと4爪チャックの主な機械的な違いとは?
3爪スクロールチャックでは、連続した螺旋歯を持つ焼入れスクロール板によって三つの爪が一緒に動きます。4爪単動チャックでは、アクメねじまたは角ねじを備えた専用のねじで各爪が個別に動きます。スクロールチャックでは、どのピニオン穴にチャックキーを差し込んでも、かさ歯車がスクロール板を回転させます。三つの爪がすべて螺旋歯とかみ合い、同じ半径方向速度で内側または外側へ動きます。4爪単動チャックには内部スクロール板がありません。外周のねじを一本回すと、その爪だけが動き、残り三つの爪は動きません。
この駆動機構の違いにより、現場では爪の取り付けと反転に厳密な手順が必要です。
- 番号付きの1-2-3スクロール爪は、溝に取り付ける順番を厳守する必要があります。平面状の螺旋スクロールは、一回転するごとに一ピッチ進みます。一体型3爪チャックの爪の歯は、#1、#2、#3の間でピッチの三分の一ずつずれています。スクロールの先端が通過する位置に合わせ、まず爪#1を溝#1にかみ合わせ、続いて#2、#3の順に取り付けてください。順序を誤ると三つの爪の芯がずれ、スクロール歯が噛み込んだり破損したりするおそれがあります。
- 4爪単動チャックでは、ねじを個別に操作して爪を反転できます。4爪単動チャックの送りねじはそれぞれ機械的に独立しているため、ねじを一つずつ抜き、段付き爪を端から端へ180度反転させて、同じ溝に戻すだけです。一体型の番号付きスクロール爪は、段付き面で小径の外周を把握したり、穴の内側に広げて把握したりできます。適合する逆段付き爪セットを使うと、外径の把握範囲が広がります。二分割爪のチャックでは、 ISO 3442 トップジョーをマスタージョーから個別に取り外すか、反転できます。
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
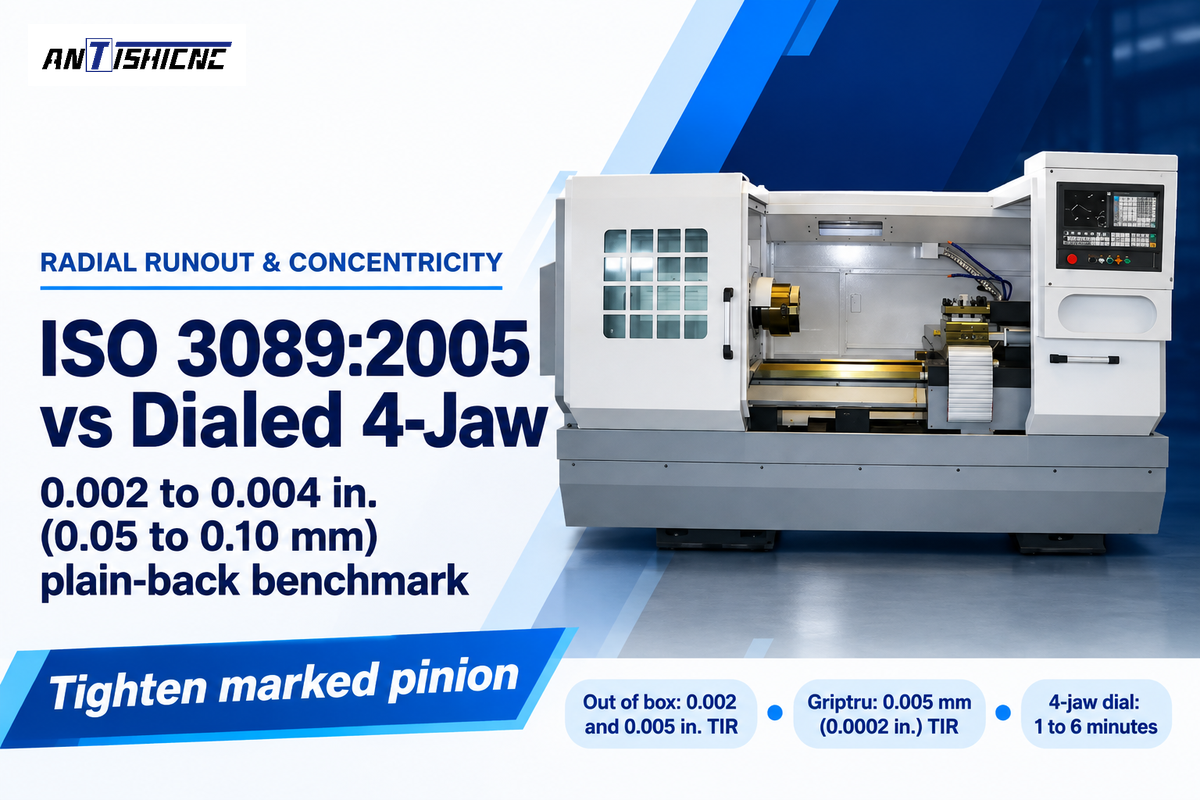
標準的なプレーンバック式3爪セルフセンタリングスクロールチャックでは、研磨テストバーを使った現場測定で、半径方向の振れは通常0.002 to 0.004 in.(0.05 to 0.10 mm)です。スクロールチャックの芯ずれは、スクロールの形状、爪のはめあいと摩耗、取り付け時の偏心、把握荷重による変形などが原因です。ピニオンのバックラッシュは主に、キーの回転方向を反転したときの空走量につながります。
標準的な3爪スクロールチャックの現場測定値である0.002 to 0.004 in.の半径方向振れは、国際規格の試験範囲やOEMの保証値とは異なります。
- Official ISO 3089:2005 手動式のセルフセンタリングチャックで、二つ以上の一体型硬爪を備えるものの静的な幾何精度の受け入れ試験を規定しています。精密テストバーを用いて半径方向の振れと端面の傾きを測定します。購入直後の標準的なプレーンバックチャックを現場に近い条件で測ると、TIRは0.002 to 0.005 in.の範囲です。
- スクロールの振れは把握径によって異なります。現場で使ううちに、一般的な棒材サイズが位置する中間ストロークの螺旋部が摩耗します。異なる径を把握すると、爪が未摩耗部分に移動し、中心線がずれます。 AUTO STRONG engineering notes 爪のガイド面の口開き、アダプタープレートの振れ、主軸受の遊びも、爪の歯がきれいな状態でも振れの原因になると警告しています。
- 剛性のある棒材を一回の把握で加工する場合と、二回目の加工で再把握する場合は状況が異なります。剛性のある棒材を一回の把握ですべて加工する場合、半径方向の切り込みで素材の表面を削りきれば、外径旋削、内径中ぐり、突っ切りによって各形状の同心度を保てます。チャックの振れは、再把握時や既存の基準面を基準に加工する際に形状誤差を生じさせることがあります。また、未加工面が完成品に残る場合、肉厚の不均一や削り残しにつながることがあります。
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manual取り付け用のインローの全インジケーター移動量は0.005 mm(0.0002 in.)以下でなければなりません。三本の細目ねじで、アダプターボス上のチャック本体を半径方向に移動させます。Pratt Burnerdによると、Griptruチャックは指定の取り付け・芯出し調整後、同一の丸物部品で0.005 mm TIRの再現性を実現します。チャックキーは、印の付いた一つのピニオン穴から締め付けてください。
- 4爪チャックの芯出し精度は、主軸と部品形状の誤差によって制限されます。4爪単動チャックでは、工作機械の作業者が向かい合う爪のねじを連動させ、ダイヤルゲージを見ながら1 to 6分(丸い基準面を0.001 in.以内に合わせる場合は約1分)かけて工作物を芯出しします。測定面で指示振れをほぼゼロにしても、測定値には段取り時の偏心、工作物の形状誤差、主軸の半径方向の動きが含まれます。基準面の管理方法については、当社の記事をご覧ください。 tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
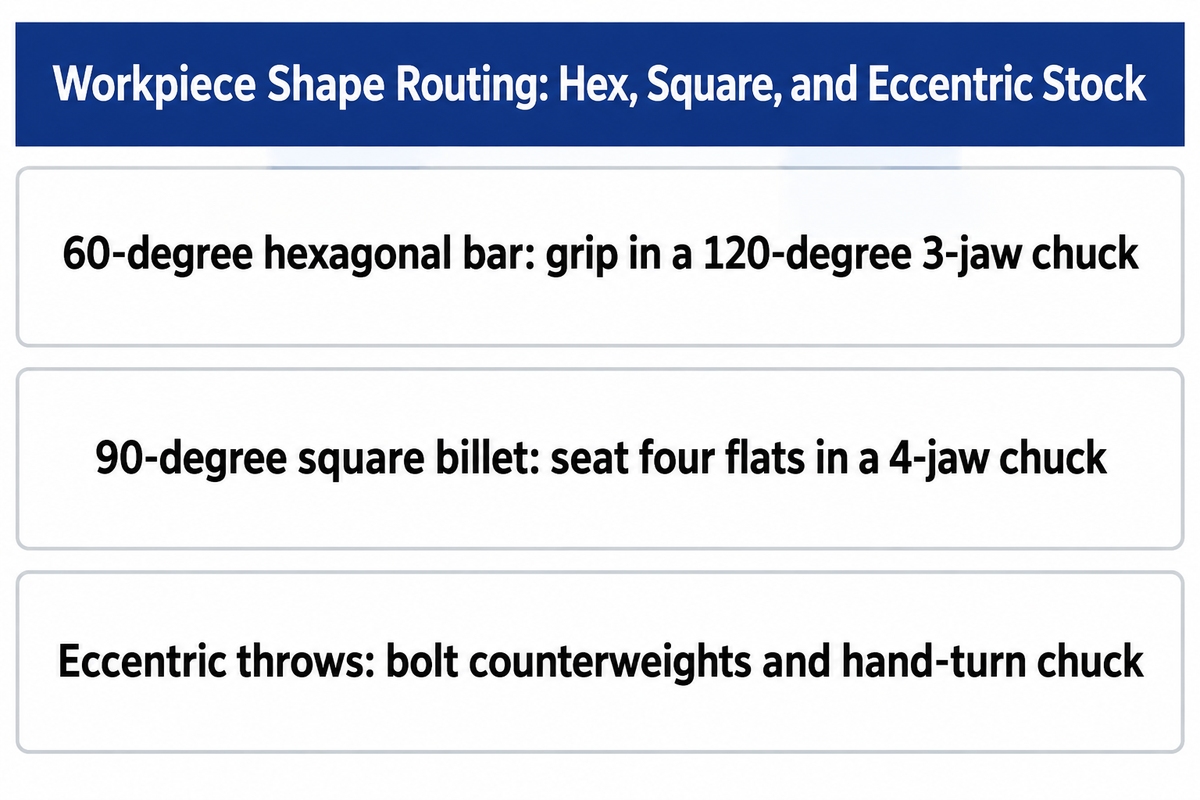
120度間隔の爪を持つ3爪チャックは丸棒や正六角材を把握し、90度間隔の爪を持つ4爪単動チャックは角形素材、長方形ブロック、荒鋳物、偏心したクランクシャフトのジャーナルに対応します。どちらのチャックも、手動旋盤やCNC旋盤の段取りでそれぞれ異なる役割を果たします。
角形、長方形、不定形の工作物の加工に4爪チャックが欠かせないのはなぜですか?
角形、長方形、不定形の工作物には、4爪単動チャックが必要です。四つの爪が90度間隔で配置され、それぞれ異なる半径位置に個別調整できるためです。角材や長方形材には90度間隔の平面が四つあり、各爪が平面にぴったり当たり、滑りを防ぎます。長方形ブロック、非対称のバルブボディ、偏心シャフトでは、独立した送りねじによって、向かい合う爪の片方をずらし、もう一方のペアを芯出しできます。この調整で、任意の加工箇所を旋盤の主軸軸線上に配置できます。
工場内で素材を扱う際は、次の形状とバランスに関するルールを守ってください。
- 正六角材には3爪チャックを使います。正六角棒材は六つの平面があり、各面は60度の角度で並んでいます。120度間隔の三つの爪が六角形の面を一つおきに平らにつかみ、把握力を均等に分散します。六角材を90度の4爪チャックに入れると、向かい合う二つの爪は平面に当たりますが、垂直な位置の二つの爪は角度のついた六角形の角を挟みます。この不均一さにより、重切削時に爪が滑るおそれがあります。
- 120度間隔の三つの爪では、90度間隔の四つの平面に合わせられません。角材を3爪スクロールチャックで把握すると、角が不均一に接触し、マスタージョーのガイド面に横荷重がかかって、工作物が飛び出すおそれがあります。
- 偏心旋削には、バランスウェイト、隙間の確認、位置を合わせた心押し台による支持が必要です。偏心カム山や automotive CNC machining 4爪単動チャックでクランクシャフトのクランクピンを加工すると、重心のずれによって遠心振動が発生します。重量のある偏心部と反対側にバランスウェイトをボルトで固定し、主軸の回転数を下げてください。モーターを始動する前にチャックを手で一回転させ、隙間を確認してください。偏心旋削では、センター穴が目的の旋削軸と合い、セットアップにセンターのための隙間があれば、心押し台の回転センターで工作物を支持できます。
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
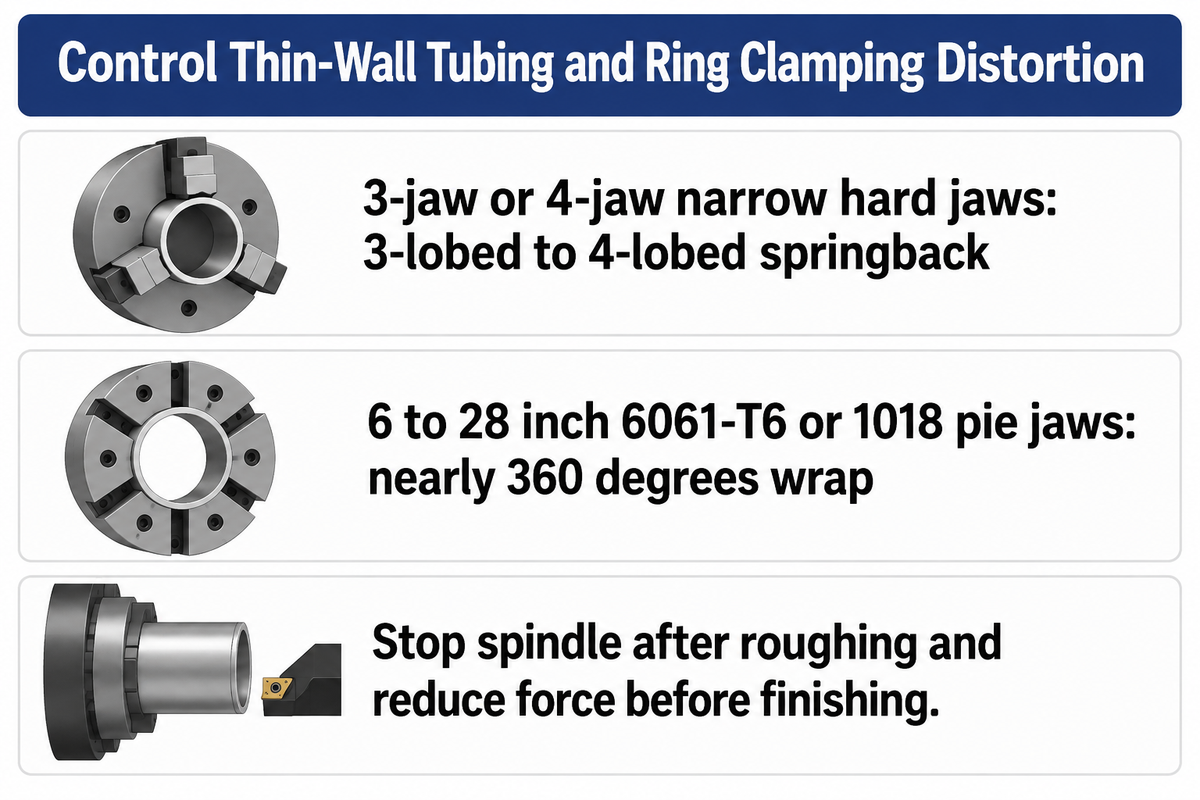
薄肉チューブやベアリングリングを幅の狭い三つの硬爪で把握すると、弾性変形によって三つのローブ状になり、解放後も元の形に戻りません。切削荷重に耐える確実な把握を保てる範囲で把握力を下げ、円周方向の接触面積を広げると、把握による歪みを抑えられます。それ以外の場合、変形が大きくなるおそれがあります。
「薄肉または不定形の部品に適しており、ラップアラウンド式パイジョーは工作物全体を把握しながら、圧力を均等に分散します」– Modern Machine Shop(チャック爪が薄肉部品を把握)
3爪チャックから4爪単動チャックに替えれば薄肉変形がなくなると考える加工者もいますが、そうではありません。Leibniz University Hannover IFWの変形研究やSAE 52100鋼製ベアリングリングの旋削実験など、大学の加工研究から重要な制約が明らかになっています。3爪と4爪のどちらでも、幅の狭い硬爪チャックは、把握力が中程度でも剛性の低いリングに過大な半径方向変形を引き起こすことがあります。幅の狭い爪を三つから四つに替えても変形がなくなるわけではなく、弾性変形の形が三ローブから四ローブに変わります。薄肉スリーブ、ブッシュ、補修用ハウジングの最終形状には、半径方向の爪の把握、切削時の壁面変形、内部残留応力の解放が影響します。
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by モダンマシンショップ6061-T6またはA319アルミニウム(または1018/1050軟鋼)製の6 to 28 inchの扇形ソフトジョーは、工作物の円周のほぼ360度を包み込みます。チューブ径に合わせてパイジョーをボーリング加工すると、集中した点荷重を広い半径方向の支持に変えられます。
- 荒加工と仕上げ加工の把握力を慎重に調整してください。荒加工後は、把握力を下げる前に主軸を停止します。手動チャックの場合、把握を緩め、仕上げ加工の荷重に耐える低い力で再把握します。仕上げ加工の前に、工作物が確実に着座し、同心になっていることを確認してください。
- 柔軟性の高いリングには、割りスリーブまたは軸方向のクランプを使います。支持された基準面にリングを当てて把握すれば、半径方向の爪による荷重を避けることもできます。どちらの方法でもリングが変形する場合があります。
When repetitive setup jobs require bored soft jaws over a 4-jaw
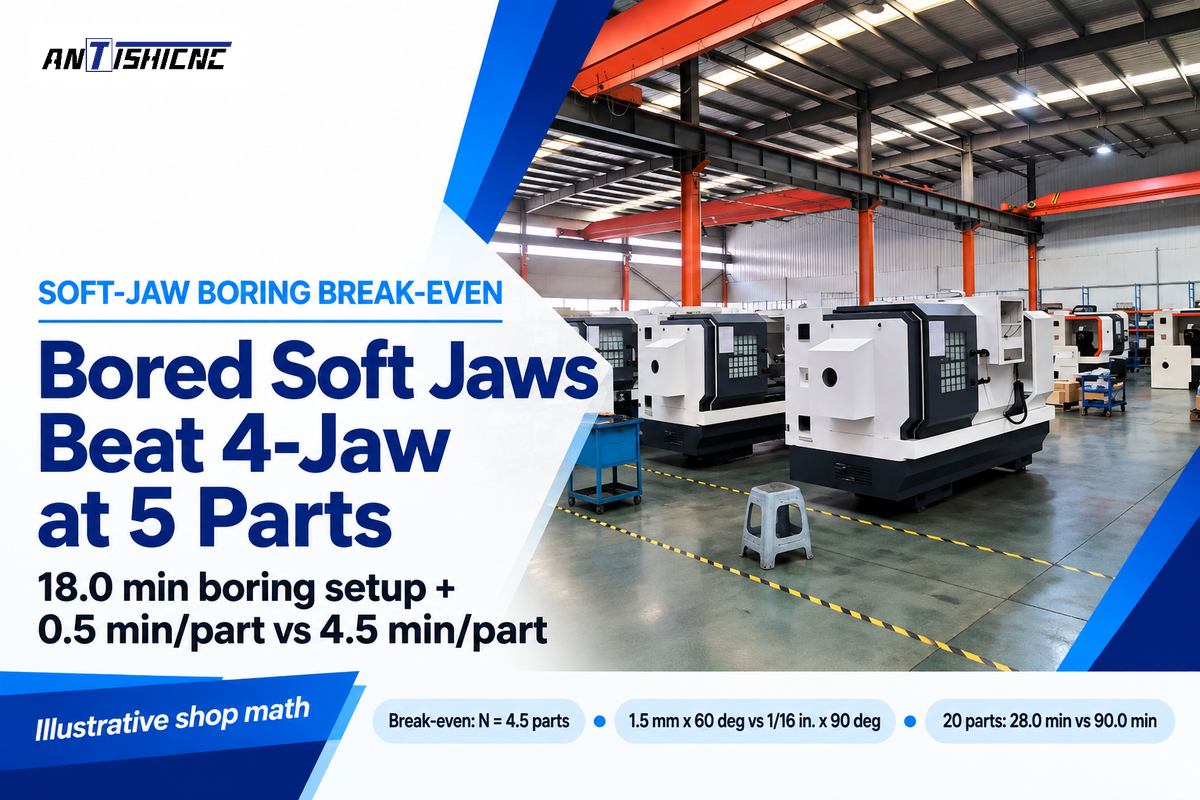
単品の加工では、4爪単動チャックの芯出しに数分かかるだけで、専用工具も必要ありません。ソフトジョーをボーリングすると、一個あたりの取り扱い時間の削減分が初回のジョー加工時間を上回る場合、ロット全体の所要時間を短縮できます。適切に予圧したソフトジョーは、再把握時に0.0005 to 0.0015 in.(0.013 to 0.038 mm)の再現性も保てます。
それぞれのチャックで、段取り時間と必要な作業者の技能はどう違いますか?
標準的な3爪スクロールチャックは、ピニオンを一つ回すと棒材を10 to 30秒で芯出しできるため、素材棒の加工に必要な作業者の技能は最小限です。4爪単動チャックは一個あたりの作業が遅く、経験のある加工者がダイヤルゲージを読みながら、向かい合う爪のねじを1 to 6分かけて調整する必要があります。3爪チャックのソフトジョーをボーリングする場合は、必要な技能を前工程にまとめられます。加工者は予圧して爪のポケットを一度15 to 20分かけてボーリングし、その後の各部品は自動的に同心を保ちながら10 to 20秒で装着できます。
Note that ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (廃止されたISO 3442:1991に代わる)規格では、マスタージョーとトップジョーの間の機械的なタングアンドグルーブおよびセレーションの寸法を標準化しています。再把握精度0.0005 to 0.0015 in.を得るには、次に示す三つの現場でのボーリング手順を守る必要があります。 Practical Machinist soft-jaw threads:
- 予圧面を量産時の把握面に合わせます。マスタージョーを取り付けると、荷重時にガイド面にわずかな隙間と傾きが生じます。予圧せずにボーリングしたソフトジョーは、その後の把握時に傾いたりたわんだりして、接触の不均一や同心度の低下につながることがあります。奥側で予圧し、手前側で量産品を把握すると爪にかかるモーメントが変わり、テーパー、接触の偏り、再把握時の振れが生じるおそれがあります。
- 予圧治具を把握面で支え、把握力を合わせます。予圧治具を量産時の把握面で確実に支持し、工作物に使うものと同じ把握方向と力でボーリングしてください。手動チャックでは、ボーリングと量産の両方で、印の付いた一つのマスターピニオン穴を使って必ず締め付けてください。 CNC turning operations.
- メートル系とインチ系の爪セレーションを混在させないでください。マスタージョーが1.5 mm x 60度のメートル系セレーション(アジアや欧州のパワーチャックで一般的)か、1/16 in. x 90度のインチ系セレーションかを確認してください。ピッチ角が合わないものをボルトで締めると、切削荷重でセレーション歯が破損します。
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
丸い素材のロットで二回目の加工基準面を正面削り・中ぐりして0.001 in. TIRに仕上げる場合、次の二つの現場段取りを比較します:
- オプションA(4爪単動チャック)は、チャックの初期取り付けが0 min(取り付け済み)で、部品ごとの手作業によるダイヤルゲージ芯出しと把握に4.5 min/partかかります。
- オプションB(新しいボーリング済みソフトジョー付き3爪チャック)は、ソフトジョーの取り付け、予圧リングの設定、ポケットのボーリングに初回段取りとして18.0 minを要します。部品ごとの把握・取り外しは0.5 min/partです。ボーリング済みポケットを使った部品あたりのサイクル時間は約0.5分です。
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeawayこの工場条件では、1 to 4個の場合は4爪チャックの芯出しが速くなります(4爪チャックなら3個に13.5 min、ソフトジョーのボーリングなら19.5 min)。5個以上では、ソフトジョーのボーリングが速くなります。これらの段取り時間を前提とすると、20個のロットでは、ボーリング済みソフトジョーを使う場合の合計時間は28.0 minutes、手作業で4爪チャックの芯出しをする場合は90.0 minutesです。
4-jaw scroll vs independent metal and woodworking chuck traps
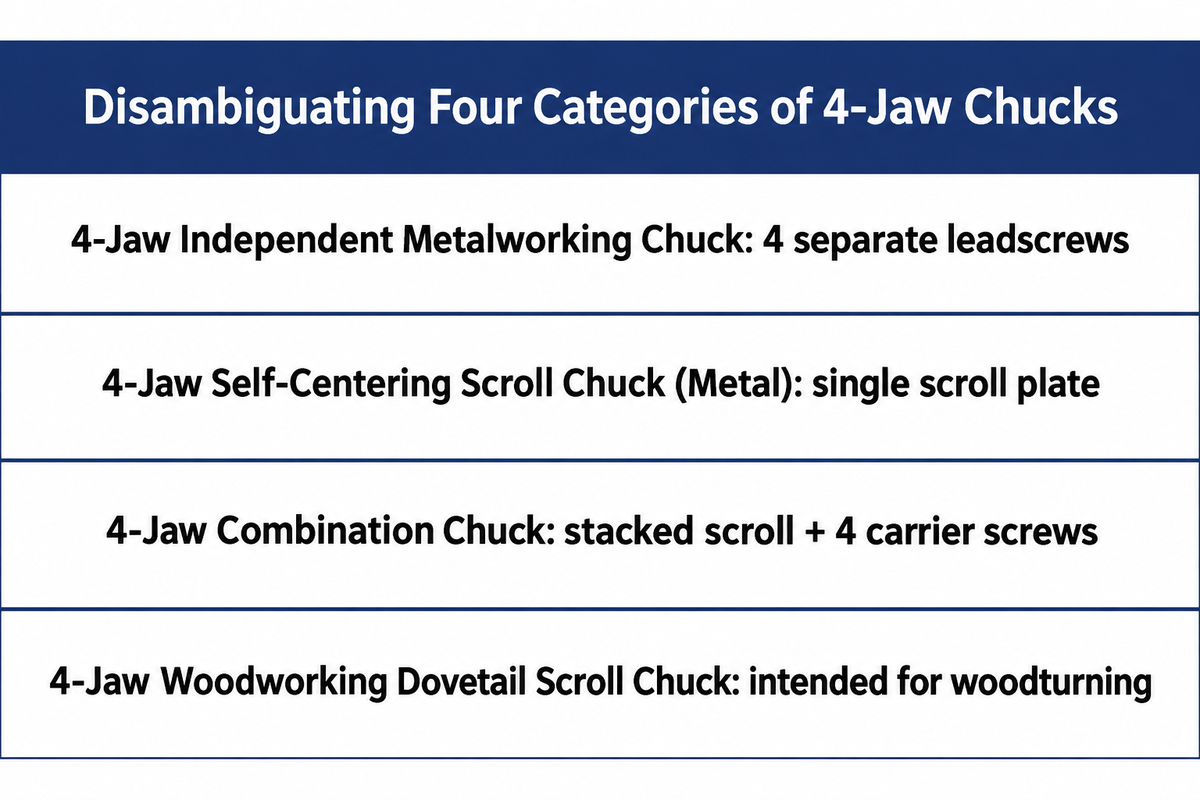
すべての4爪チャックが単動式とは限りません。加工者や購入担当者は、注文前に金属加工用4爪単動チャック、4爪セルフセンタリングスクロールチャック、4爪コンビネーションチャック、木工用4爪ダブテールスクロールチャックを区別する必要があります。場合によっては、スクロールチャックの芯出し機構が用途に合っているか確認が必要です。
工作物の装着時間を短縮できるにもかかわらず、四爪セルフセンタリングチャックが非効率とされるのはなぜですか?
四爪セルフセンタリングスクロールチャックは、四つの爪が同期して半径方向に動くため、真円でない素材を把握すると機構上の過拘束が起きやすく、一般的な金属加工の棒材用途では非効率とされることがあります。同期する爪が三つなら、比較的真円な棒材は支えられますが、楕円形の熱間圧延材や鍛造材では、爪が不均一または不完全に接触することがあります。楕円材の長軸を一組の爪に合わせると、そのペアが先に接触する場合があります。変形が垂直方向のペアに届かなければ、そのペアは荷重を受けず、切削力で工作物が動くおそれがあります。
4爪スクロールチャックでは、四つの爪すべてが内部スクロール板につながっているため、振れを調整して取り除いたり、偏心した工作物を把握したりできません。4爪単動チャックの精度上の利点を失う一方、丸棒では3爪スクロールチャックより装着が速くなるわけでもありません。以下の表で四種類の4爪チャックを比較します。
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | 角形材、不定形材、鋳物、高い同心度が求められる加工に適した標準的な金属旋盤用チャック |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | 楕円材の一組の爪に長軸を合わせると、そのペアが先に接触し、垂直な位置のペアは荷重を受けないことがあります。 | Zero independent adjustment | 繰り返し加工する角形材や八角形材、および爪が確実に接触する十分に真円な棒材に適しています。組み合わせるパイジョーは薄肉チューブの支持性を高めます。 |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | 注意:機構を重ねることで、標準チャックより本体重量が増し、主軸からの軸方向の突き出しが長くなります。 |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | 木工旋削用です。主軸に取り付けられることだけでは、金属切削荷重への適合性は確認できません。 |
Spindle mounts, bore limits, and RPM checks every machinist needs
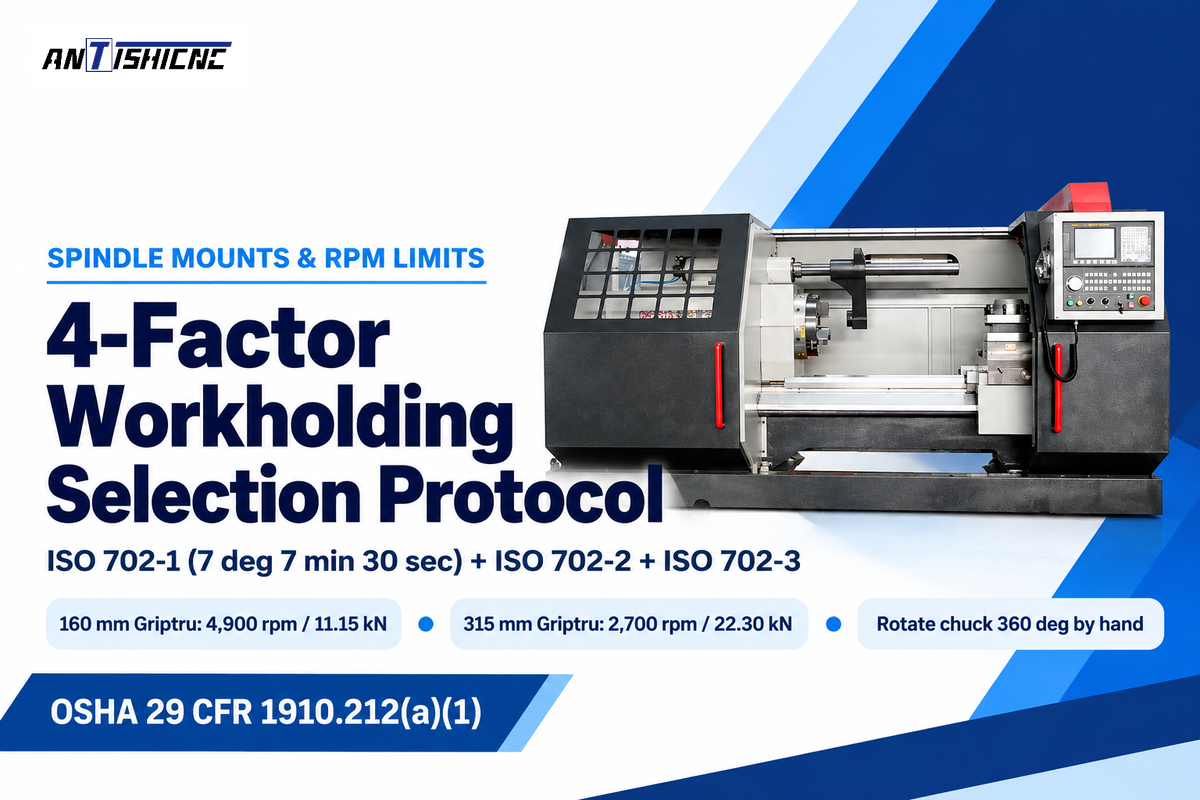
3爪または4爪チャックを注文する前に、ISO 702主軸端インターフェース、ドローチューブと後部ガードを通せる棒材の有効径、爪を伸ばした状態で横送り台と干渉しないことを確認してください。お使いの旋盤で選定したチャックと爪の構成に対するメーカーの許容回転数も必ず確認してください。
次の 4要素による工作物保持方法の選定手順 を、旋盤チャックを購入するたびに実施してください:
- ISO 702-1、ISO 702-2、ISO 702-3に準拠した主軸端インターフェースを確認してください。現代のCNC旋盤や大型エンジン旋盤には、ショートテーパー主軸端が使われています。 ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 またはISO 702-3に準拠したDINバヨネット式マウントが使われています。ISO 702-1では、Type A1主軸端には内側と外側のボルト円があり、Type A2主軸端には外側のボルト円だけがあります。A2チャックはA1主軸端に直接ボルトで取り付けられますが、内側ボルトを使うA1チャックをA2主軸に取り付けるにはアダプタープレートが必要です。Camlockマウントは、主軸端のロックカムを回してチャックを固定・解除します。交換時にはチャックの取り扱いと接合面の清掃も必要です。ISO 702-3のバヨネット式マウントでは、スタッドねじを回転するロックプレートリングのキー溝状の穴に通し、素早く固定します。
- ドローチューブ内を通せる棒材径とZone 1の後部棒材ガードを確認してください。中空の油圧式3爪チャックを備えたCNC旋削センターでは、内部のロータリーシリンダーとドローチューブにより、棒材の有効通過径は主軸穴より小さくなります。 WorkSafe Victoria’s Zone 1 guidance ヘッドストック後方に突き出た棒材を囲うよう求めています。棒材送り装置または支持管を用いて、棒材の振れを十分に抑え、回転中の素材への接触を防いでください。一般的な機械ガードの規則では OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- 4爪の非対称な突出と旋盤の振りに対する隙間を確認してください。チャックの公称直径は、本体を横切って測定した値であり、伸ばした爪を含む値ではありません。4爪単動チャックで鋳物を偏心させると、送りねじと爪がチャック本体の外周から大きく突き出ることがあります。モーターを始動する前にチャックを手で360度回し、突き出た爪がベッドの摺動面、横送り台、安全カバーに当たらないことを必ず確認してください。
- Respect chuck body, jaw mass, and centrifugal RPM limits. ISO/WD 16156 は、ワーク保持チャックの設計安全に関する第2版作業草案として策定中であり、2026年十月にStage 20.20の草案調査に入ります。一方、公開済みの安全規則では、遠心力による把握力の低下が扱われています。チャックの爪にかかる遠心力は、主軸回転数の二乗に比例して増加します(特許 WO1991003348A1 そして CN201016687Y)。ねずみ鋳鉄製の手動チャックは、鍛鋼製の動力チャックより周速の許容限界が低くなっています。Pratt Burnerd Griptruの取扱説明書では、160 mmチャックの定格回転数は精密グレードで4,900 rpm(標準グレードで3,500 rpm)、入力トルク75 Nm時の静的な爪ごとの把握力は11.15 kNです。315 mmのGriptruチャックでは、精密グレードで2,700 rpm(標準グレードで2,300 rpm)、トルク203 Nm時の爪ごとの把握力は22.30 kNです。適合する 金属旋盤 to match spindle power and speed safely.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
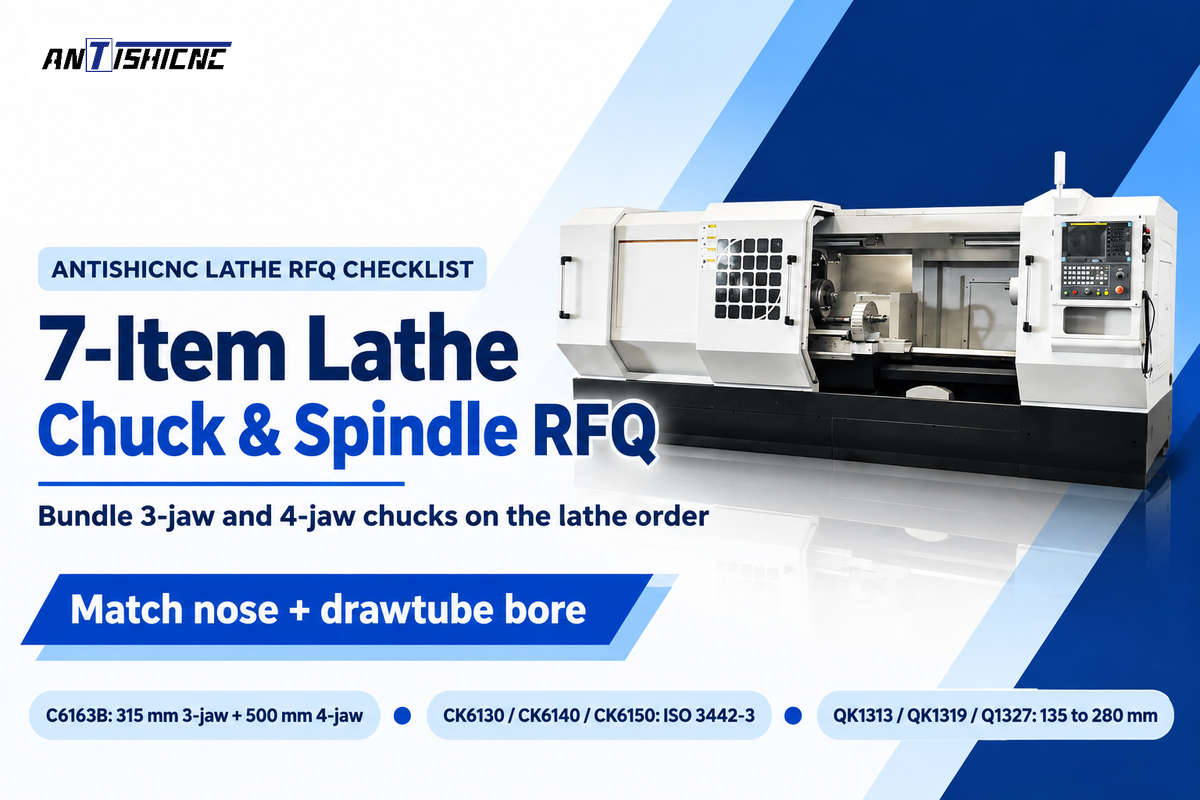
3爪チャックと4爪チャックは、工業用の機械加工工場で互いに補完し合う設備です。最初の旋盤の発注時に両方のチャックをそろえると、初日から主軸アダプタープレート、ドローチューブのねじ、安全ガードを適合させられます。
- 手動の工具室用旋盤や保全用エンジン旋盤では、二種類のチャックを組み合わせると作業効率が上がります。例えば、 universal manual lathes ANTISHICNC C6163Bのような機種では、日常的な丸シャフト加工に315 mmの3爪スクロールチャックを使います。角形ブロック、補修用溶接構造物、偏心シャフトには500 mmの4爪単動チャックを組み合わせます。D1 Camlock主軸端なら、作業者が主軸端のロックカムを解除し、ホイスト用の受け台を使ってチャックを交換できます。
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On CNC旋盤機械 CK6130、CK6140、CK6150などの機種には、Kitagawa、Schunk、Röhm、Bison、Auto StrongなどのOEM製、鍛鋼製の中空3爪油圧パワーチャックを指定してください。予備のISO 3442-3セレーション式ソフトジョーセットと予圧用ボーリングリングも含めてください。少量の長方形鋳物を加工する工場では、適合するアダプタープレートに手動4爪単動チャックを追加します。
- 大径穴のパイプ・油田用旋盤:ANTISHICNCはQK1313、QK1319、Q1327に前後同軸チャックを掲載しており、主軸穴径は135 to 280 mmです。これらのチャックは長尺の管材を把握して芯出しできますが、後部チャックの外側に突き出たパイプを支持しないと振れるおそれがあります。詳細はこちらをご覧ください。 pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
ANTISHICNCに手動旋盤、CNC旋盤、またはパイプねじ切り旋盤のパッケージを工場見積もり依頼する際は、ワーク保持に関する七項目を記載してください。当社のエンジニアが、主軸端、ドローチューブ穴、チャック爪を正確に適合させるために使用します:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- 精度要件:初回加工と再把握時のTIR測定位置、個別の真円度要件、最小肉厚を指定してください。
- 工作物の質量と突き出し長さ:部品の最大重量(kg)、軸方向の長さ、心押し台の回転センターまたは振れ止めによる支持が必要かどうかを記載してください。
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
よくある質問
4爪単動チャックで六角棒材を把握できますか?
標準的な90度の4爪チャックでは、通常の60度六角材の平面を対称に把握できません。二つの爪は平面をつかみ、もう二つの爪は六角形の角を挟み込みます。この不均一な接触では、挟み込みが緩んで材料が滑るおそれがあります。120度の3爪スクロールチャックまたは六角コレットなら、通常の六角棒材をより確実かつ迅速に保持できます。
3爪チャックのソフトジョーは、なぜ把握予圧をかけた状態でボーリングする必要があるのですか?
爪が閉じるとき、ガイド面にはわずかな隙間が残ります。予圧をかけずにボーリングしたソフトジョーは、把握荷重によってずれたり傾いたりし、予定した把握長さ全体ではなく、局所的またはテーパー状に接触することがあります。量産時の把握面に合わせた予圧治具で各爪を所定の把握方向に押さえると、爪の浮き上がりを抑えられます。
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
いいえ。「6」は標準化されたISO 702の主軸端テーパゲージサイズ(ゲージ径106.375 mm)を示すもので、チャック本体の直径ではありません。A2-6またはD1-6の主軸端には、通常200 mm(8 in.)、250 mm(10 in.)、または315 mmのチャックを取り付けます。選定したチャックが旋盤の振りと軸受の許容範囲内に収まることを必ず確認してください。
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
四爪単動チャックには、ねじを外して180度反転できる段付き爪が付いています。一体型の3爪スクロールチャック用爪には方向性のある螺旋歯があるため、内爪と外爪は別セットです。二分割爪のチャックでは、適合するトップジョーをマスタージョーとは別に反転できます。
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
切削前に、チャック面または面板の重い偏心部と反対側へバランスウェイトをボルトで固定します。モーターを始動する前にチャックを手で360度回し、突き出た爪やバランスウェイトがベッドの摺動面、横送り台、安全カバーに当たらないことを確認してください。偏心旋削では、センター穴が目的の旋削軸に合い、十分な隙間がある場合、心押し台の回転センターで工作物を支持できます。主軸回転数を下げると、偏心した工作物にかかる遠心力を減らせます。運転速度は、不釣り合い荷重を主軸の許容範囲内に保ち、工作物とバランスウェイトを確実に保持できる値にしてください。
高回転用の4爪チャックは鋳鉄製ですか、それとも鍛鋼製ですか?
高回転用途には、鍛造合金鋼製の4爪チャックが推奨されます。中負荷用の手動4爪チャックには、回転数上限が低いねずみ鋳鉄またはダクタイル鋳鉄製の本体がよく使われます。選定したチャックと爪の構成に対するメーカーの許容回転数を必ず確認してください。
旋盤用チャックを指定する際、工作物と主軸についてどのような情報を伝えるべきですか?
素材と仕上がりの断面、最小肉厚、個別の真円度要件がわかる部品図をお送りください。初回加工と再把握時について、測定位置を指定した目標半径方向TIRを記載してください。工作物の最大質量、突き出し長さ、貫通棒材径とチャックで把握する素材サイズの両方、目標主軸回転数、通常のロット数量も含めてください。希望する主軸端規格として、ISO 702-1 Type A1またはA2、ISO 702-2 Camlock D1、ISO 702-3バヨネット式マウントなどを指定してください。これらの情報があれば、旋盤メーカーは主軸穴、油圧ドローチューブ、爪の形式、安全カバーとの隙間をまとめて適合させられます。
Engineering Review & Compliance Note: 主軸を始動する前に、チャック本体、トップジョー、工作物のバランスのうち最も低い定格に照らし、主軸の最大安全回転数を確認してください。特注のワーク保持パッケージについては、旋盤メーカーに機種別の技術見積もりを依頼してください。
参考文献と情報源
- 国際標準化機構(ISO)。 ICS 25.060.20:工作物保持用主軸およびチャック(ISO 3089:2005、ISO 702-1..4、ISO 3442-1..3、ISO 19719:2010).
- 国際標準化機構(ISO)。 ISO 702-1:2009、工具、主軸端と工作物保持チャックの接続寸法の定義、第1部:円すい接続.
- 国際標準化機構(ISO)。 ISO 702-2:2007、工具、主軸端と工作物保持チャックの接続寸法の定義、第2部:Camlock方式.
- 国際標準化機構(ISO)。 ISO/WD 16156(策定中の第2版作業草案)、工具、安全性、工作物保持チャックの設計および構造に関する安全要件.
- WorkSafe Victoria (Government of Victoria, Australia). 金属旋盤の安全な使用(Zone 1の棒材とZone 3のチャックガードおよび選定).
- 米国労働安全衛生局(OSHA)。 29 CFR 1910.212、すべての機械に対する一般要件(回転チャックと挟み込み箇所の防護).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). 旋盤のチャック爪はいつ交換すべき?摩耗、精度低下、安全な回転数の限界を示す7つのサイン.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly そして CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), 、 および Q13/QK13 Dual-Chuck Pipe Threading Lathes.



