














Choosing between a 3 jaw vs 4 jaw chuck depende de la geometría de la pieza, la tolerancia de descentramiento de la referencia y el tiempo de preparación del lote. Un plato de tres garras puede sujetar material redondo o hexagonal en cuestión de segundos gracias a su mecanismo autocentrante. Un plato independiente de 4 garras emplea cuatro husillos de avance independientes para centrar la pieza respecto al eje del husillo. Los torneros lo utilizan para ajustar con comparador piezas cuadradas, rectangulares, irregulares o excéntricas con gran concentricidad. El ajuste independiente de las garras ofrece una versatilidad excepcional para reparaciones puntuales y trabajos de taller de herramientas. Esta guía compara la cinemática de los platos espirales e independientes, las normas ISO 3089 e ISO 702, la deformación de paredes finas, los cálculos de torneado de garras blandas y la compatibilidad con el husillo.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- Los platos autocentrantes estándar de 3 garras sitúan las garras a 120 grados y las desplazan a la vez mediante un piñón cónico y una corona espiral. El descentramiento radial habitual en taller es de 0.002 a 0.004 in. (0.05 a 0,10 mm) TIR sobre una barra de prueba rectificada en un plato estándar de montaje directo. Son adecuados para cargar rápidamente barras redondas y hexagonales regulares.
- Micro-adjustable 3-jaw scroll chucks (for example, Pratt Burnerd Griptru) add radial fine-adjustment screws over an adapter boss. Pratt Burnerd reports 0.005 mm TIR repeatability on duplicated round parts for its Griptru chucks after specified mounting and centering adjustments. Always tighten the chuck through the single marked pinion socket.
- Plato de 3 garras con garras blandas de dos piezas torneadas: las garras superiores reemplazables, dentadas o con sistema de lengüeta y ranura, se mecanizan en su sitio con una precarga que coincide con la dirección de sujeción, la fuerza de amarre y la posición de contacto axial previstas. Mantienen un TIR de 0.0005 a 0.0015 in. (0.013 a 0,038 mm) en lotes repetitivos de segunda operación.
- Las cuatro garras reversibles de los platos independientes están espaciadas a 90 grados y se ajustan mediante husillos de avance situados por separado en el perímetro. Centran piezas cuadradas, rectangulares, fundidas y descentradas dentro de la resolución del reloj comparador, teniendo en cuenta el movimiento radial del husillo y los errores de forma de la pieza.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
Regla de selección directa. Elige un plato autocentrante de 3 garras con corona espiral para tornear barras redondas o hexagonales en una sola sujeción. Para lotes repetitivos de segunda operación, combina un plato de 3 garras con garras blandas torneadas con precarga y apriétalo desde el único alojamiento marcado para el piñón maestro. Elige un plato independiente de 4 garras para piezas fundidas cuadradas o irregulares y para descentramientos intencionados del cigüeñal. También sirve para volver a sujetar piezas con datums mecanizados previamente y un TIR inferior a 0.001 in. (0,025 mm), sin útiles para garras blandas.
Esta guía trata sobre platos manuales y de control numérico (CNC) para tornos de metalurgia industrial. Las especificaciones de las máquinas ANTISHICNC que se citan a continuación proceden de presupuestos técnicos específicos de cada modelo y de la documentación de producto. Las normas internacionales, los manuales de platos de los fabricantes de equipos originales y los documentos de patentes son propiedad de sus respectivas entidades.
3-jaw vs 4-jaw chuck selection for round and square workpieces
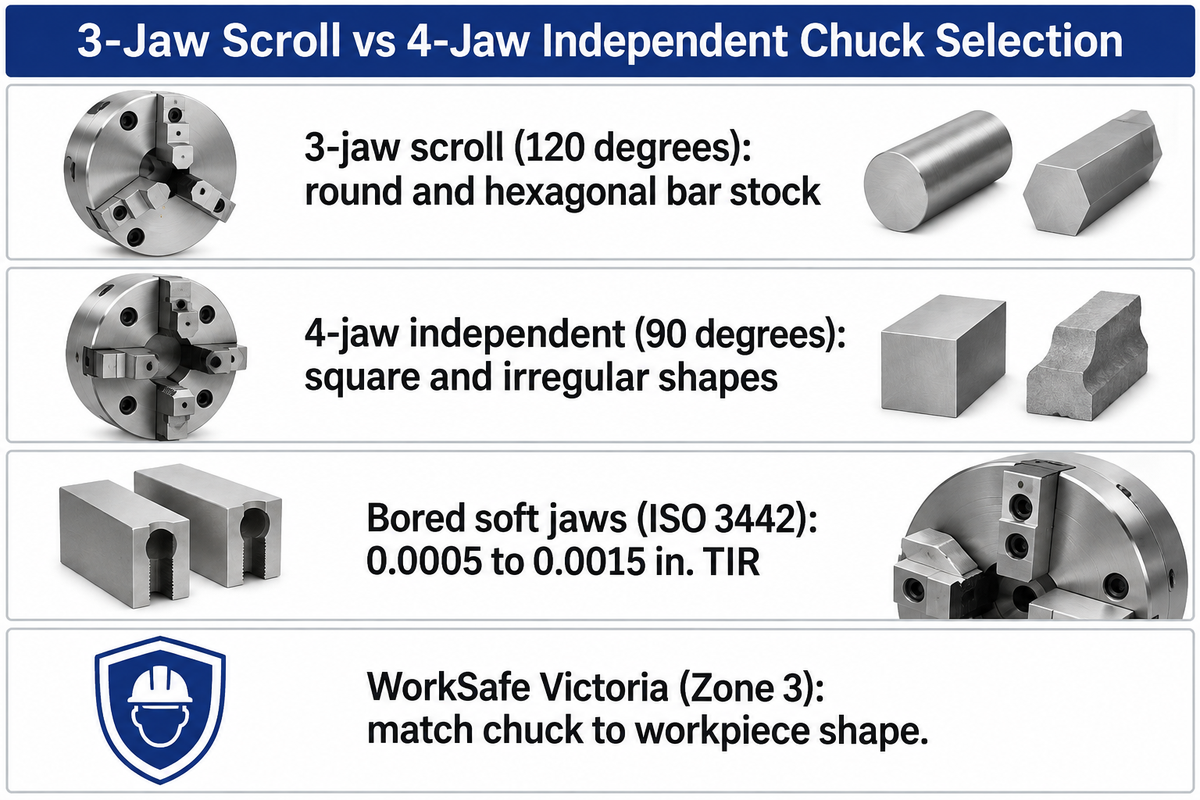
Elige un plato autocentrante de 3 garras para barras cilíndricas o hexagonales que deban cargarse en menos de un minuto. Elige un plato independiente de 4 garras para piezas cuadradas, asimétricas o de segunda operación que requieran una concentricidad extrema. Las tres garras separadas a 120 grados centran automáticamente el material redondo. En cambio, las cuatro garras independientes separadas a 90 grados sujetan las caras planas del material cuadrado y permiten centrarlo con un comparador.
Official workplace safety guidance from WorkSafe Victoria (Zone 3) expresa directamente esta regla básica del taller. Los operarios deben usar un plato de 4 garras para formas irregulares y uno de 3 garras para piezas redondas. Algunos trabajos de torneado requieren otros sistemas de sujeción especializados, como platos compensadores de 6 garras, platos de pinza de longitud fija o platos magnéticos electropermanentes de polos radiales; en esos casos, nuestra guía de ingeniería sobre lathe chuck types should be consulted.
La siguiente matriz de concentricidad de platos autocentrantes e independientes recoge los principales atributos de las configuraciones de cuatro garras que se utilizan en tornos de taller y centros de torneado de producción. Cada fila muestra la cinemática del accionamiento mecánico, el descentramiento radial probable y la geometría de sujeción. Puedes elegir el plato adecuado para el plano de la pieza antes de empezar a prepararlo.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | Numbered one-piece scroll jaws can grip small outside diameters or expand into bores using their stepped faces; a matched reverse-stepped jaw set extends the external gripping range | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | High with narrow hard jaws; bored soft jaws with broader contact can reduce distortion. A six-jaw chuck is a separate workholding option | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | Heavy independent leadscrews and solid body tolerate interrupted cuts when securely clamped |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: listed ratings of 2,300 to 4,900 rpm for 160 to 315 mm bodies, depending on size and grade | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | Eccentric workpieces and asymmetric jaw extension can require reduced speed |
How scroll plates and independent jaw screws machine each shape
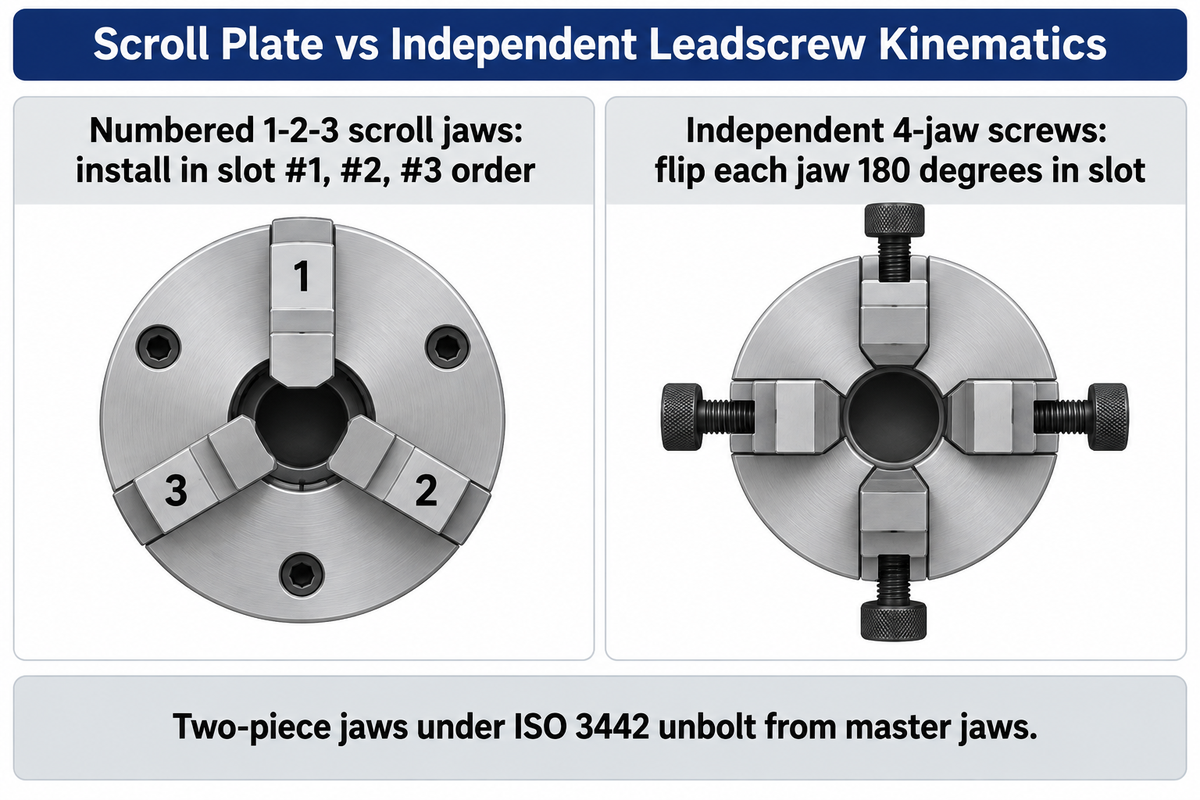
Un plato autocentrante de 3 garras acciona las tres garras a la vez mediante un piñón cónico y una corona espiral plana. En cambio, un plato independiente de 4 garras acciona cada garra mediante su propio husillo de avance radial. Esta diferencia mecánica interna determina cómo se cargan las piezas, en qué orden se ajustan las garras y cómo se posiciona el eje de la pieza.
¿Cuáles son las principales diferencias mecánicas entre un plato de 3 garras y uno de 4 garras?
Un plato autocentrante de 3 garras desplaza todas las garras a la vez mediante una corona endurecida con un diente espiral continuo. Un plato independiente de 4 garras mueve cada garra por separado mediante su propio husillo de rosca Acme o cuadrada. En un plato autocentrante, al girar la llave en cualquiera de los alojamientos del piñón, se acciona un engranaje cónico que hace girar la corona espiral. Las tres garras engranan con ese diente espiral y avanzan hacia dentro o hacia fuera a la misma velocidad radial. Un plato independiente de 4 garras no tiene corona espiral interna. Al girar uno de los husillos perimetrales, solo se desplaza esa garra; las otras tres permanecen inmóviles.
Esta diferencia cinemática impone reglas estrictas para montar e invertir las garras en el taller.
- Las garras espirales numeradas 1-2-3 deben colocarse siguiendo estrictamente el orden de las ranuras. La corona espiral plana avanza un paso completo por revolución. Los dientes de las garras de una pieza de los platos de 3 garras están desfasados un tercio de paso entre las garras #1, #2 y #3. Primero debes insertar la garra #1 en la ranura #1 cuando pase el inicio de la espiral, y después colocar las garras #2 y #3 en ese orden. Si instalas una garra fuera de secuencia, las tres quedarán descentradas y podrías atascar o fracturar el diente espiral.
- Los husillos de los platos independientes de 4 garras permiten invertir cada garra por separado. En un plato independiente de 4 garras, cada husillo de avance está aislado mecánicamente. Basta con desenroscar cada husillo, girar la garra escalonada 180 grados de extremo a extremo y volver a enroscarla en la misma ranura. Las garras espirales numeradas de una pieza pueden sujetar diámetros exteriores pequeños o expandirse dentro de agujeros usando sus caras escalonadas. Un juego a juego de garras escalonadas reversibles amplía el rango de sujeción exterior. Los platos con garras de dos piezas ISO 3442 unbolt or reverse the top jaws independently of the master jaws.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
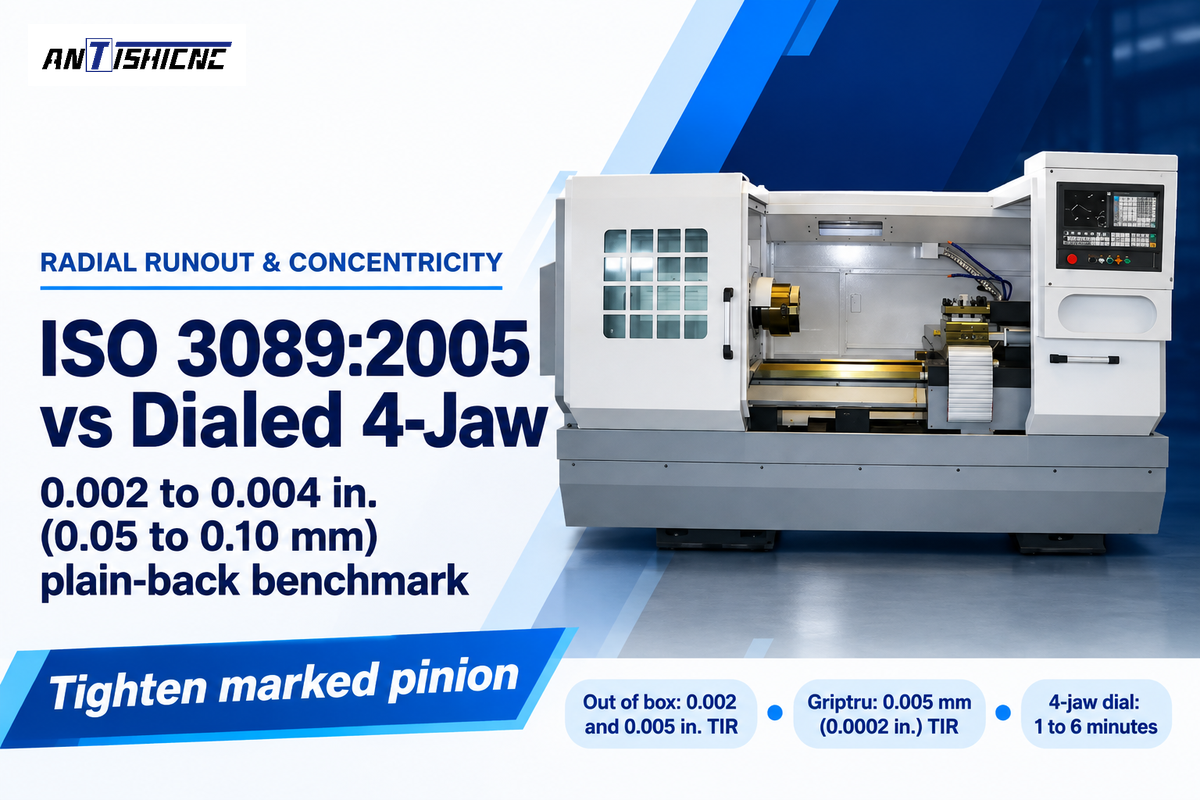
Un plato autocentrante estándar de 3 garras con montaje directo suele presentar un descentramiento radial de 0.002 a 0.004 in. (0.05 a 0,10 mm) en taller, medido sobre una barra de prueba rectificada. Los errores de centrado de estos platos se atribuyen a la geometría de la corona, al ajuste y desgaste de las garras, a la excentricidad del montaje y a la deformación bajo la fuerza de sujeción; el juego del piñón se relaciona principalmente con el recorrido perdido al invertir el sentido de giro de la llave.
La referencia de descentramiento radial de 0.002 a 0.004 in. para un plato autocentrante estándar de 3 garras en taller es distinta de los alcances de los ensayos de las normas internacionales y de las garantías de los fabricantes:
- Official ISO 3089:2005 establece pruebas estáticas de aceptación geométrica para platos autocentrantes accionados manualmente con dos o más garras duras de una pieza. Las pruebas miden el descentramiento radial sobre barras de prueba de precisión y el alabeo axial de la cara. Los valores en condiciones reales de taller para platos nuevos estándar de montaje directo suelen situarse entre 0.002 y 0.005 in. TIR.
- El descentramiento de la espiral varía a lo largo del rango de diámetros de sujeción. El uso en el taller desgasta la zona intermedia de la espiral donde se sujetan los diámetros de barra habituales. Al sujetar un diámetro diferente, las garras pasan a una sección no desgastada del plato espiral y se desplaza el eje de centrado. AUTO STRONG engineering notes warn that bell-mouthed jaw guideways, adapter-plate runout, or spindle bearing play also cause runout even when jaw teeth look clean.
- El trabajo con barras rígidas en una sola sujeción es distinto del reamarre para una segunda operación. Si se mecaniza por completo una barra maciza rígida en una sola sujeción, el torneado del diámetro exterior, el mandrinado del diámetro interior y el tronzado producen características concéntricas una vez que la profundidad radial de corte limpia la barra. El descentramiento del plato puede causar errores geométricos al volver a sujetar la pieza o al mecanizar respecto a un datum existente. También puede producir un espesor de pared desigual o dejar zonas sin mecanizar si queda una superficie en bruto en la pieza acabada.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manualel registro de montaje no debe superar 0,005 mm (0.0002 in.) de recorrido total del indicador. Tres tornillos radiales de paso fino desplazan el cuerpo del plato sobre el resalte del adaptador. Pratt Burnerd indica una repetibilidad TIR de 0,005 mm en piezas redondas idénticas para sus platos Griptru, tras realizar los ajustes de montaje y centrado especificados. Aprieta siempre el plato desde el único alojamiento marcado para el piñón.
- El centrado con comparador de un plato de 4 garras está limitado por los errores de forma de la pieza y del husillo. Con un plato independiente de 4 garras, el tornero coordina los husillos de las garras opuestas para alinear la pieza entre 1 y 6 minutos (o aproximadamente 1 minuto para ajustar un datum redondo a menos de 0.001 in.). Llevar el comparador cerca de cero minimiza el descentramiento indicado en el plano medido, pero la lectura combina la excentricidad de la preparación, el error de forma de la pieza y el error de movimiento radial del husillo. Para conocer estrategias más avanzadas de control del datum, consulta nuestro artículo sobre tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
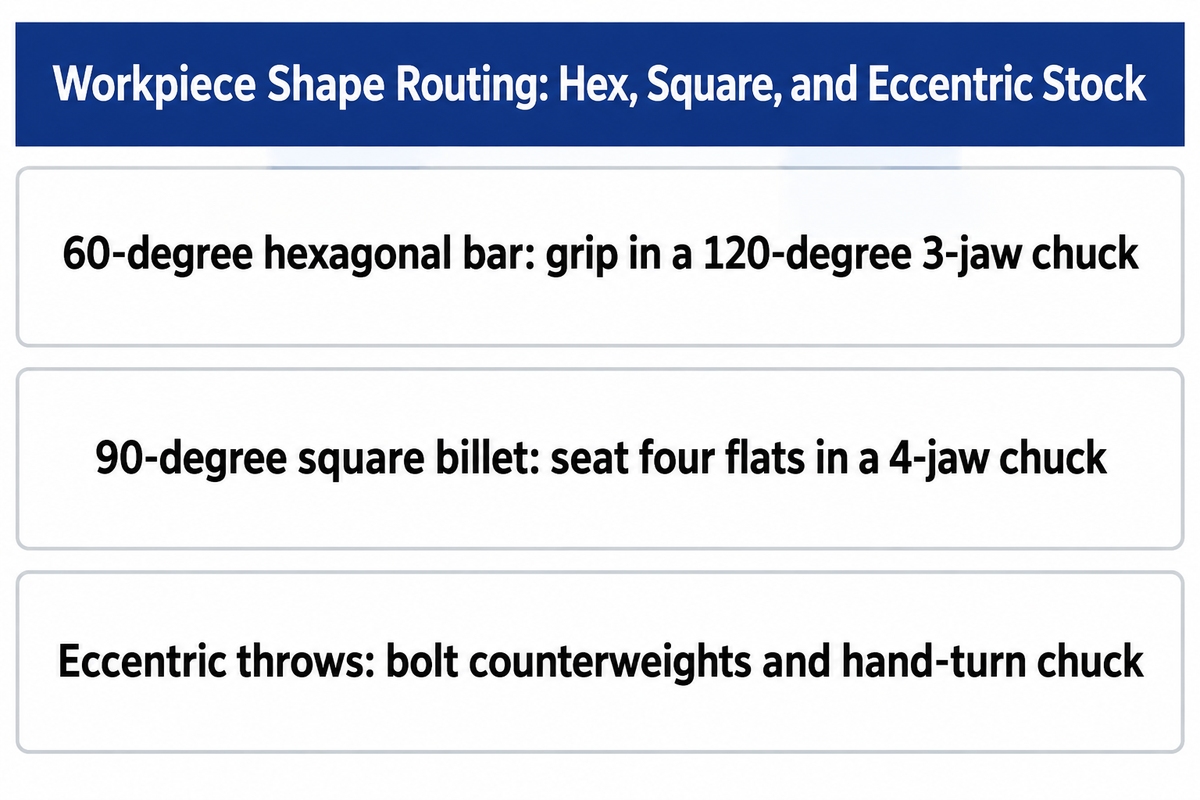
A 3-jaw chuck with jaws spaced 120 degrees apart grips round bar and regular hexagonal stock, while a 4-jaw independent chuck with jaws spaced 90 degrees apart accommodates square billet, rectangular blocks, rough castings, and off-center crankshaft journals. Both chuck styles serve distinct roles across manual and CNC turning setups.
Why is a 4-Jaw Chuck Essential for Machining Square, Rectangular, or Irregularly Shaped Workpieces?
Un plato independiente de 4 garras es necesario para piezas cuadradas, rectangulares e irregulares, porque sus cuatro garras están separadas 90 grados y se ajustan independientemente a distintas distancias radiales. Las barras cuadradas y rectangulares tienen cuatro caras planas separadas 90 grados. Cada garra se apoya en ángulo recto sobre una cara plana y evita que la pieza resbale. En bloques rectangulares, cuerpos de válvula asimétricos o ejes excéntricos, los husillos independientes permiten desplazar un par de garras opuestas mientras se centra el otro par. Este ajuste coloca la característica elegida directamente sobre el eje del husillo del torno.
Al distribuir el material por el taller, sigue estas reglas de geometría y equilibrado:
- El material hexagonal regular debe sujetarse en un plato de 3 garras. Las barras hexagonales regulares tienen seis caras planas separadas por ángulos exteriores de 60 grados. Las tres garras separadas a 120 grados apoyan planas sobre una de cada dos caras del hexágono y distribuyen la fuerza de sujeción uniformemente. Si colocas material hexagonal en un plato de 4 garras a 90 grados, dos garras opuestas entran en contacto con las caras planas mientras que el otro par, perpendicular, presiona las esquinas anguladas del hexágono. Esta diferencia puede provocar que las garras resbalen con cargas de torneado elevadas.
- Tres garras separadas a 120 grados no pueden alinearse con las cuatro caras planas de una barra cuadrada separadas a 90 grados. Intentar sujetar una barra cuadrada en un plato autocentrante de 3 garras provoca un contacto desigual en las esquinas, somete las guías de las garras maestras a una carga lateral y puede hacer que la pieza salga despedida.
- Eccentric turning requires counterweights, clearance checks and aligned tailstock support. When machining offset cam lobes or automotive CNC machining al sujetar muñequillas de cigüeñal en un plato independiente de 4 garras, el centro de masa desplazado genera vibraciones centrífugas. Atornilla los contrapesos frente a la muñequilla más pesada y reduce las RPM del husillo. Antes de arrancar el motor, gira el plato a mano una vuelta completa para comprobar que hay espacio suficiente. Para el torneado excéntrico, un punto giratorio del contrapunto puede sostener la pieza si el agujero de centro está alineado con el eje de torneado previsto y la configuración deja espacio suficiente para el punto.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
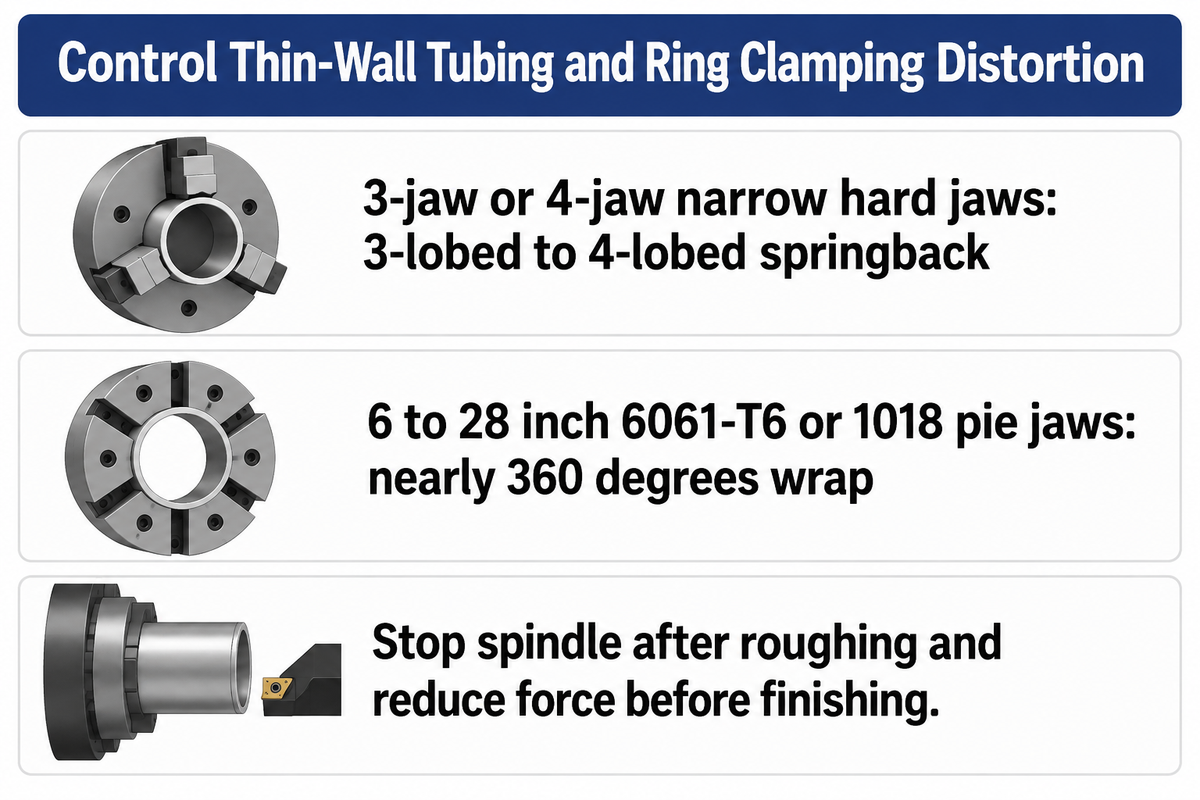
Los tubos de pared fina o los anillos de rodamiento sujetos entre tres garras duras estrechas sufren una deformación elástica de tres lóbulos y recuperan su forma al soltarlos. Una menor fuerza de sujeción y una superficie de contacto circunferencial mayor pueden reducir la deformación por amarre, siempre que la sujeción restante resista con seguridad las cargas de corte. De lo contrario, la deformación puede ser considerable.
“suitable for thin-walled or irregular shaped parts, wrap-around pie jaws enable complete gripping while distributing pressure evenly throughout the workpiece” – Modern Machine Shop (Chuck Jaws Grip Thin-Walled Parts)
Algunos torneros creen que la deformación de paredes finas desaparece al cambiar un plato de 3 garras por uno independiente de 4 garras. No es así. La investigación universitaria sobre mecanizado —incluidos los estudios de deformación IFW de Leibniz University Hannover y los ensayos de torneado de anillos de rodamiento de acero SAE 52100— establece un límite importante. Tanto los platos de 3 garras como los de 4 garras con garras duras estrechas pueden causar una deformación radial excesiva en anillos de baja rigidez, incluso con fuerzas de sujeción moderadas. Cambiar tres garras estrechas por cuatro desplaza el modo de deformación elástica de tres lóbulos a cuatro, pero no la elimina. La sujeción radial de las garras, la flexión de la pared durante el corte y la liberación de tensiones residuales internas contribuyen al estado final de camisas, casquillos y carcasas de reparación de pared fina.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by Taller de máquinas modernolas garras blandas en forma de porción, de 6 a 28 inch y fabricadas en aluminio 6061-T6 o A319 (o acero dulce 1018/1050), abarcan casi 360 grados de la circunferencia de la pieza. Tornear las garras en forma de porción para ajustarlas al diámetro del tubo transforma las cargas puntuales concentradas en un amplio apoyo radial.
- Ajusta con cuidado la fuerza de sujeción para las fases de desbaste y acabado. Después del desbaste, detén el husillo antes de reducir la fuerza de sujeción. En un plato manual, afloja la pieza y vuelve a sujetarla con una fuerza menor que resista las cargas de acabado. Antes de la pasada de acabado, la pieza debe estar firmemente asentada y concéntrica.
- Usa casquillos partidos o sujeción axial para los anillos muy flexibles. También puedes sujetar estos anillos contra una cara de referencia apoyada para evitar la carga radial de las garras. Cualquiera de los métodos puede deformar el anillo.
When repetitive setup jobs require bored soft jaws over a 4-jaw
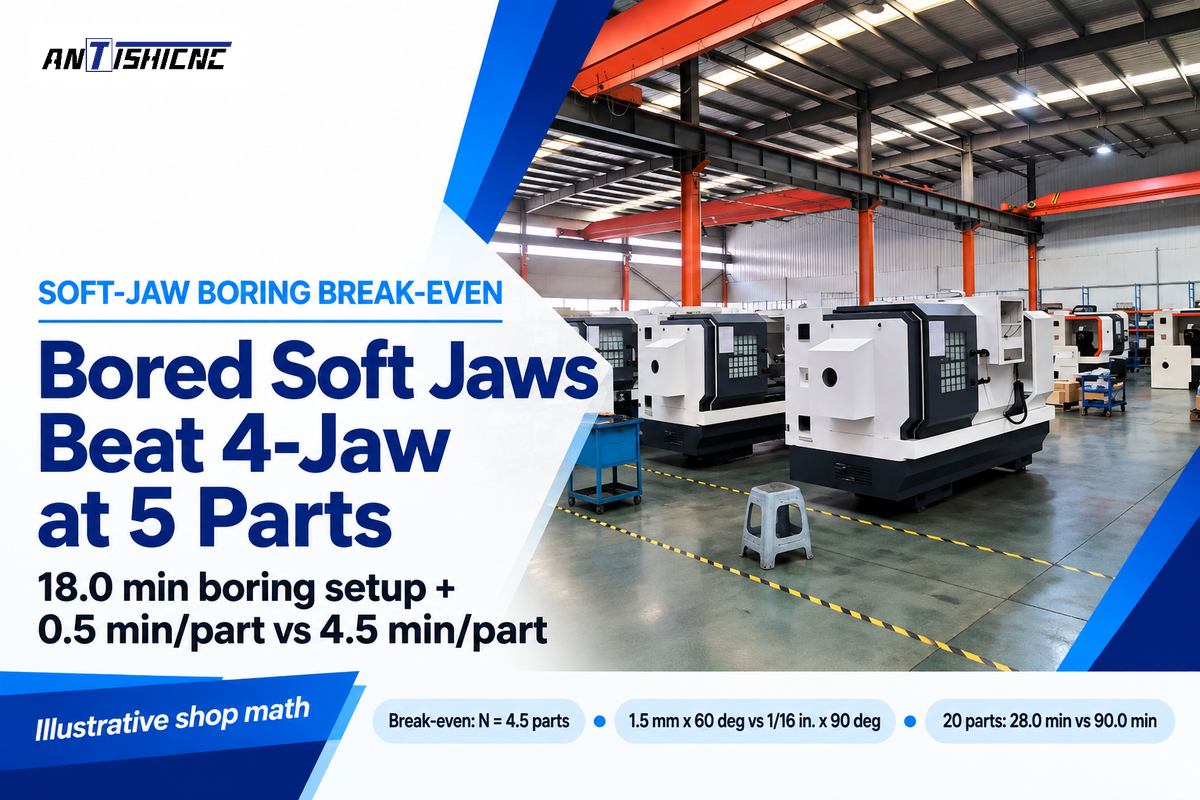
Para piezas únicas, centrar un plato independiente de 4 garras con comparador lleva solo unos minutos y no requiere utillaje a medida. Tornear garras blandas reduce el tiempo total del lote, especialmente si el tiempo de manipulación ahorrado por pieza supera el tiempo inicial de torneado de las garras. Las garras blandas con la precarga adecuada también mantienen una repetibilidad de reamarre de 0.0005 a 0.0015 in. (0.013 a 0,038 mm).
¿Qué diferencias hay en el tiempo de preparación y la experiencia que requiere cada tipo de plato?
Un plato autocentrante estándar de 3 garras requiere poca experiencia para trabajar barras en bruto, ya que girar un solo piñón centra la barra en 10 a 30 segundos. El plato independiente de 4 garras es más lento por pieza. Requiere que un tornero experimentado lea el reloj comparador mientras coordina los husillos de las garras opuestas durante 1 a 6 minutos por pieza. Tornear las garras blandas de un plato de 3 garras concentra la inversión de experiencia al principio. El tornero dedica 15 a 20 minutos a aplicar la precarga y tornear el alojamiento de las garras una sola vez; después, carga cada pieza en 10 a 20 segundos con concentricidad automática.
Tenga en cuenta que ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (que sustituyeron a la norma retirada ISO 3442:1991) normalizan las dimensiones de las interfaces mecánicas de lengüeta y ranura y de dentado entre las garras maestras y las garras superiores. Lograr una precisión de resujeción de 0.0005 a 0.0015 in. depende de tres reglas de mandrinado en taller documentadas en Practical Machinist soft-jaw threads:
- Ajusta el plano de precarga al plano de sujeción de producción. Con las garras maestras montadas, queda una pequeña holgura en la guía y la garra puede inclinarse bajo carga. Las garras blandas torneadas sin precarga pueden inclinarse o flexionarse al sujetar la pieza posteriormente, lo que provoca un contacto desigual y una pérdida de concentricidad. Aplicar la precarga en la parte trasera y sujetar las piezas de producción por la parte delantera cambia el momento de carga de la garra y puede causar conicidad, contacto desigual y descentramiento al volver a sujetar.
- Apoya el útil de precarga en el plano de sujeción y ajusta la fuerza de amarre. Apoya firmemente el útil de precarga en el plano de sujeción de producción y tornea las garras con la misma dirección y fuerza de sujeción que usarás con la pieza. En los platos manuales, aprieta siempre desde el único alojamiento marcado para el piñón maestro, tanto al tornear las garras como durante la producción CNC turning operations.
- Never mix metric and inch jaw serrations. Verify whether your master jaws use 1.5 mm x 60 degree metric serrations (common on Asian and European power chucks) or 1/16 in. x 90 degree inch serrations. Bolting mismatched pitch angles together strips serration teeth under cutting loads.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
To face and bore a second-operation datum to 0.001 in. TIR on a batch of round blanks, compare two shop setups:
- Option A (4-Jaw Independent Chuck) has initial chuck mount = 0 min (already mounted) and manual dial-indicator truing and clamping per part = 4.5 min/part.
- La opción B (plato de 3 garras con garras blandas nuevas torneadas) incluye atornillar las garras blandas, colocar el anillo de precarga y tornear el alojamiento: 18.0 min de preparación inicial; el amarre y desamarre por pieza lleva 0.5 min/pieza. El ciclo con las garras torneadas dura aproximadamente 0.5 minuto por pieza.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway. Con estos datos del taller, centrar el plato de 4 garras con comparador es más rápido para 1 a 4 piezas (3 piezas llevan 13.5 min con el plato de 4 garras frente a 19.5 min para tornear las garras blandas). Para 5 o más piezas, tornear las garras blandas es más rápido. Con estas hipótesis de tiempos de preparación, un lote de 20 piezas llevaría 28.0 minutos en total con garras blandas torneadas, frente a 90.0 minutos con el centrado manual mediante comparador en un plato de 4 garras.
4-jaw scroll vs independent metal and woodworking chuck traps
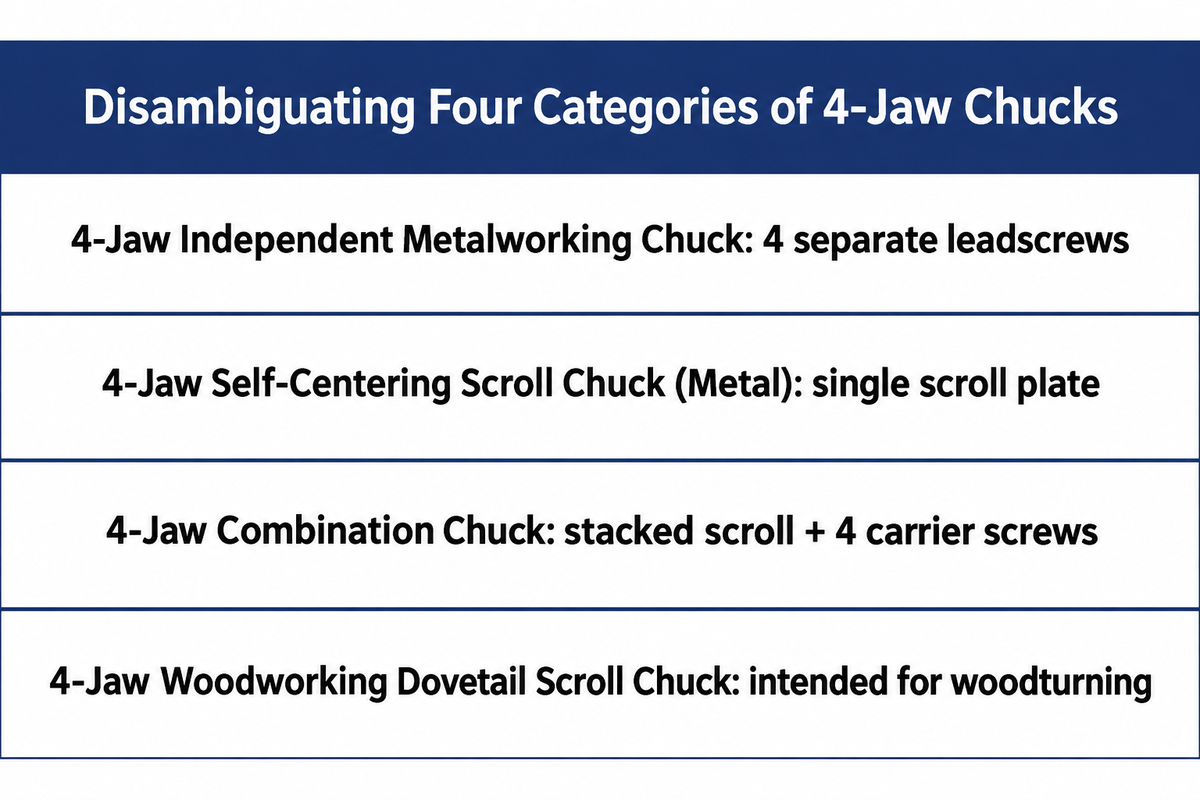
No todos los platos de 4 garras tienen garras independientes. Antes de hacer un pedido, los torneros y compradores deben distinguir entre platos de metalurgia independientes de 4 garras, platos autocentrantes espirales de 4 garras, platos combinados de 4 garras y platos espirales de cola de milano para trabajar la madera con 4 garras. En algunos casos, hay que inspeccionar el mecanismo de centrado del plato autocentrante para comprobar que se ajusta al trabajo de corte previsto.
¿Por qué se considera ineficiente un plato autocentrante de cuatro garras, pese al ahorro de tiempo al cargar la pieza?
A menudo se considera que un plato autocentrante espiral de cuatro garras es ineficiente para el trabajo general con barras metálicas, porque sus cuatro garras radiales sincronizadas quedan cinemáticamente sobrerrestringidas en material no redondo. Tres garras sincronizadas pueden sujetar barras razonablemente redondas, pero el material irregular laminado en caliente o forjado puede provocar un contacto desigual o incompleto. En una barra ovalada alineada con un par de garras, ese par puede entrar en contacto primero. Si la deformación no basta para que el par perpendicular llegue a tocar la pieza, este queda sin carga y la pieza puede moverse bajo las fuerzas de corte.
Because all four jaws on a 4-jaw scroll chuck lock to one internal scroll plate, the chuck can’t dial out runout or hold off-center work. It sacrifices the precision advantage of a 4-jaw independent chuck while offering no loading speed advantage over a 3-jaw scroll chuck on round bar. The table below differentiates four categories of 4-jaw chucks.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | Standard metal lathe choice for square, irregular, casting, and ultra-concentric work |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | En una barra ovalada alineada con un par de garras, ese par puede entrar en contacto primero y dejar sin carga al par perpendicular | Zero independent adjustment | Adecuado para material cuadrado u octagonal repetitivo y barras suficientemente redondas que garanticen un contacto fiable con las garras; las garras en forma de porción a juego pueden mejorar el apoyo de los tubos de pared fina |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | Trap: stacked mechanism increases chuck body weight and axial spindle overhang compared with a standard chuck |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | Intended for woodturning; spindle compatibility alone does not establish suitability for metal-cutting loads |
Spindle mounts, bore limits, and RPM checks every machinist needs
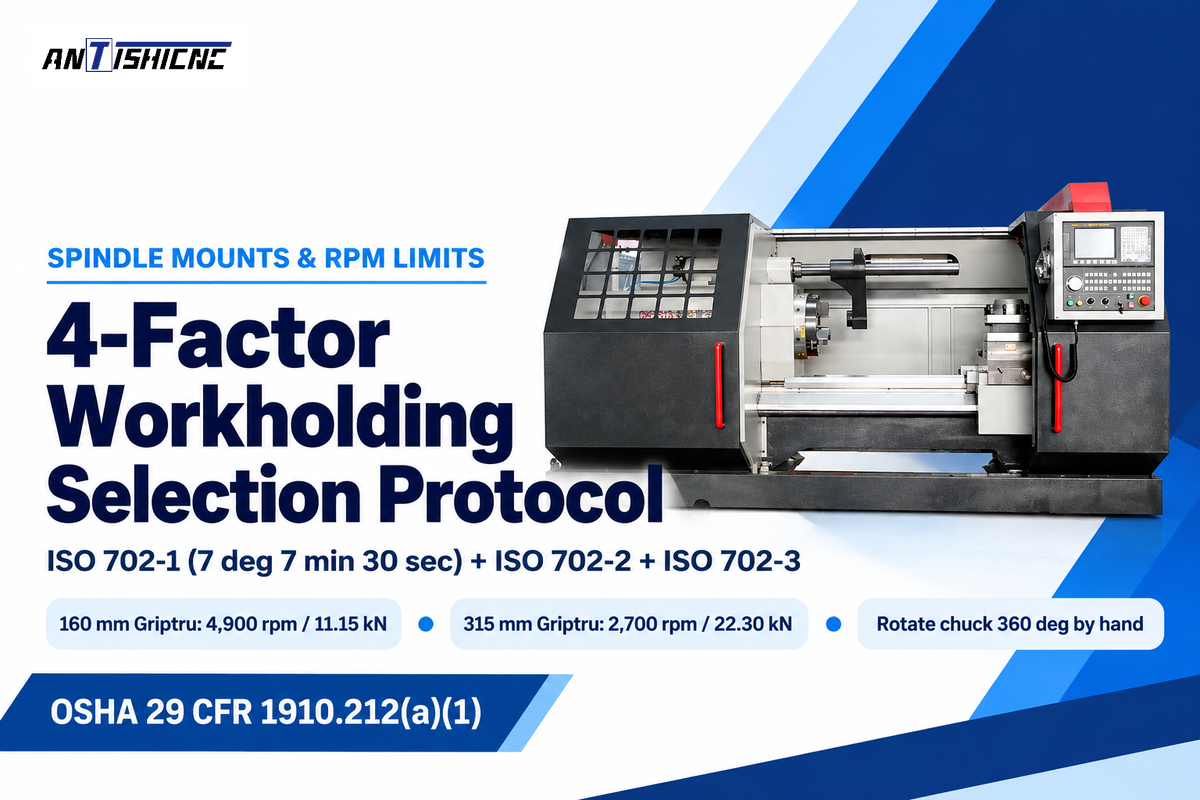
Antes de pedir un plato de 3 o 4 garras, comprueba la interfaz de la nariz del husillo según ISO 702, el paso útil de la barra a través del tubo de tracción y el resguardo trasero, y el espacio para las garras extendidas sobre la corredera transversal. Comprueba siempre la velocidad máxima admisible del fabricante para el plato y la configuración de garras elegidos en tu torno.
Execute this 4-Factor Workholding Selection Protocol for every lathe chuck purchase:
- Verify the spindle nose interface across ISO 702-1, ISO 702-2, and ISO 702-3. Modern CNC and heavy engine lathes use short-taper noses under ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 o montajes de bayoneta DIN según ISO 702-3. Según ISO 702-1, las narices Type A1 tienen un círculo de pernos interior y otro exterior, mientras que las narices Type A2 solo tienen el círculo exterior. Un plato A2 se atornilla directamente a una nariz A1, mientras que un plato A1 con pernos interiores necesita una placa adaptadora para un husillo A2. Los montajes Camlock fijan y sueltan el plato al girar las levas de bloqueo de la nariz del husillo; el cambio también implica manipular el plato y limpiar las superficies de contacto. En los montajes de bayoneta según ISO 702-3, los pernos pasan por agujeros de bayoneta en forma de ojo de cerradura de un anillo de bloqueo giratorio para lograr una sujeción rápida.
- Check usable drawtube bar passage and Zone 1 rear bar guarding. On CNC turning centers fitted with open-center hydraulic 3-jaw chucks, the internal rotary cylinder and drawtube reduce usable bar passage below the raw spindle bore. WorkSafe Victoria’s Zone 1 guidance exige cubrir las barras que sobresalen por detrás del cabezal. Un alimentador de barras o un tubo de soporte debe sujetarlas adecuadamente para evitar que oscilen violentamente y proteger frente al contacto con el material en rotación. Las normas generales de protección de máquinas según OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- Comprueba cuánto sobresalen las garras asimétricas del plato de 4 garras y el espacio de volteo. El diámetro nominal del plato se mide a través del cuerpo, no de las garras extendidas. Al desplazar una pieza fundida en un plato independiente de 4 garras, un husillo de avance y su garra pueden sobresalir mucho del perímetro del cuerpo del plato. Antes de encender el motor, gira siempre el plato a mano 360 grados para comprobar que la garra saliente no roza las guías de la bancada, la corredera transversal ni el resguardo de seguridad.
- Respete los límites de RPM relacionados con el cuerpo del plato, la masa de las garras y la fuerza centrífuga. ISO/WD 16156 es un borrador de trabajo de la edición 2 en desarrollo (entra en el estudio de borrador Stage 20.20 en octubre de 2026) sobre la seguridad en el diseño de platos de sujeción, mientras que las normas de seguridad publicadas abordan la pérdida de agarre por fuerza centrífuga. La fuerza centrífuga sobre las garras del plato aumenta con el cuadrado de la velocidad del husillo (patentes WO1991003348A1 y CN201016687Y). Los platos manuales de fundición gris tienen límites de velocidad periférica inferiores a los platos motorizados de acero forjado. En el manual Pratt Burnerd Griptru, un plato de 160 mm admite 4.900 rpm en grado de precisión (3.500 rpm en versión estándar), con una fuerza estática de sujeción de 11,15 kN por garra y un par de entrada de 75 Nm. Para un plato Griptru de 315 mm, la velocidad baja a 2.700 rpm en grado de precisión (2.300 rpm en versión estándar), con 22,30 kN por garra a un par de 203 Nm. Explore las opciones compatibles tornos giratorios metálicos para ajustar de forma segura la potencia y la velocidad del husillo.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
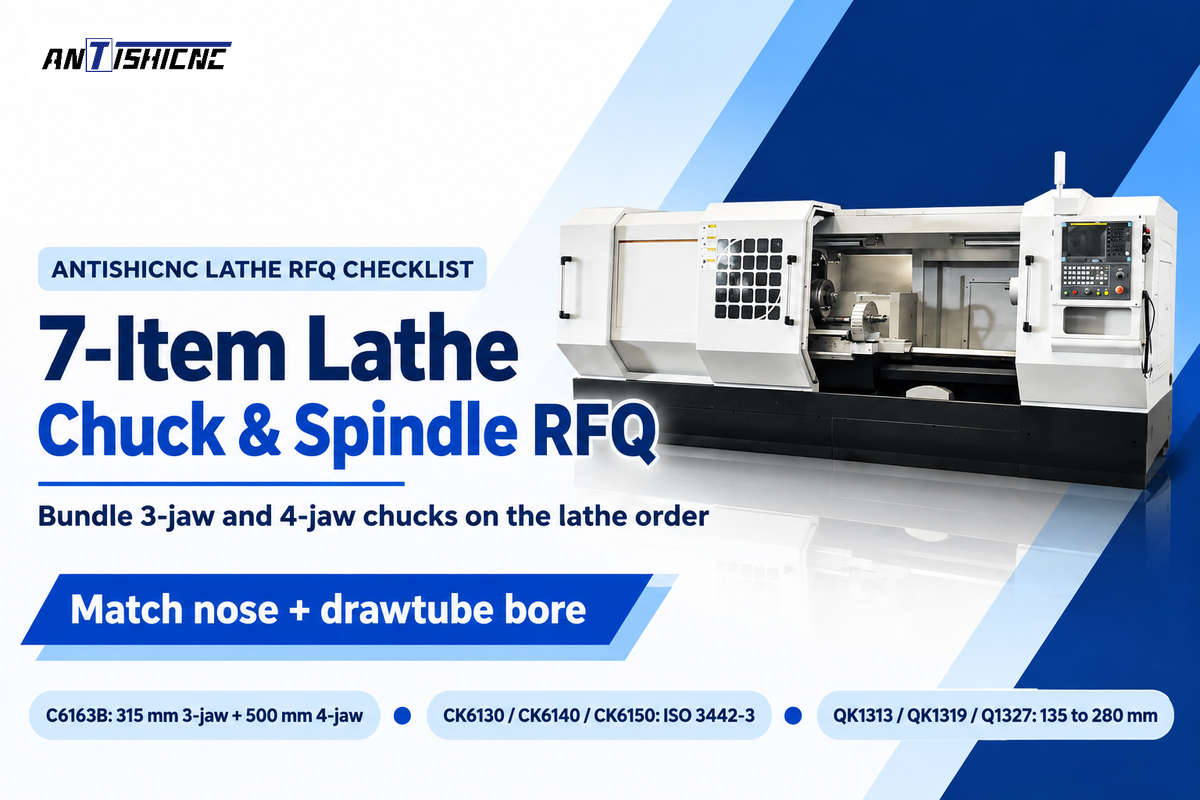
Un plato de 3 garras y otro de 4 garras pueden ser compras complementarias para un taller de mecanizado industrial. Incluir ambos tipos en el primer pedido del torno garantiza desde el primer día la compatibilidad de las placas adaptadoras del husillo, las roscas del tubo de tracción y los resguardos de seguridad.
- Manual toolroom and maintenance engine lathes profit from a dual-chuck bundle. For example, on universal manual lathes como el ANTISHICNC C6163B, utilizan un plato autocentrante de 3 garras de 315 mm para el trabajo diario con ejes redondos. Se combina con un plato independiente de 4 garras de 500 mm para bloques cuadrados, conjuntos soldados de reparación y ejes excéntricos. Con una nariz de husillo Camlock D1, el operario puede soltar las levas de bloqueo de la nariz y cambiar los platos con una cuna de elevación.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On Tornos CNC como el CK6130, CK6140 o CK6150, especifica un plato hidráulico de potencia de 3 garras, de acero forjado y centro abierto, de fabricantes de equipos originales como Kitagawa, Schunk, Röhm, Bison o Auto Strong. Incluye juegos de repuesto de garras blandas dentadas según ISO 3442-3 y un anillo de precarga para el torneado. Añade un plato manual independiente de 4 garras con una placa adaptadora compatible si tu taller mecaniza piezas fundidas rectangulares en lotes pequeños.
- Tornos de gran diámetro para tuberías y yacimientos petrolíferos: ANTISHICNC incluye platos coaxiales delanteros y traseros en los modelos QK1313, QK1319 y Q1327, con diámetros de paso del husillo de 135 a 280 mm. Estos platos sujetan y centran tubos largos, pero las tuberías sin apoyo que sobresalen por detrás del plato trasero aún pueden oscilar violentamente. Descubre pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
Al solicitar a ANTISHICNC un presupuesto de fábrica para un conjunto de torno manual, CNC o para roscado de tubos, incluye los siete parámetros de sujeción. Nuestros ingenieros los utilizan para ajustar con precisión la nariz del husillo, el diámetro del tubo de tracción y las garras del plato:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- Accuracy Requirements: Specify measurement location for first operation TIR and rechucked setups, separate roundness requirements, and minimum wall thickness.
- Workpiece mass and overhang length, indicating maximum part weight (kg), axial length, and whether tailstock live-center or steady-rest support is required.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
Preguntas frecuentes
Can you hold hexagonal bar stock in a 4-jaw independent chuck?
Un plato estándar de 4 garras a 90 grados no puede sujetar de forma simétrica las caras planas de un hexágono regular a 60 grados. Dos garras sujetan las caras planas, mientras que las otras dos presionan las esquinas del hexágono. Este contacto desigual puede hacer que la pieza se suelte y resbale. Un plato autocentrante de 3 garras a 120 grados o una pinza hexagonal sujeta las barras hexagonales regulares con mucha más seguridad y rapidez.
Why must soft jaws on a 3-jaw chuck be bored under clamping preload?
Al cerrar las garras, quedan pequeñas holguras en las guías. Las garras blandas torneadas sin precarga pueden desplazarse o inclinarse bajo la fuerza de sujeción, lo que provoca un contacto localizado o cónico en lugar de un contacto a lo largo de la longitud de agarre prevista. Un útil con precarga en el plano de sujeción de producción puede reducir la elevación de las garras al aplicar presión a cada una en la dirección de sujeción prevista.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
No, el número 6 designa el tamaño normalizado del calibre cónico del husillo según ISO 702 (diámetro de calibre de 106,375 mm), no el diámetro del cuerpo del plato. Un husillo A2-6 o D1-6 suele admitir platos de 200 mm (8 in.), 250 mm (10 in.) o 315 mm. Comprueba siempre que el plato elegido cabe dentro de la capacidad de volteo del torno y respeta los límites de los rodamientos.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
Los platos independientes de cuatro garras tienen garras escalonadas reversibles que se pueden desenroscar y girar 180 grados. Las garras de una pieza de los platos autocentrantes de 3 garras tienen dientes espirales direccionales, por lo que requieren juegos separados para sujeción interior y exterior; los platos con garras de dos piezas permiten invertir las garras superiores adecuadas independientemente de las garras maestras.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
Atornilla placas de contrapeso en el lado opuesto a la muñequilla descentrada de mayor peso, sobre la cara del plato o la placa frontal, antes de mecanizar. Antes de arrancar el motor, gira el plato a mano una vuelta completa de 360 grados para comprobar que las garras salientes y los contrapesos no interfieren con las guías de la bancada, la corredera transversal ni el resguardo de seguridad. En el torneado excéntrico, un punto giratorio del contrapunto puede sostener la pieza si el agujero de centro está alineado con el eje de torneado previsto y hay espacio suficiente. Reducir la velocidad del husillo disminuye la fuerza centrífuga generada por una pieza excéntrica. La velocidad de trabajo también debe mantener las cargas de desequilibrio dentro de los límites del husillo y garantizar la sujeción segura de la pieza y el contrapeso.
Are 4-jaw chucks made of cast iron or forged steel for high RPM?
Para altas RPM se recomienda un plato de 4 garras de acero aleado forjado; los platos manuales de 4 garras para trabajos de exigencia media suelen tener cuerpos de fundición gris o nodular y un límite de RPM inferior. Comprueba siempre la velocidad máxima admisible indicada por el fabricante para el plato y la configuración de garras elegidos.
¿Qué datos de la pieza y del husillo debes enviar al especificar platos de torno?
Envía el plano de la pieza con las secciones transversales en bruto y acabadas, el espesor mínimo de pared y los requisitos de redondez por separado. Indica el TIR radial objetivo en un punto de medición concreto, tanto para la primera operación como para las configuraciones con nuevo amarre. Incluye la masa máxima de la pieza, la longitud de voladizo, el diámetro de paso necesario para la barra y el tamaño del tocho sujeto en el plato, la velocidad objetivo del husillo y el tamaño habitual de los lotes. Especifica la norma de nariz de husillo que prefieres, como ISO 702-1 Type A1 o A2, ISO 702-2 Camlock D1 o ISO 702-3 bayonet mount. Con estos parámetros, el fabricante del torno puede ajustar conjuntamente el diámetro del husillo, el tubo de tracción hidráulico, el tipo de garras y el espacio libre respecto al resguardo.
Engineering Review & Compliance Note: Antes de arrancar el husillo, comprueba que su velocidad máxima segura no supera la clasificación mínima del cuerpo del plato y las garras superiores, y que el equilibrado de la pieza es adecuado. Solicita al fabricante del torno un presupuesto técnico específico para el modelo para los conjuntos de sujeción a medida.
Referencias y fuentes
- International Organization for Standardization (ISO). ICS 25.060.20: Workholding spindles and chucks (ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- International Organization for Standardization (ISO). ISO 702-1:2009, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection.
- International Organization for Standardization (ISO). ISO 702-2:2007, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 2: Camlock type.
- International Organization for Standardization (ISO). ISO/WD 16156 (borrador de trabajo de la edición 2 en desarrollo), herramientas, seguridad y requisitos de seguridad para el diseño y la construcción de platos de sujeción.
- WorkSafe Victoria (Government of Victoria, Australia). Safe use of metal turning lathes (Zone 1 Stock Bar & Zone 3 Chuck Guarding and Selection).
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.212, General requirements for all machines (Rotating Chuck & Nip-Point Guarding).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). ¿Cuándo debes sustituir las garras del plato del torno? 7 señales de desgaste, pérdida de precisión y límites de velocidad seguros.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly y CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), y Q13/QK13 Dual-Chuck Pipe Threading Lathes.



