














2026년 6월에 업데이트되었습니다
표면 거칠기를 측정하는 방법은 실제로 하나의 규율 된 워크 플로우입니다: 가공 된 표면을 가로 질러 스타일러스 또는 광학 센서를 횡단하고, 파도 치기로부터 미세한 질감을 분리하고 컷오프 필터를 사용하여 형태를 만들고, 거의 항상 단일 매개 변수를보고합니다 라, 마이크로미터(μm) 또는 마이크로인치(μin) 단위의 산술 평균 거칠기입니다. 간단하게 들리며 게이지의 숫자는 결정적으로 보입니다. 일반적으로 그렇지 않습니다. 컷오프 길이, 스타일러스 방향 또는 매개변수가 잘못 설정되고 부품이 Ra 허용 오차를 통과하면서도 여전히 누출, 포착 또는 마모될 수 있는 경우 동일한 표면에 대한 두 가지 판독값이 큰 차이로 일치하지 않을 수 있습니다. 신뢰할 수 있는 표면 거칠기 측정은 장비만큼 측정 시스템 및 설정에 따라 달라집니다. 이 가이드는 거칠기 매개변수, 측정 장비, 실제 단계별 절차 및 대부분의 측정이 잘못되는 필터링 단계를 거치므로 부품이 매끄러운 표면인지 또는 톱 컷 근처의 거친 표면 중 하나인지에 대한 추측이 아닌 표면 거칠기를 이해하고 제어할 수 있습니다.
빠른 사양
| 가장 일반적인 매개변수 | Ra(산술 평균 거칠기), µm 또는 µin 단위 |
| 핵심 악기 | 접촉 스타일러스 프로파일로미터; 비접촉 광학(공초점, 간섭계, 초점 변화) |
| 관리 표준 | ISO 21920 시리즈(2021, ISO 4287/4288/1302 대체); ASME B46.1-2019 |
| 전형적인 스타일러스 팁 | 반경 2μm, 힘 0.75mN(ISO 3274당) |
| 컷오프 (λc) 범위 | 0.08~8mm, 예상 Ra에서 선택됨 |
| 변환 앵커 | 125 µin ≈ 3.2 µm; 63 µin ≈ 1.6 µm; 32 µin ≈ 0.8 µm |
표면 거칠기는 실제로 무엇입니까(거칠기 대 물결 모양 대 형태)
표면 거칠기는 제조 공정에 의해 표면에 남겨진 미세한 피크와 밸리를 말하며,정의된 샘플링 길이에 걸쳐 평균선에서 실제 프로파일의 평균 수직 편차로 정량화됩니다. 표면 거칠기의 측정은 실제 표면이 짧은 파장에서 이상적인 형상에서 얼마나 멀리 벗어나는지를 포착하며,표면 거칠기를 이해하는 것은 단일 품질 등급이 아닌 이상적인 형태에서 실제 표면의 편차로 보는 것에서 시작됩니다.
의 세 가지 구성요소 중 하나일 뿐이다 표면 질감. 어떤 기계로 가공한 표면든지의 가득 차있는 기하학은 3 개의 파장 밴드의 더미입니다: 형태 (전체 모양, 가장 긴 파장), 물결 모양 (기계 진동 또는 불균형 연삭 휠로 인한 중간 파장 기복) 및 거칠기 (최단 파장 도구 또는 프로세스 표시). 각 거칠기 측정은 가장 짧은 밴드를 분리하고 나머지는 폐기합니다.
그 분리는 전체 게임입니다. 각 프로파일로미터는 하나의 결합 된 표면 프로파일을 캡처 한 다음 필터는 긴 파장을 제거하므로 거칠기 프로파일 만 남습니다. 평균 선에서 프로파일의 높이는 계기가 표면을 특성화하기 위해 숫자로 바꾸는 것입니다. 이러한 표면 특성 및 표면 특징 (도구에 의해 남겨진 표면의 작은 표면 불규칙성 또는 불규칙성) 은 정확히 거칠기 측정이 정량화하는 것입니다. 사우 샘프 턴 대학의 계측 가이드가 말했듯이 거칠기와 물결 모양은 고립되어 거의 발견되지 않습니다 — “대부분의 표면은 세 가지 모두의 조합이며 별도로 평가하는 것이 일반적입니다.” 물결 모양이 거칠기가되는 고정 파장은 없습니다; 경계는 선택한 컷오프에 의해 설정되므로 두 명의 엔지니어가 “동일한”표면을 측정하고 다른 숫자를보고 할 수 있습니다. 당 ASME B46.1-2019, 표면 패턴의 주요 방향인 Lay는 기기의 방향을 제어하는 네 번째 설명자입니다.
실제로 이 간격은 물립니다. 작업 현장의 기계공은 Ra 0.4μm 판독값이 “실패”하기 때문에 접지 샤프트를 거부할 수 있습니다. 게이지가 마모된 스핀들 베어링의 물결 모양을 숫자로 잘못 접었을 때 거칠기는 전체 시간 동안 사양 내부에 있었고 값비싼 실수는 부품이 아닌 컷오프였습니다. 각 ISO 파장 필터(0.8mm 컷오프는 2.5mm 컷오프와 다른 내용을 캡처함)가 결과를 변경하므로 표면 거칠기 판독값을 신뢰하기 전에 밴드를 올바르게 분리하는 것이 중요하기 때문에 이러한 실패 모드는 일반적입니다.
표면 거칠기 매개변수: Ra, Rz, Rq 및 Ra가 숨기는 것
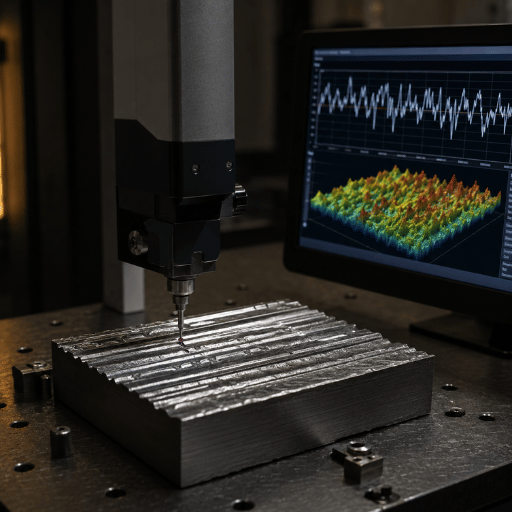
Ra 는 산술 평균 거칠기,평가 길이에 평균 선에서 거칠기 단면도의 절대 편차의 평균이고,Rz 는 평균 최대 고도,샘플링 길이에 걸쳐 5 개의 가장 큰 봉우리 대 계곡 거리의 평균입니다. Ra 는 안정되어 있고 통제하기 쉽기 때문에,그것을 지배합니다 그림; Rz 는 고립되는 찰상 및 숫돌에 더 과민합니다 그리고 자취에 있는 가장 높은 봉우리에. Ra 는 붙잡는 인 진폭 평균만입니다: 모든 진폭 모수 같이 그것은 수직 고도를 측정합니다,그러나 멀리 던집니다 모양 프로파일의. 거칠기 수준이 다른 두 부분은 여전히 동일한 매개 변수가 필요할 수 있으며 동일한 Ra 의 두 부분은 기능에서 표면의 거칠기가 매우 다를 수 있습니다. 매개 변수를 작업에 일치시키는 것이 원시 숫자를 실제 표면 품질로 바꾸는 것이며 거칠기가 높다고 자동으로 나쁜 것은 아니며 낮은 숫자가 자동으로 좋은 것은 아닙니다.
두 표면은 동일한 Ra 를 공유하고 반대 방식으로 동작할 수 있습니다. 고원 연마 실린더 보어 (깊은 오일 보유 밸리,평평한 베어링 피크) 와 날카롭고 피키가 높은 회전 표면은 모두 Ra 0,4 µm 를 읽을 수 있지만 하나는 밀봉 및 윤활 처리되고 다른 하나는 밀봉을 찢어내는 차이가 살아 있습니다 왜도 (Rsk): 부정적인 기울기는 골짜기 지배 (방위와 기름 보유를 위해 좋은), 긍정적인 기울기는 최고봉 지배 (접착을 위해 좋은, 물개를 위해 나쁜) 를 의미합니다. 기능이 바다표범 어업, 방위, 또는 피로에 달려 있는 경우에, Rsk 또는 Rz를 Ra의 옆에 지정하는, Ra 혼자서 구별할 수 없습니다.
| 파라미터 | 캡처하는 내용 | 에 사용되는 베스트 |
|---|---|---|
| 라 | 평균선으로부터의 산술 평균 편차입니다 | 일반 제어; 대부분의 도면 및 프로세스 모니터링 |
| Rz | 최대 피크-밸리 높이 5개의 평균 | 씰링 면, 피로 임계 부품, 스크래치 감지 |
| Rq(rms) | 평균 제곱근 편차(가중치가 더 많이 정점에 도달함) | 광학 표면, 통계 분석 |
| Rt | 총 높이, 평가 길이에 걸쳐 단일 최악의 봉우리 대 계곡 | 코팅 두께, 누출 경로, 결함 스크리닝 |
| Rsk | 왜도 — 피크 지배적 대 계곡 지배적 비대칭 | 방위, 물개, 윤활, 페인트 접착 |
ISO 21920-2에 따른 매개변수 정의 / ASME B46.1-2019.
라가 너에게 무엇을 말하며,무엇이 그것을 말하지 않는가?
Ra는 텍스처의 평균 높이, 풀 스톱을 알려줍니다 재현 가능하고, 하나의 홀수 스파이크에 둔감하며, 생산 실행에서 점진적인 프로세스 드리프트를 포착하는 데 좋으며, 마모 된 인서트 또는로드 된 연삭 휠이 Ra를 둔 해짐에 따라 꾸준히 밀어 올립니다.
Ra 가 알려주지 않는 것: 프로파일이 피키인지 밸리가 풍부한지 (비뚤어짐), 최악의 단일 기능이 얼마나 높은지 (Rt/Rz), 텍스처의 간격이 어떻게 되는지 (RSm), 또는 어느 방향으로 실행되는지 (레이) 베어링 저널과 개스킷 면은 동일한 Ra 0,4 µm 콜아웃을 전달할 수 있으며 완전히 다른 실제 표면이 필요합니다. Ra 를 첫 번째 필터로 처리한 다음 함수가 요구할 때 모양 또는 극값 매개변수를 추가합니다.
표면 마감 콜아웃을 읽는 방법(125, 32, 0.8 Ra)
“0.8” 또는 “Ra 0.8” 과 같은 표면 마감 콜아웃은 0.8 µm의 최대 산술 평균 거칠기를 의미하며; “32” 의 오래된 영국식 콜아웃은 32 µin을 의미하며, 이는 동일한 마감입니다. 도면에 틱 기호가 있는 맨 숫자만 표시되면 ISO 기본값이 적용됩니다: Ra, 5 개의 샘플링 길이와 0.8 mm 컷오프로 측정.
그 값은 헤드라인이지만 가득 차 있습니다 ISO 1302 / ISO 21920-1 기호는 샘플링 길이, 매개변수(Ra 대 Rz), 상한 및 하한, 생산 방법, 레이 방향 및 가공 허용량을 전달할 수도 있습니다.
| Ra(μm) | Ra(μin) | ISO 등급 (N) | 전형적인 과정 |
|---|---|---|---|
| 0.1 | 4 | N3 | 랩핑, 미세 호닝 |
| 0.2 | 8 | N4 | 호닝, 정밀 연삭 |
| 0.4 | 16 | N5 | 가는, 정밀한 돌기 |
| 0.8 | 32 | N6 | 연삭, 정밀 선삭(씰 면) |
| 1.6 | 63 | N7 | 터닝, 밀링, 와이어 EDM |
| 3.2 | 125 | N8 | 가공된 터닝/밀링 기준선 |
| 6.3 | 250 | N9 | 거친 기계로 가공, 주물 정리 |
변환: 1 µin = 0.0254 µm. 공정 컬럼은 일반적이며 보장되지 않습니다. 아래 공정 브래킷을 참조하세요.
접촉 대 비접촉: 거칠기를 측정하는 도구
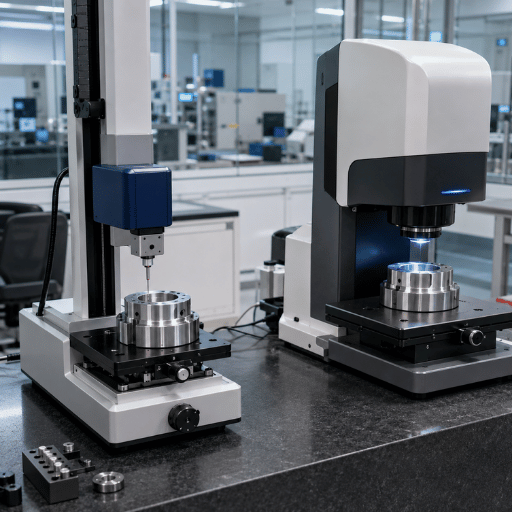
대부분의 금속 부품에서 추적 가능한 Ra/Rz 용 접촉식 스타일러스 프로파일로미터를 사용하고,표면이 너무 부드러우거나,너무 작거나,너무 반사되거나,단일 선이 아닌 면적 (3D) 그림이 필요할 때 비접촉식 광학 기기를 사용합니다. 기계적으로 스타일러스는 표면을 가로질러 미세한 다이아몬드 팁을 드래그하고 수직 운동을 프로파일로 변환합니다; 광학 기기는 표면을 만지는 대신 반사광으로 읽습니다. 둘 다 유효한 측정 기기이며,올바른 측정 기기는 부품,매개변수 및 예산에 따라 다릅니다. 여기서 접촉식 측정은 표면을 가로질러 드래그된 프로브 (스타일러스) 를 사용합니다; 광학 프로파일 측정은 반사광으로 표면을 읽습니다. 휴대용 거칠기 측정기는 빠른 작업 현장 번호를 제공하는 반면,실험실 프로파일로미터는 표준에 따라 추적 가능한 정확한 측정값을 제공합니다. 이러한 모든 방법은 동일한 지점을 갖습니다: 거칠기를 측정하고,표면 거칠기를 일관되게 측정하고,비교 가능한 표면 질감 매개변수를 보고합니다.
| 계기 | 원칙 | 프로필/지역 | 최고의 사용 |
|---|---|---|---|
| 스키드 스타일러스 게이지 | 스타일러스 + 스키드 데이텀(연락처) | 프로필 (Ra) | Ra의 작업 현장 이동/금지 |
| 스키드리스 스타일러스 프로파일로미터 | 정밀 직진성 데이텀에 대한 스타일러스 | 프로필(Ra, Rz, Rsk) | 추적 가능한 실험실 측정 |
| 공초점 현미경 | 깊이를 통한 광학 초점 (비접촉식) | 면적(sa, Sq) | 작거나 섬세한 부분 |
| 백색광 간섭계 | 위상 편이 간섭(비접촉) | 지역 | 매우 매끄러운/광학적 표면 |
| 초점 변화 | 광학 초점 스태킹 | 지역 | 가파르고 거칠며 질감이 있는 표면 |
| 비교기 블록 | 촉각/시각적 표본과 알려진 표본 | 없음 (주관적) | 빠른 추정, 계측기 없음 |
- 국가 표준(NIST/NPL 참조 표본)에 따라 추적 가능합니다
- 표면 색상이나 반사율의 영향을 받지 않는 직접 Ra/Rz/Rsk
- 한계: 끝은 연약한 표면을 긁을 수 있습니다; 한 줄만; 더 느린
- 한계: 팁 반경(2~5μm)은 가장 좁은 계곡을 무디게 만듭니다
- 접촉 손상 없음; 전체 면적 (3D) 지도; 한 지역에 걸쳐 빠른
- 매끄러운 부품의 나노미터 미만 수직 해상도
- 한계: 가파르고 투명하거나 매우 반짝이는 표면에서 어려움을 겪습니다
- 제한: 면적 Sa는 수치적으로 프로필 Ra와 동일하지 않습니다
표면 거칠기를 측정하는 방법은 무엇입니까?
세 가지 실용적인 가족이 있습니다. 연락처 프로파일링 표면을 가로질러 스타일러스를 드래그하며 Ra 및 Rz의 추적 가능한 기본값입니다. 비접촉식 광학 방법, 공초점 현미경, 백색광 간섭계 및 초점 변화는 빛을 사용하여 표면을 측정하고 표면을 건드리지 않고 면적 지도를 생성합니다.
비교 방법은 장비가 없을 때 빠른 추정을 위해 촉각/시각 거칠기 비교기를 사용하며; 기본 광학 지형 기술은 다음과 같은 특허에 잘 문서화되어 있습니다 미국 4,340,306 위상 이동 간섭계에. 원자 현미경은 나노미터 연구 작업을 위해 이보다 더 중요합니다.
표면 거칠기를 단계별로 측정하는 방법
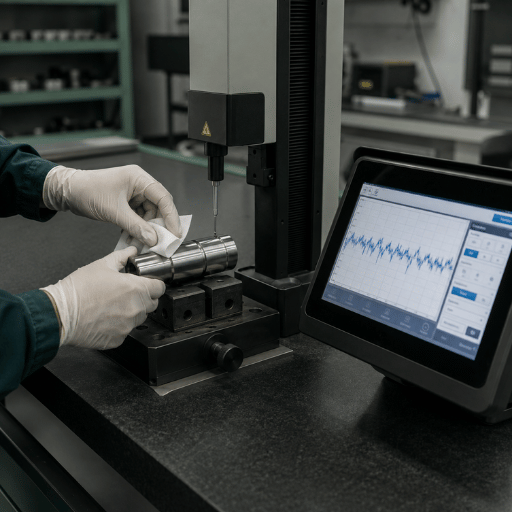
유효한 거칠기 판독은 버튼 하나만 누르는 것이 아닌 6 단계 절차입니다. 교정 또는 레이 방향을 건너 뛰고 숫자는 장식적입니다. 이것은 휴대용 또는 벤치 스타일러스 테스터로 표면 거칠기를 측정하는 표준 방법이며 스타일러스는 일정한 속도로 표면을 가로질러 이동하며 기록되는 프로파일 거칠기는 Ra 로 변환됩니다.
이 순서로 수행, 거칠기는 두 번 같은 방법으로 측정 할 수 있습니다; 순서대로 수행, 거칠기 평균은 연산자와 드리프트.
- ✔1. 표면을 청소하십시오. 기름, 칩, 먼지를 닦아내면 단일 입자가 피크로 읽혀 Rz를 팽창시킵니다.
- ✔2. 참조 표본에 대해 교정합니다. 추적 가능한 거칠기 표준에서 게이지를 확인합니다(예를 들어 a NIST SRM 2073a교대 전 -모식표본).
- ✔3. 파라미터를 설정합니다. 그림,Ra, Rz,또는 Rsk 를 일치시킵니다. 인쇄가 Rz 를 호출할 때 Ra 를 측정하는 것은 침묵하는 실패입니다.
- ✔4. 컷오프 (λc) 를 선택합니다. 예상되는 Ra(아래 선택기 참조)에서 선택합니다. — 샘플링 및 평가 길이가 설정됩니다.
- ✔5. 평신도에 수직인 오리엔트. 공구 자국을 따라가기 보다는 가로 질러서,그들을 따라가기 보다는. 평신도를 따라 측정하면 참값보다 2–3×를 부드럽게 읽을 수 있습니다.
- ✔6. 트래버스,그 다음 여러 판독값을 가져갑니다. 전체 평가 길이 (5 샘플링 길이) 를 실행하고 여러 위치를 평균; 표면이 균일하지 않습니다.
표준 스타일러스는 대략 0.75mN 힘에서 2μm 팁 반경을 사용합니다(ISO 3274; Mitutoyo Surftest 클래스 기본값에 따라); 더 거친 표면에는 5μm/4mN 팁이 사용됩니다. ᅡ 미끄러졌다 게이지는 표면 피크의 스키드를 놓아 기계적으로 웨이브를 필터링하여 작업 현장에서 편리하지만 물결 모양 또는 곡선 부분에 대해서는 과소보고 할 수 있습니다. A 스키드리스 게이지는 내부 정밀 데이텀을 타고 Rz,Rsk, 추적 가능한 작업에 필요합니다. 트래버스 속도도 중요합니다: 너무 빠르고 스타일러스가 날카로운 계곡을 둥글게 만듭니다.
“두 가지 다른 방법으로 단일 거칠기를 측정하는 것은 전적으로 가능하며,다른 결과를 얻을 수 있습니다. ISO 방법을 따르면 항상 최상의,또는 가장 적절한 답변을 얻을 수 없습니다. 거칠기 정보를 인용할 때는 측정 방법,사용된 도구 및 적용된 매개 변수에 대해 가능한 한 완전한 정보를 제공하는 것이 항상 가장 좋습니다.”
사우샘프턴 대학교, 거칠기 측정: 가이드 (공학)
컷오프 길이 단계 대부분의 측정이 잘못되었습니다
컷오프 길이 (λc) 는 거칠기와 물결 모양을 구분하는 필터 파장으로,부품의 크기가 아닌 예상 Ra 에서 선택합니다. 잘못 알고 측정 시간이 길어지면 상황이 더 나빠지지만 더 좋아지지는 않습니다: 컷오프가 너무 크면 물결 모양이 Ra 판독값으로 접히고 컷오프가 너무 작으면 실제 거칠기가 걸러집니다. 이 단일 설정은 부품이 한 게이지에서 Ra 허용 오차 안에 들어가 다른 게이지에서는 실패할 수 있는 이유입니다. 이 표준 사다리는 대부분의 가공에서 생산되는 비주기 프로파일에 대한 ISO 4288 (ISO 21920-3 으로 운반됨) 에서 유래합니다.
| 예상 Ra(μm) | 컷오프 λc (mm) | 샘플링 길이 (mm) | 평가 길이 (mm) |
|---|---|---|---|
| > 0.006 ~ 0.02 | 0.08 | 0.08 | 0.4 |
| > 0.02~0.1 | 0.25 | 0.25 | 1.25 |
| > 0.1~2 | 0.8 | 0.8 | 4 |
| > 2~10 | 2.5 | 2.5 | 12.5 |
| > 10~80 | 8 | 8 | 40 |
아무것도 지정되지 않은 경우 기본값: Ra, 5 샘플링 길이, 0.8 mm 컷오프, 300:1 대역폭 출처: ISO 4288 선택 테이블.
작업 예: 0.8mm 노즈 반경을 갖는 0.1mm/rev의 피드에서 회전된 부품은 대략 f²/(31.2·r) = 0.1²/(31.2 × 0.8) ≈의 이론적 바닥 Ra를 갖습니다 0.4μm. Real Ra 는 내장된 가장자리,진동 및 공구 마모 때문에 더 높게 실행되지만 0,4 µm 는 “0,1 ~ 2 µm” 밴드에 떨어지므로 4 mm 평가 길이에 걸쳐 0,8 mm 컷오프로 측정합니다. Real Ra 는 더 높은 값을 변경합니다 이송 속도 및 노즈 반경 그리고 달성 가능한 Ra, 즉 올바른 컷오프가 함께 움직입니다.
그렇지 않습니다. 정확도는 더 긴 횡단이 아닌 올바른 컷오프에서 나옵니다. 계측 포럼의 기계공은 반복적으로 “미스터리” Ra 불일치를 표면에 비해 너무 큰 컷오프까지 추적하여 파도를 판독값으로 끌어냈습니다. 예상되는 Ra에서 먼저 λc를 설정합니다; 그런 다음 평가 길이는 컷오프의 5배로 이어집니다.
공정별 일반적인 표면 거칠기(연삭, 터닝, EDM, 밀링)
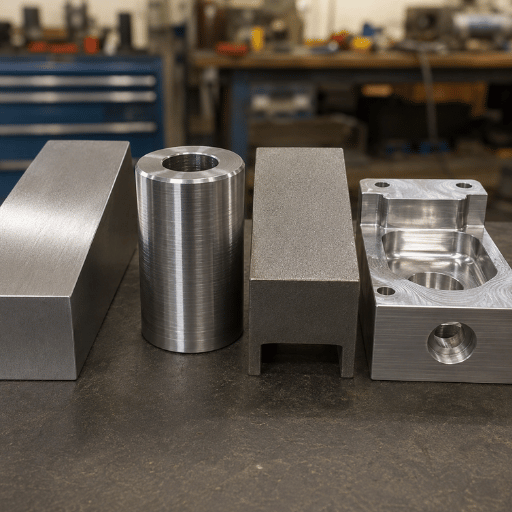
측정된 Ra를 신뢰하기 전에 공정이 현실적으로 생산할 수 있는 것과 비교하여 온전한 상태를 확인하십시오. 이 브래킷 테이블은 일반적인 공정에 대해 일반적으로 달성 가능한 Ra를 제공하며 마무리 경로를 선택하고 물리적으로 불가능한 측정을 포착하는 데 유용합니다(회전된 보어는 Ra 0.05μm를 읽지 않음). 이는 ASME B46.1의 생산 방법 데이터 및 교차 검증된 가공 데이터에서 일반적인 범위입니다; 바닥은 툴링, 재료 및 강성에 따라 달라집니다.
| 프로세스 | 일반적인 Ra(μm) | 노트 |
|---|---|---|
| 랩핑 | 0.012–0.1 | 거울 끝, 계기 구획 |
| 호닝 | 0.025–0.4 | 보어, 밀봉을 위한 고원 마감 |
| 정밀 연삭 | 0.1–1.6 | 0.1~0.8 일반; 씰/베어링 면 |
| EDM(다이싱크) | 0.4–3.2 | 스파크 에너지로 설정합니다 |
| CNC 터닝 | 0.4–6.3 | 피드 및 코 반경에 의해 구동 |
| 밀링 머신 | 0.8–6.3 | 3.2μm 가공 기준선 |
| 드릴링 | 1.6–6.3 | 보어 벽 |
| 톱질 | 1.6–25 | 재고 차단, 사전 가공 |
물자는 지면을 바꿉니다: 가장자리에 쌓이는 연성이 있는 합금은 안으로 동일한 커트 보다는 더 거친 끝냅니다 무쇠, 거미 같은 등급은 부드러운 것 같아요 알루미늄 또는 스테인리스 낮은 Ra를 맞추려면 종종 마무리 패스가 필요합니다. 한 번의 회전 또는 접지 작업으로 콜아웃에 도달할 수 없을 때 현실적인 경로는 정밀도입니다 연삭 장비 또는 더 정밀한 회전보다는 호닝.
표면 계측에서 변화하는 것 (ISO 21920 및 면적 Sa/Sq)
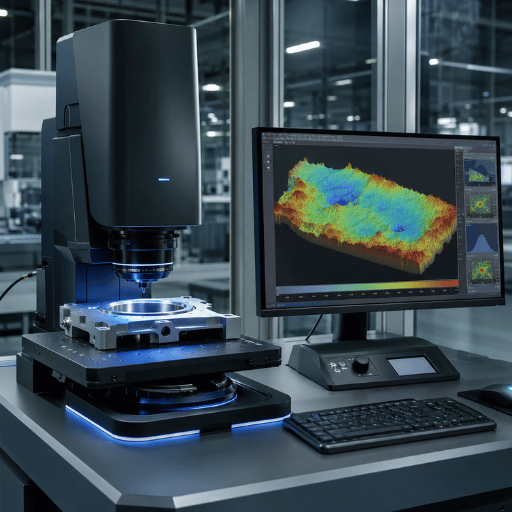
도면에 여전히 ISO 4287,ISO 4288 또는 ISO 1302 가 인용되어 있으면 이제 철회된 표준을 참조하며 이는 지켜봐야 할 시장 추세가 아니라 일정을 잡아야 하는 규정 준수 작업입니다. 2021 년 12 월 the ISO 21920 시리즈 프로파일 표면 텍스처에 대해 ISO 4287, ISO 4288, ISO 1302 및 ISO 13565의 일부를 공식적으로 대체했습니다.
익숙한 매개변수 (Ra,Rz, Rsk) 는 살아남지만 기호 규칙,기본 규칙 및 일부 정의는 변경되었습니다. 실용적인 조치: 이전 표준 인용에 대한 도면 템플릿 및 검사 보고서를 감사하고 부품이 개정됨에 따라 콜아웃을 업데이트하면 철회된 표준을 인용하는 검사 보고서는 감사에서 발생하기를 기다리는 결과입니다. 자동차와 같은 규제 산업에서는 밀봉 또는 제어 표면이 기능성 EN ISO 콜아웃을 전달하고 현재 표준에 대한 표면 품질을 평가하는 것이 승인의 일부이며 왜도와 같은 표면 특성이 Ra 와 함께 인쇄물에 점점 더 많이 나타납니다.
두 번째 시프트는 2D 프로파일에서 areal 로 이동합니다. Profile Ra 는 단일 라인을 샘플링합니다; ISO 25178 에 따른 면적 매개변수 Sa 및 Sq 는 전체 표면을 매핑하고 단일 트레이스가 놓칠 수 있는 텍스처 (연마된 고원,레이저 텍스처 씰,첨가 표면) 를 설명합니다. ISO 25178-600/-700 및 2025 간섭계 기기 표준과 같은 새로운 교정 프레임워크는 비접촉 광학 및 심지어 인라인 측정을 더 높은 가치의 생산으로 밀어넣고 있습니다. 면적은 일상적인 가공 부품에서 Ra 를 대체하는 것이 아니라 평균 높이뿐만 아니라 텍스처의 모양에 따라 기능이 좌우될 때 도달할 수 있는 도구입니다. (측정-장비 시장은 대략 한 자릿수 비율로 성장하고 있지만 여기서 실제 동인은 표준 변경과 기능적이고 형상 인식 사양으로의 전환입니다.)
자주 묻는 질문
표면 거칠기 (Ra) 는 어떻게 계산됩니까?
답변 보기
Rz는 어떻게 계산되며 Ra와 어떻게 다릅니까?
답변 보기
라의 단위는?
답변 보기
0.8 µm (Ra 32) 마감재는 어떻게 측정하나요?
답변 보기
프로파일로미터 없이 표면 거칠기를 측정할 수 있습니까?
답변 보기
표면 거칠기가 부품 성능에 어떤 영향을 줍니까?
답변 보기
우리가 이것을 쓴 이유
CNC 도는,맷돌로 갈고 비분쇄기의 건축업자로,ANTISHICNC 는 작업 마루에 동일한 지상 끝 분쟁을 매주마다 봅니다: 1 개의 계기에 통과하고 또 다른 한개에 실패하는 Ra 외침은,거의 항상 커트오프 길이 또는 놓인 오리엔테이션으로 추적한 이 가이드는 기준 (ISO 21920,ISO 4288,ASME B46.1) 및 실제적인 절차를 한 장소로 끌어 그래서 끝 spec 는 두번 동일한 방법을 측정해 얻습니다. ANTISHICNC 기술 팀에 의해 검토해.
관련 기사
참고자료 및 출처
- SRM 2073a 거칠기 구경측정 견본국립표준기술연구소(NIST)
- 모범 사례 가이드 No. 37: 스타일러스 기기를 사용한 표면 질감 측정국립물리연구소(NPL)
- ASME B46.1-2019: 표면 질감(거칠기, 물결 모양, 레이)ASME / ANSI
- ISO 1302:2002 GPS, 표면 질감 표시국제 표준화 기구
- 거칠기 측정: 가이드사우샘프턴 대학교 공학
- 표면 품질 이해: 평균 거칠기(Ra)를 넘어아시
- ISO 25178-603:2025, 면적 위상 변이 간섭계 기기ISO



