














Mis à jour en juin 2026
Comment mesurer la rugosité de la surface est, en pratique, un flux de travail discipliné : vous traversez un stylet ou un capteur optique sur une surface usinée, séparez la texture fine de l'ondulation et formez avec un filtre de coupure, et signalez un seul paramètre, presque toujours Ra, [TRADUCTION], la rugosité moyenne arithmétique, en micromètres (µm) ou en micropouces (µin).Cela semble simple, et le nombre sur la jauge semble définitif Ce n'est habituellement pas. Deux lectures de la même surface peuvent être en désaccord par une large marge si la longueur de coupure, la direction du stylet ou le paramètre est mal réglé, et une pièce peut passer sa tolérance Ra tout en continuant à fuir, à se saisir ou à s'user La mesure fiable de la rugosité de surface dépend autant du système de mesure et des réglages que de l'instrument Ce guide parcourt les paramètres de rugosité, les instruments de mesure, la procédure pas à pas réel, et la seule étape de filtrage la plupart des mesures se trompent, de sorte que la compréhension et contrôle de surface devient une surface se coupe près de la surface est lisse.
Spécifications rapides
| Paramètre le plus courant | Ra (rugosité moyenne arithmétique), en µm ou µin |
| Instruments de base | Profilomètre stylet de contact ; optique sans contact (confocale, interférométrie, variation de mise au point) |
| Normes régissant | série ISO 21920 (2021, remplace la norme ISO 4287/4288/1302) ; ASME B46.1-2019 |
| Pointe typique du stylet | rayon de 2 µm, force de 0,75 mN (selon ISO 3274) |
| Plage de coupure (λc) | 0,08 mm, sélectionné parmi le Ra attendu |
| Ancre de conversion | 125 µin ≈ 3,2 µm ; 63 µin ≈ 1,6 µm ; 32 µin ≈ 0,8 µm |
Qu'est-ce que la rugosité de surface en réalité (rugosité vs ondulation vs forme)
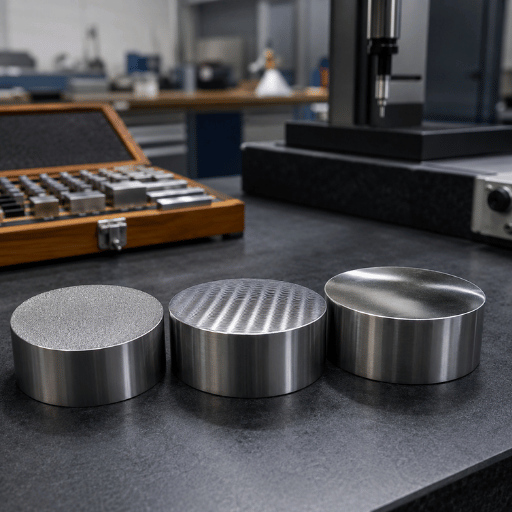
La rugosité de surface fait référence aux pics et vallées fins laissés sur une surface par le processus de fabrication, quantifiés comme l'écart vertical moyen du profil réel par rapport à une ligne moyenne sur une longueur d'échantillonnage définie. La mesure de la rugosité de la surface capture à quel point la surface réelle s'écarte de sa géométrie idéale à de courtes longueurs d'onde, la compréhension de la rugosité de la surface commence par la considérer comme l'écart d'une surface réelle par rapport à sa forme idéale, et non comme un seul niveau de qualité.
Ce n'est qu'une des trois composantes de texture de surface. La géométrie complète de toute surface usinée est un empilement de trois bandes de longueurs d'onde : formulaire (la forme générale, la longueur d'onde la plus longue), ondulation (ondulation de longueur d'onde moyenne due à une vibration de machine ou à une meule déséquilibrée), et rugosité (l'outil ou les marques de processus de longueur d'onde la plus courte).Chaque mesure de rugosité isole cette bande la plus courte et rejette le reste.
Cette séparation est tout le jeu Chaque profilomètre capture un profil de surface combiné, puis un filtre élimine les grandes longueurs d'onde donc seul le profil de rugosité reste, la hauteur du profil à partir de la ligne moyenne est ce que l'instrument transforme en nombre pour caractériser la surface Ces caractéristiques de surface et caractéristiques de surface (les petites irrégularités de surface, ou irrégularités sur la surface, laissées par l'outil) sont exactement ce qu'une mesure de rugosité quantifie Comme le dit le guide de métrologie de l'Université de Southampton, la rugosité et l'ondulation se trouvent rarement isolément (les surfaces les plus élevées sont une combinaison des trois et il est habituel de les évaluer séparément. Il n'y a pas de longueur d'onde fixe où wavaviness devient la rugosité la rugosité la rugosité est le rapport de ; la rugosité est la surface différente est la surface est la limite vous est la surface est la surface est la mesure de la surface est la surface différente la surface est la surface est la surface est la surface est la surface est la surface est la surface de la surface de la limite est la surface est la mesure différente de la mesure de la limite de la surface est la surface est la surface est la surface est la mesure de la mesure de la limite de la mesure de la surface est la ASME B46.1-2019, « Lay, la direction dominante du motif de surface, est un quatrième descripteur qui contrôle la façon dont vous orientez l'instrument ».
En pratique, cet espace mord Un machiniste de l'atelier peut rejeter un arbre au sol parce que sa lecture Ra 0,4 µm entraîne des problèmes, lorsque la jauge pliait à tort l'ondulation d'un roulement de broche usé dans le numéro, la rugosité était à l'intérieur de la spécification tout le temps, et l'erreur coûteuse était la coupure, pas la pièce. Ce mode de défaillance est courant précisément parce que chaque filtre de longueur d'onde ISO (une coupure de 0,8 mm capture un contenu différent de celui de 2,5 mm) modifie le résultat, donc séparer correctement les bandes compte avant de faire confiance à toute lecture de rugosité de surface.
Paramètres de rugosité de surface : Ra, Rz, Rq et ce que Ra cache
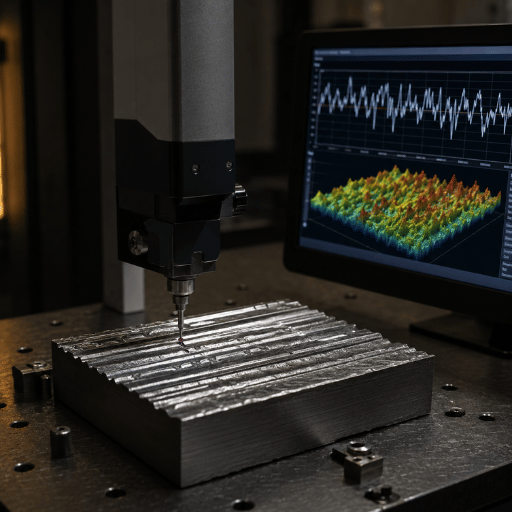
Ra est la rugosité moyenne arithmétique, la moyenne des écarts absolus du profil de rugosité par rapport à la ligne moyenne sur la longueur d'évaluation, et Rz est la hauteur maximale moyenne, la moyenne des cinq plus grandes distances crête à vallée sur les longueurs d'échantillonnage Ra est stable et facile à contrôler, donc il domine les dessins ; Rz est plus sensible aux rayures et bavures isolées et au pic le plus élevé dans la trace Ra est une moyenne d'amplitude seulement, qui est le hic : comme tous les paramètres d'amplitude il mesure la hauteur verticale, mais il jette le forme du profil Deux parties à des niveaux de rugosité différents peuvent encore avoir besoin du même paramètre, et deux parties à un même Ra peuvent avoir une rugosité très différente d'une surface en fonction La correspondance du paramètre au travail est ce qui transforme un nombre brut en qualité de surface réelle, une rugosité élevée n'est pas automatiquement mauvaise, et un nombre faible n'est pas automatiquement bon.
Deux surfaces peuvent partager un Ra identique et se comporter de manière opposée Un alésage de cylindre à plateau (vallées profondes retenant l'huile, pics de roulement plats) et une surface tournée pointue et pointue peuvent tous deux lire Ra 0,4 µm, mais l'un scelle et lubrifie et l'autre déchire un joint. La différence réside dans asymétrie (Rsk): biais négatif signifie dominé par la vallée (bon pour le roulement et la rétention d'huile), biais positif signifie dominé par les pics (bon pour l'adhésion, mauvais pour les joints).Si la fonction dépend de l'étanchéité, du roulement ou de la fatigue, spécifiez Rsk ou Rz aux côtés de Ra, Ra seul ne peut pas les distinguer.
| Paramètre | Ce qu'il capture | Mieux utilisé pour |
|---|---|---|
| Ra | Écart moyen arithmétique par rapport à la ligne moyenne | Contrôle général ; la plupart des dessins et la surveillance des processus |
| Rz | Moyenne de 5 hauteurs maximales de crête à vallée | Visages d'étanchéité, pièces critiques pour la fatigue, détection des rayures |
| Rq (RMS) | Écart quadratique moyen (poids pics plus) | Surfaces optiques, analyse statistique |
| Rt | Hauteur totale, pire pic à vallée sur la longueur d'évaluation | Épaisseur du revêtement, chemins de fuite, criblage des défauts |
| Rsk | Asymétrie dominée par les pics et les vallées | Roulements, joints, lubrification, adhérence de la peinture |
Définitions des paramètres selon la norme ISO 21920-2 / ASME B46.1-2019.
Que vous dit Ra, et qu'est-ce que ça ne vous dit pas ?
Ra vous indique la hauteur moyenne de la texture, point final C'est reproductible, insensible à un seul pic impair, et bon pour attraper la dérive progressive du processus au cours d'un cycle de production, un insert usé ou une meule chargée pousse Ra vers le haut régulièrement à mesure qu'il s'émousse.
Ce que Ra ne vous dit pas : si le profil est pointu ou riche en vallée (asymétrie), quelle est la hauteur de la pire caractéristique (Rt/Rz), comment la texture est espacée (RSm) ou dans quelle direction il s'exécute (lay).Un tourillon de roulement et une face de joint peuvent porter la même callout Ra 0,4 µm et ont besoin de surfaces réelles complètement différentes Traitez Ra comme un premier filtre, puis ajoutez un paramètre de forme ou de valeur extrême lorsque la fonction l'exige.
Comment lire un appel de finition de surface (125, 32, 0,8 Ra)
Un appel d'état de surface tel que “0.8” ou “Ra 0.8” signifie une rugosité moyenne arithmétique maximale de 0.8 µm ; un appel impérial plus ancien de “32” signifie 32 µin, ce qui est la même finition Si un dessin montre seulement un nombre nu avec le symbole tick, la valeur par défaut ISO s'applique : Ra, mesuré avec cinq longueurs d'échantillonnage et une coupure de 0.8 mm.
Cette valeur est le titre, mais elle est pleine ISO 1302 /Le symbole ISO 21920-1 peut également porter la longueur d'échantillonnage, le paramètre (Ra vs Rz), une limite supérieure et inférieure, la méthode de production, la direction de pose et une surépaisseur d'usinage.
| Ra (µm) | Ra (µin) | Qualité ISO (N) | Processus typique |
|---|---|---|---|
| 0.1 | 4 | N3 | Clapotis, affinage fin |
| 0.2 | 8 | N4 | Honing, meulage de précision |
| 0.4 | 16 | N5 | Broyage, tournage fin |
| 0.8 | 32 | N6 | Broyage, tournage de précision (faces d'étanchéité) |
| 1.6 | 63 | N7 | Tournage, fraisage, EDM filaire |
| 3.2 | 125 | N8 | Bas de ligne de tournage/fraisage tel qu'usiné |
| 6.3 | 250 | N9 | Usinage grossier, nettoyage de coulée |
Conversion : 1 µin = 0,0254 µm. La colonne de processus est typique, non garantie, voir la parenthèse de processus ci-dessous.
Contact vs Non-Contact : instruments qui mesurent la rugosité
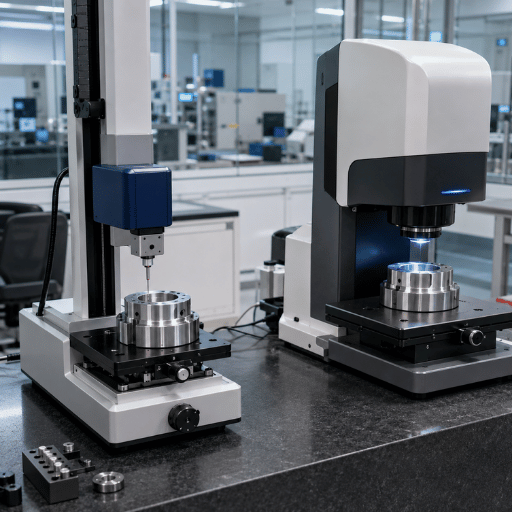
Utilisez un profilomètre de stylet de contact pour le Ra/Rz traçable sur la plupart des pièces métalliques, et un instrument optique sans contact lorsque la surface est trop douce, trop petite, trop réfléchissante, ou lorsque vous avez besoin d'une image surfacique (3 D) plutôt que d'une seule ligne Mécaniquement, un stylet entraîne une pointe de diamant fin sur la surface et convertit son mouvement vertical en un profil ; un instrument optique lit la surface avec la lumière réfléchie au lieu de la toucher Les deux sont des instruments de mesure valides, le bon instrument de mesure dépend de la pièce, du paramètre et du budget Ici, une mesure de contact utilise une sonde (le stylet) traînée sur la surface ; une mesure de profil optique lit la surface avec la mesure rapide, tout le rapport de la surface réfléchie, donne un rapport de rugosité.
| Instrument | Principe | Profil /Areal | Meilleur usage |
|---|---|---|---|
| Jauge de stylet dérapée | Stylus + référence de dérapage (contact) | Profil (Ra) | Shop-floor go/no-go sur Ra |
| Profilomètre stylet sans patin | Stylus sur la référence de rectitude de précision | Profil (Ra, Rz, Rsk) | Mesure traçable en laboratoire |
| Microscope confocal | Mise au point optique par la profondeur (sans contact) | Areal (Sa, Sq) | Pièces petites ou délicates |
| Interférométrie en lumière blanche | Interférence de déphasage (sans contact) | Areal | Surfaces très lisses/optiques |
| Variation de la mise au point | Empilage optique de la mise au point | Areal | Surfaces raides, rugueuses, texturées |
| Bloc comparateur | Tactile/visuel vs spécimen connu | Aucun (subjectif) | Estimation rapide, pas d'instrument |
- Traçables aux normes nationales (spécimens de référence NIST/NPL)
- Ra/Rz/Rsk directs, non affectés par la couleur de surface ou la réflectivité
- Limite : la pointe peut rayer les surfaces molles ; une seule ligne ; plus lent
- Limite : le rayon de la pointe (2 µm) émousse les vallées les plus étroites
- Aucun dommage de contact ; carte complète de l'aire (3 D) ; rapide sur une zone
- Résolution verticale sub-nanométrique sur les pièces lisses
- Limite : luttes sur des surfaces raides, transparentes ou très brillantes
- Limite : la surface Sa n'est pas numériquement égale au profil Ra
Quelles sont les méthodes de mesure de la rugosité de surface ?
Il y a trois familles pratiques. Profilage des contacts fait glisser un stylet sur la surface et constitue la valeur par défaut traçable pour Ra et Rz. Optique sans contact les méthodes, la microscopie confocale, l'interférométrie à lumière blanche et la variation de la mise au point, utilisent la lumière pour mesurer la surface et produire des cartes surfaciques sans la toucher.
Comparaison les méthodes utilisent un comparateur de rugosité tactile/visuelle pour une estimation rapide lorsqu'aucun instrument n'est disponible ; les techniques optiques-topographiques sous-jacentes sont bien documentées dans des brevets tels que 4 340 306 États-Unis sur l'interférométrie déphasante La microscopie à force atomique se situe au-delà de celles-ci pour les travaux de recherche sur les nanomètres.
Comment mesurer la rugosité de la surface étape par étape
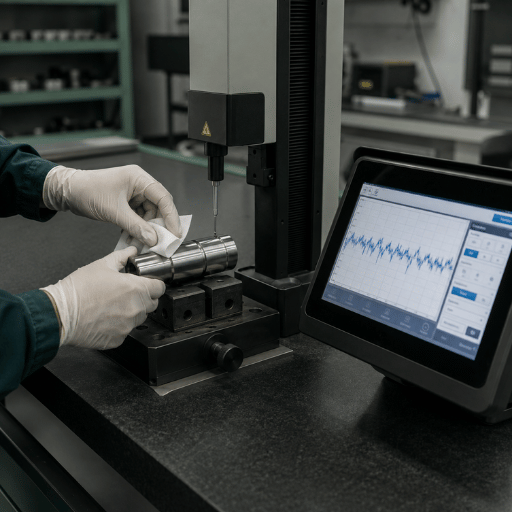
Une lecture de rugosité valide est une procédure en six étapes, pas une simple pression sur un bouton Sauter l'étalonnage ou l'orientation de la pose et le nombre est décoratif C'est la méthode standard pour mesurer la rugosité de la surface avec un testeur de stylet portable ou de banc, le stylet se déplace sur la surface à une vitesse constante, et la rugosité du profil qu'il enregistre est convertie en Ra.
Fait dans cet ordre, la rugosité peut être mesurée de la même façon deux fois ; fait dans le désordre, la rugosité moyenne dérive avec l'opérateur.
- ✔1. Nettoyez la surface. Essuyez l'huile, les copeaux et la poussière, une seule particule se lit comme un pic et gonfle Rz.
- ✔2. Étalonner par rapport à un spécimen de référence. Vérifier la jauge sur un étalon de rugosité traçable (par exemple a NIST SRM 2073a-type spécimen) avant le quart de travail.
- ✔3. définissez le paramètre. Faites correspondre le dessin, Ra, Rz ou Rsk. Mesurer Ra lorsque l'impression appelle Rz est un échec silencieux.
- ✔4. Choisissez la coupure (λc). Choisissez-le parmi le Ra attendu (voir le sélecteur ci-dessous). Cela définit la longueur d'échantillonnage et d'évaluation.
- ✔5. Orient perpendiculaire à la pose. Traverser les marques de l'outil, pas le long de celles-ci La mesure le long de la couche peut lire 2.3. plus lisse que la vraie valeur.
- ✔6. Traversez, puis faites plusieurs lectures. Exécutez toute la longueur d'évaluation (cinq longueurs d'échantillonnage) et faites la moyenne de plusieurs positions ; les surfaces ne sont pas uniformes.
Un stylet standard utilise un rayon de pointe de 2 µm à une force d'environ 0,75 mN (selon la norme ISO 3274 ; valeurs par défaut de la classe Mitutoyo Surftest) ; une pointe de 5 µm /4 mN est utilisée pour les surfaces plus grossières. UN dérapé jauge repose un patin sur les pics de surface et filtre mécaniquement l'ondulation, pratique dans l'atelier, mais il peut sous-déclarer sur les pièces ondulées ou incurvées. UN sans dérapage jauge roule sur une donnée de précision interne et est requis pour Rz, Rsk, et le travail traçable La vitesse de traversée compte également : trop rapide et le stylet arrondit les vallées pointues.
“Il est tout à fait possible de mesurer une seule rugosité par deux méthodes différentes, et d'obtenir des résultats différents Les méthodes ISO suivantes ne donneront pas toujours les meilleures, ou les réponses les plus appropriées Lorsque l'on cite des informations sur la rugosité, il est toujours préférable de fournir des informations aussi complètes que possible concernant la méthode de mesure, les outils utilisés, et les paramètres appliqués.”
Université de Southampton, Mesure de rugosité : un guide (Ingénierie)
La longueur de coupure étape La plupart des mesures se trompent
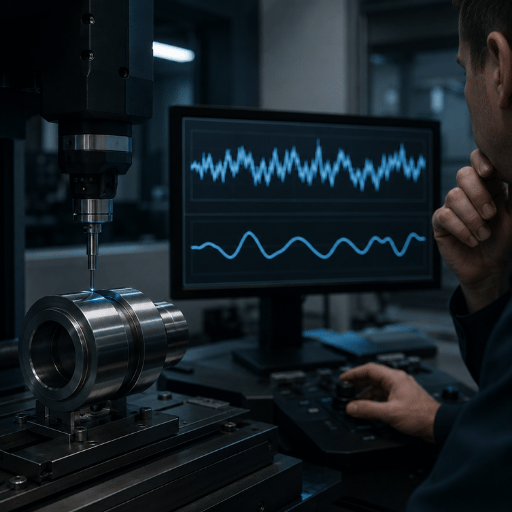
La longueur de coupure (λc) est la longueur d'onde du filtre qui sépare la rugosité de l'ondulation, et vous la sélectionnez du Ra attendu, pas de la taille de la pièce Se tromper et une mesure plus longue aggrave les choses, pas mieux : une coupure trop grande replie l'ondulation dans la lecture Ra, et une coupure trop petite filtre la rugosité réelle Ce réglage unique est la raison pour laquelle une pièce peut s'asseoir à l'intérieur de sa tolérance Ra sur une jauge et échouer sur une autre Cette échelle standard provient de la norme ISO 4288 (transportée dans la norme ISO 21920-3) pour les profils non périodiques, le genre produit le plus usinage.
| Ra attendu (µm) | Coupure Àc (mm) | Longueur d'échantillonnage (mm) | Longueur d'évaluation (mm) |
|---|---|---|---|
| > 0,006 à 0,02 | 0.08 | 0.08 | 0.4 |
| > 0,02 à 0,1 | 0.25 | 0.25 | 1.25 |
| > 0,1 à 2 | 0.8 | 0.8 | 4 |
| > 2 à 10 | 2.5 | 2.5 | 12.5 |
| > 10 à 80 | 8 | 8 | 40 |
Par défaut lorsque rien n'est spécifié : Ra, 5 longueurs d'échantillonnage, coupure 0,8 mm, bande passante 300 :1. Source : table de sélection ISO 4288.
Exemple travaillé : une pièce tournée à une alimentation de 0,1 mm/tour avec un rayon de nez de 0,8 mm a un plancher théorique Ra d'environ f²/(31,2·r) = 0,1²/(31,2×0,8) ≈ 0,4 µm. Real Ra est plus élevé en raison du bord bâti, des vibrations et de l'usure des outils, mais 0,4 µm atterrit dans la bande de“ de ” 0,1 à 2 µm, vous le mesurerez donc avec une coupure de 0,8 mm sur une longueur d'évaluation de 4 mm. Changez le débit d'alimentation et rayon du nez et le Ra réalisable, et donc la coupure correcte, se déplace avec lui.
Ce n'est pas. La précision vient de la coupure correcte, pas d'une traversée plus longue Les machinistes sur les forums de métrologie retracent à plusieurs reprises les désaccords entre les ressources et Ra jusqu'à une coupure trop grande pour la surface, elle a tiré l'ondulation dans la lecture. Définir λc à partir du Ra attendu en premier ; la longueur de l'évaluation suit alors cinq fois la coupure.
Rugosité de surface typique par processus (broyage, tournage, EDM, fraisage)
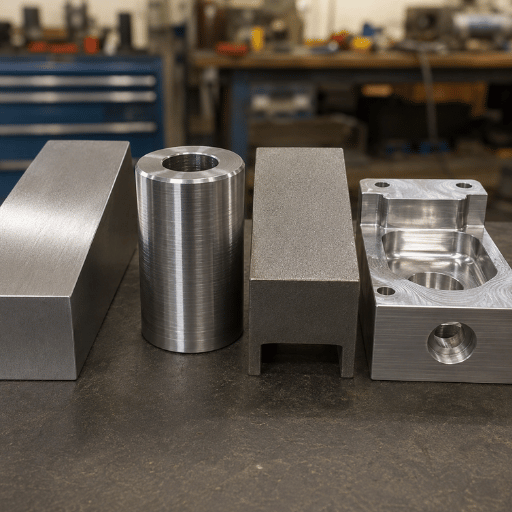
Avant de faire confiance à tout Ra mesuré, vérifiez-le avec raison par rapport à ce que le processus peut produire de manière réaliste. Ce tableau entre parenthèses donne du Ra réalisable typique pour les processus courants, utile à la fois pour choisir une voie de finition et pour détecter une mesure physiquement impossible (un alésage tourné ne lit pas Ra 0,05 µm). Il s'agit de plages typiques allant des données de méthode de production dans ASME B46.1 et des données d'usinage validées de manière croisée ; le sol dépend de l'outillage, du matériau et de la rigidité.
| Processus | Ra typique (µm) | Remarques |
|---|---|---|
| Lape | 0.012–0.1 | Finitions de miroirs, blocs de jauge |
| Affûtage | 0.025–0.4 | Forages, finitions de plateau pour l'étanchéité |
| Meulage de précision | 0.1–1.6 | 0,10,8 typique ; faces d'étanchéité/de roulement |
| EDM (évier à matrice) | 0.4–3.2 | Réglé par l'énergie de l'étincelle |
| Tournage CNC | 0.4–6.3 | Conduit par l'alimentation et le rayon du nez |
| Fraiseuses | 0.8–6.3 | ligne de base telle qu'usinée de 3,2 µm |
| Forage | 1.6–6.3 | Murs d'alésage |
| Sciage | 1.6–25 | Coupure de stock, pré-usinage |
Le matériau change le sol : un alliage ductile qui s'accumule sur les finitions de bord plus rugueuses que la même coupe fonte, tandis que les qualités gommeuses sont douces aluminium ou acier inoxydable souvent besoin d'une passe finale pour frapper un Ra bas Lorsqu'une seule opération tournée ou au sol ne peut pas atteindre l'appel, l'itinéraire réaliste est la précision équipement de broyage ou perfectionner plutôt que tourner toujours plus finement.
Qu'est-ce qui change en métrologie de surface (ISO 21920 et Areal Sa/Sq)
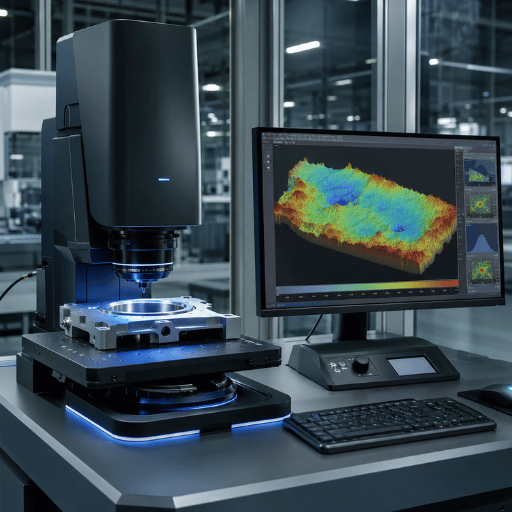
Si vos dessins citent toujours ISO 4287, ISO 4288 ou ISO 1302, ils font désormais référence aux normes retirées, et c'est une tâche de conformité que vous devriez planifier, et non une tendance du marché à surveiller. En décembre 2021, le Série ISO 21920 a officiellement remplacé les normes ISO 4287, ISO 4288, ISO 1302 et certaines parties de la norme ISO 13565 pour la texture de la surface du profilé.
Des paramètres familiers (Ra, Rz, Rsk) survivent, mais les règles de symboles, les conventions par défaut et certaines définitions ont changé Action pratique : vérifiez vos modèles de dessin et rapports d'inspection pour les anciennes citations standard et mettez à jour les appels au fur et à mesure de la révision des pièces, un rapport d'inspection qui cite une norme retirée est une constatation qui attend de se produire dans un audit Dans les industries réglementées telles que l'automobile, où une surface d'étanchéité ou de contrôle porte un appel ISO EN fonctionnel, l'évaluation de la qualité de la surface par rapport à la norme actuelle fait partie de l'approbation, et les propriétés de surface telles que l'asymétrie apparaissent de plus en plus sur l'impression aux côtés de Ra.
Un deuxième décalage passe du profil 2 D à l'espace Le profil Ra échantillonne une seule ligne ; les paramètres de surface, Sa et Sq sous ISO 25178, cartographient toute la surface et décrivent les textures (plateaux en acier, joints texturés au laser, surfaces additives) qu'une seule trace peut manquer De nouveaux cadres d'étalonnage tels que ISO 25178-600/-700 et la norme d'instrument d'interférométrie 2025 poussent la mesure optique sans contact et même en ligne vers une production de valeur supérieure Areal n'est pas un remplacement de Ra sur une pièce usinée de routine, c'est l'outil à atteindre lorsque la fonction dépend de la mesure moyenne de la forme du conducteur, la taille de la mesure de l'équipement ne fait pas de la forme, la taille de la taille de conduire, la taille de son changement de conducteur, la taille de la taille de conducteur, la taille de l'équipement.
Foire aux questions
Comment est calculée la rugosité de surface (Ra) ?
Voir la réponse
Comment Rz est-il calculé et en quoi diffère-t-il de Ra ?
Voir la réponse
Quelles sont les unités de Ra ?
Voir la réponse
Comment mesurer une finition de 0,8 µm (Ra 32) ?
Voir la réponse
Puis-je mesurer la rugosité de surface sans profilomètre ?
Voir la réponse
Comment la rugosité de surface affecte-t-elle les performances
Voir la réponse
Pourquoi Nous avons écrit Ceci
En tant que constructeur de machines de tournage, de fraisage et de meulage CNC, ANTISHICNC voit les mêmes litiges de finition de surface atterrir chaque semaine sur le sol de l'atelier : un appel Ra qui passe sur une jauge et échoue sur une autre, presque toujours retracé jusqu'à la longueur de coupure ou l'orientation de la pose. Ce guide tire les normes (ISO 21920, ISO 4288, ASME B46.1) et la procédure pratique à un endroit afin qu'une spécification de finition soit mesurée de la même manière à deux reprises. Révisé par l'équipe technique d'ANTISHICNC.
Articles connexes
- Aliments et vitesses, comment le débit d'alimentation et le rayon du nez fixent le Ra réalisable
- Usinage de l'acier inoxydable, stratégies de finition pour un Ra bas
- Équipement de meulage de précision, atteignant des finitions inférieures au micron
- Tours d'outillage en direct, tournage et fraisage à réglage unique
Références et sources
- Spécimen d'étalonnage de rugosité SRM 2073aInstitut national des normes et technologies (NIST)
- Guide de bonnes pratiques n° 37 : Mesure de la texture de surface à l'aide d'un instrument StylusLaboratoire national de physique (NPL)
- ASME B46.1-2019 : Texture de surface (rugosité, ondulation, pose)ASME/ANSI
- ISO 1302 :2002 GPS, Indication de la texture de surfaceOrganisation internationale de normalisation
- Mesure de rugosité : un guideUniversité de Southampton, Ingénierie
- Comprendre la qualité de surface : au-delà de la rugosité moyenne (Ra)ASEE
- ISO 25178-603 :2025, Instruments d'interférométrie à déphasage régionalISO



