














2026年6月更新
表面粗さを測定する方法は、実際には 1 つの規律あるワークフローです。機械加工された表面を横切ってスタイラスまたは光学センサーを横断し、カットオフ フィルターを使用して細かいテクスチャと波状および形状を分離し、ほとんどの場合、単一のパラメーターを報告します ラ, 、計算平均粗さ、マイクロメートル (µm) またはマイクロインチ (µin) で.それは簡単に聞こえ,ゲージ上の数は決定的に見えます.それは通常そうではありません.同じ表面の2 つの読み取り値は、カットオフの長さ, スタイラスの方向,またはパラメータが間違って設定されている場合、大きなマージンによって一致しない可能性があり,部品はそのRa公差を通過しても、漏れ,つかみ,または摩耗する可能性があります.信頼性の高い表面粗さ測定は、測定器と同じくらい測定システムと設定に依存します.このガイドは、粗さパラメータ、測定器、実際のステップバイステップ手順、および1 つのフィルタリングステップを介してほとんどの測定が間違って取得します,その結果、表面粗さの理解と制御は、推測ではなく再現可能になります,部品が滑らかな表面であるか、または鋸の切断に近い粗い表面のいずれかであるかどうか。.
クイック スペック
| 最も一般的なパラメータ | Ra (算術平均粗さ)、μm または μin 単位 |
| コア楽器 | 接触スタイラス プロフィロメーター;非接触光学式(共焦点、干渉法、焦点変動) |
| 準拠基準 | ISO 21920 シリーズ (2021 年、ISO 4287/4288/1302 に代わる); ASME B46.1-2019 |
| 代表的なスタイラスチップ | 半径 2 μm、力 0.75 mN (ISO 3274 による) |
| カットオフ (oleuctoc) の範囲 | 0.08 ~ 8 mm、予想される Ra から選択されます |
| 変換アンカー | 125μin ‣ 3.2μm; 63μin ‣ 1.6μm; 32μin ‣ 0.8μm |
表面の粗さとは実際は何ですか (粗さ vs 波状 vs 形状)
表面粗さとは、製造プロセスによって表面に残された細かい山や谷を指し、定義されたサンプリング長にわたる平均線からの実際のプロファイルの平均垂直偏差として定量化されます。表面粗さの測定は、実際の表面が短波長で理想的な形状からどの程度逸脱しているかを把握し、表面粗さの理解は、単一の品質グレードとしてではなく、実際の表面が理想的な形状から逸脱しているとみなすことから始まります。.
の3 つの構成要素のうちの1 つにすぎません 表面の質感. .任意の機械加工面の完全な形状は、次の3 つの波長帯域のスタックである: フォーム (全体の形、最長の波長)、, 波状 (機械の振動やアンバランス砥石による中波長のうねり)、および 粗さ (最短波長のツールまたはプロセスマーク)。各粗さ測定により、その最短のバンドが分離され、残りは破棄されます。.
その分離がゲーム全体です 各プロファイルメーターは1 つの結合された表面プロファイルをキャプチャし、その後フィルターが長い波長をストリップして粗さプロファイルだけが残り、平均線からのプロファイルの高さは、機器が表面を特徴付ける数字に変換するこれらの表面特性と表面特徴 (ツールによって残された小さな表面の不規則性、または表面の不規則性) は、まさに粗さ測定が定量化するものです サウサンプトン大学の計測ガイドが述べているように、粗さと波打ちは単独で見つかることはほとんどありません ⁄ 「ほとんどの表面は3 つすべての組み合わせであり、それらを別々に評価するのが通常です」 波打ちが粗さになる固定波長はありません; 境界は選択したカットオフによって設定されるため、2 人のエンジニアが「同じ」表面を測定し、異なる数値を報告することができます ASME B46.1-2019, 、lay、表面パターンの支配的な方向は、機器の向きを制御する 4 番目の記述子です。.
実際には、このギャップが噛み合います。製造現場の機械工は、Ra 0.4 μm の読み取り値が「失敗」するため、地軸を拒否することができます。ゲージが摩耗したスピンドル ベアリングからの波動を数値に誤って折り畳んでいた場合、粗さは常に内部仕様であり、高価な間違いは部分ではなくカットオフでした。この故障モードは、ISO 波長フィルター (0.8 mm のカットオフは 2.5 mm のカットオフとは異なる内容をキャプチャします) が結果を変えるからこそ一般的であるため、表面粗さの読み取り値を信頼する前にバンドを正しく分離することが重要になります。.
表面粗さパラメータ: Ra、Rz、Rq、および Ra が隠すもの
Ra は算術平均粗さ、評価長さにわたる平均線からの粗さプロファイルの絶対偏差の平均、Rz は平均最大高さ、サンプリング長さにわたる 5 つの最大のピーク対谷距離の平均です。 Ra は安定していて制御が容易であるため、図面を支配します; Rz は孤立した傷やバリ、およびトレースの最高ピークに対してより敏感です。 Ra は振幅平均のみであり、キャッチです。すべての振幅パラメータと同様に、垂直高さを測定しますが、それを捨てます 形 プロファイルの.異なる粗さレベルの2 つの部分は、まだ同じパラメータを必要とする可能性があり、同じRaの2 つの部分は、機能中の表面の粗さが非常に異なる可能性があります.jobにパラメータを一致させることは、生の数値を実際の表面品質に変えるものであり、粗さが高いことは自動的に悪くなく、低い数値は自動的に良くない。.
2 つの表面は同一の Ra を共有し、反対の動作をすることができます。 プラトーで磨かれたシリンダー ボア (油を保持する深い谷、平らなベアリングのピーク) と鋭くピーキーな回転表面は両方とも Ra 0.4 µm を読み取ることができますが、一方がシールして潤滑し、もう一方がシールを引き裂くという違いが生きています 歪度 (Rsk):ネガティブスキューはバレー主体の(ベアリングとオイルの保持に良い)、ポジティブスキューはピーク主体の(接着に良い、シールに悪い)を意味します。機能がシール、ベアリング、または疲労に依存する場合は、ra と並んで Rsk または Rz を指定します。 、Ra だけでは区別できません。.
| パラメータ | それが捉えるもの | に使用されるベスト |
|---|---|---|
| ラ | 平均線からの算術平均偏差 | 一般的な制御;ほとんどの図面とプロセス監視 |
| Rz を | ピークから谷までの高さは最大 5 の平均 | シーリング面、疲労に重要な部品、傷検出 |
| Rq(rms) | 根平均平方根偏差 (重みのピークはより多く) | 光学表面、統計分析 |
| Rt し | 総高さ、評価長さにわたる単一の最悪の山から谷まで | コーティングの厚さ、漏出経路、欠陥スクリーニング |
| Rsk | 歪度 ⁄ ピーク主体の非対称性とバレー主体の非対称性 | ベアリング、シール、潤滑、塗装接着 |
ISO 21920-2 / に基づくパラメータ定義 ASME B46.1-2019.
ラーは何を教えてくれ、何を教えてくれないのか?
Ra は、テクスチャの平均高さ、フルストップを示します。再現性があり、単一の奇妙なスパイクに鈍感で、生産工程で段階的なプロセスのドリフトをキャッチするのに適しており、摩耗したインサートや負荷のかかる砥石車が Ra を鈍くしながら着実に押し上げます。.
Raが教えてくれないこと:プロファイルがピーキーかバレーリッチか (歪度) 、最悪の単一フィーチャーの高さがどれくらいか (Rt/Rz) 、テクスチャーの間隔がどのくらいか (RSm) 、またはどの方向を走るか (レイ) ベアリングジャーナルとガスケットフェースは、同じRa 0.4 µmコールアウトを運ぶことができ、まったく異なる実表面を必要とします。 Raを最初のフィルターとして扱い、その後、関数が要求したときに形状または極値パラメーターを追加します。.
表面仕上げの呼び出し音 (125、32、0.8 Ra) を読み取る方法
「0.8」や「Ra 0.8」などの表面仕上げコールアウトは、最大算術平均粗さが 0.8 µm であることを意味します。 「32」の古いインペリアル コールアウトは 32 µin を意味し、これは同じ仕上げです。図面に目盛記号が付いた裸の数値のみが示されている場合、ISO デフォルトが適用されます。Ra は、5 つのサンプリング長と 0.8 mm のカットオフで測定されます。.
その値が見出しですが、満員です ISO 1302 / ISO 21920-1 シンボルには、サンプリング長さ、パラメータ (Ra 対 Rz)、上限と下限、製造方法、敷設方向、および加工許容量を含めることもできます。.
| Ra (μm) | Ra(μin) | ISOグレード (N) | 代表的なプロセス |
|---|---|---|---|
| 0.1 | 4 | エヌスリー | ラッピング、ファインホーニング |
| 0.2 | 8 | エヌフォー | ホーニング、精密研削 |
| 0.4 | 16 | エヌファイブ | 研削、微回転 |
| 0.8 | 32 | エヌシー | 研削、精密旋削(シール面) |
| 1.6 | 63 | N7 を | 旋削、フライス加工、ワイヤー EDM |
| 3.2 | 125 | N8 ます | 機械加工されたままの旋削/フライス加工のベースライン |
| 6.3 | 250 | N9 な | 粗加工、鋳造クリーンアップ |
変換: 1 μin = 0.0254 μm。プロセス列は一般的なものであり、保証されていません。以下のプロセスブラケットを参照してください。.
接触と非接触: 粗さを測定する機器
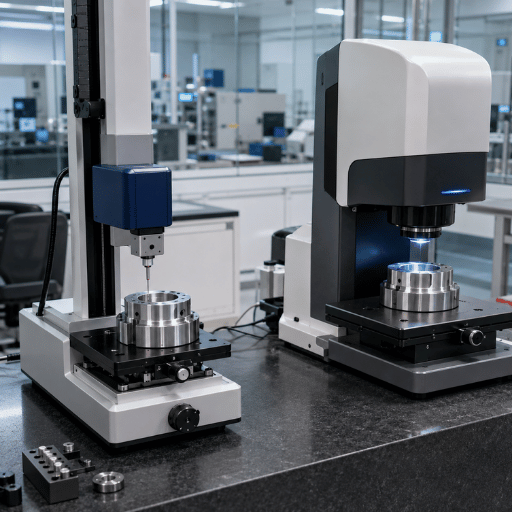
ほとんどの金属部品でトレーサブル Ra/Rz 用の接触式スタイラス プロフィロメーターを使用し、表面が柔らかすぎる、小さすぎる、反射しすぎる、または単一の線ではなく面積 (3D) 画像が必要な場合は非接触式光学機器を使用します機械的には、スタイラスは表面を横切って細かいダイヤモンドの先端を引きずり、その垂直方向の動きをプロファイルに変換します; 光学式機器は表面に触れるのではなく反射光で表面を読み取ります どちらも有効な測定機器であり、適切な測定機器は部品、パラメータ、予算によって異なります ここでは、接触式測定は表面を横切って引きずられたプローブ (スタイラス) を使用します; 光学式プロファイル測定は反射光で表面を読み取ります ポータブル粗さ計は速い作業現場番号を与え、ラボプロフィロメーターは標準にトレーサブルできる正確な測定を与えます これらの方法はいずれも同じ点を持っています。.
| 楽器 | 原則 | プロフィール / Areal | ベスト用途 |
|---|---|---|---|
| スキッドスタイラスゲージ | スタイラス + スキッド データム (連絡先) | プロフィール (Ra) | ショップフロア ゴー/ノーゴー オン ラ |
| スキッドレススタイラスプロファイル計 | 精密直線性基準に関するスタイラス | プロフィール (Ra, Rz, Rsk) | トレーサブルラボ 測定 |
| 共焦点顕微鏡 | 深度による光学焦点(非接触) | エリアル (Sa、Sq) | 小さいまたは繊細な部品 |
| 白光干渉法 | 位相シフト干渉 (非接触) | 地域 | 非常に滑らかな/光学面 |
| フォーカスバリエーション | 光学フォーカススタッキング | 地域 | 急峻で粗い、質感のある表面 |
| コンパレータ ブロック | 触覚/視覚と既知の標本 | なし(主観) | 迅速な見積もり、機器なし |
- 国家基準 (NIST/NPL 参照標本) に追跡可能
- 表面の色や反射率の影響を受けない、直接 Ra/Rz/Rsk
- 限界: 先端は柔らかい表面を傷つけます; 1 つのラインだけ; 遅く
- 制限: 先端半径 (2 ~ 5 μm) により、最も狭い谷が鈍くなります
- 接触損傷無し; 完全なareal (3D)地図; 区域上の速い
- 滑らかな部品の垂直解像度をサブナノメートル
- 限界: 急な、透明な、または非常に光沢のある表面での闘争
- 制限: areal Sa は数値的に profile Ra と等しくありません
表面粗さの測定方法は何ですか?
実用的な家庭は3つあります。. コンタクトプロファイリング スタイラスをサーフェス全体にドラッグし、ra と Rz の追跡可能なデフォルトです。. 非接触光学式 方法、共焦点顕微鏡、白色光干渉法、焦点変動では、光を使用して表面を測定し、触れることなく面積マップを作成します。.
比較 この方法では、機器が手元にない場合に触覚/視覚粗さの比較器を使用して迅速な推定を行います。基礎となる光トポグラフィー技術は、次のような特許に詳しく文書化されています 米国特許第4,340,306号 位相シフト干渉法について。原子間力顕微鏡はナノメートルの研究作業のためにこれらを超えています。.
表面粗さを段階的に測定する方法
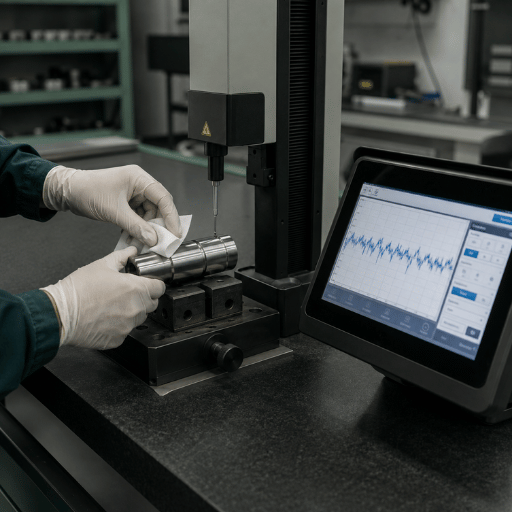
有効な粗さ測定は、ボタンを押すだけで済むのではなく、6 段階の手順です。キャリブレーションやレイの向きをスキップし、数値は装飾的です。これは、ポータブルまたはベンチスタイラステスターで表面粗さを測定するための標準的な方法であり、スタイラスは一定の速度で表面を横切って移動し、記録されたプロファイル粗さは Ra に変換されます。.
この順序で行うと、粗さは同じ方法で 2 回測定できます。順序が乱れて行うと、粗さの平均はオペレーターとともにドリフトします。.
- ✔1.表面をきれいにする. オイル、チップ、粉塵を拭き取り、単一の粒子がピークとして読み取られ、Rz が膨張します。.
- ✔2. 基準標本に対して校正します。. 追跡可能な粗さ基準でゲージを確認します (例: a) NIST SRM 2073aシフトの前に-タイプ標本.
- ✔3.パラメータを設定します. 図面、Ra、Rz、または Rsk を一致させます。印刷物が Rz を呼び出すときの Ra の測定はサイレント障害です。.
- ✔4.カットオフ(oleultic)を選ぶ. 予想される Ra から選択してください (以下のセレクターを参照) ¢ これにより、サンプリングと評価の長さが設定されます。.
- ✔5. 産卵に垂直な方向. ツールマークに沿ってではなく、ツールマークを横切ります。レイに沿って測定すると、真の値よりもスムーズに 2 ~ 3 x を読み取ることができます。.
- ✔6. トラバースしてから、いくつかの読み取り値を取得します。. 評価の長さ全体 (サンプリングの長さは 5 つ) を実行し、いくつかの位置を平均します。表面は均一ではありません。.
標準的なスタイラスは、およそ0.75 mNの力で2 µmの先端半径を使用します (ISO 3274 による; ミツトヨ サーフテストクラスのデフォルト); 5 µm / 4 mNの先端は、より粗い表面に使用されます A 滑りました ゲージは表面の頂上にスキッドを置き、製造現場では便利な波状性を機械的にフィルタリングしますが、波状または湾曲した部品では過小報告する可能性があります。 A スキッドレス ゲージは内部の精密データ上に乗っており、rz、rsk、および追跡可能な作業に必要です。トラバースの速度も重要です。速すぎるとスタイラスが鋭い谷を丸めてしまいます。.
“「1 つの粗さを2 つの異なる方法で測定し、異なる結果を得ることは完全に可能です。 ISO 手法に従うと、常に最良の答えが得られるとは限りません。 、または最も適切な答えが得られるとは限りません。 粗さ情報を引用する場合は、測定方法、使用するツール、および適用されたパラメーターに関するできるだけ完全な情報を提供することが常に最善です。」”
サウサンプトン 大学 、, 粗さ測定: ガイド (工学) を取得しています
カットオフの長さのステップ ほとんどの測定は間違っています
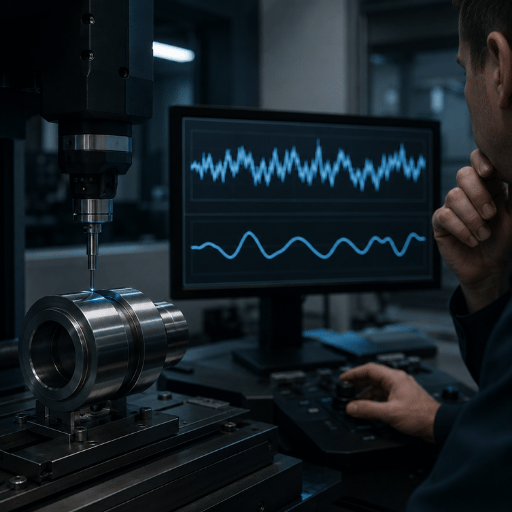
カットオフ長 (oleultoc) は、粗さと波状性を分離するフィルター波長であり、部品のサイズからではなく、予想される Ra から選択します。間違った方向に進み、測定時間が長くなると、状況は悪化します。カットオフが大きすぎると、波状性が Ra 読み取り値に折り畳まれ、カットオフが小さすぎると実際の粗さがフィルターで除去されます。この 1 つの設定により、部品が 1 つのゲージで Ra 公差内に収まり、別のゲージで破損する可能性があります。この標準ラダーは、最も機械加工で生成される種類の非周期プロファイル用の ISO 4288 (ISO 21920-3 に搭載) から来ています。.
| 予想される Ra (μm) | カットオフ oleuntric (mm) | サンプリング長 (mm) | 評価の長さ(mm) |
|---|---|---|---|
| > 0.006 ~ 0.02 | 0.08 | 0.08 | 0.4 |
| > 0.02 ~ 0.1 | 0.25 | 0.25 | 1.25 |
| > 0.1 ~ 2 | 0.8 | 0.8 | 4 |
| > 2 から 10 まで | 2.5 | 2.5 | 12.5 |
| > 10から80まで | 8 | 8 | 40 |
何も指定されていない場合のデフォルト: Ra、5 サンプリング長、0.8 mm カットオフ、300:1 帯域幅。出典: ISO 4288 選択テーブル。.
作業例: 0.8 mm のノーズ半径で 0.1 mm/rev の送りで回転する部品の理論上の床 Ra は、およそ f²/(31.2・r) = 0.1²/(31.2 × 0.8) ¤ です 0.4μm. 。 Real Ra は、エッジ、振動、工具の摩耗が蓄積されているため、より高く動作しますが、0.4 µm は「0.1 ~ 2 µm」の帯域に収まるため、4 mm の評価長さにわたって 0.8 mm のカットオフで測定を変更します 送り速度と鼻半径 そして、達成可能な Ra、したがって正しいカットオフもそれとともに移動します。.
それはない。 正確さは正しいカットオフから来ており、より長いトラバースではない。計量フォーラムの機械工は、「謎」ラーの不一致を繰り返し追跡し、表面には大きすぎるカットオフに戻り、読み取り値に波状性を引き込んだ。最初に予想されるラーから oleultic を設定します。; 評価の長さは、カットオフの 5 倍として続きます。.
プロセス別の典型的な表面粗さ (研削、旋削、EDM、フライス加工)
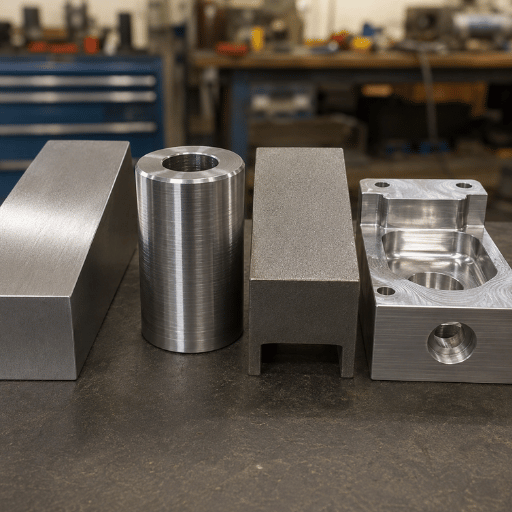
測定された Ra を信頼する前に、そのプロセスが現実的に生成できるものと照合して正気度を確認してください。このブラケット テーブルは、一般的なプロセスで達成可能な典型的な Ra を示します。仕上げルートの選択と、物理的に不可能な測定値 (回転したボアが Ra 0.05 μm を読み取らない) の検出の両方に役立ちます。これらは、ASME B46.1 の生産方法データと相互検証された機械加工データからの典型的な範囲です。床は工具、材料、剛性に依存します。.
| プロセス | 典型的な Ra (µm) | 備考 |
|---|---|---|
| ラッピング | 0.012–0.1 | ミラー仕上げ、ゲージブロック |
| ホーニング | 0.025–0.4 | シーリングのためのボア、プラトー仕上げ |
| 精密 研削 | 0.1–1.6 | 0.1 ~ 0.8 典型的;シール/ベアリング面 |
| EDM(ダイシンク) | 0.4–3.2 | スパークエネルギーによって設定されます |
| CNC ターニング | 0.4–6.3 | 送りや鼻の半径によって駆動されます |
| フライス盤 | 0.8–6.3 | 機械加工されたままのベースラインは 3.2 μm |
| 掘削 | 1.6–6.3 | ボアウォールズ |
| ソーイング | 1.6–25 | 在庫カットオフ、プレマシニング |
素材は床を変えます。エッジに蓄積する延性合金は、同じ切り込みよりも粗く仕上げられます 鋳鉄, 、グミが柔らかいようなグレードながら アルミニウム または ステンレス鋼 多くの場合、低い Ra に当たるにはフィニッシュ パスが必要です。 1 回の旋回または地上操作でコールアウトに到達できない場合、現実的なルートは正確です 研削 装置 あるいは、より細かい方向転換ではなく、磨きをかけること。.
地表計測学で何が変化しているか (ISO 21920 および Areal Sa/Sq)
図面がまだISO 4287、ISO 4288、またはISO 1302 を引用している場合、それらは現在撤回された標準を参照しており、それはスケジュールすべきコンプライアンスタスクであり、注目すべき市場トレンドではありません 2021年12 月に ISO 21920 シリーズ プロファイル表面テクスチャのために、ISO 4287、ISO 4288、ISO 1302、および ISO 13565 の一部が正式に置き換えられました。.
慣れ親しんだパラメータ (Ra、Rz、Rsk) は生き残りますが、シンボルのルール、デフォルトの規則、および一部の定義は変更されました。 実践的なアクション: 古い標準引用符の描画テンプレートと検査レポートを監査し、部品の改訂に合わせてコールアウトを更新します。撤回された標準を引用する検査レポートは、監査で発生するのを待っている所見です。自動車などの規制対象業界では、シーリングまたは制御面に機能的な EN ISO コールアウトが搭載されており、現在の標準に対する表面品質の評価はサインオフの一部であり、歪度などの表面特性は Ra と並んで印刷物にますます表示されます。.
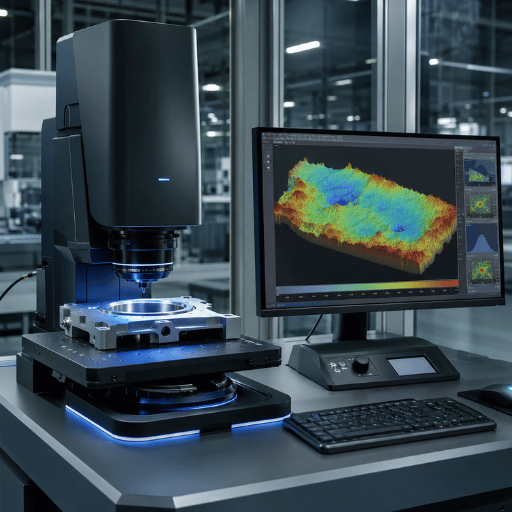
2 回目のシフトは2Dプロファイルからエリアルに移行します。 profile Raは単一のラインをサンプリングします; ISO 25178 のエリアルパラメータ、SaおよびSqは、表面全体をマッピングし、単一のトレースが見逃す可能性のあるテクスチャ (研磨されたプラトー、レーザーテクスチャシール、添加剤表面) を記述します ISO 25178-600/-700 や2025 年の干渉計器規格などの新しい校正フレームワークは、非接触光学測定、さらにはインライン測定をより価値の高い生産に押し込んでいます。 Arealは日常的な機械加工部品におけるRaの代替ではなく、その平均高さだけでなく、機能がテクスチャの形状に依存する場合にリーチするツールです。 (測定機器市場はほぼ中間の1 桁のレートで成長していますが、ここでの本当の推進力は、規格の変更と機能的で形状を意識した仕様への移行です)
よくある質問frequently Asked Questions
表面粗さ (Ra) はどのように計算されますか?
回答を見る
Rz はどのように計算されますか?また、Ra とはどのように異なりますか?
回答を見る
ラーの単位は?
回答を見る
0.8 µm (Ra 32) 仕上げを測定するにはどうすればよいですか?
回答を見る
プロフィロメーターなしで表面粗さを測定できますか?
回答を見る
表面粗さは部品の性能にどのように影響しますか?
回答を見る
Why We Write This
CNC旋削、フライス盤、研削盤の製造者として、ANTISHICNCは、同じ表面仕上げの紛争が毎週製造現場に上陸するのを見ます:1 つのゲージを渡し、別のゲージで故障するRaコールアウト、ほとんどの場合、カットオフの長さまたはレイの向きに遡って、このガイドは、標準 (ISO 21920、ISO 4288、ASME B46.1) と実際の手順を1 か所に引っ張るので、仕上げ仕様が同じ方法で測定されるように2 回ANTISHICNC技術チームによってレビューされます。.
関連記事
参考文献と情報源
- SRM 2073a粗さ校正標本米国立 標準技術 研究所 (NIST)
- グッドプラクティスガイド No. 37: スタイラス機器を使用した表面テクスチャ測定国立物理研究所 (NPL)
- ASME B46.1-2019: 表面テクスチャ (粗さ、波状、レイ)ASME / ANSI
- ISO 1302:2002 GPS、表面テクスチャの表示国際標準化機構
- 粗さ測定: ガイドサウサンプトン大学工学部
- 表面品質の理解: 平均粗さ (Ra) を超えてアセー
- ISO 25178-603:2025、面積位相シフト干渉計器ISO を



